
- 8-13 Min. Lesezeit
Bei der CNC-Fräse ist die Wahl der richtigen Vorschubgeschwindigkeit und Spindeldrehzahl für das jeweilige Material einer der wichtigsten Faktoren für die Qualität der Arbeit und die Standzeit der Werkzeuge. Diese beiden Einstellungen beeinflussen direkt die Effizienz des Materialabtrags, die Oberflächenglätte und die Belastung von Maschine und Fräsern. Falsche Einstellungen können zu verbrannten Kanten, Werkzeugbruch oder unsauberen Schnitten führen.
Dieser Artikel führt Sie in die Grundlagen von Vorschubgeschwindigkeit und Spindeldrehzahl ein, erklärt deren Zusammenspiel und zeigt Ihnen, wie Sie die optimale Kombination für Ihr Material und Ihre Werkzeuge finden. Wir behandeln die wichtigsten Einflussfaktoren, geben allgemeine Empfehlungen für verschiedene Materialien und praktische Tipps zum Testen und Optimieren Ihrer Einstellungen. Egal, ob Sie neu im CNC-Fräsen sind oder Ihre Techniken verfeinern möchten: Das Verständnis von Vorschubgeschwindigkeit und Drehzahl bringt Ihre Arbeit auf ein neues Niveau.
Schlüsselkonzepte verstehen
Bevor Sie die optimalen Einstellungen für Ihre CNC-Fräse festlegen können, ist es wichtig, die grundlegenden Konzepte von Vorschubgeschwindigkeit und Spindeldrehzahl zu verstehen. Diese Werte bestimmen gemeinsam, wie das Material geschnitten wird, und ihre korrekte Einstellung ist die Basis für saubere, präzise und effiziente Ergebnisse. Im Folgenden erklären wir die einzelnen Begriffe und ihre Zusammenhänge.
Was ist die Vorschubgeschwindigkeit?
Die Vorschubgeschwindigkeit bezeichnet die Geschwindigkeit, mit der sich das Schneidwerkzeug beim CNC-Fräsen entlang der X-, Y- oder Z-Achse durch das Material bewegt. Sie wird üblicherweise in Millimetern pro Minute (mm/min) oder Zoll pro Minute (in/min) gemessen. Vereinfacht gesagt, gibt sie an, wie schnell der Fräser in das Werkstück vordringt.
Eine höhere Vorschubgeschwindigkeit bedeutet, dass sich der Fräser schneller durch das Werkstück bewegt. Dies kann die Produktivität steigern, aber bei falscher Einstellung die Qualität beeinträchtigen oder das Werkzeug überlasten. Umgekehrt kann eine zu niedrige Vorschubgeschwindigkeit zu Überhitzung, Verbrennungen oder Abstumpfung des Fräsers führen. Die optimale Vorschubgeschwindigkeit hängt von der Materialart, der Werkzeuggeometrie und den Maschineneigenschaften ab.
Was ist die Spindeldrehzahl?
Die Spindeldrehzahl gibt an, wie schnell sich das Schneidwerkzeug bzw. der Fräser in einer CNC-Fräse dreht, gemessen in Umdrehungen pro Minute (U/min). Sie bestimmt die Drehzahl des Spindelmotors und beeinflusst somit direkt die Interaktion des Fräsers mit dem zu bearbeitenden Material. Die Spindeldrehzahl spielt eine entscheidende Rolle bei der Steuerung der Schnitttemperatur, der Oberflächengüte und der Gesamteffizienz des Bearbeitungsprozesses.
Höhere Spindeldrehzahlen werden typischerweise für weichere Materialien und kleinere Fräser verwendet, da sie sauberere Schnitte und geringeren Widerstand ermöglichen. Härtere Materialien und größere Fräser erfordern hingegen in der Regel niedrigere Spindeldrehzahlen, um Überhitzung und Werkzeugverschleiß zu vermeiden. Die richtige Spindeldrehzahl gewährleistet einen ruhigeren Lauf, verlängert die Werkzeugstandzeit und hilft, Fehler wie Verbrennungen, Ausbrüche oder Schmelzen zu vermeiden.
Die Beziehung zwischen Vorschubgeschwindigkeit und Spindeldrehzahl
Vorschubgeschwindigkeit und Spindeldrehzahl bestimmen gemeinsam die sogenannte Spanabnahme – die Dicke des von jeder Schneide des Fräsers abgetragenen Materials. Eine optimale Spanabnahme gewährleistet effizientes Schneiden ohne Überlastung des Werkzeugs oder Beschädigung des Materials. Die Spanabnahme lässt sich mit folgender Formel berechnen:
Vorschubgeschwindigkeit = Spindeldrehzahl × Anzahl der Schneiden × Spanbelastung
Das bedeutet, dass die Anpassung eines Wertes oft Änderungen an einem anderen Wert erfordert, um die optimale Leistung aufrechtzuerhalten. Beispielsweise erfordert eine Erhöhung der Spindeldrehzahl in der Regel einen höheren Vorschub, um die Spanbelastung konstant zu halten. Ebenso müssen Sie Ihre Einstellungen entsprechend anpassen, wenn Sie die Anzahl der Schneiden reduzieren oder ein anderes Material verwenden.
Faktoren, die Vorschubgeschwindigkeit und Spindeldrehzahl beeinflussen
Mehrere Faktoren beeinflussen die optimale Vorschubgeschwindigkeit und Spindeldrehzahl beim Betrieb einer CNC-Fräse. Das Verständnis dieser Variablen hilft Ihnen, fundierte Einstellungen vorzunehmen, um eine bessere Leistung, längere Werkzeugstandzeiten und höhere Materialqualität zu erzielen. Hier die wichtigsten Punkte:
Medientyp
- Weiche Materialien wie Kiefernholz, Schaumstoff, weiche Kunststoffe oder Nadelhölzer lassen sich in der Regel leichter bearbeiten und ermöglichen höhere Vorschubgeschwindigkeiten und Spindeldrehzahlen. Aufgrund ihrer Faserstruktur können jedoch zu aggressive Einstellungen zu Ausrissen oder Splittern führen. Ein scharfer Fräser und eine moderate Schnitttiefe werden empfohlen.
- Harte Werkstoffe wie Eiche, Aluminium, Harthölzer oder Verbundwerkstoffe sind dichter und widerstandsfähiger gegen Zerspanung. Sie erfordern geringere Vorschubgeschwindigkeiten und niedrigere Spindeldrehzahlen, um Überhitzung, Werkzeugverschleiß oder Bruch zu vermeiden. Langsamere Einstellungen tragen zu einer besseren Kontrolle bei, reduzieren Vibrationen und verbessern die Oberflächengüte, verlängern aber die Bearbeitungszeit.
Werkzeugspezifikationen
- Werkzeugdurchmesser: Werkzeuge mit größerem Durchmesser ermöglichen niedrigere Spindeldrehzahlen, aber höhere Vorschubgeschwindigkeiten, da sie mehr Material pro Umdrehung abtragen und eine höhere Stabilität bieten. Werkzeuge mit kleinerem Durchmesser erfordern höhere Spindeldrehzahlen, um die korrekte Schnittgeschwindigkeit an der Schneide zu gewährleisten, und niedrigere Vorschubgeschwindigkeiten, um Werkzeugverformung oder -bruch zu vermeiden.
- Anzahl der Schneiden: Die Anzahl der Schneiden bestimmt, wie oft das Werkzeug pro Umdrehung in das Material eingreift. Mehr Schneiden bedeuten, dass das Werkzeug mehr Material pro Umdrehung abtragen kann, was höhere Vorschubgeschwindigkeiten ermöglicht, aber auch niedrigere Spindeldrehzahlen erfordert, um Spanbildung zu vermeiden.
- Werkzeugbeschichtung: Beschichtete Werkzeuge sind temperaturbeständiger, reduzieren die Reibung und verlängern ihre Standzeit. Dadurch können sie im Vergleich zu unbeschichteten Werkzeugen sicher mit höheren Spindeldrehzahlen und schnelleren Vorschubgeschwindigkeiten betrieben werden, insbesondere beim Schneiden von abrasiven oder wärmeempfindlichen Materialien.
Maschinensteifigkeit und Leistung
- Desktop-CNC-Fräsmaschinen: Aufgrund ihrer geringeren Steifigkeit und begrenzten Leistung sind sie nicht für hohe Schnittkräfte oder große Materialabtragsmengen geeignet. Daher benötigen sie langsamere Vorschubgeschwindigkeiten und moderate Spindeldrehzahlen, um Vibrationen, Bearbeitungsfehler und mechanische Belastungen zu vermeiden. Eine Überbeanspruchung dieser Maschinen kann zu Werkzeugrattern, schlechter Oberflächengüte oder sogar zu strukturellen Schäden führen.
- Industrielle CNC-FräserIhre überlegene Steifigkeit ermöglicht es ihnen, Schnittkräfte effektiver zu absorbieren, und ihre leistungsstarken Motoren gewährleisten auch unter anspruchsvollen Bedingungen eine hohe Leistung. Diese Maschinen können sicher mit höheren Vorschubgeschwindigkeiten und Spindeldrehzahlen betrieben werden, was die Produktivität steigert und tiefere oder schnellere Schnitte ohne Genauigkeitseinbußen ermöglicht.
Schnitttiefe und -breite
- Schnitttiefe: Eine größere Schnitttiefe führt zu einem höheren Materialabtrag pro Durchgang, erhöht aber den Schnittwiderstand, die Werkzeugdurchbiegung und die Wärmeentwicklung. Daher muss bei größeren Schnitttiefen in der Regel der Vorschub reduziert oder die Spindeldrehzahl gesenkt werden, um die Stabilität zu gewährleisten und Werkzeugbruch zu vermeiden.
- Schnittbreite (WoC): Eine größere Schnittbreite bedeutet mehr Werkzeugeingriff und höhere Schnittkräfte, was ähnliche Einstellungen wie bei tiefen Schnitten erfordert. Üblicherweise werden ein geringerer Vorschub und eine moderate Spindeldrehzahl benötigt, um einen sauberen Schnitt zu gewährleisten. Geringere Schnittbreiten erzeugen weniger Widerstand und ermöglichen höhere Vorschübe.
Unter Berücksichtigung all dieser Faktoren können Sie die Einstellungen Ihrer CNC-Fräse an die spezifischen Anforderungen jedes Auftrags anpassen und so optimale Effizienz und qualitativ hochwertige Ergebnisse gewährleisten.
Empfohlene Ausgangspunkte nach Material
Die Wahl der richtigen Vorschubgeschwindigkeit und Spindeldrehzahl für jedes Material ist vorteilhaft für saubere Schnitte, sicheren Betrieb und eine lange Werkzeugstandzeit. Nachfolgend finden Sie allgemeine Richtwerte für gängige Materialien. Diese Werte dienen als Basis und sollten je nach Werkzeug, Maschine und gewünschter Schnittqualität feinjustiert werden. Führen Sie stets Testschnitte durch und konsultieren Sie nach Möglichkeit die Richtlinien des Werkzeugherstellers.
Weichholz
Nadelhölzer wie Kiefer, Zeder und Tanne lassen sich aufgrund ihrer geringeren Dichte und Maserung relativ leicht bearbeiten. Allerdings neigen sie zum Splittern, wenn sie zu grob oder mit stumpfen Werkzeugen geschnitten werden.
- Spindeldrehzahl: 18,000 – 21,000 U/min
- Vorschubgeschwindigkeit: 3,000 – 5,000 mm/min (120 – 200 in/min)
- Hinweis: Da sich Weichholz leicht bearbeiten lässt, können Sie relativ hohe Vorschubgeschwindigkeiten und Spindeldrehzahlen verwenden, um die Produktivität zu steigern. Gehen Sie jedoch bei empfindlichen oder astigen Stellen vorsichtig vor und achten Sie stets darauf, dass Ihr Fräser scharf ist, um Ausrisse und raue Kanten zu vermeiden.
Hartholz
Harthölzer wie Eiche, Ahorn, Walnuss und Birke sind dichter und zäher als Weichhölzer und erfordern daher vorsichtigere Vorschub- und Drehzahleinstellungen, um Verbrennungen, Werkzeugverschleiß oder Ausrisse zu vermeiden.
- Spindeldrehzahl: 16,000 – 18,000 U/min
- Vorschubgeschwindigkeit: 2,000 – 3,500 mm/min (80 – 140 in/min)
- Hinweise: Harthölzer erzeugen beim Schneiden mehr Widerstand und Wärme. Vermeiden Sie daher zu tiefe Schnitte in einem Durchgang. Achten Sie auf Anzeichen von Verbrennungen und reduzieren Sie gegebenenfalls die Spindeldrehzahl oder erhöhen Sie den Vorschub leicht.
MDF und Sperrholz
MDF und Sperrholz sind Holzwerkstoffe mit gleichmäßiger Dichte, enthalten jedoch Klebstoffe und Harze, die abrasiv wirken und den Werkzeugverschleiß erhöhen können. Sie eignen sich gut für höhere Spindeldrehzahlen und moderate Vorschubgeschwindigkeiten, für saubere Schnitte sind jedoch scharfe und langlebige Fräser erforderlich.
- Spindeldrehzahl: 18,000 – 20,000 U/min
- Vorschubgeschwindigkeit: 2,500 – 4,000 mm/min (100 – 160 in/min)
- Hinweise: Verwenden Sie einen hochwertigen, scharfen Hartmetall-Druckfräser, um Ausrisse zu minimieren, insbesondere bei Sperrholz. Vermeiden Sie zu langsames Schneiden, um Hitzeentwicklung zu verhindern.
Acryl und Kunststoffe
Acryl und andere Kunststoffe sind weicher als Holz, aber sehr hitzeempfindlich. Bei zu hoher Spindeldrehzahl oder zu geringem Vorschub kann das Material schmelzen, den Fräser verstopfen oder raue Kanten verursachen.
- Spindeldrehzahl: 12,000 – 16,000 U/min
- Vorschubgeschwindigkeit: 1,500 – 3,000 mm/min (60 – 120 in/min)
- Hinweise: Um ein Schmelzen zu vermeiden, sollten höhere Vorschubgeschwindigkeiten höheren Spindeldrehzahlen vorgezogen und der Werkzeugweg frei von Spänen gehalten werden. Verwenden Sie einen einschneidigen Aufwärtsfräser oder einen O-Nutfräser, der speziell für Kunststoffe entwickelt wurde, um die Spanabfuhr zu verbessern und die Wärmeentwicklung zu reduzieren.
Aluminium und Nichteisenmetalle
Aluminium und andere Nichteisenmetalle wie Messing und Kupfer erfordern aufgrund ihrer Härte und Hitzeempfindlichkeit eine sorgfältige Kontrolle der Vorschubgeschwindigkeit und der Spindeldrehzahl.
- Spindeldrehzahl: 10,000 – 14,000 U/min
- Vorschubgeschwindigkeit: 800 – 1,800 mm/min (30 – 70 in/min)
- Hinweise: Verwenden Sie Schmiermittel oder Druckluft, um die Wärmeentwicklung zu reduzieren und den Späneabtransport zu verbessern. Führen Sie den Schnitt flach und gleichmäßig, insbesondere bei leistungsschwächeren oder weniger stabilen Maschinen. Achten Sie auf Aufbauschneiden am Fräser, da diese auf unzureichenden Späneabtransport oder Überhitzung hinweisen.
Verbundwerkstoffe und Kohlefaser
Verbundwerkstoffe wie Kohlenstofffaser, Glasfaser und G10 sind abrasiv, spröde und neigen zur Delamination. Sie erfordern sorgfältige Werkzeugauswahl und konservative Einstellungen, um saubere Schnitte ohne Ausfransen oder Beschädigung der Schichten zu erzielen.
- Spindeldrehzahl: 12,000 – 18,000 U/min
- Vorschubgeschwindigkeit: 1,000 – 2,000 mm/min (40 – 80 in/min)
- Hinweise: Verwenden Sie spezielle diamantbeschichtete oder Vollhartmetall-Fräser, die für Verbundwerkstoffe entwickelt wurden, um Ausfransungen und Werkzeugverschleiß zu minimieren. Vermeiden Sie aggressive Schnitteinstellungen, da diese zu Delaminationen oder Rissen führen können. Sorgen Sie stets für ausreichende Belüftung und tragen Sie Schutzausrüstung.
Diese Einstellungen sind empfohlene Ausgangspunkte und müssen gegebenenfalls je nach Werkzeugdurchmesser, Schneidenanzahl, Maschinensteifigkeit und Schnitttiefe angepasst werden. Überwachen Sie stets die Ergebnisse und optimieren Sie die Einstellungen schrittweise, um die beste Leistung zu erzielen.
So optimieren Sie die Vorschub- und Geschwindigkeitseinstellungen
Selbst mit empfohlenen Ausgangswerten erfordert die optimale Leistung einer CNC-Fräse oft eine Feinabstimmung von Vorschubgeschwindigkeit und Spindeldrehzahl. Die Anpassungen sollten auf Basis des Materialverhaltens, des Maschinenverhaltens und der Schnittqualität erfolgen. So optimieren Sie Ihre Einstellungen systematisch:
- Beginnen Sie mit den Herstellerrichtlinien oder -rechnern: Orientieren Sie sich an den Empfehlungen des Werkzeugherstellers oder nutzen Sie einen Online-Vorschub- und Drehzahlrechner. Diese Tools berücksichtigen Faktoren wie Werkzeugdurchmesser, Schneidenanzahl, Werkstoffart und Spanbelastung, um verlässliche Ausgangswerte zu ermitteln. Dieser datenbasierte Ansatz bietet Ihnen eine solide Grundlage und reduziert Unsicherheiten.
- Führen Sie Testschnitte durch: Machen Sie kleine Testschnitte an Restmaterial, um das Werkzeugverhalten und die Oberflächengüte zu beobachten. Passen Sie Vorschub und Drehzahl in kleinen Schritten an, basierend auf Ihren Beobachtungen und Geräuschen. Dies ist oft der zuverlässigste Weg, die optimalen Einstellungen für Ihre Maschine und Ihren Fräser zu finden.
- Achten Sie auf das Schnittgeräusch: Während des Betriebs sollten Sie genau auf das Geräusch des Schnitts achten. Ein sauberes, gleichmäßiges Geräusch deutet in der Regel darauf hin, dass Vorschub und Drehzahl optimal aufeinander abgestimmt sind. Quietschende, ratternde oder unregelmäßige Schleifgeräusche bedeuten meist, dass das Werkzeug überlastet ist oder nicht sauber schneidet. In diesem Fall müssen Vorschub, Spindeldrehzahl oder Schnitttiefe angepasst werden.
- Spanbildung überwachen: Gut geformte, gekräuselte Späne deuten auf optimale Schnittbedingungen hin. Staubartige Späne können auf eine zu hohe Spindeldrehzahl oder einen zu geringen Vorschub hindeuten, während dicke, unregelmäßige Späne auf zu aggressive Schnitte schließen lassen.
- Oberflächenbeschaffenheit und Kantenqualität prüfen: Nach dem Testschnitt die Schnittkanten untersuchen. Glatte, saubere Kanten deuten auf eine optimale Abstimmung von Vorschub und Schnittgeschwindigkeit hin. Raue, verbrannte oder ausgefranste Kanten weisen auf ein Ungleichgewicht hin, oft auf eine zu hohe oder zu niedrige Drehzahl in einem der Parameter.
- Ändern Sie jeweils nur eine Variable: Um die Auswirkungen von Änderungen zu isolieren, passen Sie entweder die Vorschubgeschwindigkeit oder die Spindeldrehzahl an, nicht beides gleichzeitig. So können Sie eindeutig feststellen, welcher Parameter das Problem verursacht oder löst.
- Erfolgreiche Einstellungen protokollieren: Sobald Sie eine funktionierende Konfiguration gefunden haben, protokollieren Sie diese. Das Führen eines Protokolls bewährter Einstellungen für verschiedene Materialien und Werkzeuge spart Zeit bei zukünftigen Projekten und trägt zur Konsistenz bei.
Die Feinabstimmung von Vorschub und Spindeldrehzahl erfordert Beobachtung, Justierung und Tests. Durch sorgfältige Beachtung von Geräuschentwicklung, Spanqualität, Oberflächengüte und Maschinenleistung können Sie die Effizienz und Schnittqualität Ihrer CNC-Fräse für eine Vielzahl von Materialien und Anwendungen optimieren.
Sicherheitshinweise
Bei der Einstellung und dem Betrieb einer CNC-Fräse hat die Sicherheit stets oberste Priorität. Vorschubgeschwindigkeit und Spindeldrehzahl beeinflussen nicht nur die Schnittleistung, sondern auch die Betriebssicherheit der Maschine. Folgende Sicherheitsaspekte sollten Sie beachten:
- Beginnen Sie mit konservativen Einstellungen: Wählen Sie immer zuerst konservative Vorschub- und Drehzahlwerte, insbesondere bei der Bearbeitung unbekannter Materialien oder Werkzeuge. Zu aggressive Einstellungen können Werkzeugbruch, Werkstückrückschlag oder Kontrollverlust über die Maschine verursachen.
- Verwenden Sie das richtige Werkzeug und sorgen Sie für eine sichere Werkstückspannung: Stellen Sie sicher, dass Sie den passenden Bohrer für das Material verwenden und dass dieser in einwandfreiem Zustand ist. Stumpfe oder ungeeignete Bohrer brechen unter Belastung leichter. Spannen oder fixieren Sie das Werkstück stets fest.
- Überhitzung vermeiden: Hohe Spindeldrehzahlen in Kombination mit geringen Vorschubgeschwindigkeiten können zu starker Hitzeentwicklung führen, die Materialverbrennung, Werkzeugausfall oder bei brennbaren Materialien wie Holz oder Kunststoff sogar Brandgefahr zur Folge haben kann. Temperaturen überwachen und bei Bedarf Kühl- oder Staubabsaugsysteme einsetzen.
- Tragen Sie geeignete Schutzausrüstung: Tragen Sie stets eine Schutzbrille, um Ihre Augen vor Splittern oder Staub zu schützen, und verwenden Sie einen Gehörschutz, um Hörschäden durch längere Lärmbelastung zu vermeiden. Tragen Sie beim Schneiden von Gefahrstoffen eine Staubmaske oder ein Atemschutzgerät.
- Halten Sie während des Betriebs einen Sicherheitsabstand ein: Greifen Sie niemals in den Arbeitsbereich der Maschine, solange diese in Betrieb ist. Sollten Einstellungen erforderlich sein, halten Sie die Maschine vorher an oder stoppen Sie sie vollständig. Vermeiden Sie Ablenkungen und lassen Sie die Maschine während des Betriebs niemals unbeaufsichtigt.
- Regelmäßige Wartung und Inspektion: Prüfen Sie vor jeder Benutzung auf lose Schrauben, verschlissene Lager und beschädigte Kabel. Eine gut gewartete Maschine verursacht deutlich seltener Unfälle durch mechanische Defekte.
Sicheres Arbeiten mit CNC-Fräsmaschinen ist genauso wichtig wie präzises Schneiden. Durch die Umsetzung der oben genannten Sicherheitsmaßnahmen minimieren Sie Risiken und können sich mit Zuversicht auf präzise und hochwertige Ergebnisse konzentrieren. Sicherheit hat oberste Priorität – so schaffen Sie ein kontrolliertes, effizientes und sicheres Arbeitsumfeld, in dem sowohl Bediener als auch Maschine optimale Leistung erbringen.
Zusammenfassen
Die Wahl der richtigen Vorschubgeschwindigkeit und Spindeldrehzahl hängt maßgeblich vom zu bearbeitenden Material ab. Jedes Material besitzt spezifische Eigenschaften, die die Bearbeitung beeinflussen. Weichere Materialien vertragen in der Regel höhere Geschwindigkeiten und Vorschübe, während härtere oder sprödere Materialien langsamere und präzisere Einstellungen erfordern. Indem Sie mit empfohlenen Werten beginnen, die passenden Werkzeuge verwenden und basierend auf Leistung und Schnittqualität kleine Anpassungen vornehmen, erzielen Sie effiziente, genaue und sichere Ergebnisse beim CNC-Fräsen.
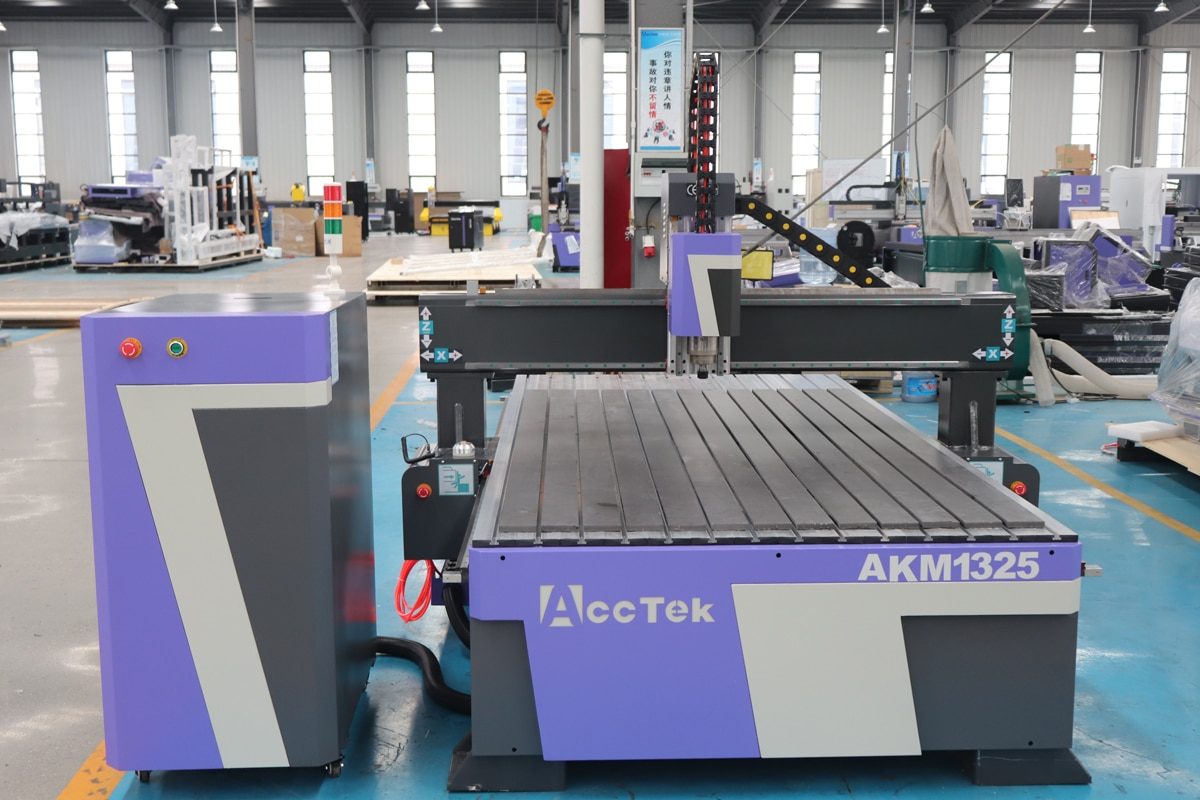
AccTek CNC ist ein professioneller CNC-Fräsmaschinenhersteller aus China, der für sein breites Angebot an Maschinen bekannt ist, die Langlebigkeit, Präzision und Vielseitigkeit vereinen. Mit Optionen wie 3- , 4- und 5-Achs- Modellen sowie Modellen mit automatischem Werkzeugwechsler (ATC) bieten wir Lösungen, die sowohl für kleine Werkstätten als auch für große Fertigungsbetriebe geeignet sind. Für Unternehmen, die kostengünstige, zuverlässige CNC-Fräsmaschinen mit individuellen Anpassungsmöglichkeiten suchen, ist AccTek CNC ein Hersteller, den man in Betracht ziehen sollte.