
- 12-17 Min. Lesezeit
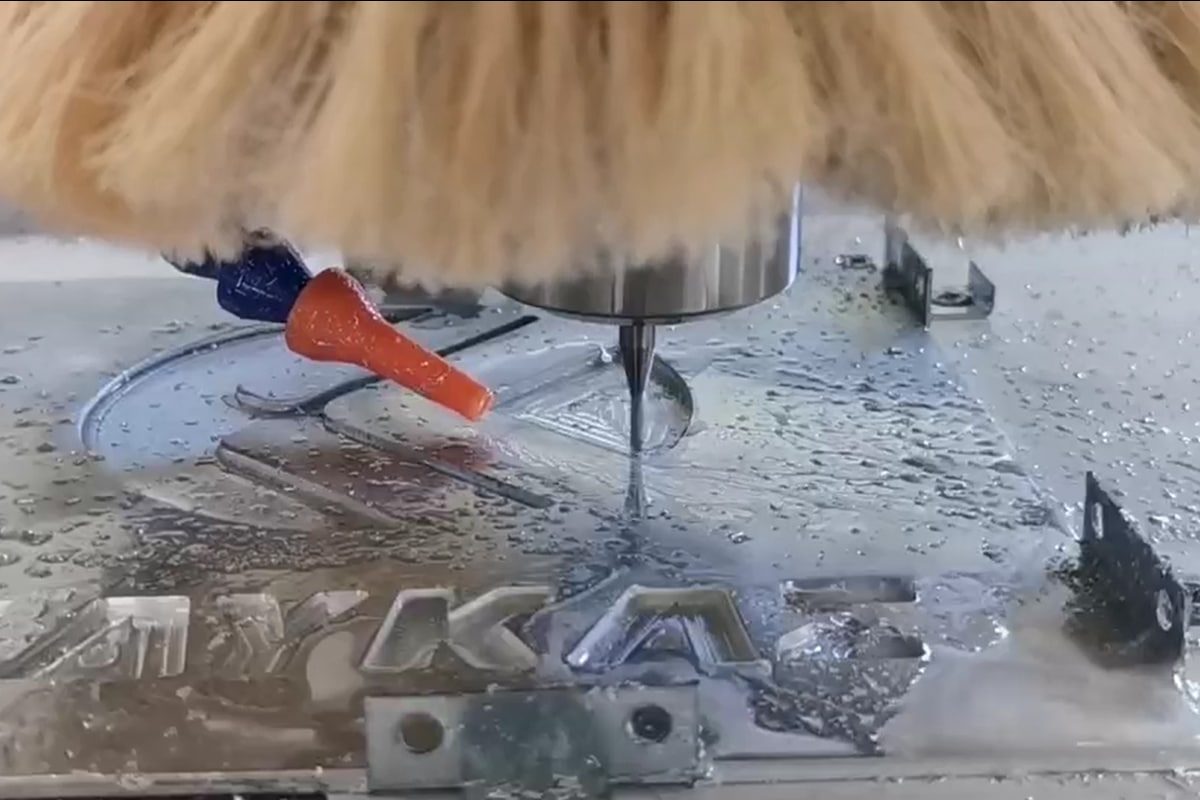
Bei der Metallbearbeitung mit einer CNC-Fräse ist die Befestigung des Werkstücks auf dem Tisch einer der wichtigsten und oft übersehenen Faktoren. Im Gegensatz zu Holz oder Kunststoff ist Metall viel dichter und erzeugt deutlich höhere Schnittkräfte. Dadurch neigt es eher zum Verrutschen, wenn es nicht ordnungsgemäß fixiert ist. Bevor Sie also mit dem CNC-Gravieren oder -Fräsen beginnen, müssen Sie die richtige Spannmethode für Ihr Metallwerkstück auswählen.
Es gibt verschiedene Techniken zum Spannen von Metallwerkstücken auf einer CNC-Fräsmaschine. Jede hat ihre Vorteile, abhängig von Materialart, Form und Komplexität des Werkstücks. Von mechanischen Spannvorrichtungen und Vakuumtischen bis hin zu individuellen Vorrichtungen und Magnetspannvorrichtungen – die Kenntnis der verschiedenen Möglichkeiten hilft Ihnen, höhere Präzision und Maschineneffizienz zu erzielen. In diesem Artikel erläutern wir die effektivsten Methoden, geben Tipps zur optimalen Einrichtung und zeigen Ihnen, wie Sie häufige Fehler beim Spannen vermeiden.
Zu beachtende Punkte vor dem Befestigen von Metallwerkstücken
Bevor Sie sich für eine Methode zur Befestigung Ihres Metallwerkstücks an einem CNC-Frästisch entscheiden, ist es wichtig, einige Schlüsselfaktoren zu berücksichtigen, die sowohl die Haltekraft als auch die Bearbeitungsqualität beeinflussen. Eine sorgfältige Planung in dieser Phase hilft, Verrutschen, Vibrationen oder Werkzeugkollisionen während der Bearbeitung zu vermeiden.
- Materialart und -stärke: Unterschiedliche Metalle weisen verschiedene Dichten und Schnittfestigkeiten auf. Dickere und härtere Materialien erfordern in der Regel eine höhere Spannkraft oder eine stabilere Vorrichtung, um dem Schnittdruck standzuhalten. Leichtmetalle wie Aluminium ermöglichen flexiblere Spannmöglichkeiten, während härtere Materialien robuste, vibrationsfeste Konstruktionen erfordern.
- Werkstückgröße und -form: Die Abmessungen und Geometrie des Werkstücks beeinflussen die geeigneten Spannmethoden. Flache, quadratische Werkstücke lassen sich leichter mit Klemmen oder Vakuumsystemen fixieren, während unregelmäßige oder kleine Teile unter Umständen spezielle Vorrichtungen, Halterungen oder Klebelösungen erfordern, um die Stabilität beim Schneiden zu gewährleisten.
- Frästischtyp: Die Tischkonfiguration Ihrer CNC-Fräse bestimmt die verfügbaren Spannmethoden. T-Nut-Tische sind vielseitig einsetzbar, während Vakuumtische sich am besten für flache, große Werkstücke eignen. Für manche Anwendungen kann eine Anpassung des Tisches oder die Verwendung von Werkzeugplatten erforderlich sein, um eine bessere Kompatibilität zu erreichen.
- Schnittkräfte und Werkzeugwege: Aggressive Werkzeugwege oder tiefe Schnitte erzeugen größere seitliche und vertikale Kräfte, die schlecht fixierte Werkstücke lösen können. Es ist daher unerlässlich, Richtung und Stärke dieser Kräfte bei der Wahl der Spannmethode zu berücksichtigen, insbesondere bei tiefen Schnitten oder Mehrfachbearbeitungen.
- Kühlmittel und Wärmeentwicklung: Bei der Metallbearbeitung entsteht häufig erhebliche Wärme. Der Einsatz von Kühlmitteln, Sprühnebelsystemen oder Druckluft kann die Haftfestigkeit beeinträchtigen und zu Wärmeausdehnung führen. Ihre Befestigungsmethode sollte diese Bedingungen berücksichtigen, insbesondere bei der Verwendung von Klebeband, Klebstoff oder Materialien, die zu thermischer Verformung neigen.
Wenn Sie diese Punkte im Vorfeld sorgfältig prüfen, sind Sie besser gerüstet, die effektivste und sicherste Methode für Ihre spezifische Metallbearbeitungsaufgabe auszuwählen. Diese Vorbereitung trägt dazu bei, dass das Werkstück unter Belastung stabil bleibt, Ihre Schneidwerkzeuge geschützt werden und gleichbleibend hohe Qualität während des gesamten Bearbeitungsprozesses gewährleistet ist.
Gängige Methoden zur Befestigung von Metallwerkstücken in CNC-Frästischen
Da Metalle schwerer und härter als Materialien wie Holz oder Kunststoff sind, benötigen sie stabilere und zuverlässigere Spannvorrichtungen, um den auftretenden Schnittkräften standzuhalten. Die optimale Vorgehensweise hängt von Faktoren wie Materialart, Form, Größe und den auftretenden Schnittkräften ab. Im Folgenden werden die gängigsten Techniken zur sicheren Fixierung von Metall während der Bearbeitung beschrieben:
Mechanische Klemmung
Mechanische Spannvorrichtungen gehören zu den zuverlässigsten und vielseitigsten Methoden, um Metallwerkstücke auf einem CNC-Frästisch zu fixieren. T-Nut-Klemmen, Stufenklemmen und Zehenklemmen werden häufig auf CNC-Frästischen mit Nutbetten oder Spannplatten eingesetzt. Sie erzeugen einen starken Anpressdruck und eine ausgezeichnete Haltekraft, um das Material während der Bearbeitung sicher zu fixieren.
Diese Methode eignet sich besonders gut für dichte oder schwere Metalle wie Stahl, Aluminium oder Messing, bei denen eine hohe Haltekraft erforderlich ist, um Schnittvibrationen und seitliche Bewegungen zu verhindern. T-Nut-Tische oder Spannplatten mit Gewindebohrungen sind ideal für diese Art der Spannung, da sie eine flexible Positionierung der Spannvorrichtung ermöglichen und somit unterschiedliche Werkstückgrößen und -formen aufnehmen können.
Mechanische Spannvorrichtungen eignen sich ideal für Bearbeitungen, die aggressive Schnitte, tiefe Durchgänge oder hohe Spindeldrehzahlen erfordern. Ihre Stärke, Zuverlässigkeit und einfache Handhabung machen sie zur bevorzugten Lösung sowohl für Einzelanfertigungen als auch für Serienproduktionen. Allerdings sind sie möglicherweise weniger geeignet für kleine oder empfindliche Teile, bei denen der Spanndruck das Material verformen könnte oder der Zugang eingeschränkt ist.
Vakuum-Niederhalter
Die Vakuumklemmung eignet sich besonders gut zum Fixieren flacher und großer Bleche, beispielsweise aus Aluminium oder Messing. Sie sorgt für eine gleichmäßige Klemmkraft über die gesamte Oberfläche, wodurch die Planheit des Werkstücks erhalten bleibt und Verformungen minimiert werden. Dies macht sie ideal für Blechbearbeitungen, bei denen das Material für präzises Fräsen, Gravieren oder Schneiden eben und frei von Hindernissen bleiben muss.
Eine Einschränkung der Vakuumklemmung ist ihre Empfindlichkeit gegenüber Luftleckagen, die sich bei der Bearbeitung dicker, schwerer oder unebener Metalle verstärkt. Grate, Dellen oder Verformungen können die Vakuumdichtung beeinträchtigen, die Haltekraft verringern und das Risiko von Bewegungen erhöhen. Um die Leistungsfähigkeit zu erhalten, ist es unerlässlich, eine saubere, glatte Oberfläche zu verwenden und Dichtungen oder Opferplatten einzusetzen, um Leckagen zu minimieren.
Vakuumspannen bietet zwar eine gleichmäßige und effiziente Fixierung für leichte bis mittelschwere Anwendungen, seine Spannkraft ist jedoch geringer als bei mechanischen Verfahren. Es hält aggressiven Schnitten oder hohen Schnittkräften, insbesondere bei dichteren Metallen, möglicherweise nicht stand. Daher eignet sich Vakuumspannen am besten für leichte Bearbeitungsvorgänge, Gravuren oder Zerspanungen, bei denen die Kräfte primär vertikal und nicht lateral wirken.
Doppelseitiges Klebeband und Klebstoffe
Hochfestes doppelseitiges Klebeband ist eine praktische Lösung zum Fixieren kleiner, dünner oder leichter Metallwerkstücke bei leichten CNC-Bearbeitungen. Es ermöglicht eine schnelle und einfache Montage ohne Klemmen und gewährleistet den vollen Zugriff auf die Oberfläche. Allerdings ist seine Haltekraft begrenzt und eignet sich am besten für weniger intensive Bearbeitungen mit minimalen Schnittkräften.
Eine gängige Variante ist die Methode mit Sekundenkleber und Malerkrepp, die hohe Festigkeit mit rückstandsfreier Entfernung verbindet. Das Klebeband wird sowohl auf dem CNC-Tisch als auch auf der Unterseite des Werkstücks angebracht, und einige Tropfen Sekundenkleber werden zwischen die abgeklebten Flächen gegeben. Dadurch entsteht eine starke, temporäre Verbindung, ohne dass der Klebstoff direkt mit dem Metall in Berührung kommt. Dies macht die Methode ideal für die Präzisionsbearbeitung kleiner Teile, ohne das Material zu beschädigen.
Einer der größten Nachteile von Klebstoffen ist ihre Hitzeempfindlichkeit. Längeres Schneiden oder hohe Spindeldrehzahlen können das Klebeband erweichen und dadurch ein Verrutschen oder eine Fehlausrichtung des Werkstücks verursachen. Zudem können manche Klebebänder oder Klebstoffe klebrige Rückstände hinterlassen, die eine zeitaufwändige Reinigung erfordern und die Maschine oder zukünftige Werkstücke verunreinigen können.
Vorrichtungsplatten und kundenspezifische Lehren
Spannplatten sind präzisionsgefertigte Platten mit einem Raster aus vorgebohrten Gewinden, Passstiftaufnahmen und integrierten Anschlägen, die eine genaue und wiederholgenaue Positionierung von Metallwerkstücken ermöglichen. Diese Elemente tragen zu einer präzisen und sicheren Ausrichtung der Teile bei, wodurch Rüstzeiten verkürzt und die Konsistenz verbessert wird.
Spezielle Vorrichtungen können für unregelmäßig geformte oder kleine Werkstücke entwickelt werden und bieten maßgeschneiderte Unterstützung und Stabilität. Diese Methoden sind besonders nützlich für die Serienfertigung oder komplexe Geometrien, bei denen herkömmliche Spannmethoden nicht praktikabel sind.
Viele Spannplattensysteme unterstützen modulare Spannvorrichtungen, sodass Anwender Stifte, Klemmen und Anschläge je nach Werkstück oder Arbeitsanforderungen neu konfigurieren können. Diese Flexibilität ermöglicht die einfache Anpassung an unterschiedliche Werkstückgrößen und -formen, ohne dass für jedes Projekt eine neue Vorrichtung gebaut werden muss.
Magnetische Spannfutter
Magnetspannfutter sind eine effektive Lösung zum Spannen von Werkstücken aus ferromagnetischen Metallen wie Kohlenstoffstahl, Werkzeugstahl und Gusseisen. Sie nutzen Permanentmagnete oder Elektromagnete, um eine starke und gleichmäßige Haltekraft an der Werkstückunterseite zu erzeugen. Diese Methode ermöglicht ein schnelles Einrichten und den uneingeschränkten Zugang zur Oberseite und eignet sich daher besonders für die Endbearbeitung.
Für eine optimale Funktion von Magnetspannfuttern muss das Werkstück eine ebene, saubere Oberfläche mit ausreichender Kontaktfläche aufweisen. Spalten, Oberflächenunebenheiten oder Verformungen können die Haltekraft erheblich reduzieren und die Stabilität während der Bearbeitung beeinträchtigen. Optimale Ergebnisse werden erzielt, wenn die gesamte Unterseite des Metallteils direkten Kontakt mit der Magnetplatte hat und so ein sicherer und gleichmäßiger Halt gewährleistet ist.
Ein wesentlicher Nachteil von Magnetspannfuttern besteht darin, dass sie für nichtmagnetische Werkstoffe wie Aluminium, Messing, Kupfer und die meisten Edelstähle ungeeignet sind. Diese Metalle reagieren nicht auf Magnetfelder, wodurch sich diese Methode für viele CNC-Metallbearbeitungsanwendungen als ungeeignet erweist. Zudem können bei Schnitten mit hoher Kraft zusätzliche Sicherheitsanschläge erforderlich sein.
Schraubstöcke und Kantenklemmen
Maschinenschraubstöcke sind eine präzise und leistungsstarke Spannmöglichkeit, die direkt auf CNC-Frästischen oder Spannplatten montiert werden kann. Sie fixieren das Metallwerkstück sicher zwischen gehärteten Backen und bieten so hervorragende Stabilität für blockförmige oder kleine bis mittelgroße Metallteile. Besonders geeignet sind sie für Aufgaben, die hohe Steifigkeit und präzise Ausrichtung erfordern, wie z. B. Bohren, Taschenfräsen oder Profilieren.
Wo ein herkömmlicher Schraubstock das Schneidwerkzeug behindern könnte, stellen flache Kantenspanner eine wertvolle Alternative dar. Diese Spanner fixieren das Werkstück seitlich und lassen die Oberseite für die Bearbeitung frei. Dank ihrer kompakten Bauweise eignen sie sich ideal für den Einsatz in beengten Bereichen oder bei der Bearbeitung großer, flacher Werkstücke, die eine uneingeschränkte Bearbeitung ohne Behinderung durch die Spannvorrichtung erfordern.
Sowohl Schraubstöcke als auch Kantenklemmen erzeugen einen starken seitlichen und nach unten gerichteten Druck, der Vibrationen, Bewegungen oder das Anheben des Werkstücks während der Bearbeitung verhindert. Es ist jedoch darauf zu achten, das Werkstück korrekt auszurichten und Kollisionen mit dem Werkzeugweg zu vermeiden.
Jede Spannmethode hat ihre Stärken und Schwächen, und die Wahl der richtigen Methode hängt von der jeweiligen Bearbeitungsaufgabe ab. Entscheidend ist, die Spannmethode auf die Metallart, die Teilegeometrie und die zu erwartenden Schnittkräfte abzustimmen, um Qualität und Sicherheit beim CNC-Bearbeitungsprozess zu gewährleisten.
Wählen Sie die richtige Sicherungsmethode für Metallwerkstücke.
Die Wahl der richtigen Befestigungsmethode trägt wesentlich zu Stabilität, Genauigkeit und Sicherheit bei der CNC-Metallbearbeitung bei. Unterschiedliche Metallwerkstücke erfordern jeweils angepasste Spannstrategien. Im Folgenden finden Sie eine Anleitung, die Ihnen hilft, die optimale Befestigungsmethode für Ihre Anwendung zu finden:
Flache und dünne Metallbleche
Für große, flache Aluminium- oder Messingbleche, insbesondere für Schilder oder Gehäuse, ist die Vakuumfixierung ideal. Sie sorgt für gleichmäßigen Sog auf der Oberfläche, stabilisiert das Blech beim Hochgeschwindigkeitsschneiden oder Gravieren und verhindert Abdrücke durch die Klemmvorrichtung. Diese Methode eignet sich besonders gut für Metall-CNC-Fräsmaschinen mit Vakuumtisch und ist optimal für Gravuren oder leichte Schnitte. Bei zu erwartenden hohen Seitenkräften sollte sie jedoch nicht angewendet werden.
Kleine oder empfindliche Werkstücke
Bei der Bearbeitung kleiner oder präziser Bauteile auf einer CNC-Fräse für Metall hat sich die Methode mit doppelseitigem Klebeband oder Sekundenkleber und Malerkrepp bewährt. Sie bieten sicheren Halt, ohne das Werkstück zu beschädigen, und ermöglichen die vollständige Bearbeitung der Oberfläche. Diese Optionen bieten ausreichend Halt für Bearbeitungen mit geringem Kraftaufwand wie Markieren, flaches Fräsen oder Bohren, ohne das Werkstück zu beschädigen oder den Werkzeugweg zu behindern.
Schwere oder dicke Metallblöcke
Bei dichten Werkstoffen wie Stahl oder dicken Aluminiumblöcken ist die mechanische Spannung, beispielsweise mit Stufenklemmen, T-Nut-Klemmen oder einem Maschinenschraubstock, die zuverlässigste Methode. Sie üben einen starken Anpressdruck aus und widerstehen hohen Schnittkräften. Dadurch wird eine gleichmäßige Spannung gewährleistet, um Verformungen und Oberflächenbeschädigungen beim Einsatz einer leistungsstarken CNC-Fräse für Metall zu vermeiden, die erhebliche Schnittkräfte erzeugt. Die korrekte Positionierung und das richtige Drehmoment sorgen dafür, dass das Werkstück während des gesamten Bearbeitungsprozesses formstabil bleibt.
Unregelmäßige oder individuell geformte Teile
Bei Werkstücken mit ungewöhnlicher Form oder fehlenden ebenen Flächen empfiehlt sich die Anfertigung von individuellen Vorrichtungen und Spannplatten. Diese Lösungen nutzen Passstifte, vorgebohrte Gewinde und Kantenanschläge, um Teile mit Sonderformen präzise und wiederholgenau zu fixieren. Bei CNC-Fräsarbeiten an Metall, insbesondere bei wiederkehrenden Arbeitsgängen, bei denen es auf die Ausrichtung ankommt, oder bei Serienfertigung, verbessert diese Methode sowohl die Konsistenz als auch die Effizienz des Arbeitsablaufs.
Ferromagnetische Metalle mit glatten, ebenen Oberflächen
Bei der Bearbeitung von Flachstahlteilen bieten Magnetspannfutter eine saubere und effiziente Lösung. Sie ermöglichen ein schnelles Einrichten und einen sicheren Halt ohne zusätzliche Klemmen und eignen sich daher hervorragend für Plan- und Schlichtbearbeitungen an CNC-Fräsmaschinen. Diese Methode ist jedoch nicht für nichtmagnetische Metalle wie Aluminium oder Kupfer geeignet.
Anforderungen an die vollständige Oberflächenbearbeitung
Wenn die Bearbeitung von Taschen, Planflächen oder Oberflächen ohne Vorrichtungsbehinderung erfordert, sind Zehenklemmen oder flache Kantenklemmen ideal. Diese Methoden fixieren das Werkstück seitlich und lassen die Oberseite für die Werkzeugführung vollständig zugänglich. Dies ist besonders nützlich bei CNC-Fräsmaschinen für die Metallbearbeitung, die für komplexe Oberflächenbearbeitung oder 3D-Konturierung konfiguriert sind. Achten Sie bei hohen Schnittgeschwindigkeiten auf ein Anheben des Werkstücks oder seitliche Bewegungen.
Bei der Wahl einer Spannmethode sollten Sicherheit, Werkzeugfreiheit und Werkstückstabilität stets Priorität haben. In manchen Fällen erzielt eine Kombination verschiedener Methoden (z. B. Vakuumspannvorrichtung plus Kantenanschläge) die besten Ergebnisse. Eine korrekte Spannvorrichtung schützt nicht nur Ihre Maschine und Werkzeuge, sondern gewährleistet auch, dass jedes Werkstück Ihren Qualitätsanforderungen entspricht.
Bewährte Verfahren zur Befestigung von Metall auf CNC-Frästischen
Unabhängig von der verwendeten Spannmethode kann die Bearbeitungsqualität beim Einsatz einer CNC-Metallfräse durch die Einhaltung bewährter Verfahren deutlich verbessert werden. Nachfolgend sind die wichtigsten Richtlinien aufgeführt:
- Bereiten Sie die Oberfläche sorgfältig vor: Bevor Sie das Metall fixieren, stellen Sie sicher, dass sowohl der Frästisch als auch die Unterseite des Werkstücks sauber, eben und frei von Graten oder Spänen sind. Selbst kleine Ausbrüche oder Unebenheiten können die Passgenauigkeit des Materials beeinträchtigen und zu ungleichmäßigem Anpressdruck sowie möglichen Vibrationen beim Fräsen führen.
- Wählen Sie die passende Spannmethode: Passen Sie die Spanntechnik an Materialart, Größe und Bearbeitungsvorgang an. Verwenden Sie beispielsweise mechanische Klemmen oder Schraubstöcke für schwere Stahlblöcke, Vakuumtische für flache Aluminiumbleche und spezielle Vorrichtungen für unregelmäßige Formen. Die Verwendung der falschen Methode kann zu mangelhafter Teilequalität oder unsicheren Arbeitsbedingungen führen.
- Vermeiden Sie Kollisionen mit dem Werkzeugweg: Planen Sie Ihren Werkzeugweg stets so, dass er nicht mit Spannvorrichtungen, Schrauben oder anderen Bauteilen in Berührung kommt. Verwenden Sie gegebenenfalls flache Spannvorrichtungen und führen Sie vor Beginn der Bearbeitung einen Probelauf durch. Dies hilft, kostspielige Kollisionen zwischen Spindel und Werkstückspannung zu vermeiden.
- Gleichmäßiger und fester Anpressdruck ist wichtig: Üben Sie einen gleichmäßigen Anpressdruck auf das Werkstück aus, um Verformungen zu vermeiden, insbesondere bei dünneren Metallen. Ungleichmäßiger Druck kann dazu führen, dass sich das Material während des Schnitts verzieht oder verschiebt, was Maßungenauigkeiten und eine schlechte Oberflächengüte zur Folge hat.
- Überprüfen und ggf. nachziehen: Bei längeren oder mehrstufigen Bearbeitungsvorgängen sollten Sie regelmäßig den festen Sitz der Klemmen oder der Vakuumdichtung prüfen. Metall kann sich durch Hitze ausdehnen, und Vibrationen können Bauteile lockern. Um gleichbleibende Ergebnisse zu erzielen, kann ein Nachziehen oder Nachjustieren während des Prozesses erforderlich sein.
- Verwenden Sie gegebenenfalls eine Opferplatte: Bei der Verwendung von Klebeband, Klebstoffen oder Vakuummethoden kann eine Opferplatte den Oberflächenkontakt verbessern, den Tisch schützen und die Vakuumwirkung aufrechterhalten. Sie verhindert außerdem, dass der Tisch bei Durchschnitten beschädigt wird.
- Sicherheit und Sichtbarkeit haben oberste Priorität: Spannvorrichtungen und Befestigungselemente müssen deutlich gekennzeichnet werden, insbesondere bei manuellen Werkzeugwechseln oder Messarbeiten. Halten Sie Ihren Arbeitsbereich sauber und überprüfen Sie die Befestigung Ihrer Metall-CNC-Fräse vor jedem Start, um Unfälle oder Materialschäden zu vermeiden.
Die Einhaltung dieser bewährten Verfahren verbessert nicht nur Ihre Bearbeitungsergebnisse, sondern verlängert auch die Lebensdauer Ihrer Werkzeuge und Anlagen. Ein sorgfältig eingespanntes Werkstück ist die Grundlage jeder erfolgreichen CNC-Bearbeitung, insbesondere bei der Bearbeitung anspruchsvoller Materialien wie Metall.
Häufige Probleme bei der Werkstückspannung beheben
Selbst bei sorgfältiger Vorbereitung können Probleme beim Spannen von Metallwerkstücken auf einer CNC-Fräsmaschine auftreten. Wenn Sie die Ursachen häufiger Spannprobleme kennen und wissen, wie Sie diese beheben, können Sie eine gleichbleibende Bearbeitungsqualität gewährleisten und kostspielige Fehler vermeiden. Im Folgenden finden Sie die häufigsten Probleme und deren Behebung.
Werkstückverschiebung beim Schneiden
Wenn sich das Werkstück während der Bearbeitung bewegt, liegt das meist an unzureichender Spannkraft, falscher Fixierung oder Schnittkräften, die die Haltekraft übersteigen. Dies passiert häufig, wenn leichte oder glatte Metalle wie Aluminium bei aggressiven Zerspanungsvorgängen mit Klebeband oder schwachen Spannvorrichtungen gehalten werden. Hier die Lösung:
- Wechseln Sie zu stabileren Spannmethoden wie T-Nut-Klemmen oder einem Maschinenschraubstock.
- Erhöhen Sie die Anzahl der Klemmen oder verwenden Sie seitliche Anschläge, um seitlichen Kräften entgegenzuwirken.
- Verringern Sie die Vorschubgeschwindigkeit oder die Schnitttiefe, um den Schnittdruck zu verringern.
- Vor Beginn der Arbeiten alle Klemmen erneut prüfen und gegebenenfalls nachziehen.
Werkstückanhebung oder -biegung
Ungleichmäßiger Anpressdruck oder Oberflächenunebenheiten können dazu führen, dass sich das Metall während der Bearbeitung anhebt oder nach oben wölbt. Dies tritt besonders häufig bei dünnen Blechen oder auf, wenn der Tisch oder das Material nicht plan ist. Hier ist die Lösung:
- Prüfen und justieren Sie die Klemmenposition, um einen gleichmäßigen Druck zu gewährleisten.
- Prüfen Sie, ob Werkstück und Tischoberfläche sauber und eben sind.
- Verwenden Sie zusätzliche Klemmen, um einen gleichmäßigen Druck nach unten auszuüben.
- Für eine bessere Unterstützung dünne Bleche sollte eine Opferplatte darunter gelegt werden.
Vibrationen oder Rattern beim Schneiden
Vibrationen oder Rattern entstehen oft durch lockere Spannvorrichtungen, unzureichende Materialauflage oder zu hohe seitliche Werkzeugkräfte. Hier ist die Lösung:
- Ziehen Sie alle Klemmen wieder fest und prüfen Sie die Stabilität.
- Verwenden Sie vibrationsdämpfende Pads zwischen den Klemmen und dem Werkstück.
- Verringern Sie die Spindeldrehzahl oder verringern Sie die Schnitttiefe.
- Bei Bedarf kann auf eine stabilere Vorrichtung umgeschaltet werden, beispielsweise auf einen Maschinenschraubstock für Kleinteile.
Kollision der Vorrichtung oder Klemme mit dem Werkzeug
Werkzeugwegkollisionen treten auf, wenn Spannvorrichtungen oder Spannfutter zu nah am Bearbeitungsbereich platziert werden oder wenn der Werkzeugweg nicht korrekt simuliert wurde. Hier ist die Lösung:
- Verwenden Sie flache Spannvorrichtungen und positionieren Sie diese außerhalb des Werkzeugwegs.
- Simulieren Sie den Werkzeugweg in Ihrer CAM-Software, um auf Kollisionen zu prüfen.
- Führen Sie einen Trockenlauf mit angehobener Spindel durch, um den Freiraum zu überprüfen.
- Passen Sie die Vorrichtung oder den Werkzeugweg gegebenenfalls an.
Vakuumdichtungsversagen
Wenn Sie mit Vakuumspannvorrichtungen arbeiten und das Werkstück den Halt verliert, liegt das häufig an Graten, unebenen Oberflächen oder Leckagen im Vakuumsystem. Hier ist die Lösung:
- Reinigen Sie den CNC-Frästisch und die Unterseite des Werkstücks gründlich.
- Verwenden Sie Dichtungsmaterial oder eine Opferplatte, um den Oberflächenkontakt zu verbessern.
- Prüfen Sie auf Undichtigkeiten an Vakuumschläuchen, Anschlüssen oder Ventilen.
- Vermeiden Sie es, in die Vakuumzonen einzuschneiden, die die Abdichtung gewährleisten.
Klebstoff-/Klebebandversagen oder -rückstände
Bei der Verwendung von doppelseitigem Klebeband oder Klebstoff kann es zu Problemen kommen, wenn Hitze den Klebstoff weich macht oder das falsche Klebeband verwendet wird. Dies kann zum Verrutschen führen oder Rückstände auf der Metalloberfläche hinterlassen. Hier ist die Lösung:
- Verwenden Sie Sekundenkleber mit Malerkrepp für eine starke, aber entfernbare Verbindung.
- Die Wärmeentwicklung lässt sich durch Anpassen der Spindeldrehzahl und des Vorschubs kontrollieren.
- Bitte prüfen Sie die Verträglichkeit von Klebeband oder Klebstoff an einem Reststück, bevor Sie mit der eigentlichen Arbeit beginnen.
- Nach der Bearbeitung Klebstoffreste mit Lösungsmittel entfernen.
Uneinheitliche Befestigung bei wiederkehrenden Aufträgen
Bei der Serienfertigung entstehen Ungenauigkeiten, wenn kein festes Positioniersystem vorhanden ist. Manuelle Ausrichtung kann zu Bauteilabweichungen führen, insbesondere wenn sich der Spanndruck oder die Position jedes Mal ändert. Hier ist die Lösung:
- Verwenden Sie Vorrichtungsplatten mit Passstiften und Anschlägen für eine wiederholgenaue Positionierung.
- Konstruieren Sie kundenspezifische Vorrichtungen für unregelmäßig geformte Teile.
- Markieren Sie die Positionen der Vorrichtungen auf dem Tisch, um einheitliche Aufbauten zu gewährleisten.
- Überprüfen Sie regelmäßig die Ausrichtung der Vorrichtung während langer Produktionsläufe.
Durch die Ermittlung der Ursache und die Anwendung dieser gezielten Lösungen können Sie eine optimale Werkstückstabilität gewährleisten und das Beste aus Ihren CNC-Metallbearbeitungsvorgängen herausholen.
Zusammenfassen
Die Befestigung eines Metallwerkstücks auf einem CNC-Frästisch dient nicht nur der Fixierung, sondern gewährleistet Sicherheit, Präzision und gleichbleibende Ergebnisse während des gesamten Bearbeitungsprozesses. Durch die Wahl der geeigneten Fixierungsmethode, abgestimmt auf Material, Form und Schnittanforderungen, sowie durch die Anwendung bewährter Verfahren für Einrichtung und Fehlerbehebung können Sie die Qualität Ihrer Arbeit deutlich verbessern und Ihre Maschinen schützen. Ein stabiles, sicher befestigtes Werkstück ist die Grundlage für jede erfolgreiche CNC-Metallbearbeitung. Lesen Sie weiter in „ Welche Metalle können CNC-Fräsen bearbeiten? “, um das richtige Material für Ihr Metallprojekt auszuwählen.
Suchen Sie eine zuverlässige Lösung für die Metallbearbeitung? Dann ist AccTek CNC die richtige Wahl. Als professioneller CNC-Fräsmaschinenhersteller mit Sitz in China ist AccTek auf die Produktion hochwertiger Metall-CNC-Fräsmaschinen spezialisiert, die sich durch Präzision, Langlebigkeit und Effizienz auszeichnen. Neben robusten Maschinen bieten wir umfassenden technischen Support, von der Beratung vor dem Kauf über die Installationsanleitung bis hin zum Kundendienst. So stellen wir sicher, dass Sie Ihre Investition optimal nutzen. Für Hersteller, die zuverlässige CNC-Fräslösungen suchen, ist AccTek ein Partner, auf den Sie sich verlassen können.