
- 30-38 Min. Lesezeit
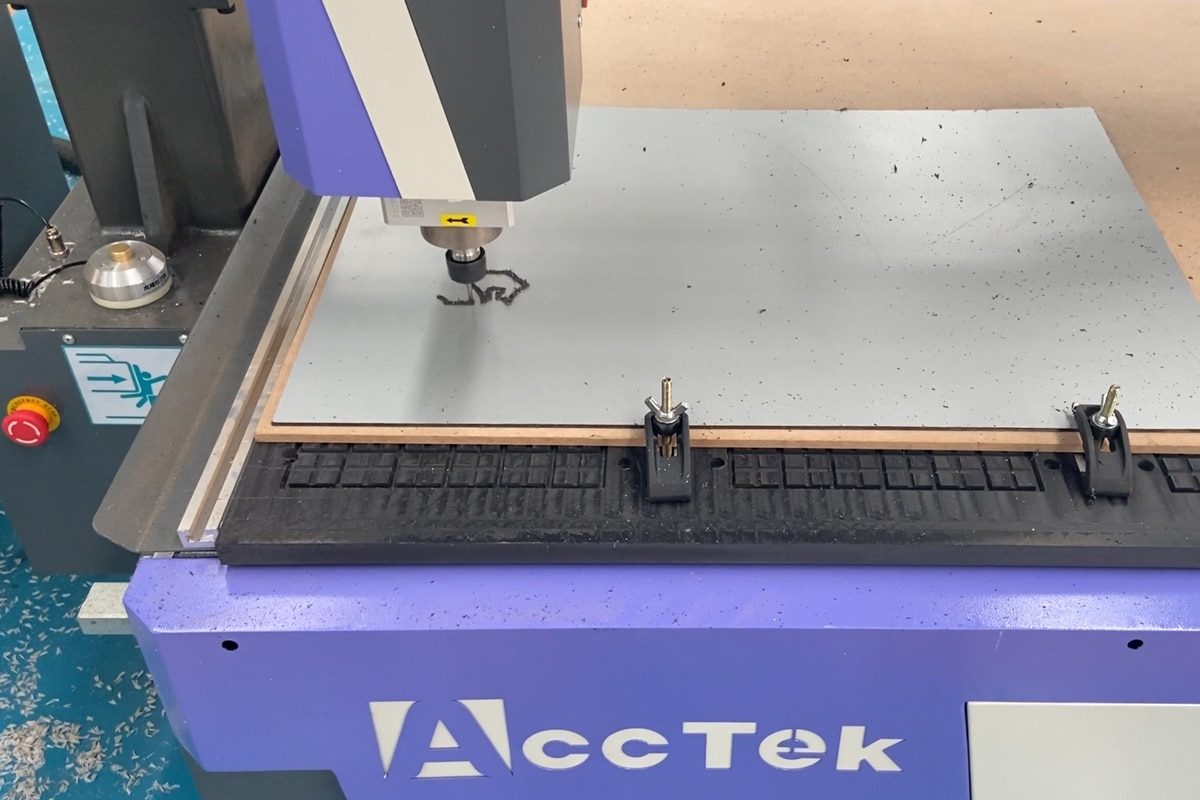
Aluminium hat sich aufgrund seines hervorragenden Festigkeits-Gewichts-Verhältnisses, seiner Korrosionsbeständigkeit und Vielseitigkeit zu einem der am weitesten verbreiteten Werkstoffe in der modernen Fertigung entwickelt. Dank der zunehmenden Verfügbarkeit von CNC-Fräsmaschinen setzen viele Fertigungsbetriebe und Werkstätten diese Maschinen ein, um Aluminiumbauteile effizient und kostengünstig zu bearbeiten. Während CNC-Fräsmaschinen weichere Materialien wie Holz und Kunststoffe hervorragend bearbeiten, stellt die Bearbeitung von Aluminium besondere Herausforderungen dar, die ein differenzierteres Vorgehen erfordern. Im Gegensatz zu herkömmlichen Werkstoffen können die Duktilität und die thermischen Eigenschaften von Aluminium bei unsachgemäßer Handhabung zu Problemen wie Werkzeugverstopfung, Wärmestau und mangelhafter Oberflächengüte führen.
Saubere Schnitte, lange Werkzeugstandzeiten und Maßgenauigkeit hängen von der richtigen Werkzeugauswahl, optimierten Schnittparametern und effektiven Kühl- und Späneabfuhrverfahren ab. Ohne das nötige Fachwissen können selbst erfahrene Anwender mit inkonsistenten Ergebnissen oder vorzeitigem Werkzeugverschleiß konfrontiert werden. Dieser Artikel beleuchtet die zentralen Herausforderungen beim CNC-Fräsen von Aluminium und zeigt bewährte Methoden zu deren Bewältigung auf. Von der Materialanalyse und der Auswahl geeigneter Schneidwerkzeuge bis hin zur Feinabstimmung der Bearbeitungsparameter und der Verbesserung der Oberflächenqualität bietet dieser Leitfaden praktische Einblicke für Einsteiger und erfahrene Anwender, die ihre Leistung bei der Aluminiumbearbeitung optimieren möchten.
Aluminium als Bearbeitungswerkstoff verstehen
Aluminium gilt oft als eines der CNC-freundlichsten Metalle, doch dieser Ruf kann irreführend sein – insbesondere beim Einsatz von CNC-Fräsmaschinen anstelle von steiferen Fräsmaschinen. Seine Kombination aus Weichheit, Duktilität und hoher Wärmeleitfähigkeit bedingt ein einzigartiges Bearbeitungsprofil, das eine sorgfältige Kontrolle von Werkzeugen, Schnittparametern und Spanabfuhr erfordert. Das Verständnis des Bearbeitungsverhaltens von Aluminium ist die Grundlage für saubere Ergebnisse, längere Werkzeugstandzeiten und eine effiziente Produktion.
Eigenschaften von Aluminium
Das Bearbeitungsverhalten von Aluminium wird durch eine Kombination physikalischer und mechanischer Eigenschaften bestimmt, die es sowohl leicht zu bearbeiten als auch anfällig für Fehlbearbeitungen machen. Obwohl es allgemein als „weiches“ Metall gilt, stellen seine Duktilität und seine thermischen Eigenschaften spezifische Herausforderungen dar, die für eine erfolgreiche CNC-Bearbeitung verstanden werden müssen.
- Geringe Dichte und geringes Gewicht: Aluminium ist deutlich leichter als die meisten Metalle und eignet sich daher ideal für Anwendungen, bei denen Gewichtsreduzierung wichtig ist. Diese Eigenschaft erschwert die Bearbeitung nicht direkt, trägt aber zu seiner weitverbreiteten Anwendung in verschiedenen Branchen bei.
- Weichheit bei gleichzeitig hoher Duktilität: Aluminium ist zwar relativ weich, aber dennoch sehr duktil. Das bedeutet, dass es sich beim Schneiden eher verformt als sauber zu brechen. Dies kann zu Materialverschmierungen führen und die Erzielung scharfer Schnittkanten erschweren, wenn die Schnittbedingungen nicht optimal sind.
- Hohe Wärmeleitfähigkeit: Aluminium leitet Wärme effizient und trägt so zu einer schnellen Wärmeabfuhr beim Schneiden bei. Sind die Bearbeitungsparameter jedoch nicht korrekt, kann sich dennoch Wärme an der Schneidkante stauen, was das Risiko von Werkzeugverschleiß und Materialanhaftungen erhöht.
- Niedriger Schmelzpunkt: Im Vergleich zu härteren Metallen wie Stahl schmilzt Aluminium bei einer niedrigeren Temperatur. Bei Hochgeschwindigkeitsbearbeitung oder unzureichender Kühlung kann dies dazu führen, dass das Material weich wird und am Schneidwerkzeug haften bleibt.
- Neigung zur Aufbauschneidenbildung: Eine der größten Herausforderungen bei der Bearbeitung von Aluminium ist dessen Neigung, am Schneidwerkzeug anzuhaften. Diese Aufbauschneiden verändern die Werkzeuggeometrie, verringern die Schnittleistung und beeinträchtigen die Oberflächengüte.
Gängige Aluminiumlegierungen für die CNC-Fräse
Nicht alle Aluminiumlegierungen verhalten sich beim CNC-Fräsen gleich. Unterschiede in der Legierungszusammensetzung beeinflussen direkt die Bearbeitbarkeit, die Spanbildung, den Werkzeugverschleiß und die Oberflächengüte. Die Wahl der richtigen Legierung ist oft der erste Schritt zu einer stabilen Schnittleistung und gleichbleibenden Ergebnissen.
- 6061 Aluminium: Die am häufigsten verwendete Legierung für CNC-Fräsarbeiten aufgrund ihrer guten Bearbeitbarkeit, Festigkeit und Vielseitigkeit. Ideal für allgemeine Anwendungen.
- Aluminium 5052: Bekannt für seine ausgezeichnete Korrosionsbeständigkeit und Umformbarkeit, jedoch etwas weniger gut bearbeitbar als 6061.
- 7075 Aluminium: Deutlich fester und härter, wird häufig in der Luft- und Raumfahrt eingesetzt, stellt aber höhere Anforderungen an Werkzeuge und Schnittparameter.
Wie Materialeigenschaften das CNC-Fräsen beeinflussen
Die Materialeigenschaften von Aluminium beeinflussen jeden Aspekt des CNC-Fräsprozesses – von der Werkzeugauswahl und den Schnittparametern bis hin zur Oberflächengüte und der Gesamteffizienz. Selbst geringfügige Abweichungen im Materialverhalten können zu erheblichen Unterschieden im Bearbeitungsergebnis führen.
- Spanbildung und -abfuhr: Aufgrund seiner Duktilität entstehen bei der Bearbeitung von Aluminium lange, durchgehende Späne anstelle kurzer, spröder Bruchstücke. Dies ermöglicht zwar unter idealen Bedingungen einen reibungslosen Schnitt, erhöht aber auch das Risiko von Spanverwicklungen und Nachbearbeitungen. Werden die Späne nicht effektiv abgeführt, können sie die Werkzeugnuten verstopfen, übermäßige Hitze erzeugen und sowohl das Werkzeug als auch das Werkstück beschädigen.
- Wärmeerzeugung und -ableitung: Obwohl Aluminium eine hohe Wärmeleitfähigkeit besitzt und Wärme schnell ableiten kann, konzentriert sich die Wärme beim Hochgeschwindigkeitsfräsen dennoch tendenziell an der Schneidkante. Übermäßige Hitze kann das Material lokal erweichen und so die Wahrscheinlichkeit des Anhaftens am Werkzeug erhöhen.
- Werkzeugverschleiß und Aufbauschneidenbildung: Eine der größten Herausforderungen beim Fräsen von Aluminium ist die Bildung von Aufbauschneiden, bei denen Material am Schneidwerkzeug haften bleibt. Dies geschieht aufgrund des niedrigen Schmelzpunkts von Aluminium und seiner Adhäsionseigenschaften unter Hitze und Druck. Aufbauschneiden verändern die effektive Geometrie des Werkzeugs, was zu schlechter Oberflächengüte, erhöhten Schnittkräften und schließlich zum Werkzeugausfall führt.
- Oberflächengüte und Kantenqualität: Aluminium kann eine ausgezeichnete Oberflächengüte erzielen, jedoch nur bei optimalen Bearbeitungsbedingungen. Sind Vorschub und Schnittgeschwindigkeit zu gering, kann das Werkzeug schleifen statt schneiden, was zu Schmierung und einer matten Oberfläche führt. Ungeeignete Schnittstrategien hingegen können Gratbildung an den Kanten verursachen.
Durch das Erkennen der Unterschiede zwischen Legierungen und das Vorhersehen des Bearbeitungsverhaltens von Aluminium können Bediener die Spanabfuhr besser steuern, den Werkzeugverschleiß minimieren und überlegene Oberflächengüten erzielen. Dieses grundlegende Wissen bildet die Basis für die Auswahl geeigneter Maschinen, Werkzeuge und Schnittparameter und führt letztendlich zu effizienteren und zuverlässigeren Aluminiumbearbeitungsprozessen. Ein solides Verständnis des Aluminiumverhaltens ermöglicht es Bedienern, häufige Bearbeitungsprobleme vorherzusehen und ihre Vorgehensweise entsprechend anzupassen.
Wichtigste Herausforderungen beim CNC-Fräsen von Aluminium
Aluminium wird zwar aufgrund seiner guten Bearbeitbarkeit und Vielseitigkeit sehr geschätzt, verhält sich aber ganz anders als die üblicherweise auf CNC-Fräsmaschinen bearbeiteten Nichtmetallwerkstoffe. Seine Neigung zur Wärmeentwicklung, zur Bildung langer Späne, zum Anhaften an Schneidwerkzeugen und der Bedarf an höherer Maschinensteifigkeit stellen eine Reihe von Herausforderungen dar, die die Bearbeitungsqualität schnell beeinträchtigen können, wenn sie nicht adäquat bewältigt werden. Durch ein detailliertes Verständnis dieser Herausforderungen können Bediener Bearbeitungsprobleme besser vorhersehen und zuverlässigere Strategien für eine gleichbleibende Leistung entwickeln.
Werkzeugverschleiß und Aufbauschneide (BUE)
Der Werkzeugverschleiß beim CNC-Fräsen von Aluminium hängt eng mit der Bildung einer Aufbauschneide zusammen. Dieses Phänomen tritt häufig auf, wenn sich Aluminiummaterial unter Hitze und Druck an der Schneide anlagert. Im Gegensatz zum allmählichen Verschleiß bei härteren Werkstoffen kann sich eine Aufbauschneide unvorhersehbar bilden und abbrechen, was die Schnittstabilität erheblich beeinträchtigt.
- Ursachen für das Anhaften von Aluminium an Werkzeugen: Aluminium neigt vor allem aufgrund von übermäßiger Hitze und Reibung an der Schneidkante zum Anhaften an Schneidwerkzeugen. Bei zu hohen Spindeldrehzahlen oder zu niedrigen Vorschubgeschwindigkeiten reibt das Werkzeug eher, als dass es schneidet. Dadurch entsteht zusätzliche Wärme, die das Material erweicht und das Anhaften fördert. Verschärft wird dieses Problem durch unzureichende Spanabfuhr, da lange, durchgehende Späne erneut geschnitten und gegen die Werkzeugoberfläche gepresst werden. Stumpfe oder unzureichend beschichtete Werkzeuge erhöhen zudem die Reibung, wodurch sich Aluminium leichter ansammeln und eine Aufbauschneide bilden kann.
- Auswirkungen auf Schnittqualität und Werkzeugstandzeit: Aufbauschneiden beeinträchtigen die Bearbeitungsleistung erheblich, da sie die effektive Geometrie des Schneidwerkzeugs verändern. Dies führt zu schlechter Oberflächengüte, einschließlich Schmierung und Gratbildung, sowie zu reduzierter Maßgenauigkeit. Da sich Aufbauschneiden unregelmäßig bilden und brechen, entstehen instabile Schnittkräfte, die Vibrationen und Rattern verursachen können. Mit der Zeit beschleunigt diese Instabilität den Werkzeugverschleiß, erhöht das Risiko von Werkzeugbruch und verringert letztendlich die Gesamteffizienz und Zuverlässigkeit der Bearbeitung.
Probleme beim Wärmemanagement
Beim CNC-Fräsen von Aluminium ist das Wärmemanagement einer der wichtigsten Faktoren für die Bearbeitungsstabilität und Oberflächenqualität. Obwohl Aluminium eine relativ hohe Wärmeleitfähigkeit aufweist, kann es aufgrund von Reibung, ungeeigneten Schnittparametern oder unzureichender Spanabfuhr dennoch zu einer übermäßigen Wärmeansammlung an der Schnittfläche kommen.
- Reibung und Wärmeentwicklung: Bei der Aluminiumbearbeitung entsteht Wärme hauptsächlich durch die Reibung zwischen Schneidwerkzeug und Material. Sind die Vorschubgeschwindigkeiten zu gering oder die Spindeldrehzahlen zu hoch, reibt das Werkzeug an der Oberfläche, anstatt sauber zu schneiden, was die Reibung deutlich erhöht. Eine unzureichende Spanabfuhr verschärft das Problem zusätzlich, da nachgeschnittene Späne weitere Wärme in der Schnittzone erzeugen. Mit der Zeit führt diese lokale Wärmeentwicklung zu einer Erweichung des Aluminiums und erhöht dessen Neigung, am Werkzeug zu haften, was die Bearbeitungsstabilität weiter verschlechtert.
- Risiko von Werkzeugschäden und Materialverformung: Übermäßige Hitze beschleunigt nicht nur den Werkzeugverschleiß, sondern kann auch zu vorzeitigem Werkzeugausfall führen. Hohe Temperaturen schwächen die Schneidkanten, insbesondere bei Hartmetallwerkzeugen, und machen sie anfälliger für Ausbrüche oder Brüche. Gleichzeitig kann überhitztes Aluminium seine Formstabilität verlieren, was zu Oberflächenschmierungen, verzogenen Kanten oder Präzisionsverlusten führen kann. In extremen Fällen kann die Wärmeausdehnung des Werkstücks auch die Toleranzen beeinflussen und das Erreichen genauer Endmaße erschweren.
Chip-Evakuierungsprobleme
Das Spanverhalten beeinflusst direkt die Schnittstabilität, die Wärmeentwicklung und die Oberflächenqualität. Im Gegensatz zu spröden Werkstoffen, die in kleine Fragmente zerbrechen, bildet Aluminium lange, durchgehende Späne, die den Schneidprozess leicht behindern können, wenn sie nicht ordnungsgemäß aus dem Werkzeugweg entfernt werden.
- Wiederaufschneiden von Spänen: Wiederaufschneiden tritt auf, wenn Späne nicht aus dem Bearbeitungsbereich entfernt, sondern vom Werkzeug mehrfach aufgenommen werden. Dies führt zu einem Kreislauf unnötiger Reibung und Wärmeentwicklung, wodurch die Schnittleistung schnell abnimmt. Wiederaufgeschnittene Späne können die Werkstückoberfläche zerkratzen, die Maßgenauigkeit verringern und den Werkzeugverschleiß erhöhen. Bei der Aluminiumbearbeitung ist dieses Problem besonders problematisch, da das Material unter Hitze weicher wird und dadurch noch anfälliger für Anhaften wird, was das Problem zusätzlich verschärft.
- Spanverstopfung in den Werkzeugnuten: Spanverstopfungen entstehen, wenn sich Aluminiumspäne in den Werkzeugnuten ansammeln und die Schneidleistung behindern. Ist das Werkzeug verstopft, kann es neue Späne nicht mehr effektiv abführen, was zu erhöhtem Schnittwiderstand, Vibrationen und im schlimmsten Fall zum Werkzeugbruch führt. Verstopfte Nuten können die Schneidleistung vollständig zum Erliegen bringen und sowohl das Werkzeug als auch das Werkstück beschädigen.
Erzielung einer hohen Oberflächengüte
Aluminium lässt sich zwar hervorragend bearbeiten, doch ungeeignete Bearbeitungsbedingungen führen häufig zu sichtbaren Fehlern. Zu den häufigsten Problemen zählen Gratbildung, raue Kanten und Maßgenauigkeitsverluste, die alle eng mit dem Werkzeugzustand, der Schnittstrategie und der Maschinenstabilität zusammenhängen.
- Gratbildung: Beim Aluminiumfräsen entstehen Grate typischerweise durch Werkzeugdurchbiegung, stumpfe Schneidkanten oder ungeeignete Vorschub- und Drehzahlkombinationen. Wenn das Werkzeug das Material eher reißt als sauber abschneidet, wird überschüssiges Metall nach außen gedrückt, anstatt abgetragen zu werden. Dadurch entstehen Grate. Diese beeinträchtigen nicht nur die optische Qualität des Werkstücks, sondern erfordern auch zusätzliche Nachbearbeitung, was Produktionszeit und -kosten erhöht.
- Unsaubere Schnittkanten und mangelnde Maßgenauigkeit: Unsaubere Schnittkanten entstehen, wenn der Zerspanungsprozess instabil wird, häufig aufgrund von Vibrationen, Werkzeugverschleiß oder falschen Bearbeitungsparametern. Anstatt einen gleichmäßigen, kontinuierlichen Schnitt zu erzeugen, kann das Werkzeug rattern oder das Material verschmieren, wodurch eine unebene Oberfläche entsteht. Gleichzeitig können mangelnde Steifigkeit oder ungleichmäßige Schnittkräfte zu Abweichungen von der geplanten Werkzeugbahn führen und somit die Maßgenauigkeit verringern.
Steifigkeit und Stabilität der Maschine
Da Aluminium im Vergleich zu Holz oder Kunststoffen höhere Schnittkräfte erfordert, kann jede mangelnde Steifigkeit des CNC-Systems schnell zu Vibrationen, Rattern und reduzierter Präzision führen. Daher ist Steifigkeit nicht nur ein Leistungsfaktor, sondern eine grundlegende Voraussetzung für die erfolgreiche Aluminiumbearbeitung.
- Vibrationen und Rattern: Vibrationen und Rattern treten auf, wenn das Schneidwerkzeug und die Maschinenstruktur keinen stabilen Eingriff in das Material gewährleisten können. Beim Aluminiumfräsen wird dies häufig durch zu hohe Spindelbelastung, unzureichende Maschinensteifigkeit oder falsche Vorschub- und Drehzahleinstellungen ausgelöst. Sobald Vibrationen einsetzen, entsteht eine instabile Bearbeitungsumgebung, die zu schlechter Oberflächengüte, ungleichmäßigen Werkzeugspuren und beschleunigtem Werkzeugverschleiß führt. Rattern kann zudem die Schnittkräfte unvorhersehbar verstärken, die Bearbeitungsgenauigkeit weiter verringern und das Risiko von Werkzeugschäden erhöhen.
- Einschränkungen von leichten CNC-Fräsmaschinen: Leichte CNC-Fräsmaschinen sind üblicherweise für Holz, Kunststoffe und andere weiche Materialien konzipiert. Daher sind ihre Rahmen und Bewegungssysteme nicht immer optimal für die Metallbearbeitung geeignet. Bei der Bearbeitung von Aluminium können diese Maschinen die Schnittkräfte unter Umständen nicht effektiv aufnehmen, was zu Verformungen oder Mikrobewegungen während des Betriebs führen kann. Diese mangelnde Steifigkeit begrenzt die erreichbare Schnitttiefe, die Vorschubgeschwindigkeit und die Oberflächenqualität.
Für die erfolgreiche CNC-Bearbeitung von Aluminium ist es unerlässlich, diese Herausforderungen vorauszusehen und zu bewältigen, anstatt erst auf auftretende Probleme zu reagieren. Indem Bediener verstehen, wie Aluminium mit Werkzeugen, Maschinen und Schnittparametern interagiert, können sie fundiertere Entscheidungen treffen und die Fehlerwahrscheinlichkeit verringern. Ein klares Verständnis dieser zentralen Herausforderungen bildet die Grundlage für die Anwendung bewährter Verfahren und ermöglicht letztendlich effizientere, präzisere und zuverlässigere Ergebnisse bei der Aluminiumbearbeitung.
Maschinenanforderungen für das Aluminiumfräsen
Die erfolgreiche CNC-Bearbeitung von Aluminium hängt nicht nur von den Schneidwerkzeugen und -parametern ab, sondern auch maßgeblich von der Leistungsfähigkeit der Maschine selbst. Im Vergleich zur Bearbeitung von Holz oder Kunststoff stellt Aluminium deutlich höhere Anforderungen an Steifigkeit, Spindelleistung, Bewegungsgenauigkeit und Spannstabilität. Das Verständnis dieser Anforderungen ist entscheidend für die Auswahl oder Konfiguration eines CNC-Systems, das bei der Bearbeitung von Aluminium stets saubere Schnitte, zuverlässige Genauigkeit und akzeptable Werkzeugstandzeiten gewährleistet.
CNC-Fräser vs. CNC-Fräse
CNC-Fräsmaschinen und CNC-Router folgen zwar ähnlichen digitalen Fertigungsprinzipien, unterscheiden sich jedoch deutlich in ihrer Konstruktion, Steifigkeit und ihren vorgesehenen Anwendungsbereichen. Diese Unterschiede beeinflussen direkt die Schnittleistung, die Oberflächenqualität und die Bandbreite der Aluminiumteile, die die jeweilige Maschine bearbeiten kann.
- Wesentliche Unterschiede in Struktur und Leistungsfähigkeit: CNC-Fräsmaschinen bestehen typischerweise aus schweren, steifen Gusseisen- oder Stahlrahmen, die hohen Schnittkräften standhalten und höchste Präzision beim Zerspanen gewährleisten. Sie arbeiten mit niedrigeren Spindeldrehzahlen und höherem Drehmoment und eignen sich daher ideal für tiefe Schnitte und die kontinuierliche Bearbeitung harter Materialien. CNC-Router hingegen sind in der Regel leichter, schneller und für die Hochgeschwindigkeitsbearbeitung weicherer Materialien wie Holz, Kunststoff und Schaumstoff optimiert. Ihre Portalbauweise priorisiert Geschwindigkeit und Arbeitsbereich gegenüber absoluter Steifigkeit, was bei der Bearbeitung von Metallen wie Aluminium Einschränkungen mit sich bringen kann.
- Wann sich eine CNC-Fräse für Aluminium eignet: Trotz ihrer Grenzen können CNC-Fräsen unter den richtigen Bedingungen Aluminium erfolgreich bearbeiten. Sie eignen sich für dünne Aluminiumbleche, leichte Bauteile, Gravuren und nichttragende Teile, bei denen die Schnittkräfte relativ gering sind. Hochwertige industrielle CNC-Fräsen mit verstärkten Rahmen, Kugelgewindetrieben und Hochleistungsspindeln sind für die Aluminiumbearbeitung deutlich besser geeignet als Einsteigermodelle. In diesen Fällen wird die Aluminiumbearbeitung zu einem kontrollierten Prozess anstatt zu einer Aufgabe mit hohem Materialabtrag, wodurch die Fräsen innerhalb ihrer Betriebsgrenzen präzise und saubere Ergebnisse liefern können.
Wesentliche Maschinenmerkmale
Um beim CNC-Fräsen von Aluminium gleichbleibend hohe Ergebnisse zu erzielen, sind die Kernkompetenzen der Maschine entscheidend. Im Gegensatz zu weicheren Materialien erfordert Aluminium ein ausgewogenes Verhältnis von Geschwindigkeit, Stabilität und Präzision. Fehlt es an einem dieser Faktoren, können schnell Probleme wie Vibrationen, Werkzeugverschleiß und eine mangelhafte Oberflächengüte auftreten.
- Hohe Spindeldrehzahl mit ausreichendem Drehmoment: Eine hohe Spindeldrehzahl trägt zu einer gleichmäßigen Spanbildung bei und reduziert den Schnittwiderstand. Ausreichendes Drehmoment gewährleistet, dass das Werkzeug unter Last stabile Schnittkräfte aufrechterhält. Ist die Spindeldrehzahl zu niedrig, kann der Schnitt ineffizient werden und zu Reibung führen, während unzureichendes Drehmoment Blockieren oder ungleichmäßigen Materialabtrag verursachen kann. Eine gut ausgewuchtete Spindel ermöglicht gleichmäßiges Schneiden bei unterschiedlichen Schnitttiefen und Vorschubbedingungen.
- Stabile Rahmenkonstruktion: Ein robuster Maschinenrahmen minimiert Vibrationen, Durchbiegungen und strukturelle Flexibilität beim Schneiden – allesamt häufige Ursachen für Rattern und mangelhafte Oberflächengüte. Maschinen mit leichten oder unzureichend verstärkten Strukturen absorbieren die Schnittkräfte schlecht, was zu Instabilität führt. Ein stabiler Rahmen gewährleistet die optimale Aufnahme der Schnittkräfte und ermöglicht so eine aggressivere, aber dennoch kontrollierte Bearbeitung ohne Genauigkeitseinbußen.
- Präzisions-Bewegungssystem: Das Bewegungssystem bestimmt, wie genau und reibungslos die Maschine programmierte Werkzeugwege abfährt. Für die Aluminiumbearbeitung sind Komponenten wie Kugelgewindetriebe, Linearführungen und hochwertige Servo- oder Schrittmotorsysteme unerlässlich. Diese Elemente tragen zur Positioniergenauigkeit bei und reduzieren Spiel während des Fräsens. Ein präzises Bewegungssystem gewährleistet gleichmäßige Vorschubgeschwindigkeiten und eine gleichmäßige Werkzeugbewegung.
Überlegungen zur Werkstückspannung
Da Aluminium höhere Schnittkräfte erzeugt als weichere Werkstoffe, kann selbst eine geringfügige Bewegung des Werkstücks zu schlechter Oberflächengüte, Maßungenauigkeiten oder sogar Werkzeugschäden führen. Eine stabile und sichere Aufspannung gewährleistet, dass alle Schnittkräfte von der Maschinenstruktur aufgenommen und nicht auf das Werkstück übertragen werden.
- Vakuumtische vs. Mechanische Spannvorrichtungen: Vakuumtische werden häufig beim CNC-Fräsen von Holz und Kunststoff eingesetzt, ihre Effektivität stößt jedoch bei der Bearbeitung von Aluminium an ihre Grenzen. Zwar ermöglichen sie ein schnelles Einrichten und eine saubere Arbeitsfläche, doch Vakuumspannsysteme erzeugen oft nicht genügend Kraft, um den beim Aluminiumbearbeiten entstehenden seitlichen Schnittkräften entgegenzuwirken. Mechanische Spannvorrichtungen hingegen bieten eine deutlich zuverlässigere und stabilere Spannmethode für Aluminium. Durch die feste Fixierung des Werkstücks auf dem Maschinentisch können Spannvorrichtungen höheren Schnittkräften standhalten und das Risiko von Bewegungen während der Bearbeitung reduzieren.
- Vermeidung von Vibrationen und Bewegungen: Jede Instabilität des Werkstücks kann Schnittschwingungen verstärken und zu Rattermarken, schlechter Oberflächengüte und beschleunigtem Werkzeugverschleiß führen. Um diese Risiken zu minimieren, sollte das Werkstück so nah wie möglich an der Schnittzone mit gleichmäßig verteilter Spannkraft abgestützt werden, um Verformungen zu vermeiden. Eine geeignete Vorrichtungskonstruktion, der Einsatz von Opferplatten und die Gewährleistung sauberer, ebener Kontaktflächen tragen zur Verbesserung der Stabilität bei.
Der Erfolg der CNC-Fräsbearbeitung von Aluminium hängt maßgeblich von der Fähigkeit der Maschine ab, unter Last stabil zu arbeiten und gleichzeitig präzise und kontrollierte Bewegungen auszuführen. Indem sichergestellt wird, dass das CNC-System die grundlegenden Anforderungen für die Aluminiumbearbeitung erfüllt, können Bediener die Prozesssicherheit und die Teilequalität deutlich verbessern. Eine optimal ausgestattete und konfigurierte Maschine bildet die Basis für effizientes Aluminiumfräsen und ermöglicht einen gleichmäßigeren Schnitt und konsistentere Produktionsergebnisse.
Auswahl des Schneidwerkzeugs für das Aluminiumfräsen
Die Auswahl der richtigen Schneidwerkzeuge ist einer der wichtigsten Faktoren beim CNC-Fräsen von Aluminium. Die weiche, aber dennoch duktile Beschaffenheit von Aluminium sowie seine Neigung zur Aufbauschneidenbildung und Wärmeentwicklung erfordern Spezialwerkzeuge für optimale Ergebnisse. Ob Schruppbearbeitung, Schlichtbearbeitung oder detaillierte Gravur – Werkzeugmaterial, Geometrie und Typ beeinflussen direkt die Schnittleistung, die Oberflächengüte und die Standzeit. Die richtige Werkzeugwahl gewährleistet nicht nur eine bessere Schnittleistung, sondern minimiert auch Probleme wie Aufbauschneiden, Werkzeugverschleiß und eine mangelhafte Oberflächengüte.
Werkzeugmaterial
Die Wahl des richtigen Materials für Schneidwerkzeuge ist grundlegend für optimale Bearbeitungsergebnisse, insbesondere bei der Bearbeitung von Aluminium. Die Materialeigenschaften des Werkzeugs beeinflussen direkt seine Verschleißfestigkeit, Hitzebeständigkeit und Gesamteffizienz beim Schneiden von Aluminium.
- Hartmetallwerkzeuge: Hartmetall ist aufgrund seiner hervorragenden Härte, Verschleißfestigkeit und der Fähigkeit, scharfe Schneidkanten zu erhalten, das am häufigsten empfohlene Material zum Schneiden von Aluminium. Hartmetallwerkzeuge sind temperaturbeständig und gewährleisten auch bei hohen Schnittgeschwindigkeiten präzises Arbeiten.
- Werkzeuge aus Schnellarbeitsstahl (HSS): HSS-Werkzeuge sind zwar nicht so langlebig wie Hartmetallwerkzeuge, eignen sich aber für leichtere, langsame Aluminiumbearbeitung. Sie sind kostengünstiger, verschleißen jedoch schneller und sind daher für Hochleistungsanwendungen weniger geeignet.
Werkzeuggeometrie
Aufgrund der besonderen Eigenschaften von Aluminium, wie seiner Neigung zur Bildung von Aufbauschneiden und seiner Fähigkeit, lange Späne zu erzeugen, ist eine sorgfältige Berücksichtigung der Werkzeuggeometrie erforderlich, um optimale Ergebnisse zu erzielen.
- Anzahl der Schneiden: Werkzeuge mit weniger Schneiden (z. B. 2- oder 1-schneidig) eignen sich ideal für Aluminium, da sie eine bessere Spanabfuhr ermöglichen und die Wahrscheinlichkeit von Spanüberschlägen verringern. Mehr Schneiden können zu Verstopfungen führen, insbesondere bei der Bearbeitung von Aluminium, das lange Späne bildet.
- Werkzeugform: Für glattere Schnitte sind Werkzeuge mit einem größeren Spanwinkel vorzuziehen, da sie die Schnittkräfte reduzieren und zu einer saubereren Oberflächengüte beitragen. Scharfe Schneiden mit einem hohen positiven Spanwinkel verringern die Neigung des Materials, am Werkzeug zu haften.
- Beschichtungen: Spezielle Beschichtungen wie TiN (Titannitrid), TiAlN (Titanaluminiumnitrid) oder ZrN (Zirkonnitrid) können die Werkzeugstandzeit weiter verlängern, indem sie eine bessere Hitzebeständigkeit bieten, die Reibung verringern und die Tendenz von Aluminium, am Werkzeug zu haften, minimieren.
Werkzeugtyp
Die Wahl des Werkzeugtyps hat einen erheblichen Einfluss auf Geschwindigkeit, Präzision und Qualität des Endprodukts. Bei der CNC-Fräsbearbeitung von Aluminium hängt die Wahl des Werkzeugtyps maßgeblich von den spezifischen Projektanforderungen ab, wie z. B. der Art des erforderlichen Schnitts, dem Detaillierungsgrad und der abzutragenden Materialmenge.
- Schaftfräser: Hartmetall-Schaftfräser mit Planboden und Gegenlauf- oder Gegenlaufschnittgeometrie werden häufig zum Fräsen von Aluminium verwendet. Gegenlauffräser ermöglichen einen effizienten Spanabtransport, während Gegenlauffräser durch das Eindrücken des Materials in das Werkstück eine bessere Oberflächengüte erzielen können.
- Kugelkopffräser: Für 3D-Konturbearbeitungen oder Schlichtbearbeitungen werden häufig Kugelkopffräser eingesetzt, um glatte, gekrümmte Oberflächen mit minimalen Werkzeugspuren zu erzielen.
- V-Fräser: Für Gravuren oder Arbeiten mit feinen Details bieten V-Fräser Präzision mit scharfen Winkeln und sind ideal für detaillierte Designs oder Schriftzüge.
Schneidwerkzeuggröße
Die Werkzeuggröße beeinflusst die Schnittleistung, die Oberflächengüte, den Spanabtransport und die Stabilität der Bearbeitung. Größere Werkzeuge eignen sich ideal für schnellen Materialabtrag und Schruppbearbeitungen, während kleinere Werkzeuge besser für Präzisions-, Detail- und Schlichtbearbeitungen geeignet sind. Die Werkzeuglänge sollte zudem anhand der Werkstückdicke und der Schnitttiefe gewählt werden, um ein Durchbiegen des Werkzeugs zu vermeiden, da dies zu ungenauen Schnitten und einer schlechten Oberflächengüte führen kann.
Die Wahl des richtigen Schneidwerkzeugs für die CNC-Bearbeitung von Aluminium ist entscheidend für ein optimales Verhältnis von Leistung, Effizienz und Standzeit. Mit dem richtigen Werkzeugmaterial, der passenden Geometrie und Größe können Bediener die Wärmeentwicklung minimieren, den Werkzeugverschleiß reduzieren und saubere, präzise Schnitte erzielen. Durch fundierte Entscheidungen, die auf den spezifischen Anforderungen jedes Projekts basieren, maximieren Bediener die Bearbeitungseffizienz und erzielen hervorragende Ergebnisse bei gleichzeitiger Minimierung werkzeugbedingter Probleme wie übermäßigem Verschleiß und mangelhafter Oberflächengüte.
Optimale Schnittparameter für das Fräsen von Aluminium
Beim CNC-Fräsen von Aluminium hängt der optimale Bearbeitungserfolg maßgeblich von der Wahl der richtigen Schnittparameter ab. Aluminium ist im Vergleich zu anderen Metallen ein relativ weiches Material, was sowohl besondere Herausforderungen als auch Chancen bei der Bearbeitung mit sich bringt. Aufgrund seiner relativen Weichheit kann Aluminium zwar mit höheren Schnittgeschwindigkeiten und Vorschüben bearbeitet werden, jedoch können falsche Einstellungen zu Problemen wie übermäßiger Wärmeentwicklung, schlechter Oberflächengüte oder Werkzeugverschleiß führen. Das Verständnis und die Optimierung dieser Parameter sind daher entscheidend für glatte, präzise und kostengünstige Ergebnisse.
Spindeldrehzahl (U / min)
Die Spindeldrehzahl bezeichnet die Rotationsgeschwindigkeit des Schneidwerkzeugs und ist einer der wichtigsten Parameter für eine effiziente und effektive Aluminiumbearbeitung. Aufgrund der relativ geringen Härte von Aluminium kann es im Vergleich zu härteren Werkstoffen mit deutlich höheren Spindeldrehzahlen bearbeitet werden. Die Wahl einer optimalen Spindeldrehzahl hilft jedoch, Probleme wie übermäßigen Werkzeugverschleiß oder unzureichende Spanabfuhr zu vermeiden. Hier sind die allgemeinen Richtlinien:
- Bei Hartmetallwerkzeugen: Die Drehzahlen liegen im Allgemeinen zwischen 10,000 und 24,000 U/min, abhängig vom Werkzeugdurchmesser und dem Bearbeitungsvorgang.
- Für HSS-Werkzeuge: Aufgrund der geringeren Hitzebeständigkeit werden generell niedrigere Drehzahlen (ca. 6,000 bis 12,000 U/min) empfohlen.
- Einflussfaktoren auf die Drehzahl: Werkzeugmaterial, Werkzeugdurchmesser und Schnitttiefe beeinflussen die optimale Spindeldrehzahl. Größere Werkzeuge benötigen in der Regel niedrigere Drehzahlen, um eine Überhitzung zu vermeiden, während kleinere Werkzeuge höhere Drehzahlen vertragen.
Vorschubgeschwindigkeit (IPM)
Die Vorschubgeschwindigkeit bezeichnet die Geschwindigkeit, mit der sich das Schneidwerkzeug entlang der X-, Y- oder Z-Achse durch das Material bewegt. Eine höhere Vorschubgeschwindigkeit ermöglicht einen schnelleren Materialabtrag, muss aber mit der Spindeldrehzahl abgestimmt werden, um optimale Schnittbedingungen zu gewährleisten. Ist die Vorschubgeschwindigkeit zu hoch, kann dies zu schlechter Oberflächengüte, übermäßigem Werkzeugverschleiß oder sogar Werkzeugbruch führen. Umgekehrt kann eine zu niedrige Vorschubgeschwindigkeit die Bearbeitungszeit verlängern und zu Überhitzung führen. Hier sind die allgemeinen Richtlinien:
- Leichte Schnitte: Für Feinschnitte oder leichte Schnitte werden die Vorschubgeschwindigkeiten typischerweise im Bereich von 100 bis 300 Zoll pro Minute (IPM) eingestellt.
- Grobe Schnitte: Bei Schruppbearbeitungen oder tieferen Schnitten können die Vorschubgeschwindigkeiten je nach Größe des Schneidwerkzeugs, Spindeldrehzahl und Materialdicke zwischen 50 und 100 IPM liegen.
- Spanbelastung: Die Vorschubgeschwindigkeit sollte so eingestellt werden, dass eine optimale Spanbelastung pro Zahn gewährleistet ist. Dies hilft, Werkzeugverschleiß zu vermeiden und eine glatte Oberfläche zu erzielen.
Schnitttiefe
Die Schnitttiefe bezeichnet die Dicke des Materials, das das Werkzeug in einem Arbeitsgang abträgt. Dieser Parameter ermöglicht einen effizienten Materialabtrag ohne Überbeanspruchung von Werkzeug und Maschine. Beim Aluminiumfräsen kann die Schnitttiefe je nach Materialstärke und Werkzeugfestigkeit stark variieren. Für Schruppbearbeitungen sind tiefere Schnitte möglich, während Schlichtschnitte in der Regel flacher sein sollten, um eine hohe Oberflächengüte zu erzielen. Hier die allgemeinen Richtlinien:
- Schruppen: Die Schnitttiefe kann je nach Werkzeug und Maschinensteifigkeit typischerweise zwischen 0.25″ und 0.75″ liegen.
- Nachbearbeitung: Flache Schnitte, üblicherweise im Bereich von 0.05″ bis 0.2″, sind vorzuziehen, um eine glatte Oberfläche zu erzielen und eine Werkzeugdurchbiegung zu vermeiden.
- Faktoren: Die Steifigkeit der Maschine und die Werkzeuggröße spielen eine wichtige Rolle bei der Bestimmung der maximalen Schnitttiefe ohne Beeinträchtigung der Genauigkeit.
Spanbelastung (pro Zahn)
Die Spanbelastung ist die Materialmenge, die pro Werkzeugumdrehung und Schneidkante abgetragen wird. Sie hängt direkt von Vorschubgeschwindigkeit und Spindeldrehzahl ab und spielt eine entscheidende Rolle für effizientes Zerspanen und die Vermeidung von Beschädigungen an Werkzeug und Material. Eine optimale Spanbelastung verhindert Probleme wie Werkzeugdurchbiegung, übermäßige Wärmeentwicklung und schlechte Oberflächengüte. Hier die allgemeinen Richtlinien:
- Für Hartmetallwerkzeuge: Die typische Spanbelastung bei Hartmetallwerkzeugen liegt je nach Werkzeugdurchmesser und Anwendung zwischen 0.001″ und 0.003″ pro Zahn.
- Bei HSS-Werkzeugen: Die Spanbelastung ist im Allgemeinen etwas geringer, etwa 0.001″ bis 0.002″ pro Zahn.
- Bedeutung der Aufrechterhaltung der Spanbelastung: Eine angemessene Spanbelastung gewährleistet, dass das Werkzeug ausreichend im Eingriff ist, um Material effizient abzutragen, ohne überlastet zu werden. Dies trägt zur Verlängerung der Werkzeugstandzeit bei und reduziert reibungsbedingte Probleme.
Schneidflüssigkeit und Kühlung
Obwohl Aluminium nicht so stark zur Wärmeentwicklung neigt wie härtere Metalle, sind Kühlschmierstoffe und Kühlsysteme dennoch wichtig, um die Wärme abzuführen, die Oberflächengüte zu verbessern und die Werkzeugstandzeit zu verlängern. Eine effektive Kühlung beugt thermischen Verformungen von Material und Werkzeug vor und gewährleistet gleichzeitig einen effizienten Spanabtransport.
- Kühlmittel: Bei der Aluminiumbearbeitung werden häufig wasserlösliche Kühlmittel oder Druckluftsysteme eingesetzt. Durch die Verwendung des richtigen Kühlmittels lassen sich Schnittgeschwindigkeit und Oberflächengüte verbessern, indem Reibung und Wärme reduziert werden.
- Trockenschneiden: In einigen Fällen kann das Trockenschneiden bei ordnungsgemäßer Spanabfuhr eingesetzt werden, dies führt jedoch häufig zu erhöhtem Werkzeugverschleiß und verminderter Oberflächenqualität bei Hochgeschwindigkeitsanwendungen.
Die erfolgreiche Bearbeitung von Aluminium hängt maßgeblich von der sorgfältigen Auswahl der Schnittparameter ab, die sowohl den Materialeigenschaften als auch dem gewünschten Bearbeitungsergebnis entsprechen. Die optimale Kombination aus Spindeldrehzahl, Vorschub, Schnitttiefe, Spanabnahme und Kühltechniken gewährleistet einen gleichmäßigen Materialabtrag, hochwertige Oberflächen und eine lange Werkzeugstandzeit. Durch die Feinabstimmung dieser Parameter auf die spezifischen Anforderungen des Aluminiumbauteils und die Leistungsfähigkeit der CNC-Anlage erzielen Bediener optimale Bearbeitungsergebnisse bei minimalen Kosten und vermeiden Probleme wie übermäßigen Werkzeugverschleiß oder mangelnde Maßgenauigkeit.
Werkzeugwegstrategien und Programmiertipp
Effektive Werkzeugwegstrategien und präzise Programmierung sind grundlegend für hochwertige Ergebnisse beim CNC-Fräsen von Aluminium. Aluminium stellt aufgrund seiner relativ weichen, aber dennoch duktilen Beschaffenheit besondere Herausforderungen dar, wie z. B. die Kontrolle der Wärmeentwicklung, die Vermeidung von Werkzeugverschleiß und die Gewährleistung einer glatten Oberfläche. Durch die Auswahl geeigneter Werkzeugwegstrategien und Programmiertechniken können Bediener die Abtragsrate optimieren, die Maschinenbelastung minimieren und die Werkzeugstandzeit verlängern.
Adaptives Roden vs. konventionelles Fräsen
Adaptives Freischneiden und konventionelles Fräsen sind zwei unterschiedliche Werkzeugwegstrategien, die in der CNC-Bearbeitung eingesetzt werden. Jede hat je nach Anwendung und Materialart ihre Vorteile.
- Adaptives Spanabtragen: Diese Technik nutzt einen Werkzeugweg, der den Eingriff des Schneidwerkzeugs in Abhängigkeit von der Geometrie des abzutragenden Materials anpasst. Dadurch wird eine konstante Spanbelastung über die gesamte Werkzeuglänge gewährleistet, was zu einem effizienteren Materialabtrag führt. Adaptives Spanabtragen eignet sich ideal für Schruppbearbeitungen von Aluminium, da es tiefere Schnitte und höhere Vorschubgeschwindigkeiten ermöglicht und gleichzeitig Werkzeugspannung und Wärmeentwicklung minimiert.
- Konventionelles Fräsen: Beim konventionellen Fräsen wird nach der traditionellen Methode geschnitten, wobei sich das Schneidwerkzeug entgegen der Vorschubrichtung des Materials bewegt. Diese Technik wird typischerweise für geringe Schnitttiefen oder bei Anforderungen an die Oberflächengüte eingesetzt. Im Vergleich zum adaptiven Fräsen erzeugt sie jedoch häufig mehr Wärme und Werkzeugverschleiß, insbesondere bei der Bearbeitung weicher Werkstoffe wie Aluminium.
- Programmiertipp: Verwenden Sie adaptives Fräsen für Schrupp- und Hochgeschwindigkeitsbearbeitungen und konventionelles Fräsen für Schlichtbearbeitungen, bei denen der Werkzeugeingriff minimiert werden muss.
Gleichlauffräsen vs. konventionelles Fräsen
Gleichlauffräsen und konventionelles Fräsen sind zwei Arten von Frässtrategien, die die Richtung der Werkzeugbewegung relativ zur Vorschubrichtung bestimmen.
- Gleichlauffräsen: Beim Gleichlauffräsen dreht sich das Schneidwerkzeug in Vorschubrichtung, d. h. der Fräser bearbeitet das Material von der dicksten zur dünnsten Stelle. Dieses Verfahren reduziert die Schnittkräfte und den Werkzeugverschleiß und sorgt zudem für eine bessere Spanabfuhr, was insbesondere bei der Bearbeitung von Aluminium von Vorteil ist.
- Konventionelles Fräsen: Beim konventionellen Fräsen bewegt sich das Schneidwerkzeug entgegen der Materialvorschubrichtung. Das bedeutet, dass es an der dünnsten Stelle in das Material eindringt und an der dicksten Stelle wieder austritt. Obwohl diese Methode bei bestimmten Bearbeitungsvorgängen eine bessere Kontrolle ermöglicht, erzeugt sie typischerweise mehr Wärme und höhere Schnittkräfte, was zu schnellerem Werkzeugverschleiß und potenziellen Werkstückverformungen führen kann.
- Programmiertipp: Bei der Bearbeitung von Aluminium empfiehlt sich das Gleichlauffräsen für eine bessere Materialabtragung, insbesondere bei Hochgeschwindigkeitsbearbeitungen, da es die Wärmeentwicklung reduziert und für glattere Schnitte sorgt.
Ein- und Austrittstechniken
Diese Techniken sind besonders wichtig bei der Bearbeitung weicher Metalle wie Aluminium, die zu Wärmeentwicklung und Materialanhaftung am Werkzeug neigen.
- Eintrittstechniken: Beim Spiraleintritt bewegt sich das Werkzeug spiralförmig in das Material ein, wodurch die Belastung von Werkzeug und Material reduziert wird. Diese Technik ist besonders effektiv bei tiefen Bohrungen oder Taschen, da sie ein Durchbiegen des Werkzeugs verhindert und die Schnittkräfte zu Beginn des Schnitts minimiert. Beim Rampeneintritt dringt das Werkzeug allmählich entlang einer geneigten Bahn in das Material ein, wodurch die anfängliche Schnittbelastung reduziert wird. Diese Technik eignet sich ideal für flache Schnitte und ermöglicht einen gleichmäßigen, kontrollierten Eintritt.
- Austrittstechniken: Beim linearen Austritt verlässt das Werkzeug das Material geradlinig. Diese Technik wird häufig für kleine Anpassungen oder zum Fertigschneiden eingesetzt. Beim spiralförmigen Austritt zieht sich das Werkzeug allmählich in einer spiralförmigen Bewegung zurück, wodurch das Risiko von Gratbildung und übermäßigem Werkzeugverschleiß verringert wird.
- Programmiertipp: Verwenden Sie spiralförmige oder rampenförmige Einlaufkurven für tiefe Schnitte und filigrane Bearbeitungen sowie lineare oder spiralförmige Auslaufkurven, um glatte, gratfreie Oberflächen beim Fertigschneiden zu gewährleisten.
Häufige Programmierfehler vermeiden
Eine korrekte Programmierung ist entscheidend für effiziente Aluminium-Fräsprozesse und die Herstellung hochwertiger Teile. Hier sind einige häufige Programmierfehler, die Sie vermeiden sollten:
- Zu hohe Schnittgeschwindigkeiten: Aluminium lässt sich zwar mit hohen Geschwindigkeiten bearbeiten, jedoch können zu hohe Schnittgeschwindigkeiten zu vorzeitigem Werkzeugverschleiß, schlechter Oberflächengüte und übermäßiger Wärmeentwicklung führen. Passen Sie die Spindeldrehzahl stets an Werkzeuggröße, Materialstärke und Bearbeitungsvorgang an. Beachten Sie die Herstellerangaben für optimale Schnittgeschwindigkeiten.
- Falsche Werkzeugwegwahl: Die Wahl der falschen Werkzeugwegstrategie, z. B. konventionelles Fräsen anstelle von adaptivem Freischneiden, kann zu geringeren Abtragsraten, unnötiger Werkzeugspannung und reduzierter Präzision führen. Wählen Sie die geeignete Werkzeugwegstrategie entsprechend der jeweiligen Bearbeitungsaufgabe, z. B. adaptives Freischneiden für das Schruppen und konventionelles Fräsen für das Schlichten.
- Überlastung des Werkzeugs: Zu große Zustellungen können zu übermäßigen Schnittkräften, Werkzeugdurchbiegung und schlechter Oberflächenqualität führen, insbesondere bei der Bearbeitung weicherer Werkstoffe wie Aluminium. Achten Sie auf korrekte Zustellungswerte entsprechend der Werkzeuggröße und Maschinensteifigkeit. Verwenden Sie für die Schruppbearbeitung größere Zustellungen und für die Schlichtbearbeitung kleinere Zustellungen, um eine bessere Oberflächenqualität zu erzielen.
- Fehlende Berücksichtigung des Werkzeugverschleißes: Werden die Werkzeugwege nicht an den Werkzeugverschleiß angepasst, kann dies zu ungenauen Schnitten, schlechter Oberflächengüte und letztendlich zum Werkzeugausfall führen. Überprüfen Sie regelmäßig den Werkzeugzustand und passen Sie die Werkzeugwegparameter gegebenenfalls an oder verwenden Sie ein neues Werkzeug.
- Programmiertipp: Simulieren Sie die Werkzeugwege immer in Ihrer CNC-Software, bevor Sie den eigentlichen Vorgang ausführen, um mögliche Probleme wie Werkzeugkollisionen, falsche Vorschübe und Schnittkräfte zu überprüfen.
Die Beherrschung von Werkzeugwegstrategien und Programmiertechniken trägt maßgeblich zu optimalen Bearbeitungsergebnissen beim Fräsen von Aluminium bei. Durch den Einsatz von Strategien wie adaptivem Freischneiden, Gleichlauffräsen und geeigneten Ein- und Austrittsmethoden können Bediener die Bearbeitungseffizienz steigern, den Werkzeugverschleiß reduzieren und die Oberflächengüte verbessern. Darüber hinaus gewährleistet die Vermeidung häufiger Programmierfehler einen reibungsloseren Ablauf und besser vorhersagbare Ergebnisse. Bei der CNC-Bearbeitung von Aluminium sind eine sorgfältige Werkzeugwegplanung und -programmierung entscheidend für maximale Produktivität, höchste Präzision und die Herstellung hochwertiger, kostengünstiger Bauteile.
Optimierung der Oberflächenbeschaffenheit
Eine hochwertige Oberflächengüte ist beim CNC-Fräsen von Aluminium von entscheidender Bedeutung, da sie Aussehen und Funktionalität des Endprodukts maßgeblich beeinflusst. Eine glatte Oberfläche verbessert nicht nur die Ästhetik, sondern optimiert auch die Leistungsfähigkeit durch geringere Reibung, Korrosionsschutz und bessere Passgenauigkeit. Um diese optimale Oberflächengüte zu erzielen, reicht die Wahl des richtigen Werkzeugs jedoch nicht aus; vielmehr ist die sorgfältige Abstimmung von Schnittparametern, Werkzeugwegstrategien und Nachbearbeitungsmethoden unerlässlich. Durch das Verständnis und die Anwendung dieser Strategien können Hersteller sicherstellen, dass ihre Aluminiumteile höchsten Qualitäts- und Präzisionsstandards entsprechen.
Minimierung der Gratbildung
Grate sind unerwünschte Materialvorsprünge, die sich während der Bearbeitung an Kanten oder Bohrungen eines Werkstücks bilden. Sie können nicht nur die Oberflächengüte beeinträchtigen, sondern auch die Funktionalität und das Aussehen von Aluminiumbauteilen. Effektive Maßnahmen zur Minimierung der Gratbildung tragen zu sauberen und präzisen Kanten bei.
- Verwenden Sie scharfe, hochwertige Werkzeuge: Für saubere und präzise Schnitte sollten Sie stets scharfe Hartmetall- oder beschichtete Werkzeuge verwenden. Tauschen Sie verschlissene Werkzeuge aus, um übermäßige Gratbildung zu vermeiden.
- Schnittparameter anpassen: Verringern Sie den Vorschub leicht und verwenden Sie moderate Schnittgeschwindigkeiten, um übermäßige Wärmeentwicklung und damit verbundene Gratbildung zu vermeiden. Bei bestimmten Bearbeitungsvorgängen kann eine etwas größere Schnitttiefe die Gratbildung reduzieren, da das Material dadurch sauberer abgetrennt werden kann.
- Optimierte Werkzeugwegstrategien: Verwenden Sie Gleichlauffräsen anstelle von konventionellem Fräsen, da Gleichlauffräsen weniger Wärme erzeugt und die Gratbildung an den Schnittkanten verringert.
Abschlusspasstechniken
Der letzte Schlichtgang ist entscheidend für eine glatte, hochwertige Oberfläche von Aluminium. Durch den Schlichtgang wird das Werkstück verfeinert, Unregelmäßigkeiten aus den Schruppgängen werden beseitigt und die gewünschte Oberflächengüte erzielt.
- Leichte Bearbeitungsgänge: Ein flacher Schlichtbearbeitungsgang (typischerweise 0.05 bis 0.2 mm tief) gewährleistet, dass das Material mit minimaler Oberflächenbeeinträchtigung geschnitten wird und verhindert so Riefenbildung oder Werkzeugverformung. Flache Schnitte reduzieren den Werkzeugverschleiß und tragen zu einer besonders glatten Oberfläche bei.
- Feine Zustellung: Verwenden Sie für die Schlichtgänge eine kleinere Zustellung (typischerweise 5–10 % des Werkzeugdurchmessers), um Werkzeugspuren zu vermeiden und eine gleichmäßige Oberflächenstruktur zu gewährleisten.
- Mehrere Durchgänge: Bei komplexen Oberflächen sorgt das Ausführen mehrerer Durchgänge mit abnehmender Zustellung für ein feineres Finish bei gleichzeitiger Aufrechterhaltung der Werkzeugstabilität.
- Höhere Drehzahl für die Schlichtbearbeitung: Erhöhen Sie die Spindeldrehzahl bei den Schlichtbearbeitungen, um höhere Abtragsraten und eine glattere Oberfläche zu erzielen. Aluminium ist ein relativ weiches Material und kann daher mit hohen Drehzahlen bearbeitet werden, ohne dass es zu nennenswertem Werkzeugverschleiß oder starker Wärmeentwicklung kommt.
Nachbearbeitungsoptionen
Obwohl die CNC-Bearbeitung hervorragende Oberflächengüten bei Aluminium erzielen kann, ist in manchen Fällen eine zusätzliche Nachbearbeitung erforderlich, um Aussehen und Leistung des Bauteils zu optimieren. Mit Nachbearbeitungsmethoden lassen sich Oberflächen weiter glätten, Grate entfernen oder eine Schutzschicht aufbringen.
- Entgraten: Manuelle Verfahren zum Entfernen von Graten und scharfen Kanten nach der Bearbeitung. Dieser Prozess ist arbeitsintensiv, aber effektiv für kleine Serien oder Präzisionsteile. Für größere Serien oder gleichmäßigere Ergebnisse können automatische Entgratungsanlagen eingesetzt werden, um Grate an den Teilekanten zu entfernen und raue Stellen zu glätten.
- Schleifen oder Polieren: Für Teile, die eine hochwertige, spiegelglatte Oberfläche erfordern, kann durch abrasives Schleifen oder Polieren mit feinen Schleifmitteln oder Polierpasten das gewünschte Ergebnis erzielt werden. Dies wird häufig für Zierteile oder Komponenten angewendet, die eine hohe Oberflächenqualität erfordern.
- Anodisieren für verbesserte Oberfläche und Haltbarkeit: Anodisieren ist ein elektrochemisches Verfahren, das die natürliche Oxidschicht auf Aluminium verdickt und so die Korrosionsbeständigkeit, Oberflächenhärte und das Aussehen verbessert. Es kann Aluminiumteilen auch Farbe verleihen.
Die Optimierung der Oberflächengüte beim CNC-Fräsen von Aluminium erfordert einen umfassenden Ansatz, der die präzise Werkzeugauswahl, optimal abgestimmte Schnittparameter und durchdachte Werkzeugwegstrategien umfasst. Die Minimierung der Gratbildung, die Verfeinerung des letzten Schnitts durch geeignete Schlichtbearbeitungen und die Integration von Nachbearbeitungstechniken wie Entgraten, Polieren und Beschichten können die Gesamtqualität des Bauteils deutlich verbessern. Durch die Anwendung dieser Methoden können Bediener nicht nur die Optik von Aluminiumteilen verbessern, sondern auch deren Haltbarkeit und Funktionalität erhöhen. Mit der richtigen Kombination von Strategien wird die Erzielung einer hochwertigen, glatten Oberfläche bei der Aluminiumbearbeitung sowohl effizient als auch realisierbar.
Sicherheitsaspekte beim CNC-Fräsen von Aluminium
Bei der CNC-Bearbeitung von Aluminium hat Sicherheit stets höchste Priorität. Obwohl Aluminium im Vergleich zu härteren Metallen relativ leicht zu bearbeiten ist, erfordert der Prozess dennoch die strikte Einhaltung von Sicherheitsvorschriften, um die Bediener zu schützen, die Maschinenleistung zu erhalten und Unfälle zu vermeiden. Angemessene Sicherheitsmaßnahmen schützen die Bediener nicht nur vor Verletzungen, sondern gewährleisten auch die Langlebigkeit der Maschinen und die Einhaltung hoher Bearbeitungsstandards.
Chipmanagement und Brandrisiken
Eine sachgemäße Späneentsorgung gewährleistet ein sicheres, sauberes und effizientes Arbeitsumfeld beim CNC-Fräsen von Aluminium. Aluminiumspäne sind scharfkantig, leicht und können sich schnell ansammeln, wodurch sowohl die Maschinenleistung als auch die Sicherheit des Bedieners beeinträchtigt werden können. Darüber hinaus sind Aluminiumspäne, insbesondere in Verbindung mit bestimmten Kühlschmierstoffen, leicht entzündlich und erhöhen somit die Brandgefahr, wenn sie nicht sachgemäß entsorgt werden.
- Späneabfuhrsysteme: Implementieren Sie ein zuverlässiges Späneabfuhrsystem, um Späne schnell aus der Maschine zu entfernen. Hierfür eignen sich Druckluft-, Vakuum- oder Förderanlagen. Überprüfen Sie diese Systeme regelmäßig, um deren einwandfreie Funktion sicherzustellen und Späneansammlungen zu verhindern.
- Brandschutz: Halten Sie den Arbeitsbereich frei von brennbaren Materialien und stellen Sie sicher, dass Feuerlöscher in der Nähe vorhanden sind, insbesondere bei der Verwendung von brennbaren Kühlschmierstoffen oder Schmierstoffen. Vermeiden Sie Späneansammlungen in der Nähe von elektrischen Geräten oder Wärmequellen. Reinigen Sie die Maschine und die Umgebung regelmäßig, um die Ansammlung von Aluminiumstaub zu verhindern.
Ordnungsgemäßer Maschinenbetrieb
Die ordnungsgemäße Bedienung der Maschine ist nicht nur für die Sicherheit des Bedieners, sondern auch für die Langlebigkeit und Leistungsfähigkeit der Maschine unerlässlich. Fehlbedienungen oder unsachgemäße Einstellungen können zu Unfällen, Maschinenschäden und minderwertigen Bearbeitungsergebnissen führen.
- Maschineneinrichtung: Vor Beginn jeder Bearbeitung muss sichergestellt werden, dass die CNC-Fräse korrekt eingerichtet ist. Dazu gehört die Überprüfung, ob alle Werkzeuge fest montiert sind, das Werkstück richtig ausgerichtet ist und die Maschineneinstellungen (wie Drehzahl, Vorschub und Schnitttiefe) korrekt sind. Eine falsch eingerichtete Maschine kann zu Werkzeugbruch, Werkstückbeschädigung und sogar zu Verletzungen des Bedieners führen.
- Überwachung während des Betriebs: Überwachen Sie die Maschine regelmäßig während des Betriebs, um einen reibungslosen Ablauf zu gewährleisten. Achten Sie auf ungewöhnliche Geräusche, Vibrationen oder Werkzeugverschleiß, da diese auf ein Problem hinweisen können. Bei abnormalem Verhalten stoppen Sie die Maschine sofort, um weitere Schäden oder Gefahren zu vermeiden.
Persönliche Schutzausrüstung (PPE)
Persönliche Schutzausrüstung (PSA) schützt die Bediener vor den Gefahren in der CNC-Bearbeitungsumgebung. Obwohl die Maschinen und Werkzeuge auf hohe Effizienz ausgelegt sind, bergen sie auch potenzielle Risiken wie umherfliegende Teile, scharfe Kanten, Lärm und die bei den Bearbeitungsvorgängen entstehende Hitze.
- Augenschutz: Tragen Sie stets eine Schutzbrille oder ein Gesichtsschild, um Ihre Augen vor umherfliegenden Spänen und Splittern zu schützen, die beim Bearbeiten mit hoher Geschwindigkeit ausgestoßen werden können. In besonders gefährlichen Umgebungen bieten Schutzbrillen mit Seitenschutz zusätzlichen Schutz.
- Gehörschutz: CNC-Fräsmaschinen erzeugen einen erheblichen Lärmpegel, insbesondere bei hohen Bearbeitungsgeschwindigkeiten. Zum Schutz vor Gehörschäden durch längere Einwirkung hoher Lärmpegel sollte ein Gehörschutz wie Ohrstöpsel oder Kapselgehörschützer getragen werden.
- Handschuhe: Beim Umgang mit scharfen Werkzeugen oder Teilen sollten Schutzhandschuhe getragen werden, um Schnitt- und Abschürfungsverletzungen zu vermeiden. Während des Maschinenbetriebs müssen die Handschuhe jedoch ausgezogen werden, um zu verhindern, dass sie sich in beweglichen Teilen verfangen.
- Atemschutz: Wenn Aluminiumstaub oder -späne in der Luft entstehen können, beispielsweise beim Schleifen oder Polieren, sollte eine Staubmaske oder ein Atemschutzgerät getragen werden. Dies schützt die Anwender vor dem Einatmen potenziell schädlicher Partikel, die mit der Zeit Atemwegserkrankungen verursachen können.
Bei der CNC-Fräsbearbeitung von Aluminium ist ein sicheres Arbeitsumfeld genauso wichtig wie präzise und hochwertige Schnitte. Durch die Berücksichtigung zentraler Sicherheitsfaktoren können Bediener die Risiken der Aluminiumbearbeitung minimieren und sich selbst, die Maschinen und den Arbeitsbereich schützen. Regelmäßige Wartung, die Einhaltung von Sicherheitsvorschriften und die richtige persönliche Schutzausrüstung tragen zu einem sichereren und effizienteren Bearbeitungsprozess bei. Durch die konsequente Fokussierung auf Sicherheit können Hersteller sowohl die Produktivität als auch das Wohlbefinden ihrer Mitarbeiter optimieren und so die Langlebigkeit der Maschinen und die Qualität der Endprodukte sicherstellen.
Praktische Tipps für Anfänger beim CNC-Fräsen von Aluminium
Die CNC-Fräsbearbeitung von Aluminium bietet vielfältige Möglichkeiten. Gerade für Einsteiger gibt es jedoch wichtige Tipps, die helfen, häufige Fehler zu vermeiden, die Sicherheit zu gewährleisten und hochwertige Ergebnisse zu erzielen. Aluminium lässt sich zwar im Allgemeinen leichter bearbeiten als andere Metalle, erfordert aber dennoch Präzision und Liebe zum Detail. Kleine Fehler in der Anfangsphase können schnell zu einer schlechten Oberflächengüte, Werkzeugverschleiß oder sogar zu Beschädigungen des Werkstücks führen. Die folgenden Tipps helfen Ihnen, selbstbewusst zu starten und Ihre Ergebnisse mit der Zeit zu verbessern.
Beginnen Sie mit weicheren Aluminiumlegierungen
Für Anfänger empfiehlt es sich, mit weicheren Aluminiumlegierungen wie 6061 oder 1050 zu beginnen. Diese Legierungen sind nachgiebiger und leichter zu bearbeiten, wodurch Sie beim Erlernen des Verfahrens mehr Spielraum für Fehler haben. Weichere Legierungen verursachen weniger Werkzeugverschleiß und Oberflächenfehler, sodass Sie sich ganz auf die Perfektionierung Ihrer Technik konzentrieren können, ohne sich Gedanken über materialspezifische Herausforderungen machen zu müssen.
Verwenden Sie konservative Einstellungen und passen Sie diese schrittweise an.
Die Wahl konservativer Schnittparameter ist entscheidend, um Fehler zu vermeiden und einen reibungslosen Ablauf zu gewährleisten. CNC-Maschinen ermöglichen zwar hohe Geschwindigkeiten und aggressive Schnitte, Anfänger sollten jedoch mit geringeren Vorschubgeschwindigkeiten, moderaten Spindeldrehzahlen und flachen Schnitttiefen beginnen. Mit zunehmender Erfahrung können diese Parameter schrittweise erhöht werden, um die Effizienz zu steigern, ohne die Oberflächenqualität zu beeinträchtigen.
- Vorschubgeschwindigkeit: Beginnen Sie mit einer moderaten Vorschubgeschwindigkeit, um eine Überlastung des Werkzeugs zu vermeiden.
- Spindeldrehzahl: Bei weichem Aluminium sollte eine Spindeldrehzahl zwischen 10,000 und 15,000 U/min verwendet werden, um eine Überhitzung zu vermeiden.
- Schnitttiefe: Beginnen Sie mit einer geringen Schnitttiefe, um übermäßigen Werkzeugverschleiß und mögliche Fehler zu vermeiden.
Werkzeuge regelmäßig auf Verschleiß prüfen
Werkzeugverschleiß ist unvermeidlich, insbesondere bei der Bearbeitung von Aluminium. Er kann die Schnittleistung verringern und zu schlechten Oberflächen führen. Überprüfen Sie Ihre Werkzeuge regelmäßig auf Verschleißerscheinungen wie stumpfe Schneiden oder Aluminiumablagerungen. Stumpfe Werkzeuge verursachen eine schlechte Oberflächenqualität, erhöhte Wärmeentwicklung und können sogar zum Werkzeugbruch führen.
- Werkzeugzustand prüfen: Vor jedem Einsatz die Schneidkanten prüfen und sicherstellen, dass die Werkzeuge scharf und sauber sind.
- Verschleißte Werkzeuge umgehend ersetzen: Wenn ein Werkzeug verschlissen oder beschädigt erscheint, ersetzen Sie es, bevor es die Qualität Ihrer Schnitte beeinträchtigt.
Die Maschine sauber und gut gewartet halten
Eine saubere und gut gewartete CNC-Fräsmaschine arbeitet effizienter und liefert bessere Ergebnisse. Reinigen Sie die Maschine regelmäßig, um zu verhindern, dass Aluminiumspäne den Werkzeugweg, die Kühlsysteme oder andere Bauteile verstopfen. Neben der Sauberkeit tragen routinemäßige Wartungsarbeiten wie das Schmieren beweglicher Teile, die Überprüfung auf lockere Komponenten und die Neukalibrierung der Maschine dazu bei, Fehler zu vermeiden und die Bearbeitungsgenauigkeit zu verbessern.
- Späneentsorgung: Stellen Sie sicher, dass die Späne während und nach dem Betrieb aus der Maschine entfernt werden. Verstopfte Maschinen können zu Überhitzung oder verringerter Schneidleistung führen.
- Regelmäßige Wartung: Überprüfen Sie regelmäßig die Maschinenkomponenten auf Verschleiß, festen Sitz und korrekte Ausrichtung. Dies hilft Ihnen, unerwartete Ausfälle zu vermeiden und die langfristige Leistung zu verbessern.
Testschnitte vor der Serienproduktion
Eine der besten Vorgehensweisen für Anfänger ist, vor der Serienproduktion stets Testschnitte an Restmaterial durchzuführen. Tests gewährleisten, dass Schnittparameter, Werkzeugeinstellung und Materialhandhabung korrekt sind und vermeiden so kostspielige Fehler oder beschädigte Werkstücke.
- Testeinstellungen: Führen Sie kleine Schnitte an Aluminiumresten durch, um Vorschubgeschwindigkeiten, Spindeldrehzahlen und Werkzeugweggenauigkeit zu überprüfen.
- Bei Bedarf anpassen: Falls der Testschnitt zu unerwünschten Ergebnissen wie rauen Kanten oder falschen Abmessungen führt, passen Sie Ihre Einstellungen an, bevor Sie mit dem eigentlichen Schnitt fortfahren.
Die Entwicklung guter Gewohnheiten von Anfang an ist der Schlüssel zum langfristigen Erfolg beim CNC-Fräsen von Aluminium. Durch die Wahl weicherer Aluminiumlegierungen, konservative Einstellungen, regelmäßige Werkzeugprüfung, einen sauberen Arbeitsplatz und stets durchgeführte Probeschnitte können Anfänger Fehler minimieren und eine solide Grundlage für anspruchsvollere Projekte schaffen. Mit zunehmender Erfahrung und Sicherheit können Sie mit komplexeren Bearbeitungstechniken und Aluminiumlegierungen experimentieren und so Ihre Fähigkeiten und die Qualität Ihrer Arbeit verbessern.
Zusammenfassen
Die CNC-Bearbeitung von Aluminium erfordert ein sorgfältiges Zusammenspiel von Maschinenleistung, Werkzeugauswahl, Schnittparametern und Programmierstrategien, um Herausforderungen wie Wärmeentwicklung, Werkzeugverschleiß, Spanabfuhr, Vibrationen und Oberflächengüte zu bewältigen. Obwohl Aluminium im Vergleich zu härteren Metallen relativ leicht zu bearbeiten ist, hängt die Erzielung gleichbleibend hochwertiger Ergebnisse von der Anwendung bewährter Verfahren im gesamten Prozess ab. Dazu gehören eine korrekte Werkzeugwegplanung, eine stabile Werkstückspannung, sichere Bedienung und geeignete Nachbearbeitungstechniken. Durch die Verwendung gut gewählter Werkzeuge, optimierter Parameter und disziplinierter Bearbeitungsmethoden können Bediener die Effizienz steigern, Fehler reduzieren und präzise, zuverlässige Aluminiumteile für vielfältige Anwendungen herstellen. Lesen Sie weiter in „ Wie vermeide ich Überhitzung bei der CNC-Bearbeitung von Metall? “, um die Wärmeentwicklung und ihre negativen Auswirkungen deutlich zu reduzieren.
Für Hersteller und Anwender von CNC-Fräsmaschinen für Aluminium ist die Beratung durch erfahrene CNC-Bearbeitungsexperten oder Maschinenhersteller dringend zu empfehlen, um die optimale und effizienteste Lösung für die jeweiligen Produktionsanforderungen zu gewährleisten. AccTek CNC ist ein professioneller Hersteller von CNC-Fräsmaschinen und bietet eine breite Palette an Maschinenmodellen für unterschiedlichste Anwendungsbereiche – von Standardbearbeitungsaufgaben bis hin zu spezialisierten und kundenspezifischen Fertigungsanforderungen. Dank fundierter technischer Expertise und flexibler Maschinenkonfigurationen unterstützt AccTek CNC Anwender bei der Auswahl oder Anpassung von CNC-Lösungen, die die Bearbeitungsstabilität verbessern, die Effizienz steigern und eine höhere Oberflächenqualität erzielen. Durch die enge Zusammenarbeit mit einem zuverlässigen Maschinenanbieter wie AccTek CNC erhalten Anwender gezielte Beratung und langfristige Unterstützung, um konsistente und qualitativ hochwertige Ergebnisse ihrer CNC-Fräsprozesse sicherzustellen.