
- 8-13 perc Olvasás
CNC marógép üzemeltetésekor az egyik legfontosabb tényező, amely meghatározza a munka minőségét és a szerszámok élettartamát, a megfelelő előtolási sebesség és orsófordulatszám kiválasztása az anyaghoz. Ez a két beállítás közvetlenül befolyásolja az anyag eltávolításának hatékonyságát, a kész felület simaságát, valamint a gépre és a vágószerszámokra ható terhelés mértékét. A rossz beállítások használata megégett élekhez, törött szerszámokhoz vagy gyenge minőségű vágáshoz vezethet.
Ez a cikk végigvezeti Önt az előtolás és az orsófordulatszám alapjain, elmagyarázza, hogyan működnek együtt, és megmutatja, hogyan válassza ki a megfelelő kombinációt az anyaga és a szerszáma alapján. Áttekintjük a beállításokat befolyásoló fő tényezőket, általános ajánlásokat adunk a különböző anyagokhoz, és gyakorlati tippeket adunk a beállítások teszteléséhez és beállításához. Akár újonc a CNC marásban, akár a technikái finomítására törekszik, az előtolás és a sebesség megértése a következő szintre emeli munkáját.
A kulcsfogalmak megértése
Mielőtt meghatározná a CNC marógép optimális beállításait, fontos megérteni az előtolási sebesség és az orsófordulatszám kulcsfogalmait. Ezek az értékek együttesen határozzák meg az anyag vágásának módját, és helyes beállításuk az alapja a tiszta, pontos és hatékony eredmények elérésének. Bontsuk le, mit jelentenek az egyes kifejezések, és hogyan kapcsolódnak egymáshoz.
Mi az a Feed Rate?
Az előtolási sebesség azt a sebességet jelenti, amellyel a vágószerszám az X, Y vagy Z tengely mentén mozog az anyagon CNC marás során. Általában milliméter/percben (mm/perc) vagy hüvelyk/percben (in/perc) mérik. Egyszerűbben fogalmazva, azt mutatja meg, hogy milyen gyorsan nyomul előre a fúrófej a munkadarabba.
A gyorsabb előtolás azt jelenti, hogy a fúrófej gyorsabban halad át a munkadarabon, ami növelheti a termelékenységet, de helytelen beállítás esetén ronthatja a minőséget vagy megterhelheti a szerszámot. Ezzel szemben a lassú előtolási sebesség a vágófej túlzott felmelegedését, megégését vagy eltompulását okozhatja. A megfelelő előtolási sebesség az anyagtípustól, a szerszám geometriájától és a gép képességeitől függ.
Mi az orsósebesség?
Az orsósebesség azt jelenti, hogy milyen gyorsan forog a vágószerszám vagy a marófej a CNC marógépben, percenkénti fordulatszámban (RPM) mérve. Ez határozza meg az orsómotor forgási sebességét, amely közvetlenül befolyásolja, hogy a marófej hogyan lép kölcsönhatásba a vágandó anyaggal. Az orsósebesség kulcsszerepet játszik a vágási hőmérséklet, a felületminőség és a megmunkálási folyamat általános hatékonyságának szabályozásában.
A magasabb orsósebességet jellemzően puhább anyagokhoz és kisebb bitekhez használják, mivel tisztább vágásokat és kisebb ellenállást tesz lehetővé. Másrészt a keményebb anyagokhoz és nagyobb bitekhez általában alacsonyabb orsósebesség szükséges a túlmelegedés és a szerszámkopás elkerülése érdekében. A megfelelő orsósebesség beállítása simább működést biztosít, meghosszabbítja a szerszám élettartamát, és segít elkerülni az olyan hibákat, mint az égés, lepattogzás vagy olvadás.
Az előtolási sebesség és az orsósebesség közötti kapcsolat
Az előtolási sebesség és az orsófordulatszám együttesen szabályozzák az úgynevezett forgácsterhelést – az egyes vágóélek által eltávolított anyag vastagságát. Az ideális forgácsterhelés hatékony vágást biztosít a szerszám túlterhelése vagy az anyag károsodása nélkül. A forgácsterhelés a következő képlettel számítható ki:
Előtolási sebesség = Orsósebesség × Hornyok száma × Forgácsterhelés
Ez azt jelenti, hogy az egyik érték módosítása gyakran a másik értékének módosítását igényli az optimális teljesítmény fenntartása érdekében. Például az orsósebesség növelése jellemzően nagyobb előtolási sebességet igényel a forgácsterhelés állandó szinten tartása érdekében. Hasonlóképpen, ha csökkenti a hornyok számát vagy más anyagra vált, ennek megfelelően kell módosítania a beállításokat.
Az előtolási sebességet és az orsósebességet befolyásoló tényezők
Számos tényező befolyásolja az optimális előtolási sebességet és orsófordulatszámot CNC marógép használatakor. Ezen változók megértése segít megalapozott beállításokat végezni a jobb teljesítmény, a szerszám élettartama és az anyagminőség érdekében. Íme a legfontosabb szempontok:
Anyag típusa
- Puha anyagok: A fenyő, a hab, a puha műanyagok vagy a puhafák általában könnyebben vághatók, és nagyobb előtolási sebességet és gyorsabb orsósebességet tesznek lehetővé. Rostos szerkezetük miatt azonban a túlságosan agresszív beállítások szakadást vagy szálkásodást okozhatnak. Éles fúrófej és mérsékelt vágási mélység ajánlott.
- Kemény anyagok: A tölgy, alumínium, keményfa vagy kompozitok sűrűbbek és jobban ellenállnak a forgácsolásnak. Alacsonyabb előtolási sebességet és alacsonyabb orsósebességet igényelnek a túlmelegedés, a szerszám tompulása vagy törése elkerülése érdekében. A lassabb beállítások segítenek megőrizni az irányíthatóságot, csökkentik a rezgést és javítják a felületminőséget, bár növelik a megmunkálási időt.
Szerszámspecifikációk
- Szerszámátmérő: A nagyobb átmérőjű szerszámok lassabb orsófordulatszámot tudnak kezelni, de nagyobb előtolási sebességet tesznek lehetővé, mivel fordulatonként több anyagot távolítanak el, és nagyobb stabilitást biztosítanak. A kisebb átmérőjű szerszámokhoz gyorsabb orsófordulatszám szükséges a megfelelő forgácsolási sebesség fenntartásához a szerszám élénél, és lassabb előtolási sebesség a szerszám elhajlásának vagy törésének megakadályozásához.
- Hornyok száma: A hornyok száma határozza meg, hogy a szerszám fordulatonként hányszor fogja meg az anyagot. Több horony azt jelenti, hogy a szerszám fordulatonként több anyagot tud eltávolítani, ami nagyobb előtolási sebességet tesz lehetővé, de lassabb orsófordulatszámot is igényel a forgácsok beragadásának elkerülése érdekében.
- Szerszámbevonat: A bevonatos szerszámok ellenállnak a magasabb hőmérsékletnek, csökkentik a súrlódást és meghosszabbítják az élettartamot. Ez azt jelenti, hogy biztonságosan működhetnek magasabb orsósebességgel és nagyobb előtolási sebességgel a bevonat nélküli szerszámokhoz képest, különösen abrazív vagy hőérzékeny anyagok megmunkálásakor.
Gép merevsége és teljesítménye
- Asztali CNC marógépek: Alacsonyabb merevségük és korlátozott teljesítményük miatt nem képesek nagy forgácsolóerőket vagy nehéz anyagleválasztást kezelni. Ennek eredményeként lassabb előtolási sebességre és mérsékelt orsósebességre van szükségük a rezgések, a kihagyott lépések és a mechanikai igénybevétel elkerülése érdekében. Ezeknek a gépeknek a túlzott nyomása szerszámcsikorgáshoz, rossz felületminőséghez vagy akár szerkezeti károsodáshoz vezethet.
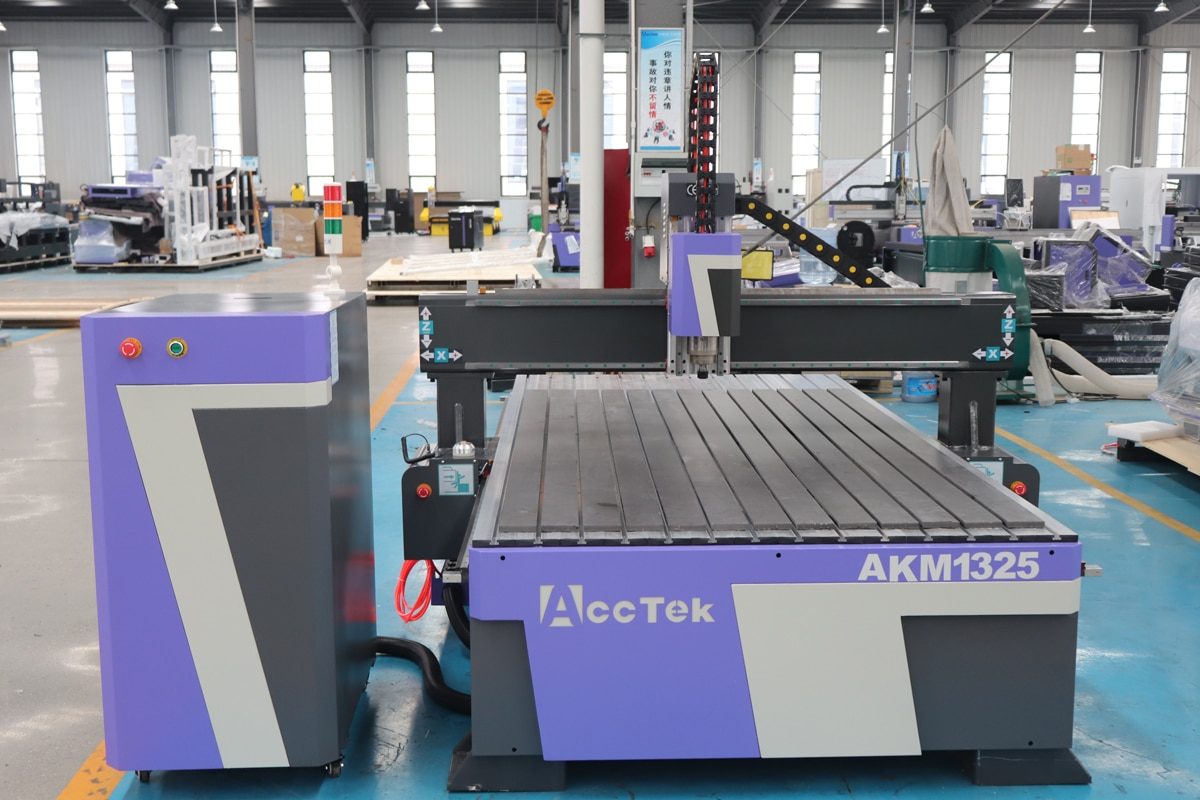
- Ipari CNC útválasztókKiváló merevségük lehetővé teszi számukra, hogy hatékonyabban nyeljék el a forgácsolóerőket, és nagy teljesítményű motorjaik lehetővé teszik számukra, hogy még nehéz körülmények között is nagy teljesítményt tartsanak fenn. Ezek a gépek biztonságosan működhetnek nagyobb előtolási sebességgel és magasabb orsósebességgel, növelve a termelékenységet és lehetővé téve a mélyebb vagy gyorsabb vágást a pontosság feláldozása nélkül.
Vágásmélység és -szélesség
- Forgácsolási mélység (DoC): A nagyobb forgácsolási mélység több anyagot távolít el menetenként, de növeli a forgácsolási ellenállást, a szerszám elhajlását és a hőtermelést. Ennek eredményeként mélyebb vágás esetén jellemzően csökkenteni kell az előtolási sebességet vagy az orsófordulatszámot a stabilitás fenntartása és a szerszámtörés elkerülése érdekében.
- Fogásszélesség (WoC): A szélesebb vágás nagyobb szerszámbefogást és nagyobb forgácsolóerőket jelent, ami hasonló beállításokat igényel, mint a mély vágásoknál. Általában lassabb előtolási sebesség és mérsékelt orsósebesség szükséges a tiszta vágás biztosításához. A keskeny vágásszélességek kisebb ellenállást generálnak, és gyorsabb előtolásokat tesznek lehetővé.
Ezeket a tényezőket együttesen figyelembe véve a CNC marógép beállításait az egyes munkák konkrét igényeihez igazíthatja, biztosítva az optimális hatékonyságot és a kiváló minőségű eredményeket.
Ajánlott kiindulópontok anyagonként
Az egyes anyagokhoz megfelelő előtolási sebesség és orsófordulatszám kiválasztása előnyös a tiszta vágások, a biztonságos működés és a hosszabb szerszámélettartam szempontjából. Az alábbiakban általános kiindulási pontokat talál a gyakori anyagokhoz. Ezek az értékek kiindulási alapként szolgálnak, és az adott szerszám, gép és a kívánt vágási minőség alapján kell finomhangolni őket. Mindig végezzen próbavágásokat, és lehetőség szerint konzultáljon a szerszámgyártó irányelveivel.
Puhafa
A puhafák, mint például a fenyő, a cédrus és a jegenyefenyő, viszonylag könnyen megmunkálhatók alacsonyabb sűrűségük és erezetszerkezetük miatt. Azonban hajlamosak lehetnek a szálkásodásra, ha túl agresszíven vagy tompa szerszámokkal vágják őket.
- Orsósebesség: 12 000 – 18 000 ford/perc
- Előtolási sebesség: 3,000 – 5,000 mm/perc (120 – 200 hüvelyk/perc)
- Megjegyzések: Mivel a puhafa könnyen vágható, viszonylag magas előtolási sebességet és orsósebességet használhat a termelékenység növelése érdekében. Legyen óvatos a törékeny vagy csomós területekkel, és mindig ügyeljen arra, hogy a fúrófej éles legyen, hogy elkerülje a kiszakadást és az érdes széleket.
Keményfa
A tölgy, juhar, dió és nyírfa sűrűbb és szívósabb, mint a puhafák, ezért konzervatívabb előtolási és sebességbeállításokat igényelnek az égés, a szerszámkopás vagy a kiszakadás elkerülése érdekében.
- Orsósebesség: 12 000 – 18 000 ford/perc
- Előtolási sebesség: 2,000 – 3,500 mm/perc (80 – 140 hüvelyk/perc)
- Megjegyzések: A keményfák nagyobb ellenállást és hőt termelnek forgácsolás közben, ezért kerülje a túl mélyre vágást egyetlen menetben. Figyelje az égés jeleit, és szükség esetén csökkentse az orsófordulatszámot, vagy növelje az előtolási sebességet.
MDF és rétegelt lemez
Az MDF és a rétegelt lemez állandó sűrűségű, de ragasztókat és gyantákat tartalmazó, amelyek koptató hatásúak lehetnek és növelhetik a szerszámkopást. Jól reagálnak a magasabb orsósebességre és a mérsékelt előtolási sebességre, de a tiszta vágás éles, tartós biteket igényel.
- Orsósebesség: 12 000 – 18 000 ford/perc
- Előtolási sebesség: 2,500 – 4,000 mm/perc (100 – 160 hüvelyk/perc)
- Megjegyzések: Használjon kiváló minőségű, éles keményfém nyomófúrót a lepattogzás minimalizálása érdekében, különösen rétegelt lemez esetén. Kerülje a túl lassú vágást, hogy elkerülje a hőképződést.
Akril és műanyag
Az akril és más műanyagok puhábbak, mint a fa, de nagyon érzékenyek a hőre. Ha az orsó fordulatszáma túl magas, vagy az előtolás túl alacsony, az anyag megolvadhat, eltömítheti a fúrófejet, vagy érdes éleket eredményezhet.
- Orsósebesség: 12 000 – 18 000 ford/perc
- Előtolási sebesség: 1,500 – 3,000 mm/perc (60 – 120 hüvelyk/perc)
- Megjegyzések: Az olvadás elkerülése érdekében a nagyobb előtolási sebességeket részesítse előnyben a magas orsósebességekkel szemben, és tartsa tisztán a szerszámpályát a törmeléktől. Használjon műanyagokhoz tervezett, egyélű, felfelé vágó vagy O-élű fúrót a forgácseltávolítás javítása és a hőképződés csökkentése érdekében.
Alumínium és színesfémek
Az alumínium és más színesfémek, mint például a sárgaréz és a réz keménységük és hőérzékenységük miatt gondos előtolási sebesség és orsófordulatszám-szabályozást igényelnek.
- Orsósebesség: 12 000 – 18 000 ford/perc
- Előtolási sebesség: 800 – 1,800 mm/perc (30 – 70 hüvelyk/perc)
- Megjegyzések: Használjon kenőanyagot vagy sűrített levegőt a hő csökkentése és a forgácseltávolítás javítása érdekében. Tartsa a vágást sekélyen és egyenletesen, különösen a kisebb teljesítményű vagy kevésbé merev gépeken. Figyeljen az élrátétképződésre (BUE) a fúrófejen, ami rossz forgácseltávolításra vagy túlmelegedésre utal.
Kompozitok és szénszál
Az olyan kompozitok, mint a szénszál, az üvegszál és a G10, koptató hatásúak, törékenyek és hajlamosak a delaminációra. Gondos szerszámozást és konzervatív beállításokat igényelnek a tiszta vágások eléréséhez, a rétegek foszlása vagy károsodása nélkül.
- Orsósebesség: 12 000 – 18 000 ford/perc
- Előtolási sebesség: 1,000 – 2,000 mm/perc (40 – 80 hüvelyk/perc)
- Megjegyzések: Használjon speciális, kompozitokhoz tervezett gyémántbevonatú vagy tömör keményfém marófejeket a rojtosodás és a szerszámkopás csökkentése érdekében. Soha ne használjon agresszív vágási beállításokat, mivel ezek rétegelválást vagy repedést okozhatnak. Mindig biztosítson megfelelő szellőzést és viseljen védőfelszerelést.
Ezek a beállítások javasolt kiindulási pontok, és a szerszám átmérője, a hornyok száma, a gép merevsége és a forgácsolási mélység alapján szükség lehet módosításra. Mindig figyelje az eredményeket, és a legjobb teljesítmény elérése érdekében fokozatosan állítsa be őket.
Az előtolás és a sebesség finomhangolása
Még az ajánlott kiindulási pontok mellett is, a CNC marógép optimális teljesítményének eléréséhez gyakran szükség van az előtolás és az orsófordulatszám finomhangolására. A beállításokat az anyag viselkedése, a gép reakciója és a vágási minőség alapján kell elvégezni. Így finomíthatja szisztematikusan a beállításokat:
- Kezdje gyártói irányelvekkel vagy kalkulátorokkal: Kezdje a szerszámgyártó ajánlásaival, vagy használjon online előtolás- és sebességkalkulátort. Ezek az eszközök olyan tényezőket vesznek figyelembe, mint a szerszámátmérő, a hornyok száma, az anyagtípus és a forgácsterhelés, hogy megbízható alapértékeket generáljanak. Ez az adatvezérelt megközelítés erős kiindulópontot biztosít, és csökkenti a találgatást.
- Próbavágások végrehajtása: Végezzen kis próbavágásokat hulladékanyagon a szerszám viselkedésének és felületi minőségének megfigyelésére. Állítsa be az előtolást és a sebességet kis lépésekben a látottak és hallható adatok alapján. Ez gyakran a legmegbízhatóbb módja az adott géphez és fúrófejhez ideális beállítások kiválasztásának.
- Figyeljen a vágásra: Működés közben figyeljen a vágás hangjára. A tiszta, egyenletes hang általában azt jelzi, hogy az előtolás és a sebesség jól illeszkedik. A csikorgó, kattanó vagy egyenetlen csiszolóhangok általában azt jelentik, hogy a szerszám túlterhelt vagy nem vág tisztán, ami az előtolás, az orsófordulatszám vagy a vágási mélység beállítását igényli.
- Forgácsképződés figyelése: A jól formált, hullámos forgácsok optimális forgácsolási feltételeket jeleznek. A porszerű törmelék túl magas orsófordulatszámra vagy túl alacsony előtolási sebességre utalhat, míg a vastag, egyenetlen forgácsok túlságosan agresszív forgácsolásra utalhatnak.
- Felületminőség és élminőség ellenőrzése: A próbavágás után ellenőrizze a vágott éleket. A sima, tiszta élek az előtolás és a sebesség közötti jó egyezést jelzik. Az érdes, égett vagy lepattogzott élek egyensúlyhiányra utalnak, gyakran túl gyors vagy túl lassú a vágás egy paraméterben.
- Egyszerre egy változó beállítása: A változások hatásainak elkülönítéséhez vagy az előtolási sebességet, vagy az orsófordulatszámot állítsa be, ne mindkettőt egyszerre. Ez lehetővé teszi, hogy egyértelműen azonosítsa, melyik paraméter okozza vagy oldja meg a problémát.
- Sikeres beállítások naplózása: Miután sikeresen beállított egy konfigurációt, rögzítse azt. A különböző anyagok és eszközök bevált beállításainak naplózása időt takarít meg a jövőbeli projektekben, és segít megőrizni az egységességet.
Az előtolás és az orsósebesség finomhangolása megfigyelésből, beállításból és tesztelésből álló folyamat. A hangminőségre, a forgácsminőségre, a felületkezelésre és a gép teljesítményére való odafigyeléssel optimalizálhatja CNC marógépe hatékonyságát és vágási minőségét számos anyag és alkalmazás esetén.
Biztonsági megfontolások
CNC marógép beállításakor és üzemeltetésekor a biztonságnak mindig elsőbbséget kell élveznie. Az előtolás és az orsófordulatszám beállításai nemcsak a vágási teljesítményt befolyásolják, hanem a gép biztonságos működését is. Íme a legfontosabb biztonsági szempontok, amelyeket szem előtt kell tartani:
- Kezdjen konzervatív beállításokkal: Mindig konzervatív előtolási és sebességértékekkel kezdjen, különösen ismeretlen anyagokkal vagy szerszámokkal végzett munka esetén. Az agresszív beállítások szerszámtörést, munkadarab visszarúgást vagy a gép feletti uralom elvesztését okozhatják.
- Használjon megfelelő szerszámokat és biztonságos munkadarab-befogást: Győződjön meg arról, hogy az anyaghoz megfelelő típusú fúrófejet használ, és hogy az jó állapotban van. A tompa vagy nem megfelelő fúrófejek nagyobb valószínűséggel törnek el nyomás alatt. Mindig rögzítse vagy szorítsa meg szilárdan a munkadarabot.
- Kerülje a túlmelegedést: A magas orsósebesség és az alacsony előtolási sebesség együttesen túlzott hőt termelhet, ami anyagégéshez, szerszámhibához, vagy akár tűzveszélyhez is vezethet gyúlékony anyagok, például fa vagy műanyag esetén. Figyelje a hőmérsékletet, és szükség esetén használjon hűtő- vagy porelszívó rendszereket.
- Viseljen megfelelő egyéni védőfelszerelést: Mindig viseljen védőszemüveget a szemének védelme érdekében a forgácsoktól és a portól, és használjon fülvédőt a hosszan tartó zajhatás okozta halláskárosodás elkerülése érdekében. Veszélyes anyagok vágásakor viseljen porálarcot vagy légzésvédőt.
- Tartson biztonságos távolságot működés közben: Soha ne nyúljon a gép munkaterületére mozgás közben. Ha beállításra van szükség, először állítsa le vagy állítsa le teljesen a gépet. Kerülje a zavaró tényezőket, és soha ne hagyja felügyelet nélkül a gépet működés közben.
- Rendszeres karbantartás és ellenőrzés: Minden edzés előtt ellenőrizze a meglazult csavarokat, a kopott csapágyakat és a sérült vezetékeket. Egy jól karbantartott gép sokkal kisebb valószínűséggel okoz balesetet mechanikai meghibásodás miatt.
A CNC marógép biztonságos működtetése ugyanolyan fontos, mint a pontos vágás. A fenti biztonsági intézkedések bevezetésével minimalizálhatja a kockázatokat, és magabiztosan a precíz, kiváló minőségű eredmények elérésére összpontosíthat. A biztonság előtérbe helyezése segít egy ellenőrzött, hatékony és magabiztos munkakörnyezet megteremtésében, ahol mind a kezelő, mind a berendezés a legjobb teljesítményt nyújtja.
Foglalja össze
A megfelelő előtolási sebesség és orsófordulatszám kiválasztása nagymértékben függ a megmunkálandó anyag típusától. Minden anyagnak egyedi tulajdonságai vannak, amelyek befolyásolják a megmunkálás módját. A puhább anyagok általában nagyobb sebességet és előtolási sebességet tolerálnak, míg a keményebb vagy törékenyebb anyagok lassabb, pontosabb beállításokat igényelnek. Az ajánlott értékekkel kezdve, a megfelelő szerszámok használatával, valamint a teljesítmény és a vágási minőség alapján apró beállításokkal hatékony, pontos és biztonságos CNC marási eredményeket érhet el.
Az AccTek CNC egy professzionális CNC marógépgyártó Kínában, amely széles körben elismert a tartósságot, a pontosságot és a sokoldalúságot ötvöző gépek széles választékáról. A 3-tengelyes , 4-tengelyes , 5-tengelyes és automatikus szerszámváltós (ATC) modelleket is tartalmazó opciókkal mind a kis műhelyek, mind a nagyméretű gyártók számára testreszabott megoldásokat kínálunk. Azok a vállalkozások, amelyek költséghatékony, megbízható, testreszabási lehetőségekkel rendelkező CNC marógépeket keresnek, az AccTek CNC egy megfontolásra érdemes gyártó.