
- 10-15 perc Olvasás
A CNC marógép kalibrálása és nullázása kulcsfontosságú lépések a pontos és következetes megmunkálási eredmények biztosításához. A kalibrálás összehangolja a gép fizikai mozgását a digitális parancsokkal, míg a nullázás beállítja azt a referenciapontot, ahonnan az összes vágási útvonal kiindul. Ezen lépések nélkül még egy jól megtervezett szerszámpálya is pontatlan vágásokat, anyaghulladékot vagy a munkadarab károsodását eredményezheti.
Ebben az útmutatóban végigvezetjük a kalibrálás és a nullázás alapjain, elmagyarázzuk, miért fontosak, és világos, lépésről lépésre szóló utasításokat nyújtunk, amelyek mind a kezdők, mind a tapasztalt felhasználók számára készültek. A tengelyek beállításától és az orsó derékszögétől kezdve az origó beállításáig mérőeszközökkel vagy anélkül, ez a cikk segít abban, hogy CNC marógépe csúcspontossággal működjön.
Az alapok megértése
Mielőtt belemerülnénk a kalibrálási és nullázási folyamatba, fontos megérteni, hogy mit jelentenek ezek a kifejezések a CNC marás kontextusában.
Mi a kalibrálás a CNC marásban?
A CNC marás kalibrálása a gép finomhangolásának folyamata, amelynek során biztosítják, hogy a tényleges fizikai mozgások pontosan megfeleljenek a programozott utasításoknak. Minden CNC marógép motorok és mechanikus alkatrészek, például vezérorsók, szíjak vagy lineáris vezetők segítségével mozog az X, Y és Z tengelyek mentén. Idővel kisebb eltérések léphetnek fel a mechanikai tűrések, a kopás vagy a helytelen lépésbeállítások miatt. Például, ha a gépnek azt mondják, hogy 100 mm-t kell mozognia, de csak 98 mm-t, ez a pontatlanság befolyásolja a vágásokat.
A CNC marógép kalibrálása magában foglalja ezen mozgások ellenőrzését és a gép lépésenkénti beállításainak módosítását a vezérlőszoftverben. Ez a folyamat magában foglalhatja a portál merőlegesítését, az orsó beállítását az ágyra merőleges helyzet biztosítása érdekében, valamint annak megerősítését, hogy minden tengely mozgástávolsága pontos. A megfelelő kalibrálás figyelembe veszi a mechanikai tűrések, a szíjfeszesség vagy a kopás miatti kisebb pontatlanságokat.
Mit jelent a „nullázás”?
A CNC marógép nullázása azt jelenti, hogy a munkadarabon vagy a gépágyon egy adott pontot kell beállítani kiindulópontként, ahonnan az összes megmunkálási művelet kiindul. Ezt a „nullapontot” a gép arra használja, hogy megállapítsa, hol kezdje a vágást, fúrást vagy gravírozást az alapanyaghoz képest. Ez jellemzően magában foglalja a nullpont beállítását az X, Y és Z tengelyeken, ami megadja a marógépnek az anyag felületének és éleinek pontos helyét. A legtöbb projektnél ezt a munkadarab felső felületének sarkában vagy közepén állítják be, attól függően, hogy a szerszámpályák hogyan vannak megtervezve a CAM szoftverben.
A nullázás biztosítja, hogy a gép a megfelelő pozícióban és a megfelelő mélységben vágjon. Ha a Z tengely nullpontja túl magasan van, a szerszám nem biztos, hogy elég mélyen vág; ha túl alacsony, akkor az asztalba vághat. Hasonlóképpen, a helytelen X vagy Y nullázás a teljes munka eltolódását okozhatja, ami anyagpazarláshoz vagy pontatlan alkatrészekhez vezethet. A nullázás manuálisan is elvégezhető a gép pozícióba állításával és a tengelyek nullázásával, vagy automatikusan egy érintőlemez vagy mérőfej segítségével a nagyobb pontosság érdekében. A megfelelő nullázás előnyös a digitális terv és a valós megmunkálás összehangolásához.
A kalibrálás és a nullázás együttesen alkotják a precíziós megmunkálás alapját. Ezen lépések kihagyása vagy helytelen végrehajtása eltolódott vágásokhoz, helytelen mélységekhez és tönkrement anyagokhoz vezethet. Szerepük megértése segít abban, hogy minden projektben következetes, kiváló minőségű eredményeket érjen el.
Kalibrálás előtti előkészítés
Mielőtt elkezdené a CNC marógép kalibrálását, fontos előkészíteni a gépet és a munkaterületet a pontosság és a biztonság biztosítása érdekében a folyamat során.
- A gép bekapcsolása és alaphelyzetbe állítása: Először kapcsolja be a gépet, és hagyja befejezni az alaphelyzetbe állítási ciklust, amely a beépített végálláskapcsolók segítségével a referenciapontjára mozgatja a gépet. Ez biztosítja, hogy a gép kalibráláshoz állandó kiindulópozícióval rendelkezzen.
- Mechanikai lazaság vagy kopás ellenőrzése: Ezután végezze el a CNC marógép vizuális és mechanikai ellenőrzését. Ellenőrizze a kilazult csavarokat, a rosszul beállított alkatrészeket, a kopott szíjakat vagy a mozgás pontosságát befolyásoló látható sérüléseket. Szükség szerint húzza meg az összes mechanikai alkatrészt, és ellenőrizze, hogy az orsó biztonságosan van-e rögzítve.
- Tartsa tisztán a gépét: Alaposan tisztítsa meg a gépágyat, hogy eltávolítsa a port, forgácsot, ragasztómaradványokat vagy a korábbi munkákból származó anyagokat. Porszívóval, kefével vagy sűrített levegővel távolítsa el a törmeléket az asztalról, a T-hornyokról, a szorítókról és a környező területekről, mivel ezek befolyásolhatják a méréseket és a mozgást.
- Szerszámbeszerelés ellenőrzése: Győződjön meg arról, hogy a megfelelő vágószerszám vagy mérőfej van beszerelve az orsóba, és erősítse meg, hogy megfelelően meg van húzva. Ha kalibráló szerszámot használ, győződjön meg arról, hogy az megfelel a várt átmérőnek, és mentes a hibáktól vagy kopástól.
- A megfelelő utófeldolgozó betöltése: Töltse be a megfelelő vezérlőszoftvert, azt a szoftverkomponenst, amely a szerszámpályákat géppel olvasható G-kóddá alakítja. Minden CNC-géphez és vezérlőhöz kompatibilis utófeldolgozóra van szükség a megfelelő formázású, mozgáskódokkal és szerszámcsere-utasításokkal rendelkező parancsok generálásához.
- Gép firmware-ének/beállításainak ellenőrzése: Ellenőrizze, hogy az egységenkénti lépések (mm vagy hüvelyk) megfelelően vannak-e konfigurálva minden tengelyhez. Tekintse át a többi mozgásparamétert is, például a gyorsulást, a maximális sebességet és az alaphelyzetbe állítás irányát, hogy azok megfeleljenek a gép mechanikai specifikációinak.
A megfelelő előkészítés segít elkerülni a hibákat, időt takarít meg, és megalapozza a pontos kalibrálást.
Lépésről lépésre: CNC marógép kalibrálása
A CNC marógép kalibrálása biztosítja, hogy minden tengely pontosan a vezérlőszoftver által megadott távolságon mozogjon. Megfelelő kalibrálás nélkül még a legjobban megtervezett szerszámpályák is pontatlan eredményeket produkálhatnak. Az alábbiakban egy lépésről lépésre bemutatott útmutató található, amely segít a gép kalibrálásában az optimális pontosság érdekében.
Tengelyek kalibrálása (X, Y, Z)
Az X, Y és Z tengelyek kalibrálása biztosítja, hogy a CNC marógép a programozott parancsoknak megfelelően a megfelelő távolságot mozdulja el mindkét irányban.
- Jelöljön ki egy kezdőpontot: Rögzítsen egy vonalzót vagy digitális kijelzőt a tengely mentén. Mozgassa az orsót vagy a CNC marófejet egy ismert kezdőpozícióba, és állítsa a tengelyt nullára a vezérlőszoftverben.
- Mozgás beállítása parancs kiadása: A vezérlőszoftver segítségével mozgassa a tengelyt egy adott távolságra, általában 100 mm-rel vagy 4 hüvelykkel.
- A tényleges mozgás mérése: Fizikailag mérje meg, hogy a gép milyen messzire mozdult el a kiindulási ponttól egy tolómérő vagy precíziós vonalzó segítségével.
- Számítsa ki és frissítse az egységenkénti lépések számát: Eltérés esetén egy egyszerű képlet segítségével módosítsa az egységenkénti lépések értékét a vezérlőszoftverben.
- Ismételje meg az összes tengelyre: Ismételje meg ezt az X, Y és Z tengelyekre, amíg mindegyik pontos, kiszámítható pontossággal nem mozog.
Az orsó merőlegességének kalibrálása
Az egyenletes, tiszta és pontos vágás érdekében ügyeljen arra, hogy az orsó tökéletesen merőleges legyen a gépágyra.
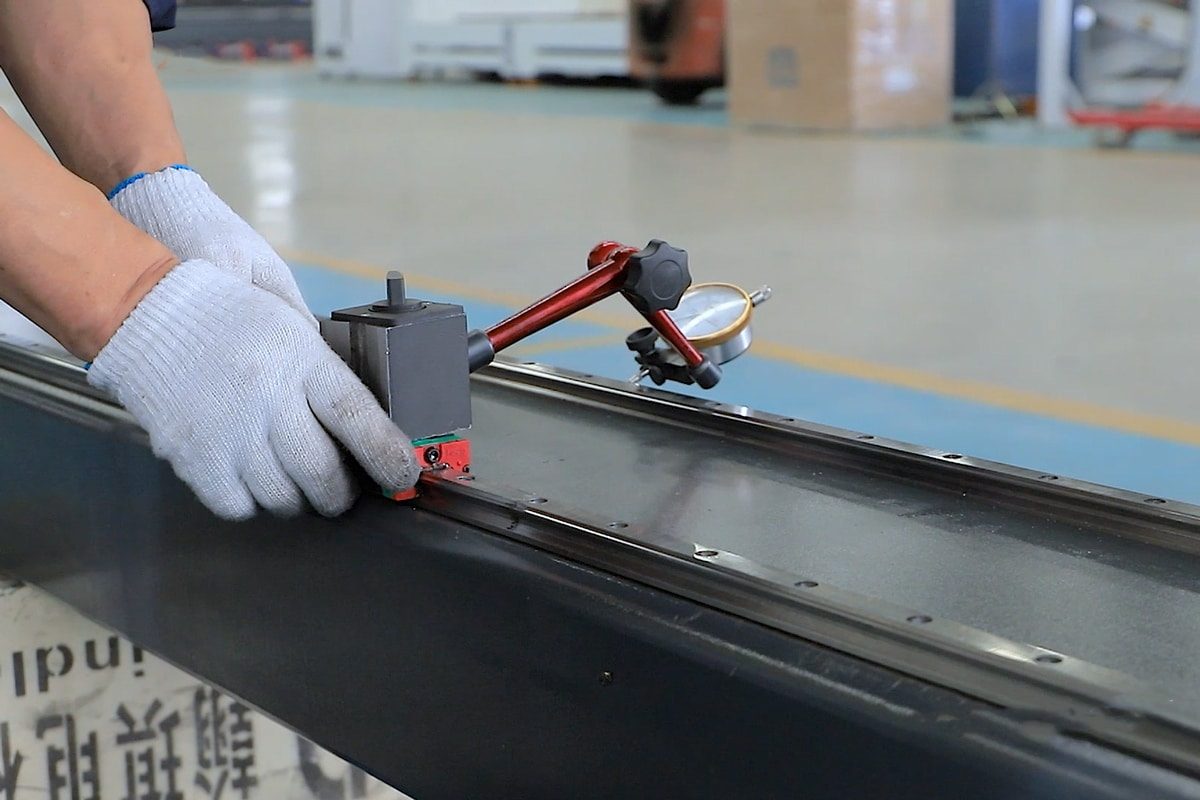
- Szereljen fel egy mérőeszközt: Szereljen fel egy mérőeszközt vagy mérőórát az orsóba, a mérőfej hegyével körkörös pályát rajzolva ki az orsóágyra.
- Az ágyfelület söpörése: Mozgassa vagy léptesse manuálisan az orsót körkörös pályán az ágyfelület felett, rögzítve a mérőórán látható magasságkülönbségeket.
- Dőlésirány meghatározása: Ha a mutató emelkedik vagy süllyed, az azt jelzi, hogy az orsó nem merőleges a felületre. A dőlésirány a jelző mozgása alapján határozható meg.
- Az orsótartó vagy a portál beállítása: Lazítsa meg a rögzítőcsavarokat, és óvatosan tolja el az orsót vagy az alátétet a portálon szükség szerint, amíg a kijelző konzisztens értékeket nem mutat a simítási vonal mentén.
Szerszámhossz-eltolás kalibrálása
Pontosan meg kell adni a CNC marógépnek, hogy hol legyen a szerszám hegye a Z tengely mentén a pontos vágási mélység biztosítása érdekében.
- Szerszámhossz-kalibrálási módszer kiválasztása: Használhat manuális módszert (papír vagy hézagmérő) vagy automatikus szerszámbemérőt/tapintólemezt.
- Vigye a szerszámot közel a munkafelülethez: Mozgassa lassan a szerszámot a felület felé, amíg éppen el nem kezd becsípni egy papírdarabot. Ezt általában Z = 0-nak tekintjük.
- Z tengely nullpontjának beállítása: Amint a szerszám éppen csak megérinti a felületet, állítsa a Z tengelyt nullára a vezérlőszoftverben.
- Szerszámhossz tárolása a vezérlőben (ha alkalmazható): Ha több szerszámot használ, mérje meg és tárolja el az egyes szerszámok eltolását a szoftver szerszámtáblázata segítségével.
- Érintőlemez használata (opcionális): Érintőlemez használata esetén csatlakoztassa azt megfelelően, és hagyja, hogy a gép automatikusan érzékelje a Z-tengely magasságát. A szoftver az érintőlemez vastagsága alapján regisztrálja a szerszámhossz-eltolást.
A következő lépések követésével jelentősen javíthatja CNC marógépe pontosságát és megbízhatóságát. A megfelelő kalibrálás minimalizálja a méretezési hibákat, biztosítja az egyenletes vágásokat, és segít meghosszabbítani a gép élettartamát.
Lépésről lépésre: CNC marógép nullázása
A CNC marógép nullázása az a folyamat, amelynek során a gép pontosan megadja a munkadarab kezdőpontját. A G-kódban szereplő összes szerszámútvonal ebből a helyből kerül kiszámításra. Ha a nullázás helytelenül történik, a teljes munkadarab rossz helyen vagy rossz mélységben kerülhet megmunkálásra. Kövesse ezt a lépésről lépésre szóló útmutatót a CNC marógép pontos nullázásához:
XY nullpont beállítása
Határozza meg a munkadarab vízszintes origóját, hogy a CNC tudja, hol kezdje a megmunkálást.
- Válasszon referenciapontot: Döntse el, hogy az anyag bal elülső sarokpontját, középpontját vagy más helyet szeretne-e XY origóként használni. Ennek meg kell egyeznie a CAM szoftverben beállított origóval.
- Szerszám pozicionálása: Manuálisan mozgassa a CNC marógépet a vezérlő vagy a szoftver segítségével, hogy a bitet közvetlenül a kiválasztott XY nullpont fölé mozgassa.
- A pozíció finomhangolása: Mozgassa a szerszámot lassan és óvatosan mind X, mind Y irányban, hogy pontosan a referenciaponthoz igazodjon. A jobb pontosság érdekében használjon vizuális igazítást vagy pozicionáló blokkot.
- X és Y nullázása: Az illesztés után kattintson a „X nullázása” és a „Y nullázása” parancsokra a vezérlőszoftverben. Ez határozza meg a program vízszintes kezdőpontját.
Z nullpont beállítása
A vágási mélység pontos szabályozásához határozza meg a függőleges referenciapontot.
- Válassza ki a nulla felületet: Döntse el, hogy a Z tengelyt az anyag tetejéhez vagy a gépágyhoz szeretné-e nullázni. Ennek meg kell egyeznie a CAM beállításával.
- Papír vagy hézagmérő használata (manuális módszer): Helyezzen egy darab papírt a szerszám alá, és lassan engedje le a Z tengelyt, amíg a szerszám éppen meg nem fogja a papírt. A papír csúsztatásakor enyhe ellenállást kell éreznie.
- Z tengely beállítása nullára: Miután a hegy hozzáért a felülethez, állítsa a Z tengelyt nullára a szoftverben. Távolítsa el a papírt, és emelje meg kissé a szerszámot az ütközések elkerülése érdekében.
- Érintőlemez használata (automatikus módszer, opcionális): Ha lehetséges, csatlakoztassa az érintőlemezt, helyezze a nulla felületre, és futtassa a Z-tapogató parancsot. A rendszer automatikusan beállítja a Z-nullpontot, kompenzálva a lemez vastagságát.
Munkadarab-eltolások mentése és kezelése
Tárolja és kezelje a nullázási beállításait az ismételhetőség és a többrészes munkafolyamatok érdekében.
- Munkadarab-eltolások megértése: A legtöbb CNC-vezérlő támogatja a munkadarab-koordináta-rendszereket (pl. G54–G59), amelyek lehetővé teszik különböző nullpontok mentését a különböző feladatokhoz vagy készülékekhez.
- Aktuális munkadarab-koordináták mentése: Miután beállította az X, Y és Z nullpontokat, mentse el azokat egy adott munkadarab-eltoláshoz (például G54). Ez biztosítja, hogy ugyanarra az origópontra térhessen vissza gépleállítás vagy szerszámcsere után is.
- Eltolások címkézése és dokumentálása: Jegyezze fel az egyes eltolásokat és azok megfelelőit (pl. „1. készülék – G55, 2. alkatrész – G56”). Ezáltal a feladatok közötti váltás gyors és megbízható.
- Újrafelhasználás és ellenőrzés: A munka megkezdése előtt hívja elő a helyes eltolást, és mozgassa a gépet X0 Y0 Z0 koordinátákra a pozicionálás ellenőrzéséhez. Szükség esetén állítsa be az ismétlési pontosságot.
A következő lépések követésével biztosíthatja, hogy CNC marógépe minden egyes feladatot a megfelelő helyen kezdjen, és a megfelelő mélységben vágjon. A nullázás egyszerű folyamatnak tűnhet, de a helyes elvégzése előnyös a költséges hibák elkerülése és a professzionális eredmények elérése érdekében.
A megbízható kalibrálás és nullázás legjobb gyakorlatai
A CNC marógép következetes és pontos eredményeinek eléréséhez a kalibrálást és a nullázást gondosan és rendszeresen kell elvégezni. Az alábbiakban a legfontosabb bevált gyakorlatokat ismertetjük, amelyek biztosítják, hogy a gép hosszú távon is nagy pontosságot és ismételhetőséget biztosítson:
Hajtsa végre a rutin karbantartást
A CNC marógép megbízható teljesítményének és pontos kalibrálásának alapja a folyamatos karbantartás.
- Meghúzás: Idővel a rezgés, a por és a mechanikai kopás az alkatrészek meglazulását vagy elmozdulását okozhatja, ami közvetlenül befolyásolja a vágási pontosságot. Minden kritikus csavar és rögzítőelem meghúzása, különösen a portál, az orsótartó, a lineáris vezetők és a keret körül.
- Kenés: A vezérorsók, golyósorsók és lineáris sínek zökkenőmentes működésének biztosítása érdekében kövesse a gép kenési ütemtervét. Használja az ajánlott kenőanyagot, és kerülje a túlzott felvitelt, mivel a felesleges zsír vonzhatja a port és a törmeléket. Ezenkívül rendszeresen tisztítsa meg a mozgáskomponenseket, hogy megakadályozza a lerakódásokat, amelyek akadályozhatják a sima mozgást.
- Merőlegesség ellenőrzése: Ellenőrizze az orsó és a portál merőlegességét mérőléccel vagy mérőórával. A hibás beállítást mechanikai eltolódások vagy ütközések okozhatják, és a vágási pontosság fenntartása érdekében azonnal korrigálni kell.
Kalibrációs adatok naplózása és rutinszerű újrakalibrálások
A CNC marógép kalibrációs beállításainak részletes naplózása egy egyszerű, mégis hatékony módja a pontosság időbeli megőrzésének.
- Kalibrációs napló vezetése: Vezessen egyszerű naplót a kalibrációs értékekről és beállításokról. Jegyezze fel a dátumokat, a méréseket, a szerszámcseréket és a gép viselkedését. Ez segít a trendek észlelésében, az ismétlődő problémák azonosításában, és az optimális beállítások gyors visszaállításában hardvermódosítások vagy váratlan viselkedés után.
- Rendszeres újrakalibrálások ütemezése: Kis igénybevétel esetén elegendő lehet a havi ellenőrzés; napi működés esetén a kulcsfontosságú paraméterek heti vagy akár napi ellenőrzésére lehet szükség. Egy proaktív újrakalibrálási rutin kialakítása biztosítja, hogy a kisebb eltolódásokat korán észleljék, segítve fenntartani a CNC marógép által nyújtott nagy teljesítményt és megbízhatóságot.
Szondázó rendszerek használata az állandóság érdekében
A mérőrendszerek hatékony eszközök, amelyek növelik a CNC marógép kalibrálási és nullázási folyamatainak pontosságát és ismételhetőségét. Az érintőlemezt általában a Z-nullapont automatikus beállításához használják. Amikor a szerszám megérinti a vezetőképes lemezt, a gép regisztrálja a pontos magasságot, és beállítja magát a lemez vastagságának megfelelően, ami következetesen pontos Z-tengelyirányú eredetet eredményez. Szerszámcserék esetén egy automatikus szerszámhossz-érzékelő telepíthető az egyes szerszámok pontos hosszának mérésére és rögzítésére, kiküszöbölve a műveletek közötti manuális újranullázást. A mérőrendszerek munkafolyamatba való integrálásával szabványosíthatja a kalibrálási és nullázási folyamatot.
Környezeti szempontok
A hőmérséklet-ingadozások, a páratartalom, a por és a rezgés mind olyan változókat okozhatnak, amelyek befolyásolják a pontosságot.
- A hőmérsékletváltozások az anyagok tágulását vagy összehúzódását okozhatják. A legjobb eredmény elérése érdekében a CNC marógépet hőmérséklet-szabályozott környezetben üzemeltesse, és kerülje a gép kalibrálását közvetlenül bekapcsolás után, mivel a belső alkatrészek még melegedhetnek.
- A páratartalom, ha nem megfelelően szabályozzák, korróziót okozhat a fém alkatrészeken és az elektromos csatlakozásokon. Használjon páramentesítőt vagy klímaberendezést, ha a műhelye magas páratartalmú területen található.
- A megmunkálási műveletek során felhalmozódó por és törmelék zavarhatja a lineáris síneket, golyósorsókat és érzékelőket, ami beszorulást vagy pontatlan mozgásokat okozhat. Rendszeres tisztítás porszívóval vagy sűrített levegővel.
- A rezgés, akár magától a géptől, akár a közeli berendezésektől, fokozatosan meglazíthatja a csavarokat vagy eltolhatja a mechanikai illesztéseket. Rögzítse a CNC marógépet stabil, vízszintes felületen, és rendszeresen ellenőrizze a mechanikai lazaságot.
Ezen bevált gyakorlatok betartásával stabil alapot teremthet CNC marógépe hosszú távú pontosságához és teljesítményéhez.
Mikor kell újrakalibrálni vagy nullázni?
A CNC marógép újrakalibrálását vagy nullázását nem szabad egyszeri feladatnak tekinteni – mindkettőt meg kell ismételni bizonyos körülmények között annak biztosítása érdekében, hogy a gép továbbra is a legjobb teljesítményt nyújtsa. Az alábbiakban felsoroljuk azokat a főbb helyzeteket, amikor újrakalibrálásra vagy nullázásra van szükség.
- Gép összeszerelése vagy áthelyezése után: Ha éppen most szerelte össze a CNC marógépét, vagy új helyre helyezte át, újrakalibrálásra van szükség. A fizikai áthelyezés befolyásolhatja a váz beállítását, az orsó derékszögét és a tengely mozgását a szállítás közbeni elmozdulás vagy rezgés miatt.
- Alkatrészcsere vagy karbantartás után: Szíjak, motorok, vezérorsók, orsótartók vagy bármilyen más kritikus alkatrész cseréjekor kalibrálja újra a tengelyeket, és ellenőrizze a derékszöget. Az új alkatrészek eltérően viselkedhetnek, vagy megváltoztathatják a korábbi beállítási beállításokat.
- Összeomlás vagy váratlan szerszámpálya-hiba után: Ha a CNC marógép programozási hiba vagy hibás beállítás miatt nekiütközik az anyagnak vagy az asztalnak, az elmozdíthatja a nullpontokat, vagy károsíthatja a mechanikus alkatrészeket. A következő feladat futtatása előtt mindig ellenőrizze a gépet, és nullázza újra (vagy kalibrálja újra).
- Anyagok vagy szerszámok váltása esetén: Különböző anyagok esetén új Z-nulla beállításokra lehet szükség a felület magasságától vagy vastagságától függően. Hasonlóképpen, minden szerszámváltáskor vissza kell állítani a Z-nullát, vagy szerszámhossz-eltolásos mérőérintkezőt kell használni.
- Firmware- vagy szoftverfrissítések után: A szoftver- vagy firmware-változások visszaállíthatják vagy módosíthatják a kalibrációs értékeket, az alapértelmezett beállításokat vagy az utófeldolgozó viselkedését. Bármely frissítés után ellenőrizze, hogy a gép lépésszáma, az eltolások és a szerszámhossz-konfigurációk továbbra is helyesek-e.
- Rendszeres ütemterv szerint: Még meghatározott kiváltó ok nélkül is jó gyakorlat a rendszeres újrakalibrálás. Könnyű hobbifelhasználás esetén a havi ellenőrzések elegendőek lehetnek. Napi kereskedelmi termelés esetén a heti vagy akár napi ellenőrzések biztosítják a következetes eredményeket.
- Amikor a méretpontosság csökken: Ha azt veszi észre, hogy az alkatrészek már nem illeszkednek megfelelően egymáshoz, a vágások méretei eltérnek, vagy a gravírozási mélységek nem egyformák, az egyértelmű jele annak, hogy újrakalibrálásra vagy nullázásra van szükség. Egy próbavágás hulladékanyagon segíthet ennek megerősítésében.
A proaktív újrakalibrálás és újra-nullázás biztosítja, hogy CNC marógépe továbbra is az elvárt pontossággal működjön. Tegye ezeket a szokásos munkafolyamat részévé a megbízható, kiváló minőségű eredmények érdekében minden alkalommal.
Foglalja össze
A CNC marógép kalibrálása és nullázása alapvető lépések, amelyek biztosítják a gép pontosságát, következetességét és megbízhatóságát. Az X, Y és Z tengelyek gondos kalibrálásával, az orsó beállításával és a nullpontok pontos beállításával megalapozhatja a kiváló minőségű megmunkálást és a hatékony munkafolyamatot. Ha a kalibrálást és a nullázást a folyamat rutin részévé teszi, az segít elkerülni a költséges hibákat, meghosszabbítja berendezése élettartamát, és magabiztosan érhet el professzionális minőségű eredményeket.
Ha megbízható és nagy teljesítményű CNC marógépet keres, az AccTek CNC a legjobb választás. Akár famegmunkálással, feliratozással, fémmegmunkálással vagy egyedi gyártással foglalkozik, az AccTek széles választékban kínál CNC megoldásokat, amelyek különböző anyagokhoz és alkalmazásokhoz igazodnak. Professzionális műszaki támogatással és reagáló ügyfélszolgálattal az AccTek biztosítja, hogy minden felhasználó magabiztosan dolgozhasson és kivételes eredményeket érhessen el.