
- 12-16 perc Olvasás
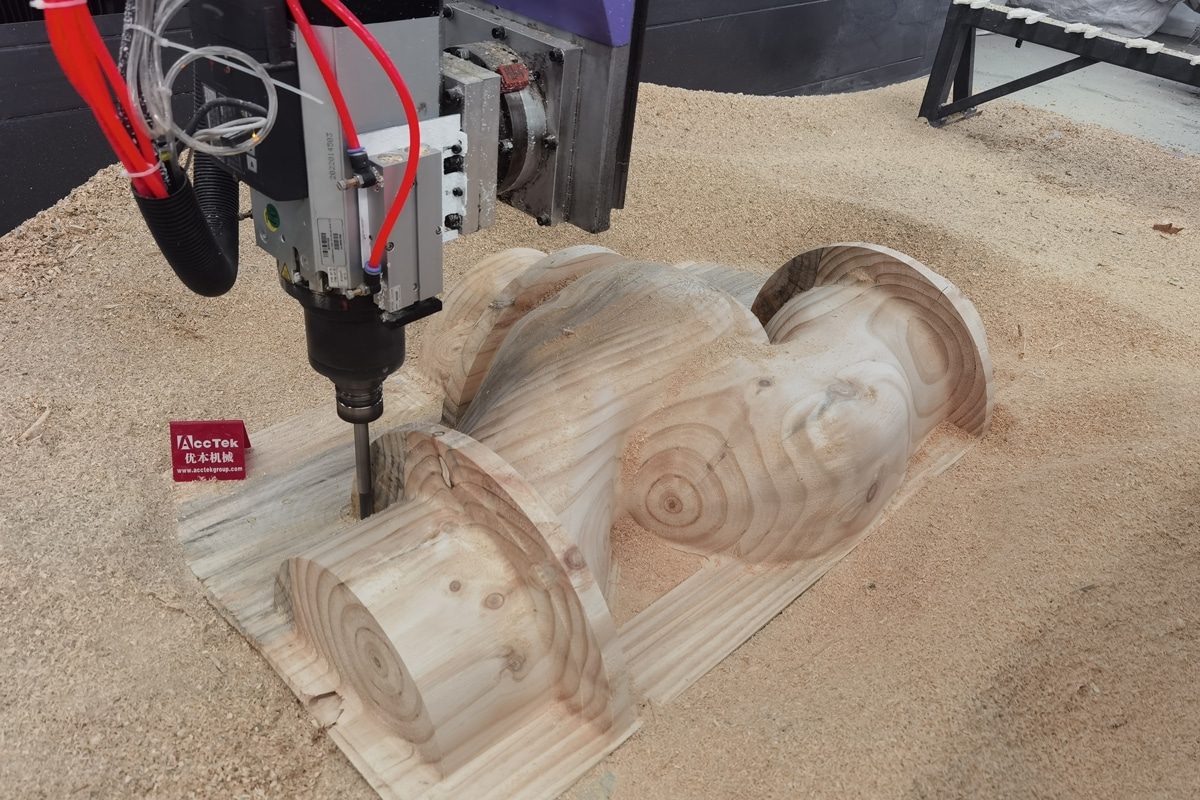
A CNC marógépek nélkülözhetetlen eszközök a modern gyártásban, precizitásukról és hatékonyságukról ismertek. Azonban egy állandó kihívás, amellyel sok kezelő szembesül, a vágószerszámok váratlan törése. Egy törött szerszám nemcsak a megmunkálási folyamatot szakítja meg, hanem károsíthatja a munkadarabot, csökkentheti a termelékenységet és növelheti az üzemeltetési költségeket. Ami még fontosabb, a gyakori szerszámmeghibásodások mélyebb problémákat jelezhetnek a vágási beállítással, a szerszámválasztással vagy a gép karbantartásával kapcsolatban, amelyek – ha nem kezelik őket – hosszú távú hatékonyságcsökkenéshez vezethetnek.
A szerszámtörések okainak és megelőzésének megértése előnyös a zökkenőmentes és költséghatékony CNC-működés fenntartásához. A forgácsolási paraméterek optimalizálásától és a megfelelő szerszámok kiválasztásától kezdve a megfelelő beszerelés és a gép stabilitásának biztosításáig számos lépést tehet a szerszám élettartamának meghosszabbítása és az állásidő csökkentése érdekében. Ebben a cikkben feltárjuk a forgácsolás során előforduló szerszámtörés gyakori okait, és gyakorlatias stratégiákat kínálunk ezek elkerülésére, javítva ezzel a CNC-munkafolyamat teljesítményét és jövedelmezőségét.
A szerszámtörés okainak megértése
A CNC marószerszámok forgácsolás közbeni törésének hatékony megakadályozása érdekében először meg kell érteni, hogy mi okozza ezeket a hibákat. A szerszámtörés gyakran a felhalmozódott feszültség, a nem megfelelő beállítás vagy a rossz megmunkálási gyakorlat eredménye. Az alábbiakban a szerszámtörés gyakori okait ismertetjük, amelyekről minden CNC-kezelőnek tudnia kell:
Túlzott vágóerő
- Nem megfelelő előtolási sebesség és orsófordulatszám: Ha az előtolási sebesség túl magas vagy az orsófordulatszám túl alacsony, a szerszám kénytelen több anyagot eltávolítani, mint amennyit minden egyes menetben képes kezelni. Ez túlzott feszültséget, hőt és rezgést okoz, ami a szerszám lepattanását vagy törését okozhatja, különösen kemény anyagok vagy kis átmérőjű bitek esetén.
- Túlzott forgácsolási mélység: Ha egyszerre túl sok anyagot dolgoznak fel, a szerszám nagy ellenállásba ütközik, és nagyobb forgácsolóerőket kell elnyelnie nagyobb érintkezési felületen. Ez elhajlást, rezgést és egyenetlen terhelést okoz a hornyokon vagy a vágóhegyeken. Szélsőséges esetekben a szerszám meghajolhat vagy eltörhet működés közben.
Szerszámkopás és -fáradás
- Szerszám élettartam korlátozások: Minden vágószerszámnak korlátozott az élettartama. Ahogy kopik, veszít a vágási hatékonyságából, és több erőre van szüksége ugyanazon feladat elvégzéséhez, ami növeli a túlmelegedés és a hirtelen törés kockázatát terhelés alatt.
- Bika vagy sérült hegy jelei: A látható jelek, mint például a tompa élek, a lepattogzott hornyok vagy az elszíneződött hegyek, azt jelzik, hogy a szerszám már nincs optimális állapotban. A kopott vagy sérült szerszámmal történő további forgácsolás gyenge teljesítményhez, rezgéshez és a váratlan meghibásodások sokkal nagyobb valószínűségéhez vezet.
Nem megfelelő szerszámválasztás
- Rossz szerszámanyag vagy geometria használata: Például a nagy sebességű acél (HSS) fúrófej kiválasztása keményfémekhez vagy a nem megfelelő számú horony használata gyenge hőállósághoz, nem hatékony forgácseltávolításhoz és fokozott mechanikai igénybevételhez vezethet. Ez a szerszám gyorsabb kopását vagy terhelés alatti törését okozza.
- Inkompatibilitás a munkadarab anyagával: Az anyag keménységéhez, koptatási képességéhez vagy vágási tulajdonságaihoz nem illeszkedő szerszám túlmelegedhet, eltömődhet vagy gyorsan eltompulhat. Ez nem hatékony vágást és a szerszám meghibásodásának nagyobb valószínűségét eredményezi működés közben.
Helytelen szerszámbeszerelés
- Laza befogóhüvelyek vagy nem megfelelően rögzített szerszámok: Ha a szerszám nincs biztonságosan rögzítve, vagy ha a befogóhüvely piszkos vagy kopott, a fúrófej működés közben elmozdulhat. Ez hirtelen rángatásokhoz, egyenetlen vágónyomáshoz és végül szerszámhibához vezethet.
- Futás és kiegyensúlyozatlanság: Ezek akkor fordulnak elő, ha a szerszám nincs tökéletesen középen az orsóban. Már kismértékű beállítási eltérés is egyenetlen forgácsolóerőket és rezgést okoz, növelve a lepattogzás vagy a törés kockázatát, különösen nagy sebességnél.
Rossz munkadarab-rögzítés
- Laza befogás miatti rezgés: Ha a munkadarab nincs biztonságosan rögzítve, vágás közben rezeghet. Ez a rezgés instabilitást okoz a vágóélnél, ami egyenetlen erőeloszlást, fokozott szerszámterhelést és nagyobb törési kockázatot okoz.
- Váratlan erőket okozó mozgás: Ha az anyag a nem megfelelő befogás miatt elmozdul vagy felemelkedik a forgácsolás közben, az hirtelen és kiszámíthatatlan erőket hoz létre a szerszámon. Ezek a hirtelen terhelésváltozások a szerszám azonnali elhajlását, beszorulását vagy törését okozhatják.
A szerszámtörés okainak megértése az első lépés a költséges állásidők és a sérült munkadarabok megelőzése felé. Ezen kockázatok alapos megértésével a következő lépés a célzott stratégiák megvalósítása, amelyek optimalizálják a forgácsolási feltételeket és biztosítják a szerszám hosszú távú teljesítményét.
Optimalizálja a vágási paramétereket
Miután megértettük a szerszámtörés kiváltó okait, a következő kulcsfontosságú lépés a forgácsolási paraméterek optimalizálása. A megfelelően hangolt paraméterek biztosítják, hogy a CNC marógép biztonságos határokon belül működjön. A forgácsolási paraméterek kiegyensúlyozása segít fenntartani az állandó forgácsterhelést, csökkenti a hőképződést és megelőzi a hirtelen szerszámmeghibásodást.
Előtolás és orsó fordulatszám
A gyártók gyakran biztosítanak forgácsolási adattáblázatokat, vagy ajánlanak forgácsterhelési értékeket adott szerszámtípusokhoz és anyagokhoz. A forgácsterhelés-kalkulátor ezeket az információkat felhasználja az előtolási sebesség és az orsófordulatszám ideális kombinációjának meghatározásához, a szerszám átmérője, a hornyok száma és az anyagtulajdonságok alapján. Ezen szerszámok használata biztosítja, hogy a szerszám fordulatonként megfelelő mennyiségű anyagot távolítson el, megakadályozva a túlterhelést és a túlzott kopást.
A különböző anyagokhoz eltérő forgácsolási megközelítések szükségesek. Például a puhább anyagok, mint a fa vagy a műanyag, nagyobb orsósebességet és előtolási sebességet tudnak kezelni, míg a keményebb anyagok, mint az alumínium vagy a kompozitok, lassabb, jobban szabályozott beállításokat igényelnek a szerszám elhajlásának és túlmelegedésének elkerülése érdekében. Ezenkívül a magas orsósebesség és az elégtelen nyomaték gyenge teljesítményt okozhat sűrű anyagokban. Az anyagnak megfelelő sebesség és nyomaték kiegyensúlyozása stabil forgácsolási feltételeket biztosít, meghosszabbítja a szerszám élettartamát és csökkenti a törés esélyét.
Vágásmélység és átlépés
Új szerszámpálya beállításakor vagy ismeretlen anyagokkal végzett munka során a legjobb, ha konzervatív értékekkel kezdjük a forgácsolási mélység és a lépésköz tekintetében. A sekély fogások csökkentik a szerszámterhelést, és segítenek a rezgés, elhajlás vagy túlmelegedés jelei korai azonosításában. Amint a forgácsolási teljesítmény stabil és következetes, fokozatosan növelheti az egyes fogások mélységét és szélességét a termelékenység javítása érdekében a szerszám károsodásának kockázata nélkül.
A mély fogások megkövetelik, hogy a szerszám egyszerre túl sok anyaggal dolgozzon, ami növeli az ellenállást, a rezgést, valamint az elhajlás vagy törés esélyét. Hasonlóképpen, egy agresszív átlépés igénybe veheti a forgácsolóélt, csökkentheti a forgácstávolságot és egyenetlen terhelést okozhat. Ezen értékek biztonságos határokon belül tartása simább működést, jobb forgácseltávolítást és hosszabb szerszáméltartamot biztosít.
Válassza ki a megfelelő szerszámot
A megfelelő szerszám kiválasztása kritikus lépés a CNC marószerszám törésének megelőzésében. A megfelelő szerszámnak meg kell felelnie az anyagnak, az alkalmazásnak és a forgácsolási körülményeknek a hatékony teljesítmény és tartósság biztosítása érdekében. A rossz szerszámválasztás túlzott kopáshoz, túlmelegedéshez és idő előtti meghibásodáshoz vezethet. Ezen problémák elkerülése érdekében két kulcsfontosságú szempontra kell összpontosítani:
Szerszám anyaga és bevonata
Egy szerszám anyaga és bevonata határozza meg annak keménységét, szívósságát és hőállóságát. A gyorsacél (HSS) szerszámok megfizethetőek és rugalmasak, így alkalmasak puhább anyagok, például fa és műanyagok vágására. Kemény vagy abrazív felületeken azonban gyorsan kopnak. A tömör keményfém szerszámok kiváló keménységet, hőállóságot és kopásállóságot kínálnak, így ideálisak nagy sebességű műveletekhez vagy fémek és kompozitok megmunkálásához – de törékenyebbek is, és óvatosan kell használni őket.
Különösen igényes feladatokhoz a bevonatos szerszámok extra védőréteget biztosítanak. Az olyan elterjedt bevonatok, mint a TiN (titán-nitrid), a TiAlN (titán-alumínium-nitrid) vagy a gyémántbevonatok csökkentik a súrlódást, javítják a hőállóságot és meghosszabbítják a szerszám élettartamát abrazív vagy magas hőmérsékletű környezetben. A munkadarab és a forgácsolási körülmények alapján kiválasztott megfelelő szerszámanyag és bevonat jelentősen javítja a megbízhatóságot és a szerszám élettartamát.
Szerszámgeometria
A hornyok száma befolyásolja mind az anyagleválasztást, mind a forgácseltávolítást. Kevesebb horony (például 1 vagy 2) ideális puha anyagokhoz, például fához vagy műanyaghoz, mivel nagyobb forgácsokat és jobb légáramlást tesznek lehetővé az eltömődés megakadályozása érdekében. Több horony (3 vagy több) jobban megfelel keményebb anyagokhoz, simább felületet biztosít, de lassabb előtolási sebességet és gondosabb forgácskezelést igényel.
A hélixszög befolyásolja, hogy a szerszám milyen agresszíven forgácsol, és milyen hatékonyan távolítja el a forgácsokat. A nagyobb hélixszög simább vágást eredményez és csökkenti a rezgést. Az alacsonyabb hélixszög stabilabb a keményebb anyagoknál, csökkentve az elhajlást és az élkopást.
A vágóél kialakítása a szerszám teljesítményét is befolyásolja. A felfelé vágó fúrók hatékonyan eltávolítják a forgácsokat, de szilánkokat okozhatnak a felületeken, míg a lefelé vágó fúrók lenyomják az anyagot a tisztább felső élek érdekében. A kompressziós fúrók mindkettőt kombinálják a tiszta vágásokhoz laminált vagy kétoldalas anyagokon.
Gondoskodjon a megfelelő szerszámbeállításról
Még a legjobb szerszámok is idő előtt meghibásodhatnak, ha nem megfelelően szerelik be és tartják karban őket. A megfelelő szerszámbeállítás előnyös a kifutás minimalizálása, az egyensúly fenntartása és a stabil forgácsolási feltételek biztosítása szempontjából. Bármelyik elhanyagolása rezgéshez, egyenetlen forgácsolóerőkhöz és végső soron szerszámtöréshez vezethet.
Szerszámtartó és szorítóhüvely karbantartása
Por, forgács és maradványok halmozódhatnak fel a szerszámtartóban és a szorítóhüvelyben, ami ronthatja a fogás erősségét és az illeszkedést. Ha a szerszám nincs biztonságosan rögzítve, megcsúszhat, rezeghet vagy elmozdulhat a beállítás során, ami egyenetlen erőhatásokhoz és a szerszámtörés fokozott kockázatához vezethet. Ezen alkatrészek rendszeres tisztítása sűrített levegővel vagy puha kefével segít fenntartani a szilárd és pontos fogást. Ezenkívül a rutinszerű ellenőrzés lehetővé teszi a sérülések, például repedések, korrózió vagy deformáció korai jeleinek észlelését, amelyek befolyásolhatják a teljesítményt és a biztonságot.
A megfelelő tisztítás mellett is a szorítóhüvelyek és a tokmányok idővel elkopnak az ismételt befogási ciklusok, valamint a hőnek és rezgésnek való kitettség miatt. Az elkopott tokmány elveszítheti a szerszám koncentrikus rögzítésének képességét, ami futást, kiegyensúlyozatlanságot és vágási instabilitást okozhat. A sérült vagy elfáradott tokmányok folyamatos használata növeli a szerszám meghibásodásának valószínűségét. Az elkopott tokmányok új, gyártó által jóváhagyott alkatrészekre cseréje megbízható befogóerőt, pontos szerszámbeállítást és optimális vágási teljesítményt biztosít.
Kifutás és szerszámbeállítás
A kifutás a szerszám mozgásában a valódi forgástól való bármilyen eltérést jelent. Már kismértékű kifutás is azt okozhatja, hogy a vágóél egyenetlenül illeszkedik az anyaghoz, ami növeli a szerszámra nehezedő terhelést, és idő előtti kopáshoz vagy töréshez vezethet. A kifutás minimalizálása és a helyes beállítás biztosítása érdekében használjon mérőórát a szerszám koncentrikusságának ellenőrzéséhez, és mindig helyezze a szerszámot megfelelően egy tiszta, jól karbantartott szorítóhüvelybe vagy tokmányba. A megfelelő beállítás csökkenti a rezgést, javítja a vágási pontosságot, és meghosszabbítja mind a szerszám, mind az orsó élettartamát.
Javítsa a munkadarab tartását és stabilitását
A munkadarab biztonságos és stabil rögzítése előnyös a hatékony CNC marás és a szerszámvédelem szempontjából. Ha a munkadarab nincs megfelelően rögzítve, a forgácsolás során elmozdulhat vagy rezeghet, ami rossz vágási minőséghez, egyenetlen szerszámterheléshez és végső soron szerszámtöréshez vezethet. A tartás és a stabilitás javítása két fő stratégiát foglal magában:
Használjon hatékony szorítómódszereket
A megfelelő befogórendszer kiválasztása biztosítja, hogy az anyag a vágási folyamat során mozdulatlan maradjon. A választott módszernek egyenletes nyomáseloszlást kell biztosítania, és meg kell akadályoznia az anyag felemelkedését, elmozdulását vagy vetemedését.
- A vákuumasztalok ideálisak lapos, vékony lemezanyagok, például rétegelt lemez, MDF vagy műanyag mechanikai akadály nélküli megtartására.
- Vastagabb vagy szabálytalan alakú alkatrészekhez a T-hornyos szorítók, a gyorsszorítók vagy a mechanikus satuk erős, állítható rögzítőerőt kínálnak.
- Kétoldalas ragasztószalag vagy ragasztóspray használható könnyű vagy kényes anyagokhoz, ahol a hagyományos szorítószerszámok kárt okozhatnak.
- Nagy pontosságú vagy ismétlődő beállítások esetén az egyedi befogók vagy sablonok testreszabott támogatást és gyors pozicionálást biztosítanak.
Csökkentse a rezgést megmunkálás közben
Még ha a munkadarab be is van fogva, rezgések léphetnek fel az egyenetlen felületek vagy a gép beállítási problémái miatt. Ennek minimalizálása érdekében tegye a következő lépéseket:
- Csillapító anyagok használata: A munkadarab vagy a gép alapja alá helyezett csillapító anyagok, például gumibetétek, rezgéscsillapító szőnyegek vagy hablapok elnyelhetik a vágás során fellépő túlzott rezgést.
- Szilárd gépbeállítás: A CNC marógépet szilárdan rögzíteni kell egy stabil, merev felülethez a rezgés minimalizálása érdekében. Győződjön meg arról, hogy a gép összes alkatrésze megfelelően meg van húzva és megerősítve a szerkezeti stabilitás fenntartása érdekében működés közben.
- Megfelelő szintezés biztosítása: Precíziós szintezőeszközökkel ellenőrizze és állítsa be a gép helyzetét minden tengelyen. A vízszintes alap javítja a terheléseloszlást és csökkenti a mechanikai feszültséget, növelve mind a szerszám élettartamát, mind a vágási pontosságot.
A munkadarab rögzítésének javításával és a mozgás vagy rezgés csökkentésével a CNC marógép kezelői megvédhetik a szerszámokat a hirtelen ütőerőktől, fenntarthatják a vágási pontosságot és csökkenthetik a szerszámtörés kockázatát.
Végezzen rendszeres karbantartást
A következetes karbantartási rutin csökkenti a CNC marógép szerszámának váratlan törésének kockázatát, növeli a megmunkálási pontosságot, és meghosszabbítja mind a szerszám, mind a gép élettartamát. Két fő területre kell összpontosítani: a gép karbantartására, valamint a szerszámok és a tartók ellenőrzésére.
Gépkarbantartás
Egy jól karbantartott CNC marógép simábban fut, kevesebb rezgést kelt, és nagyobb pontosságot biztosít – mindezek segítenek megvédeni a szerszámokat a váratlan igénybevételtől és meghibásodásoktól.
- A rutinfeladatok közé tartozik a munkaterület és a gépalkatrészek tisztítása a por és a forgács felhalmozódásának megelőzése érdekében, amelyek zavarhatják a mozgó alkatrészeket és szabálytalan szerszámpályákat okozhatnak.
- A lineáris vezetők, golyóscsavarok és csapágyak kenése segít csökkenteni a súrlódást és a kopást, biztosítva a sima mozgást és minimalizálva az orsó és a szerszám terhelését.
- A szíjfeszesség ellenőrzéséhez húzza meg a laza rögzítőket, és vizsgálja meg az orsót szokatlan zajok vagy hőképződés szempontjából, amelyek csapágykopásra vagy beállítási hibára utalhatnak.
- A rendszeres tengelykalibrálás biztosítja a gép pozíciópontosságának megőrzését. A rosszul beállított tengelyek egyenetlen forgácsolóerőket és megnövekedett szerszámterhelést eredményezhetnek.
Szerszám- és tartóvizsgálat
A kopott vagy sérült alkatrészek ronthatják a fogásszilárdságot, hibás illeszkedést okozhatnak, és túlzott rezgést kelthetnek – mindezek növelik a szerszám hirtelen meghibásodásának kockázatát működés közben.
- Kezdje a vágószerszámok vizsgálatával, hogy láthatók-e rajtuk kopás jelei, például tompa élek, lepattogzás, elszíneződés vagy egyenetlen kopási mintázat. Cserélje ki azokat a szerszámokat, amelyek látható sérüléseket mutatnak, vagy elérték a névleges élettartamuk végét.
- Vizsgálja meg a befogóhüvelyeket és a szerszámtartókat repedések, korrózió, törmeléklerakódás vagy deformáció szempontjából. A szennyezett vagy kopott befogóhüvely nem biztos, hogy megfelelően fogja meg a szerszámot, ami futást vagy szerszámcsúszást okozhat.
- Rendszeresen tisztítsa meg az összes alkatrészt, és cserélje ki azokat, amelyek az elfogadható tűréshatárokon túlmutató kopást mutatnak.
- Ellenőrizze, hogy a szerszámok megfelelően illeszkednek-e, és hogy a szorítóhüvely anya a megfelelő nyomatékkal van-e meghúzva.
Egy proaktív karbantartási ütemterv bevezetésével a CNC-kezelők csökkenthetik az állásidőt, elkerülhetik a költséges szerszámmeghibásodásokat, és hosszú távon is állandó, kiváló minőségű kimenetet tarthatnak fenn.
Forgácsolási feltételek valós idejű monitorozása
A forgácsolási körülmények valós idejű monitorozása proaktív módja a szerszámtörés megelőzésének és az állandó megmunkálási minőség fenntartásának. A szerszám teljesítményének működés közbeni szoros megfigyelésével a kezelők korai figyelmeztető jeleket észlelhetnek a feszültség, a kopás vagy az instabilitás tekintetében, és a meghibásodás előtt korrekciós intézkedéseket tehetnek.
Hallgassa meg a vágási hangot
A forgácsolás közben keletkező hang sokat elárulhat a szerszám állapotáról és a forgácsolási teljesítményről. A tiszta, egyenletes hang általában azt jelzi, hogy a szerszám simán forgácsol, és a paraméterek jól kiegyensúlyozottak. Ezzel szemben a rendellenes zajok olyan felmerülő problémákra utalhatnak, amelyek szerszámtöréshez vezethetnek.
Például a visító vagy a magas hangú nyöszörgő hang túlzott orsófordulatszámra vagy tompa szerszámra utalhat, míg a kattogó vagy rezgő hangok gyakran rossz befogásra, szerszámkihajlásra vagy agresszív forgácsolási paraméterekre utalnak. A hangmagasság hirtelen változása jelezheti, hogy a szerszám keményebb anyagrészhez ért, vagy túl nagy terhelés alatt van. A tapasztalt kezelők gyakran egyszerűen hallgatózással azonosíthatják a szerszámkopás vagy az anyag eltolódásának kezdetét, így ez egy hatékony és alacsony költségű megfigyelési technika.
Használjon érzékelőket vagy megfigyelő szoftvert
Az érzékelők vagy a felügyeleti szoftverek használata pontosabb és automatizáltabb módot kínál a CNC marás során felmerülő problémák észlelésére és a szerszámtörés megelőzésére. Ezek a technológiák valós idejű visszajelzést adnak a gép állapotáról, lehetővé téve a kezelők számára, hogy gyorsan reagáljanak azokra a rendellenességekre, amelyek károsíthatják a szerszámokat vagy a munkadarabot.
A terhelésérzékelők és az orsóteljesítmény-érzékelők figyelik a forgácsolóerőket és az orsóterhelést. Egy hirtelen kiugrás szerszám túlterhelésre, túlzott anyagbefogásra vagy tompa fúróhegyre utalhat, míg egy leesés szerszámtörésre vagy érintkezésvesztésre utalhat. A rezgésérzékelők érzékelik a rossz befogás, a szerszám kiegyensúlyozatlansága vagy a helytelen paraméterek okozta instabilitást, és figyelmeztetik a kezelőket, mielőtt a szerszám megsérülne. Egyes gépek szerszámtörés-érzékelő rendszereket is használnak, amelyek automatikusan leállítják a műveletet, ha egy szerszám hiányzik vagy eltörik.
A monitorozó szoftver több érzékelőből származó adatokat integrál, és valós időben jeleníti meg azokat. Képes naplózni a teljesítménytrendeket, előre jelezni a karbantartási igényeket, és riasztásokat kiváltani a megelőző intézkedésekhez. Ezen eszközök kombinálásával a CNC-kezelők gyorsan reagálhatnak a szabálytalanságokra, elkerülhetik a katasztrofális szerszámhibákat, és magas szintű termelékenységet és pontosságot tarthatnak fenn CNC-műveleteik során.
Kezelői képzés és legjobb gyakorlatok
A képzett és tapasztalt CNC marógép-kezelők korán felismerik a figyelmeztető jeleket, magabiztosan módosítják a beállításokat, és reagálnak a váratlan problémákra, mielőtt azok kárt okoznának. Az alábbiakban a kezelői képzés legfontosabb szempontjait és a legjobb gyakorlatokat ismertetjük, amelyek jelentősen csökkentik a szerszámmeghibásodás kockázatát:
- Szerszám- és anyagkompatibilitás megértése: A kezelőket ki kell képezni arra, hogy a munkadarab alapján kiválasszák a megfelelő szerszámtípust, anyagot, geometriát és bevonatot. A fa, műanyagok, fémek vagy kompozitok megmunkálásához alkalmas szerszámok ismerete segít elkerülni a túlterhelést, a túlmelegedést vagy az idő előtti kopást. Ez magában foglalja a horonyszám, a szerszámminőség és a különböző anyagok forgácsolóerőkre adott reakcióinak megértését.
- Megfelelő forgácsolási paraméterek beállítása: Egy jól képzett kezelő tudja, hogyan kell beállítani és módosítani az előtolási sebességet, az orsófordulatszámot, a forgácsolási mélységet és az átlépést a forgácsterhelés-kalkulátorok vagy a gyártói irányelvek segítségével. A kezelőknek azt is meg kell tanulniuk, hogyan ismerjék fel, ha egy paraméter túl agresszív (rázkódást vagy hőt okoz) vagy túl konzervatív (súrlódáshoz és tompuláshoz vezet).
- Száraz futás és orsóbemelegítés végrehajtása: A tényleges forgácsolás megkezdése előtt a kezelőknek anyag nélkül kell lefuttatniuk a programot a szerszámpályák, a hézagok és a készülékek elhelyezésének ellenőrzése érdekében. A megfelelő orsóbemelegítési rutin szintén szükséges, különösen nagy sebességű műveletek esetén, a hősokk és a csapágykopás csökkentése érdekében, amelyek közvetve szerszámterheléshez és -töréshez vezethetnek.
- A forgácsolási körülmények monitorozása és reagálása: A kezelőket ki kell képezni a problémák korai jeleinek felismerésére, például a szokatlan forgácsolási hangokra, a rossz felületminőségre, a túlzott rezgésre vagy az orsóterhelés-csúcsokra. A gyors reagálás megelőzheti a katasztrofális szerszámmeghibásodást és minimalizálhatja a munkadarab károsodását.
- A szerszámok megfelelő beszerelésének és befogásának biztosítása: A kezelőknek a szerszámok beszereléséhez, a befogóhüvelyek megfelelő nyomatékkal történő meghúzásához és a tartók törmelék vagy kopás szempontjából történő ellenőrzéséhez a megfelelő eljárásokat kell követniük. Megfelelő szorítókat vagy vákuumasztalokat kell használniuk, és a munka megkezdése előtt biztosítaniuk kell az anyag sík és biztonságos rögzítését.
- Rutinszerű ellenőrzés és karbantartás: A kezelőket ki kell képezni az alapvető gépellenőrzések elvégzésére. A szerszámcsere szükségességének vagy a befogóhüvely fáradási jeleinek felismerése megelőzheti a munka közbeni meghibásodásokat.
Ezen gyakorlatok elsajátításával a kezelők nemcsak a szerszámtörést előzhetik meg, hanem hozzájárulhatnak a magasabb termelékenységhez, a jobb minőséghez és az alacsonyabb üzemeltetési költségekhez is. Rendszeres képzések és készségfrissítések ajánlottak az új szerszámokkal, anyagokkal és megmunkálási stratégiákkal való lépéstartás érdekében.
Foglalja össze
A CNC marógép szerszámtörésének megakadályozása a megfelelő beállítás, az intelligens megmunkálási stratégiák és a rendszeres karbantartás kombinációját igényli. A gyakori okok megértésével célzott lépéseket tehet a szerszám terhelésének csökkentése érdekében. A vágási paraméterek optimalizálása, a megfelelő szerszámválasztás, valamint a szerszámok és gépek rendszeres ellenőrzése mind hozzájárul a stabilabb és megbízhatóbb marási folyamathoz. Olvassa tovább a „Hogyan előzhető meg a CNC marógép szerszámának elhajlása?” című cikket a CNC megmunkálási folyamat javításához.
Az AccTek CNC egy professzionális CNC marógépgyártó Kínában, amely elkötelezett a modern gyártási igényeket kielégítő, kiváló minőségű gépek szállítása iránt. CNC marógépeinket precízióra, tartósságra és hatékonyságra terveztük, segítve a felhasználókat a jobb vágási teljesítmény elérésében. A megbízható berendezések mellett az AccTek átfogó műszaki támogatást is kínál, beleértve a beállítási útmutatást és a folyamatos karbantartási segítséget. Lépjen kapcsolatba velünk most, hogy tanácsot kapjon.