
- 8-12 minutes de lecture
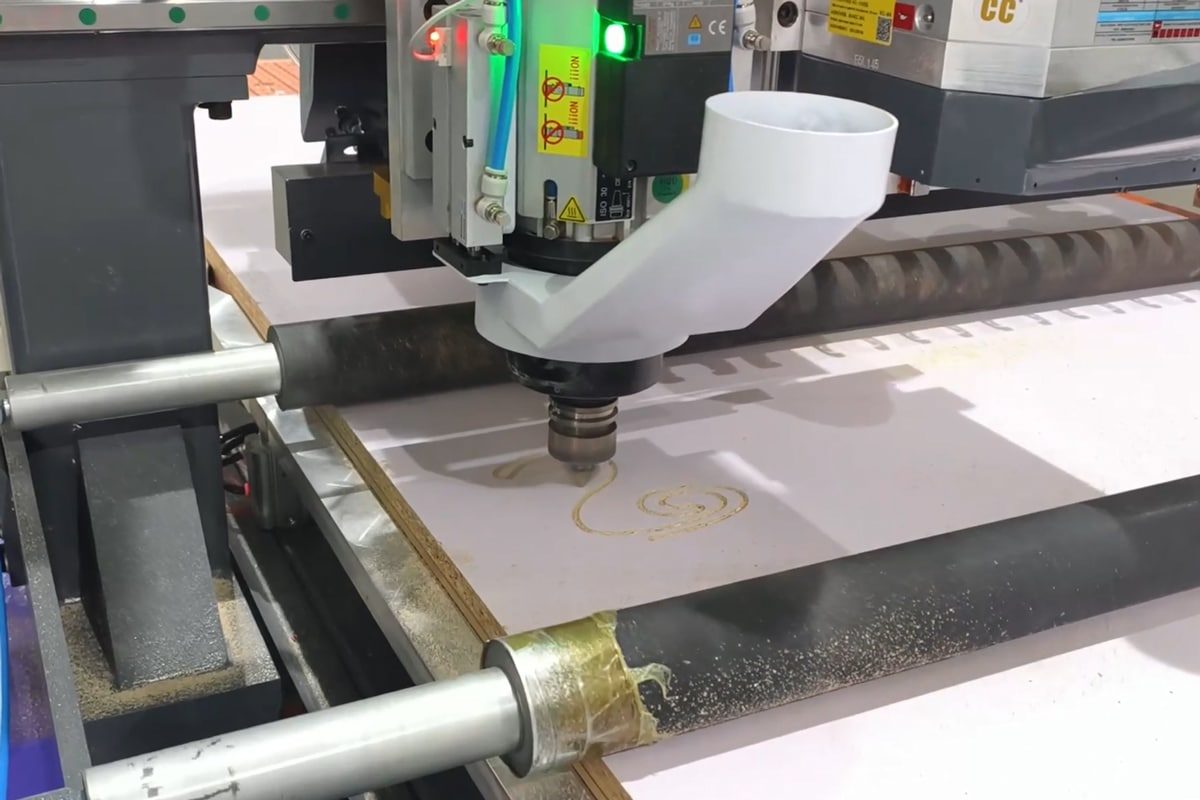
La précision est essentielle au bon fonctionnement d'une fraiseuse CNC, et l'une des frustrations les plus fréquentes des opérateurs est l'incapacité de la machine à usiner à la profondeur de coupe adéquate. Les problèmes de profondeur se manifestent souvent par des coupes superficielles qui ne traversent pas complètement la pièce ou par des coupes trop profondes, endommageant le martyr ou la pièce elle-même. Si votre fraiseuse CNC ne coupe pas à la profondeur requise, plusieurs causes sont possibles.
Des profondeurs de coupe incorrectes peuvent être dues à de simples erreurs de longueur d'outil et à des irrégularités de surface, ou à des problèmes plus complexes comme un défaut de calibration de l'axe Z ou l'usure mécanique. Cet article explore les causes les plus fréquentes d'une profondeur de coupe incorrecte avec votre fraiseuse CNC et vous guide pas à pas dans le diagnostic et la résolution du problème.
Comprendre la profondeur de coupe CNC
La profondeur de coupe désigne la profondeur à laquelle l'outil de la fraiseuse CNC pénètre dans le matériau lors d'une opération d'usinage. Généralement, elle est contrôlée par le déplacement de l'axe Z de la fraiseuse et doit être paramétrée avec précision dans le logiciel de conception (FAO) et dans le système de commande de la machine. On distingue généralement deux types de profondeurs de coupe : la profondeur par passe et la profondeur finale. La profondeur par passe détermine la quantité de matière enlevée par l'outil à chaque passage, tandis que la profondeur finale correspond à la profondeur totale atteinte par l'outil à la fin de l'opération.
Impact d'une profondeur de coupe CNC incorrecte
La profondeur de coupe joue un rôle majeur dans de nombreux domaines de la performance des machines CNC :
- Qualité : Si la fraise coupe trop superficiellement, les détails peuvent être incomplets ou mal ajustés ; si elle coupe trop profondément, elle peut provoquer un surdimensionnement, des marques d’outil ou des dommages structurels à la pièce. Un mauvais contrôle de la profondeur entraîne souvent des rebuts, des retouches et une fiabilité réduite du produit.
- Sécurité : Une profondeur de coupe inadéquate peut engendrer des conditions de travail dangereuses. Des coupes trop profondes risquent de bloquer ou de casser la fraise, augmentant ainsi le risque de projection de débris ou d’endommagement de la machine. Elles peuvent également solliciter excessivement la broche et les moteurs, ce qui peut entraîner une surchauffe ou une panne mécanique.
- Productivité : Les imprécisions de profondeur perturbent le flux de travail en obligeant à répéter les tâches, à allonger le temps de préparation ou à effectuer des corrections manuelles. Cela engendre non seulement un gaspillage de matériaux, mais réduit également le rendement global.
Un contrôle précis de ces profondeurs garantit des coupes nettes, évite la surcharge de l'outil et l'usure inutile de la machine.
Différence entre la profondeur prévue et la profondeur réelle
La profondeur de coupe prévue correspond à la profondeur programmée dans le logiciel de FAO ou la commande numérique. C'est la profondeur que l'outil devrait atteindre, conformément à votre conception. Elle est généralement définie dans les paramètres de trajectoire d'outil et tient compte de l'épaisseur du matériau, des capacités de l'outil et des exigences du projet. La profondeur de coupe réelle est la profondeur réellement atteinte par la fraiseuse CNC lors de l'usinage. Un écart entre la profondeur prévue et la profondeur réelle indique généralement un problème de configuration ou de fonctionnement.
Causes fréquentes et dépannage
Si votre fraiseuse CNC ne coupe pas à la profondeur souhaitée, le problème est souvent lié à l'étalonnage, à l'intégrité mécanique, à la configuration logicielle ou au choix du matériau. Vous trouverez ci-dessous les causes les plus fréquentes ainsi que des suggestions de dépannage pour vous aider à identifier et à résoudre le problème.
Réglage de longueur d'outil incorrect
L'une des causes les plus fréquentes d'un défaut de profondeur de coupe sur une fraiseuse CNC est un réglage incorrect de la longueur de l'outil. Si cette valeur est erronée, les mouvements de l'axe Z seront mal calculés, ce qui entraînera des coupes trop superficielles ou trop profondes. Voici la procédure de dépannage :
- Réinitialiser l'outil : Réglez manuellement le zéro de l'axe Z en abaissant l'outil jusqu'à la surface du matériau, ou utilisez une sonde Z-touch pour une plus grande précision.
- Vérifiez les changements d'outils : si vous changez de fraise en cours de travail sans réinitialiser la longueur de l'outil, la machine continuera de fonctionner avec des valeurs Z obsolètes.
- Utilisez des surfaces de référence cohérentes : assurez-vous de toujours effectuer la mise à zéro à partir de la même surface et que votre logiciel de FAO corresponde à cette référence.
Problèmes d'étalonnage de l'axe Z
Les erreurs d'étalonnage de l'axe Z surviennent lorsque les paramètres de la commande numérique ne reflètent pas fidèlement le mouvement physique de l'axe Z. Cela est généralement dû à des valeurs de pas par unité incorrectes, à des configurations de micropas inadéquates ou à des problèmes mécaniques. Voici la procédure de dépannage :
- Vérifiez les paramètres de pas par unité : vérifiez votre logiciel de commande CNC (par exemple, GRBL, Mach3, LinuxCNC) et confirmez que la valeur des pas/mm (ou des pas/pouce) de l’axe Z correspond au matériel de votre machine.
- Effectuez un test avec un bloc de précision : utilisez un comparateur à cadran ou un indicateur de profondeur numérique pour commander un mouvement connu et comparez le déplacement réel. En cas d’écart, recalibrez le nombre de pas par unité en conséquence.
Composants mécaniques desserrés ou usés
Avec le temps, les composants mécaniques de votre fraiseuse CNC peuvent se desserrer ou s'user. Cela inclut les vis-mères, les accouplements, les rails linéaires, les écrous anti-jeu, les roulements et les supports de fixation. Lorsque ces pièces ne sont pas correctement fixées ou présentent des signes d'usure, elles introduisent du jeu dans le mouvement de l'axe Z. Voici la procédure de dépannage :
- Inspectez toutes les fixations : vérifiez les supports du moteur de l’axe Z, les supports de la vis mère et les vis de la plaque porte-outils pour vous assurer que rien n’est desserré.
- Examinez la vis-mère et les accouplements : assurez-vous que la vis-mère est solidement fixée au moteur à l’aide d’un accouplement correctement fixé.
- Vérifiez les rails et les roulements linéaires : inspectez-les pour détecter la présence de débris, de zones sèches ou de signes d’usure. Nettoyez et lubrifiez-les régulièrement pour assurer un mouvement vertical fluide et précis.
- Remplacez les pièces usées : si les écrous anti-jeu ou les vis-mères sont visiblement usés ou provoquent un jeu excessif, remplacez-les rapidement.
Erreurs logicielles ou de code G
Si vos paramètres FAO sont incorrects, la trajectoire d'outil générée peut indiquer à la fraiseuse de couper à une profondeur incorrecte. Des paramètres de trajectoire d'outil incorrects, des références Z zéro incorrectes ou des erreurs lors du post-traitement peuvent entraîner la réception par la machine de commandes de profondeur inexactes. Voici la procédure de dépannage :
- Vérifiez les paramètres de profondeur dans le logiciel de FAO : assurez-vous que la profondeur de coupe, l’épaisseur du matériau et la hauteur de dégagement sont correctement définies.
- Simulez la trajectoire d'outil : utilisez votre logiciel de FAO ou un simulateur de code G pour vérifier visuellement la profondeur de coupe avant de l'exécuter sur la machine.
- Vérifiez la configuration du post-processeur : assurez-vous que le post-processeur utilisé pour générer le code G est entièrement compatible avec votre contrôleur CNC.
- Évitez les incohérences d'unités : assurez-vous que votre conception, votre logiciel de FAO et votre machine utilisent tous le même système d'unités (mm ou pouces).
Surface du matériau non plane
Les matériaux déformés ou irréguliers entraînent des variations de profondeur de coupe sur la pièce. Si le matériau n'est pas parfaitement plat par rapport au plan XY de la machine, l'outil coupera plus profondément à certains endroits et moins profondément à d'autres, même si le déplacement sur l'axe Z est précis. Voici la procédure de dépannage :
- Préparation de la surface : Utilisez une fraise à surfacer pour aplanir la pièce ou le martyr avant d’exécuter les tâches critiques.
- Fixez correctement le matériau : utilisez des serre-joints, des vis ou des ventouses pour plaquer le matériau contre le martyr.
- Envisagez l'utilisation de cales ou de serre-joints : pour les matériaux légèrement déformés, des cales ou des barres de pression placées stratégiquement peuvent aider à aplanir les zones problématiques.
Usure ou déformation de l'outil
Un outil usé ou émoussé peut ne pas pénétrer le matériau comme prévu, ce qui entraîne des coupes moins profondes. De plus, une déformation de l'outil peut se produire lors de l'utilisation d'outils longs et fins ou de vitesses d'avance excessives. Cette déformation provoque une profondeur de coupe et un état de surface irréguliers. Voici la procédure de dépannage :
- Inspectez le tranchant : si les bords semblent arrondis, ébréchés ou décolorés, il est temps de remplacer la mèche.
- Utilisez l'outil approprié : choisissez un outil adapté à votre matériau, avec le nombre de cannelures et la géométrie appropriés pour effectuer la coupe sans fléchir.
- Réduisez le porte-à-faux de l'outil : minimisez la longueur de la mèche qui dépasse de la pince afin de réduire l'effet de levier et les vibrations, ce qui contribue à prévenir la déviation.
- Ajustez l'avance et la vitesse : diminuez la vitesse d'avance ou réduisez la profondeur de passe pour alléger la charge sur l'outil, notamment lors du travail avec des matériaux durs.
Serrage incorrect de la pièce
Un serrage incorrect ou insuffisant peut entraîner le déplacement, le soulèvement ou la vibration de la pièce pendant la coupe, ce qui provoque une profondeur de coupe irrégulière ou incorrecte. Voici la procédure de dépannage :
- Vérifiez le positionnement et la pression des serre-joints : assurez-vous que le matériau est bien maintenu et que la pression est uniformément répartie sur toute la surface. Évitez de placer les serre-joints uniquement sur les bords, car cela pourrait entraîner une déformation du centre.
- Utilisez des méthodes de maintien supplémentaires : envisagez de combiner les pinces avec des tables à vide, des vis, du ruban adhésif double face ou des pinces à orteils, en particulier pour les matériaux irréguliers ou minces.
- Évitez une force excessive : un serrage excessif des pinces peut déformer le matériau, le soulever du martyr et créer des variations de profondeur.
- Avant de commencer, effectuez un test : après la mise en place, essayez délicatement de déplacer la pièce. Si elle bouge sous une légère pression, elle n’est pas suffisamment fixée pour le fraisage.
Problèmes de contrôleur ou de moteur pas à pas
Des erreurs sur l'axe Z peuvent être causées par des erreurs de positionnement dues à un courant moteur insuffisant ou à un dysfonctionnement du pilote. De même, des interférences de signal, une mauvaise configuration du contrôleur ou un micrologiciel obsolète peuvent entraîner des réponses inexactes de l'axe Z. Voici la procédure de dépannage :
- Vérifiez les sauts de pas : écoutez un bruit de grincement ou de cliquetis pendant le mouvement de l’axe Z, ce qui indique souvent que le moteur saute des pas sous charge.
- Vérifiez le câblage et les connecteurs : des câbles desserrés ou endommagés entre le moteur pas à pas et le contrôleur peuvent provoquer des signaux incohérents. Assurez-vous que tous les branchements sont bien effectués.
- Réglage du courant moteur : un courant trop faible peut entraîner des sauts de pas, tandis qu’un courant trop élevé peut provoquer une surchauffe. Suivez les instructions du fabricant pour régler le courant avec précision à l’aide des commutateurs DIP ou du logiciel.
- Surveillez la température du moteur : si le moteur de l’axe Z devient trop chaud au toucher, il est peut-être surchargé ou mal ventilé. Installez des dissipateurs thermiques ou améliorez la circulation de l’air si nécessaire.
- Testez le fonctionnement du pilote : remplacez le pilote de l’axe Z par celui d’un autre axe pour vérifier si le problème persiste. Si c’est le cas, le pilote est peut-être défectueux.
- Vérifiez les paramètres du contrôleur : assurez-vous que le micrologiciel de votre contrôleur est correctement configuré, notamment en ce qui concerne le nombre de pas par unité, l’accélération et la vitesse d’avance maximale.
Si votre fraiseuse CNC ne coupe pas à la profondeur adéquate, cela est souvent dû à une combinaison de petits problèmes plutôt qu'à une panne majeure. En vérifiant méthodiquement chaque cause potentielle et en appliquant les étapes de dépannage appropriées, vous pouvez rapidement identifier le problème et rétablir le bon fonctionnement de votre machine.
Meilleures pratiques pour prévenir les erreurs de profondeur
Pour éviter les problèmes de profondeur de coupe en fraisage CNC, il est essentiel d'adopter une approche proactive en matière de configuration, de maintenance et d'utilisation de la machine. En suivant un ensemble de bonnes pratiques, vous pouvez réduire considérablement les risques de coupes trop superficielles ou trop profondes et maintenir la précision requise par vos projets.
- Toujours bien régler l'outil à zéro : avant chaque opération, assurez-vous que l'outil est correctement aligné sur la surface de la pièce ou le martyr, selon les paramètres de votre logiciel de FAO. Utilisez une sonde Z pour plus de précision ou effectuez le réglage manuellement avec des cales d'épaisseur et en faisant preuve de précaution.
- Calibrage régulier de l'axe Z : vérifiez et calibrez périodiquement le nombre de pas par unité de votre axe Z. Utilisez un comparateur à cadran ou effectuez des coupes d'essai avec un pied à coulisse numérique pour comparer la profondeur commandée à la course réelle.
- Inspection et entretien des composants mécaniques : resserrer les pièces desserrées, vérifier les accouplements et les rails linéaires, et remplacer les vis-mères ou les écrous anti-jeu usés. Une lubrification adéquate et des inspections régulières contribuent à la fluidité du mouvement de l’axe Z.
- Utilisez des outils de qualité et adaptés : choisissez des outils de haute qualité, bien affûtés et dont la géométrie convient à votre matériau. Réduisez au maximum le porte-à-faux de l’outil afin de limiter la déviation et d’assurer une coupe régulière.
- Aplanissez le martyr et la surface de travail : un martyr de niveau et un matériau correctement fixé garantissent une surface de coupe uniforme. Aplanissez régulièrement le martyr pour éliminer les irrégularités dues à l’usure ou aux débris.
- Vérifiez les paramètres FAO et post-processeur : contrôlez les profondeurs de coupe, les points d’origine et les configurations d’outils dans votre logiciel FAO. Assurez-vous que votre post-processeur est correctement configuré pour votre commande numérique.
- Utilisez des techniques de serrage appropriées : fixez la pièce de manière uniforme et ferme pour éviter tout mouvement ou soulèvement. Envisagez l’utilisation de tables à vide, de vis ou de gabarits de maintien lorsque cela est nécessaire.
- Effectuez des essais de coupe : en cas de doute, effectuez une coupe d’essai sur une chute de matériau pour vérifier la précision de la profondeur et le comportement de la machine avant de vous engager sur votre pièce finale.
La mise en œuvre de ces pratiques garantit non seulement un contrôle précis de la profondeur, mais contribue également aux performances globales, à la sécurité et à la longévité de votre routeur CNC.
Quand chercher de l'aide professionnelle
Bien que de nombreux problèmes liés à la profondeur de coupe sur une fraiseuse CNC puissent être résolus par un dépannage minutieux et un entretien régulier, certains peuvent nécessiter l'intervention d'un technicien qualifié. Savoir quand faire appel à un professionnel vous permettra de gagner du temps, d'éviter des dommages supplémentaires et de garantir le fonctionnement sûr et efficace de votre machine. Sollicitez l'assistance d'un professionnel si :
- Les problèmes de profondeur persistent malgré la vérification du zéro, de l'étalonnage et des paramètres CAM.
- Vous constatez un mouvement irrégulier ou erratique de l'axe Z, surtout s'il s'accompagne de bruits de grincement ou d'une surchauffe du moteur.
- Des signes de dysfonctionnements électriques peuvent apparaître, tels que des pannes de pilotes de moteurs pas à pas, des erreurs de contrôleur ou des redémarrages soudains de la machine.
- L’usure mécanique va au-delà de la maintenance de base – comme les vis-mères endommagées, les vis à billes défectueuses ou le jeu dans les guides linéaires qui affectent la précision.
- Vous soupçonnez une corruption du micrologiciel ou du logiciel qui affecte la façon dont la machine interprète les commandes de profondeur.
- Vous travaillez sur des projets de haute précision ou critiques pour la production et avez besoin d'un étalonnage professionnel pour une répétabilité maximale.
Faire appel à un technicien certifié ou à l'équipe d'assistance de votre machine au bon moment peut éviter des temps d'arrêt coûteux et remettre votre routeur CNC en parfait état de fonctionnement plus efficacement que par des réparations empiriques.
Résumer
Les problèmes de profondeur de coupe figurent parmi les soucis les plus fréquents et les plus frustrants rencontrés par les utilisateurs de fraiseuses CNC. Heureusement, une bonne maîtrise du calibrage et une approche méthodique du dépannage permettent d'identifier et de résoudre rapidement la plupart des problèmes. En appliquant les bonnes pratiques, vous pouvez prévenir de nombreuses imprécisions de profondeur. Si le problème persiste, n'hésitez pas à faire appel à un technicien qualifié. Avec un entretien approprié, votre fraiseuse CNC continuera de fournir des résultats précis et fiables pour tous vos projets.
Si vous recherchez une fraiseuse CNC fiable et performante, AccTek CNC est un fabricant chinois de confiance, reconnu pour sa vaste gamme de solutions. Que vous ayez besoin d'une machine pour le travail du bois ou des tâches de gravure complexes, nous proposons des modèles adaptés à divers secteurs et besoins de production. Grâce à un support technique professionnel et un engagement fort envers le service client, AccTek CNC garantit à chaque utilisateur une machine de haute qualité et l'accompagnement nécessaire pour obtenir des résultats précis et constants.