
- 35-45 minutes de lecture
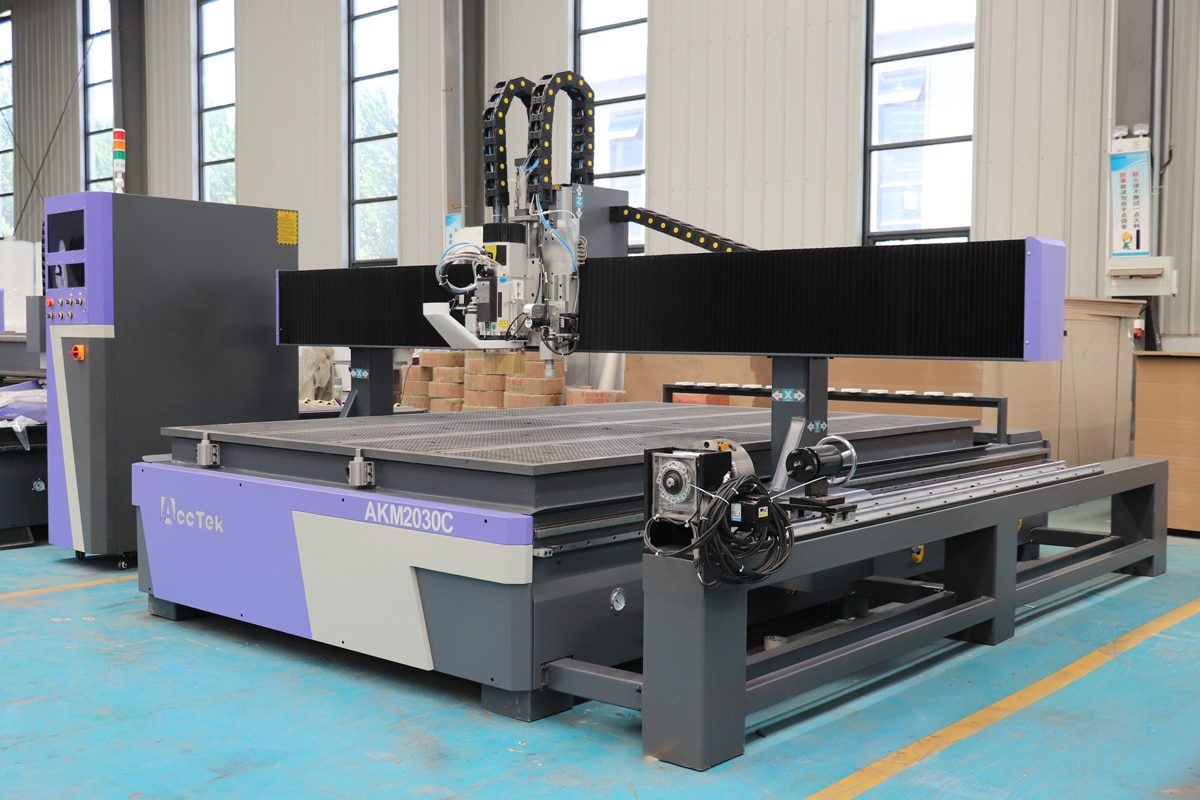
Une fraiseuse CNC à axe rotatif étend les capacités de l'usinage CNC traditionnel en permettant le traitement de pièces cylindriques, courbes et tridimensionnelles complexes avec une flexibilité et une précision accrues. Grâce à l'ajout d'un axe rotatif, les fraiseuses CNC peuvent réaliser des opérations telles que la gravure autour de cylindres, la sculpture de colonnes, l'usinage de composants de mobilier et la production de pièces décoratives complexes, difficiles à réaliser avec les systèmes 3 axes classiques. Cependant, l'obtention de résultats précis en usinage rotatif ne se limite pas à l'installation de l'axe rotatif. Un paramétrage, une configuration logicielle et un étalonnage appropriés sont essentiels pour garantir une rotation fluide, un positionnement précis et une qualité d'usinage constante.
De petites erreurs d'alignement, de hauteur de centre ou de paramètres d'axe rotatif peuvent engendrer des dimensions inexactes, des surfaces irrégulières ou des défauts d'usinage. Ce guide présente étape par étape la configuration et le calibrage d'une fraiseuse CNC à axe rotatif, couvrant tous les aspects, de l'installation et des connexions électriques aux paramètres logiciels, en passant par le calibrage des axes et les méthodes de dépannage courantes. Que vous ajoutiez un axe rotatif à une fraiseuse CNC existante ou que vous optimisiez un système CNC rotatif intégré, le respect des procédures de configuration appropriées vous permettra d'optimiser les performances de votre machine, d'améliorer la précision et de prolonger sa durée de vie.
Comprendre l'axe de rotation d'une fraiseuse CNC
Un axe rotatif est un accessoire ou un composant intégré avancé pour fraiseuse CNC qui permet à la machine de faire pivoter une pièce à usiner pendant que l'outil de coupe se déplace sur plusieurs axes. Contrairement à une fraiseuse CNC 3 axes standard , qui se déplace généralement selon les axes X, Y et Z, un axe rotatif introduit un mouvement de rotation supplémentaire, généralement appelé axe A. Cela permet à la fraiseuse CNC d'usiner toute la surface de matériaux cylindriques ou de formes irrégulières, créant ainsi des formes 3D complexes, des contours lisses et des gravures détaillées avec une efficacité accrue.
Qu'est-ce qu'une fraiseuse CNC à axe rotatif ?
Une fraiseuse CNC à axe rotatif est un système d'usinage CNC équipé d'un dispositif rotatif qui maintient et fait tourner la pièce à usiner pendant l'usinage. L'axe rotatif, en collaboration avec les axes linéaires de la machine, contrôle la position et l'angle de rotation de la pièce, permettant ainsi des opérations telles que le tournage, la gravure, le sculptage et la découpe sur plusieurs faces sans repositionnement manuel. Dans une configuration typique, une extrémité de la pièce est fixée par un mandrin, tandis que l'autre est supportée par une contre-pointe. Le moteur rotatif entraîne ensuite la pièce à usiner selon des angles précis, conformément à la trajectoire d'outil programmée. La commande numérique coordonne le mouvement de rotation avec les mouvements X, Y et Z de l'outil de coupe, permettant à la machine de créer des motifs continus et des géométries complexes. Comparées aux fraiseuses CNC conventionnelles, les fraiseuses CNC à axe rotatif offrent plusieurs avantages :
- Usinage de formes complexes : Un axe rotatif permet à la fraiseuse CNC d’usiner des pièces cylindriques, courbes et de formes irrégulières, difficiles voire impossibles à usiner avec un système 3 axes standard. Il offre une plus grande flexibilité de conception et permet de réaliser des gravures détaillées, des motifs en spirale, des bords arrondis et des contours complexes.
- Réduction des repositionnements de pièces : Un axe rotatif permet à la pièce de tourner automatiquement pendant l'usinage, réduisant ainsi le temps de réglage, minimisant les erreurs d'alignement et améliorant l'efficacité globale de la production.
- Précision et régularité d'usinage accrues : la pièce restant fixe dans le dispositif rotatif tout au long de l'usinage, le risque d'erreurs de positionnement dues aux serrages répétés est considérablement réduit. On obtient ainsi des dimensions plus précises et des résultats plus constants.
- Une plus grande flexibilité de conception : les applications CNC s’étendent au-delà du traitement des panneaux plats. Cette polyvalence permet aux entreprises de prendre en charge des projets plus diversifiés.
Principaux types de configurations d'axes rotatifs
Les systèmes d'axes rotatifs pour routeurs CNC sont disponibles en plusieurs configurations, chacune conçue pour répondre à des exigences d'usinage, des volumes de production et des besoins d'application différents. La configuration appropriée dépend de facteurs tels que la taille de la pièce, la complexité de l'usinage, la fréquence des opérations rotatives et le niveau d'automatisation souhaité.
- Dispositif rotatif 4e axe : Le dispositif rotatif 4e axe est l’option la plus courante pour les fraiseuses CNC. Il est installé sur le banc de la machine et relié à la commande numérique comme un axe supplémentaire. Ce type de dispositif est idéal pour les utilisateurs qui ont besoin de capacités d’usinage rotatif occasionnelles tout en conservant la flexibilité d’une fraiseuse CNC standard.
- Routeur CNC à axe rotatif intégré : Certains routeurs CNC sont conçus avec un système d’axe rotatif intégré. Ces machines offrent généralement une meilleure rigidité, une configuration plus simple et un alignement amélioré grâce à l’optimisation de l’unité rotative par rapport à la structure de la machine. Elles conviennent aux fabricants qui usinent fréquemment des pièces cylindriques ou 3D.
- Système à double axe rotatif : Les systèmes CNC avancés peuvent utiliser plusieurs axes rotatifs pour une plus grande flexibilité d’usinage. Ces configurations sont couramment utilisées pour les applications industrielles complexes nécessitant des mouvements multi-axes simultanés et un usinage 3D de haute précision.
Composants clés d'un système d'axe rotatif
Un système d'axe rotatif se compose de plusieurs composants mécaniques et électroniques qui fonctionnent de concert pour faire tourner la pièce avec précision, en coordination avec les mouvements linéaires de la fraiseuse CNC. Chaque composant remplit une fonction spécifique qui contribue à la précision, à la stabilité et à l'efficacité de l'usinage.
- Mandrin rotatif : Élément de serrage principal qui maintient fermement une extrémité de la pièce et transmet le mouvement de rotation du système d’entraînement. Il assure la stabilité du matériau pendant l’usinage et contribue à un positionnement précis, réduisant ainsi les vibrations et améliorant la qualité de surface.
- Contre-pointe : Elle supporte l’extrémité opposée de la pièce, notamment lors de l’usinage de matériaux longs ou lourds. En maintenant la pièce alignée avec l’axe de rotation, elle améliore la stabilité, minimise la déformation et contribue à une meilleure précision d’usinage.
- Moteur d'entraînement rotatif : Il fournit la puissance nécessaire à la rotation de la pièce selon les instructions de la commande numérique. Les moteurs pas à pas sont couramment utilisés pour les applications standard, tandis que les servomoteurs sont privilégiés pour l'usinage de haute précision exigeant une vitesse, un couple et une précision de positionnement élevés.
- Réducteur : Il relie le moteur à l’arbre rotatif et ajuste le rapport entre la vitesse et le couple. Il augmente la force de rotation, améliore la précision de positionnement et permet à l’axe rotatif de traiter des pièces plus lourdes et de réaliser des opérations d’usinage plus exigeantes.
- Arbre rotatif et accouplement : L’arbre rotatif transmet la force de rotation du moteur au mandrin, tandis que l’accouplement assure la liaison entre le moteur et l’arbre tout en compensant les légers défauts d’alignement. Ces composants doivent présenter une rigidité et une précision élevées afin de garantir une rotation fluide et d’éviter les imprécisions d’usinage.
- Supports et fixations : Fixez l’axe rotatif à la table de la fraiseuse CNC et assurez-vous de son alignement avec le système de coordonnées de la machine. Une structure de montage stable contribue à prévenir les mouvements, les vibrations et les problèmes d’alignement pendant les opérations d’usinage.
- Contrôleur et pilote d'axe rotatif : ils gèrent la communication entre le système CNC et le moteur de l'axe rotatif. Ils convertissent les commandes programmées en mouvements de rotation précis tout en contrôlant des paramètres tels que le sens de rotation, la vitesse, l'accélération et la précision de positionnement.
Applications courantes des routeurs CNC à axe rotatif
Les fraiseuses CNC à axe rotatif étendent considérablement les capacités de l'usinage CNC traditionnel en permettant le traitement de pièces cylindriques, courbes et tridimensionnelles. Grâce à leur capacité à faire tourner les matériaux pendant les opérations de découpe, de gravure et de sculpture, ces machines sont largement utilisées dans les industries exigeant des formes complexes, des motifs détaillés et un usinage multifaces.
- Travail du bois et fabrication de meubles : Les fraiseuses CNC à axe rotatif sont largement utilisées en menuiserie pour la production de composants cylindriques et décoratifs, tels que des balustres d’escalier, des pieds de table, des éléments de chaises, des colonnes et des objets d’artisanat en bois. L’axe rotatif permet de réaliser des sculptures complexes, des motifs en spirale et des formes symétriques sur des pièces rondes avec une grande précision et une excellente répétabilité.
- Production d'instruments de musique : Dans l'industrie des instruments de musique, les fraiseuses CNC à axe rotatif sont couramment utilisées pour fabriquer des composants aux surfaces courbes ou cylindriques, tels que les manches de guitare, les fûts de batterie et autres pièces d'instruments. La fonction rotative permet un façonnage précis et une gravure détaillée, tout en garantissant des dimensions et une qualité de surface constantes.
- Fabrication d'enseignes et gravure 3D : Les systèmes à axe rotatif sont idéaux pour la création d'enseignes décoratives, de plaques cylindriques, de logos et de motifs gravés sur des objets ronds. Contrairement aux fraiseuses CNC à plat, les machines à axe rotatif permettent une gravure continue sur toute la surface d'une pièce, ce qui les rend parfaitement adaptées aux produits personnalisés et aux créations artistiques.
- Sculptures artistiques et objets artisanaux sur mesure : artistes et artisans utilisent des fraiseuses CNC à axe rotatif pour créer des sculptures complexes, des statues et des objets décoratifs personnalisés. La possibilité d’usiner plusieurs faces d’une pièce offre une plus grande liberté créative et permet la production d’œuvres d’art tridimensionnelles détaillées d’une qualité constante.
L'axe rotatif est un atout précieux qui transforme une fraiseuse CNC standard en une solution d'usinage plus polyvalente. Des systèmes à 4 axes aux systèmes intégrés, différentes configurations rotatives offrent des options pour répondre à divers besoins de production. Des composants tels que le mandrin, la contre-pointe, le moteur et le contrôleur fonctionnent de concert pour garantir une rotation précise et un usinage stable. Capable de traiter des formes complexes et d'effectuer des opérations sur plusieurs faces, une fraiseuse CNC à axe rotatif ouvre de nouvelles perspectives dans le travail du bois, la gravure et d'autres secteurs, ce qui en fait un outil essentiel pour les fabricants en quête de flexibilité et de productivité accrues.
Préparation avant la mise en place de l'axe rotatif
Une préparation adéquate est une étape cruciale avant l'installation d'un axe rotatif sur une fraiseuse CNC. Un processus d'installation bien préparé garantit une intégration fluide entre le système rotatif et la machine CNC et réduit les risques d'erreurs d'alignement, de problèmes de compatibilité et de pannes. Avant l'installation, il est impératif de vérifier la compatibilité avec la machine, de préparer l'outillage nécessaire et d'inspecter les composants de l'axe rotatif. Le respect de ces étapes préparatoires assure un étalonnage précis, un fonctionnement fiable et des performances d'usinage optimales.
Vérifier la compatibilité avec le routeur CNC
Avant d'installer un axe rotatif sur une fraiseuse CNC, il est essentiel de vérifier la compatibilité de la machine avec ce système. Toutes les fraiseuses CNC ne sont pas conçues pour recevoir des accessoires rotatifs, et les problèmes de compatibilité peuvent affecter l'installation, le fonctionnement et la précision d'usinage. Un examen attentif de la structure mécanique, du système électrique et des capacités logicielles de la machine permet de garantir une intégration optimale de l'axe rotatif.
- Compatibilité mécanique : Vérifiez d’abord si la fraiseuse CNC dispose d’un espace de travail suffisant et d’options de montage adaptées à l’axe rotatif. Le bâti de la machine doit être suffisamment long et large pour accueillir le dispositif rotatif et les pièces à usiner. Assurez-vous que les supports de montage peuvent être solidement fixés à la table de la machine et que le bâti de la fraiseuse est suffisamment rigide pour supporter le poids supplémentaire et les forces de coupe générées lors de l’usinage rotatif.
- Compatibilité du contrôleur : Le contrôleur CNC doit prendre en charge un axe rotatif supplémentaire, généralement configuré comme axe A. Vérifiez si le contrôleur dispose d’une interface d’axe disponible et si les pilotes de moteur existants peuvent communiquer avec le moteur rotatif. Certaines fraiseuses CNC peuvent nécessiter des pilotes supplémentaires, des cartes de contrôle ou une configuration du micrologiciel avant l’ajout d’un axe rotatif.
- Compatibilité moteur et électrique : assurez-vous que le moteur de l’axe rotatif est compatible avec les spécifications électriques de la fraiseuse CNC, notamment en termes de tension, de courant et de contrôleur. Vérifiez également le câblage, la capacité de l’alimentation et le système d’arrêt d’urgence pour garantir un fonctionnement sûr et stable. Une incompatibilité électrique peut entraîner une baisse de performance, une surchauffe du moteur ou des défaillances de la commande.
- Compatibilité logicielle : Le logiciel de commande numérique (CNC) et le logiciel de FAO doivent prendre en charge les fonctions d’usinage rotatif. Assurez-vous que le logiciel peut générer et traiter les trajectoires d’outils rotatifs et permette aux utilisateurs de configurer des paramètres tels que le sens de rotation, le nombre de pas par tour, le diamètre de la pièce et la vitesse de rotation. Sans une prise en charge logicielle adéquate, l’axe rotatif risque de ne pas fonctionner correctement, même si le matériel est correctement installé.
Préparer les outils et équipements nécessaires
Avant d'installer un axe rotatif sur une fraiseuse CNC, la préparation des outils et équipements nécessaires permet d'optimiser et de fiabiliser le processus d'installation et de calibrage. Disposer des outils adéquats garantit un alignement mécanique correct, une installation sécurisée et un réglage précis des paramètres de l'axe rotatif. Les outils requis peuvent varier selon le modèle de la fraiseuse CNC et le système rotatif, mais les éléments suivants sont généralement nécessaires.
- Outils de base pour l'installation : Des outils à main courants tels que clés, douilles, tournevis, clés Allen et pinces sont nécessaires pour assembler les composants, serrer les fixations et fixer l'axe rotatif sur la table de la fraiseuse CNC. Ces outils permettent de garantir que les supports de montage, les vis et les connexions mécaniques sont correctement installés et serrés afin d'éviter tout mouvement ou vibration pendant l'usinage.
- Outils de mesure et d'alignement : Un pied à coulisse permet de mesurer les dimensions de la pièce et de vérifier les dimensions des composants, tandis qu'un comparateur à cadran permet de mesurer le faux-rond, la précision d'alignement et la concentricité entre le mandrin et la contre-pointe. Un niveau à bulle ou une règle de précision peuvent également aider à vérifier que l'axe de rotation est correctement positionné par rapport aux coordonnées de la machine CNC.
- Logiciels et fichiers de configuration CNC : Avant toute utilisation, assurez-vous que les logiciels CNC et FAO requis sont installés et configurés. Préparez au préalable les fichiers et paramètres importants, tels que les réglages des axes de rotation, les spécifications des moteurs, les rapports de transmission et les post-processeurs.
- Accessoires d'étalonnage : Des outils et des matériaux d'essai sont nécessaires pour vérifier la précision de l'axe de rotation après installation. Un cylindre d'essai, une pièce témoin ou un bloc d'étalonnage peuvent être utilisés pour des essais d'usinage afin de contrôler la précision de rotation, la qualité de surface et la régularité dimensionnelle. Ces essais permettent d'identifier les erreurs de paramétrage et d'effectuer des réglages précis avant la production.
Inspection des composants de l'axe rotatif
Avant d'installer un axe rotatif sur une fraiseuse CNC, il est essentiel d'inspecter soigneusement tous les composants afin de s'assurer de leur bon état et de leur aptitude au fonctionnement. Une inspection approfondie permet d'identifier les problèmes potentiels tels que les pièces endommagées, les connexions desserrées ou les défauts de fabrication susceptibles d'affecter la précision d'usinage, la stabilité et la sécurité. Vérifier chaque composant avant l'installation permet d'éviter les arrêts imprévus et de simplifier le processus d'étalonnage.
- Vérifiez le mandrin rotatif et la contre-pointe : inspectez le mandrin rotatif pour vous assurer que les mors de serrage se déplacent sans à-coups et maintiennent fermement la pièce à usiner sans jeu excessif. Vérifiez l’état des surfaces de serrage du mandrin afin de détecter toute usure ou tout dommage susceptible d’affecter la stabilité de la pièce. La contre-pointe doit également être inspectée pour confirmer que le point central se déplace sans à-coups, se verrouille correctement et est bien aligné avec le mandrin.
- Examinez le moteur d'entraînement et le réducteur : vérifiez que le moteur rotatif ne présente aucun dommage visible, que les vis de fixation ne sont pas desserrées et qu'il ne présente aucun signe d'usure anormale. Assurez-vous que l'arbre du moteur tourne librement, sans résistance ni bruit inhabituels. Si le système rotatif utilise un réducteur, vérifiez l'absence de fuites d'huile, de connexions desserrées et de jeu excessif.
- Inspectez l'arbre rotatif et l'accouplement : vérifiez l'alignement, le serrage des connexions et la fluidité du mouvement. Des accouplements desserrés ou des arbres tordus peuvent provoquer des vibrations, un positionnement imprécis et des résultats d'usinage irréguliers. Assurez-vous que toutes les pièces de liaison sont bien fixées et qu'il n'y a pas de jeu excessif entre le moteur et l'arbre rotatif.
- Vérification des connexions électriques : Avant de connecter l’axe rotatif à la commande numérique, inspectez tous les câbles, connecteurs et fils afin de détecter tout dommage ou borne desserrée. Assurez-vous que les câbles moteur, d’alimentation et de signal sont correctement étiquetés et en bon état. Des câbles endommagés ou des connexions incorrectes peuvent entraîner une panne du moteur, un mouvement imprécis ou des erreurs de la commande.
Une préparation minutieuse améliore considérablement l'efficacité et la précision de l'installation d'un axe rotatif. En vérifiant la compatibilité de la fraiseuse CNC, du système de commande et des composants rotatifs, et en s'assurant que tous les outils, équipements et pièces sont disponibles, les opérateurs peuvent éviter les problèmes de configuration courants et obtenir de meilleurs résultats d'usinage. Une inspection et une planification rigoureuses avant l'installation simplifient non seulement le processus d'étalonnage, mais contribuent également à prolonger la durée de vie de l'axe rotatif et à garantir des performances d'usinage CNC constantes.
Installation de l'axe rotatif étape par étape
L'installation d'un axe rotatif sur une fraiseuse CNC exige une attention particulière au positionnement mécanique, aux connexions électriques et à la configuration du système. Un axe rotatif correctement installé garantit une rotation précise, un support stable de la pièce et une communication fiable entre la commande numérique et le système rotatif. Le respect d'une procédure d'installation systématique permet de prévenir les problèmes courants tels que les vibrations, les défauts d'alignement et les imprécisions de rotation, assurant ainsi une base solide pour l'étalonnage et le fonctionnement.
Mise hors tension et préparation de la fraiseuse CNC
Avant d'installer un axe rotatif, la première étape consiste à arrêter et préparer la fraiseuse CNC en toute sécurité. Une préparation adéquate permet de protéger l'opérateur et la machine, tout en créant un environnement propre et stable pour l'installation. Prendre le temps d'effectuer ces étapes préliminaires permet d'éviter les problèmes électriques, les interférences mécaniques et les problèmes d'alignement lors de la mise en place de l'axe rotatif.
- Mise hors tension et sécurité : Commencez par éteindre la fraiseuse CNC et débrancher l'alimentation principale. Si la machine a fonctionné récemment, laissez la broche, les moteurs et les autres composants refroidir avant de commencer l'installation. Il est également recommandé de vérifier le bon fonctionnement de l'arrêt d'urgence avant de poursuivre.
- Nettoyage du plateau et de la zone de travail : éliminez la poussière, les copeaux, les résidus de matériaux et autres débris du plateau de la fraiseuse CNC. Une surface de montage propre garantit un positionnement uniforme et sécurisé des supports de l’axe rotatif, réduisant ainsi les risques de désalignement. Portez une attention particulière aux zones d’installation de l’axe rotatif, car même de petites particules peuvent affecter la précision du positionnement.
- Retirez les dispositifs et accessoires inutiles : dégagez la zone de travail en retirant les brides, les ventouses, l’outillage et tout autre accessoire susceptible de gêner l’installation de l’axe rotatif. Vérifiez que l’espace est suffisant pour l’unité rotative, la pièce à usiner et la contre-pointe, et assurez-vous que la broche peut se déplacer librement sans entrer en contact avec l’équipement rotatif pendant le fonctionnement.
Monter l'axe rotatif sur le bâti de la machine
Après avoir préparé la fraiseuse CNC, l'étape suivante consiste à installer solidement l'axe rotatif sur le bâti de la machine. Tout jeu, positionnement incorrect ou défaut d'alignement peut engendrer des vibrations, des résultats de coupe imprécis et une qualité de surface médiocre. Une installation soignée garantit le bon fonctionnement de l'axe rotatif avec le système de mouvement existant de la fraiseuse CNC.
- Positionnez correctement l'axe rotatif : Commencez par placer l'axe rotatif sur la table de la fraiseuse CNC conformément à la conception de la machine et aux exigences d'usinage. Dans la plupart des cas, l'axe rotatif est installé parallèlement à l'axe X ou Y de la fraiseuse CNC, selon l'espace de travail disponible et l'application prévue. Assurez-vous que le mandrin, la contre-pointe et l'axe de rotation sont positionnés dans la zone de travail de la machine et ne gênent pas le mouvement de la broche.
- Fixez les supports et fixations : Une fois l’axe rotatif correctement positionné, fixez-le au banc de la machine à l’aide des supports, brides, écrous à rainure en T ou boulons de fixation fournis. Serrez uniformément toutes les fixations pour éviter tout mouvement pendant le fonctionnement, tout en évitant une force excessive qui pourrait déformer les éléments de fixation. Une liaison solide entre l’axe rotatif et le banc de la machine est indispensable pour résister aux forces de coupe et garantir la stabilité de l’usinage.
- Vérification du niveau et de l'alignement : Après avoir fixé l'axe rotatif, assurez-vous qu'il est de niveau et correctement aligné avec le système de coordonnées de la fraiseuse CNC. Utilisez des outils de mesure tels qu'un niveau à bulle, une règle ou un comparateur pour vérifier que l'axe de rotation est parallèle à l'axe de la machine. Si nécessaire, ajustez la position de montage ou utilisez des supports de nivellement pour corriger tout défaut d'alignement. Un alignement précis à cette étape facilitera grandement les étalonnages ultérieurs.
Installer la contre-pointe et les supports
La contre-pointe et ses supports assurent un maintien accru des pièces longues ou lourdes, contribuent à maintenir l'alignement de la pièce avec l'axe de rotation et réduisent les vibrations pendant l'usinage. Un montage et un réglage corrects de ces composants permettent d'obtenir des résultats d'usinage précis et d'éviter toute déformation de la pièce.
- Positionnez correctement la contre-pointe : après avoir monté l’axe de rotation, placez la contre-pointe à l’extrémité opposée du mandrin rotatif, sur le même axe. Ajustez sa position en fonction de la longueur de la pièce, en veillant à ce qu’elle offre un support suffisant sans exercer de pression excessive. La contre-pointe doit se déplacer sans à-coups le long du banc de la machine ou du rail de montage et rester fermement verrouillée pendant l’usinage.
- Alignez la contre-pointe avec le mandrin rotatif : vérifiez que la pointe de la contre-pointe est positionnée à la même hauteur et sur le même axe que le centre du mandrin. Un mauvais alignement peut entraîner une rotation irrégulière de la pièce, provoquant des erreurs dimensionnelles, des vibrations et un état de surface médiocre. Utilisez des outils de mesure tels qu’un pied à coulisse, une règle ou un comparateur à cadran pour vérifier l’alignement si nécessaire.
- Fixez la contre-pointe et ses supports : une fois la position correcte déterminée, serrez le mécanisme de verrouillage de la contre-pointe et fixez les supports ou équerres supplémentaires. Assurez-vous que toutes les fixations sont bien serrées afin d’éviter tout mouvement pendant l’usinage. Pour les pièces longues, des lunettes fixes ou des dispositifs de support supplémentaires peuvent être installés entre le mandrin et la contre-pointe afin de minimiser la flexion et d’améliorer la stabilité de rotation.
Connecter les composants électriques
Une fois l'axe rotatif installé et aligné mécaniquement, l'étape suivante consiste à connecter ses composants électriques au système de commande numérique de la fraiseuse. Des connexions électriques correctes permettent à la commande numérique de communiquer avec le moteur rotatif et de contrôler avec précision la vitesse de rotation, le sens de rotation et la position.
- Raccordement du moteur rotatif et de son contrôleur : Commencez par raccorder le moteur de l’axe rotatif à son contrôleur correspondant, conformément au schéma de câblage du fabricant. Assurez-vous que les câbles du moteur sont correctement connectés aux bornes appropriées et que toutes les connexions sont bien serrées. Pour les systèmes utilisant des moteurs pas à pas ou des servomoteurs, vérifiez que les spécifications du moteur correspondent aux exigences du contrôleur, notamment en termes de tension, de courant et de signaux de commande.
- Raccordez le pilote au contrôleur CNC : le pilote moteur doit être connecté au contrôleur CNC pour recevoir les commandes de mouvement du système de contrôle. Connectez les câbles de signal nécessaires (impulsion, direction et activation) conformément à la configuration du contrôleur. Assurez-vous que l’axe rotatif est affecté à l’interface d’axe appropriée (généralement l’axe A) et que tous les connecteurs sont correctement insérés et fixés.
- Vérification des connexions d'alimentation : Assurez-vous que le variateur et le moteur de l'axe rotatif sont connectés à une alimentation électrique adaptée. Vérifiez que la tension et l'intensité nominales sont conformes aux spécifications du fabricant. Veillez à ce que les câbles d'alimentation soient correctement isolés et rangés afin d'éviter les courts-circuits, les interférences électriques et les dommages accidentels pendant le fonctionnement de la machine.
Installer et fixer la pièce à usiner
Une fois l'axe rotatif installé et connecté, l'étape suivante consiste à installer et fixer correctement la pièce à usiner. Une pièce correctement fixée garantit une rotation stable et permet à la fraiseuse CNC d'effectuer des opérations de découpe précises.
- Montage de la pièce dans le mandrin rotatif : Insérez une extrémité de la pièce dans le mandrin et serrez les mors uniformément pour la maintenir en place. Assurez-vous que la pièce est positionnée près du centre du mandrin et que tous les mors exercent une pression équilibrée. Un serrage inégal peut entraîner un déplacement de la pièce pendant la rotation, ce qui engendre un usinage imprécis et des vibrations accrues.
- Vérification de l'alignement de la pièce : Avant de commencer l'usinage, assurez-vous que la pièce est correctement alignée avec l'axe de rotation. Faites-la tourner manuellement et vérifiez qu'elle tourne sans à-coups ni faux-rond excessif. Pour les applications de haute précision, utilisez un comparateur à cadran pour mesurer la concentricité et effectuez les ajustements nécessaires.
- Vérification du dégagement de la pièce : Contrôlez le dégagement entre la pièce et les autres composants de la machine, notamment la broche, le porte-outil, le portique et les supports d’axe de rotation. Assurez-vous que l’outil de coupe peut atteindre les zones d’usinage requises sans collision. Cette étape est particulièrement importante pour les pièces de grand diamètre ou de forme irrégulière.
L'installation réussie d'un axe rotatif exige une attention particulière aux détails mécaniques et électriques. En montant correctement l'unité rotative, en alignant les éléments de support, en connectant le système de commande et en fixant solidement la pièce à usiner, les opérateurs garantissent un mouvement de rotation fluide et précis. Le respect de chaque étape d'installation simplifie non seulement le processus d'étalonnage ultérieur, mais améliore également la qualité d'usinage, renforce la sécurité d'utilisation et permet à la fraiseuse CNC d'exploiter pleinement les capacités d'usinage rotatif.
Configuration du logiciel CNC pour axe rotatif
Une fois l'axe rotatif installé physiquement et connecté électriquement, l'étape suivante consiste à configurer le logiciel de la commande numérique (CNC) pour qu'il reconnaisse et contrôle le système rotatif. Une configuration logicielle correcte garantit que la commande numérique interprète avec précision les mouvements de rotation et synchronise la rotation de l'axe A avec les axes X, Y et Z. Des paramètres incorrects peuvent entraîner un positionnement imprécis, un sens de rotation incorrect ou des résultats d'usinage médiocres. En ajustant soigneusement les paramètres logiciels, les opérateurs peuvent obtenir des performances d'usinage rotatif précises et efficaces.
Activer la fonction d'axe rotatif
Avant que la fraiseuse CNC puisse contrôler un axe rotatif, la fonction de rotation doit être activée dans le système de commande numérique. Cette étape permet à la commande numérique de reconnaître le mouvement rotatif supplémentaire, généralement configuré comme l'axe A, et de le coordonner avec les axes X, Y et Z existants. Une activation correcte garantit que le logiciel CNC peut envoyer des commandes de rotation précises et que l'axe rotatif fonctionne comme une partie intégrante du système d'usinage.
- Activation de l'axe supplémentaire sur la commande numérique : Accédez au menu de configuration ou aux paramètres de la machine de la commande numérique et activez la fonction d'axe supplémentaire. Selon le type de commande, cela peut impliquer l'activation de l'option 4e axe, l'attribution d'un canal de sortie disponible ou la modification des paramètres de configuration. L'axe de rotation est généralement associé à l'axe A, qui contrôle la rotation autour de l'axe X, bien que certains systèmes puissent utiliser des affectations d'axes différentes selon la conception de la machine.
- Orientation correcte de l'axe : Après avoir activé l'axe rotatif, vérifiez que son sens de rotation correspond au système de coordonnées de la commande numérique. Le contrôleur doit interpréter correctement les commandes de rotation horaire et antihoraire. Si l'axe rotatif tourne dans le sens inverse de la commande programmée, il est généralement possible d'inverser le sens de rotation du moteur via les paramètres logiciels ou la configuration du pilote, sans modifier l'installation mécanique.
- Configurer la communication entre le logiciel et le matériel : assurez-vous que le logiciel CNC communique correctement avec le pilote et le contrôleur du moteur rotatif. Vérifiez que les ports d’entrée/sortie, les signaux de commande et les paramètres d’axe sont correctement configurés. Pour les systèmes utilisant un logiciel de commande CNC dédié, l’axe rotatif peut nécessiter des fichiers de configuration ou des profils machine spécifiques pour fonctionner correctement.
Définir les paramètres de l'axe rotatif
Après avoir activé la fonction d'axe rotatif, l'étape suivante consiste à configurer les paramètres de cet axe dans le logiciel de commande numérique. Un paramétrage précis garantit que les commandes du contrôleur correspondent au mouvement réel du système rotatif.
- Configuration du nombre de pas par tour : définit le nombre de pas moteur nécessaires pour une rotation complète. Cette valeur dépend de l’angle de pas du moteur, des paramètres de micropas du contrôleur et de tout système de réduction mécanique utilisé sur l’axe rotatif. Une valeur incorrecte du nombre de pas par tour entraînera une rotation de l’axe rotatif supérieure ou inférieure à l’angle programmé, ce qui se traduira par des dimensions d’usinage inexactes. Il est impératif de toujours calculer ou vérifier cette valeur en fonction des spécifications matérielles réelles.
- Réglage du rapport de transmission : Si l’axe rotatif utilise un réducteur, son rapport de transmission doit être saisi dans le logiciel CNC. Un réducteur augmente le couple et améliore la précision de positionnement en convertissant la rotation du moteur en un mouvement rotatif plus lent et plus puissant. La commande numérique a besoin de cette information pour calculer le mouvement moteur nécessaire à un angle de rotation donné.
- Réglage du sens de rotation : détermine si l’axe rotatif tourne dans le sens horaire ou antihoraire selon les commandes CNC. Après la configuration, effectuez un test de rotation simple pour vérifier que le mouvement correspond au sens programmé. Si l’axe tourne incorrectement, le sens de rotation peut généralement être inversé via les paramètres logiciels ou en modifiant le signal de direction du moteur.
- Vitesse de rotation maximale : ce paramètre définit la vitesse de rotation maximale admissible de l’axe rotatif. Il doit être ajusté en fonction des capacités du moteur, des spécifications du réducteur, des dimensions de la pièce et des exigences d’usinage. Une vitesse de rotation excessive peut entraîner des vibrations, une perte de précision ou une diminution du couple moteur, tandis qu’une vitesse trop faible peut réduire la productivité. Le choix d’une limite de vitesse appropriée garantit un fonctionnement stable et fiable.
- Configurer les paramètres d'accélération et de décélération : ces paramètres déterminent la vitesse à laquelle l'axe rotatif atteint sa vitesse cible et s'arrête. Des réglages appropriés permettent d'éviter les mouvements brusques, les vibrations et les erreurs d'usinage, notamment lors de l'usinage de pièces lourdes ou déséquilibrées. Une accélération plus progressive améliore la stabilité du mouvement et réduit les contraintes mécaniques sur le moteur, le réducteur et les éléments de fixation.
Configurer le logiciel FAO pour l'usinage rotatif
Après avoir configuré les paramètres de la commande numérique, l'étape suivante consiste à paramétrer le logiciel de FAO pour l'usinage rotatif. Contrairement à l'usinage 3 axes standard, l'usinage rotatif requiert des trajectoires d'outil spécifiques qui prennent en compte la rotation continue de la pièce et la coordination entre les axes linéaires et l'axe rotatif. Une configuration FAO appropriée garantit que le code G généré représente fidèlement la conception et permet à la fraiseuse CNC d'effectuer des opérations rotatives fluides et précises.
- Sélection du mode d'usinage rotatif : La première étape consiste à activer la fonction d'usinage rotatif dans le logiciel de FAO. La plupart des logiciels de FAO proposent un mode d'usinage rotatif ou 4 axes dédié, permettant de générer des trajectoires d'outil autour d'une pièce cylindrique. L'opérateur doit sélectionner la configuration d'axe de rotation appropriée, généralement l'axe A, et définir le sens de rotation de la pièce pendant l'usinage.
- Définition des dimensions et de l'orientation de la pièce : saisissez les paramètres tels que le diamètre, la longueur, la position du centre et l'axe de rotation de la pièce. Le logiciel utilise ces informations pour calculer le déplacement de l'outil de coupe lors de la rotation du matériau. Des dimensions incorrectes peuvent entraîner une gravure irrégulière, une profondeur de coupe inadéquate ou des motifs mal alignés.
- Définition des trajectoires d'outil pour les opérations cylindriques : Créez des trajectoires d'outil adaptées à la forme, au matériau et aux exigences d'usinage de la pièce cylindrique. Les trajectoires d'outil rotatives courantes comprennent l'ébauche pour l'enlèvement de matière, la finition pour améliorer la qualité de surface et les opérations de finition pour la gravure de motifs ou de texte autour de surfaces courbes. Un choix judicieux de la trajectoire d'outil permet d'obtenir des finitions plus lisses, de réduire le temps d'usinage et d'améliorer l'efficacité de coupe.
- Exportation du code G compatible : Une fois la configuration FAO et la génération de la trajectoire d'outil terminées, exportez le programme d'usinage au format G-code à l'aide du post-processeur approprié pour la commande numérique de la fraiseuse. Le fichier exporté doit contenir des commandes d'axes de rotation et des coordonnées précises, interprétables correctement par la machine. Avant d'exécuter le programme sur la fraiseuse, il est recommandé de simuler ou de vérifier le code G afin de garantir un mouvement de rotation correct et d'éviter les erreurs d'usinage.
Une configuration logicielle précise permet d'exploiter pleinement les capacités d'une fraiseuse CNC à axe rotatif. En activant correctement la fonction rotative, en ajustant les paramètres de mouvement et en préparant les trajectoires d'outils FAO appropriées, les opérateurs garantissent une communication fluide entre la commande numérique et le système rotatif. Un environnement logiciel correctement configuré améliore non seulement la précision et l'efficacité d'usinage, mais constitue également une base fiable pour l'étalonnage, les tests et les applications d'usinage rotatif avancées.
Processus d'étalonnage de l'axe rotatif
L'étalonnage de l'axe rotatif est une étape essentielle après l'installation et la configuration du logiciel. Un étalonnage correct garantit que la rotation réelle de l'axe rotatif correspond aux commandes générées par la commande numérique, permettant ainsi à la machine d'atteindre un positionnement précis, des dimensions constantes et des résultats d'usinage de haute qualité. Même de petites erreurs d'alignement, de hauteur de centre ou de précision de rotation peuvent entraîner des coupes irrégulières, des motifs incorrects et des états de surface médiocres. Un processus d'étalonnage systématique contribue à optimiser les performances de l'axe rotatif et assure un fonctionnement fiable pendant la production.
Calibrage de l'alignement mécanique
La première étape de l'étalonnage d'un axe de rotation consiste à vérifier et à corriger l'alignement mécanique du système. Avant de modifier les paramètres logiciels, il est impératif de vérifier la position et l'alignement physiques de l'axe de rotation afin de garantir que la pièce tourne autour de l'axe central correct.
- Vérification du parallélisme de l'axe de rotation : Commencez par vérifier que l'axe de rotation est correctement aligné avec l'axe de référence de la fraiseuse CNC, généralement l'axe X ou Y. L'axe du mandrin et de la contre-pointe doit rester parallèle à l'axe de la machine sur toute la longueur de l'unité rotative. Un comparateur, une règle de précision ou un outil d'alignement peuvent être utilisés pour mesurer les écarts. Si l'axe de rotation n'est pas parallèle, ajustez les supports de fixation ou repositionnez l'unité jusqu'à ce que l'alignement atteigne la précision requise.
- Alignement des centres du mandrin et de la contre-pointe : Le mandrin rotatif et la contre-pointe doivent partager le même axe de rotation pour garantir une rotation uniforme de la pièce. Vérifiez que la pointe de la contre-pointe est parfaitement alignée avec le centre du mandrin. Un défaut d’alignement entre ces deux éléments peut entraîner un balancement de la pièce pendant la rotation, et donc des résultats d’usinage imprécis. Procédez à de petits ajustements de la position de la contre-pointe ou des dispositifs de fixation jusqu’à ce que les deux centres soient correctement alignés.
- Vérification du niveau et du centrage : assurez-vous que l’axe de rotation est de niveau et positionné à la hauteur correcte par rapport à la table de la fraiseuse CNC. Un axe de rotation non horizontal peut entraîner des variations de profondeur de coupe et affecter le positionnement de l’outil. Utilisez un niveau à bulle ou un instrument de mesure pour vérifier que l’unité rotative conserve une hauteur constante sur toute sa longueur. Si nécessaire, ajustez les supports de fixation ou ajoutez des entretoises de nivellement pour corriger toute différence de hauteur.
Calibrage de la hauteur du centre de l'axe rotatif
La hauteur de centre correspond à la distance verticale entre la table de la fraiseuse CNC et l'axe de rotation de la pièce. Une valeur incorrecte de cette hauteur empêchera l'outil de coupe de suivre précisément la trajectoire programmée, ce qui peut engendrer des profondeurs de coupe irrégulières, des dimensions incorrectes et des états de surface médiocres. Un étalonnage correct garantit la correspondance entre le système de coordonnées de la CNC et la position réelle de l'axe de rotation.
- Mesure de la hauteur du centre de l'axe de rotation : Commencez par mesurer la distance entre la table de la fraiseuse CNC ou la surface de référence de la machine et le centre du mandrin rotatif. Vous pouvez utiliser des outils de mesure tels qu'un pied à coulisse, un comparateur de hauteur ou une règle de précision. La mesure doit être effectuée avec soin pour garantir sa précision, car même une petite différence de hauteur peut affecter la qualité d'usinage, notamment lors de la gravure ou du façonnage de motifs détaillés autour de pièces cylindriques.
- Vérification de la relation entre l'outil et l'axe de rotation : après avoir mesuré la hauteur de centre, vérifiez la relation entre la position de l'outil sur la broche et l'axe de rotation. Déplacez la broche CNC approximativement au centre de l'axe de rotation et vérifiez que la pointe de l'outil est alignée avec le centre de rotation de la pièce. Si l'outil est positionné trop haut ou trop bas par rapport au centre de rotation, des ajustements sont nécessaires pour corriger les paramètres de coordonnées ou la hauteur d'installation.
- Réglage de la machine ou du logiciel : Selon la conception de la fraiseuse CNC, les erreurs de hauteur de centre peuvent être corrigées mécaniquement ou par logiciel. Sur les machines à supports rotatifs réglables, la position de l’axe de rotation peut être ajustée à l’aide de supports ou d’entretoises. Dans les systèmes logiciels, les opérateurs peuvent ajuster le système de coordonnées de l’outil, l’origine de l’axe Z ou les valeurs de décalage de l’axe de rotation pour correspondre à la hauteur de centre réelle.
Étalonnage des pas par révolution
L'étalonnage du nombre de pas par tour détermine la précision avec laquelle la commande numérique convertit les instructions du moteur en mouvement de rotation réel. Ce paramètre définit le nombre de pas nécessaires à l'axe de rotation pour effectuer une rotation complète de 360°. Une valeur incorrecte peut entraîner une rotation excessive ou insuffisante de l'axe, provoquant des motifs de gravure imprécis, des dimensions incorrectes et des défauts d'alignement sur les pièces finies. Un étalonnage correct garantit que les angles programmés correspondent à la rotation réelle de la pièce.
- Calcul du nombre initial de pas par tour : avant l’étalonnage, calculez le nombre théorique de pas par tour en fonction des spécifications matérielles de l’axe rotatif. Ce calcul prend généralement en compte l’angle de pas du moteur, le réglage du micropas du pilote et le rapport de réduction du réducteur. Par exemple, un moteur pas à pas avec micropas et un réducteur nécessite un nombre de pas plus élevé pour effectuer une rotation complète de l’arbre de sortie. Cette valeur calculée sert de paramètre initial pour la commande numérique.
- Effectuez un test de précision de rotation : après avoir saisi la valeur initiale, effectuez un test de rotation à l’aide de la commande numérique. Commandez la rotation de l’axe selon un angle précis, par exemple 90°, 180° ou 360°, et comparez le mouvement réel avec la rotation programmée. Le marquage d’un point de référence sur le mandrin ou la pièce à usiner permet de vérifier visuellement la précision de la rotation. Pour une précision accrue, utilisez un rapporteur d’angle ou un outil de mesure afin de vérifier l’angle de rotation réel.
- Calcul et ajustement du paramètre : Si la rotation réelle diffère de la valeur demandée, ajustez le nombre de pas par tour à l’aide de la formule d’étalonnage : Nouveau nombre de pas par tour = Nombre actuel de pas par tour × (Rotation demandée ÷ Rotation réelle). Par exemple, si la commande numérique (CNC) demande une rotation de 360° mais que l’axe de rotation n’effectue que 355°, augmentez légèrement le nombre de pas par tour pour compenser la différence. Répétez le test après ajustement jusqu’à ce que les valeurs de rotation demandée et réelle soient très proches.
Calibrage du faux-rond et de la concentricité
Le faux-rond désigne l'écart entre le centre de rotation réel et le centre idéal de l'axe de rotation. Même avec un axe de rotation correctement installé et configuré, de légers écarts au niveau du mandrin, de l'arbre, de la contre-pointe ou du montage de la pièce peuvent entraîner une rotation irrégulière du matériau. Un faux-rond excessif peut engendrer des profondeurs de coupe inégales, des défauts de surface, des vibrations et une précision d'usinage réduite. Un étalonnage précis permet de minimiser ces erreurs et d'améliorer la précision globale de l'usinage rotatif.
- Préparation des outils de mesure : Un comparateur à cadran est couramment utilisé pour mesurer le faux-rond et la concentricité d'un axe de rotation. Fixez solidement le comparateur sur le bâti de la fraiseuse CNC ou sur un support stable, puis positionnez sa pointe contre la surface du mandrin, de la pièce ou du cylindre d'étalonnage. Assurez-vous que l'outil de mesure est correctement positionné et exerce une pression de contact suffisante pour fournir des mesures précises sans affecter la rotation.
- Mesure du faux-rond du mandrin et de l'arbre : Commencez par vérifier le faux-rond du mandrin rotatif et de l'arbre avant d'installer la pièce. Faites tourner lentement l'axe de rotation à la main et observez le mouvement indiqué sur le comparateur. Une variation excessive indique des problèmes potentiels tels qu'un mauvais alignement du mandrin, une déformation de l'arbre, des fixations desserrées ou une usure mécanique. Si le faux-rond mesuré dépasse la tolérance recommandée, inspectez la position de montage et les composants mécaniques avant de poursuivre.
- Ajuster et réduire les erreurs de faux-rond : Pour minimiser le faux-rond, vérifiez toutes les sources possibles de désalignement, notamment les boulons de fixation desserrés, une installation incorrecte du mandrin, une pression de serrage inégale et un positionnement incorrect de la contre-pointe. Pour les applications de précision, il peut être nécessaire de repositionner la pièce à plusieurs reprises ou d’utiliser des méthodes d’alignement pour obtenir une meilleure concentricité. Maintenir des surfaces de contact propres entre le mandrin, la pièce et les éléments de support contribue également à améliorer la précision.
Essai de coupe et réglage fin
Après avoir effectué les étapes d'étalonnage mécanique et logiciel, la réalisation d'une coupe d'essai constitue l'étape finale pour vérifier la précision de l'axe de rotation et les performances d'usinage. Cette coupe d'essai permet aux opérateurs d'évaluer le bon fonctionnement des réglages de l'axe de rotation, de son alignement et des trajectoires d'outil dans des conditions d'usinage réelles. En fonction des résultats de ce test, des ajustements précis peuvent être apportés afin d'améliorer la précision dimensionnelle, la qualité de surface et la stabilité générale de l'usinage avant le lancement de la production en série.
- Exécutez un programme d'usinage d'essai : créez ou chargez un programme d'usinage rotatif simple comprenant des opérations de base telles que la gravure d'une ligne, le creusement d'un motif ou l'usinage d'une forme de référence autour de la pièce. Démarrez le programme à une vitesse d'avance et une vitesse de rotation réduites afin d'observer le comportement de la machine. Vérifiez la coordination entre l'axe de rotation et les axes X, Y et Z pour garantir un mouvement fluide et une rotation correcte.
- Contrôle des résultats d'usinage : Après l'essai de coupe, inspectez soigneusement la pièce finie afin de vérifier sa précision et sa qualité. Assurez-vous que les motifs gravés sont correctement raccordés sur toute la circonférence, que les dimensions correspondent au dessin et que l'état de surface est uniforme. Des problèmes de calibrage peuvent se manifester par une profondeur de coupe irrégulière, des motifs mal alignés, des marques d'escalier visibles ou des angles de rotation incorrects.
- Ajustements précis des paramètres : En fonction des résultats des tests, effectuez de petits ajustements des paramètres concernés. Ces ajustements peuvent concerner le nombre de pas par tour, le décalage de hauteur de pointe, la position d'origine de la pièce, l'avance, la vitesse de broche et la trajectoire d'outil. Procédez par étapes et répétez le processus de test jusqu'à l'obtention de la précision d'usinage souhaitée.
Un axe rotatif correctement calibré est essentiel pour garantir des performances d'usinage CNC fiables et de haute qualité. Grâce à un étalonnage systématique de l'alignement, de la précision de rotation, de la concentricité et des résultats d'usinage de test, les opérateurs peuvent identifier et corriger les erreurs potentielles avant la production. Un étalonnage régulier améliore non seulement la précision d'usinage, mais contribue également à maintenir un fonctionnement stable, à réduire le gaspillage de matière et à prolonger la durée de vie du système d'axe rotatif. En suivant un processus d'étalonnage structuré, les utilisateurs peuvent exploiter pleinement les avantages de l'usinage rotatif et obtenir des résultats constants pour différentes applications.
Problèmes et solutions courants de configuration des axes rotatifs
Bien que les routeurs CNC à axe rotatif offrent une plus grande flexibilité et une meilleure précision d'usinage, une installation, une configuration ou un étalonnage incorrects peuvent engendrer divers problèmes de fonctionnement. Des problèmes tels qu'une rotation incorrecte, des dimensions inexactes, des vibrations excessives ou un fonctionnement instable peuvent affecter la qualité d'usinage et la productivité. La compréhension des problèmes de configuration courants des axes rotatifs et de leurs solutions permet aux opérateurs d'identifier rapidement les causes, de minimiser les temps d'arrêt et de maintenir des performances fiables de la machine.
L'axe rotatif ne tourne pas correctement.
Lorsqu'un axe rotatif ne tourne pas correctement, le problème est généralement dû à une combinaison de dysfonctionnements électriques, mécaniques ou logiciels. Parmi les causes fréquentes, on peut citer un câblage moteur incorrect, une configuration de contrôleur CNC inadéquate, une affectation d'axe incorrecte ou un paramétrage du nombre de pas par tour imprécis. Ces problèmes peuvent empêcher l'axe rotatif de se déplacer, le faire tourner dans le mauvais sens, provoquer des mouvements irréguliers ou produire des angles de rotation inexacts. Voici les solutions :
- Vérifiez les connexions électriques : inspectez le câblage entre le moteur rotatif, le variateur de vitesse, l’alimentation et la commande numérique afin de vous assurer que toutes les connexions sont correctes et bien fixées. Le rebranchement des câbles conformément au schéma de câblage du fabricant et la vérification du système électrique permettent souvent de résoudre les problèmes d’arrêt complet de l’axe rotatif.
- Vérification de la configuration de l'axe rotatif : vérifiez les paramètres du contrôleur CNC et du logiciel pour confirmer que la fonction d'axe rotatif est activée et affectée à l'axe approprié, généralement l'axe A. Assurez-vous que l'affectation de l'axe, les signaux de commande et les paramètres de communication correspondent à la configuration matérielle.
- Réglage du sens de rotation du moteur : Si l’axe rotatif se déplace mais tourne dans le sens inverse de la commande programmée, le réglage du sens de rotation du moteur est peut-être incorrect. Modifiez le paramètre de sens de rotation dans le logiciel CNC ou les paramètres du contrôleur pour inverser le mouvement du moteur. Après modification, effectuez un test de rotation simple pour vérifier que l’axe répond correctement aux commandes.
- Recalibrage du nombre de pas par tour : un réglage incorrect du nombre de pas par tour peut entraîner une rotation excessive ou insuffisante de l’axe rotatif par rapport à l’angle programmé. Recalculez la valeur requise en fonction des spécifications du moteur, des paramètres de micropas du contrôleur et du rapport de réduction. Procédez ensuite à des tests de calibration en commandant des angles de rotation spécifiques et en ajustant le paramètre jusqu’à ce que le mouvement réel corresponde à la valeur programmée.
Dimensions d'usinage incorrectes
Des dimensions d'usinage incorrectes constituent un problème courant en usinage CNC à axe rotatif et peuvent affecter considérablement la précision et la qualité des pièces finies. Ce problème survient généralement en cas de décalage entre la trajectoire d'outil programmée et le mouvement réel de l'axe rotatif. Pour rétablir la précision d'usinage, les opérateurs doivent identifier la source de l'erreur dimensionnelle et procéder à des ajustements ciblés des paramètres machine, de la configuration logicielle et des composants mécaniques.
- Recalibrage du nombre de pas par tour : si cette valeur est trop élevée ou trop faible, l’axe rotatif effectuera une rotation supérieure ou inférieure à l’angle programmé, ce qui entraînera des erreurs dimensionnelles sur la pièce. Recalculez le nombre de pas par tour en fonction des spécifications du moteur, des paramètres de micropas du contrôleur et du rapport de réduction, puis effectuez des tests de rotation pour vérifier que le mouvement réel correspond à l’angle programmé.
- Vérification du rapport de réduction : Vérifiez le rapport de réduction réel du réducteur et assurez-vous que cette valeur est correctement saisie dans la commande numérique ou le logiciel. Un réglage précis du rapport de réduction permet au système de calculer correctement le mouvement moteur requis et garantit un positionnement rotatif précis.
- Vérification des dimensions de la pièce dans le logiciel de FAO : assurez-vous que le diamètre, la longueur, la position centrale et l’orientation de l’axe de rotation de la pièce correspondent aux dimensions réelles du matériau. Des valeurs de diamètre incorrectes risquent notamment d’entraîner une déformation des motifs de gravure ou de sculpture (étirement, compression ou désalignement) sur la surface cylindrique.
- Paramètres corrects du système de coordonnées et de l'origine : vérifiez que l'origine de la pièce, l'axe de rotation et les décalages d'axes sont correctement définis dans le logiciel de FAO et la commande numérique. La concordance entre le système de coordonnées virtuel et la configuration physique permet à la machine de traduire avec précision les conceptions programmées en mouvements d'usinage réels.
Mauvaise qualité de surface
Une mauvaise qualité de surface est un problème courant en usinage CNC à axe rotatif et peut affecter l'aspect, la précision et les performances globales des pièces finies. Des problèmes tels que des surfaces irrégulières, des marques d'outils visibles, des textures rugueuses, des vibrations ou une profondeur de coupe non uniforme sont souvent dus à des paramètres d'usinage inappropriés, à un mauvais choix d'outils, à un faux-rond excessif ou à des paramètres de trajectoire d'outil incorrects. Pour améliorer la qualité de surface, les opérateurs doivent vérifier systématiquement les paramètres d'usinage, l'outillage et les réglages logiciels.
- Optimisation des paramètres de coupe : des avances excessives, des passes trop profondes ou des vitesses de broche inadaptées peuvent engendrer des vibrations, des marques d’outil et des irrégularités de surface. Ajustez les paramètres d’usinage en fonction du matériau, des spécifications de l’outil et des exigences de coupe. Réduire l’avance, diminuer la profondeur de passe ou augmenter la vitesse de broche de manière appropriée permet d’obtenir des résultats plus lisses et plus homogènes.
- Choisir les outils de coupe adaptés : des outils usés, endommagés ou de taille inadaptée peuvent engendrer des surfaces rugueuses, un frottement excessif ou des coupes imprécises. Choisissez des outils adaptés au matériau usiné et à la finition souhaitée. Pour les opérations de gravure rotative ou de finition de précision, des outils de plus petit diamètre ou des outils de finition spécialisés peuvent offrir une meilleure précision et des résultats plus lisses.
- Réduire le faux-rond de l'axe de rotation : un faux-rond excessif ou une mauvaise concentricité peuvent entraîner une profondeur de coupe irrégulière lors de la rotation de la pièce. Utilisez un comparateur à cadran pour vérifier l'écart de rotation du mandrin, de l'arbre et de la pièce montée. Si un faux-rond excessif est détecté, ajustez la position du mandrin, améliorez l'alignement de la pièce, resserrez les fixations mécaniques ou corrigez le positionnement de la contre-pointe afin d'assurer une rotation fluide du matériau autour de l'axe de rotation.
- Améliorez les paramètres de trajectoire d'outil : des trajectoires d'outil FAO incorrectes peuvent générer des marques d'usinage indésirables ou des irrégularités de surface, notamment sur les pièces courbes et cylindriques. Revoyez la stratégie d'usinage rotatif et optimisez des paramètres tels que le pas latéral, les passes de finition et le sens de coupe. L'utilisation de trajectoires d'outil plus fluides et l'ajout d'une opération de finition dédiée permettent de réduire les marques d'outil visibles et d'améliorer la régularité de surface.
Surchauffe ou bruit de l'axe rotatif
Un axe rotatif en bon état de fonctionnement doit tourner sans à-coups, avec un minimum de vibrations et une température de fonctionnement modérée. Une chaleur excessive, des bruits de grincement, des cliquetis ou des vibrations anormales peuvent être causés par une charge excessive, une lubrification inadéquate, des réglages moteur incorrects ou une usure mécanique. Identifier et résoudre rapidement ces problèmes permet de prévenir les dommages aux composants et garantit des performances d'usinage rotatives stables.
- Réduisez la charge de travail excessive : les pièces lourdes, les paramètres de coupe agressifs, une profondeur de passe excessive ou des vitesses de rotation élevées peuvent contraindre le moteur et le réducteur à fonctionner au-delà de leurs capacités nominales. Vérifiez que le poids de la pièce et les exigences d’usinage respectent les spécifications de l’axe de rotation. La réduction des efforts de coupe, des avances et de la profondeur de passe, ainsi que le choix de paramètres d’usinage plus adaptés, peuvent contribuer à diminuer la charge et à améliorer la stabilité.
- Vérifiez les réglages du moteur et du contrôleur : des réglages incorrects du contrôleur de moteur peuvent entraîner une surintensité, provoquant une surchauffe du moteur et des bruits parasites. Assurez-vous que le courant, la tension et les paramètres de fonctionnement du contrôleur correspondent aux spécifications du moteur. Pour les systèmes à moteur pas à pas, des réglages d'accélération incorrects peuvent également entraîner des sauts de pas ou une augmentation des contraintes mécaniques. Ajuster les paramètres du contrôleur et optimiser les réglages d'accélération et de décélération permet un fonctionnement plus fluide de l'axe rotatif.
- Inspection et lubrification des composants mécaniques : Un manque de lubrification ou la présence de contaminants dans les composants mécaniques peuvent accroître la friction et générer de la chaleur ou des bruits anormaux pendant le fonctionnement. Inspectez les pièces mobiles telles que les roulements, les engrenages, les arbres et les mécanismes de guidage afin de détecter tout signe d’usure ou de sécheresse. Appliquez une lubrification appropriée conformément aux recommandations du fabricant et veillez à éliminer régulièrement la poussière, les copeaux et les débris pour assurer un fonctionnement fluide.
- Inspection des accouplements, engrenages et roulements : des composants de transmission desserrés ou endommagés peuvent engendrer des bruits anormaux et une précision de rotation réduite. Vérifiez l’accouplement, la boîte de vitesses, les engrenages et les roulements afin de détecter tout jeu excessif, usure ou dommage. Resserrer les fixations desserrées et remplacer les pièces usées si nécessaire. Le maintien en bon état de ces pièces contribue à minimiser les vibrations et à améliorer la fiabilité globale de l’axe rotatif.
Perte de précision de position de l'axe rotatif
Une perte de précision de positionnement sur un axe rotatif peut affecter considérablement la qualité d'usinage, entraînant des défauts d'alignement, des angles incorrects, des dimensions incohérentes et une répétabilité réduite. Ce problème survient lorsque le mouvement de rotation réel ne correspond pas à la position programmée, souvent en raison d'un jeu mécanique, d'un couple moteur insuffisant, de paramètres incorrects ou de forces d'usinage excessives. Identifier la cause sous-jacente et appliquer des corrections ciblées permet de rétablir la précision et la fiabilité de l'axe rotatif.
- Recalibrage des paramètres de l'axe rotatif : des réglages tels que le nombre de pas par tour, le rapport de transmission, l'accélération et la résolution de l'axe influent directement sur la précision avec laquelle le contrôleur convertit les commandes en mouvement rotatif. Vérifiez que tous les paramètres correspondent aux spécifications matérielles et recalibrez le nombre de pas par tour si l'axe effectue une rotation systématiquement supérieure ou inférieure à l'angle programmé.
- Contrôlez le jeu mécanique : un jeu mécanique excessif dans les engrenages, les accouplements, les roulements ou les composants de transmission peut entraîner un mouvement irrégulier de l’axe de rotation, notamment lors des changements de sens. Inspectez le système de transmission afin de détecter tout jeu excessif ou desserrage. Resserrer les composants desserrés, régler la boîte de vitesses si possible et remplacer les pièces usées. La réduction du jeu améliore la répétabilité et contribue à maintenir un positionnement précis.
- Inspection des accouplements et des fixations : des accouplements desserrés ou une fixation instable peuvent empêcher la transmission précise du mouvement du moteur à l’arbre rotatif. Vérifiez que toutes les connexions entre le moteur, le réducteur, l’arbre et le mandrin sont bien serrées. Inspectez les supports et les fixations pour détecter tout mouvement ou vibration pendant le fonctionnement, et resserrez ou réalignez les composants si nécessaire.
- Optimisation des paramètres d'accélération et de mouvement : des paramètres d'accélération et de décélération trop brusques peuvent entraîner une désynchronisation du moteur, notamment lors de l'usinage de pièces lourdes ou à grande vitesse. Ajustez les valeurs d'accélération pour des démarrages et des arrêts plus fluides. Un profil de mouvement équilibré réduit les à-coups mécaniques, améliore la stabilité du moteur et contribue au maintien d'un positionnement précis de l'axe rotatif tout au long du processus d'usinage.
Les problèmes courants de configuration des axes rotatifs peuvent généralement être résolus par une inspection minutieuse du système mécanique, des connexions électriques, des paramètres du logiciel CNC et des paramètres d'usinage. Qu'il s'agisse de corriger les erreurs de rotation, d'améliorer la qualité de surface ou de rétablir la précision de positionnement, une approche structurée de dépannage permet de prévenir les temps d'arrêt et d'améliorer les résultats d'usinage. Un étalonnage régulier, une maintenance appropriée et des pratiques d'utilisation optimisées permettent non seulement de résoudre les problèmes existants, mais aussi de garantir la précision, l'efficacité et la fiabilité à long terme de la fraiseuse CNC à axe rotatif.
Meilleures pratiques pour le maintien de la précision des axes de rotation
Le maintien de la précision de l'axe rotatif garantit une qualité d'usinage constante, une répétabilité optimale et des performances durables pour une fraiseuse CNC. Même un axe rotatif correctement installé et calibré peut subir des variations de précision progressives dues à l'usure mécanique, aux vibrations, à l'accumulation de poussière, aux mises à jour logicielles ou aux variations des conditions d'utilisation. En suivant les bonnes pratiques de maintenance, en vérifiant régulièrement l'étalonnage, en optimisant les paramètres d'usinage et en veillant au bon état des systèmes mécaniques et logiciels, les opérateurs peuvent prévenir les pertes de précision et prolonger la durée de vie de l'axe rotatif. Une maintenance efficace améliore non seulement la fiabilité de l'usinage, mais contribue également à réduire les temps d'arrêt et à maintenir une qualité de production stable.
Effectuez des contrôles d'étalonnage réguliers
Bien que l'axe rotatif puisse être correctement calibré lors de la configuration initiale, des facteurs tels que l'usure mécanique, les vibrations, le remplacement de composants ou les modifications des conditions d'installation de la machine peuvent progressivement affecter la précision de positionnement. Une vérification périodique permet de détecter rapidement les petits écarts et garantit que l'axe rotatif continue de fournir des résultats d'usinage précis et constants.
- Contrôlez périodiquement la précision de rotation : vérifiez régulièrement le mouvement réel de l’axe de rotation par rapport aux commandes programmées afin de confirmer la précision de la rotation. Testez les rotations courantes (90°, 180° et 360°) et comparez l’angle réel aux instructions du contrôleur. Contrôlez également les paramètres tels que le faux-rond, la concentricité et l’alignement du centre pour vous assurer que la pièce continue de tourner autour de l’axe correct. En cas d’erreurs de mesure ou d’irrégularités d’usinage, recalibrez les paramètres concernés (pas par tour, décalages d’axe, paramètres d’alignement, etc.).
- Recalibrage après déplacement ou maintenance importante : L’axe rotatif doit impérativement être recalibré après tout déplacement de la fraiseuse CNC ou après une opération de maintenance majeure. Le déplacement de la machine peut modifier la position de l’axe rotatif, son alignement de montage ou la hauteur de centrage, tandis que le remplacement de composants tels que les moteurs, les accouplements, les roulements ou les réducteurs peut affecter la précision des mouvements. Après ces modifications, il convient de revérifier l’alignement mécanique, la hauteur de centrage, la précision de rotation et les paramètres logiciels afin de rétablir l’état de calibration initial. Un processus de calibration complet après toute modification importante permet de prévenir les erreurs d’usinage et garantit le bon fonctionnement de l’axe rotatif.
Entretien des composants mécaniques
La rotation continue et les forces de coupe exercent des contraintes sur des composants tels que les roulements, les vis, les accouplements, les engrenages et les arbres, qui peuvent se desserrer ou s'user progressivement. Un nettoyage, une lubrification et une inspection réguliers contribuent à prévenir les défaillances mécaniques, à minimiser les vibrations et à maintenir la précision des opérations d'usinage rotatif.
- Lubrification des pièces mobiles : Une lubrification adéquate réduit la friction entre les composants mobiles et contribue à prévenir l’usure prématurée. Appliquez régulièrement des lubrifiants adaptés aux pièces mécaniques telles que les roulements, les surfaces de guidage, les arbres et les composants de transmission, conformément aux recommandations du fabricant. Évitez d’utiliser une quantité excessive de lubrifiant, car cela peut attirer la poussière et les résidus d’usinage, ce qui risque d’affecter les performances des composants. Un bon entretien de la lubrification assure une rotation plus fluide, réduit le bruit de fonctionnement et prolonge la durée de vie des pièces mécaniques.
- Contrôle des vis, accouplements et engrenages : inspectez régulièrement les vis, les boulons de fixation, les accouplements, les engrenages et autres composants de transmission afin de détecter tout desserrage, usure ou dommage. Les vibrations lors de l’usinage peuvent progressivement desserrer les fixations ou créer du jeu mécanique, ce qui peut réduire la précision du positionnement rotatif. Assurez-vous que les accouplements sont bien fixés et que les engrenages ou les composants d’entraînement fonctionnent correctement, sans jeu excessif. Le resserrage des fixations desserrées et le remplacement rapide des pièces usées contribuent à maintenir un mouvement stable et un positionnement rotatif précis.
- Éliminer la poussière et les débris : La poussière, les copeaux et les débris générés lors de l’usinage CNC peuvent s’accumuler autour de l’axe de rotation et perturber le fonctionnement mécanique. Nettoyer régulièrement les composants exposés, tels que le mandrin, l’arbre, les engrenages et les zones de montage, afin de prévenir la contamination et l’augmentation des frottements. Veiller particulièrement à éliminer les débris des articulations mobiles et des surfaces de contact, car leur accumulation peut affecter l’alignement et provoquer une rotation irrégulière. Un axe de rotation propre contribue à maintenir la précision et à améliorer la fiabilité globale du système CNC.
Optimiser les paramètres d'usinage
Des conditions de coupe incorrectes peuvent engendrer des vibrations excessives, accroître les contraintes mécaniques, provoquer une déviation de l'outil et nuire à la précision de positionnement de l'axe de rotation. En choisissant judicieusement les vitesses de coupe, les avances, les forces de coupe et les outils, les opérateurs peuvent optimiser le fonctionnement, prolonger la durée de vie des composants et obtenir des résultats d'usinage plus constants.
- Choisissez des vitesses de coupe et des avances adaptées : les paramètres de coupe doivent être ajustés en fonction du matériau de la pièce, du type et du diamètre de l’outil, ainsi que de l’opération d’usinage. Des avances trop élevées peuvent engendrer des vibrations, une mauvaise finition de surface ou une surcharge du moteur, tandis que des avances trop faibles peuvent augmenter l’échauffement et réduire le rendement. Tester et ajuster les paramètres en fonction des résultats d’usinage réels permet d’obtenir un équilibre optimal entre productivité, précision et qualité de surface.
- Évitez les forces de coupe excessives : des forces de coupe excessives peuvent engendrer des contraintes supplémentaires sur le moteur de l’axe rotatif, le réducteur, le mandrin et les composants de support, ce qui peut provoquer des vibrations, des pertes de pas ou une précision de positionnement réduite. Évitez les passes de coupe trop profondes ou les stratégies d’usinage agressives, en particulier lors de l’usinage de pièces lourdes ou déséquilibrées. L’utilisation de plusieurs passes plus légères, l’optimisation des trajectoires d’outil et un support de pièce adéquat permettent de réduire la charge mécanique et d’améliorer la stabilité d’usinage.
- Utilisation d'outils adaptés à l'usinage rotatif : le choix des outils dépend du matériau de la pièce, de l'état de surface souhaité et de l'opération d'usinage. Des outils affûtés et de haute qualité réduisent la résistance à la coupe et les vibrations, tandis que des outils spécialisés pour la gravure, le façonnage ou la finition de surfaces cylindriques améliorent la précision. Un choix judicieux des outils contribue également à réduire l'usure de l'outil de coupe et des composants de l'axe de rotation.
Maintenir les paramètres logiciels à jour
La commande numérique, le logiciel de FAO et les fichiers de configuration fonctionnent de concert pour déterminer comment l'axe rotatif interprète les commandes de mouvement et génère les trajectoires d'outil. Des paramètres incorrects, obsolètes ou perdus peuvent entraîner des erreurs de positionnement, des incompatibilités de code G et des défauts d'usinage. La gestion régulière des configurations logicielles contribue à préserver la précision de l'étalonnage, à améliorer la compatibilité et à réduire le temps de réglage lors du dépannage ou de la restauration des paramètres machine.
- Sauvegarde des fichiers de configuration : Sauvegardez régulièrement les paramètres du contrôleur CNC, les réglages des axes, les valeurs d’étalonnage et les fichiers de configuration machine afin d’éviter toute perte de données due aux mises à jour logicielles, aux pannes matérielles ou aux modifications accidentelles. Les paramètres importants, tels que le nombre de pas par tour, les paramètres moteur, les décalages d’axe et les configurations des axes rotatifs, doivent être enregistrés dans un emplacement sécurisé. La conservation de fichiers de sauvegarde permet aux opérateurs de restaurer rapidement les réglages machine corrects et d’éviter de répéter de longues procédures d’étalonnage.
- Mise à jour du logiciel CNC : Maintenez le logiciel et le micrologiciel de votre commande numérique à jour dès que des améliorations, des correctifs ou des optimisations de compatibilité sont disponibles. Les mises à jour logicielles peuvent améliorer le contrôle des mouvements, la stabilité de la communication et les performances globales de la machine. Toutefois, avant toute mise à jour, examinez les modifications et sauvegardez vos configurations existantes afin d’éviter les problèmes de compatibilité ou les modifications inattendues des paramètres. Après la mise à jour, vérifiez que tous les paramètres des axes rotatifs sont corrects et effectuez des essais de mouvement si nécessaire.
- Maintenez les post-processeurs FAO appropriés : assurez-vous que le post-processeur sélectionné corresponde à la configuration de la commande numérique et des axes de rotation de la fraiseuse. Un post-processeur incorrect ou obsolète peut générer des commandes d'axe A erronées, des mouvements de coordonnées incorrects ou des erreurs d'usinage. Vérifiez régulièrement les paramètres du post-processeur après toute modification logicielle, mise à niveau de la commande numérique ou modification de la machine afin de garantir la précision des opérations d'usinage rotatif.
Un axe rotatif exige une attention constante et un entretien rigoureux pour garantir sa précision dans le temps. Des contrôles d'étalonnage réguliers, des inspections mécaniques, des conditions d'usinage optimisées et des paramètres logiciels à jour contribuent à des performances d'usinage rotatives stables et précises. En appliquant ces bonnes pratiques, les opérateurs peuvent minimiser les erreurs, prévenir les pannes inattendues et s'assurer que l'axe rotatif continue de fournir des résultats fiables pour les applications d'usinage CNC complexes. Un entretien régulier améliore la productivité, prolonge la durée de vie de l'équipement et optimise la valeur d'une fraiseuse CNC à axe rotatif.
Résumer
La mise en place et le calibrage d'une fraiseuse CNC à axe rotatif exigent une attention particulière lors de l'installation mécanique, de la configuration logicielle et de la vérification de la précision. En alignant soigneusement l'axe rotatif, en configurant les paramètres CNC, en vérifiant la précision de rotation et en optimisant les conditions d'usinage, les opérateurs garantissent un fonctionnement fluide et des résultats précis. Des contrôles réguliers du calibrage, des inspections des composants et des mises à jour logicielles contribuent à prévenir les problèmes courants tels que les erreurs de rotation, les erreurs dimensionnelles, les vibrations et une mauvaise qualité de surface. Un axe rotatif correctement installé et entretenu améliore la polyvalence et l'efficacité d'une fraiseuse CNC, permettant un usinage précis de pièces complexes cylindriques, courbes et multidimensionnelles, tout en améliorant la fiabilité et les performances à long terme. Poursuivez votre lecture avec l'article « Comment choisir l'axe rotatif adapté à ma fraiseuse CNC ? » afin de sélectionner l'option appropriée à votre flux de production.
AccTek CNC est un fabricant professionnel de routeurs CNC qui s'engage à fournir des solutions d'usinage fiables et de haute qualité à des clients de divers secteurs. Grâce à une large gamme de modèles de routeurs CNC, incluant des configurations personnalisées pour répondre à des exigences d'application spécifiques, AccTek CNC aide les utilisateurs à obtenir des performances d'usinage efficaces et précises. L'entreprise privilégie les technologies de fabrication avancées, un contrôle qualité rigoureux et un service client complet, offrant un accompagnement professionnel depuis la sélection et la personnalisation des machines jusqu'à leur installation et le service après-vente. Que ce soit pour le travail du bois, la publicité, la production industrielle ou des applications CNC complexes, AccTek CNC fournit des équipements fiables et des solutions sur mesure pour aider ses clients à améliorer leur productivité et à assurer leur succès opérationnel à long terme.