
- 12-16 minutes de lecture
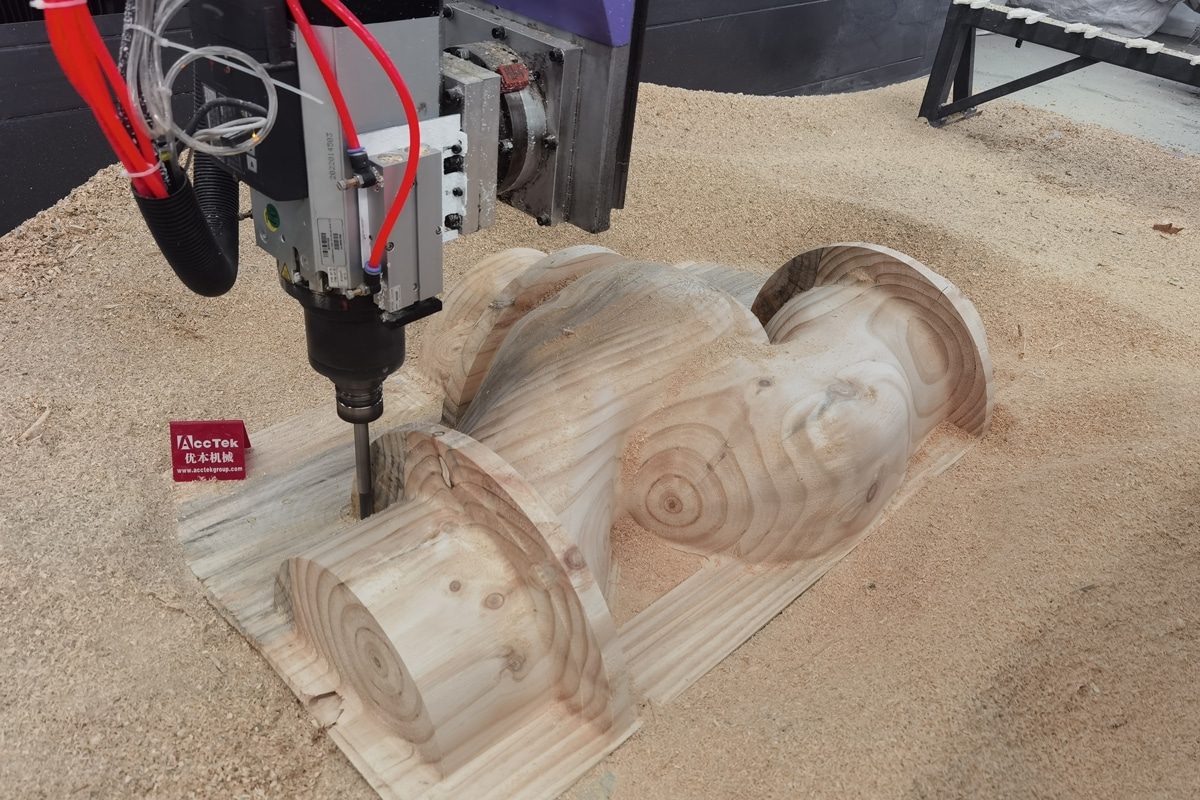
Les fraiseuses CNC sont des outils essentiels de la fabrication moderne, réputés pour leur précision et leur efficacité. Cependant, la casse inattendue des outils de coupe constitue un problème récurrent pour de nombreux opérateurs. Un outil cassé n'interrompt pas seulement l'usinage ; il peut endommager la pièce, réduire la productivité et augmenter les coûts d'exploitation. Plus important encore, des pannes fréquentes peuvent révéler des problèmes plus profonds liés au réglage de la coupe, au choix des outils ou à la maintenance de la machine, qui, s'ils ne sont pas résolus, peuvent engendrer des pertes d'efficacité à long terme.
Comprendre les causes de la casse des outils et comment l'éviter est essentiel pour un fonctionnement CNC fluide et économique. De l'optimisation des paramètres de coupe au choix des outils adaptés, en passant par une installation correcte et la stabilité de la machine, de nombreuses mesures permettent d'allonger la durée de vie des outils et de réduire les temps d'arrêt. Cet article explore les causes fréquentes de casse d'outils en cours d'usinage et propose des stratégies concrètes pour les éviter, améliorant ainsi la performance et la rentabilité de votre flux de production CNC.
Comprendre les causes de la casse des outils
Pour éviter efficacement la casse des outils de fraisage CNC pendant la découpe, il est essentiel de comprendre les causes de ces défaillances. La casse d'outil résulte souvent d'une accumulation de contraintes, d'un réglage incorrect ou de mauvaises pratiques d'usinage. Voici quelques causes fréquentes de casse d'outil que tout opérateur CNC devrait connaître :
Force de coupe excessive
- Vitesse d'avance et vitesse de broche inadaptées : Si la vitesse d'avance est trop élevée ou la vitesse de broche trop faible, l'outil est contraint d'enlever plus de matière qu'il ne peut en traiter à chaque passe. Ceci engendre des contraintes, une chaleur et des vibrations excessives, pouvant provoquer l'écaillage ou la rupture de l'outil, notamment dans les matériaux durs ou avec des fraises de petit diamètre.
- Profondeur de coupe excessive : lorsqu’une trop grande quantité de matériau est usinée simultanément, l’outil subit une forte résistance et doit absorber des forces de coupe plus importantes sur une surface de contact plus étendue. Ceci provoque une déformation, des vibrations et une répartition inégale de la charge sur les goujures ou les pointes de coupe. Dans les cas extrêmes, l’outil peut se tordre ou se casser en cours d’usinage.
Usure et fatigue des outils
- Durée de vie limitée des outils : Chaque outil de coupe a une durée de vie limitée. À mesure qu’il s’use, son efficacité de coupe diminue et il faut exercer une force plus importante pour effectuer la même tâche, ce qui augmente le risque de surchauffe et de rupture soudaine sous charge.
- Signes d'usure ou d'endommagement des pointes : Des signes visibles tels que des arêtes émoussées, des cannelures ébréchées ou des pointes décolorées indiquent que l'outil n'est plus en état optimal. Continuer à couper avec un outil usé ou endommagé entraîne une baisse de performance, des vibrations et un risque accru de défaillance inattendue.
Sélection d'outils inappropriée
- Utiliser un outil inadapté (matériau ou géométrie) : par exemple, choisir un foret en acier rapide pour les métaux durs ou utiliser un nombre de goujures incorrect peut entraîner une faible résistance à la chaleur, une évacuation inefficace des copeaux et une augmentation des contraintes mécaniques. L’outil s’use alors plus vite ou se casse sous la charge.
- Incompatibilité avec le matériau de la pièce : un outil non adapté à la dureté, à l’abrasivité ou aux caractéristiques de coupe du matériau peut surchauffer, s’encrasser ou s’émousser rapidement. Il en résulte une coupe inefficace et un risque accru de défaillance de l’outil en cours d’utilisation.
Installation d'outil incorrecte
- Pinces desserrées ou outils mal montés : si l’outil n’est pas correctement fixé ou si la pince est sale ou usée, la mèche peut bouger pendant l’utilisation. Cela peut entraîner des à-coups, une pression de coupe irrégulière et, à terme, une défaillance de l’outil.
- Faux-rond et déséquilibre : ces défauts surviennent lorsque l’outil n’est pas parfaitement centré dans la broche. Même un léger défaut d’alignement provoque des forces de coupe irrégulières et des vibrations, augmentant ainsi le risque d’écaillage ou de rupture, notamment à haute vitesse.
Mauvaise fixation de la pièce
- Vibrations dues à un serrage insuffisant : lorsqu’une pièce n’est pas correctement fixée, elle peut vibrer pendant la coupe. Ces vibrations créent une instabilité au niveau du tranchant, entraînant une répartition inégale de la force, une contrainte accrue sur l’outil et un risque plus élevé de rupture.
- Mouvements engendrant des forces imprévues : Si le matériau se déplace ou se soulève en cours de coupe en raison d’un serrage insuffisant, cela exerce des forces soudaines et imprévisibles sur l’outil. Ces variations brutales de charge peuvent provoquer une déviation, un blocage ou une rupture instantanée de l’outil.
Comprendre les causes de la casse des outils est la première étape pour éviter les arrêts de production coûteux et les dommages aux pièces. Une fois ces risques bien compris, l'étape suivante consiste à mettre en œuvre des stratégies ciblées pour optimiser les conditions de coupe et garantir la performance des outils sur le long terme.
Optimiser les paramètres de coupe
Une fois les causes profondes de la casse d'outils identifiées, l'étape cruciale suivante consiste à optimiser les paramètres de coupe. Des paramètres correctement réglés garantissent le fonctionnement de la fraiseuse CNC dans des limites de sécurité. L'équilibrage des paramètres de coupe permet de maintenir une charge de copeaux constante, de réduire l'accumulation de chaleur et d'éviter les ruptures d'outils soudaines.
Vitesse d'alimentation et vitesse de broche
Les fabricants fournissent souvent des tableaux de données de coupe ou recommandent des valeurs de charge de copeaux pour des types d'outils et de matériaux spécifiques. Un calculateur de charge de copeaux utilise ces informations pour déterminer la combinaison idéale d'avance et de vitesse de broche, en fonction du diamètre de l'outil, du nombre de dents et des propriétés du matériau. L'utilisation de ces outils garantit un enlèvement de matière approprié par tour, évitant ainsi la surcharge et l'usure excessive.
Différents matériaux requièrent différentes méthodes de coupe. Par exemple, les matériaux tendres comme le bois ou le plastique supportent des vitesses de broche et des avances plus élevées, tandis que les matériaux durs comme l'aluminium ou les composites nécessitent des réglages plus lents et plus précis pour éviter la déformation de l'outil et la surchauffe. De plus, des vitesses de broche élevées associées à un couple insuffisant peuvent entraîner de mauvaises performances dans les matériaux denses. Un équilibre entre la vitesse et le couple, adapté au matériau, garantit des conditions de coupe stables, prolonge la durée de vie de l'outil et réduit les risques de casse.
Profondeur de coupe et pas au-dessus
Lors de la configuration d'une nouvelle trajectoire d'outil ou de l'usinage de matériaux inconnus, il est préférable de commencer par des valeurs prudentes pour la profondeur de passe et le pas latéral. Des passes peu profondes réduisent la charge sur l'outil et permettent de détecter rapidement tout signe de vibration, de déviation ou de surchauffe. Une fois les performances de coupe stables et constantes, vous pouvez augmenter progressivement la profondeur et la largeur de chaque passe pour améliorer la productivité sans risquer d'endommager l'outil.
Les passes profondes sollicitent excessivement le matériau en une seule passe, ce qui augmente la résistance, les vibrations et le risque de déviation ou de rupture. De même, un pas latéral trop important peut fragiliser l'arête de coupe, réduire l'évacuation des copeaux et engendrer une charge irrégulière. Le maintien de ces valeurs dans des limites de sécurité garantit un fonctionnement plus fluide, une meilleure évacuation des copeaux et une durée de vie prolongée de l'outil.
Choisissez le bon outillage
Le choix de l'outillage approprié est une étape cruciale pour prévenir la casse des outils de fraisage CNC. L'outil doit être adapté au matériau, à l'application et aux conditions de coupe pour garantir performance et durabilité. Un mauvais choix d'outil peut entraîner une usure excessive, une surchauffe et une défaillance prématurée. Pour éviter ces problèmes, concentrez-vous sur deux aspects clés :
Matériau et revêtement de l'outil
Le matériau et le revêtement d'un outil déterminent sa dureté, sa ténacité et sa résistance à la chaleur. Les outils en acier rapide (HSS) sont abordables et polyvalents, ce qui les rend adaptés à la coupe de matériaux tendres comme le bois et les plastiques. Cependant, ils s'usent rapidement sur des surfaces dures ou abrasives. Les outils en carbure monobloc offrent une dureté, une résistance à la chaleur et une durée de vie supérieures, ce qui les rend idéaux pour les opérations à grande vitesse ou l'usinage des métaux et des composites ; mais ils sont également plus fragiles et doivent être utilisés avec précaution.
Pour les tâches particulièrement exigeantes, les outils revêtus offrent une protection supplémentaire. Les revêtements courants comme le nitrure de titane (TiN), le nitrure de titane et d'aluminium (TiAlN) ou les revêtements diamantés réduisent la friction, améliorent la résistance à la chaleur et prolongent la durée de vie de l'outil dans les environnements abrasifs ou à haute température. Choisir le matériau et le revêtement adaptés à la pièce à usiner et aux conditions de coupe améliore considérablement la fiabilité et la durée de vie de l'outil.
Géométrie de l'outil
Le nombre de cannelures influe sur l'enlèvement de matière et l'évacuation des copeaux. Un nombre réduit de cannelures (1 ou 2) est idéal pour les matériaux tendres comme le bois ou le plastique, car il permet des copeaux plus gros et une meilleure circulation de l'air, évitant ainsi le colmatage. Un plus grand nombre de cannelures (3 ou plus) convient mieux aux matériaux durs, offrant des finitions plus lisses, mais nécessitant des vitesses d'avance plus lentes et une gestion des copeaux plus rigoureuse.
L'angle d'hélice influe sur l'agressivité de la coupe et l'efficacité de l'évacuation des copeaux. Un angle d'hélice plus élevé favorise une coupe plus nette et réduit les vibrations. À l'inverse, un angle d'hélice plus faible offre une meilleure stabilité pour les matériaux durs, limitant ainsi la déformation et l'usure du tranchant.
La conception du tranchant influe également sur les performances de l'outil. Les fraises à coupe ascendante évacuent efficacement les copeaux mais peuvent ébrécher les surfaces, tandis que les fraises à coupe descendante exercent une pression sur le matériau pour des arêtes supérieures plus nettes. Les fraises à compression combinent les deux pour des coupes nettes sur les matériaux stratifiés ou double face.
Assurez-vous d'une configuration d'outil correcte
Même les meilleurs outils peuvent s'user prématurément s'ils ne sont pas installés et entretenus correctement. Un réglage adéquat des outils est essentiel pour minimiser le faux-rond, maintenir l'équilibre et garantir des conditions de coupe stables. Négliger l'un ou l'autre de ces aspects peut entraîner des vibrations, des forces de coupe irrégulières et, à terme, la casse de l'outil.
Entretien du porte-outil et de la pince
De la poussière, des copeaux et des résidus peuvent s'accumuler dans le porte-outil et la pince, compromettant la force de serrage et l'alignement. Si l'outil n'est pas correctement maintenu, il risque de glisser, de vibrer ou de se désaligner pendant la coupe, ce qui entraîne des forces inégales et un risque accru de casse. Un nettoyage régulier de ces composants à l'air comprimé ou à l'aide d'une brosse douce permet de garantir un serrage ferme et précis. De plus, une inspection régulière permet de détecter les premiers signes de dommages, tels que des fissures, de la corrosion ou des déformations, qui peuvent affecter les performances et la sécurité.
Même avec un nettoyage régulier, les pinces et les mandrins s'usent avec le temps en raison des cycles de serrage répétés et de l'exposition à la chaleur et aux vibrations. Un mandrin usé peut perdre sa capacité à maintenir l'outil de manière concentrique, entraînant un faux-rond, un déséquilibre et une instabilité de coupe. Continuer à utiliser des mandrins endommagés ou usés augmente le risque de défaillance de l'outil. Le remplacement des mandrins usés par des composants neufs, approuvés par le fabricant, garantit une force de serrage fiable, un alignement précis de l'outil et des performances de coupe optimales.
Faux-rond et alignement des outils
Le faux-rond désigne tout écart par rapport à la rotation idéale de l'outil. Même un léger faux-rond peut entraîner un contact irrégulier entre le tranchant et le matériau, augmentant ainsi les contraintes sur l'outil et provoquant une usure prématurée, voire une rupture. Pour minimiser le faux-rond et garantir un alignement correct, utilisez un comparateur à cadran pour vérifier la concentricité de l'outil et veillez à toujours le positionner correctement dans une pince ou un mandrin propre et en bon état. Un alignement correct réduit les vibrations, améliore la précision de coupe et prolonge la durée de vie de l'outil et de la broche.
Améliorer le maintien et la stabilité de la pièce à usiner
Un maintien sûr et stable de la pièce est essentiel pour un usinage CNC efficace et la préservation des outils. Si la pièce n'est pas correctement fixée, elle peut bouger ou vibrer pendant la coupe, ce qui entraîne une mauvaise qualité de coupe, une charge inégale sur l'outil et, à terme, sa rupture. Améliorer le maintien et la stabilité repose sur deux stratégies principales :
Utiliser des méthodes de serrage efficaces
Le choix d'un système de serrage adapté garantit l'immobilité du matériau pendant toute la durée de la découpe. La méthode choisie doit assurer une répartition uniforme de la pression et empêcher tout soulèvement, déplacement ou déformation du matériau.
- Les tables à vide sont idéales pour maintenir des matériaux plats et minces en feuilles comme le contreplaqué, le MDF ou le plastique sans obstruction mécanique.
- Pour les pièces plus épaisses ou de forme irrégulière, les pinces à rainure en T, les pinces à genouillère ou les étaux mécaniques offrent une force de maintien solide et réglable.
- On peut utiliser du ruban adhésif double face ou de la colle en aérosol pour les matériaux légers ou délicats que le serrage traditionnel pourrait endommager.
- Dans les configurations de haute précision ou répétitives, les dispositifs ou gabarits sur mesure offrent un support adapté et un positionnement rapide.
Réduire les vibrations pendant l'usinage
Même si la pièce est fixée, des vibrations peuvent survenir en raison d'irrégularités de surface ou de problèmes de réglage de la machine. Pour les minimiser, procédez comme suit :
- Utilisation de matériaux d'amortissement : Placer des matériaux d'amortissement, tels que des coussinets en caoutchouc, des tapis anti-vibrations ou des feuilles de mousse, sous la pièce à usiner ou le socle de la machine peut absorber les vibrations excessives pendant la découpe.
- Installation robuste de la machine : Une fraiseuse CNC doit être solidement fixée sur une surface stable et rigide afin de minimiser les vibrations. Assurez-vous que tous les composants de la machine sont correctement serrés et renforcés pour garantir sa stabilité structurelle pendant son fonctionnement.
- Assurer un nivellement correct : Utilisez des outils de nivellement de précision pour vérifier et ajuster la position de la machine sur tous les axes. Une base de niveau améliore la répartition de la charge et réduit les contraintes mécaniques, ce qui prolonge la durée de vie de l’outil et améliore la précision de coupe.
En améliorant la fixation de la pièce et en réduisant les mouvements ou les vibrations, les opérateurs de routeurs CNC peuvent protéger les outils des chocs soudains, maintenir la précision de coupe et réduire le risque de casse d'outil.
Mettre en œuvre une maintenance régulière
Un entretien régulier réduit le risque de casse inattendue des outils de fraisage CNC, améliore la précision d'usinage et prolonge la durée de vie de l'outil et de la machine. Deux points essentiels sont à privilégier : la maintenance de la machine et l'inspection des outils et porte-outils.
L'entretien des machines
Une fraiseuse CNC bien entretenue fonctionne plus facilement, produit moins de vibrations et conserve une meilleure précision, autant d'éléments qui contribuent à protéger vos outils contre les contraintes et les pannes inattendues.
- Les tâches courantes comprennent le nettoyage de la zone de travail et des composants de la machine afin d'éviter l'accumulation de poussière et de copeaux, qui peuvent interférer avec les pièces mobiles et provoquer des trajectoires d'outil irrégulières.
- La lubrification des guides linéaires, des vis à billes et des roulements contribue à réduire la friction et l'usure, assurant un mouvement fluide et minimisant les contraintes sur la broche et l'outil.
- Pour vérifier la tension de la courroie, resserrez les fixations desserrées et inspectez la broche afin de détecter tout bruit inhabituel ou accumulation de chaleur, qui pourraient indiquer une usure ou un mauvais alignement des roulements.
- L'étalonnage périodique des axes garantit la précision de positionnement de la machine. Des axes mal alignés peuvent entraîner des forces de coupe irrégulières et une augmentation de la charge sur l'outil.
Inspection des outils et des porte-outils
Des composants usés ou endommagés peuvent compromettre la force de préhension, provoquer un désalignement et introduire des vibrations excessives, autant d'éléments qui augmentent le risque de défaillance soudaine de l'outil pendant son utilisation.
- Commencez par examiner les outils de coupe afin de déceler les signes d'usure tels que des tranchants émoussés, des ébréchures, une décoloration ou une usure irrégulière. Remplacez les outils présentant des dommages visibles ou ayant atteint la fin de leur durée de vie nominale.
- Inspectez les pinces et les porte-outils afin de détecter toute fissure, corrosion, accumulation de débris ou déformation. Une pince sale ou usée peut ne pas maintenir l'outil correctement, ce qui entraîne un faux-rond ou un glissement de l'outil.
- Nettoyez régulièrement tous les composants et remplacez ceux qui présentent une usure dépassant les tolérances acceptables.
- Vérifiez que les outils sont correctement positionnés et que l'écrou de la pince est serré au couple correct.
En mettant en œuvre un programme de maintenance proactive, les opérateurs de machines CNC peuvent réduire les temps d'arrêt, éviter les pannes d'outils coûteuses et maintenir une production constante et de haute qualité au fil du temps.
Surveillez les conditions de coupe en temps réel
La surveillance en temps réel des conditions de coupe est une méthode proactive pour prévenir la casse des outils et garantir une qualité d'usinage constante. En observant attentivement le comportement de l'outil pendant son fonctionnement, les opérateurs peuvent détecter les premiers signes de contrainte, d'usure ou d'instabilité et prendre les mesures correctives nécessaires avant toute défaillance.
Écoutez Cutting Sound
Le son produit lors de la coupe peut révéler beaucoup de choses sur l'état de l'outil et ses performances. Un son net et régulier indique généralement une coupe fluide et des paramètres bien équilibrés. À l'inverse, des bruits anormaux peuvent signaler des problèmes naissants susceptibles d'entraîner la casse de l'outil.
Par exemple, un crissement ou un sifflement aigu peut indiquer une vitesse de broche excessive ou un outil émoussé, tandis que des vibrations ou des cliquetis signalent souvent un mauvais serrage, une déformation de l'outil ou des paramètres de coupe trop agressifs. Un changement soudain de tonalité peut indiquer que l'outil a rencontré une zone plus dure ou qu'il est soumis à une charge excessive. Les opérateurs expérimentés peuvent souvent identifier le début de l'usure de l'outil ou le déplacement du matériau simplement à l'oreille, ce qui en fait une technique de surveillance efficace et peu coûteuse.
Utiliser des capteurs ou un logiciel de surveillance
L'utilisation de capteurs ou de logiciels de surveillance permet de détecter plus précisément et automatiquement les problèmes lors de l'usinage CNC et d'éviter la casse des outils. Ces technologies fournissent un retour d'information en temps réel sur l'état de la machine, permettant aux opérateurs de réagir rapidement aux anomalies susceptibles d'endommager les outils ou la pièce.
Des capteurs de charge et des moniteurs de puissance de broche surveillent les forces de coupe et la charge de la broche. Une hausse soudaine peut indiquer une surcharge de l'outil, un engagement excessif du matériau ou un outil émoussé, tandis qu'une chute peut signaler une rupture d'outil ou une perte de contact. Des capteurs de vibrations détectent l'instabilité causée par un mauvais serrage, un déséquilibre de l'outil ou des paramètres incorrects, alertant ainsi les opérateurs avant que l'outil ne soit endommagé. Certaines machines utilisent également des systèmes de détection de rupture d'outil, qui peuvent interrompre automatiquement l'usinage en cas d'outil manquant ou cassé.
Le logiciel de surveillance intègre les données de plusieurs capteurs et les affiche en temps réel. Il enregistre les tendances de performance, prédit les besoins de maintenance et déclenche des alertes pour des interventions préventives. Grâce à ces outils, les opérateurs de machines à commande numérique peuvent réagir rapidement aux anomalies, éviter les pannes catastrophiques et maintenir une productivité et une précision élevées lors de leurs opérations.
Formation des opérateurs et meilleures pratiques
Les opérateurs de fraiseuses CNC qualifiés et expérimentés savent repérer les signes avant-coureurs, ajuster les paramètres avec précision et réagir aux problèmes imprévus avant qu'ils ne causent des dommages. Voici les principaux aspects de la formation des opérateurs et les bonnes pratiques qui réduisent considérablement le risque de défaillance de l'outil :
- Compatibilité outils-matériaux : Les opérateurs doivent être formés au choix de l’outil (type, matériau, géométrie et revêtement) adapté à la pièce à usiner. Savoir quels outils conviennent au bois, aux plastiques, aux métaux ou aux composites permet d’éviter les surcharges, les surchauffes et l’usure prématurée. Cela implique de comprendre le nombre de goujures, la nuance d’outil et la réaction des différents matériaux aux forces de coupe.
- Réglage des paramètres de coupe : Un opérateur qualifié sait régler la vitesse d’avance, la vitesse de broche, la profondeur de passe et le pas latéral à l’aide des calculateurs de charge de copeaux ou des instructions du fabricant. Il doit également savoir identifier les paramètres trop agressifs (provoquant des vibrations ou un échauffement) ou trop conservateurs (entraînant des frottements et un émoussement).
- Essais à blanc et préchauffage de la broche : Avant de lancer l’usinage, les opérateurs doivent exécuter le programme sans matière afin de vérifier les trajectoires d’outil, les jeux et le positionnement du dispositif de fixation. Un préchauffage de la broche est également nécessaire, notamment pour les opérations à grande vitesse, afin de réduire les chocs thermiques et l’usure des roulements, deux facteurs pouvant indirectement engendrer des contraintes excessives et la rupture de l’outil.
- Surveillance et intervention en cas de problème de coupe : Les opérateurs doivent être formés à détecter les premiers signes de dysfonctionnement, tels que des bruits de coupe inhabituels, un mauvais état de surface, des vibrations excessives ou des pics de charge sur la broche. Une intervention rapide permet d’éviter une rupture catastrophique de l’outil et de minimiser les dommages à la pièce.
- Installation et serrage corrects des outils : Les opérateurs doivent respecter les procédures d’installation des outils, de serrage des pinces au couple prescrit et d’inspection des porte-outils (absence de débris et d’usure). Ils doivent utiliser des pinces ou des tables à vide adaptées et s’assurer que le matériau est bien à plat et stable avant de commencer le travail.
- Sensibilisation à l'inspection et à la maintenance de routine : les opérateurs doivent être formés aux contrôles de base des machines. Savoir reconnaître un outil à remplacer ou une pince présentant des signes de fatigue permet d'éviter les pannes en cours d'utilisation.
En maîtrisant ces pratiques, les opérateurs peuvent non seulement prévenir la casse des outils, mais aussi contribuer à une productivité accrue, une meilleure qualité et des coûts d'exploitation réduits. Des formations régulières et des mises à jour des compétences sont recommandées pour se tenir au courant des nouveaux outils, matériaux et stratégies d'usinage.
Résumer
Pour éviter la casse des outils de fraisage CNC, il est essentiel de combiner un réglage adéquat, des stratégies d'usinage intelligentes et un entretien régulier. En comprenant les causes fréquentes, vous pouvez prendre des mesures ciblées pour réduire les contraintes sur l'outil. L'optimisation des paramètres de coupe, le choix de l'outillage approprié et l'inspection régulière des outils et des machines contribuent à un processus de fraisage plus stable et fiable. Poursuivez votre lecture sur le thème « Comment éviter la déviation des outils de fraisage CNC ? » afin d'améliorer votre processus d'usinage CNC.
AccTek CNC est un fabricant professionnel de routeurs CNC en Chine, qui s'engage à fournir des machines de haute qualité répondant aux exigences de la production moderne. Nos routeurs CNC sont conçus pour la précision, la durabilité et l'efficacité, permettant aux utilisateurs d'obtenir des performances de coupe optimales. Outre un équipement fiable, AccTek offre un support technique complet, incluant l'assistance à l'installation et la maintenance. Contactez-nous dès maintenant pour obtenir des conseils.