
- 10-15 minutes de lecture
L'étalonnage et la mise à zéro de votre fraiseuse CNC sont des étapes cruciales pour garantir des résultats d'usinage précis et constants. L'étalonnage aligne les mouvements physiques de la machine avec ses commandes numériques, tandis que la mise à zéro définit le point de référence à partir duquel tous les parcours de coupe commencent. Sans ces étapes, même un parcours d'outil bien conçu peut produire des coupes imprécises, du gaspillage de matière ou endommager la pièce.
Ce guide vous présente les principes fondamentaux de l'étalonnage et de la mise à zéro, explique leur importance et fournit des instructions claires et détaillées, adaptées aussi bien aux débutants qu'aux utilisateurs expérimentés. De l'alignement des axes et de la perpendicularité de la broche au réglage de l'origine avec ou sans outils de palpage, cet article vous aidera à optimiser le fonctionnement de votre fraiseuse CNC.
Comprendre les bases
Avant de se plonger dans le processus d'étalonnage et de mise à zéro, il est important de comprendre ce que ces termes signifient dans le contexte du fraisage CNC.
Qu'est-ce que l'étalonnage en fraisage CNC ?
L'étalonnage en fraisage CNC est le processus de réglage précis de la machine afin de garantir que ses mouvements physiques réels correspondent exactement aux instructions programmées. Chaque fraiseuse CNC se déplace le long des axes X, Y et Z grâce à des moteurs et des composants mécaniques tels que des vis-mères, des courroies ou des guides linéaires. Avec le temps, de légers écarts peuvent apparaître en raison des tolérances mécaniques, de l'usure ou de paramètres de pas incorrects. Par exemple, si la machine est programmée pour se déplacer de 100 mm mais n'en parcourt que 98 mm, cette imprécision affectera la qualité des découpes.
L'étalonnage de votre fraiseuse CNC consiste à vérifier ces mouvements et à ajuster le nombre de pas par unité de la machine dans le logiciel de commande. Ce processus peut également inclure la mise à l'équerre du portique, le réglage de la broche pour garantir sa perpendicularité par rapport au banc et la vérification de la précision des courses de tous les axes. Un étalonnage correct corrige les légères imprécisions dues aux tolérances mécaniques, à la tension de la courroie ou à l'usure.
Que signifie « mise à zéro » ?
La mise à zéro d'une fraiseuse CNC consiste à définir un point précis sur la pièce à usiner ou le bâti de la machine comme origine de toutes les opérations d'usinage. Ce « point zéro » permet à la machine de déterminer où commencer la découpe, le perçage ou la gravure par rapport au matériau. Il s'agit généralement de mettre à zéro les axes X, Y et Z, ce qui indique à la fraiseuse la position exacte de la surface et des bords du matériau. Pour la plupart des projets, ce point est défini au coin ou au centre de la surface supérieure de la pièce, selon la conception des trajectoires d'outil dans le logiciel de FAO.
La mise à zéro garantit que votre machine usine au bon endroit et à la bonne profondeur. Si le zéro de l'axe Z est trop haut, l'outil risque de ne pas usiner assez profondément ; s'il est trop bas, il risque d'endommager la table. De même, une mise à zéro incorrecte des axes X ou Y peut décaler l'ensemble de la pièce, entraînant un gaspillage de matière ou des pièces imprécises. La mise à zéro peut être effectuée manuellement en déplaçant la machine jusqu'à la position souhaitée et en mettant les axes à zéro, ou automatiquement à l'aide d'une plaque de contact ou d'un palpeur pour une plus grande précision. Une mise à zéro correcte est essentielle pour aligner votre conception numérique avec l'usinage réel.
L'étalonnage et la mise à zéro constituent ensemble les fondements d'un usinage de précision. Négliger ces étapes ou les réaliser incorrectement peut entraîner des coupes décalées, des profondeurs incorrectes et une détérioration des matériaux. Comprendre leur rôle vous permettra d'obtenir des résultats constants et de haute qualité pour chaque projet.
Préparation avant l'étalonnage
Avant de commencer le calibrage de votre routeur CNC, il est important de préparer votre machine et votre espace de travail afin de garantir la précision et la sécurité tout au long du processus.
- Mise en marche et initialisation de la machine : Commencez par mettre la machine sous tension et laissez-la effectuer son cycle d’initialisation. Ce cycle la positionne à son point de référence grâce à des interrupteurs de fin de course intégrés. Cela garantit une position de départ constante pour l’étalonnage.
- Inspection des pièces mécaniques (desserrage, usure) : Procédez ensuite à une inspection visuelle et mécanique de la fraiseuse CNC. Vérifiez le serrage des vis, l’alignement des composants, l’usure des courroies et l’absence de dommages visibles susceptibles d’affecter la précision des mouvements. Resserrer les pièces mécaniques si nécessaire et assurez-vous que la broche est bien fixée.
- Maintenez votre machine propre : nettoyez soigneusement le plateau pour éliminer toute trace de poussière, copeaux, résidus de colle ou de matériaux provenant d’utilisations précédentes. Utilisez un aspirateur, une brosse ou de l’air comprimé pour dégager les débris de la table, des rainures en T, des pinces et des zones environnantes, car ceux-ci peuvent affecter les mesures et les mouvements.
- Vérification de l'installation de l'outil : assurez-vous que l'outil de coupe ou la sonde appropriée est installée dans la broche et vérifiez qu'elle est correctement serrée. Si vous utilisez un outil d'étalonnage, assurez-vous qu'il correspond au diamètre attendu et qu'il est exempt de défauts ou d'usure.
- Chargement du post-processeur approprié : chargez le logiciel de commande adéquat, qui traduit vos trajectoires d’outil en code G lisible par la machine. Chaque machine CNC et son contrôleur nécessitent un post-processeur compatible pour générer des commandes avec le formatage, les codes de mouvement et les instructions de changement d’outil corrects.
- Vérification du micrologiciel et des paramètres de la machine : assurez-vous que le nombre de pas par unité (mm ou pouces) est correctement configuré pour chaque axe. Vérifiez également les autres paramètres de mouvement, tels que l’accélération, la vitesse maximale et la direction de retour à l’origine, afin de garantir leur conformité avec les spécifications mécaniques de votre machine.
Une préparation adéquate permet d'éviter les erreurs, de gagner du temps et de jeter les bases d'un étalonnage précis.
Guide étape par étape : Calibrage de votre fraiseuse CNC
L'étalonnage de votre fraiseuse CNC garantit que chaque axe se déplace exactement de la distance commandée par votre logiciel de contrôle. Sans un étalonnage correct, même les trajectoires d'outil les mieux conçues peuvent produire des résultats imprécis. Vous trouverez ci-dessous un guide étape par étape pour vous aider à étalonner votre machine et obtenir une précision optimale.
Calibrage des axes (X, Y, Z)
L'étalonnage des axes X, Y et Z garantit que votre routeur CNC se déplace de la distance correcte dans chaque direction conformément aux commandes programmées.
- Marquez un point de départ : placez une règle ou un comparateur numérique le long de l’axe. Déplacez la broche ou la tête de la fraiseuse CNC jusqu’à une position de départ connue et mettez l’axe à zéro dans votre logiciel de commande.
- Commande d'un mouvement défini : utilisez le logiciel de contrôle pour déplacer l'axe d'une distance spécifique, généralement 100 mm ou 4 pouces.
- Mesurer le déplacement réel : mesurer physiquement la distance parcourue par la machine par rapport à son point de départ à l’aide d’un pied à coulisse ou d’une règle de précision.
- Calcul et mise à jour du nombre de pas par unité : en cas d’écart, vous devrez ajuster la valeur du nombre de pas par unité dans votre logiciel de contrôle à l’aide d’une formule simple.
- Répétez pour tous les axes : Répétez cette opération pour les axes X, Y et Z jusqu’à ce que chacun se déplace avec une précision exacte et prévisible.
Calibrage de la perpendicularité de la broche
Assurez-vous que la broche soit parfaitement perpendiculaire au bâti de la machine pour des coupes uniformes, nettes et précises.
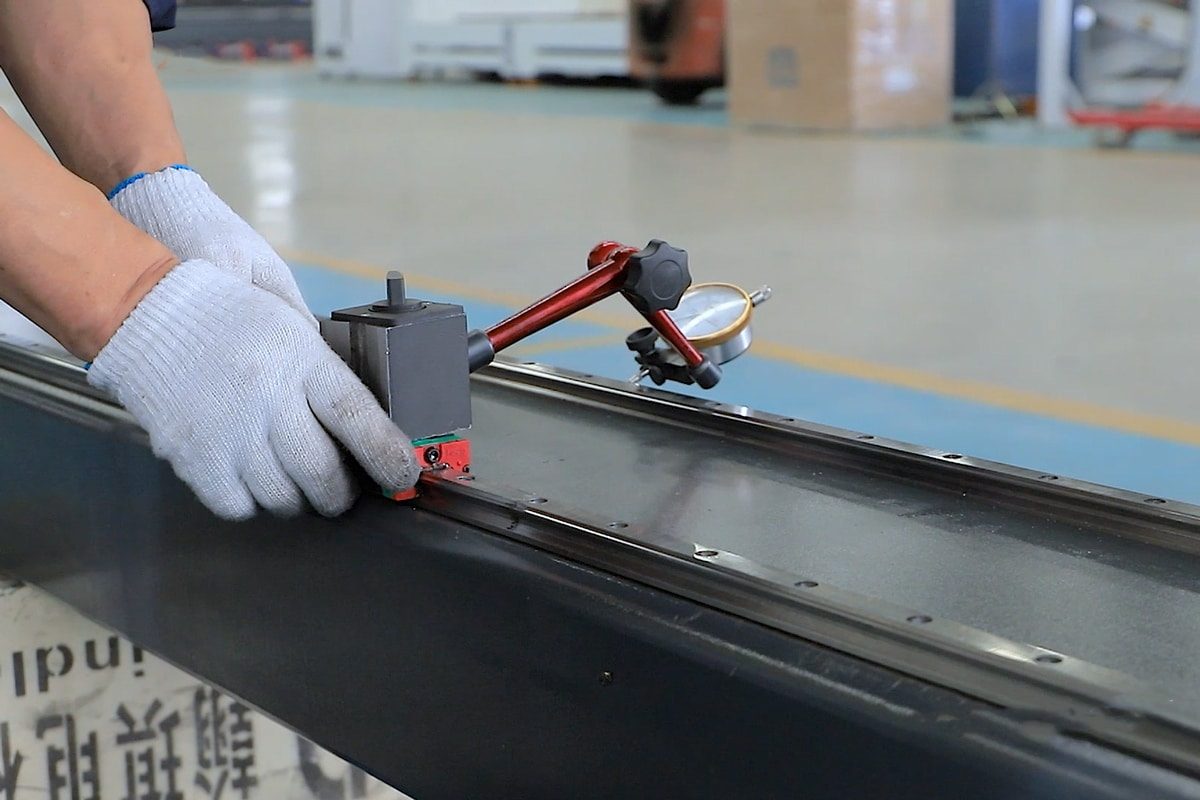
- Montage d'un outil de réglage : Installez un gabarit de réglage ou un comparateur à cadran dans la broche, la pointe de la sonde décrivant une trajectoire circulaire sur le banc.
- Balayage de la surface du lit : Déplacez manuellement ou par à-coups la broche selon une trajectoire circulaire sur la surface du lit, en enregistrant les différences de hauteur affichées sur le comparateur.
- Déterminer le sens d'inclinaison : si l'aiguille monte ou descend, cela indique que la broche n'est pas perpendiculaire à la surface. Le sens d'inclinaison peut être déterminé en fonction du mouvement de l'indicateur.
- Réglage du support de broche ou du portique : desserrez les boulons de fixation et déplacez délicatement la broche ou calez le portique selon les besoins jusqu’à ce que l’indicateur affiche des lectures cohérentes sur tout le pourtour du balayage.
Calibrage du décalage de longueur de l'outil
Indiquez précisément à la fraiseuse CNC la position de la pointe de l'outil le long de l'axe Z afin de garantir une profondeur de coupe précise.
- Choisissez une méthode d'étalonnage de la longueur de l'outil : vous pouvez utiliser une méthode manuelle (papier ou jauge d'épaisseur) ou un dispositif de réglage d'outil automatique/plaque de contact.
- Approchez l'outil de la surface de travail : déplacez-le lentement vers le bas jusqu'à ce qu'il commence à pincer une feuille de papier. On considère généralement que Z = 0.
- Mise à zéro de l'axe Z : Dès que l'outil touche la surface, mettez l'axe Z à zéro dans votre logiciel de contrôle.
- Enregistrement de la longueur de l'outil dans le contrôleur (le cas échéant) : si vous utilisez plusieurs outils, mesurez et enregistrez le décalage de chaque outil à l'aide du tableau d'outils de votre logiciel.
- Utilisation d'une plaque de contact (en option) : Si vous utilisez une plaque de contact, connectez-la correctement et laissez la machine effectuer automatiquement le palpage de la hauteur de l'axe Z. Le logiciel calculera le décalage de longueur d'outil en fonction de l'épaisseur de la plaque de contact.
En suivant ces étapes, vous pouvez améliorer considérablement la précision et la fiabilité de votre fraiseuse CNC. Un étalonnage correct minimise les erreurs dimensionnelles, garantit des coupes régulières et contribue à prolonger la durée de vie de votre machine.
Procédure étape par étape : Mise à zéro de votre routeur CNC
La mise à zéro de votre fraiseuse CNC consiste à indiquer précisément à la machine le point de départ de votre pièce. Toutes les trajectoires d'outil de votre code G sont calculées à partir de cette position. Une mise à zéro incorrecte peut entraîner un usinage au mauvais endroit ou à une profondeur incorrecte. Suivez ce guide étape par étape pour une mise à zéro précise de votre fraiseuse CNC :
Définition du zéro XY
Définissez l'origine horizontale de votre pièce afin que la machine CNC sache où commencer l'usinage.
- Choisissez un point de référence : décidez si vous souhaitez utiliser le coin avant gauche, le centre ou un autre emplacement sur votre matériau comme origine XY. Ce point doit correspondre à l’origine définie dans votre logiciel de FAO.
- Positionnez l'outil : Déplacez manuellement la fraiseuse CNC à l'aide de votre contrôleur ou de votre logiciel pour amener la fraise directement au-dessus du point zéro XY que vous avez choisi.
- Ajustement précis de la position : Déplacez l’outil lentement et avec précaution selon les axes X et Y afin de l’aligner précisément avec le point de référence. Utilisez un alignement visuel ou un bloc de positionnement pour une meilleure précision.
- Mettez X et Y à zéro : une fois alignés, cliquez sur les commandes « Zéro X » et « Zéro Y » de votre logiciel de contrôle. Cela définit le point de départ horizontal de votre programme.
Définition du point zéro Z
Définir le point de référence vertical pour contrôler précisément la profondeur de coupe.
- Choisissez votre surface zéro : décidez si l’axe Z doit être initialisé au niveau du dessus du matériau ou du plateau de la machine. Ce réglage doit correspondre à la configuration de votre logiciel de FAO.
- Utilisation d'une jauge d'épaisseur ou de papier (méthode manuelle) : placez une feuille de papier sous l'outil et abaissez lentement l'axe Z jusqu'à ce que l'outil agrippe le papier. Vous devriez sentir une légère résistance en faisant glisser le papier.
- Mise à zéro de l'axe Z : Une fois la pointe en contact avec la surface, mettez l'axe Z à zéro dans votre logiciel. Retirez le papier et soulevez légèrement l'outil pour éviter les collisions.
- Utilisation d'une plaque de contact (méthode automatique, optionnelle) : si disponible, connectez la plaque de contact, placez-la sur la surface zéro et exécutez la commande de palpage Z. Le système définira automatiquement le zéro Z en compensant l'épaisseur de la plaque.
Sauvegarde et gestion des décalages de pièces
Stockez et gérez vos paramètres de mise à zéro pour la répétabilité et les flux de travail en plusieurs étapes.
- Comprendre les décalages d'origine : La plupart des contrôleurs CNC prennent en charge les systèmes de coordonnées d'origine (par exemple, G54–G59), qui vous permettent d'enregistrer différents points zéro pour diverses tâches ou dispositifs.
- Enregistrement des coordonnées de travail actuelles : Une fois les points zéro X, Y et Z définis, enregistrez-les dans un décalage d’origine spécifique (par exemple, G54). Cela vous permettra de revenir à la même origine même après un arrêt machine ou un changement d’outil.
- Étiquetage et décalage des documents : Conservez une trace de chaque décalage et de sa correspondance (par exemple, « Dispositif 1 – G55, Pièce 2 – G56 »). Cela permet de passer d’un travail à l’autre rapidement et de manière fiable.
- Réutilisation et vérification : avant de commencer une tâche, vérifiez le décalage correct et déplacez la machine jusqu’à X0 Y0 Z0 pour contrôler le positionnement. Ajustez si nécessaire pour garantir la précision des répétitions.
En suivant ces étapes, vous vous assurez que votre fraiseuse CNC démarre chaque opération au bon endroit et effectue les coupes à la profondeur adéquate. La mise à zéro peut paraître simple, mais bien effectuée, elle permet d'éviter des erreurs coûteuses et d'obtenir des résultats professionnels.
Meilleures pratiques pour un étalonnage et un zéro fiables
Pour obtenir des résultats constants et précis avec votre fraiseuse CNC, l'étalonnage et la mise à zéro doivent être effectués avec soin et régularité. Voici quelques bonnes pratiques essentielles pour garantir la haute précision et la répétabilité de votre machine dans le temps :
Effectuer l'entretien de routine
Un entretien régulier est la base d'un fonctionnement fiable et d'un étalonnage précis des routeurs CNC.
- Resserrage : Avec le temps, les vibrations, la poussière et l’usure mécanique peuvent entraîner le desserrage ou le désalignement des composants, ce qui affecte directement la précision de coupe. Il est donc essentiel de resserrer tous les boulons et fixations critiques, notamment autour du portique, du support de broche, des guides linéaires et du châssis.
- Lubrification : Respectez le programme de lubrification de votre machine pour assurer le bon fonctionnement des vis-mères, des vis à billes et des rails linéaires. Utilisez le lubrifiant recommandé et évitez le surdosage, car un excès de graisse peut attirer la poussière et les débris. Nettoyez également régulièrement les composants mobiles afin d’éviter l’accumulation de dépôts qui pourraient entraver leur déplacement.
- Contrôles d'équerrage : Vérifiez l'équerrage de la broche et du portique à l'aide d'un comparateur à cadran ou d'un outil de réglage. Tout défaut d'alignement, dû à un décalage mécanique ou à un choc, doit être corrigé rapidement afin de garantir la précision de coupe.
Enregistrement des données d'étalonnage et réétalonnages de routine
Tenir un registre détaillé des paramètres d'étalonnage de votre routeur CNC est un moyen simple mais efficace de maintenir la précision au fil du temps.
- Tenir un registre d'étalonnage : Consignez dans un journal simple les valeurs d'étalonnage et les réglages. Notez les dates, les mesures, les changements d'outils et le comportement de la machine. Cela vous permettra de repérer les tendances, d'identifier les problèmes récurrents et de rétablir rapidement les paramètres optimaux après des modifications matérielles ou un comportement inattendu.
- Planifiez des réétalonnages réguliers : pour une utilisation occasionnelle, des contrôles mensuels peuvent suffire ; pour un fonctionnement quotidien, une vérification hebdomadaire, voire quotidienne, des paramètres clés peut s’avérer nécessaire. La mise en place d’une procédure de réétalonnage proactive permet de détecter rapidement les écarts mineurs et de préserver ainsi les performances et la fiabilité optimales de votre routeur CNC.
Utilisation de systèmes de sondage pour garantir la cohérence
Les systèmes de palpage sont des outils performants qui améliorent la précision et la répétabilité des processus d'étalonnage et de mise à zéro des fraiseuses CNC. Une plaque de contact est généralement utilisée pour définir automatiquement le point zéro de l'axe Z. Lorsque l'outil entre en contact avec la plaque conductrice, la machine enregistre la hauteur exacte et s'adapte à l'épaisseur de la plaque, garantissant ainsi une origine de l'axe Z précise et constante. Lors des changements d'outils, un capteur de longueur d'outil automatique peut être installé pour mesurer et enregistrer la longueur exacte de chaque outil, éliminant ainsi la remise à zéro manuelle entre les opérations. En intégrant des systèmes de palpage à votre flux de production, vous standardisez le processus d'étalonnage et de mise à zéro.
Considérations environnementales
Les fluctuations de température, l'humidité, la poussière et les vibrations peuvent toutes introduire des variables qui affectent la précision.
- Les variations de température peuvent entraîner la dilatation ou la contraction des matériaux. Pour des résultats optimaux, utilisez votre fraiseuse CNC dans un environnement à température contrôlée et évitez de calibrer la machine immédiatement après sa mise en marche, car les composants internes peuvent encore être en train de chauffer.
- L'humidité peut provoquer la corrosion des composants métalliques et des connexions électriques si elle n'est pas correctement maîtrisée. Utilisez un déshumidificateur ou un système de climatisation si votre atelier se situe dans une région à forte humidité.
- L'accumulation de poussière et de débris provenant des opérations d'usinage peut perturber le fonctionnement des rails linéaires, des vis à billes et des capteurs, entraînant des blocages ou des mouvements imprécis. Un nettoyage régulier à l'aspirateur ou à l'air comprimé est nécessaire.
- Les vibrations, qu'elles proviennent de la machine elle-même ou d'équipements voisins, peuvent progressivement desserrer les boulons ou modifier l'alignement mécanique. Installez votre fraiseuse CNC sur une surface stable et plane et vérifiez régulièrement le jeu mécanique.
En suivant ces bonnes pratiques, vous créez une base solide pour la précision et les performances à long terme de votre routeur CNC.
Quand recalibrer ou remettre à zéro
Le recalibrage ou la remise à zéro de votre fraiseuse CNC ne doit pas être considéré comme une opération ponctuelle ; ces deux opérations doivent être répétées dans des conditions spécifiques afin de garantir le fonctionnement optimal de votre machine. Vous trouverez ci-dessous les principales situations où un recalibrage ou une remise à zéro est nécessaire.
- Après assemblage ou déplacement de la machine : Si vous venez d’assembler votre routeur CNC ou de le déplacer, un recalibrage est nécessaire. Le déplacement physique peut affecter l’alignement du bâti, la perpendicularité de la broche et la course des axes en raison des mouvements ou des vibrations pendant le transport.
- Après remplacement ou maintenance de composants : lors du remplacement de courroies, moteurs, vis-mères, supports de broche ou tout autre composant critique, recalibrez vos axes et vérifiez à nouveau l’équerrage. Les nouvelles pièces peuvent avoir un comportement différent ou modifier les réglages d’alignement précédents.
- Après un choc ou une erreur de trajectoire d'outil inattendue : si votre fraiseuse CNC heurte la pièce ou la table suite à une erreur de programmation ou un mauvais alignement, cela peut fausser les positions zéro ou endommager des composants mécaniques. Inspectez toujours la machine et effectuez un nouveau zéro (ou un recalibrage) avant de lancer la prochaine opération.
- Lors du changement de matériaux ou d'outillage : différents matériaux peuvent nécessiter de nouveaux réglages de l'axe Z zéro en fonction de la hauteur ou de l'épaisseur de la surface. De même, à chaque changement d'outil, il est nécessaire de réinitialiser l'axe Z zéro ou d'utiliser une sonde de compensation de longueur d'outil.
- Après une mise à jour du micrologiciel ou du logiciel : les modifications apportées au logiciel ou au micrologiciel peuvent réinitialiser ou modifier les valeurs d’étalonnage, les paramètres par défaut ou le comportement du post-processeur. Après toute mise à jour, vérifiez que les configurations de votre machine (pas par unité, décalages et longueur d’outil) restent correctes.
- De façon régulière : même sans déclencheur spécifique, un réétalonnage régulier est une bonne pratique. Pour une utilisation occasionnelle, des vérifications mensuelles peuvent suffire. Pour une production commerciale quotidienne, des vérifications hebdomadaires, voire quotidiennes, garantissent des résultats constants.
- Lorsque la précision dimensionnelle diminue : si vous constatez que les pièces ne s’emboîtent plus correctement, que les découpes sont hors dimension ou que les profondeurs de gravure sont irrégulières, c’est un signe évident qu’un réétalonnage ou une remise à zéro est nécessaire. Un essai de découpe sur une chute de matériau peut permettre de le confirmer.
Un étalonnage et une remise à zéro réguliers garantissent le bon fonctionnement de votre fraiseuse CNC et la précision attendue. Intégrez ces opérations à votre flux de travail habituel pour des résultats fiables et de haute qualité à chaque utilisation.
Résumer
L'étalonnage et la mise à zéro de votre fraiseuse CNC sont des étapes fondamentales qui garantissent la précision, la régularité et la fiabilité de ses performances. En étalonnant soigneusement les axes X, Y et Z, en alignant la broche et en définissant précisément les points zéro, vous posez les bases d'un usinage de haute qualité et d'un flux de travail efficace. Intégrer l'étalonnage et la mise à zéro à votre processus de production vous permettra d'éviter des erreurs coûteuses, de prolonger la durée de vie de votre équipement et d'obtenir des résultats professionnels en toute confiance.
Si vous recherchez une fraiseuse CNC fiable et performante, AccTek CNC est un choix de confiance. Que vous travailliez le bois, la signalétique, le travail des métaux ou la fabrication sur mesure, AccTek propose une large gamme de solutions CNC adaptées à différents matériaux et applications. Grâce à un support technique professionnel et un service client réactif, AccTek garantit à chaque utilisateur une utilisation en toute confiance et des résultats exceptionnels.