
- 15-20 minutes de lecture
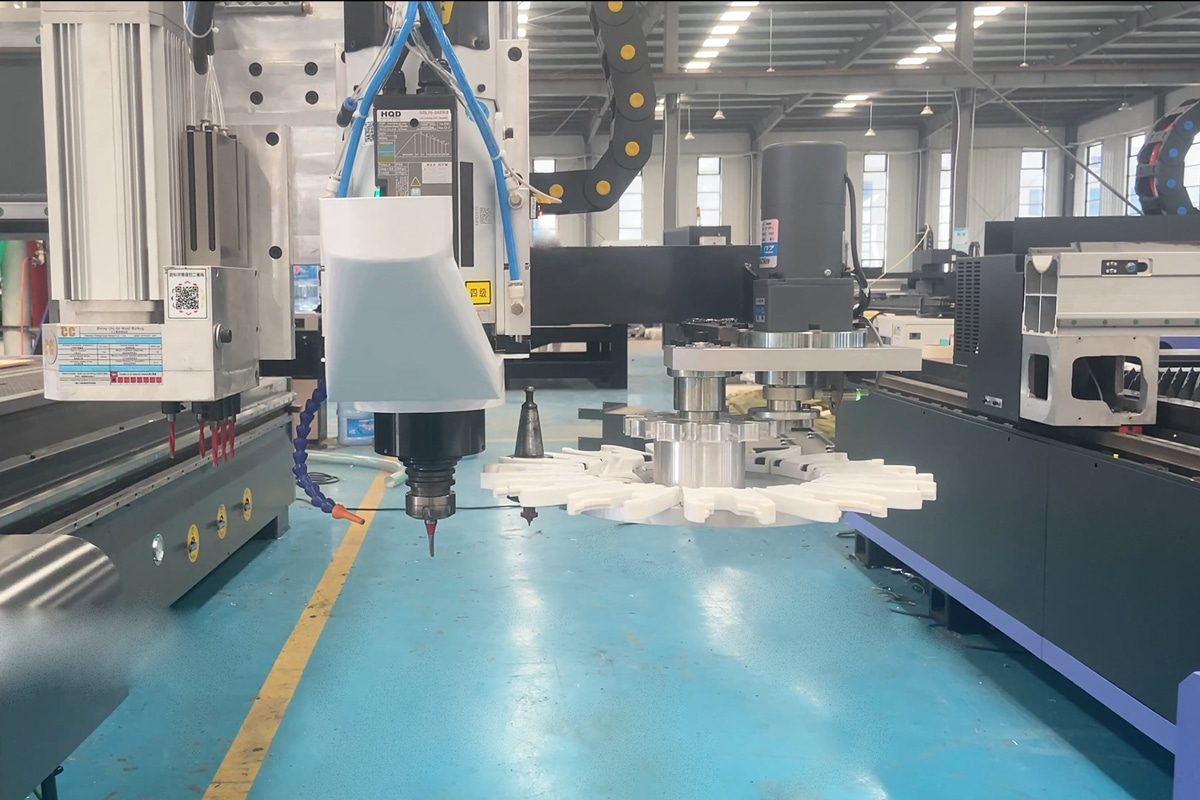
Dans le fraisage CNC moderne, l'efficacité, la précision et l'automatisation ne sont plus optionnelles : elles sont essentielles. Au cœur de ces objectifs se trouve le système de changeur d'outils automatique (ATC), un mécanisme qui permet un remplacement fluide des outils de coupe sans intervention manuelle. Du magasin d'outils où les outils sont stockés à la broche où s'effectue la coupe, chaque composant du système ATC fonctionne en parfaite harmonie pour garantir des changements d'outils automatisés et sans faille. Mais comment fonctionne exactement un système ATC ? Comment un outil se déplace-t-il du magasin d'outils à la broche avec un alignement parfait à chaque fois ?
Cet article examine en détail le fonctionnement des systèmes de changement d'outils automatique (ATC) des fraiseuses CNC . Nous explorerons les composants clés, notamment les porte-outils, les actionneurs, les capteurs et le logiciel de commande, et expliquerons étape par étape le processus de changement d'outil. Vous découvrirez également différents modèles d'ATC, leurs dispositifs de sécurité, les pratiques de maintenance et des conseils de dépannage, autant d'éléments essentiels pour optimiser les performances de la machine. En comprenant le déplacement des outils « du magasin à la broche », les opérateurs et les techniciens peuvent garantir un fonctionnement fiable, réduire les erreurs et tirer pleinement parti des avantages du fraisage CNC automatisé.
Qu'est-ce qu'un changeur d'outils automatique (ATC) ?
Le changeur d'outils automatique (ATC) est l'une des innovations les plus marquantes des routeurs CNC modernes. Il permet aux machines d'effectuer des opérations complexes en plusieurs étapes sans intervention constante de l'opérateur. En examinant sa définition, ses fonctions principales et en le comparant au changement d'outils manuel traditionnel, on comprend mieux pourquoi les systèmes ATC sont devenus une norme dans les environnements d'usinage modernes.
Définition et fonctions principales
Un changeur d'outils automatique (ATC) est un système de précision intégré aux routeurs CNC qui permet de changer automatiquement les outils de coupe sans intervention manuelle. Au lieu d'arrêter la machine, l'ATC effectue la séquence complète grâce à une série coordonnée d'actions mécaniques. Ce processus automatisé réduit non seulement les temps d'arrêt, mais permet également à la fraiseuse CNC de réaliser des opérations d'usinage en plusieurs étapes de manière efficace et précise. Fondamentalement, un ATC remplit trois fonctions principales :
- Rangez vos différents outils dans un classeur ou un support organisé.
- Sélectionnez et récupérez l'outil approprié en fonction des instructions programmées.
- Fixez solidement le nouvel outil dans la broche et vérifiez qu'il est prêt pour l'usinage.
Ces fonctions permettent aux routeurs CNC de passer en douceur d'une tâche à l'autre, comme le dégrossissage, le profilage, le perçage, le rainurage, le fraisage et la finition, sans intervention de l'opérateur.
Comparaison entre le changement d'outils automatique (ATC) et le changement d'outils manuel
Alors que les changements d'outils manuels dépendent fortement de l'intervention de l'opérateur et varient selon son habileté et sa technique, les systèmes de changement d'outils automatiques (ATC) automatisent l'ensemble du processus grâce à une commande mécanique et électronique précise. Ce contraste explique pourquoi les ATC deviennent de plus en plus indispensables dans les environnements de fraisage CNC modernes. Voici les principales différences entre le changement d'outils manuel et automatique :
- Rapidité : Le changement d’outils manuel peut prendre plusieurs minutes, surtout pour les opérateurs inexpérimentés. Avec un changeur d’outils automatique (ATC), le changement d’outils s’effectue en quelques secondes, réduisant considérablement le temps de cycle.
- Précision : La profondeur d’insertion de l’outil, le serrage de la pince et les décalages peuvent varier d’un opérateur à l’autre, entraînant des variations. Le changement d’outil automatique (ATC) contrôle la force de serrage et le positionnement de l’outil par la machine, garantissant ainsi une précision constante.
- Efficacité du flux de travail : Le mode manuel exige une intervention constante de l’opérateur et des arrêts machine fréquents. Le changeur d’outils automatique (ATC) permet un usinage en continu, même pour les tâches nécessitant plusieurs outils.
- Réduction des erreurs : Le réglage manuel présente un risque plus élevé d’erreurs d’installation, d’alignement ou de décalage des outils. Les capteurs du changeur automatique d’outils (ATC) confirment l’engagement correct des outils, réduisant ainsi les erreurs humaines.
- Impact sur la productivité : La commande manuelle convient aux tâches simples ou aux changements d’outils peu fréquents. Le changeur d’outils automatique (ATC) est idéal pour les tâches complexes en plusieurs étapes et les environnements de production à haut volume.
Grâce à sa capacité à stocker les outils, à les sélectionner automatiquement et à les fixer avec précision, un changeur d'outils automatique offre des avantages considérables par rapport au changement d'outils manuel, tant en termes de rapidité que de fiabilité. Cette comparaison met en évidence le temps et la variabilité engendrés par les changements manuels et souligne l'importance de l'automatisation pour maintenir la productivité et la précision. La compréhension de ces concepts fondamentaux permet d'aborder les différents composants d'un système de changeur d'outils automatique et leur fonctionnement conjoint pour un déplacement efficace des outils du magasin à la broche.
Composants clés d'un système ATC de routeur CNC
Le changeur d'outils automatique d'une fraiseuse CNC fonctionne grâce à un réseau coordonné de composants mécaniques, pneumatiques et électroniques. Chaque pièce joue un rôle spécifique pour garantir le stockage sécurisé des outils, leur sélection précise et leur transfert fluide vers et depuis la broche. La compréhension de ces composants permet aux opérateurs de résoudre les problèmes, de maintenir les performances et d'apprécier l'ingénierie du changement d'outils automatique.
Porte-outils / Magasin d'outils
Le magasin d'outils est le centre de rangement de tous les outils de coupe utilisés dans le processus d'usinage. Il organise les outils dans des logements ou des fentes fixes, garantissant à chacun un emplacement désigné pour un accès rapide. Les types courants comprennent :
- Porte-outils linéaires : simples, abordables et montés le long du banc ou du portique de la machine.
- Magasins à carrousel ou à disque : accès plus rapide aux outils grâce à une structure rotative.
- Magasins à chaîne : Systèmes haute capacité pour grandes fraiseuses CNC industrielles.
Un magasin robuste et protégé contre la poussière assure un rangement fiable des outils et empêche toute contamination susceptible d'affecter la précision du serrage.
Porte-outils et pinces
Les porte-outils relient l'outil de coupe à la broche et assurent un alignement précis et un équilibrage de rotation optimal. Les routeurs CNC équipés de systèmes ATC utilisent généralement des interfaces de porte-outils standardisées pour garantir la compatibilité et la précision. Les types les plus courants sont :
- ISO (ex. ISO30) : Largement utilisé dans les routeurs de menuiserie ; durable et polyvalent.
- BT (ex. BT30, BT40) : Équilibré et symétrique pour l'usinage à grande vitesse.
- HSK (ex. HSK63) : Offre une excellente précision et rigidité, notamment pour les applications à haut régime.
- Pinces ER : Ce sont les pinces les plus utilisées grâce à leur flexibilité et leur précision. Elles existent en différentes tailles pour s’adapter aux diamètres de queue d’outil variés.
Les porte-outils appropriés réduisent les vibrations, maintiennent la précision de coupe et permettent un usinage à grande vitesse.
Actionneurs pneumatiques ou électriques
Les systèmes ATC utilisent des actionneurs pour serrer et libérer les outils. La plupart des routeurs CNC utilisent des systèmes pneumatiques qui fournissent une pression constante pour actionner le mécanisme de traction de la broche. Leurs fonctions comprennent :
- Activation de la séquence de serrage/désactivation
- Déclenchement de l'outil de contrôle
- Actionnement des vérins pneumatiques dans le magasin ou le bras de changement
Une pression d'air stable est nécessaire, car les fluctuations peuvent entraîner des changements d'outils infructueux ou des conditions de serrage dangereuses.
Broche avec mécanisme de serrage automatique
La broche est équipée d'une barre de traction interne qui maintient le porte-outil grâce à un ressort ou à une pression pneumatique. Lors d'un changement d'outil, le système relâche momentanément la tension pour permettre l'insertion ou le retrait de l'outil. Principales caractéristiques :
- Roulements de haute précision
- Capteurs de présence d'outils
- Mécanismes de sécurité anti-chute
- Orifices de soufflage d'air pour éliminer la poussière avant le serrage
Cela assure un maintien sûr de l'outil et réduit le risque de glissement lors de la coupe à grande vitesse.
Système de mesure de la longueur des outils
Pour garantir une profondeur de coupe précise et éviter les collisions, la fraiseuse CNC doit mesurer la longueur de chaque outil après son installation. Deux principaux types de systèmes de mesure d'outils sont utilisés :
- Dispositifs de réglage d'outils de contact : L'outil entre en contact avec un bloc de capteur calibré pour enregistrer la longueur.
- Systèmes de mesure d'outils laser : Un faisceau détecte avec précision les pointes des outils pour une précision accrue.
La détection automatique des décalages permet à la machine d'ajuster les trajectoires de coupe sans étalonnage manuel.
Système de contrôle et logiciel
La commande numérique (CNC) est le « cerveau » qui coordonne l'ensemble du mécanisme de changement d'outils automatique (ATC). Elle gère :
- Numéros et affectations des outils dans le tableau des outils
- Commandes de changement d'outil (généralement via des macros M6)
- Séquences de déplacement vers et depuis le magasin
- Contrôles de sécurité et retour d'information des capteurs
- Instructions de détection et de récupération des erreurs
Une logique de contrôle bien programmée empêche les collisions, assure des transitions en douceur et synchronise les changements d'outils avec les opérations d'usinage.
Chaque composant du système de changement d'outils automatique (ATC) d'une fraiseuse CNC fonctionne de concert pour assurer un changement d'outils rapide, précis et fiable. En comprenant le fonctionnement et l'interaction de ces pièces, les opérateurs peuvent entretenir efficacement leurs machines, résoudre les problèmes rapidement et tirer pleinement parti des avantages de l'automatisation par rapport aux changements d'outils manuels. Ces connaissances nous permettent d'explorer étape par étape le processus de changement d'outils, en montrant comment les outils passent sans interruption du magasin à la broche dans une séquence entièrement automatisée.
Séquence complète de changement d'outil : fonctionnement du système
Comprendre le fonctionnement étape par étape du changeur d'outils automatique (ATC) d'une fraiseuse CNC permet de saisir comment la précision, la vitesse et la fiabilité sont atteintes lors de l'usinage automatisé. La séquence comprend plusieurs mouvements coordonnés, contrôlés par le logiciel de la machine et exécutés par des composants mécaniques tels que la broche, le magasin d'outils, les actionneurs et les capteurs. Vous trouverez ci-dessous le détail du processus, du magasin d'outils à la broche.
Préparation avant changement d'outil
Avant tout déplacement d'outil, la commande numérique s'assure que la machine est dans un état sûr :
- La broche cesse de tourner et, si nécessaire, refroidit.
- La machine se déplace vers une position de changement d'outil désignée, souvent à une hauteur de sécurité au-dessus de la pièce à usiner.
- Des capteurs vérifient qu'aucune obstruction n'existe entre la broche et le magasin.
- Le contrôleur active la commande de changement d'outil (généralement M6).
Cette préparation permet d'éviter les collisions et assure un changement d'outil fluide et contrôlé.
Processus de mise en production des outils
L'outil actuellement installé est libéré de la broche :
- Des actionneurs pneumatiques ou électriques libèrent la barre de traction, permettant ainsi au porte-outil de se désengager.
- Les capteurs confirment que l'outil a été entièrement desserré.
- L'outil est abaissé avec précaution ou déplacé vers une position intermédiaire avant d'être transféré dans le magasin.
Cette étape exige de garantir la précision afin d'éviter d'endommager l'outil et de maintenir l'alignement.
Passer au magazine Tool
Une fois libéré, l'outil ou la broche se déplace vers le magasin :
- Pour les magasins linéaires, la broche se déplace le long du portique jusqu'à la fente appropriée.
- Pour les chargeurs de type carrousel ou disque, le mécanisme rotatif positionne le logement requis sous la broche.
- Des capteurs vérifient que le logement de l'outil est correctement aligné et prêt à recevoir l'outil.
Cette étape permet de s'assurer que les anciens et les nouveaux outils sont positionnés avec précision pour une manipulation en toute sécurité.
Placement des outils dans le magasin
L'outil retiré est placé dans son emplacement de magasin prévu à cet effet :
- Le positionnement est soigneusement contrôlé afin d'éviter tout désalignement ou blocage.
- Certains systèmes utilisent un bref jet d'air comprimé pour nettoyer le logement ou le porte-outil avant le rangement.
- Des capteurs confirment que l'outil est bien en place dans son logement.
Un rangement adéquat permet de maintenir l'organisation du magasin et de garantir que les outils sont prêts pour la prochaine opération.
Récupérer le nouvel outil
Le contrôleur aérien récupère l'outil suivant dans le magasin :
- La broche ou le bras de changement d'outil se déplace vers la fente désignée contenant le nouvel outil.
- L'outil est engagé par la barre de traction de la broche et serré à l'aide d'actionneurs pneumatiques ou électriques.
- Des capteurs confirment le bon engagement de l'outil et le serrage sécurisé.
À ce stade, la précision est nécessaire pour éviter le faux-rond, garantir la longueur correcte de l'outil et maintenir la qualité d'usinage.
Vérification après changement d'outil
Une fois le nouvel outil installé, le système effectue plusieurs vérifications avant de reprendre l'usinage :
- La mesure de la longueur de l'outil met automatiquement à jour les décalages CNC.
- Des capteurs vérifient que l'outil est correctement positionné et prêt à couper.
- Des contrôles optionnels de faux-rond ou de vibrations peuvent être effectués.
- Une fois toutes les confirmations positives, la machine reprend le parcours d'outil programmé.
Cette dernière étape garantit que le nouvel outil est parfaitement prêt à l'emploi, assurant ainsi précision et sécurité.
La séquence complète de changement d'outil illustre comment une fraiseuse CNC à changement d'outil automatique (ATC) transforme un processus manuel potentiellement lent en une opération rapide et automatisée. La compréhension de cette séquence permet aux opérateurs et techniciens de mieux appréhender la conception des systèmes ATC et de garantir un fonctionnement optimal de leurs machines lors de tâches de production multi-outils.
Capteurs, dispositifs de sécurité et diagnostics
Tandis que les composants mécaniques d'une fraiseuse CNC à changement d'outil automatique (ATC) gèrent le déplacement physique des outils, les capteurs, les dispositifs de sécurité et les diagnostics du système garantissent la précision et la fiabilité de chaque changement d'outil. Ces éléments surveillent la présence de l'outil, préviennent les collisions, détectent les erreurs et fournissent des informations essentielles à la commande numérique. En intégrant les systèmes de sécurité et de diagnostic aux opérations mécaniques, les ATC maintiennent une haute précision, réduisent les temps d'arrêt et protègent à la fois la machine et l'opérateur lors des changements d'outils automatisés.
Capteurs de présence d'outil et de serrage
Les capteurs jouent un rôle essentiel pour vérifier que chaque outil est correctement engagé et sécurisé :
- Des capteurs optiques ou mécaniques détectent si l'outil est complètement inséré dans la broche.
- Le système peut confirmer le serrage réussi et empêcher le démarrage de l'usinage si l'outil est mal aligné ou manquant.
- Ces capteurs aident également le système ATC à détecter les emplacements de magasin vides ou un positionnement incorrect de l'outil.
En fournissant un retour d'information en temps réel, les capteurs d'outils garantissent que chaque changement d'outil est effectué de manière sûre et fiable.
Systèmes de prévention des collisions
Les systèmes ATC intègrent des dispositifs de sécurité pour prévenir les collisions entre les pièces mobiles :
- Des capteurs de proximité surveillent les positions de la broche, du changeur d'outils et du magasin.
- Les interrupteurs de fin de course et les limites logicielles arrêtent la machine si les composants dépassent les limites de sécurité.
- La logique de commande coordonnée garantit que les outils et les axes de la machine n'interfèrent jamais entre eux lors d'un changement.
Le système anticollision protège à la fois la machine et les outils de coupe contre les dommages, réduisant ainsi les temps d'arrêt et les coûts de réparation.
Systèmes de prévention et de soufflage de la poussière
La poussière et les débris peuvent compromettre la précision du serrage et les performances du capteur. De nombreux systèmes ATC comprennent :
- Buses de soufflage d'air pour nettoyer les logements et les tiges des outils avant leur utilisation.
- Des protections ou des carénages autour du chargeur pour réduire l'accumulation de poussière.
Le maintien d'un environnement propre améliore la durée de vie des outils, la fiabilité des broches et la précision des capteurs.
Arrêt d'urgence et gestion des erreurs
Même avec une automatisation avancée, des erreurs inattendues peuvent survenir. Les systèmes de contrôle aérien comprennent :
- Fonctions d'arrêt d'urgence qui immobilisent immédiatement la machine en cas de problème.
- Alarmes et diagnostics du contrôleur pour signaler les problèmes tels que les outils desserrés, les poches mal alignées ou les défaillances des capteurs.
- Certaines machines disposent de procédures de récupération automatique, permettant une reprise sûre des opérations après des erreurs mineures.
Ces dispositifs de sécurité et outils de diagnostic aident les opérateurs à résoudre rapidement les problèmes tout en minimisant les risques d'accidents ou d'endommagement des machines.
Les capteurs, les mécanismes de sécurité et les systèmes de diagnostic sont essentiels au bon fonctionnement des changeurs d'outils automatiques (ATC). Ils garantissent le serrage correct des outils, la sécurité des mouvements et la détection des problèmes potentiels avant qu'ils ne causent des dommages. Associés aux composants mécaniques, ces systèmes permettent aux routeurs CNC d'effectuer des changements d'outils rapides, précis et sûrs, assurant ainsi un usinage continu avec un risque minimal et une efficacité maximale.
Intégration avec les logiciels de FAO et la commande machine
Un changeur d'outils automatique est optimal lorsqu'il fonctionne en parfaite harmonie avec le logiciel FAO et la commande numérique de la fraiseuse CNC. Cette intégration garantit des changements d'outils précis, effectués au moment opportun, avec l'outil et les réglages appropriés, et en parfaite synchronisation avec le programme d'usinage. En associant les actions mécaniques du changeur d'outils automatique à l'intelligence du logiciel, les opérateurs peuvent réaliser efficacement des opérations complexes multi-outils, réduire les temps d'arrêt et maintenir une précision d'usinage constante.
Configuration et identification de la table à outils
Le logiciel de FAO et la commande numérique s'appuient sur une table d'outils contenant des informations sur chaque outil de coupe, notamment :
- Numéro et identifiant de l'outil
- Type d'outil (ex. fraise, foret, mèche à graver)
- Diamètre, longueur et décalages de l'outil
- Vitesses de broche et avances recommandées
Lorsque le programme CNC requiert un changement d'outil, le changeur d'outils automatique (ATC) utilise cette table pour identifier l'outil approprié dans le magasin et le prélever avec précision. La mise à jour et l'exactitude de cette table d'outils contribuent au bon fonctionnement du changeur d'outils automatique de la fraiseuse CNC.
Commandes de changement d'outil
Les changements d'outils automatiques sont déclenchés par des commandes G-code standard, le plus souvent la commande M6. Le processus fonctionne comme suit :
- Le programme FAO insère la commande M6 au point approprié dans la trajectoire d'outil.
- La commande numérique interprète la commande et lance la séquence ATC.
- La broche s'arrête, se déplace vers une position sûre, libère l'outil actuel et récupère le nouveau.
- Des capteurs confirment l'engagement de l'outil avant la reprise de l'usinage.
Certaines commandes numériques avancées permettent des macros ATC personnalisées pour la manipulation d'outils spécialisés, améliorant ainsi la flexibilité et l'efficacité.
Synchronisation avec les trajectoires d'outils
L'intégration transparente garantit que les changements d'outils sont coordonnés avec le programme d'usinage :
- Avant tout changement, le contrôleur déplace la broche vers une position sûre au-dessus de la pièce à usiner.
- Les corrections d'outils sont automatiquement appliquées après la mesure ou la vérification.
- La trajectoire d'outil générée par le logiciel de FAO reprend précisément là où elle s'était arrêtée, évitant ainsi les erreurs ou les collisions.
Une synchronisation adéquate réduit les temps d'arrêt et permet à la machine d'exécuter des opérations complexes et multi-outils sans intervention manuelle.
Prévention et diagnostic des erreurs
L'intégration permet également la surveillance au niveau logiciel et la gestion des erreurs :
- Le contrôleur vérifie la présence de l'outil, l'alignement du magasin et la disponibilité de la broche.
- Des alarmes ou des pauses automatiques se produisent en cas d'outil manquant ou de défaillance du serrage.
- Les systèmes avancés peuvent enregistrer l'utilisation des outils, suivre leur usure et alerter les opérateurs lorsqu'une maintenance est nécessaire.
Cette combinaison d'intelligence matérielle et logicielle rend les systèmes de contrôle aérien plus sûrs, plus fiables et plus productifs.
L'intégration des systèmes de changement d'outils automatique (ATC) aux logiciels de FAO et à la commande machine transforme le changement d'outils, d'une tâche mécanique, en un processus entièrement automatisé et intelligent. L'identification coordonnée des outils, les commandes de changement et la synchronisation des trajectoires garantissent le bon déroulement des opérations multi-outils, avec précision et sécurité. Ce niveau d'intégration améliore non seulement la productivité, mais aussi la fiabilité et la précision du fraisage CNC, faisant de l'usinage automatisé une solution pratique et performante pour la production moderne.
Exigences de maintenance pour les systèmes de contrôle de la circulation aérienne
Le changeur d'outils automatique (ATC) est un élément essentiel à l'efficacité et à la précision d'une fraiseuse CNC, mais comme tout système mécanique, il nécessite un entretien régulier pour fonctionner de manière optimale. Négliger cet entretien peut entraîner un mauvais alignement des outils, une défaillance du système de serrage, voire des dommages à la broche, ce qui engendre des temps d'arrêt coûteux et une baisse de la qualité d'usinage. L'entretien des systèmes ATC peut être classé en tâches quotidiennes, hebdomadaires/mensuelles et à long terme.
Maintenance quotidienne
Des tâches régulières et simples garantissent la propreté, la lubrification et l'étalonnage du système, permettant ainsi des changements d'outils efficaces et minimisant les temps d'arrêt en production. Voici les principaux éléments de la maintenance quotidienne d'un changeur d'outils automatique :
- Nettoyage des porte-outils et des logements : Enlever la poussière, les copeaux et les débris du magasin et de la broche pour éviter les erreurs de serrage.
- Vérification des conduites pneumatiques et de la pression d'air : s'assurer que les actionneurs fonctionnent correctement et avec une force constante.
- Inspection visuelle : recherchez les signes évidents d’usure, les boulons desserrés ou les composants mal alignés.
- Contrôle de la lubrification : Certains systèmes nécessitent une légère lubrification des pièces mobiles afin de réduire la friction.
L'exécution quotidienne de ces tâches permet de faciliter les changements d'outils et d'éviter que les problèmes mineurs ne s'aggravent.
Maintenance hebdomadaire/mensuelle
L'entretien quotidien vise à maintenir le système ATC propre et fonctionnel, tandis que l'entretien hebdomadaire et mensuel garantit la lubrification, le calibrage et le contrôle minutieux de l'usure des composants clés. Voici les tâches essentielles à effectuer chaque semaine ou chaque mois :
- Lubrification des composants coulissants ou rotatifs : les roulements, les guides linéaires et les glissières d’actionneurs nécessitent une lubrification adéquate pour un mouvement régulier.
- Inspection des barres de traction, des pinces et des dispositifs de serrage : vérifier l’usure, la déformation ou les dommages qui pourraient affecter la précision du serrage.
- Inspection des capteurs : s’assurer que les capteurs optiques ou mécaniques sont propres et fonctionnent correctement.
- Inspection des chargeurs : Vérifiez que les porte-outils ne sont ni usés ni mal alignés et que les outils s'y insèrent correctement.
Ce niveau de maintenance contribue à prévenir les pannes mécaniques et à maintenir le système ATC en fonctionnement optimal.
Entretien à long terme
La maintenance à long terme se concentre sur les tâches préventives, le remplacement des composants et l'étalonnage afin de garantir un fonctionnement optimal et une précision maximale du contrôleur de vitesse automatique (ATC) pendant des années. Ce niveau de maintenance implique une inspection et un étalonnage plus approfondis :
- Remplacement des composants usés : les ressorts, les joints pneumatiques, les pièces d’actionneur ou les porte-outils usés doivent être remplacés avant toute panne.
- Calibrage du système de mesure d'outil : assurez-vous d'une détection précise de la longueur de l'outil et de réglages de décalage appropriés.
- Mises à jour du contrôleur et du micrologiciel : Maintenez le contrôleur CNC et le logiciel ATC à jour pour une fonctionnalité et une sécurité améliorées.
- Diagnostic complet du système : Effectuer périodiquement un contrôle complet du fonctionnement du changeur d’outils automatique (ATC), y compris la récupération des outils, le serrage et le retour d’information des capteurs.
Ces tâches prolongent la durée de vie du système ATC et assurent un fonctionnement fiable et de haute précision pendant des années d'utilisation.
Un entretien régulier du système de changement d'outils automatique (ATC) d'une fraiseuse CNC est essentiel à sa fiabilité, sa précision et sa sécurité. Le nettoyage et l'inspection quotidiens, la lubrification et le contrôle des capteurs hebdomadaires, ainsi que le remplacement et l'étalonnage réguliers des composants garantissent le bon fonctionnement de l'ATC. Un système bien entretenu réduit non seulement les temps d'arrêt et les coûts de réparation, mais assure également des changements d'outils constants, protégeant ainsi les outils et la broche tout en optimisant la productivité.
Problèmes courants et conseils de dépannage pour les systèmes de contrôle aérien
Bien que les systèmes de changement d'outils automatique (ATC) soient conçus pour la fiabilité et la précision, comme toute machine complexe, ils peuvent rencontrer des problèmes ponctuels. Comprendre les problèmes courants et savoir les résoudre permet de minimiser les temps d'arrêt et de garantir des changements d'outils fluides. Cette section met en lumière certains des problèmes les plus fréquents des ATC et propose des solutions pratiques pour les résoudre.
L'outil ne change pas correctement
Le problème le plus fréquent avec les systèmes ATC est l'échec du changement d'outil. L'outil peut ne pas être récupéré du magasin ou ne pas s'engager dans la broche. Voici quelques conseils de dépannage :
- Vérifiez l'alignement du magasin d'outils : assurez-vous que le magasin d'outils est aligné avec la broche et que les logements d'outils sont correctement positionnés.
- Inspection des actionneurs et de la pression d'air : Vérifiez que les actionneurs pneumatiques ont une pression d'air suffisante et qu'il n'y a pas de fuites d'air dans le système.
- Nettoyage et inspection des capteurs : assurez-vous que les capteurs de présence d’outil et de serrage sont propres et fonctionnent correctement. Testez les capteurs en actionnant manuellement l’outil et en vérifiant le retour d’information.
- Déblocage du chargeur : vérifiez la présence de débris ou d’outils mal positionnés à l’intérieur du chargeur. Débloquez tout blocage et assurez-vous que le chargeur tourne librement.
- Inspectez la barre de traction et le mécanisme de serrage : si l’outil n’est pas correctement engagé, vérifiez l’état de la barre de traction de la broche (absence de dommages et d’usure). Remplacez les pièces usées pour rétablir un serrage correct.
Outil mal fixé
L'outil peut ne pas être correctement fixé dans la broche, ce qui peut entraîner un glissement de l'outil pendant l'usinage. Voici quelques conseils de dépannage :
- Vérifiez le mécanisme de serrage : inspectez la barre de traction et la surface de serrage afin de déceler toute usure ou tout dommage. Remplacez les pièces usées pour garantir un serrage optimal.
- Vérifiez la pression d'air : assurez-vous que le système pneumatique fournit une pression d'air suffisante pour le serrage, généralement entre 6 et 8 bars. Inspectez les filtres et les régulateurs d'air pour détecter tout blocage ou dommage.
- Alignez la broche et le porte-outil : vérifiez que le porte-outil s’emboîte correctement dans la broche. Un mauvais alignement peut empêcher un serrage correct et peut être dû à des porte-outils usés ou endommagés.
Outil non détecté par les capteurs
Le système ATC ne détecte pas l'outil, ce qui provoque une erreur ou empêche la finalisation du processus de changement d'outil. Voici quelques conseils de dépannage :
- Nettoyage des capteurs : La poussière et les débris peuvent perturber le fonctionnement des capteurs. Utilisez une brosse douce ou de l’air comprimé pour nettoyer les capteurs optiques et assurez-vous qu’ils ne soient pas obstrués.
- Vérifiez les connexions des capteurs : inspectez le câblage et les connexions pour vous assurer que les capteurs sont correctement connectés au contrôleur de la machine. Si le câblage semble endommagé, remplacez-le.
- Vérifier le positionnement des outils : s’assurer que les outils sont correctement positionnés dans le magasin et la broche, et que les capteurs sont alignés pour détecter la position de l’outil.
Dysfonctionnements des actionneurs pneumatiques ou électriques
Les actionneurs pneumatiques ou électriques peuvent ne pas s'enclencher ou se déplacer correctement au niveau des composants du changeur d'outils, ce qui entraîne des changements d'outils incomplets ou des dysfonctionnements du système. Voici quelques conseils de dépannage :
- Inspectez les composants pneumatiques : vérifiez l’absence de fuites d’air dans les tuyaux, les raccords et les vannes. Remplacez tout composant pneumatique endommagé et assurez-vous que la pression d’air se situe dans la plage recommandée.
- Lubrification des actionneurs électriques : pour les actionneurs électriques, assurez-vous que les pièces mobiles sont correctement lubrifiées. En cas de défaut d’alignement, recalibrez ou ajustez la position de l’actionneur.
- Test du mouvement de l'actionneur : actionnez manuellement l'actionneur via la commande numérique pour vérifier son bon fonctionnement. Si l'actionneur se déplace lentement ou de manière irrégulière, vérifiez l'absence de résistance mécanique ou de problème électrique.
Le magasin d'outils ne tourne pas ou ne bouge pas.
Le magasin d'outils peut présenter des dysfonctionnements : il peut ne pas pivoter, déplacer ou positionner correctement les outils, empêchant ainsi leur récupération ou leur rangement. Voici quelques conseils de dépannage :
- Éliminer les obstructions : vérifier la présence de débris ou d’outils mal alignés dans le magasin. Nettoyer les logements d’outils et s’assurer qu’aucun élément n’empêche la rotation ou le déplacement du magasin.
- Inspectez le moteur rotatif ou l'actionneur : testez le bon fonctionnement du moteur ou de l'actionneur entraînant le magasin. Si le moteur semble défectueux, vérifiez les connexions électriques et remplacez-le si nécessaire.
- Lubrifiez les pièces mobiles : vérifiez l’état des composants mécaniques du chargeur, tels que les engrenages ou les rails, et lubrifiez-les pour assurer un fonctionnement optimal.
Le dépannage des systèmes de changement d'outils automatique (ATC) exige une approche méthodique, débutant par des vérifications simples et progressant vers des inspections plus approfondies si nécessaire. En traitant les problèmes courants tels que les défaillances du serrage des outils, les dysfonctionnements des actionneurs et les problèmes de capteurs, les opérateurs peuvent garantir des changements d'outils fluides et précis. Des inspections régulières et une intervention rapide permettent de minimiser les temps d'arrêt, de prévenir d'autres dommages et d'assurer le fonctionnement fiable de l'ATC.
Résumer
Le système de changement d'outils automatique (ATC) est un élément essentiel du fonctionnement des routeurs CNC modernes. Il transforme un processus manuel fastidieux en une séquence simplifiée, efficace et automatisée. Du magasin d'outils à la broche, le système ATC repose sur une interaction complexe de composants, chacun conçu pour garantir des changements d'outils précis, fiables et sûrs. En comprenant le fonctionnement complet de l'ATC, les opérateurs peuvent assurer des performances constantes, réduire les temps d'arrêt et optimiser la productivité. Pour une approche systématique du choix d'une machine, poursuivez votre lecture : « Quelles sont les principales caractéristiques à rechercher dans un routeur CNC avec ATC ? »
AccTek CNC est un fabricant leader de routeurs CNC de haute qualité, offrant une vaste gamme de machines pour répondre aux besoins variés des industries, de la signalétique au travail du bois, en passant par la métallurgie et bien plus encore. Que vous recherchiez un routeur CNC 3 , 4 , 5 axes ou à axe rotatif , AccTek vous propose une technologie de pointe pour optimiser la productivité, la précision et l'efficacité. Notre équipe d'experts vous offre non seulement des performances exceptionnelles, mais aussi un support technique complet, vous permettant ainsi de tirer pleinement parti de votre équipement CNC. Choisissez AccTek CNC pour une solution qui dynamisera votre activité grâce à une technologie de pointe et un service inégalé.