
- 30-38 minutes de lecture
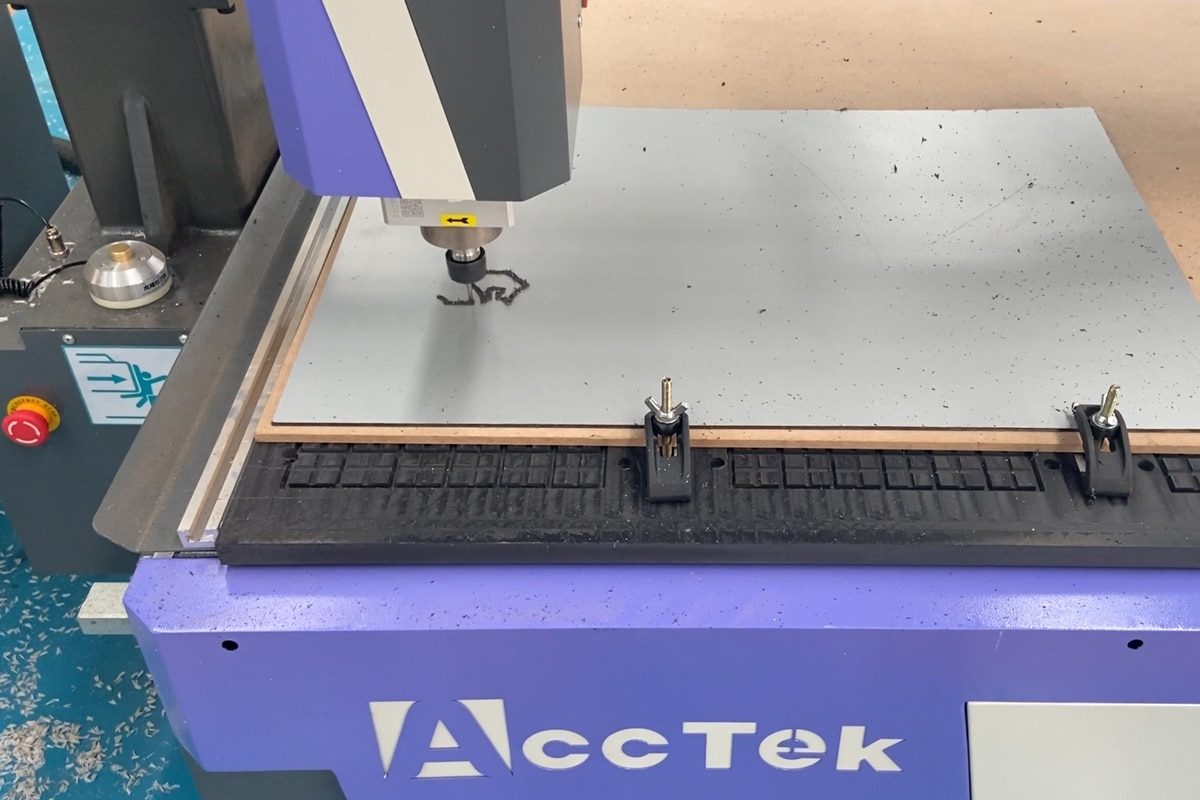
L'aluminium est devenu l'un des matériaux les plus utilisés dans l'industrie moderne, apprécié pour son excellent rapport résistance/poids, sa résistance à la corrosion et sa polyvalence. Avec la démocratisation des fraiseuses CNC , de nombreux fabricants et ateliers se tournent désormais vers ces machines pour usiner des composants en aluminium de manière efficace et économique. Cependant, si les fraiseuses CNC excellent dans la découpe de matériaux tendres comme le bois et les plastiques, l'usinage de l'aluminium présente des défis spécifiques qui exigent une approche plus précise. Contrairement aux matériaux traditionnels utilisés en fraisage, la ductilité et les propriétés thermiques de l'aluminium peuvent entraîner des problèmes tels que l'encrassement des outils, l'accumulation de chaleur et des états de surface médiocres si elles ne sont pas maîtrisées.
L'obtention de coupes nettes, la préservation de la durée de vie des outils et la précision dimensionnelle dépendent du choix des outils adaptés, de l'optimisation des paramètres de coupe et de la mise en œuvre de stratégies efficaces de refroidissement et d'évacuation des copeaux. Sans une bonne compréhension de ces aspects, même les opérateurs expérimentés peuvent rencontrer des résultats incohérents ou une usure prématurée des outils. Cet article explore les principaux défis liés au fraisage CNC de l'aluminium et présente les meilleures pratiques pour les surmonter. De la compréhension du comportement du matériau et du choix des outils de coupe appropriés au réglage précis des paramètres d'usinage et à l'amélioration de la qualité de surface, ce guide vise à fournir des conseils pratiques aux débutants comme aux utilisateurs expérimentés souhaitant optimiser leurs performances d'usinage de l'aluminium.
Comprendre l'aluminium en tant que matériau d'usinage
L'aluminium est souvent considéré comme l'un des métaux les plus faciles à usiner par commande numérique, mais cette réputation peut être trompeuse, notamment lorsqu'on utilise des routeurs CNC plutôt que des fraiseuses plus rigides. Sa combinaison de malléabilité, de ductilité et de conductivité thermique élevée crée un profil d'usinage unique qui exige une maîtrise précise de l'outillage, des paramètres de coupe et de l'évacuation des copeaux. Comprendre le comportement de l'aluminium en conditions de coupe est essentiel pour obtenir des résultats impeccables, une durée de vie accrue des outils et une production efficace.
Propriétés de l'aluminium
L'usinage de l'aluminium est déterminé par une combinaison de propriétés physiques et mécaniques qui le rendent à la fois facile à couper et délicat à manipuler. Bien qu'il soit généralement considéré comme un métal « mou », sa ductilité et ses propriétés thermiques posent des défis spécifiques qu'il est essentiel de maîtriser pour réussir l'usinage CNC.
- Faible densité et légèreté : l’aluminium est nettement plus léger que la plupart des métaux, ce qui le rend idéal pour les applications où la réduction du poids est essentielle. Cette propriété ne complique pas directement l’usinage, mais contribue à son utilisation répandue dans de nombreux secteurs industriels.
- Souplesse et ductilité élevées : Bien que relativement mou, l’aluminium est très ductile, ce qui signifie qu’il a tendance à se déformer plutôt qu’à se rompre net lors de la coupe. Cela peut entraîner des bavures et rendre l’obtention de bords précis plus difficile si les conditions de coupe ne sont pas optimales.
- Conductivité thermique élevée : l’aluminium conduit efficacement la chaleur, ce qui contribue à dissiper rapidement la chaleur de coupe. Toutefois, si les paramètres d’usinage sont incorrects, la chaleur peut s’accumuler au niveau de l’arête de coupe, augmentant ainsi le risque d’usure de l’outil et d’adhérence du matériau.
- Point de fusion bas : comparé à des métaux plus durs comme l’acier, l’aluminium fond à une température plus basse. Lors d’un usinage à grande vitesse ou en cas de refroidissement insuffisant, cela peut entraîner un ramollissement du matériau et son adhérence à l’outil de coupe.
- Tendance à la formation d'arêtes rapportées : L'un des principaux défis de l'usinage de l'aluminium réside dans sa tendance à adhérer à l'outil de coupe. Cette accumulation modifie la géométrie de l'outil, réduit l'efficacité de coupe et nuit à la finition de surface.
Alliages d'aluminium courants pour le fraisage CNC
Tous les alliages d'aluminium ne se comportent pas de la même manière lors de l'usinage CNC. Les différences de composition influent directement sur l'usinabilité, la formation des copeaux, l'usure de l'outil et la finition de surface. Choisir le bon alliage est souvent la première étape pour obtenir des performances de coupe stables et des résultats constants.
- Aluminium 6061 : Alliage le plus couramment utilisé pour le fraisage CNC en raison de sa bonne usinabilité, de sa résistance et de sa polyvalence. Idéal pour les applications générales.
- Aluminium 5052 : Reconnu pour son excellente résistance à la corrosion et sa formabilité, mais légèrement moins usinable que le 6061.
- Aluminium 7075 : Beaucoup plus résistant et plus dur, souvent utilisé dans les applications aérospatiales, mais plus exigeant en matière d’outils et de paramètres de coupe.
Comment les propriétés des matériaux influencent le fraisage CNC
Les propriétés intrinsèques de l'aluminium influencent directement chaque aspect du processus d'usinage CNC, du choix des outils et des paramètres de coupe à l'état de surface et à l'efficacité globale. Même de faibles variations dans le comportement du matériau peuvent entraîner des différences significatives dans les résultats d'usinage.
- Formation et évacuation des copeaux : La ductilité de l’aluminium entraîne la formation de copeaux longs et continus plutôt que de fragments courts et cassants. Si cela permet une coupe nette dans des conditions idéales, cela accroît également le risque d’enchevêtrement des copeaux et de recoupe. Un évacuation insuffisante des copeaux peut obstruer les cannelures de l’outil, générer une chaleur excessive et endommager l’outil et la pièce.
- Génération et dissipation de chaleur : Bien que l’aluminium possède une conductivité thermique élevée et puisse dissiper rapidement la chaleur, celle-ci a tendance à se concentrer au niveau de l’arête de coupe lors du fraisage à grande vitesse. Une chaleur excessive peut ramollir localement le matériau, augmentant ainsi le risque d’adhérence à l’outil.
- Usure de l'outil et arête rapportée : L'un des principaux défis du fraisage de l'aluminium est la formation d'une arête rapportée, où la matière adhère à l'outil de coupe. Ce phénomène est dû au bas point de fusion de l'aluminium et à son caractère adhésif sous l'effet de la chaleur et de la pression. L'arête rapportée modifie la géométrie effective de l'outil, ce qui entraîne une mauvaise finition de surface, une augmentation des efforts de coupe et, à terme, la rupture de l'outil.
- État de surface et qualité des arêtes : L’aluminium permet d’obtenir un excellent état de surface, à condition que les conditions d’usinage soient optimales. Des avances et des vitesses de coupe trop faibles peuvent entraîner un frottement de l’outil au lieu d’une coupe, provoquant des bavures et un aspect mat. À l’inverse, des stratégies de coupe inappropriées peuvent engendrer la formation de bavures sur les arêtes.
En identifiant les différences entre les alliages et en anticipant le comportement de l'aluminium lors de l'usinage, les opérateurs peuvent optimiser l'évacuation des copeaux, minimiser l'usure des outils et obtenir des états de surface supérieurs. Ces connaissances fondamentales permettent de choisir l'équipement, l'outillage et les paramètres de coupe appropriés, pour des processus d'usinage de l'aluminium plus efficaces et fiables. Une bonne compréhension du comportement de l'aluminium permet aux opérateurs d'anticiper les problèmes d'usinage courants et d'adapter leur approche en conséquence.
Principaux défis du fraisage CNC de l'aluminium
Bien que l'aluminium soit largement apprécié pour son usinabilité et sa polyvalence, son comportement diffère sensiblement de celui des matériaux non métalliques couramment usinés sur les fraiseuses CNC. Sa tendance à générer de la chaleur, à former de longs copeaux, à adhérer aux outils de coupe et à exiger une plus grande rigidité de la machine engendre divers défis susceptibles d'affecter rapidement la qualité d'usinage s'ils ne sont pas correctement gérés. Une compréhension approfondie de ces défis permet aux opérateurs d'anticiper plus efficacement les problèmes d'usinage et de développer des stratégies plus fiables pour une performance constante.
Usure de l'outil et arête rapportée (BUE)
L'usure des outils lors du fraisage CNC de l'aluminium est étroitement liée à la formation d'une arête rapportée (AR), un phénomène courant où de la matière aluminium adhère à l'arête de coupe sous l'effet de la chaleur et de la pression. Contrairement à l'usure progressive observée sur les matériaux plus durs, l'AR peut se former et se rompre de manière imprévisible, affectant considérablement la stabilité de la coupe.
- Causes de l'adhérence de l'aluminium aux outils : L'aluminium a tendance à adhérer aux outils de coupe principalement en raison d'une chaleur et d'un frottement excessifs à l'interface de coupe. Lorsque la vitesse de broche est trop élevée ou l'avance trop faible, l'outil peut frotter au lieu de couper, générant ainsi une chaleur supplémentaire qui ramollit le matériau et favorise l'adhérence. Ce problème est aggravé par une mauvaise évacuation des copeaux, car de longs copeaux continus sont recoupés et pressés contre la surface de l'outil. De plus, des outils émoussés ou mal revêtus augmentent le frottement, facilitant l'accumulation d'aluminium et la formation d'une arête rapportée.
- Impact sur la qualité de coupe et la durée de vie de l'outil : La présence d'une arête rapportée dégrade significativement les performances d'usinage en modifiant la géométrie effective de l'outil de coupe. Il en résulte un mauvais état de surface, caractérisé par des bavures et des traces de frottement, ainsi qu'une précision dimensionnelle réduite. La formation et la rupture irrégulières de l'arête rapportée engendrent des forces de coupe instables, susceptibles de provoquer des vibrations et des broutages. À terme, cette instabilité accélère l'usure de l'outil, augmente le risque de rupture et, en définitive, réduit l'efficacité et la fiabilité globales de l'usinage.
Problèmes de gestion de la chaleur
En usinage CNC de l'aluminium, la gestion thermique est un facteur essentiel qui influence la stabilité d'usinage et la qualité de surface. Malgré une conductivité thermique relativement élevée, une chaleur excessive peut s'accumuler à l'interface de coupe en raison du frottement, de paramètres de coupe inadaptés ou d'une évacuation des copeaux insuffisante.
- Frottement et accumulation de chaleur : Lors de l’usinage de l’aluminium, la chaleur est principalement générée par le frottement entre l’outil de coupe et le matériau. Lorsque les avances sont trop faibles ou les vitesses de broche trop élevées, l’outil peut frotter contre la surface au lieu de réaliser une coupe nette, ce qui augmente considérablement le frottement. Une mauvaise évacuation des copeaux peut également aggraver le problème, car les copeaux recoupés génèrent une chaleur supplémentaire dans la zone de coupe. Avec le temps, cette accumulation de chaleur localisée ramollit l’aluminium et augmente son adhérence à l’outil, accentuant ainsi l’instabilité d’usinage.
- Risque d'endommagement des outils et de déformation des matériaux : Une chaleur excessive accélère non seulement l'usure des outils, mais peut également entraîner leur rupture prématurée. Les hautes températures fragilisent les arêtes de coupe, notamment celles des outils en carbure, les rendant plus susceptibles à l'écaillage ou à la casse. Par ailleurs, l'aluminium surchauffé peut perdre sa stabilité dimensionnelle, ce qui peut provoquer des bavures de surface, des déformations des arêtes ou une perte de précision. Dans les cas les plus graves, la dilatation thermique de la pièce peut également affecter les tolérances, rendant difficile l'obtention de dimensions finales précises.
Problèmes d'évacuation des puces
Le comportement des copeaux influe directement sur la stabilité de coupe, la génération de chaleur et la qualité de surface. Contrairement aux matériaux fragiles qui se fragmentent, l'aluminium a tendance à former des copeaux longs et continus susceptibles de perturber le processus de coupe s'ils ne sont pas correctement évacués de la trajectoire de l'outil.
- Recoupe des copeaux : La recoupe se produit lorsque les copeaux ne sont pas évacués de la zone de coupe et sont coupés plusieurs fois par l’outil. Ceci engendre un cycle de frottement et de génération de chaleur inutiles, dégradant rapidement les performances de coupe. Les copeaux recoupés peuvent rayer la surface de la pièce, réduire la précision dimensionnelle et accélérer l’usure de l’outil. Lors de l’usinage de l’aluminium, ce problème est particulièrement préoccupant car le matériau se ramollit sous l’effet de la chaleur et devient encore plus sujet à l’adhérence, aggravant ainsi le problème.
- Encrassement des cannelures : L’encrassement se produit lorsque des copeaux d’aluminium s’accumulent dans les cannelures de l’outil et entravent la bonne coupe. Une fois encrassé, l’outil perd sa capacité à évacuer efficacement les nouveaux copeaux, ce qui entraîne une augmentation de la résistance à la coupe, des vibrations et un risque de casse. Dans les cas les plus graves, l’encrassement des cannelures peut complètement bloquer l’efficacité de la coupe et endommager l’outil et la pièce à usiner.
Obtention d'une finition de surface de haute qualité
Bien que l'aluminium permette d'obtenir d'excellentes finitions, des conditions d'usinage inadéquates entraînent souvent des défauts visibles. Parmi les problèmes les plus courants figurent la formation de bavures, les arêtes vives et la perte de précision dimensionnelle, autant d'éléments étroitement liés à l'état de l'outil, à la stratégie de coupe et à la stabilité de la machine.
- Formation de bavures : Lors du fraisage de l’aluminium, les bavures sont généralement dues à une déviation de l’outil, à des arêtes de coupe émoussées ou à des combinaisons d’avance et de vitesse inadaptées. Lorsque l’outil arrache le matériau au lieu de le couper proprement, l’excédent de métal est repoussé vers l’extérieur au lieu d’être enlevé, ce qui crée des bavures. Celles-ci affectent non seulement l’aspect de la pièce, mais nécessitent également un post-traitement supplémentaire, augmentant ainsi le temps et le coût de production.
- Arêtes vives et précision dimensionnelle insuffisante : des arêtes vives apparaissent lorsque le processus de coupe devient instable, souvent en raison de vibrations, de l’usure de l’outil ou de paramètres d’usinage incorrects. Au lieu de produire une coupe lisse et continue, l’outil peut vibrer ou étaler la matière, laissant une surface irrégulière. Parallèlement, une rigidité insuffisante ou des forces de coupe inconstantes peuvent entraîner des écarts par rapport à la trajectoire prévue, ce qui réduit la précision dimensionnelle.
Rigidité et stabilité de la machine
L'usinage de l'aluminium exigeant des forces de coupe supérieures à celles requises pour le bois ou les plastiques, toute imperfection de la rigidité structurelle du système CNC peut rapidement se traduire par des vibrations, des broutages et une perte de précision. La rigidité devient ainsi non seulement un facteur de performance, mais aussi une condition essentielle à la réussite de l'usinage de l'aluminium.
- Vibrations et broutage : Les vibrations et le broutage se produisent lorsque l’outil de coupe et la structure de la machine ne parviennent pas à maintenir un contact stable avec le matériau. Lors du fraisage de l’aluminium, ce phénomène est souvent déclenché par une charge excessive sur la broche, une rigidité insuffisante de la machine ou des réglages d’avance et de vitesse inadéquats. Une fois amorcées, les vibrations créent un environnement de coupe instable, ce qui entraîne un mauvais état de surface, des marques d’outil irrégulières et une usure accélérée de l’outil. Le broutage peut également amplifier les forces de coupe de manière imprévisible, réduisant encore la précision d’usinage et augmentant le risque d’endommagement de l’outil.
- Limites des fraiseuses CNC légères : Conçues pour le bois, les plastiques et autres matériaux tendres, les fraiseuses CNC légères possèdent des châssis et des systèmes de mouvement dont l’efficacité n’est pas toujours optimale pour la découpe des métaux. Utilisées pour l’aluminium, elles peuvent avoir des difficultés à absorber efficacement les forces de coupe, ce qui entraîne des flexions ou des micromouvements pendant l’usinage. Ce manque de rigidité limite la profondeur de coupe, les vitesses d’avance et la qualité de surface.
L'usinage CNC de l'aluminium nécessite d'anticiper et de gérer les difficultés plutôt que de réagir après leur apparition. En comprenant l'interaction de l'aluminium avec les outils, les machines et les paramètres de coupe, les opérateurs peuvent prendre des décisions plus éclairées et réduire les risques de défauts. Une compréhension claire de ces principaux défis est essentielle pour appliquer les meilleures pratiques et obtenir ainsi des résultats d'usinage de l'aluminium plus efficaces, précis et fiables.
Exigences relatives aux machines pour le routage de l'aluminium
La réussite du fraisage CNC de l'aluminium dépend non seulement des outils et des paramètres de coupe, mais aussi des capacités de la machine elle-même. Comparé à l'usinage du bois ou du plastique, l'aluminium impose des exigences nettement supérieures en matière de rigidité, de performance de la broche, de précision des mouvements et de stabilité du bridage. La compréhension de ces exigences est essentielle pour choisir ou configurer un système CNC capable de garantir des coupes nettes, une précision fiable et une durée de vie acceptable des outils lors de l'usinage de l'aluminium.
Routeur CNC vs. Fraiseuse CNC
Bien que les routeurs et les fraiseuses CNC suivent des principes de fabrication numérique similaires, leur conception structurelle, leur rigidité et leurs applications prévues diffèrent considérablement. Ces différences influent directement sur les performances de coupe, la qualité de surface et la gamme de pièces en aluminium que chaque machine peut usiner.
- Principales différences de structure et de capacités : Les fraiseuses CNC sont généralement construites avec des châssis robustes en fonte ou en acier, conçus pour résister à des forces de coupe élevées et garantir une précision extrême lors de l’usinage. Elles utilisent des vitesses de broche plus faibles avec un couple plus élevé, ce qui les rend parfaitement adaptées aux passes profondes et à l’usinage en continu de matériaux durs. À l’inverse, les routeurs CNC sont généralement plus légers, plus rapides et optimisés pour la découpe à grande vitesse de matériaux plus tendres comme le bois, le plastique et la mousse. Leur structure à portique privilégie la vitesse et la surface de travail à la rigidité absolue, ce qui peut imposer des limitations lors de l’usinage de métaux tels que l’aluminium.
- Quand une fraiseuse CNC est-elle adaptée à l'usinage de l'aluminium ? Malgré leurs limitations, les fraiseuses CNC peuvent usiner l'aluminium avec succès dans des conditions optimales. Elles conviennent aux tôles d'aluminium fines, aux composants légers, à la gravure et aux pièces non structurelles où les efforts de coupe sont relativement faibles. Les fraiseuses CNC industrielles haut de gamme, dotées d'un châssis renforcé, d'une vis à billes et de broches hautes performances, sont bien mieux adaptées à l'usinage de l'aluminium que les machines d'entrée de gamme. Dans ces cas, l'usinage de l'aluminium devient un processus contrôlé plutôt qu'une opération d'enlèvement de matière importante, permettant aux fraiseuses de produire des résultats précis et nets dans leurs limites de fonctionnement.
Caractéristiques essentielles de la machine
L'obtention de résultats constants et de haute qualité lors du fraisage CNC de l'aluminium dépend fortement des capacités intrinsèques de la machine. Contrairement aux matériaux plus tendres, l'aluminium exige un équilibre entre vitesse, stabilité et précision. Tout manquement à l'un de ces éléments peut rapidement entraîner des problèmes tels que des vibrations, une usure prématurée des outils et un mauvais état de surface.
- Vitesse de broche élevée et couple suffisant : une vitesse de broche élevée favorise une bonne formation des copeaux et réduit la résistance à la coupe, tandis qu’un couple suffisant garantit la stabilité de la force de coupe sous charge. Une vitesse de broche trop faible peut entraîner une coupe inefficace et des frottements, tandis qu’un couple insuffisant peut provoquer des blocages ou un enlèvement de matière irrégulier. Une broche bien équilibrée permet une coupe fluide quelle que soit la profondeur et l’avance.
- Construction à châssis rigide : Un châssis robuste minimise les vibrations, les déformations et la flexion structurelle pendant la coupe, autant de causes fréquentes de broutage et de mauvais état de surface. Les machines à structure légère ou insuffisamment renforcée absorbent mal les forces de coupe, ce qui engendre une instabilité. Un châssis rigide assure un support adéquat de ces forces, permettant un usinage plus agressif et maîtrisé sans compromettre la précision.
- Système de mouvement de précision : Le système de mouvement détermine la précision et la fluidité avec lesquelles la machine suit les trajectoires d'outil programmées. Pour le fraisage de l'aluminium, des composants tels que les vis à billes, les guides linéaires et les systèmes servo ou pas à pas de haute qualité sont essentiels. Ces éléments contribuent à maintenir la précision de positionnement et à réduire le jeu mécanique pendant la coupe. Un système de mouvement précis garantit des vitesses d'avance constantes et un déplacement d'outil fluide.
Considérations sur le serrage
L'aluminium générant des forces de coupe supérieures à celles des matériaux plus tendres, même un léger mouvement de la pièce peut entraîner un mauvais état de surface, des imprécisions dimensionnelles, voire endommager l'outil. Un montage stable et sécurisé garantit que toutes les forces de coupe sont correctement absorbées par la structure de la machine plutôt que transmises à la pièce.
- Tables à vide vs. brides mécaniques : Les tables à vide sont couramment utilisées en fraisage CNC pour le bois et le plastique, mais leur efficacité est limitée pour l’usinage de l’aluminium. Bien qu’elles permettent une mise en place rapide et une surface de travail propre, les systèmes de maintien par le vide peinent souvent à générer une force suffisante pour résister aux efforts de coupe latéraux produits lors de l’usinage de l’aluminium. Les brides mécaniques, quant à elles, offrent une méthode de maintien beaucoup plus fiable et rigide pour l’aluminium. En fixant physiquement la pièce à usiner sur le banc de la machine, les brides peuvent supporter des efforts de coupe plus importants et réduire le risque de mouvement pendant l’usinage.
- Prévention des vibrations et des mouvements : Toute instabilité de la pièce peut amplifier les vibrations de coupe, entraînant des marques de broutage, un mauvais état de surface et une usure prématurée de l’outil. Pour minimiser ces risques, la pièce doit être supportée au plus près de la zone de coupe, avec une force de serrage uniformément répartie afin d’éviter toute déformation. Une conception appropriée du montage, l’ajout de supports sacrificiels et des surfaces de contact propres et planes contribuent à améliorer la stabilité.
Le succès du fraisage CNC de l'aluminium repose en grande partie sur la capacité de la machine à maintenir sa stabilité sous charge tout en assurant un mouvement précis et contrôlé. En s'assurant que le système CNC répond aux exigences fondamentales de l'usinage de l'aluminium, les opérateurs peuvent améliorer significativement la fiabilité du processus et la qualité des pièces. Une machine correctement équipée et configurée constitue la base d'un fraisage efficace de l'aluminium, permettant des performances de coupe plus fluides et des résultats de production plus constants.
Sélection des outils de coupe pour le fraisage de l'aluminium
Le choix des outils de coupe est crucial pour l'usinage CNC de l'aluminium. La nature tendre mais ductile de ce matériau, ainsi que sa tendance à former des arêtes rapportées et à générer de la chaleur, exigent un outillage spécialisé pour des résultats optimaux. Qu'il s'agisse d'ébauches, de finitions ou de gravures de précision, le matériau, la géométrie et le type d'outil influencent directement l'efficacité de coupe, l'état de surface et la durée de vie de l'outil. Un choix judicieux garantit non seulement de meilleures performances de coupe, mais minimise également les problèmes tels que les arêtes rapportées, l'usure de l'outil et les défauts d'état de surface.
Matériel d'outil
Le choix du matériau des outils de coupe est fondamental pour optimiser les performances d'usinage, notamment lors du travail de l'aluminium. Les propriétés du matériau influent directement sur la résistance à l'usure, la tolérance à la chaleur et l'efficacité globale de l'outil lors de la coupe de l'aluminium.
- Outils en carbure : Le carbure est le matériau le plus couramment recommandé pour la coupe de l’aluminium en raison de son excellente dureté, de sa résistance à l’usure et de sa capacité à conserver un tranchant durable. Les outils en carbure résistent aux hautes températures et conservent leur précision même à des vitesses de coupe élevées.
- Outils en acier rapide (HSS) : Bien que moins durables que les outils en carbure, les outils HSS conviennent à l’usinage de l’aluminium à faible vitesse et de faible épaisseur. Moins coûteux, ils s’usent cependant plus rapidement, ce qui les rend moins adaptés aux applications hautes performances.
Géométrie de l'outil
Les propriétés uniques de l'aluminium, telles que sa tendance à former des arêtes rapportées (BUE) et sa capacité à produire de longs copeaux, nécessitent une attention particulière à la géométrie de l'outil pour obtenir des résultats optimaux.
- Nombre de cannelures : Les outils à faible nombre de cannelures (par exemple, à 2 ou 1 seule cannelure) sont idéaux pour l’aluminium car ils permettent une meilleure évacuation des copeaux et réduisent le risque de recoupe. Un plus grand nombre de cannelures peut entraîner un colmatage, notamment lors du travail de l’aluminium, qui produit de longs copeaux.
- Forme de l'outil : Pour des coupes plus nettes, on privilégie les outils à angle de dépouille plus important, car ils réduisent les efforts de coupe et permettent d'obtenir une finition de surface plus propre. Les arêtes vives et un angle de dépouille positif élevé limitent l'adhérence du matériau à l'outil.
- Revêtements : Des revêtements spécialisés, tels que le TiN (nitrure de titane), le TiAlN (nitrure de titane et d’aluminium) ou le ZrN (nitrure de zirconium), peuvent encore améliorer la durée de vie de l’outil en offrant une meilleure résistance à la chaleur, en réduisant le frottement et en minimisant la tendance de l’aluminium à coller à l’outil.
Type d'outil
Le type d'outil choisi a un impact considérable sur la vitesse, la précision et la qualité du produit final. Pour le fraisage CNC de l'aluminium, ce choix dépend principalement des besoins spécifiques du projet, tels que le type de coupe requis, le niveau de détail et le volume de matière à enlever.
- Fraises en carbure à fond plat et à géométrie de coupe ascendante ou descendante sont couramment utilisées pour l'usinage de l'aluminium. Les fraises à coupe ascendante permettent une évacuation efficace des copeaux, tandis que les fraises à coupe descendante offrent de meilleurs états de surface en repoussant la matière vers le bas de la pièce.
- Fraises à bout sphérique : Pour le contournage 3D ou les coupes de finition, les fraises à bout sphérique sont couramment utilisées pour obtenir des surfaces lisses et courbes avec un minimum de marques d’outils.
- Fraises en V : Pour la gravure ou les travaux de précision, les fraises en V offrent une grande précision grâce à leurs angles aigus et sont idéales pour les dessins détaillés ou le lettrage.
Taille de l'outil de coupe
La taille de l'outil influe sur l'efficacité de coupe, l'état de surface, l'évacuation des copeaux et la stabilité générale de l'usinage. Les outils de grande taille sont idéaux pour l'enlèvement rapide de matière et l'ébauche, tandis que les outils de petite taille conviennent mieux aux opérations de précision, de détail et de finition. La longueur de l'outil doit également être choisie en fonction de l'épaisseur de la pièce et de la profondeur de coupe afin d'éviter toute déformation, qui peut entraîner des coupes imprécises et un mauvais état de surface.
Le choix de l'outil de coupe adapté au fraisage CNC de l'aluminium est essentiel pour optimiser les performances, l'efficacité et la durée de vie de l'outil. Un matériau, une géométrie et une taille appropriés permettent aux opérateurs de minimiser l'échauffement, de réduire l'usure et d'obtenir des coupes nettes et précises. En prenant des décisions éclairées en fonction des besoins spécifiques de chaque projet, les opérateurs peuvent maximiser l'efficacité d'usinage et obtenir des résultats supérieurs, tout en minimisant les problèmes liés à l'outil, tels que l'usure excessive et un mauvais état de surface.
Paramètres de coupe optimaux pour le fraisage de l'aluminium
Lors de l'usinage CNC de l'aluminium, l'obtention de résultats optimaux repose sur le choix judicieux des paramètres de coupe. L'aluminium, matériau relativement tendre comparé à d'autres métaux, présente des défis et des opportunités uniques en matière d'usinage. Sa relative tendreté permet un usinage à des vitesses et des avances élevées, mais des réglages inappropriés peuvent engendrer des problèmes tels qu'une surchauffe, des états de surface médiocres ou une usure prématurée des outils. La compréhension et l'optimisation de ces paramètres sont essentielles pour obtenir des résultats précis, fluides et économiques.
Vitesse de broche (RPM)
La vitesse de broche, ou vitesse de rotation de l'outil de coupe, est un paramètre essentiel pour un usinage efficace de l'aluminium. Grâce à sa dureté relativement faible, l'aluminium peut être usiné à des vitesses de broche bien plus élevées que les matériaux plus durs. Toutefois, le choix d'une vitesse de broche optimale permet d'éviter des problèmes tels qu'une usure excessive de l'outil ou une mauvaise évacuation des copeaux. Voici quelques recommandations générales :
- Pour les outils en carbure : les vitesses varient généralement de 10 000 à 24 000 tr/min, en fonction du diamètre de l’outil et de l’opération d’usinage.
- Pour les outils HSS : des vitesses plus lentes (environ 6 000 à 12 000 tr/min) sont généralement recommandées en raison d'une tolérance à la chaleur plus faible.
- Facteurs influençant la vitesse : Le matériau de l’outil, son diamètre et la profondeur de passe ont tous une incidence sur la vitesse de broche optimale. Les outils de grande taille nécessitent généralement des vitesses plus faibles pour éviter la surchauffe, tandis que les outils de petite taille peuvent supporter des vitesses de rotation plus élevées.
Taux d'alimentation (IPM)
La vitesse d'avance correspond à la vitesse de déplacement de l'outil de coupe dans la matière selon les axes X, Y ou Z. Une vitesse d'avance élevée permet un enlèvement de matière plus rapide, mais nécessite un ajustement avec la vitesse de broche pour des conditions de coupe optimales. Une vitesse d'avance trop élevée peut entraîner une mauvaise finition de surface, une usure excessive de l'outil, voire sa rupture. À l'inverse, une vitesse d'avance trop faible peut augmenter le temps de coupe et provoquer une surchauffe. Voici les recommandations générales :
- Coupes légères : Pour les coupes de finition ou les coupes légères, les vitesses d'avance sont généralement réglées dans la plage de 100 à 300 pouces par minute (IPM).
- Coupes profondes : Pour les opérations d’ébauche ou les coupes plus profondes, les vitesses d’avance peuvent varier de 50 à 100 IPM en fonction de la taille de l’outil de coupe, de la vitesse de la broche et de l’épaisseur du matériau.
- Charge de copeaux : La vitesse d’avance doit être ajustée pour maintenir une charge de copeaux optimale par dent, ce qui permet d’éviter l’usure de l’outil et d’obtenir une finition lisse.
Profondeur de coupe
La profondeur de passe correspond à l'épaisseur de matière enlevée par l'outil en une seule passe. Ce paramètre permet un enlèvement de matière efficace sans surcharger l'outil ni la machine. En fraisage d'aluminium, la profondeur de passe peut varier considérablement selon l'épaisseur du matériau et la résistance de l'outil. Pour l'ébauche, des passes plus profondes sont possibles, tandis que les passes de finition doivent généralement être moins profondes afin de conserver un état de surface de haute qualité. Voici les recommandations générales :
- Ébauche : La profondeur de passe peut généralement varier de 0.25″ à 0.75″, en fonction de l’outil et de la rigidité de la machine.
- Finition : Les passes peu profondes, généralement de l'ordre de 0.05″ à 0.2″, sont préférées pour obtenir une finition de surface lisse et éviter la déviation de l'outil.
- Facteurs : La rigidité de la machine et la taille de l'outil jouent un rôle important pour déterminer la profondeur de coupe possible sans compromettre la précision.
Charge de copeaux (par dent)
La charge de copeaux correspond à la quantité de matière enlevée par chaque arête de coupe à chaque tour de l'outil. Directement liée à l'avance et à la vitesse de broche, elle joue un rôle essentiel pour garantir une coupe efficace et prévenir l'endommagement de l'outil et du matériau. Une charge de copeaux optimale évite les problèmes tels que la déformation de l'outil, la génération excessive de chaleur et un mauvais état de surface. Voici les recommandations générales :
- Pour les outils en carbure : La charge de copeaux typique pour les outils en carbure varie de 0.001″ à 0.003″ par dent, en fonction du diamètre de l’outil et de son application.
- Pour les outils HSS : les charges de copeaux sont généralement légèrement inférieures, de l’ordre de 0.001″ à 0.002″ par dent.
- Importance du maintien de la charge de copeaux : Une charge de copeaux appropriée garantit que l’outil est suffisamment engagé pour enlever efficacement la matière sans être surchargé, ce qui contribue à prolonger la durée de vie de l’outil et à réduire les problèmes liés au frottement.
Fluide de coupe et refroidissement
Bien que l'aluminium soit moins sujet à l'échauffement que les métaux plus durs, les fluides de coupe et les systèmes de refroidissement restent essentiels pour maîtriser la chaleur, améliorer l'état de surface et prolonger la durée de vie des outils. Un refroidissement efficace contribue à prévenir la déformation thermique du matériau et de l'outil, tout en assurant une évacuation optimale des copeaux.
- Fluides de coupe : L’usinage de l’aluminium utilise fréquemment des fluides de coupe hydrosolubles ou des systèmes de soufflage d’air. Le choix du fluide de coupe approprié permet d’améliorer la vitesse de coupe et l’état de surface en réduisant la friction et la chaleur.
- Coupe à sec : Dans certains cas, la coupe à sec peut être utilisée avec une évacuation adéquate des copeaux, mais cela entraîne souvent une usure accrue de l’outil et une qualité de finition réduite dans les applications à grande vitesse.
La réussite de l'usinage de l'aluminium repose sur le choix judicieux des paramètres de coupe, adaptés aux propriétés du matériau et au résultat d'usinage souhaité. La combinaison optimale de la vitesse de broche, de l'avance, de la profondeur de passe, de la charge en copeaux et des techniques de refroidissement garantit un enlèvement de matière régulier, des états de surface de haute qualité et une durée de vie prolongée des outils. En ajustant ces paramètres aux exigences spécifiques de la pièce en aluminium et aux capacités du système CNC, les opérateurs peuvent optimiser les performances d'usinage tout en minimisant les coûts et en évitant les problèmes tels que l'usure excessive des outils ou une précision dimensionnelle insuffisante.
Stratégies de trajectoire d'outil et conseils de programmation
Des stratégies de trajectoire d'outil efficaces et une programmation précise sont essentielles pour obtenir des résultats de haute qualité lors du fraisage CNC de l'aluminium. L'aluminium, de par sa nature relativement tendre mais ductile, présente des défis spécifiques, tels que la gestion de l'échauffement, la prévention de l'usure des outils et l'obtention d'un état de surface lisse. En choisissant les stratégies de trajectoire d'outil et les techniques de programmation appropriées, les opérateurs peuvent optimiser les taux d'enlèvement de matière, minimiser les contraintes sur la machine et prolonger la durée de vie des outils.
Déblaiement adaptatif vs. fraisage conventionnel
Le fraisage adaptatif et le fraisage conventionnel sont deux stratégies de trajectoire d'outil distinctes utilisées en usinage CNC. Chacune présente des avantages selon l'application et le type de matériau usiné.
- Ébauche adaptative : cette technique utilise une trajectoire d'outil dont l'engagement de coupe varie en fonction de la géométrie du matériau à enlever. Elle maintient une charge de copeaux constante sur toute la longueur de l'outil, ce qui permet un enlèvement de matière plus efficace. L'ébauche adaptative est idéale pour les opérations d'ébauche sur aluminium, car elle autorise des passes plus profondes et des avances plus élevées tout en minimisant les contraintes sur l'outil et l'échauffement.
- Fraisage conventionnel : Le fraisage conventionnel consiste à usiner selon la méthode traditionnelle, l’outil de coupe se déplaçant dans le sens inverse de l’avance du matériau. Cette technique est généralement utilisée pour les passes peu profondes ou lorsqu’un état de surface spécifique est requis. Cependant, elle génère souvent plus de chaleur et d’usure de l’outil que le fraisage adaptatif, notamment lors de l’usinage de matériaux tendres comme l’aluminium.
- Conseil de programmation : Utilisez le dégagement adaptatif pour l’ébauche et les opérations à grande vitesse, et le fraisage conventionnel pour les coupes de finition où l’engagement de l’outil doit être minimisé.
Fraisage ascendant contre fraisage conventionnel
Le fraisage en avalant et le fraisage conventionnel sont deux types de stratégies de fraisage qui déterminent la direction du mouvement de l'outil par rapport à la direction d'avance.
- Fraisage en avalant : En fraisage en avalant, l’outil de coupe tourne dans le même sens que l’avance, ce qui signifie qu’il travaille la matière de son point le plus épais à son point le plus fin. Cette technique réduit les efforts de coupe et l’usure de l’outil, et améliore l’évacuation des copeaux, un avantage particulièrement important pour l’usinage de l’aluminium.
- Fraisage conventionnel : En fraisage conventionnel, l’outil de coupe se déplace à contre-courant de la matière, c’est-à-dire qu’il pénètre dans la matière à son point le plus fin et en sort à son point le plus épais. Bien que cette méthode puisse offrir un meilleur contrôle pour certaines opérations, elle génère généralement plus de chaleur et d’efforts de coupe, ce qui peut entraîner une usure plus rapide de l’outil et des déformations potentielles de la pièce.
- Conseil de programmation : Lors de l’usinage de l’aluminium, utilisez le fraisage en avalant pour un meilleur enlèvement de matière, notamment lors des opérations à grande vitesse, car cela contribue à réduire l’accumulation de chaleur et permet d’obtenir des coupes plus lisses.
Techniques d'entrée et de sortie
Ces techniques sont particulièrement importantes lors de l'usinage de métaux tendres comme l'aluminium, qui sont sujets à l'accumulation de chaleur et à l'adhérence du matériau à l'outil.
- Techniques d'entrée en matière : L'entrée hélicoïdale consiste à faire pénétrer l'outil dans le matériau en effectuant un mouvement en spirale, ce qui réduit l'impact sur l'outil et le matériau. Elle est particulièrement efficace pour les trous ou les poches profondes, car elle empêche la déviation de l'outil et minimise les efforts de coupe en début d'usinage. L'entrée en rampe consiste à faire pénétrer l'outil progressivement dans le matériau en suivant une trajectoire inclinée, ce qui réduit l'effort de coupe initial. Elle est idéale pour les usinages peu profonds et permet une entrée en douceur et contrôlée.
- Techniques de sortie : La sortie linéaire consiste en une sortie de l’outil en ligne droite. Elle est souvent utilisée pour les petits ajustements ou les finitions. La sortie hélicoïdale, quant à elle, implique une rétraction progressive de l’outil en spirale, ce qui réduit le risque de bavures et d’usure excessive.
- Conseil de programmation : Utilisez une entrée hélicoïdale ou en rampe pour les coupes profondes et l’usinage délicat, et des stratégies de sortie linéaires ou hélicoïdales pour garantir des surfaces lisses et sans bavures lors des coupes de finition.
Éviter les erreurs de programmation courantes
Une programmation correcte est essentielle pour garantir l'efficacité des opérations d'usinage de l'aluminium et la production de pièces de haute qualité. Voici quelques erreurs de programmation courantes à éviter :
- Vitesses de coupe trop élevées : Bien que l’aluminium puisse être usiné à des vitesses élevées, des vitesses de coupe excessives peuvent entraîner une usure prématurée de l’outil, des états de surface médiocres et une surchauffe. Il est impératif d’adapter la vitesse de broche à la taille de l’outil, à l’épaisseur du matériau et à l’opération de coupe. Consultez les recommandations du fabricant pour connaître les vitesses de coupe optimales.
- Choix incorrect de la trajectoire d'outil : une stratégie de trajectoire inadaptée, comme le fraisage conventionnel au lieu de l'ébauche adaptative, peut entraîner une diminution de la vitesse d'enlèvement de matière, des contraintes inutiles sur l'outil et une précision réduite. Il convient de choisir la stratégie de trajectoire appropriée en fonction de l'usinage à réaliser : ébauche adaptative pour le fraisage conventionnel et finition pour le fraisage conventionnel.
- Surcharge de l'outil : Un pas d'avance ou un pas de descente trop important peut entraîner des forces de coupe excessives, une déformation de l'outil et une mauvaise qualité de surface, notamment lors de l'usinage de matériaux tendres comme l'aluminium. Il est important de respecter les valeurs de pas d'avance et de pas de descente appropriées en fonction de la taille de l'outil et de la rigidité de la machine. Pour l'ébauche, privilégiez un pas d'avance important, et pour la finition, un pas d'avance plus petit pour une meilleure qualité de surface.
- Négliger l'usure de l'outil : un mauvais ajustement des trajectoires d'outil peut entraîner des usinages imprécis, des finitions médiocres et, à terme, la rupture de l'outil. Contrôlez régulièrement l'état de l'outil et ajustez les paramètres de sa trajectoire, ou remplacez-le si nécessaire.
- Conseil de programmation : simulez toujours les trajectoires d’outils dans votre logiciel CNC avant d’exécuter l’opération réelle afin de vérifier les problèmes potentiels tels que les collisions d’outils, les avances incorrectes et les forces de coupe.
La maîtrise des stratégies de trajectoire d'outil et des techniques de programmation permet d'obtenir des résultats d'usinage optimaux lors du fraisage de l'aluminium. En tirant parti de stratégies telles que le dégagement adaptatif, le fraisage en avalant et des méthodes d'entrée et de sortie appropriées, les opérateurs peuvent améliorer l'efficacité d'usinage, réduire l'usure des outils et optimiser les états de surface. De plus, éviter les erreurs de programmation courantes garantit des opérations plus fluides et des résultats plus prévisibles. Lors du fraisage CNC de l'aluminium, une planification et une programmation rigoureuses des trajectoires d'outil sont essentielles pour maximiser la productivité, garantir la précision et produire des pièces de haute qualité à un coût avantageux.
Optimisation de la finition de surface
L'obtention d'un état de surface de haute qualité est un aspect crucial du fraisage CNC de l'aluminium, car elle influe directement sur l'apparence et la fonctionnalité du produit final. Une surface lisse améliore non seulement l'esthétique de la pièce, mais aussi ses performances en réduisant la friction, en prévenant la corrosion et en assurant un meilleur ajustement lors de l'assemblage. Cependant, l'obtention de cette finition optimale ne se limite pas au choix de l'outil adéquat ; elle implique un équilibre précis entre les paramètres de coupe, les stratégies de trajectoire d'outil et les méthodes de post-traitement. En comprenant et en appliquant ces stratégies, les fabricants peuvent garantir que leurs pièces en aluminium répondent aux normes de qualité et de précision les plus exigeantes.
Minimiser la formation de bavures
Les bavures sont des aspérités indésirables qui se forment sur les arêtes ou dans les trous d'une pièce lors de l'usinage. Elles peuvent altérer la finition de surface, mais aussi la fonctionnalité et l'esthétique des composants en aluminium. Des stratégies efficaces pour minimiser leur formation permettent d'obtenir des arêtes nettes et précises.
- Utilisez des outils affûtés et de haute qualité : utilisez toujours des outils affûtés en carbure ou revêtus pour garantir des coupes nettes et précises. Remplacez les outils lorsqu’ils sont usés afin d’éviter la formation de bavures excessives.
- Ajustement des paramètres de coupe : Réduisez légèrement l’avance et utilisez des vitesses de coupe modérées afin d’éviter une surchauffe favorisant la formation de bavures. Pour certaines opérations, une profondeur de passe légèrement supérieure permet de réduire les bavures en assurant une coupe nette du matériau.
- Stratégies d'optimisation des trajectoires d'outil : Utilisez le fraisage en avalant plutôt que le fraisage conventionnel, car le fraisage en avalant génère moins de chaleur et réduit la formation de bavures le long des bords de coupe.
Techniques de passe de finition
La passe de finition est essentielle pour obtenir un état de surface lisse et de haute qualité sur l'aluminium. Elle affine la pièce, éliminant les imperfections des passes d'ébauche et permettant d'atteindre la finition souhaitée.
- Passes de finition superficielles : Une passe de finition peu profonde (généralement de 0.05 mm à 0.2 mm) permet de couper le matériau en minimisant les perturbations de la surface, évitant ainsi les entailles et la déformation de l’outil. Les passes superficielles préviennent l’usure de l’outil et contribuent à obtenir une surface parfaitement lisse.
- Passage de finition fin : Utilisez un pas plus petit (généralement 5 à 10 % du diamètre de l’outil) pour les passes de finition afin d’éliminer les marques d’outil et d’assurer une texture de surface uniforme.
- Passages multiples : Pour les surfaces complexes, l’exécution de plusieurs passages avec un pas décroissant assure une finition plus fine tout en maintenant la stabilité de l’outil.
- Vitesse de rotation plus élevée pour la finition : Augmentez la vitesse de broche lors des passes de finition pour obtenir de meilleurs taux d’enlèvement de matière et une finition plus lisse. L’aluminium, matériau relativement tendre, peut être usiné à haute vitesse sans usure significative de l’outil ni échauffement excessif.
Options de post-traitement
Bien que l'usinage CNC permette d'obtenir d'excellents états de surface sur l'aluminium, un post-traitement est parfois nécessaire pour améliorer l'aspect et les performances de la pièce. Ce post-traitement permet de lisser davantage les surfaces, d'éliminer les bavures résiduelles ou d'ajouter une couche protectrice.
- Ébavurage : Méthodes manuelles d’élimination des bavures et des arêtes vives après usinage. Ce procédé, bien que laborieux, est efficace pour les petites séries ou les pièces de précision. Pour les séries plus importantes ou pour obtenir des résultats plus uniformes, des équipements d’ébavurage automatisés permettent d’éliminer les bavures des bords des pièces et de lisser les zones rugueuses.
- Rectification ou polissage : Pour les pièces nécessitant une finition miroir de haute qualité, la rectification ou le polissage abrasif avec des abrasifs fins ou des pâtes à polir permet d’obtenir les résultats escomptés. Ce procédé est souvent utilisé pour les pièces décoratives ou les composants exigeant une qualité de surface irréprochable.
- Anodisation pour une finition et une durabilité améliorées : L’anodisation est un procédé électrochimique qui épaissit la couche d’oxyde naturelle de l’aluminium, améliorant ainsi sa résistance à la corrosion, sa dureté superficielle et son aspect. Elle permet également de colorer les pièces en aluminium.
L'optimisation des états de surface lors de l'usinage CNC de l'aluminium exige une approche globale comprenant une sélection précise des outils, des paramètres de coupe optimisés et des stratégies de trajectoire d'outil bien pensées. La réduction de la formation de bavures, le raffinement de la coupe finale par des passes de finition appropriées et l'intégration de techniques de post-traitement telles que l'ébavurage, le polissage et le revêtement permettent d'améliorer significativement la qualité globale de la pièce. Grâce à ces méthodes, les opérateurs peuvent non seulement améliorer l'aspect visuel des pièces en aluminium, mais aussi leur durabilité et leur fonctionnalité. Avec la bonne combinaison de stratégies, l'obtention d'un état de surface lisse et de haute qualité lors de l'usinage de l'aluminium devient à la fois efficace et accessible.
Considérations de sécurité relatives au fraisage CNC de l'aluminium
Lors du fraisage CNC de l'aluminium, la sécurité doit toujours être la priorité absolue. Bien que l'aluminium soit relativement facile à usiner comparé à des métaux plus durs, le processus exige le strict respect des protocoles de sécurité afin de protéger les opérateurs, de maintenir les performances de la machine et de prévenir les accidents. Des mesures de sécurité appropriées protègent non seulement les opérateurs des blessures, mais garantissent également la longévité de l'équipement et le maintien de normes d'usinage de haute qualité.
Gestion des copeaux et risques d'incendie
Une gestion adéquate des copeaux garantit un environnement de travail sûr, propre et efficace lors du fraisage CNC de l'aluminium. Les copeaux d'aluminium sont coupants, légers et s'accumulent rapidement, ce qui représente un risque pour les performances de la machine et la sécurité de l'opérateur. De plus, les copeaux d'aluminium, notamment au contact de certains fluides de coupe ou liquides de refroidissement, peuvent être hautement inflammables, augmentant ainsi le risque d'incendie en cas de mauvaise gestion.
- Systèmes d'évacuation des copeaux : Mettez en place un système d'évacuation des copeaux fiable pour les retirer rapidement de la machine. Ce système peut utiliser des souffleurs d'air, des systèmes d'aspiration ou des convoyeurs. Inspectez régulièrement ces systèmes pour vous assurer de leur bon fonctionnement et éviter l'accumulation de copeaux.
- Prévention des incendies : Maintenez la zone de travail exempte de matériaux inflammables et assurez-vous de la présence d’extincteurs à proximité, notamment lors de l’utilisation de fluides de coupe ou de lubrifiants inflammables. Évitez l’accumulation de copeaux près des équipements électriques ou des sources de chaleur. Nettoyez régulièrement la machine et la zone environnante afin de prévenir l’accumulation de poussière d’aluminium.
Fonctionnement correct de la machine
Un bon fonctionnement de la machine est essentiel non seulement pour la sécurité de l'opérateur, mais aussi pour la durée de vie et les performances de la machine. Une mauvaise utilisation ou un réglage incorrect peuvent entraîner des accidents, des dommages matériels et des résultats d'usinage médiocres.
- Configuration de la machine : Avant toute opération d’usinage, vérifiez que la fraiseuse CNC est correctement configurée. Assurez-vous notamment que tous les outils sont bien fixés, que la pièce est correctement alignée et que les paramètres de la machine (vitesse, avance et profondeur de passe) sont corrects. Une machine mal configurée peut entraîner la casse des outils, l’endommagement de la pièce et même des blessures pour l’opérateur.
- Surveillance en cours de fonctionnement : Surveillez régulièrement la machine pendant son fonctionnement afin de vous assurer de son bon déroulement. Soyez attentif aux bruits inhabituels, aux vibrations ou à l’usure des outils, qui peuvent indiquer un problème. En cas de comportement anormal, arrêtez immédiatement la machine afin d’éviter tout dommage ou danger supplémentaire.
Équipement de protection individuelle (EPI)
Les équipements de protection individuelle (EPI) protègent les opérateurs des dangers présents dans l'environnement d'usinage CNC. Bien que les machines et les outils soient conçus pour une performance optimale, ils présentent également des risques potentiels tels que les projections de débris, les arêtes vives, le bruit et la chaleur générée lors des opérations d'usinage.
- Protection des yeux : Portez toujours des lunettes de sécurité ou un écran facial pour protéger vos yeux des projections de débris et de copeaux pouvant être éjectés à grande vitesse lors de l’usinage. De plus, des lunettes de protection avec protections latérales offrent une protection supplémentaire dans les environnements plus dangereux.
- Protection auditive : Les fraiseuses CNC génèrent des niveaux sonores importants, surtout à haute vitesse. Le port de protections auditives, comme des bouchons d’oreille ou un casque antibruit, est recommandé pour se protéger des dommages auditifs liés à une exposition prolongée à des niveaux sonores élevés.
- Gants : Le port de gants de protection est recommandé lors de la manipulation d’outils ou de pièces tranchantes afin de prévenir les coupures et les éraflures. Toutefois, les gants doivent être retirés pendant le fonctionnement de la machine afin d’éviter tout risque de coincement dans les pièces mobiles.
- Protection respiratoire : Lorsque des poussières ou des copeaux d’aluminium peuvent être en suspension dans l’air, par exemple lors d’opérations de meulage ou de ponçage, le port d’un masque anti-poussière ou d’un appareil respiratoire est recommandé. Ceci permet de protéger les opérateurs contre l’inhalation de particules potentiellement nocives pouvant entraîner des problèmes respiratoires à long terme.
En fraisage CNC d'aluminium, garantir un environnement de travail sûr est aussi important que réaliser des coupes précises et de haute qualité. En prenant en compte les principaux facteurs de sécurité, les opérateurs peuvent atténuer les risques liés à l'usinage de l'aluminium et se protéger, ainsi que les équipements et l'espace de travail. Un entretien régulier, le respect des protocoles de sécurité et le port d'équipements de protection individuelle adaptés contribuent à un processus d'usinage plus sûr et plus efficace. En accordant une importance primordiale à la sécurité, les fabricants optimisent la productivité et le bien-être des travailleurs, assurant ainsi la longévité des équipements et la qualité des produits finis.
Conseils pratiques pour débutants en fraisage CNC de l'aluminium
L'usinage CNC de l'aluminium offre de nombreuses possibilités, mais en tant que débutant, quelques conseils essentiels vous permettront d'éviter les erreurs courantes, de garantir votre sécurité et d'obtenir des résultats de haute qualité. L'aluminium, bien que généralement plus facile à usiner que d'autres métaux, exige néanmoins précision et attention aux détails. De petites erreurs au début peuvent rapidement entraîner une mauvaise finition de surface, une usure prématurée des outils, voire endommager la pièce. Les conseils suivants vous aideront à démarrer en toute confiance et à améliorer vos résultats au fil du temps.
Commencez par des alliages d'aluminium plus tendres.
Pour un débutant, il est préférable de commencer avec des alliages d'aluminium plus tendres comme le 6061 ou le 1050. Ces alliages sont plus tolérants et plus faciles à usiner, ce qui vous laisse une plus grande marge d'erreur pendant votre apprentissage. Les alliages plus tendres sont moins susceptibles d'entraîner une usure prématurée des outils ou des défauts de surface, vous permettant ainsi de vous concentrer sur le perfectionnement de votre technique sans vous soucier des difficultés liées au matériau.
Utilisez des paramètres conservateurs et ajustez-les progressivement.
Il est essentiel de commencer avec des paramètres de coupe conservateurs pour éviter les erreurs et garantir un usinage fluide. Bien que les machines CNC soient capables d'atteindre des vitesses élevées et des coupes agressives, les débutants devraient privilégier des avances lentes, des vitesses de broche modérées et des profondeurs de passe faibles. Une fois à l'aise, vous pourrez progressivement augmenter ces paramètres pour améliorer l'efficacité sans compromettre la qualité de surface.
- Vitesse d'avance : Commencez par une vitesse d'avance modérée pour éviter la surcharge de l'outil.
- Vitesse de broche : Pour l’aluminium tendre, utilisez une vitesse de broche comprise entre 10 000 et 15 000 tr/min pour éviter la surchauffe.
- Profondeur de coupe : Commencez par une faible profondeur de coupe afin d’éviter une usure excessive de l’outil et d’éventuelles erreurs.
Inspectez régulièrement les outils pour détecter leur usure
L'usure des outils est inévitable, surtout lors de l'usinage de l'aluminium, ce qui peut entraîner une baisse de l'efficacité de coupe et des états de surface médiocres. Il est important d'inspecter régulièrement les outils afin de détecter tout signe d'usure, comme des arêtes émoussées ou des dépôts d'aluminium. Des outils émoussés produisent une surface de mauvaise qualité, génèrent un échauffement excessif et peuvent même provoquer la rupture de l'outil.
- Vérification de l'état des outils : avant chaque utilisation, inspectez les tranchants et assurez-vous que les outils sont affûtés et propres.
- Remplacez rapidement les outils usés : si un outil semble usé ou endommagé, remplacez-le avant qu’il n’affecte la qualité de vos coupes.
Maintenez la machine propre et bien entretenue.
Une fraiseuse CNC propre et bien entretenue fonctionne plus efficacement et produit de meilleurs résultats. Nettoyez régulièrement la machine pour éviter que les copeaux d'aluminium n'obstruent la trajectoire de l'outil, les systèmes de refroidissement ou d'autres composants. Outre la propreté, un entretien régulier, comme la lubrification des pièces mobiles, la vérification du serrage des composants et le recalibrage de la machine, permet de prévenir les erreurs et d'améliorer la précision d'usinage.
- Évacuation des copeaux : Veillez à évacuer les copeaux de la machine pendant et après son utilisation. L’accumulation de copeaux peut entraîner une surchauffe ou une baisse de l’efficacité de coupe.
- Entretien courant : Vérifiez régulièrement l’usure, le serrage et l’alignement des composants de la machine. Cela vous permettra d’éviter les pannes inattendues et d’améliorer ses performances à long terme.
Essais de coupe avant la production en série
Pour les débutants, l'une des meilleures pratiques consiste à toujours effectuer des essais de coupe sur des chutes de matériau avant de lancer une production en série. Ces essais permettent de vérifier que les paramètres de coupe, le réglage des outils et la manipulation des matériaux sont corrects, évitant ainsi des erreurs coûteuses ou des pièces abîmées.
- Paramètres de test : Effectuez de petites coupes sur des chutes d’aluminium pour vérifier les vitesses d’avance, les vitesses de broche et la précision de la trajectoire d’outil.
- Ajustez au besoin : si la découpe d’essai donne des résultats indésirables tels que des bords irréguliers ou des dimensions incorrectes, ajustez vos paramètres avant de procéder à la production complète.
Développer de bonnes habitudes dès le début est essentiel pour réussir à long terme dans le fraisage CNC de l'aluminium. En choisissant des alliages d'aluminium plus tendres, en utilisant des réglages prudents, en inspectant régulièrement les outils, en maintenant un espace de travail propre et en effectuant systématiquement des essais de coupe, les débutants peuvent minimiser les erreurs et acquérir de solides bases pour des projets plus complexes. À mesure que vous gagnerez en expérience et en confiance, vous pourrez expérimenter des techniques d'usinage et des alliages d'aluminium plus sophistiqués, améliorant ainsi vos compétences et la qualité de votre travail.
Résumer
L'usinage CNC de l'aluminium exige un équilibre précis entre les capacités de la machine, le choix des outils, les paramètres de coupe et les stratégies de programmation afin de maîtriser des problématiques telles que l'échauffement, l'usure des outils, l'évacuation des copeaux, les vibrations et la qualité de l'état de surface. Bien que l'aluminium soit relativement facile à usiner comparé à des métaux plus durs, l'obtention de résultats constants et de haute qualité repose sur l'application des meilleures pratiques tout au long du processus, notamment une planification rigoureuse des trajectoires d'outil, un bridage stable, une utilisation en toute sécurité et des techniques de finition appropriées. En utilisant des outils bien choisis, des paramètres optimisés et des méthodes d'usinage rigoureuses, les opérateurs peuvent améliorer leur efficacité, réduire les erreurs et produire des pièces en aluminium précises et fiables pour une large gamme d'applications. Pour réduire significativement l'échauffement et ses effets néfastes, poursuivez votre lecture avec l'article « Comment éviter la surchauffe lors de l'usinage CNC du métal ? ».
Pour les fabricants et les opérateurs travaillant avec l'usinage CNC de l'aluminium, il est fortement recommandé de consulter des experts en usinage CNC ou des fabricants d'équipements expérimentés afin de garantir la solution la plus adaptée et la plus efficace à leurs besoins de production spécifiques. AccTek CNC est un fabricant professionnel de routeurs CNC proposant une large gamme de modèles conçus pour répondre à diverses exigences d'application, des tâches d'usinage standard aux demandes de production plus spécialisées et personnalisées. Grâce à sa solide expertise technique et à la flexibilité de ses configurations d'équipements, AccTek CNC accompagne les utilisateurs dans le choix ou la conception de solutions CNC qui améliorent la stabilité d'usinage, optimisent l'efficacité et garantissent une meilleure qualité de surface. En collaborant étroitement avec un fournisseur d'équipements fiable comme AccTek CNC, les utilisateurs bénéficient d'un accompagnement ciblé et d'un soutien à long terme, assurant ainsi des résultats constants et de haute qualité pour leurs opérations d'usinage CNC.