
- Lectura de 30 a 38 minutos
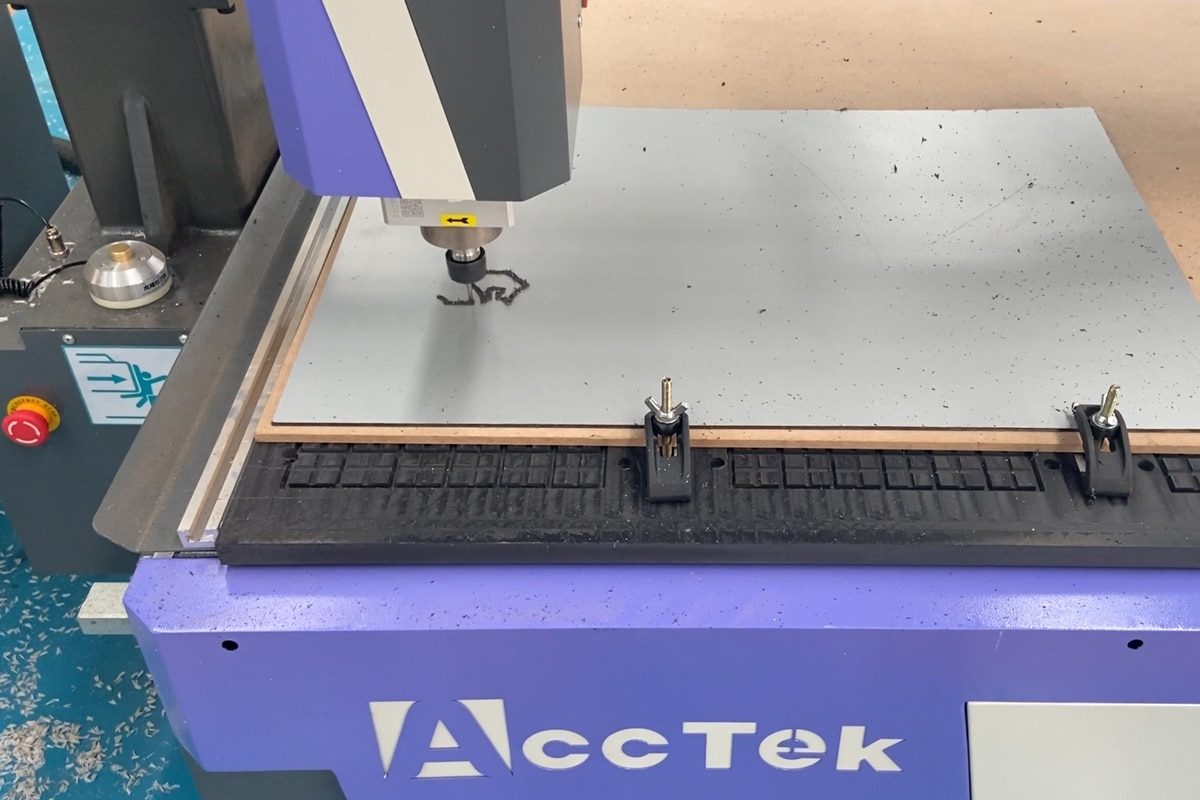
El aluminio se ha convertido en uno de los materiales más utilizados en la fabricación moderna, valorado por su excelente relación resistencia-peso, resistencia a la corrosión y versatilidad. Con la creciente disponibilidad de fresadoras CNC , muchos fabricantes y talleres recurren ahora a estas máquinas para procesar componentes de aluminio de forma eficiente y rentable. Sin embargo, si bien las fresadoras CNC destacan en el corte de materiales más blandos como la madera y los plásticos, el mecanizado de aluminio presenta una serie de desafíos específicos que requieren un enfoque más preciso. A diferencia de los materiales tradicionales utilizados en el fresado, la ductilidad y las propiedades térmicas del aluminio pueden provocar problemas como la obstrucción de la herramienta, la acumulación de calor y acabados superficiales deficientes si no se manipula correctamente.
Lograr cortes limpios, prolongar la vida útil de las herramientas y garantizar la precisión dimensional dependen de la selección de las herramientas adecuadas, la optimización de los parámetros de corte y la implementación de estrategias eficaces de refrigeración y evacuación de virutas. Sin un conocimiento adecuado, incluso los operarios experimentados pueden obtener resultados inconsistentes o sufrir un desgaste prematuro de las herramientas. Este artículo explora los principales desafíos del fresado CNC de aluminio y describe las mejores prácticas para superarlos. Desde la comprensión del comportamiento del material y la selección de las herramientas de corte apropiadas hasta el ajuste fino de los parámetros de mecanizado y la mejora de la calidad de la superficie, esta guía tiene como objetivo proporcionar información práctica tanto para principiantes como para usuarios experimentados que buscan optimizar el rendimiento del mecanizado de aluminio.
Comprender el aluminio como material de mecanizado
El aluminio suele considerarse uno de los metales más aptos para el mecanizado CNC, pero esta reputación puede ser engañosa, sobre todo al utilizar fresadoras CNC en lugar de máquinas de fresado más rígidas. Su combinación de blandura, ductilidad y alta conductividad térmica crea un perfil de mecanizado único que requiere un control preciso de las herramientas, los parámetros de corte y la evacuación de virutas. Comprender el comportamiento del aluminio en condiciones de corte es fundamental para obtener resultados limpios, una mayor vida útil de las herramientas y una producción eficiente.
Propiedades del Aluminio
El comportamiento de mecanizado del aluminio se define por una combinación de propiedades físicas y mecánicas que lo hacen fácil de cortar, pero también fácil de manipular incorrectamente. Si bien generalmente se considera un metal "blando", su ductilidad y propiedades térmicas plantean desafíos específicos que deben comprenderse para lograr un fresado CNC exitoso.
- Baja densidad y ligereza: El aluminio es considerablemente más ligero que la mayoría de los metales, lo que lo hace ideal para aplicaciones donde la reducción de peso es importante. Esta propiedad no complica directamente el mecanizado, pero contribuye a su amplio uso en diversas industrias.
- Suavidad con alta ductilidad: Si bien el aluminio es relativamente blando, posee una alta ductilidad, lo que significa que tiende a deformarse en lugar de fracturarse limpiamente durante el corte. Esto puede provocar que el material se adhiera y dificultar la obtención de bordes definidos si las condiciones de corte no están optimizadas.
- Alta conductividad térmica: El aluminio transfiere el calor de manera eficiente, lo que ayuda a disipar rápidamente el calor de corte. Sin embargo, si los parámetros de mecanizado son incorrectos, el calor puede acumularse en el filo de corte, aumentando el riesgo de desgaste de la herramienta y adherencia del material.
- Bajo punto de fusión: En comparación con metales más duros como el acero, el aluminio se funde a una temperatura más baja. En procesos de mecanizado a alta velocidad o con una refrigeración insuficiente, esto puede provocar que el material se ablande y se adhiera a la herramienta de corte.
- Tendencia a la formación de rebabas en el filo (BUE): Uno de los desafíos más críticos en el mecanizado de aluminio es su tendencia a adherirse a la herramienta de corte. Esta acumulación altera la geometría de la herramienta, reduce la eficiencia del corte y afecta negativamente el acabado superficial.
Aleaciones de aluminio comunes para fresado CNC
No todos los aluminios se comportan igual durante el mecanizado CNC. Las diferencias en la composición de la aleación afectan directamente a la maquinabilidad, la formación de virutas, el desgaste de la herramienta y el acabado superficial. Seleccionar la aleación adecuada suele ser el primer paso para lograr un rendimiento de corte estable y resultados consistentes.
- Aluminio 6061: La aleación más utilizada en el fresado CNC debido a su buena maquinabilidad, resistencia y versatilidad. Ideal para aplicaciones de uso general.
- Aluminio 5052: Conocido por su excelente resistencia a la corrosión y su facilidad de conformado, pero ligeramente menos mecanizable que el 6061.
- Aluminio 7075: Mucho más resistente y duro, se utiliza a menudo en aplicaciones aeroespaciales, pero exige más herramientas y parámetros de corte.
Cómo afectan las propiedades del material al fresado CNC
Las propiedades intrínsecas del aluminio influyen directamente en todos los aspectos del proceso de fresado CNC, desde la selección de herramientas y los parámetros de corte hasta el acabado superficial y la eficiencia general. Incluso pequeñas variaciones en el comportamiento del material pueden generar diferencias significativas en los resultados del mecanizado.
- Formación y evacuación de virutas: La ductilidad del aluminio provoca que se produzcan virutas largas y continuas en lugar de fragmentos cortos y quebradizos. Si bien esto puede resultar en un corte suave en condiciones ideales, también aumenta el riesgo de que las virutas se enreden y se produzca un nuevo corte. Si las virutas no se eliminan eficazmente, pueden obstruir las ranuras de la herramienta, generar calor excesivo y dañar tanto la herramienta como la pieza de trabajo.
- Generación y disipación de calor: Si bien el aluminio posee una alta conductividad térmica y disipa el calor rápidamente, este tiende a concentrarse en el filo de corte durante el fresado a alta velocidad. El calor excesivo puede ablandar el material localmente, aumentando la probabilidad de adherencia a la herramienta.
- Desgaste de la herramienta y acumulación de material en el filo: Uno de los mayores desafíos en el fresado de aluminio es la formación de una acumulación de material en el filo, donde el material se adhiere a la herramienta de corte. Esto ocurre debido al bajo punto de fusión del aluminio y su naturaleza adhesiva bajo calor y presión. La acumulación de material en el filo altera la geometría efectiva de la herramienta, lo que conlleva un acabado superficial deficiente, mayores fuerzas de corte y, finalmente, la falla de la herramienta.
- Acabado superficial y calidad de los bordes: El aluminio puede lograr un excelente acabado superficial, pero solo cuando las condiciones de mecanizado están optimizadas. Si la velocidad de avance y de corte es demasiado baja, la herramienta puede rozar en lugar de cortar, lo que provoca manchas y un acabado opaco. Por otro lado, las técnicas de corte inadecuadas pueden generar rebabas en los bordes.
Al reconocer las diferencias entre las aleaciones y anticipar el comportamiento del aluminio durante el mecanizado, los operarios pueden controlar mejor la evacuación de virutas, minimizar el desgaste de las herramientas y lograr acabados superficiales superiores. Este conocimiento fundamental sienta las bases para seleccionar el equipo, las herramientas y los parámetros de corte adecuados, lo que en última instancia conduce a procesos de mecanizado de aluminio más eficientes y fiables. Una sólida comprensión del comportamiento del aluminio permite a los operarios anticipar los problemas comunes de mecanizado y ajustar su enfoque en consecuencia.
Principales desafíos en el fresado CNC de aluminio
Si bien el aluminio es muy valorado por su maquinabilidad y versatilidad, su comportamiento difiere notablemente del de los materiales no metálicos que se procesan habitualmente en fresadoras CNC. Su tendencia a generar calor, formar virutas largas, adherirse a las herramientas de corte y requerir mayor rigidez de la máquina plantea una serie de desafíos que pueden afectar rápidamente la calidad del mecanizado si no se gestionan adecuadamente. Al comprender estos desafíos en detalle, los operarios pueden anticipar mejor los problemas de mecanizado y desarrollar estrategias más fiables para un rendimiento constante.
Desgaste de la herramienta y acumulación de filo (BUE)
El desgaste de la herramienta en el fresado CNC de aluminio está estrechamente relacionado con la formación de un filo recrecido (BUE, por sus siglas en inglés), un fenómeno común en el que el material de aluminio se adhiere al filo de corte bajo calor y presión. A diferencia del desgaste gradual que se observa en materiales más duros, el BUE puede formarse y romperse de forma impredecible, lo que afecta significativamente la estabilidad del corte.
- Causas de la adherencia del aluminio a las herramientas: El aluminio tiende a adherirse a las herramientas de corte principalmente debido al calor excesivo y la fricción en la interfaz de corte. Cuando la velocidad del husillo es demasiado alta o la velocidad de avance es demasiado baja, la herramienta puede rozar en lugar de cortar, generando calor adicional que ablanda el material y favorece la adherencia. Este problema se agrava aún más por una evacuación deficiente de las virutas, donde las virutas largas y continuas se vuelven a cortar y se presionan contra la superficie de la herramienta. Además, las herramientas desafiladas o con un recubrimiento inadecuado aumentan la fricción, lo que facilita la acumulación de aluminio y la formación de un borde recrecido.
- Impacto en la calidad de corte y la vida útil de la herramienta: La presencia de un filo recrecido degrada significativamente el rendimiento del mecanizado al alterar la geometría efectiva de la herramienta de corte. Esto conlleva un acabado superficial deficiente, incluyendo manchas y formación de rebabas, así como una menor precisión dimensional. A medida que el filo recrecido se forma y se rompe de manera irregular, introduce fuerzas de corte inestables, lo que puede provocar vibraciones y traqueteo. Con el tiempo, esta inestabilidad acelera el desgaste de la herramienta, aumenta el riesgo de rotura y, en última instancia, reduce la eficiencia y la fiabilidad generales del mecanizado.
Problemas de gestión del calor
En el mecanizado CNC de aluminio, la gestión térmica es uno de los factores más críticos que influyen en la estabilidad del mecanizado y la calidad de la superficie. Si bien el aluminio tiene una conductividad térmica relativamente alta, el calor excesivo puede acumularse en la interfaz de corte debido a la fricción, parámetros de corte inadecuados o una evacuación ineficiente de las virutas.
- Fricción y acumulación de calor: El calor en el mecanizado de aluminio se genera principalmente por la fricción entre la herramienta de corte y el material. Cuando las velocidades de avance son demasiado bajas o las velocidades del husillo demasiado altas, la herramienta puede rozar contra la superficie en lugar de cortar limpiamente, lo que aumenta significativamente la fricción. Una evacuación deficiente de las virutas también puede agravar el problema, ya que las virutas reutilizadas generan calor adicional en la zona de corte. Con el tiempo, esta acumulación de calor localizada ablanda el aluminio y aumenta su tendencia a adherirse a la herramienta, lo que incrementa aún más la inestabilidad del mecanizado.
- Riesgo de daños en la herramienta y deformación del material: El calor excesivo no solo acelera el desgaste de la herramienta, sino que también puede provocar su fallo prematuro. Las altas temperaturas debilitan los filos de corte, especialmente en las herramientas de carburo, haciéndolas más propensas a astillarse o romperse. Asimismo, el aluminio sobrecalentado puede perder estabilidad dimensional, lo que provoca manchas en la superficie, bordes deformados o pérdida de precisión. En casos graves, la dilatación térmica de la pieza también puede afectar a las tolerancias, dificultando la obtención de dimensiones finales precisas.
Problemas de evacuación de virutas
El comportamiento de las virutas afecta directamente a la estabilidad del corte, la generación de calor y la calidad de la superficie. A diferencia de los materiales frágiles que se rompen en pequeños fragmentos, el aluminio tiende a formar virutas largas y continuas que pueden interferir fácilmente con el proceso de corte si no se eliminan adecuadamente de la trayectoria de la herramienta.
- Reprocesamiento de virutas: El reprocesamiento ocurre cuando las virutas no se eliminan de la zona de corte y, en cambio, la herramienta las corta varias veces. Esto genera un ciclo de fricción y calor innecesarios, lo que reduce rápidamente el rendimiento del corte. Las virutas reprocesadas pueden rayar la superficie de la pieza, disminuir la precisión dimensional y aumentar el desgaste de la herramienta. En el mecanizado de aluminio, este problema es especialmente grave porque el material se ablanda con el calor y se vuelve aún más propenso a adherirse, lo que agrava aún más el problema.
- Obstrucción de las ranuras de la herramienta: La obstrucción de las ranuras se produce cuando las virutas de aluminio se acumulan dentro de las ranuras de la herramienta y restringen el corte adecuado. Una vez obstruida, la herramienta pierde su capacidad para evacuar las virutas nuevas de forma eficaz, lo que provoca una mayor resistencia al corte, vibraciones y la posible rotura de la herramienta. En casos graves, la obstrucción de las ranuras puede detener por completo la eficiencia del corte y dañar tanto la herramienta como la pieza de trabajo.
Lograr un acabado superficial de alta calidad
Si bien el aluminio permite obtener excelentes acabados, las condiciones de mecanizado inadecuadas suelen provocar defectos visibles. Entre los problemas más comunes se encuentran la formación de rebabas, los bordes ásperos y la pérdida de precisión dimensional, todos ellos estrechamente relacionados con el estado de la herramienta, la estrategia de corte y la estabilidad de la máquina.
- Formación de rebabas: En el fresado de aluminio, suelen deberse a la desviación de la herramienta, a filos de corte desafilados o a combinaciones inadecuadas de velocidad de avance. Cuando la herramienta desgarra el material en lugar de cortarlo limpiamente, el exceso de metal se desplaza hacia afuera en lugar de eliminarse, lo que da lugar a la formación de rebabas. Estas no solo afectan la calidad visual de la pieza, sino que también requieren un procesamiento posterior adicional, lo que aumenta el tiempo y el costo de producción.
- Bordes ásperos y baja precisión dimensional: Los bordes ásperos se producen cuando el proceso de corte se vuelve inestable, a menudo debido a vibraciones, desgaste de la herramienta o parámetros de mecanizado incorrectos. En lugar de producir un corte suave y continuo, la herramienta puede vibrar o manchar el material, dejando una superficie irregular. Asimismo, una rigidez deficiente o fuerzas de corte inconsistentes pueden provocar desviaciones de la trayectoria prevista, lo que reduce la precisión dimensional.
Rigidez y estabilidad de la máquina
Dado que el aluminio requiere fuerzas de corte mayores que la madera o los plásticos, cualquier falta de rigidez estructural en el sistema CNC puede traducirse rápidamente en vibraciones, ruidos extraños y menor precisión. Esto convierte la rigidez no solo en un factor de rendimiento, sino en un requisito fundamental para un mecanizado exitoso del aluminio.
- Vibración y resonancia: La vibración y la resonancia se producen cuando la herramienta de corte y la estructura de la máquina no logran mantener un contacto de corte estable con el material. En el fresado de aluminio, esto suele deberse a una carga excesiva del husillo, una rigidez insuficiente de la máquina o ajustes incorrectos de avance y velocidad. Una vez que comienza la vibración, se crea un entorno de corte inestable que conlleva un acabado superficial deficiente, marcas de herramienta irregulares y un desgaste acelerado de la herramienta. La resonancia también puede amplificar las fuerzas de corte de forma impredecible, reduciendo aún más la precisión del mecanizado y aumentando el riesgo de daños en la herramienta.
- Limitaciones de las fresadoras CNC ligeras: Las fresadoras CNC ligeras suelen diseñarse para madera, plásticos y otros materiales blandos, lo que significa que sus estructuras y sistemas de movimiento no siempre están optimizados para el corte de metales. Al utilizarlas con aluminio, estas máquinas pueden tener dificultades para absorber las fuerzas de corte de forma eficaz, lo que provoca flexiones o micromovimientos durante el funcionamiento. Esta falta de rigidez limita la profundidad de corte, la velocidad de avance y la calidad de la superficie que se pueden alcanzar.
El mecanizado CNC de aluminio exitoso requiere anticipar y gestionar estos desafíos en lugar de reaccionar ante ellos una vez que surgen los problemas. Al comprender cómo interactúa el aluminio con las herramientas, las máquinas y los parámetros de corte, los operarios pueden tomar decisiones más informadas y reducir la probabilidad de defectos. Una comprensión clara de estos desafíos clave sienta las bases para aplicar las mejores prácticas, lo que en última instancia permite obtener resultados de mecanizado de aluminio más eficientes, precisos y fiables.
Requisitos de la máquina para el fresado de aluminio
El éxito del fresado CNC de aluminio depende no solo de las herramientas y parámetros de corte, sino también, y en gran medida, de la capacidad de la propia máquina. En comparación con el mecanizado de madera o plástico, el aluminio exige una rigidez, un rendimiento del husillo, una precisión de movimiento y una estabilidad de sujeción significativamente mayores. Comprender estos requisitos es fundamental para seleccionar o configurar un sistema CNC que pueda ofrecer cortes limpios, una precisión fiable y una vida útil aceptable de las herramientas al trabajar con aluminio.
Enrutador CNC vs. Fresadora CNC
Si bien las fresadoras CNC y las routers CNC siguen principios de fabricación digital similares, su diseño estructural, rigidez y aplicaciones previstas varían significativamente. Estas diferencias influyen directamente en el rendimiento de corte, la calidad de la superficie y la variedad de piezas de aluminio que cada máquina puede procesar.
- Diferencias clave en estructura y capacidad: Las fresadoras CNC suelen estar construidas con robustos y rígidos bastidores de hierro fundido o acero, diseñados para soportar altas fuerzas de corte y mantener una precisión extrema durante la remoción de material. Utilizan velocidades de husillo más bajas con mayor torque, lo que las hace idóneas para cortes profundos y mecanizado continuo de materiales duros. En contraste, los routers CNC son generalmente más ligeros, rápidos y están optimizados para el corte a alta velocidad de materiales más blandos como madera, plástico y espuma. Sus estructuras tipo pórtico priorizan la velocidad y el área de trabajo sobre la rigidez absoluta, lo que puede imponer limitaciones al mecanizar metales como el aluminio.
- Cuándo es adecuada una fresadora CNC para aluminio: A pesar de sus limitaciones, las fresadoras CNC pueden mecanizar aluminio con éxito en las condiciones adecuadas. Son idóneas para láminas delgadas de aluminio, componentes ligeros, grabado y piezas no estructurales donde las fuerzas de corte son relativamente bajas. Las fresadoras CNC industriales de alta calidad, con bastidores reforzados, accionamientos de husillo de bolas y husillos de alto rendimiento, están mucho mejor equipadas para trabajar con aluminio que las máquinas de gama básica. En estos casos, el mecanizado de aluminio se convierte en un proceso controlado en lugar de una tarea de remoción de material pesada, lo que permite a las fresadoras producir resultados precisos y limpios dentro de sus límites operativos.
Características esenciales de la máquina
Para obtener resultados consistentes y de alta calidad al mecanizar aluminio mediante CNC, es fundamental contar con las capacidades básicas de la máquina. A diferencia de materiales más blandos, el aluminio requiere un equilibrio entre velocidad, estabilidad y precisión. Si alguno de estos elementos falla, pueden surgir rápidamente problemas como vibraciones, desgaste de la herramienta y un acabado superficial deficiente.
- Alta velocidad del husillo con par suficiente: Una alta velocidad del husillo ayuda a mantener una correcta formación de virutas y reduce la resistencia al corte, mientras que un par suficiente garantiza que la herramienta mantenga fuerzas de corte estables bajo carga. Si la velocidad del husillo es demasiado baja, el corte puede volverse ineficiente y provocar fricción, mientras que un par insuficiente puede causar atascos o una eliminación de material inconsistente. Un husillo bien equilibrado permite un corte suave en diferentes profundidades y condiciones de avance.
- Estructura de bastidor rígido: Un bastidor sólido minimiza la vibración, la deflexión y la flexión estructural durante el corte, factores comunes que provocan vibraciones y un acabado superficial deficiente. Las máquinas con estructuras ligeras o poco reforzadas tienden a absorber mal las fuerzas de corte, lo que genera inestabilidad. Un bastidor rígido garantiza que las fuerzas de corte estén correctamente soportadas, permitiendo un mecanizado más agresivo y controlado sin sacrificar la precisión.
- Sistema de movimiento de precisión: El sistema de movimiento determina la precisión y la suavidad con que la máquina sigue las trayectorias programadas. Para el fresado de aluminio, componentes como husillos de bolas, guías lineales y sistemas servo o paso a paso de alta calidad son esenciales. Estos elementos ayudan a mantener la precisión posicional y a reducir la holgura mecánica durante el corte. Un sistema de movimiento preciso garantiza velocidades de avance constantes y un movimiento suave de la herramienta.
Consideraciones sobre sujeción de piezas
Debido a que el aluminio genera fuerzas de corte mayores que los materiales más blandos, incluso un ligero movimiento de la pieza puede provocar un acabado superficial deficiente, imprecisiones dimensionales o incluso daños en la herramienta. Una configuración estable y segura garantiza que todas las fuerzas de corte sean absorbidas correctamente por la estructura de la máquina en lugar de transferirse a la pieza.
- Mesas de vacío frente a abrazaderas mecánicas: Las mesas de vacío se utilizan habitualmente en el fresado CNC de madera y plástico, pero su eficacia se ve limitada al mecanizar aluminio. Si bien ofrecen una configuración rápida y una superficie de trabajo limpia, los sistemas de sujeción por vacío suelen tener dificultades para generar la fuerza suficiente para resistir las cargas de corte laterales producidas durante el mecanizado del aluminio. Las abrazaderas mecánicas, por otro lado, proporcionan un método de sujeción mucho más fiable y rígido para el aluminio. Al fijar físicamente la pieza de trabajo a la bancada de la máquina, las abrazaderas pueden soportar fuerzas de corte más elevadas y reducir el riesgo de movimiento durante el mecanizado.
- Prevención de vibraciones y movimientos: Cualquier inestabilidad en la pieza de trabajo puede amplificar las vibraciones de corte, lo que provoca marcas de impacto, un acabado superficial deficiente y un desgaste acelerado de la herramienta. Para minimizar estos riesgos, la pieza de trabajo debe sujetarse lo más cerca posible de la zona de corte, con una fuerza de sujeción uniformemente distribuida para evitar deformaciones. Un diseño adecuado del dispositivo de sujeción, la adición de soportes de respaldo y el mantenimiento de superficies de contacto limpias y planas contribuyen a mejorar la estabilidad.
El éxito del fresado CNC de aluminio depende en gran medida de la capacidad de la máquina para mantener la estabilidad bajo carga, a la vez que ofrece un movimiento preciso y controlado. Al garantizar que el sistema CNC cumpla con los requisitos fundamentales para el mecanizado de aluminio, los operarios pueden mejorar significativamente la fiabilidad del proceso y la calidad de las piezas. Una máquina bien equipada y configurada constituye la base para un fresado de aluminio eficiente, lo que permite un corte más suave y resultados de producción más consistentes.
Selección de herramientas de corte para el fresado de aluminio
Seleccionar las herramientas de corte adecuadas es fundamental en el fresado CNC de aluminio. La naturaleza blanda pero dúctil del aluminio, junto con su tendencia a formar rebabas y generar calor, exige herramientas especializadas para obtener resultados óptimos. Ya sea para desbaste, acabado o grabado detallado, el material, la geometría y el tipo de herramienta influyen directamente en la eficiencia del corte, el acabado superficial y la durabilidad. La elección correcta de la herramienta no solo garantiza un mejor rendimiento de corte, sino que también minimiza problemas como la formación de rebabas, el desgaste y un acabado superficial deficiente.
Material de la herramienta
Elegir el material adecuado para las herramientas de corte es fundamental para lograr un rendimiento óptimo en el mecanizado, especialmente al trabajar con aluminio. Las propiedades del material de la herramienta influyen directamente en su resistencia al desgaste, tolerancia al calor y eficiencia general en el corte de aluminio.
- Herramientas de carburo: El carburo es el material más recomendado para el corte de aluminio debido a su excelente dureza, resistencia al desgaste y capacidad para mantener filos de corte afilados. Las herramientas de carburo pueden soportar temperaturas más altas y mantener la precisión incluso a velocidades de corte elevadas.
- Herramientas de acero de alta velocidad (HSS): Si bien no son tan duraderas como las de carburo, las herramientas HSS se pueden usar para el mecanizado de aluminio a baja velocidad y en aplicaciones más ligeras. Son menos costosas, pero se desgastan más rápido, por lo que son menos adecuadas para aplicaciones de alto rendimiento.
Geometría de la herramienta
Las propiedades únicas del aluminio, como su tendencia a formar rebabas y su capacidad para producir virutas largas, requieren una cuidadosa consideración de la geometría de la herramienta para lograr resultados óptimos.
- Número de ranuras: Las herramientas con menos ranuras (por ejemplo, de dos o una sola ranura) son ideales para el aluminio, ya que permiten una mejor evacuación de las virutas y reducen la probabilidad de que se produzca un nuevo corte. Un mayor número de ranuras puede provocar atascos, especialmente al trabajar con aluminio, que genera virutas largas.
- Forma de la herramienta: Para cortes más suaves, se prefieren las herramientas con un ángulo de ataque mayor, ya que reducen las fuerzas de corte y ayudan a lograr un acabado superficial más limpio. Los bordes afilados con un ángulo de ataque positivo elevado reducen la tendencia de que el material se adhiera a la herramienta.
- Recubrimientos: Los recubrimientos especializados, como el TiN (nitruro de titanio), el TiAlN (nitruro de titanio y aluminio) o el ZrN (nitruro de circonio), pueden prolongar aún más la vida útil de la herramienta al proporcionar una mejor resistencia al calor, reducir la fricción y minimizar la tendencia del aluminio a adherirse a la herramienta.
Tipo de herramienta
El tipo de herramienta que elija puede influir significativamente en la velocidad, la precisión y la calidad del producto final. La elección de la herramienta para el fresado CNC de aluminio depende en gran medida de las necesidades específicas del proyecto, como el tipo de corte requerido, el nivel de detalle y el volumen de material a eliminar.
- Fresas: Las fresas de carburo con fondo plano y geometría de corte ascendente o descendente se utilizan comúnmente para el fresado de aluminio. Las fresas de corte ascendente permiten una evacuación eficiente de las virutas, mientras que las de corte descendente proporcionan mejores acabados superficiales al empujar el material hacia abajo, dentro de la pieza de trabajo.
- Fresas de punta esférica: Para el contorneado en 3D o los cortes de acabado, las fresas de punta esférica se utilizan habitualmente para conseguir superficies curvas y lisas con mínimas marcas de herramienta.
- Brocas en V: Para grabado o trabajos de detalle fino, las brocas en V proporcionan precisión con ángulos agudos y son ideales para diseños detallados o rotulación.
Tamaño de la herramienta de corte
El tamaño de la herramienta influye en la eficiencia de corte, el acabado superficial, la evacuación de virutas y la estabilidad general del mecanizado. Las herramientas más grandes son ideales para la remoción rápida de material y el desbaste, mientras que las más pequeñas son más adecuadas para operaciones de precisión, detalle y acabado. La longitud de la herramienta también debe elegirse en función del espesor de la pieza y la profundidad de corte para evitar la deflexión o flexión de la herramienta, lo que puede provocar cortes imprecisos y un acabado superficial deficiente.
La selección de la herramienta de corte adecuada para el fresado CNC de aluminio es fundamental para lograr un equilibrio entre rendimiento, eficiencia y vida útil. Con el material, la geometría y el tamaño correctos, los operarios pueden minimizar la acumulación de calor, reducir el desgaste de la herramienta y obtener cortes limpios y precisos. Al tomar decisiones informadas basadas en las necesidades específicas de cada proyecto, los operarios pueden maximizar la eficiencia del mecanizado y obtener resultados superiores, minimizando al mismo tiempo los problemas relacionados con la herramienta, como el desgaste excesivo y un acabado superficial deficiente.
Parámetros de corte óptimos para el fresado de aluminio
Al mecanizar aluminio mediante CNC, obtener los mejores resultados depende de seleccionar los parámetros de corte adecuados. El aluminio, al ser un material relativamente blando en comparación con otros metales, presenta desafíos y oportunidades únicos en el mecanizado. Si bien permite mecanizarlo a velocidades y avances elevados, una configuración incorrecta puede provocar problemas como un calentamiento excesivo, acabados superficiales deficientes o desgaste de la herramienta. Comprender y optimizar estos parámetros es fundamental para lograr resultados precisos, uniformes y rentables.
Velocidad del eje (RPM)
La velocidad del husillo se refiere a la velocidad de rotación de la herramienta de corte y es uno de los parámetros más críticos para lograr un mecanizado de aluminio eficiente y efectivo. Debido a la dureza relativamente baja del aluminio, se puede mecanizar a velocidades de husillo mucho mayores que las de materiales más duros. Sin embargo, seleccionar una velocidad de husillo óptima ayuda a prevenir problemas como el desgaste excesivo de la herramienta o la mala evacuación de virutas. A continuación, se presentan las pautas generales:
- Para herramientas de carburo: Las velocidades generalmente oscilan entre 10,000 y 24,000 RPM, dependiendo del diámetro de la herramienta y de la operación de mecanizado.
- Para herramientas HSS: Generalmente se recomiendan velocidades más bajas (entre 6,000 y 12,000 RPM) debido a su menor tolerancia al calor.
- Factores que afectan la velocidad: El material de la herramienta, su diámetro y la profundidad de corte influyen en la velocidad óptima del husillo. Las herramientas más grandes generalmente requieren velocidades más bajas para evitar el sobrecalentamiento, mientras que las más pequeñas pueden funcionar a mayores revoluciones por minuto.
Tasa de alimentación (IPM)
La velocidad de avance se refiere a la velocidad a la que la herramienta de corte se mueve a través del material a lo largo de los ejes X, Y o Z. Una mayor velocidad de avance permite una remoción de material más rápida, pero requiere equilibrarla con la velocidad del husillo para mantener condiciones de corte óptimas. Si la velocidad de avance es demasiado alta, puede provocar un acabado superficial deficiente, un desgaste excesivo de la herramienta o incluso su rotura. Por el contrario, una velocidad de avance demasiado lenta puede aumentar el tiempo de corte y causar sobrecalentamiento. A continuación, se presentan las pautas generales:
- Cortes ligeros: Para acabados o cortes ligeros, las velocidades de avance suelen ajustarse en un rango de 100 a 300 pulgadas por minuto (IPM).
- Cortes profundos: Para operaciones de desbaste o cortes más profundos, las velocidades de avance pueden oscilar entre 50 y 100 IPM, dependiendo del tamaño de la herramienta de corte, la velocidad del husillo y el espesor del material.
- Carga de viruta: La velocidad de avance debe ajustarse para mantener una carga de viruta óptima por diente, lo que ayuda a evitar el desgaste de la herramienta y a lograr un acabado liso.
Profundidad del corte
La profundidad de corte se refiere al espesor del material que la herramienta elimina en una sola pasada. Este parámetro permite una eliminación eficiente del material sin sobrecargar la herramienta ni la máquina. En el fresado de aluminio, la profundidad de corte puede variar significativamente según el espesor del material y la resistencia de la herramienta. Para operaciones de desbaste, se pueden realizar cortes más profundos, mientras que los cortes de acabado suelen ser menos profundos para mantener un acabado superficial de alta calidad. A continuación, se presentan las pautas generales:
- Desbaste: La profundidad de corte suele oscilar entre 0.25″ y 0.75″, dependiendo de la herramienta y la rigidez de la máquina.
- Acabado: Se prefieren los cortes poco profundos, generalmente en el rango de 0.05″ a 0.2″, para lograr un acabado superficial liso y evitar la desviación de la herramienta.
- Factores: La rigidez de la máquina y el tamaño de la herramienta desempeñan un papel importante a la hora de determinar la profundidad del corte que se puede realizar sin comprometer la precisión.
Carga de virutas (por diente)
La carga de viruta es la cantidad de material que elimina cada filo de corte por revolución de la herramienta. Está directamente relacionada con la velocidad de avance y la velocidad del husillo, y desempeña un papel fundamental para garantizar un corte eficiente y prevenir daños tanto a la herramienta como al material. Una carga de viruta óptima evita problemas como la deflexión de la herramienta, la generación excesiva de calor y un acabado superficial deficiente. A continuación, se presentan las pautas generales:
- Para herramientas de carburo: La carga de viruta típica para herramientas de carburo oscila entre 0.001″ y 0.003″ por diente, dependiendo del diámetro de la herramienta y de su aplicación.
- Para herramientas HSS: Las cargas de viruta son generalmente un poco más bajas, alrededor de 0.001″ a 0.002″ por diente.
- Importancia de mantener la carga de viruta: Una carga de viruta adecuada garantiza que la herramienta esté lo suficientemente en contacto con el material para eliminarlo de manera eficiente sin sobrecargarse, lo que ayuda a prolongar la vida útil de la herramienta y a reducir los problemas relacionados con la fricción.
Fluido de corte y refrigeración
Si bien el aluminio no es tan propenso a la acumulación de calor como los metales más duros, los fluidos de corte y los sistemas de refrigeración siguen siendo importantes para controlar el calor, mejorar el acabado superficial y prolongar la vida útil de la herramienta. Una refrigeración eficaz ayuda a prevenir la deformación térmica del material y la herramienta, al tiempo que garantiza una evacuación eficiente de las virutas.
- Refrigerantes: En el mecanizado de aluminio se suelen utilizar refrigerantes solubles en agua o sistemas de chorro de aire. El uso del refrigerante adecuado puede mejorar la velocidad de corte y el acabado superficial al reducir la fricción y el calor.
- Mecanizado en seco: En algunos casos, se puede emplear el mecanizado en seco con una correcta evacuación de las virutas, pero esto suele provocar un mayor desgaste de la herramienta y una menor calidad del acabado en aplicaciones de alta velocidad.
El éxito en el mecanizado de aluminio depende de la cuidadosa selección de los parámetros de corte, que deben ajustarse tanto a las propiedades del material como al resultado deseado. La combinación adecuada de velocidad del husillo, avance, profundidad de corte, carga de viruta y técnicas de refrigeración garantiza una eliminación uniforme del material, acabados superficiales de alta calidad y una mayor vida útil de la herramienta. Al ajustar con precisión estos parámetros según los requisitos específicos de la pieza de aluminio y las capacidades del sistema CNC, los operarios pueden lograr un rendimiento óptimo del mecanizado, minimizando los costes y evitando problemas como el desgaste excesivo de la herramienta o una precisión dimensional deficiente.
Estrategias de trayectoria de herramientas y consejos de programación
Las estrategias de trayectoria de herramienta eficaces y la programación precisa son fundamentales para obtener resultados de alta calidad en el fresado CNC de aluminio. El aluminio, con su naturaleza relativamente blanda pero dúctil, presenta desafíos únicos, como el control de la acumulación de calor, la prevención del desgaste de la herramienta y la obtención de un acabado superficial liso. Al seleccionar las estrategias de trayectoria de herramienta y las técnicas de programación adecuadas, los operarios pueden optimizar las tasas de remoción de material, minimizar la tensión en la máquina y prolongar la vida útil de la herramienta.
Desbaste adaptativo frente a fresado convencional
El desbaste adaptativo y el fresado convencional son dos estrategias de trayectoria de herramienta distintas que se utilizan en el mecanizado CNC. Cada una tiene sus ventajas según la aplicación y el tipo de material que se esté mecanizando.
- Desbaste adaptativo: Esta técnica utiliza una trayectoria de herramienta que varía el punto de contacto de corte según la geometría del material a remover. Mantiene una carga de viruta constante en toda la herramienta, lo que resulta en una remoción de material más eficiente. El desbaste adaptativo es ideal para operaciones de desbaste en aluminio, ya que permite cortes más profundos y mayores velocidades de avance, minimizando al mismo tiempo la tensión en la herramienta y la acumulación de calor.
- Fresado convencional: El fresado convencional implica el corte mediante el método tradicional, donde la herramienta de corte se mueve en sentido contrario al avance del material. Esta técnica se suele utilizar para cortes poco profundos o cuando se requiere un acabado superficial específico. Sin embargo, a menudo genera más calor y desgaste de la herramienta en comparación con el desbaste adaptativo, especialmente al trabajar con materiales blandos como el aluminio.
- Consejo de programación: Utilice el desbaste adaptativo para operaciones de desbaste y de alta velocidad, y el fresado convencional para cortes de acabado donde sea necesario minimizar el contacto de la herramienta con el suelo.
Fresado en ascenso versus fresado convencional
El fresado en concordancia y el fresado convencional son dos tipos de estrategias de fresado que determinan la dirección del movimiento de la herramienta en relación con la dirección de avance.
- Fresado en concordancia: En el fresado en concordancia, la herramienta de corte gira en la misma dirección que el avance, lo que significa que la fresa trabaja el material desde su punto más grueso hasta el más delgado. Este método reduce las fuerzas de corte y el desgaste de la herramienta, y además facilita la evacuación de las virutas, lo cual resulta especialmente beneficioso al mecanizar aluminio.
- Fresado convencional: En el fresado convencional, la herramienta de corte se mueve en sentido contrario al avance del material, lo que significa que entra en el material por su punto más delgado y sale por el más grueso. Si bien este método puede ofrecer un mejor control para ciertas operaciones, generalmente genera más calor y fuerzas de corte, lo que puede provocar un desgaste más rápido de la herramienta y una posible deformación de la pieza.
- Consejo de programación: Al mecanizar aluminio, utilice el fresado en concordancia para una mejor eliminación de material, especialmente en operaciones de alta velocidad, ya que ayuda a reducir la acumulación de calor y proporciona cortes más suaves.
Técnicas de entrada y salida
Estas técnicas son especialmente importantes al mecanizar metales blandos como el aluminio, que son propensos a la acumulación de calor y a la adhesión del material a la herramienta.
- Técnicas de entrada: La entrada helicoidal implica que la herramienta penetre en el material con un movimiento en espiral, lo que reduce el impacto tanto en la herramienta como en el material. Es particularmente eficaz para agujeros o cavidades profundas, ya que evita la desviación de la herramienta y minimiza las fuerzas de corte al inicio del proceso. La entrada en rampa implica que la herramienta penetre gradualmente en el material siguiendo una trayectoria inclinada, lo que reduce la carga de corte inicial. Es ideal para cortes superficiales y permite una entrada suave y controlada.
- Técnicas de salida: En la salida lineal, la herramienta sale del material en línea recta. Se suele utilizar para realizar pequeños ajustes o para dar acabado a los cortes. La salida helicoidal implica que la herramienta se retraiga gradualmente en espiral, lo que ayuda a reducir el riesgo de generar rebabas o un desgaste excesivo.
- Consejo de programación: Utilice la entrada helicoidal o en rampa para cortes profundos y mecanizados delicados, y estrategias de salida lineal o helicoidal para garantizar superficies lisas y sin rebabas al realizar cortes de acabado.
Cómo evitar errores comunes de programación
Una programación adecuada es clave para garantizar que las operaciones de mecanizado de aluminio sean eficientes y produzcan piezas de alta calidad. A continuación, se presentan algunos errores de programación comunes que se deben evitar:
- Velocidades de corte excesivas: Si bien el aluminio se puede mecanizar a altas velocidades, un exceso de velocidad de corte puede provocar un desgaste prematuro de la herramienta, acabados superficiales deficientes y un calentamiento excesivo. Ajuste siempre la velocidad del husillo según el tamaño de la herramienta, el espesor del material y la operación de corte. Consulte las recomendaciones del fabricante para obtener velocidades de corte óptimas.
- Selección incorrecta de la trayectoria de la herramienta: Elegir una estrategia de trayectoria incorrecta, como usar fresado convencional en lugar de desbaste adaptativo, puede resultar en una menor velocidad de remoción de material, tensión innecesaria en la herramienta y menor precisión. Elija la estrategia de trayectoria adecuada según la tarea de mecanizado específica, como desbaste adaptativo para el desbaste y fresado convencional para el acabado.
- Sobrecarga de la herramienta: Utilizar un avance o retroceso excesivo puede provocar fuerzas de corte excesivas, deformación de la herramienta y una mala calidad de la superficie, especialmente al mecanizar materiales blandos como el aluminio. Mantenga los valores adecuados de avance y retroceso según el tamaño de la herramienta y la rigidez de la máquina. Para el desbaste, utilice avances mayores, y para el acabado, avances menores para obtener una mejor calidad de la superficie.
- No tener en cuenta el desgaste de la herramienta: No ajustar las trayectorias de la herramienta para compensar el desgaste puede provocar cortes imprecisos, acabados deficientes y, en última instancia, la rotura de la herramienta. Compruebe periódicamente el estado de la herramienta y ajuste los parámetros de la trayectoria o cambie a una herramienta nueva cuando sea necesario.
- Consejo de programación: Simule siempre las trayectorias de la herramienta en su software CNC antes de ejecutar la operación real para comprobar si existen problemas potenciales como colisiones de herramientas, avances incorrectos y fuerzas de corte inadecuadas.
Dominar las estrategias de trayectoria de herramienta y las técnicas de programación ayuda a lograr resultados óptimos en el mecanizado de aluminio. Al aprovechar estrategias como el desbaste adaptativo, el fresado ascendente y los métodos de entrada y salida adecuados, los operarios pueden mejorar la eficiencia del mecanizado, reducir el desgaste de la herramienta y obtener mejores acabados superficiales. Además, evitar errores comunes de programación garantiza operaciones más fluidas y resultados más predecibles. En el mecanizado CNC de aluminio, una planificación y programación cuidadosas de la trayectoria de herramienta son clave para maximizar la productividad, garantizar la precisión y producir piezas de alta calidad y rentables.
Optimización del acabado superficial
Lograr un acabado superficial de alta calidad es uno de los aspectos más críticos del mecanizado CNC de aluminio, ya que influye directamente tanto en la apariencia como en la funcionalidad del producto final. Una superficie lisa no solo mejora el atractivo estético de la pieza, sino que también optimiza su rendimiento al reducir la fricción, prevenir la corrosión y asegurar un mejor ajuste durante el montaje. Sin embargo, para lograr este acabado óptimo se requiere más que simplemente seleccionar la herramienta adecuada; implica un equilibrio preciso entre los parámetros de corte, las estrategias de trayectoria y los métodos de postprocesamiento. Al comprender y aplicar estas estrategias, los fabricantes pueden garantizar que sus piezas de aluminio cumplan con los más altos estándares de calidad y precisión.
Minimizar la formación de rebabas
Las rebabas son protuberancias indeseadas de material que se forman a lo largo de los bordes o agujeros de una pieza durante el proceso de mecanizado. Estas no solo afectan el acabado superficial, sino que también repercuten en la funcionalidad y la calidad estética de los componentes de aluminio. Las estrategias eficaces para minimizar la formación de rebabas ayudan a conseguir bordes limpios y precisos.
- Utilice herramientas afiladas y de alta calidad: Utilice siempre herramientas afiladas de carburo o recubiertas para garantizar cortes limpios y precisos. Reemplace las herramientas a medida que se desgasten para evitar que produzcan rebabas excesivas.
- Ajuste los parámetros de corte: Reduzca ligeramente la velocidad de avance y utilice velocidades de corte moderadas para evitar la generación de calor excesivo que contribuye a la formación de rebabas. En ciertas operaciones, una mayor profundidad de corte puede reducir las rebabas al permitir un corte limpio del material.
- Estrategias de trayectoria de herramienta optimizadas: Utilice el fresado en concordancia en lugar del fresado convencional, ya que el fresado en concordancia genera menos calor y reduce la formación de rebabas a lo largo de los bordes de corte.
Técnicas de pase de acabado
El acabado final es clave para lograr una superficie lisa y de alta calidad en el aluminio. Este acabado refina la pieza, eliminando las imperfecciones de los desbasados y consiguiendo el acabado deseado.
- Pasadas ligeras: Una pasada de acabado superficial (normalmente de 0.05" a 0.2") garantiza que el material se corte con una mínima alteración de la superficie, evitando arañazos o la desviación de la herramienta. Los cortes superficiales previenen el desgaste de la herramienta y ayudan a conseguir una superficie más lisa.
- Paso lateral fino: Utilice un paso lateral más pequeño (normalmente entre el 5 % y el 10 % del diámetro de la herramienta) para las pasadas de acabado con el fin de eliminar las marcas de la herramienta y garantizar una textura superficial uniforme.
- Múltiples pasadas: Para superficies complejas, realizar varias pasadas con un avance decreciente garantiza un acabado más fino a la vez que se mantiene la estabilidad de la herramienta.
- Mayor velocidad de rotación para el acabado: Aumente la velocidad del husillo durante las pasadas de acabado para lograr una mayor tasa de remoción de material y un acabado más liso. El aluminio, al ser un material relativamente blando, se puede mecanizar a altas velocidades sin un desgaste significativo de la herramienta ni acumulación de calor.
Opciones de posprocesamiento
Si bien el mecanizado CNC permite obtener excelentes acabados superficiales en aluminio, en ocasiones se requiere un procesamiento posterior para mejorar la apariencia y el rendimiento de la pieza. Estos métodos pueden utilizarse para alisar aún más las superficies, eliminar rebabas residuales o añadir una capa protectora.
- Desbarbado: Métodos manuales para eliminar rebabas y bordes afilados después del mecanizado. Este proceso requiere mucha mano de obra, pero es eficaz para lotes pequeños o piezas de precisión. Para lotes más grandes o para obtener resultados más uniformes, se puede utilizar equipo de desbarbado automatizado para eliminar las rebabas de los bordes de las piezas y alisar las zonas rugosas.
- Desbaste o pulido: Para piezas que requieren un acabado de alta calidad, similar al de un espejo, el desbaste o pulido abrasivo con abrasivos finos o compuestos de pulido puede proporcionar los resultados deseados. Este proceso se utiliza con frecuencia para piezas o componentes decorativos que requieren un alto nivel de calidad superficial.
- Anodizado para un mejor acabado y durabilidad: El anodizado es un proceso electroquímico que engrosa la capa de óxido natural del aluminio, mejorando su resistencia a la corrosión, la dureza de la superficie y su apariencia. También puede añadir color a las piezas de aluminio.
La optimización del acabado superficial durante el mecanizado CNC de aluminio requiere un enfoque integral que incluya una selección precisa de la herramienta, parámetros de corte bien ajustados y estrategias de trayectoria bien pensadas. Minimizar la formación de rebabas, refinar el corte final con pasadas de acabado adecuadas e incorporar técnicas de postprocesamiento como el desbarbado, el pulido y el recubrimiento puede mejorar significativamente la calidad general de la pieza. Al aplicar estos métodos, los operarios no solo pueden realzar el atractivo visual de las piezas de aluminio, sino también mejorar su durabilidad y funcionalidad. Con la combinación adecuada de estrategias, lograr un acabado superficial liso y de alta calidad en el mecanizado de aluminio se vuelve eficiente y factible.
Consideraciones de seguridad en el fresado CNC de aluminio
Al mecanizar aluminio con CNC, la seguridad debe ser siempre la máxima prioridad. Si bien el aluminio es relativamente fácil de mecanizar en comparación con metales más duros, el proceso requiere un estricto cumplimiento de los protocolos de seguridad para proteger a los operarios, mantener el rendimiento de la máquina y prevenir accidentes. Las medidas de seguridad adecuadas no solo protegen a los operarios de lesiones, sino que también garantizan la durabilidad del equipo y mantienen altos estándares de mecanizado.
Gestión de chips y riesgos de incendio
Una correcta gestión de las virutas garantiza un entorno de trabajo seguro, limpio y eficiente durante el mecanizado CNC de aluminio. Las virutas de aluminio son afiladas, ligeras y se acumulan rápidamente, lo que supone un riesgo potencial tanto para el rendimiento de la máquina como para la seguridad del operario. Además, las virutas de aluminio, especialmente al combinarse con ciertos fluidos de corte o refrigerantes, son altamente inflamables, lo que aumenta el riesgo de incendios si no se manipulan adecuadamente.
- Sistemas de extracción de virutas: Implemente un sistema de evacuación de virutas fiable para retirarlas rápidamente de la máquina. Esto puede incluir el uso de chorros de aire, sistemas de vacío o cintas transportadoras. Inspeccione estos sistemas periódicamente para asegurarse de que funcionan correctamente y evitan la acumulación de virutas.
- Prevención de incendios: Mantenga el área de trabajo libre de materiales inflamables y asegúrese de tener extintores cerca, especialmente al usar fluidos o lubricantes de corte inflamables. Evite que se acumulen virutas cerca de equipos eléctricos o fuentes de calor. Limpie regularmente la máquina y el área circundante para evitar la acumulación de polvo de aluminio.
Operación adecuada de la máquina
Garantizar el correcto funcionamiento de la máquina no solo es fundamental para la seguridad del operario, sino también para su durabilidad y rendimiento. Un funcionamiento incorrecto o una configuración inadecuada pueden provocar accidentes, daños en la máquina y resultados de mecanizado deficientes.
- Configuración de la máquina: Antes de iniciar cualquier operación de mecanizado, verifique que la fresadora CNC esté configurada correctamente. Esto incluye asegurarse de que todas las herramientas estén instaladas de forma segura, que la pieza de trabajo esté correctamente alineada y que los ajustes de la máquina (como la velocidad, la velocidad de avance y la profundidad de corte) sean correctos. Una máquina mal configurada puede provocar la rotura de herramientas, daños en la pieza de trabajo e incluso lesiones al operario.
- Supervisión durante el funcionamiento: Supervise la máquina periódicamente durante su funcionamiento para asegurarse de que todo marcha correctamente. Preste atención a ruidos inusuales, vibraciones o desgaste de las herramientas, ya que podrían indicar un problema. En caso de comportamiento anómalo, detenga la máquina inmediatamente para evitar daños o riesgos mayores.
Equipo de Protección Personal (EPP)
El equipo de protección personal (EPP) ayuda a proteger a los operarios de los riesgos presentes en el entorno de mecanizado CNC. Si bien las máquinas y herramientas están diseñadas para funcionar con alta eficiencia, también presentan riesgos potenciales como la proyección de fragmentos, bordes afilados, ruido y el calor generado durante las operaciones de mecanizado.
- Protección ocular: Utilice siempre gafas de seguridad o protectores faciales para proteger sus ojos de las partículas y virutas que puedan salir despedidas a alta velocidad durante el mecanizado. Además, las gafas protectoras con protectores laterales ofrecen protección adicional en entornos más peligrosos.
- Protección auditiva: Las fresadoras CNC generan niveles de ruido significativos, especialmente al mecanizar a altas velocidades. Se recomienda usar protección auditiva, como tapones para los oídos o protectores auditivos, para evitar daños en la audición por la exposición prolongada a altos niveles de ruido.
- Guantes: Se deben usar guantes de protección al manipular herramientas o piezas afiladas para evitar cortes y abrasiones. Sin embargo, deben quitarse los guantes durante el funcionamiento de la máquina para evitar que se enganchen en las piezas móviles.
- Protección respiratoria: En casos donde pueda haber polvo o virutas de aluminio en suspensión, como durante los procesos de esmerilado o lijado, se debe usar una mascarilla o respirador. Esto ayuda a proteger a los operarios de la inhalación de partículas potencialmente dañinas que pueden causar problemas respiratorios con el tiempo.
En el mecanizado CNC de aluminio, garantizar un entorno de trabajo seguro es tan importante como lograr cortes precisos y de alta calidad. Al abordar los factores clave de seguridad, los operarios pueden mitigar los riesgos asociados al mecanizado de aluminio y protegerse a sí mismos, al equipo y al espacio de trabajo. El mantenimiento regular, el cumplimiento de los protocolos de seguridad y la protección personal adecuada contribuyen a un proceso de mecanizado más seguro y eficiente. Al priorizar la seguridad, los fabricantes pueden optimizar tanto la productividad como el bienestar de los trabajadores, garantizando la durabilidad del equipo y la calidad de los productos finales.
Consejos prácticos para principiantes en el fresado CNC de aluminio
El fresado CNC de aluminio ofrece una amplia gama de posibilidades, pero para los principiantes, existen consejos esenciales que les ayudarán a evitar errores comunes, garantizar la seguridad y obtener resultados de alta calidad. Si bien el aluminio suele ser más fácil de mecanizar que otros metales, requiere precisión y atención al detalle. Pequeños errores en las primeras etapas pueden provocar rápidamente un acabado superficial deficiente, desgaste de la herramienta o incluso daños en la pieza. Los siguientes consejos les ayudarán a comenzar con confianza y a mejorar sus resultados con el tiempo.
Comience con aleaciones de aluminio más blandas.
Para los principiantes, lo mejor es empezar con aleaciones de aluminio más blandas, como la 6061 o la 1050. Estas aleaciones son más fáciles de trabajar y de mecanizar, lo que te da más margen de error mientras aprendes el proceso. Las aleaciones más blandas tienen menos probabilidades de causar desgaste de la herramienta o defectos superficiales, lo que te permite concentrarte en perfeccionar tu técnica sin preocuparte por los desafíos específicos del material.
Utilice ajustes conservadores y ajústelos gradualmente.
Comenzar con parámetros de corte conservadores es clave para evitar errores y garantizar un funcionamiento fluido. Si bien las máquinas CNC son capaces de alcanzar altas velocidades y realizar cortes agresivos, los principiantes deben optar por velocidades de avance bajas, velocidades de husillo moderadas y cortes poco profundos. Una vez que adquiera más experiencia, podrá aumentar gradualmente estos parámetros para mejorar la eficiencia sin sacrificar la calidad de la superficie.
- Velocidad de avance: Comience con una velocidad de avance moderada para asegurarse de que la herramienta no se sobrecargue.
- Velocidad del husillo: Para aluminio blando, utilice una velocidad del husillo de entre 10,000 y 15,000 RPM para evitar el sobrecalentamiento.
- Profundidad de corte: Comience con una profundidad de corte reducida para evitar un desgaste excesivo de la herramienta y posibles errores.
Inspeccione periódicamente las herramientas para detectar desgaste
El desgaste de las herramientas es inevitable, especialmente al mecanizar aluminio, lo que puede reducir la eficiencia de corte y provocar acabados superficiales deficientes. Inspeccione las herramientas periódicamente para detectar signos de desgaste, como bordes desafilados o acumulación de aluminio. Las herramientas desafiladas dan como resultado una mala calidad superficial, mayor calor e incluso pueden provocar su rotura.
- Comprobación del estado de las herramientas: Antes de cada trabajo, inspeccione los filos de corte y asegúrese de que las herramientas estén afiladas y limpias.
- Reemplace las herramientas desgastadas de inmediato: Si una herramienta parece desgastada o dañada, reemplácela antes de que afecte la calidad de sus cortes.
Mantenga la máquina limpia y en buen estado.
Una fresadora CNC limpia y bien mantenida funciona de manera más eficiente y produce mejores resultados. Limpie la máquina con regularidad para evitar que las virutas de aluminio obstruyan la trayectoria de la herramienta, los sistemas de refrigeración u otros componentes. Además de la limpieza, el mantenimiento rutinario, como la lubricación de las piezas móviles, la comprobación de componentes sueltos y la recalibración de la máquina, puede prevenir errores y mejorar la precisión del mecanizado.
- Eliminación de virutas: Asegúrese de eliminar las virutas de la máquina durante y después del funcionamiento. La acumulación de virutas puede provocar sobrecalentamiento o una disminución de la eficiencia de corte.
- Mantenimiento rutinario: Revise periódicamente los componentes de la máquina para detectar desgaste, ajuste y alineación. Esto le ayudará a evitar averías inesperadas y a mejorar el rendimiento a largo plazo.
Pruebas de montaje antes de la producción en serie.
Una de las mejores prácticas para principiantes es realizar siempre cortes de prueba en material de desecho antes de comenzar una producción a gran escala. Las pruebas garantizan que los parámetros de corte, la configuración de la herramienta y el manejo del material sean correctos, evitando así errores costosos o piezas dañadas.
- Configuración de la prueba: Realice pequeños cortes en chatarra de aluminio para verificar las velocidades de avance, las velocidades del husillo y la precisión de la trayectoria de la herramienta.
- Ajuste según sea necesario: Si el corte de prueba arroja resultados indeseables, como bordes ásperos o dimensiones incorrectas, ajuste la configuración antes de proceder con la producción completa.
Adquirir buenos hábitos desde el principio es clave para el éxito a largo plazo en el fresado CNC de aluminio. Al elegir aleaciones de aluminio más blandas, usar ajustes conservadores, inspeccionar las herramientas con regularidad, mantener un espacio de trabajo limpio y realizar siempre cortes de prueba, los principiantes pueden minimizar errores y sentar una base sólida para proyectos más avanzados. A medida que adquiera experiencia y confianza, podrá experimentar con técnicas de mecanizado y aleaciones de aluminio más complejas, mejorando tanto sus habilidades como la calidad de su trabajo.
Resumir
El fresado CNC de aluminio requiere un equilibrio preciso entre la capacidad de la máquina, la selección de herramientas, los parámetros de corte y las estrategias de programación para gestionar desafíos como la acumulación de calor, el desgaste de la herramienta, la evacuación de virutas, la vibración y la calidad del acabado superficial. Si bien el aluminio es relativamente fácil de mecanizar en comparación con metales más duros, lograr resultados consistentes y de alta calidad depende de la aplicación de las mejores prácticas en todo el proceso, incluyendo una planificación adecuada de la trayectoria de la herramienta, una sujeción estable de la pieza, una operación segura y técnicas de acabado apropiadas. Al utilizar herramientas bien elegidas, parámetros optimizados y hábitos de mecanizado disciplinados, los operarios pueden mejorar la eficiencia, reducir errores y producir piezas de aluminio precisas y fiables para una amplia gama de aplicaciones. Continúe leyendo «¿ Cómo evito el sobrecalentamiento al fresar metal con CNC? » para reducir significativamente la acumulación de calor y sus efectos negativos.
Para fabricantes u operadores que trabajan con fresado CNC de aluminio, se recomienda consultar con expertos en mecanizado CNC o fabricantes de equipos para garantizar la solución más adecuada y eficiente a sus necesidades específicas de producción. AccTek CNC es un fabricante profesional de fresadoras CNC que ofrece una amplia gama de modelos diseñados para satisfacer diversos requisitos de aplicación, desde tareas de mecanizado estándar hasta demandas de producción más especializadas y personalizadas. Gracias a su sólida experiencia técnica y configuraciones de equipo flexibles, AccTek CNC puede ayudar a los usuarios a seleccionar o adaptar soluciones CNC que mejoren la estabilidad del mecanizado, aumenten la eficiencia y logren una mejor calidad superficial. Al trabajar en estrecha colaboración con un proveedor de equipos confiable como AccTek CNC, los usuarios pueden obtener una orientación más específica y soporte a largo plazo, lo que garantiza que sus operaciones de fresado CNC ofrezcan resultados consistentes y de alta calidad.