
- Đọc 8-13 phút
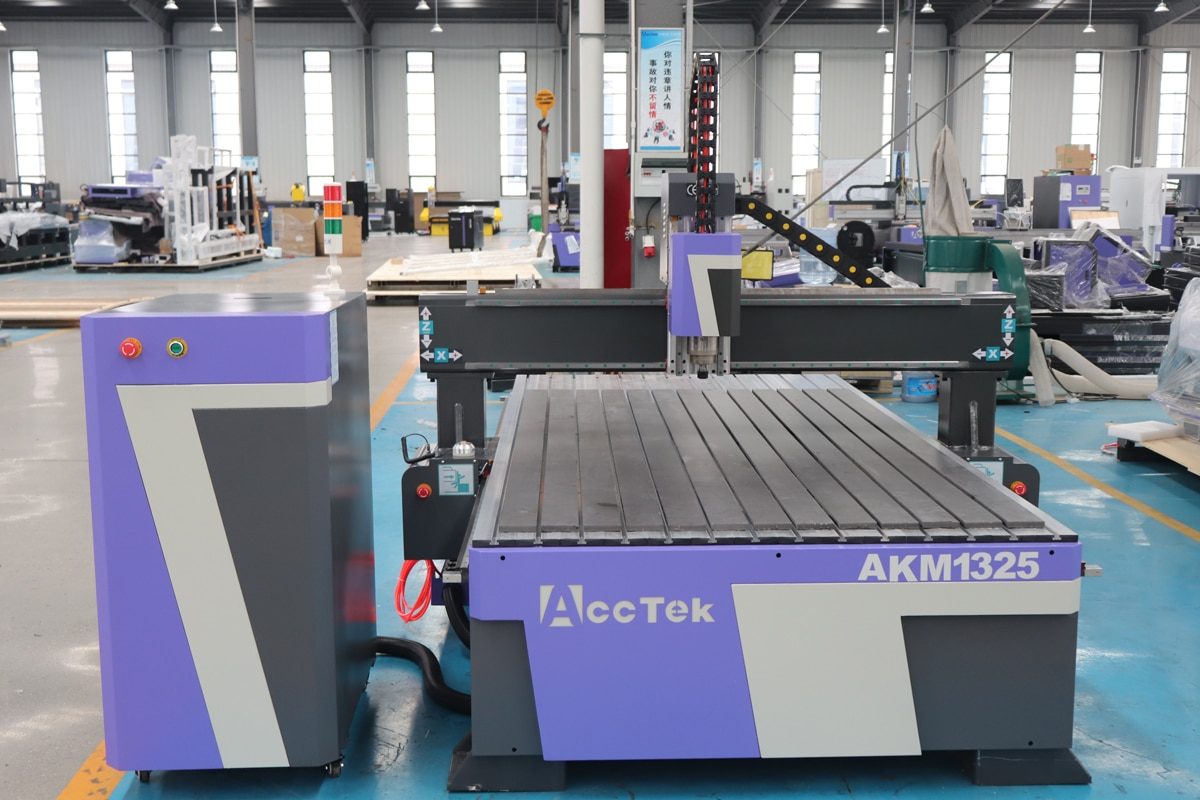
Khi vận hành máy phay CNC , một trong những yếu tố quan trọng nhất quyết định chất lượng công việc và tuổi thọ dụng cụ là lựa chọn tốc độ tiến dao và tốc độ trục chính phù hợp với vật liệu. Hai thiết lập này ảnh hưởng trực tiếp đến hiệu quả loại bỏ vật liệu, độ mịn của bề mặt hoàn thiện và lượng ứng suất tác động lên máy và mũi cắt. Sử dụng thiết lập sai có thể dẫn đến cạnh bị cháy, dụng cụ bị gãy hoặc đường cắt không đạt chất lượng.
Bài viết này sẽ hướng dẫn bạn những kiến thức cơ bản về tốc độ tiến dao và tốc độ trục chính, giải thích cách chúng tương tác với nhau và chỉ cho bạn cách chọn sự kết hợp phù hợp dựa trên vật liệu và dụng cụ của bạn. Chúng ta sẽ đề cập đến các yếu tố chính ảnh hưởng đến các thiết lập này, đưa ra các khuyến nghị chung cho các loại vật liệu khác nhau và cung cấp các mẹo thực tế về cách kiểm tra và điều chỉnh thiết lập của bạn. Cho dù bạn mới bắt đầu với máy phay CNC hay đang muốn hoàn thiện kỹ thuật của mình, việc hiểu rõ tốc độ tiến dao và tốc độ trục chính sẽ giúp nâng cao chất lượng công việc của bạn.
Hiểu các khái niệm chính
Trước khi có thể xác định các thiết lập tối ưu cho máy CNC router của bạn, điều quan trọng là phải hiểu các khái niệm chính về tốc độ tiến dao và tốc độ trục chính. Các giá trị này phối hợp với nhau để xác định cách vật liệu được cắt, và việc điều chỉnh chúng một cách chính xác là nền tảng để đạt được kết quả sạch sẽ, chính xác và hiệu quả. Hãy cùng phân tích ý nghĩa của từng thuật ngữ và mối liên hệ giữa chúng.
Tốc độ nạp liệu là gì?
Tốc độ tiến dao đề cập đến tốc độ mà dụng cụ cắt di chuyển qua vật liệu dọc theo trục X, Y hoặc Z trong quá trình gia công CNC. Nó thường được đo bằng milimét trên phút (mm/phút) hoặc inch trên phút (in/phút). Nói một cách đơn giản hơn, nó cho bạn biết tốc độ mũi dao đẩy vào phôi.
Tốc độ tiến dao nhanh hơn có nghĩa là mũi khoan di chuyển qua phôi nhanh hơn, điều này có thể làm tăng năng suất nhưng có thể ảnh hưởng đến chất lượng hoặc gây quá tải cho dụng cụ nếu thiết lập không chính xác. Ngược lại, tốc độ tiến dao chậm có thể dẫn đến nhiệt độ quá cao, cháy hoặc làm cùn mũi cắt. Tốc độ tiến dao phù hợp phụ thuộc vào loại vật liệu, hình dạng dụng cụ và khả năng của máy.
Tốc độ trục chính là gì?
Tốc độ trục chính đề cập đến tốc độ quay của dụng cụ cắt hoặc mũi phay trong máy phay CNC, được đo bằng vòng/phút (RPM). Nó quyết định tốc độ quay của động cơ trục chính, ảnh hưởng trực tiếp đến cách mũi phay tương tác với vật liệu được cắt. Tốc độ trục chính đóng vai trò quan trọng trong việc kiểm soát nhiệt độ cắt, độ hoàn thiện bề mặt và hiệu quả tổng thể của quá trình gia công.
Tốc độ trục chính cao hơn thường được sử dụng cho các vật liệu mềm hơn và mũi khoan nhỏ hơn, vì nó cho phép cắt sạch hơn và giảm lực cản. Mặt khác, các vật liệu cứng hơn và mũi khoan lớn hơn thường yêu cầu tốc độ trục chính thấp hơn để tránh quá nhiệt và mài mòn dụng cụ. Thiết lập tốc độ trục chính chính xác đảm bảo hoạt động trơn tru hơn, kéo dài tuổi thọ dụng cụ và giúp tránh các khuyết tật như cháy, sứt mẻ hoặc chảy nhựa.
Mối quan hệ giữa tốc độ cấp liệu và tốc độ trục chính
Tốc độ tiến dao và tốc độ trục chính phối hợp với nhau để kiểm soát cái gọi là tải phoi — độ dày của vật liệu được loại bỏ bởi mỗi cạnh cắt của mũi khoan. Tải phoi lý tưởng đảm bảo quá trình cắt hiệu quả mà không làm quá tải dụng cụ hoặc làm hỏng vật liệu. Tải phoi có thể được tính bằng công thức:
Tốc độ tiến dao = Tốc độ trục chính × Số rãnh × Lượng phoi
Điều này có nghĩa là việc điều chỉnh một giá trị thường đòi hỏi phải thay đổi các giá trị khác để duy trì hiệu suất tối ưu. Ví dụ, tăng tốc độ trục chính thường yêu cầu tốc độ cấp liệu cao hơn để giữ cho lượng phoi ổn định. Tương tự, nếu bạn giảm số lượng lưỡi cắt hoặc thay đổi sang vật liệu khác, bạn sẽ cần điều chỉnh các cài đặt cho phù hợp.
Các yếu tố ảnh hưởng đến tốc độ cấp liệu và tốc độ trục chính
Có nhiều yếu tố ảnh hưởng đến tốc độ cấp liệu và tốc độ trục chính tối ưu khi vận hành máy phay CNC. Hiểu rõ các biến số này giúp bạn đưa ra những điều chỉnh hợp lý để đạt hiệu suất tốt hơn, kéo dài tuổi thọ dụng cụ và cải thiện chất lượng vật liệu. Dưới đây là những điểm cần lưu ý chính:
Loại vật liệu
- Vật liệu mềm: Như gỗ thông, xốp, nhựa mềm hoặc gỗ mềm, nhìn chung dễ cắt hơn và cho phép tốc độ tiến dao cao hơn và tốc độ trục chính nhanh hơn. Tuy nhiên, do cấu trúc dạng sợi, cài đặt quá mạnh có thể gây rách hoặc vỡ vụn. Nên sử dụng mũi khoan sắc bén và độ sâu cắt vừa phải.
- Vật liệu cứng: Ví dụ như gỗ sồi, nhôm, gỗ cứng hoặc vật liệu composite, có mật độ cao hơn và khó cắt hơn. Chúng đòi hỏi tốc độ cấp liệu chậm hơn và tốc độ trục chính thấp hơn để tránh quá nhiệt, làm cùn dụng cụ hoặc gãy dụng cụ. Cài đặt chậm hơn giúp duy trì khả năng kiểm soát, giảm rung động và cải thiện chất lượng bề mặt, mặc dù điều này làm tăng thời gian gia công.
Thông số kỹ thuật dụng cụ
- Đường kính dao: Dao có đường kính lớn hơn có thể hoạt động ở tốc độ trục chính chậm hơn nhưng cho phép tốc độ tiến dao cao hơn, vì chúng loại bỏ nhiều vật liệu hơn trên mỗi vòng quay và mang lại độ ổn định cao hơn. Dao có đường kính nhỏ hơn yêu cầu tốc độ trục chính nhanh hơn để duy trì tốc độ cắt thích hợp ở mép dao và tốc độ tiến dao chậm hơn để ngăn ngừa biến dạng hoặc gãy dao.
- Số lượng lưỡi cắt: Số lượng lưỡi cắt quyết định số lần dụng cụ tiếp xúc với vật liệu trong mỗi vòng quay. Càng nhiều lưỡi cắt, dụng cụ càng có thể loại bỏ nhiều vật liệu hơn trong mỗi vòng quay, cho phép tốc độ tiến dao cao hơn, nhưng cũng yêu cầu tốc độ trục chính chậm hơn để tránh hiện tượng kẹt phoi.
- Lớp phủ dụng cụ: Dụng cụ được phủ lớp có thể chịu được nhiệt độ cao hơn, giảm ma sát và kéo dài tuổi thọ. Điều này có nghĩa là chúng có thể hoạt động an toàn ở tốc độ trục chính cao hơn và tốc độ cấp liệu nhanh hơn so với dụng cụ không được phủ lớp, đặc biệt khi gia công các vật liệu mài mòn hoặc nhạy cảm với nhiệt.
Độ cứng và công suất của máy
- Máy phay CNC để bàn: Do độ cứng thấp hơn và công suất hạn chế, chúng không thể xử lý lực cắt cao hoặc gia công vật liệu nặng. Do đó, chúng yêu cầu tốc độ cấp liệu chậm hơn và tốc độ trục chính vừa phải để tránh rung động, bỏ sót bước và hư hỏng cơ học. Vận hành quá tải các máy này có thể dẫn đến rung giật dụng cụ, bề mặt hoàn thiện kém hoặc thậm chí hư hỏng cấu trúc.
- Bộ định tuyến CNC công nghiệpĐộ cứng vượt trội cho phép chúng hấp thụ lực cắt hiệu quả hơn, và động cơ mạnh mẽ giúp chúng duy trì hiệu suất cao ngay cả trong điều kiện khắc nghiệt. Những máy này có thể hoạt động an toàn ở tốc độ cấp liệu và tốc độ trục chính cao hơn, tăng năng suất và cho phép cắt sâu hơn hoặc nhanh hơn mà không làm giảm độ chính xác.
Độ sâu và độ rộng của vết cắt
- Chiều sâu cắt (DoC): Chiều sâu cắt càng lớn thì lượng vật liệu loại bỏ mỗi lần cắt càng nhiều, nhưng làm tăng lực cản cắt, độ lệch dao và lượng nhiệt sinh ra. Do đó, khi sử dụng chiều sâu cắt lớn hơn, bạn thường cần giảm tốc độ tiến dao hoặc giảm tốc độ trục chính để duy trì sự ổn định và tránh gãy dao.
- Chiều rộng vết cắt (WoC): Vết cắt rộng hơn đồng nghĩa với việc dụng cụ tiếp xúc nhiều hơn và lực cắt lớn hơn, đòi hỏi các điều chỉnh tương tự như đối với các vết cắt sâu. Thông thường, tốc độ tiến dao chậm hơn và tốc độ trục chính vừa phải để đảm bảo vết cắt sạch. Chiều rộng vết cắt hẹp hơn tạo ra ít lực cản hơn và cho phép tốc độ tiến dao nhanh hơn.
Khi xem xét tất cả các yếu tố này, bạn có thể điều chỉnh cài đặt máy CNC của mình sao cho phù hợp với yêu cầu cụ thể của từng công việc, đảm bảo hiệu quả tối ưu và kết quả chất lượng cao.
Các điểm khởi đầu được đề xuất theo từng loại vật liệu
Việc lựa chọn tốc độ tiến dao và tốc độ trục chính phù hợp cho từng loại vật liệu rất quan trọng để có được đường cắt sạch, vận hành an toàn và kéo dài tuổi thọ dụng cụ. Dưới đây là các giá trị khởi đầu chung cho các vật liệu thông thường. Các giá trị này đóng vai trò là giá trị cơ bản và cần được tinh chỉnh dựa trên dụng cụ, máy móc cụ thể và chất lượng cắt mong muốn của bạn. Luôn luôn thực hiện các đường cắt thử nghiệm và tham khảo hướng dẫn của nhà sản xuất dụng cụ khi có thể.
Gỗ mềm
Các loại gỗ mềm như thông, tuyết tùng và linh sam tương đối dễ gia công do mật độ và cấu trúc vân gỗ thấp. Tuy nhiên, chúng dễ bị vỡ vụn nếu cắt quá mạnh hoặc bằng dụng cụ cùn.
- Tốc độ trục chính: 18,000 – 21,000 vòng/phút
- Tốc độ cấp liệu: 3,000 – 5,000 mm/phút (120 – 200 inch/phút)
- Lưu ý: Vì gỗ mềm dễ cắt, bạn có thể sử dụng tốc độ cắt và tốc độ trục chính tương đối cao để tăng năng suất. Chỉ cần cẩn thận với những khu vực dễ vỡ hoặc có nhiều mắt gỗ, và luôn đảm bảo mũi khoan sắc bén để tránh bị rách gỗ và tạo cạnh thô.
Cây phong
Các loại gỗ cứng như gỗ sồi, gỗ phong, gỗ óc chó và gỗ bạch dương có mật độ và độ bền cao hơn gỗ mềm, đòi hỏi phải thiết lập tốc độ và lượng cắt thấp hơn để tránh bị cháy, mòn dụng cụ hoặc bị rách gỗ.
- Tốc độ trục chính: 16,000 – 18,000 vòng/phút
- Tốc độ cấp liệu: 2,000 – 3,500 mm/phút (80 – 140 inch/phút)
- Lưu ý: Gỗ cứng tạo ra nhiều lực cản và nhiệt hơn trong quá trình cắt, vì vậy tránh cắt quá sâu trong một lần. Theo dõi các dấu hiệu cháy xém và giảm tốc độ trục chính hoặc tăng tốc độ tiến dao một chút nếu cần.
MDF và ván ép
MDF và ván ép là các sản phẩm gỗ kỹ thuật có mật độ đồng nhất nhưng chứa chất kết dính và nhựa có thể gây mài mòn và làm tăng độ mòn dụng cụ. Chúng phản ứng tốt với tốc độ trục chính cao và tốc độ tiến dao vừa phải, nhưng để cắt sạch cần có mũi khoan sắc bén và bền.
- Tốc độ trục chính: 18,000 – 20,000 vòng/phút
- Tốc độ cấp liệu: 2,500 – 4,000 mm/phút (100 – 160 inch/phút)
- Lưu ý: Sử dụng mũi khoan nén cacbua sắc bén, chất lượng cao để giảm thiểu hiện tượng vỡ vụn, đặc biệt là khi cắt ván ép. Tránh cắt quá chậm để ngăn ngừa tích tụ nhiệt.
Acrylic và Nhựa
Acrylic và các loại nhựa khác mềm hơn gỗ nhưng lại rất nhạy cảm với nhiệt. Nếu tốc độ trục chính quá cao hoặc tốc độ cấp liệu quá chậm, vật liệu có thể bị chảy, làm tắc mũi khoan hoặc tạo ra các cạnh thô ráp.
- Tốc độ trục chính: 12,000 – 16,000 vòng/phút
- Tốc độ cấp liệu: 1,500 – 3,000 mm/phút (60 – 120 inch/phút)
- Ghi chú: Để tránh hiện tượng chảy nhựa, hãy ưu tiên tốc độ cấp liệu nhanh hơn tốc độ trục chính cao và giữ cho đường chạy dao sạch sẽ, không có vụn nhựa. Sử dụng mũi khoan một lưỡi cắt hướng lên hoặc mũi khoan hình chữ O được thiết kế cho nhựa để cải thiện khả năng thoát phoi và giảm tích tụ nhiệt.
Nhôm và kim loại màu
Nhôm và các kim loại màu khác như đồng thau và đồng đòi hỏi phải kiểm soát cẩn thận tốc độ cấp liệu và tốc độ trục chính do độ cứng và độ nhạy nhiệt của chúng.
- Tốc độ trục chính: 10,000 – 14,000 vòng/phút
- Tốc độ cấp liệu: 800 – 1,800 mm/phút (30 – 70 inch/phút)
- Lưu ý: Sử dụng chất bôi trơn hoặc khí nén để giảm nhiệt và cải thiện việc thoát phoi. Giữ cho vết cắt nông và đều, đặc biệt là trên các máy công suất thấp hoặc có độ cứng vững kém. Quan sát hiện tượng tích tụ phoi trên mũi khoan (BUE), đây là dấu hiệu cho thấy khả năng thoát phoi kém hoặc máy bị quá nhiệt.
Vật liệu tổng hợp và sợi carbon
Các vật liệu composite như sợi carbon, sợi thủy tinh và G10 có tính mài mòn, giòn và dễ bị tách lớp. Chúng đòi hỏi thao tác cắt cẩn thận và thiết lập thông số an toàn để đạt được các vết cắt sạch mà không làm sờn hoặc hư hại các lớp.
- Tốc độ trục chính: 12,000 – 18,000 vòng/phút
- Tốc độ cấp liệu: 1,000 – 2,000 mm/phút (40 – 80 inch/phút)
- Lưu ý: Sử dụng mũi khoan chuyên dụng phủ kim cương hoặc làm bằng cacbua rắn được thiết kế cho vật liệu composite để giảm hiện tượng mài mòn và xước dụng cụ. Không bao giờ sử dụng cài đặt cắt quá mạnh, vì chúng có thể gây bong tróc hoặc nứt vỡ. Luôn đảm bảo thông gió tốt và đeo đồ bảo hộ.
Các thiết lập này chỉ là điểm khởi đầu được đề xuất và có thể cần điều chỉnh dựa trên đường kính dụng cụ, số lưỡi cắt, độ cứng vững của máy và chiều sâu cắt. Luôn theo dõi kết quả và điều chỉnh từng bước để đạt hiệu suất tốt nhất.
Cách tinh chỉnh cài đặt tốc độ và lượng giấy in
Ngay cả với các điểm khởi đầu được khuyến nghị, để đạt được hiệu suất tối ưu trên máy phay CNC thường cần phải tinh chỉnh tốc độ tiến dao và tốc độ trục chính. Việc điều chỉnh nên được thực hiện dựa trên đặc tính vật liệu, phản hồi của máy và chất lượng cắt. Dưới đây là cách để tinh chỉnh cài đặt của bạn một cách có hệ thống:
- Bắt đầu với hướng dẫn của nhà sản xuất hoặc công cụ tính toán: Hãy bắt đầu với các khuyến nghị của nhà sản xuất dụng cụ hoặc sử dụng công cụ tính toán tốc độ và bước tiến trực tuyến. Các công cụ này xem xét các yếu tố như đường kính dụng cụ, số lưỡi cắt, loại vật liệu và tải trọng phoi để tạo ra các giá trị cơ bản đáng tin cậy. Cách tiếp cận dựa trên dữ liệu này cung cấp cho bạn một điểm khởi đầu vững chắc và giảm thiểu phỏng đoán.
- Thực hiện các vết cắt thử: Thực hiện các vết cắt thử nhỏ trên vật liệu phế liệu để quan sát hoạt động của dụng cụ và độ hoàn thiện bề mặt. Điều chỉnh tốc độ và bước tiến dao từng chút một dựa trên những gì bạn thấy và nghe được. Đây thường là cách đáng tin cậy nhất để thiết lập các thông số lý tưởng cho máy và mũi khoan cụ thể của bạn.
- Lắng nghe âm thanh khi cắt: Trong quá trình vận hành, hãy chú ý kỹ đến âm thanh phát ra khi cắt. Âm thanh sạch, đều đặn thường cho thấy tốc độ tiến dao và tốc độ quay trục chính đã được điều chỉnh tốt. Tiếng rít, tiếng lách cách hoặc tiếng mài không đều thường có nghĩa là dụng cụ bị quá tải hoặc không cắt sạch, cần điều chỉnh tốc độ tiến dao, tốc độ quay trục chính hoặc độ sâu cắt.
- Theo dõi quá trình hình thành phôi: Phôi được tạo hình tốt, có dạng cuộn cho thấy điều kiện cắt tối ưu. Mảnh vụn dạng bụi có thể báo hiệu tốc độ trục chính quá cao hoặc tốc độ tiến dao quá thấp, trong khi phôi dày, lởm chởm có thể cho thấy quá trình cắt quá mạnh.
- Kiểm tra độ hoàn thiện bề mặt và chất lượng cạnh cắt: Sau khi cắt thử, hãy kiểm tra các cạnh cắt. Cạnh cắt nhẵn, sạch cho thấy sự phù hợp tốt giữa tốc độ và lượng vật liệu cắt. Cạnh cắt thô ráp, bị cháy hoặc bị sứt mẻ cho thấy sự mất cân bằng, thường là quá nhanh hoặc quá chậm ở một thông số nào đó.
- Điều chỉnh từng biến số một: Để phân lập tác động của các thay đổi, hãy điều chỉnh tốc độ cấp liệu hoặc tốc độ trục chính, không điều chỉnh cả hai cùng lúc. Điều này cho phép bạn xác định rõ ràng thông số nào đang gây ra hoặc giải quyết vấn đề.
- Ghi lại các thiết lập thành công: Sau khi đã thiết lập được cấu hình thành công, hãy ghi lại chúng. Việc lưu giữ nhật ký các thiết lập đã được chứng minh hiệu quả cho các vật liệu và công cụ khác nhau sẽ giúp tiết kiệm thời gian cho các dự án trong tương lai và duy trì tính nhất quán.
Việc tinh chỉnh tốc độ tiến dao và tốc độ trục chính là một quá trình quan sát, điều chỉnh và thử nghiệm. Bằng cách chú ý cẩn thận đến âm thanh, chất lượng phôi, độ hoàn thiện bề mặt và hiệu suất máy, bạn có thể tối ưu hóa hiệu quả và chất lượng cắt của máy CNC router trên nhiều loại vật liệu và ứng dụng khác nhau.
Cân nhắc an toàn
Khi điều chỉnh và vận hành máy phay CNC, an toàn luôn phải được đặt lên hàng đầu. Tốc độ tiến dao và tốc độ trục chính không chỉ ảnh hưởng đến hiệu suất cắt mà còn tác động đến độ an toàn khi vận hành máy. Dưới đây là những lưu ý quan trọng về an toàn cần ghi nhớ:
- Bắt đầu với các thiết lập an toàn: Luôn bắt đầu với các giá trị tốc độ và bước tiến an toàn, đặc biệt khi làm việc với các vật liệu hoặc dụng cụ không quen thuộc. Các thiết lập quá mạnh có thể gây gãy dụng cụ, giật ngược phôi hoặc mất kiểm soát máy.
- Sử dụng dụng cụ phù hợp và kẹp giữ phôi chắc chắn: Hãy đảm bảo bạn đang sử dụng loại mũi khoan phù hợp với vật liệu và mũi khoan phải ở trong tình trạng tốt. Mũi khoan cùn hoặc không phù hợp dễ bị gãy dưới áp lực. Luôn luôn kẹp hoặc cố định phôi chắc chắn.
- Tránh hiện tượng quá nhiệt: Tốc độ trục chính cao kết hợp với tốc độ tiến dao thấp có thể tạo ra nhiệt lượng quá mức, dẫn đến cháy vật liệu, hỏng dụng cụ hoặc thậm chí nguy cơ cháy nổ đối với các vật liệu dễ cháy như gỗ hoặc nhựa. Theo dõi nhiệt độ và sử dụng hệ thống làm mát hoặc hút bụi khi cần thiết.
- Sử dụng trang bị bảo hộ cá nhân phù hợp: Luôn đeo kính bảo hộ để bảo vệ mắt khỏi mảnh vụn hoặc bụi, và sử dụng thiết bị bảo vệ tai để ngăn ngừa tổn thương thính giác do tiếp xúc lâu dài với tiếng ồn. Khi cắt các vật liệu nguy hiểm, hãy đeo khẩu trang chống bụi hoặc mặt nạ phòng độc.
- Giữ khoảng cách an toàn trong quá trình vận hành: Tuyệt đối không được đưa tay vào khu vực làm việc của máy khi máy đang hoạt động. Nếu cần điều chỉnh, hãy tạm dừng hoặc dừng máy hoàn toàn trước. Tránh bị phân tâm và không bao giờ để máy hoạt động mà không có người giám sát.
- Bảo trì và kiểm tra định kỳ: Kiểm tra các ốc vít bị lỏng, ổ bi bị mòn và dây điện bị hư hỏng trước mỗi lần sử dụng. Một máy móc được bảo trì tốt sẽ ít có khả năng gây ra tai nạn do hỏng hóc cơ khí hơn.
Vận hành máy CNC an toàn cũng quan trọng như việc cắt chính xác. Bằng cách thực hiện các biện pháp an toàn nêu trên, bạn có thể giảm thiểu rủi ro và tập trung vào việc đạt được kết quả chính xác, chất lượng cao một cách tự tin. Ưu tiên an toàn giúp tạo ra một môi trường làm việc được kiểm soát, hiệu quả và đáng tin cậy, nơi cả người vận hành và thiết bị đều hoạt động ở mức tốt nhất.
Tóm tắt
Việc lựa chọn tốc độ tiến dao và tốc độ trục chính phù hợp phụ thuộc phần lớn vào loại vật liệu bạn đang gia công. Mỗi loại vật liệu có những đặc điểm riêng biệt ảnh hưởng đến cách gia công. Vật liệu mềm hơn thường chịu được tốc độ và tốc độ tiến dao cao hơn, trong khi vật liệu cứng hơn hoặc giòn hơn đòi hỏi tốc độ chậm hơn và độ chính xác cao hơn. Bằng cách bắt đầu với các giá trị được khuyến nghị, sử dụng đúng dụng cụ và thực hiện các điều chỉnh nhỏ dựa trên hiệu suất và chất lượng cắt, bạn có thể đạt được kết quả gia công CNC hiệu quả, chính xác và an toàn.
AccTek CNC là nhà sản xuất máy phay CNC chuyên nghiệp tại Trung Quốc, được biết đến rộng rãi với việc cung cấp nhiều loại máy kết hợp độ bền, độ chính xác và tính linh hoạt. Với các tùy chọn bao gồm các mẫu 3 trục , 4 trục , 5 trục và máy thay dao tự động (ATC) , chúng tôi cung cấp các giải pháp phù hợp cho cả các xưởng nhỏ và các nhà sản xuất quy mô lớn. Đối với các doanh nghiệp đang tìm kiếm máy phay CNC tiết kiệm chi phí, đáng tin cậy với các tùy chọn tùy chỉnh, AccTek CNC là một nhà sản xuất đáng để cân nhắc.