
- Đọc 15-20 phút
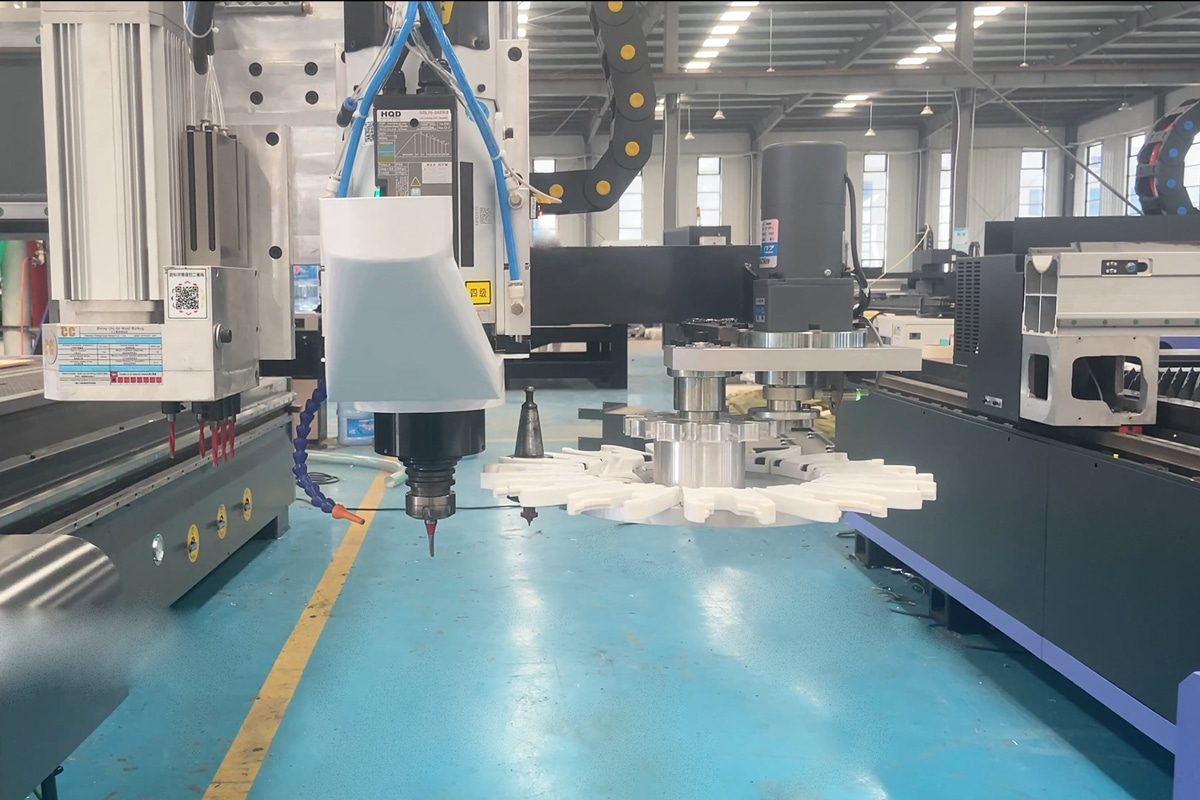
Trong gia công CNC hiện đại, hiệu quả, độ chính xác và tự động hóa không còn là tùy chọn mà là yếu tố thiết yếu. Yếu tố trung tâm để đạt được những mục tiêu này là hệ thống thay dao tự động (ATC), một cơ chế thay đổi dụng cụ cắt một cách liền mạch mà không cần sự can thiệp thủ công. Từ kho chứa dụng cụ đến trục chính nơi diễn ra quá trình cắt, mọi thành phần của hệ thống ATC hoạt động hài hòa hoàn hảo để việc thay dao tự động diễn ra suôn sẻ. Nhưng chính xác thì hệ thống ATC hoạt động như thế nào? Làm thế nào một dụng cụ có thể di chuyển từ kho chứa đến trục chính với sự căn chỉnh hoàn hảo mọi lúc?
Bài viết này sẽ xem xét chi tiết toàn bộ cơ chế của hệ thống thay dao tự động (ATC) trên máy CNC router . Chúng ta sẽ tìm hiểu các thành phần chính, bao gồm giá đỡ dao, bộ truyền động, cảm biến và phần mềm điều khiển, đồng thời giải thích quy trình thay dao từng bước. Bạn cũng sẽ tìm hiểu về các thiết kế ATC khác nhau, các tính năng an toàn, các biện pháp bảo trì và các mẹo khắc phục sự cố - tất cả đều có lợi để tối đa hóa hiệu suất máy. Bằng cách hiểu cách các dụng cụ di chuyển “từ kho chứa đến trục chính”, người vận hành và kỹ thuật viên có thể đảm bảo hoạt động đáng tin cậy, giảm thiểu lỗi và tận dụng tối đa lợi thế của việc gia công CNC tự động.
Bộ thay dao tự động (ATC) là gì?
Hệ thống thay dao tự động (ATC) là một trong những cải tiến có tác động mạnh mẽ nhất trong các máy CNC hiện đại, cho phép máy thực hiện các thao tác phức tạp, nhiều bước mà không cần sự can thiệp liên tục của người vận hành. Bằng cách xem xét định nghĩa, các chức năng cốt lõi và so sánh nó với việc thay dao thủ công truyền thống, chúng ta có thể hiểu rõ hơn lý do tại sao hệ thống ATC đã trở thành một yêu cầu tiêu chuẩn trong môi trường gia công hiện đại.
Định nghĩa và chức năng cốt lõi
Hệ thống thay dao tự động (ATC) là một hệ thống được thiết kế chính xác, tích hợp vào máy phay CNC để tự động thay đổi dụng cụ cắt mà không cần sự can thiệp thủ công. Thay vì dừng máy, ATC thực hiện toàn bộ trình tự thông qua một chuỗi các thao tác cơ học phối hợp. Quá trình tự động này không chỉ giảm thời gian ngừng hoạt động mà còn cho phép máy phay CNC hoàn thành các thao tác gia công nhiều bước một cách hiệu quả và chính xác. Ở mức cơ bản, ATC thực hiện ba chức năng cốt lõi:
- Cất giữ nhiều dụng cụ khác nhau trong hộp đựng hoặc giá để dụng cụ được sắp xếp gọn gàng.
- Chọn và lấy công cụ phù hợp dựa trên các hướng dẫn đã được lập trình.
- Kẹp chặt dụng cụ mới vào trục chính và kiểm tra xem nó đã sẵn sàng để gia công chưa.
Các chức năng này cho phép máy phay CNC chuyển đổi liền mạch giữa các tác vụ như cắt thô, tạo hình, khoan, xẻ rãnh, khoét hốc và hoàn thiện mà không cần sự can thiệp của người vận hành.
So sánh hệ thống thay dao tự động (ATC) với thay dao thủ công.
Trong khi việc thay dao thủ công phụ thuộc rất nhiều vào sự tham gia của người vận hành và thay đổi tùy thuộc vào kỹ năng và kỹ thuật, hệ thống thay dao tự động (ATC) tự động hóa toàn bộ quy trình bằng cách sử dụng điều khiển cơ khí và điện tử chính xác. Sự khác biệt này cho thấy lý do tại sao ATC ngày càng trở nên thiết yếu trong môi trường gia công CNC hiện đại. Dưới đây là những điểm khác biệt chính giữa thay dao thủ công và tự động:
- Tốc độ: Việc thay dao thủ công có thể mất vài phút, đặc biệt đối với người vận hành thiếu kinh nghiệm. Việc thay dao tự động (ATC) được hoàn thành trong vài giây, giúp giảm đáng kể thời gian chu kỳ.
- Độ chính xác: Độ sâu lắp dụng cụ thủ công, độ siết chặt kẹp và các sai lệch có thể khác nhau giữa các người vận hành, dẫn đến sự không nhất quán. Lực kẹp và vị trí của dụng cụ thay thế tự động (ATC) được điều khiển bởi máy, đảm bảo độ chính xác lặp lại.
- Hiệu quả quy trình làm việc: Phương pháp thủ công đòi hỏi sự can thiệp liên tục của người vận hành và thường xuyên phải dừng máy. Hệ thống thay dao tự động (ATC) cho phép gia công liên tục, ngay cả đối với các công việc cần nhiều dụng cụ.
- Giảm thiểu sai sót: Phương pháp thủ công có nguy cơ cao hơn về việc lắp đặt dụng cụ không chính xác, lệch trục hoặc sai sót do vị trí. Cảm biến ATC xác nhận việc lắp đặt dụng cụ chính xác, giảm thiểu lỗi do con người.
- Tác động đến năng suất: Phương pháp thủ công phù hợp với các công việc đơn giản hoặc thay dao ít thường xuyên. Hệ thống thay dao tự động (ATC) lý tưởng cho các công việc phức tạp, nhiều bước và môi trường sản xuất khối lượng lớn.
Với khả năng lưu trữ dụng cụ, tự động chọn và kẹp chúng một cách chính xác, hệ thống thay dao tự động (ATC) mang lại những lợi thế đáng kể so với việc thay dao thủ công cả về tốc độ và tính nhất quán. So sánh này cho thấy rõ ràng việc thay dao thủ công gây ra bao nhiêu thời gian và sự biến động, đồng thời nhấn mạnh giá trị của tự động hóa trong việc duy trì năng suất và độ chính xác. Hiểu được những khái niệm cơ bản này sẽ tạo tiền đề cho việc tìm hiểu các thành phần riêng lẻ của hệ thống ATC và cách chúng hoạt động cùng nhau để di chuyển dụng cụ một cách hiệu quả từ kho chứa đến trục chính.
Các thành phần chính của hệ thống thay thẻ tự động (ATC) máy phay CNC
Hệ thống thay dao tự động của máy CNC hoạt động thông qua một mạng lưới phối hợp các thành phần cơ khí, khí nén và điện tử. Mỗi bộ phận đóng một vai trò cụ thể trong việc đảm bảo các dụng cụ được lưu trữ an toàn, lựa chọn chính xác và chuyển giao trơn tru đến và từ trục chính. Hiểu rõ các thành phần này giúp người vận hành khắc phục sự cố, duy trì hiệu suất và đánh giá cao kỹ thuật đằng sau hệ thống thay dao tự động.
Kho chứa dụng cụ / Giá đựng dụng cụ
Hộp chứa dụng cụ là trung tâm lưu trữ tất cả các dụng cụ cắt được sử dụng trong quá trình gia công. Nó sắp xếp các dụng cụ vào các ngăn hoặc khe cố định, đảm bảo mỗi dụng cụ đều có vị trí riêng để dễ dàng lấy ra. Các loại phổ biến bao gồm:
- Giá đỡ dụng cụ dạng tuyến tính: Đơn giản, giá cả phải chăng và được gắn dọc theo bệ máy hoặc khung máy.
- Hộp chứa dụng cụ dạng xoay hoặc dạng đĩa: Truy cập dụng cụ nhanh hơn nhờ cấu trúc xoay.
- Hộp chứa phôi kiểu dây chuyền: Hệ thống dung lượng lớn dành cho máy CNC router công nghiệp cỡ lớn.
Hộp chứa dụng cụ bền chắc và chống bụi đảm bảo lưu trữ dụng cụ đáng tin cậy và ngăn ngừa sự nhiễm bẩn có thể ảnh hưởng đến độ chính xác khi kẹp.
Giá đỡ dụng cụ và kẹp
Bộ kẹp dụng cụ kết nối dụng cụ cắt với trục chính và đảm bảo sự căn chỉnh chính xác cũng như cân bằng quay. Máy phay CNC được trang bị hệ thống thay dao tự động (ATC) thường sử dụng các giao diện kẹp dụng cụ tiêu chuẩn để đảm bảo tính tương thích và độ chính xác. Các loại phổ biến nhất bao gồm:
- ISO (ví dụ: ISO30): Được sử dụng rộng rãi trong máy phay gỗ; bền và đa năng.
- BT (ví dụ: BT30, BT40): Cân bằng và đối xứng, thích hợp cho gia công tốc độ cao.
- HSK (ví dụ: HSK63): Cung cấp độ chính xác và độ cứng tuyệt vời, đặc biệt là cho các ứng dụng tốc độ quay cao.
- Đầu kẹp ER: Đây là loại đầu kẹp được sử dụng rộng rãi nhất nhờ tính linh hoạt và độ chính xác cao. Đầu kẹp ER có nhiều kích cỡ khác nhau để phù hợp với đường kính cán dụng cụ khác nhau.
Các loại giá đỡ dụng cụ phù hợp giúp giảm rung động, duy trì độ chính xác khi cắt và hỗ trợ gia công tốc độ cao.
Bộ truyền động khí nén hoặc điện
Hệ thống ATC dựa vào các bộ truyền động để kẹp và nhả dụng cụ. Hầu hết các máy phay CNC sử dụng hệ thống khí nén, cung cấp áp suất ổn định để vận hành cơ cấu thanh kéo của trục chính. Các chức năng bao gồm:
- Kích hoạt trình tự kẹp/tháo kẹp
- Kiểm soát việc phát hành công cụ
- Vận hành các xi lanh khí nén trong hộp chứa đạn hoặc cần thay đạn.
Cần duy trì áp suất khí ổn định, vì sự dao động có thể dẫn đến việc thay dụng cụ không thành công hoặc điều kiện kẹp không an toàn.
Trục chính với cơ chế kẹp tự động
Trục chính được trang bị thanh kéo bên trong giúp kẹp chặt giá đỡ dụng cụ bằng lực lò xo hoặc áp suất khí nén. Trong quá trình thay dụng cụ, hệ thống sẽ tạm thời nhả lực căng để cho phép lắp hoặc tháo dụng cụ. Các tính năng chính bao gồm:
- Vòng bi chính xác cao
- cảm biến hiện diện công cụ
- Cơ chế an toàn chống rơi
- Các lỗ thoát khí để loại bỏ bụi trước khi kẹp
Điều này đảm bảo dụng cụ được cố định chắc chắn và giảm nguy cơ trượt dụng cụ trong quá trình cắt tốc độ cao.
Hệ thống đo chiều dài dụng cụ
Để duy trì độ sâu cắt chính xác và tránh va chạm, máy phay CNC phải đo chiều dài của từng dụng cụ sau khi lắp đặt. Có hai loại hệ thống đo dụng cụ chính được sử dụng:
- Bộ định vị dụng cụ tiếp xúc: Dụng cụ tiếp xúc với khối cảm biến đã được hiệu chuẩn để ghi nhận chiều dài.
- Hệ thống đo lường dụng cụ bằng laser: Tia laser phát hiện chính xác đầu dụng cụ để đạt độ chính xác cao hơn.
Chức năng tự động phát hiện độ lệch cho phép máy điều chỉnh đường cắt mà không cần hiệu chỉnh thủ công.
Hệ thống và phần mềm điều khiển
Bộ điều khiển CNC là "bộ não" điều phối toàn bộ cơ chế ATC. Nó quản lý:
- Số hiệu và phân công công cụ trong bảng công cụ
- Các lệnh thay dao (thường thông qua macro M6)
- Trình tự di chuyển đến và đi từ kho đạn
- Kiểm tra an toàn và phản hồi cảm biến
- Hướng dẫn phát hiện và khắc phục lỗi
Hệ thống điều khiển được lập trình tốt giúp ngăn ngừa va chạm, đảm bảo chuyển đổi mượt mà và đồng bộ hóa việc thay dao với các thao tác gia công.
Mỗi thành phần của hệ thống thay dao tự động (ATC) trên máy CNC router hoạt động cùng nhau để giúp việc thay dao tự động diễn ra nhanh chóng, chính xác và đáng tin cậy. Bằng cách hiểu cách các bộ phận này hoạt động và tương tác với nhau, người vận hành có thể bảo trì máy móc hiệu quả, khắc phục sự cố nhanh chóng và tận dụng tối đa lợi thế của tự động hóa so với thay dao thủ công. Kiến thức nền tảng này sẽ giúp chúng ta khám phá quy trình thay dao từng bước, cho thấy cách các dao được di chuyển liền mạch từ hộp chứa đến trục chính theo một trình tự hoàn toàn tự động.
Quy trình thay dao hoàn chỉnh: Hệ thống hoạt động như thế nào
Hiểu rõ quy trình hoạt động từng bước của bộ thay dao tự động (ATC) trên máy CNC giúp minh họa cách đạt được độ chính xác, tốc độ và độ tin cậy trong quá trình gia công tự động. Trình tự này bao gồm một số chuyển động phối hợp, được điều khiển bởi phần mềm của máy và thực hiện bởi các bộ phận cơ khí như trục chính, kho chứa dao, bộ truyền động và cảm biến. Dưới đây là sơ đồ chi tiết quy trình từ kho chứa dao đến trục chính.
Chuẩn bị trước khi thay dụng cụ
Trước khi bất kỳ dụng cụ nào di chuyển, bộ điều khiển CNC đảm bảo máy ở trạng thái an toàn:
- Trục chính ngừng quay và, nếu cần, sẽ nguội đi.
- Máy di chuyển đến vị trí thay dao đã được chỉ định, thường là ở độ cao an toàn phía trên phôi.
- Các cảm biến xác nhận rằng không có vật cản nào giữa trục chính và hộp chứa phôi.
- Bộ điều khiển kích hoạt lệnh thay dao (thường là M6).
Việc chuẩn bị này giúp ngăn ngừa va chạm và đảm bảo quá trình thay dụng cụ diễn ra suôn sẻ và được kiểm soát.
Quy trình phát hành công cụ
Công cụ hiện đang được lắp đặt đã được tháo ra khỏi trục chính:
- Các bộ truyền động khí nén hoặc điện sẽ giải phóng thanh kéo, cho phép giá đỡ dụng cụ tách rời.
- Các cảm biến xác nhận rằng dụng cụ đã được tháo kẹp hoàn toàn.
- Dụng cụ được hạ xuống cẩn thận hoặc di chuyển đến vị trí trung gian trước khi được chuyển vào kho chứa.
Giai đoạn này đòi hỏi phải đảm bảo độ chính xác để tránh làm hỏng dụng cụ và duy trì sự thẳng hàng.
Chuyển sang Tạp chí Công cụ
Sau khi được giải phóng, dụng cụ hoặc trục chính sẽ di chuyển đến hộp chứa:
- Đối với các băng tải tuyến tính, trục chính di chuyển dọc theo khung máy đến đúng vị trí.
- Đối với các loại băng đạn xoay hoặc dạng đĩa, cơ chế xoay sẽ định vị ngăn chứa cần thiết bên dưới trục quay.
- Các cảm biến xác nhận rằng ngăn chứa dụng cụ đã được căn chỉnh chính xác và sẵn sàng để nhận dụng cụ.
Bước này đảm bảo cả dụng cụ cũ và dụng cụ mới đều được đặt đúng vị trí để thao tác an toàn.
Vị trí đặt dụng cụ trong kho chứa
Dụng cụ đã tháo ra được đặt vào khe chứa dụng cụ tương ứng:
- Việc định vị được kiểm soát cẩn thận để tránh sai lệch hoặc kẹt.
- Một số hệ thống sử dụng luồng khí ngắn để làm sạch ngăn đựng dụng cụ hoặc giá đỡ dụng cụ trước khi cất giữ.
- Các cảm biến xác nhận rằng dụng cụ đã được đặt chắc chắn vào khe cắm.
Việc sắp xếp đúng cách giúp duy trì sự ngăn nắp của kho chứa và đảm bảo các dụng cụ luôn sẵn sàng cho thao tác tiếp theo.
Đón nhận công cụ mới
Nhân viên điều khiển không lưu lấy dụng cụ tiếp theo từ kho chứa:
- Trục chính hoặc cần thay dao di chuyển đến vị trí được chỉ định chứa dụng cụ mới.
- Dụng cụ được gắn vào thanh kéo của trục chính và được kẹp chặt bằng các bộ truyền động khí nén hoặc điện.
- Các cảm biến xác nhận việc khớp dụng cụ chính xác và kẹp chắc chắn.
Ở giai đoạn này, độ chính xác là cần thiết để tránh hiện tượng lệch tâm, đảm bảo chiều dài dụng cụ chính xác và duy trì chất lượng gia công.
Xác minh sau khi thay đổi công cụ
Sau khi lắp đặt dụng cụ mới, hệ thống sẽ thực hiện một số bước kiểm tra trước khi tiếp tục gia công:
- Việc đo chiều dài dụng cụ sẽ tự động cập nhật các giá trị bù trừ của máy CNC.
- Các cảm biến xác nhận rằng dụng cụ đã được đặt đúng vị trí và sẵn sàng để cắt.
- Có thể thực hiện thêm các kiểm tra độ lệch tâm hoặc độ rung tùy chọn.
- Sau khi tất cả các bước xác nhận đều thành công, máy sẽ tiếp tục thực hiện đường chạy dao đã được lập trình.
Bước cuối cùng này đảm bảo công cụ mới hoàn toàn sẵn sàng hoạt động, duy trì cả độ chính xác và an toàn.
Trình tự thay dao hoàn chỉnh minh họa cách máy phay CNC ATC biến một quy trình thủ công tiềm ẩn chậm chạp thành một hoạt động tự động nhanh chóng. Bằng cách hiểu trình tự này, người vận hành và kỹ thuật viên có thể đánh giá cao hơn kỹ thuật đằng sau hệ thống ATC và đảm bảo máy móc của họ hoạt động ở hiệu suất cao nhất trong các tác vụ sản xuất sử dụng nhiều dao.
Cảm biến, tính năng an toàn và chẩn đoán
Trong khi các bộ phận cơ khí của máy phay CNC ATC đảm nhiệm việc di chuyển vật lý của các dụng cụ, thì các cảm biến, tính năng an toàn và hệ thống chẩn đoán của máy đảm bảo rằng mỗi lần thay dụng cụ được thực hiện chính xác và đáng tin cậy. Các yếu tố này giám sát sự hiện diện của dụng cụ, ngăn ngừa va chạm, phát hiện lỗi và cung cấp phản hồi quan trọng cho bộ điều khiển CNC. Bằng cách tích hợp các hệ thống an toàn và chẩn đoán với các hoạt động cơ khí, ATC duy trì độ chính xác cao, giảm thời gian ngừng hoạt động và bảo vệ cả máy móc lẫn người vận hành trong quá trình thay dụng cụ tự động.
Cảm biến hiện diện dụng cụ và cảm biến kẹp
Các cảm biến đóng vai trò quan trọng trong việc xác minh rằng mỗi công cụ đã được gắn và cố định chính xác:
- Các cảm biến quang học hoặc cơ khí phát hiện xem dụng cụ đã được lắp đặt hoàn toàn vào trục chính hay chưa.
- Hệ thống có thể xác nhận việc kẹp chặt thành công và ngăn chặn quá trình gia công bắt đầu nếu dụng cụ bị lệch hoặc thiếu.
- Các cảm biến này cũng giúp ATC phát hiện các khe chứa dụng cụ trống hoặc vị trí đặt dụng cụ không chính xác.
Nhờ cung cấp phản hồi theo thời gian thực, các cảm biến trên dụng cụ đảm bảo mỗi lần thay dụng cụ được thực hiện một cách an toàn và đáng tin cậy.
Hệ thống phòng ngừa va chạm
Hệ thống ATC tích hợp các biện pháp bảo vệ để ngăn ngừa va chạm giữa các bộ phận chuyển động:
- Các cảm biến tiệm cận giám sát vị trí của trục chính, bộ thay dao và kho chứa dao.
- Các công tắc giới hạn và giới hạn mềm trong phần mềm sẽ dừng máy nếu các bộ phận di chuyển vượt quá phạm vi an toàn.
- Hệ thống điều khiển phối hợp đảm bảo các công cụ và trục máy không bao giờ gây cản trở lẫn nhau trong quá trình thay đổi.
Chức năng chống va chạm giúp bảo vệ cả máy móc và dụng cụ cắt khỏi hư hỏng, giảm thời gian ngừng hoạt động và chi phí sửa chữa.
Hệ thống ngăn ngừa bụi và thổi khí
Bụi và mảnh vụn có thể ảnh hưởng đến độ chính xác khi kẹp và hiệu suất của cảm biến. Nhiều hệ thống ATC bao gồm:
- Các vòi phun khí nén làm sạch các hốc dụng cụ và thân dụng cụ trước khi sử dụng.
- Các tấm che hoặc vỏ bảo vệ xung quanh hộp đạn để giảm sự tích tụ bụi.
Việc duy trì môi trường sạch sẽ giúp cải thiện tuổi thọ dụng cụ, độ tin cậy của trục chính và độ chính xác của cảm biến.
Dừng khẩn cấp và xử lý lỗi
Ngay cả với hệ thống tự động hóa tiên tiến, các lỗi không mong muốn vẫn có thể xảy ra. Hệ thống kiểm soát không lưu (ATC) bao gồm:
- Chức năng dừng khẩn cấp giúp dừng máy ngay lập tức nếu có sự cố xảy ra.
- Bộ điều khiển có chức năng cảnh báo và chẩn đoán để chỉ ra các sự cố như dụng cụ bị lỏng, các ngăn chứa không thẳng hàng hoặc lỗi cảm biến.
- Một số máy móc cung cấp quy trình phục hồi tự động, cho phép tiếp tục hoạt động an toàn sau những lỗi nhỏ.
Các tính năng an toàn và công cụ chẩn đoán này giúp người vận hành giải quyết sự cố nhanh chóng, đồng thời giảm thiểu nguy cơ tai nạn hoặc hư hỏng máy móc.
Cảm biến, cơ chế an toàn và hệ thống chẩn đoán là xương sống của hoạt động thay dao tự động (ATC) đáng tin cậy. Chúng đảm bảo các dụng cụ được kẹp đúng cách, các chuyển động an toàn và các vấn đề tiềm ẩn được phát hiện trước khi gây hư hỏng. Cùng với các thành phần cơ khí, các hệ thống này cho phép máy phay CNC thực hiện thay dao nhanh chóng, chính xác và an toàn, cho phép gia công liên tục với rủi ro tối thiểu và hiệu quả tối đa.
Tích hợp với phần mềm CAM và điều khiển máy móc
Hệ thống thay dao tự động (ATC) hoạt động hiệu quả nhất khi tích hợp hoàn hảo với phần mềm CAM và bộ điều khiển máy CNC. Sự tích hợp này đảm bảo việc thay dao diễn ra chính xác khi cần thiết, với đúng loại dao và cài đặt, đồng bộ hoàn toàn với chương trình gia công. Bằng cách liên kết các thao tác cơ học của ATC với trí thông minh của phần mềm, người vận hành có thể thực hiện các thao tác phức tạp, sử dụng nhiều dao một cách hiệu quả, giảm thời gian ngừng hoạt động và duy trì độ chính xác gia công ổn định.
Thiết lập và nhận dạng bảng công cụ
Phần mềm CAM và bộ điều khiển CNC dựa trên bảng công cụ chứa thông tin về từng dụng cụ cắt, bao gồm:
- Số hiệu và mã số công cụ
- Loại dụng cụ (ví dụ: dao phay ngón, mũi khoan, mũi khắc)
- Đường kính, chiều dài và độ lệch của dụng cụ
- Tốc độ trục chính và tốc độ cấp liệu được khuyến nghị
Khi chương trình CNC yêu cầu thay dao, hệ thống thay dao tự động (ATC) sử dụng bảng này để xác định dao chính xác trong kho chứa và lấy dao một cách chính xác. Việc duy trì bảng dao được cập nhật và chính xác giúp vận hành máy CNC router có hệ thống ATC một cách đáng tin cậy.
Lệnh thay đổi công cụ
Việc thay dao tự động được kích hoạt thông qua các lệnh G-code tiêu chuẩn, phổ biến nhất là lệnh M6. Quá trình hoạt động như sau:
- Chương trình CAM sẽ chèn lệnh M6 vào vị trí thích hợp trong đường chạy dao.
- Bộ điều khiển CNC diễn giải lệnh và khởi động trình tự thay dao tự động (ATC).
- Trục chính tạm dừng, di chuyển đến vị trí an toàn, nhả dụng cụ hiện tại và lấy dụng cụ mới.
- Các cảm biến xác nhận việc dụng cụ đã khớp vào vị trí trước khi quá trình gia công tiếp tục.
Một số bộ điều khiển CNC tiên tiến cho phép tạo macro ATC tùy chỉnh để xử lý các công cụ chuyên dụng, từ đó nâng cao hơn nữa tính linh hoạt và hiệu quả.
Đồng bộ hóa với đường chạy dao
Việc tích hợp liền mạch đảm bảo rằng việc thay đổi dụng cụ được phối hợp nhịp nhàng với chương trình gia công:
- Bộ điều khiển sẽ di chuyển trục chính đến vị trí an toàn phía trên phôi trước khi thay thế.
- Các giá trị bù trừ của dụng cụ được tự động áp dụng sau khi đo hoặc kiểm tra.
- Đường chạy dao do CAM tạo ra sẽ tiếp tục chính xác từ vị trí đã dừng lại, giúp ngăn ngừa lỗi hoặc va chạm.
Việc đồng bộ hóa đúng cách giúp giảm thời gian ngừng hoạt động và cho phép máy thực hiện các thao tác phức tạp, đa công cụ mà không cần sự can thiệp thủ công.
Ngăn ngừa lỗi và chẩn đoán
Việc tích hợp cũng cho phép giám sát và xử lý lỗi ở cấp độ phần mềm:
- Bộ điều khiển kiểm tra sự hiện diện của dụng cụ, sự thẳng hàng của khay chứa dụng cụ và trạng thái sẵn sàng của trục chính.
- Hệ thống sẽ báo động hoặc tự động tạm dừng nếu thiếu dụng cụ hoặc quá trình kẹp không thành công.
- Các hệ thống tiên tiến có thể ghi lại việc sử dụng công cụ, theo dõi độ hao mòn và cảnh báo người vận hành khi cần bảo trì.
Sự kết hợp giữa trí tuệ phần cứng và phần mềm này giúp các hệ thống kiểm soát không lưu (ATC) an toàn hơn, đáng tin cậy hơn và hiệu quả hơn.
Việc tích hợp hệ thống ATC với phần mềm CAM và điều khiển máy móc biến việc thay dao từ một thao tác cơ khí thành một quy trình tự động hóa hoàn toàn và thông minh. Sự phối hợp trong nhận dạng dao, lệnh thay dao và đồng bộ hóa đường chạy dao đảm bảo các thao tác đa dao được thực hiện trơn tru, chính xác và an toàn. Mức độ tích hợp này không chỉ cải thiện năng suất mà còn nâng cao độ tin cậy và độ chính xác của gia công CNC, biến gia công tự động trở thành một giải pháp thiết thực và mạnh mẽ cho sản xuất hiện đại.
Yêu cầu bảo trì đối với hệ thống điều khiển không lưu (ATC).
Hệ thống thay dao tự động (ATC) là một phần thiết yếu đối với hiệu quả và độ chính xác của máy CNC, nhưng giống như tất cả các hệ thống cơ khí khác, nó cần được bảo trì thường xuyên để hoạt động tối ưu. Việc bỏ qua bảo trì có thể dẫn đến lệch dao, hỏng kẹp phôi, hoặc thậm chí hư hỏng trục chính, dẫn đến thời gian ngừng hoạt động tốn kém và chất lượng gia công giảm sút. Bảo trì hệ thống ATC có thể được phân loại thành các công việc hàng ngày, hàng tuần/hàng tháng và dài hạn.
Bảo trì hàng ngày
Các công việc đơn giản, thường xuyên đảm bảo hệ thống luôn sạch sẽ, được bôi trơn và hiệu chỉnh, cho phép thay dao hiệu quả và giảm thiểu thời gian ngừng hoạt động trong quá trình sản xuất. Dưới đây là các thành phần chính của việc bảo trì ATC hàng ngày:
- Vệ sinh giá đỡ và ngăn chứa dụng cụ: Loại bỏ bụi, vụn kim loại và các mảnh vụn khác khỏi hộp chứa và trục chính để tránh sai sót khi kẹp dụng cụ.
- Kiểm tra đường ống khí nén và áp suất khí: Đảm bảo các bộ truyền động hoạt động trơn tru và với lực ổn định.
- Kiểm tra bằng mắt thường: Tìm kiếm các dấu hiệu hao mòn rõ ràng, bu lông lỏng lẻo hoặc các bộ phận bị lệch.
- Kiểm tra bôi trơn: Một số hệ thống yêu cầu bôi trơn nhẹ các bộ phận chuyển động để giảm ma sát.
Thực hiện các công việc này hàng ngày giúp duy trì quá trình thay đổi dụng cụ diễn ra suôn sẻ và ngăn ngừa các vấn đề nhỏ trở nên nghiêm trọng.
Bảo trì hàng tuần/hàng tháng
Trong khi bảo trì hàng ngày tập trung vào việc giữ cho hệ thống ATC sạch sẽ và hoạt động tốt, thì bảo trì hàng tuần và hàng tháng đảm bảo các bộ phận quan trọng được bôi trơn, hiệu chỉnh và kiểm tra kỹ lưỡng độ hao mòn. Dưới đây là các nhiệm vụ thiết yếu cần thực hiện hàng tuần hoặc hàng tháng:
- Bôi trơn các bộ phận trượt hoặc quay: Ổ bi, ray dẫn hướng tuyến tính và thanh trượt của bộ truyền động cần được bôi trơn đúng cách để chuyển động ổn định.
- Kiểm tra thanh kéo, đầu kẹp và kẹp phôi: Kiểm tra xem có bị mòn, biến dạng hoặc hư hỏng nào có thể ảnh hưởng đến độ chính xác khi kẹp hay không.
- Kiểm tra cảm biến: Đảm bảo các cảm biến quang học hoặc cơ khí sạch sẽ và hoạt động tốt.
- Kiểm tra hộp đựng dụng cụ: Xác minh rằng các ngăn đựng dụng cụ không bị mòn hoặc lệch và các dụng cụ được đặt chắc chắn.
Mức độ bảo trì này giúp ngăn ngừa các sự cố cơ khí và giữ cho hệ thống ATC hoạt động ở hiệu suất tối ưu.
Bảo trì dài hạn
Bảo trì dài hạn tập trung vào các công việc phòng ngừa, thay thế linh kiện và hiệu chuẩn để đảm bảo hệ thống ATC hoạt động với hiệu suất và độ chính xác cao nhất trong nhiều năm. Mức độ bảo trì này bao gồm kiểm tra và hiệu chuẩn chuyên sâu hơn:
- Thay thế các bộ phận bị mòn: Lò xo, gioăng khí nén, các bộ phận của bộ truyền động hoặc các giá đỡ dụng cụ bị mòn cần được thay thế trước khi xảy ra sự cố.
- Hiệu chỉnh hệ thống đo lường dụng cụ: Đảm bảo phát hiện chiều dài dụng cụ chính xác và thiết lập độ lệch phù hợp.
- Cập nhật bộ điều khiển và phần mềm: Luôn cập nhật bộ điều khiển CNC và phần mềm ATC để cải thiện chức năng và độ an toàn.
- Chẩn đoán toàn diện hệ thống: Định kỳ thực hiện kiểm tra toàn diện hoạt động của hệ thống điều khiển thay dao tự động (ATC), bao gồm việc lấy dụng cụ, kẹp phôi và phản hồi từ cảm biến.
Những công việc này giúp kéo dài tuổi thọ của hệ thống ATC và duy trì hoạt động đáng tin cậy, chính xác cao trong nhiều năm sử dụng.
Việc bảo trì đúng cách hệ thống thay dao tự động (ATC) của máy CNC là cần thiết để đảm bảo độ tin cậy, độ chính xác và an toàn. Vệ sinh và kiểm tra hàng ngày, bôi trơn và kiểm tra cảm biến hàng tuần, cùng với việc thay thế và hiệu chuẩn các bộ phận định kỳ sẽ đảm bảo hệ thống ATC hoạt động trơn tru. Một hệ thống được bảo trì tốt không chỉ giảm thời gian ngừng hoạt động và chi phí sửa chữa mà còn đảm bảo việc thay dao nhất quán, bảo vệ cả dao và trục chính, đồng thời tối đa hóa năng suất.
Các sự cố thường gặp và mẹo khắc phục sự cố cho hệ thống ATC
Mặc dù hệ thống thay dao tự động (ATC) được thiết kế để hoạt động đáng tin cậy và chính xác, nhưng giống như bất kỳ máy móc phức tạp nào khác, chúng cũng có thể gặp sự cố. Hiểu rõ các vấn đề thường gặp và cách khắc phục chúng giúp giảm thiểu thời gian ngừng hoạt động và đảm bảo quá trình thay dao diễn ra suôn sẻ. Phần này nêu bật một số sự cố ATC thường gặp nhất và đưa ra các giải pháp thiết thực để giải quyết chúng.
Công cụ không thay đổi đúng cách
Vấn đề thường gặp nhất với hệ thống thay dao tự động (ATC) là việc thay dao không diễn ra đúng cách. Dao có thể không được lấy ra khỏi hộp chứa hoặc dao không khớp với trục chính. Dưới đây là một số mẹo khắc phục sự cố:
- Kiểm tra độ thẳng hàng của hộp chứa dụng cụ: Đảm bảo rằng hộp chứa dụng cụ được thẳng hàng với trục chính và các ngăn chứa dụng cụ được đặt đúng vị trí.
- Kiểm tra bộ truyền động và áp suất khí: Xác minh rằng các bộ truyền động khí nén có đủ áp suất khí và không có rò rỉ khí trong hệ thống.
- Vệ sinh và kiểm tra cảm biến: Đảm bảo các cảm biến nhận diện dụng cụ và cảm biến kẹp sạch sẽ và hoạt động tốt. Kiểm tra cảm biến bằng cách tác động thủ công vào dụng cụ và xác minh phản hồi.
- Khắc phục tình trạng kẹt đạn: Kiểm tra xem có mảnh vụn hoặc dụng cụ nào bị đặt sai vị trí bên trong hộp đạn không. Khắc phục tình trạng kẹt và đảm bảo hộp đạn quay tự do.
- Kiểm tra thanh kéo và cơ cấu kẹp: Nếu dụng cụ không được kẹp chắc chắn, hãy kiểm tra thanh kéo của trục chính xem có bị hư hỏng hoặc mòn không. Thay thế bất kỳ bộ phận nào bị mòn để khôi phục khả năng kẹp đúng cách.
Dụng cụ chưa được kẹp chặt đúng cách
Có thể dụng cụ không được kẹp chặt đúng cách vào trục chính, dẫn đến hiện tượng trượt dụng cụ trong quá trình gia công. Dưới đây là một số mẹo khắc phục sự cố:
- Kiểm tra cơ cấu kẹp: Kiểm tra thanh kéo và bề mặt kẹp xem có bị mòn hoặc hư hỏng không. Thay thế bất kỳ bộ phận nào bị mòn để đảm bảo sự kẹp chặt và an toàn.
- Kiểm tra áp suất khí: Đảm bảo hệ thống khí nén cung cấp đủ áp suất khí để kẹp, thông thường từ 6 đến 8 bar. Kiểm tra bộ lọc khí và bộ điều chỉnh áp suất xem có bị tắc nghẽn hoặc hư hỏng không.
- Căn chỉnh trục chính và giá đỡ dụng cụ: Kiểm tra xem giá đỡ dụng cụ có khớp đúng vào trục chính hay không. Việc không căn chỉnh đúng có thể cản trở việc kẹp chặt và có thể do giá đỡ dụng cụ bị mòn hoặc hư hỏng.
Công cụ không được cảm biến phát hiện
Hệ thống ATC không phát hiện được dụng cụ, gây ra lỗi hoặc ngăn cản quá trình thay dụng cụ hoàn tất. Dưới đây là một số mẹo khắc phục sự cố:
- Vệ sinh cảm biến: Bụi bẩn có thể gây cản trở hoạt động của cảm biến. Sử dụng bàn chải mềm hoặc khí nén để làm sạch các cảm biến quang học và đảm bảo chúng không bị tắc nghẽn.
- Kiểm tra kết nối cảm biến: Kiểm tra dây dẫn và các kết nối để đảm bảo các cảm biến được kết nối đúng cách với bộ điều khiển của máy. Nếu dây dẫn có vẻ bị hư hỏng, hãy thay thế.
- Kiểm tra vị trí đặt dụng cụ: Đảm bảo các dụng cụ được đặt đúng vị trí trong hộp chứa và trục chính, và các cảm biến được căn chỉnh để phát hiện vị trí của dụng cụ.
Trục trặc của bộ truyền động khí nén hoặc điện
Các bộ truyền động khí nén hoặc điện có thể không khớp hoặc di chuyển đúng cách các bộ phận của bộ thay dao, dẫn đến việc thay dao không hoàn chỉnh hoặc trục trặc hệ thống. Dưới đây là một số mẹo khắc phục sự cố:
- Kiểm tra các bộ phận khí nén: Kiểm tra xem có rò rỉ khí ở ống dẫn, khớp nối hoặc van hay không. Thay thế bất kỳ bộ phận khí nén nào bị hư hỏng và xác minh rằng áp suất khí nằm trong phạm vi khuyến nghị.
- Bôi trơn các bộ truyền động điện: Đối với các bộ truyền động điện, hãy đảm bảo các bộ phận chuyển động được bôi trơn đầy đủ. Nếu phát hiện sự lệch trục, hãy hiệu chỉnh lại hoặc điều chỉnh vị trí của bộ truyền động.
- Kiểm tra chuyển động của bộ truyền động: Khởi động chuyển động của bộ truyền động bằng tay thông qua bộ điều khiển CNC để đảm bảo hoạt động đúng cách. Nếu bộ truyền động di chuyển chậm hoặc không đều, hãy kiểm tra xem có lực cản cơ học hoặc sự cố điện nào không.
Hộp chứa dụng cụ không quay hoặc không di chuyển
Hộp chứa dụng cụ có thể không xoay, di chuyển hoặc định vị dụng cụ đúng cách, gây cản trở việc lấy hoặc cất giữ dụng cụ. Dưới đây là một số mẹo khắc phục sự cố:
- Loại bỏ vật cản: Kiểm tra xem có mảnh vụn hoặc dụng cụ bị lệch vị trí trong hộp chứa dụng cụ hay không. Làm sạch các ngăn chứa dụng cụ và đảm bảo không có vật cản nào ngăn cản hộp chứa dụng cụ xoay hoặc di chuyển.
- Kiểm tra động cơ quay hoặc bộ truyền động: Kiểm tra hoạt động của động cơ hoặc bộ truyền động dẫn động hộp chứa phôi. Nếu động cơ có vẻ bị lỗi, hãy kiểm tra các kết nối điện và thay thế động cơ nếu cần.
- Bôi trơn các bộ phận chuyển động: Kiểm tra các bộ phận cơ khí của hộp tiếp đạn, chẳng hạn như bánh răng hoặc thanh dẫn hướng, xem có dấu hiệu mài mòn không. Bôi trơn các bộ phận chuyển động để đảm bảo hoạt động trơn tru.
Khắc phục sự cố hệ thống ATC đòi hỏi phương pháp tiếp cận bài bản, bắt đầu từ các bước kiểm tra đơn giản và tiến đến các bước kiểm tra chuyên sâu hơn khi cần thiết. Bằng cách giải quyết các vấn đề thường gặp như lỗi kẹp dụng cụ, trục trặc bộ truyền động và sự cố cảm biến, người vận hành có thể duy trì việc thay dụng cụ trơn tru và chính xác. Việc kiểm tra thường xuyên và hành động kịp thời có thể giảm thiểu thời gian ngừng hoạt động, ngăn ngừa hư hỏng thêm và đảm bảo hệ thống ATC tiếp tục hoạt động đáng tin cậy.
Tóm tắt
Hệ thống thay dao tự động (ATC) là nền tảng của hoạt động máy phay CNC hiện đại, biến đổi quy trình thủ công tốn thời gian thành một chuỗi thao tác tự động, hiệu quả và hợp lý. Từ kho chứa dao đến trục chính, hệ thống ATC bao gồm sự tương tác phức tạp của các thành phần—mỗi thành phần được thiết kế để đảm bảo việc thay dao chính xác, đáng tin cậy và an toàn. Bằng cách hiểu rõ cơ chế hoạt động đầy đủ của hệ thống ATC, người vận hành có thể đảm bảo hiệu suất ổn định, giảm thời gian ngừng hoạt động và tối đa hóa năng suất. Hãy tiếp tục đọc bài viết “Những tính năng hàng đầu nào bạn nên tìm kiếm ở một máy phay CNC có hệ thống ATC?” để có cách tiếp cận có hệ thống hơn trong việc lựa chọn máy.
AccTek CNC là nhà sản xuất hàng đầu các máy phay CNC chất lượng cao, cung cấp nhiều loại máy móc đáp ứng nhu cầu đa dạng của các ngành công nghiệp từ làm biển hiệu đến chế biến gỗ, gia công kim loại và hơn thế nữa. Cho dù bạn đang tìm kiếm máy phay CNC 3 trục , 4 trục , 5 trục hay trục quay , AccTek đều cung cấp công nghệ tiên tiến để nâng cao năng suất, độ chính xác và hiệu quả. Đội ngũ chuyên gia của chúng tôi không chỉ cung cấp hiệu suất máy móc vượt trội mà còn hỗ trợ kỹ thuật toàn diện, đảm bảo khách hàng có thể tối đa hóa tiềm năng của thiết bị CNC của họ. Hãy chọn AccTek CNC để có giải pháp thúc đẩy doanh nghiệp của bạn tiến lên với công nghệ hiện đại và dịch vụ tuyệt vời.