
- 35-45 Dakika Okuma
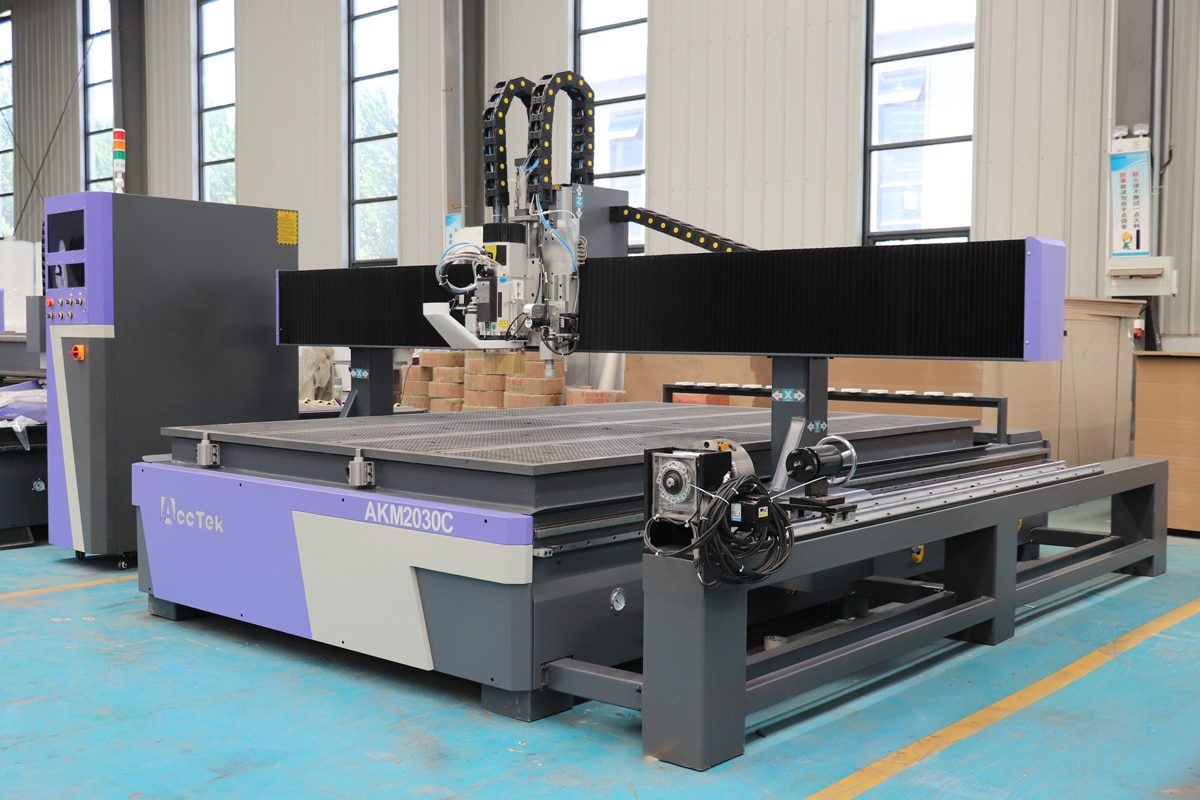
Döner eksenli bir CNC router , silindirik, kavisli ve karmaşık üç boyutlu iş parçalarını daha fazla esneklik ve hassasiyetle işleme olanağı sağlayarak geleneksel CNC işleme yeteneklerini genişletir. Döner eksen eklenmesiyle, CNC router'lar silindirlerin etrafında oyma, sütun oyma, mobilya parçaları işleme ve standart 3 eksenli sistemlerle elde edilmesi zor olan karmaşık dekoratif parçalar üretme gibi işlemleri gerçekleştirebilir. Bununla birlikte, doğru döner işleme sonuçları elde etmek, sadece döner ataşmanı takmaktan daha fazlasını gerektirir. Düzgün dönüş, hassas konumlandırma ve tutarlı işleme kalitesi sağlamak için doğru kurulum, yazılım yapılandırması ve kalibrasyon çok önemlidir.
Hizalama, merkez yüksekliği veya döner eksen parametrelerindeki küçük hatalar, yanlış boyutlara, düzensiz yüzeylere veya işleme kusurlarına yol açabilir. Bu kılavuz, döner eksenli bir CNC router'ın kurulumu ve kalibrasyonuna ilişkin adım adım bir genel bakış sunarak, kurulum ve elektrik bağlantılarından yazılım ayarlarına, eksen kalibrasyonuna ve yaygın sorun giderme yöntemlerine kadar her şeyi kapsar. İster mevcut bir CNC router'a döner eksen ekliyor olun, ister entegre bir döner CNC sistemini optimize ediyor olun, doğru kurulum prosedürlerini izlemek makine performansını en üst düzeye çıkarmaya, doğruluğu artırmaya ve ekipmanınızın kullanım ömrünü uzatmaya yardımcı olacaktır.
CNC Router'ın Döner Eksenini Anlamak
Döner eksen, kesici takımın birden fazla eksen boyunca hareket ederken iş parçasını döndürmesini sağlayan gelişmiş bir CNC router eklentisi veya entegre bileşenidir. Genellikle X, Y ve Z eksenleri boyunca hareket eden standart 3 eksenli bir CNC router'ın aksine , döner eksen, genellikle A ekseni olarak adlandırılan ek bir dönme hareketi sunar. Bu, CNC router'ın silindirik veya düzensiz şekilli malzemelerin tüm yüzeyini işleyerek karmaşık 3 boyutlu tasarımlar, pürüzsüz konturlar ve detaylı gravürler oluşturmasını ve verimliliği artırmasını sağlar.
Döner Eksenli CNC Router Nedir?
Döner eksenli CNC router, işleme sırasında iş parçasını tutan ve döndüren döner bir cihazla donatılmış bir CNC işleme sistemidir. Döner eksen, makinenin doğrusal eksenleriyle birlikte çalışarak malzemenin hem konumunu hem de dönüş açısını kontrol eder ve iş parçasını manuel olarak yeniden konumlandırmaya gerek kalmadan tornalama, gravür, oyma ve çok taraflı kesme gibi işlemleri mümkün kılar. Tipik bir kurulumda, iş parçasının bir ucu bir aynaya sabitlenirken, diğer ucu bir punta ile desteklenir. Döner motor daha sonra iş parçasını programlanmış takım yoluna göre hassas açılarda döndürür. CNC kontrol ünitesi, döner hareketi kesici takımın X, Y ve Z hareketleriyle koordine ederek makinenin sürekli desenler ve karmaşık geometriler oluşturmasına olanak tanır. Geleneksel CNC router'larla karşılaştırıldığında, döner eksenli CNC router'lar çeşitli avantajlar sağlar:
- Karmaşık Şekillerin İşlenmesi: Döner eksen, CNC router'ın standart 3 eksenli bir sistemle işlenmesi zor veya imkansız olan silindirik, kavisli ve düzensiz şekilli iş parçalarını işlemesini sağlar. Kullanıcıların daha fazla tasarım esnekliğiyle detaylı oymalar, spiral desenler, yuvarlak kenarlar ve karmaşık konturlar oluşturmasına olanak tanır.
- İş parçasının yeniden konumlandırılmasında azalma: Döner eksen, işleme sırasında malzemenin otomatik olarak dönmesini sağlayarak kurulum süresini kısaltır, hizalama hatalarını en aza indirir ve genel üretim verimliliğini artırır.
- Daha Yüksek İşleme Hassasiyeti ve Tutarlılığı: İş parçası, işleme süreci boyunca döner fikstürde sabit kaldığı için, tekrarlanan sıkıştırmadan kaynaklanan konumlandırma hataları riski önemli ölçüde azalır. Bu, daha hassas boyutlar ve tutarlı sonuçlar elde edilmesine yardımcı olur.
- Daha fazla tasarım esnekliği: CNC uygulamalarını düz panel işlemenin ötesine genişletir. Bu çok yönlülük, işletmelerin daha çeşitli projeler üstlenmesine olanak tanır.
Döner Eksen Konfigürasyonlarının Başlıca Türleri
CNC routerlar için döner eksen sistemleri, farklı işleme gereksinimlerini, üretim hacimlerini ve uygulama ihtiyaçlarını karşılamak üzere tasarlanmış çeşitli konfigürasyonlarda mevcuttur. Doğru konfigürasyon, iş parçası boyutu, işleme karmaşıklığı, döner işlemlerin sıklığı ve istenen otomasyon seviyesi gibi faktörlere bağlıdır.
- 4. Eksen Döner Bağlantı Aparatı: 4. eksen döner bağlantı aparatı, CNC router'lar için en yaygın seçenektir. Makine yatağına monte edilir ve ek bir eksen olarak CNC kontrol ünitesine bağlanır. Bu tip, standart bir CNC router'ın esnekliğini korurken ara sıra döner işleme yeteneklerine ihtiyaç duyan kullanıcılar için idealdir.
- Entegre Döner Eksenli CNC Router: Bazı CNC router'lar dahili bir döner eksen sistemiyle tasarlanmıştır. Bu makineler genellikle daha iyi rijitlik, daha kolay kurulum ve daha iyi hizalama sağlar çünkü döner ünite makine yapısı için optimize edilmiştir. Silindirik veya 3 boyutlu iş parçalarını sık sık işleyen üreticiler için uygundurlar.
- Çift Döner Eksen Sistemi: Gelişmiş CNC sistemleri, ek işleme esnekliği sağlamak için birden fazla döner eksen kullanabilir. Bu konfigürasyonlar, eş zamanlı çok eksenli hareket ve son derece ayrıntılı 3 boyutlu işleme gerektiren karmaşık endüstriyel uygulamalar için yaygın olarak kullanılır.
Döner Eksen Sisteminin Başlıca Bileşenleri
Döner eksen sistemi, CNC yönlendiricinin doğrusal hareketleriyle koordineli olarak iş parçasını doğru bir şekilde döndürmek için birlikte çalışan çeşitli mekanik ve elektronik bileşenlerden oluşur. Her bileşenin, işleme hassasiyetine, kararlılığına ve verimliliğine katkıda bulunan belirli bir işlevi vardır.
- Döner mandren: İş parçasının bir ucunu güvenli bir şekilde tutan ve tahrik sisteminden dönme hareketini aktaran birincil sıkıştırma bileşenidir. İşleme sırasında malzemenin sabit kalmasını sağlar ve titreşimi azaltarak ve yüzey kalitesini iyileştirerek doğru konumlandırmaya yardımcı olur.
- Punta: Özellikle uzun veya ağır malzemelerin işlenmesinde iş parçasının karşı ucunu destekler. İş parçasını döner eksen merkez çizgisiyle hizalı tutarak, dengeyi artırır, sapmayı en aza indirir ve daha hassas işleme sonuçları elde edilmesine yardımcı olur.
- Döner Tahrik Motoru: CNC komutlarına göre iş parçasını döndürmek için gereken gücü sağlar. Step motorlar genellikle standart uygulamalar için kullanılırken, servo motorlar daha yüksek hız, tork ve konumlandırma doğruluğu gerektiren yüksek hassasiyetli işleme için tercih edilir.
- Dişli kutusu veya redüksiyon sistemi: Motoru döner şafta bağlar ve hız ile tork arasındaki ilişkiyi ayarlar. Dönme kuvvetini artırır, konumlandırma doğruluğunu iyileştirir ve döner eksenin daha ağır iş parçalarını ve daha zorlu işleme işlemlerini gerçekleştirmesine olanak tanır.
- Döner Mil ve Kaplin: Döner mil, motorun dönme kuvvetini aynaya aktarırken, kaplin motor ve mili birbirine bağlar ve küçük hizalama hatalarını telafi eder. Bu bileşenler, düzgün dönüşü sağlamak ve işleme hatalarını önlemek için yüksek rijitlik ve hassasiyete sahip olmalıdır.
- Montaj Braketleri ve Bağlantı Elemanları: Döner eksen ünitesini CNC router tezgahına sabitleyin ve makinenin koordinat sistemiyle doğru hizalamayı sağlayın. Sağlam bir montaj yapısı, işleme işlemleri sırasında hareket, titreşim ve hizalama sorunlarını önlemeye yardımcı olur.
- Döner Eksen Kontrolcüsü ve Sürücüsü: CNC sistemi ile döner eksen motoru arasındaki iletişimi yönetir. Programlanmış komutları hassas dönme hareketlerine dönüştürürken, dönüş yönü, hız, ivme ve konumlandırma doğruluğu gibi faktörleri kontrol eder.
Döner Eksenli CNC Routerlerin Yaygın Uygulamaları
Döner eksenli CNC routerlar, silindirik, kavisli ve üç boyutlu iş parçalarının işlenmesini sağlayarak geleneksel CNC işleme yeteneklerini önemli ölçüde genişletir. Kesme, gravür ve oyma işlemleri sırasında malzemeleri döndürme özelliği sayesinde, bu makineler karmaşık şekiller, detaylı desenler ve çok taraflı işleme gerektiren endüstrilerde yaygın olarak kullanılmaktadır.
- Ağaç İşleme ve Mobilya Üretimi: Döner eksenli CNC routerlar, merdiven korkulukları, masa ayakları, sandalye parçaları, kolonlar ve ahşap el sanatları gibi silindirik ve dekoratif bileşenlerin üretiminde ağaç işleme uygulamalarında yaygın olarak kullanılmaktadır. Döner eksen, üreticilerin yuvarlak iş parçaları üzerinde yüksek hassasiyet ve tekrarlanabilirlik ile karmaşık oymalar, spiral tasarımlar ve simetrik desenler oluşturmasına olanak tanır.
- Müzik Aletleri Üretimi: Müzik aletleri sektöründe, döner eksenli CNC routerlar genellikle gitar sapları, davul gövdeleri ve diğer enstrüman parçaları da dahil olmak üzere kavisli veya silindirik yüzeylere sahip bileşenlerin üretiminde kullanılır. Döner fonksiyon, tutarlı boyutlar ve yüzey kalitesini korurken düzgün şekillendirme ve detaylı oyma imkanı sağlar.
- Tabela Yapımı ve 3B Gravür: Döner eksenli sistemler, dekoratif tabelalar, silindirik isim levhaları, logolar ve yuvarlak nesneler üzerine gravürlü desenler oluşturmak için idealdir. Düz yataklı CNC router'lardan farklı olarak, döner eksenli makineler bir iş parçasının tüm yüzeyi boyunca sürekli olarak gravür yapabilir, bu da onları özelleştirilmiş ürünler ve sanatsal tasarımlar için uygun hale getirir.
- Sanatsal Heykeller ve Özel El Sanatları: Sanatçılar ve zanaatkarlar, karmaşık heykeller, anıtlar ve özel dekoratif eşyalar oluşturmak için döner eksenli CNC yönlendiriciler kullanırlar. Bir iş parçasının birden fazla tarafını işleyebilme yeteneği, daha fazla yaratıcı özgürlük sağlar ve tutarlı kalitede ayrıntılı üç boyutlu sanat eserlerinin üretilmesine olanak tanır.
Döner eksen, standart bir CNC router'ı daha çok yönlü bir işleme çözümüne dönüştüren değerli bir geliştirmedir. 4. eksen eklentilerinden entegre sistemlere kadar farklı döner konfigürasyonlar, çeşitli üretim ihtiyaçları için seçenekler sunarken, ayna, punta, motor ve kontrolör gibi bileşenler hassas dönüş ve istikrarlı işleme sağlamak için birlikte çalışır. Karmaşık şekilleri ve çok taraflı işlemeyi işleyebilme yeteneğiyle, döner eksenli bir CNC router, ağaç işleme, gravür ve diğer endüstrilerde yeni olanaklar açarak, daha fazla esneklik ve verimlilik arayan üreticiler için önemli bir araç haline gelir.
Döner Eksenin Kurulumundan Önceki Hazırlıklar
CNC router'da döner eksen kurulumundan önce doğru hazırlık kritik bir ilk adımdır. İyi hazırlanmış bir kurulum süreci, döner sistem ile CNC makinesi arasında sorunsuz entegrasyonu sağlamanın yanı sıra hizalama hataları, uyumluluk sorunları ve çalışma arızaları riskini de azaltır. Kurulumdan önce, kullanıcılar makine uyumluluğunu doğrulamalı, gerekli aletleri hazırlamalı ve döner eksen bileşenlerini incelemelidir. Bu hazırlık adımlarının tamamlanması, doğru kalibrasyon, güvenilir çalışma ve optimum işleme performansı için sağlam bir temel sağlar.
CNC Router Uyumluluğunu Kontrol Edin
CNC router'a döner eksen takmadan önce, makinenin döner sistemle uyumlu olup olmadığını doğrulamak önemlidir. Tüm CNC router'lar döner ataşmanları destekleyecek şekilde tasarlanmamıştır ve uyumluluk sorunları kurulumu, çalışmayı ve işleme doğruluğunu etkileyebilir. Makinenin mekanik yapısının, elektrik sisteminin ve yazılım yeteneklerinin dikkatli bir şekilde kontrol edilmesi, döner eksenin sorunsuz bir şekilde entegre edilebilmesini sağlamaya yardımcı olur.
- Mekanik Uyumluluk: Öncelikle, CNC router'ın döner eksen için yeterli çalışma alanı ve montaj seçeneklerine sahip olup olmadığını kontrol edin. Makine tablası, döner cihazı ve işlenecek parçaları yerleştirmek için yeterli uzunluk ve genişliğe sahip olmalıdır. Montaj braketlerinin makine tablasına güvenli bir şekilde sabitlenebildiğinden ve router çerçevesinin, döner işleme sırasında oluşan ek ağırlığı ve kesme kuvvetlerini destekleyecek kadar sağlam olduğundan emin olun.
- Kontrol Cihazı Uyumluluğu: CNC kontrol cihazı, genellikle A ekseni olarak yapılandırılan ek bir döner ekseni desteklemelidir. Kontrol cihazının kullanılabilir bir eksen arayüzüne sahip olup olmadığını ve mevcut motor sürücülerinin döner motorla iletişim kurup kuramadığını kontrol edin. Bazı CNC router'lar, döner eksen eklenmeden önce ek sürücüler, kontrol kartları veya bellenim yapılandırması gerektirebilir.
- Motor ve Elektrik Uyumluluğu: Döner eksen motorunun, voltaj, akım ve sürücü gereksinimleri de dahil olmak üzere CNC router'ın elektrik özellikleriyle uyumlu olduğundan emin olun. Güvenli ve istikrarlı çalışma sağlamak için kablo bağlantıları, güç kaynağı kapasitesi ve acil durdurma sistemi de kontrol edilmelidir. Yanlış elektrik uyumluluğu, düşük performansa, motorun aşırı ısınmasına veya kontrol arızalarına neden olabilir.
- Yazılım Uyumluluğu: CNC kontrol yazılımı ve CAM yazılımı, döner işleme fonksiyonlarını desteklemelidir. Yazılımın döner takım yollarını oluşturup işleyebildiğinden ve kullanıcıların eksen yönü, devir başına adım sayısı, iş parçası çapı ve dönüş hızı gibi parametreleri yapılandırmasına izin verdiğinden emin olun. Uygun yazılım desteği olmadan, donanım doğru şekilde kurulmuş olsa bile döner eksen doğru çalışmayabilir.
Gerekli Alet ve Ekipmanları Hazırlayın
CNC router'da döner eksen kurulumuna başlamadan önce, gerekli alet ve ekipmanların hazırlanması, kurulum ve kalibrasyon sürecini daha verimli ve doğru hale getirebilir. Doğru aletlerin bulunması, doğru mekanik hizalama, güvenli kurulum ve döner eksen parametrelerinin hassas ayarlanmasını sağlar. Gerekli aletler, CNC router modeline ve döner sisteme bağlı olarak değişebilir, ancak aşağıdaki öğeler genellikle gereklidir.
- Temel Montaj Aletleri: Bileşenleri birleştirmek, bağlantı elemanlarını sıkmak ve döner ekseni CNC router yatağına sabitlemek için İngiliz anahtarları, lokma anahtar takımları, tornavidalar, Allen anahtarları ve pense gibi yaygın el aletleri gereklidir. Bu aletler, işleme sırasında hareket veya titreşimi önlemek için montaj braketlerinin, vidaların ve mekanik bağlantıların doğru şekilde takılmasını ve sıkılmasını sağlamaya yardımcı olur.
- Ölçme ve Hizalama Aletleri: Bir kumpas, iş parçasının boyutlarını ölçmek ve bileşen boyutlarını kontrol etmek için kullanılabilir; bir kadranlı gösterge ise salınımı, hizalama doğruluğunu ve ayna ile punta arasındaki eşmerkezliliği ölçmeye yardımcı olur. Bir su terazisi veya hassas bir cetvel de döner eksenin CNC makine koordinatlarına göre doğru konumlandırıldığını doğrulamaya yardımcı olabilir.
- CNC Yazılımı ve Yapılandırma Dosyaları: Çalıştırmadan önce, gerekli CNC ve CAM yazılımlarının kurulu ve yapılandırılmış olduğundan emin olun. Döner eksen ayarları, motor özellikleri, dişli oranları ve post-işlemciler gibi önemli dosyalar ve parametreler önceden hazırlanmalıdır.
- Kalibrasyon Aksesuarları: Montajdan sonra döner eksen doğruluğunu doğrulamak için kalibrasyon aletleri ve test malzemeleri gereklidir. Dönme doğruluğunu, yüzey kalitesini ve boyutsal tutarlılığı kontrol etmek için deneme işlemede test silindiri, örnek iş parçası veya kalibrasyon bloğu kullanılabilir. Bu testler, parametre hatalarını belirlemeye ve operatörlerin üretimden önce ince ayarlar yapmasına yardımcı olur.
Döner Eksen Bileşenlerini Kontrol Edin
CNC router'a döner eksen takmadan önce, tüm bileşenlerin iyi durumda ve çalışmaya hazır olduğundan emin olmak için dikkatlice incelenmesi şarttır. Kapsamlı bir inceleme, işleme doğruluğunu, kararlılığını ve güvenliğini etkileyebilecek hasarlı parçalar, gevşek bağlantılar veya üretim kusurları gibi potansiyel sorunları belirlemeye yardımcı olur. Kurulumdan önce her bir bileşeni kontrol etmek, beklenmedik arıza sürelerini önleyebilir ve kalibrasyon sürecini basitleştirebilir.
- Döner aynayı ve punta milini kontrol edin: Sıkıştırma çenelerinin düzgün hareket ettiğinden ve iş parçasını aşırı boşluk olmadan güvenli bir şekilde tutabildiğinden emin olmak için döner aynayı inceleyin. İş parçasının stabilitesini etkileyebilecek aşınma veya hasar olup olmadığını kontrol etmek için aynanın kavrama yüzeylerini inceleyin. Punta milinin merkez noktasının düzgün hareket ettiğini, güvenli bir şekilde kilitlendiğini ve aynayla doğru şekilde hizalandığını doğrulamak için de kontrol edilmelidir.
- Tahrik Motorunu ve Dişli Kutusunu İnceleyin: Döner tahrik motorunda gözle görülür hasar, gevşek montaj vidaları veya anormal aşınma belirtileri olup olmadığını kontrol edin. Motor milinin olağandışı direnç veya gürültü olmadan düzgün bir şekilde döndüğünden emin olun. Döner sistem bir dişli kutusu veya redüksiyon mekanizması kullanıyorsa, yağ sızıntısı, gevşek bağlantılar veya aşırı boşluk olup olmadığını kontrol edin.
- Döner Mil ve Kaplini Kontrol Edin: Doğru hizalamayı, sıkı bağlantıları ve düzgün hareketi kontrol edin. Gevşek kaplinler veya bükülmüş miller titreşime, yanlış konumlandırmaya ve düzensiz işleme sonuçlarına neden olabilir. Tüm bağlantı parçalarının güvenli bir şekilde sabitlendiğinden ve motor ile döner mil arasında aşırı hareket olmadığından emin olun.
- Elektrik Bağlantılarını Doğrulayın: Döner ekseni CNC kontrol ünitesine bağlamadan önce, tüm kabloları, konektörleri ve telleri hasar veya gevşek terminaller açısından kontrol edin. Motor kablolarının, güç kablolarının ve sinyal kablolarının doğru şekilde etiketlendiğinden ve aşınma olmadığından emin olun. Hasarlı kablolama veya yanlış bağlantılar, motor arızasına, yanlış harekete veya kontrol ünitesi hatalarına yol açabilir.
Detaylı hazırlık, döner eksen kurulumunun verimliliğini ve doğruluğunu önemli ölçüde artırabilir. CNC router, kontrol sistemi ve döner bileşenlerin uyumlu olduğunun doğrulanması ve tüm aletlerin, ekipmanların ve parçaların hazır olduğundan emin olunmasıyla, operatörler yaygın kurulum sorunlarından kaçınabilir ve daha iyi işleme sonuçları elde edebilirler. Kurulumdan önce dikkatli inceleme ve planlama, kalibrasyon sürecini basitleştirmenin yanı sıra döner eksenin kullanım ömrünü uzatmaya ve tutarlı CNC işleme performansını korumaya da yardımcı olur.
Döner Eksenin Adım Adım Kurulumu
CNC router'a döner eksen takılması, mekanik konumlandırma, elektrik bağlantıları ve sistem yapılandırmasına dikkat edilmesini gerektirir. Doğru şekilde takılan bir döner eksen, hassas dönüş, stabil iş parçası desteği ve CNC kontrol ünitesi ile döner sistem arasında güvenilir iletişim sağlar. Sistematik bir kurulum sürecini takip etmek, titreşim, yanlış hizalama ve hatalı dönüş gibi yaygın sorunların önlenmesine yardımcı olur ve kalibrasyon ve çalışma için güvenilir bir temel oluşturur.
CNC Router'ı Kapatın ve Hazırlayın
Döner eksen montajına başlamadan önce ilk adım, CNC router'ı güvenli bir şekilde kapatmak ve hazırlamaktır. Doğru hazırlık, hem operatörü hem de makineyi korurken, montaj için temiz ve istikrarlı bir ortam oluşturmaya yardımcı olur. Bu ön hazırlık adımlarını tamamlamak için zaman ayırmak, döner eksen kurulum sürecinde elektriksel sorunları, mekanik parazitleri ve hizalama problemlerini önleyebilir.
- Gücü Kesin ve Güvenliği Sağlayın: Öncelikle CNC router'ı kapatın ve ana güç kaynağını ayırın. Makine yakın zamanda çalıştıysa, kurulum işlemine başlamadan önce iş mili, motorlar ve diğer bileşenlerin soğumasını bekleyin. Ayrıca, devam etmeden önce acil durdurma fonksiyonunun düzgün çalıştığını doğrulamanız önerilir.
- Makine tablasını ve çalışma alanını temizleyin: CNC router tablasından toz, talaş, artık malzemeler ve diğer kalıntıları temizleyin. Temiz bir montaj yüzeyi, döner eksen montaj braketlerinin düzgün ve güvenli bir şekilde oturmasını sağlayarak hizalama hatası riskini azaltır. Döner eksenin monte edileceği alanlara özellikle dikkat edin, çünkü küçük parçacıklar bile konumlandırma doğruluğunu etkileyebilir.
- Gereksiz Bağlantı Elemanlarını ve Aksesuarları Çıkarın: Döner eksen montajına engel olabilecek kelepçeleri, vakum bağlantı elemanlarını, takımları veya diğer aksesuarları çıkararak çalışma alanını temizleyin. Döner ünite, iş parçası ve punta için yeterli alan olduğundan emin olun ve iş milinin çalışma sırasında döner ekipmana temas etmeden serbestçe hareket edebildiğinden emin olun.
Döner ekseni makine yatağına monte edin.
CNC router'ı hazırladıktan sonraki adım, döner ekseni makine yatağına güvenli bir şekilde monte etmektir. Herhangi bir gevşeklik, yanlış konumlandırma veya hizalama hatası titreşime, hatalı kesim sonuçlarına ve yüzey kalitesinin düşmesine neden olabilir. Dikkatli montaj, döner eksenin CNC router'ın mevcut hareket sistemiyle etkili bir şekilde çalışmasını sağlar.
- Döner Ekseni Doğru Konumlandırın: Makine tasarımına ve işleme gereksinimlerine göre döner ekseni CNC router tezgahına yerleştirerek başlayın. Çoğu durumda, döner eksen, mevcut çalışma alanına ve amaçlanan uygulamaya bağlı olarak CNC router'ın X eksenine veya Y eksenine paralel olarak monte edilir. Aynanın, puntanın ve döner eksenin merkez hattının makinenin çalışma aralığı içinde konumlandırıldığından ve iş mili hareketini engellemediğinden emin olun.
- Montaj Braketlerini ve Bağlantı Elemanlarını Sabitleyin: Döner eksen doğru şekilde konumlandırıldıktan sonra, birlikte verilen braketler, kelepçeler, T-kanallı somunlar veya montaj cıvataları kullanılarak makine yatağına sabitleyin. Çalışma sırasında hareketi önlemek için tüm bağlantı elemanlarını eşit şekilde sıkın ve montaj bileşenlerini deforme edebilecek aşırı kuvvetten kaçının. Kesme kuvvetlerine dayanmak ve işleme stabilitesini korumak için döner eksen ile makine yatağı arasında sağlam bir bağlantı gereklidir.
- Seviye ve Hizalama Kontrolü: Döner ekseni sabitledikten sonra, düz olduğundan ve CNC router koordinat sistemiyle doğru şekilde hizalandığından emin olun. Döner eksen merkez çizgisinin makine eksenine paralel olup olmadığını kontrol etmek için seviye göstergesi, cetvel veya kadran göstergesi gibi ölçüm aletleri kullanın. Gerekirse, montaj konumunu ayarlayın veya herhangi bir hizalama hatasını düzeltmek için dengeleme destekleri kullanın. Bu aşamada doğru hizalama, daha sonraki kalibrasyonu çok daha kolaylaştıracaktır.
Punta ve desteklerini takın.
Punta ve destekler, uzun veya ağır malzemeler için ek destek sağlar, iş parçasının döner eksen merkez çizgisiyle hizalanmasına yardımcı olur ve kesme işlemleri sırasında titreşimi azaltır. Bu bileşenlerin doğru montajı ve ayarlanması, doğru işleme sonuçları elde etmeye ve iş parçasının sapmasını önlemeye yardımcı olur.
- Puntayı Doğru Konumlandırın: Döner ekseni monte ettikten sonra, puntayı döner aynanın karşı ucuna, aynı merkez hattı boyunca yerleştirin. İş parçasının uzunluğuna göre konumunu ayarlayın ve aşırı basınç uygulamadan yeterli destek sağlayabildiğinden emin olun. Punta, makine yatağı veya montaj rayı boyunca sorunsuz bir şekilde hareket etmeli ve çalışma sırasında sıkıca yerinde kilitli kalmalıdır.
- Punta milini döner aynayla hizalayın: Punta milinin, aynanın merkeziyle aynı yükseklikte ve aynı eksende konumlandırıldığından emin olun. Yanlış hizalama, iş parçasının düzensiz dönmesine, boyut hatalarına, titreşime ve kötü yüzey kalitesine neden olabilir. Gerekirse, hizalamayı doğrulamak için kumpas, cetvel veya kadranlı gösterge gibi ölçüm aletleri kullanın.
- Punta ve Destekleri Sabitleyin: Doğru konum belirlendikten sonra, punta kilitleme mekanizmasını sıkın ve ek destekleri veya braketleri sabitleyin. İşleme sırasında hareketi önlemek için tüm bağlantı elemanlarının sıkıca sıkıldığından emin olun. Daha uzun iş parçaları için, bükülmeyi en aza indirmek ve dönme stabilitesini iyileştirmek amacıyla ayna ile punta arasına ek destek ayakları veya destek aparatları takılabilir.
Elektrikli Bileşenleri Bağlayın
Döner eksen mekanik olarak monte edilip hizalandıktan sonraki adım, elektrik bileşenlerini CNC router kontrol sistemine bağlamaktır. Doğru elektrik bağlantıları, CNC kontrol ünitesinin döner motorla iletişim kurmasını ve dönüş hızını, yönünü ve konumunu doğru bir şekilde kontrol etmesini sağlar.
- Döner Motor ve Sürücüyü Bağlayın: Üreticinin bağlantı şemasına göre döner eksen motorunu ilgili sürücüsüne bağlayarak başlayın. Motor kablolarının doğru terminallere bağlı olduğundan ve tüm bağlantıların sağlam olduğundan emin olun. Step motor veya servo motor kullanan sistemler için, voltaj, akım ve kontrol sinyalleri de dahil olmak üzere motor özelliklerinin sürücü gereksinimleriyle eşleştiğini doğrulayın.
- Sürücüyü CNC Kontrol Cihazına Bağlayın: Motor sürücüsü, kontrol sisteminden hareket komutlarını alabilmesi için CNC kontrol cihazına bağlanmalıdır. Kontrol cihazı yapılandırmasına göre darbe, yön ve etkinleştirme sinyalleri de dahil olmak üzere gerekli sinyal kablolarını bağlayın. Döner eksenin doğru eksen arayüzüne (genellikle A ekseni) atandığından ve tüm konektörlerin doğru şekilde takılıp sabitlendiğinden emin olun.
- Güç Kaynağı Bağlantılarını Kontrol Edin: Döner eksen sürücüsünün ve motorun uygun bir güç kaynağına bağlı olduğundan emin olun. Voltaj ve akım değerlerinin ekipman üreticisi tarafından belirtilen gereksinimleri karşıladığından emin olun. Makine çalışması sırasında kısa devreleri, elektriksel parazitleri veya kazara hasarı önlemek için güç kablolarının uygun şekilde yalıtılmış ve düzenlenmiş olduğundan emin olun.
İş parçasını yerleştirin ve sabitleyin.
Döner eksen takılıp bağlandıktan sonraki adım, iş parçasını doğru şekilde takıp sabitlemektir. Doğru şekilde sabitlenmiş bir iş parçası, istikrarlı dönüşü sağlar ve CNC yönlendiricinin hassas kesme işlemlerini gerçekleştirmesine olanak tanır.
- İş parçasını döner aynaya yerleştirin: İş parçasının bir ucunu döner aynaya yerleştirin ve malzemeyi sabitlemek için ayna çenelerini eşit şekilde sıkın. İş parçasının aynanın merkezine yakın konumlandırıldığından ve tüm çenelerin dengeli basınç uyguladığından emin olun. Eşit olmayan sıkıştırma, dönüş sırasında malzemenin kaymasına neden olarak, hassas olmayan işleme ve artan titreşime yol açabilir.
- İş Parçası Hizalamasını Kontrol Edin: İşlemeye başlamadan önce, iş parçasının döner eksen merkez çizgisiyle doğru şekilde hizalandığını doğrulayın. İş parçasını elle döndürün ve sallanma veya aşırı salınım olmadan düzgün bir şekilde dönüp dönmediğini gözlemleyin. Daha yüksek hassasiyet gerektiren uygulamalar için, eş merkezliliği ölçmek ve gerekirse ayarlamalar yapmak için bir kadran göstergesi kullanın.
- İş Parçası Boşluğunu Doğrulayın: İş parçası ile iş mili, takım tutucu, portal ve döner eksen destekleri de dahil olmak üzere diğer makine bileşenleri arasındaki boşluğu kontrol edin. Kesici takımın, çarpışma olmadan gerekli işleme alanlarına ulaşabildiğinden emin olun. Bu adım, özellikle büyük çaplı veya düzensiz şekilli iş parçaları için önemlidir.
Başarılı bir döner eksen kurulumu, hem mekanik hem de elektriksel detaylara dikkatli bir şekilde yaklaşmayı gerektirir. Döner ünitenin doğru şekilde monte edilmesi, destek bileşenlerinin hizalanması, kontrol sisteminin bağlanması ve iş parçasının güvenli bir şekilde sabitlenmesiyle operatörler, düzgün ve hassas döner hareket sağlayabilirler. Her kurulum adımının doğru şekilde tamamlanması, yalnızca sonraki kalibrasyon sürecini basitleştirmekle kalmaz, aynı zamanda işleme kalitesini artırır, çalışma güvenliğini geliştirir ve CNC router'ın döner işlemenin tüm yeteneklerinden tam olarak yararlanmasını sağlar.
Döner Eksenli CNC Yazılımının Yapılandırılması
Döner eksen fiziksel olarak monte edildikten ve elektriksel olarak bağlandıktan sonra, bir sonraki adım, döner sistemi tanımak ve kontrol etmek için CNC yazılımını yapılandırmaktır. Doğru yazılım yapılandırması, CNC kontrol cihazının döner hareketleri doğru bir şekilde yorumlamasını ve A ekseni dönüşünü X, Y ve Z eksenleriyle senkronize etmesini sağlar. Yanlış ayarlar, yanlış konumlandırmaya, yanlış dönüş yönüne veya kötü işleme sonuçlarına neden olabilir. Yazılım parametrelerini dikkatlice ayarlayarak, operatörler hassas ve verimli döner işleme performansı elde edebilirler.
Döner Eksen Fonksiyonunu Etkinleştir
CNC router'ın döner ekseni kontrol edebilmesi için öncelikle CNC kontrol sisteminde döner fonksiyonun etkinleştirilmesi gerekir. Bu adım, kontrol ünitesinin genellikle A ekseni olarak yapılandırılan ek döner hareketi tanımasını ve mevcut X, Y ve Z eksenleriyle koordine etmesini sağlar. Doğru aktivasyon, CNC yazılımının doğru dönüş komutları gönderebilmesini ve döner eksenin işleme sisteminin entegre bir parçası olarak çalışmasını sağlar.
- CNC Kontrol Cihazında Ek Ekseni Etkinleştirme: Öncelikle CNC kontrol cihazının makine ayarları veya yapılandırma menüsüne erişin ve ek eksen işlevini etkinleştirin. Kontrol cihazı tipine bağlı olarak, bu işlem 4. eksen seçeneğini etkinleştirmeyi, kullanılabilir bir çıkış kanalını atamayı veya yapılandırma parametrelerini değiştirmeyi içerebilir. Döner eksen genellikle X ekseni etrafındaki dönüşü kontrol eden A eksenine atanır, ancak bazı sistemler makine tasarımına bağlı olarak farklı eksen atamaları kullanabilir.
- Doğru Eksen Yönünü Atayın: Döner ekseni etkinleştirdikten sonra, dönüş yönünün CNC koordinat sistemiyle eşleştiğini doğrulayın. Kontrol ünitesi, saat yönünde ve saat yönünün tersine hareket komutlarını doğru şekilde yorumlamalıdır. Döner eksen programlanan komutun ters yönünde dönüyorsa, motor yönü ayarı genellikle mekanik kurulumu değiştirmeden yazılım parametreleri veya sürücü yapılandırması aracılığıyla tersine çevrilebilir.
- Yazılım ve Donanım Arasındaki İletişimi Yapılandırın: CNC yazılımının döner motor sürücüsü ve kontrol ünitesiyle düzgün bir şekilde iletişim kurabildiğinden emin olun. Doğru giriş/çıkış portlarının, kontrol sinyallerinin ve eksen ayarlarının atandığını kontrol edin. Özel CNC kontrol yazılımı kullanan sistemler için, döner eksenin düzgün çalışması için belirli yapılandırma dosyaları veya makine profilleri gerekebilir.
Döner Eksen Parametrelerini Ayarla
Döner eksen fonksiyonunu etkinleştirdikten sonraki adım, CNC kontrol yazılımında döner eksen parametrelerini yapılandırmaktır. Doğru parametre ayarları, kontrol cihazının komutlarının döner sistemin gerçek hareketine uygun olmasını sağlar.
- Devir Başına Adım Sayısını Yapılandır: Bir tam dönüş için gereken motor adım sayısını tanımlar. Bu değer, motorun adım açısına, sürücü mikro adımlama ayarlarına ve döner eksende kullanılan herhangi bir mekanik azaltma sistemine bağlıdır. Yanlış bir devir başına adım sayısı değeri, döner eksenin programlanan açıdan daha fazla veya daha az dönmesine neden olarak, işleme boyutlarında yanlışlıklara yol açacaktır. Bu değeri her zaman gerçek donanım özelliklerine göre hesaplayın veya doğrulayın.
- Dişli Oranını Ayarlayın: Döner eksen bir dişli kutusu veya redüksiyon mekanizması kullanıyorsa, dişli oranı CNC yazılımına girilmelidir. Redüksiyon dişli kutusu, motor dönüşünü daha yavaş, daha güçlü bir dönme hareketine dönüştürerek torku artırır ve konumlandırma doğruluğunu iyileştirir. Kontrol ünitesi, belirli bir dönüş açısı için gereken doğru motor hareketini hesaplamak için bu bilgiye ihtiyaç duyar.
- Dönme Yönünü Ayarla: CNC komutlarına göre döner eksenin saat yönünde mi yoksa saat yönünün tersine mi döneceğini belirler. Yapılandırmadan sonra, hareketin programlanan yönle eşleştiğini doğrulamak için basit bir dönme testi gerçekleştirin. Eksen yanlış dönüyorsa, yön genellikle yazılım ayarlarıyla veya motor yön sinyalini değiştirerek tersine çevrilebilir.
- Maksimum Dönme Hızı Ayarı: Bu, döner eksenin en yüksek güvenli çalışma hızını tanımlar. Bu parametre, motorun kapasitesine, dişli kutusu özelliklerine, iş parçası boyutuna ve işleme gereksinimlerine göre ayarlanmalıdır. Aşırı dönme hızı titreşime, hassasiyet kaybına veya motor tork kaybına neden olabilirken, çok düşük bir hız üretim verimliliğini düşürebilir. Uygun bir hız limiti seçmek, istikrarlı ve güvenilir bir çalışma sağlamaya yardımcı olur.
- Hızlanma ve Yavaşlama Ayarlarını Yapılandırın: Bu parametreler, döner eksenin hedef hızına ne kadar hızlı ulaşacağını ve duracağını kontrol eder. Doğru ayarlar, özellikle ağır veya dengesiz iş parçaları işlenirken ani hareketleri, titreşimi ve adım atlamalarını önlemeye yardımcı olur. Daha düzgün bir hızlanma profili, hareket stabilitesini artırır ve motor, dişli kutusu ve montaj bileşenleri üzerindeki mekanik stresi azaltır.
Döner İşleme için CAM Yazılımını Yapılandırma
CNC kontrol ünitesi parametreleri yapılandırıldıktan sonraki adım, döner işleme için CAM yazılımını kurmaktır. Standart 3 eksenli işlemeden farklı olarak, döner işleme, sürekli iş parçası dönüşünü ve doğrusal eksenler ile döner eksen arasındaki koordinasyonu hesaba katan özel takım yolları gerektirir. Doğru CAM yapılandırması, oluşturulan G-kodunun tasarımı doğru bir şekilde temsil etmesini ve CNC yönlendiricinin sorunsuz ve hassas döner işlemler gerçekleştirmesini sağlar.
- Döner İşleme Modunu Seçme: İlk adım, CAM yazılımı içinde döner işleme fonksiyonunu etkinleştirmektir. Çoğu CAM programı, yazılımın silindirik bir iş parçası etrafında takım yolları oluşturmasına olanak tanıyan özel bir döner veya 4 eksenli işleme modu sağlar. Operatörlerin doğru döner eksen konfigürasyonunu, genellikle A eksenini seçmesi ve iş parçasının işleme sırasında nasıl döneceğini tanımlaması gerekir.
- İş Parçası Boyutlarını ve Yönünü Tanımlayın: İş parçası çapı, uzunluğu, merkez konumu ve dönüş ekseni konumu gibi parametreleri girin. Yazılım, bu bilgileri kullanarak malzemenin dönüşüyle birlikte kesici takımın nasıl hareket etmesi gerektiğini hesaplar. Yanlış boyutlar, düzensiz oyma, yanlış kesme derinliği veya yanlış hizalanmış desenlere neden olabilir.
- Silindirik İşlemler İçin Takım Yolları Ayarlayın: Silindirik iş parçasının şekline, malzemesine ve işleme gereksinimlerine göre uygun takım yolları oluşturun. Yaygın döner takım yolları arasında malzeme kaldırma için kaba işleme, yüzey kalitesini iyileştirme için ince işleme ve kavisli yüzeylerin etrafına desen veya metin kazıma işlemleri bulunur. Doğru takım yolu seçimi, daha pürüzsüz yüzeyler elde etmeye, işleme süresini azaltmaya ve kesme verimliliğini artırmaya yardımcı olur.
- Uyumlu G-kodunu Dışa Aktarma: CAM kurulumunu ve takım yolu oluşturmayı tamamladıktan sonra, CNC router kontrol ünitesi için doğru post-işlemciyi kullanarak işleme programını G-kodu olarak dışa aktarın. Dışa aktarılan dosya, makinenin doğru şekilde yorumlayabileceği doğru döner eksen komutlarını ve koordinat hareketlerini içermelidir. Programı CNC router'da çalıştırmadan önce, doğru döner hareketi sağlamak ve işleme hatalarını önlemek için G-kodunu simüle etmeniz veya doğrulamanız önerilir.
Doğru yazılım yapılandırması, döner eksenli CNC router'ın yeteneklerinden tam olarak yararlanmaya yardımcı olur. Döner fonksiyonu doğru şekilde etkinleştirerek, hareket parametrelerini ayarlayarak ve uygun CAM takım yollarını hazırlayarak, operatörler CNC kontrol ünitesi ile döner sistem arasında sorunsuz iletişim sağlayabilirler. Doğru yapılandırılmış bir yazılım ortamı, yalnızca işleme doğruluğunu ve verimliliğini artırmakla kalmaz, aynı zamanda kalibrasyon, test ve gelişmiş döner işleme uygulamaları için güvenilir bir temel sağlar.
Döner Eksen Kalibrasyon Süreci
Döner eksenin kalibrasyonu, kurulum ve yazılım yapılandırmasından sonra olmazsa olmaz bir adımdır. Doğru kalibrasyon, döner eksenin gerçek dönüşünün CNC kontrol ünitesi tarafından üretilen komutlarla eşleşmesini sağlayarak makinenin doğru konumlandırma, tutarlı boyutlar ve yüksek kaliteli işleme sonuçları elde etmesine olanak tanır. Hizalama, merkez yüksekliği veya dönüş doğruluğundaki küçük hatalar bile düzensiz kesimlere, yanlış desenlere ve kötü yüzey kalitesine yol açabilir. Sistematik bir kalibrasyon süreci, döner eksen performansını optimize etmeye ve üretim sırasında güvenilir çalışmayı sağlamaya yardımcı olur.
Mekanik Hizalama Kalibrasyonu
Döner eksen kalibrasyonundaki ilk adım, döner sistemin mekanik hizalamasının kontrol edilmesi ve düzeltilmesidir. Yazılım parametreleri ayarlanmadan önce, iş parçasının doğru merkez hattı etrafında dönmesini sağlamak için döner eksenin fiziksel konumu ve hizalaması doğrulanmalıdır.
- Döner Eksen Paralelliğini Kontrol Edin: Öncelikle döner eksenin CNC router'ın referans ekseniyle (genellikle X ekseni veya Y ekseni) doğru şekilde hizalanıp hizalanmadığını kontrol edin. Döner aynanın ve punta milinin merkez çizgisi, döner ünitenin tüm uzunluğu boyunca makine eksenine paralel kalmalıdır. Sapmaları ölçmek için bir kadran göstergesi, hassas cetvel veya hizalama aleti kullanılabilir. Döner eksen paralel değilse, hizalama gerekli doğruluğa ulaşana kadar montaj braketlerini ayarlayın veya üniteyi yeniden konumlandırın.
- Ayna ve punta merkezlerini hizalayın: İş parçasının düzgün dönmesini sağlamak için döner ayna ve punta aynı merkez hattını paylaşmalıdır. Punta noktasının aynanın merkeziyle tam olarak hizalandığından emin olun. Bu iki bileşen arasındaki yanlış hizalama, iş parçasının dönüş sırasında sallanmasına ve yanlış işleme sonuçlarına yol açabilir. Her iki merkez doğru şekilde hizalanana kadar punta konumunda veya montaj aparatlarında küçük ayarlamalar yapın.
- Seviye ve Merkez Konumunu Kontrol Edin: Döner eksenin düz olduğundan ve CNC router yatağına göre doğru yükseklikte konumlandırıldığından emin olun. Dengesiz bir döner eksen, kesme derinliğinde farklılıklara neden olabilir ve takım konumlandırmasını etkileyebilir. Döner ünitenin tüm uzunluğu boyunca tutarlı bir yüksekliği koruduğunu doğrulamak için bir seviye göstergesi veya ölçüm aleti kullanın. Gerekirse, yükseklik farklılıklarını düzeltmek için montaj desteklerini ayarlayın veya dengeleme ara parçaları ekleyin.
Döner Eksen Merkez Yüksekliği Kalibrasyonu
Merkez yüksekliği, CNC router tablası ile iş parçasının dönme merkez çizgisi arasındaki dikey mesafeyi ifade eder. Bu değer yanlışsa, kesici takım programlanmış yolu doğru bir şekilde takip edemez; bu da düzensiz kesme derinliklerine, yanlış boyutlara ve kötü yüzey kalitesine yol açabilir. Doğru kalibrasyon, CNC koordinat sisteminin dönme ekseninin gerçek konumuna uymasını sağlar.
- Döner Eksen Merkez Yüksekliğini Ölçme: CNC router tablası veya makine referans yüzeyinden döner aynanın merkezine olan mesafeyi ölçerek başlayın. Bu işlem, kumpas, yükseklik ölçer veya hassas cetvel gibi ölçüm aletleri kullanılarak yapılabilir. Ölçüm, doğruluğu sağlamak için dikkatlice yapılmalıdır, çünkü merkez yüksekliğindeki küçük bir fark bile, özellikle silindirik iş parçaları etrafında detaylı desenler oyarken veya şekillendirirken işleme kalitesini etkileyebilir.
- Takım ve Döner Eksen İlişkisini Doğrulayın: Merkez yüksekliğini ölçtükten sonra, iş mili takım pozisyonu ile döner eksen merkez çizgisi arasındaki ilişkiyi kontrol edin. CNC iş milini döner eksenin yaklaşık merkezine hareket ettirin ve takım ucunun iş parçasının dönme merkeziyle hizalanıp hizalanmadığını doğrulayın. Takım, döner merkeze göre çok yüksek veya çok alçak konumlandırılmışsa, koordinat ayarlarını veya fiziksel montaj yüksekliğini düzeltmek için ayarlamalar yapılması gerekir.
- Makine veya Yazılım Ayarlarını Değiştirme: CNC router tasarımına bağlı olarak, merkez yüksekliği hataları mekanik olarak veya yazılım ayarlarıyla düzeltilebilir. Ayarlanabilir döner bağlantılara sahip makinelerde, döner eksen konumu destekler veya ara parçalar kullanılarak yükseltilebilir veya alçaltılabilir. Yazılım tabanlı sistemlerde, operatörler gerçek merkez yüksekliğine uyacak şekilde iş koordinat sistemini, Z ekseni orijinini veya döner eksen ofset değerlerini ayarlayabilir.
Devir Başına Adım Kalibrasyonu
Devir başına adım kalibrasyonu, CNC kontrol ünitesinin motor komutlarını gerçek dönme hareketine ne kadar doğru bir şekilde dönüştürdüğünü belirler. Bu parametre, döner eksenin tam 360°'lik bir dönüşü tamamlaması için gereken motor adım sayısını tanımlar. Değer yanlışsa, döner eksen çok fazla veya çok az dönebilir; bu da hatalı gravür desenlerine, yanlış boyutlara ve bitmiş parçalarda hizalama hatalarına neden olabilir. Doğru kalibrasyon, programlanan açıların iş parçasının gerçek dönüşüyle eşleşmesini sağlar.
- Başlangıç Devir Başına Adım Değerini Hesaplayın: Kalibrasyondan önce, döner eksen donanım özelliklerine dayanarak teorik devir başına adım değerini hesaplayın. Hesaplama genellikle motor adım açısını, sürücü mikro adımlama ayarını ve dişli kutusu redüksiyon oranını dikkate alır. Örneğin, mikro adımlama özelliğine sahip bir step motor ve redüksiyon dişli kutusu, çıkış milinin tam bir dönüşünü tamamlamak için daha fazla motor adımına ihtiyaç duyacaktır. Bu hesaplanan değer, CNC kontrol ünitesi için başlangıç ayarını sağlar.
- Dönme Hassasiyeti Testi Gerçekleştirin: Başlangıç değerini girdikten sonra, CNC kontrol ünitesini kullanarak bir dönme testi gerçekleştirin. Döner eksene 90°, 180° veya 360° gibi belirli bir açıda dönme komutu verin ve gerçek hareketi programlanmış dönüşle karşılaştırın. Aynaya veya iş parçasına bir referans noktası işaretlemek, dönüşün doğru olup olmadığını görsel olarak doğrulamaya yardımcı olabilir. Daha yüksek hassasiyet için, gerçek dönüş açısını doğrulamak üzere bir açı ölçer veya ölçüm aleti kullanın.
- Parametreyi Hesaplayın ve Ayarlayın: Gerçek dönüş, komut edilen değerden farklıysa, kalibrasyon formülünü kullanarak devir başına adım sayısını ayarlayın: Yeni Devir Başına Adım Sayısı = Mevcut Devir Başına Adım Sayısı × (Komut Edilen Dönüş ÷ Gerçek Dönüş). Örneğin, CNC kontrol ünitesi 360° dönüş komutu veriyorsa ancak döner eksen yalnızca 355° dönüyorsa, farkı telafi etmek için devir başına adım sayısı biraz artırılmalıdır. Komut edilen ve gerçek dönüş değerleri birbirine yakın olana kadar ayarlamadan sonra testi tekrarlayın.
Salınım ve Eşmerkezlilik Kalibrasyonu
Dönme sapması, gerçek dönme merkezi ile ideal döner eksen merkezi arasındaki sapma miktarını ifade eder. Döner eksen doğru şekilde takılıp yapılandırılmış olsa bile, aynada, şaftta, punta veya iş parçası montajında meydana gelen küçük sapmalar, malzemenin düzensiz dönmesine neden olabilir. Aşırı dönme sapması, tutarsız kesme derinliklerine, yüzey kusurlarına, titreşime ve işleme hassasiyetinin azalmasına yol açabilir. Doğru kalibrasyon, bu hataları en aza indirmeye ve döner işleme hassasiyetini genel olarak iyileştirmeye yardımcı olur.
- Ölçüm Aletlerini Hazırlayın: Döner eksen salınımını ve eşmerkezliğini ölçmek için genellikle kadranlı gösterge kullanılır. Kadranlı göstergeyi CNC router çerçevesine veya sağlam bir fikstüre güvenli bir şekilde monte edin, ardından gösterge ucunu aynanın, iş parçasının veya kalibrasyon silindirinin yüzeyine dayayın. Ölçüm aletinin doğru konumlandırıldığından ve dönüşü etkilemeden doğru okumalar sağlayacak yeterli temas basıncına sahip olduğundan emin olun.
- Mandren ve Mil Salınımını Ölçme: İş parçasını takmadan önce döner mandrenin ve milin salınımını kontrol ederek başlayın. Döner ekseni elle yavaşça döndürün ve kadran göstergesinde gösterilen hareketi gözlemleyin. Aşırı sapma, mandrenin yanlış hizalanması, mil deformasyonu, gevşek bağlantılar veya mekanik aşınma gibi olası sorunları gösterir. Ölçülen salınım önerilen toleransı aşarsa, devam etmeden önce montaj konumunu ve mekanik bileşenleri inceleyin.
- Salınım Hatalarını Ayarlayın ve Azaltın: Salınımı en aza indirmek için, gevşek montaj cıvataları, yanlış ayna montajı, eşit olmayan sıkıştırma basıncı ve yanlış punta konumlandırması dahil olmak üzere olası tüm hizalama hatalarını kontrol edin. Hassas uygulamalar için, operatörlerin iş parçasını birkaç kez yeniden konumlandırması veya daha iyi eşmerkezlilik elde etmek için hizalama yöntemleri kullanması gerekebilir. Ayna, iş parçası ve destek bileşenleri arasındaki temiz temas yüzeylerinin korunması da doğruluğu artırmaya yardımcı olur.
Test Kesimi ve İnce Ayar
Mekanik ve yazılım kalibrasyon adımları tamamlandıktan sonra, döner eksen doğruluğunu ve işleme performansını doğrulamak için son aşama test kesimi yapmaktır. Test kesimi, operatörlerin döner eksen ayarlarının, hizalamanın ve takım yollarının gerçek işleme koşulları altında doğru çalışıp çalışmadığını değerlendirmelerine olanak tanır. Test sonuçlarına dayanarak, tam üretime başlamadan önce boyutsal doğruluğu, yüzey kalitesini ve genel işleme kararlılığını iyileştirmek için ince ayarlamalar yapılabilir.
- Örnek Bir İşleme Programı Çalıştırın: Çizgi kazıma, desen oyma veya iş parçası etrafında referans şekil işleme gibi temel işlemleri içeren basit bir döner işleme programı oluşturun veya yükleyin. Makine davranışını izlemek için programı azaltılmış ilerleme hızı ve düşük devirde başlatın. Düzgün hareket ve doğru dönüş sağlamak için döner eksen ile X, Y ve Z eksenleri arasındaki koordinasyonu gözlemleyin.
- İşleme Sonuçlarını Kontrol Edin: Test kesimini tamamladıktan sonra, işlenmiş parçayı doğruluk ve kalite açısından dikkatlice inceleyin. Kazınmış desenlerin tüm çevre boyunca doğru şekilde birleşip birleşmediğini, boyutların tasarımla eşleşip eşleşmediğini ve yüzey kalitesinin tutarlı olup olmadığını kontrol edin. Kalibrasyon sorunlarının belirtileri arasında düzensiz kesme derinliği, yanlış hizalanmış desenler, görünür basamak izleri veya yanlış dönüş açıları yer alabilir.
- İnce Parametre Ayarlamaları Yapın: Test sonuçlarına dayanarak, ilgili ayarlarda küçük ayarlamalar yapın. Olası ayarlamalar arasında devir başına adım sayısı, merkez yüksekliği ofseti, iş parçası orijin konumu, ilerleme hızı, iş mili hızı ve takım yolu ayarları yer alır. Parametreleri kademeli olarak ayarlayın ve istenen işleme hassasiyetine ulaşılana kadar test işlemini tekrarlayın.
Doğru kalibre edilmiş bir döner eksen, güvenilir ve yüksek kaliteli CNC işleme performansı elde etmek için şarttır. Operatörler, hizalama, dönme hassasiyeti, eş merkezlilik ve test işleme sonuçlarının sistematik kalibrasyonu sayesinde, üretim öncesinde potansiyel hataları belirleyip düzeltebilirler. Düzenli kalibrasyon, yalnızca işleme hassasiyetini artırmakla kalmaz, aynı zamanda istikrarlı çalışmayı sürdürmeye, malzeme israfını azaltmaya ve döner eksen sisteminin hizmet ömrünü uzatmaya da yardımcı olur. Yapılandırılmış bir kalibrasyon sürecini takip ederek, kullanıcılar döner işlemenin avantajlarından tam olarak yararlanabilir ve farklı uygulamalarda tutarlı sonuçlar elde edebilirler.
Döner Eksen Kurulumunda Sık Karşılaşılan Sorunlar ve Çözümleri
Döner eksenli CNC router'lar daha fazla işleme esnekliği ve hassasiyeti sağlasa da, yanlış kurulum, yapılandırma veya kalibrasyon çeşitli çalışma sorunlarına yol açabilir. Yanlış dönüş, hatalı boyutlar, aşırı titreşim veya kararsız çalışma gibi sorunlar işleme kalitesini ve verimliliğini etkileyebilir. Yaygın döner eksen kurulum sorunlarını ve çözümlerini anlamak, operatörlerin nedenleri hızlı bir şekilde belirlemesine, arıza sürelerini en aza indirmesine ve güvenilir makine performansını korumasına yardımcı olur.
Döner eksen doğru şekilde dönmüyor.
Döner eksen doğru şekilde dönmediğinde, sorun genellikle elektriksel, mekanik veya yazılımla ilgili sorunların bir kombinasyonundan kaynaklanır. Yaygın altta yatan nedenler arasında yanlış motor kablolaması, yanlış CNC kontrol ünitesi yapılandırması, yanlış eksen ataması veya devir başına adım sayısının yanlış ayarlanması yer alır. Bu sorunlar, döner eksenin hareket etmemesine, yanlış yönde dönmesine, tutarsız hareket etmesine veya yanlış dönüş açıları üretmesine neden olabilir. İşte çözümler:
- Elektrik Bağlantılarını Kontrol Edin: Döner motor, motor sürücüsü, güç kaynağı ve CNC kontrol ünitesi arasındaki kabloları inceleyerek tüm bağlantıların doğru ve güvenli olduğundan emin olun. Kabloları üreticinin bağlantı şemasına göre yeniden bağlamak ve elektrik sistemini kontrol etmek, döner eksenin hiç hareket etmediği sorunları genellikle çözebilir.
- Döner Eksen Yapılandırmasını Doğrulayın: Döner eksen fonksiyonunun etkinleştirildiğini ve doğru eksene (genellikle A ekseni) atandığını doğrulamak için CNC kontrol cihazı ve yazılım ayarlarını kontrol edin. Eksen atamasının, kontrol sinyallerinin ve iletişim ayarlarının gerçek donanım kurulumuyla eşleştiğinden emin olun.
- Motor Yön Ayarlarını Düzenleme: Döner eksen hareket ediyor ancak programlanan komutun ters yönünde dönüyorsa, motor yön ayarı yanlış olabilir. Motor hareketini tersine çevirmek için CNC yazılımında veya kontrol ünitesi ayarlarında dönüş yönü parametresini ayarlayın. Değişiklikleri yaptıktan sonra, eksenin komutlara doğru şekilde yanıt verdiğini doğrulamak için basit bir dönüş testi gerçekleştirin.
- Devir Başına Adım Sayısını Yeniden Kalibre Edin: Yanlış devir başına adım sayısı ayarları, döner eksenin programlanan açıya kıyasla çok fazla veya çok az dönmesine neden olabilir. Motor özelliklerine, sürücü mikro adımlama ayarlarına ve dişli kutusu oranına göre gerekli değeri yeniden hesaplayın. Ardından, belirli dönüş açıları komutu vererek ve gerçek hareket programlanan değere eşleşene kadar parametreyi ayarlayarak kalibrasyon testleri gerçekleştirin.
Yanlış İşleme Ölçüleri
Döner eksenli CNC işlemede yanlış işleme boyutları sık karşılaşılan bir sorundur ve bitmiş parçaların doğruluğunu ve kalitesini önemli ölçüde etkileyebilir. Bu sorun genellikle programlanmış takım yolu ile döner eksenin gerçek hareketi arasında bir uyumsuzluk olduğunda ortaya çıkar. İşleme doğruluğunu geri kazanmak için operatörler, boyut hatasının kaynağını belirlemeli ve makine ayarlarında, yazılım yapılandırmasında ve mekanik bileşenlerde hedefli ayarlamalar yapmalıdır.
- Devir Başına Adım Sayısını Yeniden Kalibre Edin: Bu değer çok yüksek veya çok düşükse, döner eksen komut edilen açıdan daha fazla veya daha az dönecek ve iş parçasında boyut hatalarına neden olacaktır. Motor özelliklerine, sürücü mikro adımlama ayarlarına ve dişli kutusu oranına göre devir başına adım sayısını yeniden hesaplayın, ardından gerçek hareketin programlanan açıyla eşleştiğini doğrulamak için dönüş testleri gerçekleştirin.
- Dişli Oranı Ayarlarını Doğrulayın: Şanzımanın gerçek redüksiyon oranını doğrulayın ve aynı değerin CNC kontrol ünitesine veya yazılımına doğru şekilde girildiğinden emin olun. Doğru dişli oranı yapılandırması, sistemin gerekli motor hareketini doğru şekilde hesaplamasını ve hassas döner konumlandırmayı sağlar.
- CAM yazılımında iş parçası boyutlarını kontrol edin: Girilen iş parçası çapı, uzunluğu, merkez konumu ve döner eksen yönünün gerçek malzeme boyutlarıyla eşleştiğini doğrulayın. Yanlış çap değerleri, özellikle silindirik yüzey etrafında oyma veya gravür desenlerinin gerilmiş, sıkıştırılmış veya yanlış hizalanmış görünmesine neden olabilir.
- Doğru Koordinat Sistemi ve Başlangıç Noktası Ayarları: İş parçasının başlangıç noktasının, döner merkez çizgisinin ve eksen ofsetlerinin hem CAM yazılımında hem de CNC kontrol ünitesinde doğru şekilde tanımlandığından emin olun. Sanal koordinat sisteminin fiziksel kurulumla eşleşmesi, makinenin programlanmış tasarımları gerçek işleme hareketlerine doğru bir şekilde dönüştürmesine yardımcı olur.
Yüzey Kalitesi Zayıf
Döner eksenli CNC işlemede yüzey kalitesinin düşük olması yaygın bir sorundur ve bitmiş parçaların görünümünü, hassasiyetini ve genel performansını etkileyebilir. Düzensiz yüzeyler, görünür takım izleri, pürüzlü dokular, titreşim desenleri veya tutarsız kesme derinliği gibi sorunlar genellikle yanlış işleme parametreleri, takım seçimi sorunları, aşırı salınım veya yanlış takım yolu ayarlarından kaynaklanır. Yüzey kalitesini iyileştirmek için operatörler, işleme parametrelerini, takımları ve yazılım ayarlarını sistematik olarak kontrol etmelidir.
- Kesme Parametrelerini Optimize Edin: Aşırı ilerleme hızları, çok derin kesme geçişleri veya uygun olmayan iş mili hızları titreşime, takım izlerine ve düzensiz yüzeylere neden olabilir. İşleme parametrelerini malzeme türüne, takım özelliklerine ve kesme gereksinimlerine göre ayarlayın. İlerleme hızını azaltmak, kesme derinliğini düşürmek veya iş mili hızını uygun şekilde artırmak, daha düzgün ve tutarlı sonuçlar elde etmenize yardımcı olabilir.
- Doğru Kesici Aletleri Seçin: Aşınmış, hasar görmüş veya yanlış boyutlandırılmış aletler pürüzlü yüzeylere, aşırı sürtünmeye veya hatalı kesimlere neden olabilir. İşlenecek malzemeye ve istenen yüzey kalitesine uygun aletler seçin. Detaylı döner oyma veya son işlem operasyonları için, daha küçük çaplı veya özel son işlem aletleri daha iyi doğruluk ve daha pürüzsüz sonuçlar sağlayabilir.
- Döner Eksen Salınımını Azaltın: Aşırı salınım veya zayıf eşmerkezlilik, iş parçası dönerken tutarsız kesme derinliğine neden olabilir. Dönme sapmasını kontrol etmek için aynayı, mili ve monte edilmiş iş parçasını bir kadran göstergesiyle kontrol edin. Aşırı salınım tespit edilirse, malzemenin gerçek merkez hattı etrafında düzgün bir şekilde dönmesini sağlamak için aynanın konumunu ayarlayın, iş parçasının hizalamasını iyileştirin, mekanik bağlantıları sıkın veya punta konumlandırmasını düzeltin.
- Takım Yolu Ayarlarını İyileştirin: Yanlış CAM takım yolları, özellikle kavisli ve silindirik iş parçalarında gereksiz işleme izleri veya düzensiz yüzeyler oluşturabilir. Döner işleme stratejisini gözden geçirin ve adım aralığı, son işlem geçişleri ve kesme yönü gibi ayarları optimize edin. Daha düzgün takım yolları kullanmak ve özel bir son işlem eklemek, görünür takım izlerini azaltmaya ve yüzey tutarlılığını iyileştirmeye yardımcı olabilir.
Döner Eksenin Aşırı Isınması veya Gürültüsü
Düzgün çalışan bir döner eksen, minimum titreşim ve orta düzeyde çalışma sıcaklığıyla sorunsuz çalışmalıdır. Aşırı ısı, gıcırtı sesleri, tıklama sesleri veya anormal titreşim, aşırı yük, uygunsuz yağlama, yanlış motor ayarları veya mekanik aşınmadan kaynaklanabilir. Bu sorunların hızlı bir şekilde tespit edilip çözülmesi, bileşen hasarını önlemeye ve istikrarlı döner işleme performansını sağlamaya yardımcı olur.
- Aşırı Yükü Azaltın: Ağır iş parçaları, agresif kesme parametreleri, aşırı kesme derinliği veya yüksek dönüş hızları, motorun ve dişli kutusunun tasarlanmış kapasitelerinin ötesinde çalışmasına neden olabilir. İş parçasının ağırlığının ve işleme gereksinimlerinin döner eksen özelliklerine uygun olup olmadığını kontrol edin. Kesme kuvvetlerini azaltmak, ilerleme hızlarını düşürmek, kesme derinliğini azaltmak veya daha uygun işleme parametreleri seçmek, yükü azaltmaya ve stabiliteyi iyileştirmeye yardımcı olabilir.
- Motor ve Sürücü Ayarlarını Kontrol Edin: Yanlış motor sürücü ayarları, aşırı akım beslemesine neden olarak motorun aşırı ısınmasına ve gereksiz gürültüye yol açabilir. Sürücü akımının, voltaj ayarlarının ve çalışma parametrelerinin motor özellikleriyle eşleştiğinden emin olun. Step motor sistemlerinde, yanlış hızlanma ayarları da adım atlamalarına veya artan mekanik gerilime neden olabilir. Sürücü parametrelerini ayarlamak ve hızlanma ve yavaşlama ayarlarını optimize etmek, döner eksenin daha sorunsuz çalışmasına yardımcı olabilir.
- Mekanik Parçaları Kontrol Edin ve Yağlayın: Mekanik parçalardaki yetersiz yağlama veya kirlenme, sürtünmeyi artırabilir ve çalışma sırasında ısı veya olağandışı sesler oluşturabilir. Rulmanlar, dişliler, miller ve kılavuz mekanizmaları gibi hareketli parçaları aşınma veya kuruluk belirtileri açısından kontrol edin. Üreticinin tavsiyelerine göre uygun yağlama uygulayın ve düzgün hareketin korunması için toz, talaş ve kalıntıların düzenli olarak temizlendiğinden emin olun.
- Kaplinleri, Dişlileri ve Rulmanları Kontrol Edin: Gevşek veya hasarlı şanzıman bileşenleri anormal gürültüye ve dönme hassasiyetinde azalmaya neden olabilir. Kaplin, dişli kutusu, dişliler ve rulmanlarda aşırı boşluk, aşınma veya hasar olup olmadığını kontrol edin. Gevşek bağlantıları sıkın ve gerektiğinde aşınmış bileşenleri değiştirin. Bu parçaları iyi durumda tutmak, titreşimi en aza indirmeye ve döner eksenin genel güvenilirliğini artırmaya yardımcı olur.
Döner Eksen Konum Doğruluğunu Kaybediyor
Döner eksende konum doğruluğunun kaybı, işleme kalitesini önemli ölçüde etkileyebilir; yanlış hizalanmış desenlere, hatalı açılara, tutarsız boyutlara ve tekrarlanabilirliğin azalmasına neden olabilir. Bu sorun, genellikle mekanik boşluk, yetersiz motor torku, yanlış parametre ayarları veya aşırı işleme kuvvetleri nedeniyle, gerçek dönme hareketinin programlanmış konumla eşleşmemesi durumunda ortaya çıkar. Altta yatan nedenin belirlenmesi ve hedefli düzeltmelerin uygulanması, döner eksen doğruluğunu ve güvenilirliğini geri kazanmaya yardımcı olabilir.
- Döner Eksen Parametrelerini Yeniden Kalibre Edin: Devir başına adım sayısı, dişli oranı, ivme ve eksen çözünürlüğü gibi ayarlar, kontrol cihazının komutları döner harekete ne kadar doğru bir şekilde dönüştürdüğünü doğrudan etkiler. Tüm parametrelerin gerçek donanım özellikleriyle eşleştiğini doğrulayın ve eksen sürekli olarak programlanan açıdan daha fazla veya daha az dönüyorsa, devir başına adım sayısını yeniden kalibre edin.
- Mekanik Boşluğu Kontrol Edin: Dişlilerde, kaplinlerde, rulmanlarda veya tahrik bileşenlerinde oluşan mekanik boşluk, özellikle dönüş yönü değiştirilirken, döner eksenin tutarsız hareket etmesine neden olabilir. Şanzıman sisteminde aşırı boşluk veya gevşeklik olup olmadığını kontrol edin. Gevşek bileşenleri sıkın, mümkünse şanzımanı ayarlayın ve gerektiğinde aşınmış parçaları değiştirin. Boşluğu azaltmak, tekrarlanabilirliği artırır ve doğru konumlandırmanın korunmasına yardımcı olur.
- Bağlantı Elemanlarını ve Montaj Bağlantılarını Kontrol Edin: Gevşek bağlantı elemanları veya dengesiz montaj, motor hareketinin döner şafta doğru şekilde aktarılamamasına neden olabilir. Motor, dişli kutusu, şaft ve mandren arasındaki tüm bağlantıların sağlam bir şekilde sabitlendiğinden emin olun. Çalışma sırasında montaj braketlerinin ve bağlantı elemanlarının hareket edip etmediğini veya titreşip titreşmediğini kontrol edin ve gerektiğinde bileşenleri sıkın veya yeniden hizalayın.
- Hızlanma ve Hareket Ayarlarını Optimize Edin: Agresif hızlanma ve yavaşlama ayarları, özellikle daha ağır iş parçalarında veya yüksek hızlı işlemlerde motorun senkronizasyonunu kaybetmesine neden olabilir. Daha yumuşak başlangıçlar ve duruşlar sağlamak için hızlanma değerlerini ayarlayın. Dengeli bir hareket profili, mekanik şoku azaltır, motor stabilitesini artırır ve işleme süreci boyunca döner eksenin doğru konumlandırmayı korumasına yardımcı olur.
Döner eksen kurulumunda sık karşılaşılan sorunlar genellikle mekanik sistemin, elektrik bağlantılarının, CNC yazılım ayarlarının ve işleme parametrelerinin dikkatli bir şekilde incelenmesiyle çözülebilir. Dönme hatalarını düzeltmek, yüzey kalitesini iyileştirmek veya konumlandırma doğruluğunu geri kazandırmak olsun, yapılandırılmış bir sorun giderme yaklaşımı, arıza sürelerini önlemeye ve işleme sonuçlarını iyileştirmeye yardımcı olur. Düzenli kalibrasyon, uygun bakım ve optimize edilmiş çalışma uygulamaları, yalnızca mevcut sorunları çözmekle kalmaz, aynı zamanda döner eksenli CNC router'ın uzun vadeli doğruluğunu, verimliliğini ve güvenilirliğini korumaya da yardımcı olur.
Döner Eksen Doğruluğunu Korumak İçin En İyi Uygulamalar
Döner eksenin doğruluğunu korumak, CNC router'ın tutarlı işleme kalitesini, tekrarlanabilirliğini ve uzun vadeli performansını sağlayabilir. Doğru şekilde monte edilmiş ve kalibre edilmiş bir döner eksen bile, mekanik aşınma, titreşim, toz birikimi, yazılım güncellemeleri veya çalışma koşullarındaki değişiklikler nedeniyle kademeli doğruluk değişiklikleri yaşayabilir. Doğru bakım uygulamalarını izleyerek, kalibrasyonu düzenli olarak kontrol ederek, işleme parametrelerini optimize ederek ve mekanik ve yazılım sistemlerini iyi durumda tutarak, operatörler doğruluk kaybını önleyebilir ve döner eksenin hizmet ömrünü uzatabilirler. Etkili bakım, yalnızca işleme güvenilirliğini artırmakla kalmaz, aynı zamanda arıza sürelerini azaltmaya ve istikrarlı üretim kalitesini korumaya da yardımcı olur.
Düzenli Kalibrasyon Kontrolleri Gerçekleştirin
Döner eksen ilk kurulum sırasında doğru şekilde kalibre edilmiş olsa bile, mekanik aşınma, titreşim, parça değişimi veya makine kurulum koşullarındaki değişiklikler gibi faktörler konumlandırma doğruluğunu zamanla etkileyebilir. Periyodik doğrulama, küçük sapmaları erken tespit etmeye ve döner eksenin hassas ve tutarlı işleme sonuçları vermeye devam etmesini sağlamaya yardımcı olur.
- Döner eksenin doğruluğunu periyodik olarak doğrulayın: Sistemin doğru dönüşü koruduğunu doğrulamak için döner eksenin gerçek hareketini programlanmış komutlarla düzenli olarak karşılaştırın. 90°, 180° ve 360° dönüşler gibi yaygın hareketleri test edin ve gerçek açıyı kontrol cihazının talimatlarıyla karşılaştırın. Ayrıca, iş parçasının doğru eksen etrafında dönmeye devam ettiğinden emin olmak için salınım, eş merkezlilik ve merkez hizalaması gibi parametreleri inceleyin. Ölçüm hataları veya işleme tutarsızlıkları tespit edilirse, devir başına adım sayısı, eksen ofsetleri veya hizalama parametreleri gibi ilgili ayarları yeniden kalibre edin.
- Yer Değiştirme veya Büyük Bakım Sonrası Yeniden Kalibrasyon: CNC router'ın yeri değiştirildikten veya büyük bakım çalışmaları yapıldıktan sonra döner eksen her zaman yeniden kalibre edilmelidir. Makinenin taşınması, döner eksen konumunu, montaj hizalamasını veya merkez yüksekliğini değiştirebilir; motorlar, kaplinler, rulmanlar veya dişli kutuları gibi bileşenlerin değiştirilmesi ise hareket doğruluğunu etkileyebilir. Bu değişikliklerden sonra, orijinal kalibrasyon durumunu geri yüklemek için mekanik hizalamayı, merkez yüksekliğini, dönme doğruluğunu ve yazılım parametrelerini yeniden kontrol edin. Önemli değişikliklerden sonra eksiksiz bir kalibrasyon işlemi gerçekleştirmek, işleme hatalarını önlemeye ve güvenilir döner eksen performansı sağlamaya yardımcı olur.
Mekanik Parçaların Bakımı
Sürekli dönme ve kesme kuvvetleri, rulmanlar, vidalar, kaplinler, dişliler ve miller gibi bileşenler üzerinde gerilime neden olur ve bu da zamanla gevşemelerine veya aşınmalarına yol açabilir. Düzenli temizlik, yağlama ve kontrol, mekanik arızaları önlemeye, titreşimi en aza indirmeye ve döner işleme operasyonlarının hassasiyetini korumaya yardımcı olur.
- Hareketli Parçaları Yağlayın: Uygun yağlama, hareketli parçalar arasındaki sürtünmeyi azaltır ve erken aşınmayı önlemeye yardımcı olur. Rulmanlar, kılavuz yüzeyler, miller ve transmisyon bileşenleri gibi mekanik parçalara, üreticinin tavsiyelerine göre düzenli olarak uygun yağlayıcılar uygulayın. Aşırı yağlayıcı kullanmaktan kaçının, çünkü bu, bileşen performansını etkileyebilecek toz ve işleme artıklarını çekebilir. Uygun yağlamanın sağlanması, daha düzgün dönüş sağlar, çalışma gürültüsünü azaltır ve mekanik parçaların kullanım ömrünü uzatır.
- Vidaları, Kaplinleri ve Dişlileri Kontrol Edin: Vidaları, montaj cıvatalarını, kaplinleri, dişlileri ve diğer iletim bileşenlerini düzenli olarak gevşeklik, aşınma veya hasar açısından inceleyin. İşleme sırasında oluşan titreşim, bağlantı elemanlarını kademeli olarak gevşetebilir veya mekanik boşluk oluşturabilir; bu da döner konumlandırma doğruluğunu azaltabilir. Kaplinlerin güvenli bir şekilde bağlı olduğundan ve dişlilerin veya tahrik bileşenlerinin aşırı boşluk olmadan sorunsuz çalıştığından emin olun. Gevşek bağlantıları sıkmak ve aşınmış parçaları zamanında değiştirmek, istikrarlı hareketi ve doğru döner konumlandırmayı korumaya yardımcı olur.
- Toz ve Kalıntıları Temizleyin: CNC işleme sırasında oluşan toz, talaş ve kalıntılar döner eksen etrafında birikerek mekanik çalışmayı engelleyebilir. Kirlenmeyi ve sürtünmenin artmasını önlemek için ayna, mil, dişliler ve montaj alanları gibi açıkta kalan bileşenleri düzenli olarak temizleyin. Hareketli bağlantı noktalarından ve temas yüzeylerinden kalıntıları temizlemeye özellikle dikkat edin, çünkü birikme hizalamayı etkileyebilir ve düzensiz dönüşe neden olabilir. Döner ekseni temiz tutmak, doğruluğu korumaya ve CNC sisteminin genel güvenilirliğini artırmaya yardımcı olur.
İşleme Parametrelerini Optimize Edin
Yanlış kesme koşulları aşırı titreşime, mekanik yüklerin artmasına, takım sapmasına ve döner eksenin konumlandırma doğruluğunu olumsuz etkileyebilir. Operatörler, uygun kesme hızları, ilerleme hızları, kesme kuvvetleri ve takım seçenekleri seçerek daha düzgün bir çalışma sağlayabilir, parça ömrünü uzatabilir ve daha tutarlı işleme sonuçları elde edebilirler.
- Uygun Kesme Hızlarını ve İlerleme Oranlarını Seçin: Kesme parametreleri, iş parçası malzemesine, takım tipine, takım çapına ve işleme operasyonuna göre ayarlanmalıdır. Aşırı yüksek ilerleme hızları titreşime, kötü yüzey kalitesine veya motor aşırı yüklenmesine neden olabilirken, çok düşük ilerleme hızları kesme ısısını artırabilir ve verimliliği düşürebilir. Gerçek işleme sonuçlarına göre parametrelerin test edilmesi ve ayarlanması, verimlilik, doğruluk ve yüzey kalitesi arasında bir denge kurulmasına yardımcı olur.
- Aşırı Kesme Kuvvetlerinden Kaçının: Aşırı kesme kuvvetleri, döner eksen motoruna, dişli kutusuna, aynaya ve destek bileşenlerine ek stres uygulayarak titreşime, adım kaybına veya konumlandırma doğruluğunun azalmasına neden olabilir. Özellikle ağır veya dengesiz iş parçalarını işlerken, aşırı derin kesme geçişlerinden veya agresif işleme stratejilerinden kaçının. Birden fazla hafif geçiş kullanmak, takım yollarını optimize etmek ve iş parçasına uygun destek sağlamak, mekanik yükü azaltabilir ve işleme stabilitesini iyileştirebilir.
- Döner işleme için uygun aletler kullanın: Aletler, iş parçasının malzemesine, istenen yüzey kalitesine ve işleme operasyonuna göre seçilmelidir. Keskin, yüksek kaliteli aletler kesme direncini ve titreşimi azaltırken, gravür, oyma veya silindirik yüzeylerin işlenmesi için özel aletler hassasiyeti artırabilir. Doğru alet seçimi ayrıca hem kesici takımda hem de döner eksen bileşenlerinde aşınmayı azaltmaya yardımcı olur.
Yazılım Ayarlarını Güncel Tutun
CNC kontrol ünitesi, CAM yazılımı ve yapılandırma dosyaları, döner eksenin hareket komutlarını nasıl yorumlayacağını ve takım yollarını nasıl oluşturacağını belirlemek için birlikte çalışır. Yanlış, güncel olmayan veya kayıp ayarlar, konumlandırma hatalarına, uyumsuz G-koduna ve işleme arızalarına yol açabilir. Yazılım yapılandırmalarının düzenli olarak yönetilmesi, kalibrasyon doğruluğunu korumaya, uyumluluğu iyileştirmeye ve makine ayarlarını sorun giderme veya geri yükleme sırasında kurulum süresini azaltmaya yardımcı olur.
- Yapılandırma Dosyalarının Yedeklenmesi: Yazılım güncellemeleri, donanım arızaları veya kazara yapılan değişikliklerden kaynaklanan veri kaybını önlemek için CNC kontrol ünitesi parametrelerini, eksen ayarlarını, kalibrasyon değerlerini ve makine yapılandırma dosyalarını düzenli olarak yedekleyin. Devir başına adım sayısı, motor parametreleri, eksen ofsetleri ve döner eksen yapılandırmaları gibi önemli ayarlar güvenli bir yere kaydedilmelidir. Yedek dosyaların saklanması, operatörlerin doğru makine ayarlarını hızlı bir şekilde geri yüklemelerini ve uzun kalibrasyon işlemlerini tekrarlamaktan kaçınmalarını sağlar.
- Gerektiğinde CNC Yazılımını Güncelleyin: İyileştirmeler, hata düzeltmeleri veya uyumluluk geliştirmeleri mevcut olduğunda CNC kontrol yazılımını ve donanım yazılımını güncel tutun. Yazılım güncellemeleri hareket kontrolünü, iletişim kararlılığını ve genel makine performansını iyileştirebilir. Ancak, herhangi bir güncelleme uygulamadan önce, değişiklikleri gözden geçirin ve uyumluluk sorunlarını veya beklenmeyen parametre değişikliklerini önlemek için mevcut yapılandırmaların yedeğini oluşturun. Güncellemeden sonra, tüm döner eksen ayarlarının doğru kaldığını doğrulayın ve gerekirse test hareketleri gerçekleştirin.
- Doğru CAM Son İşlemcilerini Kullanın: Seçilen son işlemcinin CNC router kontrol ünitesi ve döner eksen konfigürasyonuyla eşleştiğinden emin olun. Yanlış veya güncel olmayan bir son işlemci, hatalı A ekseni komutları, yanlış koordinat hareketleri veya işleme hataları oluşturabilir. Doğru döner işleme işlemlerini sağlamak için yazılım değişikliklerinden, kontrol ünitesi yükseltmelerinden veya makine modifikasyonlarından sonra son işlemci ayarlarını düzenli olarak doğrulayın.
Döner eksenli işleme makinelerinin zaman içinde doğruluğunu koruyabilmesi için sürekli dikkat ve uygun bakım gereklidir. Düzenli kalibrasyon kontrolleri, mekanik incelemeler, optimize edilmiş işleme koşulları ve güncellenmiş yazılım ayarları, istikrarlı ve hassas döner eksenli işleme performansına katkıda bulunur. Bu en iyi uygulamaları hayata geçirerek, operatörler hataları en aza indirebilir, beklenmedik arızaları önleyebilir ve döner eksenli işleme makinelerinin karmaşık CNC işleme uygulamaları için güvenilir sonuçlar vermeye devam etmesini sağlayabilirler. Tutarlı bakım, nihayetinde verimliliği artırır, ekipman ömrünü uzatır ve döner eksenli CNC router'ın değerini en üst düzeye çıkarır.
Özetlemek
Döner eksenli bir CNC router'ın kurulumu ve kalibrasyonu, mekanik kurulum, yazılım yapılandırması ve doğruluk kontrolüne dikkat edilmesini gerektirir. Döner ekseni dikkatlice hizalayarak, CNC parametrelerini yapılandırarak, dönme doğruluğunu doğrulayarak ve işleme koşullarını optimize ederek, operatörler sorunsuz çalışma ve hassas sonuçlar sağlayabilirler. Düzenli kalibrasyon kontrolleri, bileşen incelemeleri ve yazılım güncellemeleri, yanlış dönüş, boyut hataları, titreşim ve düşük yüzey kalitesi gibi yaygın sorunların önlenmesine yardımcı olur. Doğru şekilde kurulmuş ve bakımı yapılmış bir döner eksen, CNC router'ın çok yönlülüğünü ve verimliliğini artırarak, karmaşık silindirik, kavisli ve çok boyutlu iş parçalarının hassas bir şekilde işlenmesini sağlarken, uzun vadeli güvenilirliği ve performansı da iyileştirir. İş akışınız için uygun seçeneği belirlemek üzere " CNC Router'ım İçin Doğru Döner Ekseni Nasıl Seçerim? " başlıklı yazıyı okumaya devam edin.
AccTek CNC , çeşitli sektörlerdeki müşterilerine yüksek kaliteli ve güvenilir işleme çözümleri sunmaya adanmış profesyonel bir CNC router üreticisidir. Özel uygulama gereksinimlerini karşılamak üzere özelleştirilmiş konfigürasyonlar da dahil olmak üzere geniş bir CNC router modeli yelpazesiyle AccTek CNC, kullanıcıların verimli ve hassas işleme performansı elde etmelerine yardımcı olur. Şirket, gelişmiş üretim teknolojisine, sıkı kalite kontrolüne ve kapsamlı müşteri desteğine odaklanarak, makine seçimi ve özelleştirmeden kurulum ve satış sonrası hizmete kadar profesyonel rehberlik sunmaktadır. Ağaç işleme, reklamcılık, imalat veya karmaşık CNC uygulamaları için AccTek CNC, müşterilerinin verimliliği artırmalarına ve uzun vadeli operasyonel başarı elde etmelerine yardımcı olmak için güvenilir ekipman ve özel çözümler sunar.