
- Leitura de 35 a 45 minutos
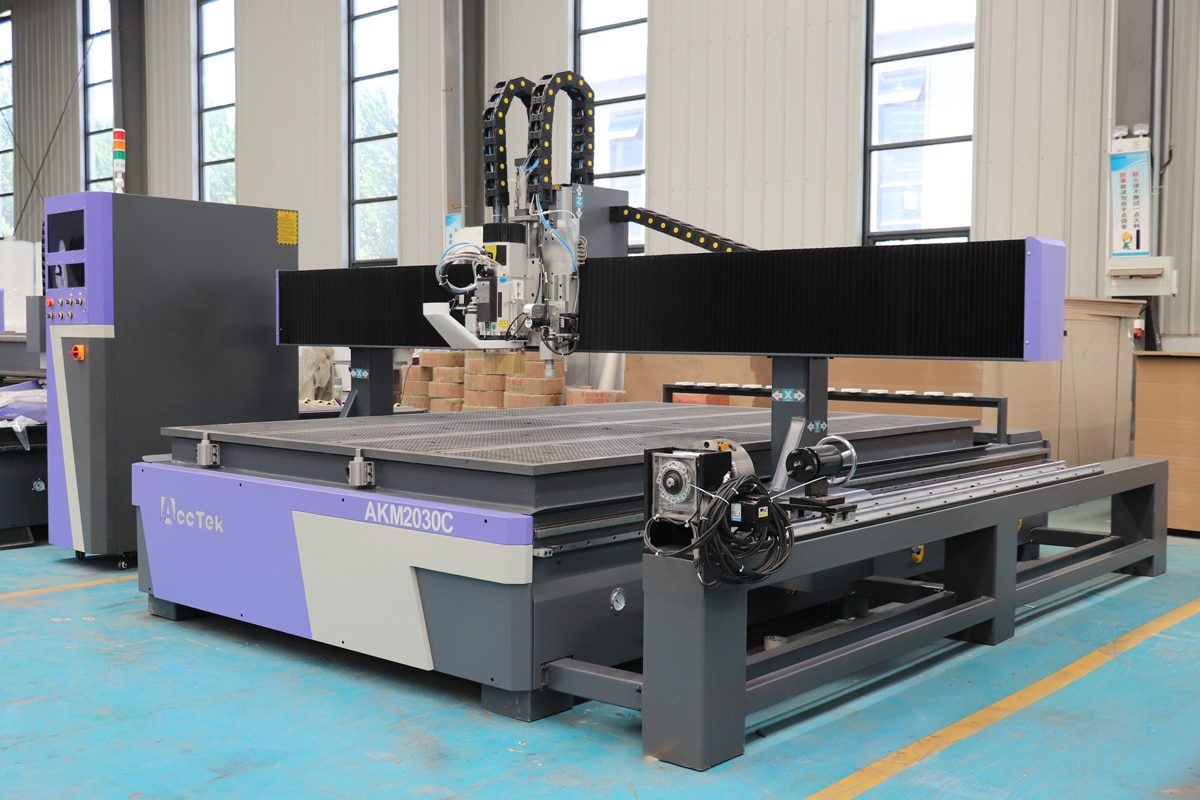
Uma fresadora CNC com eixo rotativo amplia as capacidades da usinagem CNC tradicional, permitindo que a máquina processe peças cilíndricas, curvas e tridimensionais complexas com maior flexibilidade e precisão. Ao adicionar um eixo rotativo, as fresadoras CNC podem realizar operações como gravação em torno de cilindros, entalhe de colunas, usinagem de componentes de móveis e produção de peças decorativas intrincadas, difíceis de serem obtidas com sistemas de 3 eixos padrão. No entanto, alcançar resultados precisos na usinagem rotativa exige mais do que simplesmente instalar o acessório rotativo. Configuração adequada, software configurado e calibração são essenciais para garantir rotação suave, posicionamento preciso e qualidade de usinagem consistente.
Pequenos erros de alinhamento, altura central ou parâmetros do eixo rotativo podem levar a dimensões imprecisas, superfícies irregulares ou defeitos de usinagem. Este guia fornece uma visão geral passo a passo da configuração e calibração de uma fresadora CNC com eixo rotativo, abrangendo tudo, desde a instalação e conexões elétricas até as configurações de software, calibração do eixo e métodos comuns de solução de problemas. Seja para adicionar um eixo rotativo a uma fresadora CNC existente ou para otimizar um sistema CNC rotativo integrado, seguir os procedimentos de configuração adequados ajudará a maximizar o desempenho da máquina, melhorar a precisão e prolongar a vida útil do seu equipamento.
Entendendo o eixo rotativo de uma fresadora CNC
Um eixo rotativo é um acessório avançado ou componente integrado para fresadoras CNC que permite à máquina girar uma peça enquanto a ferramenta de corte se move ao longo de múltiplos eixos. Ao contrário de uma fresadora CNC padrão de 3 eixos , que normalmente se move ao longo dos eixos X, Y e Z, um eixo rotativo introduz um movimento rotacional adicional, geralmente chamado de eixo A. Isso permite que a fresadora CNC usine toda a superfície de materiais cilíndricos ou com formatos irregulares, criando designs 3D complexos, contornos suaves e gravações detalhadas com maior eficiência.
O que é uma fresadora CNC de eixo rotativo?
Uma fresadora CNC de eixo rotativo é um sistema de usinagem CNC equipado com um dispositivo rotativo que segura e gira a peça durante o processamento. O eixo rotativo trabalha em conjunto com os eixos lineares da máquina para controlar tanto a posição quanto o ângulo de rotação do material, permitindo operações como torneamento, gravação, entalhe e corte em múltiplas faces sem a necessidade de reposicionar manualmente a peça. Em uma configuração típica, uma extremidade da peça é fixada por uma placa de fixação, enquanto a outra extremidade é suportada por um cabeçote móvel. O motor rotativo então aciona a peça para girar em ângulos precisos de acordo com a trajetória da ferramenta programada. O controlador CNC coordena o movimento rotativo com os movimentos X, Y e Z da ferramenta de corte, permitindo que a máquina crie padrões contínuos e geometrias complexas. Comparadas às fresadoras CNC convencionais, as fresadoras CNC de eixo rotativo oferecem diversas vantagens:
- Usinagem de Formas Complexas: Um eixo rotativo permite que a fresadora CNC processe peças cilíndricas, curvas e com formatos irregulares, difíceis ou impossíveis de usinar com um sistema padrão de 3 eixos. Isso possibilita a criação de entalhes detalhados, padrões em espiral, bordas arredondadas e contornos complexos com maior flexibilidade de design.
- Reposicionamento reduzido da peça: Um eixo rotativo permite que o material gire automaticamente durante a usinagem, reduzindo o tempo de preparação, minimizando erros de alinhamento e melhorando a eficiência geral da produção.
- Maior precisão e consistência na usinagem: Como a peça permanece fixa no dispositivo rotativo durante todo o processo de usinagem, o risco de erros de posicionamento causados por fixações repetidas é significativamente reduzido. Isso contribui para a obtenção de dimensões mais precisas e resultados consistentes.
- Maior flexibilidade de design: Expande as aplicações CNC para além do processamento de painéis planos. Essa versatilidade permite que as empresas assumam projetos mais diversificados.
Principais tipos de configurações de eixo rotativo
Os sistemas de eixos rotativos para roteadores CNC estão disponíveis em diversas configurações, cada uma projetada para atender a diferentes requisitos de usinagem, volumes de produção e necessidades de aplicação. A configuração ideal depende de fatores como tamanho da peça, complexidade da usinagem, frequência das operações rotativas e nível de automação desejado.
- Acessório rotativo de 4º eixo: Um acessório rotativo de 4º eixo é a opção mais comum para roteadores CNC. Ele é instalado na mesa da máquina e conectado ao controlador CNC como um eixo adicional. Este tipo é ideal para usuários que precisam de recursos de usinagem rotativa ocasionalmente, mantendo a flexibilidade de um roteador CNC padrão.
- Router CNC com Eixo Rotativo Integrado: Alguns routers CNC são projetados com um sistema de eixo rotativo integrado. Essas máquinas geralmente oferecem maior rigidez, configuração mais fácil e melhor alinhamento, pois a unidade rotativa é otimizada para a estrutura da máquina. São adequadas para fabricantes que processam frequentemente peças cilíndricas ou tridimensionais.
- Sistema de Eixo Rotativo Duplo: Sistemas CNC avançados podem utilizar múltiplos eixos rotativos para proporcionar maior flexibilidade de usinagem. Essas configurações são comumente usadas em aplicações industriais complexas que exigem movimento simultâneo em múltiplos eixos e usinagem 3D de alta precisão.
Componentes-chave de um sistema de eixo rotativo
Um sistema de eixo rotativo consiste em diversos componentes mecânicos e eletrônicos que trabalham em conjunto para girar a peça de trabalho com precisão, coordenando-se com os movimentos lineares da fresadora CNC. Cada componente possui uma função específica que contribui para a precisão, estabilidade e eficiência da usinagem.
- Placa rotativa: O principal componente de fixação que segura firmemente uma extremidade da peça e transfere o movimento rotacional do sistema de acionamento. Ele garante que o material permaneça estável durante a usinagem e ajuda a manter o posicionamento preciso, reduzindo a vibração e melhorando a qualidade da superfície.
- Contra-ponto: Suporta a extremidade oposta da peça, especialmente ao usinar materiais longos ou pesados. Ao manter a peça alinhada com o eixo de rotação, melhora a estabilidade, minimiza a deflexão e ajuda a obter resultados de usinagem mais precisos.
- Motor de acionamento rotativo: Fornece a potência necessária para girar a peça de trabalho de acordo com os comandos CNC. Motores de passo são comumente usados para aplicações padrão, enquanto servomotores são preferidos para usinagem de alta precisão que exige maior velocidade, torque e precisão de posicionamento.
- Caixa de engrenagens ou sistema de redução: Conecta o motor ao eixo rotativo e ajusta a relação entre velocidade e torque. Aumenta a força de rotação, melhora a precisão de posicionamento e permite que o eixo rotativo processe peças mais pesadas e execute operações de usinagem mais exigentes.
- Eixo rotativo e acoplamento: O eixo rotativo transfere a força rotacional do motor para o mandril, enquanto o acoplamento conecta o motor ao eixo, compensando pequenos erros de alinhamento. Esses componentes devem manter alta rigidez e precisão para garantir uma rotação suave e evitar imprecisões na usinagem.
- Suportes e dispositivos de montagem: Fixem a unidade do eixo rotativo à mesa da fresadora CNC e mantenham o alinhamento correto com o sistema de coordenadas da máquina. Uma estrutura de montagem estável ajuda a evitar movimentos, vibrações e problemas de alinhamento durante as operações de usinagem.
- Controlador e driver do eixo rotativo: Gerenciam a comunicação entre o sistema CNC e o motor do eixo rotativo. Convertem comandos programados em movimentos rotativos precisos, controlando fatores como direção de rotação, velocidade, aceleração e precisão de posicionamento.
Aplicações comuns de roteadores CNC de eixo rotativo
As fresadoras CNC de eixo rotativo expandem significativamente as capacidades da usinagem CNC tradicional, permitindo o processamento de peças cilíndricas, curvas e tridimensionais. Com a capacidade de girar os materiais durante as operações de corte, gravação e entalhe, essas máquinas são amplamente utilizadas em indústrias que exigem formas complexas, padrões detalhados e usinagem em múltiplas faces.
- Marcenaria e Fabricação de Móveis: As fresadoras CNC de eixo rotativo são amplamente utilizadas em aplicações de marcenaria para a produção de componentes cilíndricos e decorativos, como balaústres de escada, pés de mesa, partes de cadeiras, colunas e peças artesanais em madeira. O eixo rotativo permite que os fabricantes criem entalhes complexos, desenhos em espiral e padrões simétricos em peças redondas com alta precisão e repetibilidade.
- Produção de Instrumentos Musicais: Na indústria de instrumentos musicais, as fresadoras CNC de eixo rotativo são comumente usadas para fabricar componentes com superfícies curvas ou cilíndricas, incluindo braços de guitarra, cascos de bateria e outras peças de instrumentos. A função rotativa permite modelagem suave e gravação detalhada, mantendo dimensões consistentes e qualidade de superfície.
- Fabricação de Sinalização e Gravação 3D: Os sistemas de eixo rotativo são ideais para criar sinalização decorativa, placas cilíndricas, logotipos e padrões gravados em objetos redondos. Ao contrário das fresadoras CNC de mesa plana, as máquinas de eixo rotativo podem gravar continuamente em toda a superfície da peça, tornando-as adequadas para produtos personalizados e designs artísticos.
- Esculturas artísticas e artesanato personalizado: Artistas e artesãos utilizam fresadoras CNC de eixo rotativo para criar esculturas complexas, estátuas e itens decorativos personalizados. A capacidade de usinar em múltiplos lados de uma peça permite maior liberdade criativa e possibilita a produção de obras de arte tridimensionais detalhadas com qualidade consistente.
O eixo rotativo é um valioso aprimoramento que transforma uma fresadora CNC padrão em uma solução de usinagem mais versátil. De acessórios de 4º eixo a sistemas integrados, diferentes configurações rotativas oferecem opções para diversas necessidades de produção, enquanto componentes como o mandril, a contraponta, o motor e o controlador trabalham em conjunto para garantir rotação precisa e usinagem estável. Com sua capacidade de lidar com formas complexas e processamento em múltiplas faces, uma fresadora CNC com eixo rotativo abre novas possibilidades na marcenaria, gravação e outras indústrias, tornando-se uma ferramenta importante para fabricantes que buscam maior flexibilidade e produtividade.
Preparação antes da instalação do eixo rotativo
Uma preparação adequada é um primeiro passo crucial antes de instalar um eixo rotativo em uma fresadora CNC. Um processo de instalação bem planejado não só garante uma integração perfeita entre o sistema rotativo e a máquina CNC, como também reduz o risco de erros de alinhamento, problemas de compatibilidade e falhas operacionais. Antes da instalação, os usuários devem verificar a compatibilidade com a máquina, preparar as ferramentas necessárias e inspecionar os componentes do eixo rotativo. A conclusão dessas etapas de preparação fornece uma base sólida para uma calibração precisa, operação confiável e desempenho de usinagem ideal.
Verifique a compatibilidade da fresadora CNC
Antes de instalar um eixo rotativo em uma fresadora CNC, é importante verificar se a máquina é compatível com o sistema rotativo. Nem todas as fresadoras CNC são projetadas para suportar acessórios rotativos, e problemas de compatibilidade podem afetar a instalação, a operação e a precisão da usinagem. Uma verificação cuidadosa da estrutura mecânica, do sistema elétrico e dos recursos de software da máquina ajuda a garantir que o eixo rotativo possa ser integrado sem problemas.
- Compatibilidade Mecânica: Primeiramente, verifique se a fresadora CNC possui espaço de trabalho e opções de montagem suficientes para o eixo rotativo. A mesa da máquina deve ter comprimento e largura adequados para acomodar o dispositivo rotativo e as peças a serem usinadas. Verifique se os suportes de montagem podem ser fixados com segurança à mesa da máquina e se a estrutura da fresadora possui rigidez suficiente para suportar o peso adicional e as forças de corte geradas durante a usinagem rotativa.
- Compatibilidade do controlador: O controlador CNC deve suportar um eixo rotativo adicional, geralmente configurado como o eixo A. Verifique se o controlador possui uma interface de eixo disponível e se os drivers de motor existentes conseguem se comunicar com o motor rotativo. Algumas fresadoras CNC podem exigir drivers, placas de controle ou configurações de firmware adicionais antes que um eixo rotativo possa ser adicionado.
- Compatibilidade do motor e do sistema elétrico: Certifique-se de que o motor do eixo rotativo seja compatível com as especificações elétricas da fresadora CNC, incluindo tensão, corrente e requisitos do driver. As conexões da fiação, a capacidade da fonte de alimentação e o sistema de parada de emergência também devem ser verificados para garantir uma operação segura e estável. A incompatibilidade elétrica pode resultar em baixo desempenho, superaquecimento do motor ou falhas de controle.
- Compatibilidade de Software: O software de controle CNC e o software CAM devem suportar funções de usinagem rotativa. Confirme se o software consegue gerar e processar trajetórias de ferramentas rotativas e se permite aos usuários configurar parâmetros como direção do eixo, passos por revolução, diâmetro da peça e velocidade de rotação. Sem o suporte adequado do software, o eixo rotativo pode não operar com precisão, mesmo que o hardware esteja instalado corretamente.
Prepare as ferramentas e equipamentos necessários.
Antes de instalar um eixo rotativo em uma fresadora CNC, preparar as ferramentas e equipamentos necessários pode tornar o processo de instalação e calibração mais eficiente e preciso. Ter as ferramentas certas disponíveis ajuda a garantir o alinhamento mecânico adequado, a instalação segura e o ajuste preciso dos parâmetros do eixo rotativo. As ferramentas necessárias podem variar dependendo do modelo da fresadora CNC e do sistema rotativo, mas os seguintes itens são geralmente necessários.
- Ferramentas básicas de instalação: Ferramentas manuais comuns, como chaves de boca, jogos de soquetes, chaves de fenda, chaves Allen e alicates, são necessárias para montar os componentes, apertar os fixadores e prender o eixo rotativo à mesa da fresadora CNC. Essas ferramentas ajudam a garantir que os suportes de montagem, parafusos e conexões mecânicas sejam instalados e apertados corretamente para evitar movimentos ou vibrações durante a usinagem.
- Ferramentas de Medição e Alinhamento: Um paquímetro pode ser usado para medir as dimensões da peça e verificar as dimensões dos componentes, enquanto um relógio comparador auxilia na medição de excentricidade, precisão de alinhamento e concentricidade entre a placa e o cabeçote móvel. Um nível de bolha ou uma régua de precisão também podem ajudar a verificar se o eixo rotativo está posicionado corretamente em relação às coordenadas da máquina CNC.
- Software CNC e arquivos de configuração: Antes de iniciar a operação, certifique-se de que o software CNC e CAM necessário esteja instalado e configurado. Arquivos e parâmetros importantes, como configurações do eixo rotativo, especificações do motor, relações de engrenagem e pós-processadores, devem ser preparados com antecedência.
- Acessórios de Calibração: Ferramentas de calibração e materiais de teste são necessários para verificar a precisão do eixo rotativo após a instalação. Um cilindro de teste, uma peça de amostra ou um bloco de calibração podem ser usados para usinagem de teste, a fim de verificar a precisão da rotação, a qualidade da superfície e a consistência dimensional. Esses testes ajudam a identificar erros de parâmetros e permitem que os operadores façam ajustes finos antes da produção.
Inspecionar componentes do eixo rotativo
Antes de instalar um eixo rotativo em uma fresadora CNC, é essencial inspecionar cuidadosamente todos os componentes para garantir que estejam em boas condições e prontos para operação. Uma inspeção minuciosa ajuda a identificar problemas potenciais, como peças danificadas, conexões soltas ou defeitos de fabricação que podem afetar a precisão, a estabilidade e a segurança da usinagem. Verificar cada componente antes da instalação pode evitar paradas inesperadas e simplificar o processo de calibração.
- Verifique o mandril rotativo e a contraponta: Inspecione o mandril rotativo para garantir que as garras de fixação se movam suavemente e possam segurar a peça de trabalho com segurança, sem folga excessiva. Verifique se as superfícies de fixação do mandril apresentam desgaste ou danos que possam afetar a estabilidade da peça. A contraponta também deve ser inspecionada para confirmar se o ponto central se move suavemente, trava com segurança e está alinhado corretamente com o mandril.
- Examine o motor de acionamento e a caixa de engrenagens: Verifique se o motor de acionamento rotativo apresenta danos visíveis, parafusos de fixação soltos ou sinais anormais de desgaste. Certifique-se de que o eixo do motor gire suavemente, sem resistência ou ruído incomuns. Se o sistema rotativo utilizar uma caixa de engrenagens ou mecanismo de redução, inspecione-o quanto a vazamentos de óleo, conexões soltas ou folga excessiva.
- Inspecione o eixo rotativo e o acoplamento: verifique o alinhamento correto, as conexões firmes e o movimento suave. Acoplamentos soltos ou eixos tortos podem causar vibração, posicionamento impreciso e resultados de usinagem irregulares. Certifique-se de que todas as peças de conexão estejam firmemente fixadas e que não haja folga excessiva entre o motor e o eixo rotativo.
- Verifique as conexões elétricas: Antes de conectar o eixo rotativo ao controlador CNC, inspecione todos os cabos, conectores e fiação em busca de danos ou terminais soltos. Verifique se os cabos do motor, os cabos de alimentação e os cabos de sinal estão devidamente identificados e sem desgaste. Fiação danificada ou conexões incorretas podem causar falha do motor, movimento impreciso ou erros no controlador.
Uma preparação minuciosa pode melhorar significativamente a eficiência e a precisão da instalação de um eixo rotativo. Ao confirmar a compatibilidade entre a fresadora CNC, o sistema de controle e os componentes rotativos, e ao garantir que todas as ferramentas, equipamentos e peças estejam disponíveis, os operadores podem evitar problemas comuns de configuração e obter melhores resultados de usinagem. Uma inspeção e um planejamento cuidadosos antes da instalação não só simplificam o processo de calibração, como também ajudam a prolongar a vida útil do eixo rotativo e a manter um desempenho consistente na usinagem CNC.
Instalação passo a passo do eixo rotativo
A instalação de um eixo rotativo em uma fresadora CNC exige atenção meticulosa ao posicionamento mecânico, às conexões elétricas e à configuração do sistema. Um eixo rotativo instalado corretamente garante rotação precisa, suporte estável da peça e comunicação confiável entre o controlador CNC e o sistema rotativo. Seguir um processo de instalação sistemático ajuda a prevenir problemas comuns, como vibração, desalinhamento e rotação imprecisa, proporcionando uma base sólida para calibração e operação.
Desligue e prepare a fresadora CNC.
Antes de instalar um eixo rotativo, o primeiro passo é desligar e preparar a fresadora CNC com segurança. Uma preparação adequada ajuda a proteger tanto o operador quanto a máquina, além de criar um ambiente limpo e estável para a instalação. Dedicar tempo a essas etapas preliminares pode evitar problemas elétricos, interferências mecânicas e problemas de alinhamento durante o processo de configuração do eixo rotativo.
- Desligue a alimentação e garanta a segurança: Comece desligando a fresadora CNC e desconectando a fonte de alimentação principal. Se a máquina estiver em funcionamento há algum tempo, deixe o fuso, os motores e outros componentes esfriarem antes de iniciar a instalação. Também é recomendável verificar se a função de parada de emergência está funcionando corretamente antes de prosseguir.
- Limpe a mesa e a área de trabalho da máquina: Remova poeira, cavacos, restos de material e outros detritos da mesa da fresadora CNC. Uma superfície de instalação limpa garante que os suportes de montagem do eixo rotativo fiquem alinhados e seguros, reduzindo o risco de desalinhamento. Preste atenção especial às áreas onde o eixo rotativo será instalado, pois até mesmo pequenas partículas podem afetar a precisão do posicionamento.
- Remova acessórios e dispositivos desnecessários: Libere a área de trabalho removendo grampos, dispositivos de fixação a vácuo, ferramentas ou outros acessórios que possam interferir na instalação do eixo rotativo. Verifique se há espaço suficiente para a unidade rotativa, a peça de trabalho e o cabeçote móvel, garantindo que o fuso possa se mover livremente sem entrar em contato com o equipamento rotativo durante a operação.
Monte o eixo rotativo na base da máquina.
Após preparar a fresadora CNC, o próximo passo é instalar o eixo rotativo com segurança na base da máquina. Qualquer folga, posicionamento incorreto ou desalinhamento pode causar vibração, resultados de corte imprecisos e redução da qualidade da superfície. Uma instalação cuidadosa garante que o eixo rotativo funcione de forma eficaz com o sistema de movimentação existente da fresadora CNC.
- Posicione o eixo rotativo corretamente: Comece posicionando o eixo rotativo na mesa da fresadora CNC de acordo com o projeto da máquina e os requisitos de usinagem. Na maioria dos casos, o eixo rotativo é instalado paralelamente ao eixo X ou Y da fresadora CNC, dependendo do espaço disponível e da aplicação pretendida. Certifique-se de que o mandril, a contraponta e o eixo central do eixo rotativo estejam posicionados dentro da faixa de trabalho da máquina e não interfiram com o movimento do fuso.
- Fixação dos suportes e dispositivos de montagem: Após posicionar corretamente o eixo rotativo, fixe-o à base da máquina utilizando os suportes, grampos, porcas de encaixe ou parafusos de montagem fornecidos. Aperte todos os fixadores uniformemente para evitar movimentos durante a operação, evitando também força excessiva que possa deformar os componentes de montagem. Uma conexão firme entre o eixo rotativo e a base da máquina é essencial para suportar as forças de corte e manter a estabilidade da usinagem.
- Verifique o nivelamento e o alinhamento: Após fixar o eixo rotativo, verifique se ele está nivelado e alinhado corretamente com o sistema de coordenadas da fresadora CNC. Utilize ferramentas de medição, como um nível de bolha, régua ou relógio comparador, para verificar se o eixo central do eixo rotativo está paralelo ao eixo da máquina. Se necessário, ajuste a posição de montagem ou utilize suportes de nivelamento para corrigir qualquer desalinhamento. Um alinhamento preciso nesta etapa facilitará muito a calibração posterior.
Instale o cabeçote móvel e os suportes.
O cabeçote móvel e os suportes oferecem apoio adicional para materiais longos ou pesados, ajudam a manter a peça alinhada com o eixo de rotação e reduzem a vibração durante as operações de corte. A instalação e o ajuste corretos desses componentes contribuem para resultados de usinagem precisos e evitam a deflexão da peça.
- Posicione corretamente o cabeçote móvel: Após montar o eixo rotativo, coloque o cabeçote móvel na extremidade oposta da placa de fixação, alinhado com o mesmo eixo central. Ajuste sua posição de acordo com o comprimento da peça, garantindo que ele ofereça suporte suficiente sem aplicar pressão excessiva. O cabeçote móvel deve deslizar suavemente sobre a base da máquina ou o trilho de montagem e permanecer firmemente travado durante a operação.
- Alinhe a contraponta com o mandril rotativo: Verifique se a ponta da contraponta está posicionada na mesma altura e no mesmo eixo que o centro do mandril. O desalinhamento pode fazer com que a peça gire de forma irregular, resultando em erros dimensionais, vibração e acabamento superficial ruim. Use ferramentas de medição, como um paquímetro, régua ou relógio comparador, para verificar o alinhamento, se necessário.
- Fixe a contraponta e os suportes: Após determinar a posição correta, aperte o mecanismo de travamento da contraponta e fixe quaisquer suportes ou braçadeiras adicionais. Certifique-se de que todos os fixadores estejam firmemente apertados para evitar movimentos durante a usinagem. Para peças mais longas, podem ser instalados apoios fixos ou dispositivos de suporte adicionais entre a placa e a contraponta para minimizar a flexão e melhorar a estabilidade rotacional.
Conecte componentes elétricos
Após a instalação mecânica e o alinhamento do eixo rotativo, o próximo passo é conectar seus componentes elétricos ao sistema de controle da fresadora CNC. Conexões elétricas adequadas permitem que o controlador CNC se comunique com o motor rotativo e controle com precisão a velocidade, a direção e o posicionamento da rotação.
- Conecte o motor rotativo e o driver: Comece conectando o motor do eixo rotativo ao driver correspondente, seguindo o diagrama de fiação do fabricante. Certifique-se de que os cabos do motor estejam conectados aos terminais corretos e que todas as conexões estejam firmes. Para sistemas que utilizam motores de passo ou servomotores, verifique se as especificações do motor correspondem aos requisitos do driver, incluindo tensão, corrente e sinais de controle.
- Conecte o driver ao controlador CNC: O driver do motor deve ser conectado ao controlador CNC para que possa receber comandos de movimento do sistema de controle. Conecte os cabos de sinal necessários, incluindo os sinais de pulso, direção e habilitação, de acordo com a configuração do controlador. Certifique-se de que o eixo rotativo esteja atribuído à interface de eixo correta, normalmente o eixo A, e que todos os conectores estejam devidamente inseridos e fixados.
- Verifique as conexões da fonte de alimentação: Verifique se o driver do eixo rotativo e o motor estão conectados a uma fonte de alimentação adequada. Verifique se a tensão e a corrente atendem aos requisitos especificados pelo fabricante do equipamento. Certifique-se de que os cabos de alimentação estejam devidamente isolados e organizados para evitar curtos-circuitos, interferências elétricas ou danos acidentais durante a operação da máquina.
Instale e fixe a peça de trabalho.
Após a instalação e conexão do eixo rotativo, o próximo passo é instalar e fixar corretamente a peça de trabalho. Uma peça de trabalho devidamente fixada garante uma rotação estável e permite que a fresadora CNC execute operações de corte precisas.
- Montagem da peça no mandril rotativo: Insira uma extremidade da peça no mandril rotativo e aperte as garras uniformemente para fixar o material. Certifique-se de que a peça esteja posicionada próxima ao centro do mandril e que todas as garras apliquem pressão equilibrada. Uma fixação desigual pode causar o deslocamento do material durante a rotação, resultando em usinagem imprecisa e aumento da vibração.
- Verifique o alinhamento da peça: Antes de iniciar a usinagem, verifique se a peça está devidamente alinhada com o eixo de rotação. Gire a peça manualmente e observe se ela gira suavemente, sem oscilações ou desvios excessivos. Para aplicações que exigem maior precisão, utilize um relógio comparador para medir a concentricidade e faça os ajustes necessários.
- Confirme a folga da peça: Verifique a folga entre a peça e outros componentes da máquina, incluindo o fuso, o porta-ferramentas, o pórtico e os suportes do eixo rotativo. Certifique-se de que a ferramenta de corte possa alcançar as áreas de usinagem necessárias sem colidir. Esta etapa é especialmente importante para peças de grande diâmetro ou com formato irregular.
A instalação bem-sucedida de um eixo rotativo exige atenção meticulosa aos detalhes mecânicos e elétricos. Ao montar corretamente a unidade rotativa, alinhar os componentes de suporte, conectar o sistema de controle e fixar firmemente a peça de trabalho, os operadores podem garantir um movimento rotativo suave e preciso. A conclusão correta de cada etapa da instalação não só simplifica o processo de calibração subsequente, como também melhora a qualidade da usinagem, aumenta a segurança operacional e permite que a fresadora CNC utilize plenamente as capacidades da usinagem rotativa.
Configurando o software CNC de eixo rotativo
Após a instalação física e a conexão elétrica do eixo rotativo, o próximo passo é configurar o software CNC para reconhecer e controlar o sistema rotativo. A configuração correta do software garante que o controlador CNC interprete com precisão os movimentos rotativos e sincronize a rotação do eixo A com os eixos X, Y e Z. Configurações incorretas podem resultar em posicionamento impreciso, direção de rotação incorreta ou resultados de usinagem insatisfatórios. Ajustando cuidadosamente os parâmetros do software, os operadores podem obter um desempenho de usinagem rotativa preciso e eficiente.
Ativar a função de eixo rotativo
Antes que a fresadora CNC possa controlar um eixo rotativo, a função de rotação deve ser habilitada no sistema de controle CNC. Essa etapa permite que o controlador reconheça o movimento rotativo adicional, geralmente configurado como eixo A, e o coordene com os eixos X, Y e Z existentes. A ativação correta garante que o software CNC possa enviar comandos de rotação precisos e que o eixo rotativo opere como parte integrante do sistema de usinagem.
- Ative o eixo adicional no controlador CNC: Comece acessando as configurações da máquina ou o menu de configuração do controlador CNC e habilitando a função de eixo adicional. Dependendo do tipo de controlador, isso pode envolver a ativação da opção de 4º eixo, a atribuição de um canal de saída disponível ou a modificação de parâmetros de configuração. O eixo rotativo é normalmente mapeado para o eixo A, que controla a rotação em torno do eixo X, embora alguns sistemas possam usar atribuições de eixo diferentes, dependendo do projeto da máquina.
- Atribua a direção correta do eixo: Após habilitar o eixo rotativo, verifique se o sentido de rotação corresponde ao sistema de coordenadas CNC. O controlador deve interpretar corretamente os comandos para movimento no sentido horário e anti-horário. Se o eixo rotativo girar no sentido oposto ao programado, a configuração do sentido de rotação do motor geralmente pode ser invertida por meio de parâmetros de software ou configuração do driver, sem necessidade de alterar a instalação mecânica.
- Configure a comunicação entre o software e o hardware: Certifique-se de que o software CNC consiga se comunicar corretamente com o driver e o controlador do motor rotativo. Verifique se as portas de entrada/saída, os sinais de controle e as configurações dos eixos estão atribuídos corretamente. Para sistemas que utilizam software de controle CNC dedicado, o eixo rotativo pode exigir arquivos de configuração ou perfis de máquina específicos para funcionar corretamente.
Configurar parâmetros do eixo rotativo
Após habilitar a função do eixo rotativo, o próximo passo é configurar os parâmetros do eixo rotativo no software de controle CNC. Configurações precisas dos parâmetros garantem que os comandos do controlador correspondam ao movimento real do sistema rotativo.
- Configurar passos por revolução: Define quantos passos do motor são necessários para uma rotação completa. Esse valor depende do ângulo de passo do motor, das configurações de micropassos do driver e de qualquer sistema de redução mecânica usado no eixo rotativo. Um valor incorreto de passos por revolução fará com que o eixo rotativo gire mais ou menos do que o ângulo programado, resultando em dimensões de usinagem imprecisas. Sempre calcule ou verifique esse valor com base nas especificações reais do hardware.
- Configuração da Relação de Transmissão: Se o eixo rotativo utilizar uma caixa de engrenagens ou mecanismo de redução, a relação de transmissão deve ser inserida no software CNC. Uma caixa de engrenagens de redução aumenta o torque e melhora a precisão de posicionamento, convertendo a rotação do motor em um movimento rotativo mais lento e potente. O controlador precisa dessa informação para calcular o movimento correto do motor necessário para um ângulo de rotação específico.
- Ajuste do Sentido de Rotação: Determina se o eixo rotativo gira no sentido horário ou anti-horário, de acordo com os comandos CNC. Após a configuração, realize um teste de rotação simples para confirmar se o movimento corresponde ao sentido programado. Se o eixo girar incorretamente, o sentido geralmente pode ser invertido através das configurações do software ou alterando o sinal de direção do motor.
- Defina a velocidade máxima de rotação: Este parâmetro define a velocidade máxima de operação segura do eixo rotativo. Ele deve ser ajustado de acordo com as capacidades do motor, as especificações da caixa de engrenagens, o tamanho da peça e os requisitos de usinagem. Uma velocidade de rotação excessiva pode causar vibração, redução da precisão ou perda de torque do motor, enquanto uma velocidade muito baixa pode reduzir a eficiência da produção. Selecionar um limite de velocidade adequado ajuda a manter uma operação estável e confiável.
- Configure as definições de aceleração e desaceleração: estes parâmetros controlam a rapidez com que o eixo rotativo atinge a velocidade alvo e para. As configurações adequadas ajudam a evitar movimentos bruscos, vibrações e falhas de medição, especialmente ao usinar peças pesadas ou desbalanceadas. Um perfil de aceleração mais suave melhora a estabilidade do movimento e reduz o estresse mecânico no motor, na caixa de engrenagens e nos componentes de montagem.
Configurar software CAM para usinagem rotativa
Após configurar os parâmetros do controlador CNC, o próximo passo é configurar o software CAM para usinagem rotativa. Ao contrário da usinagem padrão de 3 eixos, a usinagem rotativa requer trajetórias de ferramenta especializadas que consideram a rotação contínua da peça e a coordenação entre os eixos lineares e o eixo rotativo. A configuração adequada do CAM garante que o código G gerado represente com precisão o projeto e permita que a fresadora CNC execute operações rotativas suaves e precisas.
- Selecione o Modo de Usinagem Rotativa: O primeiro passo é ativar a função de usinagem rotativa no software CAM. A maioria dos programas CAM oferece um modo de usinagem rotativa ou de 4 eixos dedicado, que permite ao software gerar trajetórias de ferramenta em torno de uma peça cilíndrica. Os operadores precisam selecionar a configuração correta do eixo rotativo, normalmente o eixo A, e definir como a peça irá girar durante a usinagem.
- Defina as dimensões e a orientação da peça: Insira parâmetros como o diâmetro, o comprimento, a posição do centro e a localização do eixo de rotação da peça. O software usa essas informações para calcular como a ferramenta de corte deve se mover conforme o material gira. Dimensões incorretas podem resultar em gravações irregulares, profundidade de corte incorreta ou padrões desalinhados.
- Defina trajetórias de ferramenta para operações cilíndricas: Crie trajetórias de ferramenta adequadas com base na forma, no material e nos requisitos de usinagem da peça cilíndrica. Trajetórias comuns para ferramentas rotativas incluem desbaste para remoção de material, acabamento para melhorar a qualidade da superfície e operações de envolvimento para gravar padrões ou textos em torno de superfícies curvas. A seleção adequada da trajetória da ferramenta ajuda a obter acabamentos mais suaves, reduzir o tempo de usinagem e melhorar a eficiência de corte.
- Exportação de código G compatível: Após concluir a configuração CAM e a geração do percurso da ferramenta, exporte o programa de usinagem como código G utilizando o pós-processador correto para o controlador da fresadora CNC. O arquivo exportado deve incluir comandos precisos para os eixos rotativos e movimentos de coordenadas que a máquina possa interpretar corretamente. Antes de executar o programa na fresadora CNC, recomenda-se simular ou verificar o código G para garantir o movimento rotativo adequado e evitar erros de usinagem.
Uma configuração de software precisa ajuda a aproveitar ao máximo os recursos de uma fresadora CNC com eixo rotativo. Ao habilitar corretamente a função rotativa, ajustar os parâmetros de movimento e preparar trajetórias de ferramenta CAM adequadas, os operadores podem garantir uma comunicação fluida entre o controlador CNC e o sistema rotativo. Um ambiente de software configurado corretamente não só melhora a precisão e a eficiência da usinagem, como também fornece uma base sólida para calibração, testes e aplicações avançadas de usinagem rotativa.
Processo de Calibração do Eixo Rotativo
A calibração do eixo rotativo é uma etapa essencial após a instalação e configuração do software. Uma calibração adequada garante que a rotação real do eixo rotativo corresponda aos comandos gerados pelo controlador CNC, permitindo que a máquina alcance posicionamento preciso, dimensões consistentes e resultados de usinagem de alta qualidade. Mesmo pequenos erros de alinhamento, altura do centro ou precisão rotacional podem levar a cortes irregulares, padrões incorretos e acabamentos superficiais deficientes. Um processo de calibração sistemático ajuda a otimizar o desempenho do eixo rotativo e garante uma operação confiável durante a produção.
Calibração de alinhamento mecânico
O primeiro passo na calibração de um eixo rotativo é verificar e corrigir o alinhamento mecânico do sistema rotativo. Antes de ajustar os parâmetros do software, a posição física e o alinhamento do eixo rotativo devem ser verificados para garantir que a peça gire em torno da linha central correta.
- Verifique o paralelismo do eixo rotativo: Comece verificando se o eixo rotativo está alinhado corretamente com o eixo de referência da fresadora CNC, geralmente o eixo X ou Y. A linha central do mandril rotativo e da contraponta deve permanecer paralela ao eixo da máquina em toda a extensão da unidade rotativa. Um relógio comparador, uma régua de precisão ou uma ferramenta de alinhamento podem ser usados para medir os desvios. Se o eixo rotativo não estiver paralelo, ajuste os suportes de montagem ou reposicione a unidade até que o alinhamento atinja a precisão necessária.
- Alinhe os centros da placa e do cabeçote móvel: A placa rotativa e o cabeçote móvel devem compartilhar a mesma linha de centro para garantir que a peça gire uniformemente. Verifique se a ponta do cabeçote móvel está alinhada precisamente com o centro da placa. O desalinhamento entre esses dois componentes pode fazer com que a peça oscile durante a rotação, resultando em usinagem imprecisa. Faça pequenos ajustes na posição do cabeçote móvel ou nos dispositivos de fixação até que ambos os centros estejam corretamente alinhados.
- Verifique o nivelamento e a posição central: Verifique se o eixo rotativo está nivelado e posicionado na altura correta em relação à mesa da fresadora CNC. Um eixo rotativo desnivelado pode causar variações na profundidade de corte e afetar o posicionamento da ferramenta. Use um nível de bolha ou instrumento de medição para confirmar se a unidade rotativa mantém uma altura consistente em todo o seu comprimento. Se necessário, ajuste os suportes de montagem ou adicione espaçadores de nivelamento para corrigir quaisquer diferenças de altura.
Calibração da altura do centro do eixo rotativo
A altura central refere-se à distância vertical entre a mesa da fresadora CNC e o eixo de rotação da peça. Se esse valor estiver incorreto, a ferramenta de corte não seguirá o percurso programado com precisão, o que pode resultar em profundidades de corte irregulares, dimensões incorretas e acabamento superficial ruim. A calibração adequada garante que o sistema de coordenadas da CNC corresponda à posição real do eixo de rotação.
- Meça a altura do centro do eixo rotativo: Comece medindo a distância da mesa da fresadora CNC ou da superfície de referência da máquina até o centro do mandril rotativo. Isso pode ser feito usando ferramentas de medição como um paquímetro, um medidor de altura ou uma régua de precisão. A medição deve ser feita com cuidado para garantir a precisão, pois mesmo uma pequena diferença na altura do centro pode afetar a qualidade da usinagem, especialmente ao gravar ou esculpir padrões detalhados em peças cilíndricas.
- Verifique a relação entre a ferramenta e o eixo de rotação: Após medir a altura do centro, verifique a relação entre a posição da ferramenta no fuso e a linha central do eixo de rotação. Mova o fuso CNC para o centro aproximado do eixo de rotação e verifique se a ponta da ferramenta está alinhada com o centro de rotação da peça. Se a ferramenta estiver posicionada muito alta ou muito baixa em relação ao centro de rotação, ajustes serão necessários para corrigir as configurações de coordenadas ou a altura de instalação física.
- Ajuste das configurações da máquina ou do software: Dependendo do projeto da fresadora CNC, os erros de altura do centro podem ser corrigidos mecanicamente ou por meio de configurações de software. Para máquinas com suportes rotativos ajustáveis, a posição do eixo rotativo pode ser elevada ou abaixada usando suportes ou espaçadores. Em sistemas baseados em software, os operadores podem ajustar o sistema de coordenadas de trabalho, a origem do eixo Z ou os valores de deslocamento do eixo rotativo para corresponder à altura real do centro.
Calibração de passos por revolução
A calibração de passos por revolução determina a precisão com que o controlador CNC converte os comandos do motor em movimento rotativo real. Este parâmetro define o número de passos do motor necessários para que o eixo rotativo complete uma rotação completa de 360°. Se o valor estiver incorreto, o eixo rotativo pode girar demais ou de menos, causando padrões de gravação imprecisos, dimensões incorretas e erros de alinhamento nas peças acabadas. Uma calibração adequada garante que os ângulos programados correspondam à rotação real da peça.
- Calcule o valor inicial de passos por revolução: Antes da calibração, calcule o valor teórico de passos por revolução com base nas especificações do hardware do eixo rotativo. O cálculo normalmente considera o ângulo de passo do motor, a configuração de micropassos do driver e a relação de redução da caixa de engrenagens. Por exemplo, um motor de passo com micropassos e uma caixa de engrenagens redutora exigirá mais passos do motor para completar uma rotação completa do eixo de saída. Esse valor calculado fornece a configuração inicial para o controlador CNC.
- Realize um teste de precisão de rotação: Após inserir o valor inicial, realize um teste de rotação utilizando o controlador CNC. Comande o eixo rotativo para girar um ângulo específico, como 90°, 180° ou 360°, e compare o movimento real com a rotação programada. Marcar um ponto de referência na placa ou na peça de trabalho pode ajudar a confirmar visualmente se a rotação está correta. Para maior precisão, utilize um medidor de ângulo ou instrumento de medição para verificar o ângulo de rotação real.
- Calcule e ajuste o parâmetro: Se a rotação real for diferente do valor comandado, ajuste a configuração de passos por revolução usando a fórmula de calibração: Novos passos por revolução = Passos por revolução atuais × (Rotação comandada ÷ Rotação real). Por exemplo, se o controlador CNC comanda uma rotação de 360°, mas o eixo rotativo gira apenas 355°, o valor de passos por revolução deve ser ligeiramente aumentado para compensar a diferença. Repita o teste após o ajuste até que os valores de rotação comandada e real sejam bastante semelhantes.
Calibração de excentricidade e concentricidade
O desvio radial refere-se à quantidade de desvio entre o centro de rotação real e o centro ideal do eixo rotativo. Mesmo quando o eixo rotativo está instalado e configurado corretamente, pequenos desvios no mandril, eixo, contraponto ou fixação da peça podem fazer com que o material gire de forma irregular. Um desvio radial excessivo pode levar a profundidades de corte inconsistentes, defeitos superficiais, vibração e redução da precisão da usinagem. A calibração adequada ajuda a minimizar esses erros e melhora a precisão geral da usinagem rotativa.
- Preparando as ferramentas de medição: Um relógio comparador é comumente usado para medir a excentricidade e o desvio do eixo rotativo. Monte o relógio comparador firmemente na estrutura da fresadora CNC ou em um dispositivo de fixação estável e, em seguida, posicione a ponta do indicador contra a superfície do mandril, da peça de trabalho ou do cilindro de calibração. Certifique-se de que a ferramenta de medição esteja posicionada corretamente e tenha pressão de contato suficiente para fornecer leituras precisas sem afetar a rotação.
- Meça a excentricidade do mandril e do eixo: Comece verificando a excentricidade do mandril rotativo e do eixo antes de instalar a peça. Gire lentamente o eixo rotativo manualmente e observe o movimento indicado no relógio comparador. Variações excessivas indicam possíveis problemas, como desalinhamento do mandril, deformação do eixo, conexões soltas ou desgaste mecânico. Se a excentricidade medida exceder a tolerância recomendada, inspecione a posição de montagem e os componentes mecânicos antes de prosseguir.
- Ajuste e reduza os erros de excentricidade: Para minimizar a excentricidade, verifique todas as possíveis fontes de desalinhamento, incluindo parafusos de montagem soltos, instalação incorreta do mandril, pressão de fixação irregular e posicionamento incorreto da contraponta. Para aplicações de precisão, os operadores podem precisar reposicionar a peça várias vezes ou usar métodos de alinhamento para obter melhor concentricidade. Manter as superfícies de contato entre o mandril, a peça e os componentes de suporte limpas também ajuda a melhorar a precisão.
Corte de teste e ajuste fino
Após a conclusão das etapas de calibração mecânica e de software, a realização de um corte de teste é a etapa final para verificar a precisão do eixo rotativo e o desempenho da usinagem. Um corte de teste permite que os operadores avaliem se as configurações do eixo rotativo, o alinhamento e os percursos da ferramenta funcionam corretamente em condições reais de usinagem. Com base nos resultados do teste, ajustes finos podem ser feitos para melhorar a precisão dimensional, a qualidade da superfície e a estabilidade geral da usinagem antes do início da produção em larga escala.
- Execute um programa de usinagem de exemplo: Crie ou carregue um programa de usinagem rotativa simples que inclua operações básicas, como gravar uma linha, esculpir um padrão ou usinar uma forma de referência ao redor da peça. Inicie o programa com uma taxa de avanço e velocidade reduzidas para monitorar o comportamento da máquina. Observe a coordenação entre o eixo rotativo e os eixos X, Y e Z para garantir um movimento suave e uma rotação correta.
- Inspeção dos Resultados da Usinagem: Após concluir o corte de teste, inspecione cuidadosamente a peça acabada para verificar a precisão e a qualidade. Verifique se os padrões gravados se conectam corretamente em toda a circunferência, se as dimensões correspondem ao projeto e se o acabamento da superfície é consistente. Sinais de problemas de calibração podem incluir profundidade de corte irregular, padrões desalinhados, marcas de degrau visíveis ou ângulos de rotação incorretos.
- Faça ajustes finos nos parâmetros: Com base nos resultados dos testes, faça pequenos ajustes nas configurações relevantes. Os ajustes possíveis incluem passos por revolução, deslocamento da altura do centro, posição de origem da peça, taxa de avanço, velocidade do fuso e configurações do percurso da ferramenta. Ajuste os parâmetros gradualmente e repita o processo de teste até atingir a precisão de usinagem desejada.
Um eixo rotativo devidamente calibrado é essencial para obter um desempenho de usinagem CNC confiável e de alta qualidade. Através da calibração sistemática do alinhamento, da precisão rotacional, da concentricidade e dos resultados de usinagem de teste, os operadores podem identificar e corrigir erros potenciais antes da produção. A calibração regular não só melhora a precisão da usinagem, como também ajuda a manter a operação estável, reduzir o desperdício de material e prolongar a vida útil do sistema de eixo rotativo. Seguindo um processo de calibração estruturado, os usuários podem aproveitar ao máximo as vantagens da usinagem rotativa e obter resultados consistentes em diferentes aplicações.
Problemas e soluções comuns na configuração de eixos rotativos
Embora as fresadoras CNC de eixo rotativo ofereçam maior flexibilidade e precisão de usinagem, a instalação, configuração ou calibração incorretas podem levar a diversos problemas operacionais. Problemas como rotação incorreta, dimensões imprecisas, vibração excessiva ou operação instável podem afetar a qualidade e a produtividade da usinagem. Compreender os problemas comuns de configuração de eixos rotativos e suas soluções ajuda os operadores a identificar rapidamente as causas, minimizar o tempo de inatividade e manter o desempenho confiável da máquina.
O eixo rotativo não gira corretamente.
Quando um eixo rotativo não gira corretamente, o problema geralmente é causado por uma combinação de falhas elétricas, mecânicas ou de software. Causas comuns incluem fiação incorreta do motor, configuração inadequada do controlador CNC, atribuição incorreta de eixos ou configurações imprecisas de passos por revolução. Esses problemas podem fazer com que o eixo rotativo pare de se mover, gire na direção errada, se mova de forma inconsistente ou produza ângulos de rotação imprecisos. Aqui estão as soluções:
- Verifique as conexões elétricas: Inspecione a fiação entre o motor rotativo, o driver do motor, a fonte de alimentação e o controlador CNC para garantir que todas as conexões estejam corretas e seguras. Reconectar os cabos de acordo com o diagrama de fiação do fabricante e verificar o sistema elétrico geralmente resolve problemas em que o eixo rotativo não se move.
- Verificação da configuração do eixo rotativo: Verifique as configurações do controlador CNC e do software para confirmar se a função do eixo rotativo foi habilitada e atribuída ao eixo correto, geralmente o eixo A. Certifique-se de que a atribuição do eixo, os sinais de controle e as configurações de comunicação correspondam à configuração real do hardware.
- Ajuste as configurações de direção do motor: Se o eixo rotativo se mover, mas girar na direção oposta à programada, a configuração de direção do motor pode estar incorreta. Ajuste o parâmetro de direção de rotação no software CNC ou nas configurações do controlador para inverter o movimento do motor. Após fazer as alterações, realize um teste de rotação simples para confirmar se o eixo responde corretamente aos comandos.
- Recalibrar passos por revolução: Configurações incorretas de passos por revolução podem fazer com que o eixo rotativo gire demais ou de menos em comparação com o ângulo programado. Recalcule o valor necessário com base nas especificações do motor, nas configurações de micropassos do driver e na relação da caixa de engrenagens. Em seguida, realize testes de calibração comandando ângulos de rotação específicos e ajustando o parâmetro até que o movimento real corresponda ao valor programado.
Dimensões de usinagem incorretas
Dimensões de usinagem incorretas são um problema comum em usinagem CNC com eixos rotativos e podem afetar significativamente a precisão e a qualidade das peças acabadas. Esse problema geralmente ocorre quando há uma discrepância entre o percurso da ferramenta programado e o movimento real do eixo rotativo. Para restaurar a precisão da usinagem, os operadores devem identificar a origem do erro dimensional e fazer ajustes específicos nas configurações da máquina, na configuração do software e nos componentes mecânicos.
- Recalibrar passos por revolução: Se este valor for muito alto ou muito baixo, o eixo rotativo girará mais ou menos do que o ângulo comandado, causando erros dimensionais na peça. Recalcule o valor de passos por revolução com base nas especificações do motor, nas configurações de micropassos do driver e na relação da caixa de engrenagens e, em seguida, realize testes de rotação para verificar se o movimento real corresponde ao ângulo programado.
- Verifique as configurações da relação de transmissão: Confirme a relação de redução real da caixa de engrenagens e certifique-se de que o mesmo valor esteja inserido corretamente no controlador CNC ou no software. A configuração precisa da relação de transmissão permite que o sistema calcule corretamente o movimento necessário do motor e garante um posicionamento rotativo preciso.
- Verifique as dimensões da peça no software CAM: verifique se o diâmetro, o comprimento, a posição do centro e a orientação do eixo de rotação inseridos na peça correspondem às dimensões reais do material. Valores de diâmetro incorretos podem fazer com que os padrões de gravação ou entalhe pareçam esticados, comprimidos ou desalinhados ao redor da superfície cilíndrica.
- Configurações corretas do sistema de coordenadas e da origem: Verifique se a origem da peça, a linha central rotativa e os deslocamentos dos eixos estão definidos corretamente tanto no software CAM quanto no controlador CNC. Garantir que o sistema de coordenadas virtual corresponda à configuração física ajuda a máquina a traduzir com precisão os projetos programados em movimentos de usinagem reais.
Má qualidade da superfície
A baixa qualidade da superfície é um problema comum na usinagem CNC de eixo rotativo e pode afetar a aparência, a precisão e o desempenho geral das peças acabadas. Problemas como superfícies irregulares, marcas de ferramentas visíveis, texturas ásperas, padrões de vibração ou profundidade de corte inconsistente são frequentemente causados por parâmetros de usinagem inadequados, problemas na seleção de ferramentas, excentricidade excessiva ou configurações incorretas do percurso da ferramenta. Para melhorar a qualidade da superfície, os operadores devem verificar sistematicamente os parâmetros de usinagem, as ferramentas e as configurações do software.
- Otimize os parâmetros de corte: taxas de avanço excessivas, passes de corte muito profundos ou velocidades de rotação inadequadas podem causar vibração, marcas de ferramenta e superfícies irregulares. Ajuste os parâmetros de usinagem de acordo com o tipo de material, as especificações da ferramenta e os requisitos de corte. Reduzir a taxa de avanço, diminuir a profundidade de corte ou aumentar a velocidade de rotação adequadamente pode ajudar a obter resultados mais suaves e consistentes.
- Selecione as ferramentas de corte adequadas: ferramentas desgastadas, danificadas ou de tamanho inadequado podem produzir superfícies ásperas, atrito excessivo ou cortes imprecisos. Selecione ferramentas que correspondam ao material a ser usinado e à qualidade de acabamento desejada. Para operações detalhadas de entalhe rotativo ou acabamento, ferramentas de diâmetro menor ou ferramentas de acabamento especializadas podem proporcionar maior precisão e resultados mais suaves.
- Reduza o desvio do eixo rotativo: Um desvio excessivo ou falta de concentricidade podem causar inconsistências na profundidade de corte durante a rotação da peça. Use um relógio comparador para verificar se há desvio rotacional no mandril, no eixo e na peça montada. Se for detectado um desvio excessivo, ajuste a posição do mandril, melhore o alinhamento da peça, aperte as conexões mecânicas ou corrija o posicionamento da contraponta para garantir que o material gire suavemente em torno do eixo central verdadeiro.
- Melhore as configurações do percurso da ferramenta: percursos de ferramenta CAM incorretos podem criar marcas de usinagem desnecessárias ou superfícies irregulares, especialmente em peças curvas e cilíndricas. Revise a estratégia de usinagem rotativa e otimize configurações como distância de sobreposição, passes de acabamento e direção de corte. O uso de percursos de ferramenta mais suaves e a adição de uma operação de acabamento dedicada podem ajudar a reduzir as marcas de ferramenta visíveis e melhorar a consistência da superfície.
Superaquecimento ou ruído do eixo rotativo
Um eixo rotativo em bom funcionamento deve operar suavemente, com vibração mínima e temperatura operacional moderada. Calor excessivo, ruídos de retificação, estalos ou vibração anormal podem ser causados por carga excessiva, lubrificação inadequada, configurações incorretas do motor ou desgaste mecânico. Identificar e resolver esses problemas prontamente ajuda a prevenir danos aos componentes e garante um desempenho estável da usinagem rotativa.
- Reduza a carga de trabalho excessiva: peças pesadas, parâmetros de corte agressivos, profundidade de corte excessiva ou altas velocidades de rotação podem forçar o motor e a caixa de engrenagens a operar além de sua capacidade projetada. Verifique se o peso da peça e os requisitos de usinagem estão dentro das especificações do eixo rotativo. Reduzir as forças de corte, diminuir as taxas de avanço, reduzir a profundidade de corte ou selecionar parâmetros de usinagem mais adequados pode ajudar a reduzir a carga e melhorar a estabilidade.
- Verifique as configurações do motor e do driver: Configurações incorretas do driver do motor podem causar fornecimento excessivo de corrente, resultando em superaquecimento do motor e ruído desnecessário. Verifique se a corrente, a tensão e os parâmetros de operação do driver correspondem às especificações do motor. Para sistemas de motor de passo, configurações de aceleração incorretas também podem causar perda de passos ou aumento do estresse mecânico. Ajustar os parâmetros do driver e otimizar as configurações de aceleração e desaceleração pode ajudar o eixo rotativo a operar de forma mais suave.
- Inspecione e lubrifique os componentes mecânicos: A lubrificação insuficiente ou a contaminação nos componentes mecânicos podem aumentar o atrito e gerar calor ou ruídos incomuns durante a operação. Inspecione as peças móveis, como rolamentos, engrenagens, eixos e mecanismos de guia, em busca de sinais de desgaste ou ressecamento. Aplique a lubrificação adequada de acordo com as recomendações do fabricante e certifique-se de que poeira, cavacos e detritos sejam removidos regularmente para manter o movimento suave.
- Inspecione acoplamentos, engrenagens e rolamentos: componentes de transmissão soltos ou danificados podem causar ruídos anormais e reduzir a precisão rotativa. Verifique se há folga excessiva, desgaste ou danos no acoplamento, na caixa de engrenagens e nos rolamentos. Aperte as conexões soltas e substitua os componentes desgastados quando necessário. A manutenção dessas peças em boas condições ajuda a minimizar a vibração e melhora a confiabilidade geral do eixo rotativo.
Eixo rotativo perde precisão de posicionamento
A perda de precisão de posicionamento em um eixo rotativo pode afetar significativamente a qualidade da usinagem, causando padrões desalinhados, ângulos incorretos, dimensões inconsistentes e repetibilidade reduzida. Esse problema ocorre quando o movimento rotativo real não corresponde à posição programada, geralmente devido a folga mecânica, torque insuficiente do motor, configurações de parâmetros incorretas ou forças de usinagem excessivas. Identificar a causa subjacente e aplicar correções específicas pode ajudar a restaurar a precisão e a confiabilidade do eixo rotativo.
- Recalibre os parâmetros do eixo rotativo: Configurações como passos por revolução, relação de engrenagem, aceleração e resolução do eixo afetam diretamente a precisão com que o controlador converte os comandos em movimento rotativo. Verifique se todos os parâmetros correspondem às especificações reais do hardware e recalibre o valor de passos por revolução se o eixo girar consistentemente mais ou menos do que o ângulo programado.
- Verifique a folga mecânica: A folga mecânica em engrenagens, acoplamentos, rolamentos ou componentes de transmissão pode causar movimentos inconsistentes no eixo rotativo, especialmente ao mudar o sentido de rotação. Inspecione o sistema de transmissão em busca de folgas excessivas. Aperte os componentes soltos, ajuste a caixa de engrenagens, se possível, e substitua as peças desgastadas quando necessário. Reduzir a folga melhora a repetibilidade e ajuda a manter o posicionamento preciso.
- Inspecione os acoplamentos e as conexões de montagem: Acoplamentos soltos ou montagens instáveis podem impedir a transferência precisa do movimento do motor para o eixo rotativo. Verifique todas as conexões entre o motor, a caixa de engrenagens, o eixo e o mandril para garantir que estejam firmemente fixadas. Inspecione os suportes e fixadores de montagem quanto a movimento ou vibração durante a operação e aperte ou realinhe os componentes conforme necessário.
- Otimize as configurações de aceleração e movimento: configurações agressivas de aceleração e desaceleração podem causar a perda de sincronização do motor, especialmente com peças mais pesadas ou operações em alta velocidade. Ajuste os valores de aceleração para permitir partidas e paradas mais suaves. Um perfil de movimento equilibrado reduz o impacto mecânico, melhora a estabilidade do motor e ajuda o eixo rotativo a manter o posicionamento preciso durante todo o processo de usinagem.
Problemas comuns de configuração de eixos rotativos geralmente podem ser resolvidos por meio de uma inspeção cuidadosa do sistema mecânico, das conexões elétricas, das configurações do software CNC e dos parâmetros de usinagem. Seja corrigindo erros de rotação, melhorando a qualidade da superfície ou restaurando a precisão de posicionamento, uma abordagem estruturada para a solução de problemas ajuda a evitar tempo de inatividade e aprimorar os resultados de usinagem. Calibração regular, manutenção adequada e práticas operacionais otimizadas não apenas resolvem problemas existentes, mas também ajudam a manter a precisão, a eficiência e a confiabilidade a longo prazo do roteador CNC de eixo rotativo.
Melhores práticas para manter a precisão do eixo rotativo
Manter a precisão do eixo rotativo garante qualidade de usinagem consistente, repetibilidade e desempenho a longo prazo de uma fresadora CNC. Mesmo um eixo rotativo instalado e calibrado corretamente pode sofrer alterações graduais de precisão devido ao desgaste mecânico, vibração, acúmulo de poeira, atualizações de software ou variações nas condições de operação. Seguindo as práticas de manutenção adequadas, verificando regularmente a calibração, otimizando os parâmetros de usinagem e mantendo os sistemas mecânicos e de software em boas condições, os operadores podem evitar a perda de precisão e prolongar a vida útil do eixo rotativo. A manutenção eficaz não só melhora a confiabilidade da usinagem, como também ajuda a reduzir o tempo de inatividade e a manter a qualidade da produção estável.
Realizar verificações de calibração regulares
Embora o eixo rotativo possa ser calibrado corretamente durante a configuração inicial, fatores como desgaste mecânico, vibração, substituição de componentes ou alterações nas condições de instalação da máquina podem afetar gradualmente a precisão do posicionamento. A verificação periódica ajuda a identificar pequenos desvios precocemente e garante que o eixo rotativo continue a fornecer resultados de usinagem precisos e consistentes.
- Verifique periodicamente a precisão da rotação: Verifique regularmente o movimento real do eixo rotativo em comparação com os comandos programados para confirmar se o sistema mantém a rotação precisa. Teste movimentos comuns, como rotações de 90°, 180° e 360°, e compare o ângulo real com as instruções do controlador. Além disso, inspecione parâmetros como excentricidade, concentricidade e alinhamento do centro para garantir que a peça continue girando em torno do eixo correto. Se forem detectados erros de medição ou inconsistências de usinagem, recalibre as configurações relevantes, como passos por revolução, deslocamentos do eixo ou parâmetros de alinhamento.
- Recalibrar após mudança de local ou manutenção importante: O eixo rotativo deve sempre ser recalibrado após a mudança de local da fresadora CNC ou após a realização de trabalhos de manutenção importantes. A movimentação da máquina pode alterar a posição do eixo rotativo, o alinhamento da montagem ou a altura do centro, enquanto a substituição de componentes como motores, acoplamentos, rolamentos ou caixas de engrenagens pode afetar a precisão do movimento. Após essas alterações, verifique novamente o alinhamento mecânico, a altura do centro, a precisão rotacional e os parâmetros do software para restaurar o estado de calibração original. Realizar um processo de calibração completo após alterações significativas ajuda a prevenir erros de usinagem e garante o desempenho confiável do eixo rotativo.
Manutenção de componentes mecânicos
A rotação contínua e as forças de corte exercem pressão sobre componentes como rolamentos, parafusos, acoplamentos, engrenagens e eixos, que podem se soltar ou desgastar gradualmente com o tempo. A limpeza, lubrificação e inspeção regulares ajudam a prevenir falhas mecânicas, minimizar a vibração e manter a precisão das operações de usinagem rotativa.
- Lubrifique as peças móveis: A lubrificação adequada reduz o atrito entre os componentes móveis e ajuda a prevenir o desgaste prematuro. Aplique regularmente lubrificantes adequados em peças mecânicas, como rolamentos, superfícies de guia, eixos e componentes de transmissão, de acordo com as recomendações do fabricante. Evite o uso excessivo de lubrificante, pois ele pode atrair poeira e resíduos de usinagem que podem afetar o desempenho do componente. Manter a lubrificação adequada garante uma rotação mais suave, reduz o ruído de operação e prolonga a vida útil das peças mecânicas.
- Verifique parafusos, acoplamentos e engrenagens: Inspecione regularmente parafusos, porcas de fixação, acoplamentos, engrenagens e outros componentes da transmissão para verificar se há folga, desgaste ou danos. A vibração durante a usinagem pode afrouxar gradualmente os fixadores ou criar folga mecânica, o que pode reduzir a precisão do posicionamento rotativo. Verifique se os acoplamentos estão firmemente conectados e se as engrenagens ou componentes de acionamento operam suavemente, sem folga excessiva. Apertar conexões soltas e substituir peças desgastadas a tempo ajuda a manter o movimento estável e o posicionamento rotativo preciso.
- Remova poeira e detritos: Poeira, cavacos e detritos gerados durante a usinagem CNC podem se acumular ao redor do eixo rotativo e interferir na operação mecânica. Limpe regularmente os componentes expostos, como o mandril, o eixo, as engrenagens e as áreas de montagem, para evitar contaminação e aumento do atrito. Preste atenção especial à remoção de detritos das juntas móveis e superfícies de contato, pois o acúmulo pode afetar o alinhamento e causar rotação irregular. Manter o eixo rotativo limpo ajuda a manter a precisão e melhora a confiabilidade geral do sistema CNC.
Otimize os parâmetros de usinagem
Condições de corte incorretas podem gerar vibração excessiva, aumentar as cargas mecânicas, causar deflexão da ferramenta e afetar negativamente a precisão de posicionamento do eixo rotativo. Ao selecionar velocidades de corte, taxas de avanço, forças de corte e opções de ferramentas adequadas, os operadores podem obter uma operação mais suave, prolongar a vida útil dos componentes e produzir resultados de usinagem mais consistentes.
- Escolha velocidades e avanços de corte adequados: Os parâmetros de corte devem ser ajustados de acordo com o material da peça, o tipo de ferramenta, o diâmetro da ferramenta e a operação de usinagem. Avanços excessivamente altos podem causar vibração, acabamento superficial ruim ou sobrecarga do motor, enquanto avanços muito baixos podem aumentar o calor de corte e reduzir a eficiência. Testar e ajustar os parâmetros com base nos resultados reais de usinagem ajuda a alcançar um equilíbrio entre produtividade, precisão e qualidade da superfície.
- Evite forças de corte excessivas: Forças de corte excessivas podem exercer pressão adicional no motor do eixo rotativo, na caixa de engrenagens, no mandril e nos componentes de suporte, podendo causar vibração, perda de passos ou redução da precisão de posicionamento. Evite passes de corte muito profundos ou estratégias de usinagem agressivas, especialmente ao processar peças pesadas ou desbalanceadas. O uso de múltiplos passes mais leves, a otimização dos percursos da ferramenta e a manutenção de um suporte adequado da peça podem reduzir a carga mecânica e melhorar a estabilidade da usinagem.
- Utilize ferramentas apropriadas para usinagem rotativa: As ferramentas devem ser escolhidas com base no material da peça, no acabamento superficial desejado e na operação de usinagem. Ferramentas afiadas e de alta qualidade reduzem a resistência ao corte e a vibração, enquanto ferramentas especializadas para gravação, entalhe ou acabamento de superfícies cilíndricas podem melhorar a precisão. A seleção adequada de ferramentas também ajuda a reduzir o desgaste tanto da ferramenta de corte quanto dos componentes do eixo rotativo.
Mantenha as configurações do software atualizadas.
O controlador CNC, o software CAM e os arquivos de configuração trabalham em conjunto para determinar como o eixo rotativo interpreta os comandos de movimento e gera os percursos da ferramenta. Configurações incorretas, desatualizadas ou perdidas podem levar a erros de posicionamento, código G incompatível e falhas de usinagem. O gerenciamento regular das configurações de software ajuda a preservar a precisão da calibração, melhorar a compatibilidade e reduzir o tempo de configuração durante a solução de problemas ou a restauração das configurações da máquina.
- Faça backup dos arquivos de configuração: Faça backups regulares dos parâmetros do controlador CNC, configurações dos eixos, valores de calibração e arquivos de configuração da máquina para evitar a perda de dados causada por atualizações de software, falhas de hardware ou alterações acidentais. Configurações importantes, como passos por revolução, parâmetros do motor, offsets dos eixos e configurações do eixo rotativo, devem ser salvas em um local seguro. Manter arquivos de backup permite que os operadores restaurem rapidamente as configurações corretas da máquina e evitem repetir procedimentos de calibração demorados.
- Atualize o software CNC quando necessário: Mantenha o software e o firmware de controle CNC atualizados sempre que melhorias, correções de bugs ou aprimoramentos de compatibilidade estiverem disponíveis. As atualizações de software podem melhorar o controle de movimento, a estabilidade da comunicação e o desempenho geral da máquina. No entanto, antes de aplicar qualquer atualização, revise as alterações e crie um backup das configurações existentes para evitar problemas de compatibilidade ou alterações inesperadas de parâmetros. Após a atualização, verifique se todas as configurações dos eixos rotativos permanecem corretas e execute movimentos de teste, se necessário.
- Mantenha os pós-processadores CAM corretos: Certifique-se de que o pós-processador selecionado seja compatível com o controlador da fresadora CNC e a configuração do eixo rotativo. Um pós-processador incorreto ou desatualizado pode gerar comandos inadequados no eixo A, movimentos de coordenadas incorretos ou erros de usinagem. Verifique regularmente as configurações do pós-processador após alterações de software, atualizações do controlador ou modificações na máquina para garantir operações de usinagem rotativa precisas.
Um eixo rotativo requer atenção contínua e manutenção adequada para manter sua precisão ao longo do tempo. Verificações regulares de calibração, inspeções mecânicas, condições de usinagem otimizadas e configurações de software atualizadas contribuem para um desempenho estável e preciso da usinagem rotativa. Ao implementar essas boas práticas, os operadores podem minimizar erros, prevenir falhas inesperadas e garantir que o eixo rotativo continue a fornecer resultados confiáveis para aplicações complexas de usinagem CNC. A manutenção consistente, em última análise, melhora a produtividade, prolonga a vida útil do equipamento e maximiza o valor de uma fresadora CNC com eixo rotativo.
Resumir
A configuração e calibração de um roteador CNC com eixo rotativo exigem atenção meticulosa à instalação mecânica, à configuração do software e à verificação da precisão. Alinhando cuidadosamente o eixo rotativo, configurando os parâmetros CNC, verificando a precisão rotacional e otimizando as condições de usinagem, os operadores podem garantir uma operação suave e resultados precisos. Verificações regulares de calibração, inspeções de componentes e atualizações de software ajudam a prevenir problemas comuns, como rotação incorreta, erros dimensionais, vibração e baixa qualidade superficial. Um eixo rotativo instalado e mantido corretamente aumenta a versatilidade e a eficiência de um roteador CNC, permitindo a usinagem precisa de peças cilíndricas, curvas e multidimensionais complexas, além de melhorar a confiabilidade e o desempenho a longo prazo. Continue lendo “ Como escolher o eixo rotativo correto para meu roteador CNC? ” para selecionar a opção adequada ao seu fluxo de trabalho.
A AccTek CNC é uma fabricante profissional de roteadores CNC dedicada a fornecer soluções de usinagem confiáveis e de alta qualidade para clientes em diversos setores. Com uma ampla gama de modelos de roteadores CNC, incluindo configurações personalizadas para atender a requisitos específicos de aplicação, a AccTek CNC ajuda os usuários a obterem um desempenho de usinagem eficiente e preciso. A empresa prioriza tecnologia de fabricação avançada, rigoroso controle de qualidade e suporte completo ao cliente, oferecendo orientação profissional desde a seleção e personalização da máquina até a instalação e o serviço pós-venda. Seja para marcenaria, publicidade, manufatura ou aplicações CNC complexas, a AccTek CNC fornece equipamentos confiáveis e soluções sob medida para ajudar os clientes a aumentar a produtividade e alcançar o sucesso operacional a longo prazo.