
- Leitura de 15 a 20 minutos
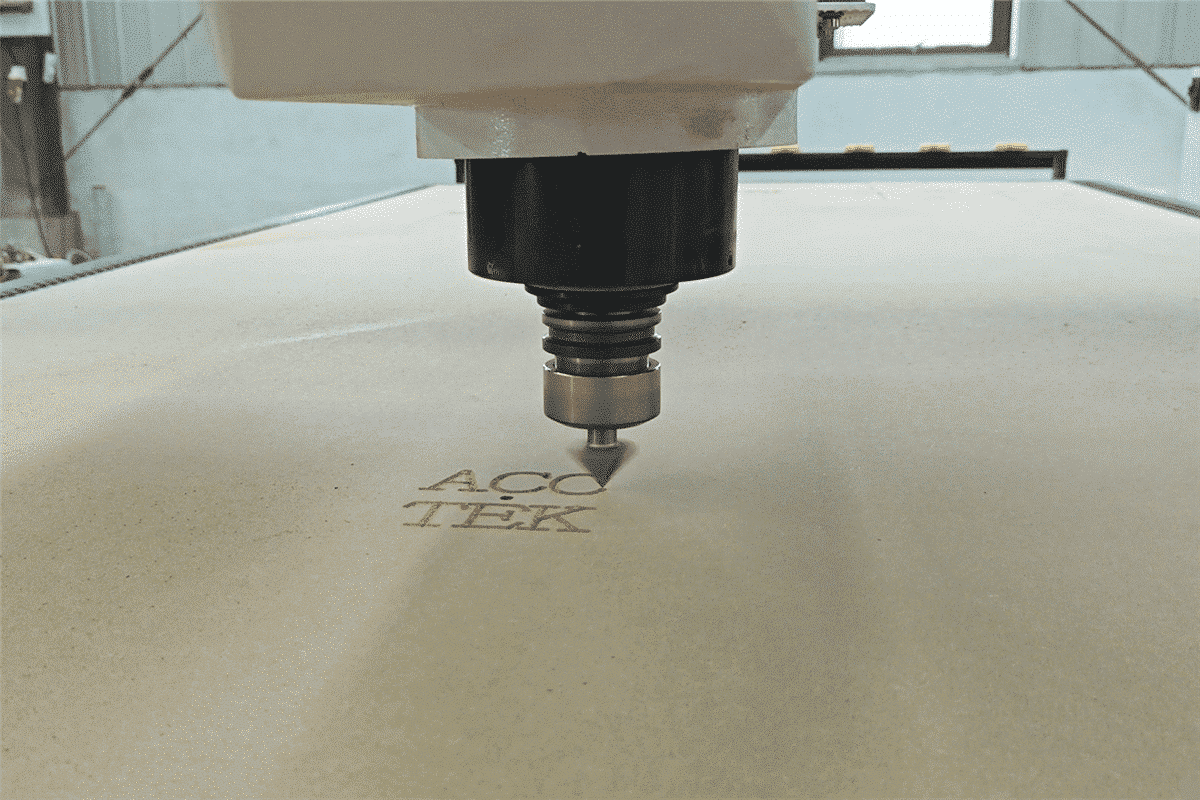
As fresas de roteador são os cavalos de batalha do roteamento CNC, responsáveis por moldar, cortar e finalizar uma variedade de materiais com precisão. No entanto, a corrupção da fresa, seja ela cega, lascada ou quebrada, pode levar a ineficiências, precisão comprometida e tempos de inatividade dispendiosos. Entender como evitar a corrupção da fresa de roteador não apenas estende a vida útil da ferramenta, mas também garante desempenho ideal, resultados de alta qualidade e economia de custos ao longo do tempo.
Neste artigo, exploramos estratégias eficazes e boas práticas para manter suas fresas em perfeitas condições. Além disso, oferecemos dicas para solucionar problemas comuns em fresas, ajudando você a identificar sinais de desgaste ou danos precocemente e a tomar medidas corretivas imediatas, garantindo operações suaves e eficientes em sua fresadora CNC . Ao prevenir danos às fresas, você pode melhorar o desempenho do seu sistema de fresagem CNC e prolongar a vida útil desse componente essencial.
Compreendendo a broca de roteador CNC
Escolher a fresa de roteador certa para sua aplicação específica não é simplesmente uma questão de preferência, requer uma abordagem informada sobre o tipo, material e construção da fresa. Entender esses fatores é o primeiro passo para garantir a vida útil e a eficácia de suas ferramentas, maximizar a produtividade e melhorar a qualidade do seu trabalho.
Tipos de broca de roteador CNC
As brocas de roteador CNC vêm em uma grande variedade de tipos, cada uma projetada para executar tarefas específicas e atingir diferentes resultados de corte. Aqui estão alguns dos tipos mais comuns:
- Brocas de fresa: Frequentemente usadas em aplicações de fresamento CNC, as brocas de fresa são projetadas para remover material de forma eficiente. Elas estão disponíveis em vários tamanhos e configurações, incluindo duas ranhuras, quatro ranhuras e muito mais. Menos ranhuras oferecem melhor folga de cavacos e são frequentemente usadas para materiais macios, enquanto mais ranhuras fornecem um acabamento mais suave e são adequadas para materiais mais duros. Brocas de fresa são comumente usadas em metalurgia, marcenaria e usinagem de plástico para fazer cortes laterais suaves e cortes de fundo plano.
- Bits Ball Nose: Esses bits têm uma ponta arredondada, tornando-os ideais para contornos 3D, entalhes e criação de acabamentos suaves em superfícies curvas. Esses bits são amplamente usados para fabricação de moldes, sinalização e projetos detalhados. A ponta suave e arredondada dos bits ball nose também ajuda a reduzir lascas e melhora a qualidade do acabamento em superfícies curvas.
- Brocas de ranhura em V: As brocas de ranhura em V são projetadas para cortar ranhuras em forma de V em materiais e são uma escolha popular para aplicações decorativas, como gravação, fabricação de placas e criação de linhas e desenhos decorativos. Elas vêm em vários ângulos, como 60° ou 90°, permitindo um controle fino sobre a profundidade e a aparência da ranhura. As brocas de ranhura em V se destacam na criação de linhas limpas e precisas para letras e desenhos complexos. Elas também são frequentemente usadas em chanfros para criar bordas decorativas.
- Brocas espirais (corte para cima e corte para baixo): As brocas espirais são diferenciadas por seu design helicoidal, existem dois tipos principais: corte para cima e corte para baixo. As brocas de corte para cima puxam os cavacos para cima, tornando-as ideais para evacuar material rapidamente, mas podem deixar bordas ásperas na superfície superior. As brocas de corte para baixo empurram os cavacos para baixo, resultando em superfícies superiores mais limpas, mas podem não limpar os cavacos com tanta eficiência. A escolha entre elas depende do acabamento desejado e do material que está sendo cortado.
Material da broca de roteador CNC
O material de uma fresa CNC desempenha um papel significativo em seu desempenho, durabilidade e adequação para várias aplicações. Aqui estão os materiais comuns usados na fabricação de fresas CNC:
- Aço de alta velocidade (HSS): O aço de alta velocidade é um dos materiais mais acessíveis usados para brocas de roteador CNC. Ele oferece tenacidade e resistência ao calor razoáveis, tornando-o adequado para cortar materiais mais macios, como madeira, plásticos macios e alumínio. No entanto, as brocas HSS se desgastam mais rapidamente em comparação com outras opções, especialmente quando usadas para corte de alta velocidade ou abrasivo. Elas são ideais para tarefas menos exigentes e são frequentemente usadas em aplicações onde o custo é uma consideração primária.
- Brocas de roteador com ponta de carboneto: As brocas com ponta de carboneto têm um corpo de aço com bordas de corte feitas de carboneto. O carboneto é muito mais duro e resistente ao calor do que o HSS, permitindo uma vida útil mais longa da ferramenta e melhor desempenho em materiais mais duros, como madeira dura, MDF e alguns metais. As brocas com ponta de carboneto mantêm sua afiação por mais tempo e podem operar em velocidades mais altas sem desgaste significativo. Essas brocas são amplamente utilizadas em marcenaria e são conhecidas por fornecer cortes suaves e excelente durabilidade.
- Brocas de roteador com ponta de diamante (PCD): As brocas de roteador com diamante policristalino (PCD) estão entre as opções mais duráveis e duradouras disponíveis. Elas são projetadas especificamente para cortar materiais altamente abrasivos, como compósitos, laminados, plásticos reforçados com vidro (GRP) e outros substratos exigentes. As brocas com ponta de diamante oferecem resistência ao desgaste, precisão e durabilidade excepcionais, mas também são a opção mais cara. Sua longa vida útil as torna ideais para aplicações industriais especializadas ou de alto volume, onde desgaste mínimo da ferramenta e eficiência máxima de corte são necessários.
Anatomia da broca de roteador CNC
Entender a anatomia de uma fresa CNC é essencial para fazer escolhas informadas sobre a seleção de fresas e otimizar o desempenho do corte. Aqui está uma análise dos principais componentes de uma fresa CNC:
- Haste: A haste é a parte da broca do roteador que é inserida na pinça do roteador CNC. Ela fornece uma conexão estável e segura entre a broca e o roteador ou fuso. O diâmetro da haste normalmente corresponde ao tamanho da pinça e vem em tamanhos padrão como 1/4 de polegada, 1/2 polegada, 6 mm e 12 mm. A escolha do tamanho da haste afeta a estabilidade e a vibração, diâmetros maiores da haste geralmente fornecem maior estabilidade durante as operações de corte, reduzindo a vibração e melhorando a qualidade do corte.
- Caneluras: Caneluras são ranhuras ou canais que correm ao longo da aresta de corte e do corpo da broca do roteador. Elas desempenham um papel crítico na remoção de cavacos, direcionando os detritos para longe da área de corte. As caneluras também afetam o acabamento da superfície do corte e a dissipação de calor. Caneluras de corte para cima puxam os cavacos para cima, proporcionando remoção eficiente do material, mas potencialmente causando rasgos na superfície superior. Caneluras de corte para baixo empurram os cavacos para baixo, resultando em superfícies superiores mais limpas.
- Aresta de corte: A aresta de corte é o componente mais crítico da fresa de roteador, pois interage diretamente com o material que está sendo cortado. As arestas de corte são responsáveis por remover o material e determinar o formato e o acabamento do corte. Elas podem ter geometrias diferentes, como plana, angular, arredondada ou espiral, dependendo do tipo de corte necessário. O número de arestas de corte ou canais pode variar, mais canais geralmente significam um acabamento mais suave, mas evacuação de cavacos menos eficiente.
- Ângulo de hélice: O ângulo de hélice se refere ao ângulo em que as ranhuras espiralam ao redor do corpo da broca. Um ângulo de hélice mais inclinado geralmente fornece um corte mais suave e melhor acabamento de superfície, mas pode reduzir a folga de cavacos. Um ângulo de hélice menor melhora a remoção de cavacos, mas pode levar a acabamentos mais ásperos.
As brocas de roteador CNC vêm em uma ampla variedade de formatos, materiais e configurações, cada uma adaptada para tarefas específicas e requisitos de corte. Ao obter uma sólida compreensão de seu design, função e aplicação, você pode otimizar seu processo de roteamento CNC, reduzir o desgaste da ferramenta e obter qualidade de corte superior.
Fatores que causam danos à broca do roteador CNC
Danos à broca do roteador CNC podem ocorrer devido a uma variedade de fatores, muitos dos quais decorrem do uso impróprio, configurações da máquina ou características do material. Entender esses fatores é benéfico para evitar danos, estender a vida útil de suas brocas e garantir cortes de alta qualidade. Aqui estão algumas das causas comuns de danos à broca do roteador CNC:
Taxas e velocidades de alimentação inadequadas
- Compreendendo velocidades e avanços: Na usinagem CNC, as velocidades se referem à velocidade de rotação da broca do roteador (medida em RPM), enquanto os avanços denotam a taxa na qual o material se move para dentro da ferramenta de corte (medida em IPM ou mm/min). O balanceamento adequado de velocidades e avanços garante a remoção eficiente do material, acúmulo mínimo de calor e um corte de alta qualidade. Se a taxa de avanço for muito rápida, pode colocar estresse excessivo na broca, causando lascas ou quebra. Por outro lado, uma taxa de avanço muito lenta pode levar ao acúmulo de calor, embotamento e até mesmo queima da broca.
- Calculando o RPM (Revoluções por Minuto) Adequado: O RPM correto depende do diâmetro da broca e do material que está sendo cortado. Brocas menores exigem RPMs mais altos, enquanto brocas maiores precisam de velocidades mais baixas para evitar estresse na aresta de corte. O cálculo do RPM envolve considerar a velocidade da superfície do material, usando fórmulas ou recomendações do fabricante como diretrizes.
- Determinando Taxas de Avanço: A taxa de avanço determina a rapidez com que o material é alimentado na broca e é influenciada pelo RPM, tipo de broca, número de canais e acabamento desejado. O cálculo das taxas de avanço envolve multiplicar o RPM pelo número de canais e a carga de cavacos (quantidade de material removido por aresta de corte por revolução).
Seleção inadequada de ferramentas
- Combinando ferramenta com material: Selecionar a ferramenta correta para o material que você está cortando é um pré-requisito para usinagem eficiente e precisa. Diferentes materiais requerem tipos específicos de ferramentas de corte. Por exemplo, materiais mais macios como madeira podem funcionar bem com brocas de aço rápido (HSS), mas materiais mais duros ou abrasivos como metais ou compostos geralmente precisam de ferramentas com ponta de carboneto ou diamante. Usar uma ferramenta inadequada para um material específico pode levar a desgaste rápido, embotamento, quebra ou cortes de baixa qualidade.
- Considerando a geometria da ferramenta: A geometria da ferramenta, incluindo o formato da aresta de corte, ângulo e configuração da ponta, afeta o desempenho do corte e a qualidade do produto final. Por exemplo, usar uma broca reta para contornar formas 3D complexas pode levar a resultados ruins, enquanto uma broca de ponta esférica forneceria acabamentos mais suaves. Garantir que a geometria da ferramenta corresponda à aplicação de corte pretendida e aos requisitos de design é benéfico para obter resultados precisos e eficientes.
- Configuração de ranhura de cavacos: A configuração de ranhura de cavacos ou flauta afeta a eficiência com que os cavacos são removidos da área de corte. Uma configuração inadequada pode levar à evacuação deficiente de cavacos, resultando em acúmulo de calor, entupimento e desgaste da ferramenta. Selecionar uma ferramenta com a configuração correta de ranhura de cavacos para o material e a aplicação previne entupimentos, reduz o calor e melhora a vida útil da ferramenta e o desempenho da usinagem.
Lubrificação insuficiente da ferramenta
- A Importância da Lubrificação: A lubrificação adequada garante cortes mais suaves, reduz o desgaste da ferramenta e mantém o desempenho de usinagem consistente ao dissipar o calor e minimizar o atrito. Sem lubrificação suficiente, atrito e calor excessivos são gerados, levando a um rápido embotamento, desgaste e até mesmo danos à aresta de corte. O alto acúmulo de calor pode causar expansão térmica da broca e do material, resultando em cortes imprecisos, vida útil reduzida da ferramenta e potencial quebra.
- Seleção de lubrificantes apropriados: A eficácia da lubrificação depende da escolha do lubrificante apropriado para o material específico que está sendo usinado. Diferentes materiais — como madeira, plástico ou metais — exigem diferentes tipos de lubrificantes. O lubrificante certo também deve ser compatível com a ferramenta e a peça de trabalho, proporcionando resfriamento ideal, resíduo mínimo e facilidade de limpeza. Usar um lubrificante inadequado pode levar a resfriamento ruim, acúmulo excessivo de resíduos e lubrificação ineficaz, causando danos à broca do roteador.
- Tecnologia de lubrificação correta: A tecnologia de lubrificação correta está em vigor para ajudar a manter temperaturas de ferramentas consistentes, reduzir o atrito e evitar danos à broca de roteador. A tecnologia de lubrificação envolve o uso de métodos como resfriamento por inundação, resfriamento por névoa ou jatos de ar para garantir a distribuição uniforme do lubrificante na área de corte. Métodos de aplicação incorretos podem levar a resfriamento irregular ou cobertura inadequada, resultando em acúmulo de calor localizado, maior desgaste e eficácia reduzida da broca de roteador.
Configurações inadequadas da máquina
- Inspeção e Calibração do Roteador CNC: Configurações inadequadas da máquina geralmente decorrem da falta de inspeção e calibração completas do roteador CNC. Quando o roteador CNC não é calibrado corretamente, os eixos podem ficar desalinhados, causando cortes irregulares ou imprecisos que colocam estresse excessivo na broca do roteador. Desgaste mecânico não verificado ou componentes mal ajustados podem levar à vibração, deflexão da ferramenta e forças de corte inconsistentes, tudo isso acelera o desgaste da ferramenta e aumenta o risco de quebra da broca.
- Garantindo a instalação correta do suporte de ferramenta: se o suporte de ferramenta não estiver adequadamente encaixado ou apertado, a broca do roteador pode sofrer vibração, deflexão ou até mesmo se desalojar durante a usinagem. Essa instabilidade pode levar a cortes irregulares, estresse excessivo na aresta de corte e, por fim, danos à broca. A instalação adequada envolve a limpeza do suporte de ferramenta e da pinça para garantir um encaixe seguro, verificando se a broca está corretamente encaixada e apertando-a com o torque apropriado.
- Tecnologia de Fixação de Peças de Trabalho: Fixação inadequada ou imprópria da peça de trabalho é outro fator que pode levar a danos na fresa. Se a peça de trabalho se deslocar ou vibrar durante a usinagem devido à fixação insuficiente, a fresa pode sofrer forças irregulares, levando a lascas, quebra ou embotamento rápido. Técnicas adequadas de fixação de peças de trabalho envolvem o uso de grampos seguros, mesas de vácuo ou dispositivos mecânicos para segurar o material firmemente no lugar.
Ao abordar esses fatores e empregar técnicas adequadas, você pode estender significativamente a vida útil das brocas do seu roteador CNC, manter um desempenho de corte consistente e minimizar o tempo de inatividade dispendioso devido à substituição das brocas.
Precauções e melhores práticas
Para garantir desempenho, segurança e longevidade ideais de fresas e equipamentos em usinagem CNC, é importante seguir certas precauções e melhores práticas. Aqui estão algumas diretrizes importantes:
Manutenção regular
- Limpeza e inspeção da broca de roteador: durante o uso, detritos, resina e outros resíduos de material podem se acumular na aresta de corte, reduzindo sua nitidez e eficiência de corte. É importante limpar as brocas de roteador completamente com uma solução de limpeza apropriada para remover o acúmulo sem danificar a broca. Além disso, inspecione a broca para sinais de desgaste, lascas ou rachaduras. A detecção precoce de problemas permite que você resolva problemas potenciais antes que eles levem à quebra da ferramenta ou cortes comprometidos.
- Técnicas de Afiação e Reafiação: As brocas de roteador gradualmente ficam cegas com o uso, levando à redução da precisão de corte, aumento da geração de calor e danos potenciais à peça de trabalho. Afiação e reafiação são práticas críticas de manutenção para restaurar a nitidez da aresta de corte e prolongar a vida útil da broca. Ângulos e técnicas de afiação adequados devem ser seguidos para garantir que a aresta de corte mantenha sua geometria e eficácia originais.
- Diretrizes de armazenamento: As brocas de roteador devem ser armazenadas de forma dedicada e organizada, como em uma caixa de armazenamento, rack ou gaveta revestida de espuma, onde cada broca é mantida separada e segura. Certifique-se de que a área de armazenamento esteja seca e protegida da umidade para evitar ferrugem, especialmente para brocas feitas de aço rápido. Reservar um tempo para armazenar as brocas corretamente minimiza o risco de danos acidentais e as mantém prontas para uso.
Controle de Temperatura
- Compreendendo a Geração de Calor: Na usinagem CNC, a geração de calor é um subproduto natural do processo de corte devido ao atrito entre a fresa e o material sendo usinado. Rotações de alta velocidade e pressão de contato causam transferência de energia significativa, levando a temperaturas elevadas na aresta de corte. O calor excessivo pode impactar negativamente a usinagem ao embotar a fresa, causando expansão térmica e levando a cortes de baixa qualidade ou deformação do material.
- Implementando um Sistema de Resfriamento: Os sistemas de resfriamento ajudam a dissipar o calor e minimizar o estresse térmico na fresa e na peça de trabalho. O resfriamento por inundação usa um fluxo contínuo de refrigerante para manter as temperaturas baixas e lubrificar a área de corte, tornando-o ideal para usinagem de metal e alta velocidade. O resfriamento por névoa aplica um spray fino de refrigerante, oferecendo um equilíbrio entre lubrificação e dissipação de calor sem uso excessivo de fluido. Os sistemas de resfriamento a ar sopram ar comprimido para limpar cavacos e reduzir o acúmulo de calor sem adicionar líquido ao ambiente de corte.
Treinamento de Operador
- Educação em operação de roteador CNC: O treinamento adequado do operador é uma etapa crucial na prevenção de danos à broca do roteador CNC. Uma educação abrangente na operação do roteador CNC ajuda os operadores a entender as complexidades da configuração da máquina, seleção de ferramentas e programação. O treinamento deve cobrir áreas-chave, como a seleção de brocas de roteador apropriadas para materiais específicos e a definição de taxas e velocidades de avanço ideais. Operadores treinados podem identificar sinais de desgaste da broca e ajustar as configurações da máquina de acordo para evitar estresse excessivo ou danos à broca.
- Promovendo práticas de segurança: Promover e aderir a práticas de segurança não apenas protege os operadores, mas também previne danos às brocas de roteador e outros equipamentos. O treinamento de segurança deve enfatizar a instalação adequada da ferramenta, fixação segura da peça de trabalho e inspeções regulares da máquina para minimizar a vibração e garantir condições de corte estáveis. Ao promover uma cultura de conscientização sobre segurança, os operadores têm mais probabilidade de manusear ferramentas e máquinas corretamente, reduzindo o risco de danos à broca causados por configuração inadequada, manuseio incorreto ou movimentos inesperados da máquina.
Otimização do caminho da ferramenta
- Planejamento Eficiente do Caminho da Ferramenta: Caminhos eficientes reduzem o curso desnecessário da ferramenta, diminuindo as chances de superaquecimento e desgaste. Caminhos da ferramenta também devem ser programados para seguir sequências lógicas de corte que mantenham uma carga de cavacos consistente e evitem cortar em áreas previamente usinadas. Ao otimizar o caminho da ferramenta, você garante que a broca do roteador opere com o mínimo de atrito e vibração, reduzindo o risco de danos e aumentando a precisão e a qualidade dos cortes.
- Minimizar a pressão na broca do roteador: a otimização do caminho da ferramenta também pode ajudar a minimizar a pressão exercida na broca do roteador, reduzindo assim a probabilidade de danos. Reduzir curvas fechadas, minimizar passes profundos e manter uma taxa de avanço estável e consistente contribuem para distribuir as forças de corte uniformemente pela broca. Essa abordagem evita estresse localizado que pode levar a lascas, quebras ou embotamento da aresta de corte.
Ao implementar essas precauções e práticas recomendadas, você pode reduzir significativamente o risco de corrupção da broca do roteador, melhorar o desempenho de corte e prolongar a vida útil de suas ferramentas, resultando em resultados de usinagem consistentes e de alta qualidade.
Solução de problemas de danos na broca do roteador
Solucionar problemas de danos em brocas de roteador é benéfico para manter cortes de alta qualidade e prolongar a vida útil da ferramenta. Aqui está uma abordagem estruturada para identificar e resolver problemas que podem causar danos às brocas de roteador:
Identificando sinais de desgaste
- Inspeção visual: conduzir uma inspeção visual completa da sua broca de roteador pode revelar muito sobre sua condição. Examine cuidadosamente as bordas de corte para quaisquer sinais de embotamento, lascas ou quebra. Quaisquer sinais de arredondamento ou desgaste indicam que a broca pode precisar de manutenção ou substituição. Além disso, verifique se há acúmulo de resíduos, o que pode prejudicar a eficiência do corte e aumentar o atrito. Inspecione a haste para quaisquer sinais de desgaste ou danos que possam afetar a estabilidade da broca durante a operação.
- Monitoramento de sons de corte: Os sons produzidos durante a usinagem CNC podem fornecer pistas valiosas sobre a condição da broca do roteador. Mudanças no som durante o corte podem sugerir que a broca está sofrendo maior atrito, instabilidade ou desgaste irregular. Ouvir regularmente esses sinais auditivos ajuda a identificar problemas potenciais antes que eles aumentem.
- Verificação do acabamento da superfície: A qualidade do acabamento da superfície produzido pela broca do roteador é outro indicador confiável de sua condição. Se você notar bordas ásperas, lascas e profundidades de corte inconsistentes na peça de trabalho, é um sinal claro de que a broca pode estar cega ou danificada. Monitorar as mudanças no acabamento da superfície ao longo do tempo permite que você identifique quando uma broca precisa ser afiada ou substituída, ajudando a manter a qualidade consistente da usinagem e evitar mais desgaste da ferramenta.
Diagnosticando Problemas Comuns
- Vibração e trepidação: A trepidação ocorre quando a broca do roteador encontra resistência inconsistente durante o corte, causando oscilações que produzem um acabamento de superfície áspero e potencialmente danificam a broca. Esse problema pode surgir de uma broca mal fixada, porta-ferramentas desgastados ou taxas e velocidades de avanço incorretas. Para solucionar esse problema, certifique-se de que a broca do roteador esteja instalada corretamente e firmemente apertada na pinça e verifique se a peça de trabalho está firmemente fixada. Ajustar a taxa de avanço e reduzir a velocidade do fuso também pode ajudar a minimizar a trepidação e melhorar a estabilidade do corte.
- Queima e fumaça: A presença de queima ou fumaça durante a usinagem é um sinal comum de que a broca do roteador está sofrendo atrito excessivo e acúmulo de calor. As causas de queima e fumaça incluem usar uma broca cega, operar o roteador em uma velocidade incorreta, aplicar uma taxa de avanço muito lenta ou não fornecer resfriamento ou lubrificação adequados. Para resolver isso, verifique a afiação da broca e substitua ou afie-a novamente, se necessário. Ajuste a velocidade do fuso e a taxa de avanço para reduzir a geração de calor e considere usar um sistema de resfriamento para manter a broca e o material resfriados durante o corte.
- Tamanho e evacuação de cavacos: O tamanho e a evacuação de cavacos produzidos durante o corte podem revelar muito sobre a condição e o desempenho da broca do roteador. Se os cavacos forem muito finos ou semelhantes a pó, isso pode indicar que a broca está cega e removendo material de forma ineficiente. Por outro lado, cavacos muito grandes podem ser o resultado de uma taxa de avanço excessivamente agressiva. A evacuação deficiente de cavacos, onde os cavacos se acumulam ao redor da área de corte, pode causar atrito, superaquecimento e redução da vida útil da ferramenta. Para solucionar esses problemas, ajuste a taxa de avanço e a velocidade do fuso para produzir o tamanho ideal de cavacos e use brocas com designs de canais adequados para remoção eficaz de cavacos.
Medidas corretivas
- Ajuste de velocidade e taxa de avanço: Uma das maneiras mais eficazes de eliminar danos à broca do roteador é otimizar a velocidade (RPM) e a taxa de avanço do roteador CNC. Se a broca do roteador estiver superaquecendo, aumentar a taxa de avanço ou diminuir a velocidade do fuso pode reduzir o atrito e o acúmulo de calor. Por outro lado, se a broca estiver apresentando lascas ou dificuldade para cortar, diminuir a taxa de avanço ou aumentar a velocidade do fuso pode melhorar a estabilidade do corte e reduzir o estresse da ferramenta. O ajuste cuidadoso desses parâmetros garante que a broca do roteador se encaixe no material de forma ideal, minimizando o desgaste e estendendo sua vida útil.
- Alterando a geometria da broca de roteador: Outra medida corretiva para evitar danos à broca de roteador envolve selecionar a geometria de broca apropriada para a aplicação específica. Por exemplo, mudar para uma broca espiral com canais de corte para cima, corte para baixo ou compressão pode melhorar a evacuação de cavacos, reduzir o calor e fornecer um acabamento mais limpo, dependendo do material e dos requisitos de corte. Ajustar o número de canais, ângulos de corte ou formatos de ponta também pode melhorar o desempenho para materiais específicos, reduzindo o estresse na broca e evitando danos.
- Modificando métodos de lubrificação: A lubrificação adequada reduz o atrito e o calor durante o corte, ajudando a evitar danos à broca do roteador. Se o acúmulo excessivo de calor for um problema, modificar o método de lubrificação pode ser altamente eficaz. Para corte de metal ou outras aplicações de alto calor, usar um sistema de resfriamento por névoa ou resfriamento por inundação pode ajudar a dissipar o calor de forma mais eficaz. Para materiais mais macios, jatos de ar podem ser suficientes para limpar cavacos e manter o resfriamento. Garantir que o tipo correto de lubrificante ou refrigerante seja usado para o material que está sendo usinado pode otimizar as condições de corte, reduzir o desgaste e evitar danos à broca do roteador.
Ao seguir este processo de solução de problemas, você pode identificar e resolver efetivamente as causas dos danos nas brocas de roteador, melhorando o desempenho de corte, reduzindo o tempo de inatividade e aumentando a vida útil geral das brocas de roteador CNC.
Resumir
O artigo acima fornece medidas preventivas e boas práticas para evitar danos às fresas de roteador CNC, além de orientá-lo sobre como solucionar problemas de acordo com o estado da fresa. Ao aplicar essas estratégias e monitorar suas ferramentas regularmente, você pode melhorar o desempenho e a vida útil de suas fresas, obter qualidade de usinagem consistente e minimizar interrupções dispendiosas. Adotar uma abordagem proativa para o cuidado e a manutenção das fresas não só garante resultados de corte ideais, como também contribui para um processo de usinagem CNC mais eficiente e produtivo. Continue lendo “ Quais são os fatores que afetam a vida útil de uma fresa de roteador CNC? ” para obter mais dicas de manutenção.
A AccTek CNC é uma renomada fabricante de roteadores CNC na China, reconhecida por seu compromisso com precisão, durabilidade e desempenho. Ao utilizar os roteadores CNC da AccTek, você pode ter certeza de que as máquinas são projetadas para maximizar a vida útil da ferramenta e proporcionar resultados de corte superiores. Os roteadores CNC avançados da AccTek, aliados às melhores práticas, permitem que os usuários alcancem resultados de usinagem consistentes e de alta qualidade, tornando-os um parceiro confiável para todas as suas necessidades de fresagem CNC.