
- Leitura de 30 a 38 minutos
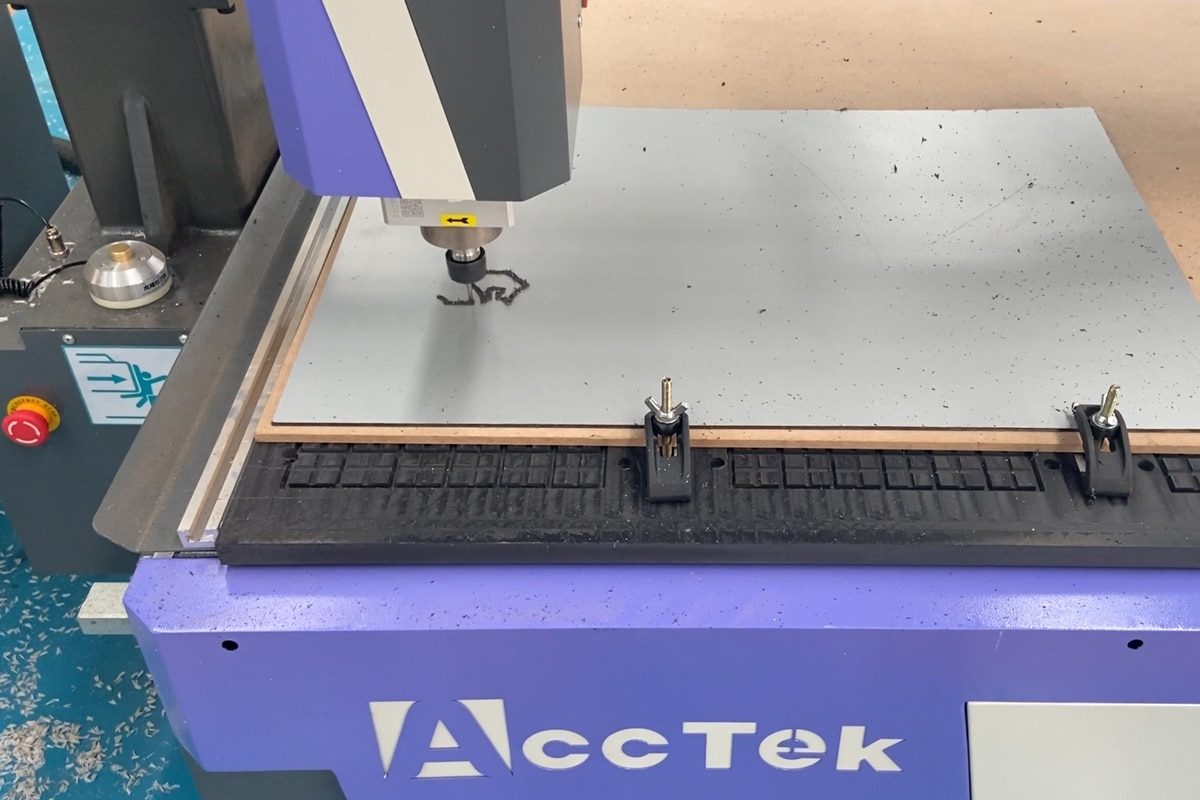
O alumínio tornou-se um dos materiais mais utilizados na manufatura moderna, valorizado por sua excelente relação resistência/peso, resistência à corrosão e versatilidade. Com a crescente acessibilidade das fresadoras CNC , muitos fabricantes e oficinas estão recorrendo a essas máquinas para processar componentes de alumínio de forma eficiente e econômica. No entanto, embora as fresadoras CNC sejam excelentes no corte de materiais mais macios, como madeira e plástico, a usinagem de alumínio apresenta um conjunto distinto de desafios que exigem uma abordagem mais refinada. Ao contrário dos materiais tradicionais usados em fresagem, a ductilidade e as propriedades térmicas do alumínio podem levar a problemas como entupimento da ferramenta, acúmulo de calor e acabamentos superficiais ruins se não forem manuseadas corretamente.
Obter cortes limpos, prolongar a vida útil da ferramenta e garantir a precisão dimensional dependem da seleção das ferramentas corretas, da otimização dos parâmetros de corte e da implementação de estratégias eficazes de refrigeração e evacuação de cavacos. Sem o conhecimento adequado, mesmo operadores experientes podem encontrar resultados inconsistentes ou desgaste prematuro da ferramenta. Este artigo explora os principais desafios associados à usinagem CNC de alumínio e descreve as melhores práticas para superá-los. Desde a compreensão do comportamento do material e a seleção de ferramentas de corte apropriadas até o ajuste fino dos parâmetros de usinagem e a melhoria da qualidade da superfície, este guia visa fornecer informações práticas tanto para iniciantes quanto para usuários experientes que buscam aprimorar seu desempenho na usinagem de alumínio.
Entendendo o alumínio como material de usinagem
O alumínio é frequentemente considerado um dos metais mais adequados para usinagem CNC, mas essa reputação pode ser enganosa, especialmente quando se utilizam roteadores CNC em vez de fresadoras mais rígidas. Sua combinação de maciez, ductilidade e alta condutividade térmica cria um perfil de usinagem único que exige controle preciso das ferramentas, dos parâmetros de corte e da evacuação de cavacos. Compreender o comportamento do alumínio sob condições de corte é fundamental para obter resultados limpos, maior vida útil da ferramenta e produção eficiente.
Propriedades do Alumínio
O comportamento do alumínio na usinagem é definido por uma combinação de propriedades físicas e mecânicas que o tornam fácil de cortar, mas também fácil de manusear incorretamente. Embora seja geralmente considerado um metal "macio", sua ductilidade e propriedades térmicas apresentam desafios específicos que devem ser compreendidos para se obter um roteamento CNC bem-sucedido.
- Baixa densidade e leveza: O alumínio é significativamente mais leve do que a maioria dos metais, tornando-o ideal para aplicações onde a redução de peso é importante. Essa propriedade não complica diretamente a usinagem, mas contribui para seu uso generalizado em diversos setores industriais.
- Maciez com Alta Ductilidade: Embora o alumínio seja relativamente macio, ele é altamente dúctil, o que significa que tende a se deformar em vez de fraturar de forma limpa durante o corte. Isso pode levar ao espalhamento do material e dificultar a obtenção de bordas nítidas se as condições de corte não forem otimizadas.
- Alta condutividade térmica: O alumínio transfere calor de forma eficiente, o que ajuda a dissipar o calor de corte rapidamente. No entanto, se os parâmetros de usinagem estiverem incorretos, o calor ainda pode se acumular na aresta de corte, aumentando o risco de desgaste da ferramenta e aderência do material.
- Baixo ponto de fusão: Comparado a metais mais duros como o aço, o alumínio funde a uma temperatura mais baixa. Em usinagem de alta velocidade ou com refrigeração insuficiente, isso pode fazer com que o material amoleça e grude na ferramenta de corte.
- Tendência à formação de aresta postiça (BUE): Um dos maiores desafios na usinagem de alumínio é sua tendência a aderir à ferramenta de corte. Esse acúmulo altera a geometria da ferramenta, reduz a eficiência de corte e impacta negativamente o acabamento superficial.
Ligas de alumínio comuns para fresagem CNC
Nem todo alumínio se comporta da mesma maneira durante o fresamento CNC. Diferenças na composição da liga afetam diretamente a usinabilidade, a formação de cavacos, o desgaste da ferramenta e o acabamento superficial. Selecionar a liga correta geralmente é o primeiro passo para alcançar um desempenho de corte estável e resultados consistentes.
- Alumínio 6061: A liga mais utilizada para fresagem CNC devido à sua boa usinabilidade, resistência e versatilidade. Ideal para aplicações de uso geral.
- Alumínio 5052: Conhecido por sua excelente resistência à corrosão e conformabilidade, mas ligeiramente menos usinável que o 6061.
- Alumínio 7075: Muito mais resistente e duro, frequentemente usado em aplicações aeroespaciais, mas exige mais das ferramentas e dos parâmetros de corte.
Como as propriedades do material afetam o roteamento CNC
As propriedades inerentes do alumínio influenciam diretamente todos os aspectos do processo de fresagem CNC — desde a seleção da ferramenta e os parâmetros de corte até o acabamento superficial e a eficiência geral. Mesmo pequenas variações no comportamento do material podem levar a diferenças significativas nos resultados da usinagem.
- Formação e evacuação de cavacos: A ductilidade do alumínio faz com que ele produza cavacos longos e contínuos, em vez de fragmentos curtos e quebradiços. Embora isso possa resultar em um corte suave em condições ideais, também aumenta o risco de emaranhamento dos cavacos e necessidade de recorte. Se os cavacos não forem removidos de forma eficaz, podem obstruir as ranhuras da ferramenta, gerar calor excessivo e danificar tanto a ferramenta quanto a peça de trabalho.
- Geração e dissipação de calor: Embora o alumínio tenha alta condutividade térmica e possa dissipar o calor rapidamente, ele ainda tende a se concentrar na aresta de corte durante o fresamento em alta velocidade. O calor excessivo pode amolecer o material localmente, aumentando a probabilidade de aderência à ferramenta.
- Desgaste da ferramenta e formação de aresta postiça: Um dos maiores desafios na usinagem de alumínio é a formação de aresta postiça, onde o material adere à ferramenta de corte. Isso ocorre devido ao baixo ponto de fusão do alumínio e à sua natureza adesiva sob calor e pressão. A formação de aresta postiça altera a geometria efetiva da ferramenta, resultando em acabamento superficial ruim, aumento das forças de corte e eventual falha da ferramenta.
- Acabamento superficial e qualidade das arestas: O alumínio permite obter um excelente acabamento superficial, mas apenas quando as condições de usinagem são otimizadas. Se as taxas de avanço e velocidade forem muito baixas, a ferramenta pode friccionar em vez de cortar, causando manchas e um acabamento fosco. Por outro lado, estratégias de corte inadequadas podem levar à formação de rebarbas nas arestas.
Ao reconhecer as diferenças entre as ligas e antecipar o comportamento do alumínio durante a usinagem, os operadores podem controlar melhor a evacuação de cavacos, minimizar o desgaste da ferramenta e obter acabamentos superficiais superiores. Esse conhecimento fundamental prepara o terreno para a seleção de equipamentos, ferramentas e parâmetros de corte adequados, resultando em processos de fresagem de alumínio mais eficientes e confiáveis. Uma sólida compreensão do comportamento do alumínio permite que os operadores antecipem problemas comuns de usinagem e ajustem sua abordagem de acordo.
Principais desafios na usinagem CNC de alumínio
Embora o alumínio seja amplamente valorizado por sua usinabilidade e versatilidade, seu comportamento é muito diferente de materiais não metálicos comumente processados em roteadores CNC. Sua tendência a gerar calor, formar cavacos longos, aderir às ferramentas de corte e exigir maior rigidez da máquina introduz uma série de desafios que podem afetar rapidamente a qualidade da usinagem se não forem gerenciados adequadamente. Ao compreender esses desafios em detalhes, os operadores podem antecipar melhor os problemas de usinagem e desenvolver estratégias mais confiáveis para um desempenho consistente.
Desgaste da ferramenta e acúmulo de material na aresta (BUE)
O desgaste da ferramenta na usinagem CNC de alumínio está intimamente ligado à formação de aresta postiça (BUE, na sigla em inglês), um fenômeno comum em que o material de alumínio adere à aresta de corte sob calor e pressão. Ao contrário do desgaste gradual observado em materiais mais duros, a BUE pode se formar e romper de maneira imprevisível, afetando significativamente a estabilidade do corte.
- Causas da aderência do alumínio às ferramentas: O alumínio tende a aderir às ferramentas de corte principalmente devido ao calor e atrito excessivos na interface de corte. Quando as velocidades de rotação são muito altas ou as taxas de avanço são muito baixas, a ferramenta pode friccionar em vez de cortar, gerando calor adicional que amolece o material e promove a aderência. Esse problema é ainda agravado pela má evacuação de cavacos, onde cavacos longos e contínuos são recortados e pressionados contra a superfície da ferramenta. Além disso, ferramentas cegas ou com revestimento inadequado aumentam o atrito, facilitando o acúmulo de alumínio e a formação de aresta postiça.
- Impacto na Qualidade de Corte e Vida Útil da Ferramenta: A presença de aresta postiça degrada significativamente o desempenho da usinagem, alterando a geometria efetiva da ferramenta de corte. Isso leva a um acabamento superficial ruim, incluindo manchas e formação de rebarbas, além de reduzir a precisão dimensional. À medida que a aresta postiça se forma e se rompe de maneira irregular, ela introduz forças de corte instáveis, que podem causar vibração e trepidação. Com o tempo, essa instabilidade acelera o desgaste da ferramenta, aumenta o risco de quebra e, em última análise, reduz a eficiência e a confiabilidade geral da usinagem.
Problemas de gerenciamento de calor
Na usinagem CNC de alumínio, o gerenciamento térmico é um dos fatores mais críticos que influenciam a estabilidade da usinagem e a qualidade da superfície. Embora o alumínio tenha uma condutividade térmica relativamente alta, o calor excessivo ainda pode se acumular na interface de corte devido ao atrito, parâmetros de corte inadequados ou evacuação ineficiente de cavacos.
- Atrito e acúmulo de calor: O calor na usinagem de alumínio é gerado principalmente pelo atrito entre a ferramenta de corte e o material. Quando as taxas de avanço são muito baixas ou as velocidades de rotação do fuso são muito altas, a ferramenta pode raspar na superfície em vez de cortar de forma limpa, aumentando significativamente o atrito. A má evacuação de cavacos também pode agravar o problema, pois os cavacos recortados geram calor adicional na zona de corte. Com o tempo, esse acúmulo de calor localizado amolece o alumínio e aumenta sua tendência a aderir à ferramenta, amplificando ainda mais a instabilidade da usinagem.
- Risco de danos à ferramenta e deformação do material: O calor excessivo não só acelera o desgaste da ferramenta, como também pode levar à sua falha prematura. Altas temperaturas enfraquecem as arestas de corte, especialmente em ferramentas de metal duro, tornando-as mais suscetíveis a lascas ou quebras. Ao mesmo tempo, o alumínio superaquecido pode perder a estabilidade dimensional, resultando em manchas na superfície, bordas deformadas ou perda de precisão. Em casos extremos, a expansão térmica da peça também pode afetar as tolerâncias, dificultando a obtenção de dimensões finais precisas.
Problemas de evacuação de chips
O comportamento dos cavacos afeta diretamente a estabilidade do corte, a geração de calor e a qualidade da superfície. Ao contrário de materiais frágeis que se quebram em pequenos fragmentos, o alumínio tende a formar cavacos longos e contínuos que podem interferir facilmente no processo de corte se não forem removidos adequadamente da trajetória da ferramenta.
- Recorte de cavacos: O recorte ocorre quando os cavacos não são removidos da área de corte e, em vez disso, são cortados várias vezes pela ferramenta. Isso leva a um ciclo de atrito desnecessário e geração de calor, o que degrada rapidamente o desempenho do corte. Os cavacos recortados podem riscar a superfície da peça, reduzir a precisão dimensional e aumentar o desgaste da ferramenta. Na usinagem de alumínio, esse problema é especialmente grave porque o material amolece com o calor e se torna ainda mais propenso a aderir, agravando ainda mais o problema.
- Entupimento de cavacos nas ranhuras: O entupimento de cavacos ocorre quando cavacos de alumínio se acumulam dentro das ranhuras da ferramenta e restringem a ação de corte adequada. Uma vez entupida, a ferramenta perde a capacidade de evacuar novos cavacos de forma eficaz, resultando em maior resistência ao corte, vibração e potencial quebra da ferramenta. Em casos graves, as ranhuras entupidas podem interromper completamente a eficiência de corte e danificar tanto a ferramenta quanto a peça de trabalho.
Obtenção de um acabamento superficial de alta qualidade
Embora o alumínio permita excelentes acabamentos, condições de usinagem inadequadas frequentemente levam a defeitos visíveis. Entre os problemas mais comuns estão a formação de rebarbas, bordas ásperas e perda de precisão dimensional, todos intimamente ligados à condição da ferramenta, à estratégia de corte e à estabilidade da máquina.
- Formação de rebarbas: Na usinagem de alumínio, elas são geralmente causadas por deflexão da ferramenta, arestas de corte cegas ou combinações inadequadas de avanço e velocidade. Quando a ferramenta rasga o material em vez de cortá-lo de forma limpa, o excesso de metal é empurrado para fora em vez de ser removido, resultando em rebarbas. Estas não apenas afetam a qualidade visual da peça, como também exigem pós-processamento adicional, aumentando o tempo e o custo de produção.
- Bordas irregulares e baixa precisão dimensional: Bordas irregulares ocorrem quando o processo de corte se torna instável, frequentemente devido a vibração, desgaste da ferramenta ou parâmetros de usinagem incorretos. Em vez de produzir um corte suave e contínuo, a ferramenta pode vibrar ou espalhar o material, deixando uma superfície irregular. Ao mesmo tempo, baixa rigidez ou forças de corte inconsistentes podem levar a desvios da trajetória da ferramenta planejada, resultando em menor precisão dimensional.
Rigidez e estabilidade da máquina
Como o alumínio exige forças de corte maiores do que a madeira ou o plástico, qualquer falta de rigidez estrutural no sistema CNC pode se traduzir rapidamente em vibração, trepidação e redução da precisão. Isso faz com que a rigidez não seja apenas um fator de desempenho, mas um requisito fundamental para o sucesso da usinagem de alumínio.
- Vibração e trepidação: A vibração e a trepidação ocorrem quando a ferramenta de corte e a estrutura da máquina não conseguem manter um contato estável com o material durante o corte. Na usinagem de alumínio, isso geralmente é causado por carga excessiva no fuso, rigidez insuficiente da máquina ou configurações inadequadas de avanço e velocidade. Uma vez iniciada a vibração, ela cria um ambiente de corte instável que leva a um acabamento superficial ruim, marcas de ferramenta irregulares e desgaste acelerado da ferramenta. A trepidação também pode amplificar as forças de corte de forma imprevisível, reduzindo ainda mais a precisão da usinagem e aumentando o risco de danos à ferramenta.
- Limitações das fresadoras CNC leves: As fresadoras CNC leves são geralmente projetadas para madeira, plásticos e outros materiais macios, o que significa que suas estruturas e sistemas de movimento nem sempre são otimizados para o corte de metal. Quando usadas para alumínio, essas máquinas podem ter dificuldades para absorver as forças de corte de forma eficaz, resultando em flexão ou micromovimentos durante a operação. Essa falta de rigidez limita a profundidade de corte, as taxas de avanço e a qualidade da superfície.
Para usinar alumínio com sucesso em CNC, é fundamental antecipar e gerenciar esses desafios, em vez de reagir a eles somente após o surgimento de problemas. Ao compreender como o alumínio interage com as ferramentas, máquinas e parâmetros de corte, os operadores podem tomar decisões mais embasadas e reduzir a probabilidade de defeitos. Uma compreensão clara desses desafios principais estabelece as bases para a aplicação de práticas recomendadas eficazes, permitindo, em última análise, resultados de usinagem de alumínio mais eficientes, precisos e confiáveis.
Requisitos de máquina para fresagem de alumínio
O sucesso na usinagem CNC de alumínio depende não apenas das ferramentas e parâmetros de corte, mas também, e muito, da capacidade da própria máquina. Comparado com a usinagem de madeira ou plástico, o alumínio impõe exigências significativamente maiores em termos de rigidez, desempenho do fuso, precisão de movimento e estabilidade da fixação da peça. Compreender esses requisitos é fundamental para selecionar ou configurar um sistema CNC que possa fornecer cortes limpos, precisão confiável e vida útil da ferramenta aceitável ao trabalhar com alumínio.
Roteador CNC vs. Fresadora CNC
Embora as fresadoras e os roteadores CNC sigam princípios semelhantes de fabricação digital, seu projeto estrutural, rigidez e aplicações pretendidas variam significativamente. Essas diferenças influenciam diretamente o desempenho de corte, a qualidade da superfície e a gama de peças de alumínio que cada máquina pode processar.
- Principais diferenças em estrutura e capacidade: As fresadoras CNC são geralmente construídas com estruturas robustas e rígidas de ferro fundido ou aço, projetadas para suportar altas forças de corte e manter extrema precisão durante a remoção de metal. Elas utilizam velocidades de fuso mais baixas com torque mais alto, o que as torna adequadas para cortes profundos e usinagem contínua de materiais duros. Em contraste, os roteadores CNC são geralmente mais leves, mais rápidos e otimizados para corte em alta velocidade de materiais mais macios, como madeira, plástico e espuma. Suas estruturas tipo pórtico priorizam a velocidade e a área de trabalho em detrimento da rigidez absoluta, o que pode impor limitações na usinagem de metais como o alumínio.
- Quando uma fresadora CNC é adequada para alumínio: Apesar de suas limitações, as fresadoras CNC podem usinar alumínio com sucesso sob as condições adequadas. Elas são indicadas para chapas finas de alumínio, componentes leves, gravação e peças não estruturais onde as forças de corte são relativamente baixas. Fresadoras CNC industriais de alta qualidade, com estruturas reforçadas, acionamentos por fuso de esferas e eixos de alto desempenho, são muito mais bem equipadas para o trabalho com alumínio do que máquinas de nível básico. Nesses casos, a usinagem de alumínio se torna um processo controlado, em vez de uma tarefa de remoção de material pesada, permitindo que as fresadoras produzam resultados precisos e limpos dentro de seus limites operacionais.
Características essenciais da máquina
A obtenção de resultados consistentes e de alta qualidade na usinagem CNC de alumínio depende muito das capacidades essenciais da própria máquina. Ao contrário de materiais mais macios, o alumínio exige um equilíbrio entre velocidade, estabilidade e precisão. Se algum desses elementos estiver em falta, problemas como vibração, desgaste da ferramenta e acabamento superficial ruim podem surgir rapidamente.
- Alta velocidade de rotação com torque suficiente: Uma alta velocidade de rotação ajuda a manter a formação adequada de cavacos e reduz a resistência ao corte, enquanto um torque suficiente garante que a ferramenta mantenha forças de corte estáveis sob carga. Se a velocidade de rotação for muito baixa, o corte pode se tornar ineficiente e causar atrito, enquanto um torque insuficiente pode causar travamento ou remoção inconsistente de material. Um eixo bem balanceado permite um corte suave em diferentes profundidades e condições de avanço.
- Construção com estrutura rígida: Uma estrutura sólida minimiza a vibração, a deflexão e a flexão estrutural durante o corte, fatores comuns que causam vibrações indesejadas e acabamento superficial ruim. Máquinas com estruturas leves ou pouco reforçadas tendem a absorver mal as forças de corte, resultando em instabilidade. Uma estrutura rígida garante que as forças de corte sejam adequadamente suportadas, permitindo uma usinagem mais agressiva, porém controlada, sem sacrificar a precisão.
- Sistema de Movimento de Precisão: O sistema de movimento determina a precisão e a suavidade com que a máquina segue os percursos de ferramenta programados. Para fresagem de alumínio, componentes como fusos de esferas, guias lineares e sistemas servo ou de passo de alta qualidade são essenciais. Esses elementos ajudam a manter a precisão posicional e a reduzir a folga mecânica durante o corte. Um sistema de movimento preciso garante taxas de avanço consistentes e movimentos suaves da ferramenta.
Considerações sobre fixação de trabalho
Como o alumínio gera forças de corte maiores do que materiais mais macios, mesmo um leve movimento da peça pode resultar em acabamento superficial ruim, imprecisão dimensional ou até mesmo danos à ferramenta. Uma configuração estável e segura garante que todas as forças de corte sejam absorvidas adequadamente pela estrutura da máquina, em vez de serem transferidas para a peça.
- Mesas a vácuo vs. grampos mecânicos: As mesas a vácuo são comumente usadas em fresamento CNC para madeira e plástico, mas sua eficácia se torna limitada na usinagem de alumínio. Embora ofereçam configuração rápida e uma superfície de trabalho limpa, os sistemas de fixação a vácuo frequentemente têm dificuldade em gerar força suficiente para resistir às cargas laterais de corte produzidas durante a usinagem de alumínio. Os grampos mecânicos, por outro lado, proporcionam um método de fixação muito mais confiável e rígido para alumínio. Ao fixar fisicamente a peça de trabalho à mesa da máquina, os grampos podem suportar forças de corte maiores e reduzir o risco de movimentação durante a usinagem.
- Prevenção de vibrações e movimentos: Qualquer instabilidade na peça pode amplificar as vibrações de corte, resultando em marcas de vibração, acabamento superficial ruim e desgaste acelerado da ferramenta. Para minimizar esses riscos, a peça deve ser apoiada o mais próximo possível da zona de corte, com força de fixação distribuída uniformemente para evitar distorções. O uso de um dispositivo de fixação adequado, a adição de placas de apoio descartáveis e a garantia de superfícies de contato limpas e planas contribuem para melhorar a estabilidade.
O sucesso da usinagem CNC de alumínio depende muito da capacidade da máquina de manter a estabilidade sob carga, proporcionando movimentos precisos e controlados. Ao garantir que o sistema CNC atenda aos requisitos fundamentais para a usinagem de alumínio, os operadores podem melhorar significativamente a confiabilidade do processo e a qualidade das peças. Uma máquina devidamente equipada e bem configurada constitui a base para uma usinagem eficiente de alumínio, permitindo um desempenho de corte mais suave e resultados de produção mais consistentes.
Seleção de ferramentas de corte para fresagem de alumínio
A seleção das ferramentas de corte corretas é um dos fatores mais críticos na usinagem CNC de alumínio. A natureza macia, porém dúctil, do alumínio, juntamente com sua tendência a formar arestas postiças e gerar calor, exige ferramentas especializadas para alcançar resultados ótimos. Seja para cortes de desbaste, operações de acabamento ou gravações detalhadas, o material, a geometria e o tipo da ferramenta influenciam diretamente a eficiência de corte, o acabamento superficial e a vida útil da ferramenta. A escolha correta da ferramenta não só garante um melhor desempenho de corte, como também minimiza problemas como arestas postiças, desgaste da ferramenta e acabamento superficial insatisfatório.
Material de ferramenta
A escolha do material correto para ferramentas de corte é fundamental para alcançar o desempenho ideal na usinagem, especialmente ao trabalhar com alumínio. As propriedades do material da ferramenta afetam diretamente sua resistência ao desgaste, tolerância ao calor e eficiência geral no corte de alumínio.
- Ferramentas de metal duro: O metal duro é o material mais recomendado para o corte de alumínio devido à sua excelente dureza, resistência ao desgaste e capacidade de manter arestas de corte afiadas. As ferramentas de metal duro suportam temperaturas mais elevadas e mantêm a precisão mesmo em altas velocidades de corte.
- Ferramentas de aço rápido (HSS): Embora não sejam tão duráveis quanto as de metal duro, as ferramentas de HSS podem ser usadas para usinagem de alumínio em peças mais leves e em baixa velocidade. Elas são menos caras, mas se desgastam mais rapidamente, o que as torna menos adequadas para aplicações de alto desempenho.
Geometria da ferramenta
As propriedades únicas do alumínio, como sua tendência a formar aresta postiça (BUE) e sua capacidade de produzir cavacos longos, exigem uma consideração cuidadosa da geometria da ferramenta para alcançar resultados ótimos.
- Número de canais: Ferramentas com menos canais (por exemplo, 2 canais ou um único canal) são ideais para alumínio, pois permitem melhor evacuação de cavacos e reduzem a probabilidade de recorte. Mais canais podem causar entupimento, especialmente ao trabalhar com alumínio, que forma cavacos longos.
- Formato da ferramenta: Para cortes mais suaves, ferramentas com um ângulo de ataque maior são preferíveis, pois reduzem as forças de corte e ajudam a obter um acabamento superficial mais limpo. Bordas afiadas com um ângulo de ataque positivo elevado reduzem a tendência do material a aderir à ferramenta.
- Revestimentos: Revestimentos especializados, como TiN (nitreto de titânio), TiAlN (nitreto de titânio e alumínio) ou ZrN (nitreto de zircônio), podem aumentar ainda mais a vida útil da ferramenta, proporcionando melhor resistência ao calor, reduzindo o atrito e minimizando a tendência do alumínio de aderir à ferramenta.
Tipo de ferramenta
O tipo de ferramenta escolhido pode impactar significativamente a velocidade, a precisão e a qualidade do produto final. A escolha da ferramenta para fresagem CNC de alumínio depende muito das necessidades específicas do projeto, como o tipo de corte necessário, o nível de detalhe e o volume de material a ser removido.
- Fresas de topo: Fresas de topo de metal duro com fundo plano e geometria de corte ascendente ou descendente são comumente usadas para fresar alumínio. As fresas de corte ascendente permitem a remoção eficiente de cavacos, enquanto as fresas de corte descendente podem proporcionar melhores acabamentos superficiais, empurrando o material para dentro da peça.
- Fresas de topo esféricas: Para contornos 3D ou cortes de acabamento, as fresas de topo esféricas são comumente usadas para obter superfícies curvas e suaves com marcas mínimas da ferramenta.
- Brocas em V: Para gravação ou trabalhos de detalhes finos, as brocas em V oferecem precisão com ângulos agudos e são ideais para desenhos detalhados ou letras.
Tamanho da ferramenta de corte
O tamanho da ferramenta influencia a eficiência de corte, o acabamento superficial, a evacuação de cavacos e a estabilidade geral da usinagem. Ferramentas maiores são ideais para remoção rápida de material e cortes de desbaste, enquanto ferramentas menores são mais adequadas para operações de precisão, detalhamento e acabamento. O comprimento da ferramenta também deve ser escolhido com base na espessura da peça e na profundidade de corte para evitar deflexão ou flexão da ferramenta, o que pode levar a cortes imprecisos e acabamento superficial ruim.
A seleção da ferramenta de corte correta para fresagem CNC de alumínio é essencial para equilibrar desempenho, eficiência e vida útil da ferramenta. Com o material, a geometria e o tamanho certos, os operadores podem minimizar o acúmulo de calor, reduzir o desgaste da ferramenta e obter cortes limpos e precisos. Ao tomar decisões informadas com base nas necessidades específicas de cada projeto, os operadores podem maximizar a eficiência da usinagem e alcançar resultados superiores, minimizando problemas relacionados à ferramenta, como desgaste excessivo e acabamento superficial ruim.
Parâmetros de corte ideais para fresagem de alumínio
Na usinagem CNC de alumínio, obter os melhores resultados possíveis depende da seleção correta dos parâmetros de corte. O alumínio, por ser um material relativamente macio em comparação com outros metais, apresenta desafios e oportunidades únicos na usinagem. Embora seja relativamente macio, o alumínio pode ser usinado em velocidades e taxas de avanço mais altas, mas configurações inadequadas podem levar a problemas como superaquecimento, acabamento superficial ruim ou desgaste da ferramenta. Compreender e otimizar esses parâmetros é fundamental para obter resultados suaves, precisos e com bom custo-benefício.
Velocidade do fuso (RPM)
A velocidade de rotação do fuso refere-se à velocidade de rotação da ferramenta de corte e é um dos parâmetros mais críticos para se obter uma usinagem de alumínio eficiente e eficaz. Devido à dureza relativamente baixa do alumínio, ele pode ser usinado em velocidades de rotação do fuso muito mais altas em comparação com materiais mais duros. No entanto, selecionar uma velocidade de rotação do fuso ideal ajuda a evitar problemas como desgaste excessivo da ferramenta ou remoção inadequada de cavacos. Aqui estão as diretrizes gerais:
- Para ferramentas de metal duro: as velocidades geralmente variam de 10,000 a 24,000 RPM, dependendo do diâmetro da ferramenta e da operação de usinagem.
- Para ferramentas HSS: Geralmente, recomenda-se o uso de velocidades mais baixas (em torno de 6,000 a 12,000 RPM) devido à menor tolerância ao calor.
- Fatores que afetam a velocidade: O material da ferramenta, o diâmetro da ferramenta e a profundidade de corte influenciam a velocidade ideal do fuso. Ferramentas maiores geralmente exigem velocidades mais baixas para evitar o superaquecimento, enquanto ferramentas menores podem suportar rotações por minuto (RPM) mais altas.
Taxa de alimentação (IPM)
A taxa de avanço refere-se à velocidade com que a ferramenta de corte se move através do material ao longo dos eixos X, Y ou Z. Uma taxa de avanço mais alta permite uma remoção de material mais rápida, mas requer balanceamento com a velocidade do fuso para manter as condições de corte ideais. Se a taxa de avanço for muito alta, pode levar a um acabamento superficial ruim, desgaste excessivo da ferramenta ou até mesmo quebra da ferramenta. Por outro lado, uma taxa de avanço muito lenta pode aumentar o tempo de corte e causar superaquecimento. Aqui estão as diretrizes gerais:
- Cortes leves: Para acabamentos ou cortes leves, as taxas de avanço são normalmente definidas na faixa de 100 a 300 polegadas por minuto (IPM).
- Cortes pesados: Para operações de desbaste ou cortes mais profundos, as taxas de avanço podem variar de 50 a 100 IPM, dependendo do tamanho da ferramenta de corte, da velocidade do fuso e da espessura do material.
- Carga de cavacos: A taxa de avanço deve ser ajustada para manter uma carga de cavacos ideal por dente, o que ajuda a evitar o desgaste da ferramenta e a obter um acabamento liso.
Profundidade do corte
A profundidade de corte refere-se à espessura do material removido pela ferramenta em uma única passada. Esse parâmetro permite uma remoção eficiente de material sem sobrecarregar a ferramenta ou a máquina. Na usinagem de alumínio, a profundidade de corte pode variar significativamente dependendo da espessura do material e da resistência da ferramenta. Para operações de desbaste, cortes mais profundos podem ser realizados, enquanto cortes de acabamento devem ser normalmente mais rasos para manter um acabamento superficial de alta qualidade. Aqui estão as diretrizes gerais:
- Desbaste: A profundidade de corte normalmente varia de 0.25" a 0.75", dependendo da ferramenta e da rigidez da máquina.
- Acabamento: Cortes superficiais, geralmente na faixa de 0.05" a 0.2", são preferíveis para obter um acabamento de superfície liso e evitar a deflexão da ferramenta.
- Fatores: A rigidez da máquina e o tamanho da ferramenta desempenham papéis significativos na determinação da profundidade máxima de corte que pode ser realizada sem comprometer a precisão.
Carga de cavacos (por dente)
A taxa de remoção de cavacos é a quantidade de material removida por cada aresta de corte por revolução da ferramenta. Ela está diretamente relacionada à taxa de avanço e à velocidade de rotação do fuso, e desempenha um papel fundamental para garantir um corte eficiente e evitar danos tanto à ferramenta quanto ao material. Uma taxa de remoção de cavacos ideal evita problemas como deflexão da ferramenta, geração excessiva de calor e acabamento superficial ruim. Aqui estão as diretrizes gerais:
- Para ferramentas de metal duro: A taxa típica de remoção de cavacos para ferramentas de metal duro varia de 0.001" a 0.003" por dente, dependendo do diâmetro da ferramenta e da aplicação.
- Para ferramentas HSS: A carga de cavacos é geralmente um pouco menor, em torno de 0.001" a 0.002" por dente.
- Importância da Manutenção da Carga de Cavacos: Uma carga de cavacos adequada garante que a ferramenta esteja suficientemente engatada para remover material de forma eficiente sem ficar sobrecarregada, ajudando a prolongar a vida útil da ferramenta e a reduzir problemas relacionados ao atrito.
Fluido de corte e resfriamento
Embora o alumínio não seja tão propenso ao acúmulo de calor quanto metais mais duros, os fluidos de corte e os sistemas de refrigeração ainda são importantes para o controle térmico, a melhoria do acabamento superficial e o prolongamento da vida útil da ferramenta. Uma refrigeração eficaz ajuda a prevenir a deformação térmica do material e da ferramenta, além de garantir a remoção eficiente dos cavacos.
- Fluidos de corte: Fluidos de corte solúveis em água ou sistemas de jato de ar são frequentemente usados na usinagem de alumínio. O uso do fluido de corte correto pode melhorar as velocidades de corte e os acabamentos superficiais, reduzindo o atrito e o calor.
- Corte a seco: Em alguns casos, o corte a seco pode ser empregado com a devida evacuação de cavacos, mas isso geralmente leva a um maior desgaste da ferramenta e à redução da qualidade do acabamento em aplicações de alta velocidade.
O sucesso na usinagem de alumínio depende da seleção criteriosa dos parâmetros de corte, que devem estar alinhados tanto com as propriedades do material quanto com o resultado desejado. A combinação ideal de velocidade do fuso, avanço, profundidade de corte, taxa de cavacos e técnicas de refrigeração garante uma remoção de material uniforme, acabamentos superficiais de alta qualidade e maior vida útil da ferramenta. Ao ajustar esses parâmetros com base nas necessidades específicas da peça de alumínio e nas capacidades do sistema CNC, os operadores podem obter um desempenho de usinagem otimizado, minimizando custos e evitando problemas como desgaste excessivo da ferramenta ou baixa precisão dimensional.
Dicas de programação e estratégias de trajetória de ferramenta
Estratégias eficazes de trajetória de ferramenta e programação precisa são fundamentais para alcançar resultados de alta qualidade na usinagem CNC de alumínio. O alumínio, com sua natureza relativamente macia, porém dúctil, apresenta desafios únicos, como o controle do acúmulo de calor, a prevenção do desgaste da ferramenta e a garantia de um acabamento superficial liso. Ao selecionar as estratégias de trajetória de ferramenta e as técnicas de programação corretas, os operadores podem otimizar as taxas de remoção de material, minimizar o estresse na máquina e prolongar a vida útil da ferramenta.
Desbaste adaptativo versus fresagem convencional
O desbaste adaptativo e a fresagem convencional são duas estratégias distintas de trajetória de ferramenta utilizadas na usinagem CNC. Cada uma apresenta vantagens dependendo da aplicação e do tipo de material a ser usinado.
- Desbaste adaptativo: Esta técnica utiliza uma trajetória de ferramenta que varia o nível de contato com a ferramenta dependendo da geometria do material a ser removido. Ela mantém uma carga de cavacos constante em toda a extensão da ferramenta, resultando em uma remoção de material mais eficiente. O desbaste adaptativo é ideal para operações de desbaste em alumínio, pois permite cortes mais profundos e taxas de avanço mais altas, minimizando o estresse na ferramenta e o acúmulo de calor.
- Fresamento convencional: O fresamento convencional envolve o corte pelo método tradicional, onde a ferramenta de corte se move na direção oposta à do avanço do material. Essa técnica é normalmente usada para cortes rasos ou quando se requer um acabamento superficial específico. No entanto, ela costuma gerar mais calor e desgaste da ferramenta em comparação com o desbaste adaptativo, especialmente ao trabalhar com materiais macios como o alumínio.
- Dica de programação: Use o desbaste adaptativo para operações de desbaste e alta velocidade, e a fresagem convencional para cortes de acabamento onde o contato da ferramenta precisa ser minimizado.
Fresamento Subida vs. Fresamento Convencional
A fresagem concordante e a fresagem convencional são dois tipos de estratégias de fresagem que determinam a direção do movimento da ferramenta em relação à direção de avanço.
- Fresamento concordante: No fresamento concordante, a ferramenta de corte gira no mesmo sentido do movimento de avanço, o que significa que a fresa entra em contato com o material do ponto mais espesso para o mais fino. Essa abordagem reduz as forças de corte e o desgaste da ferramenta, além de proporcionar melhor remoção de cavacos, o que é especialmente benéfico na usinagem de alumínio.
- Fresagem convencional: Na fresagem convencional, a ferramenta de corte move-se contra o avanço do material, o que significa que a ferramenta entra no material em seu ponto mais fino e sai no mais espesso. Embora esse método possa oferecer melhor controle para certas operações, ele normalmente gera mais calor e forças de corte, o que pode resultar em desgaste mais rápido da ferramenta e potencial distorção da peça.
- Dica de programação: Ao usinar alumínio, utilize a fresagem concordante para uma melhor remoção de material, especialmente em operações de alta velocidade, pois ela ajuda a reduzir o acúmulo de calor e proporciona cortes mais suaves.
Técnicas de entrada e saída
Essas técnicas são especialmente importantes na usinagem de metais macios como o alumínio, que são propensos ao acúmulo de calor e à adesão do material à ferramenta.
- Técnicas de entrada: A entrada helicoidal consiste na entrada da ferramenta no material em um movimento espiral, o que reduz o impacto na ferramenta e no material. É particularmente eficaz para furos ou cavidades profundas, pois evita a deflexão da ferramenta e minimiza as forças de corte no início do corte. A entrada em rampa consiste na entrada gradual da ferramenta no material ao longo de uma trajetória inclinada, reduzindo a carga de corte inicial. É ideal para cortes rasos e permite uma entrada suave e controlada.
- Técnicas de Saída: Na saída linear, a ferramenta sai do material em linha reta. É frequentemente usada para fazer pequenos ajustes ou para acabamentos de corte. A saída helicoidal envolve a retração gradual da ferramenta em um movimento espiral, o que ajuda a reduzir o risco de formação de rebarbas ou desgaste excessivo da ferramenta.
- Dica de programação: Use entrada helicoidal ou em rampa para cortes profundos e usinagem delicada, e estratégias de saída linear ou helicoidal para garantir superfícies lisas e sem rebarbas nos cortes de acabamento.
Como Evitar Erros Comuns de Programação
Uma programação adequada é fundamental para garantir que as operações de fresagem de alumínio sejam eficientes e produzam peças de alta qualidade. Aqui estão alguns erros comuns de programação que devem ser evitados:
- Velocidades de corte muito altas: Embora o alumínio possa ser usinado em altas velocidades, velocidades de corte excessivas podem levar ao desgaste prematuro da ferramenta, acabamentos superficiais ruins e acúmulo excessivo de calor. Sempre ajuste a velocidade do fuso de acordo com o tamanho da ferramenta, a espessura do material e a operação de corte. Utilize as diretrizes do fabricante para velocidades de corte ideais.
- Seleção incorreta do percurso da ferramenta: Escolher a estratégia de percurso errada, como usar fresamento convencional em vez de desbaste adaptativo, pode resultar em taxas de remoção de material mais lentas, estresse desnecessário na ferramenta e precisão reduzida. Escolha a estratégia de percurso apropriada com base na tarefa de usinagem específica, como desbaste adaptativo para desbaste e fresamento convencional para acabamento.
- Sobrecarga da ferramenta: Usar um espaçamento entre a ferramenta (avanço ou recuo) muito grande pode causar forças de corte excessivas, deflexão da ferramenta e baixa qualidade da superfície, especialmente ao usinar materiais mais macios, como o alumínio. Mantenha os valores de avanço e recuo adequados de acordo com o tamanho da ferramenta e a rigidez da máquina. Para desbaste, use avanços maiores e, para acabamento, avanços menores para obter melhor qualidade da superfície.
- Não considerar o desgaste da ferramenta: Não ajustar os percursos da ferramenta para compensar o desgaste pode levar a cortes imprecisos, acabamentos ruins e eventual falha da ferramenta. Verifique regularmente a condição da ferramenta e ajuste os parâmetros do percurso ou troque de ferramenta quando necessário.
- Dica de programação: Sempre simule os percursos da ferramenta no seu software CNC antes de executar a operação real para verificar possíveis problemas, como colisões de ferramentas, avanços inadequados e forças de corte incorretas.
Dominar as estratégias de trajetória da ferramenta e as técnicas de programação ajuda a alcançar resultados de usinagem ideais na fresagem de alumínio. Ao utilizar estratégias como desbaste adaptativo, fresamento concordante e métodos adequados de entrada e saída, os operadores podem aumentar a eficiência da usinagem, reduzir o desgaste da ferramenta e melhorar os acabamentos superficiais. Além disso, evitar erros comuns de programação garante operações mais suaves e resultados mais previsíveis. Na fresagem CNC de alumínio, o planejamento e a programação cuidadosos da trajetória da ferramenta são essenciais para maximizar a produtividade, garantir a precisão e produzir peças de alta qualidade e com custo-benefício.
Otimização de acabamento superficial
Obter um acabamento superficial de alta qualidade é um dos aspectos mais críticos da usinagem CNC de alumínio, pois influencia diretamente tanto a aparência quanto a funcionalidade do produto final. Uma superfície lisa não só melhora o apelo estético da peça, como também aprimora seu desempenho, reduzindo o atrito, prevenindo a corrosão e garantindo um melhor encaixe na montagem. No entanto, alcançar esse acabamento ideal exige mais do que apenas selecionar a ferramenta certa; envolve o equilíbrio cuidadoso dos parâmetros de corte, das estratégias de trajetória da ferramenta e dos métodos de pós-processamento. Ao compreender e aplicar essas estratégias, os fabricantes podem garantir que suas peças de alumínio atendam aos mais altos padrões de qualidade e precisão.
Minimizar a formação de rebarbas
Rebarbas são saliências indesejadas de material que se formam ao longo das bordas ou furos de uma peça durante o processo de usinagem. Elas podem afetar não apenas o acabamento superficial, mas também a funcionalidade e a qualidade estética dos componentes de alumínio. Estratégias eficazes para minimizar a formação de rebarbas ajudam a obter bordas limpas e precisas.
- Use ferramentas afiadas e de alta qualidade: Sempre utilize ferramentas afiadas de metal duro ou revestidas para garantir cortes limpos e precisos. Substitua as ferramentas conforme forem se desgastando para evitar a formação excessiva de rebarbas.
- Ajuste os parâmetros de corte: Diminua ligeiramente a taxa de avanço e utilize velocidades de corte moderadas para evitar a geração de calor excessivo que contribui para a formação de rebarbas. Para certas operações, utilizar uma profundidade de corte ligeiramente maior pode reduzir as rebarbas, permitindo que o material seja cortado de forma limpa.
- Estratégias otimizadas para trajetórias de ferramentas: Utilize fresamento concordante em vez de fresamento convencional, pois o fresamento concordante gera menos calor e reduz a formação de rebarbas nas arestas de corte.
Técnicas de passe de finalização
A passada de acabamento final é fundamental para obter uma superfície lisa e de alta qualidade no alumínio. Essa passada refina a peça, garantindo a remoção de imperfeições das passadas de desbaste e a obtenção do acabamento desejado.
- Passes superficiais: Um passe de acabamento superficial (normalmente de 0.05" a 0.2" de profundidade) garante que o material seja cortado com o mínimo de perturbação na superfície, evitando sulcos ou deflexão da ferramenta. Cortes superficiais previnem o desgaste da ferramenta e ajudam a obter uma superfície mais lisa.
- Passo-avanço fino: Utilize um passo-avanço menor (normalmente 5 a 10% do diâmetro da ferramenta) para os passes de acabamento, a fim de eliminar marcas da ferramenta e garantir uma textura de superfície uniforme.
- Múltiplas passagens: Para superfícies complexas, realizar múltiplas passagens com espaçamento decrescente entre as peças garante um acabamento mais fino, mantendo a estabilidade da ferramenta.
- Rotações mais altas para acabamento: Aumente a velocidade do fuso durante os passes de acabamento para obter melhores taxas de remoção de material e um acabamento mais suave. O alumínio, por ser um material relativamente macio, pode ser usinado em altas velocidades sem desgaste significativo da ferramenta ou acúmulo de calor.
Opções de pós-processamento
Embora a usinagem CNC possa alcançar excelentes acabamentos superficiais em alumínio, ainda existem casos em que o pós-processamento adicional é necessário para aprimorar a aparência e o desempenho da peça. Os métodos de pós-processamento podem ser usados para suavizar ainda mais as superfícies, remover rebarbas residuais ou adicionar uma camada protetora.
- Rebarbação: Métodos manuais para remover rebarbas e arestas vivas após a usinagem. Este processo é trabalhoso, mas eficaz para pequenos lotes ou peças de precisão. Para lotes maiores ou resultados mais uniformes, equipamentos automatizados de rebarbação podem ser usados para remover rebarbas das bordas das peças e suavizar quaisquer áreas ásperas.
- Retificação ou polimento: Para peças que exigem um acabamento espelhado de alta qualidade, a retificação ou o polimento abrasivo com abrasivos finos ou compostos de polimento podem proporcionar os resultados desejados. Esse método é frequentemente utilizado para peças decorativas ou componentes que requerem altos níveis de qualidade superficial.
- Anodização para melhor acabamento e durabilidade: A anodização é um processo eletroquímico que engrossa a camada de óxido natural do alumínio, melhorando a resistência à corrosão, a dureza superficial e a aparência. Também pode adicionar cor às peças de alumínio.
A otimização do acabamento superficial durante a usinagem CNC de alumínio exige uma abordagem abrangente que inclui a seleção precisa de ferramentas, parâmetros de corte bem ajustados e estratégias de trajetória de ferramenta bem planejadas. Minimizar a formação de rebarbas, refinar o corte final com passes de acabamento adequados e incorporar técnicas de pós-processamento, como rebarbação, polimento e revestimento, pode melhorar significativamente a qualidade geral da peça. Ao aplicar esses métodos, os operadores podem não apenas aprimorar o apelo visual das peças de alumínio, mas também melhorar sua durabilidade e funcionalidade. Com a combinação certa de estratégias, obter um acabamento superficial liso e de alta qualidade na usinagem de alumínio torna-se eficiente e viável.
Considerações de segurança na usinagem CNC de alumínio
Na usinagem CNC de alumínio, a segurança deve ser sempre a principal prioridade. Embora o alumínio seja relativamente fácil de usinar em comparação com metais mais duros, o processo ainda exige o cumprimento rigoroso dos protocolos de segurança para proteger os operadores, manter o desempenho da máquina e prevenir acidentes. Medidas de segurança adequadas não apenas protegem os operadores contra lesões, mas também garantem a longevidade do equipamento e mantêm altos padrões de qualidade na usinagem.
Gestão de cavacos e riscos de incêndio
O gerenciamento adequado de cavacos pode garantir um ambiente de trabalho seguro, limpo e eficiente na usinagem CNC de alumínio. Os cavacos de alumínio são afiados, leves e podem se acumular rapidamente, representando riscos potenciais tanto para o desempenho da máquina quanto para a segurança do operador. Além disso, os cavacos de alumínio, principalmente quando combinados com certos fluidos de corte ou refrigerantes, podem ser altamente inflamáveis, aumentando o risco de incêndios se não forem manuseados corretamente.
- Sistemas de Remoção de Cavacos: Implemente um sistema confiável de evacuação de cavacos para removê-los rapidamente da máquina. Isso pode incluir o uso de jatos de ar, sistemas de vácuo ou esteiras transportadoras. Inspecione esses sistemas regularmente para garantir que estejam funcionando corretamente e evitando o acúmulo de cavacos.
- Prevenção de incêndios: Mantenha a área de trabalho livre de materiais inflamáveis e certifique-se de que haja extintores de incêndio por perto, especialmente ao usar fluidos de corte ou lubrificantes inflamáveis. Evite o acúmulo de cavacos perto de equipamentos elétricos ou fontes de calor. Limpe regularmente a máquina e a área ao redor para evitar o acúmulo de pó de alumínio.
Operação adequada da máquina
Garantir o funcionamento correto da máquina não é importante apenas para a segurança do operador, mas também para a longevidade e o desempenho do equipamento. Operação incorreta ou configuração inadequada podem levar a acidentes, danos à máquina e resultados de usinagem abaixo do esperado.
- Configuração da máquina: Antes de iniciar qualquer operação de usinagem, verifique se a fresadora CNC está configurada corretamente. Isso inclui garantir que todas as ferramentas estejam instaladas com segurança, que a peça esteja alinhada corretamente e que as configurações da máquina (como velocidade, avanço e profundidade de corte) estejam corretas. Uma máquina mal configurada pode causar quebra de ferramentas, danos à peça e até mesmo ferimentos ao operador.
- Monitoramento durante a operação: Monitore a máquina regularmente durante a operação para garantir que tudo esteja funcionando corretamente. Preste atenção a ruídos incomuns, vibrações ou desgaste das ferramentas, que podem indicar um problema. Em caso de comportamento anormal, pare a máquina imediatamente para evitar maiores danos ou riscos.
Equipamento de Proteção Individual (EPI)
Os equipamentos de proteção individual (EPIs) ajudam a proteger os operadores dos riscos presentes no ambiente de usinagem CNC. Embora as máquinas e ferramentas sejam projetadas para operar com alta eficiência, elas também apresentam riscos potenciais, como projeção de detritos, bordas afiadas, ruído e o calor gerado durante as operações de usinagem.
- Proteção Ocular: Use sempre óculos de segurança ou protetores faciais para proteger os olhos de detritos e cavacos que podem ser ejetados em alta velocidade durante a usinagem. Além disso, óculos de proteção com proteção lateral oferecem proteção extra em ambientes mais perigosos.
- Proteção auditiva: As fresadoras CNC geram níveis de ruído significativos, especialmente durante o usinagem em alta velocidade. É essencial o uso de proteção auditiva, como tampões ou protetores auriculares, para evitar danos à audição causados pela exposição prolongada a altos níveis de ruído.
- Luvas: Luvas de proteção devem ser usadas ao manusear ferramentas ou peças afiadas para evitar cortes e abrasões. No entanto, as luvas devem ser removidas durante a operação da máquina para evitar o risco de ficarem presas em peças móveis.
- Proteção respiratória: Em casos onde poeira ou lascas de alumínio possam estar em suspensão no ar, como durante processos de lixamento ou esmerilhamento, deve-se usar uma máscara contra poeira ou um respirador. Isso ajuda a proteger os operadores da inalação de partículas potencialmente nocivas que podem causar problemas respiratórios ao longo do tempo.
Na usinagem CNC de alumínio, garantir um ambiente de trabalho seguro é tão importante quanto obter cortes precisos e de alta qualidade. Ao abordar os principais fatores de segurança, os operadores podem mitigar os riscos associados à usinagem de alumínio e proteger a si mesmos, o equipamento e o espaço de trabalho. Manutenção regular, adesão aos protocolos de segurança e uso adequado de equipamentos de proteção individual contribuem para um processo de usinagem mais seguro e eficiente. Mantendo um forte foco em segurança, os fabricantes podem otimizar tanto a produtividade quanto o bem-estar dos trabalhadores, garantindo a longevidade do equipamento e a qualidade dos produtos finais.
Dicas práticas para iniciantes em fresagem CNC de alumínio
A usinagem CNC de alumínio oferece uma ampla gama de possibilidades, mas, para iniciantes, existem dicas essenciais que podem ajudar a evitar erros comuns, garantir a segurança e alcançar resultados de alta qualidade. O alumínio, embora geralmente mais fácil de usinar do que outros metais, ainda exige precisão e atenção aos detalhes. Pequenos erros nos estágios iniciais podem levar rapidamente a um acabamento superficial ruim, desgaste da ferramenta ou até mesmo danos à peça. As dicas a seguir ajudarão você a começar com confiança e aprimorar seus resultados com o tempo.
Comece com ligas de alumínio mais macias.
Para iniciantes, o ideal é começar com ligas de alumínio mais macias, como a 6061 ou a 1050. Essas ligas são mais tolerantes e fáceis de usinar, oferecendo maior margem de erro durante o aprendizado. Ligas mais macias têm menor probabilidade de causar desgaste da ferramenta ou defeitos superficiais, permitindo que você se concentre em aperfeiçoar sua técnica sem se preocupar com os desafios específicos do material.
Use configurações conservadoras e ajuste gradualmente.
Começar com parâmetros de corte conservadores é fundamental para evitar erros e garantir uma operação tranquila. Embora as máquinas CNC sejam capazes de altas velocidades e cortes agressivos, os iniciantes devem optar por taxas de avanço mais lentas, velocidades de rotação moderadas e cortes rasos. À medida que você se familiariza com a máquina, pode aumentar gradualmente esses parâmetros para melhorar a eficiência sem sacrificar a qualidade da superfície.
- Velocidade de avanço: Comece com uma velocidade de avanço moderada para garantir que a ferramenta não fique sobrecarregada.
- Velocidade do fuso: Para alumínio macio, utilize uma velocidade do fuso entre 10,000 e 15,000 RPM para evitar o superaquecimento.
- Profundidade de corte: Comece com uma profundidade de corte rasa para evitar desgaste excessivo da ferramenta e possíveis erros.
Inspecione regularmente as ferramentas para verificar se há desgaste
O desgaste das ferramentas é inevitável, especialmente na usinagem de alumínio, podendo causar redução da eficiência de corte e acabamento superficial ruim. Inspecione as ferramentas regularmente em busca de sinais de desgaste, como arestas cegas ou acúmulo de alumínio. Ferramentas cegas resultam em baixa qualidade superficial, aumento de calor e podem até causar quebra da ferramenta.
- Verifique o estado das ferramentas: Antes de cada trabalho, inspecione as lâminas de corte e certifique-se de que as ferramentas estejam afiadas e limpas.
- Substitua as ferramentas desgastadas imediatamente: Se uma ferramenta parecer desgastada ou danificada, substitua-a antes que ela afete a qualidade dos seus cortes.
Mantenha a máquina limpa e em bom estado de conservação.
Uma fresadora CNC limpa e bem conservada opera com mais eficiência e produz melhores resultados. Limpe a máquina regularmente para evitar que cavacos de alumínio obstruam o percurso da ferramenta, os sistemas de refrigeração ou outros componentes. Além da limpeza, a manutenção de rotina, como lubrificação das peças móveis, verificação de componentes soltos e recalibração da máquina, pode prevenir erros e melhorar a precisão da usinagem.
- Remoção de cavacos: Certifique-se de que os cavacos sejam removidos da máquina durante e após a operação. O acúmulo de cavacos pode causar superaquecimento ou diminuição da eficiência de corte.
- Manutenção de rotina: Verifique regularmente os componentes da máquina quanto a desgaste, aperto e alinhamento. Isso ajudará a evitar avarias inesperadas e a melhorar o desempenho a longo prazo.
Cortes de teste antes da produção em larga escala.
Uma das melhores práticas para iniciantes é sempre realizar cortes de teste em material de descarte antes de iniciar uma produção em larga escala. Os testes garantem que os parâmetros de corte, a configuração da ferramenta e o manuseio do material estejam corretos, evitando erros dispendiosos ou peças danificadas.
- Configurações de teste: Realize pequenos cortes em sucata de alumínio para verificar as taxas de avanço, velocidades do fuso e precisão do percurso da ferramenta.
- Ajuste conforme necessário: Se o corte de teste resultar em resultados indesejáveis, como bordas ásperas ou dimensões incorretas, ajuste suas configurações antes de prosseguir com a produção completa.
Desenvolver bons hábitos desde cedo é fundamental para o sucesso a longo prazo na usinagem CNC de alumínio. Ao escolher ligas de alumínio mais macias, usar configurações conservadoras, inspecionar as ferramentas regularmente, manter a área de trabalho limpa e sempre realizar cortes de teste, os iniciantes podem minimizar erros e construir uma base sólida para projetos mais avançados. À medida que você ganha experiência e confiança, poderá experimentar técnicas de usinagem mais complexas e diferentes ligas de alumínio, aprimorando suas habilidades e a qualidade do seu trabalho.
Resumir
A usinagem CNC de alumínio exige um equilíbrio cuidadoso entre a capacidade da máquina, a seleção de ferramentas, os parâmetros de corte e as estratégias de programação para lidar com desafios como acúmulo de calor, desgaste da ferramenta, evacuação de cavacos, vibração e qualidade do acabamento superficial. Embora o alumínio seja relativamente fácil de usinar em comparação com metais mais duros, a obtenção de resultados consistentes e de alta qualidade depende da aplicação das melhores práticas em todo o processo, incluindo planejamento adequado da trajetória da ferramenta, fixação estável da peça, operação segura e técnicas de acabamento apropriadas. Ao usar ferramentas bem escolhidas, parâmetros otimizados e hábitos de usinagem disciplinados, os operadores podem melhorar a eficiência, reduzir erros e produzir peças de alumínio precisas e confiáveis para uma ampla gama de aplicações. Continue lendo “ Como evitar o superaquecimento na usinagem CNC de metal? ” para reduzir significativamente o acúmulo de calor e seus efeitos negativos.
Para fabricantes ou operadores que trabalham com fresagem CNC de alumínio, consultar especialistas em usinagem CNC ou fabricantes de equipamentos é altamente recomendável para garantir a solução mais adequada e eficiente para as necessidades específicas de produção. A AccTek CNC é uma fabricante profissional de fresadoras CNC que oferece uma ampla gama de modelos de máquinas projetados para atender a diversos requisitos de aplicação, desde tarefas de usinagem padrão até demandas de produção mais especializadas e personalizadas. Com forte conhecimento técnico e configurações flexíveis de equipamentos, a AccTek CNC pode ajudar os usuários a selecionar ou personalizar soluções CNC que melhorem a estabilidade da usinagem, aumentem a eficiência e alcancem uma melhor qualidade de superfície. Ao trabalhar em estreita colaboração com um fornecedor de equipamentos confiável como a AccTek CNC, os usuários podem obter orientação mais direcionada e suporte a longo prazo, garantindo que suas operações de fresagem CNC ofereçam resultados consistentes e de alta qualidade.