
- 35-45 minuti di lettura
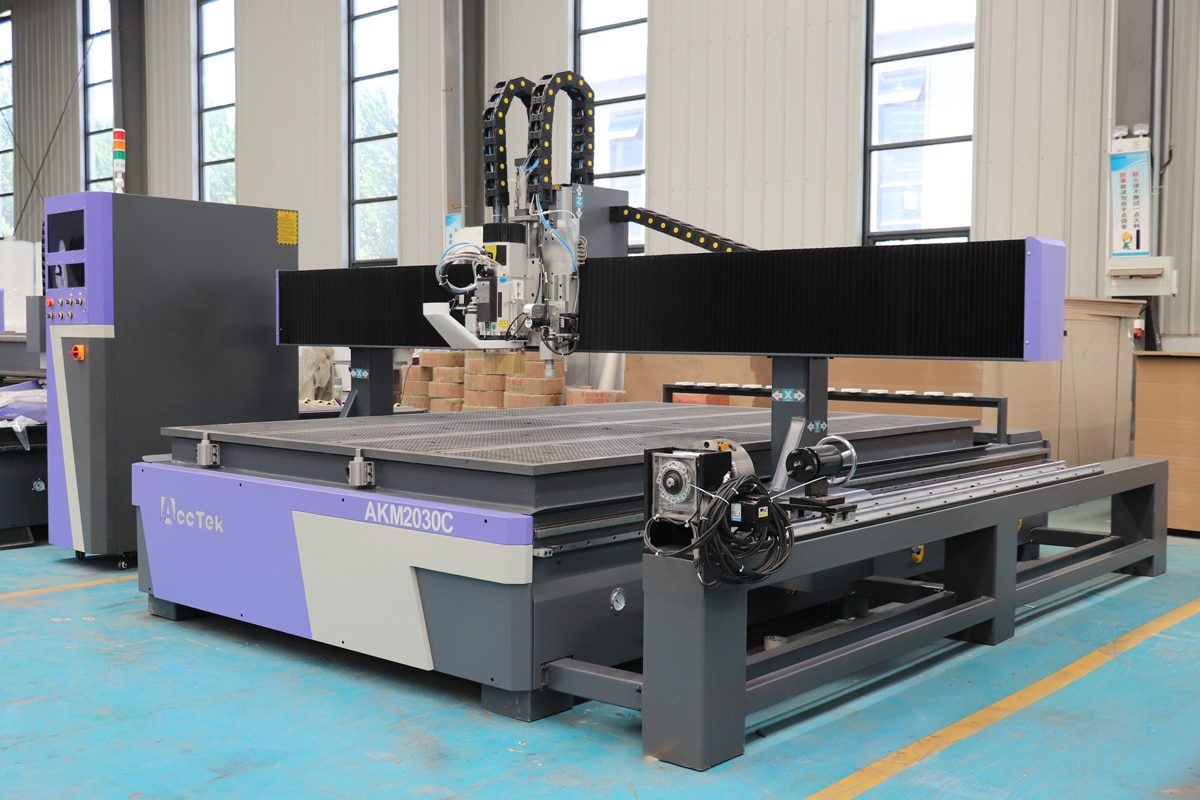
Una fresatrice CNC ad asse rotante amplia le capacità della lavorazione CNC tradizionale, consentendo alla macchina di lavorare pezzi cilindrici, curvi e tridimensionali complessi con maggiore flessibilità e precisione. Grazie all'aggiunta di un asse rotante, le fresatrici CNC possono eseguire operazioni come l'incisione attorno a cilindri, la scultura di colonne, la lavorazione di componenti per mobili e la produzione di parti decorative complesse, difficili da realizzare con i sistemi standard a 3 assi. Tuttavia, per ottenere risultati di lavorazione rotativa accurati non basta installare l'accessorio rotante. Una corretta configurazione, un software adeguato e una calibrazione precisa sono fondamentali per garantire una rotazione fluida, un posizionamento preciso e una qualità di lavorazione costante.
Piccoli errori di allineamento, altezza del centro o parametri dell'asse rotante possono causare dimensioni imprecise, superfici irregolari o difetti di lavorazione. Questa guida fornisce una panoramica dettagliata della configurazione e calibrazione di una fresatrice CNC ad asse rotante, trattando ogni aspetto, dall'installazione e dai collegamenti elettrici alle impostazioni del software, alla calibrazione degli assi e ai metodi di risoluzione dei problemi più comuni. Sia che si tratti di aggiungere un asse rotante a una fresatrice CNC esistente o di ottimizzare un sistema CNC rotante integrato, seguire le corrette procedure di configurazione contribuirà a massimizzare le prestazioni della macchina, a migliorarne la precisione e a prolungarne la durata.
Comprensione dell'asse di rotazione di una fresatrice CNC
Un asse rotante è un accessorio o un componente integrato avanzato per fresatrici CNC che consente alla macchina di ruotare un pezzo in lavorazione mentre l'utensile di taglio si muove lungo più assi. A differenza di una fresatrice CNC standard a 3 assi , che in genere si muove lungo gli assi X, Y e Z, un asse rotante introduce un ulteriore movimento rotatorio, solitamente chiamato asse A. Ciò consente alla fresatrice CNC di lavorare l'intera superficie di materiali cilindrici o di forma irregolare, creando disegni 3D complessi, contorni lisci e incisioni dettagliate con maggiore efficienza.
Che cos'è un router CNC ad asse rotante?
Una fresatrice CNC ad asse rotante è un sistema di lavorazione CNC dotato di un dispositivo rotante che blocca e ruota il pezzo in lavorazione durante la lavorazione. L'asse rotante lavora in sinergia con gli assi lineari della macchina per controllare sia la posizione che l'angolo di rotazione del materiale, consentendo operazioni come tornitura, incisione, intaglio e taglio su più lati senza riposizionare manualmente il pezzo. In una configurazione tipica, un'estremità del pezzo è fissata da un mandrino, mentre l'altra è supportata da una contropunta. Il motore rotante aziona quindi il pezzo in rotazione ad angoli precisi secondo il percorso utensile programmato. Il controllore CNC coordina il movimento rotatorio con i movimenti X, Y e Z dell'utensile di taglio, consentendo alla macchina di creare motivi continui e geometrie complesse. Rispetto alle fresatrici CNC convenzionali, le fresatrici CNC ad asse rotante offrono diversi vantaggi:
- Lavorazione di forme complesse: un asse rotante consente alla fresatrice CNC di lavorare pezzi cilindrici, curvi e di forma irregolare, difficili o impossibili da lavorare con un sistema standard a 3 assi. Permette agli utenti di creare intagli dettagliati, motivi a spirale, bordi arrotondati e contorni complessi con maggiore flessibilità di progettazione.
- Riduzione dei riposizionamenti del pezzo: un asse rotante consente al materiale di ruotare automaticamente durante la lavorazione, riducendo i tempi di setup, minimizzando gli errori di allineamento e migliorando l'efficienza complessiva della produzione.
- Maggiore precisione e uniformità di lavorazione: poiché il pezzo rimane fisso nel dispositivo di fissaggio rotante durante l'intero processo di lavorazione, il rischio di errori di posizionamento causati da serraggi ripetuti è notevolmente ridotto. Ciò contribuisce a ottenere dimensioni più precise e risultati più uniformi.
- Maggiore flessibilità di progettazione: estende le applicazioni CNC oltre la lavorazione di pannelli piani. Questa versatilità consente alle aziende di affrontare progetti più diversificati.
Principali tipologie di configurazioni dell'asse rotante
I sistemi ad assi rotanti per fresatrici CNC sono disponibili in diverse configurazioni, ognuna progettata per soddisfare differenti esigenze di lavorazione, volumi di produzione e applicazioni. La configurazione più adatta dipende da fattori quali le dimensioni del pezzo, la complessità della lavorazione, la frequenza delle operazioni di rotazione e il livello di automazione desiderato.
- Accessorio rotante a 4° asse: L'accessorio rotante a 4° asse è l'opzione più comune per le fresatrici CNC. Viene installato sul basamento della macchina e collegato al controllore CNC come asse aggiuntivo. Questo tipo è ideale per gli utenti che necessitano di capacità di lavorazione rotativa occasionali, pur mantenendo la flessibilità di una fresatrice CNC standard.
- Fresatrice CNC con asse rotante integrato: alcune fresatrici CNC sono progettate con un sistema ad asse rotante integrato. Queste macchine offrono generalmente maggiore rigidità, una configurazione più semplice e un allineamento migliore, poiché l'unità rotante è ottimizzata per la struttura della macchina. Sono adatte ai produttori che lavorano frequentemente pezzi cilindrici o tridimensionali.
- Sistema a doppio asse rotante: i sistemi CNC avanzati possono utilizzare più assi rotanti per offrire maggiore flessibilità di lavorazione. Queste configurazioni sono comunemente utilizzate per applicazioni industriali complesse che richiedono movimenti simultanei su più assi e lavorazioni 3D altamente dettagliate.
Componenti chiave di un sistema ad asse rotante
Un sistema ad asse rotante è costituito da diversi componenti meccanici ed elettronici che lavorano insieme per ruotare il pezzo in lavorazione con precisione, coordinandosi con i movimenti lineari della fresatrice CNC. Ogni componente ha una funzione specifica che contribuisce alla precisione, alla stabilità e all'efficienza della lavorazione.
- Mandrino rotante: il componente di serraggio principale che blocca saldamente un'estremità del pezzo e trasmette il movimento rotatorio dal sistema di azionamento. Assicura la stabilità del materiale durante la lavorazione e contribuisce a mantenere un posizionamento preciso, riducendo le vibrazioni e migliorando la qualità della superficie.
- Contropunta: sostiene l'estremità opposta del pezzo, soprattutto durante la lavorazione di materiali lunghi o pesanti. Mantenendo il pezzo allineato con l'asse di rotazione, migliora la stabilità, riduce al minimo la flessione e contribuisce a ottenere risultati di lavorazione più precisi.
- Motore di azionamento rotativo: fornisce la potenza necessaria per ruotare il pezzo in lavorazione secondo i comandi CNC. I motori passo-passo sono comunemente utilizzati per applicazioni standard, mentre i servomotori sono preferiti per lavorazioni di alta precisione che richiedono maggiore velocità, coppia e accuratezza di posizionamento.
- Riduttore o sistema di riduzione: collega il motore all'albero rotante e regola il rapporto tra velocità e coppia. Aumenta la forza di rotazione, migliora la precisione di posizionamento e consente all'asse rotante di gestire pezzi più pesanti e operazioni di lavorazione più impegnative.
- Albero rotante e giunto: l'albero rotante trasferisce la forza di rotazione del motore al mandrino, mentre il giunto collega il motore all'albero compensando piccoli errori di allineamento. Questi componenti devono mantenere un'elevata rigidità e precisione per garantire una rotazione fluida e prevenire imprecisioni di lavorazione.
- Staffe e dispositivi di fissaggio: Fissare l'unità dell'asse rotante al basamento della fresatrice CNC e mantenerla correttamente allineata con il sistema di coordinate della macchina. Una struttura di montaggio stabile contribuisce a prevenire movimenti, vibrazioni e problemi di allineamento durante le operazioni di lavorazione.
- Controllore e driver dell'asse rotante: Gestiscono la comunicazione tra il sistema CNC e il motore dell'asse rotante. Convertono i comandi programmati in movimenti rotatori precisi, controllando fattori quali direzione di rotazione, velocità, accelerazione e precisione di posizionamento.
Applicazioni comuni delle fresatrici CNC ad asse rotante
Le fresatrici CNC ad asse rotante ampliano significativamente le capacità della lavorazione CNC tradizionale, consentendo la lavorazione di pezzi cilindrici, curvi e tridimensionali. Grazie alla possibilità di ruotare i materiali durante le operazioni di taglio, incisione e intaglio, queste macchine sono ampiamente utilizzate nei settori che richiedono forme complesse, motivi dettagliati e lavorazioni su più lati.
- Lavorazione del legno e produzione di mobili: le fresatrici CNC ad asse rotante sono ampiamente utilizzate nelle applicazioni di lavorazione del legno per la produzione di componenti cilindrici e decorativi, come balaustre per scale, gambe di tavoli, parti di sedie, colonne e oggetti artigianali in legno. L'asse rotante consente ai produttori di creare intagli complessi, disegni a spirale e motivi simmetrici su pezzi rotondi con elevata precisione e ripetibilità.
- Produzione di strumenti musicali: nell'industria degli strumenti musicali, le fresatrici CNC ad asse rotante sono comunemente utilizzate per la produzione di componenti con superfici curve o cilindriche, tra cui manici di chitarra, fusti di batteria e altre parti di strumenti. La funzione rotativa consente una sagomatura precisa e un'incisione dettagliata, mantenendo dimensioni e qualità superficiale costanti.
- Realizzazione di insegne e incisioni 3D: i sistemi ad asse rotante sono ideali per la creazione di insegne decorative, targhette cilindriche, loghi e motivi incisi su oggetti rotondi. A differenza delle fresatrici CNC a piano fisso, le macchine ad asse rotante possono incidere in modo continuo su tutta la superficie del pezzo, rendendole adatte a prodotti personalizzati e design artistici.
- Sculture artistiche e creazioni artigianali personalizzate: artisti e artigiani utilizzano fresatrici CNC ad asse rotante per creare sculture complesse, statue e oggetti decorativi personalizzati. La possibilità di lavorare su più lati di un pezzo offre maggiore libertà creativa e consente la produzione di opere d'arte tridimensionali dettagliate con una qualità costante.
L'asse rotante è un prezioso miglioramento che trasforma una fresatrice CNC standard in una soluzione di lavorazione più versatile. Dagli accessori per il quarto asse ai sistemi integrati, le diverse configurazioni rotanti offrono opzioni per svariate esigenze di produzione, mentre componenti come il mandrino, la contropunta, il motore e il controllore lavorano insieme per garantire una rotazione precisa e una lavorazione stabile. Grazie alla sua capacità di gestire forme complesse e lavorazioni su più lati, una fresatrice CNC ad asse rotante apre nuove possibilità nella lavorazione del legno, nell'incisione e in altri settori, diventando uno strumento importante per i produttori che cercano maggiore flessibilità e produttività.
Preparazione prima dell'installazione dell'asse rotante
Una preparazione adeguata è un primo passo fondamentale prima di installare un asse rotante su una fresatrice CNC. Un processo di installazione ben pianificato non solo garantisce una perfetta integrazione tra il sistema rotante e la macchina CNC, ma riduce anche il rischio di errori di allineamento, problemi di compatibilità e guasti operativi. Prima dell'installazione, gli utenti devono verificare la compatibilità con la macchina, preparare gli strumenti necessari e ispezionare i componenti dell'asse rotante. Il completamento di queste fasi preparatorie fornisce una solida base per una calibrazione accurata, un funzionamento affidabile e prestazioni di lavorazione ottimali.
Verifica la compatibilità del router CNC
Prima di installare un asse rotante su una fresatrice CNC, è importante verificare la compatibilità della macchina con il sistema rotante. Non tutte le fresatrici CNC sono progettate per supportare accessori rotanti e i problemi di compatibilità possono influire sull'installazione, sul funzionamento e sulla precisione di lavorazione. Un'attenta verifica della struttura meccanica, dell'impianto elettrico e delle funzionalità software della macchina contribuisce a garantire una corretta integrazione dell'asse rotante.
- Compatibilità meccanica: Innanzitutto, verificare che la fresatrice CNC disponga di spazio di lavoro e opzioni di montaggio sufficienti per l'asse rotante. Il basamento della macchina deve essere sufficientemente lungo e largo per ospitare il dispositivo rotante e i pezzi da lavorare. Verificare che le staffe di montaggio possano essere fissate saldamente al piano della macchina e che il telaio della fresatrice abbia una rigidità sufficiente a supportare il peso aggiuntivo e le forze di taglio generate durante la lavorazione rotativa.
- Compatibilità del controllore: il controllore CNC deve supportare un asse rotante aggiuntivo, solitamente configurato come asse A. Verificare se il controllore dispone di un'interfaccia per l'asse e se i driver del motore esistenti possono comunicare con il motore rotante. Alcuni router CNC potrebbero richiedere driver aggiuntivi, schede di controllo o configurazioni del firmware prima di poter aggiungere un asse rotante.
- Compatibilità del motore e dei componenti elettrici: assicurarsi che il motore dell'asse rotante sia compatibile con le specifiche elettriche del router CNC, inclusi tensione, corrente e requisiti del driver. È inoltre necessario verificare i collegamenti elettrici, la capacità dell'alimentatore e il sistema di arresto di emergenza per garantire un funzionamento sicuro e stabile. Una compatibilità elettrica errata può causare prestazioni scadenti, surriscaldamento del motore o guasti al sistema di controllo.
- Compatibilità del software: il software di controllo CNC e il software CAM devono supportare le funzioni di lavorazione rotativa. Verificare che il software sia in grado di generare ed elaborare percorsi utensile rotanti e che consenta agli utenti di configurare parametri quali direzione dell'asse, passi per giro, diametro del pezzo e velocità di rotazione. Senza un adeguato supporto software, l'asse rotante potrebbe non funzionare correttamente anche se l'hardware è installato correttamente.
Preparare gli strumenti e le attrezzature necessarie
Prima di installare un asse rotante su una fresatrice CNC, preparare gli strumenti e le attrezzature necessarie può rendere il processo di installazione e calibrazione più efficiente e preciso. Avere a disposizione gli strumenti giusti contribuisce a garantire un corretto allineamento meccanico, un'installazione sicura e una regolazione precisa dei parametri dell'asse rotante. Gli strumenti necessari possono variare a seconda del modello di fresatrice CNC e del sistema rotante, ma i seguenti elementi sono generalmente indispensabili.
- Strumenti di installazione di base: per assemblare i componenti, serrare i dispositivi di fissaggio e fissare l'asse rotante al piano della fresatrice CNC sono necessari comuni utensili manuali come chiavi inglesi, set di chiavi a bussola, cacciaviti, chiavi a brugola e pinze. Questi strumenti contribuiscono a garantire che le staffe di montaggio, le viti e i collegamenti meccanici siano installati e serrati correttamente per evitare movimenti o vibrazioni durante la lavorazione.
- Strumenti di misurazione e allineamento: un calibro può essere utilizzato per misurare le dimensioni del pezzo e controllare le dimensioni dei componenti, mentre un comparatore a quadrante aiuta a misurare l'eccentricità, la precisione dell'allineamento e la concentricità tra mandrino e contropunta. Una livella o un righello di precisione possono inoltre aiutare a verificare che l'asse rotante sia posizionato correttamente rispetto alle coordinate della macchina CNC.
- Software CNC e file di configurazione: Prima di iniziare l'utilizzo, assicurarsi che il software CNC e CAM necessario sia installato e configurato. File e parametri importanti, come le impostazioni degli assi rotanti, le specifiche del motore, i rapporti di trasmissione e i post-processori, devono essere preparati in anticipo.
- Accessori di calibrazione: per verificare la precisione dell'asse rotante dopo l'installazione, sono necessari strumenti di calibrazione e materiali di prova. Un cilindro di prova, un campione o un blocco di calibrazione possono essere utilizzati per eseguire lavorazioni di prova e verificare la precisione di rotazione, la qualità della superficie e la coerenza dimensionale. Questi test aiutano a identificare gli errori dei parametri e consentono agli operatori di effettuare regolazioni di precisione prima della produzione.
Ispezionare i componenti dell'asse rotante
Prima di installare un asse rotante su una fresatrice CNC, è fondamentale ispezionare attentamente tutti i componenti per assicurarsi che siano in buone condizioni e pronti per l'uso. Un'ispezione approfondita aiuta a identificare potenziali problemi come parti danneggiate, connessioni allentate o difetti di fabbricazione che potrebbero compromettere la precisione, la stabilità e la sicurezza della lavorazione. Il controllo di ogni componente prima dell'installazione può prevenire fermi macchina imprevisti e semplificare il processo di calibrazione.
- Controllo del mandrino rotante e della contropunta: Ispezionare il mandrino rotante per assicurarsi che le ganasce di serraggio si muovano senza intoppi e possano bloccare saldamente il pezzo senza gioco eccessivo. Verificare che le superfici di presa del mandrino non presentino usura o danni che potrebbero compromettere la stabilità del pezzo. Anche la contropunta deve essere ispezionata per confermare che il punto centrale si muova senza intoppi, si blocchi saldamente e sia allineato correttamente con il mandrino.
- Esaminare il motore di azionamento e il riduttore: controllare il motore di azionamento rotativo per eventuali danni visibili, viti di fissaggio allentate o segni di usura anomala. Assicurarsi che l'albero motore ruoti senza intoppi, senza resistenza insolita o rumori anomali. Se il sistema rotativo utilizza un riduttore o un meccanismo di riduzione, ispezionarlo per eventuali perdite d'olio, connessioni allentate o gioco eccessivo.
- Ispezionare l'albero rotante e il giunto: verificare il corretto allineamento, la tenuta dei collegamenti e la fluidità del movimento. Giunti allentati o alberi piegati possono causare vibrazioni, posizionamento impreciso e risultati di lavorazione non uniformi. Assicurarsi che tutte le parti di collegamento siano fissate saldamente e che non vi sia un gioco eccessivo tra il motore e l'albero rotante.
- Verifica dei collegamenti elettrici: prima di collegare l'asse rotante al controllore CNC, ispezionare tutti i cavi, i connettori e i cablaggi per verificare la presenza di danni o terminali allentati. Controllare che i cavi del motore, i cavi di alimentazione e i cavi di segnale siano etichettati correttamente e non presentino segni di usura. Un cablaggio danneggiato o collegamenti errati possono causare guasti al motore, movimenti imprecisi o errori del controllore.
Una preparazione accurata può migliorare significativamente l'efficienza e la precisione dell'installazione degli assi rotanti. Verificando la compatibilità tra la fresatrice CNC, il sistema di controllo e i componenti rotanti, e assicurandosi che tutti gli utensili, le attrezzature e i ricambi siano pronti, gli operatori possono evitare i problemi di configurazione più comuni e ottenere risultati di lavorazione migliori. Un'attenta ispezione e pianificazione prima dell'installazione non solo semplificano il processo di calibrazione, ma contribuiscono anche a prolungare la durata utile dell'asse rotante e a mantenere prestazioni di lavorazione CNC costanti.
Installazione dell'asse rotante passo dopo passo
L'installazione di un asse rotante su una fresatrice CNC richiede particolare attenzione al posizionamento meccanico, ai collegamenti elettrici e alla configurazione del sistema. Un asse rotante installato correttamente garantisce una rotazione precisa, un supporto stabile del pezzo e una comunicazione affidabile tra il controllore CNC e il sistema rotante. Seguire una procedura di installazione sistematica aiuta a prevenire problemi comuni come vibrazioni, disallineamenti e rotazioni imprecise, fornendo una base affidabile per la calibrazione e il funzionamento.
Spegnere e preparare la fresatrice CNC.
Prima di installare un asse rotante, il primo passo consiste nell'arrestare in sicurezza e preparare la fresatrice CNC. Una preparazione adeguata contribuisce a proteggere sia l'operatore che la macchina, creando al contempo un ambiente pulito e stabile per l'installazione. Dedicare il tempo necessario a queste fasi preliminari può prevenire problemi elettrici, interferenze meccaniche e problemi di allineamento durante la fase di configurazione dell'asse rotante.
- Scollegare l'alimentazione e garantire la sicurezza: iniziare spegnendo la fresatrice CNC e scollegando l'alimentazione principale. Se la macchina è stata in funzione di recente, lasciare raffreddare il mandrino, i motori e gli altri componenti prima di iniziare l'installazione. Si consiglia inoltre di verificare che la funzione di arresto di emergenza funzioni correttamente prima di procedere.
- Pulizia del piano di lavoro e dell'area di lavoro: rimuovere polvere, trucioli, residui di materiale e altri detriti dal piano di lavoro della fresatrice CNC. Una superficie di installazione pulita garantisce che le staffe di montaggio dell'asse rotante siano posizionate in modo uniforme e sicuro, riducendo il rischio di disallineamento. Prestare particolare attenzione alle aree in cui verrà installato l'asse rotante, poiché anche piccole particelle possono compromettere la precisione del posizionamento.
- Rimuovere dispositivi e accessori non necessari: liberare l'area di lavoro rimuovendo morsetti, dispositivi di aspirazione, utensili o altri accessori che potrebbero interferire con l'installazione dell'asse rotante. Verificare che vi sia spazio sufficiente per l'unità rotante, il pezzo in lavorazione e la contropunta, assicurandosi che il mandrino possa muoversi liberamente senza entrare in contatto con l'attrezzatura rotante durante il funzionamento.
Montare l'asse rotante sul basamento della macchina
Dopo aver preparato la fresatrice CNC, il passo successivo consiste nell'installare saldamente l'asse rotante sul basamento della macchina. Qualsiasi allentamento, posizionamento errato o disallineamento può causare vibrazioni, risultati di taglio imprecisi e una riduzione della qualità della superficie. Un'installazione accurata garantisce che l'asse rotante funzioni in modo efficace con il sistema di movimentazione esistente della fresatrice CNC.
- Posizionamento corretto dell'asse rotante: Iniziare posizionando l'asse rotante sul basamento della fresatrice CNC in base al progetto della macchina e ai requisiti di lavorazione. Nella maggior parte dei casi, l'asse rotante viene installato parallelamente all'asse X o all'asse Y della fresatrice CNC, a seconda dello spazio di lavoro disponibile e dell'applicazione prevista. Assicurarsi che il mandrino, la contropunta e l'asse centrale dell'asse rotante siano posizionati all'interno del campo di lavoro della macchina e non interferiscano con il movimento del mandrino.
- Fissaggio delle staffe e dei dispositivi di montaggio: una volta posizionato correttamente l'asse rotante, fissarlo al basamento della macchina utilizzando le staffe, i morsetti, i dadi a T o i bulloni di montaggio forniti. Serrare uniformemente tutti i dispositivi di fissaggio per evitare movimenti durante il funzionamento, evitando al contempo una forza eccessiva che potrebbe deformare i componenti di montaggio. Un collegamento saldo tra l'asse rotante e il basamento della macchina è necessario per resistere alle forze di taglio e mantenere la stabilità della lavorazione.
- Verifica del livello e dell'allineamento: dopo aver fissato l'asse rotante, verificare che sia in piano e correttamente allineato con il sistema di coordinate del router CNC. Utilizzare strumenti di misurazione come una livella, un righello o un comparatore per verificare che l'asse centrale dell'asse rotante sia parallelo all'asse della macchina. Se necessario, regolare la posizione di montaggio o utilizzare supporti di livellamento per correggere eventuali disallineamenti. Un allineamento preciso in questa fase semplificherà notevolmente la successiva calibrazione.
Installare la contropunta e i supporti
La contropunta e i relativi supporti forniscono un sostegno aggiuntivo per materiali lunghi o pesanti, contribuiscono a mantenere il pezzo in lavorazione allineato con l'asse di rotazione e riducono le vibrazioni durante le operazioni di taglio. Una corretta installazione e regolazione di questi componenti contribuiscono a ottenere risultati di lavorazione precisi e a prevenire la flessione del pezzo.
- Posizionamento corretto della contropunta: Dopo aver montato l'asse rotante, posizionare la contropunta sull'estremità opposta del mandrino rotante, lungo lo stesso asse centrale. Regolarne la posizione in base alla lunghezza del pezzo, assicurandosi che fornisca un supporto sufficiente senza esercitare una pressione eccessiva. La contropunta deve scorrere agevolmente lungo il basamento o la guida di montaggio della macchina e rimanere saldamente bloccata in posizione durante il funzionamento.
- Allineare la contropunta con il mandrino rotante: verificare che la punta della contropunta sia posizionata alla stessa altezza e sullo stesso asse del centro del mandrino. Un disallineamento può causare una rotazione irregolare del pezzo, con conseguenti errori dimensionali, vibrazioni e finiture superficiali scadenti. Se necessario, utilizzare strumenti di misurazione come un calibro, un righello o un comparatore per verificare l'allineamento.
- Fissaggio della contropunta e dei supporti: una volta determinata la posizione corretta, serrare il meccanismo di bloccaggio della contropunta e fissare eventuali supporti o staffe aggiuntivi. Assicurarsi che tutti i dispositivi di fissaggio siano ben serrati per evitare movimenti durante la lavorazione. Per pezzi più lunghi, è possibile installare ulteriori supporti fissi o dispositivi di fissaggio tra il mandrino e la contropunta per ridurre al minimo la flessione e migliorare la stabilità rotazionale.
Collegare i componenti elettrici
Dopo aver installato e allineato meccanicamente l'asse rotante, il passo successivo consiste nel collegare i suoi componenti elettrici al sistema di controllo del router CNC. Collegamenti elettrici corretti consentono al controller CNC di comunicare con il motore rotante e di controllare con precisione velocità, direzione e posizionamento della rotazione.
- Collegamento del motore rotativo e del driver: Iniziare collegando il motore dell'asse rotante al driver corrispondente, seguendo lo schema elettrico del produttore. Assicurarsi che i cavi del motore siano collegati ai terminali corretti e che tutti i collegamenti siano saldi. Per i sistemi che utilizzano motori passo-passo o servomotori, verificare che le specifiche del motore corrispondano ai requisiti del driver, inclusi tensione, corrente e segnali di controllo.
- Collegamento del driver al controllore CNC: Il driver del motore deve essere collegato al controllore CNC per poter ricevere i comandi di movimento dal sistema di controllo. Collegare i cavi di segnale necessari, inclusi i segnali di impulso, direzione e abilitazione, in base alla configurazione del controllore. Assicurarsi che l'asse rotante sia assegnato all'interfaccia dell'asse corretta, in genere l'asse A, e che tutti i connettori siano inseriti e fissati correttamente.
- Verifica dei collegamenti di alimentazione: Verifica che il driver e il motore dell'asse rotante siano collegati a un'alimentazione elettrica adeguata. Controlla che i valori di tensione e corrente soddisfino i requisiti specificati dal produttore dell'apparecchiatura. Assicurati che i cavi di alimentazione siano adeguatamente isolati e disposti in modo da prevenire cortocircuiti, interferenze elettriche o danni accidentali durante il funzionamento della macchina.
Installare e fissare il pezzo
Dopo aver installato e collegato l'asse rotante, il passo successivo consiste nell'installare e fissare correttamente il pezzo in lavorazione. Un pezzo in lavorazione fissato correttamente garantisce una rotazione stabile e consente alla fresatrice CNC di eseguire operazioni di taglio precise.
- Montaggio del pezzo nel mandrino rotante: Inserire un'estremità del pezzo nel mandrino rotante e serrare uniformemente le ganasce del mandrino per fissare il materiale. Assicurarsi che il pezzo sia posizionato vicino al centro del mandrino e che tutte le ganasce applichino una pressione bilanciata. Un serraggio non uniforme può causare lo spostamento del materiale durante la rotazione, con conseguente lavorazione imprecisa e aumento delle vibrazioni.
- Verifica dell'allineamento del pezzo: prima di iniziare la lavorazione, verificare che il pezzo sia correttamente allineato con l'asse centrale dell'asse rotante. Ruotare manualmente il pezzo e osservare se la rotazione è fluida, senza oscillazioni o eccessivi disallineamenti. Per applicazioni di alta precisione, utilizzare un comparatore a quadrante per misurare la concentricità ed effettuare le regolazioni necessarie.
- Verifica dello spazio libero tra il pezzo e gli altri componenti della macchina, inclusi il mandrino, il portautensili, il portale e i supporti dell'asse rotante. Assicurati che l'utensile da taglio possa raggiungere le aree di lavorazione richieste senza urtare. Questo passaggio è particolarmente importante per pezzi di grande diametro o di forma irregolare.
L'installazione di un asse rotante di successo richiede un'attenta cura sia dei dettagli meccanici che elettrici. Montando correttamente l'unità rotante, allineando i componenti di supporto, collegando il sistema di controllo e fissando saldamente il pezzo, gli operatori possono garantire un movimento rotatorio fluido e preciso. Completare correttamente ogni fase dell'installazione non solo semplifica il successivo processo di calibrazione, ma migliora anche la qualità della lavorazione, aumenta la sicurezza operativa e consente alla fresatrice CNC di sfruttare appieno le potenzialità della lavorazione rotativa.
Configurazione del software CNC per assi rotanti
Dopo l'installazione fisica e il collegamento elettrico dell'asse rotante, il passo successivo consiste nella configurazione del software CNC per il riconoscimento e il controllo del sistema rotante. Una corretta configurazione del software garantisce che il controllore CNC interpreti con precisione i movimenti rotatori e sincronizzi la rotazione dell'asse A con gli assi X, Y e Z. Impostazioni errate possono causare un posizionamento impreciso, una direzione di rotazione errata o risultati di lavorazione scadenti. Regolando attentamente i parametri del software, gli operatori possono ottenere prestazioni di lavorazione rotativa precise ed efficienti.
Abilita la funzione dell'asse rotante
Prima che la fresatrice CNC possa controllare un asse rotante, la funzione di rotazione deve essere abilitata nel sistema di controllo CNC. Questo passaggio consente al controllore di riconoscere il movimento rotatorio aggiuntivo, solitamente configurato come asse A, e di coordinarlo con gli assi X, Y e Z già presenti. Una corretta attivazione garantisce che il software CNC possa inviare comandi di rotazione precisi e che l'asse rotante funzioni come parte integrante del sistema di lavorazione.
- Attivazione dell'asse aggiuntivo nel controllore CNC: Iniziate accedendo alle impostazioni della macchina o al menu di configurazione del controllore CNC e abilitando la funzione dell'asse aggiuntivo. A seconda del tipo di controllore, ciò potrebbe comportare l'attivazione dell'opzione del quarto asse, l'assegnazione di un canale di uscita disponibile o la modifica dei parametri di configurazione. L'asse rotante è in genere mappato sull'asse A, che controlla la rotazione attorno all'asse X, sebbene alcuni sistemi possano utilizzare assegnazioni di assi diverse a seconda della progettazione della macchina.
- Assegnazione della corretta direzione dell'asse: dopo aver abilitato l'asse rotante, verificare che la direzione di rotazione corrisponda al sistema di coordinate CNC. Il controllore dovrebbe interpretare correttamente i comandi per il movimento orario e antiorario. Se l'asse rotante ruota nella direzione opposta al comando programmato, l'impostazione della direzione del motore può solitamente essere invertita tramite parametri software o configurazione del driver senza modificare l'installazione meccanica.
- Configurazione della comunicazione tra software e hardware: assicurarsi che il software CNC possa comunicare correttamente con il driver e il controllore del motore rotativo. Verificare che siano assegnate le porte di ingresso/uscita, i segnali di controllo e le impostazioni degli assi corretti. Per i sistemi che utilizzano un software di controllo CNC dedicato, l'asse rotativo potrebbe richiedere file di configurazione o profili macchina specifici per un corretto funzionamento.
Impostazione dei parametri dell'asse rotante
Dopo aver attivato la funzione dell'asse rotante, il passo successivo consiste nel configurare i parametri dell'asse rotante nel software di controllo CNC. Impostazioni precise dei parametri garantiscono che i comandi del controllore corrispondano al movimento effettivo del sistema rotante.
- Configura passi per giro: definisce quanti passi del motore sono necessari per una rotazione completa. Questo valore dipende dall'angolo di passo del motore, dalle impostazioni di microstepping del driver e da qualsiasi sistema di riduzione meccanica utilizzato nell'asse rotante. Un valore errato di passi per giro farà sì che l'asse rotante ruoti di un angolo maggiore o minore rispetto a quello programmato, con conseguenti dimensioni di lavorazione imprecise. Calcolare o verificare sempre questo valore in base alle specifiche hardware effettive.
- Impostazione del rapporto di trasmissione: se l'asse rotante utilizza un riduttore o un meccanismo di riduzione, il rapporto di trasmissione deve essere inserito nel software CNC. Un riduttore aumenta la coppia e migliora la precisione di posizionamento convertendo la rotazione del motore in un movimento rotatorio più lento e potente. Il controllore necessita di queste informazioni per calcolare il movimento del motore corretto richiesto per uno specifico angolo di rotazione.
- Regolazione del senso di rotazione: determina se l'asse rotante gira in senso orario o antiorario in base ai comandi CNC. Dopo la configurazione, eseguire un semplice test di rotazione per verificare che il movimento corrisponda alla direzione programmata. Se l'asse ruota in modo errato, la direzione può solitamente essere invertita tramite le impostazioni del software o modificando il segnale di direzione del motore.
- Impostazione della velocità di rotazione massima: definisce la velocità operativa massima sicura dell'asse rotante. Questo parametro deve essere regolato in base alle capacità del motore, alle specifiche del riduttore, alle dimensioni del pezzo e ai requisiti di lavorazione. Una velocità di rotazione eccessiva può causare vibrazioni, ridurre la precisione o perdere coppia del motore, mentre una velocità troppo bassa può ridurre l'efficienza produttiva. La selezione di un limite di velocità appropriato contribuisce a mantenere un funzionamento stabile e affidabile.
- Configurazione delle impostazioni di accelerazione e decelerazione: questi parametri controllano la velocità con cui l'asse rotante raggiunge e si arresta la velocità target. Impostazioni corrette aiutano a prevenire movimenti bruschi, vibrazioni e passi mancati, soprattutto durante la lavorazione di pezzi pesanti o sbilanciati. Un profilo di accelerazione più fluido migliora la stabilità del movimento e riduce le sollecitazioni meccaniche su motore, riduttore e componenti di montaggio.
Configurazione del software CAM per la lavorazione rotativa
Dopo aver configurato i parametri del controllore CNC, il passo successivo consiste nell'impostare il software CAM per la lavorazione rotativa. A differenza della lavorazione standard a 3 assi, la lavorazione rotativa richiede percorsi utensile specifici che tengano conto della rotazione continua del pezzo e del coordinamento tra gli assi lineari e l'asse rotante. Una corretta configurazione del CAM garantisce che il codice G generato rappresenti accuratamente il progetto e consenta alla fresatrice CNC di eseguire operazioni rotative fluide e precise.
- Selezione della modalità di lavorazione rotativa: Il primo passo consiste nell'attivare la funzione di lavorazione rotativa all'interno del software CAM. La maggior parte dei programmi CAM offre una modalità di lavorazione rotativa o a 4 assi dedicata che consente al software di generare percorsi utensile attorno a un pezzo cilindrico. Gli operatori devono selezionare la corretta configurazione dell'asse di rotazione, in genere l'asse A, e definire come ruoterà il pezzo durante la lavorazione.
- Definizione delle dimensioni e dell'orientamento del pezzo: inserire parametri quali diametro, lunghezza, posizione del centro e posizione dell'asse di rotazione del pezzo. Il software utilizza queste informazioni per calcolare come l'utensile di taglio deve muoversi durante la rotazione del materiale. Dimensioni errate possono causare incisioni irregolari, profondità di taglio non corrette o motivi disallineati.
- Impostazione dei percorsi utensile per operazioni cilindriche: creare percorsi utensile adatti in base alla forma, al materiale e ai requisiti di lavorazione del pezzo cilindrico. I percorsi utensile rotanti più comuni includono la sgrossatura per la rimozione del materiale, la finitura per migliorare la qualità della superficie e le operazioni di avvolgimento per l'incisione di motivi o testi su superfici curve. La corretta selezione del percorso utensile contribuisce a ottenere finiture più lisce, a ridurre i tempi di lavorazione e a migliorare l'efficienza di taglio.
- Esportazione del codice G compatibile: dopo aver completato la configurazione CAM e la generazione del percorso utensile, esportare il programma di lavorazione come codice G utilizzando il post-processore corretto per il controllore della fresatrice CNC. Il file esportato deve includere comandi precisi per gli assi rotanti e movimenti di coordinate che la macchina possa interpretare correttamente. Prima di eseguire il programma sulla fresatrice CNC, si consiglia di simulare o verificare il codice G per garantire un movimento rotatorio corretto ed evitare errori di lavorazione.
Una configurazione software accurata consente di sfruttare appieno le potenzialità di una fresatrice CNC ad asse rotante. Abilitando correttamente la funzione di rotazione, regolando i parametri di movimento e predisponendo percorsi utensile CAM adeguati, gli operatori possono garantire una comunicazione fluida tra il controllore CNC e il sistema rotante. Un ambiente software configurato correttamente non solo migliora la precisione e l'efficienza della lavorazione, ma fornisce anche una base affidabile per la calibrazione, il collaudo e le applicazioni avanzate di lavorazione rotativa.
Processo di calibrazione dell'asse rotante
La calibrazione dell'asse rotante è una fase essenziale successiva all'installazione e alla configurazione del software. Una calibrazione corretta garantisce che la rotazione effettiva dell'asse rotante corrisponda ai comandi generati dal controllore CNC, consentendo alla macchina di raggiungere un posizionamento preciso, dimensioni costanti e risultati di lavorazione di alta qualità. Anche piccoli errori di allineamento, altezza del centro o precisione di rotazione possono causare tagli irregolari, modelli errati e finiture superficiali scadenti. Un processo di calibrazione sistematico contribuisce a ottimizzare le prestazioni dell'asse rotante e garantisce un funzionamento affidabile durante la produzione.
Calibrazione dell'allineamento meccanico
Il primo passo nella calibrazione di un asse rotante consiste nel verificare e correggere l'allineamento meccanico del sistema rotante. Prima di regolare i parametri software, è necessario verificare la posizione fisica e l'allineamento dell'asse rotante per garantire che il pezzo ruoti attorno all'asse centrale corretto.
- Verifica del parallelismo dell'asse rotante: Inizia verificando che l'asse rotante sia correttamente allineato con l'asse di riferimento del router CNC, solitamente l'asse X o l'asse Y. L'asse centrale del mandrino rotante e della contropunta deve rimanere parallelo all'asse della macchina per tutta la lunghezza dell'unità rotante. Per misurare le deviazioni è possibile utilizzare un comparatore, un righello di precisione o uno strumento di allineamento. Se l'asse rotante non è parallelo, regola le staffe di montaggio o riposiziona l'unità fino a quando l'allineamento non raggiunge la precisione richiesta.
- Allineare i centri del mandrino e della contropunta: il mandrino rotante e la contropunta devono condividere lo stesso asse centrale per garantire una rotazione uniforme del pezzo. Verificare che la punta della contropunta sia perfettamente allineata con il centro del mandrino. Un disallineamento tra questi due componenti può causare oscillazioni del pezzo durante la rotazione, con conseguenti risultati di lavorazione imprecisi. Effettuare piccole regolazioni alla posizione della contropunta o ai dispositivi di fissaggio fino a quando entrambi i centri non risultano correttamente allineati.
- Verifica del livello e del centraggio: accertati che l'asse rotante sia in piano e posizionato all'altezza corretta rispetto al piano della fresatrice CNC. Un asse rotante non livellato può causare variazioni nella profondità di taglio e influire sul posizionamento dell'utensile. Utilizza una livella o uno strumento di misurazione per verificare che l'unità rotante mantenga un'altezza costante lungo tutta la sua lunghezza. Se necessario, regola i supporti di montaggio o aggiungi spessori di livellamento per correggere eventuali differenze di altezza.
Calibrazione dell'altezza del centro dell'asse rotante
L'altezza del centro si riferisce alla distanza verticale tra il piano della fresatrice CNC e l'asse di rotazione del pezzo. Se questo valore non è corretto, l'utensile di taglio non seguirà con precisione il percorso programmato, il che può comportare profondità di taglio irregolari, dimensioni errate e finiture superficiali scadenti. Una corretta calibrazione garantisce che il sistema di coordinate CNC corrisponda alla posizione effettiva dell'asse di rotazione.
- Misurazione dell'altezza del centro dell'asse rotante: Iniziate misurando la distanza tra il piano di lavoro della fresatrice CNC o la superficie di riferimento della macchina e il centro del mandrino rotante. Questa operazione può essere eseguita utilizzando strumenti di misurazione come un calibro, un altimetro o un righello di precisione. La misurazione deve essere effettuata con attenzione per garantire la precisione, poiché anche una piccola differenza nell'altezza del centro può influire sulla qualità della lavorazione, soprattutto quando si incidono o si scolpiscono motivi dettagliati attorno a pezzi cilindrici.
- Verifica della relazione tra utensile e asse di rotazione: dopo aver misurato l'altezza del centro, verifica la relazione tra la posizione dell'utensile sul mandrino e l'asse di rotazione. Sposta il mandrino CNC approssimativamente al centro dell'asse di rotazione e verifica che la punta dell'utensile sia allineata con il centro di rotazione del pezzo. Se l'utensile è posizionato troppo in alto o troppo in basso rispetto al centro di rotazione, è necessario effettuare delle regolazioni per correggere le coordinate o l'altezza di installazione fisica.
- Regolazione delle impostazioni della macchina o del software: a seconda del design della fresatrice CNC, gli errori di altezza del centro possono essere corretti meccanicamente o tramite impostazioni software. Per le macchine con supporti rotanti regolabili, la posizione dell'asse rotante può essere alzata o abbassata utilizzando supporti o spessori. Nei sistemi basati su software, gli operatori possono regolare il sistema di coordinate di lavoro, l'origine dell'asse Z o i valori di offset dell'asse rotante per adattarli all'altezza effettiva del centro.
Calibrazione dei passi per giro
La calibrazione dei passi per giro determina la precisione con cui il controllore CNC converte i comandi del motore in effettivo movimento rotatorio. Questo parametro definisce il numero di passi del motore necessari affinché l'asse rotante compia una rotazione completa di 360°. Se il valore non è corretto, l'asse rotante potrebbe ruotare troppo o troppo poco, causando incisioni imprecise, dimensioni errate ed errori di allineamento nei pezzi finiti. Una corretta calibrazione garantisce che gli angoli programmati corrispondano alla rotazione effettiva del pezzo.
- Calcolo del valore iniziale di passi per giro: Prima della calibrazione, calcolare il valore teorico di passi per giro in base alle specifiche hardware dell'asse rotante. Il calcolo in genere considera l'angolo di passo del motore, l'impostazione del microstepping del driver e il rapporto di riduzione del riduttore. Ad esempio, un motore passo-passo con microstepping e un riduttore richiederà un numero maggiore di passi del motore per completare una rotazione completa dell'albero di uscita. Questo valore calcolato fornisce l'impostazione iniziale per il controllore CNC.
- Eseguire un test di precisione di rotazione: dopo aver inserito il valore iniziale, eseguire un test di rotazione utilizzando il controllore CNC. Comandare all'asse rotante di ruotare di un angolo specifico, ad esempio 90°, 180° o 360°, e confrontare il movimento effettivo con la rotazione programmata. Contrassegnare un punto di riferimento sul mandrino o sul pezzo in lavorazione può aiutare a verificare visivamente la precisione della rotazione. Per una maggiore precisione, utilizzare un goniometro o uno strumento di misurazione per verificare l'angolo di rotazione effettivo.
- Calcolo e regolazione del parametro: se la rotazione effettiva differisce dal valore comandato, regolare l'impostazione dei passi per giro utilizzando la formula di calibrazione: Nuovi passi per giro = Passi per giro attuali × (Rotazione comandata ÷ Rotazione effettiva). Ad esempio, se il controllore CNC comanda una rotazione di 360° ma l'asse rotante ruota solo di 355°, il valore dei passi per giro deve essere leggermente aumentato per compensare la differenza. Ripetere il test dopo la regolazione fino a quando i valori di rotazione comandata ed effettiva non coincidono.
Calibrazione di eccentricità e concentricità
L'eccentricità si riferisce alla deviazione tra il centro di rotazione effettivo e il centro ideale dell'asse di rotazione. Anche quando l'asse di rotazione è installato e configurato correttamente, lievi deviazioni nel mandrino, nell'albero, nella contropunta o nel montaggio del pezzo possono causare una rotazione irregolare del materiale. Un'eccentricità eccessiva può portare a profondità di taglio incoerenti, difetti superficiali, vibrazioni e una riduzione della precisione di lavorazione. Una corretta calibrazione contribuisce a minimizzare questi errori e a migliorare la precisione complessiva della lavorazione rotativa.
- Preparazione degli strumenti di misura: Un comparatore a quadrante è comunemente utilizzato per misurare l'eccentricità e la concentricità dell'asse rotante. Montare saldamente il comparatore a quadrante sul telaio del router CNC o su un supporto stabile, quindi posizionare la punta del comparatore contro la superficie del mandrino, del pezzo o del cilindro di calibrazione. Assicurarsi che lo strumento di misura sia posizionato correttamente e che eserciti una pressione di contatto sufficiente a fornire letture accurate senza influenzare la rotazione.
- Misurazione dell'eccentricità del mandrino e dell'albero: prima di installare il pezzo, iniziare controllando l'eccentricità del mandrino rotante e dell'albero. Ruotare lentamente l'asse rotante a mano e osservare il movimento indicato dal comparatore. Variazioni eccessive indicano possibili problemi come disallineamento del mandrino, deformazione dell'albero, connessioni allentate o usura meccanica. Se l'eccentricità misurata supera la tolleranza consigliata, ispezionare la posizione di montaggio e i componenti meccanici prima di continuare.
- Regolazione e riduzione degli errori di eccentricità: per ridurre al minimo l'eccentricità, verificare tutte le possibili cause di disallineamento, inclusi bulloni di fissaggio allentati, installazione errata del mandrino, pressione di serraggio non uniforme e posizionamento errato della contropunta. Per applicazioni di precisione, gli operatori potrebbero dover riposizionare il pezzo più volte o utilizzare metodi di allineamento per ottenere una migliore concentricità. Mantenere pulite le superfici di contatto tra il mandrino, il pezzo e i componenti di supporto contribuisce inoltre a migliorare la precisione.
Taglio di prova e regolazione fine
Dopo aver completato le fasi di calibrazione meccanica e software, l'esecuzione di una prova di taglio rappresenta la fase finale per la verifica della precisione dell'asse rotante e delle prestazioni di lavorazione. Una prova di taglio consente agli operatori di valutare se le impostazioni dell'asse rotante, l'allineamento e i percorsi utensile funzionano correttamente nelle effettive condizioni di lavorazione. In base ai risultati della prova, è possibile apportare piccole regolazioni per migliorare la precisione dimensionale, la qualità della superficie e la stabilità complessiva della lavorazione prima di avviare la produzione su vasta scala.
- Eseguire un programma di lavorazione di esempio: creare o caricare un semplice programma di lavorazione rotativa che includa operazioni di base come l'incisione di una linea, la sagomatura di un motivo o la lavorazione di una forma di riferimento attorno al pezzo. Avviare il programma con una velocità di avanzamento ridotta e una velocità di rotazione inferiore per monitorare il comportamento della macchina. Osservare la coordinazione tra l'asse rotante e gli assi X, Y e Z per garantire un movimento fluido e una rotazione corretta.
- Ispezione dei risultati della lavorazione: Dopo aver completato il taglio di prova, ispezionare attentamente il pezzo finito per verificarne la precisione e la qualità. Controllare che i motivi incisi si connettano correttamente lungo l'intera circonferenza, che le dimensioni corrispondano al disegno e che la finitura superficiale sia uniforme. Segnali di problemi di calibrazione possono includere profondità di taglio non uniforme, motivi disallineati, segni di gradini visibili o angoli di rotazione errati.
- Eseguire regolazioni di precisione dei parametri: in base ai risultati del test, apportare piccole modifiche alle impostazioni pertinenti. Le possibili regolazioni includono passi per giro, offset dell'altezza del centro, posizione dell'origine del pezzo, velocità di avanzamento, velocità del mandrino e impostazioni del percorso utensile. Regolare i parametri gradualmente e ripetere il processo di test fino a raggiungere la precisione di lavorazione desiderata.
Un asse rotante correttamente calibrato è essenziale per ottenere prestazioni di lavorazione CNC affidabili e di alta qualità. Attraverso una calibrazione sistematica dell'allineamento, della precisione di rotazione, della concentricità e dei risultati delle lavorazioni di prova, gli operatori possono identificare e correggere potenziali errori prima della produzione. La calibrazione regolare non solo migliora la precisione di lavorazione, ma contribuisce anche a mantenere un funzionamento stabile, a ridurre gli sprechi di materiale e a prolungare la durata del sistema di assi rotanti. Seguendo un processo di calibrazione strutturato, gli utenti possono sfruttare appieno i vantaggi della lavorazione rotativa e ottenere risultati costanti in diverse applicazioni.
Problemi comuni di configurazione degli assi rotanti e relative soluzioni
Sebbene le fresatrici CNC ad asse rotante offrano maggiore flessibilità e precisione di lavorazione, un'installazione, una configurazione o una calibrazione errate possono causare diversi problemi operativi. Problemi come rotazione errata, dimensioni imprecise, vibrazioni eccessive o funzionamento instabile possono compromettere la qualità e la produttività della lavorazione. Comprendere i problemi più comuni di configurazione degli assi rotanti e le relative soluzioni aiuta gli operatori a identificare rapidamente le cause, ridurre al minimo i tempi di inattività e mantenere prestazioni affidabili della macchina.
L'asse rotante non ruota correttamente
Quando un asse rotante non ruota correttamente, il problema è solitamente causato da una combinazione di problemi elettrici, meccanici o software. Le cause più comuni includono un cablaggio errato del motore, una configurazione errata del controllore CNC, un'assegnazione errata degli assi o impostazioni imprecise dei passi per giro. Questi problemi possono impedire all'asse rotante di muoversi, farlo ruotare nella direzione sbagliata, muoverlo in modo incoerente o produrre angoli di rotazione imprecisi. Ecco le soluzioni:
- Verifica dei collegamenti elettrici: Ispeziona il cablaggio tra il motore rotativo, il driver del motore, l'alimentatore e il controllore CNC per assicurarti che tutti i collegamenti siano corretti e sicuri. Ricollegare i cavi secondo lo schema elettrico del produttore e controllare l'impianto elettrico può spesso risolvere i problemi in cui l'asse rotante non si muove affatto.
- Verifica della configurazione dell'asse rotante: controlla le impostazioni del controller CNC e del software per confermare che la funzione dell'asse rotante sia stata abilitata e assegnata all'asse corretto, in genere l'asse A. Assicurati che l'assegnazione dell'asse, i segnali di controllo e le impostazioni di comunicazione corrispondano alla configurazione hardware effettiva.
- Regolazione della direzione di rotazione del motore: se l'asse rotante si muove ma ruota nella direzione opposta a quella programmata, l'impostazione della direzione di rotazione del motore potrebbe essere errata. Regolare il parametro di direzione di rotazione nel software CNC o nelle impostazioni del controller per invertire il movimento del motore. Dopo aver apportato le modifiche, eseguire un semplice test di rotazione per verificare che l'asse risponda correttamente ai comandi.
- Ricalibrare i passi per giro: impostazioni errate dei passi per giro possono causare una rotazione dell'asse rotante eccessiva o insufficiente rispetto all'angolo programmato. Ricalcolare il valore richiesto in base alle specifiche del motore, alle impostazioni di microstepping del driver e al rapporto di trasmissione. Quindi eseguire test di calibrazione comandando angoli di rotazione specifici e regolando il parametro fino a quando il movimento effettivo non corrisponde al valore programmato.
Dimensioni di lavorazione errate
Le dimensioni di lavorazione errate sono un problema comune nelle lavorazioni CNC ad asse rotante e possono influire significativamente sulla precisione e sulla qualità dei pezzi finiti. Questo problema si verifica solitamente quando vi è una discrepanza tra il percorso utensile programmato e il movimento effettivo dell'asse rotante. Per ripristinare la precisione di lavorazione, gli operatori devono identificare la fonte dell'errore dimensionale ed effettuare regolazioni mirate alle impostazioni della macchina, alla configurazione del software e ai componenti meccanici.
- Ricalibrare i passi per giro: se questo valore è troppo alto o troppo basso, l'asse rotante ruoterà più o meno dell'angolo comandato, causando errori dimensionali sul pezzo. Ricalcolare il valore dei passi per giro in base alle specifiche del motore, alle impostazioni di microstepping del driver e al rapporto di trasmissione del riduttore, quindi eseguire test di rotazione per verificare che il movimento effettivo corrisponda all'angolo programmato.
- Verifica delle impostazioni del rapporto di trasmissione: conferma il rapporto di riduzione effettivo del riduttore e assicurati che lo stesso valore sia inserito correttamente nel controllore CNC o nel software. Una configurazione accurata del rapporto di trasmissione consente al sistema di calcolare correttamente il movimento del motore necessario e garantisce un posizionamento rotativo preciso.
- Verifica le dimensioni del pezzo nel software CAM: verifica che il diametro, la lunghezza, la posizione del centro e l'orientamento dell'asse di rotazione del pezzo inseriti corrispondano alle dimensioni effettive del materiale. Valori di diametro errati possono causare la visualizzazione di motivi di incisione o intaglio allungati, compressi o disallineati sulla superficie cilindrica.
- Corretta impostazione del sistema di coordinate e dell'origine: verificare che l'origine del pezzo, l'asse di rotazione e gli offset degli assi siano definiti correttamente sia nel software CAM che nel controllore CNC. Assicurarsi che il sistema di coordinate virtuale corrisponda alla configurazione fisica aiuta la macchina a tradurre con precisione i progetti programmati in movimenti di lavorazione effettivi.
Scarsa qualità della superficie
La scarsa qualità superficiale è un problema comune nella lavorazione CNC ad asse rotante e può influire sull'aspetto, sulla precisione e sulle prestazioni complessive dei pezzi finiti. Problemi come superfici irregolari, segni di lavorazione visibili, texture ruvide, vibrazioni o profondità di taglio non uniformi sono spesso causati da parametri di lavorazione errati, problemi di selezione degli utensili, eccessiva eccentricità o impostazioni errate del percorso utensile. Per migliorare la qualità superficiale, gli operatori dovrebbero controllare sistematicamente i parametri di lavorazione, gli utensili e le impostazioni del software.
- Ottimizzazione dei parametri di taglio: velocità di avanzamento eccessive, passate di taglio troppo profonde o velocità del mandrino non idonee possono generare vibrazioni, segni dell'utensile e superfici irregolari. Regolare i parametri di lavorazione in base al tipo di materiale, alle specifiche dell'utensile e ai requisiti di taglio. Ridurre la velocità di avanzamento, diminuire la profondità di taglio o aumentare opportunamente la velocità del mandrino può contribuire a ottenere risultati più uniformi e omogenei.
- Scegliete gli utensili da taglio appropriati: utensili usurati, danneggiati o di dimensioni non idonee possono produrre superfici ruvide, attrito eccessivo o tagli imprecisi. Scegliete utensili adatti al materiale da lavorare e alla qualità di finitura desiderata. Per operazioni di intaglio rotativo o di finitura di precisione, utensili di diametro inferiore o utensili di finitura specializzati possono garantire maggiore precisione e risultati più uniformi.
- Ridurre l'eccentricità dell'asse di rotazione: un'eccentricità eccessiva o una scarsa concentricità possono causare una profondità di taglio incoerente durante la rotazione del pezzo. Utilizzare un comparatore a quadrante per verificare la deviazione di rotazione del mandrino, dell'albero e del pezzo montato. Se si rileva un'eccentricità eccessiva, regolare la posizione del mandrino, migliorare l'allineamento del pezzo, serrare i collegamenti meccanici o correggere il posizionamento della contropunta per garantire che il materiale ruoti senza intoppi attorno all'asse centrale reale.
- Ottimizzazione delle impostazioni del percorso utensile: percorsi utensile CAM errati possono creare segni di lavorazione indesiderati o superfici irregolari, soprattutto su pezzi curvi e cilindrici. Rivedi la strategia di lavorazione rotativa e ottimizza le impostazioni come la distanza di passaggio, le passate di finitura e la direzione di taglio. L'utilizzo di percorsi utensile più fluidi e l'aggiunta di un'operazione di finitura dedicata possono contribuire a ridurre i segni di lavorazione visibili e a migliorare la uniformità della superficie.
Surriscaldamento o rumore dell'asse rotante
Un asse rotante che funziona correttamente dovrebbe operare in modo fluido con vibrazioni minime e a una temperatura di esercizio moderata. Calore eccessivo, rumori di sfregamento, ticchettii o vibrazioni anomale possono essere causati da un carico eccessivo, lubrificazione inadeguata, impostazioni del motore errate o usura meccanica. Identificare e risolvere tempestivamente questi problemi aiuta a prevenire danni ai componenti e garantisce prestazioni di lavorazione rotativa stabili.
- Ridurre il carico di lavoro eccessivo: pezzi pesanti, parametri di taglio aggressivi, profondità di taglio eccessiva o velocità di rotazione elevate possono costringere il motore e il riduttore a lavorare oltre la loro capacità nominale. Verificare che il peso del pezzo e i requisiti di lavorazione rientrino nelle specifiche dell'asse rotante. Ridurre le forze di taglio, diminuire le velocità di avanzamento, ridurre la profondità di taglio o selezionare parametri di lavorazione più adatti può contribuire a ridurre il carico e migliorare la stabilità.
- Verifica le impostazioni del motore e del driver: impostazioni errate del driver del motore possono causare un'erogazione di corrente eccessiva, con conseguente surriscaldamento del motore e rumori indesiderati. Verifica che la corrente, la tensione e i parametri operativi del driver corrispondano alle specifiche del motore. Nei sistemi con motori passo-passo, impostazioni di accelerazione errate possono anche causare la perdita di passi o un aumento delle sollecitazioni meccaniche. La regolazione dei parametri del driver e l'ottimizzazione delle impostazioni di accelerazione e decelerazione possono contribuire a un funzionamento più fluido dell'asse rotante.
- Ispezionare e lubrificare i componenti meccanici: una lubrificazione insufficiente o la contaminazione dei componenti meccanici possono aumentare l'attrito e generare calore o rumori anomali durante il funzionamento. Ispezionare le parti mobili come cuscinetti, ingranaggi, alberi e meccanismi di guida per individuare segni di usura o secchezza. Applicare la lubrificazione appropriata secondo le raccomandazioni del produttore e assicurarsi che polvere, trucioli e detriti vengano rimossi regolarmente per mantenere un movimento fluido.
- Ispezionare giunti, ingranaggi e cuscinetti: componenti della trasmissione allentati o danneggiati possono causare rumori anomali e ridurre la precisione di rotazione. Controllare giunti, riduttori, ingranaggi e cuscinetti per verificare la presenza di gioco eccessivo, usura o danni. Serrare i collegamenti allentati e sostituire i componenti usurati quando necessario. Mantenere queste parti in buone condizioni contribuisce a ridurre al minimo le vibrazioni e a migliorare l'affidabilità complessiva dell'asse rotante.
L'asse rotante perde precisione di posizionamento
La perdita di precisione di posizionamento in un asse rotante può influire significativamente sulla qualità della lavorazione, causando disallineamenti, angoli errati, dimensioni incoerenti e una ridotta ripetibilità. Questo problema si verifica quando il movimento rotatorio effettivo non corrisponde alla posizione programmata, spesso a causa di gioco meccanico, coppia del motore insufficiente, impostazioni dei parametri errate o forze di lavorazione eccessive. Identificare la causa sottostante e applicare correzioni mirate può contribuire a ripristinare la precisione e l'affidabilità dell'asse rotante.
- Ricalibrare i parametri dell'asse rotante: impostazioni come passi per giro, rapporto di trasmissione, accelerazione e risoluzione dell'asse influiscono direttamente sulla precisione con cui il controller converte i comandi in movimento rotatorio. Verificare che tutti i parametri corrispondano alle specifiche hardware effettive e ricalibrare il valore dei passi per giro se l'asse ruota costantemente di un angolo maggiore o minore rispetto a quello programmato.
- Controllo del gioco meccanico: il gioco meccanico negli ingranaggi, nei giunti, nei cuscinetti o nei componenti di trasmissione può causare un movimento irregolare dell'asse rotante, soprattutto quando si cambia il senso di rotazione. Ispezionare il sistema di trasmissione per verificare la presenza di gioco eccessivo o allentamenti. Serrare i componenti allentati, regolare il cambio se possibile e sostituire le parti usurate quando necessario. La riduzione del gioco migliora la ripetibilità e contribuisce a mantenere un posizionamento preciso.
- Ispezionare i giunti e i collegamenti di montaggio: giunti allentati o un montaggio instabile possono impedire che il movimento del motore venga trasmesso correttamente all'albero rotante. Verificare che tutti i collegamenti tra motore, riduttore, albero e mandrino siano ben fissati. Ispezionare le staffe di montaggio e gli elementi di fissaggio per verificare la presenza di movimenti o vibrazioni durante il funzionamento e, se necessario, serrare o riallineare i componenti.
- Ottimizza le impostazioni di accelerazione e movimento: impostazioni di accelerazione e decelerazione aggressive possono causare la perdita di sincronizzazione del motore, soprattutto con pezzi più pesanti o operazioni ad alta velocità. Regola i valori di accelerazione per consentire avviamenti e arresti più fluidi. Un profilo di movimento bilanciato riduce gli urti meccanici, migliora la stabilità del motore e aiuta l'asse rotante a mantenere un posizionamento preciso durante tutto il processo di lavorazione.
I problemi più comuni di configurazione degli assi rotanti possono essere generalmente risolti attraverso un'attenta ispezione del sistema meccanico, dei collegamenti elettrici, delle impostazioni del software CNC e dei parametri di lavorazione. Che si tratti di correggere errori di rotazione, migliorare la qualità della superficie o ripristinare la precisione di posizionamento, un approccio strutturato alla risoluzione dei problemi contribuisce a prevenire i tempi di inattività e a migliorare i risultati di lavorazione. La calibrazione regolare, la corretta manutenzione e le pratiche operative ottimizzate non solo risolvono i problemi esistenti, ma contribuiscono anche a mantenere a lungo termine la precisione, l'efficienza e l'affidabilità della fresatrice CNC ad assi rotanti.
Procedure ottimali per il mantenimento della precisione dell'asse rotante
Mantenere la precisione degli assi rotanti garantisce una qualità di lavorazione costante, la ripetibilità e le prestazioni a lungo termine di una fresatrice CNC. Anche un asse rotante installato e calibrato correttamente può subire graduali variazioni di precisione a causa dell'usura meccanica, delle vibrazioni, dell'accumulo di polvere, degli aggiornamenti software o delle variazioni delle condizioni operative. Seguendo le corrette procedure di manutenzione, controllando regolarmente la calibrazione, ottimizzando i parametri di lavorazione e mantenendo in buono stato i sistemi meccanici e software, gli operatori possono prevenire la perdita di precisione e prolungare la durata utile dell'asse rotante. Una manutenzione efficace non solo migliora l'affidabilità della lavorazione, ma contribuisce anche a ridurre i tempi di inattività e a mantenere una qualità di produzione stabile.
Eseguire controlli di calibrazione periodici
Sebbene l'asse rotante possa essere correttamente calibrato durante la configurazione iniziale, fattori quali l'usura meccanica, le vibrazioni, la sostituzione dei componenti o le variazioni delle condizioni di installazione della macchina possono gradualmente influire sulla precisione di posizionamento. La verifica periodica aiuta a identificare tempestivamente piccole deviazioni e garantisce che l'asse rotante continui a fornire risultati di lavorazione precisi e costanti.
- Verifica periodica della precisione di rotazione: Controllare regolarmente il movimento effettivo dell'asse rotante rispetto ai comandi programmati per confermare che il sistema mantenga una rotazione precisa. Eseguire test su movimenti comuni come rotazioni di 90°, 180° e 360° e confrontare l'angolo effettivo con le istruzioni del controllore. Inoltre, ispezionare parametri quali eccentricità, concentricità e allineamento del centro per garantire che il pezzo continui a ruotare attorno all'asse corretto. Se vengono rilevati errori di misurazione o incongruenze di lavorazione, ricalibrare le impostazioni pertinenti, come passi per giro, offset dell'asse o parametri di allineamento.
- Ricalibrazione dopo spostamento o interventi di manutenzione importanti: l'asse rotante deve essere sempre ricalibrato dopo lo spostamento del router CNC o dopo interventi di manutenzione importanti. Lo spostamento della macchina può modificare la posizione dell'asse rotante, l'allineamento di montaggio o l'altezza del centro, mentre la sostituzione di componenti come motori, giunti, cuscinetti o riduttori può influire sulla precisione del movimento. Dopo tali modifiche, ricontrollare l'allineamento meccanico, l'altezza del centro, la precisione di rotazione e i parametri del software per ripristinare lo stato di calibrazione originale. L'esecuzione di un processo di calibrazione completo dopo modifiche significative contribuisce a prevenire errori di lavorazione e garantisce prestazioni affidabili dell'asse rotante.
Manutenzione dei componenti meccanici
La rotazione continua e le forze di taglio sollecitano componenti come cuscinetti, viti, giunti, ingranaggi e alberi, che possono allentarsi o usurarsi gradualmente nel tempo. Una pulizia, una lubrificazione e un'ispezione regolari contribuiscono a prevenire guasti meccanici, a ridurre al minimo le vibrazioni e a mantenere la precisione delle operazioni di lavorazione rotativa.
- Lubrificazione delle parti mobili: una lubrificazione adeguata riduce l'attrito tra i componenti in movimento e contribuisce a prevenire l'usura precoce. Applicare regolarmente lubrificanti idonei alle parti meccaniche come cuscinetti, superfici di guida, alberi e componenti della trasmissione, seguendo le raccomandazioni del produttore. Evitare l'uso eccessivo di lubrificante, poiché può attirare polvere e residui di lavorazione che potrebbero compromettere le prestazioni dei componenti. Mantenere una lubrificazione adeguata garantisce una rotazione più fluida, riduce la rumorosità di funzionamento e prolunga la durata delle parti meccaniche.
- Controllo di viti, giunti e ingranaggi: Ispezionare regolarmente viti, bulloni di fissaggio, giunti, ingranaggi e altri componenti della trasmissione per verificare la presenza di allentamenti, usura o danni. Le vibrazioni durante la lavorazione possono allentare gradualmente i dispositivi di fissaggio o creare giochi meccanici, che possono ridurre la precisione del posizionamento rotativo. Verificare che i giunti siano collegati saldamente e che gli ingranaggi o i componenti di trasmissione funzionino senza gioco eccessivo. Serrare i collegamenti allentati e sostituire tempestivamente le parti usurate contribuisce a mantenere un movimento stabile e un posizionamento rotativo preciso.
- Rimozione di polvere e detriti: polvere, trucioli e detriti generati durante la lavorazione CNC possono accumularsi attorno all'asse rotante e interferire con il funzionamento meccanico. Pulire regolarmente i componenti esposti come il mandrino, l'albero, gli ingranaggi e le aree di montaggio per prevenire la contaminazione e l'aumento dell'attrito. Prestare particolare attenzione alla rimozione dei detriti dalle giunzioni mobili e dalle superfici di contatto, poiché l'accumulo può compromettere l'allineamento e causare una rotazione irregolare. Mantenere pulito l'asse rotante contribuisce a preservare la precisione e a migliorare l'affidabilità complessiva del sistema CNC.
Ottimizza i parametri di lavorazione
Condizioni di taglio non corrette possono generare vibrazioni eccessive, aumentare i carichi meccanici, causare la flessione dell'utensile e influire negativamente sulla precisione di posizionamento dell'asse rotante. Selezionando velocità di taglio, avanzamenti, forze di taglio e opzioni di utensile appropriate, gli operatori possono ottenere un funzionamento più fluido, prolungare la durata dei componenti e produrre risultati di lavorazione più uniformi.
- Scegliere velocità di taglio e avanzamenti adeguati: i parametri di taglio devono essere regolati in base al materiale del pezzo, al tipo di utensile, al diametro dell'utensile e all'operazione di lavorazione. Avanzamenti eccessivamente elevati possono causare vibrazioni, finiture superficiali scadenti o sovraccarico del motore, mentre avanzamenti troppo bassi possono aumentare il calore di taglio e ridurre l'efficienza. Testare e regolare i parametri in base ai risultati effettivi della lavorazione aiuta a raggiungere un equilibrio tra produttività, precisione e qualità della superficie.
- Evitare forze di taglio eccessive: forze di taglio eccessive possono sottoporre a stress aggiuntivo il motore dell'asse rotante, il riduttore, il mandrino e i componenti di supporto, causando potenzialmente vibrazioni, perdita di passi o riduzione della precisione di posizionamento. Evitare passate di taglio eccessivamente profonde o strategie di lavorazione aggressive, soprattutto quando si lavorano pezzi pesanti o sbilanciati. L'utilizzo di più passate più leggere, l'ottimizzazione dei percorsi utensile e il mantenimento di un adeguato supporto del pezzo possono ridurre il carico meccanico e migliorare la stabilità della lavorazione.
- Utilizzare utensili appropriati per la lavorazione rotativa: gli utensili devono essere scelti in base al materiale del pezzo, alla finitura superficiale richiesta e all'operazione di lavorazione. Utensili affilati e di alta qualità riducono la resistenza al taglio e le vibrazioni, mentre utensili specializzati per l'incisione, la scultura o la finitura di superfici cilindriche possono migliorare la precisione. La corretta selezione degli utensili contribuisce anche a ridurre l'usura sia dell'utensile di taglio che dei componenti dell'asse rotante.
Mantieni aggiornate le impostazioni del software.
Il controllore CNC, il software CAM e i file di configurazione lavorano insieme per determinare come l'asse rotante interpreta i comandi di movimento e genera i percorsi utensile. Impostazioni errate, obsolete o perse possono causare errori di posizionamento, codice G incompatibile e guasti di lavorazione. La gestione regolare delle configurazioni software contribuisce a preservare la precisione della calibrazione, a migliorare la compatibilità e a ridurre i tempi di impostazione durante la risoluzione dei problemi o il ripristino delle impostazioni della macchina.
- Backup dei file di configurazione: Eseguire regolarmente il backup dei parametri del controllore CNC, delle impostazioni degli assi, dei valori di calibrazione e dei file di configurazione della macchina per prevenire la perdita di dati causata da aggiornamenti software, guasti hardware o modifiche accidentali. Le impostazioni importanti, come i passi per giro, i parametri del motore, gli offset degli assi e le configurazioni degli assi rotanti, devono essere salvate in un luogo sicuro. Conservare i file di backup consente agli operatori di ripristinare rapidamente le impostazioni corrette della macchina ed evitare di ripetere lunghe procedure di calibrazione.
- Aggiornare il software CNC quando necessario: mantenere aggiornati il software e il firmware di controllo CNC quando sono disponibili miglioramenti, correzioni di bug o ottimizzazioni della compatibilità. Gli aggiornamenti software possono migliorare il controllo del movimento, la stabilità della comunicazione e le prestazioni complessive della macchina. Tuttavia, prima di applicare qualsiasi aggiornamento, esaminare le modifiche e creare un backup delle configurazioni esistenti per evitare problemi di compatibilità o modifiche impreviste dei parametri. Dopo l'aggiornamento, verificare che tutte le impostazioni degli assi rotanti rimangano corrette ed eseguire movimenti di prova, se necessario.
- Mantenere i post-processori CAM corretti: assicurarsi che il post-processore selezionato sia compatibile con il controllore del router CNC e la configurazione degli assi rotanti. Un post-processore errato o obsoleto può generare comandi dell'asse A non corretti, movimenti di coordinate errati o errori di lavorazione. Verificare regolarmente le impostazioni del post-processore dopo modifiche al software, aggiornamenti del controllore o modifiche alla macchina per garantire operazioni di lavorazione rotativa accurate.
Un asse rotante richiede attenzione costante e una corretta manutenzione per mantenere la sua precisione nel tempo. Controlli di calibrazione regolari, ispezioni meccaniche, condizioni di lavorazione ottimizzate e impostazioni software aggiornate contribuiscono a garantire prestazioni di lavorazione rotativa stabili e precise. Implementando queste best practice, gli operatori possono ridurre al minimo gli errori, prevenire guasti imprevisti e assicurarsi che l'asse rotante continui a fornire risultati affidabili per applicazioni di lavorazione CNC complesse. Una manutenzione costante, in definitiva, migliora la produttività, prolunga la durata utile delle apparecchiature e massimizza il valore di un router CNC ad asse rotante.
Riassumere
L'installazione e la calibrazione di una fresatrice CNC ad asse rotante richiedono particolare attenzione all'installazione meccanica, alla configurazione del software e alla verifica della precisione. Allineando accuratamente l'asse rotante, configurando i parametri CNC, verificando la precisione di rotazione e ottimizzando le condizioni di lavorazione, gli operatori possono garantire un funzionamento fluido e risultati precisi. Controlli di calibrazione regolari, ispezioni dei componenti e aggiornamenti del software contribuiscono a prevenire problemi comuni come rotazione errata, errori dimensionali, vibrazioni e scarsa qualità della superficie. Un asse rotante installato e manutenuto correttamente aumenta la versatilità e l'efficienza di una fresatrice CNC, consentendo la lavorazione accurata di pezzi cilindrici, curvi e multidimensionali complessi, migliorando al contempo l'affidabilità e le prestazioni a lungo termine. Continua a leggere " Come scelgo l'asse rotante corretto per la mia fresatrice CNC? " per selezionare l'opzione più adatta al tuo flusso di lavoro.
AccTek CNC è un produttore professionale di fresatrici CNC, impegnato a fornire soluzioni di lavorazione affidabili e di alta qualità a clienti di diversi settori. Con un'ampia gamma di modelli di fresatrici CNC, incluse configurazioni personalizzate per soddisfare esigenze applicative specifiche, AccTek CNC aiuta gli utenti a ottenere prestazioni di lavorazione efficienti e precise. L'azienda si concentra su tecnologie di produzione avanzate, un rigoroso controllo qualità e un'assistenza clienti completa, offrendo consulenza professionale dalla selezione e personalizzazione della macchina all'installazione e al servizio post-vendita. Che si tratti di lavorazione del legno, pubblicità, produzione o applicazioni CNC complesse, AccTek CNC fornisce attrezzature affidabili e soluzioni su misura per aiutare i clienti a migliorare la produttività e raggiungere il successo operativo a lungo termine.