
- 35-45 min čtení
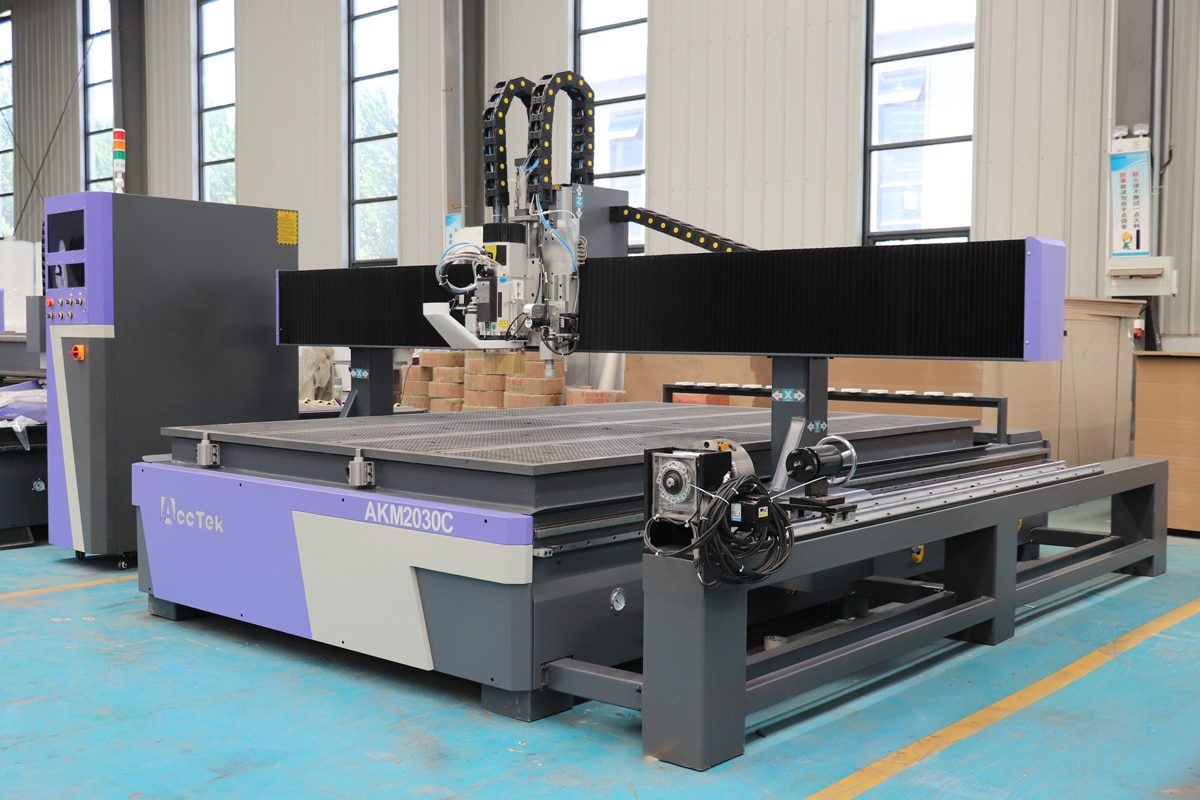
CNC frézka s rotační osou rozšiřuje možnosti tradičního CNC obrábění tím, že umožňuje stroji obrábět válcové, zakřivené a složité trojrozměrné obrobky s větší flexibilitou a přesností. Přidáním rotační osy mohou CNC frézky provádět operace, jako je gravírování kolem válců, vyřezávání sloupů, obrábění nábytkových komponentů a výroba složitých dekorativních dílů, kterých je obtížné dosáhnout standardními tříosými systémy. Dosažení přesných výsledků rotačního obrábění však vyžaduje více než jen instalaci rotačního příslušenství. Správné nastavení, konfigurace softwaru a kalibrace jsou klíčem k zajištění plynulého otáčení, přesného polohování a konzistentní kvality obrábění.
Malé chyby v zarovnání, výšce středu nebo parametrech rotační osy mohou vést k nepřesným rozměrům, nerovným povrchům nebo vadám při obrábění. Tato příručka poskytuje podrobný přehled nastavení a kalibrace CNC frézky s rotačními osami a zahrnuje vše od instalace a elektrických připojení až po nastavení softwaru, kalibraci os a běžné metody řešení problémů. Ať už přidáváte rotační osu ke stávající CNC frézce nebo optimalizujete integrovaný rotační CNC systém, dodržování správných postupů nastavení pomůže maximalizovat výkon stroje, zlepšit přesnost a prodloužit životnost vašeho zařízení.
Pochopení rotační osy CNC frézky
Rotační osa je pokročilé příslušenství nebo integrovaná součást CNC frézky, která umožňuje stroji otáčet obrobkem, zatímco se řezný nástroj pohybuje podél více os. Na rozdíl od standardní tříosé CNC frézky , která se obvykle pohybuje podél os X, Y a Z, rotační osa zavádí další rotační pohyb, obvykle nazývaný osa A. To umožňuje CNC frézce obrábět po celém povrchu válcových nebo nepravidelně tvarovaných materiálů, čímž se zlepší efektivita a vytvářejí složité 3D návrhy, hladké kontury a detailní rytiny.
Co je to CNC router s rotační osou?
CNC frézka s rotační osou je CNC obráběcí systém vybavený rotačním zařízením, které drží a otáčí obrobek během obrábění. Rotační osa spolupracuje s lineárními osami stroje na řízení polohy i úhlu natočení materiálu, což umožňuje operace jako soustružení, gravírování, řezbářství a řezání na více stranách bez nutnosti ručního přemisťování obrobku. V typickém nastavení je jeden konec obrobku zajištěn sklíčidlem, zatímco druhý konec je podepřen koníkem. Rotační motor poté pohání obrobek tak, aby se otáčel v přesných úhlech podle naprogramované dráhy nástroje. CNC řídicí jednotka koordinuje rotační pohyb s pohyby řezného nástroje X, Y a Z, což umožňuje stroji vytvářet spojité vzory a složité geometrie. Ve srovnání s konvenčními CNC frézkami poskytují CNC frézky s rotační osou několik výhod:
- Obrábění složitých tvarů: Rotační osa umožňuje CNC frézce obrábět válcové, zakřivené a nepravidelně tvarované obrobky, které je obtížné nebo nemožné obrábět standardním tříosým systémem. Umožňuje uživatelům vytvářet detailní řezby, spirálové vzory, zaoblené hrany a složité kontury s větší flexibilitou návrhu.
- Snížené přemísťování obrobku: Rotační osa umožňuje automatické otáčení materiálu během obrábění, čímž se zkracuje doba nastavení, minimalizují chyby v zarovnání a zvyšuje se celková efektivita výroby.
- Vyšší přesnost a konzistence obrábění: Protože obrobek zůstává po celou dobu obráběcího procesu pevně upevněn v rotačním upínacím přípravku, výrazně se snižuje riziko chyb polohování způsobených opakovaným upnutím. To pomáhá dosáhnout přesnějších rozměrů a konzistentních výsledků.
- Větší flexibilita návrhu: Rozšiřuje CNC aplikace nad rámec obrábění plochých panelů. Tato všestrannost umožňuje firmám realizovat rozmanitější projekty.
Hlavní typy konfigurací rotačních os
Systémy rotačních os pro CNC frézky jsou k dispozici v několika konfiguracích, z nichž každá je navržena tak, aby splňovala různé požadavky na obrábění, objemy výroby a potřeby aplikace. Správná konfigurace závisí na faktorech, jako je velikost obrobku, složitost obrábění, frekvence rotačních operací a požadovaná úroveň automatizace.
- Rotační příslušenství pro 4. osu: Rotační příslušenství pro 4. osu je nejběžnější volbou pro CNC frézky. Instaluje se na lože stroje a je připojen k CNC řídicí jednotce jako další osa. Tento typ je ideální pro uživatele, kteří potřebují příležitostné rotační obrábění a zároveň si zachovávají flexibilitu standardní CNC frézky.
- Integrovaná rotační osová CNC frézka: Některé CNC frézky jsou navrženy s vestavěným systémem rotačních os. Tyto stroje obvykle poskytují lepší tuhost, snadnější nastavení a vylepšené vyrovnání, protože rotační jednotka je optimalizována pro konstrukci stroje. Jsou vhodné pro výrobce, kteří často zpracovávají válcové nebo 3D obrobky.
- Systém s dvojitou rotační osou: Pokročilé CNC systémy mohou používat více rotačních os pro zajištění větší flexibility obrábění. Tyto konfigurace se běžně používají pro složité průmyslové aplikace vyžadující simultánní pohyb ve více osách a vysoce detailní 3D obrábění.
Klíčové komponenty systému rotační osy
Systém rotační osy se skládá z několika mechanických a elektronických komponent, které spolupracují na přesném otáčení obrobku a zároveň koordinují lineární pohyby CNC frézky. Každá komponenta má specifickou funkci, která přispívá k přesnosti, stabilitě a efektivitě obrábění.
- Rotační sklíčidlo: Primární upínací prvek, který bezpečně drží jeden konec obrobku a přenáší rotační pohyb z pohonného systému. Zajišťuje stabilitu materiálu během obrábění a pomáhá udržovat přesné polohování, snižuje vibrace a zlepšuje kvalitu povrchu.
- Koník: Podpírá opačný konec obrobku, zejména při obrábění dlouhých nebo těžkých materiálů. Udržováním obrobku v rovině s osou rotační osy se zlepšuje stabilita, minimalizuje se průhyb a pomáhá se dosahovat přesnějších výsledků obrábění.
- Rotační pohonný motor: Poskytuje výkon potřebný k otáčení obrobku podle CNC příkazů. Krokové motory se běžně používají pro standardní aplikace, zatímco servomotory jsou preferovány pro vysoce přesné obrábění, které vyžaduje vyšší rychlost, točivý moment a přesnost polohování.
- Převodovka nebo redukční systém: Spojuje motor s rotační hřídelí a upravuje vztah mezi otáčkami a točivým momentem. Zvyšuje rotační sílu, zlepšuje přesnost polohování a umožňuje rotační ose zvládat těžší obrobky a náročnější obráběcí operace.
- Rotační hřídel a spojka: Rotační hřídel přenáší rotační sílu motoru na sklíčidlo, zatímco spojka spojuje motor a hřídel a zároveň kompenzuje drobné chyby v souososti. Tyto komponenty si musí zachovat vysokou tuhost a přesnost, aby byla zajištěna plynulá rotace a zabránilo se nepřesnostem obrábění.
- Montážní konzoly a upínací přípravky: Upevněte jednotku rotační osy k loži CNC frézky a udržujte správné vyrovnání se souřadnicovým systémem stroje. Stabilní montážní konstrukce pomáhá předcházet problémům s pohybem, vibracemi a vyrovnáním během obráběcích operací.
- Řídicí jednotka a ovladač rotační osy: Řídí komunikaci mezi CNC systémem a motorem rotační osy. Převádějí naprogramované příkazy na přesné rotační pohyby a zároveň řídí faktory, jako je směr otáčení, rychlost, zrychlení a přesnost polohování.
Běžné aplikace CNC frézek s rotační osou
CNC frézky s rotačními osami výrazně rozšiřují možnosti tradičního CNC obrábění tím, že umožňují zpracování válcových, zakřivených a trojrozměrných obrobků. Díky schopnosti otáčet materiály během řezání, gravírování a řezbářských operací se tyto stroje široce používají v odvětvích, která vyžadují složité tvary, detailní vzory a vícestranné obrábění.
- Zpracování dřeva a výroba nábytku: CNC frézky s rotační osou se široce používají v dřevozpracujících aplikacích k výrobě válcových a dekorativních součástí, jako jsou schodišťové zábradlí, nohy stolů, díly židlí, sloupy a dřevěné řemeslné výrobky. Rotační osa umožňuje výrobcům vytvářet složité řezby, spirálové vzory a symetrické vzory na kulatých obrobcích s vysokou přesností a opakovatelností.
- Výroba hudebních nástrojů: V hudebním průmyslu se rotační CNC frézky běžně používají k výrobě součástí se zakřivenými nebo válcovými povrchy, včetně krků kytar, korpusů bubnů a dalších součástí nástrojů. Rotační funkce umožňuje plynulé tvarování a detailní gravírování při zachování konzistentních rozměrů a kvality povrchu.
- Výroba cedulí a 3D gravírování: Systémy s rotačními osami jsou ideální pro vytváření dekorativních cedulí, válcových jmenovek, log a gravírovaných vzorů na kulatých předmětech. Na rozdíl od CNC frézek s plochým ložem mohou stroje s rotačními osami gravírovat kontinuálně po celém povrchu obrobku, což je činí vhodnými pro zakázkové produkty a umělecké návrhy.
- Umělecké sochy a zakázkové řemeslné výrobky: Umělci a řemeslníci používají CNC frézky s rotačními osami k vytváření složitých soch, soch a zakázkových dekorativních předmětů. Možnost obrábět po více stranách obrobku umožňuje větší tvůrčí svobodu a umožňuje výrobu detailních trojrozměrných uměleckých děl s konzistentní kvalitou.
Rotační osa je cenným vylepšením, které transformuje standardní CNC frézku na všestrannější obráběcí řešení. Od příslušenství pro 4. osu až po integrované systémy, různé rotační konfigurace poskytují možnosti pro různé výrobní potřeby, zatímco komponenty, jako je sklíčidlo, koník, motor a řídicí jednotka, spolupracují na zajištění přesné rotace a stabilního obrábění. Díky své schopnosti zvládat složité tvary a vícestranné obrábění otevírá CNC frézka s rotační osou nové možnosti v oblasti zpracování dřeva, gravírování a dalších odvětvích, což z ní činí důležitý nástroj pro výrobce, kteří hledají větší flexibilitu a produktivitu.
Příprava před nastavením rotační osy
Správná příprava je klíčovým prvním krokem před nastavením rotační osy na CNC frézce. Dobře připravený instalační proces nejen pomáhá zajistit hladkou integraci mezi rotačním systémem a CNC strojem, ale také snižuje riziko chyb v zarovnání, problémů s kompatibilitou a provozních poruch. Před instalací by uživatelé měli ověřit kompatibilitu stroje, připravit potřebné nástroje a zkontrolovat komponenty rotační osy. Dokončení těchto přípravných kroků poskytuje pevný základ pro přesnou kalibraci, spolehlivý provoz a optimální výkon obrábění.
Zkontrolujte kompatibilitu CNC frézky
Před instalací rotační osy na CNC frézku je důležité ověřit, zda je stroj kompatibilní s rotačním systémem. Ne všechny CNC frézky jsou navrženy pro podporu rotačních příslušenství a problémy s kompatibilitou mohou ovlivnit instalaci, provoz a přesnost obrábění. Pečlivá kontrola mechanické konstrukce stroje, elektrického systému a softwarových možností pomáhá zajistit bezproblémovou integraci rotační osy.
- Mechanická kompatibilita: Nejprve zkontrolujte, zda má CNC frézka dostatečný pracovní prostor a možnosti montáže pro rotační osu. Lože stroje by mělo mít dostatečnou délku a šířku pro umístění rotačního zařízení a zamýšlených obrobků. Ověřte, zda lze montážní konzole bezpečně upevnit ke stolu stroje a zda má rám frézky dostatečnou tuhost, aby unesl dodatečnou hmotnost a řezné síly generované během rotačního obrábění.
- Kompatibilita řídicí jednotky: CNC řídicí jednotka musí podporovat další rotační osu, obvykle konfigurovanou jako osa A. Zkontrolujte, zda má řídicí jednotka dostupné rozhraní osy a zda stávající ovladače motoru mohou komunikovat s rotačním motorem. Některé CNC routery mohou před přidáním rotační osy vyžadovat další ovladače, řídicí karty nebo konfiguraci firmwaru.
- Kompatibilita motoru a elektrických zařízení: Ujistěte se, že motor rotační osy odpovídá elektrickým specifikacím CNC frézky, včetně napětí, proudu a požadavků na ovladač. Pro zajištění bezpečného a stabilního provozu je třeba zkontrolovat také zapojení kabeláže, napájecí kapacitu a systém nouzového zastavení. Nesprávné elektrické připojení může vést ke špatnému výkonu, přehřátí motoru nebo selhání řízení.
- Kompatibilita softwaru: Řídicí software CNC a CAM musí podporovat funkce rotačního obrábění. Ověřte, zda software dokáže generovat a zpracovávat dráhy rotačních nástrojů a zda umožňuje uživatelům konfigurovat parametry, jako je směr osy, počet kroků na otáčku, průměr obrobku a rychlost otáčení. Bez řádné softwarové podpory nemusí rotační osa fungovat přesně, i když je hardware správně nainstalován.
Připravte si potřebné nástroje a vybavení
Před nastavením rotační osy na CNC frézce může příprava potřebných nástrojů a vybavení zefektivnit a zpřesnit proces instalace a kalibrace. Správné nástroje k dispozici pomáhají zajistit správné mechanické vyrovnání, bezpečnou instalaci a přesné nastavení parametrů rotační osy. Požadované nástroje se mohou lišit v závislosti na modelu CNC frézky a rotačním systému, ale běžně jsou potřeba následující položky.
- Základní instalační nástroje: Pro montáž součástí, utahování spojovacích prvků a upevnění rotační osy k loži CNC frézky je zapotřebí běžné ruční nářadí, jako jsou klíče, sady nástrčných klíčů, šroubováky, imbusové klíče a kleště. Toto nářadí pomáhá zajistit, aby montážní konzoly, šrouby a mechanické spoje byly správně nainstalovány a utaženy, aby se zabránilo pohybu nebo vibracím během obrábění.
- Měřicí a zarovnávací nástroje: K měření rozměrů obrobku a kontrole velikostí součástí lze použít posuvné měřítko, zatímco úchylkoměr pomáhá měřit házení, přesnost zarovnání a soustřednost mezi sklíčidlem a koníkem. Vodováha nebo přesné pravítko mohou také pomoci ověřit, zda je rotační osa správně umístěna vzhledem k souřadnicím CNC stroje.
- CNC software a konfigurační soubory: Před zahájením provozu se ujistěte, že je nainstalován a nakonfigurován požadovaný CNC a CAM software. Důležité soubory a parametry, jako jsou nastavení rotačních os, specifikace motoru, převodové poměry a postprocesory, by měly být připraveny předem.
- Kalibrační příslušenství: Pro ověření přesnosti rotační osy po instalaci jsou potřeba kalibrační nástroje a testovací materiály. Pro zkušební obrábění lze použít zkušební válec, vzorek obrobku nebo kalibrační blok, aby se ověřila přesnost rotace, kvalita povrchu a rozměrová konzistence. Tyto testy pomáhají identifikovat chyby parametrů a umožňují obsluze provádět jemná nastavení před výrobou.
Kontrola součástí rotační osy
Před instalací rotační osy na CNC frézku je nezbytné pečlivě zkontrolovat všechny komponenty, abyste se ujistili, že jsou v dobrém stavu a připraveny k provozu. Důkladná kontrola pomáhá identifikovat potenciální problémy, jako jsou poškozené díly, uvolněné spoje nebo výrobní vady, které by mohly ovlivnit přesnost obrábění, stabilitu a bezpečnost. Kontrola každé komponenty před instalací může zabránit neočekávaným prostojům a zjednodušit proces kalibrace.
- Kontrola rotačního sklíčidla a koníku: Zkontrolujte rotační sklíčidlo, zda se upínací čelisti pohybují hladce a bezpečně drží obrobek bez nadměrné vůle. Zkontrolujte upínací plochy sklíčidla, zda nejsou opotřebované nebo poškozené, což by mohlo ovlivnit stabilitu obrobku. Koník by měl být také zkontrolován, zda se středový bod pohybuje hladce, bezpečně se zajistí a je správně zarovnán se sklíčidlem.
- Zkontrolujte hnací motor a převodovku: Zkontrolujte rotační hnací motor, zda nevykazuje viditelné poškození, uvolněné montážní šrouby nebo abnormální známky opotřebení. Ujistěte se, že se hřídel motoru otáčí hladce bez neobvyklého odporu nebo hluku. Pokud rotační systém používá převodovku nebo redukční mechanismus, zkontrolujte jej, zda nedochází k úniku oleje, uvolněným spojům nebo nadměrné vůli.
- Kontrola rotačního hřídele a spojky: Zkontrolujte správné vyrovnání, pevné spoje a plynulý pohyb. Uvolněné spojky nebo ohnuté hřídele mohou způsobit vibrace, nepřesné polohování a nerovnoměrné výsledky obrábění. Ujistěte se, že všechny spojovací díly jsou bezpečně upevněny a že mezi motorem a rotačním hřídelem nedochází k nadměrnému pohybu.
- Ověření elektrických připojení: Před připojením rotační osy k CNC řídicí jednotce zkontrolujte všechny kabely, konektory a zapojení, zda nejsou poškozené nebo zda nejsou uvolněné svorky. Zkontrolujte, zda jsou kabely motoru, napájecí kabely a signální kabely správně označeny a zda nejsou opotřebované. Poškozené zapojení nebo nesprávné připojení může vést k poruše motoru, nepřesnému pohybu nebo chybám řídicí jednotky.
Důkladná příprava může výrazně zlepšit efektivitu a přesnost instalace rotační osy. Ověřením kompatibility CNC frézky, řídicího systému a rotačních komponent a zároveň zajištěním připravenosti všech nástrojů, zařízení a dílů se operátoři mohou vyhnout běžným problémům s nastavením a dosáhnout lepších výsledků obrábění. Pečlivá kontrola a plánování před instalací nejen zjednodušují proces kalibrace, ale také pomáhají prodloužit životnost rotační osy a udržovat konzistentní výkon CNC obrábění.
Instalace rotační osy krok za krokem
Instalace rotační osy na CNC frézku vyžaduje pečlivou pozornost mechanickému polohování, elektrickým připojením a konfiguraci systému. Správně nainstalovaná rotační osa zajišťuje přesné otáčení, stabilní uchycení obrobku a spolehlivou komunikaci mezi CNC řídicí jednotkou a rotačním systémem. Dodržování systematického instalačního procesu pomáhá předcházet běžným problémům, jako jsou vibrace, nesouosost a nepřesné otáčení, a poskytuje tak spolehlivý základ pro kalibraci a provoz.
Vypněte a připravte CNC frézku
Před instalací rotační osy je prvním krokem bezpečné vypnutí a příprava CNC frézky. Správná příprava pomáhá chránit obsluhu i stroj a zároveň vytváří čisté a stabilní prostředí pro instalaci. Čas na provedení těchto předběžných kroků může zabránit elektrickým problémům, mechanickému rušení a problémům se zarovnáním během procesu nastavení rotační osy.
- Odpojení napájení a zajištění bezpečnosti: Začněte vypnutím CNC frézky a odpojením hlavního napájení. Pokud byl stroj v poslední době v provozu, nechte vřeteno, motory a další komponenty před zahájením instalace vychladnout. Před zahájením instalace se také doporučuje ověřit, zda funkce nouzového zastavení funguje správně.
- Vyčistěte lože stroje a pracovní prostor: Odstraňte prach, třísky, zbytky materiálu a další nečistoty z lože CNC frézky. Čistý instalační povrch zajišťuje, že montážní konzole rotační osy budou sedět rovnoměrně a bezpečně, čímž se snižuje riziko nesprávného vyrovnání. Věnujte zvláštní pozornost oblastem, kde bude rotační osa instalována, protože i malé částice mohou ovlivnit přesnost polohování.
- Odstranění nepotřebných upínacích přípravků a příslušenství: Uvolněte pracovní prostor odstraněním svěrek, vakuových upínacích přípravků, nástrojů nebo jiného příslušenství, které by mohlo překážet při instalaci rotační osy. Zkontrolujte, zda je dostatek místa pro rotační jednotku, obrobek a koník a zároveň zajistěte, aby se vřeteno mohlo volně pohybovat, aniž by se během provozu dotýkalo rotačního zařízení.
Namontujte rotační osu na lože stroje
Po přípravě CNC frézky je dalším krokem bezpečná instalace rotační osy na lože stroje. Jakákoli vůle, nesprávné umístění nebo vychýlení může způsobit vibrace, nepřesné výsledky řezání a sníženou kvalitu povrchu. Pečlivá instalace zajišťuje, že rotační osa bude efektivně spolupracovat se stávajícím pohybovým systémem CNC frézky.
- Správné umístění rotační osy: Začněte umístěním rotační osy na lože CNC frézky podle konstrukce stroje a požadavků na obrábění. Ve většině případů je rotační osa instalována rovnoběžně s osou X nebo Y CNC frézky v závislosti na dostupném pracovním prostoru a zamýšlené aplikaci. Ujistěte se, že sklíčidlo, koník a středová osa rotační osy jsou umístěny v pracovním rozsahu stroje a nepřekážejí pohybu vřetena.
- Zajištění montážních konzol a upevňovacích prvků: Jakmile je otočná osa správně umístěna, upevněte ji k loži stroje pomocí dodaných konzol, svorek, matic s T-drážkou nebo montážních šroubů. Všechny upevňovací prvky rovnoměrně utáhněte, aby se zabránilo pohybu během provozu, a zároveň se vyhněte nadměrné síle, která by mohla deformovat montážní komponenty. Pevné spojení mezi otočnou osou a ložem stroje je nezbytné pro odolávání řezným silám a zachování stability obrábění.
- Kontrola vodorovné polohy a vyrovnání: Po zajištění rotační osy ověřte, zda je vodorovná a správně vyrovnána se souřadnicovým systémem CNC frézky. Pomocí měřicích nástrojů, jako je vodováha, pravítko nebo úchylkoměr, zkontrolujte, zda je středová osa rotační osy rovnoběžná s osou stroje. V případě potřeby upravte montážní polohu nebo použijte vyrovnávací podpěry k opravě případného nesouososti. Přesné vyrovnání v této fázi výrazně usnadní pozdější kalibraci.
Instalace koníku a podpěr
Koník a podpěry poskytují dodatečnou oporu pro dlouhé nebo těžké materiály, pomáhají udržovat obrobek v rovině s osou rotační osy a snižují vibrace během řezných operací. Správná instalace a seřízení těchto součástí pomáhá dosáhnout přesných výsledků obrábění a zabraňuje vychýlení obrobku.
- Správné umístění koníku: Po montáži rotační osy umístěte koník na opačný konec rotačního sklíčidla podél stejné středové osy. Upravte jeho polohu podle délky obrobku a ujistěte se, že poskytuje dostatečnou oporu bez vyvíjení nadměrného tlaku. Koník by se měl plynule pohybovat po loži stroje nebo montážní liště a během provozu zůstat pevně zajištěný v dané poloze.
- Vyrovnání koníku s rotačním sklíčidlem: Zkontrolujte, zda je hrot koníku umístěn ve stejné výšce a na stejné ose jako střed sklíčidla. Nesprávné vyrovnání může způsobit nerovnoměrné otáčení obrobku, což má za následek rozměrové chyby, vibrace a špatnou kvalitu povrchu. V případě potřeby ověřte vyrovnání pomocí měřicích nástrojů, jako je posuvné měřítko, pravítko nebo úchylkoměr.
- Zajištění koníku a podpěr: Jakmile je určena správná poloha, utáhněte mechanismus zajištění koníku a zajistěte všechny další podpěry nebo konzoly. Ujistěte se, že všechny upevňovací prvky jsou pevně utažené, aby se zabránilo jejich pohybu během obrábění. U delších obrobků lze mezi sklíčidlo a koník instalovat další stabilní lunety nebo podpěrné přípravky, aby se minimalizovalo ohýbání a zlepšila se rotační stabilita.
Připojení elektrických komponent
Po mechanické instalaci a vyrovnání rotační osy je dalším krokem připojení jejích elektrických komponent k řídicímu systému CNC frézky. Správné elektrické připojení umožňuje CNC řídicí jednotce komunikovat s rotačním motorem a přesně řídit rychlost otáčení, směr a polohování.
- Připojení rotačního motoru a ovladače: Začněte připojením motoru rotační osy k odpovídajícímu ovladači podle schématu zapojení od výrobce. Ujistěte se, že kabely motoru jsou připojeny ke správným svorkám a že všechna připojení jsou bezpečná. U systémů používajících krokové motory nebo servomotory ověřte, zda specifikace motoru odpovídají požadavkům ovladače, včetně napětí, proudu a řídicích signálů.
- Připojení ovladače k CNC řídicí jednotce: Ovladač motoru musí být připojen k CNC řídicí jednotce, aby mohl přijímat povely k pohybu z řídicího systému. Připojte požadované signální kabely, včetně pulzních, směrových a povolovacích signálů, podle konfigurace řídicí jednotky. Ujistěte se, že je rotační osa přiřazena ke správnému rozhraní osy, obvykle k ose A, a že všechny konektory jsou správně zasunuty a zajištěny.
- Kontrola připojení napájení: Ověřte, zda jsou pohon rotační osy a motor připojeny k vhodnému zdroji napájení. Zkontrolujte, zda jmenovité napětí a proud splňují požadavky stanovené výrobcem zařízení. Ujistěte se, že napájecí kabely jsou řádně izolovány a uspořádány, aby se zabránilo zkratům, elektrickému rušení nebo náhodnému poškození během provozu stroje.
Instalace a zajištění obrobku
Po instalaci a připojení rotační osy je dalším krokem správná instalace a zajištění obrobku. Správně zajištěný obrobek zajišťuje stabilní otáčení a umožňuje CNC frézce provádět přesné řezné operace.
- Upínání obrobku do rotačního sklíčidla: Vložte jeden konec obrobku do rotačního sklíčidla a rovnoměrně utáhněte čelisti sklíčidla, abyste materiál zajistili. Ujistěte se, že je obrobek umístěn blízko středu sklíčidla a že všechny čelisti vyvíjejí rovnoměrný tlak. Nerovnoměrné upnutí může způsobit posun materiálu během otáčení, což má za následek nepřesné obrábění a zvýšené vibrace.
- Kontrola zarovnání obrobku: Před zahájením obrábění ověřte, zda je obrobek správně zarovnán s osou rotační osy. Ručně otáčejte obrobkem a sledujte, zda se otáčí plynule, bez chvění nebo nadměrného házení. Pro aplikace s vyšší přesností použijte úchylkoměr k měření soustřednosti a v případě potřeby proveďte úpravy.
- Ověření vůle obrobku: Zkontrolujte vůli mezi obrobkem a ostatními součástmi stroje, včetně vřetena, držáku nástroje, portálu a podpěr rotačních os. Ujistěte se, že řezný nástroj může dosáhnout požadovaných obráběných oblastí bez kolize. Tento krok je obzvláště důležitý u obrobků s velkým průměrem nebo nepravidelným tvarem.
Úspěšná instalace rotační osy vyžaduje pečlivou pozornost věnovanou jak mechanickým, tak elektrickým detailům. Správnou montáží rotační jednotky, vyrovnáním nosných komponent, připojením řídicího systému a bezpečným upevněním obrobku mohou operátoři zajistit plynulý a přesný rotační pohyb. Správné dokončení každého kroku instalace nejen zjednodušuje následující proces kalibrace, ale také zlepšuje kvalitu obrábění, zvyšuje provozní bezpečnost a umožňuje CNC frézce plně využít možnosti rotačního obrábění.
Konfigurace softwaru CNC s rotačními osami
Po fyzické instalaci a elektrickém připojení rotační osy je dalším krokem konfigurace CNC softwaru pro rozpoznání a řízení rotačního systému. Správná konfigurace softwaru zajišťuje, že CNC řídicí jednotka přesně interpretuje rotační pohyby a synchronizuje rotaci osy A s osami X, Y a Z. Nesprávné nastavení může vést k nepřesnému polohování, nesprávnému směru otáčení nebo špatným výsledkům obrábění. Pečlivým nastavením softwarových parametrů mohou operátoři dosáhnout přesného a efektivního výkonu rotačního obrábění.
Povolit funkci rotační osy
Než bude CNC router moci řídit rotační osu, musí být v CNC řídicím systému povolena rotační funkce. Tento krok umožňuje řídicímu systému rozpoznat dodatečný rotační pohyb, obvykle konfigurovaný jako osa A, a koordinovat jej se stávajícími osami X, Y a Z. Správná aktivace zajišťuje, že CNC software může odesílat přesné rotační příkazy a že rotační osa funguje jako integrovaná součást obráběcího systému.
- Aktivace přídavné osy v CNC řídicí jednotce: Začněte přístupem do nastavení stroje nebo konfigurační nabídky CNC řídicí jednotky a aktivací funkce přídavné osy. V závislosti na typu řídicí jednotky to může zahrnovat aktivaci možnosti 4. osy, přiřazení dostupného výstupního kanálu nebo úpravu konfiguračních parametrů. Rotační osa je obvykle namapována na osu A, která řídí rotaci kolem osy X, ačkoli některé systémy mohou používat různá přiřazení os v závislosti na konstrukci stroje.
- Přiřazení správného směru osy: Po aktivaci rotační osy ověřte, zda směr otáčení odpovídá souřadnicovému systému CNC. Řídicí jednotka by měla správně interpretovat příkazy pro pohyb ve směru a proti směru hodinových ručiček. Pokud se rotační osa otáčí v opačném směru, než je naprogramovaný příkaz, lze nastavení směru motoru obvykle obrátit pomocí softwarových parametrů nebo konfigurace ovladače bez změny mechanické instalace.
- Konfigurace komunikace mezi softwarem a hardwarem: Zajistěte, aby software CNC správně komunikoval s ovladačem a řídicí jednotkou rotačního motoru. Zkontrolujte, zda jsou přiřazeny správné vstupní/výstupní porty, řídicí signály a nastavení os. U systémů používajících specializovaný řídicí software CNC může rotační osa pro správný provoz vyžadovat specifické konfigurační soubory nebo profily stroje.
Nastavení parametrů rotační osy
Po aktivaci funkce rotační osy je dalším krokem konfigurace parametrů rotační osy v řídicím softwaru CNC. Přesné nastavení parametrů zajišťuje, že příkazy řídicí jednotky odpovídají skutečnému pohybu rotačního systému.
- Konfigurace kroků na otáčku: Definuje, kolik kroků motoru je potřeba pro jednu úplnou otáčku. Tato hodnota závisí na úhlu kroku motoru, nastavení mikrokroků ovladače a jakémkoli mechanickém redukčním systému použitém v rotační ose. Nesprávná hodnota kroků na otáčku způsobí, že se rotační osa bude otáčet více nebo méně, než je naprogramovaný úhel, což povede k nepřesným rozměrům obrábění. Tuto hodnotu vždy vypočítejte nebo ověřte na základě skutečných hardwarových specifikací.
- Nastavení převodového poměru: Pokud rotační osa používá převodovku nebo redukční mechanismus, musí být převodový poměr zadán do CNC softwaru. Redukční převodovka zvyšuje točivý moment a zlepšuje přesnost polohování přeměnou otáčení motoru na pomalejší a výkonnější rotační pohyb. Řídicí jednotka potřebuje tyto informace k výpočtu správného pohybu motoru potřebného pro specifický úhel natočení.
- Úprava směru otáčení: Určuje, zda se rotační osa otáčí ve směru nebo proti směru hodinových ručiček podle CNC příkazů. Po konfiguraci proveďte jednoduchý test otáčení, abyste se ujistili, že pohyb odpovídá naprogramovanému směru. Pokud se osa otáčí nesprávně, lze směr obvykle obrátit pomocí softwarového nastavení nebo změnou signálu směru motoru.
- Nastavení maximální rychlosti otáčení: Definuje nejvyšší bezpečnou provozní rychlost rotační osy. Tento parametr by měl být upraven podle možností motoru, specifikací převodovky, velikosti obrobku a požadavků na obrábění. Nadměrná rychlost otáčení může způsobit vibrace, sníženou přesnost nebo ztrátu točivého momentu motoru, zatímco příliš nízká rychlost může snížit efektivitu výroby. Volba vhodného limitu rychlosti pomáhá udržovat stabilní a spolehlivý provoz.
- Konfigurace nastavení zrychlení a zpomalení: Tyto parametry řídí, jak rychle rotační osa dosáhne své cílové rychlosti a zastaví se. Správné nastavení pomáhá předcházet náhlým pohybům, vibracím a vynechaným krokům, zejména při obrábění těžkých nebo nevyvážených obrobků. Plynulejší profil zrychlení zlepšuje stabilitu pohybu a snižuje mechanické namáhání motoru, převodovky a montážních součástí.
Konfigurace CAM softwaru pro rotační obrábění
Po konfiguraci parametrů CNC řídicí jednotky je dalším krokem nastavení CAM softwaru pro rotační obrábění. Na rozdíl od standardního tříosého obrábění vyžaduje rotační obrábění specializované dráhy nástroje, které zohledňují plynulé otáčení obrobku a koordinaci mezi lineárními osami a rotační osou. Správná konfigurace CAM zajišťuje, že generovaný G-kód přesně reprezentuje návrh a umožňuje CNC frézce provádět plynulé a přesné rotační operace.
- Výběr režimu rotačního obrábění: Prvním krokem je aktivace funkce rotačního obrábění v softwaru CAM. Většina programů CAM nabízí specializovaný režim rotačního nebo 4osého obrábění, který umožňuje softwaru generovat dráhy nástroje kolem válcového obrobku. Operátoři musí vybrat správnou konfiguraci rotační osy, obvykle osu A, a definovat, jak se bude obrobek během obrábění otáčet.
- Definování rozměrů a orientace obrobku: Zadejte parametry, jako je průměr obrobku, délka, středová poloha a poloha osy otáčení. Software tyto informace použije k výpočtu, jak by se měl řezný nástroj pohybovat při otáčení materiálu. Nesprávné rozměry mohou vést k nerovnoměrnému gravírování, nesprávné hloubce řezu nebo špatně zarovnaným vzorům.
- Nastavení drah nástroje pro válcové operace: Vytvořte vhodné dráhy nástroje na základě tvaru, materiálu a požadavků na obrábění válcového obrobku. Mezi běžné dráhy rotačního nástroje patří hrubování pro odebírání materiálu, dokončování pro zlepšení kvality povrchu a operace obtáčení pro gravírování vzorů nebo textu kolem zakřivených povrchů. Správný výběr dráhy nástroje pomáhá dosáhnout hladších povrchů, zkrátit dobu obrábění a zlepšit efektivitu řezání.
- Export kompatibilního G-kódu: Po dokončení nastavení CAM a generování dráhy nástroje exportujte obráběcí program jako G-kód pomocí správného postprocesoru pro řídicí jednotku CNC frézky. Exportovaný soubor by měl obsahovat přesné příkazy rotačních os a souřadnicové pohyby, které stroj dokáže správně interpretovat. Před spuštěním programu na CNC frézce se doporučuje simulovat nebo ověřit G-kód, aby se zajistil správný rotační pohyb a zabránilo se chybám při obrábění.
Přesná konfigurace softwaru pomáhá plně využít možnosti CNC frézky s rotační osou. Správným povolením rotační funkce, nastavením parametrů pohybu a přípravou vhodných drah nástrojů CAM mohou operátoři zajistit hladkou komunikaci mezi CNC řídicí jednotkou a rotačním systémem. Správně nakonfigurované softwarové prostředí nejen zlepšuje přesnost a efektivitu obrábění, ale také poskytuje spolehlivý základ pro kalibraci, testování a pokročilé aplikace rotačního obrábění.
Proces kalibrace rotační osy
Kalibrace rotační osy je nezbytným krokem po instalaci a konfiguraci softwaru. Správná kalibrace zajišťuje, že skutečné otáčení rotační osy odpovídá příkazům generovaným CNC řídicí jednotkou, což umožňuje stroji dosáhnout přesného polohování, konzistentních rozměrů a vysoce kvalitních výsledků obrábění. I malé chyby v zarovnání, výšce středu nebo přesnosti otáčení mohou vést k nerovnoměrným řezům, nesprávným vzorům a špatné povrchové úpravě. Systematický kalibrační proces pomáhá optimalizovat výkon rotační osy a zajišťuje spolehlivý provoz během výroby.
Kalibrace mechanického zarovnání
Prvním krokem kalibrace rotační osy je kontrola a korekce mechanického vyrovnání rotačního systému. Před úpravou softwarových parametrů je nutné ověřit fyzickou polohu a vyrovnání rotační osy, aby se zajistilo, že se obrobek otáčí kolem správné středové osy.
- Kontrola rovnoběžnosti rotačních os: Začněte kontrolou, zda je rotační osa správně zarovnána s referenční osou CNC frézky, obvykle s osou X nebo Y. Středová osa rotačního sklíčidla a koníku by měla zůstat rovnoběžná s osou stroje po celé délce rotační jednotky. K měření odchylek lze použít úchylkoměr, přesné pravítko nebo zarovnávací nástroj. Pokud rotační osa není rovnoběžná, seřiďte montážní konzoly nebo přemístěte jednotku, dokud zarovnání nedosáhne požadované přesnosti.
- Zarovnání středů sklíčidla a koníku: Rotační sklíčidlo a koník musí sdílet stejnou středovou osu, aby se obrobek otáčel rovnoměrně. Zkontrolujte, zda je hrot koníku přesně zarovnán se středem sklíčidla. Nesprávné zarovnání těchto dvou součástí může způsobit chvění obrobku během otáčení, což vede k nepřesným výsledkům obrábění. Provádějte drobné úpravy polohy koníku nebo montážních přípravků, dokud nebudou oba středy správně zarovnány.
- Kontrola vodorovné a středové polohy: Ověřte, zda je rotační osa vodorovná a umístěna ve správné výšce vzhledem k loži CNC frézky. Nerovnoměrná rotační osa může způsobit odchylky v hloubce řezu a ovlivnit polohu nástroje. Pomocí vodováhy nebo měřicího přístroje ověřte, zda si rotační jednotka udržuje po celé své délce konzistentní výšku. V případě potřeby upravte montážní podpěry nebo přidejte vyrovnávací podložky, abyste vyrovnali případné výškové rozdíly.
Kalibrace výšky středu rotační osy
Výška středu se vztahuje k vertikální vzdálenosti mezi ložem CNC frézky a středovou osou rotace obrobku. Pokud je tato hodnota nesprávná, řezný nástroj nebude přesně sledovat naprogramovanou dráhu, což může vést k nerovnoměrným hloubkám řezu, nesprávným rozměrům a špatné povrchové úpravě. Správná kalibrace zajišťuje, že souřadnicový systém CNC odpovídá skutečné poloze rotační osy.
- Změření výšky středu rotační osy: Začněte měřením vzdálenosti od lože CNC frézky nebo referenční plochy stroje ke středu rotačního sklíčidla. To lze provést pomocí měřicích nástrojů, jako je posuvné měřidlo, výškoměr nebo přesné pravítko. Měření by mělo být provedeno pečlivě, aby byla zajištěna přesnost, protože i malý rozdíl ve výšce středu může ovlivnit kvalitu obrábění, zejména při gravírování nebo vyřezávání detailních vzorů kolem válcových obrobků.
- Ověření vztahu nástroje a rotační osy: Po změření výšky středu zkontrolujte vztah mezi polohou vřetena nástroje a středovou osou rotační osy. Přesuňte vřeteno CNC do přibližného středu rotační osy a ověřte, zda je hrot nástroje zarovnán s rotačním středem obrobku. Pokud je nástroj umístěn příliš vysoko nebo příliš nízko vzhledem k rotačnímu středu, je nutné provést úpravy nastavení souřadnic nebo fyzické výšky instalace.
- Úprava nastavení stroje nebo softwaru: V závislosti na konstrukci CNC frézky lze chyby výšky středu opravit buď mechanicky, nebo pomocí softwarového nastavení. U strojů s nastavitelnými otočnými úchyty lze polohu rotační osy zvýšit nebo snížit pomocí podpěr nebo distančních podložek. V softwarových systémech mohou operátoři upravit souřadnicový systém obrobku, počátek osy Z nebo hodnoty odsazení rotační osy tak, aby odpovídaly skutečné výšce středu.
Kalibrace kroků na otáčku
Kalibrace kroků na otáčku určuje, jak přesně CNC řídicí jednotka převádí povely motoru na skutečný rotační pohyb. Tento parametr definuje počet kroků motoru potřebných k tomu, aby rotační osa dokončila jednu plnou rotaci o 360°. Pokud je hodnota nesprávná, rotační osa se může otočit příliš daleko nebo nedostatečně, což způsobí nepřesné gravírovací vzory, nesprávné rozměry a chyby v zarovnání hotových dílů. Správná kalibrace zajišťuje, že naprogramované úhly odpovídají skutečné rotaci obrobku.
- Výpočet počáteční hodnoty počtu kroků na otáčku: Před kalibrací vypočítejte teoretickou hodnotu počtu kroků na otáčku na základě hardwarových specifikací rotační osy. Výpočet obvykle zohledňuje úhel kroku motoru, nastavení mikrokroku ovladače a redukční poměr převodovky. Například krokový motor s mikrokrokem a redukční převodovkou bude vyžadovat více kroků motoru k dokončení jedné plné otáčky výstupního hřídele. Tato vypočítaná hodnota poskytuje počáteční nastavení pro CNC řídicí jednotku.
- Proveďte test přesnosti rotace: Po zadání počáteční hodnoty proveďte test rotace pomocí CNC řídicí jednotky. Zadejte rotační ose povel k otočení o určitý úhel, například 90°, 180° nebo 360°, a porovnejte skutečný pohyb s naprogramovanou rotací. Označení referenčního bodu na sklíčidle nebo obrobku může pomoci vizuálně ověřit, zda je rotace přesná. Pro vyšší přesnost použijte k ověření skutečného úhlu rotace úhlometr nebo měřicí nástroj.
- Výpočet a úprava parametru: Pokud se skutečná rotace liší od zadané hodnoty, upravte nastavení počtu kroků na otáčku pomocí kalibračního vzorce: Nové kroky na otáčku = Aktuální kroky na otáčku × (Zadaná rotace ÷ Skutečná rotace). Pokud například CNC řídicí jednotka zadá pokyn k rotaci o 360°, ale rotační osa se otočí pouze o 355°, měla by se hodnota počtu kroků na otáčku mírně zvýšit, aby se rozdíl kompenzoval. Po úpravě test opakujte, dokud se zadaná a skutečná hodnota rotace nebudou přesně shodovat.
Kalibrace házení a soustřednosti
Házení se vztahuje k velikosti odchylky mezi skutečným středem otáčení a ideálním středem rotační osy. I když je rotační osa správně nainstalována a nakonfigurována, mohou malé odchylky v upínacím mechanismu sklíčidla, hřídele, koníku nebo upevnění obrobku způsobit nerovnoměrné otáčení materiálu. Nadměrné házení může vést k nekonzistentním hloubkám řezu, povrchovým vadám, vibracím a snížené přesnosti obrábění. Správná kalibrace pomáhá minimalizovat tyto chyby a zlepšuje celkovou přesnost rotačního obrábění.
- Příprava měřicích nástrojů: K měření házení a soustřednosti rotační osy se běžně používá úchylkoměr. Úchylkoměr bezpečně namontujte na rám CNC frézky nebo na stabilní upínací prvek a poté umístěte hrot úchylkoměru proti povrchu sklíčidla, obrobku nebo kalibračního válce. Ujistěte se, že měřicí nástroj je správně umístěn a má dostatečný přítlak, aby poskytoval přesné odečty bez ovlivnění rotace.
- Měření házivosti sklíčidla a hřídele: Před instalací obrobku začněte kontrolou házivosti rotačního sklíčidla a hřídele. Pomalu otáčejte ručně rotační osou a sledujte pohyb zobrazený na úchylkoměru. Nadměrné odchylky indikují možné problémy, jako je nesouosost sklíčidla, deformace hřídele, uvolněné spoje nebo mechanické opotřebení. Pokud naměřená házivost překračuje doporučenou toleranci, před pokračováním zkontrolujte montážní polohu a mechanické součásti.
- Seřízení a snížení chyb házení: Aby se minimalizovalo házení, zkontrolujte všechny možné zdroje nesouososti, včetně uvolněných montážních šroubů, nesprávné instalace sklíčidla, nerovnoměrného upínacího tlaku a nesprávného umístění koníku. U přesných aplikací může být nutné, aby obsluha několikrát přepolohovala obrobek nebo použila metody zarovnání k dosažení lepší soustřednosti. Udržování čistých kontaktních ploch mezi sklíčidlem, obrobkem a podpůrnými komponenty také pomáhá zlepšit přesnost.
Zkušební řezání a jemné seřízení
Po dokončení kroků mechanické a softwarové kalibrace je provedení zkušebního řezu poslední fází ověření přesnosti rotační osy a výkonu obrábění. Zkušební řez umožňuje obsluze vyhodnotit, zda nastavení rotační osy, zarovnání a dráhy nástroje fungují správně za skutečných podmínek obrábění. Na základě výsledků testu lze provést jemná nastavení pro zlepšení rozměrové přesnosti, kvality povrchu a celkové stability obrábění před zahájením plné výroby.
- Spuštění vzorového obráběcího programu: Vytvořte nebo načtěte jednoduchý rotační obráběcí program, který zahrnuje základní operace, jako je gravírování čáry, vyřezávání vzoru nebo obrábění referenčního tvaru kolem obrobku. Spusťte program se sníženou rychlostí posuvu a nižší rychlostí, abyste mohli sledovat chování stroje. Sledujte koordinaci mezi rotační osou a osami X, Y a Z, abyste zajistili plynulý pohyb a správnou rotaci.
- Kontrola výsledků obrábění: Po dokončení zkušebního řezu pečlivě zkontrolujte přesnost a kvalitu hotového obrobku. Zkontrolujte, zda se gravírované vzory správně napojují po celém obvodu, zda rozměry odpovídají návrhu a zda je povrchová úprava konzistentní. Mezi příznaky problémů s kalibrací může patřit nerovnoměrná hloubka řezu, špatně zarovnané vzory, viditelné stupňovité značky nebo nesprávné úhly natočení.
- Proveďte jemné úpravy parametrů: Na základě výsledků testu proveďte drobné úpravy příslušných nastavení. Mezi možné úpravy patří počet kroků na otáčku, odsazení výšky středu, počáteční poloha obrobku, rychlost posuvu, otáčky vřetena a nastavení dráhy nástroje. Postupně upravujte parametry a opakujte testovací proces, dokud nedosáhnete požadované přesnosti obrábění.
Správně kalibrovaná rotační osa je nezbytná pro dosažení spolehlivého a vysoce kvalitního CNC obrábění. Prostřednictvím systematické kalibrace souososti, přesnosti otáčení, soustřednosti a výsledků testování obrábění mohou operátoři identifikovat a opravit potenciální chyby před zahájením výroby. Pravidelná kalibrace nejen zlepšuje přesnost obrábění, ale také pomáhá udržovat stabilní provoz, snižovat plýtvání materiálem a prodlužovat životnost systému rotační osy. Dodržováním strukturovaného kalibračního procesu mohou uživatelé plně využít výhod rotačního obrábění a dosáhnout konzistentních výsledků v různých aplikacích.
Běžné problémy s nastavením rotační osy a jejich řešení
Přestože CNC frézky s rotačními osami poskytují větší flexibilitu a přesnost obrábění, nesprávná instalace, konfigurace nebo kalibrace může vést k různým provozním problémům. Problémy, jako je nesprávná rotace, nepřesné rozměry, nadměrné vibrace nebo nestabilní provoz, mohou ovlivnit kvalitu obrábění a produktivitu. Pochopení běžných problémů s nastavením rotačních os a jejich řešení pomáhá obsluze rychle identifikovat příčiny, minimalizovat prostoje a udržovat spolehlivý výkon stroje.
Rotační osa se neotáčí správně
Pokud se rotační osa neotáčí správně, problém je obvykle způsoben kombinací elektrických, mechanických nebo softwarových problémů. Mezi běžné základní příčiny patří nesprávné zapojení motoru, nesprávná konfigurace CNC řídicí jednotky, nesprávné přiřazení osy nebo nepřesné nastavení počtu kroků na otáčku. Tyto problémy mohou způsobit, že se rotační osa nepohybuje, otáčí se nesprávným směrem, pohybuje se nekonzistentně nebo vytváří nepřesné úhly natočení. Zde jsou řešení:
- Kontrola elektrických zapojení: Zkontrolujte zapojení mezi rotačním motorem, pohonem motoru, napájecím zdrojem a CNC řídicí jednotkou, abyste se ujistili, že všechna připojení jsou správná a bezpečná. Opětovné zapojení kabelů podle schématu zapojení výrobce a kontrola elektrického systému mohou často vyřešit problémy, kdy se rotační osa vůbec nepohybuje.
- Ověření konfigurace rotační osy: Zkontrolujte nastavení CNC řídicí jednotky a softwaru, abyste se ujistili, že funkce rotační osy byla povolena a přiřazena správné ose, obvykle ose A. Ujistěte se, že přiřazení osy, řídicí signály a nastavení komunikace odpovídají skutečnému nastavení hardwaru.
- Úprava nastavení směru otáčení motoru: Pokud se rotační osa pohybuje, ale otáčí se v opačném směru, než je naprogramovaný příkaz, může být nastavení směru otáčení motoru nesprávné. Upravte parametr směru otáčení v softwaru CNC nebo v nastavení řídicí jednotky, abyste obrátili pohyb motoru. Po provedení změn proveďte jednoduchý test otáčení, abyste se ujistili, že osa správně reaguje na příkazy.
- Překalibrujte počet kroků na otáčku: Nesprávné nastavení počtu kroků na otáčku může způsobit, že se rotační osa bude otáčet příliš mnoho nebo příliš málo v porovnání s naprogramovaným úhlem. Přepočítejte požadovanou hodnotu na základě specifikací motoru, nastavení mikrokroků ovladače a převodového poměru. Poté proveďte kalibrační testy zadáním specifických úhlů natočení a úpravou parametru, dokud skutečný pohyb nebude odpovídat naprogramované hodnotě.
Nesprávné rozměry obrábění
Nesprávné obráběné rozměry jsou běžným problémem při CNC obrábění s rotačními osami a mohou významně ovlivnit přesnost a kvalitu hotových dílů. K tomuto problému obvykle dochází, když existuje nesoulad mezi naprogramovanou dráhou nástroje a skutečným pohybem rotační osy. Pro obnovení přesnosti obrábění by operátoři měli identifikovat zdroj rozměrové chyby a provést cílené úpravy nastavení stroje, konfigurace softwaru a mechanických součástí.
- Překalibrovat počet kroků na otáčku: Pokud je tato hodnota příliš vysoká nebo příliš nízká, rotační osa se bude otáčet o více nebo méně, než je zadaný úhel, což způsobí rozměrové chyby na obrobku. Přepočítejte hodnotu počtu kroků na otáčku na základě specifikací motoru, nastavení mikrokroků ovladače a převodového poměru a poté proveďte testy otáčení, abyste ověřili, zda skutečný pohyb odpovídá naprogramovanému úhlu.
- Ověření nastavení převodového poměru: Ověřte skutečný redukční poměr převodovky a ujistěte se, že je stejná hodnota správně zadána v CNC řídicí jednotce nebo softwaru. Přesná konfigurace převodového poměru umožňuje systému správně vypočítat požadovaný pohyb motoru a zajišťuje přesné rotační polohování.
- Kontrola rozměrů obrobku v softwaru CAM: Ověřte, zda zadaný průměr, délka, poloha středu a orientace rotační osy obrobku odpovídají skutečným rozměrům materiálu. Nesprávné hodnoty průměru pravděpodobně způsobí, že gravírované nebo řezbářsky vypadají natažené, stlačené nebo špatně zarovnané vzory kolem válcového povrchu.
- Správné nastavení souřadnicového systému a počátku: Zkontrolujte, zda jsou počátek obrobku, středová osa otáčení a odsazení os správně definovány v softwaru CAM i v CNC řídicí jednotce. Zajištění souladu virtuálního souřadnicového systému s fyzickým nastavením pomáhá stroji přesně převést naprogramované návrhy do skutečných obráběcích pohybů.
Špatná kvalita povrchu
Špatná kvalita povrchu je běžným problémem při CNC obrábění s rotačními osami a může ovlivnit vzhled, přesnost a celkový výkon hotových dílů. Problémy, jako jsou nerovné povrchy, viditelné stopy po nástrojích, drsné textury, vibrační vzory nebo nekonzistentní hloubka řezu, jsou často způsobeny nesprávnými parametry obrábění, problémy s výběrem nástroje, nadměrným házením nebo nesprávným nastavením dráhy nástroje. Pro zlepšení kvality povrchu by operátoři měli systematicky kontrolovat parametry obrábění, nástroje a nastavení softwaru.
- Optimalizace parametrů řezu: Nadměrné posuvy, příliš hluboké řezné průchody nebo nevhodné otáčky vřetena mohou způsobovat vibrace, stopy po nástroji a nerovné povrchy. Upravte parametry obrábění podle typu materiálu, specifikací nástroje a požadavků na řezání. Snížení posuvu, snížení hloubky řezu nebo odpovídající zvýšení otáček vřetena může pomoci dosáhnout plynulejších a konzistentnějších výsledků.
- Vyberte správné řezné nástroje: Opotřebované, poškozené nebo nesprávně dimenzované nástroje mohou způsobit drsné povrchy, nadměrné tření nebo nepřesné řezy. Vyberte nástroje, které odpovídají obráběnému materiálu a požadované kvalitě povrchu. Pro detailní rotační řezbářskou práci nebo dokončovací operace mohou menší průměry nebo specializované dokončovací nástroje poskytnout lepší přesnost a hladší výsledky.
- Snížení házivosti rotační osy: Nadměrná házivost nebo špatná soustřednost mohou způsobit nekonzistentní hloubku řezu při otáčení obrobku. Pomocí úchylkoměru zkontrolujte sklíčidlo, hřídel a upevněný obrobek, zda nedošlo k rotační odchylce. Pokud zjistíte nadměrnou házivost, upravte polohu sklíčidla, zlepšete vyrovnání obrobku, utáhněte mechanické spoje nebo upravte polohu koníku, abyste zajistili plynulé otáčení materiálu kolem skutečné středové osy.
- Vylepšení nastavení dráhy nástroje: Nesprávné dráhy nástroje CAM mohou vytvářet zbytečné stopy po obrábění nebo nerovné povrchy, zejména na zakřivených a válcových obrobcích. Zkontrolujte strategii rotačního obrábění a optimalizujte nastavení, jako je vzdálenost přesahu, dokončovací průchody a směr řezu. Použití hladších drah nástroje a přidání specializované dokončovací operace může pomoci snížit viditelné stopy nástroje a zlepšit konzistenci povrchu.
Přehřívání nebo hluk rotační osy
Správně fungující rotační osa by měla fungovat hladce s minimálními vibracemi a střední provozní teplotou. Nadměrné teplo, skřípavé zvuky, cvakání nebo abnormální vibrace mohou být způsobeny nadměrným zatížením, nesprávným mazáním, nesprávným nastavením motoru nebo mechanickým opotřebením. Včasná identifikace a řešení těchto problémů pomáhá předcházet poškození součástí a zajišťuje stabilní výkon rotačního obrábění.
- Snižte nadměrné pracovní zatížení: Těžké obrobky, agresivní řezné parametry, nadměrná hloubka řezu nebo vysoké otáčky mohou nutit motor a převodovku pracovat nad rámec jejich konstrukční kapacity. Zkontrolujte, zda hmotnost obrobku a požadavky na obrábění odpovídají specifikacím rotační osy. Snížení řezných sil, snížení posuvu, snížení hloubky řezu nebo volba vhodnějších parametrů obrábění může pomoci snížit zatížení a zlepšit stabilitu.
- Zkontrolujte nastavení motoru a ovladače: Nesprávné nastavení ovladače motoru může způsobit nadměrný proud, což má za následek přehřátí motoru a zbytečný hluk. Ověřte, zda nastavení proudu, napětí a provozních parametrů ovladače odpovídají specifikacím motoru. U systémů s krokovými motory může nesprávné nastavení zrychlení také způsobit vynechání kroků nebo zvýšené mechanické namáhání. Úprava parametrů ovladače a optimalizace nastavení zrychlení a zpomalení může pomoci s plynulejším chodem rotační osy.
- Kontrola a mazání mechanických součástí: Nedostatečné mazání nebo znečištění mechanických součástí může během provozu zvýšit tření a způsobit zahřívání nebo neobvyklé zvuky. Zkontrolujte pohyblivé části, jako jsou ložiska, ozubená kola, hřídele a vodicí mechanismy, zda nevykazují známky opotřebení nebo vysušení. Používejte vhodné mazivo podle doporučení výrobce a zajistěte pravidelné odstraňování prachu, třísek a nečistot, aby byl zajištěn plynulý pohyb.
- Kontrola spojek, ozubených kol a ložisek: Uvolněné nebo poškozené součásti převodovky mohou způsobovat abnormální hluk a sníženou přesnost otáčení. Zkontrolujte spojku, převodovku, ozubená kola a ložiska, zda nevykazují nadměrnou vůli, opotřebení nebo poškození. Utáhněte uvolněné spoje a v případě potřeby vyměňte opotřebované součásti. Udržování těchto součástí v dobrém stavu pomáhá minimalizovat vibrace a zlepšuje celkovou spolehlivost rotační osy.
Rotační osa ztrácí přesnost polohy
Ztráta přesnosti polohy v rotační ose může významně ovlivnit kvalitu obrábění a způsobit špatně zarovnané vzory, nesprávné úhly, nekonzistentní rozměry a sníženou opakovatelnost. K tomuto problému dochází, když skutečný rotační pohyb neodpovídá naprogramované poloze, často v důsledku mechanické vůle, nedostatečného točivého momentu motoru, nesprávného nastavení parametrů nebo nadměrných obráběcích sil. Identifikace základní příčiny a použití cílených korekcí může pomoci obnovit přesnost a spolehlivost rotační osy.
- Překalibrujte parametry rotační osy: Nastavení, jako je počet kroků na otáčku, převodový poměr, zrychlení a rozlišení osy, přímo ovlivňují, jak přesně řídicí jednotka převádí příkazy na rotační pohyb. Ověřte, zda všechny parametry odpovídají skutečným hardwarovým specifikacím, a překalibrujte hodnotu počtu kroků na otáčku, pokud se osa trvale otáčí o více či méně, než je naprogramovaný úhel.
- Kontrola mechanické vůle: Mechanická vůle v ozubených kolech, spojkách, ložiskách nebo pohonných součástech může způsobit nepravidelný pohyb rotační osy, zejména při změně směru otáčení. Zkontrolujte převodový systém, zda v něm není nadměrná vůle nebo uvolnění. Utáhněte uvolněné součásti, pokud možno seřiďte převodovku a v případě potřeby vyměňte opotřebované díly. Snížení vůle zlepšuje opakovatelnost a pomáhá udržovat přesné polohování.
- Kontrola spojek a montážních připojení: Uvolněné spojky nebo nestabilní upevnění mohou způsobit, že pohyb motoru se nepřenáší přesně na rotační hřídel. Zkontrolujte všechna spojení mezi motorem, převodovkou, hřídelí a sklíčidlem, abyste se ujistili, že jsou pevně upevněna. Zkontrolujte montážní konzoly a upevňovací prvky, zda se během provozu nepohybují nebo nevibrují, a v případě potřeby součásti utáhněte nebo znovu vyrovnejte.
- Optimalizace nastavení zrychlení a pohybu: Agresivní nastavení zrychlení a zpomalení může způsobit ztrátu synchronizace motoru, zejména u těžších obrobků nebo vysokorychlostních operací. Upravte hodnoty zrychlení tak, aby byl start a zastavení plynulejší. Vyvážený profil pohybu snižuje mechanické rázy, zlepšuje stabilitu motoru a pomáhá rotační ose udržovat přesné umístění v průběhu celého procesu obrábění.
Běžné problémy s nastavením rotačních os lze obvykle vyřešit pečlivou kontrolou mechanického systému, elektrických připojení, nastavení CNC softwaru a parametrů obrábění. Ať už se jedná o opravu chyb rotace, zlepšení kvality povrchu nebo obnovení přesnosti polohování, strukturovaný přístup k řešení problémů pomáhá předcházet prostojům a zlepšovat výsledky obrábění. Pravidelná kalibrace, správná údržba a optimalizované provozní postupy nejen řeší stávající problémy, ale také pomáhají udržovat dlouhodobou přesnost, efektivitu a spolehlivost CNC frézky s rotačními osami.
Nejlepší postupy pro udržení přesnosti rotační osy
Udržování přesnosti rotační osy může zajistit konzistentní kvalitu obrábění, opakovatelnost a dlouhodobý výkon CNC frézky. I u správně nainstalované a kalibrované rotační osy může docházet k postupným změnám přesnosti v důsledku mechanického opotřebení, vibrací, hromadění prachu, aktualizací softwaru nebo změn provozních podmínek. Dodržováním správných postupů údržby, pravidelnou kontrolou kalibrace, optimalizací parametrů obrábění a udržováním mechanických a softwarových systémů v dobrém stavu mohou operátoři zabránit ztrátě přesnosti a prodloužit životnost rotační osy. Efektivní údržba nejen zlepšuje spolehlivost obrábění, ale také pomáhá zkracovat prostoje a udržovat stabilní kvalitu výroby.
Provádějte pravidelné kalibrační kontroly
Přestože může být rotační osa během počátečního nastavení správně kalibrována, faktory, jako je mechanické opotřebení, vibrace, výměna součástí nebo změny v instalačních podmínkách stroje, mohou postupně ovlivnit přesnost polohování. Pravidelné ověřování pomáhá včas identifikovat malé odchylky a zajišťuje, že rotační osa i nadále poskytuje přesné a konzistentní výsledky obrábění.
- Pravidelně ověřujte přesnost rotace: Pravidelně kontrolujte skutečný pohyb rotační osy oproti naprogramovaným příkazům, abyste se ujistili, že systém udržuje přesnou rotaci. Testujte běžné pohyby, jako jsou rotace o 90°, 180° a 360°, a porovnávejte skutečný úhel s pokyny řídicí jednotky. Dále kontrolujte parametry, jako je házení, soustřednost a vyrovnání středu, abyste zajistili, že se obrobek i nadále otáčí kolem správné osy. Pokud jsou zjištěny chyby měření nebo nekonzistence v obrábění, znovu kalibrujte příslušná nastavení, jako jsou kroky na otáčku, odsazení os nebo parametry vyrovnání.
- Překalibrace po přemístění nebo větší údržbě: Rotační osa by měla být vždy překalibrována po přemístění CNC frézky nebo po provedení větší údržby. Přemístění stroje může změnit polohu rotační osy, montážní vyrovnání nebo výšku středu, zatímco výměna součástí, jako jsou motory, spojky, ložiska nebo převodovky, může ovlivnit přesnost pohybu. Po těchto změnách znovu zkontrolujte mechanické vyrovnání, výšku středu, přesnost otáčení a softwarové parametry, abyste obnovili původní stav kalibrace. Provedení kompletního kalibračního procesu po významných změnách pomáhá předcházet chybám při obrábění a zajišťuje spolehlivý výkon rotační osy.
Údržba mechanických součástí
Neustálé otáčení a řezné síly zatěžují součásti, jako jsou ložiska, šrouby, spojky, ozubená kola a hřídele, které se časem mohou postupně uvolňovat nebo opotřebovávat. Pravidelné čištění, mazání a kontrola pomáhají předcházet mechanickým poruchám, minimalizovat vibrace a udržovat přesnost rotačních obráběcích operací.
- Mazání pohyblivých součástí: Správné mazání snižuje tření mezi pohyblivými součástmi a pomáhá předcházet předčasnému opotřebení. Pravidelně nanášejte vhodná maziva na mechanické součásti, jako jsou ložiska, vodicí plochy, hřídele a převodové součásti, podle doporučení výrobce. Nepoužívejte nadměrné množství maziva, protože může přitahovat prach a úlomky z obrábění, které mohou ovlivnit výkon součástí. Udržování správného mazání zajišťuje plynulejší otáčení, snižuje provozní hluk a prodlužuje životnost mechanických součástí.
- Kontrola šroubů, spojek a ozubených kol: Pravidelně kontrolujte šrouby, montážní šrouby, spojky, ozubená kola a další součásti převodu, zda nejsou uvolněné, opotřebované nebo poškozené. Vibrace během obrábění mohou postupně uvolňovat spojovací prvky nebo vytvářet mechanickou vůli, což může snižovat přesnost rotačního polohování. Zkontrolujte, zda jsou spojky bezpečně spojeny a zda ozubená kola nebo součásti pohonu fungují hladce bez nadměrné vůle. Včasné utahování uvolněných spojů a výměna opotřebovaných dílů pomáhá udržovat stabilní pohyb a přesné rotační polohování.
- Odstraňování prachu a nečistot: Prach, třísky a nečistoty vznikající během CNC obrábění se mohou hromadit kolem rotační osy a narušovat mechanický provoz. Pravidelně čistěte exponované součásti, jako je sklíčidlo, hřídel, ozubená kola a montážní plochy, abyste zabránili kontaminaci a zvýšenému tření. Věnujte zvláštní pozornost odstraňování nečistot z pohyblivých spojů a kontaktních ploch, protože usazeniny mohou ovlivnit souosost a způsobit nerovnoměrné otáčení. Udržování čisté rotační osy pomáhá udržovat přesnost a zlepšuje celkovou spolehlivost CNC systému.
Optimalizujte parametry obrábění
Nesprávné řezné podmínky mohou vytvářet nadměrné vibrace, zvyšovat mechanické zatížení, způsobovat vychýlení nástroje a negativně ovlivňovat přesnost polohování rotační osy. Volbou vhodných řezných rychlostí, posuvů, řezných sil a možností nástrojů mohou obsluha dosáhnout plynulejšího provozu, prodloužit životnost součástí a dosáhnout konzistentnějších výsledků obrábění.
- Zvolte vhodné řezné rychlosti a posuvy: Parametry řezu by měly být upraveny podle materiálu obrobku, typu nástroje, průměru nástroje a obráběcí operace. Příliš vysoké posuvy mohou způsobit vibrace, špatnou kvalitu povrchu nebo přetížení motoru, zatímco příliš nízké posuvy mohou zvýšit řezné teplo a snížit účinnost. Testování a úprava parametrů na základě skutečných výsledků obrábění pomáhá dosáhnout rovnováhy mezi produktivitou, přesností a kvalitou povrchu.
- Zabraňte nadměrným řezným silám: Nadměrné řezné síly mohou klást dodatečné zatížení na motor rotační osy, převodovku, sklíčidlo a podpůrné komponenty, což může způsobit vibrace, ztrátu kroků nebo sníženou přesnost polohování. Vyhněte se příliš hlubokým řezným průchodům nebo agresivním strategiím obrábění, zejména při obrábění těžkých nebo nevyvážených obrobků. Použití více lehčích průchodů, optimalizace drah nástroje a udržování správné opory obrobku může snížit mechanické zatížení a zlepšit stabilitu obrábění.
- Používejte vhodné nástroje pro rotační obrábění: Nástroje by měly být vybírány na základě materiálu obrobku, požadované povrchové úpravy a obráběcí operace. Ostré a vysoce kvalitní nástroje snižují řezný odpor a vibrace, zatímco specializované nástroje pro gravírování, řezbářství nebo dokončování válcových povrchů mohou zlepšit přesnost. Správný výběr nástroje také pomáhá snížit opotřebení řezného nástroje i součástí rotační osy.
Udržujte nastavení softwaru aktuální
CNC řídicí jednotka, CAM software a konfigurační soubory spolupracují na určení, jak rotační osa interpretuje pohybové příkazy a generuje dráhy nástroje. Nesprávná, zastaralá nebo ztracená nastavení mohou vést k chybám polohování, nekompatibilnímu G-kódu a selhání obrábění. Pravidelná správa softwarových konfigurací pomáhá zachovat přesnost kalibrace, zlepšit kompatibilitu a zkrátit dobu nastavení při řešení problémů nebo obnově nastavení stroje.
- Zálohování konfiguračních souborů: Pravidelně zálohujte parametry CNC řídicí jednotky, nastavení os, kalibrační hodnoty a konfigurační soubory stroje, abyste zabránili ztrátě dat způsobené aktualizacemi softwaru, selháním hardwaru nebo náhodnými změnami. Důležitá nastavení, jako jsou kroky na otáčku, parametry motoru, ofsety os a konfigurace rotačních os, by měla být uložena na bezpečném místě. Uchovávání záložních souborů umožňuje obsluze rychle obnovit správná nastavení stroje a vyhnout se opakování zdlouhavých kalibračních postupů.
- Aktualizace CNC softwaru v případě potřeby: Udržujte řídicí software a firmware CNC řídicího systému aktualizovaný, jakmile jsou k dispozici vylepšení, opravy chyb nebo vylepšení kompatibility. Aktualizace softwaru mohou zlepšit řízení pohybu, stabilitu komunikace a celkový výkon stroje. Před použitím jakékoli aktualizace však zkontrolujte změny a vytvořte zálohu stávajících konfigurací, abyste předešli problémům s kompatibilitou nebo neočekávaným změnám parametrů. Po aktualizaci ověřte, zda všechna nastavení rotačních os zůstávají správná, a v případě potřeby proveďte zkušební pohyby.
- Udržujte správné postprocesory CAM: Ujistěte se, že vybraný postprocesor odpovídá konfiguraci řídicí jednotky CNC frézky a rotační osy. Nesprávný nebo zastaralý postprocesor může generovat nesprávné příkazy osy A, nesprávné pohyby souřadnic nebo chyby obrábění. Pravidelně ověřujte nastavení postprocesoru po změnách softwaru, upgradu řídicí jednotky nebo úpravách stroje, abyste zajistili přesné operace rotačního obrábění.
Rotační osa vyžaduje neustálou pozornost a řádnou údržbu, aby si udržela svou přesnost v průběhu času. Pravidelné kalibrační kontroly, mechanické kontroly, optimalizované podmínky obrábění a aktualizovaná nastavení softwaru – to vše přispívá ke stabilnímu a přesnému výkonu rotačního obrábění. Implementací těchto osvědčených postupů mohou operátoři minimalizovat chyby, předcházet neočekávaným poruchám a zajistit, aby rotační osa i nadále poskytovala spolehlivé výsledky pro složité CNC obráběcí aplikace. Pravidelná údržba v konečném důsledku zvyšuje produktivitu, prodlužuje životnost zařízení a maximalizuje hodnotu CNC frézky s rotační osou.
Shrnout
Nastavení a kalibrace CNC frézky s rotační osou vyžaduje pečlivou pozornost věnovanou mechanické instalaci, konfiguraci softwaru a ověření přesnosti. Pečlivým vyrovnáním rotační osy, konfigurací parametrů CNC, ověřením přesnosti otáčení a optimalizací obráběcích podmínek mohou operátoři zajistit plynulý provoz a přesné výsledky. Pravidelné kontroly kalibrace, kontroly součástí a aktualizace softwaru pomáhají předcházet běžným problémům, jako je nesprávná rotace, rozměrové chyby, vibrace a špatná kvalita povrchu. Správně nainstalovaná a udržovaná rotační osa zvyšuje všestrannost a efektivitu CNC frézky, což umožňuje přesné obrábění složitých válcových, zakřivených a vícerozměrných obrobků a zároveň zlepšuje dlouhodobou spolehlivost a výkon. Pokračujte ve čtení článku „ Jak vybrat správnou rotační osu pro mou CNC frézku? “, kde si můžete vybrat vhodnou možnost pro váš pracovní postup.
AccTek CNC je profesionální výrobce CNC frézek, který se věnuje poskytování vysoce kvalitních a spolehlivých obráběcích řešení zákazníkům v různých odvětvích. Díky široké škále modelů CNC frézek, včetně konfigurací na míru pro splnění specifických požadavků aplikace, pomáhá AccTek CNC uživatelům dosáhnout efektivního a přesného obráběcího výkonu. Společnost se zaměřuje na pokročilé výrobní technologie, přísnou kontrolu kvality a komplexní zákaznickou podporu, která nabízí profesionální poradenství od výběru a přizpůsobení stroje až po instalaci a poprodejní servis. Ať už se jedná o zpracování dřeva, reklamu, výrobu nebo složité CNC aplikace, AccTek CNC poskytuje spolehlivé vybavení a řešení na míru, která pomáhají zákazníkům zvýšit produktivitu a dosáhnout dlouhodobého provozního úspěchu.