
- 10-15 min čtení
Kalibrace a nulování CNC frézky jsou klíčové kroky pro zajištění přesných a konzistentních výsledků obrábění. Kalibrace sladí fyzický pohyb vašeho stroje s jeho digitálními příkazy, zatímco nulování nastavuje referenční bod, ze kterého začínají všechny řezné dráhy. Bez těchto kroků může i dobře navržená dráha nástroje vést k nepřesným řezům, plýtvání materiálem nebo poškození obrobku.
V této příručce vás provedeme základy kalibrace a nulování, vysvětlíme, proč jsou důležité, a poskytneme jasné, podrobné pokyny vhodné pro začátečníky i zkušené uživatele. Od zarovnání os a kolmosti vřetena až po nastavení počátku s měřicími nástroji nebo bez nich vám tento článek pomůže dosáhnout maximální přesnosti při práci s CNC frézkou.
Pochopení základů
Než se ponoříme do procesu kalibrace a nulování, je důležité pochopit, co tyto pojmy znamenají v kontextu CNC frézování.
Co je kalibrace v CNC frézování?
Kalibrace v CNC frézce je proces jemného doladění stroje, aby se zajistilo, že jeho skutečné fyzické pohyby přesně odpovídají naprogramovaným instrukcím. Každá CNC frézka se pohybuje podél os X, Y a Z pomocí motorů a mechanických součástí, jako jsou vodicí šrouby, řemeny nebo lineární vedení. Postupem času se mohou vyskytnout drobné odchylky v důsledku mechanických tolerancí, opotřebení nebo nesprávného nastavení kroku. Pokud je například vašemu stroji řečeno, aby se posunul o 100 mm, ale posune se pouze o 98 mm, tato nepřesnost ovlivní vaše řezy.
Kalibrace CNC frézky zahrnuje kontrolu těchto pohybů a úpravu nastavení počtu kroků na jednotku v řídicím softwaru. Tento proces může také zahrnovat vyrovnání portálu, posunutí vřetena pro zajištění kolmosti k loži a ověření, zda jsou všechny vzdálenosti pojezdu os přesné. Správná kalibrace zohledňuje drobné nepřesnosti způsobené mechanickými tolerancemi, napětím řemenu nebo opotřebením.
Co znamená „nulování“?
Nulování CNC frézky znamená nastavení specifického bodu na obrobku nebo loži stroje jako počátku, odkud budou začínat všechny obráběcí operace. Tento „nulový bod“ používá stroj k pochopení, kde má začít s řezáním, vrtáním nebo gravírováním ve vztahu k obráběnému materiálu. Obvykle zahrnuje nastavení nuly na osách X, Y a Z, což frézce sděluje přesnou polohu povrchu a hran materiálu. U většiny projektů se tento bod nastavuje v rohu nebo středu horní plochy obrobku, v závislosti na tom, jak jsou dráhy nástroje navrženy ve vašem CAM softwaru.
Nulování zajišťuje, že váš stroj řeže ve správné poloze a do správné hloubky. Pokud je nulový bod osy Z příliš vysoko, nástroj nemusí řezat dostatečně hluboko; pokud je příliš nízko, může řezat do stolu. Podobně nesprávné nulování osy X nebo Y může způsobit posunutí celé úlohy, což vede k plýtvání materiálem nebo nepřesným dílům. Nulování lze provést ručně posunutím stroje do požadované polohy a nastavením os na nulu, nebo automaticky pomocí dotykové desky či sondy pro vyšší přesnost. Správné nulování je prospěšné pro sladění digitálního návrhu s reálným obráběním.
Kalibrace a nulování společně tvoří základ pro přesné obrábění. Vynechání těchto kroků nebo jejich nesprávné provedení může vést k posunutým řezům, nesprávným hloubkám a zničení materiálů. Pochopení jejich rolí vám pomůže dosáhnout konzistentních a vysoce kvalitních výsledků u každého projektu.
Příprava před kalibrací
Než začnete s kalibrací CNC frézky, je důležité připravit stroj a pracovní prostor, aby byla zajištěna přesnost a bezpečnost v průběhu celého procesu.
- Zapnutí a najetí stroje do výchozí polohy: Začněte zapnutím stroje a nechte ho dokončit cyklus najetí do výchozí polohy, který pomocí vestavěných koncových spínačů přesune stroj do referenčního bodu. Tím se zajistí, že váš stroj bude mít pro kalibraci konzistentní výchozí polohu.
- Kontrola mechanického uvolnění nebo opotřebení: Dále proveďte vizuální a mechanickou kontrolu CNC frézky. Zkontrolujte, zda nejsou uvolněné šrouby, špatně vyrovnané součásti, opotřebované řemeny nebo jakékoli viditelné poškození, které by mohlo ovlivnit přesnost pohybu. V případě potřeby utáhněte všechny mechanické součásti a ověřte, zda je vřeteno bezpečně namontováno.
- Udržujte stroj čistý: Důkladným čištěním lože stroje odstraňte prach, třísky, zbytky lepidla nebo materiál z předchozích prací. K odstranění nečistot ze stolu, T-drážek, svěrek a okolních oblastí použijte vysavač, kartáč nebo stlačený vzduch, protože ty mohou ovlivnit měření a pohyb.
- Ověření instalace nástroje: Ujistěte se, že je ve vřetenu nainstalován správný řezný nástroj nebo sonda, a ověřte, že je správně utažen. Pokud používáte kalibrační nástroj, ujistěte se, že odpovídá očekávanému průměru a že není opotřebovaný ani poškozený.
- Načtení správného postprocesoru: Načtěte vhodný řídicí software, softwarovou komponentu, která převádí dráhy nástroje do strojově čitelného G-kódu. Každý CNC stroj a řídicí jednotka vyžaduje kompatibilní postprocesor pro generování příkazů se správným formátováním, pohybovými kódy a instrukcemi pro výměnu nástroje.
- Ověření firmwaru/nastavení stroje: Zkontrolujte, zda jsou kroky na jednotku (mm nebo palec) pro každou osu správně nakonfigurovány. Zkontrolujte také další parametry pohybu, jako je zrychlení, maximální rychlost a směr návratu do výchozí polohy, abyste se ujistili, že odpovídají mechanickým specifikacím vašeho stroje.
Správná příprava pomáhá předcházet chybám, šetří čas a pokládá základy pro přesnou kalibraci.
Krok za krokem: Kalibrace CNC frézky
Kalibrace CNC frézky zajišťuje, že se každá osa pohybuje přesně o vzdálenost, kterou určuje váš řídicí software. Bez správné kalibrace mohou i ty nejlépe navržené dráhy nástroje vést k nepřesným výsledkům. Níže je uveden podrobný návod, který vám pomůže kalibrovat váš stroj pro optimální přesnost.
Kalibrace os (X, Y, Z)
Kalibrace os X, Y a Z zajišťuje, že se váš CNC router pohybuje o správnou vzdálenost v každém směru podle naprogramovaných příkazů.
- Označte počáteční bod: Upevněte pravítko nebo digitální indikátor podél osy. Přesuňte vřeteno nebo hlavu CNC frézky do známé počáteční polohy a v řídicím softwaru nastavte osu na nulu.
- Zadání příkazu k nastavenému pohybu: Pomocí řídicího softwaru posuňte osu o určitou vzdálenost, obvykle 100 mm nebo 4 palce.
- Změřte skutečný pohyb: Pomocí posuvného měřidla nebo přesného pravítka fyzicky změřte, o kolik se stroj posunul od počátečního bodu.
- Výpočet a aktualizace počtu kroků na jednotku: Pokud existuje nesrovnalost, budete muset upravit hodnotu počtu kroků na jednotku v řídicím softwaru pomocí jednoduchého vzorce.
- Opakujte pro všechny osy: Opakujte tento postup pro osy X, Y a Z, dokud se každá z nich nebude pohybovat s přesnou a předvídatelnou přesností.
Kalibrace pravoúhlosti vřetena
Pro rovnoměrné, čisté a přesné řezy se ujistěte, že je vřeteno dokonale kolmé k loži stroje.
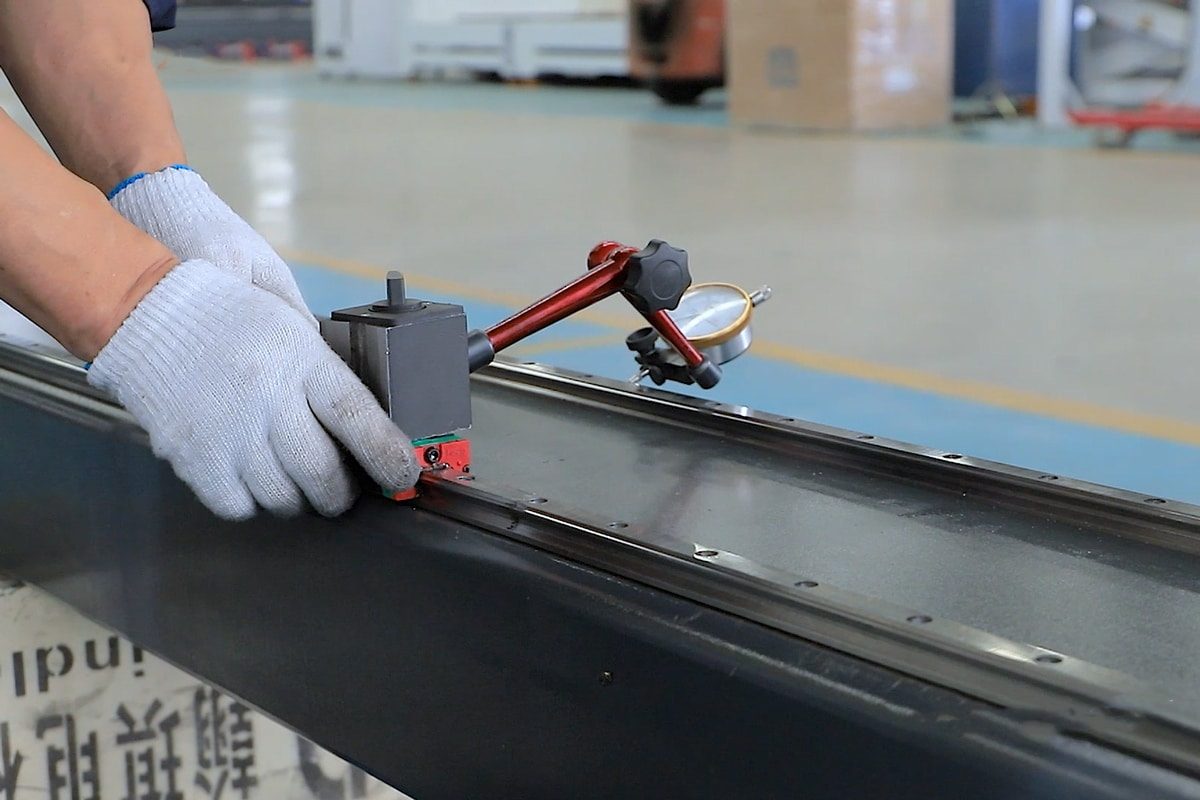
- Montáž posouvacího nástroje: Nainstalujte posouvací měřidlo nebo úchylkoměr do vřetena tak, aby hrot sondy vykresloval kruhovou dráhu na loži.
- Zametání povrchu lože: Ručně posouvejte nebo posouvejte vřeteno po kruhové dráze po povrchu lože a zaznamenávejte výškové rozdíly zobrazené na úchylkoměru.
- Určení směru náklonu: Pokud jehla stoupá nebo klesá, znamená to, že vřeteno není kolmé k povrchu. Směr náklonu lze určit na základě pohybu indikátoru.
- Nastavení uchycení vřetena nebo portálu: Povolte montážní šrouby a jemně posuňte vřeteno nebo podložte portál podle potřeby, dokud indikátor neukazuje konzistentní hodnoty po celém obvodu.
Kalibrace ofsetu délky nástroje
Přesně sdělte CNC frézce, kde se nachází špička nástroje podél osy Z, abyste zajistili přesnou hloubku řezu.
- Vyberte metodu kalibrace délky nástroje: Můžete použít ruční metodu (papírovou nebo spárovou měrku) nebo automatický seřizovač nástrojů/dotykovou desku.
- Přibližte nástroj k pracovní ploše: Pomalu posouvejte nástroj dolů k povrchu, dokud nezačne svírat kus papíru. Toto se obvykle považuje za Z = 0.
- Nastavení nuly osy Z: Jakmile se nástroj dotkne povrchu, nastavte osu Z v řídicím softwaru na nulu.
- Uložení délky nástroje do řídicí jednotky (pokud je to relevantní): Pokud používáte více nástrojů, změřte a uložte ofset každého nástroje pomocí tabulky nástrojů v softwaru.
- Použití dotykové desky (volitelné): Pokud používáte dotykovou desku, správně ji připojte a nechte stroj automaticky změřit výšku osy Z. Software zaregistruje ofset délky nástroje na základě tloušťky dotykové desky.
Dodržováním těchto kroků můžete výrazně zlepšit přesnost a spolehlivost vašeho CNC routeru. Správná kalibrace minimalizuje rozměrové chyby, zajišťuje konzistentní řezy a pomáhá prodloužit životnost vašeho stroje.
Krok za krokem: Vynulování CNC frézky
Nulování CNC frézky je proces, při kterém se stroji přesně sdělí, kde se nachází počáteční bod obrobku. Všechny dráhy nástroje ve vašem G-kódu se počítají z tohoto místa. Pokud se nulování provede nesprávně, může se stát, že celá vaše zakázka bude obráběna na nesprávném místě nebo v nesprávné hloubce. Postupujte podle tohoto podrobného návodu, jak přesně vynulovat CNC frézku:
Nastavení nuly XY
Definujte vodorovný počátek obrobku, aby CNC věděl, kde má začít s obráběním.
- Vyberte referenční bod: Rozhodněte, zda jako počátek XY použijete levý přední roh, střed nebo jiné místo na materiálu. Toto by mělo odpovídat počátku nastavenému ve vašem CAM softwaru.
- Umístění nástroje: Ručně posouvejte CNC frézku pomocí řídicí jednotky nebo softwaru tak, aby se nástroj přesunul přímo nad zvolený nulový bod XY.
- Jemné doladění polohy: Pohybujte nástrojem pomalu a opatrně ve směru X i Y, abyste jej přesně zarovnali s referenčním bodem. Pro větší přesnost použijte vizuální zarovnání nebo poziční blok.
- Nastavení X a Y na nulu: Po zarovnání klikněte v řídicím softwaru na příkazy „Nula X“ a „Nula Y“. Tím se definuje horizontální počáteční bod vašeho programu.
Nastavení nulového bodu Z
Stanovte vertikální referenční bod pro přesné řízení hloubky řezu.
- Vyberte si nulový povrch: Rozhodněte, zda chcete osu Z vynulovat na horní část materiálu nebo na lože stroje. To musí odpovídat nastavení vašeho CAM.
- Použijte papírovou nebo spárovou měrku (ruční metoda): Umístěte pod nástroj kus papíru a pomalu spouštějte osu Z, dokud nástroj papíru sotva uchopí. Při posouvání papíru byste měli cítit mírný odpor.
- Nastavení osy Z na nulu: Jakmile se hrot dotkne povrchu, nastavte v softwaru osu Z na nulu. Odstraňte papír a nástroj mírně zvedněte, abyste zabránili kolizím.
- Použití dotykové desky (automatická metoda, volitelně): Pokud je k dispozici, připojte dotykovou desku, umístěte ji na nulový povrch a spusťte příkaz Z-probing. Systém automaticky nastaví nulovou souřadnici Z a kompenzuje tloušťku desky.
Ukládání a správa ofsetů obrobku
Uložte a spravujte nastavení nulování pro opakovatelnost a vícedílné pracovní postupy.
- Pochopení pracovních ofsetů: Většina CNC řídicích jednotek podporuje pracovní souřadnicové systémy (např. G54–G59), které umožňují uložit různé nulové body pro různé úlohy nebo upínací přípravky.
- Uložení aktuálních pracovních souřadnic: Jakmile nastavíte nulové body X, Y a Z, uložte je do specifického pracovního posunu (například G54). Tím zajistíte, že se můžete vrátit ke stejnému počátku i po vypnutí stroje nebo výměně nástroje.
- Odsazení štítků a dokumentů: Veďte záznamy o každém odsazení a jeho odpovídajícím významu (např. „Upínací přípravek 1 – G55, Díl 2 – G56“). Díky tomu je přepínání mezi úlohami rychlé a spolehlivé.
- Opětovné použití a ověření: Před zahájením práce si vyvolejte správné odsazení a ručním přejetím strojem na X0 Y0 Z0 ověřte polohu. V případě potřeby upravte polohu, abyste zajistili přesnost opakování.
Dodržováním těchto kroků zajistíte, že vaše CNC frézka zahájí každou úlohu na správném místě a řeže do správné hloubky. Nulování se může zdát jako jednoduchý proces, ale jeho správné provedení je prospěšné pro vyhnutí se nákladným chybám a dosažení profesionálních výsledků.
Nejlepší postupy pro spolehlivou kalibraci a nulování
Abyste dosáhli konzistentních a přesných výsledků s vaším CNC routerem, je nutné kalibraci a nulování provádět pečlivě a pravidelně. Níže jsou uvedeny základní osvědčené postupy, které zajistí, že si váš stroj udrží vysokou přesnost a opakovatelnost v průběhu času:
Provádějte běžnou údržbu
Důsledná údržba je základem spolehlivého výkonu CNC frézky a přesné kalibrace.
- Utahování: Vibrace, prach a mechanické opotřebení mohou časem způsobit uvolnění nebo vyklouznutí součástí, což přímo ovlivňuje přesnost řezání. Utahování všech důležitých šroubů a upevňovacích prvků, zejména kolem portálu, uchycení vřetena, lineárních vedení a rámu.
- Mazání: Dodržujte mazací plán vašeho stroje, aby vodicí šrouby, kuličkové šrouby a lineární kolejnice fungovaly hladce. Používejte doporučené mazivo a vyvarujte se jeho nadměrného nanášení, protože přebytečné mazivo může přitahovat prach a nečistoty. Pravidelně také čistěte pohyblivé součásti, abyste zabránili hromadění usazenin, které by mohly narušit plynulý pohyb.
- Kontrola pravoúhlosti: Zkontrolujte pravoúhlost vřetena a portálu pomocí posuvného měřidla nebo úchylkoměru. Nesprávné vyrovnání může být způsobeno mechanickými posuny nebo nárazy a mělo by být neprodleně opraveno, aby byla zachována přesnost řezu.
Záznam kalibračních dat a rutinní rekalibrace
Vedení podrobného záznamu o nastavení kalibrace CNC frézky je jednoduchý, ale účinný způsob, jak udržet přesnost v průběhu času.
- Veďte kalibrační protokol: Veďte jednoduchý protokol kalibračních hodnot a úprav. Zaznamenávejte data, měření, výměny nástrojů a chování stroje. To vám pomůže odhalit trendy, identifikovat opakující se problémy a rychle obnovit optimální nastavení po změnách hardwaru nebo neočekávaném chování.
- Plánujte pravidelné rekalibrace: Pro nenáročné použití mohou postačovat měsíční kontroly; pro každodenní provoz může být nutné týdenní nebo dokonce denní ověřování klíčových parametrů. Zavedení proaktivního postupu rekalibrace zajišťuje včasné odhalení drobných posunů, což pomáhá udržovat vysoký výkon a spolehlivost, pro které byl váš CNC router navržen.
Použití sondovacích systémů pro zajištění konzistence
Snímací systémy jsou výkonné nástroje, které zvyšují přesnost a opakovatelnost procesů kalibrace a nulování CNC frézek. Dotyková deska se běžně používá k automatickému nastavení nulového bodu Z. Když se nástroj dotkne vodivé desky, stroj zaregistruje přesnou výšku a upraví ji podle tloušťky desky, což vede ke konzistentně přesnému počátku osy Z. Pro výměnu nástrojů lze nainstalovat automatický snímač délky nástroje, který změří a zaznamená přesnou délku každého nástroje, čímž se eliminuje ruční opětovné nulování mezi operacemi. Integrací snímacích systémů do vašeho pracovního postupu standardizujete proces kalibrace a nulování.
Úvahy o životním prostředí
Kolísání teploty, vlhkost, prach a vibrace mohou přinést proměnné, které ovlivňují přesnost.
- Změny teploty mohou způsobit roztahování nebo smršťování materiálů. Nejlepších výsledků dosáhnete, když budete provozovat CNC frézku v prostředí s kontrolovanou teplotou a vyhnete se kalibraci stroje ihned po zapnutí, protože vnitřní součásti se mohou stále zahřívat.
- Vlhkost může vést ke korozi kovových součástí a elektrických spojů, pokud není správně regulována. Pokud se vaše dílna nachází v oblasti s vysokou vlhkostí, použijte odvlhčovač nebo systém klimatizace.
- Prach a nečistoty nahromaděné při obrábění mohou narušovat lineární vedení, kuličkové šrouby a senzory, což vede k zasekávání nebo nepřesným pohybům. Pravidelné čištění pomocí vysavače nebo stlačeného vzduchu.
- Vibrace, ať už ze samotného stroje nebo z blízkého zařízení, mohou postupně uvolňovat šrouby nebo posouvat mechanické zarovnání. Upevněte CNC frézku na stabilní, rovný povrch a pravidelně kontrolujte mechanickou vůli.
Dodržováním těchto osvědčených postupů vytvoříte stabilní základ pro dlouhodobou přesnost a výkon vaší CNC frézky.
Kdy provést rekalibraci nebo nulování
Rekalibrace nebo vynulování CNC frézky by nemělo být považováno za jednorázový úkol – obojí je třeba opakovat za specifických podmínek, aby váš stroj i nadále podával co nejlepší výkon. Níže jsou uvedeny klíčové situace, kdy je rekalibrace nebo vynulování nezbytné.
- Po montáži nebo přemístění stroje: Pokud jste právě sestavili CNC frézku nebo ji přemístili na nové místo, je nutná rekalibrace. Fyzické přemístění může ovlivnit vyrovnání rámu, kolmost vřetena a pohyb os v důsledku posunu nebo vibrací během přepravy.
- Po výměně nebo údržbě součásti: Kdykoli vyměňujete řemeny, motory, vodicí šrouby, uchycení vřetena nebo jakoukoli jinou kritickou součást, znovu kalibrujte osy a znovu zkontrolujte kolmost. Nové součásti se mohou chovat jinak nebo změnit předchozí nastavení zarovnání.
- Po havárii nebo neočekávané chybě dráhy nástroje: Pokud váš CNC router narazí do materiálu nebo stolu v důsledku programovací chyby nebo špatného zarovnání, může dojít k vychýlení nulových poloh nebo poškození mechanických součástí. Před spuštěním další úlohy vždy stroj zkontrolujte a znovu jej vynulujte (nebo znovu kalibrujte).
- Při změně materiálu nebo nástrojů: Různé materiály mohou vyžadovat nové nastavení Z-nuly v závislosti na výšce nebo tloušťce povrchu. Podobně při každé změně nástroje musíte Z-nulu resetovat nebo použít sondu pro posun délky nástroje.
- Po aktualizacích firmwaru nebo softwaru: Změny softwaru nebo firmwaru mohou resetovat nebo změnit kalibrační hodnoty, výchozí nastavení nebo chování postprocesoru. Po jakékoli aktualizaci ověřte, zda konfigurace kroků na jednotku, ofsetů a délky nástroje vašeho stroje zůstávají správné.
- Pravidelně: I bez specifického spouštěče je pravidelná rekalibrace dobrým postupem. Pro lehké hobby použití mohou stačit měsíční kontroly. Pro každodenní komerční výrobu zajišťují týdenní nebo dokonce denní ověřování konzistentní výsledky.
- Když se snižuje rozměrová přesnost: Pokud si všimnete, že díly již do sebe správně nezapadají, řezy neodpovídají rozměrům nebo hloubky gravírování nejsou konzistentní, je to jasné znamení, že je nutná rekalibrace nebo přenastavení nuly. Zkušební řez na odpadním materiálu může pomoci to potvrdit.
Proaktivní rekalibrace a opětovné nulování zajistí, že vaše CNC frézka bude i nadále pracovat s očekávanou přesností. Začleňte je do svého běžného pracovního postupu a dosáhněte spolehlivých a vysoce kvalitních výsledků pokaždé.
Shrnout
Kalibrace a nulování CNC frézky jsou základní kroky, které zajišťují přesný, konzistentní a spolehlivý provoz vašeho stroje. Pečlivou kalibrací os X, Y a Z, vyrovnáním vřetena a přesným nastavením nulových bodů položíte základy pro vysoce kvalitní obrábění a efektivní pracovní postup. Zařazení kalibrace a nulování do rutinní součásti vašeho procesu vám pomůže vyhnout se nákladným chybám, prodloužit životnost vašeho zařízení a s jistotou dosáhnout profesionálních výsledků.
Pokud hledáte spolehlivý a vysoce výkonný CNC router, AccTek CNC je důvěryhodnou volbou. Ať už se zabýváte zpracováním dřeva, výrobou reklamních cedulí, zpracováním kovů nebo zakázkovou výrobou, AccTek nabízí širokou škálu CNC řešení přizpůsobených různým materiálům a aplikacím. Díky profesionální technické podpoře a pohotovému zákaznickému servisu může AccTek pracovat s jistotou a dosahovat výjimečných výsledků.