
- 30-38 min čtení
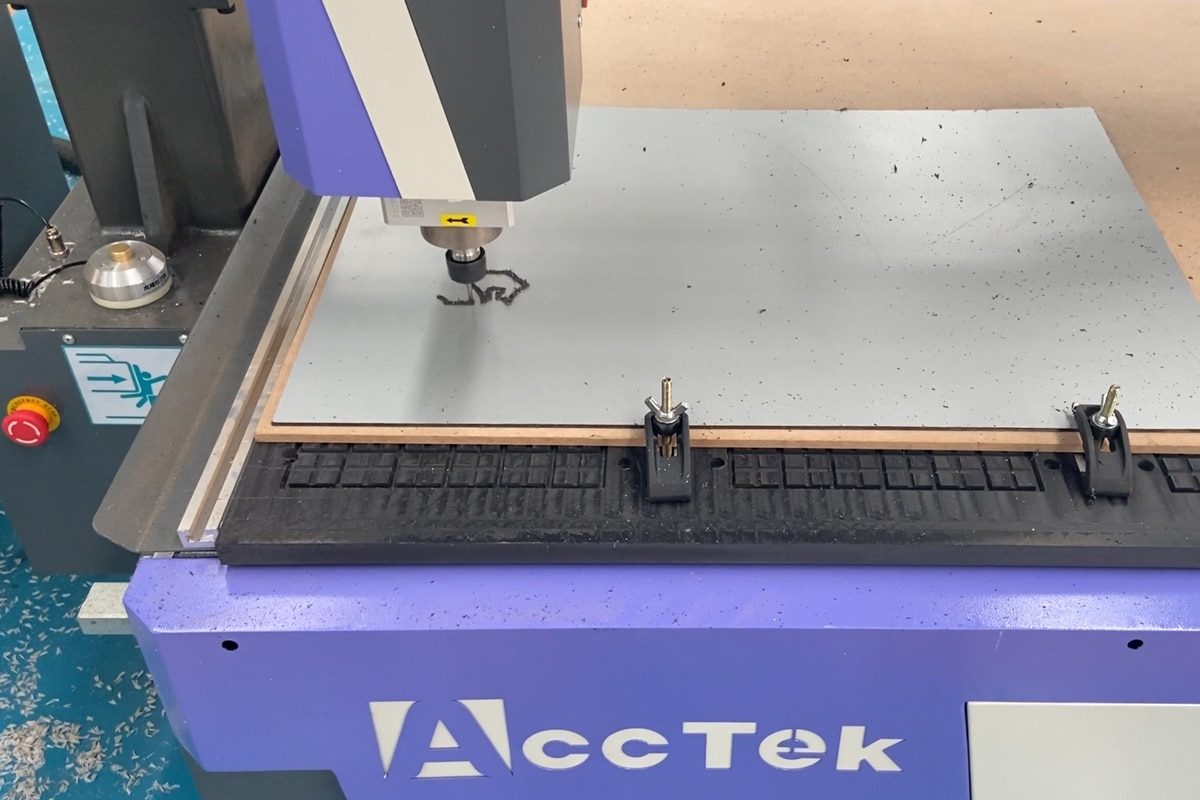
Hliník se stal jedním z nejpoužívanějších materiálů v moderní výrobě, ceněným pro svůj vynikající poměr pevnosti a hmotnosti, odolnost proti korozi a všestrannost. S rostoucí dostupností CNC frézek se mnoho výrobců a dílen obrací na tyto stroje, aby mohli efektivně a nákladově efektivně obrábět hliníkové součásti. Zatímco CNC frézky vynikají v řezání měkčích materiálů, jako je dřevo a plasty, obrábění hliníku představuje specifickou sadu výzev, které vyžadují propracovanější přístup. Na rozdíl od tradičních materiálů používaných při frézování může tvárnost a tepelné vlastnosti hliníku vést k problémům, jako je zanášení nástroje, hromadění tepla a špatná povrchová úprava, pokud se s ním nezachází správně.
Dosažení čistých řezů, udržení životnosti nástroje a zajištění rozměrové přesnosti závisí na výběru správného nástroje, optimalizaci parametrů řezání a implementaci účinných strategií chlazení a odvodu třísek. Bez řádného pochopení se i zkušení operátoři mohou setkat s nekonzistentními výsledky nebo předčasným opotřebením nástrojů. Tento článek zkoumá klíčové problémy spojené s CNC frézováním hliníku a nastiňuje osvědčené postupy pro jejich překonání. Od pochopení chování materiálu a výběru vhodných řezných nástrojů až po jemné doladění parametrů obrábění a zlepšení kvality povrchu, si tato příručka klade za cíl poskytnout praktické informace jak začátečníkům, tak zkušeným uživatelům, kteří chtějí zlepšit svůj výkon při obrábění hliníku.
Pochopení hliníku jako obráběcího materiálu
Hliník je často považován za jeden z kovů nejvhodnějších pro CNC obrábění, ale tato pověst může být zavádějící – zejména při použití CNC frézek místo tužších frézek. Jeho kombinace měkkosti, tažnosti a vysoké tepelné vodivosti vytváří jedinečný profil obrábění, který vyžaduje pečlivou kontrolu nad nástroji, řeznými parametry a odvodem třísek. Pochopení toho, jak se hliník chová za řezných podmínek, je základem pro dosažení čistých výsledků, delší životnosti nástrojů a efektivní výroby.
Vlastnosti hliníku
Obrábění hliníku je definováno kombinací fyzikálních a mechanických vlastností, díky nimž se snadno řeže a zároveň se s ním špatně manipuluje. I když je obecně považován za „měkký“ kov, jeho tvárnost a tepelné vlastnosti představují specifické výzvy, které je třeba pochopit pro dosažení úspěšného CNC frézování.
- Nízká hustota a nízká hmotnost: Hliník je výrazně lehčí než většina kovů, takže je ideální pro aplikace, kde je důležité snížení hmotnosti. Tato vlastnost přímo nekomplikuje obrábění, ale přispívá k jeho širokému použití v různých průmyslových odvětvích.
- Měkkost s vysokou tažností: Přestože je hliník relativně měkký, je vysoce tažný, což znamená, že má tendenci se během řezání spíše deformovat než čistě lámat. To může vést k rozmazání materiálu a ztížit dosažení ostrých hran, pokud nejsou optimalizovány řezné podmínky.
- Vysoká tepelná vodivost: Hliník efektivně přenáší teplo, což pomáhá rychle odvádět teplo vznikající při řezání. Pokud jsou však parametry obrábění nesprávné, teplo se může stále hromadit na břitu, což zvyšuje riziko opotřebení nástroje a přilnavosti materiálu.
- Nízký bod tání: Ve srovnání s tvrdšími kovy, jako je ocel, se hliník taví při nižší teplotě. Při vysokorychlostním obrábění nebo nedostatečném chlazení může dojít ke změknutí materiálu a jeho přilepení k řeznému nástroji.
- Tendence k tvorbě nárůstků na břitu (BUE): Jedním z nejzávažnějších problémů při obrábění hliníku je jeho tendence ulpívat na řezném nástroji. Tyto nárůstky mění geometrii nástroje, snižují účinnost řezu a negativně ovlivňují kvalitu povrchu.
Běžné hliníkové slitiny pro CNC frézování
Ne všechny hliníkové slitiny se při CNC frézování chovají stejně. Rozdíly ve složení slitiny přímo ovlivňují obrobitelnost, tvorbu třísek, opotřebení nástroje a povrchovou úpravu. Výběr správné slitiny je často prvním krokem k dosažení stabilního řezného výkonu a konzistentních výsledků.
- Hliník 6061: Nejčastěji používaná slitina pro CNC frézování díky své dobré obrobitelnosti, pevnosti a všestrannosti. Ideální pro všeobecné použití.
- Hliník 5052: Známý pro vynikající odolnost proti korozi a tvárnost, ale o něco méně obrobitelný než 6061.
- Hliník 7075: Mnohem pevnější a tvrdší, často používaný v leteckém průmyslu, ale náročnější na nástroje a řezné parametry.
Jak vlastnosti materiálu ovlivňují CNC frézování
Vlastnosti hliníku přímo ovlivňují všechny aspekty procesu CNC frézování – od výběru nástroje a parametrů řezání až po povrchovou úpravu a celkovou efektivitu. I malé odchylky v chování materiálu mohou vést k významným rozdílům ve výsledcích obrábění.
- Tvorba a odvod třísek: Díky tažnosti hliníku vznikají dlouhé, souvislé třísky namísto krátkých, křehkých úlomků. I když to může za ideálních podmínek vést k hladkému řezu, zvyšuje to také riziko zamotávání třísek a jejich opětovného řezání. Pokud nejsou třísky účinně odstraňovány, mohou ucpat drážky nástroje, generovat přebytečné teplo a poškodit nástroj i obrobek.
- Generování a odvod tepla: Přestože má hliník vysokou tepelnou vodivost a dokáže rychle odvádět teplo, teplo se při vysokorychlostním frézování stále koncentruje na břitu. Nadměrné teplo může materiál lokálně změkčit, což zvyšuje pravděpodobnost přilnutí k nástroji.
- Opotřebení nástroje a tvorba nárůstků na břitu: Jedním z nejvýznamnějších problémů při frézování hliníku je tvorba nárůstků na břitu, kde se materiál lepí na řezný nástroj. K tomu dochází kvůli nízkému bodu tání hliníku a jeho adhezní povaze za tepla a tlaku. Opotřebení nástroje mění efektivní geometrii nástroje, což vede ke špatné povrchové úpravě, zvýšeným řezným silám a nakonec k jeho selhání.
- Kvalita povrchu a hran: Hliník je schopen dosáhnout vynikající kvality povrchu, ale pouze při optimalizaci podmínek obrábění. Pokud jsou posuvy a rychlosti příliš nízké, nástroj může místo řezání třít, což způsobuje rozmazávání a matný povrch. Na druhou stranu, nesprávné strategie řezání mohou vést k tvorbě otřepů podél hran.
Rozpoznáním rozdílů mezi slitinami a předvídáním chování hliníku během obrábění mohou operátoři lépe kontrolovat odvádění třísek, minimalizovat opotřebení nástrojů a dosáhnout vynikající kvality povrchu. Tyto základní znalosti připravují půdu pro výběr vhodného zařízení, nástrojů a parametrů řezání, což v konečném důsledku vede k efektivnějším a spolehlivějším procesům obrábění hliníku. Důkladné pochopení chování hliníku umožňuje operátorům předvídat běžné problémy s obráběním a podle toho upravit svůj přístup.
Klíčové výzvy při CNC frézování hliníku
Ačkoli je hliník široce ceněn pro svou obrobitelnost a všestrannost, chová se velmi odlišně od nekovových materiálů běžně zpracovávaných na CNC frézkách. Jeho tendence generovat teplo, tvořit dlouhé třísky, ulpívat na řezných nástrojích a vyžadovat vyšší tuhost stroje s sebou přináší řadu problémů, které mohou rychle ovlivnit kvalitu obrábění, pokud nejsou správně řešeny. Díky podrobnému pochopení těchto problémů mohou operátoři lépe předvídat problémy s obráběním a vyvíjet spolehlivější strategie pro konzistentní výkon.
Opotřebení nástroje a nárůstek na břitu (BUE)
Opotřebení nástroje při CNC frézování hliníku je úzce spojeno s tvorbou nárůstku na břitu (BUE), což je běžný jev, kdy hliníkový materiál ulpívá na břitu vlivem tepla a tlaku. Na rozdíl od postupného opotřebení, ke kterému dochází u tvrdších materiálů, se BUE může tvořit a lámat nepředvídatelně, což významně ovlivňuje stabilitu řezu.
- Příčiny ulpívání hliníku na nástrojích: Hliník má tendenci ulpívat na řezných nástrojích především kvůli nadměrnému teplu a tření na řezném rozhraní. Pokud jsou otáčky vřetena příliš vysoké nebo posuvy příliš nízké, nástroj může spíše třít než řezat, což vytváří další teplo, které změkčuje materiál a podporuje přilnavost. Tento problém dále zhoršuje špatný odvod třísek, kdy se dlouhé, souvislé třísky znovu řežou a tlačí na povrch nástroje. Kromě toho matné nebo nesprávně potažené nástroje zvyšují tření, což usnadňuje hromadění hliníku a tvorbu nárůstků na břitu.
- Dopad na kvalitu řezu a životnost nástroje: Přítomnost nárůstku na břitu výrazně snižuje výkon obrábění změnou efektivní geometrie řezného nástroje. To vede ke špatné jakosti povrchu, včetně rozmazávání a tvorby otřepů, a také ke snížené rozměrové přesnosti. Protože se nárůstek BUE tvoří a láme nepravidelně, zavádí nestabilní řezné síly, které mohou způsobovat vibrace a chvění. Postupem času tato nestabilita urychluje opotřebení nástroje, zvyšuje riziko jeho zlomení a v konečném důsledku snižuje celkovou efektivitu a spolehlivost obrábění.
Problémy tepelného hospodářství
Při CNC frézování hliníku je hospodaření s teplem jedním z nejdůležitějších faktorů ovlivňujících stabilitu obrábění a kvalitu povrchu. Přestože má hliník relativně vysokou tepelnou vodivost, může se na řezném rozhraní hromadit nadměrné teplo v důsledku tření, nesprávných řezných parametrů nebo neefektivního odvádění třísek.
- Tření a hromadění tepla: Teplo při obrábění hliníku vzniká primárně třením mezi řezným nástrojem a materiálem. Pokud jsou posuvy příliš nízké nebo otáčky vřetena příliš vysoké, může nástroj třít o povrch, místo aby řezal čistě, což výrazně zvyšuje tření. Problém může také zhoršit špatný odvod třísek, protože řezané třísky generují v řezné zóně další teplo. Postupem času toto lokalizované hromadění tepla změkčuje hliník a zvyšuje jeho tendenci se přilepovat k nástroji, což dále zesiluje nestabilitu obrábění.
- Riziko poškození nástroje a deformace materiálu: Nadměrné teplo nejen urychluje opotřebení nástroje, ale může také vést k jeho předčasnému selhání. Vysoké teploty oslabují řezné hrany, zejména u karbidových nástrojů, což je činí náchylnějšími k odštípnutí nebo zlomení. Zároveň může přehřátý hliník ztratit rozměrovou stabilitu, což má za následek rozmazání povrchu, deformované hrany nebo ztrátu přesnosti. V závažných případech může tepelná roztažnost obrobku ovlivnit tolerance, což ztěžuje dosažení přesných konečných rozměrů.
Problémy s odváděním třísek
Chování třísek přímo ovlivňuje stabilitu řezu, tvorbu tepla a kvalitu povrchu. Na rozdíl od křehkých materiálů, které se lámou na malé úlomky, hliník má tendenci tvořit dlouhé, souvislé třísky, které mohou snadno narušit proces řezání, pokud nejsou správně odstraněny z dráhy nástroje.
- Opakované řezání třísek: K opakovanému řezání dochází, když třísky nejsou odstraněny z řezné oblasti a místo toho jsou nástrojem řezány několikrát. To vede k cyklu zbytečného tření a tvorby tepla, což rychle snižuje řezný výkon. Opakované třísky mohou poškrábat povrch obrobku, snížit rozměrovou přesnost a zvýšit opotřebení nástroje. Při obrábění hliníku je tento problém obzvláště problematický, protože materiál vlivem tepla měkne a stává se ještě náchylnějším k přilepení, což problém dále zhoršuje.
- Ucpávání třísek v drážkách: K ucpávání třísek dochází, když se hliníkové třísky hromadí uvnitř drážek nástroje a omezují správný řezný proces. Jakmile se nástroj ucpe, ztrácí schopnost účinně odvádět nové třísky, což má za následek zvýšený řezný odpor, vibrace a možné zlomení nástroje. V závažných případech mohou ucpané drážky zcela zastavit účinnost řezání a poškodit nástroj i obrobek.
Dosažení vysoké kvality povrchu
I když hliník umožňuje dosáhnout vynikajících povrchových úprav, nesprávné podmínky obrábění často vedou k viditelným vadám. Mezi nejčastější problémy patří tvorba otřepů, drsné hrany a ztráta rozměrové přesnosti, což vše úzce souvisí se stavem nástroje, strategií řezání a stabilitou stroje.
- Tvorba otřepů: Při frézování hliníku jsou obvykle způsobeny vychýlením nástroje, tupými řeznými hranami nebo nesprávnou kombinací posuvu a rychlosti. Když nástroj materiál trhá, místo aby jej čistě stříhal, přebytečný kov je vytlačován ven, místo aby byl odstraněn, což vede k otřepům. Ty nejen ovlivňují vizuální kvalitu dílu, ale také vyžadují dodatečné následné zpracování, což zvyšuje výrobní čas a náklady.
- Drsné hrany a nízká rozměrová přesnost: Drsné hrany vznikají, když se proces řezání stane nestabilním, často v důsledku vibrací, opotřebení nástroje nebo nesprávných parametrů obrábění. Místo hladkého a plynulého řezu může nástroj vibrovat nebo rozmazávat materiál, což zanechává nerovný povrch. Zároveň nízká tuhost nebo nekonzistentní řezné síly mohou vést k odchylkám od zamýšlené dráhy nástroje, což má za následek sníženou rozměrovou přesnost.
Tuhost a stabilita stroje
Protože hliník vyžaduje vyšší řezné síly než dřevo nebo plasty, jakýkoli nedostatek strukturální tuhosti v CNC systému se může rychle projevit vibracemi, chvěním a sníženou přesností. Díky tomu není tuhost jen výkonnostním faktorem, ale základním požadavkem pro úspěšné obrábění hliníku.
- Vibrace a chvění: Vibrace a chvění se objevují, když řezný nástroj a konstrukce stroje nedokážou udržet stabilní řezný záběr s materiálem. Při frézování hliníku je to často způsobeno nadměrným zatížením vřetena, nedostatečnou tuhostí stroje nebo nesprávným nastavením posuvu a rychlosti. Jakmile vibrace začnou, vytvářejí nestabilní řezné prostředí, které vede ke špatné jakosti povrchu, nerovnoměrným stopám po nástroji a zrychlenému opotřebení nástroje. Chvění může také nepředvídatelně zesilovat řezné síly, což dále snižuje přesnost obrábění a zvyšuje riziko poškození nástroje.
- Omezení lehkých CNC frézek: Lehké CNC frézky jsou běžně navrženy pro dřevo, plasty a další měkké materiály, což znamená, že jejich rámy a pohybové systémy nejsou vždy optimalizovány pro řezání kovů. Při použití pro hliník mohou mít tyto stroje potíže s efektivním absorbováním řezných sil, což vede k ohýbání nebo mikropohybům během provozu. Tato nedostatečná tuhost omezuje dosažitelnou hloubku řezu, rychlost posuvu a kvalitu povrchu.
Úspěšné CNC frézování hliníku vyžaduje předvídání a zvládání těchto problémů, spíše než jejich následnou reakci. Díky poznání interakce hliníku s nástroji, stroji a parametry řezání mohou operátoři činit informovanější rozhodnutí a snížit pravděpodobnost vad. Jasné pochopení těchto klíčových problémů pokládá základy pro aplikaci účinných osvědčených postupů, což v konečném důsledku umožňuje efektivnější, přesnější a spolehlivější výsledky obrábění hliníku.
Požadavky na stroj pro frézování hliníku
Úspěšné CNC frézování hliníku závisí nejen na řezných nástrojích a parametrech, ale také do značné míry na schopnostech samotného stroje. Ve srovnání s obráběním dřeva nebo plastů klade hliník výrazně vyšší nároky na tuhost, výkon vřetena, přesnost pohybu a stabilitu upínání obrobku. Pochopení těchto požadavků je klíčem k výběru nebo konfiguraci CNC systému, který dokáže konzistentně poskytovat čisté řezy, spolehlivou přesnost a přijatelnou životnost nástroje při práci s hliníkem.
CNC router vs. CNC frézka
Přestože CNC routery a CNC frézky dodržují podobné principy digitální výroby, jejich konstrukční provedení, tuhost a zamýšlené použití se výrazně liší. Tyto rozdíly přímo ovlivňují řezný výkon, kvalitu povrchu a rozsah hliníkových dílů, které každý stroj zvládne.
- Klíčové rozdíly ve struktuře a možnostech: CNC frézky jsou obvykle vyrobeny z těžkých, pevných litinových nebo ocelových rámů, které jsou navrženy tak, aby odolaly vysokým řezným silám a udržely si extrémní přesnost při odebírání kovu. Používají nižší otáčky vřetena s vyšším točivým momentem, díky čemuž jsou vhodné pro hluboké řezy a kontinuální obrábění tvrdých materiálů. Naproti tomu CNC frézky jsou obecně lehčí, rychlejší a optimalizované pro vysokorychlostní řezání měkčích materiálů, jako je dřevo, plast a pěna. Jejich portálové konstrukce upřednostňují rychlost a pracovní plochu před absolutní tuhostí, což může klást omezení při obrábění kovů, jako je hliník.
- Kdy je CNC frézka vhodná pro hliník: Navzdory svým omezením dokáží CNC frézky za správných podmínek úspěšně obrábět hliník. Jsou vhodné pro tenké hliníkové plechy, lehké součásti, gravírování a nekonstrukční díly, kde jsou řezné síly relativně nízké. Vysoce kvalitní průmyslové CNC frézky se zesílenými rámy, kuličkovými šrouby a vysoce výkonnými vřeteny jsou pro práci s hliníkem mnohem lépe vybaveny než základní stroje. V těchto případech se obrábění hliníku stává spíše řízeným procesem než úkolem těžkého odebírání materiálu, což umožňuje frézkám dosahovat přesných a čistých výsledků v rámci jejich provozních limitů.
Základní vlastnosti stroje
Dosažení konzistentních a vysoce kvalitních výsledků při CNC frézování hliníku do značné míry závisí na základních vlastnostech samotného stroje. Na rozdíl od měkčích materiálů vyžaduje hliník rovnováhu mezi rychlostí, stabilitou a přesností. Pokud některý z těchto prvků chybí, mohou se rychle objevit problémy, jako jsou vibrace, opotřebení nástroje a špatná povrchová úprava.
- Vysoké otáčky vřetena s dostatečným točivým momentem: Vysoké otáčky vřetena pomáhají udržovat správnou tvorbu třísek a snižují řezný odpor, zatímco dostatečný točivý moment zajišťuje, že nástroj dokáže udržovat stabilní řezné síly i při zatížení. Pokud jsou otáčky vřetena příliš nízké, řezání se může stát neefektivním a vést k odření, zatímco nedostatečný točivý moment může způsobit zastavení nebo nekonzistentní odběr materiálu. Dobře vyvážené vřeteno umožňuje plynulé řezání v různých hloubkách a podmínkách posuvu.
- Pevná rámová konstrukce: Pevný rám stroje minimalizuje vibrace, průhyb a strukturální ohyb během řezání, což jsou běžné příčiny chvění a špatné povrchové úpravy. Stroje s lehkou nebo špatně vyztuženou konstrukcí mají tendenci špatně absorbovat řezné síly, což vede k nestabilitě. Pevný rám zajišťuje, že řezné síly jsou řádně podepřeny, což umožňuje agresivnější a zároveň kontrolované obrábění bez ztráty přesnosti.
- Systém přesného pohybu: Systém pohybu určuje, jak přesně a plynule může stroj sledovat naprogramované dráhy nástroje. Pro frézování hliníku jsou nezbytné komponenty, jako jsou kuličkové šrouby, lineární vedení a vysoce kvalitní servo nebo krokové systémy. Tyto prvky pomáhají udržovat přesnost polohy a snižují vůli nebo odpor během řezání. Systém přesného pohybu zajišťuje konzistentní rychlosti posuvu a plynulý pohyb nástroje.
Úvahy o upínání obrobků
Protože hliník generuje vyšší řezné síly než měkčí materiály, i nepatrný pohyb obrobku může vést ke špatné povrchové úpravě, rozměrové nepřesnosti nebo dokonce k poškození nástroje. Stabilní a bezpečné ustavení může zajistit, že všechny řezné síly budou správně absorbovány konstrukcí stroje, a nikoli přenášeny do obrobku.
- Vakuové stoly vs. mechanické upínače: Vakuové stoly se běžně používají při CNC frézování dřeva a plastů, ale jejich účinnost je omezená při obrábění hliníku. I když nabízejí rychlé nastavení a čistý pracovní povrch, vakuové upínací systémy často potýkají s generováním dostatečné síly, aby odolaly bočnímu řeznému zatížení vznikajícímu během obrábění hliníku. Mechanické upínače naopak poskytují mnohem spolehlivější a pevnější způsob uchycení hliníku. Fyzickým upevněním obrobku k loži stroje mohou upínače odolat vyšším řezným silám a snížit riziko pohybu během obrábění.
- Prevence vibrací a pohybu: Jakákoli nestabilita obrobku může zesílit vibrace při řezání, což vede k chvění, špatné povrchové úpravě a urychlenému opotřebení nástroje. Aby se tato rizika minimalizovala, měl by být obrobek podepřen co nejblíže k řezné zóně s rovnoměrně rozloženou upínací silou, aby se zabránilo deformaci. Použití správné konstrukce upínacího přípravku, přidání obětních podkladových desek a zajištění čistých a rovných kontaktních povrchů – to vše pomáhá zlepšit stabilitu.
Úspěch CNC frézování hliníku silně závisí na schopnosti stroje udržovat stabilitu při zatížení a zároveň poskytovat přesný a kontrolovaný pohyb. Zajištěním, aby CNC systém splňoval základní požadavky pro obrábění hliníku, mohou operátoři výrazně zlepšit spolehlivost procesu a kvalitu dílů. Správně vybavený a dobře konfigurovaný stroj tvoří základ pro efektivní frézování hliníku, což umožňuje plynulejší řezný výkon a konzistentnější výrobní výsledky.
Výběr řezného nástroje pro frézování hliníku
Výběr správných řezných nástrojů je jedním z nejdůležitějších faktorů při CNC frézování hliníku. Měkká, ale tvárná povaha hliníku spolu s jeho tendencí k tvorbě nárůstků na hranách (BUE) a generování tepla vyžaduje specializované nástroje pro dosažení optimálních výsledků. Ať už provádíte hrubé řezy, dokončovací operace nebo detailní gravírování, materiál, geometrie a typ nástroje přímo ovlivňují účinnost řezání, kvalitu povrchu a životnost nástroje. Správná volba nástroje nejen zajišťuje lepší řezný výkon, ale také minimalizuje problémy, jako je tvorba nárůstků na hranách (BUE), opotřebení nástroje a špatná kvalita povrchu.
Materiál nástroje
Výběr správného materiálu pro řezné nástroje je zásadní pro dosažení optimálního obráběcího výkonu, zejména při práci s hliníkem. Materiálové vlastnosti nástroje přímo ovlivňují jeho odolnost proti opotřebení, tepelnou toleranci a celkovou účinnost při řezání hliníku.
- Karbidové nástroje: Karbid je nejčastěji doporučovaným materiálem pro řezání hliníku díky své vynikající tvrdosti, odolnosti proti opotřebení a schopnosti udržovat ostré řezné hrany. Karbidové nástroje odolávají vyšším teplotám a zachovávají si přesnost i při vyšších řezných rychlostech.
- Nástroje z rychlořezné oceli (HSS): I když nejsou tak odolné jako karbid, lze nástroje z HSS použít pro lehčí obrábění hliníku s nízkou rychlostí. Jsou levnější, ale opotřebovávají se rychleji, takže jsou méně vhodné pro vysoce výkonné aplikace.
Geometrie nástroje
Jedinečné vlastnosti hliníku, jako je jeho sklon k tvorbě nárůstků na břitu (BUE) a schopnost produkovat dlouhé třísky, vyžadují pečlivé zvážení geometrie nástroje pro dosažení optimálních výsledků.
- Počet drážek: Nástroje s menším počtem drážek (např. dvoudrážkové nebo jednodrážkové) jsou ideální pro hliník, protože umožňují lepší odvádění třísek a snižují pravděpodobnost jejich opětovného řezání. Více drážek může vést k ucpávání, zejména při práci s hliníkem, který tvoří dlouhé třísky.
- Tvar nástroje: Pro hladší řezy se upřednostňují nástroje s větším úhlem čela, protože snižují řezné síly a pomáhají dosáhnout čistšího povrchu. Ostré hrany s vysokým kladným úhlem čela snižují tendenci materiálu ulpívat na nástroji.
- Povlaky: Specializované povlaky, jako je TiN (nitrid titaničitý), TiAlN (nitrid titaničitanu a hliníku) nebo ZrN (nitrid zirkonia), mohou dále prodloužit životnost nástroje tím, že poskytují lepší tepelnou odolnost, snižují tření a minimalizují tendenci hliníku přilnout k nástroji.
Typ nástroje
Typ nástroje, který si vyberete, může významně ovlivnit rychlost, přesnost a kvalitu konečného produktu. Volba typu nástroje pro CNC frézování hliníku závisí do značné míry na specifických potřebách projektu, jako je požadovaný typ řezu, úroveň detailů a objem odebíraného materiálu.
- Stopkové frézy: Pro frézování hliníku se běžně používají karbidové stopkové frézy s plochým dnem a geometrií břitu vzestupně nebo sestupně. Frézy s břitem vzestupně umožňují efektivní odvádění třísek, zatímco frézy s břitem vzestupně mohou poskytnout lepší povrchovou úpravu tím, že materiál zatlačují dolů do obrobku.
- Kulové frézy: Pro 3D konturování nebo dokončovací řezy se běžně používají kulové frézy k dosažení hladkých, zakřivených povrchů s minimálními stopami po nástroji.
- V-bity: Pro gravírování nebo práci s jemnými detaily poskytují V-bity přesnost s ostrými úhly a jsou ideální pro detailní návrhy nebo nápisy.
Velikost řezného nástroje
Velikost nástroje ovlivňuje účinnost řezání, kvalitu povrchu, odvod třísek a celkovou stabilitu obrábění. Větší nástroje jsou ideální pro rychlé odebírání materiálu a hrubovací řezy, zatímco menší nástroje jsou vhodnější pro přesné, detailní a dokončovací operace. Délka nástroje by měla být také zvolena na základě tloušťky obrobku a hloubky řezu, aby se zabránilo vychýlení nebo ohýbání nástroje, což může vést k nepřesným řezům a špatné kvalitě povrchu.
Výběr správného řezného nástroje pro CNC frézování hliníku je zásadní pro vyvážení výkonu, efektivity a životnosti nástroje. Se správným materiálem, geometrií a velikostí nástroje mohou obsluha minimalizovat hromadění tepla, snížit opotřebení nástroje a dosáhnout čistých a přesných řezů. Díky informovaným rozhodnutím založeným na specifických potřebách každého projektu mohou obsluha maximalizovat efektivitu obrábění a dosáhnout vynikajících výsledků a zároveň minimalizovat problémy související s nástrojem, jako je nadměrné opotřebení a špatná kvalita povrchu.
Optimální řezné parametry pro frézování hliníku
Při CNC frézování hliníku závisí dosažení nejlepších možných výsledků na výběru správných řezných parametrů. Hliník, který je ve srovnání s jinými kovy relativně měkkým materiálem, nabízí při obrábění jedinečné výzvy a příležitosti. Hliník, který je ve srovnání s jinými kovy relativně měkký, lze obrábět vyššími rychlostmi a posuvy, ale nesprávné nastavení může vést k problémům, jako je nadměrné zahřívání, špatná povrchová úprava nebo opotřebení nástroje. Pochopení a optimalizace těchto parametrů je klíčem k dosažení plynulých, přesných a nákladově efektivních výsledků.
Rychlost vřetena (RPM)
Otáčky vřetena se vztahují k rychlosti otáčení řezného nástroje a jsou jedním z nejdůležitějších parametrů pro dosažení efektivního a účinného obrábění hliníku. Vzhledem k relativně nízké tvrdosti hliníku jej lze obrábět při mnohem vyšších otáčkách vřetena ve srovnání s tvrdšími materiály. Volba optimálních otáček vřetena však pomáhá předcházet problémům, jako je nadměrné opotřebení nástroje nebo špatný odvod třísek. Zde jsou obecné pokyny:
- Pro karbidové nástroje: Otáčky se obvykle pohybují od 10 000 do 24 000 ot./min. v závislosti na průměru nástroje a obráběcí operaci.
- Pro nástroje HSS: Z důvodu nižší tepelné tolerance se obecně doporučují nižší otáčky (kolem 6 000 až 12 000 ot./min).
- Faktory ovlivňující rychlost: Materiál nástroje, průměr nástroje a hloubka řezu ovlivňují optimální otáčky vřetena. Větší nástroje obvykle vyžadují nižší otáčky, aby se zabránilo přehřátí, zatímco menší nástroje zvládnou vyšší otáčky.
Rychlost podávání (IPM)
Rychlost posuvu se vztahuje k rychlosti, s jakou se řezný nástroj pohybuje materiálem podél os X, Y nebo Z. Vyšší rychlost posuvu umožňuje rychlejší odběr materiálu, ale vyžaduje vyvážení s otáčkami vřetena pro udržení optimálních řezných podmínek. Pokud je rychlost posuvu příliš vysoká, může to vést ke špatné kvalitě povrchu, nadměrnému opotřebení nástroje nebo dokonce k jeho zlomení. Naopak příliš pomalá rychlost posuvu může prodloužit dobu řezání a způsobit přehřátí. Zde jsou obecné pokyny:
- Lehké řezy: Pro dokončovací nebo lehké řezy se rychlosti posuvu obvykle nastavují v rozsahu 100 až 300 palců za minutu (IPM).
- Těžké řezy: Pro hrubovací operace nebo hlubší řezy se rychlosti posuvu mohou pohybovat od 50 do 100 inch/min v závislosti na velikosti řezného nástroje, otáčkách vřetena a tloušťce materiálu.
- Zatížení třísky: Rychlost posuvu by měla být upravena tak, aby se udrželo optimální zatížení třískou na zub, což pomáhá předcházet opotřebení nástroje a dosahovat hladkého obrobení.
Hloubka řezu
Hloubka řezu se vztahuje k tloušťce materiálu odebíraného nástrojem v jednom průchodu. Tento parametr umožňuje efektivní odebírání materiálu bez přetížení nástroje nebo stroje. Při frézování hliníku se hloubka řezu může výrazně lišit v závislosti na tloušťce materiálu a pevnosti nástroje. Pro hrubovací operace lze provádět hlubší řezy, zatímco dokončovací řezy by měly být obvykle mělčí, aby se zachovala vysoce kvalitní povrchová úprava. Zde jsou obecné pokyny:
- Hrubování: Hloubka řezu se obvykle pohybuje od 0.25″ do 0.75″, v závislosti na nástroji a tuhosti stroje.
- Dokončování: Pro dosažení hladkého povrchu a zabránění vychýlení nástroje se preferují mělké řezy, obvykle v rozmezí 0.05″ až 0.2″.
- Faktory: Tuhost stroje a velikost nástroje hrají významnou roli při určování hloubky řezu bez kompromisů v přesnosti.
Zatížení třískou (na zub)
Množství materiálu odebraného každou břitovou destičkou na jednu otáčku nástroje je přímo úměrné rychlosti posuvu a otáčkám vřetena a hraje klíčovou roli v zajištění efektivního řezání a prevenci poškození nástroje i materiálu. Optimální množství materiálu odebíraného třískou zabraňuje problémům, jako je vychýlení nástroje, nadměrné zahřívání a špatná kvalita povrchu. Zde jsou obecné pokyny:
- Pro karbidové nástroje: Typické zatížení třískou u karbidových nástrojů se pohybuje od 0.001″ do 0.003″ na zub, v závislosti na průměru nástroje a jeho použití.
- U nástrojů HSS: Zatížení třískou je obecně o něco nižší, přibližně 0.001″ až 0.002″ na zub.
- Důležitost udržování zatížení třískami: Správné zatížení třískami zajišťuje, že nástroj je dostatečně zapojený pro efektivní odstraňování materiálu bez přetížení, což pomáhá prodloužit životnost nástroje a snížit problémy související s třením.
Řezná kapalina a chlazení
I když hliník není tak náchylný k zahřívání jako tvrdší kovy, řezné kapaliny a chladicí systémy jsou stále důležité pro řízení tepla, zlepšení povrchové úpravy a prodloužení životnosti nástroje. Účinné chlazení pomáhá předcházet tepelné deformaci materiálu a nástroje a zároveň zajišťuje efektivní odvádění třísek.
- Chladicí kapaliny: Při obrábění hliníku se často používají chladicí kapaliny rozpustné ve vodě nebo systémy s ofukováním. Použití správné chladicí kapaliny může zlepšit řezné rychlosti a kvalitu povrchu snížením tření a tepla.
- Suché řezání: V některých případech lze suché řezání použít se správným odvodem třísek, ale to často vede ke zvýšenému opotřebení nástroje a snížené kvalitě obrobení při vysokorychlostních aplikacích.
Úspěšné obrábění hliníku závisí na pečlivém výběru řezných parametrů, které odpovídají jak vlastnostem materiálu, tak požadovanému výsledku obrábění. Správná kombinace otáček vřetena, posuvu, hloubky řezu, zatížení třísky a technik chlazení zajišťuje plynulý odběr materiálu, vysoce kvalitní povrchovou úpravu a prodlouženou životnost nástroje. Jemným doladěním těchto parametrů na základě specifických požadavků hliníkového dílu a možností CNC systému mohou obsluha dosáhnout optimálního výkonu obrábění a zároveň minimalizovat náklady a vyhnout se problémům, jako je nadměrné opotřebení nástroje nebo nízká rozměrová přesnost.
Strategie pro dráhy nástroje a tipy pro programování
Efektivní strategie dráhy nástroje a přesné programování jsou zásadní pro dosažení vysoce kvalitních výsledků při CNC frézování hliníku. Hliník se svou relativně měkkou, ale tvárnou povahou představuje jedinečné výzvy, jako je řízení hromadění tepla, prevence opotřebení nástroje a zajištění hladkého povrchu. Výběrem správných strategií dráhy nástroje a programovacích technik mohou operátoři optimalizovat rychlost úběru materiálu, minimalizovat namáhání stroje a prodloužit životnost nástroje.
Adaptivní obrábění vs. konvenční frézování
Adaptivní obrábění a konvenční frézování jsou dvě odlišné strategie dráhy nástroje používané v CNC obrábění. Každá z nich má své výhody v závislosti na aplikaci a typu obráběného materiálu.
- Adaptivní obrábění: Tato technika využívá dráhu nástroje, která mění řezný záběr v závislosti na geometrii odebíraného materiálu. Udržuje konstantní zatížení třískou v celém nástroji, což vede k efektivnějšímu odebírání materiálu. Adaptivní obrábění je ideální pro hrubovací operace v hliníku, protože umožňuje hlubší řezy a vyšší posuvy a zároveň minimalizuje namáhání nástroje a hromadění tepla.
- Konvenční frézování: Konvenční frézování zahrnuje řezání tradiční metodou, kdy se řezný nástroj pohybuje v opačném směru, než je směr posuvu materiálu. Tato technika se obvykle používá pro mělké řezy nebo tam, kde je vyžadována specifická povrchová úprava. Často však generuje větší teplo a opotřebení nástroje ve srovnání s adaptivním obráběním, zejména při práci s měkkými materiály, jako je hliník.
- Tip pro programování: Pro hrubování a vysokorychlostní operace používejte adaptivní obrábění a pro dokončovací řezy, kde je třeba minimalizovat záběr nástroje, používejte konvenční frézování.
Sousledné frézování vs. konvenční frézování
Sousledné frézování a konvenční frézování jsou dva typy frézovacích strategií, které určují směr pohybu nástroje vzhledem ke směru posuvu.
- Sousledné frézování: Při sousledném frézování se řezný nástroj otáčí ve stejném směru jako posuv, což znamená, že fréza zabírá s materiálem od jeho nejtlustšího po nejtenčí bod. Tento přístup snižuje řezné síly a opotřebení nástroje a také zajišťuje lepší odvod třísek, což je obzvláště výhodné při obrábění hliníku.
- Konvenční frézování: Při konvenčním frézování se řezný nástroj pohybuje proti směru posuvu materiálu, což znamená, že nástroj vstupuje do materiálu v jeho nejtenčím místě a vystupuje z něj v nejtlustším. I když tato metoda může u některých operací nabídnout lepší kontrolu, obvykle generuje více tepla a řezných sil, což může vést k rychlejšímu opotřebení nástroje a potenciální deformaci obrobku.
- Tip pro programování: Při obrábění hliníku používejte sousledné frézování pro lepší úběr materiálu, zejména při vysokorychlostních operacích, protože pomáhá snižovat hromadění tepla a zajišťuje hladší řezy.
Techniky vstupu a výstupu
Tyto techniky jsou obzvláště důležité při obrábění měkkých kovů, jako je hliník, které jsou náchylné k hromadění tepla a přilnavosti materiálu k nástroji.
- Techniky zařezávání: Šroubovité zařezávání zahrnuje spirálovitý pohyb nástroje do materiálu, což snižuje náraz na nástroj a materiál. Je obzvláště účinné pro hluboké díry nebo kapsy, protože zabraňuje vychýlení nástroje a minimalizuje řezné síly na začátku řezu. Šikmé zařezávání zahrnuje postupné zařezávání nástroje do materiálu po šikmé dráze, čímž se snižuje počáteční řezné zatížení. Je ideální pro mělké řezy a umožňuje plynulý a kontrolovaný zařezávání.
- Techniky výstupu: Při lineárním výstupu nástroj opouští materiál v přímé linii. Často se používá při provádění malých úprav nebo při dokončování řezů. Šroubovitý výstup zahrnuje postupné zasouvání nástroje spirálovitým pohybem, což pomáhá snížit riziko vzniku otřepů nebo nadměrného opotřebení nástroje.
- Tip pro programování: Pro hluboké řezy a jemné obrábění používejte spirálový nebo rampový vstup a pro zajištění hladkých povrchů bez otřepů při dokončování řezů používejte lineární nebo spirálové strategie výstupu.
Vyhýbání se běžným programátorským chybám
Správné programování je klíčem k zajištění efektivního frézování hliníku a výroby vysoce kvalitních dílů. Zde je několik běžných programátorských chyb, kterým se vyhnout:
- Příliš vysoké řezné rychlosti: Hliník lze sice obrábět vysokými rychlostmi, ale nadměrné řezné rychlosti mohou vést k předčasnému opotřebení nástroje, špatné povrchové úpravě a nadměrnému zahřívání. Vždy upravujte otáčky vřetena podle velikosti nástroje, tloušťky materiálu a řezné operace. Pro optimální řezné rychlosti dodržujte pokyny výrobce.
- Nesprávný výběr dráhy nástroje: Volba nesprávné strategie dráhy nástroje, například použití konvenčního frézování místo adaptivního obrábění, může vést k pomalejšímu odebírání materiálu, zbytečnému namáhání nástroje a snížené přesnosti. Zvolte vhodnou strategii dráhy nástroje na základě konkrétního obráběcího úkolu, například adaptivní obrábění pro hrubování a konvenční frézování pro dokončování.
- Přetížení nástroje: Použití příliš velkého přesahu nebo sestupu nástroje může způsobit nadměrné řezné síly, průhyb nástroje a špatnou kvalitu povrchu, zejména při obrábění měkčích materiálů, jako je hliník. Dodržujte správné hodnoty přesahu a sestupu v závislosti na velikosti nástroje a tuhosti stroje. Pro hrubování používejte větší přesahy a pro dokončování menší přesahy pro lepší kvalitu povrchu.
- Nezohlednění opotřebení nástroje: Neupravení drah nástroje s ohledem na opotřebení nástroje může vést k nepřesným řezům, špatné povrchové úpravě a nakonec k selhání nástroje. Pravidelně kontrolujte stav nástroje a v případě potřeby upravujte parametry dráhy nástroje nebo přejděte na nový nástroj.
- Tip pro programování: Před spuštěním skutečné operace vždy simulujte dráhy nástroje v CNC softwaru, abyste zkontrolovali potenciální problémy, jako jsou kolize nástrojů, nesprávné posuvy a řezné síly.
Zvládnutí strategií dráhy nástroje a programovacích technik pomáhá dosáhnout optimálních výsledků obrábění při frézování hliníku. Využitím strategií, jako je adaptivní obrábění, sousledné frézování a správné metody vstupu a výstupu, mohou obsluha zvýšit efektivitu obrábění, snížit opotřebení nástroje a zlepšit kvalitu povrchu. Vyhýbání se běžným programátorským chybám navíc zajišťuje plynulejší provoz a předvídatelnější výsledky. Při CNC frézování hliníku je promyšlené plánování a programování dráhy nástroje klíčem k maximalizaci produktivity, zajištění přesnosti a výrobě vysoce kvalitních a nákladově efektivních dílů.
Optimalizace povrchové úpravy
Dosažení vysoce kvalitní povrchové úpravy je jedním z nejdůležitějších aspektů CNC frézování hliníku, protože přímo ovlivňuje vzhled i funkčnost konečného produktu. Hladký povrch nejen zlepšuje estetickou přitažlivost dílu, ale také zvyšuje jeho výkon snížením tření, prevencí koroze a zajištěním lepšího uchycení v sestavě. Dosažení této optimální povrchové úpravy však vyžaduje více než jen výběr správného nástroje; zahrnuje pečlivé vyvážení parametrů řezání, strategií dráhy nástroje a metod následného zpracování. Pochopením a aplikací těchto strategií mohou výrobci zajistit, aby jejich hliníkové díly splňovaly nejvyšší standardy kvality a přesnosti.
Minimalizace tvorby otřepů
Otřepy jsou nežádoucí výčnělky materiálu, které se tvoří podél hran nebo otvorů dílu během obrábění. Ty mohou ovlivnit nejen povrchovou úpravu, ale také funkčnost a estetickou kvalitu hliníkových součástí. Účinné strategie pro minimalizaci tvorby otřepů pomáhají dosáhnout čistých a přesných hran.
- Používejte ostré a kvalitní nástroje: Vždy používejte ostré karbidové nebo povlakované nástroje, abyste zajistili čisté a přesné řezy. Nástroje vyměňujte podle opotřebení, abyste zabránili nadměrnému otřepu.
- Upravte parametry řezu: Mírně snižte rychlost posuvu a používejte střední řezné rychlosti, abyste zabránili vzniku nadměrného tepla, které přispívá k tvorbě otřepů. U některých operací může použití mírně vyšší hloubky řezu snížit tvorbu otřepů tím, že umožní čisté smykové řezání materiálu.
- Optimalizované strategie dráhy nástroje: Používejte sousledné frézování namísto konvenčního frézování, protože sousledné frézování generuje méně tepla a snižuje tvorbu otřepů podél řezných hran.
Techniky dokončovacích přihrávek
Konečná dokončovací vrstva je klíčem k dosažení hladkého a vysoce kvalitního povrchu hliníku. Dokončovací vrstva zjemňuje součást, zajišťuje odstranění nedokonalostí z hrubovacích vrstvení a dosažení požadovaného výsledku.
- Lehké řezy: Mělký dokončovací řez (obvykle hluboký 0.05″ až 0.2″) zajišťuje, že materiál je řezán s minimálním narušením povrchu, čímž se zabraňuje drážkování nebo vychýlení nástroje. Mělké řezy zabraňují opotřebení nástroje a pomáhají dosáhnout co nejhladšího povrchu.
- Jemný přesah: Pro dokončovací průchody použijte menší přesah (obvykle 5–10 % průměru nástroje), abyste eliminovali stopy po nástroji a zajistili rovnoměrnou texturu povrchu.
- Vícenásobné přechody: U složitých povrchů zajišťuje provedení vícenásobných přechodů se snižujícím se krokem jemnější povrchovou úpravu při zachování stability nástroje.
- Vyšší otáčky pro dokončování: Zvyšte otáčky vřetena během dokončovacích průchodů pro dosažení lepšího úběru materiálu a hladšího povrchu. Hliník, který je relativně měkkým materiálem, lze obrábět vysokými rychlostmi bez výrazného opotřebení nástroje nebo zahřívání.
Možnosti dodatečného zpracování
Přestože CNC obrábění může dosáhnout vynikající povrchové úpravy hliníku, stále existují případy, kdy je nutné další následné zpracování pro zlepšení vzhledu a výkonu dílu. Metody následného zpracování lze použít k dalšímu vyhlazení povrchů, odstranění zbytkových otřepů nebo přidání ochranné vrstvy.
- Odstraňování otřepů: Ruční metody odstraňování otřepů a ostrých hran po obrábění. Tento proces je pracný, ale účinný pro malé série nebo přesné díly. Pro větší série nebo rovnoměrnější výsledky lze k odstranění otřepů z hran dílů a vyhlazení všech drsných míst použít automatizované zařízení pro odstraňování otřepů.
- Broušení nebo leštění: U dílů vyžadujících vysoce kvalitní, zrcadlový povrch může požadované výsledky poskytnout abrazivní broušení nebo leštění jemnými abrazivy nebo lešticími pastami. Toto se často používá pro dekorativní díly nebo komponenty, které vyžadují vysokou úroveň kvality povrchu.
- Eloxování pro lepší povrchovou úpravu a trvanlivost: Eloxování je elektrochemický proces, který zesiluje přirozenou oxidovou vrstvu na hliníku, čímž zlepšuje odolnost proti korozi, tvrdost povrchu a vzhled. Může také dodat hliníkovým dílům barvu.
Optimalizace povrchových úprav během CNC frézování hliníku vyžaduje komplexní přístup, který zahrnuje přesný výběr nástrojů, dobře vyladěné parametry řezání a promyšlené strategie dráhy nástroje. Minimalizace tvorby otřepů, zdokonalení finálního řezu vhodnými dokončovacími průchody a začlenění technik následného zpracování, jako je odstraňování otřepů, leštění a povlakování, může výrazně zlepšit celkovou kvalitu dílu. Použitím těchto metod mohou obsluha nejen zvýšit vizuální atraktivitu hliníkových dílů, ale také zlepšit jejich trvanlivost a funkčnost. Se správnou kombinací strategií se dosažení vysoce kvalitní a hladké povrchové úpravy při obrábění hliníku stává efektivním a dosažitelným.
Bezpečnostní aspekty při CNC frézování hliníku
Při CNC frézování hliníku by bezpečnost měla být vždy nejvyšší prioritou. I když se hliník ve srovnání s tvrdšími kovy relativně snadno obrábí, proces stále vyžaduje přísné dodržování bezpečnostních protokolů k ochraně obsluhy, udržení výkonu stroje a prevenci nehod. Správná bezpečnostní opatření nejen chrání obsluhu před zraněním, ale také zajišťují dlouhou životnost zařízení a udržují vysoce kvalitní standardy obrábění.
Řízení třísek a rizika požáru
Správné hospodaření s třískami může zajistit bezpečné, čisté a efektivní pracovní prostředí při CNC frézování hliníku. Hliníkové třísky jsou ostré, lehké a mohou se rychle hromadit, což představuje potenciální nebezpečí pro výkon stroje i bezpečnost obsluhy. Hliníkové třísky, zejména v kombinaci s určitými řeznými kapalinami nebo chladicími kapalinami, mohou být navíc vysoce hořlavé, což při nesprávné manipulaci zvyšuje riziko požáru.
- Systémy pro odvod třísek: Implementujte spolehlivý systém pro odvod třísek, který rychle odstraní třísky ze stroje. To může zahrnovat použití vzduchových trysek, vakuových systémů nebo dopravníků. Pravidelně kontrolujte tyto systémy, abyste se ujistili, že fungují správně a zabraňují hromadění třísek.
- Protipožární ochrana: Udržujte pracovní prostor bez hořlavých materiálů a zajistěte, aby byly v blízkosti hasicí přístroje, zejména při používání hořlavých řezných kapalin nebo maziv. Zabraňte hromadění třísek v blízkosti elektrických zařízení nebo zdrojů tepla. Pravidelně čistěte stroj a jeho okolí, abyste zabránili hromadění hliníkového prachu.
Správný provoz stroje
Zajištění správného provozu stroje není jen pro bezpečnost obsluhy, ale také pro dlouhou životnost a výkon stroje. Nesprávná obsluha nebo nesprávné nastavení může vést k nehodám, poškození stroje a podřadným výsledkům obrábění.
- Nastavení stroje: Před zahájením jakékoli obráběcí operace ověřte, zda je CNC frézka správně nastavena. To zahrnuje zajištění bezpečné instalace všech nástrojů, správného vyrovnání obrobku a správného nastavení stroje (jako je rychlost, posuv a hloubka řezu). Špatně nastavený stroj může způsobit zlomení nástroje, poškození obrobku a dokonce i zranění obsluhy.
- Monitorování během provozu: Pravidelně sledujte stroj během provozu, abyste se ujistili, že vše běží hladce. Věnujte pozornost neobvyklým zvukům, vibracím nebo opotřebení nástrojů, které mohou signalizovat problém. V případě abnormálního chování stroj okamžitě zastavte, abyste předešli dalšímu poškození nebo nebezpečí.
Osobní ochranné prostředky (OOP)
Osobní ochranné prostředky (OOP) pomáhají chránit obsluhu před nebezpečími, která se vyskytují v prostředí CNC obrábění. Stroje a nástroje jsou sice navrženy pro vysoce efektivní provoz, ale představují také potenciální rizika, jako jsou odlétající úlomky, ostré hrany, hluk a teplo generované během obrábění.
- Ochrana očí: Vždy používejte ochranné brýle nebo štíty na obličej, abyste chránili oči před poletujícími úlomky a třískami, které mohou být během obrábění vymrštěny vysokou rychlostí. Ochranné brýle s bočními štíty navíc poskytují dodatečnou ochranu v nebezpečnějším prostředí.
- Ochrana sluchu: CNC frézky generují značné hladiny hluku, zejména při obrábění vysokými rychlostmi. Pro ochranu před poškozením sluchu v důsledku dlouhodobého vystavení vysokým hladinám hluku je třeba nosit ochranu sluchu, jako jsou špunty do uší nebo chrániče sluchu.
- Rukavice: Při manipulaci s ostrými nástroji nebo díly by se měly nosit ochranné rukavice, aby se zabránilo pořezání a odřeninám. Během provozu stroje by se však rukavice měly sundat, aby se zabránilo riziku zachycení pohyblivými částmi.
- Ochrana dýchacích cest: V případech, kdy se ve vzduchu může vyskytovat hliníkový prach nebo třísky, například během broušení nebo leštění, je třeba nosit protiprachovou masku nebo respirátor. To pomáhá chránit obsluhu před vdechováním potenciálně škodlivých částic, které mohou časem způsobit dýchací potíže.
Při CNC frézování hliníku je zajištění bezpečného pracovního prostředí stejně důležité jako dosažení přesných a vysoce kvalitních řezů. Řešením klíčových bezpečnostních faktorů mohou obsluha zmírnit rizika spojená s obráběním hliníku a chránit sebe, zařízení a pracovní prostor. Pravidelná údržba, dodržování bezpečnostních protokolů a řádná osobní ochrana přispívají k bezpečnějšímu a efektivnějšímu procesu obrábění. Díky silnému zaměření na bezpečnost mohou výrobci optimalizovat produktivitu i pohodu pracovníků, čímž zajistí dlouhou životnost zařízení a kvalitu konečných výrobků.
Praktické tipy pro začátečníky v CNC frézování hliníku
CNC frézování hliníku nabízí širokou škálu možností, ale jako začátečník existují základní tipy, které vám pomohou vyhnout se běžným nástrahám, zajistit bezpečnost a dosáhnout vysoce kvalitních výsledků. Hliník, i když se obecně snáze obrábí než jiné kovy, stále vyžaduje přesnost a pozornost k detailům. Malé chyby v počátečních fázích mohou rychle vést ke špatné povrchové úpravě, opotřebení nástroje nebo dokonce k poškození obrobku. Následující tipy vám pomohou začít s jistotou a v průběhu času zlepšovat vaše výsledky.
Začněte s měkčími hliníkovými slitinami
Pro začátečníky je nejlepší začít s měkčími hliníkovými slitinami, jako je 6061 nebo 1050. Tyto slitiny jsou tolerantnější a snadněji se obrábějí, což vám dává větší prostor pro chyby při učení se procesu. Měkčí slitiny méně pravděpodobně způsobují opotřebení nástroje nebo povrchové vady, což vám umožňuje soustředit se na zdokonalování techniky, aniž byste se museli starat o problémy specifické pro daný materiál.
Používejte konzervativní nastavení a upravujte postupně
Začít s konzervativními parametry řezání je klíčem k vyhnutí se chybám a zajištění plynulého provozu. CNC stroje jsou sice schopny vysokých rychlostí a agresivních řezů, ale začátečníci by se měli zaměřit na pomalejší posuvy, střední otáčky vřetena a mělké řezy. Jakmile si zvyknete, můžete tyto parametry postupně zvyšovat a zlepšit tak efektivitu, aniž byste museli obětovat kvalitu povrchu.
- Rychlost posuvu: Začněte s mírnou rychlostí posuvu, abyste zajistili, že se nástroj nepřetíží.
- Otáčky vřetena: Pro měkký hliník používejte otáčky vřetena mezi 10 000 a 15 000 ot./min, abyste zabránili přehřátí.
- Hloubka řezu: Začněte s malou hloubkou řezu, abyste předešli nadměrnému opotřebení nástroje a možným chybám.
Pravidelně kontrolujte opotřebení nástrojů
Opotřebení nástroje je nevyhnutelné, zejména při obrábění hliníku, což může vést ke snížení řezné účinnosti a špatné povrchové úpravě. Pravidelně kontrolujte nástroje, zda nevykazují známky opotřebení, jako jsou matné hrany nebo nánosy hliníku na nástroji. Tupé nástroje povedou ke špatné kvalitě povrchu, zvýšenému zahřívání a mohou dokonce způsobit zlomení nástroje.
- Kontrola stavu nástroje: Před každou prací zkontrolujte břity a ujistěte se, že jsou nástroje ostré a čisté.
- Opotřebované nástroje ihned vyměňte: Pokud se nástroj jeví opotřebovaný nebo poškozený, vyměňte jej dříve, než ovlivní kvalitu řezů.
Udržujte stroj čistý a dobře udržovaný
Čistá a dobře udržovaná CNC frézka pracuje efektivněji a dosahuje lepších výsledků. Pravidelně čistěte stroj, abyste zabránili ucpávání dráhy nástroje, chladicích systémů nebo jiných součástí hliníkovými třískami. Kromě čistoty může běžná údržba, jako je mazání pohyblivých částí, kontrola uvolněných součástí a rekalibrace stroje, zabránit chybám a zlepšit přesnost obrábění.
- Odstraňování třísek: Zajistěte, aby byly třísky ze stroje odstraňovány během operace i po ní. Ucpané třísky mohou vést k přehřátí nebo snížení řezné účinnosti.
- Běžná údržba: Pravidelně kontrolujte opotřebení, těsnost a vyrovnání součástí stroje. To vám pomůže předejít neočekávaným poruchám a zlepšit dlouhodobý výkon.
Zkušební řezy před plnou produkcí
Jedním z nejlepších postupů pro začátečníky je vždy provést zkušební řezy na odpadním materiálu před zahájením plnohodnotné výroby. Testování zajišťuje, že vaše řezné parametry, nastavení nástroje a manipulace s materiálem jsou správné, čímž se předchází nákladným chybám nebo zničení obrobků.
- Testovací nastavení: Provádějte malé řezy na hliníkovém odpadu pro ověření posuvů, otáček vřetena a přesnosti dráhy nástroje.
- Úpravy dle potřeby: Pokud zkušební řez vede k nežádoucím výsledkům, jako jsou drsné hrany nebo nesprávné rozměry, upravte nastavení před pokračováním v celém řezu.
Včasné osvojení si dobrých návyků je klíčem k dlouhodobému úspěchu v CNC frézování hliníku. Výběrem měkčích hliníkových slitin, používáním konzervativních nastavení, pravidelnou kontrolou nástrojů, udržováním čistého pracovního prostoru a neustálým prováděním zkušebních řezů mohou začátečníci minimalizovat chyby a vybudovat si pevný základ pro pokročilejší projekty. S rostoucími zkušenostmi a sebevědomím budete schopni experimentovat se složitějšími obráběcími technikami a hliníkovými slitinami, čímž zlepšíte své dovednosti i kvalitu své práce.
Shrnout
CNC frézování hliníku vyžaduje pečlivou rovnováhu mezi výkonem stroje, výběrem nástroje, řeznými parametry a programovacími strategiemi pro zvládání problémů, jako je hromadění tepla, opotřebení nástroje, odvod třísek, vibrace a kvalita povrchové úpravy. I když se hliník ve srovnání s tvrdšími kovy relativně snadno obrábí, dosažení konzistentních a vysoce kvalitních výsledků závisí na aplikaci osvědčených postupů v celém procesu, včetně správného plánování dráhy nástroje, stabilního upínání obrobku, bezpečného provozu a vhodných technik dokončování. Použitím dobře zvolených nástrojů, optimalizovaných parametrů a disciplinovaných obráběcích návyků mohou operátoři zvýšit efektivitu, snížit chyby a vyrábět přesné a spolehlivé hliníkové díly pro širokou škálu aplikací. Pokračujte ve čtení článku „ Jak se vyhnout přehřátí při CNC frézování kovu? “, abyste výrazně snížili hromadění tepla a jeho negativní účinky.
Pro výrobce nebo operátory pracující s CNC frézováním hliníku se důrazně doporučuje konzultace se zkušenými odborníky na CNC obrábění nebo s výrobci zařízení, aby bylo zajištěno nejvhodnější a nejefektivnější řešení pro specifické výrobní potřeby. AccTek CNC je profesionální výrobce CNC frézek, který nabízí širokou škálu modelů strojů navržených tak, aby splňovaly rozmanité požadavky aplikací, od standardních obráběcích úkolů až po specializovanější a zakázkové výrobní požadavky. Díky silným technickým znalostem a flexibilním konfiguracím zařízení může AccTek CNC pomoci uživatelům vybrat nebo přizpůsobit CNC řešení, která zlepšují stabilitu obrábění, zvyšují efektivitu a dosahují lepší kvality povrchu. Úzkou spoluprací se spolehlivým dodavatelem zařízení, jako je AccTek CNC, mohou uživatelé získat cílenější vedení a dlouhodobou podporu, což zajistí, že jejich CNC frézovací operace přinášejí konzistentní a vysoce kvalitní výsledky.