
- 12-17 Dakika Okuma
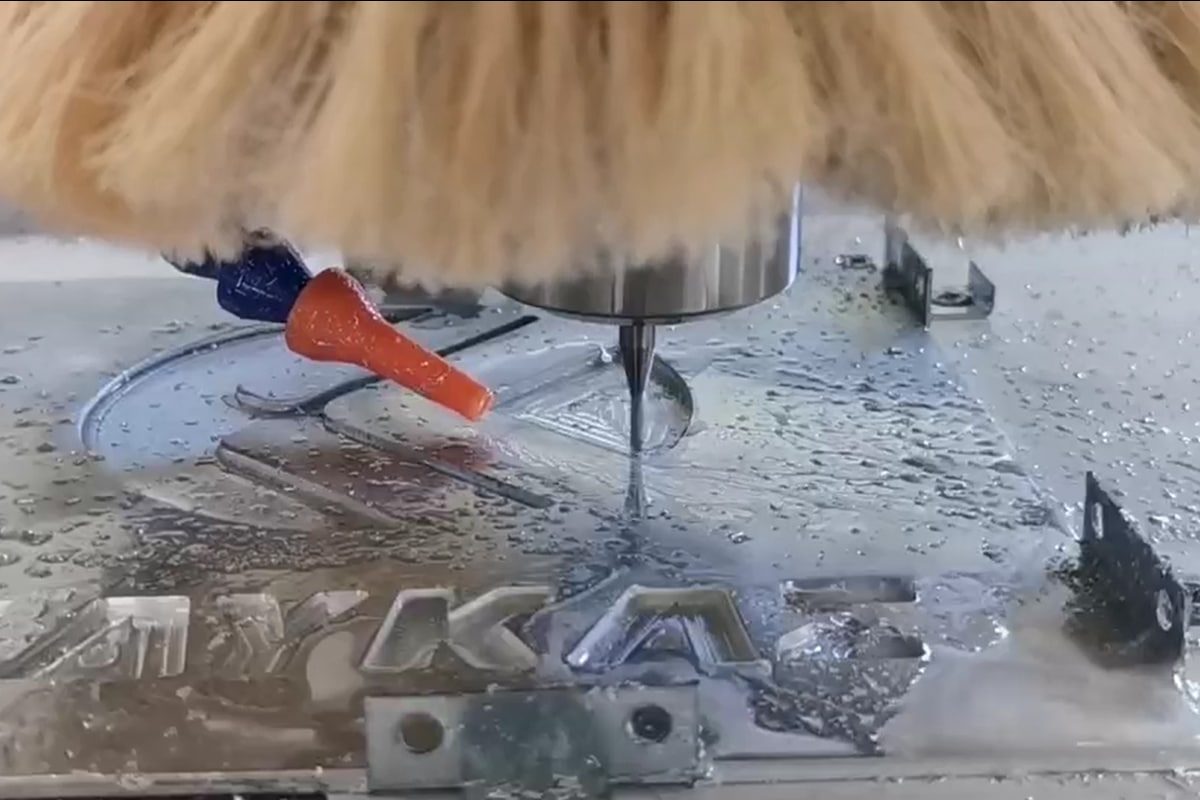
CNC router ile metal işlerken , en önemli ve genellikle göz ardı edilen faktörlerden biri, iş parçasının masaya nasıl sabitlendiğidir. Ahşap veya plastiğin aksine, metal çok daha yoğundur ve önemli ölçüde daha yüksek kesme kuvvetleri üretir; bu da düzgün bir şekilde sabitlenmediği takdirde kaymaya daha yatkın hale getirir. Bu nedenle, CNC oyma veya kesime başlamadan önce, metal iş parçanız için doğru sıkıştırma yöntemini seçmeniz gerekir.
CNC router tezgahında metal iş parçalarını sabitlemek için, malzeme türüne, şekline ve işin karmaşıklığına bağlı olarak her birinin avantajları olan çeşitli teknikler mevcuttur. Mekanik kelepçelerden ve vakumlu tablalardan özel şablonlara ve manyetik fikstürlere kadar, seçeneklerinizi anlamak, daha iyi hassasiyet ve genel makine verimliliği elde etmenize yardımcı olabilir. Bu makalede, en etkili yöntemleri ayrıntılı olarak ele alacak, kurulum için en iyi uygulamaları sunacak ve fikstürleme işlemi sırasında sık yapılan hatalardan nasıl kaçınacağınız konusunda size rehberlik edeceğiz.
Metal İş Parçalarını Sabitlemeden Önce Dikkat Edilmesi Gerekenler
Metal iş parçanızı CNC router tezgahına sabitlemek için bir yöntem seçmeden önce, hem tutma gücünü hem de işleme kalitesini etkileyen birkaç önemli faktörü değerlendirmek önemlidir. Bu aşamada doğru planlama, çalışma sırasında kaymayı, titreşimi veya takım çarpışmalarını önlemeye yardımcı olur.
- Malzeme Türü ve Kalınlığı: Farklı metallerin yoğunlukları ve kesme dirençleri değişir. Daha kalın ve sert malzemeler, kesme basınçlarına dayanabilmek için genellikle daha güçlü sıkıştırma kuvveti veya daha sağlam bağlantı elemanları gerektirir. Alüminyum gibi hafif metaller daha esnek tutma seçeneklerine olanak sağlarken, daha sert malzemeler sağlam, titreşime dayanıklı düzenekler gerektirir.
- İş Parçasının Boyutu ve Şekli: İş parçasının boyutları ve geometrisi, hangi sabitleme yöntemlerinin uygulanabilir olduğunu etkileyecektir. Düz, kare parçaların kelepçeler veya vakum sistemleri kullanılarak sabitlenmesi daha kolaydır, oysa düzensiz veya küçük parçalar kesim sırasında stabilite sağlamak için özel şablonlar, fikstürler veya yapıştırıcı çözümler gerektirebilir.
- Router Tabla Tipi: CNC router'ınızın tabla konfigürasyonu, hangi sabitleme yöntemlerinin kullanılabileceğini etkileyecektir. T-kanallı tablalar, sıkıştırma sistemleri için çok yönlüdür, vakumlu tablalar ise düz ve büyük parçalar için en iyi sonucu verir. Bazı işler, daha iyi uyumluluk için tablanın değiştirilmesini veya takım plakalarının eklenmesini gerektirebilir.
- Kesme Kuvvetleri ve Takım Yolları: Agresif takım yolları veya derin kesimler, zayıf şekilde sabitlenmiş iş parçalarını yerinden oynatabilecek daha büyük yanal ve dikey kuvvetler oluşturur. Özellikle ağır kesimler veya çok geçişli işlemler için, sabitleme yöntemini seçerken bu kuvvetlerin yönünü ve büyüklüğünü dikkate almak çok önemlidir.
- Soğutma ve Isı Üretimi: Metal işleme genellikle önemli miktarda ısı birikimine neden olur. Soğutma sıvıları, sisleme sistemleri veya hava püskürtme kullanımı yapışma mukavemetini etkileyebilir ve termal genleşmeye yol açabilir. Özellikle bant, tutkal veya termal deformasyona yatkın malzemeler kullanırken, sabitleme yönteminiz bu koşulları karşılamalıdır.
Bu hususları önceden dikkatlice gözden geçirmek, belirli metal işleme göreviniz için en etkili ve güvenli yöntemi seçmenize yardımcı olacaktır. Bu hazırlık, iş parçasının yük altında stabil kalmasını sağlar, kesici takımlarınızı korur ve iş boyunca tutarlı, yüksek kaliteli sonuçlar elde etmenize katkıda bulunur.
CNC Router Tezgahında Metal İş Parçalarını Sabitlemenin Yaygın Yöntemleri
Metaller, ahşap veya plastik gibi malzemelere göre daha ağır ve sert olduklarından, kesme kuvvetlerine dayanabilmeleri için daha güçlü ve güvenilir sabitleme çözümlerine ihtiyaç duyarlar. En iyi yaklaşım, malzeme türü, şekli, boyutu ve kesme kuvvetleri gibi faktörlere bağlıdır. Aşağıda, işleme sırasında metali güvenli bir şekilde tutmak için en yaygın kullanılan teknikler yer almaktadır:
Mekanik Sıkma
Mekanik sıkıştırma, CNC router tezgahında metal iş parçalarını sabitlemenin en güvenilir ve çok yönlü yöntemlerinden biridir. T-kanallı kelepçeler, kademeli kelepçeler ve ayak kelepçeleri, oluklu yataklı veya fikstür plakalı CNC router tezgahlarında yaygın olarak kullanılır. Bu kelepçeler, işleme sırasında malzemeyi sıkıca yerinde tutmak için güçlü aşağı doğru basınç ve mükemmel tutma kuvveti sağlar.
Bu yöntem, özellikle çelik, alüminyum veya pirinç gibi yoğun veya ağır metallerde, kesme titreşimlerine ve yanal harekete karşı güçlü bir tutma kuvvetinin gerekli olduğu durumlarda çok iyi sonuç verir. Dişli deliklere sahip T-kanallı tablalar veya fikstür plakaları, farklı iş parçası boyutlarına ve şekillerine uyum sağlamak için esnek kelepçe konumlandırmasına olanak tanıdıkları için bu tür sıkıştırma için idealdir.
Mekanik sıkıştırma, agresif kesimler, derin geçişler veya yüksek mil hızları gerektiren işler için idealdir. Sağlamlığı, güvenilirliği ve basitliği, hem tek seferlik işler hem de tekrarlanan üretim işleri için tercih edilen bir çözüm olmasını sağlar. Bununla birlikte, sıkıştırma basıncının malzemeyi deforme edebileceği veya erişimin kısıtlı olduğu küçük veya hassas parçalar için daha az uygun olabilir.
Vakum Tutma
Vakumlu sıkıştırma, özellikle alüminyum veya pirinç gibi düz ve büyük metal levhaları tutmak için çok uygundur. Tüm yüzey boyunca eşit bir sıkıştırma kuvveti sağlar, bu da parçanın düzlüğünü korumaya ve deformasyonu en aza indirmeye yardımcı olur. Bu da, malzemenin hassas yönlendirme, gravür veya kesim için düz ve engelsiz kalması gereken sac metal uygulamaları için idealdir.
Vakumlu sıkıştırmanın bir dezavantajı, özellikle kalın, ağır veya düzensiz yüzeyli metallerle çalışırken daha belirgin hale gelen hava kaçağına karşı hassasiyetidir. Çapaklar, ezikler veya deformasyonlar vakum sızdırmazlığını bozarak tutma gücünü azaltabilir ve hareket riskini artırabilir. Performansı korumak için, temiz ve pürüzsüz bir yüzey kullanmak ve sızıntı yollarını en aza indirmek için sızdırmazlık contaları veya koruyucu levhalar uygulamak çok önemlidir.
Vakumlu sıkıştırma, hafif ve orta dereceli uygulamalar için eşit ve verimli bir tutma sağlarken, genel sıkıştırma gücü mekanik yöntemlere göre daha düşüktür. Özellikle daha yoğun metallerde, agresif kesimlere veya yüksek kesme kuvvetlerine dayanmayabilir. Sonuç olarak, vakumlu sıkıştırma, kuvvetlerin esas olarak dikey ve yatay olmadığı hafif son işlem operasyonları, gravür veya işleme için en iyi şekilde kullanılır.
Çift Taraflı Bant ve Yapıştırıcılar
Yüksek mukavemetli çift taraflı bant, hafif CNC işlemlerinde küçük, ince veya hafif metal iş parçalarını sabitlemek için pratik bir çözümdür. Kelepçelere ihtiyaç duymadan hızlı ve basit bir kurulum sağlar ve üst yüzeye tam erişim imkanı sunar. Bununla birlikte, tutma gücü sınırlıdır ve kesme kuvvetlerinin minimum olduğu yoğun olmayan işleme için en uygundur.
Popüler bir yöntem ise, dayanıklılığı temiz bir şekilde çıkarılabilme özelliğiyle birleştiren CA yapıştırıcı ve ressam bandı yöntemidir. Bant hem CNC tezgahına hem de iş parçasının alt tarafına uygulanır ve bantlanmış yüzeyler arasına birkaç damla süper yapıştırıcı damlatılır. Bu, metal ile doğrudan yapıştırıcı temasını önlerken güçlü bir geçici bağ oluşturur ve bu da malzemeye zarar vermeden küçük parçaların hassas işlenmesi için idealdir.
Yapıştırıcıların kullanımının en önemli dezavantajlarından biri ısıya karşı hassasiyetleridir. Uzun süreli kesim veya yüksek mil hızları, bandın yumuşamasına ve iş parçasının kaymasına veya yanlış hizalanmasına yol açabilir. Ayrıca, bazı bantlar veya yapıştırıcılar yapışkan kalıntı bırakabilir; bu da zaman alıcı temizlik gerektirir ve makinenin veya gelecekteki iş parçalarının kirlenmesi riskini taşır.
Fikstür Plakaları ve Özel Şablonlar
Fikstür plakaları, metal iş parçalarının doğru ve tekrarlanabilir şekilde konumlandırılmasını sağlayan, önceden diş açılmış deliklerden, pim yerlerinden ve dahili durduruculardan oluşan bir ızgaraya sahip, hassas bir şekilde işlenmiş plakalardır. Bu elemanlar, parçaların hassas ve güvenli bir şekilde hizalanmasına yardımcı olarak kurulum süresini azaltır ve tutarlılığı artırır.
Özel aparatlar, düzensiz şekilli veya küçük iş parçalarına uyacak şekilde tasarlanabilir ve özel destek ve stabilite sağlayabilir. Bu yöntemler, standart sıkıştırmanın pratik olmadığı seri üretim veya karmaşık geometriler için özellikle kullanışlıdır.
Birçok fikstür plakası sistemi, modüler fikstürlemeyi destekleyerek kullanıcıların farklı parçalar veya iş gereksinimleri için pimleri, kelepçeleri ve durdurucuları gerektiği gibi yeniden yapılandırmasına olanak tanır. Bu esneklik, her proje için yeni bir fikstür oluşturmaya gerek kalmadan çeşitli iş parçası boyutlarına ve şekillerine kolayca uyum sağlamayı mümkün kılar.
Manyetik Aynalar
Manyetik aynalar, karbon çeliği, takım çeliği ve dökme demir gibi ferromanyetik metaller için etkili bir iş parçası tutma çözümüdür. İş parçasının tabanı boyunca güçlü ve eşit bir tutma kuvveti oluşturmak için kalıcı mıknatıslar veya elektromıknatıslar kullanırlar. Bu yöntem, hızlı kurulum ve üst yüzeye tam erişim sağlayarak özellikle son işlem işlerinde kullanışlı hale gelir.
Manyetik aynaların etkili bir şekilde çalışabilmesi için, iş parçasının düz, temiz bir yüzeye ve yeterli temas alanına sahip olması gerekir. Boşluklar, yüzey düzensizlikleri veya eğrilmeler, tutma gücünü önemli ölçüde azaltabilir ve işleme sırasında stabiliteyi tehlikeye atabilir. En iyi sonuçlar, metal parçanın tüm alt yüzeyinin manyetik plaka ile doğrudan temas halinde olması ve güvenli ve düzgün bir kavrama sağlaması durumunda elde edilir.
Manyetik aynaların en büyük sınırlamalarından biri, alüminyum, pirinç, bakır ve çoğu paslanmaz çelik de dahil olmak üzere manyetik olmayan malzemeler için etkisiz olmalarıdır. Bu metaller manyetik alanlara tepki vermez, bu da bu yöntemi çok çeşitli CNC metal işleme uygulamaları için uygunsuz hale getirir. Ayrıca, yüksek kuvvetli kesimler sırasında ek güvenlik durdurmalarına ihtiyaç duyabilirler.
Mengene ve Kenar Kelepçeleri
Makinist mengeneleri, CNC router tezgahlarına veya fikstür plakalarına doğrudan monte edilebilen hassas ve güçlü bir iş parçası tutma seçeneğidir. Bu mengeneler, sertleştirilmiş çeneler arasında metal iş parçasını güvenli bir şekilde kavrayarak, blok şeklindeki veya küçük ila orta boyutlu metal parçalar için mükemmel bir stabilite sağlar. Özellikle delme, oyma veya profil oluşturma gibi yüksek rijitlik ve hassas hizalama gerektiren işler için kullanışlıdırlar.
Geleneksel bir mengenenin kesici aleti engelleyebileceği durumlarda, düşük profilli kenar kelepçeleri değerli bir alternatiftir. Bu kelepçeler parçayı yandan sabitler ve üst yüzeyi işleme için açık bırakır. Kompakt tasarımları, dar alanlarda veya kelepçe müdahalesi olmadan tam yüzey erişimi gerektiren büyük, düz parçaların işlenmesinde kullanım için idealdir.
Hem mengene hem de kenar kıskaçları, işleme sırasında iş parçasının titreşimini, hareketini veya kalkmasını önlemeye yardımcı olan güçlü yanal ve aşağı doğru basınç sağlar. Bununla birlikte, iş parçasının doğru şekilde hizalanmasına ve takım yolu müdahalesinden kaçınılmasına dikkat edilmelidir.
Her sabitleme yönteminin kendine özgü avantajları ve dezavantajları vardır ve doğru olanı seçmek, özel işleme görevinize bağlıdır. Önemli olan, CNC işleme sürecinde hem kaliteyi hem de güvenliği sağlamak için sabitleme yöntemini metal türüne, parça geometrisine ve beklenen kesme kuvvetlerine uygun hale getirmektir.
Metal İş Parçaları İçin Doğru Güvenli Yöntemi Seçin
Doğru sabitleme yöntemini seçmek, metal CNC router işlemlerinde stabilite, doğruluk ve güvenliği sağlamaya yardımcı olur. Farklı metal iş parçaları türleri, özel tutma stratejileri gerektirir. Aşağıda, uygulamanıza en uygun sabitleme yöntemini seçmenize yardımcı olacak bir kılavuz bulunmaktadır:
Düz ve İnce Metal Levhalar
Özellikle tabela veya muhafaza uygulamalarında kullanılan büyük, düz alüminyum veya pirinç levhalar için vakumlu tutma ideal bir çözümdür. Yüzey boyunca eşit bir emme sağlayarak, yüksek hızlı kesim veya gravür sırasında levhanın sabit kalmasını ve sıkıştırma izlerinin oluşmasını önler. Bu yöntem, vakumlu tablası olan metal CNC router'larda özellikle iyi çalışır ve gravür veya hafif kesim için en uygundur. Büyük yanal kuvvetlerin beklendiği durumlarda kullanılmasından kaçınılması gerektiğini belirtmek gerekir.
Küçük veya Hassas İş Parçaları
Metal işleme için CNC router'da küçük veya hassas parçalarla çalışırken, çift taraflı bant veya CA tutkalı ve boyacı bandı yöntemi etkilidir. Parçaya zarar vermeden güvenli bir tutuş sağlarlar ve tüm yüzeye erişime olanak tanırlar. Bu seçenekler, iş parçasına zarar vermeden veya takım yolunu engellemeden, işaretleme, sığ frezeleme veya delme gibi düşük kuvvetli işlemler için yeterli tutuş sağlar.
Ağır veya Kalın Metal Bloklar
Çelik veya kalın alüminyum bloklar gibi yoğun malzemeler için, kademeli kelepçeler, T-kanallı kelepçeler veya makinist mengenesi gibi mekanik sıkıştırma en güvenilir yöntemdir. Bunlar güçlü aşağı doğru basınç sağlar ve yüksek kesme kuvvetlerine karşı direnç gösterir. Bu sayede, önemli kesme kuvveti üreten yüksek güçlü metal CNC router kullanıldığında deformasyonu ve yüzey hasarını önlemek için eşit sıkıştırma sağlanır. Doğru yerleştirme ve tork, iş parçasının işlem boyunca rijit kalmasını sağlar.
Düzensiz veya Özel Şekilli Parçalar
İş parçanızın alışılmadık bir şekli varsa veya düz yüzeyleri yoksa, özel şablonlar ve fikstür plakaları önerilir. Bu çözümler, standart olmayan şekillerdeki parçaları doğru ve tekrarlanabilir bir şekilde tutmak için dübel pimleri, önceden diş açılmış delikler ve kenar durdurucular kullanır. Hizalamanın önemli olduğu tekrarlanan işler veya seri üretim içeren metal CNC router görevlerinde, bu yöntem hem tutarlılığı hem de iş akışı verimliliğini artırır.
Pürüzsüz, Düz Yüzeyli Ferromanyetik Metaller
Düz çelik parçaların işlenmesinde manyetik aynalar temiz ve verimli bir çözüm sunar. Manyetik ayna, fiziksel kelepçelere gerek kalmadan hızlı kurulum ve güçlü tutuş sağlayarak metal CNC router'larda yüzey işleme veya son işlem operasyonları için mükemmel bir seçenektir. Bununla birlikte, bu yöntem alüminyum veya bakır gibi manyetik olmayan metaller için uygun değildir.
Tam Yüzey İşleme İhtiyaçları
Eğer iş parçası, herhangi bir fikstür müdahalesi olmadan cep açma, yüzey işleme veya düzleştirme gerektiriyorsa, ayak kelepçeleri veya düşük profilli kenar kelepçeleri idealdir. Bu yöntemler, iş parçasını yandan sabitleyerek üst kısmın takım kullanımı için tamamen erişilebilir kalmasını sağlar. Bu, özellikle karmaşık yüzey işleme veya 3B konturlama için yapılandırılmış metal CNC router'larda kullanışlıdır. Yüksek hızlı kesim sırasında parçanın kalkmasına veya yana doğru hareket etmesine dikkat edin.
Bağlama yöntemi seçerken her zaman güvenliğe, takım boşluğuna ve iş parçası stabilitesine öncelik verin. Bazı durumlarda, yöntemlerin bir kombinasyonu (örneğin, vakumlu tutma ve kenar durdurucular) en iyi sonuçları verebilir. Doğru bağlama, yalnızca makinenizi ve takımlarınızı korumakla kalmaz, aynı zamanda her parçanın kalite beklentilerinizi karşılamasını da sağlar.
CNC Router Tezgahlarında Metalin Sabitlenmesi İçin En İyi Uygulamalar
Kullanılan sıkıştırma yönteminden bağımsız olarak, bir dizi en iyi uygulamayı takip etmek, metal CNC router kullanırken işleme kalitesini büyük ölçüde artırabilir. Aşağıda izlenmesi gereken en önemli yönergeler yer almaktadır:
- Yüzeyi Düzgün Hazırlayın: Metali sabitlemeden önce, hem freze tezgahının hem de iş parçasının alt yüzeyinin temiz, düz ve çapak veya kalıntılardan arındırılmış olduğundan emin olun. Küçük talaşlar veya düzensizlikler bile malzemenin ne kadar iyi oturduğunu etkileyebilir, bu da düzensiz sıkıştırma basıncına ve kesim sırasında olası titreşime yol açabilir.
- İş için Doğru Bağlama Yöntemini Kullanın: Tutma tekniğini malzeme türüne, boyutuna ve işleme operasyonuna uygun hale getirin. Örneğin, ağır çelik bloklar için mekanik kelepçeler veya mengeneler, düz alüminyum levhalar için vakumlu tablalar ve düzensiz şekiller için özel fikstürler kullanın. Yanlış yöntem kullanmak, parça kalitesinin düşmesine veya güvenli olmayan koşullara yol açabilir.
- Takım yoluna müdahaleden kaçının: Takım yolunuzu her zaman kelepçeler, vidalar veya fikstür bileşenleriyle temas etmeyecek şekilde planlayın. Gerektiğinde düşük profilli kelepçeler kullanın ve işe başlamadan önce bir deneme çalışması yapın. Bu, iş mili ile iş parçası tutma düzeneği arasında maliyetli çarpışmaları önlemeye yardımcı olur.
- Eşit ve Sıkı Sıkıştırma Basıncı Sağlayın: Özellikle ince metallerde deformasyonu önlemek için iş parçası boyunca dengeli bir sıkıştırma basıncı uygulayın. Eşit olmayan basınç, kesim sırasında malzemenin bükülmesine veya kaymasına neden olarak boyutsal yanlışlıklara ve kötü yüzey kalitesine yol açabilir.
- Gerekirse Kontrol Edin ve Yeniden Sıkıştırın: Uzun veya çok aşamalı işlemler sırasında, kelepçelerin veya vakum contasının sıkılığını periyodik olarak kontrol edin. Metal ısı nedeniyle genleşebilir ve titreşimler donanımı gevşetebilir. Tutarlı sonuçlar için işlem sırasında yeniden sıkma veya yeniden ayarlama gerekebilir.
- Gerektiğinde Koruyucu Levha Kullanın: Bant, yapıştırıcı veya vakum yöntemleri kullanırken, koruyucu bir levha yüzey temasını iyileştirebilir, masayı koruyabilir ve vakum emişini sürdürmeye yardımcı olabilir. Ayrıca, kesimler sırasında masanın kendisinin kesilmesini de önler.
- Güvenliği ve Görünürlüğü Önceliklendirin: Özellikle manuel takım değiştirme veya problama sırasında kelepçeleri ve fikstürleri açıkça işaretleyin veya bayraklayın. Çalışma alanını temiz tutun ve kazaları veya malzeme hasarını önlemek için metal CNC router'ınızı çalıştırmadan önce fikstürleri daima iki kez kontrol edin.
Bu en iyi uygulamaları takip etmek, yalnızca işleme sonuçlarınızı iyileştirmekle kalmaz, aynı zamanda alet ve ekipmanlarınızın ömrünü de uzatır. Özellikle metal gibi zorlu malzemelerle çalışırken, dikkatlice sabitlenmiş bir iş parçası her başarılı CNC işinin temelidir.
Sık Karşılaşılan İş Parçası Tutma Problemlerinin Giderilmesi
Dikkatli hazırlık yapılsa bile, CNC router tezgahında metal iş parçalarının sabitlenmesinde sorunlar ortaya çıkabilir. Yaygın iş parçası tutma sorunlarının nedenlerini anlamak ve bunları nasıl çözeceğinizi bilmek, tutarlı işleme kalitesini korumanıza ve maliyetli hatalardan kaçınmanıza yardımcı olacaktır. Aşağıda en sık karşılaşılan sorunlar ve bunların nasıl giderileceği yer almaktadır.
Kesim Sırasında İş Parçasının Kayması
Eğer işleme sırasında iş parçası hareket ediyorsa, bu genellikle yetersiz sıkıştırma kuvveti, yanlış sabitleme yöntemi veya kavrama kuvvetini aşan kesme kuvvetlerinden kaynaklanır. Bu durum genellikle alüminyum gibi hafif veya pürüzsüz metaller agresif kesme işlemleri sırasında bant veya zayıf kelepçelerle tutulduğunda meydana gelir. İşte çözüm:
- T-kanallı kelepçeler veya makinist mengenesi gibi daha güçlü sıkıştırma yöntemlerine geçin.
- Yanal kuvvetlere karşı koymak için kelepçe sayısını artırın veya yan durdurucular kullanın.
- Kesme basıncını azaltmak için ilerleme hızını veya kesme derinliğini düşürün.
- İşlem başlamadan önce tüm kelepçeleri tekrar kontrol edin ve sıkın.
İş parçasının kalkması veya eğilmesi
Eşit olmayan sıkıştırma basıncı veya yüzey düzensizlikleri, işleme sırasında metalin yukarı doğru kalkmasına veya bükülmesine neden olabilir. Bu durum özellikle ince saclarda veya tabla veya malzeme düz olmadığında yaygındır. İşte çözüm:
- Eşit basınç sağlamak için kelepçe konumunu kontrol edin ve ayarlayın.
- İş parçasının ve tezgah yüzeyinin temiz ve düz olduğundan emin olun.
- Eşit aşağı doğru basınç uygulamak için ek kelepçeler kullanın.
- İnce çarşafların altına daha iyi destek sağlamak için bir destek tahtası yerleştirin.
Kesim Sırasında Titreşim veya Tıkırtı
Titreşim veya gürültü genellikle gevşek sıkıştırma, yetersiz malzeme desteği veya aşırı yanal takım kuvvetlerinden kaynaklanır. İşte çözüm:
- Tüm kelepçeleri tekrar sıkın ve sağlamlığı doğrulayın.
- Sıkıştırma kelepçeleri ile iş parçası arasına titreşim sönümleyici pedler kullanın.
- Mil hızını azaltın veya kesme derinliğini kademeli olarak düşürün.
- Gerektiğinde, küçük parçalar için makine mengenesi gibi daha sağlam bir bağlantı elemanına geçin.
Bağlantı Elemanı veya Kelepçenin Aletle Çarpması
Takım yolu çarpışmaları, kelepçeler veya fikstürler kesme alanına çok yakın yerleştirildiğinde veya takım yolu düzgün simüle edilmediğinde meydana gelir. İşte çözüm:
- Düşük profilli kelepçeler kullanın ve bunları takım yolunun dışında konumlandırın.
- Çakışma olup olmadığını kontrol etmek için takım yolunu CAM yazılımınızda simüle edin.
- Mil yüksekteyken bir deneme çalıştırması yaparak boşluğun doğruluğunu kontrol edin.
- Gerektiği gibi fikstürü veya takım yolunu ayarlayın.
Vakum Contası Arızası
Vakumla sabitleme kullanıyorsanız ve iş parçası tutunma özelliğini kaybediyorsa, bunun nedeni genellikle çapaklar, düzensiz yüzeyler veya vakum sistemindeki sızıntılardır. İşte çözüm:
- CNC router tablasını ve iş parçasının altını iyice temizleyin.
- Yüzey temasını artırmak için conta malzemesi veya destek levhası kullanın.
- Vakum hortumlarında, bağlantı parçalarında veya vanalarda sızıntı olup olmadığını kontrol edin.
- Sızdırmazlığı sağlayan vakum bölgelerine zarar vermekten kaçının.
Yapıştırıcı/Bant Arızası veya Kalıntısı
Çift taraflı bant veya yapıştırıcı kullanırken, ısı yapıştırıcıyı yumuşatırsa veya yanlış bant türü kullanılırsa arıza meydana gelebilir. Bu durum kaymaya veya metal yüzeyde kalıntı bırakmaya neden olabilir. İşte çözüm:
- Güçlü ama çıkarılabilir bir yapıştırma için CA yapıştırıcıyı ressam bandıyla birlikte kullanın.
- Mil hızını ve ilerleme hızını ayarlayarak ısı birikimini kontrol edin.
- İşlemden önce bant veya yapıştırıcının uyumluluğunu hurda malzeme üzerinde test edin.
- İşleme sonrasında yapıştırıcı kalıntılarını çözücü madde ile temizleyin.
Tekrarlanan İşlemlerde Tutarsız Bağlantı Elemanları
Seri üretimde, sabit bir konumlandırma sistemi olmadığında tutarsızlıklar ortaya çıkar. Manuel hizalama, özellikle sıkıştırma basıncı veya konumu her seferinde değişiyorsa, parça varyasyonuna yol açabilir. İşte çözüm:
- Tekrarlanabilir yerleştirme için dübel pimleri ve durdurucuları olan sabitleme plakaları kullanın.
- Düzensiz şekilli parçalar için özel kalıplar tasarlayın.
- Tutarlı kurulumlar için fikstür konumlarını masa üzerinde işaretleyin.
- Uzun üretim süreçleri sırasında fikstür hizalamasını periyodik olarak doğrulayın.
Sorunun temel nedenini belirleyip bu hedefli çözümleri uygulayarak, iş parçasının optimum stabilitesini koruyabilir ve metal CNC router işlemlerinizden en iyi şekilde yararlanabilirsiniz.
Özetlemek
Bir metal iş parçasını CNC router tezgahına sabitlemek sadece onu yerinde tutmakla ilgili değil; işleme süreci boyunca güvenlik, hassasiyet ve tutarlılık sağlamakla da ilgilidir. Malzeme, şekil ve kesme gereksinimlerine göre uygun sabitleme yöntemini seçerek ve kurulum ve sorun giderme için en iyi uygulamaları izleyerek, işinizin kalitesini önemli ölçüde artırabilir ve hem ekipmanınızı hem de iş parçanızı koruyabilirsiniz. Sağlam ve iyi sabitlenmiş bir iş parçası, her başarılı metal CNC router işinin temelidir. Metal projeniz için doğru malzemeyi seçebilmeniz için “ CNC Routerlar Hangi Metalleri Kesebilir? ” başlıklı yazıyı okumaya devam edin.
Metal işleme için güvenilir bir çözüm arıyorsanız, AccTek CNC güvenilir bir tercihtir. Çin merkezli profesyonel bir CNC router üreticisi olan AccTek, hassasiyet, dayanıklılık ve verimlilik için tasarlanmış yüksek kaliteli metal CNC router'lar üretme konusunda uzmanlaşmıştır. Sağlam ekipmanlara ek olarak, satış öncesi danışmanlık, kurulum kılavuzu ve satış sonrası hizmet de dahil olmak üzere kapsamlı teknik destek sunarak yatırımınızdan en iyi şekilde yararlanmanızı sağlıyoruz. Güvenilir CNC router çözümleri arayan üreticiler için AccTek, güvenebileceğiniz bir ortaktır.