
- 30-38 Dakika Okuma
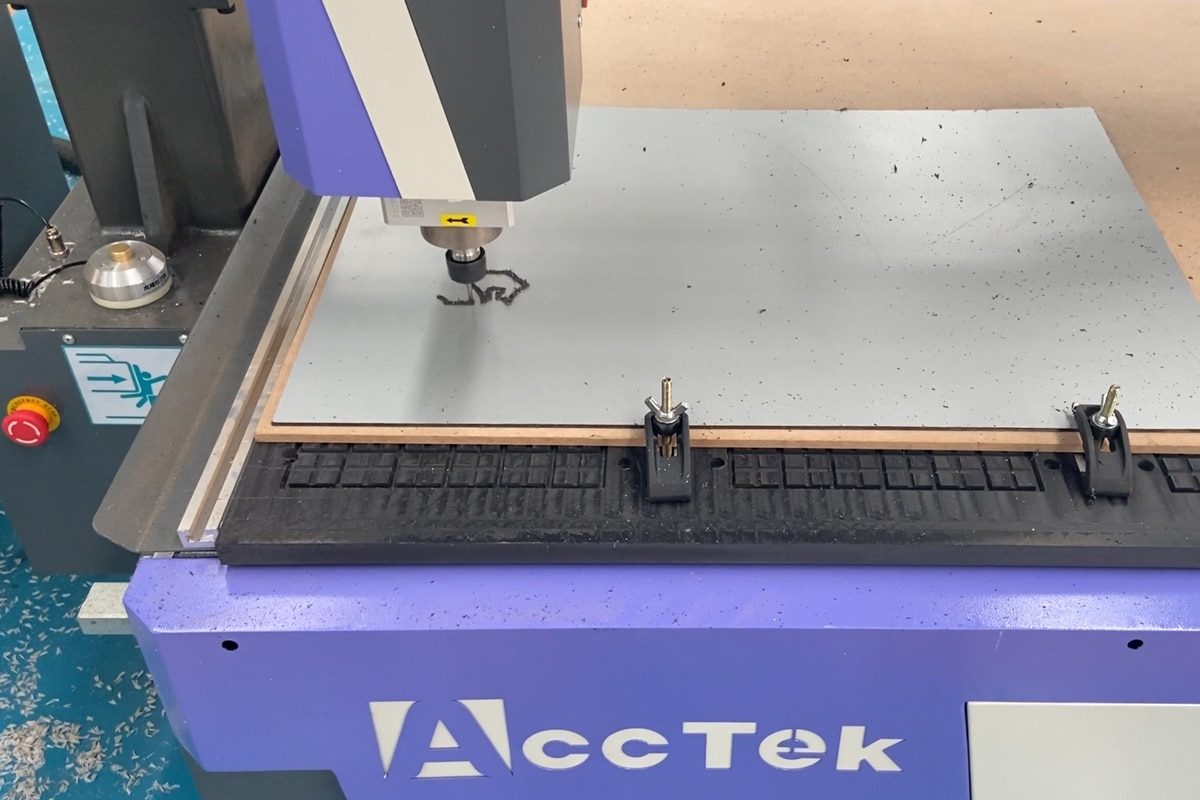
Alüminyum, mükemmel mukavemet-ağırlık oranı, korozyon direnci ve çok yönlülüğü nedeniyle modern üretimde en yaygın kullanılan malzemelerden biri haline gelmiştir. CNC router'ların giderek daha erişilebilir hale gelmesiyle birlikte , birçok imalatçı ve atölye artık alüminyum parçaları verimli ve uygun maliyetli bir şekilde işlemek için bu makinelere yönelmektedir. Bununla birlikte, CNC router'lar ahşap ve plastik gibi daha yumuşak malzemeleri kesmede mükemmel olsa da, alüminyumun işlenmesi daha rafine bir yaklaşım gerektiren farklı zorluklar sunmaktadır. Router'da kullanılan geleneksel malzemelerin aksine, alüminyumun sünekliği ve termal özellikleri, doğru şekilde ele alınmadığı takdirde takım tıkanması, ısı birikimi ve kötü yüzey kalitesi gibi sorunlara yol açabilir.
Temiz kesimler elde etmek, takım ömrünü korumak ve boyutsal doğruluğu sağlamak, doğru takım seçimine, kesme parametrelerinin optimizasyonuna ve etkili soğutma ve talaş tahliye stratejilerinin uygulanmasına bağlıdır. Doğru anlayış olmadan, deneyimli operatörler bile tutarsız sonuçlarla veya erken takım aşınmasıyla karşılaşabilir. Bu makale, alüminyumun CNC ile işlenmesiyle ilgili temel zorlukları inceliyor ve bunların üstesinden gelmek için en iyi uygulamaları özetliyor. Malzeme davranışını anlamaktan ve uygun kesici takımları seçmekten, işleme parametrelerini ince ayar yapmaya ve yüzey kalitesini iyileştirmeye kadar, bu kılavuz, alüminyum işleme performanslarını artırmak isteyen hem yeni başlayanlar hem de deneyimli kullanıcılar için pratik bilgiler sağlamayı amaçlamaktadır.
Alüminyumun İşleme Malzemesi Olarak Anlaşılması
Alüminyum genellikle CNC işleme için en uygun metallerden biri olarak kabul edilir, ancak bu ünü yanıltıcı olabilir; özellikle daha rijit freze makineleri yerine CNC router'lar kullanıldığında. Yumuşaklığı, sünekliği ve yüksek ısı iletkenliğinin birleşimi, takım, kesme parametreleri ve talaş tahliyesi üzerinde dikkatli kontrol gerektiren benzersiz bir işleme profili oluşturur. Alüminyumun kesme koşulları altında nasıl davrandığını anlamak, temiz sonuçlar, daha uzun takım ömrü ve verimli üretim elde etmenin temelidir.
Alüminyumun Özellikleri
Alüminyumun işlenme davranışı, hem kesilmesini kolaylaştıran hem de yanlış işlenmesine yol açabilen fiziksel ve mekanik özelliklerin bir kombinasyonuyla tanımlanır. Genellikle "yumuşak" bir metal olarak kabul edilse de, sünekliği ve termal özellikleri, başarılı CNC yönlendirmesi elde etmek için anlaşılması gereken özel zorluklar ortaya koymaktadır.
- Düşük Yoğunluk ve Hafiflik: Alüminyum, çoğu metalden önemli ölçüde daha hafiftir; bu da onu ağırlık azaltmanın önemli olduğu uygulamalar için ideal kılar. Bu özellik, işleme sürecini doğrudan zorlaştırmaz ancak endüstriler genelinde yaygın kullanımına katkıda bulunur.
- Yumuşaklık ve Yüksek Esneklik: Alüminyum nispeten yumuşak olmasına rağmen, yüksek esnekliğe sahiptir; yani kesim sırasında düzgün bir şekilde kırılmak yerine deforme olma eğilimindedir. Bu durum, malzeme yayılmasına yol açabilir ve kesim koşulları optimize edilmezse keskin kenarların elde edilmesini zorlaştırabilir.
- Yüksek Isı İletkenliği: Alüminyum ısıyı verimli bir şekilde iletir, bu da kesme ısısının hızlı bir şekilde dağılmasına yardımcı olur. Bununla birlikte, işleme parametreleri yanlışsa, ısı yine de kesme kenarında birikebilir ve takım aşınması ve malzeme yapışması riskini artırabilir.
- Düşük Erime Noktası: Çelik gibi daha sert metallere kıyasla alüminyum daha düşük bir sıcaklıkta erir. Yüksek hızlı işleme veya yetersiz soğutma durumunda bu, malzemenin yumuşamasına ve kesici takıma yapışmasına neden olabilir.
- Kesici Takıma Yapışarak Topaklanma Eğilimi (BUE): Alüminyumun işlenmesindeki en kritik zorluklardan biri, kesici takıma yapışma eğilimidir. Bu birikim, takım geometrisini değiştirir, kesme verimliliğini azaltır ve yüzey kalitesini olumsuz etkiler.
CNC İşlemede Kullanılan Yaygın Alüminyum Alaşımları
CNC işleme sırasında her alüminyum aynı şekilde davranmaz. Alaşım bileşimindeki farklılıklar, işlenebilirliği, talaş oluşumunu, takım aşınmasını ve yüzey kalitesini doğrudan etkiler. Doğru alaşımı seçmek, istikrarlı kesme performansı ve tutarlı sonuçlar elde etmenin ilk adımıdır.
- 6061 Alüminyum: İyi işlenebilirliği, mukavemeti ve çok yönlülüğü nedeniyle CNC frezeleme için en yaygın kullanılan alaşımdır. Genel amaçlı uygulamalar için idealdir.
- 5052 Alüminyum: Mükemmel korozyon direnci ve şekillendirilebilirliğiyle bilinir, ancak 6061'e göre işlenmesi biraz daha zordur.
- 7075 Alüminyum: Çok daha güçlü ve serttir, genellikle havacılık uygulamalarında kullanılır, ancak aletler ve kesme parametreleri açısından daha zorlayıcıdır.
Malzeme Özelliklerinin CNC Yönlendirme Üzerindeki Etkisi
Alüminyumun doğal özellikleri, takım seçiminden kesme parametrelerine, yüzey kalitesinden genel verimliliğe kadar CNC frezeleme sürecinin her yönünü doğrudan etkiler. Malzeme davranışındaki küçük farklılıklar bile işleme sonuçlarında önemli farklılıklara yol açabilir.
- Talaş Oluşumu ve Tahliyesi: Alüminyumun sünekliği, kısa ve kırılgan parçalar yerine uzun, sürekli talaşlar üretmesine neden olur. Bu durum ideal koşullar altında düzgün kesime yol açabilse de, talaşların birbirine dolanması ve yeniden kesim riskini de artırır. Talaşlar etkili bir şekilde temizlenmezse, takım oluklarını tıkayabilir, aşırı ısı üretebilir ve hem takıma hem de iş parçasına zarar verebilir.
- Isı Üretimi ve Dağılımı: Alüminyum yüksek ısı iletkenliğine sahip olup ısıyı hızlı bir şekilde dağıtabilse de, yüksek hızlı frezeleme sırasında ısı yine de kesici kenarda yoğunlaşma eğilimindedir. Aşırı ısı, malzemenin yerel olarak yumuşamasına ve alete yapışma olasılığının artmasına neden olabilir.
- Takım Aşınması ve Kenar Birikmesi: Alüminyum frezeleme işlemindeki en önemli zorluklardan biri, malzemenin kesici takıma yapışmasıyla oluşan kenar birikmesidir. Bu durum, alüminyumun düşük erime noktası ve ısı ve basınç altında yapışkan özelliği nedeniyle meydana gelir. Kenar birikmesi, takımın etkili geometrisini değiştirerek kötü yüzey kalitesine, artan kesme kuvvetlerine ve nihayetinde takım arızasına yol açar.
- Yüzey İşlemesi ve Kenar Kalitesi: Alüminyum, yalnızca işleme koşulları optimize edildiğinde mükemmel bir yüzey kalitesi elde edebilir. İlerleme hızları ve devir sayıları çok düşükse, takım kesmek yerine sürtünebilir, bu da lekelenmeye ve mat bir yüzeye neden olabilir. Öte yandan, uygunsuz kesme stratejileri kenarlar boyunca çapak oluşumuna yol açabilir.
Alaşımlar arasındaki farklılıkları anlayarak ve alüminyumun işleme sırasında nasıl davrandığını öngörerek, operatörler talaş tahliyesini daha iyi kontrol edebilir, takım aşınmasını en aza indirebilir ve üstün yüzey kalitesi elde edebilirler. Bu temel bilgi, uygun ekipman, takım ve kesme parametrelerinin seçimi için zemin hazırlar ve sonuç olarak daha verimli ve güvenilir alüminyum işleme süreçlerine yol açar. Alüminyumun davranışına dair sağlam bir anlayış, operatörlerin yaygın işleme sorunlarını önceden tahmin etmelerini ve yaklaşımlarını buna göre ayarlamalarını sağlar.
Alüminyumun CNC Yönlendirilmesindeki Başlıca Zorluklar
Alüminyum, işlenebilirliği ve çok yönlülüğü nedeniyle yaygın olarak değer görse de, CNC routerlarda işlenen metal olmayan malzemelerden çok farklı davranır. Isı üretme, uzun talaşlar oluşturma, kesici takımlara yapışma ve daha yüksek makine rijitliği gerektirme eğilimi, doğru şekilde yönetilmediği takdirde işleme kalitesini hızla etkileyebilecek bir dizi zorluk ortaya çıkarır. Bu zorlukları ayrıntılı olarak anlayarak, operatörler işleme sorunlarını daha iyi tahmin edebilir ve tutarlı performans için daha güvenilir stratejiler geliştirebilirler.
Takım Aşınması ve Kenar Birikimi (BUE)
Alüminyum CNC frezeleme işleminde takım aşınması, ısı ve basınç altında alüminyum malzemenin kesici kenara yapışmasıyla oluşan yaygın bir olgu olan birikmiş kenar (BUE) oluşumuyla yakından ilişkilidir. Daha sert malzemelerde görülen kademeli aşınmanın aksine, BUE öngörülemeyen bir şekilde oluşabilir ve kırılabilir, bu da kesme stabilitesini önemli ölçüde etkiler.
- Alüminyumun Takımlara Yapışmasının Nedenleri: Alüminyum, esas olarak kesme yüzeyindeki aşırı ısı ve sürtünme nedeniyle kesici takımlara yapışma eğilimindedir. Mil hızları çok yüksek veya ilerleme hızları çok düşük olduğunda, takım kesmek yerine sürtünebilir ve bu da malzemeyi yumuşatan ve yapışmayı artıran ek ısı üretir. Bu sorun, uzun, sürekli talaşların yeniden kesilip takım yüzeyine bastırıldığı yetersiz talaş tahliyesiyle daha da kötüleşir. Ek olarak, körelmiş veya uygunsuz kaplanmış takımlar sürtünmeyi artırarak alüminyumun birikmesini ve talaşlı kenar oluşturmasını kolaylaştırır.
- Kesme Kalitesi ve Takım Ömrü Üzerindeki Etki: Birikmiş kenarın varlığı, kesici takımın etkili geometrisini değiştirerek işleme performansını önemli ölçüde düşürür. Bu durum, bulaşma ve çapak oluşumu da dahil olmak üzere kötü yüzey kalitesine ve boyutsal doğruluğun azalmasına yol açar. Birikmiş kenar düzensiz bir şekilde oluşup kırıldığından, titreşime ve gürültüye neden olabilen kararsız kesme kuvvetleri ortaya çıkarır. Zamanla, bu kararsızlık takım aşınmasını hızlandırır, takım kırılma riskini artırır ve sonuç olarak genel işleme verimliliğini ve güvenilirliğini azaltır.
Isı Yönetimi Sorunları
Alüminyumun CNC frezeleme işleminde, ısı yönetimi, işleme kararlılığını ve yüzey kalitesini etkileyen en kritik faktörlerden biridir. Alüminyum nispeten yüksek termal iletkenliğe sahip olsa da, sürtünme, uygunsuz kesme parametreleri veya verimsiz talaş tahliyesi nedeniyle kesme arayüzünde aşırı ısı birikebilir.
- Sürtünme ve Isı Birikimi: Alüminyum işleme sırasında ısı, esas olarak kesici takım ile malzeme arasındaki sürtünmeden kaynaklanır. İlerleme hızları çok düşük veya iş mili hızları çok yüksek olduğunda, takım temiz bir şekilde kesmek yerine yüzeye sürtünebilir ve bu da sürtünmeyi önemli ölçüde artırır. Talaşların yetersiz tahliyesi de sorunu daha da kötüleştirebilir, çünkü yeniden kesilen talaşlar kesme bölgesinde ek ısı üretir. Zamanla, bu yerel ısı birikimi alüminyumu yumuşatır ve takıma yapışma eğilimini artırarak işleme kararsızlığını daha da yükseltir.
- Takım Hasarı ve Malzeme Deformasyonu Riski: Aşırı ısı sadece takım aşınmasını hızlandırmakla kalmaz, aynı zamanda takımın erken arızalanmasına da yol açabilir. Yüksek sıcaklıklar, özellikle karbür takımlarda kesici kenarları zayıflatarak, kırılmaya veya çatlamaya daha yatkın hale getirir. Aynı zamanda, aşırı ısınmış alüminyum boyutsal kararlılığını kaybedebilir, bu da yüzeyde lekelenmeye, kenarların eğrilmesine veya hassasiyet kaybına neden olabilir. Ciddi durumlarda, iş parçasının termal genleşmesi de toleransları etkileyerek doğru nihai boyutlara ulaşmayı zorlaştırabilir.
Çip Tahliye Problemleri
Talaş davranışı, kesme stabilitesini, ısı oluşumunu ve yüzey kalitesini doğrudan etkiler. Küçük parçalara ayrılan kırılgan malzemelerin aksine, alüminyum uzun, sürekli talaşlar oluşturma eğilimindedir ve bu talaşlar, takım yolundan düzgün bir şekilde uzaklaştırılmadığı takdirde kesme işlemine kolayca müdahale edebilir.
- Talaşların Tekrar Kesilmesi: Talaşların kesme alanından temizlenmemesi ve bunun yerine takım tarafından birden fazla kez kesilmesi durumunda tekrar kesme meydana gelir. Bu, gereksiz sürtünme ve ısı oluşumuna yol açarak kesme performansını hızla düşürür. Tekrar kesilen talaşlar iş parçasının yüzeyini çizebilir, boyutsal doğruluğu azaltabilir ve takım aşınmasını artırabilir. Alüminyum işlemede bu sorun özellikle sorunludur çünkü malzeme ısı altında yumuşar ve yapışmaya daha da yatkın hale gelir, bu da sorunu daha da kötüleştirir.
- Oluklarda Talaş Tıkanması: Talaş tıkanması, alüminyum talaşlarının takım oluklarının içinde birikmesi ve düzgün kesme işlemini kısıtlaması durumunda meydana gelir. Tıkandığında, takım yeni talaşları etkili bir şekilde tahliye etme yeteneğini kaybeder; bu da artan kesme direncine, titreşime ve potansiyel takım kırılmasına yol açar. Ciddi durumlarda, tıkanmış oluklar kesme verimliliğini tamamen durdurabilir ve hem takıma hem de iş parçasına zarar verebilir.
Yüksek Yüzey Kalitesi Elde Etme
Alüminyum mükemmel yüzey kalitesi sağlayabilse de, uygunsuz işleme koşulları genellikle gözle görülür kusurlara yol açar. En yaygın sorunlar arasında çapak oluşumu, pürüzlü kenarlar ve boyutsal hassasiyet kaybı yer alır; bunların hepsi takım durumu, kesme stratejisi ve makine stabilitesiyle yakından ilişkilidir.
- Çapak Oluşumu: Alüminyum frezelemede, bunlar genellikle takım sapması, körelmiş kesici kenarlar veya yanlış ilerleme ve hız kombinasyonlarından kaynaklanır. Takım, malzemeyi temiz bir şekilde kesmek yerine yırtarsa, fazla metal dışarı doğru itilir ve bu da çapaklara neden olur. Bunlar sadece parçanın görsel kalitesini etklemekle kalmaz, aynı zamanda ek işlem sonrası gerektirir, bu da üretim süresini ve maliyetini artırır.
- Pürüzlü Kenarlar ve Düşük Boyutsal Doğruluk: Pürüzlü kenarlar, genellikle titreşim, takım aşınması veya yanlış işleme parametreleri nedeniyle kesme işlemi kararsız hale geldiğinde ortaya çıkar. Düzgün ve sürekli bir kesim üretmek yerine, takım titreyebilir veya malzemeyi yayabilir ve düzensiz bir yüzey bırakabilir. Aynı zamanda, düşük rijitlik veya tutarsız kesme kuvvetleri, amaçlanan takım yolundan sapmalara yol açarak boyutsal doğruluğun azalmasına neden olabilir.
Makine Sertliği ve Kararlılığı
Alüminyum, ahşap veya plastiklere göre daha yüksek kesme kuvvetleri gerektirdiğinden, CNC sistemindeki yapısal rijitlik eksikliği hızla titreşime, gürültüye ve hassasiyet azalmasına yol açabilir. Bu durum, rijitliği sadece bir performans faktörü değil, başarılı alüminyum işleme için temel bir gereklilik haline getirir.
- Titreşim ve Çıtırtı: Kesici takım ve makine yapısı, malzeme ile istikrarlı bir kesme teması sağlayamadığında titreşim ve çıtırtı meydana gelir. Alüminyum frezelemede bu durum genellikle aşırı iş mili yükü, yetersiz makine rijitliği veya yanlış ilerleme ve hız ayarları nedeniyle tetiklenir. Titreşim başladıktan sonra, kötü yüzey kalitesine, düzensiz takım izlerine ve hızlandırılmış takım aşınmasına yol açan kararsız bir kesme ortamı yaratır. Çıtırtı ayrıca kesme kuvvetlerini öngörülemeyen bir şekilde artırarak işleme doğruluğunu daha da azaltabilir ve takım hasarı riskini artırabilir.
- Hafif CNC Routerların Sınırlamaları: Hafif CNC routerlar genellikle ahşap, plastik ve diğer yumuşak malzemeler için tasarlanmıştır; bu da çerçevelerinin ve hareket sistemlerinin metal kesimi için her zaman optimize edilmediği anlamına gelir. Alüminyum için kullanıldığında, bu makineler kesme kuvvetlerini etkili bir şekilde absorbe etmekte zorlanabilir ve bu da çalışma sırasında esneme veya mikro hareketlere neden olabilir. Bu rijitlik eksikliği, elde edilebilir kesme derinliğini, ilerleme hızlarını ve yüzey kalitesini sınırlar.
Alüminyumun CNC ile işlenmesinde başarı, sorunlar ortaya çıktıktan sonra tepki vermek yerine, bu zorlukları önceden tahmin etmeyi ve yönetmeyi gerektirir. Operatörler, alüminyumun aletler, makineler ve kesme parametreleriyle nasıl etkileşimde bulunduğunu anlayarak daha bilinçli kararlar verebilir ve kusur olasılığını azaltabilirler. Bu temel zorlukların net bir şekilde anlaşılması, etkili en iyi uygulamaların uygulanması için zemin hazırlar ve sonuç olarak daha verimli, hassas ve güvenilir alüminyum işleme sonuçları elde edilmesini sağlar.
Alüminyum Frezeleme İçin Makine Gereksinimleri
Alüminyumun CNC ile işlenmesinde başarı, yalnızca kesici takımlara ve parametrelere değil, aynı zamanda makinenin kendi yeteneklerine de büyük ölçüde bağlıdır. Ahşap veya plastik işleme ile karşılaştırıldığında, alüminyum, rijitlik, iş mili performansı, hareket doğruluğu ve iş parçası tutma stabilitesi açısından önemli ölçüde daha yüksek talepler ortaya koymaktadır. Bu gereksinimleri anlamak, alüminyumla çalışırken sürekli olarak temiz kesimler, güvenilir doğruluk ve kabul edilebilir takım ömrü sağlayabilen bir CNC sistemi seçmek veya yapılandırmak için çok önemlidir.
CNC Yönlendirici ve CNC Freze
CNC routerlar ve CNC frezeler benzer dijital üretim prensiplerini izlese de, yapısal tasarımları, rijitlikleri ve kullanım alanları önemli ölçüde farklılık gösterir. Bu farklılıklar, kesme performansını, yüzey kalitesini ve her makinenin işleyebileceği alüminyum parça yelpazesini doğrudan etkiler.
- Yapı ve Yetenek Açısından Temel Farklılıklar: CNC freze tezgahları genellikle yüksek kesme kuvvetlerine dayanacak ve metal işleme sırasında aşırı hassasiyeti koruyacak şekilde tasarlanmış ağır, rijit dökme demir veya çelik çerçevelerle üretilir. Daha yüksek torkla daha düşük iş mili hızları kullanırlar, bu da onları sert malzemelerin derin kesimleri ve sürekli işlenmesi için uygun hale getirir. Buna karşılık, CNC router tezgahları genellikle daha hafif, daha hızlıdır ve ahşap, plastik ve köpük gibi daha yumuşak malzemelerin yüksek hızlı kesimi için optimize edilmiştir. Portal tipi yapıları, mutlak rijitlikten ziyade hızı ve çalışma alanını önceliklendirir; bu da alüminyum gibi metallerin işlenmesinde sınırlamalar getirebilir.
- CNC Router'ın Alüminyum İçin Uygun Olduğu Durumlar: Sınırlamalarına rağmen, CNC router'lar doğru koşullar altında alüminyumu başarıyla işleyebilirler. İnce alüminyum levhalar, hafif yük bileşenleri, gravür ve kesme kuvvetlerinin nispeten düşük olduğu yapısal olmayan parçalar için uygundurlar. Güçlendirilmiş çerçevelere, bilyalı vidalı tahrik sistemlerine ve yüksek performanslı iş millerine sahip yüksek kaliteli endüstriyel CNC router'lar, giriş seviyesi makinelerden çok daha iyi alüminyum işleme kapasitesine sahiptir. Bu durumlarda, alüminyum işleme, ağır malzeme kaldırma görevinden ziyade kontrollü bir süreç haline gelir ve router'ların çalışma sınırları içinde doğru ve temiz sonuçlar üretmesine olanak tanır.
Makinenin Temel Özellikleri
Alüminyumun CNC frezeleme işleminde tutarlı ve yüksek kaliteli sonuçlar elde etmek, büyük ölçüde makinenin temel yeteneklerine bağlıdır. Daha yumuşak malzemelerin aksine, alüminyum hız, stabilite ve hassasiyet arasında bir denge gerektirir. Bu unsurlardan herhangi biri eksikse, titreşim, takım aşınması ve kötü yüzey kalitesi gibi sorunlar hızla ortaya çıkabilir.
- Yeterli Tork ile Yüksek Mil Hızı: Yüksek mil hızı, talaş oluşumunun düzgün olmasını sağlar ve kesme direncini azaltır; yeterli tork ise takımın yük altında istikrarlı kesme kuvvetlerini koruyabilmesini sağlar. Mil hızı çok düşükse, kesme verimsiz hale gelebilir ve sürtünmeye yol açabilir; yetersiz tork ise durmaya veya tutarsız malzeme kaldırmaya neden olabilir. İyi dengelenmiş bir mil, farklı derinlik ve ilerleme koşullarında düzgün kesim sağlar.
- Sağlam Gövde Yapısı: Sağlam bir makine gövdesi, kesim sırasında titreşimi, sapmayı ve yapısal esnemeyi en aza indirir; bunların hepsi de gürültü ve kötü yüzey kalitesinin yaygın nedenleridir. Hafif veya yetersiz takviyeli yapılara sahip makineler, kesme kuvvetlerini kötü bir şekilde emer ve bu da dengesizliğe yol açar. Sağlam bir gövde, kesme kuvvetlerinin doğru şekilde desteklenmesini sağlayarak, doğruluktan ödün vermeden daha agresif ancak kontrollü işlemeye olanak tanır.
- Hassas Hareket Sistemi: Hareket sistemi, makinenin programlanmış takım yollarını ne kadar doğru ve sorunsuz bir şekilde takip edebileceğini belirler. Alüminyum frezeleme için, bilyalı vidalar, lineer kılavuzlar ve yüksek kaliteli servo veya step motor sistemleri gibi bileşenler çok önemlidir. Bu elemanlar, konum doğruluğunu korumaya ve kesim sırasında geri tepmeyi veya mekanik oynamayı azaltmaya yardımcı olur. Hassas bir hareket sistemi, tutarlı ilerleme hızları ve sorunsuz takım hareketi sağlar.
İş Tutma Hususları
Alüminyum, daha yumuşak malzemelere göre daha yüksek kesme kuvvetleri ürettiği için, iş parçasının en ufak bir hareketi bile kötü yüzey kalitesine, boyutsal hassasiyetsizliğe veya hatta takım hasarına yol açabilir. Sağlam ve güvenli bir kurulum, tüm kesme kuvvetlerinin iş parçasına aktarılmak yerine makine yapısı tarafından düzgün bir şekilde emilmesini sağlayabilir.
- Vakum Tablaları ve Mekanik Kelepçeler: Vakum tablaları genellikle ahşap ve plastik işleme için CNC yönlendirmede kullanılır, ancak alüminyum işlemede etkinlikleri sınırlı hale gelir. Hızlı kurulum ve temiz bir çalışma yüzeyi sunarken, vakumlu tutma sistemleri genellikle alüminyum işleme sırasında oluşan yanal kesme yüklerine karşı koymak için yeterli kuvvet üretmekte zorlanırlar. Öte yandan, mekanik kelepçeler alüminyum için çok daha güvenilir ve sağlam bir tutma yöntemi sağlar. İş parçasını makine yatağına fiziksel olarak sabitleyerek, kelepçeler daha yüksek kesme kuvvetlerine dayanabilir ve işleme sırasında hareket riskini azaltabilir.
- Titreşim ve Hareketin Önlenmesi: İş parçasındaki herhangi bir dengesizlik, kesme titreşimlerini artırarak talaş izlerine, kötü yüzey kalitesine ve hızlandırılmış takım aşınmasına yol açabilir. Bu riskleri en aza indirmek için, iş parçası, deformasyonu önlemek amacıyla eşit olarak dağıtılmış sıkıştırma kuvvetiyle, kesme bölgesine mümkün olduğunca yakın bir şekilde desteklenmelidir. Uygun fikstür tasarımı kullanmak, destekleyici levhalar eklemek ve temiz, düz temas yüzeyleri sağlamak, stabiliteyi artırmaya yardımcı olur.
Alüminyumun CNC frezeleme işleminin başarısı, makinenin yük altında stabiliteyi korurken hassas ve kontrollü hareket sağlama yeteneğine büyük ölçüde bağlıdır. CNC sisteminin alüminyum işleme için temel gereksinimleri karşılamasını sağlayarak, operatörler işlem güvenilirliğini ve parça kalitesini önemli ölçüde iyileştirebilirler. Uygun şekilde donatılmış ve iyi yapılandırılmış bir makine, verimli alüminyum frezeleme için temel oluşturarak daha düzgün kesim performansı ve daha tutarlı üretim sonuçları sağlar.
Alüminyum Frezeleme İçin Kesici Takım Seçimi
Alüminyumun CNC frezeleme işleminde en kritik faktörlerden biri doğru kesici takımların seçimidir. Alüminyumun yumuşak ancak esnek yapısı, talaş birikme (BUE) oluşturma ve ısı üretme eğilimiyle birleştiğinde, optimum sonuçlar elde etmek için özel takımlar gerektirir. İster kaba kesimler, ister ince işleme işlemleri veya detaylı gravür yapıyor olun, takım malzemesi, geometrisi ve tipi kesme verimliliğini, yüzey kalitesini ve takım ömrünü doğrudan etkiler. Doğru takım seçimi sadece daha iyi kesme performansı sağlamakla kalmaz, aynı zamanda talaş birikme (BUE), takım aşınması ve kötü yüzey kalitesi gibi sorunları da en aza indirir.
Alet Malzemesi
Özellikle alüminyumla çalışırken, kesici takımlar için doğru malzemeyi seçmek, optimum işleme performansı elde etmek için temel öneme sahiptir. Takımın malzeme özellikleri, aşınma direncini, ısı toleransını ve alüminyum kesimindeki genel verimliliğini doğrudan etkiler.
- Karbür Takımlar: Karbür, mükemmel sertliği, aşınma direnci ve keskin kesme kenarlarını koruyabilme özelliği nedeniyle alüminyum kesimi için en yaygın olarak önerilen malzemedir. Karbür takımlar daha yüksek sıcaklıklara dayanabilir ve daha yüksek kesme hızlarında bile hassasiyeti koruyabilir.
- Yüksek Hızlı Çelik (HSS) Takımlar: Karbür kadar dayanıklı olmasalar da, HSS takımlar daha hafif, düşük hızlı alüminyum işleme için kullanılabilir. Daha ucuzdurlar ancak daha hızlı aşınırlar, bu da onları yüksek performanslı uygulamalar için daha az uygun hale getirir.
Takım Geometrisi
Alüminyumun, talaş birikmesi (BUE) oluşturma eğilimi ve uzun talaşlar üretme yeteneği gibi benzersiz özellikleri, en iyi sonuçları elde etmek için takım geometrisinin dikkatlice değerlendirilmesini gerektirir.
- Oluk Sayısı: Daha az oluklu (örneğin, 2 oluklu veya tek oluklu) takımlar, talaş tahliyesini daha iyi sağladıkları ve talaşın tekrar kesilme olasılığını azalttıkları için alüminyum için idealdir. Daha fazla oluk, özellikle uzun talaşlar oluşturan alüminyumla çalışırken tıkanmaya yol açabilir.
- Takım Şekli: Daha düzgün kesimler için, kesme kuvvetlerini azalttıkları ve daha temiz bir yüzey elde edilmesine yardımcı oldukları için daha büyük talaş açısına sahip takımlar tercih edilir. Yüksek pozitif talaş açısına sahip keskin kenarlar, malzemenin takıma yapışma eğilimini azaltır.
- Kaplamalar: TiN (Titanyum Nitrür), TiAlN (Titanyum Alüminyum Nitrür) veya ZrN (Zirkonyum Nitrür) gibi özel kaplamalar, daha iyi ısı direnci sağlayarak, sürtünmeyi azaltarak ve alüminyumun alete yapışma eğilimini en aza indirerek alet ömrünü daha da uzatabilir.
Alet Türü
Seçeceğiniz takım türü, nihai ürünün hızı, hassasiyeti ve kalitesi üzerinde önemli bir etkiye sahip olabilir. Alüminyum CNC frezeleme için takım türü seçimi, büyük ölçüde projenin özel ihtiyaçlarına bağlıdır; örneğin, gereken kesim türü, detay seviyesi ve çıkarılacak malzeme miktarı gibi.
- Uç Frezeler: Düz tabanlı ve yukarı veya aşağı kesim geometrisine sahip karbür uç frezeler, alüminyum işleme için yaygın olarak kullanılır. Yukarı kesim frezeler, talaşların verimli bir şekilde uzaklaştırılmasını sağlarken, aşağı kesim frezeler malzemeyi iş parçasına doğru iterek daha iyi yüzey kalitesi sağlayabilir.
- Küresel Uçlu Frezeler: 3 boyutlu konturlama veya son işlem kesimlerinde, minimum takım iziyle pürüzsüz, kavisli yüzeyler elde etmek için genellikle küresel uçlu frezeler kullanılır.
- V Uçlar: Oyma veya ince detaylı işler için V uçlar, keskin açılarla hassasiyet sağlar ve detaylı tasarımlar veya yazı yazmak için idealdir.
Kesici Takım Boyutu
Takım boyutu, kesme verimliliğini, yüzey kalitesini, talaş tahliyesini ve genel işleme stabilitesini etkiler. Daha büyük takımlar, hızlı malzeme kaldırma ve kaba işleme için idealdir, daha küçük takımlar ise hassas, detaylandırma ve son işlem operasyonları için daha uygundur. Takım uzunluğu ayrıca, takım sapmasını veya bükülmesini önlemek için iş parçasının kalınlığına ve kesme derinliğine göre seçilmelidir; aksi takdirde bu durum hatalı kesimlere ve kötü yüzey kalitesine yol açabilir.
Alüminyumun CNC frezeleme işleminde doğru kesici takımın seçimi, performans, verimlilik ve takım ömrü arasında denge kurmak için çok önemlidir. Doğru takım malzemesi, geometrisi ve boyutuyla operatörler, ısı birikimini en aza indirebilir, takım aşınmasını azaltabilir ve temiz, hassas kesimler elde edebilirler. Her projenin özel ihtiyaçlarına göre bilinçli kararlar vererek, operatörler işleme verimliliğini en üst düzeye çıkarabilir ve üstün sonuçlar elde ederken, aşırı aşınma ve kötü yüzey kalitesi gibi takım kaynaklı sorunları en aza indirebilirler.
Alüminyum Frezeleme İçin Optimal Kesme Parametreleri
Alüminyumun CNC frezeleme işleminde en iyi sonuçları elde etmek, doğru kesme parametrelerinin seçilmesine bağlıdır. Diğer metallere kıyasla nispeten yumuşak bir malzeme olan alüminyum, işleme konusunda benzersiz zorluklar ve fırsatlar sunar. Alüminyum, diğer metallere göre nispeten yumuşak olduğu için daha yüksek hızlarda ve ilerleme hızlarında işlenebilir, ancak yanlış ayarlar aşırı ısı birikimi, kötü yüzey kalitesi veya takım aşınması gibi sorunlara yol açabilir. Bu parametreleri anlamak ve optimize etmek, pürüzsüz, hassas ve uygun maliyetli sonuçlar elde etmenin anahtarıdır.
Mil Hızı (RPM)
İş mili hızı, kesici takımın dönüş hızını ifade eder ve verimli ve etkili alüminyum işleme için en kritik parametrelerden biridir. Alüminyumun nispeten düşük sertliği nedeniyle, daha sert malzemelere kıyasla çok daha yüksek iş mili hızlarında işlenebilir. Bununla birlikte, optimum iş mili hızının seçilmesi, aşırı takım aşınması veya yetersiz talaş kaldırma gibi sorunların önlenmesine yardımcı olur. İşte genel yönergeler:
- Karbür takımlar için: Hızlar genellikle takım çapına ve işleme yöntemine bağlı olarak 10,000 ile 24,000 RPM arasında değişir.
- HSS takımları için: Daha düşük ısı toleransı nedeniyle genellikle daha düşük hızlar (yaklaşık 6,000 ila 12,000 RPM) önerilir.
- Hızı Etkileyen Faktörler: Takım malzemesi, takım çapı ve kesme derinliği, optimum iş mili hızını etkileyen faktörlerdir. Daha büyük takımlar genellikle aşırı ısınmayı önlemek için daha düşük hızlar gerektirirken, daha küçük takımlar daha yüksek devir sayılarını kaldırabilir.
İlerleme Hızı (IPM)
İlerleme hızı, kesici takımın X, Y veya Z eksenleri boyunca malzeme içinden hareket ettiği hızı ifade eder. Daha yüksek bir ilerleme hızı, daha hızlı malzeme kaldırmaya olanak tanır, ancak optimum kesme koşullarını korumak için iş mili hızıyla dengelenmesi gerekir. İlerleme hızı çok yüksekse, kötü yüzey kalitesine, aşırı takım aşınmasına veya hatta takım kırılmasına yol açabilir. Tersine, çok yavaş bir ilerleme hızı kesme süresini artırabilir ve aşırı ısınmaya neden olabilir. İşte genel yönergeler:
- Hafif Kesimler: Son işlem veya hafif iş kesimleri için, ilerleme hızları genellikle dakikada 100 ila 300 inç (IPM) aralığında ayarlanır.
- Kalın Kesimler: Kaba işleme veya daha derin kesimler için, ilerleme hızları kesici takım boyutuna, iş mili hızına ve malzeme kalınlığına bağlı olarak 50 ila 100 IPM arasında değişebilir.
- Talaş Yükü: Takım aşınmasını önlemek ve pürüzsüz bir yüzey elde etmek için, diş başına optimum talaş yükünü koruyacak şekilde ilerleme hızı ayarlanmalıdır.
Kesme Derinliği
Kesme derinliği, takımın tek geçişte kaldırdığı malzemenin kalınlığını ifade eder. Bu parametre, takımı veya makineyi aşırı zorlamadan verimli malzeme kaldırma sağlar. Alüminyum frezelemede, kesme derinliği malzemenin kalınlığına ve takımın dayanıklılığına bağlı olarak önemli ölçüde değişebilir. Kaba işleme işlemlerinde daha derin kesimler yapılabilirken, yüksek kaliteli bir yüzey elde etmek için ince işlemelerde genellikle daha sığ kesimler yapılmalıdır. İşte genel yönergeler:
- Kaba işleme: Kesme derinliği, kullanılan alete ve makinenin rijitliğine bağlı olarak genellikle 0.25" ile 0.75" arasında değişebilir.
- Son işlem: Pürüzsüz bir yüzey elde etmek ve takım sapmasını önlemek için genellikle 0.05" ila 0.2" aralığında sığ kesimler tercih edilir.
- Faktörler: Makine rijitliği ve takım boyutu, hassasiyetten ödün vermeden ne kadar derin kesim yapılabileceğini belirlemede önemli rol oynar.
Talaş Yükü (Diş Başına)
Talaş yükü, takımın her devrinde her bir kesici kenar tarafından kaldırılan malzeme miktarıdır. İlerleme hızı ve iş mili hızıyla doğrudan ilişkilidir ve hem takımın hem de malzemenin hasar görmesini önlemede ve verimli kesim sağlamada önemli bir rol oynar. Optimum talaş yükü, takım sapması, aşırı ısı oluşumu ve kötü yüzey kalitesi gibi sorunları önler. İşte genel yönergeler:
- Karbür Takımlar İçin: Karbür takımlar için tipik talaş yükü, takımın çapına ve kullanım alanına bağlı olarak diş başına 0.001" ile 0.003" arasında değişir.
- HSS takımlar için: Talaş yükleri genellikle biraz daha düşüktür, diş başına yaklaşık 0.001" ila 0.002" arasındadır.
- Talaş Yükünün Korunmasının Önemi: Doğru talaş yükü, takımın aşırı yüklenmeden malzemeyi verimli bir şekilde çıkarabilmesi için yeterince temas halinde olmasını sağlar, bu da takım ömrünü uzatmaya ve sürtünmeyle ilgili sorunları azaltmaya yardımcı olur.
Kesme Sıvısı ve Soğutma
Alüminyum, daha sert metaller kadar ısı birikimine yatkın olmasa da, ısıyı yönetmek, yüzey kalitesini iyileştirmek ve takım ömrünü uzatmak için kesme sıvıları ve soğutma sistemleri yine de önemlidir. Etkili soğutma, malzemenin ve takımın termal deformasyonunu önlemeye yardımcı olurken, aynı zamanda verimli talaş kaldırmayı da sağlar.
- Soğutma sıvıları: Alüminyum işlemede genellikle suda çözünen soğutma sıvıları veya hava püskürtme sistemleri kullanılır. Doğru soğutma sıvısının kullanılması, sürtünmeyi ve ısıyı azaltarak kesme hızlarını ve yüzey kalitesini iyileştirebilir.
- Kuru Kesim: Bazı durumlarda, uygun talaş tahliyesi ile kuru kesim kullanılabilir, ancak bu genellikle yüksek hızlı uygulamalarda takım aşınmasının artmasına ve yüzey kalitesinin düşmesine yol açar.
Alüminyumun başarılı bir şekilde işlenmesi, hem malzemenin özellikleriyle hem de istenen işleme sonucuyla uyumlu kesme parametrelerinin dikkatli seçimine bağlıdır. İş mili hızı, ilerleme hızı, kesme derinliği, talaş yükü ve soğutma tekniklerinin doğru kombinasyonu, düzgün malzeme kaldırma, yüksek kaliteli yüzey işlemleri ve uzun takım ömrü sağlar. Operatörler, alüminyum parçanın özel gereksinimlerine ve CNC sisteminin yeteneklerine göre bu parametreleri ince ayar yaparak, maliyetleri en aza indirirken ve aşırı takım aşınması veya düşük boyutsal doğruluk gibi sorunlardan kaçınırken optimum işleme performansı elde edebilirler.
Takım Yolu Stratejileri ve Programlama İpuçları
Alüminyumun CNC frezeleme işleminde yüksek kaliteli sonuçlar elde etmek için etkili takım yolu stratejileri ve hassas programlama temel öneme sahiptir. Nispeten yumuşak ancak esnek yapısıyla alüminyum, ısı birikimini yönetmek, takım aşınmasını önlemek ve pürüzsüz bir yüzey elde etmek gibi benzersiz zorluklar sunar. Doğru takım yolu stratejileri ve programlama teknikleri seçilerek, operatörler malzeme kaldırma oranlarını optimize edebilir, makine üzerindeki stresi en aza indirebilir ve takım ömrünü uzatabilirler.
Uyarlanabilir Talaş Kaldırma vs. Geleneksel Frezeleme
Uyarlanabilir talaş kaldırma ve geleneksel frezeleme, CNC işlemede kullanılan iki farklı takım yolu stratejisidir. Her birinin, uygulamaya ve işlenen malzemenin türüne bağlı olarak avantajları vardır.
- Uyarlanabilir Talaş Kaldırma: Bu teknik, kaldırılan malzemenin geometrisine bağlı olarak kesme temasını değiştiren bir takım yolu kullanır. Takımın tamamında sabit bir talaş yükü sağlar ve bu da daha verimli malzeme kaldırmaya yol açar. Uyarlanabilir talaş kaldırma, alüminyumda kaba işleme işlemleri için idealdir, çünkü daha derin kesimlere ve daha yüksek ilerleme hızlarına olanak tanırken takım üzerindeki gerilimi ve ısı birikimini en aza indirir.
- Geleneksel Frezeleme: Geleneksel frezeleme, kesici takımın malzeme ilerleme yönünün tersine hareket ettiği geleneksel yöntemle kesme işlemini içerir. Bu teknik genellikle sığ kesimler veya belirli bir yüzey kalitesi gerektiğinde kullanılır. Bununla birlikte, özellikle alüminyum gibi yumuşak malzemelerle çalışırken, adaptif frezelemeye kıyasla daha fazla ısı ve takım aşınmasına neden olur.
- Programlama İpucu: Kaba işleme ve yüksek hızlı işlemler için uyarlanabilir talaş kaldırma yöntemini, takım temasının en aza indirilmesi gereken ince işlemeler için ise geleneksel frezeleme yöntemini kullanın.
Tırmanma Frezeleme ve Geleneksel Frezeleme
Tırmanma frezeleme ve geleneksel frezeleme, takım hareketinin yönünü ilerleme yönüne göre belirleyen iki frezeleme stratejisi türüdür.
- Tırmanma Frezeleme: Tırmanma frezelemede, kesici takım ilerleme hareketiyle aynı yönde döner; bu da kesicinin malzemeye en kalın noktasından en ince noktasına kadar temas etmesi anlamına gelir. Bu yaklaşım, kesme kuvvetlerini ve takım aşınmasını azaltır ve ayrıca özellikle alüminyum işleme sırasında faydalı olan daha iyi talaş kaldırma sağlar.
- Geleneksel Frezeleme: Geleneksel frezelemede, kesici takım malzeme ilerlemesine karşı hareket eder; yani takım malzemenin en ince noktasından girer ve en kalın noktasından çıkar. Bu yöntem belirli işlemler için daha iyi kontrol sağlayabilse de, genellikle daha fazla ısı ve kesme kuvveti üretir; bu da daha hızlı takım aşınmasına ve iş parçasında potansiyel deformasyona yol açabilir.
- Programlama İpucu: Alüminyum işlerken, özellikle yüksek hızlı işlemlerde daha iyi malzeme kaldırma için tırmanma frezeleme yöntemini kullanın; bu yöntem ısı birikimini azaltmaya ve daha düzgün kesimler sağlamaya yardımcı olur.
Giriş ve Çıkış Teknikleri
Bu teknikler, özellikle ısı birikimine ve malzemenin takıma yapışmasına yatkın olan alüminyum gibi yumuşak metallerin işlenmesinde son derece önemlidir.
- Giriş Teknikleri: Helisel giriş, takımın malzemeye spiral bir hareketle girmesini içerir; bu da takım ve malzeme üzerindeki etkiyi azaltır. Özellikle derin delikler veya cepler için etkilidir, çünkü takımın sapmasını önler ve kesimin başlangıcındaki kesme kuvvetlerini en aza indirir. Eğimli giriş, takımın malzemeye kademeli olarak eğimli bir yol boyunca girmesini içerir; bu da ilk kesme yükünü azaltır. Sığ kesimler için idealdir ve düzgün, kontrollü bir giriş sağlar.
- Çıkış Teknikleri: Doğrusal çıkışta, takım malzemeden düz bir çizgide çıkar. Genellikle küçük ayarlamalar yaparken veya kesimleri tamamlarken kullanılır. Helisel çıkışta ise takım, spiral bir hareketle kademeli olarak geri çekilir; bu da çapak oluşma veya aşırı takım aşınması riskini azaltmaya yardımcı olur.
- Programlama İpucu: Derin kesimler ve hassas işleme için helisel veya rampa girişini, son işlem kesimlerinde ise pürüzsüz ve çapaksız yüzeyler elde etmek için doğrusal veya helisel çıkış stratejilerini kullanın.
Sık Yapılan Programlama Hatalarından Kaçınma
Alüminyum işleme operasyonlarının verimli olmasını ve yüksek kaliteli parçalar üretmesini sağlamak için doğru programlama çok önemlidir. İşte kaçınmanız gereken bazı yaygın programlama hataları:
- Çok Yüksek Kesme Hızları: Alüminyum yüksek hızlarda işlenebilse de, aşırı kesme hızları takımın erken aşınmasına, kötü yüzey kalitesine ve aşırı ısı birikimine yol açabilir. Mil hızını daima takım boyutuna, malzeme kalınlığına ve kesme işlemine göre ayarlayın. Optimum kesme hızları için üretici yönergelerini kullanın.
- Yanlış Takım Yolu Seçimi: Uyarlanabilir talaş kaldırma yerine geleneksel frezeleme gibi yanlış takım yolu stratejisi seçmek, daha yavaş malzeme kaldırma hızlarına, gereksiz takım gerilimine ve hassasiyetin azalmasına neden olabilir. Kaba işleme için uyarlanabilir talaş kaldırma ve ince işleme için geleneksel frezeleme gibi, belirli işleme görevine göre uygun takım yolu stratejisini seçin.
- Takımın Aşırı Yüklenmesi: Takım için çok büyük bir adım aralığı veya adım aralığı kullanmak, özellikle alüminyum gibi daha yumuşak malzemeleri işlerken aşırı kesme kuvvetlerine, takım sapmasına ve kötü yüzey kalitesine neden olabilir. Takım boyutuna ve makine rijitliğine göre uygun adım aralığı ve adım aralığı değerlerini koruyun. Kaba işleme için daha büyük adım aralıkları, ince işleme için ise daha küçük adım aralıkları kullanarak daha iyi yüzey kalitesi elde edin.
- Takım Aşınmasını Dikkate Almamak: Takım aşınmasını dikkate almadan takım yollarını ayarlamak, hatalı kesimlere, kötü yüzey kalitesine ve nihayetinde takım arızasına yol açabilir. Takım durumunu düzenli olarak kontrol edin ve gerektiğinde takım yolu parametrelerini ayarlayın veya yeni bir takıma geçin.
- Programlama İpucu: Takım çarpışmaları, yanlış ilerleme hızları ve kesme kuvvetleri gibi olası sorunları kontrol etmek için gerçek işlemi çalıştırmadan önce CNC yazılımınızda takım yollarını her zaman simüle edin.
Alüminyum işleme sırasında takım yolu stratejilerine ve programlama tekniklerine hakim olmak, optimum işleme sonuçları elde etmeye yardımcı olur. Uyarlanabilir talaş kaldırma, tırmanma frezeleme ve doğru giriş-çıkış yöntemleri gibi stratejilerden yararlanarak, operatörler işleme verimliliğini artırabilir, takım aşınmasını azaltabilir ve yüzey kalitesini iyileştirebilirler. Ek olarak, yaygın programlama hatalarından kaçınmak, daha sorunsuz işlemler ve daha tahmin edilebilir sonuçlar sağlar. Alüminyum CNC işleme sırasında, dikkatli takım yolu planlaması ve programlaması, verimliliği en üst düzeye çıkarmak, hassasiyeti sağlamak ve yüksek kaliteli, uygun maliyetli parçalar üretmek için çok önemlidir.
Yüzey Pürüzlülüğü Optimizasyonu
Alüminyum CNC frezeleme işleminde yüksek kaliteli yüzey elde etmek, nihai ürünün hem görünümünü hem de işlevselliğini doğrudan etkilediği için en kritik unsurlardan biridir. Pürüzsüz bir yüzey, parçanın estetik görünümünü iyileştirmenin yanı sıra, sürtünmeyi azaltarak, korozyonu önleyerek ve montajda daha iyi bir uyum sağlayarak performansını da artırır. Ancak bu optimum yüzey kalitesine ulaşmak, doğru aleti seçmekten daha fazlasını gerektirir; kesme parametrelerini, takım yolu stratejilerini ve son işlem yöntemlerini dikkatlice dengelemeyi içerir. Bu stratejileri anlayarak ve uygulayarak, üreticiler alüminyum parçalarının en yüksek kalite ve hassasiyet standartlarını karşılamasını sağlayabilirler.
Çapak Oluşumunu En Aza İndirmek
Çapaklar, işleme sürecinde bir parçanın kenarları veya delikleri boyunca oluşan istenmeyen malzeme çıkıntılarıdır. Bunlar sadece yüzey kalitesini etklemekle kalmaz, aynı zamanda alüminyum bileşenlerin işlevselliğini ve estetik kalitesini de etkiler. Çapak oluşumunu en aza indirmek için etkili stratejiler, temiz ve hassas kenarlar elde etmeye yardımcı olur.
- Keskin ve Yüksek Kaliteli Aletler Kullanın: Temiz ve hassas kesimler sağlamak için her zaman keskin karbür veya kaplamalı aletler kullanın. Aşırı çapak oluşmasını önlemek için aletler aşındıkça değiştirin.
- Kesme Parametrelerini Ayarlayın: Çapak oluşumuna katkıda bulunan aşırı ısıyı önlemek için ilerleme hızını biraz düşürün ve orta düzeyde kesme hızları kullanın. Bazı işlemler için, biraz daha yüksek kesme derinliği kullanmak, malzemenin temiz bir şekilde kesilmesini sağlayarak çapak oluşumunu azaltabilir.
- Optimize Edilmiş Takım Yolu Stratejileri: Geleneksel frezeleme yerine tırmanma frezeleme kullanın, çünkü tırmanma frezeleme daha az ısı üretir ve kesim kenarları boyunca çapak oluşumunu azaltır.
Bitirici Pas Teknikleri
Alüminyumda pürüzsüz ve yüksek kaliteli bir yüzey elde etmenin anahtarı son işlem aşamasıdır. Son işlem aşaması, parçayı iyileştirerek kaba işleme aşamalarından kaynaklanan kusurların giderilmesini ve istenen yüzey kalitesinin elde edilmesini sağlar.
- Hafif Geçişler: Sığ bir son işlem geçişi (tipik olarak 0.05" ila 0.2" derinliğinde), malzemenin yüzeyde minimum bozulmayla kesilmesini sağlayarak oyulma veya takım sapmasını önler. Sığ kesimler, takım aşınmasını önler ve en pürüzsüz yüzeyin elde edilmesine yardımcı olur.
- İnce Adım Aralığı: Takım izlerini ortadan kaldırmak ve düzgün yüzey dokusu sağlamak için son işlem geçişlerinde daha küçük bir adım aralığı (genellikle takım çapının %5-10'u) kullanın.
- Çoklu Geçişler: Karmaşık yüzeyler için, azalan adım aralığıyla çoklu geçişler yapmak, aletin stabilitesini korurken daha ince bir yüzey elde edilmesini sağlar.
- Son İşlemler İçin Daha Yüksek Devir: Daha iyi malzeme kaldırma oranları ve daha pürüzsüz bir yüzey elde etmek için son işlem geçişleri sırasında iş mili hızını artırın. Nispeten yumuşak bir malzeme olan alüminyum, önemli takım aşınması veya ısı birikimi olmadan yüksek hızlarda işlenebilir.
İşlem Sonrası Seçenekleri
CNC işleme yöntemi alüminyumda mükemmel yüzey kalitesi elde etmeyi sağlasa da, parçanın görünümünü ve performansını iyileştirmek için ek işlem sonrası uygulamalara ihtiyaç duyulan durumlar da mevcuttur. İşlem sonrası yöntemler, yüzeyleri daha da pürüzsüzleştirmek, kalan çapakları gidermek veya koruyucu bir katman eklemek için kullanılabilir.
- Çapak alma: İşleme sonrasında çapakları ve keskin kenarları gidermek için kullanılan manuel yöntemlerdir. Bu işlem emek yoğun olsa da küçük partiler veya hassas parçalar için etkilidir. Daha büyük partiler veya daha düzgün sonuçlar için, parça kenarlarındaki çapakları gidermek ve pürüzlü alanları düzeltmek için otomatik çapak alma ekipmanları kullanılabilir.
- Taşlama veya Parlatma: Yüksek kaliteli, ayna gibi bir yüzey gerektiren parçalar için, ince aşındırıcılar veya parlatma bileşikleriyle aşındırıcı taşlama veya parlatma istenen sonuçları sağlayabilir. Bu yöntem genellikle dekoratif parçalar veya yüksek yüzey kalitesi gerektiren bileşenler için kullanılır.
- Geliştirilmiş Yüzey Kalitesi ve Dayanıklılık için Eloksal Kaplama: Eloksal kaplama, alüminyum üzerindeki doğal oksit tabakasını kalınlaştıran, korozyon direncini, yüzey sertliğini ve görünümünü iyileştiren elektrokimyasal bir işlemdir. Ayrıca alüminyum parçalara renk de katabilir.
Alüminyumun CNC frezeleme işleminde yüzey kalitesini optimize etmek, hassas takım seçimi, iyi ayarlanmış kesme parametreleri ve özenli takım yolu stratejilerini içeren kapsamlı bir yaklaşım gerektirir. Çapak oluşumunu en aza indirmek, uygun son işlem geçişleriyle son kesimi iyileştirmek ve çapak alma, parlatma ve kaplama gibi işlem sonrası teknikleri uygulamak, parçanın genel kalitesini önemli ölçüde artırabilir. Bu yöntemleri uygulayarak, operatörler yalnızca alüminyum parçaların görsel çekiciliğini artırmakla kalmaz, aynı zamanda dayanıklılıklarını ve işlevselliklerini de iyileştirebilirler. Doğru strateji kombinasyonuyla, alüminyum işlemede yüksek kaliteli, pürüzsüz bir yüzey elde etmek hem verimli hem de ulaşılabilir hale gelir.
Alüminyum CNC İşlemede Güvenlik Hususları
Alüminyumun CNC ile işlenmesinde güvenlik her zaman en öncelikli konu olmalıdır. Alüminyum, daha sert metallere kıyasla işlenmesi nispeten kolay olsa da, operatörleri korumak, makine performansını sürdürmek ve kazaları önlemek için güvenlik protokollerine sıkı sıkıya uyulması gerekmektedir. Doğru güvenlik önlemleri yalnızca operatörleri yaralanmalardan korumakla kalmaz, aynı zamanda ekipmanın uzun ömürlü olmasını ve yüksek kaliteli işleme standartlarının korunmasını da sağlar.
Çip Yönetimi ve Yangın Riskleri
Alüminyum CNC frezeleme işlemlerinde, talaşların doğru şekilde yönetilmesi güvenli, temiz ve verimli bir çalışma ortamı sağlar. Alüminyum talaşları keskin, hafif ve hızla birikerek hem makine performansına hem de operatör güvenliğine potansiyel tehlikeler oluşturabilir. Dahası, alüminyum talaşları, özellikle bazı kesme sıvıları veya soğutucularla birleştiğinde, oldukça yanıcı olabilir ve uygun şekilde ele alınmadığı takdirde yangın riskini artırabilir.
- Talaş Temizleme Sistemleri: Talaşları makineden hızlı bir şekilde uzaklaştırmak için güvenilir bir talaş tahliye sistemi uygulayın. Bu, hava püskürtme, vakum sistemleri veya konveyörler kullanmayı içerebilir. Bu sistemlerin doğru çalıştığından ve talaşların birikmesini önlediğinden emin olmak için düzenli olarak kontrol edin.
- Yangın Önleme: Çalışma alanını yanıcı maddelerden uzak tutun ve özellikle yanıcı kesme sıvıları veya yağlayıcılar kullanırken yakınlarda yangın söndürücülerin bulunduğundan emin olun. Elektrikli ekipmanların veya ısı kaynaklarının yakınında talaş birikmesine izin vermeyin. Alüminyum tozunun birikmesini önlemek için makineyi ve çevresini düzenli olarak temizleyin.
Makinenin Uygun Şekilde Çalıştırılması
Makinenin doğru çalışmasını sağlamak yalnızca operatörün güvenliği için değil, aynı zamanda makinenin uzun ömrü ve performansı için de önemlidir. Yanlış kullanım veya hatalı kurulum kazalara, makine hasarına ve düşük kaliteli işleme sonuçlarına yol açabilir.
- Makine Kurulumu: Herhangi bir işleme işlemine başlamadan önce, CNC router'ın doğru şekilde kurulduğundan emin olun. Bu, tüm takımların güvenli bir şekilde takıldığından, iş parçasının doğru şekilde hizalandığından ve makine ayarlarının (hız, ilerleme hızı ve kesme derinliği gibi) doğru olduğundan emin olmayı içerir. Yanlış kurulmuş bir makine, takım kırılmasına, iş parçası hasarına ve hatta operatör yaralanmasına neden olabilir.
- Çalışma Sırasında İzleme: Her şeyin sorunsuz çalıştığından emin olmak için makineyi çalışma sırasında düzenli olarak izleyin. Olağandışı seslere, titreşimlere veya alet aşınmasına dikkat edin; bunlar bir soruna işaret edebilir. Anormal bir davranış durumunda, daha fazla hasar veya tehlikeyi önlemek için makineyi derhal durdurun.
Kişisel Koruyucu Donanım (PPE)
Kişisel koruyucu ekipman (KKD), operatörleri CNC işleme ortamında mevcut tehlikelerden korumaya yardımcı olur. Makineler ve aletler yüksek verimlilikle çalışacak şekilde tasarlanmış olsa da, uçuşan parçalar, keskin kenarlar, gürültü ve işleme işlemleri sırasında oluşan ısı gibi potansiyel riskler de taşırlar.
- Göz Koruması: İşleme sırasında yüksek hızlarda fırlayabilen parçacıklardan ve talaşlardan gözlerinizi korumak için daima güvenlik gözlüğü veya yüz siperliği takın. Ayrıca, yan siperlikli koruyucu gözlükler daha tehlikeli ortamlarda ek koruma sağlar.
- İşitme Koruması: CNC router'lar, özellikle yüksek hızlarda işleme yaparken önemli düzeyde gürültü üretir. Uzun süreli yüksek gürültü seviyelerine maruz kalmanın işitme hasarına karşı korunmak için kulak tıkacı veya kulaklık gibi işitme koruyucu ekipmanlar kullanılmalıdır.
- Eldivenler: Keskin aletler veya parçalarla çalışırken kesik ve sıyrıkları önlemek için koruyucu eldiven giyilmelidir. Ancak, hareketli parçalara takılma riskini önlemek için makine çalışması sırasında eldivenler çıkarılmalıdır.
- Solunum Koruması: Taşlama veya zımparalama işlemleri gibi alüminyum tozu veya talaşlarının havada uçuşabileceği durumlarda toz maskesi veya solunum cihazı takılmalıdır. Bu, operatörleri zamanla solunum sorunlarına neden olabilecek potansiyel olarak zararlı parçacıkları solumaktan korumaya yardımcı olur.
CNC frezeleme yöntemiyle alüminyum işleme yapılırken, güvenli bir çalışma ortamı sağlamak, hassas ve yüksek kaliteli kesimler elde etmek kadar önemlidir. Operatörler, temel güvenlik faktörlerine dikkat ederek alüminyum işleme ile ilgili riskleri azaltabilir ve kendilerini, ekipmanı ve çalışma alanını koruyabilirler. Düzenli bakım, güvenlik protokollerine uyum ve uygun kişisel koruma, daha güvenli ve verimli bir işleme sürecine katkıda bulunur. Güvenliğe güçlü bir şekilde odaklanarak, üreticiler hem verimliliği hem de işçi refahını optimize edebilir, ekipmanın uzun ömürlülüğünü ve nihai ürünlerin kalitesini sağlayabilirler.
Alüminyum CNC Router İşlemine Yeni Başlayanlar İçin Pratik İpuçları
CNC frezeleme ile alüminyum işleme geniş bir yelpazede olanaklar sunar, ancak yeni başlayanlar için yaygın hatalardan kaçınmanıza, güvenliği sağlamanıza ve yüksek kaliteli sonuçlar elde etmenize yardımcı olabilecek temel ipuçları vardır. Alüminyum, diğer metallere göre işlenmesi genellikle daha kolay olsa da, yine de hassasiyet ve detaylara dikkat gerektirir. İlk aşamalardaki küçük hatalar, hızla kötü yüzey kalitesine, takım aşınmasına veya hatta iş parçasına zarar vermeye yol açabilir. Aşağıdaki ipuçları, güvenle başlamanıza ve zaman içinde sonuçlarınızı iyileştirmenize yardımcı olacaktır.
Daha yumuşak alüminyum alaşımlarıyla başlayın.
Yeni başlayanlar için 6061 veya 1050 gibi daha yumuşak alüminyum alaşımlarıyla başlamak en iyisidir. Bu alaşımlar daha toleranslıdır ve işlenmesi daha kolaydır, bu da süreci öğrenirken hata payınızı artırır. Daha yumuşak alaşımlar, takım aşınmasına veya yüzey kusurlarına daha az neden olur, bu da malzemeye özgü zorluklar konusunda endişelenmeden tekniğinizi mükemmelleştirmeye odaklanmanızı sağlar.
Muhafazakar ayarlar kullanın ve kademeli olarak ayarlama yapın.
Hata yapmaktan kaçınmak ve sorunsuz bir çalışma sağlamak için, öncelikle muhafazakar kesim parametreleriyle başlamak çok önemlidir. CNC makineleri yüksek hızlara ve agresif kesimlere olanak sağlasa da, yeni başlayanlar daha yavaş ilerleme hızları, orta düzeyde iş mili hızları ve sığ kesimler hedeflemelidir. Daha rahat hale geldikçe, yüzey kalitesinden ödün vermeden verimliliği artırmak için bu parametreleri kademeli olarak artırabilirsiniz.
- İlerleme Hızı: Takımın aşırı yüklenmesini önlemek için orta düzeyde bir ilerleme hızıyla başlayın.
- İş mili hızı: Yumuşak alüminyum için, aşırı ısınmayı önlemek amacıyla 10,000 ila 15,000 RPM arasında bir iş mili hızı kullanın.
- Kesme Derinliği: Aşırı takım aşınmasını ve olası hataları önlemek için sığ bir kesme derinliğiyle başlayın.
Aletleri düzenli olarak aşınma açısından kontrol edin.
Özellikle alüminyum işleme sırasında takım aşınması kaçınılmazdır ve bu durum kesme verimliliğinin azalmasına ve kötü yüzey kalitesine neden olabilir. Takımları düzenli olarak aşınma belirtileri açısından kontrol edin; örneğin, kenarların körelmesi veya takım üzerinde alüminyum birikmesi gibi. Körelmiş takımlar, kötü yüzey kalitesine, artan ısıya ve hatta takım kırılmasına neden olabilir.
- Alet Durumunu Kontrol Edin: Her işe başlamadan önce kesici kenarları inceleyin ve aletlerin keskin ve temiz olduğundan emin olun.
- Aşınmış Aletleri Hemen Değiştirin: Bir alet aşınmış veya hasar görmüş görünüyorsa, kesim kalitenizi etkilemeden önce değiştirin.
Makineyi temiz ve bakımlı tutun.
Temiz ve bakımlı bir CNC router daha verimli çalışır ve daha iyi sonuçlar üretir. Alüminyum talaşlarının takım yolunu, soğutma sistemlerini veya diğer bileşenleri tıkamasını önlemek için makineyi düzenli olarak temizleyin. Temizliğe ek olarak, hareketli parçaları yağlamak, gevşek parçaları kontrol etmek ve makineyi yeniden kalibre etmek gibi rutin bakımlar hataları önleyebilir ve işleme doğruluğunu artırabilir.
- Talaş Temizliği: İşlem sırasında ve sonrasında talaşların makineden temizlendiğinden emin olun. Tıkanmış talaşlar aşırı ısınmaya veya kesme verimliliğinin azalmasına yol açabilir.
- Rutin Bakım: Makinenin parçalarını aşınma, sıkılık ve hizalama açısından düzenli olarak kontrol edin. Bu, beklenmedik arızaları önlemenize ve uzun vadeli performansı artırmanıza yardımcı olacaktır.
Üretim Öncesi Deneme Kesimleri
Yeni başlayanlar için en iyi uygulamalardan biri, tam üretim aşamasına geçmeden önce her zaman hurda malzeme üzerinde test kesimleri yapmaktır. Test, kesme parametrelerinizin, takım kurulumunuzun ve malzeme işlemenizin doğru olduğundan emin olmanızı sağlayarak maliyetli hataları veya hasar görmüş iş parçalarını önler.
- Test Ayarları: İlerleme hızlarını, iş mili hızlarını ve takım yolu doğruluğunu doğrulamak için hurda alüminyum üzerinde küçük kesimler gerçekleştirin.
- Gerektiği Gibi Ayarlayın: Test kesimi, pürüzlü kenarlar veya yanlış boyutlar gibi istenmeyen sonuçlar doğurursa, tam işleme geçmeden önce ayarlarınızı düzenleyin.
Alüminyum CNC frezelemede uzun vadeli başarı için erken dönemde iyi alışkanlıklar edinmek çok önemlidir. Daha yumuşak alüminyum alaşımları seçerek, muhafazakar ayarlar kullanarak, aletleri düzenli olarak kontrol ederek, temiz bir çalışma alanı sağlayarak ve her zaman test kesimleri yaparak, yeni başlayanlar hataları en aza indirebilir ve daha gelişmiş projeler için sağlam bir temel oluşturabilirler. Deneyim ve özgüven kazandıkça, daha karmaşık işleme teknikleri ve alüminyum alaşımlarıyla denemeler yapabilir, hem becerilerinizi hem de işinizin kalitesini artırabilirsiniz.
Özetlemek
CNC ile alüminyum işleme, ısı birikimi, takım aşınması, talaş tahliyesi, titreşim ve yüzey kalitesi gibi zorlukların üstesinden gelmek için makine kapasitesi, takım seçimi, kesme parametreleri ve programlama stratejileri arasında dikkatli bir denge gerektirir. Alüminyum, daha sert metallere kıyasla işlenmesi nispeten kolay olsa da, tutarlı ve yüksek kaliteli sonuçlar elde etmek, doğru takım yolu planlaması, stabil iş parçası tutma, güvenli çalışma ve uygun son işlem teknikleri de dahil olmak üzere tüm süreç boyunca en iyi uygulamaların uygulanmasına bağlıdır. İyi seçilmiş takımlar, optimize edilmiş parametreler ve disiplinli işleme alışkanlıkları kullanarak, operatörler verimliliği artırabilir, hataları azaltabilir ve çok çeşitli uygulamalar için hassas ve güvenilir alüminyum parçalar üretebilirler. Isı birikimini ve olumsuz etkilerini önemli ölçüde azaltmak için “ CNC ile Metal İşlemede Aşırı Isınmayı Nasıl Önlerim? ” başlıklı yazıyı okumaya devam edin.
Alüminyum CNC frezeleme ile çalışan üreticiler veya operatörler için, belirli üretim ihtiyaçlarına en uygun ve verimli çözümü sağlamak amacıyla deneyimli CNC işleme uzmanlarına veya ekipman üreticilerine danışmak şiddetle tavsiye edilir. AccTek CNC , standart işleme görevlerinden daha özel ve özelleştirilmiş üretim taleplerine kadar çeşitli uygulama gereksinimlerini karşılamak üzere tasarlanmış geniş bir makine modeli yelpazesi sunan profesyonel bir CNC freze üreticisidir. Güçlü teknik uzmanlığı ve esnek ekipman konfigürasyonlarıyla AccTek CNC, kullanıcıların işleme kararlılığını artıran, verimliliği yükselten ve daha iyi yüzey kalitesi elde eden CNC çözümlerini seçmelerine veya uyarlamalarına yardımcı olabilir. AccTek CNC gibi güvenilir bir ekipman sağlayıcısıyla yakın işbirliği yaparak, kullanıcılar daha hedefli rehberlik ve uzun vadeli destek alabilir ve CNC frezeleme işlemlerinin tutarlı ve yüksek kaliteli sonuçlar vermesini sağlayabilirler.