
- 35–45 минут чтения
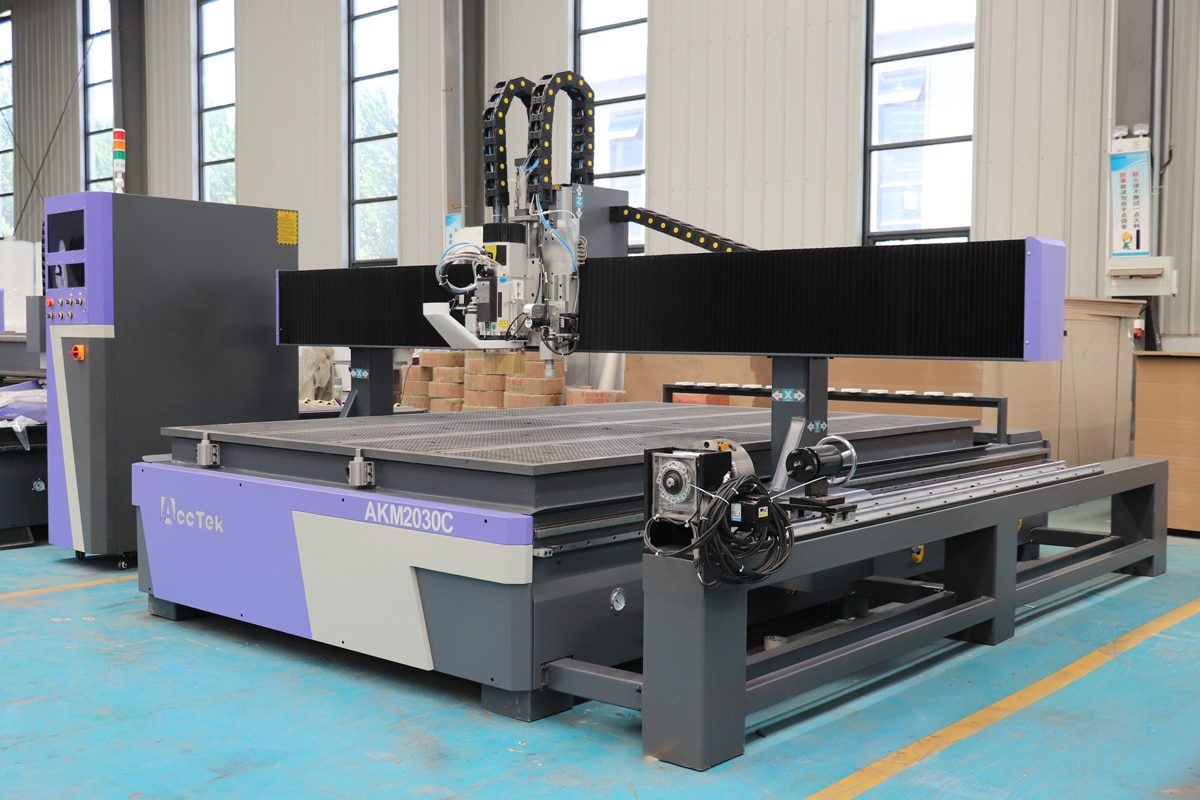
Фрезерный станок с ЧПУ и вращающейся осью расширяет возможности традиционной обработки на станках с ЧПУ, позволяя обрабатывать цилиндрические, изогнутые и сложные трехмерные заготовки с большей гибкостью и точностью. Добавление вращающейся оси позволяет фрезерным станкам с ЧПУ выполнять такие операции, как гравировка вокруг цилиндров, резьба по колоннам, обработка мебельных компонентов и изготовление сложных декоративных деталей, которые трудно получить с помощью стандартных 3-осевых систем. Однако для достижения точных результатов обработки с помощью вращающейся оси требуется нечто большее, чем просто установка вращающегося приспособления. Правильная настройка, конфигурация программного обеспечения и калибровка являются ключевыми факторами для обеспечения плавного вращения, точного позиционирования и стабильного качества обработки.
Небольшие ошибки в выравнивании, высоте центров или параметрах вращающейся оси могут привести к неточным размерам, неровным поверхностям или дефектам обработки. Это руководство содержит пошаговый обзор настройки и калибровки фрезерного станка с ЧПУ с вращающейся осью, охватывающий все аспекты, от установки и электрических соединений до настроек программного обеспечения, калибровки осей и распространенных методов устранения неполадок. Независимо от того, добавляете ли вы вращающуюся ось к существующему фрезерному станку с ЧПУ или оптимизируете интегрированную систему ЧПУ с вращающейся осью, соблюдение правильных процедур настройки поможет максимизировать производительность станка, повысить точность и продлить срок службы вашего оборудования.
Понимание принципа работы вращающейся оси фрезерного станка с ЧПУ.
Вращающаяся ось — это усовершенствованное приспособление или интегрированный компонент для фрезерного станка с ЧПУ, позволяющий станку вращать заготовку, в то время как режущий инструмент перемещается вдоль нескольких осей. В отличие от стандартного 3-осевого фрезерного станка с ЧПУ , который обычно перемещается вдоль осей X, Y и Z, вращающаяся ось вносит дополнительное вращательное движение, обычно называемое осью A. Это позволяет фрезерному станку с ЧПУ обрабатывать всю поверхность цилиндрических или материалов неправильной формы, создавая сложные 3D-конструкции, плавные контуры и детальную гравировку с повышенной эффективностью.
Что такое фрезерный станок с ЧПУ и поворотной осью?
Фрезерный станок с ЧПУ и вращающейся осью — это система обработки с ЧПУ, оснащенная вращающимся устройством, которое удерживает и вращает заготовку во время обработки. Вращающаяся ось работает совместно с линейными осями станка, управляя как положением, так и углом поворота материала, что позволяет выполнять такие операции, как токарная обработка, гравировка, резьба и резка с нескольких сторон без ручного перемещения заготовки. В типичной конфигурации один конец заготовки закрепляется патроном, а другой — задней бабкой. Затем вращающийся двигатель приводит заготовку во вращение под точными углами в соответствии с запрограммированной траекторией инструмента. Контроллер ЧПУ координирует вращательное движение с перемещениями режущего инструмента по осям X, Y и Z, позволяя станку создавать непрерывные узоры и сложные геометрические формы. По сравнению с обычными фрезерными станками с ЧПУ, фрезерные станки с ЧПУ и вращающейся осью обладают рядом преимуществ:
- Обработка сложных форм: Поворотная ось позволяет фрезерному станку с ЧПУ обрабатывать цилиндрические, изогнутые и заготовки неправильной формы, которые трудно или невозможно обработать с помощью стандартной 3-осевой системы. Это позволяет пользователям создавать детализированные резьбы, спиральные узоры, закругленные кромки и сложные контуры с большей гибкостью проектирования.
- Сокращение количества перепозиционирований заготовки: вращающаяся ось позволяет материалу автоматически вращаться во время обработки, сокращая время настройки, минимизируя ошибки выравнивания и повышая общую эффективность производства.
- Повышенная точность и стабильность обработки: поскольку заготовка остается неподвижной во вращающемся зажиме на протяжении всего процесса обработки, риск ошибок позиционирования, вызванных многократным зажиманием, значительно снижается. Это помогает достичь более точных размеров и стабильных результатов.
- Повышенная гибкость проектирования: расширяет возможности применения станков с ЧПУ за пределы обработки плоских панелей. Эта универсальность позволяет предприятиям браться за более разнообразные проекты.
Основные типы конфигураций вращающейся оси
Системы с вращающимися осями для фрезерных станков с ЧПУ доступны в нескольких конфигурациях, каждая из которых разработана для удовлетворения различных требований к обработке, объемов производства и потребностей применения. Правильная конфигурация зависит от таких факторов, как размер заготовки, сложность обработки, частота вращательных операций и желаемый уровень автоматизации.
- Поворотное приспособление с 4-й осью: Поворотное приспособление с 4-й осью — наиболее распространенный вариант для фрезерных станков с ЧПУ. Оно устанавливается на станину станка и подключается к контроллеру ЧПУ в качестве дополнительной оси. Этот тип идеально подходит для пользователей, которым требуется периодическая обработка с помощью поворотного механизма, сохраняя при этом гибкость стандартного фрезерного станка с ЧПУ.
- Фрезерный станок с ЧПУ со встроенной поворотной осью: Некоторые фрезерные станки с ЧПУ имеют встроенную систему поворотной оси. Такие станки обычно обеспечивают лучшую жесткость, упрощают настройку и улучшают выравнивание, поскольку поворотный механизм оптимизирован под конструкцию станка. Они подходят для производителей, которые часто обрабатывают цилиндрические или трехмерные заготовки.
- Система с двумя вращающимися осями: Современные системы ЧПУ могут использовать несколько вращающихся осей для обеспечения дополнительной гибкости обработки. Такие конфигурации обычно используются в сложных промышленных приложениях, требующих одновременного перемещения по нескольким осям и высокоточной 3D-обработки.
Основные компоненты системы с вращающейся осью
Система вращающихся осей состоит из нескольких механических и электронных компонентов, которые работают вместе для точного вращения заготовки, координируя свои действия с линейными перемещениями фрезерного станка с ЧПУ. Каждый компонент выполняет определенную функцию, которая способствует точности, стабильности и эффективности обработки.
- Поворотный патрон: основной зажимной элемент, надежно удерживающий один конец заготовки и передающий вращательное движение от приводной системы. Он обеспечивает стабильность материала во время обработки и помогает поддерживать точное позиционирование, снижая вибрацию и улучшая качество поверхности.
- Задняя бабка: поддерживает противоположный конец заготовки, особенно при обработке длинных или тяжелых материалов. Удерживая заготовку в соответствии с осевой линией вращающейся оси, она повышает устойчивость, минимизирует прогиб и способствует достижению более точных результатов обработки.
- Поворотный приводной двигатель: обеспечивает мощность, необходимую для вращения заготовки в соответствии с командами ЧПУ. Шаговые двигатели обычно используются для стандартных задач, в то время как серводвигатели предпочтительны для высокоточной обработки, требующей более высокой скорости, крутящего момента и точности позиционирования.
- Редуктор или система понижения скорости: соединяет двигатель с вращающимся валом и регулирует соотношение между скоростью и крутящим моментом. Она увеличивает вращательную силу, повышает точность позиционирования и позволяет вращающейся оси обрабатывать более тяжелые заготовки и выполнять более сложные операции обработки.
- Вращающийся вал и муфта: Вращающийся вал передает вращательное усилие двигателя на патрон, а муфта соединяет двигатель и вал, компенсируя незначительные погрешности выравнивания. Эти компоненты должны обладать высокой жесткостью и точностью, чтобы обеспечить плавное вращение и предотвратить неточности обработки.
- Монтажные кронштейны и приспособления: Закрепите поворотный вал на станине фрезерного станка с ЧПУ и обеспечьте правильное выравнивание относительно системы координат станка. Надежная монтажная конструкция помогает предотвратить перемещение, вибрацию и проблемы с выравниванием во время обработки.
- Контроллер и драйвер поворотной оси: обеспечивают связь между системой ЧПУ и двигателем поворотной оси. Они преобразуют запрограммированные команды в точные вращательные движения, контролируя такие параметры, как направление вращения, скорость, ускорение и точность позиционирования.
Типичные области применения поворотно-осевых фрезерных станков с ЧПУ
Фрезерные станки с ЧПУ и вращающимися осями значительно расширяют возможности традиционной обработки на станках с ЧПУ, позволяя обрабатывать цилиндрические, изогнутые и трехмерные заготовки. Благодаря возможности вращения материалов во время операций резки, гравировки и резьбы, эти станки широко используются в отраслях, требующих обработки сложных форм, детализированных узоров и многогранных деталей.
- Деревообработка и производство мебели: Фрезерные станки с ЧПУ с поворотной осью широко используются в деревообработке для производства цилиндрических и декоративных элементов, таких как балясины лестниц, ножки столов, детали стульев, колонны и деревянные изделия. Поворотная ось позволяет производителям создавать сложные резные узоры, спиральные орнаменты и симметричные рисунки на круглых заготовках с высокой точностью и повторяемостью.
- Производство музыкальных инструментов: В индустрии музыкальных инструментов фрезерные станки с ЧПУ с вращающейся осью широко используются для изготовления компонентов с изогнутыми или цилиндрическими поверхностями, включая грифы гитар, корпуса барабанов и другие детали инструментов. Функция вращения обеспечивает плавную обработку и детальную гравировку, сохраняя при этом стабильные размеры и качество поверхности.
- Изготовление вывесок и 3D-гравировка: Системы с поворотной осью идеально подходят для создания декоративных вывесок, цилиндрических табличек, логотипов и гравированных узоров на круглых объектах. В отличие от станков с ЧПУ с плоской станиной, станки с поворотной осью могут непрерывно гравировать по всей поверхности заготовки, что делает их подходящими для изготовления изделий на заказ и художественных проектов.
- Художественные скульптуры и изделия ручной работы: Художники и мастера используют фрезерные станки с ЧПУ с вращающейся осью для создания сложных скульптур, статуй и декоративных предметов на заказ. Возможность обработки нескольких сторон заготовки обеспечивает большую свободу творчества и позволяет создавать детализированные трехмерные произведения искусства с неизменно высоким качеством.
Вращающаяся ось — это ценное усовершенствование, превращающее стандартный фрезерный станок с ЧПУ в более универсальное решение для обработки материалов. От приспособлений с 4-й осью до интегрированных систем, различные конфигурации вращения предоставляют возможности для удовлетворения различных производственных потребностей, а такие компоненты, как патрон, задняя бабка, двигатель и контроллер, работают вместе, обеспечивая точное вращение и стабильную обработку. Благодаря своей способности обрабатывать сложные формы и выполнять многостороннюю обработку, фрезерный станок с ЧПУ с вращающейся осью открывает новые возможности в деревообработке, гравировке и других отраслях, что делает его важным инструментом для производителей, стремящихся к большей гибкости и производительности.
Подготовка перед настройкой поворотной оси
Тщательная подготовка — это важнейший первый шаг перед установкой поворотной оси на фрезерном станке с ЧПУ. Хорошо подготовленный процесс установки не только обеспечивает плавную интеграцию поворотной системы с станком с ЧПУ, но и снижает риск ошибок выравнивания, проблем совместимости и сбоев в работе. Перед установкой пользователям следует проверить совместимость со станком, подготовить необходимые инструменты и осмотреть компоненты поворотной оси. Выполнение этих подготовительных шагов обеспечивает прочную основу для точной калибровки, надежной работы и оптимальной производительности обработки.
Проверьте совместимость фрезерного станка с ЧПУ.
Перед установкой поворотной оси на фрезерный станок с ЧПУ важно убедиться в совместимости станка с поворотной системой. Не все фрезерные станки с ЧПУ рассчитаны на использование поворотных устройств, и проблемы совместимости могут повлиять на установку, работу и точность обработки. Тщательная проверка механической конструкции станка, электрической системы и возможностей программного обеспечения поможет обеспечить беспроблемную интеграцию поворотной оси.
- Механическая совместимость: Прежде всего, проверьте, достаточно ли рабочего пространства и вариантов крепления для поворотной оси у фрезерного станка с ЧПУ. Станина станка должна иметь достаточную длину и ширину для размещения поворотного устройства и обрабатываемых заготовок. Убедитесь, что монтажные кронштейны надежно закреплены на столе станка и что рама фрезерного станка обладает достаточной жесткостью, чтобы выдерживать дополнительный вес и силы резания, возникающие при вращательной обработке.
- Совместимость контроллера: Контроллер ЧПУ должен поддерживать дополнительную поворотную ось, обычно сконфигурированную как ось А. Проверьте, есть ли у контроллера доступный интерфейс для подключения оси и могут ли существующие драйверы двигателей взаимодействовать с поворотным двигателем. Для некоторых фрезерных станков с ЧПУ может потребоваться добавление дополнительных драйверов, плат управления или настройка микропрограммного обеспечения перед добавлением поворотной оси.
- Совместимость двигателя и электрооборудования: Убедитесь, что двигатель поворотной оси соответствует электрическим характеристикам фрезерного станка с ЧПУ, включая напряжение, ток и требования к драйверу. Также следует проверить соединения проводов, мощность источника питания и систему аварийной остановки для обеспечения безопасной и стабильной работы. Неправильное соответствие электрических параметров может привести к снижению производительности, перегреву двигателя или сбоям в системе управления.
- Совместимость программного обеспечения: Программное обеспечение для управления ЧПУ и CAM-программное обеспечение должны поддерживать функции вращательной обработки. Убедитесь, что программное обеспечение может генерировать и обрабатывать траектории вращения инструмента и позволяет пользователям настраивать такие параметры, как направление оси, количество шагов за оборот, диаметр заготовки и скорость вращения. Без надлежащей поддержки программного обеспечения вращательная ось может работать неточно, даже если оборудование установлено правильно.
Подготовьте необходимые инструменты и оборудование.
Перед установкой поворотной оси на фрезерном станке с ЧПУ подготовка необходимых инструментов и оборудования может сделать процесс установки и калибровки более эффективным и точным. Наличие подходящих инструментов помогает обеспечить правильное механическое выравнивание, надежную установку и точную настройку параметров поворотной оси. Необходимые инструменты могут различаться в зависимости от модели фрезерного станка с ЧПУ и поворотной системы, но обычно требуются следующие предметы.
- Основные инструменты для установки: Для сборки компонентов, затягивания крепежных элементов и крепления вращающейся оси к станине фрезерного станка с ЧПУ необходимы обычные ручные инструменты, такие как гаечные ключи, наборы торцевых ключей, отвертки, шестигранные ключи и плоскогубцы. Эти инструменты помогают обеспечить правильную установку и затяжку монтажных кронштейнов, винтов и механических соединений, чтобы предотвратить перемещение или вибрацию во время обработки.
- Инструменты для измерения и выравнивания: Штангенциркуль можно использовать для измерения размеров заготовки и проверки размеров компонентов, а индикатор часового типа помогает измерить биение, точность выравнивания и соосность между патроном и задней бабкой. Уровень или прецизионная линейка также могут помочь убедиться в правильном положении оси вращения относительно координат станка с ЧПУ.
- Программное обеспечение ЧПУ и файлы конфигурации: Перед началом работы убедитесь, что установлено и настроено необходимое программное обеспечение ЧПУ и CAM. Важные файлы и параметры, такие как настройки вращающихся осей, характеристики двигателя, передаточные числа и постпроцессоры, следует подготовить заранее.
- Принадлежности для калибровки: Для проверки точности оси вращения после установки необходимы калибровочные инструменты и тестовые материалы. Для пробной обработки можно использовать испытательный цилиндр, образец заготовки или калибровочный блок, чтобы проверить точность вращения, качество поверхности и соответствие размеров. Эти тесты помогают выявить ошибки параметров и позволяют операторам вносить точные корректировки перед началом производства.
Осмотрите компоненты вращающейся оси.
Перед установкой поворотной оси на фрезерный станок с ЧПУ необходимо тщательно проверить все компоненты, чтобы убедиться в их исправности и готовности к работе. Тщательная проверка помогает выявить потенциальные проблемы, такие как поврежденные детали, ослабленные соединения или производственные дефекты, которые могут повлиять на точность, стабильность и безопасность обработки. Проверка каждого компонента перед установкой позволяет предотвратить неожиданные простои и упростить процесс калибровки.
- Проверка поворотного патрона и задней бабки: Осмотрите поворотный патрон, чтобы убедиться, что зажимные губки плавно перемещаются и надежно удерживают заготовку без чрезмерного люфта. Проверьте поверхности захвата патрона на наличие износа или повреждений, которые могут повлиять на устойчивость заготовки. Заднюю бабку также следует осмотреть, чтобы убедиться, что центрирующая точка перемещается плавно, надежно фиксируется и правильно выровнена относительно патрона.
- Осмотрите приводной двигатель и редуктор: проверьте вращающийся приводной двигатель на наличие видимых повреждений, ослабленных крепежных винтов или признаков износа. Убедитесь, что вал двигателя вращается плавно, без необычного сопротивления или шума. Если в вращающейся системе используется редуктор или понижающий механизм, проверьте его на наличие утечек масла, ослабленных соединений или чрезмерного люфта.
- Осмотрите вращающийся вал и муфту: проверьте правильность выравнивания, надежность соединений и плавность хода. Ненадежные муфты или изогнутые валы могут вызывать вибрацию, неточное позиционирование и неравномерные результаты обработки. Убедитесь, что все соединительные детали надежно закреплены и что между двигателем и вращающимся валом нет чрезмерного люфта.
- Проверка электрических соединений: Перед подключением поворотной оси к контроллеру ЧПУ проверьте все кабели, разъемы и проводку на наличие повреждений или ослабленных клемм. Убедитесь, что кабели двигателя, силовые кабели и сигнальные кабели имеют правильную маркировку и не изношены. Поврежденная проводка или неправильные соединения могут привести к отказу двигателя, неточному перемещению или ошибкам контроллера.
Тщательная подготовка может значительно повысить эффективность и точность установки поворотной оси. Убедившись в совместимости фрезерного станка с ЧПУ, системы управления и компонентов поворотной оси, а также обеспечив готовность всех инструментов, оборудования и деталей, операторы могут избежать распространенных проблем с настройкой и добиться лучших результатов обработки. Тщательная проверка и планирование перед установкой не только упрощают процесс калибровки, но и помогают продлить срок службы поворотной оси и поддерживать стабильную производительность станка с ЧПУ.
Пошаговая инструкция по установке поворотной оси
Установка поворотной оси на фрезерный станок с ЧПУ требует тщательного внимания к механическому позиционированию, электрическим соединениям и конфигурации системы. Правильно установленная поворотная ось обеспечивает точное вращение, стабильную поддержку заготовки и надежную связь между контроллером ЧПУ и поворотной системой. Соблюдение систематического процесса установки помогает предотвратить распространенные проблемы, такие как вибрация, смещение и неточное вращение, обеспечивая надежную основу для калибровки и эксплуатации.
Выключите и подготовьте фрезерный станок с ЧПУ.
Перед установкой поворотной оси первым шагом является безопасная остановка и подготовка фрезерного станка с ЧПУ. Правильная подготовка помогает защитить как оператора, так и станок, создавая при этом чистое и стабильное рабочее пространство для установки. Тщательное выполнение этих предварительных шагов позволит предотвратить проблемы с электрикой, механические помехи и проблемы с выравниванием во время процесса настройки поворотной оси.
- Отключите питание и обеспечьте безопасность: Для начала выключите фрезерный станок с ЧПУ и отсоедините основное электропитание. Если станок недавно работал, дайте шпинделю, двигателям и другим компонентам остыть, прежде чем приступать к установке. Также рекомендуется убедиться в исправности функции аварийной остановки перед продолжением.
- Очистите станину и рабочую зону станка: удалите пыль, стружку, остатки материала и другой мусор со станины фрезерного станка с ЧПУ. Чистая монтажная поверхность обеспечивает ровное и надежное расположение кронштейнов крепления поворотной оси, снижая риск смещения. Обратите особое внимание на места установки поворотной оси, поскольку даже мелкие частицы могут повлиять на точность позиционирования.
- Удалите ненужные приспособления и принадлежности: освободите рабочую зону, сняв зажимы, вакуумные устройства, инструменты или другие принадлежности, которые могут помешать установке вращающейся оси. Убедитесь, что имеется достаточно места для вращающегося блока, заготовки и задней бабки, при этом гарантируя, что шпиндель может свободно перемещаться, не касаясь вращающегося оборудования во время работы.
Установите поворотную ось на станину станка.
После подготовки фрезерного станка с ЧПУ следующим шагом является надежная установка поворотной оси на станину станка. Любая ненадежность, неправильное положение или смещение могут вызвать вибрацию, неточные результаты резки и снижение качества поверхности. Тщательная установка гарантирует эффективную работу поворотной оси с существующей системой перемещения фрезерного станка с ЧПУ.
- Правильно расположите вращающуюся ось: Начните с размещения вращающейся оси на станине фрезерного станка с ЧПУ в соответствии с конструкцией станка и требованиями к обработке. В большинстве случаев вращающаяся ось устанавливается параллельно оси X или Y фрезерного станка с ЧПУ, в зависимости от доступного рабочего пространства и предполагаемого применения. Убедитесь, что патрон, задняя бабка и осевая линия вращающейся оси расположены в пределах рабочего диапазона станка и не мешают движению шпинделя.
- Надежно закрепите монтажные кронштейны и приспособления: После правильной установки поворотной оси закрепите ее на станине станка с помощью прилагаемых кронштейнов, зажимов, Т-образных гаек или крепежных болтов. Затяните все крепежные элементы равномерно, чтобы предотвратить их смещение во время работы, избегая при этом чрезмерного усилия, которое может деформировать крепежные компоненты. Надежное соединение между поворотной осью и станиной станка необходимо для противостояния силам резания и обеспечения стабильности обработки.
- Проверка горизонтальности и выравнивания: После закрепления вращающейся оси убедитесь, что она расположена горизонтально и правильно выровнена относительно системы координат фрезерного станка с ЧПУ. Используйте измерительные инструменты, такие как уровень, линейка или индикатор часового типа, чтобы проверить, параллельна ли осевая линия вращающейся оси оси станка. При необходимости отрегулируйте положение крепления или используйте опоры для выравнивания, чтобы исправить любое смещение. Точное выравнивание на этом этапе значительно упростит последующую калибровку.
Установите заднюю бабку и опоры.
Задняя бабка и опоры обеспечивают дополнительную поддержку при обработке длинных или тяжелых материалов, помогают удерживать заготовку в соответствии с осевой линией вращающейся оси и снижают вибрацию во время резки. Правильная установка и регулировка этих компонентов способствуют достижению точных результатов обработки и предотвращают деформацию заготовки.
- Правильно расположите заднюю бабку: После установки оси вращения разместите заднюю бабку на противоположном конце патрона вращения вдоль той же осевой линии. Отрегулируйте ее положение в соответствии с длиной заготовки, убедившись, что она обеспечивает достаточную опору без чрезмерного давления. Задняя бабка должна плавно перемещаться вдоль станины станка или монтажной направляющей и надежно фиксироваться в нужном положении во время работы.
- Выровняйте заднюю бабку относительно поворотного патрона: убедитесь, что точка задней бабки расположена на той же высоте и на той же оси, что и центр патрона. Несоосность может привести к неравномерному вращению заготовки, что повлечет за собой погрешности размеров, вибрацию и плохое качество поверхности. При необходимости используйте измерительные инструменты, такие как штангенциркуль, линейка или индикатор часового типа, для проверки соосности.
- Закрепите заднюю бабку и опоры: После определения правильного положения затяните механизм фиксации задней бабки и закрепите любые дополнительные опоры или кронштейны. Убедитесь, что все крепежные элементы надежно затянуты, чтобы предотвратить их смещение во время обработки. Для более длинных заготовок между патроном и задней бабкой можно установить дополнительные люнеты или опорные приспособления, чтобы минимизировать изгиб и улучшить устойчивость при вращении.
Подключите электрические компоненты
После механической установки и выравнивания вращающейся оси следующим шагом является подключение ее электрических компонентов к системе управления фрезерным станком с ЧПУ. Правильное электрическое соединение позволяет контроллеру ЧПУ взаимодействовать с вращающимся двигателем и точно контролировать скорость, направление и положение вращения.
- Подключение поворотного двигателя и драйвера: Начните с подключения двигателя поворотной оси к соответствующему драйверу в соответствии со схемой подключения производителя. Убедитесь, что кабели двигателя подключены к правильным клеммам и что все соединения надежно закреплены. Для систем, использующих шаговые двигатели или серводвигатели, убедитесь, что технические характеристики двигателя соответствуют требованиям драйвера, включая напряжение, ток и управляющие сигналы.
- Подключение драйвера к контроллеру ЧПУ: Драйвер двигателя должен быть подключен к контроллеру ЧПУ, чтобы он мог получать команды перемещения от системы управления. Подключите необходимые сигнальные кабели, включая импульсные, направляющие и разрешающие сигналы, в соответствии с конфигурацией контроллера. Убедитесь, что вращательная ось назначена правильному интерфейсу оси, обычно это ось А, и что все разъемы правильно вставлены и надежно закреплены.
- Проверка подключения источника питания: Убедитесь, что привод поворотной оси и двигатель подключены к подходящему источнику питания. Проверьте, соответствуют ли номинальные значения напряжения и тока требованиям, указанным производителем оборудования. Убедитесь, что силовые кабели должным образом изолированы и упорядочены, чтобы предотвратить короткие замыкания, электрические помехи или случайные повреждения во время работы станка.
Установите и закрепите заготовку.
После установки и подключения поворотной оси следующим шагом является правильная установка и фиксация заготовки. Надлежащим образом зафиксированная заготовка обеспечивает стабильное вращение и позволяет фрезерному станку с ЧПУ выполнять точные операции резки.
- Установите заготовку в поворотный патрон: вставьте один конец заготовки в поворотный патрон и равномерно затяните губки патрона, чтобы закрепить материал. Убедитесь, что заготовка расположена близко к центру патрона и что все губки обеспечивают равномерное давление. Неравномерное зажимание может привести к смещению материала во время вращения, что повлечет за собой неточность обработки и усиление вибрации.
- Проверка соосности заготовки: Перед началом обработки убедитесь, что заготовка правильно сооснащена относительно осевой линии вращающейся оси. Поверните заготовку вручную и проверьте, вращается ли она плавно, без люфта или чрезмерного биения. Для более точных операций используйте индикатор часового типа для измерения концентричности и внесите необходимые корректировки.
- Проверка зазора между заготовкой и другими компонентами станка, включая шпиндель, держатель инструмента, портал и опоры вращающейся оси. Убедитесь, что режущий инструмент может достигать необходимых зон обработки без столкновения. Этот шаг особенно важен для заготовок большого диаметра или неправильной формы.
Успешная установка поворотной оси требует тщательного внимания как к механическим, так и к электрическим деталям. Правильный монтаж поворотного узла, выравнивание опорных элементов, подключение системы управления и надежная фиксация заготовки позволяют операторам обеспечить плавное и точное вращательное движение. Правильное выполнение каждого этапа установки не только упрощает последующий процесс калибровки, но и улучшает качество обработки, повышает безопасность эксплуатации и позволяет фрезерному станку с ЧПУ в полной мере использовать возможности вращательной обработки.
Настройка программного обеспечения для станков с ЧПУ с поворотной осью
После физической установки и электрического подключения поворотной оси следующим шагом является настройка программного обеспечения ЧПУ для распознавания и управления поворотной системой. Правильная настройка программного обеспечения гарантирует, что контроллер ЧПУ точно интерпретирует вращательные движения и синхронизирует вращение оси А с осями X, Y и Z. Неправильные настройки могут привести к неточному позиционированию, неправильному направлению вращения или плохим результатам обработки. Тщательно настраивая параметры программного обеспечения, операторы могут добиться точной и эффективной обработки с помощью поворотной оси.
Включить функцию поворотной оси
Прежде чем фрезерный станок с ЧПУ сможет управлять вращающейся осью, необходимо включить функцию вращения в системе управления ЧПУ. Этот шаг позволяет контроллеру распознавать дополнительное вращательное движение, обычно сконфигурированное как ось А, и координировать его с существующими осями X, Y и Z. Правильная активация гарантирует, что программное обеспечение ЧПУ сможет отправлять точные команды вращения, и что вращающаяся ось будет работать как интегрированная часть системы обработки.
- Активация дополнительной оси в контроллере ЧПУ: Для начала откройте меню настроек станка или конфигурации контроллера ЧПУ и включите функцию дополнительной оси. В зависимости от типа контроллера это может включать активацию опции 4-й оси, назначение доступного выходного канала или изменение параметров конфигурации. Вращательная ось обычно назначается оси A, которая управляет вращением вокруг оси X, хотя в некоторых системах могут использоваться другие назначения осей в зависимости от конструкции станка.
- Задайте правильное направление оси: После включения вращающейся оси убедитесь, что направление вращения соответствует системе координат ЧПУ. Контроллер должен правильно интерпретировать команды для вращения по часовой и против часовой стрелки. Если вращающаяся ось вращается в направлении, противоположном запрограммированной команде, настройку направления вращения двигателя обычно можно изменить с помощью параметров программного обеспечения или конфигурации драйвера без изменения механической установки.
- Настройка связи между программным и аппаратным обеспечением: Убедитесь, что программное обеспечение ЧПУ может корректно взаимодействовать с драйвером и контроллером поворотного двигателя. Проверьте правильность назначения входных/выходных портов, управляющих сигналов и настроек осей. Для систем, использующих специализированное программное обеспечение ЧПУ, для корректной работы поворотной оси могут потребоваться специальные файлы конфигурации или профили станка.
Настройка параметров оси вращения
После включения функции вращательной оси следующим шагом является настройка параметров вращательной оси в программном обеспечении управления ЧПУ. Точная настройка параметров гарантирует, что команды контроллера будут соответствовать фактическому перемещению вращательной системы.
- Настройка количества шагов на оборот: определяет, сколько шагов двигателя требуется для одного полного оборота. Это значение зависит от угла шага двигателя, настроек микрошага драйвера и любой механической системы редукции, используемой в оси вращения. Неправильное значение количества шагов на оборот приведет к тому, что ось вращения будет вращаться больше или меньше запрограммированного угла, что приведет к неточным размерам обработки. Всегда рассчитывайте или проверяйте это значение на основе фактических технических характеристик оборудования.
- Установка передаточного отношения: Если в поворотной оси используется редуктор или понижающая передача, передаточное отношение необходимо ввести в программное обеспечение ЧПУ. Понижающая передача увеличивает крутящий момент и повышает точность позиционирования, преобразуя вращение двигателя в более медленное, но более мощное вращательное движение. Контроллеру необходима эта информация для расчета правильного перемещения двигателя, необходимого для определенного угла поворота.
- Настройка направления вращения: определяет, будет ли вращающаяся ось вращаться по часовой стрелке или против часовой стрелки в соответствии с командами ЧПУ. После настройки выполните простой тест вращения, чтобы убедиться, что движение соответствует запрограммированному направлению. Если ось вращается неправильно, направление обычно можно изменить с помощью настроек программного обеспечения или путем изменения сигнала направления вращения двигателя.
- Установите максимальную скорость вращения: этот параметр определяет максимально допустимую безопасную скорость вращения оси. Этот параметр следует регулировать в соответствии с возможностями двигателя, характеристиками редуктора, размером заготовки и требованиями к обработке. Чрезмерная скорость вращения может вызвать вибрацию, снижение точности или потерю крутящего момента двигателя, а слишком низкая скорость может снизить эффективность производства. Выбор соответствующего ограничения скорости помогает поддерживать стабильную и надежную работу.
- Настройка параметров ускорения и замедления: эти параметры определяют, как быстро вращающаяся ось достигает заданной скорости и останавливается. Правильные настройки помогают предотвратить резкие движения, вибрацию и пропуски шагов, особенно при обработке тяжелых или несбалансированных заготовок. Более плавный профиль ускорения повышает стабильность движения и снижает механическую нагрузку на двигатель, редуктор и крепежные компоненты.
Настройка программного обеспечения CAM для ротационной обработки
После настройки параметров контроллера ЧПУ следующим шагом является настройка программного обеспечения CAM для ротационной обработки. В отличие от стандартной 3-осевой обработки, ротационная обработка требует специальных траекторий движения инструмента, учитывающих непрерывное вращение заготовки и координацию между линейными осями и вращательной осью. Правильная настройка CAM гарантирует, что сгенерированный G-код точно соответствует проекту и позволяет фрезерному станку с ЧПУ выполнять плавные и точные ротационные операции.
- Выбор режима ротационной обработки: Первым шагом является активация функции ротационной обработки в программном обеспечении CAM. Большинство программ CAM предоставляют специальный режим ротационной или 4-осевой обработки, который позволяет программному обеспечению генерировать траектории движения инструмента вокруг цилиндрической заготовки. Операторам необходимо выбрать правильную конфигурацию оси вращения, обычно ось А, и определить, как заготовка будет вращаться во время обработки.
- Задайте размеры и ориентацию заготовки: введите такие параметры, как диаметр заготовки, длина, положение центра и ось вращения. Программное обеспечение использует эту информацию для расчета того, как режущий инструмент должен перемещаться при вращении материала. Неправильные размеры могут привести к неравномерной гравировке, неправильной глубине резания или смещению рисунка.
- Настройка траекторий движения инструмента для цилиндрических операций: Создайте подходящие траектории движения инструмента, исходя из формы, материала и требований к обработке цилиндрической заготовки. К распространенным траекториям вращения относятся черновая обработка для удаления материала, чистовая обработка для улучшения качества поверхности и операции обтекания для гравировки узоров или текста вокруг изогнутых поверхностей. Правильный выбор траектории движения инструмента помогает добиться более гладкой поверхности, сократить время обработки и повысить эффективность резания.
- Экспорт совместимого G-кода: После завершения настройки CAM-системы и генерации траектории движения инструмента экспортируйте программу обработки в виде G-кода, используя соответствующий постпроцессор для контроллера фрезерного станка с ЧПУ. Экспортированный файл должен содержать точные команды для вращательных осей и перемещения координат, которые станок сможет правильно интерпретировать. Перед запуском программы на фрезерном станке с ЧПУ рекомендуется смоделировать или проверить G-код, чтобы убедиться в правильности вращательных движений и избежать ошибок обработки.
Точная настройка программного обеспечения помогает в полной мере использовать возможности фрезерного станка с ЧПУ и вращательной осью. Правильно включив функцию вращения, настроив параметры перемещения и подготовив подходящие траектории движения инструмента в CAM-системе, операторы могут обеспечить бесперебойную связь между контроллером ЧПУ и системой вращения. Правильно настроенная программная среда не только повышает точность и эффективность обработки, но и обеспечивает надежную основу для калибровки, тестирования и сложных задач вращательной обработки.
Процесс калибровки вращающейся оси
Калибровка оси вращения — важный этап после установки и настройки программного обеспечения. Правильная калибровка гарантирует, что фактическое вращение оси вращения соответствует командам, генерируемым контроллером ЧПУ, что позволяет станку достигать точного позиционирования, стабильных размеров и высококачественных результатов обработки. Даже небольшие ошибки в выравнивании, высоте центра или точности вращения могут привести к неравномерной резке, неправильным шаблонам и плохому качеству поверхности. Систематический процесс калибровки помогает оптимизировать производительность оси вращения и обеспечивает надежную работу во время производства.
Калибровка механической центровки
Первым шагом в калибровке оси вращения является проверка и корректировка механической соосности системы вращения. Перед настройкой параметров программного обеспечения необходимо проверить физическое положение и соосность оси вращения, чтобы убедиться, что заготовка вращается вокруг правильной осевой линии.
- Проверка параллельности вращающейся оси: Для начала проверьте, правильно ли выровнена вращающаяся ось относительно опорной оси фрезерного станка с ЧПУ, обычно это ось X или Y. Центральная линия вращающегося патрона и задней бабки должна оставаться параллельной оси станка по всей длине вращающегося узла. Для измерения отклонений можно использовать индикатор часового типа, прецизионную линейку или инструмент для выравнивания. Если вращающаяся ось не параллельна, отрегулируйте монтажные кронштейны или переместите узел до тех пор, пока выравнивание не будет соответствовать требуемой точности.
- Выровняйте центры патрона и задней бабки: вращающийся патрон и задняя бабка должны находиться на одной центральной линии, чтобы обеспечить равномерное вращение заготовки. Убедитесь, что точка задней бабки точно совпадает с центром патрона. Несоосность этих двух компонентов может привести к раскачиванию заготовки во время вращения, что повлечет за собой неточные результаты обработки. Вносите небольшие корректировки в положение задней бабки или крепежных приспособлений, пока оба центра не будут правильно выровнены.
- Проверка горизонтальности и центрирования: Убедитесь, что вращающаяся ось расположена горизонтально и находится на правильной высоте относительно станины фрезерного станка с ЧПУ. Неравномерное положение вращающейся оси может привести к колебаниям глубины резания и повлиять на позиционирование инструмента. Используйте уровень или измерительный инструмент, чтобы убедиться, что вращающийся узел поддерживает постоянную высоту по всей своей длине. При необходимости отрегулируйте опоры крепления или добавьте выравнивающие проставки, чтобы исправить любые перепады высоты.
Калибровка высоты центра вращающейся оси
Высота центра — это вертикальное расстояние между рабочей поверхностью фрезерного станка с ЧПУ и осевой линией вращения заготовки. Если это значение указано неверно, режущий инструмент не будет точно следовать запрограммированной траектории, что может привести к неравномерной глубине резания, неправильным размерам и низкому качеству поверхности. Правильная калибровка гарантирует, что система координат ЧПУ соответствует фактическому положению оси вращения.
- Измерение высоты центра вращающейся оси: Начните с измерения расстояния от станины фрезерного станка с ЧПУ или опорной поверхности станка до центра вращающегося патрона. Это можно сделать с помощью измерительных инструментов, таких как штангенциркуль, высотомер или прецизионная линейка. Измерение следует проводить тщательно, чтобы обеспечить точность, поскольку даже небольшая разница в высоте центра может повлиять на качество обработки, особенно при гравировке или вырезании сложных узоров вокруг цилиндрических заготовок.
- Проверка соотношения инструмента и оси вращения: После измерения высоты центра проверьте соотношение между положением инструмента на шпинделе и осевой линией оси вращения. Переместите шпиндель ЧПУ приблизительно в центр оси вращения и убедитесь, что наконечник инструмента совпадает с центром вращения заготовки. Если инструмент расположен слишком высоко или слишком низко относительно центра вращения, необходимы корректировки для исправления настроек координат или физической высоты установки.
- Настройка параметров станка или программного обеспечения: В зависимости от конструкции фрезерного станка с ЧПУ ошибки высоты центра могут быть исправлены либо механически, либо с помощью программных настроек. Для станков с регулируемыми поворотными креплениями положение оси вращения можно поднимать или опускать с помощью опор или прокладок. В системах на основе программного обеспечения операторы могут настраивать рабочую систему координат, начало координат оси Z или значения смещения оси вращения в соответствии с фактической высотой центра.
Калибровка шагов на оборот
Калибровка количества шагов на оборот определяет, насколько точно контроллер ЧПУ преобразует команды двигателя в фактическое вращательное движение. Этот параметр определяет количество шагов двигателя, необходимых для совершения вращательной осью одного полного оборота на 360°. Если значение неверно, вращательная ось может повернуться слишком далеко или недостаточно далеко, что приведет к неточным гравировочным рисункам, неправильным размерам и ошибкам выравнивания готовых деталей. Правильная калибровка гарантирует, что запрограммированные углы соответствуют фактическому вращению заготовки.
- Расчет начального значения количества шагов на оборот: Перед калибровкой рассчитайте теоретическое значение количества шагов на оборот, исходя из технических характеристик вращающейся оси. Расчет обычно учитывает угол шага двигателя, настройку микрошага драйвера и передаточное число редуктора. Например, шаговому двигателю с микрошагом и редуктором потребуется больше шагов для совершения одного полного оборота выходного вала. Это рассчитанное значение служит начальной настройкой для контроллера ЧПУ.
- Выполните проверку точности вращения: После ввода начального значения выполните проверку вращения с помощью контроллера ЧПУ. Задайте вращающейся оси угол поворота, например, 90°, 180° или 360°, и сравните фактическое перемещение с запрограммированным вращением. Для визуального подтверждения точности вращения можно отметить контрольную точку на патроне или заготовке. Для большей точности используйте угломер или измерительный инструмент для проверки фактического угла поворота.
- Расчет и корректировка параметра: Если фактическое вращение отличается от заданного значения, отрегулируйте параметр «шагов на оборот», используя формулу калибровки: Новое количество шагов на оборот = Текущее количество шагов на оборот × (Заданное вращение ÷ Фактическое вращение). Например, если контроллер ЧПУ задает вращение на 360°, а ось вращения вращается только на 355°, значение «шагов на оборот» следует немного увеличить, чтобы компенсировать разницу. Повторяйте проверку после корректировки до тех пор, пока заданное и фактическое значения вращения не будут близки друг к другу.
Калибровка биения и концентричности
Биение — это величина отклонения между фактическим центром вращения и идеальным центром оси вращения. Даже при правильной установке и настройке оси вращения небольшие отклонения в патроне, валу, задней бабке или креплении заготовки могут привести к неравномерному вращению материала. Чрезмерное биение может привести к непостоянной глубине резания, дефектам поверхности, вибрации и снижению точности обработки. Правильная калибровка помогает минимизировать эти ошибки и повышает общую точность ротационной обработки.
- Подготовка измерительных инструментов: Для измерения биения и концентричности вращающейся оси обычно используется индикатор часового типа. Надежно закрепите индикатор часового типа на раме фрезерного станка с ЧПУ или на устойчивом приспособлении, затем расположите наконечник индикатора на поверхности патрона, заготовки или калибровочного цилиндра. Убедитесь, что измерительный инструмент правильно расположен и имеет достаточное контактное давление для получения точных показаний без влияния на вращение.
- Измерение биения патрона и вала: Перед установкой заготовки проверьте биение вращающегося патрона и вала. Медленно вращайте ось вращения вручную и наблюдайте за движением, отображаемым на индикаторе часового типа. Чрезмерное отклонение указывает на возможные проблемы, такие как смещение патрона, деформация вала, ослабленные соединения или механический износ. Если измеренное биение превышает рекомендуемый допуск, проверьте положение установки и механические компоненты, прежде чем продолжить.
- Коррекция и уменьшение биения: Чтобы минимизировать биение, проверьте все возможные источники смещения, включая ослабленные крепежные болты, неправильную установку патрона, неравномерное давление зажима и неправильное положение задней бабки. Для высокоточных работ операторам может потребоваться несколько раз переместить заготовку или использовать методы выравнивания для достижения лучшей концентричности. Поддержание чистоты контактных поверхностей между патроном, заготовкой и опорными компонентами также способствует повышению точности.
Пробная резка и точная настройка
После завершения этапов механической и программной калибровки, заключительным этапом проверки точности вращательной оси и производительности обработки является тестовая резка. Тестовая резка позволяет операторам оценить, правильно ли работают настройки вращательной оси, выравнивание и траектории движения инструмента в реальных условиях обработки. На основе результатов теста можно внести точные корректировки для повышения точности размеров, качества поверхности и общей стабильности обработки перед началом полномасштабного производства.
- Запустите тестовую программу обработки: Создайте или загрузите простую программу ротационной обработки, включающую основные операции, такие как гравировка линии, вырезание узора или обработка эталонной формы вокруг заготовки. Запустите программу с уменьшенной скоростью подачи и меньшей скоростью вращения, чтобы контролировать работу станка. Наблюдайте за согласованием между вращательной осью и осями X, Y и Z, чтобы обеспечить плавное движение и правильное вращение.
- Проверка результатов обработки: После завершения пробной резки тщательно осмотрите готовую деталь на точность и качество. Проверьте, правильно ли соединяются выгравированные узоры по всей окружности, соответствуют ли размеры дизайну и равномерна ли чистота поверхности. Признаками проблем с калибровкой могут быть неравномерная глубина резания, смещение узоров, видимые ступенчатые следы или неправильные углы поворота.
- Выполните точную настройку параметров: на основе результатов испытаний внесите небольшие корректировки в соответствующие параметры. Возможные корректировки включают количество шагов на оборот, смещение высоты центра, положение начала координат заготовки, скорость подачи, скорость вращения шпинделя и настройки траектории движения инструмента. Настраивайте параметры постепенно и повторяйте процесс тестирования до достижения желаемой точности обработки.
Правильно откалиброванная вращательная ось имеет решающее значение для обеспечения надежной и высококачественной обработки на станках с ЧПУ. Благодаря систематической калибровке выравнивания, точности вращения, концентричности и результатов тестовой обработки операторы могут выявлять и исправлять потенциальные ошибки до начала производства. Регулярная калибровка не только повышает точность обработки, но и помогает поддерживать стабильную работу, сокращать расход материала и продлевать срок службы системы вращательной оси. Следуя структурированному процессу калибровки, пользователи могут в полной мере использовать преимущества вращательной обработки и получать стабильные результаты в различных областях применения.
Распространенные проблемы и решения при настройке поворотной оси
Несмотря на то, что фрезерные станки с ЧПУ с поворотной осью обеспечивают большую гибкость и точность обработки, неправильная установка, настройка или калибровка могут привести к различным проблемам в работе. Такие проблемы, как неправильное вращение, неточные размеры, чрезмерная вибрация или нестабильная работа, могут повлиять на качество обработки и производительность. Понимание распространенных проблем настройки поворотной оси и способов их решения помогает операторам быстро выявлять причины, минимизировать время простоя и поддерживать надежную работу станка.
Вращающаяся ось вращается неправильно.
Когда вращающаяся ось не вращается должным образом, проблема обычно вызвана сочетанием электрических, механических или программных неполадок. К распространенным причинам относятся неправильная проводка двигателя, неправильная конфигурация контроллера ЧПУ, неправильное назначение осей или неточные настройки количества шагов на оборот. Эти проблемы могут привести к тому, что вращающаяся ось перестанет двигаться, будет вращаться в неправильном направлении, будет двигаться нестабильно или будет иметь неточные углы поворота. Вот решения:
- Проверка электрических соединений: осмотрите проводку между поворотным двигателем, драйвером двигателя, источником питания и контроллером ЧПУ, чтобы убедиться в правильности и надежности всех соединений. Повторное подключение кабелей в соответствии со схемой подключения производителя и проверка электрической системы часто позволяют решить проблемы, когда вращающаяся ось вообще не вращается.
- Проверка конфигурации вращающейся оси: проверьте настройки контроллера ЧПУ и программного обеспечения, чтобы убедиться, что функция вращающейся оси включена и назначена правильной оси, обычно оси А. Убедитесь, что назначение осей, сигналы управления и параметры связи соответствуют фактической конфигурации оборудования.
- Настройка направления вращения двигателя: Если вращающаяся ось перемещается, но вращается в направлении, противоположном запрограммированной команде, возможно, настройка направления вращения двигателя неверна. Отрегулируйте параметр направления вращения в программном обеспечении ЧПУ или настройках контроллера, чтобы изменить направление вращения двигателя. После внесения изменений выполните простой тест вращения, чтобы убедиться, что ось правильно реагирует на команды.
- Перекалибруйте количество шагов на оборот: Неправильные настройки количества шагов на оборот могут привести к тому, что ось вращения будет вращаться слишком сильно или слишком слабо по сравнению с запрограммированным углом. Пересчитайте требуемое значение, исходя из технических характеристик двигателя, настроек микрошагового режима драйвера и передаточного отношения редуктора. Затем проведите калибровочные тесты, задав определенные углы поворота и регулируя параметр до тех пор, пока фактическое перемещение не будет соответствовать запрограммированному значению.
Неправильные размеры обработки
Неправильные размеры обрабатываемых деталей — распространенная проблема в станках с ЧПУ с вращательной осью, которая может существенно повлиять на точность и качество готовых изделий. Эта проблема обычно возникает из-за несоответствия между запрограммированной траекторией движения инструмента и фактическим перемещением вращательной оси. Для восстановления точности обработки операторам следует определить источник погрешности размеров и внести целенаправленные корректировки в настройки станка, конфигурацию программного обеспечения и механические компоненты.
- Перекалибруйте количество шагов на оборот: если это значение слишком велико или слишком мало, ось вращения будет вращаться больше или меньше заданного угла, что приведет к погрешностям в размерах заготовки. Пересчитайте значение количества шагов на оборот, исходя из характеристик двигателя, настроек микрошагового режима драйвера и передаточного отношения редуктора, затем проведите тесты вращения, чтобы убедиться, что фактическое перемещение соответствует запрограммированному углу.
- Проверка настроек передаточного отношения: подтвердите фактическое передаточное отношение редуктора и убедитесь, что это же значение правильно введено в контроллер ЧПУ или программное обеспечение. Точная настройка передаточного отношения позволяет системе правильно рассчитать необходимое перемещение двигателя и обеспечивает точное позиционирование вращения.
- Проверка размеров заготовки в CAM-программе: Убедитесь, что введенные диаметр, длина, положение центра и ориентация оси вращения заготовки соответствуют фактическим размерам материала. Неправильные значения диаметра особенно часто приводят к тому, что узоры при гравировке или резьбе выглядят растянутыми, сжатыми или смещенными относительно цилиндрической поверхности.
- Правильная настройка системы координат и начала координат: Убедитесь, что начало координат заготовки, центр вращения и смещения осей правильно определены как в программном обеспечении CAM, так и в контроллере ЧПУ. Согласование виртуальной системы координат с физической настройкой помогает станку точно преобразовывать запрограммированные параметры в фактические движения при обработке.
Плохое качество поверхности
Низкое качество поверхности — распространенная проблема при обработке на станках с ЧПУ с вращательной осью, которая может повлиять на внешний вид, точность и общие характеристики готовых деталей. Такие проблемы, как неровные поверхности, видимые следы инструмента, шероховатая текстура, вибрационные картины или непостоянная глубина резания, часто вызваны неправильными параметрами обработки, проблемами с выбором инструмента, чрезмерным биением или неправильными настройками траектории движения инструмента. Для улучшения качества поверхности операторам следует систематически проверять параметры обработки, инструмент и настройки программного обеспечения.
- Оптимизация параметров резания: чрезмерная подача, слишком глубокая обработка или неподходящая скорость вращения шпинделя могут привести к вибрации, следам от инструмента и неровным поверхностям. Настройте параметры обработки в соответствии с типом материала, характеристиками инструмента и требованиями к резанию. Снижение подачи, уменьшение глубины резания или увеличение скорости вращения шпинделя помогут добиться более гладких и стабильных результатов.
- Выберите подходящие режущие инструменты: изношенные, поврежденные или неправильно подобранные по размеру инструменты могут создавать шероховатости, чрезмерное трение или неточные разрезы. Выбирайте инструменты, соответствующие обрабатываемому материалу и желаемому качеству обработки. Для детальной ротационной резьбы или финишной обработки более точные и гладкие результаты могут обеспечить инструменты меньшего диаметра или специализированные инструменты для финишной обработки.
- Уменьшение биения по оси вращения: чрезмерное биение или плохая концентричность могут привести к непостоянной глубине резания при вращении заготовки. Используйте индикатор часового типа для проверки патрона, вала и установленной заготовки на наличие отклонений от оси вращения. Если обнаружено чрезмерное биение, отрегулируйте положение патрона, улучшите выравнивание заготовки, затяните механические соединения или скорректируйте положение задней бабки, чтобы обеспечить плавное вращение материала вокруг истинной осевой линии.
- Улучшите настройки траектории движения инструмента: Неправильные траектории движения инструмента в CAM-системе могут создавать ненужные следы обработки или неровные поверхности, особенно на криволинейных и цилиндрических заготовках. Пересмотрите стратегию ротационной обработки и оптимизируйте такие параметры, как шаг обработки, количество чистовых проходов и направление резания. Использование более плавных траекторий движения инструмента и добавление отдельной операции чистовой обработки может помочь уменьшить видимые следы инструмента и улучшить однородность поверхности.
Перегрев или шум вращающейся оси
Исправно работающая вращающаяся ось должна плавно вращаться с минимальной вибрацией и умеренной рабочей температурой. Чрезмерный нагрев, скрежет, щелчки или ненормальная вибрация могут быть вызваны чрезмерной нагрузкой, неправильной смазкой, некорректными настройками двигателя или механическим износом. Своевременное выявление и устранение этих проблем помогает предотвратить повреждение компонентов и обеспечивает стабильную работу вращательной обработки.
- Снижение чрезмерной нагрузки: Тяжелые заготовки, агрессивные параметры резания, чрезмерная глубина резания или высокие скорости вращения могут привести к работе двигателя и редуктора за пределами их расчетной мощности. Проверьте, соответствуют ли вес заготовки и требования к обработке техническим характеристикам оси вращения. Снижение сил резания, уменьшение скорости подачи, уменьшение глубины резания или выбор более подходящих параметров обработки могут помочь снизить нагрузку и повысить стабильность.
- Проверьте настройки двигателя и драйвера: Неправильные настройки драйвера двигателя могут привести к чрезмерному току, перегреву двигателя и появлению ненужного шума. Убедитесь, что ток драйвера, настройки напряжения и рабочие параметры соответствуют техническим характеристикам двигателя. В системах с шаговыми двигателями неправильные настройки ускорения также могут привести к пропуску шагов или увеличению механической нагрузки. Настройка параметров драйвера и оптимизация настроек ускорения и замедления могут помочь вращательной оси работать более плавно.
- Осмотрите и смажьте механические компоненты: Недостаточная смазка или загрязнение механических компонентов могут увеличить трение и привести к выделению тепла или появлению необычных звуков во время работы. Осмотрите движущиеся части, такие как подшипники, шестерни, валы и направляющие механизмы, на наличие признаков износа или сухости. Нанесите соответствующую смазку в соответствии с рекомендациями производителя и регулярно удаляйте пыль, стружку и мусор для обеспечения плавного движения.
- Проверьте муфты, шестерни и подшипники: ослабленные или поврежденные компоненты трансмиссии могут вызывать посторонние шумы и снижать точность вращения. Проверьте муфту, редуктор, шестерни и подшипники на наличие чрезмерного люфта, износа или повреждений. При необходимости затяните ослабленные соединения и замените изношенные компоненты. Поддержание этих деталей в исправном состоянии помогает минимизировать вибрацию и повышает общую надежность оси вращения.
Вращающаяся ось теряет точность позиционирования
Потеря точности позиционирования вращающейся оси может существенно повлиять на качество обработки, вызывая смещение шаблонов, неправильные углы, несоответствие размеров и снижение повторяемости. Эта проблема возникает, когда фактическое вращательное движение не соответствует запрограммированному положению, часто из-за механического люфта, недостаточного крутящего момента двигателя, неправильных настроек параметров или чрезмерных усилий при обработке. Выявление первопричины и применение целенаправленных корректировок может помочь восстановить точность и надежность вращающейся оси.
- Перекалибруйте параметры вращательной оси: такие параметры, как количество шагов на оборот, передаточное число, ускорение и разрешение оси, напрямую влияют на точность преобразования команд контроллером во вращательное движение. Убедитесь, что все параметры соответствуют фактическим аппаратным характеристикам, и перекалибруйте значение количества шагов на оборот, если ось постоянно вращается больше или меньше запрограммированного угла.
- Проверьте наличие механического люфта: механический люфт в шестернях, муфтах, подшипниках или компонентах привода может привести к нестабильному движению оси вращения, особенно при изменении направления вращения. Осмотрите систему трансмиссии на наличие чрезмерного люфта или ослабления. Затяните ослабленные компоненты, отрегулируйте редуктор, если это возможно, и замените изношенные детали при необходимости. Уменьшение люфта повышает повторяемость и помогает поддерживать точное позиционирование.
- Проверьте муфты и монтажные соединения: ослабленные муфты или ненадежное крепление могут привести к тому, что движение двигателя не будет точно передаваться на вращающийся вал. Проверьте все соединения между двигателем, редуктором, валом и патроном, чтобы убедиться в их надежном креплении. Осмотрите монтажные кронштейны и крепежные элементы на предмет смещения или вибрации во время работы и при необходимости затяните или выровняйте компоненты.
- Оптимизируйте настройки ускорения и движения: агрессивные настройки ускорения и замедления могут привести к потере синхронизации двигателя, особенно при работе с тяжелыми заготовками или на высоких скоростях. Отрегулируйте значения ускорения для более плавного запуска и остановки. Сбалансированный профиль движения снижает механические удары, повышает стабильность двигателя и помогает вращающейся оси поддерживать точное положение на протяжении всего процесса обработки.
Распространенные проблемы с настройкой вращающейся оси обычно можно решить путем тщательной проверки механической системы, электрических соединений, настроек программного обеспечения ЧПУ и параметров обработки. Независимо от того, идет ли речь об исправлении ошибок вращения, улучшении качества поверхности или восстановлении точности позиционирования, структурированный подход к поиску и устранению неисправностей помогает предотвратить простои и улучшить результаты обработки. Регулярная калибровка, надлежащее техническое обслуживание и оптимизированные методы работы не только решают существующие проблемы, но и помогают поддерживать долгосрочную точность, эффективность и надежность фрезерного станка с ЧПУ и вращающейся осью.
Рекомендации по обеспечению точности вращения оси
Поддержание точности вращающейся оси обеспечивает стабильное качество обработки, повторяемость и долгосрочную производительность фрезерного станка с ЧПУ. Даже правильно установленная и откалиброванная вращающаяся ось может постепенно терять точность из-за механического износа, вибрации, скопления пыли, обновлений программного обеспечения или изменений условий эксплуатации. Соблюдая надлежащие правила технического обслуживания, регулярно проверяя калибровку, оптимизируя параметры обработки и поддерживая механические и программные системы в исправном состоянии, операторы могут предотвратить потерю точности и продлить срок службы вращающейся оси. Эффективное техническое обслуживание не только повышает надежность обработки, но и помогает сократить время простоя и поддерживать стабильное качество продукции.
Выполняйте регулярные проверки калибровки
Хотя ось вращения может быть правильно откалибрована во время первоначальной настройки, такие факторы, как механический износ, вибрация, замена компонентов или изменения условий установки станка, могут постепенно влиять на точность позиционирования. Периодическая проверка помогает выявлять небольшие отклонения на ранней стадии и гарантирует, что ось вращения будет продолжать обеспечивать точные и стабильные результаты обработки.
- Периодически проверяйте точность вращения: регулярно проверяйте фактическое перемещение оси вращения на соответствие запрограммированным командам, чтобы убедиться в точности вращения системы. Протестируйте распространенные движения, такие как вращение на 90°, 180° и 360°, и сравните фактический угол с инструкциями контроллера. Кроме того, проверьте такие параметры, как биение, концентричность и выравнивание центров, чтобы убедиться, что заготовка продолжает вращаться вокруг правильной оси. Если обнаружены ошибки измерения или несоответствия в обработке, выполните повторную калибровку соответствующих настроек, таких как количество шагов на оборот, смещения осей или параметры выравнивания.
- Повторная калибровка после перемещения или капитального ремонта: После перемещения фрезерного станка с ЧПУ или после проведения капитального ремонта всегда следует проводить повторную калибровку вращательной оси. Перемещение станка может изменить положение вращательной оси, выравнивание креплений или высоту центра, а замена таких компонентов, как двигатели, муфты, подшипники или редукторы, может повлиять на точность перемещения. После этих изменений необходимо повторно проверить механическое выравнивание, высоту центра, точность вращения и параметры программного обеспечения, чтобы восстановить исходное состояние калибровки. Выполнение полного процесса калибровки после существенных изменений помогает предотвратить ошибки обработки и обеспечивает надежную работу вращательной оси.
Обслуживание механических компонентов
Непрерывное вращение и силы резания создают нагрузку на такие компоненты, как подшипники, винты, муфты, шестерни и валы, которые со временем могут постепенно ослабевать или изнашиваться. Регулярная очистка, смазка и осмотр помогают предотвратить механические поломки, минимизировать вибрацию и поддерживать точность операций роторной обработки.
- Смазывайте движущиеся части: правильная смазка снижает трение между движущимися компонентами и помогает предотвратить преждевременный износ. Регулярно наносите подходящие смазочные материалы на механические детали, такие как подшипники, направляющие поверхности, валы и компоненты трансмиссии, в соответствии с рекомендациями производителя. Избегайте использования чрезмерного количества смазки, так как она может притягивать пыль и продукты механической обработки, что может повлиять на работу компонентов. Поддержание надлежащей смазки обеспечивает более плавное вращение, снижает уровень шума при работе и продлевает срок службы механических деталей.
- Проверка винтов, муфт и шестерен: Регулярно проверяйте винты, крепежные болты, муфты, шестерни и другие компоненты трансмиссии на предмет ослабления, износа или повреждений. Вибрация во время обработки может постепенно ослаблять крепежные элементы или создавать механический люфт, что может снизить точность позиционирования при вращении. Убедитесь, что муфты надежно соединены и что шестерни или компоненты привода работают плавно без чрезмерного люфта. Своевременное затягивание ослабленных соединений и замена изношенных деталей помогают поддерживать стабильное движение и точное позиционирование при вращении.
- Удаление пыли и мусора: Пыль, стружка и мусор, образующиеся в процессе обработки на станках с ЧПУ, могут скапливаться вокруг вращающейся оси и мешать механической работе. Регулярно очищайте открытые компоненты, такие как патрон, вал, шестерни и места крепления, чтобы предотвратить загрязнение и увеличение трения. Особое внимание следует уделить удалению мусора с движущихся соединений и контактных поверхностей, поскольку его скопление может повлиять на выравнивание и вызвать неравномерное вращение. Поддержание чистоты вращающейся оси помогает сохранить точность и повышает общую надежность системы ЧПУ.
Оптимизация параметров обработки
Неправильные условия резания могут привести к чрезмерной вибрации, увеличению механических нагрузок, деформации инструмента и негативно повлиять на точность позиционирования вращающейся оси. Выбирая соответствующие скорости резания, подачи, силы резания и варианты инструмента, операторы могут добиться более плавной работы, продлить срок службы деталей и получить более стабильные результаты обработки.
- Выберите подходящие скорости и подачи резания: параметры резания следует корректировать в зависимости от материала заготовки, типа инструмента, диаметра инструмента и выполняемой операции обработки. Чрезмерно высокие скорости подачи могут вызвать вибрацию, плохое качество поверхности или перегрузку двигателя, в то время как слишком низкие скорости подачи могут увеличить нагрев при резании и снизить эффективность. Тестирование и корректировка параметров на основе фактических результатов обработки помогают достичь баланса между производительностью, точностью и качеством поверхности.
- Избегайте чрезмерных усилий резания: чрезмерные усилия резания могут создавать дополнительную нагрузку на двигатель вращающейся оси, редуктор, патрон и опорные компоненты, что потенциально может привести к вибрации, потере шагов или снижению точности позиционирования. Избегайте слишком глубоких проходов резания или агрессивных стратегий обработки, особенно при обработке тяжелых или несбалансированных заготовок. Использование нескольких более легких проходов, оптимизация траекторий движения инструмента и поддержание надлежащей опоры заготовки могут снизить механическую нагрузку и повысить стабильность обработки.
- Используйте подходящие инструменты для ротационной обработки: выбор инструментов должен зависеть от материала заготовки, требуемой чистоты поверхности и выполняемой операции. Острые, высококачественные инструменты снижают сопротивление резанию и вибрацию, а специализированные инструменты для гравировки, резьбы или чистовой обработки цилиндрических поверхностей могут повысить точность. Правильный выбор инструмента также помогает снизить износ как режущего инструмента, так и компонентов вращающейся оси.
Регулярно обновляйте настройки программного обеспечения.
Контроллер ЧПУ, программное обеспечение CAM и файлы конфигурации работают вместе, определяя, как вращательная ось интерпретирует команды перемещения и генерирует траектории движения инструмента. Неправильные, устаревшие или потерянные настройки могут привести к ошибкам позиционирования, несовместимому G-коду и сбоям в обработке. Регулярное управление конфигурациями программного обеспечения помогает сохранить точность калибровки, улучшить совместимость и сократить время настройки при устранении неполадок или восстановлении настроек станка.
- Резервное копирование конфигурационных файлов: Регулярно создавайте резервные копии параметров контроллера ЧПУ, настроек осей, значений калибровки и конфигурационных файлов станка, чтобы предотвратить потерю данных в результате обновлений программного обеспечения, сбоев оборудования или случайных изменений. Важные настройки, такие как количество шагов на оборот, параметры двигателя, смещения осей и конфигурации вращающихся осей, следует сохранять в надежном месте. Хранение резервных файлов позволяет операторам быстро восстанавливать правильные настройки станка и избегать повторения длительных процедур калибровки.
- При необходимости обновляйте программное обеспечение ЧПУ: регулярно обновляйте программное обеспечение и микропрограмму управления ЧПУ, когда появляются улучшения, исправления ошибок или улучшения совместимости. Обновления программного обеспечения могут улучшить управление движением, стабильность связи и общую производительность станка. Однако перед применением любого обновления проверьте изменения и создайте резервную копию существующих конфигураций, чтобы предотвратить проблемы совместимости или неожиданные изменения параметров. После обновления убедитесь, что все настройки вращающихся осей остаются правильными, и при необходимости выполните тестовые перемещения.
- Поддерживайте корректность постпроцессоров CAM: убедитесь, что выбранный постпроцессор соответствует контроллеру фрезерного станка с ЧПУ и конфигурации вращающихся осей. Неправильный или устаревший постпроцессор может генерировать некорректные команды для оси A, некорректные перемещения координат или ошибки обработки. Регулярно проверяйте настройки постпроцессора после изменений программного обеспечения, обновления контроллера или модификации станка, чтобы обеспечить точную обработку вращающихся деталей.
Для поддержания точности вращающейся оси в течение длительного времени требуется постоянное внимание и надлежащее техническое обслуживание. Регулярная калибровка, механические проверки, оптимизация условий обработки и обновление настроек программного обеспечения — все это способствует стабильной и точной работе вращающегося станка. Внедрение этих передовых методов позволяет операторам минимизировать ошибки, предотвращать неожиданные поломки и гарантировать, что вращающаяся ось будет и дальше обеспечивать надежные результаты в сложных задачах обработки на станках с ЧПУ. Регулярное техническое обслуживание в конечном итоге повышает производительность, продлевает срок службы оборудования и максимизирует ценность фрезерного станка с ЧПУ и вращающейся осью.
Суммировать
Настройка и калибровка фрезерного станка с ЧПУ с поворотной осью требуют тщательного внимания к механической установке, настройке программного обеспечения и проверке точности. Тщательно выровняв поворотную ось, настроив параметры ЧПУ, проверив точность вращения и оптимизировав условия обработки, операторы могут обеспечить бесперебойную работу и точные результаты. Регулярные проверки калибровки, осмотр компонентов и обновления программного обеспечения помогают предотвратить распространенные проблемы, такие как неправильное вращение, погрешности размеров, вибрация и низкое качество поверхности. Правильно установленная и обслуживаемая поворотная ось повышает универсальность и эффективность фрезерного станка с ЧПУ, обеспечивая точную обработку сложных цилиндрических, изогнутых и многомерных заготовок, а также улучшая долгосрочную надежность и производительность. Продолжайте читать « Как выбрать правильную поворотную ось для моего фрезерного станка с ЧПУ? », чтобы выбрать подходящий вариант для вашего рабочего процесса.
AccTek CNC — профессиональный производитель станков с ЧПУ, специализирующийся на предоставлении высококачественных и надежных решений для обработки материалов клиентам в различных отраслях промышленности. Благодаря широкому ассортименту моделей станков с ЧПУ, включая индивидуальные конфигурации для удовлетворения конкретных требований, AccTek CNC помогает пользователям достигать эффективной и точной обработки. Компания уделяет особое внимание передовым технологиям производства, строгому контролю качества и всесторонней поддержке клиентов, предлагая профессиональные консультации от выбора и настройки станков до установки и послепродажного обслуживания. Будь то деревообработка, реклама, производство или сложные задачи обработки на станках с ЧПУ, AccTek CNC предоставляет надежное оборудование и индивидуальные решения, помогающие клиентам повысить производительность и добиться долгосрочного успеха в работе.