
- 12–17 минут чтения
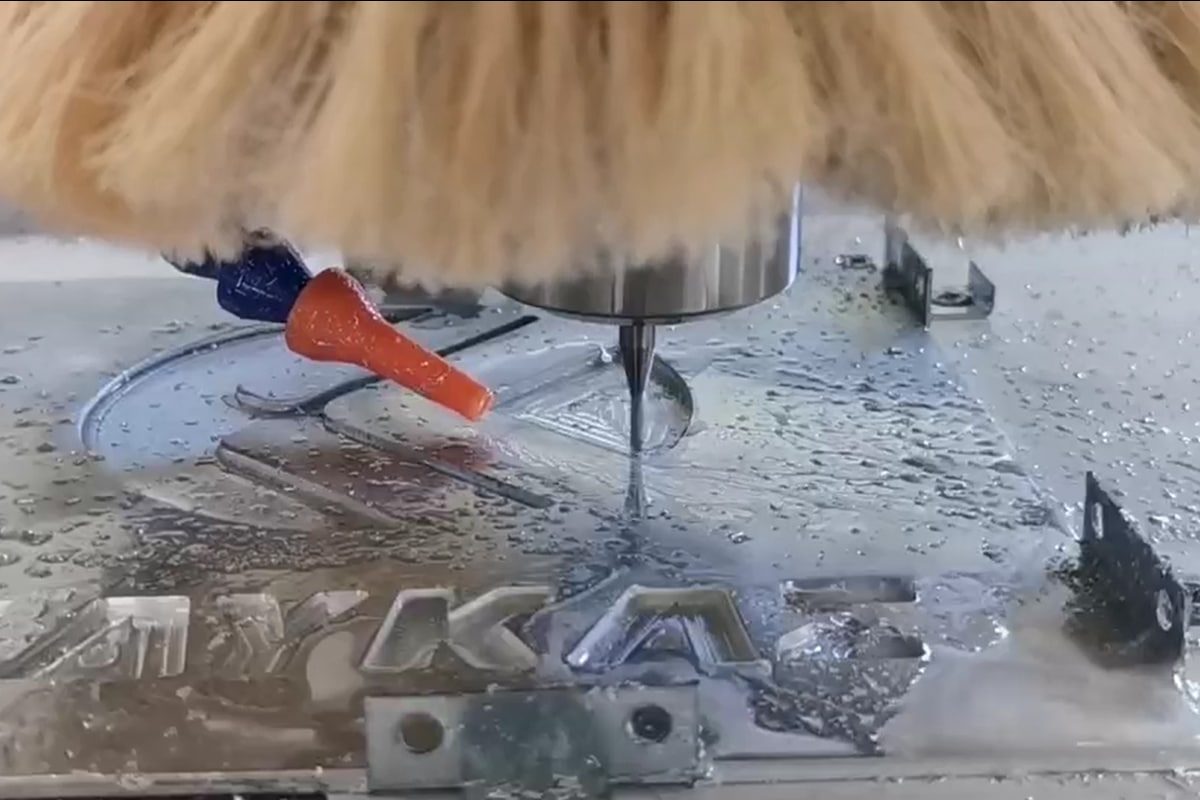
При обработке металла на станке с ЧПУ одним из наиболее важных и часто упускаемых из виду факторов является способ крепления заготовки к столу. В отличие от дерева или пластика, металл гораздо плотнее и создает значительно большие силы резания, поэтому он более склонен к смещению, если его неправильно закрепить. Поэтому, прежде чем начать гравировку или резку на станке с ЧПУ, необходимо выбрать правильный способ зажима для вашей металлической заготовки.
Существует несколько способов фиксации металлических заготовок на столе фрезерного станка с ЧПУ, каждый из которых имеет свои преимущества в зависимости от типа материала, формы и сложности задачи. От механических зажимов и вакуумных столов до специальных приспособлений и магнитных зажимов — понимание доступных вариантов поможет вам добиться большей точности и общей эффективности работы станка. В этой статье мы рассмотрим наиболее эффективные методы, дадим рекомендации по настройке и расскажем, как избежать распространенных ошибок в процессе фиксации.
Что следует учитывать перед закреплением металлических заготовок
Прежде чем выбрать способ крепления металлической заготовки к столу фрезерного станка с ЧПУ, важно оценить несколько ключевых факторов, влияющих как на прочность крепления, так и на качество обработки. Правильное планирование на этом этапе помогает предотвратить смещение, вибрацию или столкновение инструментов во время работы.
- Тип и толщина материала: Различные металлы имеют разную плотность и сопротивление резанию. Более толстые и твердые материалы, как правило, требуют большей силы зажима или более жесткой фиксации, чтобы выдерживать давление при резке. Легкие металлы, такие как алюминий, могут обеспечить более гибкие варианты крепления, в то время как более твердые материалы требуют прочных, виброустойчивых конструкций.
- Размер и форма заготовки: Размеры и геометрия заготовки влияют на то, какие методы крепления будут приемлемы. Плоские, квадратные детали проще закрепить с помощью зажимов или вакуумных систем, в то время как для деталей неправильной формы или небольших деталей могут потребоваться специальные приспособления, шаблоны или клеевые решения для обеспечения стабильности во время резки.
- Тип стола фрезерного станка: Конфигурация стола вашего фрезерного станка с ЧПУ повлияет на доступные методы зажима. Столы с Т-образными пазами универсальны для систем зажима, в то время как вакуумные столы лучше всего подходят для плоских, больших заготовок. Для некоторых работ может потребоваться модификация стола или добавление инструментальных пластин для лучшей совместимости.
- Силы резания и траектории движения инструмента: Агрессивные траектории движения инструмента или глубокие резы создают большие боковые и вертикальные силы, которые могут сместить плохо закрепленные заготовки. Крайне важно учитывать направление и величину этих сил при выборе метода крепления, особенно при тяжелых резах или многопроходных операциях.
- Охлаждение и выделение тепла: Металлообработка часто сопровождается значительным накоплением тепла. Использование охлаждающих жидкостей, систем распыления или обдува воздухом может повлиять на прочность клеевого соединения и вызвать термическое расширение. Ваш метод крепления должен учитывать эти условия, особенно при использовании ленты, клея или материалов, склонных к термической деформации.
Тщательно изучив эти факторы заранее, вы сможете выбрать наиболее эффективный и безопасный метод для вашей конкретной задачи по обработке металла. Такая подготовка помогает обеспечить стабильность заготовки под нагрузкой, защищает режущие инструменты и способствует получению стабильно высоких результатов на протяжении всей работы.
Распространенные методы крепления металлических заготовок на столе фрезерного станка с ЧПУ.
Поскольку металлы тяжелее и тверже таких материалов, как дерево или пластик, для них требуются более прочные и надежные крепления, способные выдерживать возникающие силы резания. Наилучший подход зависит от таких факторов, как тип материала, форма, размер и силы резания. Ниже приведены наиболее распространенные методы надежной фиксации металла во время обработки:
Механический зажим
Механическое зажимание — один из самых надежных и универсальных способов фиксации металлических заготовок на фрезерном станке с ЧПУ. Т-образные зажимы, ступенчатые зажимы и зажимы с ножным креплением обычно используются на фрезерных станках с ЧПУ с пазами или зажимными пластинами. Они обеспечивают сильное давление вниз и превосходную удерживающую силу, надежно фиксируя материал во время обработки.
Этот метод особенно хорошо подходит для плотных или тяжелых металлов, таких как сталь, алюминий или латунь, где необходима сильная удерживающая сила для противодействия вибрациям при резке и боковым смещениям. Для такого типа зажима идеально подходят столы с Т-образными пазами или зажимные пластины с резьбовыми отверстиями, поскольку они позволяют гибко позиционировать зажим для работы с заготовками различных размеров и форм.
Механическое зажимание идеально подходит для работ, требующих агрессивной резки, глубоких проходов или высоких скоростей вращения шпинделя. Прочность, надежность и простота делают его оптимальным решением как для разовых задач, так и для серийного производства. Однако оно может быть менее подходящим для мелких или деликатных деталей, где давление зажима может деформировать материал или где доступ ограничен.
Вакуумный прижим
Вакуумное зажимание особенно хорошо подходит для удержания плоских и больших металлических листов, таких как алюминий или латунь. Оно обеспечивает равномерное усилие зажима по всей поверхности, что помогает поддерживать плоскость детали и минимизировать деформации. Это делает его идеальным для обработки листового металла, где материал должен оставаться ровным и свободным от препятствий для точной фрезеровки, гравировки или резки.
Одним из ограничений вакуумного зажима является его чувствительность к утечке воздуха, которая становится более выраженной при работе с толстыми, тяжелыми или неровными металлическими поверхностями. Заусенцы, вмятины или деформации могут нарушить вакуумное уплотнение, снижая удерживающую способность и увеличивая риск смещения. Для поддержания производительности необходимо использовать чистую, гладкую поверхность и применять уплотнительные прокладки или подложки, чтобы минимизировать пути утечки.
Хотя вакуумное зажимание обеспечивает равномерное и эффективное удержание для легких и средних нагрузок, его общая прочность зажима ниже, чем у механических методов. Оно может не выдерживать агрессивной резки или высоких сил резания, особенно при работе с более плотными металлами. В результате вакуумное зажимание лучше всего использовать для легких чистовых операций, гравировки или механической обработки, где силы преимущественно вертикальные, а не боковые.
Двусторонняя клейкая лента и клейкие материалы
Высокопрочная двухсторонняя клейкая лента — практичное решение для фиксации небольших, тонких или легких металлических заготовок во время несложных операций на станках с ЧПУ. Она обеспечивает быструю и простую установку без необходимости использования зажимов, предоставляя полный доступ к верхней поверхности. Однако ее удерживающая способность ограничена, и она лучше всего подходит для неинтенсивной обработки, где силы резания минимальны.
Популярный вариант — метод с использованием клея CA и малярной ленты, который сочетает в себе прочность и чистоту удаления. Лента наносится как на стол станка с ЧПУ, так и на нижнюю сторону заготовки, а между заклеенными поверхностями наносится несколько капель суперклея. Это создает прочное временное соединение, избегая прямого контакта клея с металлом, что делает этот метод идеальным для точной обработки мелких деталей без повреждения материала.
Одним из главных недостатков использования клеевых материалов является их чувствительность к теплу. Длительная резка или высокие скорости вращения шпинделя могут привести к размягчению ленты, что потенциально может вызвать проскальзывание или смещение заготовки. Кроме того, некоторые ленты или клеи могут оставлять липкие следы, требующие трудоемкой очистки и создающие риск загрязнения станка или будущих заготовок.
Крепежные плиты и нестандартные шаблоны
Приспособительные пластины представляют собой прецизионно обработанные пластины с сеткой предварительно нарезанных резьбовых отверстий, местами для штифтов и встроенными упорами, которые обеспечивают точное и повторяемое позиционирование металлических заготовок. Эти элементы помогают точно и надежно выравнивать детали, сокращая время настройки и повышая стабильность.
Для обработки заготовок неправильной формы или небольших размеров можно изготовить специальные приспособления, обеспечивающие необходимую поддержку и устойчивость. Эти методы особенно полезны для серийного производства или сложных геометрических форм, где стандартное зажимание нецелесообразно.
Многие системы зажимных пластин поддерживают модульную конструкцию, позволяя пользователям перенастраивать штифты, зажимы и упоры по мере необходимости для различных деталей или требований к работе. Такая гибкость позволяет легко адаптироваться к различным размерам и формам заготовок без необходимости изготовления нового приспособления для каждого проекта.
Магнитные патроны
Магнитные патроны — эффективное решение для фиксации заготовок из ферромагнитных металлов, таких как углеродистая сталь, инструментальная сталь и чугун. В них используются постоянные магниты или электромагниты для создания сильного, равномерного удерживающего усилия по всей поверхности заготовки. Этот метод обеспечивает быструю настройку и полный доступ к верхней поверхности, что делает его особенно полезным для чистовой обработки.
Для эффективной работы магнитных патронов заготовка должна иметь плоскую, чистую поверхность с достаточной площадью контакта. Зазоры, неровности поверхности или деформация могут значительно снизить прочность крепления и поставить под угрозу стабильность во время обработки. Оптимальные результаты достигаются, когда вся нижняя поверхность металлической детали находится в непосредственном контакте с магнитной пластиной, обеспечивая надежный и равномерный захват.
Одним из главных недостатков магнитных патронов является их неэффективность для немагнитных материалов, включая алюминий, латунь, медь и большинство нержавеющих сталей. Эти металлы не реагируют на магнитные поля, что делает этот метод непригодным для широкого спектра применений в металлообработке на станках с ЧПУ. Кроме того, при резке с высоким усилием могут потребоваться дополнительные предохранительные упоры.
Тиски и кромочные зажимы
Слесарные тиски — это точный и мощный инструмент для фиксации заготовок, который можно устанавливать непосредственно на столы фрезерных станков с ЧПУ или на зажимные пластины. Эти тиски надежно зажимают металлическую заготовку между закаленными губками, обеспечивая превосходную устойчивость для деталей в форме блоков или мелких и средних металлических деталей. Они особенно полезны для задач, требующих высокой жесткости и точного выравнивания, таких как сверление, обработка пазов или профилирование.
В ситуациях, когда традиционные тиски могут препятствовать работе режущего инструмента, низкопрофильные кромочные зажимы являются ценной альтернативой. Эти зажимы фиксируют деталь сбоку, оставляя верхнюю поверхность открытой для обработки. Их компактная конструкция делает их идеальными для использования в стесненных условиях или при обработке больших плоских деталей, требующих полного доступа к поверхности без помех со стороны зажимов.
Как тиски, так и зажимные приспособления обеспечивают сильное боковое и направленное вниз давление, что помогает предотвратить вибрацию, перемещение или подъем заготовки во время обработки. Однако необходимо соблюдать осторожность, чтобы правильно выровнять заготовку и избежать помех на пути движения инструмента.
Каждый метод крепления имеет свои преимущества и ограничения, и выбор подходящего зависит от конкретной задачи обработки. Ключевым моментом является соответствие метода крепления типу металла, геометрии детали и ожидаемым силам резания, чтобы обеспечить как качество, так и безопасность в процессе обработки на станке с ЧПУ.
Выберите правильный способ надежной фиксации металлических заготовок.
Выбор правильного метода крепления помогает обеспечить стабильность, точность и безопасность во время работы с металлообрабатывающими станками с ЧПУ. Для разных типов металлических заготовок требуются индивидуальные стратегии фиксации. Ниже приведено руководство, которое поможет вам подобрать оптимальный метод крепления для вашей конкретной задачи:
Плоские и тонкие металлические листы
Для больших плоских листов алюминия или латуни, особенно используемых в производстве вывесок или корпусов, вакуумная фиксация является идеальным решением. Она обеспечивает равномерное всасывание по всей поверхности, удерживая лист в стабильном положении во время высокоскоростной резки или гравировки и предотвращая появление следов от зажима. Этот метод особенно хорошо работает на металлообрабатывающем станке с ЧПУ и вакуумным столом и лучше всего подходит для гравировки или легкой резки. Следует отметить, что если ожидаются большие боковые нагрузки, следует избегать его использования.
Мелкие или деликатные заготовки
При работе с мелкими или прецизионными деталями на станке с ЧПУ для обработки металла эффективно использовать двустороннюю клейкую ленту или метод с использованием клея CA и малярной ленты. Они обеспечивают надежную фиксацию, не повреждая деталь, и позволяют получить полный доступ к поверхности. Эти варианты обеспечивают достаточную фиксацию для операций с малым усилием, таких как маркировка, неглубокое фрезерование или сверление, не повреждая заготовку и не препятствуя траектории движения инструмента.
Тяжелые или толстые металлические блоки
Для плотных материалов, таких как сталь или толстые алюминиевые блоки, наиболее надежным методом является механическое зажимание, например, с помощью ступенчатых зажимов, Т-образных зажимов или тисков. Они обеспечивают сильное давление вниз и выдерживают высокие силы резания. Это гарантирует равномерное зажимание, предотвращая деформацию и повреждение поверхности при использовании мощного металлообрабатывающего станка с ЧПУ, создающего значительные силы резания. Правильное размещение и крутящий момент обеспечивают жесткость заготовки на протяжении всего процесса.
Детали неправильной или нестандартной формы
Если ваша заготовка имеет необычную форму или не имеет плоских поверхностей, рекомендуется использовать специальные приспособления и зажимные пластины. В этих решениях используются штифты, предварительно нарезанные резьбовые отверстия и упоры для точной и повторяемой фиксации деталей нестандартной формы. Для задач обработки металла на станках с ЧПУ, связанных с повторяющимися операциями, где важна точность выравнивания, или для серийного производства, этот метод повышает как стабильность, так и эффективность рабочего процесса.
Ферромагнитные металлы с гладкими плоскими поверхностями
При обработке плоских стальных деталей магнитные патроны предлагают чистое и эффективное решение. Магнитный патрон обеспечивает быструю настройку и надежное крепление без использования физических зажимов, что делает его отличным вариантом для торцевой или чистовой обработки на металлообрабатывающем станке с ЧПУ. Однако этот метод не подходит для немагнитных металлов, таких как алюминий или медь.
Потребности в комплексной обработке поверхностей
Если для обработки требуется создание углублений, торцевая обработка или шлифовка без помех со стороны зажимных приспособлений, идеально подойдут зажимные устройства с ножным креплением или низкопрофильные кромочные зажимы. Эти методы фиксируют заготовку сбоку, оставляя верхнюю часть полностью доступной для инструмента. Это особенно полезно на металлообрабатывающих станках с ЧПУ, предназначенных для обработки сложных поверхностей или 3D-контурирования. Следите за тем, чтобы деталь не отрывалась от поверхности и не смещалась в стороны во время высокоскоростной резки.
При выборе метода крепления всегда отдавайте приоритет безопасности, свободному зазору для инструмента и устойчивости заготовки. В некоторых случаях комбинация методов (например, вакуумная фиксация плюс упоры на кромке) может дать наилучшие результаты. Правильное крепление не только защищает ваш станок и инструменты, но и гарантирует, что каждая деталь будет соответствовать вашим ожиданиям по качеству.
Рекомендации по надежному креплению металлических деталей на столах фрезерных станков с ЧПУ.
Независимо от используемого метода зажима, следование ряду передовых методов может значительно повысить качество обработки при использовании металлообрабатывающего станка с ЧПУ. Ниже приведены наиболее важные рекомендации, которым следует следовать:
- Правильная подготовка поверхности: Перед закреплением металла убедитесь, что как рабочий стол фрезерного станка, так и нижняя сторона заготовки чистые, ровные и свободны от заусенцев и мусора. Даже небольшие сколы или неровности могут повлиять на то, насколько хорошо материал будет зафиксирован, что приведет к неравномерному прижимному усилию и возможной вибрации во время резки.
- Используйте правильный метод крепления для конкретной задачи: подберите способ крепления в соответствии с типом материала, размером и выполняемой обработкой. Например, используйте механические зажимы или тиски для тяжелых стальных блоков, вакуумные столы для плоских алюминиевых листов и специальные приспособления для деталей неправильной формы. Использование неправильного метода может привести к низкому качеству деталей или созданию небезопасных условий.
- Избегайте помех траектории движения инструмента: всегда планируйте траекторию движения инструмента таким образом, чтобы избежать контакта с зажимами, винтами или компонентами зажимного приспособления. При необходимости используйте низкопрофильные зажимы и проведите пробный запуск перед началом работы. Это поможет предотвратить дорогостоящие столкновения шпинделя и зажимного устройства заготовки.
- Обеспечьте равномерное и надежное давление зажима: Прикладывайте сбалансированное давление зажима к заготовке, чтобы избежать деформации, особенно при работе с тонкими металлами. Неравномерное давление может привести к изгибу или смещению материала во время резки, что повлечет за собой неточности размеров и плохое качество поверхности.
- Контроль и подтяжка при необходимости: Во время длительных или многопроходных операций периодически проверяйте затяжку зажимов или вакуумного уплотнения. Металл может расширяться из-за нагрева, а вибрации могут ослабить крепежные элементы. Для достижения стабильных результатов может потребоваться подтяжка или регулировка в середине процесса.
- Используйте защитную доску, когда это уместно: при использовании ленты, клея или вакуумных методов защитная доска может улучшить контакт с поверхностью, защитить стол и помочь поддерживать вакуумное всасывание. Она также предотвращает повреждение самого стола при сквозных пропилах.
- Приоритет — безопасность и видимость: четко маркируйте или отмечайте зажимы и приспособления, особенно во время ручной смены инструмента или измерения. Поддерживайте чистоту рабочего места и всегда дважды проверяйте крепление перед запуском фрезерного станка по металлу с ЧПУ, чтобы предотвратить несчастные случаи или повреждение материала.
Следование этим передовым методам не только улучшает результаты обработки, но и продлевает срок службы ваших инструментов и оборудования. Тщательно закрепленная заготовка — основа любой успешной работы на станке с ЧПУ, особенно при работе с такими сложными материалами, как металл.
Устранение распространенных проблем с зажимными приспособлениями заготовок
Даже при тщательной подготовке могут возникнуть проблемы с креплением металлических заготовок на столе фрезерного станка с ЧПУ. Понимание причин распространенных проблем с фиксацией заготовок и знание способов их решения помогут вам поддерживать стабильное качество обработки и избегать дорогостоящих ошибок. Ниже перечислены наиболее распространенные проблемы и способы их устранения.
Смещение заготовки во время резки
Если заготовка смещается во время обработки, это обычно происходит из-за недостаточной силы зажима, неправильного способа крепления или силы резания, превышающей силу захвата. Это часто случается, когда легкие или гладкие металлы, такие как алюминий, удерживаются лентой или слабыми зажимами во время интенсивных операций резки. Вот решение:
- Перейдите на более надежные методы зажима, такие как Т-образные зажимы или слесарные тиски.
- Увеличьте количество зажимов или используйте боковые упоры для сопротивления боковым нагрузкам.
- Чтобы уменьшить давление резания, уменьшите скорость подачи или глубину резания.
- Перед началом работы еще раз проверьте и затяните все зажимы.
Подъем или изгиб заготовки
Неравномерное давление при зажиме или неровности поверхности могут привести к подъему или выгибанию металла во время обработки. Это особенно часто встречается с тонкими листами или когда стол или материал не имеют ровной поверхности. Вот решение:
- Проверьте и отрегулируйте положение зажима для обеспечения равномерного давления.
- Убедитесь, что заготовка и поверхность стола чистые и ровные.
- Для равномерного приложения давления вниз используйте дополнительные зажимы.
- Для лучшей устойчивости подложите под тонкие листы листовой стали.
Вибрация или дребезжание во время резки
Вибрация или дребезжание часто возникают из-за неплотного зажима, недостаточной поддержки материала или чрезмерных боковых усилий инструмента. Вот решение:
- Затяните все зажимы и убедитесь в надежности крепления.
- Используйте виброгасящие прокладки между зажимами и заготовкой.
- Уменьшите скорость вращения шпинделя или пошагово сократите глубину резания.
- При необходимости перейдите к более жесткому приспособлению, например, к машинным тискам для мелких деталей.
Столкновение зажима или приспособления с инструментом
Столкновения при обработке траектории инструмента происходят, когда зажимы или приспособления расположены слишком близко к зоне резания или когда траектория инструмента не была должным образом смоделирована. Вот решение:
- Используйте низкопрофильные зажимы и располагайте их вне траектории движения инструмента.
- Смоделируйте траекторию движения инструмента в вашей CAM-системе, чтобы проверить наличие помех.
- Для проверки зазора выполните пробный запуск с поднятым шпинделем.
- При необходимости отрегулируйте приспособление или траекторию движения инструмента.
Неисправность вакуумного уплотнения
Если при использовании вакуумного прижимного устройства заготовка теряет сцепление, это часто происходит из-за заусенцев, неровностей поверхности или утечек в вакуумной системе. Вот решение:
- Тщательно очистите стол фрезерного станка с ЧПУ и нижнюю часть заготовки.
- Для улучшения контакта с поверхностью используйте уплотнительный материал или подложку.
- Проверьте вакуумные шланги, фитинги или клапаны на наличие утечек.
- Избегайте разрезания вакуумных зон, обеспечивающих герметичность.
Отслоение клея/ленты или остатки клея
При использовании двусторонней клейкой ленты или клея отклеивание может произойти, если тепло размягчит клей или если используется неподходящий тип ленты. Это может привести к скольжению или оставлению следов на металлической поверхности. Вот решение:
- Для прочного, но легко снимаемого соединения используйте цианоакрилатный клей вместе с малярным скотчем.
- Контролируйте нагрев, регулируя скорость вращения шпинделя и скорость подачи.
- Перед началом работы проверьте совместимость ленты или клея с обрезками материала.
- После обработки удалите остатки клея растворителем.
Несоответствие в креплении деталей при повторных работах.
При серийном производстве несоответствия возникают, когда отсутствует фиксированная система позиционирования. Ручная центровка может привести к отклонениям в размерах деталей, особенно если давление или положение зажима меняются каждый раз. Вот решение:
- Для обеспечения повторяемости позиционирования используйте крепежные пластины с дюбелями и упорами.
- Разработка нестандартных приспособлений для деталей неправильной формы.
- Для обеспечения единообразия настроек отметьте на столе места расположения светильников.
- В ходе длительных производственных циклов периодически проверяйте соосность приспособлений.
Выявив первопричину и применив эти целенаправленные решения, вы сможете поддерживать оптимальную стабильность заготовки и максимально эффективно использовать возможности вашего металлообрабатывающего станка с ЧПУ.
Суммировать
Крепление металлической заготовки к столу фрезерного станка с ЧПУ — это не просто удержание её на месте, а обеспечение безопасности, точности и стабильности на протяжении всего процесса обработки. Выбирая подходящий метод крепления в зависимости от материала, формы и требований к резке, а также следуя передовым методам настройки и устранения неполадок, вы можете значительно улучшить качество своей работы и защитить своё оборудование. Стабильная и надёжно закреплённая заготовка — это основа любой успешной работы по фрезерованию металла на станке с ЧПУ. Продолжайте читать « Какие металлы могут резать фрезерные станки с ЧПУ? », чтобы выбрать подходящий материал для вашего проекта по обработке металла.
Если вы ищете надежное решение для обработки металла, AccTek CNC — это проверенный выбор. Будучи профессиональным производителем фрезерных станков с ЧПУ из Китая, AccTek специализируется на производстве высококачественных металлообрабатывающих станков с ЧПУ, разработанных для точности, долговечности и эффективности. В дополнение к надежному оборудованию, мы предлагаем всестороннюю техническую поддержку, включая предпродажные консультации, рекомендации по установке и послепродажное обслуживание, гарантируя, что вы получите максимальную отдачу от своих инвестиций. Для производителей, ищущих надежные решения для фрезерной обработки с ЧПУ, AccTek — это партнер, на которого можно положиться.