
- 10–15 минут чтения
Калибровка и обнуление станка с ЧПУ — важнейшие шаги для обеспечения точных и стабильных результатов обработки. Калибровка согласует физические перемещения станка с его цифровыми командами, а обнуление устанавливает точку отсчета, от которой начинаются все траектории резания. Без этих шагов даже хорошо разработанная траектория движения инструмента может привести к неточным резам, нерациональному использованию материала или повреждению заготовки.
В этом руководстве мы подробно расскажем об основах калибровки и обнуления, объясним, почему это важно, и предоставим четкие пошаговые инструкции, подходящие как для начинающих, так и для опытных пользователей. От выравнивания осей и перпендикулярности шпинделя до установки начала координат с использованием или без использования измерительных инструментов — эта статья поможет вам добиться максимальной точности при работе вашего фрезерного станка с ЧПУ.
Понимание основ
Прежде чем приступить к процессу калибровки и обнуления, важно понять, что означают эти термины в контексте фрезерования на станках с ЧПУ.
Что такое калибровка в станках с ЧПУ?
Калибровка в станках с ЧПУ — это процесс точной настройки станка для обеспечения точного соответствия его фактических физических перемещений запрограммированным инструкциям. Каждый станок с ЧПУ перемещается по осям X, Y и Z с помощью двигателей и механических компонентов, таких как ходовые винты, ремни или линейные направляющие. Со временем могут возникать незначительные расхождения из-за механических допусков, износа или неправильной настройки шага. Например, если станку задано перемещение на 100 мм, а он перемещается только на 98 мм, эта неточность повлияет на качество резки.
Калибровка фрезерного станка с ЧПУ включает в себя проверку этих перемещений и настройку параметров шага обработки в программном обеспечении управления. Этот процесс также может включать выравнивание портала, проверку перпендикулярности шпинделя относительно станины и подтверждение точности всех перемещений по осям. Правильная калибровка учитывает незначительные неточности, вызванные механическими допусками, натяжением ремня или износом.
Что означает «обнуление»?
Обнуление станка с ЧПУ означает установку определенной точки на заготовке или станине станка в качестве начала отсчета, от которого будут начинаться все операции обработки. Эта «нулевая точка» используется станком для определения места начала резки, сверления или гравировки относительно обрабатываемого материала. Обычно это включает в себя обнуление по осям X, Y и Z, что указывает станку точное местоположение поверхности и кромок материала. Для большинства проектов это устанавливается в углу или центре верхней поверхности заготовки, в зависимости от того, как заданы траектории движения инструмента в вашем CAM-программном обеспечении.
Обнуление гарантирует, что ваш станок будет резать в правильном положении и на правильную глубину. Если обнуление по оси Z слишком высокое, инструмент может не резать достаточно глубоко; если оно слишком низкое, он может врезаться в ваш стол. Аналогично, неправильное обнуление по осям X или Y может привести к смещению всей заготовки, что приведет к потерям материала или неточным деталям. Обнуление можно выполнить вручную, переместив станок в нужное положение и установив оси на ноль, или автоматически с помощью контактной пластины или щупа для большей точности. Правильное обнуление полезно для согласования вашего цифрового проекта с реальными процессами обработки.
Калибровка и обнуление в совокупности составляют основу для высокоточной обработки. Пропуск этих этапов или их неправильное выполнение может привести к смещению резов, неправильной глубине и порче материала. Понимание их роли поможет вам добиться стабильных и высококачественных результатов в каждом проекте.
Подготовка перед калибровкой
Перед началом калибровки фрезерного станка с ЧПУ важно подготовить станок и рабочее место, чтобы обеспечить точность и безопасность на протяжении всего процесса.
- Включение и калибровка станка: Начните с включения станка и дайте ему завершить цикл калибровки, в ходе которого станок перемещается в заданную точку с помощью встроенных концевых выключателей. Это гарантирует, что у станка будет стабильное начальное положение для калибровки.
- Проверка на механическую ненадежность или износ: Далее проведите визуальный и механический осмотр фрезерного станка с ЧПУ. Проверьте наличие ослабленных винтов, смещенных компонентов, изношенных ремней или любых видимых повреждений, которые могут повлиять на точность перемещения. При необходимости затяните все механические детали и убедитесь, что шпиндель надежно закреплен.
- Поддерживайте чистоту станка: тщательно очищайте станину станка от пыли, стружки, остатков клея и других материалов, оставшихся после предыдущих работ. Используйте пылесос, щетку или сжатый воздух для удаления мусора со стола, Т-образных пазов, зажимов и окружающих участков, так как это может повлиять на точность измерений и перемещение.
- Проверка установки инструмента: Убедитесь, что в шпиндель установлен правильный режущий инструмент или щуп, и проверьте, что он надежно затянут. Если вы используете калибровочный инструмент, убедитесь, что он соответствует ожидаемому диаметру и не имеет дефектов или износа.
- Загрузка соответствующего постпроцессора: Загрузите необходимое программное обеспечение управления — программный компонент, который преобразует траектории движения инструмента в машиночитаемый G-код. Каждому станку с ЧПУ и контроллеру требуется совместимый постпроцессор для генерации команд с правильным форматированием, кодами движения и инструкциями по смене инструмента.
- Проверка прошивки/настроек станка: Убедитесь, что количество шагов на единицу измерения (мм или дюйм) правильно настроено для каждой оси. Также проверьте другие параметры движения, такие как ускорение, максимальная скорость и направление возврата в исходное положение, чтобы убедиться, что они соответствуют механическим характеристикам вашего станка.
Правильная подготовка помогает избежать ошибок, экономит время и закладывает основу для точной калибровки.
Пошаговая инструкция: Калибровка фрезерного станка с ЧПУ
Калибровка вашего фрезерного станка с ЧПУ гарантирует, что каждая ось перемещается на точное расстояние, заданное программным обеспечением управления. Без надлежащей калибровки даже самые тщательно разработанные траектории движения инструмента могут давать неточные результаты. Ниже приведено пошаговое руководство, которое поможет вам откалибровать ваш станок для достижения оптимальной точности.
Калибровка осей (X, Y, Z)
Калибровка осей X, Y и Z гарантирует, что ваш фрезерный станок с ЧПУ будет перемещаться на нужное расстояние в каждом направлении в соответствии с запрограммированными командами.
- Отметьте начальную точку: закрепите линейку или цифровой индикатор вдоль оси. Переместите шпиндель или фрезерную головку с ЧПУ в известное начальное положение и установите ось на ноль в программном обеспечении управления.
- Задание перемещения: Используйте программное обеспечение управления для перемещения оси на определенное расстояние, обычно на 100 мм или 4 дюйма.
- Измерение фактического перемещения: Физически измерьте, на какое расстояние машина переместилась от начальной точки, используя штангенциркуль или прецизионную линейку.
- Рассчитайте и обновите количество шагов на единицу: если возникнет расхождение, вам потребуется скорректировать значение количества шагов на единицу в вашем программном обеспечении управления, используя простую формулу.
- Повторите для всех осей: повторяйте это для осей X, Y и Z до тех пор, пока каждая из них не будет перемещаться с точной и предсказуемой прецизионностью.
Калибровка перпендикулярности шпинделя
Для получения ровных, чистых и точных срезов убедитесь, что шпиндель идеально перпендикулярен станине станка.
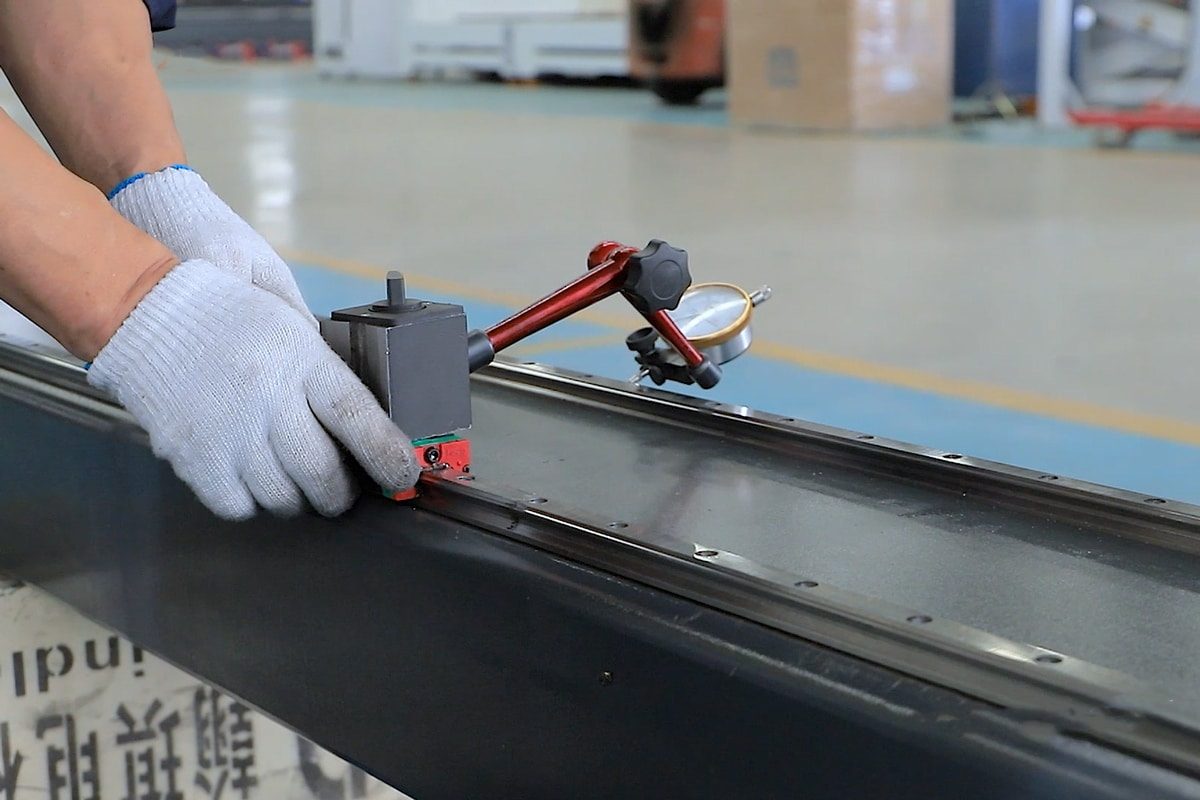
- Установка направляющего инструмента: установите направляющий калибр или индикатор часового типа на шпиндель, расположив наконечник щупа по круговой траектории на станине.
- Проведите регулировкой высоты рабочей поверхности: вручную перемещайте или двигайте шпиндель по круговой траектории над поверхностью рабочей поверхности, регистрируя разницу высот, отображаемую на индикаторе часового типа.
- Определение направления наклона: если стрелка поднимается или опускается, это указывает на то, что шпиндель не перпендикулярен поверхности. Направление наклона можно определить по движению индикатора.
- Отрегулируйте крепление шпинделя или портал: ослабьте крепежные болты и осторожно сместите шпиндель или подложите прокладки под портал по мере необходимости, пока индикатор не покажет стабильные показания по всей окружности.
Калибровка смещения длины инструмента
Для обеспечения точной глубины резания необходимо точно указать станку с ЧПУ положение наконечника инструмента вдоль оси Z.
- Выберите метод калибровки длины инструмента: вы можете использовать ручной метод (бумажный или щуповой) или автоматический инструментальный калибровочный стенд/контактную пластину.
- Поднесите инструмент близко к рабочей поверхности: медленно перемещайте инструмент вниз к поверхности, пока он не начнет слегка зажимать лист бумаги. Обычно это считается Z = 0.
- Обнулите ось Z: как только инструмент коснется поверхности, обнулите ось Z в программе управления.
- Сохранение длины инструмента в контроллере (если применимо): Если вы используете несколько инструментов, измерьте и сохраните смещение каждого инструмента, используя таблицу инструментов вашего программного обеспечения.
- Использование контактной пластины (опционально): Если используется контактная пластина, правильно подключите ее и позвольте станку автоматически измерить высоту по оси Z. Программное обеспечение зарегистрирует смещение длины инструмента в зависимости от толщины контактной пластины.
Выполняя эти шаги, вы можете значительно повысить точность и надежность вашего фрезерного станка с ЧПУ. Правильная калибровка минимизирует погрешности размеров, обеспечивает равномерную резку и помогает продлить срок службы вашего станка.
Пошаговая инструкция: Обнуление станка с ЧПУ
Обнуление станка с ЧПУ — это процесс точного указания станку начальной точки заготовки. Все траектории движения инструмента в G-коде рассчитываются от этой точки. Если обнуление выполнено неправильно, вся заготовка может быть обработана не в том месте или на неправильной глубине. Следуйте этому пошаговому руководству, чтобы точно обнулить свой станок с ЧПУ:
Установка нулевой точки по осям XY
Определите горизонтальную точку отсчета для заготовки, чтобы станок с ЧПУ знал, с чего начать обработку.
- Выберите опорную точку: решите, использовать ли в качестве начала координат XY передний левый угол, центр или другое место на вашем материале. Эта точка должна совпадать с началом координат, заданным в вашем программном обеспечении CAM.
- Расположите инструмент: с помощью контроллера или программного обеспечения вручную переместите фрезу станка с ЧПУ непосредственно над выбранной нулевой точкой по осям XY.
- Точная настройка положения: медленно и осторожно перемещайте инструмент в направлениях X и Y, чтобы точно выровнять его относительно опорной точки. Для большей точности используйте визуальное выравнивание или позиционирующий блок.
- Установите оси X и Y на ноль: После выравнивания нажмите команды «Обнулить X» и «Обнулить Y» в программе управления. Это определит горизонтальную начальную точку вашей программы.
Установка нулевой точки оси Z
Установите вертикальную опорную точку для точного контроля глубины резания.
- Выберите нулевую поверхность: решите, следует ли обнулить ось Z относительно верхней части материала или станины станка. Это должно соответствовать настройкам вашей CAM-системы.
- Используйте бумагу или щуп (ручной метод): поместите лист бумаги под инструмент и медленно опускайте ось Z, пока инструмент не зафиксирует бумагу. При перемещении бумаги вы должны почувствовать небольшое сопротивление.
- Установите ось Z на ноль: как только наконечник коснется поверхности, установите ось Z на ноль в вашей программе. Удалите бумагу и слегка приподнимите инструмент, чтобы избежать столкновений.
- Использование контактной пластины (автоматический метод, опционально): Если имеется, подключите контактную пластину, поместите ее на нулевую поверхность и выполните команду измерения по оси Z. Система автоматически установит нулевую точку по оси Z, компенсируя толщину пластины.
Сохранение и управление смещениями заготовки
Сохраняйте и управляйте настройками обнуления для обеспечения повторяемости и многоэтапных рабочих процессов.
- Разберитесь в рабочих смещениях: большинство контроллеров ЧПУ поддерживают рабочие системы координат (например, G54–G59), которые позволяют сохранять различные нулевые точки для разных заданий или приспособлений.
- Сохранение текущих рабочих координат: После установки нулевых точек по осям X, Y и Z сохраните их в определенном рабочем смещении (например, с помощью команды G54). Это гарантирует возможность возврата к исходной точке даже после остановки станка или смены инструмента.
- Смещение меток и документов: Ведите учет каждого смещения и того, чему оно соответствует (например, «Приспособление 1 – G55, Деталь 2 – G56»). Это обеспечивает быстрое и надежное переключение между заданиями.
- Повторное использование и проверка: Перед началом работы вспомните правильное смещение и переместите станок в координаты X0 Y0 Z0 для проверки позиционирования. При необходимости внесите корректировки для обеспечения точности повторения.
Выполняя эти шаги, вы гарантируете, что ваш фрезерный станок с ЧПУ начнет каждую обработку в правильном месте и будет резать на нужную глубину. Обнуление может показаться простым процессом, но правильное его выполнение поможет избежать дорогостоящих ошибок и добиться профессиональных результатов.
Рекомендации по надежной калибровке и обнулению
Для достижения стабильных и точных результатов работы вашего фрезерного станка с ЧПУ калибровку и обнуление необходимо проводить тщательно и регулярно. Ниже приведены основные рекомендации, которые помогут обеспечить высокую точность и повторяемость работы вашего станка в течение длительного времени:
Выполняйте плановое техническое обслуживание
Регулярное техническое обслуживание является основой надежной работы фрезерного станка с ЧПУ и точной калибровки.
- Затяжка: Со временем вибрация, пыль и механический износ могут привести к ослаблению или смещению компонентов, что напрямую влияет на точность резки. Необходимо затянуть все важные болты и крепежные элементы, особенно вокруг портала, крепления шпинделя, линейных направляющих и рамы.
- Смазка: Следуйте графику смазки вашего станка, чтобы ходовые винты, шариковые винты и линейные направляющие работали плавно. Используйте рекомендованную смазку и избегайте чрезмерного нанесения, так как избыток смазки может притягивать пыль и мусор. Также периодически очищайте компоненты перемещения, чтобы предотвратить скопление загрязнений, которые могут препятствовать плавному перемещению.
- Проверка перпендикулярности: Проверьте перпендикулярность шпинделя и портала с помощью калибра или индикатора часового типа. Несоосность может возникнуть из-за механических смещений или столкновений и должна быть незамедлительно устранена для поддержания точности резки.
Регистрация калибровочных данных и плановая перекалибровка
Ведение подробного журнала настроек калибровки вашего фрезерного станка с ЧПУ — это простой, но эффективный способ поддерживать точность работы в течение длительного времени.
- Ведите журнал калибровки: заведите простой журнал значений калибровки и настроек. Записывайте даты, измерения, смены инструментов и поведение станка. Это поможет вам выявлять тенденции, определять повторяющиеся проблемы и быстро восстанавливать оптимальные настройки после изменений оборудования или неожиданного поведения.
- Плановая калибровка: при неинтенсивной эксплуатации достаточно ежемесячных проверок; при ежедневной работе может потребоваться еженедельная или даже ежедневная проверка ключевых параметров. Внедрение профилактической калибровки гарантирует своевременное выявление незначительных отклонений, что помогает поддерживать высокую производительность и надежность вашего фрезерного станка с ЧПУ.
Использование зондирующих систем для обеспечения согласованности
Системы измерения — это мощные инструменты, повышающие точность и повторяемость процессов калибровки и обнуления станков с ЧПУ. Для автоматической установки нулевой точки по оси Z обычно используется контактная пластина. Когда инструмент касается токопроводящей пластины, станок регистрирует точную высоту и корректирует положение с учетом толщины пластины, обеспечивая стабильно точную точку отсчета по оси Z. Для смены инструмента можно установить автоматический датчик длины инструмента, который измеряет и записывает точную длину каждого инструмента, исключая ручную перенастройку между операциями. Интеграция систем измерения в рабочий процесс стандартизирует процесс калибровки и обнуления.
Экологические соображения
Колебания температуры, влажность, пыль и вибрация — все это может вносить изменения, влияющие на точность.
- Изменения температуры могут вызывать расширение или сжатие материалов. Для достижения наилучших результатов используйте фрезерный станок с ЧПУ в помещении с контролируемой температурой и избегайте калибровки станка сразу после включения питания, так как внутренние компоненты могут еще нагреваться.
- Неправильный контроль влажности может привести к коррозии металлических компонентов и электрических соединений. Если ваше помещение находится в регионе с высокой влажностью, используйте осушитель воздуха или систему климат-контроля.
- Накопление пыли и мусора в процессе механической обработки может создавать помехи для линейных направляющих, шариковых винтовых передач и датчиков, что приводит к заеданию или неточности движений. Регулярная очистка с помощью пылесоса или сжатого воздуха необходима.
- Вибрация, как от самого станка, так и от расположенного рядом оборудования, может постепенно ослабить болты или сместить механические соединения. Установите фрезерный станок с ЧПУ на устойчивой, ровной поверхности и периодически проверяйте его на наличие механического ослабления.
Следуя этим рекомендациям, вы создадите надежную основу для обеспечения высокой точности и производительности вашего фрезерного станка с ЧПУ в долгосрочной перспективе.
Когда следует проводить повторную калибровку или обнуление?
Перекалибровка или повторная обнуление вашего фрезерного станка с ЧПУ не должны рассматриваться как разовая задача — обе процедуры необходимо повторять при определенных условиях, чтобы обеспечить дальнейшую оптимальную работу станка. Ниже перечислены основные ситуации, в которых необходима перекалибровка или повторная обнуление.
- После сборки или перемещения станка: Если вы только что собрали свой фрезерный станок с ЧПУ или переместили его на новое место, необходима повторная калибровка. Физическое перемещение может повлиять на выравнивание рамы, перпендикулярность шпинделя и ход осей из-за смещения или вибрации во время транспортировки.
- После замены компонентов или проведения технического обслуживания: При замене ремней, двигателей, ходовых винтов, креплений шпинделя или любых других важных компонентов необходимо повторно откалибровать оси и проверить перпендикулярность. Новые детали могут вести себя иначе или изменить предыдущие настройки выравнивания.
- После сбоя или неожиданной ошибки траектории инструмента: если ваш фрезерный станок с ЧПУ врезается в материал или стол из-за ошибки программирования или смещения, это может привести к нарушению нулевого положения или повреждению механических компонентов. Всегда осматривайте станок и выполняйте повторную калибровку (или обнуление) перед запуском следующей работы.
- При смене материалов или инструмента: Для разных материалов могут потребоваться новые настройки нулевой точки по оси Z в зависимости от высоты или толщины поверхности. Аналогично, при каждой смене инструмента необходимо сбрасывать нулевую точку по оси Z или использовать измерительный щуп для определения длины инструмента.
- После обновления прошивки или программного обеспечения: Изменения в программном обеспечении или прошивке могут сбросить или изменить значения калибровки, настройки по умолчанию или поведение постпроцессора. После любого обновления убедитесь, что параметры шага на единицу, смещения и длина инструмента вашего станка остаются корректными.
- Регулярная калибровка: Даже без специального триггера плановая калибровка — хорошая практика. Для неинтенсивного использования в качестве хобби достаточно ежемесячных проверок. Для ежедневного коммерческого производства еженедельные или даже ежедневные проверки обеспечат стабильные результаты.
- Когда точность размеров снижается: Если вы заметили, что детали перестали правильно подходить друг к другу, размеры вырезов не соответствуют заданным, или глубина гравировки непостоянна, это явный признак того, что необходима повторная калибровка или обнуление. Пробный рез на обрезках материала поможет это подтвердить.
Регулярная калибровка и обнуление гарантируют, что ваш фрезерный станок с ЧПУ будет и дальше работать с ожидаемой точностью. Включите эти процедуры в свой регулярный рабочий процесс для получения надежных и высококачественных результатов каждый раз.
Суммировать
Калибровка и обнуление вашего фрезерного станка с ЧПУ — это основополагающие шаги, обеспечивающие точность, стабильность и надежность работы вашего оборудования. Тщательная калибровка осей X, Y и Z, выравнивание шпинделя и точная установка нулевых точек закладывают основу для высококачественной обработки и эффективного рабочего процесса. Включение калибровки и обнуления в вашу рутинную практику поможет вам избежать дорогостоящих ошибок, продлить срок службы оборудования и уверенно достигать результатов профессионального уровня.
Если вы ищете надежный и высокопроизводительный фрезерный станок с ЧПУ, AccTek CNC — это проверенный выбор. Независимо от того, занимаетесь ли вы деревообработкой, изготовлением вывесок, металлообработкой или производством на заказ, AccTek предлагает широкий спектр решений с ЧПУ, адаптированных к различным материалам и областям применения. Благодаря профессиональной технической поддержке и оперативной службе поддержки клиентов, AccTek гарантирует, что каждый пользователь сможет работать с уверенностью и добиваться исключительных результатов.