
- 15–20 минут чтения
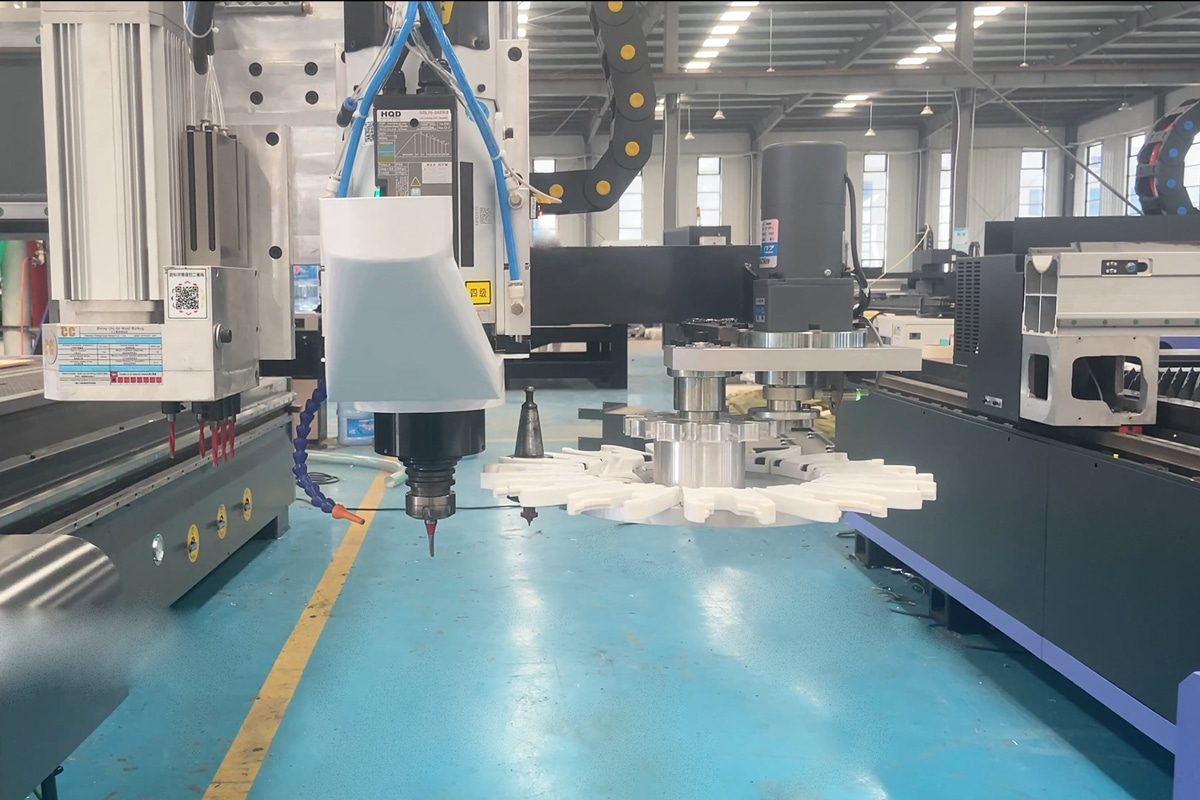
В современных станках с ЧПУ эффективность, точность и автоматизация перестали быть просто желательными — они стали неотъемлемой частью процесса. Ключевую роль в достижении этих целей играет система автоматической смены инструмента (ATC), механизм, который обеспечивает плавную замену режущих инструментов без ручного вмешательства. От инструментального магазина, где хранятся инструменты, до шпинделя, где происходит резание, каждый компонент системы ATC работает в идеальной гармонии, обеспечивая бесперебойную автоматическую смену инструмента. Но как именно работает система ATC? Как инструмент перемещается из магазина хранения в шпиндель с идеальным выравниванием каждый раз?
В этой статье подробно рассматривается весь механизм систем автоматической смены инструмента (ATC) на фрезерных станках с ЧПУ . Мы изучим ключевые компоненты, включая держатели инструмента, приводы, датчики и программное обеспечение управления, а также пошагово объясним процесс смены инструмента. Вы также узнаете о различных конструкциях систем ATC, функциях безопасности, методах технического обслуживания и советах по устранению неполадок — все это полезно для максимальной производительности станка. Понимая, как инструмент перемещается «из магазина к шпинделю», операторы и техники могут обеспечить надежную работу, уменьшить количество ошибок и в полной мере использовать преимущества автоматизированной фрезеровки на станках с ЧПУ.
Что такое автоматическая смена инструмента (АТС)?
Автоматическая смена инструмента (АТС) — одно из наиболее значимых нововведений в современных фрезерных станках с ЧПУ, позволяющее станкам выполнять сложные многоэтапные операции без постоянного вмешательства оператора. Рассмотрев её определение, основные функции и сравнение с традиционной ручной сменой инструмента, мы сможем лучше понять, почему системы АТС стали стандартным требованием в современных условиях обработки материалов.
Определение и основные функции
Автоматическая смена инструмента (АТС) — это высокоточная система, встроенная в фрезерные станки с ЧПУ, которая автоматически меняет режущие инструменты без ручного вмешательства. Вместо остановки станка АТС выполняет всю последовательность действий посредством скоординированной серии механических операций. Этот автоматизированный процесс не только сокращает время простоя, но и позволяет фрезерному станку с ЧПУ эффективно и точно выполнять многоэтапные операции обработки. На базовом уровне АТС выполняет три основные функции:
- Храните различные инструменты в организованном порядке в журнале или на подставке.
- Выберите и достаньте нужный инструмент в соответствии с запрограммированными инструкциями.
- Надежно закрепите новый инструмент в шпинделе и убедитесь, что он готов к обработке.
Эти функции позволяют фрезерным станкам с ЧПУ плавно переключаться между такими задачами, как черновая резка, профилирование, сверление, нарезка пазов, обработка углублений и чистовая обработка, без участия оператора.
Автоматическая смена инструмента в сравнении с ручной сменой инструмента
В то время как ручная смена инструмента в значительной степени зависит от участия оператора и варьируется в зависимости от навыков и техники, системы автоматической смены инструмента (ATC) автоматизируют весь процесс с помощью точного механического и электронного управления. Это различие подчеркивает, почему системы ATC становятся все более важными в современных условиях фрезерования с ЧПУ. Вот основные различия между ручной и автоматической сменой инструмента:
- Скорость: Ручная смена инструмента может занимать несколько минут, особенно для неопытных операторов. Смена инструмента с помощью системы автоматической смены инструмента (ATC) выполняется за считанные секунды, что значительно сокращает время цикла.
- Точность: Глубина ручной установки инструмента, затяжка цанги и смещения могут различаться у разных операторов, что приводит к несоответствиям. Сила зажима инструмента и его позиционирование в автоматическом режиме смены инструмента контролируются станком, обеспечивая повторяемую точность.
- Повышение эффективности рабочего процесса: Ручной режим требует постоянного участия оператора и частых остановок станка. Автоматическая смена инструмента (ATC) обеспечивает непрерывную обработку, даже для задач, требующих использования нескольких инструментов.
- Снижение количества ошибок: при ручной обработке повышается риск неправильной установки инструмента, смещения или ошибки, связанные с его разметкой. Датчики автоматической смены инструмента подтверждают правильность его зацепления, снижая вероятность человеческой ошибки.
- Влияние на производительность: Ручная смена инструмента подходит для простых задач или редкой смены инструмента. Система автоматической смены инструмента идеально подходит для сложных многоэтапных работ и условий крупносерийного производства.
Благодаря возможности хранения инструментов, их автоматического выбора и точного зажима, автоматическая система смены инструмента (АТС) предлагает значительные преимущества по сравнению с ручной сменой инструмента как по скорости, так и по стабильности. Сравнение наглядно демонстрирует, сколько времени и вариативности вносит ручная смена инструмента, и подчеркивает ценность автоматизации для поддержания производительности и точности. Понимание этих основополагающих концепций создает основу для изучения отдельных компонентов системы АТС и того, как они взаимодействуют для эффективного перемещения инструментов из магазина к шпинделю.
Основные компоненты системы автоматической смены инструмента на фрезерном станке с ЧПУ
Автоматическая система смены инструмента на фрезерном станке с ЧПУ работает за счет скоординированной сети механических, пневматических и электронных компонентов. Каждая деталь играет определенную роль в обеспечении надежного хранения инструментов, их точного выбора и плавной передачи на шпиндель и обратно. Понимание этих компонентов помогает операторам устранять неполадки, поддерживать производительность и ценить инженерные решения, лежащие в основе автоматической смены инструмента.
Магазин инструментов / Стеллаж для инструментов
Инструментальный магазин — это центр хранения всех режущих инструментов, используемых в процессе обработки. Он организует инструменты в фиксированных карманах или пазах, обеспечивая каждому из них отведенное место для быстрого извлечения. К распространенным типам относятся:
- Линейные инструментальные стеллажи: простые, доступные по цене и монтируемые вдоль станины или портала станка.
- Магазины карусельного или дискового типа: более быстрый доступ к инструменту благодаря вращающейся конструкции.
- Магазины цепного типа: системы большой емкости для крупных промышленных станков с ЧПУ.
Прочный и пылезащищенный магазин обеспечивает надежное хранение инструмента и предотвращает загрязнение, которое может повлиять на точность зажима.
Держатели инструментов и цанги
Держатели инструмента соединяют режущий инструмент со шпинделем и обеспечивают точное выравнивание и балансировку вращения. Фрезерные станки с ЧПУ, оснащенные системами автоматической смены инструмента (ATC), чаще всего используют стандартизированные интерфейсы держателей инструмента для обеспечения совместимости и точности. Наиболее распространенные типы включают:
- ISO (например, ISO30): Широко используется в деревообрабатывающих фрезерах; прочный и универсальный.
- BT (например, BT30, BT40): Сбалансированная и симметричная форма для высокоскоростной обработки.
- HSK (например, HSK63): Обеспечивает превосходную точность и жесткость, особенно для применений с высокими оборотами.
- Цанги ER: Это наиболее распространенный тип цанг благодаря своей гибкости и точности. Цанги ER выпускаются в различных размерах, чтобы соответствовать разным диаметрам хвостовиков инструментов.
Правильно подобранные держатели инструмента снижают вибрацию, обеспечивают точность резки и поддерживают высокоскоростную обработку.
Пневматические или электрические приводы
Системы автоматической смены инструмента (ATC) используют приводы для зажима и освобождения инструмента. Большинство станков с ЧПУ используют пневматические системы, которые обеспечивают постоянное давление для работы механизма зажима шпинделя. Функции включают в себя:
- Активация последовательности зажима/разжима
- Выпуск инструмента управления
- Воздушные цилиндры в магазине или рычаге смены магазина
Необходимо стабильное давление воздуха, поскольку его колебания могут привести к сбоям при смене инструмента или небезопасным условиям зажима.
Шпиндель с автоматическим зажимным механизмом
Шпиндель оснащен внутренним тяговым стержнем, который захватывает держатель инструмента с помощью пружинного усилия или пневматического давления. Во время смены инструмента система на мгновение ослабляет натяжение, позволяя установить или извлечь инструмент. Ключевые особенности включают:
- Высокоточные подшипники
- датчики наличия инструмента
- Механизмы защиты от падения
- Продувочные отверстия для удаления пыли перед зажимом
Это обеспечивает надежную фиксацию инструмента и снижает риск его проскальзывания при высокоскоростной резке.
Система измерения длины инструмента
Для обеспечения точной глубины резания и предотвращения столкновений, фрезерный станок с ЧПУ должен измерять длину каждого инструмента после установки. Используются два основных типа систем измерения инструмента:
- Контактные устройства для установки длины инструмента: инструмент касается калиброванного сенсорного блока для регистрации длины.
- Лазерные системы измерения параметров инструмента: луч точно определяет кончики инструмента, обеспечивая более высокую точность.
Автоматическое определение смещения позволяет станку корректировать траектории резки без ручной калибровки.
Система управления и программное обеспечение
Контроллер ЧПУ — это «мозг», координирующий весь механизм автоматической смены инструмента. Он управляет:
- Номера инструментов и их назначение в таблице инструментов.
- Команды смены инструмента (обычно с помощью макросов M6)
- Последовательность движений к складу и обратно
- Проверки безопасности и обратная связь от датчиков.
- Инструкции по обнаружению и устранению ошибок
Грамотно запрограммированная логика управления предотвращает столкновения, обеспечивает плавные переходы и синхронизирует смену инструмента с операциями обработки.
Каждый компонент системы автоматической смены инструмента фрезерного станка с ЧПУ работает согласованно, обеспечивая быструю, точную и надежную автоматическую смену инструмента. Понимание принципов работы и взаимодействия этих частей позволяет операторам эффективно обслуживать станки, оперативно устранять неполадки и в полной мере использовать преимущества автоматизации по сравнению с ручной сменой инструмента. Эта основа подготавливает нас к изучению пошагового процесса смены инструмента, демонстрируя, как инструменты плавно перемещаются из магазина в шпиндель в полностью автоматизированной последовательности.
Полная последовательность смены инструмента: как работает система.
Понимание пошаговой работы автоматической смены инструмента (АТС) фрезерного станка с ЧПУ помогает наглядно продемонстрировать, как достигаются точность, скорость и надежность при автоматизированной обработке. Последовательность включает в себя несколько скоординированных движений, управляемых программным обеспечением станка и выполняемых механическими компонентами, такими как шпиндель, инструментальный магазин, приводы и датчики. Ниже приведено описание процесса от магазина до шпинделя.
Подготовка к смене инструмента
Перед началом любого движения инструмента контроллер ЧПУ убеждается, что станок находится в безопасном состоянии:
- Вращение шпинделя прекращается, и при необходимости он охлаждается.
- Станок перемещается в заданное положение для смены инструмента, которое часто находится на безопасной высоте над заготовкой.
- Датчики проверяют отсутствие препятствий между шпинделем и магазином.
- Контроллер активирует команду смены инструмента (обычно M6).
Такая подготовка предотвращает столкновения и обеспечивает плавную, контролируемую смену инструмента.
Процесс выпуска инструмента
Установленный в данный момент инструмент отсоединяется от шпинделя:
- Пневматические или электрические приводы освобождают тягу, позволяя отсоединить держатель инструмента.
- Датчики подтверждают, что инструмент полностью разблокирован.
- Инструмент аккуратно опускается или перемещается в промежуточное положение, прежде чем его перенесут в магазин.
На этом этапе необходимо обеспечить точность, чтобы предотвратить повреждение инструмента и сохранить соосность.
Переходим к журналу «Инструменты»
После отпускания инструмент или шпиндель перемещается в магазин:
- В линейных магазинах шпиндель перемещается вдоль портала в нужный паз.
- В магазинах карусельного или дискового типа вращающийся механизм позиционирует необходимый карман под шпинделем.
- Датчики проверяют правильность выравнивания гнезда для инструмента и готовность к его размещению.
Этот шаг гарантирует точное позиционирование как старого, так и нового инструмента для безопасного использования.
Размещение инструментов в журнале
Извлеченный инструмент помещается в отведенное для него место в магазине:
- Точность позиционирования тщательно контролируется для предотвращения смещения или заклинивания.
- В некоторых системах для очистки кармана или держателя инструмента перед хранением используется кратковременная струя воздуха.
- Датчики подтверждают, что инструмент надежно зафиксирован в своем гнезде.
Правильное размещение инструментов обеспечивает их упорядоченность и гарантирует готовность к следующей операции.
Освоение нового инструмента
Автоматический диспетчер извлекает из магазина следующий инструмент:
- Шпиндель или рычаг смены перемещается в предназначенное для него гнездо, в котором находится новый инструмент.
- Инструмент приводится в движение с помощью тяги шпинделя и зажимается с помощью пневматических или электрических приводов.
- Датчики подтверждают правильное зацепление инструмента и надежное зажимание.
На этом этапе необходима высокая точность, чтобы избежать биения, обеспечить правильную длину инструмента и сохранить качество обработки.
Проверка после внесения изменений в инструмент
После установки нового инструмента система выполняет ряд проверок, прежде чем возобновить обработку:
- Измерение длины инструмента автоматически обновляет смещения ЧПУ.
- Датчики проверяют правильность установки инструмента и его готовность к резке.
- При необходимости могут быть выполнены проверки на биение или вибрацию.
- После подтверждения всех параметров станок возобновляет выполнение запрограммированной траектории движения инструмента.
Этот заключительный этап гарантирует полную готовность нового инструмента к работе, обеспечивая при этом точность и безопасность.
Полная последовательность смены инструмента демонстрирует, как фрезерный станок с ЧПУ и автоматической сменой инструмента (ATC) превращает потенциально медленный ручной процесс в быструю автоматизированную операцию. Понимание этой последовательности позволит операторам и техникам лучше оценить инженерные решения, лежащие в основе систем ATC, и обеспечить максимальную производительность своих станков при выполнении многоинструментальных производственных задач.
Датчики, средства безопасности и диагностика
В то время как механические компоненты станка с ЧПУ с автоматической сменой инструмента обеспечивают физическое перемещение инструментов, датчики, системы безопасности и диагностики гарантируют точное и надежное выполнение каждой смены инструмента. Эти элементы контролируют наличие инструмента, предотвращают столкновения, обнаруживают ошибки и предоставляют важную обратную связь контроллеру ЧПУ. Благодаря интеграции систем безопасности и диагностики с механическими операциями, системы автоматической смены инструмента поддерживают высокую точность, сокращают время простоя и защищают как станок, так и оператора во время автоматической смены инструмента.
Датчики наличия инструмента и зажима
Датчики играют решающую роль в проверке правильности подключения и фиксации каждого инструмента:
- Оптические или механические датчики определяют, полностью ли инструмент установлен в шпинделе.
- Система может подтвердить успешность зажима и предотвратить начало обработки, если инструмент смещен или отсутствует.
- Эти датчики также помогают системе автоматического переключения инструментов (ATC) обнаруживать пустые слоты в магазине или неправильное размещение инструмента.
Благодаря обратной связи в режиме реального времени, датчики инструмента обеспечивают безопасную и надежную смену инструмента при каждом движении.
Системы предотвращения столкновений
Системы управления воздушным движением включают в себя средства защиты, предотвращающие столкновения движущихся частей:
- Датчики приближения отслеживают положение шпинделя, устройства смены инструмента и магазина.
- Концевые выключатели и программные ограничители останавливают машину, если компоненты выходят за пределы безопасных границ.
- Скоординированная логика управления гарантирует, что инструменты и оси станка никогда не будут мешать друг другу во время смены режимов работы.
Система предотвращения столкновений защищает как станок, так и режущие инструменты от повреждений, сокращая время простоя и затраты на ремонт.
Системы пылеудаления и продувки
Пыль и мусор могут ухудшить как точность зажима, так и работу датчика. Многие системы автоматической смены инструмента включают в себя:
- Насадки для обдува воздухом, очищающие гнезда и хвостовики инструмента перед зацеплением.
- Защитные кожухи или накладки вокруг магазина для уменьшения скопления пыли.
Поддержание чистоты на рабочем месте увеличивает срок службы инструмента, надежность шпинделя и точность датчиков.
Аварийная остановка и обработка ошибок
Даже при наличии передовой автоматизации могут возникать непредвиденные ошибки. Системы управления воздушным движением включают в себя:
- Функции аварийной остановки, которые немедленно останавливают машину в случае возникновения проблемы.
- Система управления подает сигналы тревоги и проводит диагностику, указывая на такие проблемы, как незакрепленные инструменты, смещенные пазы или неисправности датчиков.
- Некоторые машины оснащены автоматическими процедурами восстановления, позволяющими безопасно возобновить работу после незначительных ошибок.
Эти средства обеспечения безопасности и диагностические инструменты помогают операторам быстро устранять неполадки, сводя к минимуму риск несчастных случаев или повреждения оборудования.
Датчики, механизмы безопасности и диагностические системы являются основой надежной работы системы автоматической смены инструмента (ATC). Они обеспечивают правильную фиксацию инструмента, безопасность перемещений и выявление потенциальных проблем до того, как они приведут к повреждениям. Вместе с механическими компонентами эти системы позволяют фрезерным станкам с ЧПУ быстро, точно и безопасно менять инструмент, обеспечивая непрерывную обработку с минимальным риском и максимальной эффективностью.
Интеграция с программным обеспечением CAM и системами управления станком.
Автоматическая смена инструмента наиболее эффективна, когда она бесперебойно взаимодействует с программным обеспечением CAM и контроллером станка с ЧПУ. Такая интеграция гарантирует точную смену инструмента в нужный момент, с использованием правильного инструмента и настроек, а также в полной синхронизации с программой обработки. Благодаря связи механических действий автоматической смены инструмента с интеллектуальными возможностями программного обеспечения операторы могут эффективно выполнять сложные операции с использованием нескольких инструментов, сокращать время простоя и поддерживать стабильную точность обработки.
Настройка и идентификация инструментального стола
Программное обеспечение CAM и контроллер ЧПУ используют таблицу инструментов, содержащую информацию о каждом режущем инструменте, в том числе:
- Номер и идентификатор инструмента
- Тип инструмента (например, концевая фреза, сверло, гравировальное сверло)
- Диаметр инструмента, длина и смещения
- Рекомендуемые скорости вращения шпинделя и подачи
Когда программа ЧПУ запрашивает смену инструмента, автоматическая смена инструмента (ATC) использует эту таблицу для определения правильного инструмента в магазине и его точного извлечения. Поддержание актуальной и точной таблицы инструментов способствует надежной работе автоматизированной системы смены инструмента на фрезерном станке с ЧПУ.
Команды смены инструмента
Автоматическая смена инструмента запускается стандартными командами G-кода, чаще всего командой M6. Процесс работает следующим образом:
- Программа CAM вставляет команду M6 в соответствующую точку траектории инструмента.
- Контроллер ЧПУ интерпретирует команду и запускает последовательность автоматической смены инструмента.
- Шпиндель приостанавливается, перемещается в безопасное положение, освобождает текущий инструмент и берет новый.
- Датчики подтверждают зацепление инструмента перед возобновлением обработки.
Некоторые современные контроллеры ЧПУ позволяют создавать пользовательские макросы автоматической смены инструмента для специализированной обработки инструментов, что еще больше повышает гибкость и эффективность.
Синхронизация с траекториями обработки
Бесшовная интеграция обеспечивает координацию смены инструмента с программой обработки:
- Перед внесением изменений контроллер перемещает шпиндель в безопасное положение над заготовкой.
- После измерения или проверки автоматически применяется смещение инструмента.
- Траектория движения инструмента, сгенерированная CAM-системой, возобновляется точно с того места, где она остановилась, предотвращая ошибки или столкновения.
Правильная синхронизация сокращает время простоя и позволяет станку выполнять сложные операции с использованием нескольких инструментов без ручного вмешательства.
Предотвращение ошибок и диагностика
Интеграция также позволяет осуществлять мониторинг на программном уровне и обработку ошибок:
- Контроллер проверяет наличие инструмента, выравнивание магазина и готовность шпинделя.
- Сигналы тревоги или автоматическая пауза срабатывают, если инструмент отсутствует или зажим неисправен.
- Современные системы могут регистрировать использование инструментов, отслеживать износ и оповещать операторов о необходимости технического обслуживания.
Такое сочетание аппаратного и программного обеспечения делает системы управления воздушным движением более безопасными, надежными и производительными.
Интеграция систем автоматической смены инструмента (ATC) с программным обеспечением CAM и системами управления станком превращает смену инструмента из механической задачи в полностью автоматизированный интеллектуальный процесс. Скоординированная идентификация инструмента, команды смены и синхронизация траектории движения инструмента обеспечивают плавное, точное и безопасное выполнение операций с несколькими инструментами. Такой уровень интеграции не только повышает производительность, но и улучшает надежность и точность фрезерования на станках с ЧПУ, делая автоматизированную обработку практичным и эффективным решением для современного производства.
Требования к техническому обслуживанию систем управления воздушным движением
Система автоматической смены инструмента (ATC) является важнейшим элементом эффективности и точности фрезерного станка с ЧПУ, но, как и все механические системы, она требует регулярного технического обслуживания для оптимальной работы. Пренебрежение техническим обслуживанием может привести к смещению инструмента, поломке зажима или даже повреждению шпинделя, что повлечет за собой дорогостоящие простои и снижение качества обработки. Техническое обслуживание систем ATC можно разделить на ежедневное, еженедельное/ежемесячное и долгосрочное.
Ежедневное обслуживание
Регулярные и простые задачи обеспечивают чистоту, смазку и калибровку системы, что позволяет эффективно менять инструменты и минимизировать время простоя в процессе производства. Вот основные компоненты ежедневного технического обслуживания системы автоматической смены инструмента:
- Очистка держателей и карманов инструмента: удалите пыль, стружку и мусор из магазина и шпинделя, чтобы предотвратить ошибки при зажиме.
- Проверка пневматических линий и давления воздуха: Убедитесь, что исполнительные механизмы работают плавно и с постоянной силой.
- Визуальный осмотр: обратите внимание на явные признаки износа, ослабленные болты или смещение компонентов.
- Проверка смазки: В некоторых системах требуется легкая смазка движущихся частей для снижения трения.
Ежедневное выполнение этих задач помогает обеспечить плавную смену инструментов и предотвращает усугубление мелких неполадок.
Еженедельное/ежемесячное техническое обслуживание
В то время как ежедневное техническое обслуживание направлено на поддержание системы ATC в чистоте и работоспособности, еженедельное и ежемесячное обслуживание обеспечивает смазку, калибровку и тщательную проверку ключевых компонентов на износ. Ниже перечислены основные задачи, которые необходимо выполнять еженедельно или ежемесячно:
- Смазка скользящих или вращающихся компонентов: подшипники, линейные направляющие и направляющие приводов нуждаются в надлежащей смазке для обеспечения стабильного движения.
- Осмотр тяг, цанг и зажимов: проверьте наличие износа, деформации или повреждений, которые могут повлиять на точность зажима.
- Проверка датчиков: Убедитесь, что оптические или механические датчики чистые и исправно работают.
- Осмотр магазина: Убедитесь, что карманы для инструментов не изношены и не смещены, а инструменты надежно в них размещены.
Такой уровень технического обслуживания помогает предотвратить механические поломки и поддерживает систему управления воздушным движением в оптимальном рабочем состоянии.
Долгосрочное обслуживание
Долгосрочное техническое обслуживание включает в себя профилактические работы, замену компонентов и калибровку, чтобы обеспечить максимальную эффективность и точность работы автоматического управления самолетом на протяжении многих лет. Этот уровень обслуживания предполагает более тщательную проверку и калибровку:
- Замена изношенных компонентов: пружины, пневматические уплотнения, детали приводов или изношенные держатели инструмента следует заменять до того, как произойдет поломка.
- Калибровка системы измерения инструмента: Обеспечьте точное определение длины инструмента и правильную настройку смещения.
- Обновление контроллера и прошивки: Поддерживайте программное обеспечение контроллера ЧПУ и автоматической смены инструмента в актуальном состоянии для повышения функциональности и безопасности.
- Полная диагностика системы: Периодически выполняйте полную проверку работы автоматической смены инструмента, включая извлечение инструмента, зажим и обратную связь от датчиков.
Выполнение этих задач продлевает срок службы системы управления воздушным движением и обеспечивает надежную и высокоточную работу в течение многих лет эксплуатации.
Надлежащее техническое обслуживание системы автоматической смены инструмента (ATC) фрезерного станка с ЧПУ необходимо для обеспечения надежности, точности и безопасности. Ежедневная очистка и осмотр, еженедельная смазка и проверка датчиков, а также долгосрочная замена компонентов и калибровка гарантируют бесперебойную работу системы ATC. Хорошо обслуживаемая система не только сокращает время простоя и затраты на ремонт, но и гарантирует стабильную смену инструмента, защищая как инструменты, так и шпиндель, и максимально повышая производительность.
Типичные проблемы и советы по устранению неполадок в системах управления воздушным движением.
Хотя системы автоматической смены инструмента (ATC) разработаны для обеспечения надежности и точности, как и любое сложное оборудование, они могут время от времени выходить из строя. Понимание распространенных проблем и способов их устранения помогает минимизировать время простоя и обеспечить бесперебойную смену инструмента. В этом разделе рассматриваются некоторые из наиболее частых проблем с системами ATC и предлагаются практические решения для их устранения.
Инструмент не меняется должным образом.
Наиболее распространенная проблема с системами автоматической смены инструмента (ATC) — это неправильное выполнение смены инструмента. Инструмент может не извлекаться из магазина или не входить в зацепление со шпинделем. Вот несколько советов по устранению неполадок:
- Проверьте выравнивание магазина: убедитесь, что инструментальный магазин выровнен относительно шпинделя и что гнезда для инструмента расположены правильно.
- Проверьте приводы и давление воздуха: убедитесь, что в пневматических приводах достаточное давление воздуха и что в системе нет утечек воздуха.
- Очистка и проверка датчиков: Убедитесь, что датчики наличия инструмента и зажима чистые и исправно работают. Проверьте работу датчиков, вручную задействовав инструмент и проверив обратную связь.
- Устраните заклинивание магазина: проверьте магазин на наличие мусора или неправильно расположенных инструментов. Устраните любые заклинивания и убедитесь, что магазин свободно вращается.
- Проверьте зажимной стержень и механизм крепления: если инструмент не надежно зафиксирован, проверьте зажимной стержень шпинделя на наличие повреждений или износа. Замените изношенные детали, чтобы восстановить надлежащее крепление.
Инструмент неправильно зажат
Возможно, инструмент неправильно закреплен в шпинделе, что может привести к его проскальзыванию во время обработки. Вот несколько советов по устранению неполадок:
- Проверьте зажимной механизм: осмотрите дышло и зажимную поверхность на предмет износа или повреждений. Замените изношенные детали, чтобы обеспечить надежную и плотную фиксацию.
- Проверьте давление воздуха: убедитесь, что пневматическая система подает достаточное давление воздуха для зажима, обычно от 6 до 8 бар. Осмотрите воздушные фильтры и регуляторы на наличие засоров или повреждений.
- Выровняйте шпиндель и держатель инструмента: убедитесь, что держатель инструмента правильно установлен в шпинделе. Несоосность может препятствовать правильному зажиму и может быть вызвана износом или повреждением держателя инструмента.
Инструмент не обнаружен датчиками
Система автоматической смены инструмента (ATC) не может обнаружить инструмент, что приводит к ошибке или препятствует завершению процесса смены инструмента. Вот несколько советов по устранению неполадок:
- Очистка датчиков: пыль и мусор могут мешать работе датчиков. Используйте мягкую щетку или сжатый воздух для очистки оптических датчиков и убедитесь, что они не засорены.
- Проверьте соединения датчиков: осмотрите проводку и соединения, чтобы убедиться в правильном подключении датчиков к контроллеру машины. Если проводка повреждена, замените ее.
- Проверьте правильность установки инструмента: убедитесь, что инструменты правильно размещены в магазине и на шпинделе, а датчики выровнены для определения положения инструмента.
Неисправности пневматических или электрических приводов.
Пневматические или электрические приводы могут не обеспечивать надлежащее соединение или перемещение компонентов устройства смены инструмента, что приводит к неполной смене инструмента или сбоям в работе системы. Вот несколько советов по устранению неполадок:
- Проверьте пневматические компоненты: убедитесь в отсутствии утечек воздуха в шлангах, фитингах или клапанах. Замените поврежденные пневматические компоненты и проверьте, находится ли давление воздуха в пределах рекомендуемого диапазона.
- Смазка электрических приводов: Для электрических приводов убедитесь, что движущиеся компоненты надлежащим образом смазаны. При обнаружении смещения выполните повторную калибровку или корректировку положения привода.
- Проверка работы привода: вручную запустите движения привода через контроллер ЧПУ, чтобы убедиться в его правильной работе. Если привод движется медленно или неравномерно, проверьте наличие механического сопротивления или электрических неисправностей.
Магазин инструментов не вращается и не двигается.
В механизме магазина инструментов может отсутствовать возможность правильного вращения, перемещения или позиционирования инструментов, что препятствует их извлечению или хранению. Вот несколько советов по устранению неполадок:
- Устраните препятствия: проверьте магазин на наличие мусора или смещенных инструментов. Очистите карманы для инструментов и убедитесь, что ничто не препятствует вращению или перемещению магазина.
- Проверьте вращающийся двигатель или привод: проверьте правильность работы двигателя или привода, управляющего магазином. Если двигатель неисправен, проверьте электрические соединения и при необходимости замените двигатель.
- Смажьте движущиеся части: проверьте механические компоненты магазина, такие как шестерни или направляющие, на наличие признаков износа. Смажьте движущиеся части для обеспечения плавной работы.
Для устранения неполадок в системе автоматической смены инструмента требуется методичный подход, начинающийся с простых проверок и переходящий к более глубоким исследованиям по мере необходимости. Устраняя распространенные проблемы, такие как отказы зажима инструмента, неисправности привода и датчиков, операторы могут обеспечить плавную и точную смену инструмента. Регулярные проверки и оперативные действия позволяют минимизировать время простоя, предотвратить дальнейшие повреждения и гарантировать надежную работу системы автоматической смены инструмента.
Суммировать
Система автоматической смены инструмента (ATC) является краеугольным камнем современных операций на фрезерных станках с ЧПУ, преобразуя трудоемкий ручной процесс в оптимизированную, эффективную и автоматизированную последовательность. От магазина до шпинделя система ATC включает в себя сложное взаимодействие компонентов, каждый из которых предназначен для обеспечения точной, надежной и безопасной смены инструмента. Понимая весь механизм работы системы ATC, операторы могут обеспечить стабильную производительность, сократить время простоя и максимизировать продуктивность. Продолжайте читать статью «Какие основные характеристики следует искать в фрезерном станке с ЧПУ с системой ATC?» для систематического подхода к выбору станка.
AccTek CNC — ведущий производитель высококачественных фрезерных станков с ЧПУ, предлагающий широкий ассортимент оборудования для удовлетворения разнообразных потребностей различных отраслей, от изготовления вывесок до деревообработки, металлообработки и многого другого. Независимо от того, ищете ли вы 3-осевой , 4-осевой , 5-осевой или поворотный фрезерный станок с ЧПУ , AccTek предлагает передовые технологии для повышения производительности, точности и эффективности. Наша команда экспертов предлагает не только исключительную производительность оборудования, но и всестороннюю техническую поддержку, гарантируя, что клиенты смогут максимально использовать потенциал своего оборудования с ЧПУ. Выберите AccTek CNC для решения, которое продвинет ваш бизнес вперед благодаря передовым технологиям и непревзойденному сервису.