
- 30–38 минут чтения
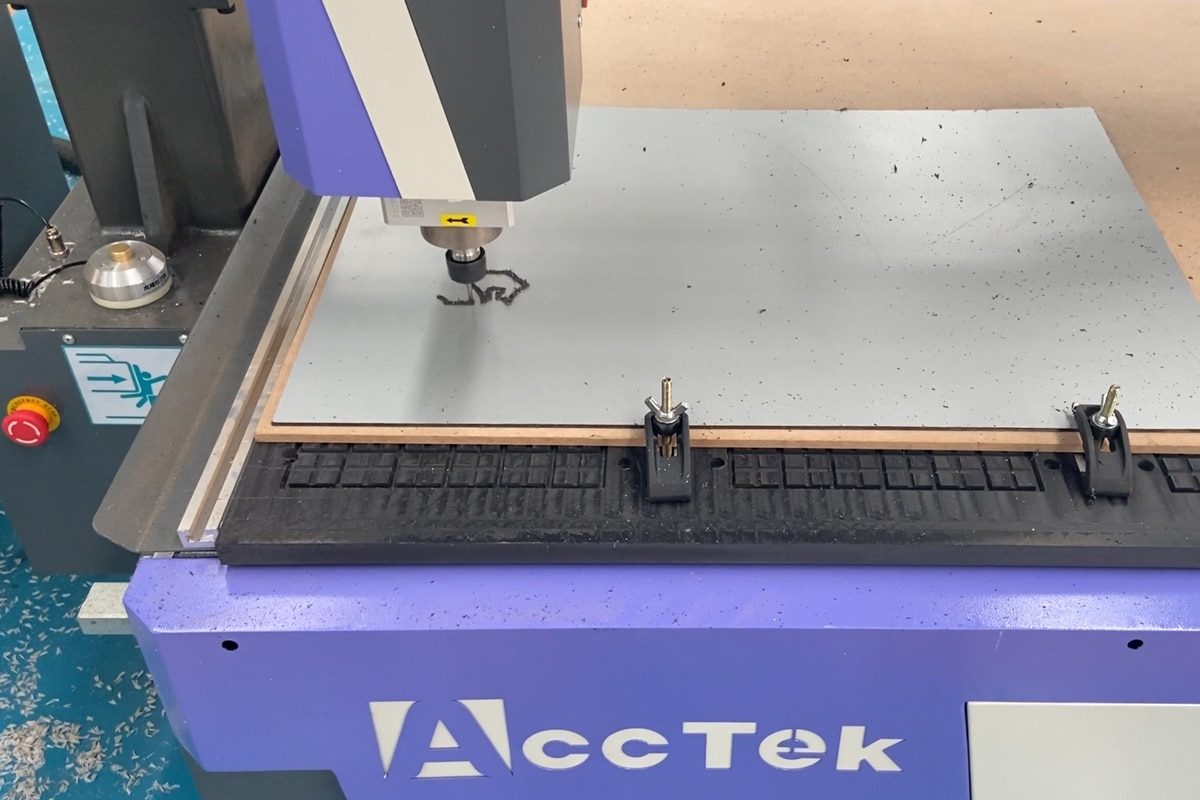
Алюминий стал одним из наиболее широко используемых материалов в современном производстве, ценится за отличное соотношение прочности и веса, коррозионную стойкость и универсальность. Благодаря растущей доступности станков с ЧПУ , многие производители и мастерские теперь обращаются к этим станкам для эффективной и экономичной обработки алюминиевых компонентов. Однако, хотя станки с ЧПУ отлично справляются с обработкой более мягких материалов, таких как дерево и пластик, обработка алюминия представляет собой особый набор проблем, требующих более тонкого подхода. В отличие от традиционных материалов, используемых при фрезеровании, пластичность и тепловые свойства алюминия могут приводить к таким проблемам, как засорение инструмента, перегрев и плохое качество поверхности, если с ним обращаться неправильно.
Получение чистых срезов, поддержание срока службы инструмента и обеспечение точности размеров зависят от выбора правильного инструмента, оптимизации параметров резки и внедрения эффективных стратегий охлаждения и удаления стружки. Без должного понимания даже опытные операторы могут столкнуться с непостоянными результатами или преждевременным износом инструмента. В этой статье рассматриваются ключевые проблемы, связанные с фрезерованием алюминия на станках с ЧПУ, и излагаются лучшие практики для их преодоления. От понимания поведения материала и выбора подходящих режущих инструментов до точной настройки параметров обработки и улучшения качества поверхности, это руководство призвано предоставить практические рекомендации как для начинающих, так и для опытных пользователей, стремящихся повысить производительность обработки алюминия.
Понимание алюминия как материала, используемого в механической обработке.
Алюминий часто считается одним из наиболее подходящих для обработки на станках с ЧПУ металлов, но эта репутация может быть обманчивой — особенно при использовании фрезерных станков с ЧПУ вместо более жестких фрезерных станков. Сочетание мягкости, пластичности и высокой теплопроводности создает уникальный профиль обработки, требующий тщательного контроля над инструментом, параметрами резания и удалением стружки. Понимание поведения алюминия в условиях резания является основой для достижения чистых результатов, увеличения срока службы инструмента и повышения эффективности производства.
Свойства алюминия
Механические свойства алюминия определяются сочетанием физических и механических характеристик, которые делают его одновременно легким в обработке и подверженным ошибкам. Хотя он обычно считается «мягким» металлом, его пластичность и тепловые свойства создают специфические проблемы, которые необходимо понимать для успешного выполнения фрезерования на станках с ЧПУ.
- Низкая плотность и малый вес: Алюминий значительно легче большинства металлов, что делает его идеальным материалом для применений, где важно снижение веса. Это свойство не усложняет механическую обработку, но способствует его широкому использованию в различных отраслях промышленности.
- Мягкость в сочетании с высокой пластичностью: Хотя алюминий относительно мягкий, он обладает высокой пластичностью, то есть при резке он скорее деформируется, чем чисто разрушается. Это может привести к размазыванию материала и затруднить получение четких кромок, если условия резки не оптимизированы.
- Высокая теплопроводность: Алюминий эффективно передает тепло, что способствует быстрому рассеиванию тепла при резке. Однако, если параметры обработки заданы неправильно, тепло все равно может накапливаться на режущей кромке, увеличивая риск износа инструмента и прилипания материала.
- Низкая температура плавления: по сравнению с более твердыми металлами, такими как сталь, алюминий плавится при более низкой температуре. При высокоскоростной обработке или недостаточном охлаждении это может привести к размягчению материала и его прилипанию к режущему инструменту.
- Склонность к образованию наростов на режущей кромке: Одна из наиболее серьезных проблем при обработке алюминия — это его склонность к прилипанию к режущему инструменту. Эти наросты изменяют геометрию инструмента, снижают эффективность резки и негативно влияют на качество поверхности.
Распространенные алюминиевые сплавы для фрезерования на станках с ЧПУ
Не весь алюминий ведет себя одинаково при фрезеровании на станках с ЧПУ. Различия в составе сплава напрямую влияют на обрабатываемость, образование стружки, износ инструмента и качество поверхности. Выбор правильного сплава часто является первым шагом к достижению стабильной производительности резки и стабильных результатов.
- Алюминий 6061: наиболее часто используемый сплав для фрезерования на станках с ЧПУ благодаря своей хорошей обрабатываемости, прочности и универсальности. Идеально подходит для применений общего назначения.
- Алюминий 5052: Известен своей превосходной коррозионной стойкостью и формуемостью, но несколько менее поддается механической обработке, чем алюминий 6061.
- Алюминий 7075: значительно прочнее и тверже, часто используется в аэрокосмической отрасли, но предъявляет более высокие требования к инструментам и параметрам резки.
Как свойства материалов влияют на фрезерование на станках с ЧПУ
Внутренние свойства алюминия напрямую влияют на каждый аспект процесса фрезерования на станках с ЧПУ — от выбора инструмента и параметров резки до качества поверхности и общей эффективности. Даже небольшие изменения в поведении материала могут привести к существенным различиям в результатах обработки.
- Образование и удаление стружки: Пластичность алюминия приводит к образованию длинной, непрерывной стружки, а не коротких, хрупких фрагментов. Хотя в идеальных условиях это может обеспечить плавную резку, это также увеличивает риск запутывания стружки и повторной резки. Если стружка не удаляется эффективно, она может засорить канавки инструмента, вызвать избыточное тепло и повредить как инструмент, так и заготовку.
- Выделение и рассеивание тепла: Хотя алюминий обладает высокой теплопроводностью и способен быстро рассеивать тепло, при высокоскоростной обработке тепло все же имеет тенденцию концентрироваться на режущей кромке. Чрезмерный нагрев может локально размягчить материал, увеличивая вероятность его прилипания к инструменту.
- Износ инструмента и образование нароста на режущей кромке: Одна из наиболее существенных проблем при фрезеровании алюминия — образование нароста на режущей кромке, когда материал прилипает к режущему инструменту. Это происходит из-за низкой температуры плавления алюминия и его адгезионных свойств при нагревании и давлении. Нарост изменяет эффективную геометрию инструмента, что приводит к ухудшению качества поверхности, увеличению сил резания и, в конечном итоге, к поломке инструмента.
- Качество поверхности и кромок: Алюминий способен обеспечить превосходное качество поверхности, но только при оптимизированных условиях обработки. Если подача и скорость слишком низкие, инструмент может тереть, а не резать, вызывая смазывание и потускнение. С другой стороны, неправильные стратегии резки могут привести к образованию заусенцев вдоль кромок.
Понимание различий между сплавами и прогнозирование поведения алюминия в процессе обработки позволяют операторам лучше контролировать удаление стружки, минимизировать износ инструмента и добиваться превосходного качества поверхности. Эти фундаментальные знания создают основу для выбора подходящего оборудования, инструмента и параметров резки, что в конечном итоге приводит к более эффективным и надежным процессам обработки алюминия. Твердое понимание поведения алюминия позволяет операторам предвидеть распространенные проблемы обработки и соответствующим образом корректировать свой подход.
Основные проблемы фрезерования алюминия на станках с ЧПУ
Хотя алюминий широко ценится за свою обрабатываемость и универсальность, он ведет себя совершенно иначе, чем неметаллические материалы, обычно обрабатываемые на станках с ЧПУ. Его склонность к выделению тепла, образованию длинной стружки, прилипанию к режущим инструментам и требованиям к жесткости станка создают ряд проблем, которые могут быстро повлиять на качество обработки, если их не контролировать должным образом. Детальное понимание этих проблем позволяет операторам лучше прогнозировать проблемы обработки и разрабатывать более надежные стратегии для стабильной работы.
Износ инструмента и нарост на кромке (BUE)
Износ инструмента при фрезеровании алюминия на станках с ЧПУ тесно связан с образованием нароста на режущей кромке (BUE), распространенным явлением, при котором алюминиевый материал прилипает к режущей кромке под воздействием тепла и давления. В отличие от постепенного износа, наблюдаемого в более твердых материалах, нарост на режущей кромке может образовываться и разрушаться непредсказуемо, существенно влияя на стабильность резания.
- Причины прилипания алюминия к инструментам: Алюминий имеет тенденцию прилипать к режущим инструментам в основном из-за чрезмерного нагрева и трения в зоне резания. При слишком высоких скоростях вращения шпинделя или слишком низких скоростях подачи инструмент может тереться, а не резать, генерируя дополнительное тепло, которое размягчает материал и способствует прилипанию. Эта проблема усугубляется плохим удалением стружки, когда длинные непрерывные стружки повторно срезаются и прижимаются к поверхности инструмента. Кроме того, затупившиеся или неправильно покрытые инструменты увеличивают трение, что облегчает накопление алюминия и образование нароста на режущей кромке.
- Влияние на качество резания и срок службы инструмента: Наличие нароста на режущей кромке значительно ухудшает производительность обработки, изменяя эффективную геометрию режущего инструмента. Это приводит к ухудшению качества поверхности, включая образование заусенцев и разводов, а также к снижению точности размеров. Поскольку нарост образуется и ломается неравномерно, он создает нестабильные силы резания, которые могут вызывать вибрацию и дребезжание. Со временем эта нестабильность ускоряет износ инструмента, увеличивает риск его поломки и в конечном итоге снижает общую эффективность и надежность обработки.
Проблемы управления теплом
При фрезеровании алюминия на станках с ЧПУ управление тепловым режимом является одним из наиболее важных факторов, влияющих на стабильность обработки и качество поверхности. Несмотря на относительно высокую теплопроводность алюминия, избыточное тепло все же может накапливаться в зоне резания из-за трения, неправильных параметров резания или неэффективного отвода стружки.
- Трение и накопление тепла: При обработке алюминия тепло в основном генерируется за счет трения между режущим инструментом и материалом. При слишком низкой подаче или слишком высокой скорости вращения шпинделя инструмент может тереться о поверхность вместо чистого резания, что значительно увеличивает трение. Плохое удаление стружки также может усугубить проблему, поскольку повторно срезанная стружка генерирует дополнительное тепло в зоне резания. Со временем это локальное накопление тепла размягчает алюминий и увеличивает его склонность к прилипанию к инструменту, еще больше усиливая нестабильность обработки.
- Риск повреждения инструмента и деформации материала: чрезмерный нагрев не только ускоряет износ инструмента, но и может привести к его преждевременному выходу из строя. Высокие температуры ослабляют режущие кромки, особенно твердосплавных инструментов, делая их более восприимчивыми к сколам или поломкам. В то же время перегретый алюминий может потерять стабильность размеров, что приводит к размазыванию поверхности, деформации кромок или потере точности. В тяжелых случаях термическое расширение заготовки также может повлиять на допуски, затрудняя достижение точных конечных размеров.
Проблемы с отводом микросхемы
Поведение стружки напрямую влияет на стабильность резания, тепловыделение и качество поверхности. В отличие от хрупких материалов, которые распадаются на мелкие фрагменты, алюминий, как правило, образует длинные непрерывные стружки, которые могут легко помешать процессу резания, если их не удалить должным образом с траектории движения инструмента.
- Повторная резка стружки: Повторная резка происходит, когда стружка не удаляется из зоны резания, а вместо этого многократно срезается инструментом. Это приводит к циклу ненужного трения и выделения тепла, что быстро ухудшает качество резки. Повторно срезанная стружка может царапать поверхность заготовки, снижать точность размеров и увеличивать износ инструмента. При обработке алюминия эта проблема особенно актуальна, поскольку материал размягчается под воздействием тепла и становится еще более склонным к прилипанию, что еще больше усугубляет ситуацию.
- Засорение канавок стружкой: Засорение стружкой происходит, когда алюминиевая стружка накапливается внутри канавок инструмента и препятствует правильному резанию. После засорения инструмент теряет способность эффективно удалять новую стружку, что приводит к увеличению сопротивления резанию, вибрации и потенциальной поломке инструмента. В тяжелых случаях засорение канавок может полностью остановить резание и повредить как инструмент, так и заготовку.
Достижение высокого качества обработки поверхности
Хотя алюминий позволяет получать превосходную чистовую обработку, неправильные условия обработки часто приводят к видимым дефектам. К наиболее распространенным проблемам относятся образование заусенцев, шероховатые кромки и потеря точности размеров, все из которых тесно связаны с состоянием инструмента, стратегией резки и стабильностью станка.
- Образование заусенцев: При фрезеровании алюминия они обычно возникают из-за деформации инструмента, затупления режущих кромок или неправильного сочетания подачи и скорости. Когда инструмент не просто срезает материал, а разрывает его, излишки металла выталкиваются наружу, а не удаляются, что приводит к образованию заусенцев. Это не только влияет на визуальное качество детали, но и требует дополнительной постобработки, увеличивая время и стоимость производства.
- Шероховатости и низкая точность размеров: Шероховатости возникают, когда процесс резания становится нестабильным, часто из-за вибрации, износа инструмента или неправильных параметров обработки. Вместо получения плавного, непрерывного среза инструмент может вибрировать или размазывать материал, оставляя неровную поверхность. В то же время, низкая жесткость или непостоянные силы резания могут привести к отклонениям от заданной траектории инструмента, что снижает точность размеров.
Жесткость и стабильность машины
Поскольку для обработки алюминия требуются более высокие усилия резания, чем для дерева или пластика, любая недостаточная жесткость конструкции системы ЧПУ может быстро привести к вибрации, дребезжанию и снижению точности. Это делает жесткость не просто фактором производительности, а фундаментальным требованием для успешной обработки алюминия.
- Вибрация и дребезжание: Вибрация и дребезжание возникают, когда режущий инструмент и конструкция станка не обеспечивают стабильного контакта режущего инструмента с обрабатываемым материалом. При фрезеровании алюминия это часто происходит из-за чрезмерной нагрузки на шпиндель, недостаточной жесткости станка или неправильных настроек подачи и скорости. Как только начинается вибрация, она создает нестабильную среду резания, что приводит к плохому качеству поверхности, неравномерным следам от инструмента и ускоренному износу инструмента. Дребезжание также может непредсказуемо усиливать силы резания, еще больше снижая точность обработки и увеличивая риск повреждения инструмента.
- Ограничения облегченных фрезерных станков с ЧПУ: Облегченные фрезерные станки с ЧПУ обычно предназначены для обработки дерева, пластика и других мягких материалов, а это значит, что их рамы и системы перемещения не всегда оптимизированы для резки металла. При работе с алюминием эти станки могут испытывать трудности с эффективным поглощением сил резания, что приводит к деформации или микроперемещениям во время работы. Эта недостаточная жесткость ограничивает достижимую глубину резания, скорость подачи и качество поверхности.
Успешная фрезеровка алюминия на станках с ЧПУ требует предвидения и управления этими проблемами, а не реагирования на них после их возникновения. Понимание того, как алюминий взаимодействует с инструментами, станками и параметрами резки, позволяет операторам принимать более обоснованные решения и снижать вероятность дефектов. Четкое понимание этих ключевых проблем закладывает основу для применения эффективных передовых методов, что в конечном итоге обеспечивает более эффективные, точные и надежные результаты обработки алюминия.
Требования к оборудованию для фрезерования алюминия
Успешная фрезеровка алюминия на станках с ЧПУ зависит не только от режущих инструментов и параметров, но и в значительной степени от возможностей самого станка. По сравнению с обработкой дерева или пластика, к алюминию предъявляются значительно более высокие требования к жесткости, производительности шпинделя, точности перемещения и устойчивости крепления заготовки. Понимание этих требований является ключом к выбору или настройке системы ЧПУ, которая сможет стабильно обеспечивать чистые срезы, надежную точность и приемлемый срок службы инструмента при работе с алюминием.
Фрезерный станок с ЧПУ против фрезерного станка с ЧПУ
Хотя станки с ЧПУ для фрезерования и обработки на станках с ЧПУ используют схожие принципы цифрового производства, их конструкция, жесткость и области применения значительно различаются. Эти различия напрямую влияют на производительность резки, качество поверхности и диапазон обрабатываемых алюминиевых деталей.
- Основные различия в конструкции и возможностях: Фрезерные станки с ЧПУ обычно имеют прочные, жесткие чугунные или стальные рамы, рассчитанные на высокие силы резания и обеспечение исключительной точности при обработке металла. В них используются более низкие скорости вращения шпинделя с более высоким крутящим моментом, что делает их хорошо подходящими для глубокой резки и непрерывной обработки твердых материалов. В отличие от них, фрезерные станки с ЧПУ, как правило, легче, быстрее и оптимизированы для высокоскоростной резки более мягких материалов, таких как дерево, пластик и пенопласт. Их портальные конструкции отдают приоритет скорости и рабочей зоне, а не абсолютной жесткости, что может создавать ограничения при обработке таких металлов, как алюминий.
- Когда фрезерный станок с ЧПУ подходит для обработки алюминия: Несмотря на свои ограничения, фрезерные станки с ЧПУ могут успешно обрабатывать алюминий в подходящих условиях. Они подходят для тонких алюминиевых листов, легких компонентов, гравировки и неконструкционных деталей, где силы резания относительно невелики. Высококачественные промышленные фрезерные станки с ЧПУ, усиленными рамами, шариковинтовыми приводами и высокопроизводительными шпинделями гораздо лучше подходят для обработки алюминия, чем станки начального уровня. В этих случаях обработка алюминия становится контролируемым процессом, а не задачей по удалению большого количества материала, что позволяет фрезерным станкам получать точные и чистые результаты в пределах своих рабочих возможностей.
Основные характеристики машины
Достижение стабильных и высококачественных результатов при фрезеровании алюминия на станках с ЧПУ во многом зависит от основных возможностей самого станка. В отличие от более мягких материалов, алюминий требует баланса скорости, стабильности и точности. Если какой-либо из этих элементов отсутствует, быстро могут возникнуть такие проблемы, как вибрация, износ инструмента и плохое качество поверхности.
- Высокая скорость вращения шпинделя с достаточным крутящим моментом: высокая скорость вращения шпинделя способствует правильному формированию стружки и снижает сопротивление резанию, а достаточный крутящий момент обеспечивает стабильное усилие резания под нагрузкой. Если скорость вращения шпинделя слишком низкая, резание может стать неэффективным и привести к трению, а недостаточный крутящий момент может вызвать остановку или неравномерное удаление материала. Хорошо сбалансированный шпиндель обеспечивает плавное резание на различной глубине и при различных условиях подачи.
- Жесткая рама: Прочная рама станка минимизирует вибрацию, деформацию и структурные изгибы во время резки, которые являются распространенными причинами вибрации и плохого качества поверхности. Станки с легкими или плохо усиленными конструкциями, как правило, плохо поглощают силы резания, что приводит к нестабильности. Жесткая рама обеспечивает надлежащую поддержку сил резания, позволяя выполнять более агрессивную, но контролируемую обработку без ущерба для точности.
- Система точного перемещения: Система перемещения определяет, насколько точно и плавно станок может следовать запрограммированным траекториям инструмента. Для фрезерования алюминия необходимы такие компоненты, как шариковые винты, линейные направляющие и высококачественные сервоприводы или шаговые двигатели. Эти элементы помогают поддерживать точность позиционирования и уменьшать люфт или механический зазор во время резки. Система точного перемещения обеспечивает стабильную скорость подачи и плавное перемещение инструмента.
Рекомендации по креплению
Поскольку алюминий создает более высокие силы резания, чем более мягкие материалы, даже незначительное смещение заготовки может привести к ухудшению качества поверхности, неточности размеров или даже повреждению инструмента. Стабильная и надежная установка гарантирует, что все силы резания будут должным образом поглощены конструкцией станка, а не переданы на заготовку.
- Вакуумные столы против механических зажимов: Вакуумные столы широко используются в станках с ЧПУ для обработки дерева и пластика, но их эффективность ограничивается при обработке алюминия. Хотя они обеспечивают быструю настройку и чистую рабочую поверхность, вакуумные системы фиксации часто не справляются с созданием достаточной силы для сопротивления боковым нагрузкам резания, возникающим при обработке алюминия. Механические зажимы, с другой стороны, обеспечивают гораздо более надежный и жесткий способ фиксации алюминия. Физически закрепляя заготовку на станине станка, зажимы могут выдерживать более высокие силы резания и снижать риск смещения во время обработки.
- Предотвращение вибрации и смещения: Любая нестабильность заготовки может усиливать вибрации при резке, что приводит к появлению следов вибрации, ухудшению качества поверхности и ускоренному износу инструмента. Для минимизации этих рисков заготовку следует поддерживать как можно ближе к зоне резания, равномерно распределяя усилие зажима, чтобы избежать деформации. Использование правильной конструкции зажимного приспособления, добавление защитных пластин и обеспечение чистых, плоских контактных поверхностей способствуют повышению стабильности.
Успех фрезерования алюминия на станках с ЧПУ во многом зависит от способности станка сохранять стабильность под нагрузкой, обеспечивая при этом точное и контролируемое движение. Обеспечивая соответствие системы ЧПУ основным требованиям к обработке алюминия, операторы могут значительно повысить надежность процесса и качество деталей. Правильно оборудованный и хорошо сконфигурированный станок является основой для эффективного фрезерования алюминия, обеспечивая более плавную резку и более стабильные результаты производства.
Выбор режущего инструмента для фрезерования алюминия
Выбор правильных режущих инструментов — один из важнейших факторов при фрезеровании алюминия на станках с ЧПУ. Мягкая, но пластичная природа алюминия, а также его склонность к образованию наростов на режущей кромке и выделению тепла требуют использования специализированного инструмента для достижения оптимальных результатов. Независимо от того, выполняете ли вы черновую обработку, чистовую обработку или детальную гравировку, материал, геометрия и тип инструмента напрямую влияют на эффективность резки, качество поверхности и срок службы инструмента. Правильный выбор инструмента не только обеспечивает лучшую производительность резки, но и минимизирует такие проблемы, как образование наростов на режущей кромке, износ инструмента и плохое качество поверхности.
Материал инструмента
Выбор правильного материала для режущих инструментов имеет основополагающее значение для достижения оптимальной производительности обработки, особенно при работе с алюминием. Свойства материала инструмента напрямую влияют на его износостойкость, термостойкость и общую эффективность при резке алюминия.
- Твердосплавные инструменты: Твердосплав — наиболее часто рекомендуемый материал для резки алюминия благодаря своей превосходной твердости, износостойкости и способности сохранять остроту режущих кромок. Твердосплавные инструменты выдерживают более высокие температуры и сохраняют точность даже при высоких скоростях резки.
- Инструменты из быстрорежущей стали (HSS): Хотя они не так долговечны, как твердосплавные инструменты, инструменты из быстрорежущей стали можно использовать для обработки легких алюминиевых деталей на низких скоростях. Они дешевле, но изнашиваются быстрее, что делает их менее подходящими для высокопроизводительных применений.
Геометрия инструмента
Уникальные свойства алюминия, такие как склонность к образованию наростов на режущей кромке и способность образовывать длинные стружки, требуют тщательного учета геометрии инструмента для достижения оптимальных результатов.
- Количество канавок: Инструменты с меньшим количеством канавок (например, с двумя или одной канавкой) идеально подходят для обработки алюминия, поскольку они обеспечивают лучшее удаление стружки и снижают вероятность повторной обработки. Большее количество канавок может привести к засорению, особенно при работе с алюминием, который образует длинную стружку.
- Форма инструмента: Для более гладкой резки предпочтительнее использовать инструменты с большим углом заточки, поскольку они снижают силы резания и способствуют получению более чистой поверхности. Острые кромки с большим положительным углом заточки уменьшают склонность материала к прилипанию к инструменту.
- Покрытия: Специальные покрытия, такие как TiN (нитрид титана), TiAlN (нитрид титана-алюминия) или ZrN (нитрид циркония), могут дополнительно увеличить срок службы инструмента, обеспечивая лучшую термостойкость, снижая трение и минимизируя склонность алюминия к прилипанию к инструменту.
Тип инструмента
Выбор типа инструмента может существенно повлиять на скорость, точность и качество конечного продукта. Выбор типа инструмента для фрезерования алюминия на станках с ЧПУ во многом зависит от конкретных потребностей проекта, таких как тип требуемой резки, уровень детализации и объем удаляемого материала.
- Концевые фрезы: Твердосплавные концевые фрезы с плоским дном и геометрией резания вверх или вниз обычно используются для фрезерования алюминия. Фрезы с реза вверх позволяют эффективно удалять стружку, тогда как фрезы с реза вниз обеспечивают лучшее качество поверхности, вдавливая материал в заготовку.
- Фрезы с шаровым наконечником: Для трехмерной контурной обработки или чистовой обработки обычно используются фрезы с шаровым наконечником, позволяющие получать гладкие, изогнутые поверхности с минимальным количеством следов от инструмента.
- V-образные фрезы: Для гравировки или тонкой работы V-образные фрезы обеспечивают точность благодаря острым углам и идеально подходят для создания детализированных рисунков или надписей.
Размер режущего инструмента
Размер инструмента влияет на эффективность резания, качество поверхности, удаление стружки и общую стабильность обработки. Более крупные инструменты идеально подходят для быстрого удаления материала и черновой обработки, в то время как более мелкие инструменты лучше подходят для точной, детальной и чистовой обработки. Длина инструмента также должна выбираться в зависимости от толщины заготовки и глубины резания, чтобы избежать деформации или изгиба инструмента, что может привести к неточному резанию и плохому качеству поверхности.
Выбор правильного режущего инструмента для фрезерования алюминия на станках с ЧПУ имеет решающее значение для обеспечения баланса между производительностью, эффективностью и сроком службы инструмента. Правильно подобранный материал, геометрия и размер инструмента позволяют операторам минимизировать нагрев, снизить износ инструмента и добиться чистых и точных резов. Принимая обоснованные решения, основанные на конкретных потребностях каждого проекта, операторы могут максимизировать эффективность обработки и добиться превосходных результатов, минимизируя при этом проблемы, связанные с инструментом, такие как чрезмерный износ и плохое качество поверхности.
Оптимальные параметры резки при фрезеровании алюминия
При фрезеровании алюминия на станках с ЧПУ достижение наилучших результатов зависит от выбора правильных параметров резки. Алюминий, будучи относительно мягким материалом по сравнению с другими металлами, представляет собой уникальные проблемы и возможности в обработке. Благодаря своей мягкости, алюминий можно обрабатывать на более высоких скоростях и подаче, но неправильные настройки могут привести к таким проблемам, как чрезмерное нагревание, плохое качество поверхности или износ инструмента. Понимание и оптимизация этих параметров являются ключом к достижению гладких, точных и экономически эффективных результатов.
Скорость шпинделя (об/мин)
Скорость вращения шпинделя — это скорость вращения режущего инструмента, и она является одним из наиболее важных параметров для эффективной обработки алюминия. Благодаря относительно низкой твердости алюминия, его можно обрабатывать при гораздо более высоких скоростях вращения шпинделя по сравнению с более твердыми материалами. Однако выбор оптимальной скорости вращения шпинделя помогает предотвратить такие проблемы, как чрезмерный износ инструмента или плохое удаление стружки. Вот общие рекомендации:
- Для твердосплавных инструментов: скорость вращения обычно составляет от 10 000 до 24 000 об/мин, в зависимости от диаметра инструмента и выполняемой операции обработки.
- Для инструментов из быстрорежущей стали (HSS): как правило, рекомендуется использовать более низкие скорости вращения (примерно от 6,000 до 12,000 об/мин) из-за меньшей термостойкости.
- Факторы, влияющие на скорость: материал инструмента, диаметр инструмента и глубина резания — все это влияет на оптимальную скорость вращения шпинделя. Для более крупных инструментов обычно требуются более низкие скорости во избежание перегрева, в то время как более мелкие инструменты могут работать на более высоких оборотах.
Скорость подачи (IPM)
Скорость подачи — это скорость перемещения режущего инструмента по материалу вдоль осей X, Y или Z. Более высокая скорость подачи обеспечивает более быстрое удаление материала, но требует балансировки со скоростью вращения шпинделя для поддержания оптимальных условий резания. Слишком высокая скорость подачи может привести к ухудшению качества поверхности, чрезмерному износу инструмента или даже его поломке. И наоборот, слишком низкая скорость подачи может увеличить время резания и вызвать перегрев. Вот общие рекомендации:
- Легкая резка: Для чистовой или легкой резки скорость подачи обычно устанавливается в диапазоне от 100 до 300 дюймов в минуту (IPM).
- Обработка больших объемов материала: Для черновой обработки или более глубокой резки скорость подачи может варьироваться от 50 до 100 дюймов в минуту в зависимости от размера режущего инструмента, скорости вращения шпинделя и толщины материала.
- Нагрузка на зуб: Скорость подачи следует регулировать таким образом, чтобы поддерживать оптимальную нагрузку на зуб, что помогает избежать износа инструмента и добиться гладкой поверхности.
Глубина резания
Глубина резания — это толщина материала, удаляемого инструментом за один проход. Этот параметр обеспечивает эффективное удаление материала без чрезмерной нагрузки на инструмент или станок. При фрезеровании алюминия глубина резания может значительно варьироваться в зависимости от толщины материала и прочности инструмента. Для черновой обработки можно использовать более глубокие резы, в то время как для чистовой обработки обычно следует использовать более мелкие резы, чтобы обеспечить высокое качество поверхности. Вот общие рекомендации:
- Черновая обработка: Глубина резания обычно составляет от 0.25 до 0.75 дюйма в зависимости от инструмента и жесткости станка.
- Чистовая обработка: Для получения гладкой поверхности и предотвращения деформации инструмента предпочтительнее использовать неглубокие срезы, обычно в диапазоне от 0.05 до 0.2 дюйма.
- Факторы: Жесткость станка и размер инструмента играют важную роль в определении того, насколько глубокий пропил можно выполнить без ущерба для точности.
Нагрузка стружки (на один зуб)
Нагрузка на режущую кромку — это количество материала, удаляемого каждой режущей кромкой за один оборот инструмента. Она напрямую связана со скоростью подачи и скоростью вращения шпинделя и играет ключевую роль в обеспечении эффективной резки и предотвращении повреждений как инструмента, так и обрабатываемого материала. Оптимальная нагрузка на режущую кромку предотвращает такие проблемы, как деформация инструмента, чрезмерное выделение тепла и плохое качество поверхности. Вот общие рекомендации:
- Для твердосплавных инструментов: Типичная нагрузка стружки на твердосплавный инструмент составляет от 0.001 до 0.003 дюйма на зуб, в зависимости от диаметра инструмента и области применения.
- Для инструментов из быстрорежущей стали: нагрузка на зуб обычно немного ниже, примерно от 0.001 до 0.002 дюйма.
- Важность поддержания необходимой нагрузки на инструмент: правильная нагрузка на инструмент обеспечивает достаточное зацепление для эффективного удаления материала без перегрузки, что помогает продлить срок службы инструмента и уменьшить проблемы, связанные с трением.
Смазочно-охлаждающая жидкость и охлаждение
Хотя алюминий не так склонен к перегреву, как более твердые металлы, смазочно-охлаждающие жидкости и системы охлаждения по-прежнему важны для контроля температуры, улучшения качества поверхности и продления срока службы инструмента. Эффективное охлаждение помогает предотвратить термическую деформацию материала и инструмента, а также обеспечивает эффективное удаление стружки.
- Охлаждающие жидкости: При обработке алюминия часто используются водорастворимые охлаждающие жидкости или системы обдува воздухом. Использование правильной охлаждающей жидкости может улучшить скорость резания и качество поверхности за счет снижения трения и нагрева.
- Сухая резка: В некоторых случаях возможна сухая резка с надлежащим удалением стружки, но это часто приводит к повышенному износу инструмента и снижению качества обработки при высокоскоростных процессах.
Успешная обработка алюминия зависит от тщательного выбора параметров резания, которые соответствуют как свойствам материала, так и желаемому результату обработки. Правильное сочетание скорости вращения шпинделя, подачи, глубины резания, нагрузки на режущий инструмент и методов охлаждения обеспечивает плавное удаление материала, высококачественную обработку поверхности и длительный срок службы инструмента. Точная настройка этих параметров в соответствии со специфическими требованиями к алюминиевой детали и возможностями системы ЧПУ позволяет операторам достичь оптимальной производительности обработки, минимизируя затраты и избегая таких проблем, как чрезмерный износ инструмента или низкая точность размеров.
Стратегии построения траекторий обработки и советы по программированию
Эффективные стратегии траектории движения инструмента и точное программирование имеют основополагающее значение для достижения высококачественных результатов при фрезеровании алюминия на станках с ЧПУ. Алюминий, благодаря своей относительно мягкой, но пластичной природе, представляет собой уникальные проблемы, такие как управление тепловыделением, предотвращение износа инструмента и обеспечение гладкой поверхности. Выбирая правильные стратегии траектории движения инструмента и методы программирования, операторы могут оптимизировать скорость съема материала, минимизировать нагрузку на станок и продлить срок службы инструмента.
Адаптивная очистка против традиционной фрезеровки
Адаптивная очистка и традиционное фрезерование — это две различные стратегии траектории движения инструмента, используемые в станках с ЧПУ. Каждая из них имеет свои преимущества в зависимости от области применения и типа обрабатываемого материала.
- Адаптивная очистка: Эта технология использует траекторию движения инструмента, которая изменяет зацепление режущего инструмента в зависимости от геометрии удаляемого материала. Она поддерживает постоянную нагрузку на режущий инструмент по всей его длине, что приводит к более эффективному удалению материала. Адаптивная очистка идеально подходит для черновой обработки алюминия, поскольку позволяет выполнять более глубокие резы и более высокие скорости подачи, минимизируя при этом напряжение инструмента и накопление тепла.
- Традиционное фрезерование: Традиционное фрезерование предполагает резку традиционным методом, при котором режущий инструмент движется в направлении, противоположном подаче материала. Этот метод обычно используется для неглубоких резов или когда требуется определенная чистота поверхности. Однако он часто приводит к большему нагреву и износу инструмента по сравнению с адаптивной обработкой, особенно при работе с мягкими материалами, такими как алюминий.
- Совет по программированию: используйте адаптивную очистку для черновой и высокоскоростной обработки, а традиционное фрезерование — для чистовой обработки, где необходимо минимизировать контакт инструмента с обрабатываемой поверхностью.
Попутное фрезерование против обычного фрезерования
Попутное фрезерование и традиционное фрезерование — это два типа стратегий фрезерования, которые определяют направление движения инструмента относительно направления подачи.
- Попутное фрезерование: При попутном фрезеровании режущий инструмент вращается в том же направлении, что и подача, то есть резец обрабатывает материал от самой толстой точки к самой тонкой. Такой подход снижает силы резания и износ инструмента, а также обеспечивает лучшее удаление стружки, что особенно полезно при обработке алюминия.
- Традиционное фрезерование: При традиционном фрезеровании режущий инструмент движется против подачи материала, то есть инструмент входит в материал в самой тонкой его точке и выходит в самой толстой. Хотя этот метод может обеспечить лучший контроль для некоторых операций, он обычно генерирует больше тепла и сил резания, что может привести к более быстрому износу инструмента и потенциальной деформации заготовки.
- Совет по программированию: При обработке алюминия используйте попутное фрезерование для более эффективного удаления материала, особенно при высокоскоростной обработке, поскольку это помогает снизить нагрев и обеспечивает более гладкую резку.
Методы входа и выхода
Эти методы особенно важны при обработке мягких металлов, таких как алюминий, которые склонны к перегреву и прилипанию материала к инструменту.
- Техника ввода инструмента: Спиральный ввод предполагает вхождение инструмента в материал по спирали, что снижает воздействие на инструмент и материал. Он особенно эффективен для глубоких отверстий или карманов, поскольку предотвращает деформацию инструмента и минимизирует силы резания в начале резания. Наклонный ввод предполагает постепенное вхождение инструмента в материал по наклонной траектории, что снижает начальную нагрузку на резание. Он идеально подходит для неглубоких резов и обеспечивает плавный, контролируемый ввод.
- Техника выхода инструмента: При линейном выходе инструмент выходит из материала по прямой линии. Этот метод часто используется при выполнении небольших корректировок или при чистовой обработке. При спиральном выходе инструмент постепенно втягивается по спирали, что помогает снизить риск образования заусенцев или чрезмерного износа инструмента.
- Совет по программированию: используйте винтовой или наклонный ввод для глубоких резов и деликатной обработки, а также линейные или винтовые стратегии вывода для обеспечения гладких поверхностей без заусенцев при чистовой обработке.
Как избежать распространенных ошибок в программировании
Правильное программирование является ключом к обеспечению эффективности операций по фрезерованию алюминия и производству высококачественных деталей. Вот несколько распространенных ошибок программирования, которых следует избегать:
- Слишком высокие скорости резания: Хотя алюминий можно обрабатывать на высоких скоростях, чрезмерные скорости резания могут привести к преждевременному износу инструмента, ухудшению качества поверхности и чрезмерному нагреву. Всегда регулируйте скорость вращения шпинделя в соответствии с размером инструмента, толщиной материала и режимом резания. Используйте рекомендации производителя для определения оптимальных скоростей резания.
- Неправильный выбор траектории движения инструмента: выбор неправильной стратегии траектории, например, использование традиционного фрезерования вместо адаптивной очистки, может привести к снижению скорости съема материала, излишнему напряжению инструмента и уменьшению точности. Выбирайте подходящую стратегию траектории движения инструмента в зависимости от конкретной задачи обработки, например, адаптивную очистку для черновой обработки и традиционное фрезерование для чистовой обработки.
- Перегрузка инструмента: Использование слишком большого шага между инструментом и обрабатываемым инструментом может привести к чрезмерным усилиям резания, деформации инструмента и ухудшению качества поверхности, особенно при обработке мягких материалов, таких как алюминий. Поддерживайте правильные значения шага между инструментом и обрабатываемым инструментом в соответствии с его размером и жесткостью станка. Для черновой обработки используйте больший шаг между инструментом и обрабатываемым инструментом, а для чистовой обработки — меньший шаг для улучшения качества поверхности.
- Неучет износа инструмента: Несоблюдение требований к корректировке траектории инструмента с учетом износа может привести к неточным резам, некачественной обработке и, в конечном итоге, к поломке инструмента. Регулярно проверяйте состояние инструмента и корректируйте параметры траектории или, при необходимости, переходите на новый инструмент.
- Совет по программированию: Всегда моделируйте траектории движения инструмента в программном обеспечении для ЧПУ перед запуском фактической операции, чтобы проверить наличие потенциальных проблем, таких как столкновения инструментов, неправильная подача и силы резания.
Освоение стратегий траектории движения инструмента и методов программирования помогает достичь оптимальных результатов обработки алюминия. Используя такие стратегии, как адаптивная очистка, попутное фрезерование и правильные методы входа и выхода инструмента, операторы могут повысить эффективность обработки, снизить износ инструмента и улучшить качество поверхности. Кроме того, избегание распространенных ошибок программирования обеспечивает более плавную работу и более предсказуемые результаты. При фрезеровании алюминия на станках с ЧПУ продуманное планирование траектории движения инструмента и программирование являются ключом к максимальной производительности, обеспечению точности и производству высококачественных и экономически эффективных деталей.
Оптимизация качества поверхности
Достижение высококачественной обработки поверхности является одним из важнейших аспектов фрезерования алюминия на станках с ЧПУ, поскольку оно напрямую влияет как на внешний вид, так и на функциональность конечного продукта. Гладкая поверхность не только улучшает эстетический вид детали, но и повышает ее эксплуатационные характеристики, снижая трение, предотвращая коррозию и обеспечивая лучшую подгонку при сборке. Однако для достижения оптимальной обработки требуется не только правильный выбор инструмента; необходимо тщательно сбалансировать параметры резки, стратегии траектории движения инструмента и методы постобработки. Понимая и применяя эти стратегии, производители могут гарантировать, что их алюминиевые детали соответствуют самым высоким стандартам качества и точности.
Минимизация образования заусенцев
Заусенцы — это нежелательные выступы материала, образующиеся вдоль кромок или отверстий детали в процессе механической обработки. Они могут не только ухудшить качество поверхности, но и повлиять на функциональность и эстетические качества алюминиевых компонентов. Эффективные стратегии минимизации образования заусенцев помогают добиться чистых и точных кромок.
- Используйте острые высококачественные инструменты: Всегда используйте острые твердосплавные или инструменты с покрытием, чтобы обеспечить чистые и точные разрезы. Заменяйте инструменты по мере износа, чтобы предотвратить образование чрезмерных заусенцев.
- Настройте параметры резания: немного уменьшите скорость подачи и используйте умеренные скорости резания, чтобы избежать избыточного нагрева, способствующего образованию заусенцев. Для некоторых операций использование немного большей глубины резания может уменьшить образование заусенцев, позволяя чисто срезать материал.
- Оптимизированные стратегии траектории движения инструмента: используйте попутное фрезерование вместо традиционного, поскольку попутное фрезерование выделяет меньше тепла и уменьшает образование заусенцев вдоль режущих кромок.
Техника завершающего паса
Финишная чистовая обработка является ключевым этапом для достижения гладкой и высококачественной поверхности алюминия. Чистовая обработка уточняет деталь, обеспечивая удаление дефектов, возникших в результате черновой обработки, и достижение желаемого результата.
- Легкие проходы: Неглубокий чистовой проход (обычно от 0.05 до 0.2 дюйма) обеспечивает резку материала с минимальным повреждением поверхности, предотвращая образование зазубрин или деформацию инструмента. Неглубокая резка предотвращает износ инструмента и способствует достижению максимально гладкой поверхности.
- Небольшой шаг обработки: Используйте меньший шаг обработки (обычно 5–10% от диаметра инструмента) для чистовой обработки, чтобы устранить следы от инструмента и обеспечить равномерную текстуру поверхности.
- Многократный проход: Для сложных поверхностей выполнение нескольких проходов с уменьшающимся шагом обеспечивает более качественную обработку при сохранении стабильности инструмента.
- Увеличение частоты вращения шпинделя для чистовой обработки: Увеличьте скорость вращения шпинделя во время чистовых проходов, чтобы добиться более высокой скорости съема материала и более гладкой поверхности. Алюминий, будучи относительно мягким материалом, может обрабатываться на высоких скоростях без значительного износа инструмента или перегрева.
Опции постобработки
Хотя обработка на станках с ЧПУ позволяет добиться превосходной чистоты поверхности алюминия, в некоторых случаях для улучшения внешнего вида и характеристик детали требуется дополнительная постобработка. Методы постобработки могут использоваться для дальнейшего сглаживания поверхности, удаления остаточных заусенцев или нанесения защитного слоя.
- Удаление заусенцев: Ручной метод удаления заусенцев и острых кромок после механической обработки. Этот процесс трудоемкий, но эффективный для небольших партий или прецизионных деталей. Для больших партий или более однородных результатов можно использовать автоматизированное оборудование для удаления заусенцев с кромок деталей и сглаживания любых шероховатостей.
- Шлифовка или полировка: Для деталей, требующих высококачественной зеркальной поверхности, абразивная шлифовка или полировка с использованием мелкодисперсных абразивов или полировальных паст может обеспечить желаемый результат. Этот метод часто используется для декоративных деталей или компонентов, требующих высокого уровня качества поверхности.
- Анодирование для улучшения качества отделки и долговечности: Анодирование — это электрохимический процесс, который утолщает естественный оксидный слой на алюминии, улучшая коррозионную стойкость, твердость поверхности и внешний вид. Оно также может придать алюминиевым деталям цвет.
Оптимизация качества обработки поверхности алюминия на станках с ЧПУ требует комплексного подхода, включающего точный выбор инструмента, хорошо настроенные параметры резания и продуманные стратегии траектории движения инструмента. Минимизация образования заусенцев, улучшение окончательного среза с помощью соответствующих чистовых проходов и применение методов постобработки, таких как удаление заусенцев, полировка и нанесение покрытий, могут значительно улучшить общее качество детали. Применение этих методов позволяет операторам не только улучшить внешний вид алюминиевых деталей, но и повысить их долговечность и функциональность. При правильном сочетании стратегий достижение высококачественной, гладкой поверхности при обработке алюминия становится эффективным и достижимым.
Вопросы безопасности при фрезеровке алюминия на станках с ЧПУ.
При фрезеровании алюминия на станках с ЧПУ безопасность всегда должна быть первостепенной задачей. Хотя алюминий относительно легко обрабатывается по сравнению с более твердыми металлами, этот процесс все же требует строгого соблюдения правил техники безопасности для защиты операторов, поддержания производительности станка и предотвращения несчастных случаев. Надлежащие меры безопасности не только защищают операторов от травм, но и обеспечивают долговечность оборудования и поддерживают высокие стандарты качества обработки.
Управление микросхемами и пожарные риски
Правильное обращение со стружкой может обеспечить безопасную, чистую и эффективную рабочую среду при фрезеровании алюминия на станках с ЧПУ. Алюминиевая стружка острая, легкая и может быстро накапливаться, представляя потенциальную опасность как для производительности станка, так и для безопасности оператора. Кроме того, алюминиевая стружка, особенно в сочетании с некоторыми смазочно-охлаждающими жидкостями или охлаждающими веществами, может быть легковоспламеняющейся, что увеличивает риск пожара при неправильном обращении.
- Системы удаления стружки: Внедрите надежную систему удаления стружки для быстрого извлечения ее из станка. Это может включать использование воздушных потоков, вакуумных систем или конвейеров. Регулярно проверяйте эти системы, чтобы убедиться в их исправной работе и предотвратить скопление стружки.
- Противопожарная безопасность: Держите рабочую зону в чистоте, без легковоспламеняющихся материалов, и обеспечьте наличие огнетушителей поблизости, особенно при использовании легковоспламеняющихся смазочно-охлаждающих жидкостей или смазочных материалов. Избегайте скопления стружки вблизи электрооборудования или источников тепла. Регулярно очищайте станок и окружающую территорию, чтобы предотвратить накопление алюминиевой пыли.
Правильная работа машины
Обеспечение надлежащей работы станка важно не только для безопасности оператора, но и для долговечности и производительности оборудования. Неправильная эксплуатация или некорректная настройка могут привести к несчастным случаям, повреждению станка и неудовлетворительным результатам обработки.
- Настройка станка: Перед началом любой обработки убедитесь в правильной настройке фрезерного станка с ЧПУ. Это включает в себя проверку надежной установки всех инструментов, правильного выравнивания заготовки и корректности настроек станка (таких как скорость, подача и глубина резания). Неправильно настроенный станок может привести к поломке инструмента, повреждению заготовки и даже травме оператора.
- Контроль во время работы: Регулярно контролируйте работу станка во время его эксплуатации, чтобы убедиться в его исправности. Обращайте внимание на необычные звуки, вибрации или износ инструмента, которые могут сигнализировать о проблеме. В случае ненормального поведения немедленно остановите станок, чтобы избежать дальнейших повреждений или опасностей.
Средства индивидуальной защиты (СИЗ)
Средства индивидуальной защиты (СИЗ) помогают защитить операторов от опасностей, присутствующих в среде станков с ЧПУ. Хотя станки и инструменты разработаны для высокоэффективной работы, они также представляют потенциальные риски, такие как разлетающиеся обломки, острые кромки, шум и тепло, выделяемое во время обработки.
- Защита глаз: Всегда надевайте защитные очки или лицевые щитки, чтобы защитить глаза от летящих обломков и стружки, которые могут выбрасываться с высокой скоростью во время обработки. Кроме того, защитные очки с боковыми щитками обеспечивают дополнительную защиту в более опасных условиях.
- Защита слуха: Фрезерные станки с ЧПУ создают значительный уровень шума, особенно при обработке на высоких скоростях. Для защиты слуха от длительного воздействия высокого уровня шума следует использовать средства защиты слуха, такие как беруши или наушники.
- Перчатки: При работе с острыми инструментами или деталями следует надевать защитные перчатки, чтобы предотвратить порезы и ссадины. Однако перчатки следует снимать во время работы на станках, чтобы избежать риска их зацепления за движущиеся части.
- Защита органов дыхания: В случаях, когда алюминиевая пыль или стружка могут попадать в воздух, например, во время шлифовки или полировки, следует использовать пылезащитную маску или респиратор. Это помогает защитить операторов от вдыхания потенциально вредных частиц, которые со временем могут вызвать проблемы с дыханием.
При фрезеровании алюминия на станках с ЧПУ обеспечение безопасных условий труда так же важно, как и достижение точных и высококачественных резов. Уделяя внимание ключевым факторам безопасности, операторы могут снизить риски, связанные с обработкой алюминия, и защитить себя, оборудование и рабочее пространство. Регулярное техническое обслуживание, соблюдение правил техники безопасности и надлежащая индивидуальная защита способствуют более безопасному и эффективному процессу обработки. Уделяя особое внимание безопасности, производители могут оптимизировать как производительность, так и благополучие работников, обеспечивая долговечность оборудования и качество конечной продукции.
Практические советы для начинающих по фрезерованию алюминия на станках с ЧПУ
Фрезерование алюминия на станках с ЧПУ открывает широкий спектр возможностей, но для начинающих существуют важные советы, которые помогут избежать распространенных ошибок, обеспечить безопасность и добиться высококачественных результатов. Алюминий, хотя и обрабатывается, как правило, проще, чем другие металлы, все же требует точности и внимания к деталям. Небольшие ошибки на начальных этапах могут быстро привести к плохому качеству поверхности, износу инструмента или даже повреждению заготовки. Следующие советы помогут вам уверенно начать работу и со временем улучшить свои результаты.
Начните с более мягких алюминиевых сплавов.
Начинающим лучше всего начинать с более мягких алюминиевых сплавов, таких как 6061 или 1050. Эти сплавы более щадящие и легче поддаются обработке, что дает больше возможностей для ошибок во время обучения. Более мягкие сплавы с меньшей вероятностью вызывают износ инструмента или дефекты поверхности, что позволяет сосредоточиться на совершенствовании техники, не беспокоясь о специфических проблемах, связанных с материалом.
Используйте консервативные настройки и корректируйте их постепенно.
Начинать с консервативных параметров резки — залог избежания ошибок и обеспечения бесперебойной работы. Хотя станки с ЧПУ способны работать на высоких скоростях и выполнять агрессивную резку, начинающим следует стремиться к более низким скоростям подачи, умеренным скоростям вращения шпинделя и неглубокому резу. По мере освоения этих параметров можно постепенно увеличивать их для повышения эффективности без ущерба для качества поверхности.
- Скорость подачи: Начните с умеренной скорости подачи, чтобы избежать перегрузки инструмента.
- Скорость вращения шпинделя: Для обработки мягкого алюминия используйте скорость вращения шпинделя от 10 000 до 15 000 об/мин, чтобы предотвратить перегрев.
- Глубина резания: Начинайте с небольшой глубины резания, чтобы избежать чрезмерного износа инструмента и потенциальных ошибок.
Регулярно проверяйте инструменты на предмет износа
Износ инструмента неизбежен, особенно при обработке алюминия, что может привести к снижению эффективности резания и ухудшению качества поверхности. Регулярно осматривайте инструменты на наличие признаков износа, таких как затупление кромок или налипание алюминия на инструмент. Затупившиеся инструменты приводят к ухудшению качества поверхности, повышению температуры и даже могут привести к поломке инструмента.
- Проверка состояния инструмента: Перед каждой работой осматривайте режущие кромки и убедитесь, что инструменты острые и чистые.
- Своевременно заменяйте изношенные инструменты: если инструмент выглядит изношенным или поврежденным, замените его до того, как это повлияет на качество резки.
Поддерживайте оборудование в чистоте и исправном состоянии.
Чистый и ухоженный фрезерный станок с ЧПУ работает эффективнее и дает лучшие результаты. Регулярная очистка станка предотвращает засорение траектории движения инструмента, систем охлаждения или других компонентов алюминиевой стружкой. Помимо чистоты, плановое техническое обслуживание, такое как смазка движущихся частей, проверка на наличие ослабленных компонентов и калибровка станка, может предотвратить ошибки и повысить точность обработки.
- Удаление стружки: Убедитесь, что стружка удаляется из станка во время и после работы. Засорение стружкой может привести к перегреву или снижению эффективности резки.
- Плановое техническое обслуживание: Регулярно проверяйте компоненты машины на износ, надежность крепления и соосность. Это поможет избежать неожиданных поломок и улучшит долгосрочную производительность.
Тестовые нарезки перед запуском полномасштабного производства.
Для начинающих одним из лучших методов является обязательное проведение пробных резок на обрезках материала перед началом полномасштабного производства. Тестирование гарантирует правильность параметров резки, настройки инструмента и обработки материала, предотвращая дорогостоящие ошибки или порчу заготовок.
- Настройки тестирования: Выполните небольшие разрезы на алюминиевом ломе для проверки скорости подачи, скорости вращения шпинделя и точности траектории движения инструмента.
- При необходимости внесите корректировки: если пробная резка дает нежелательные результаты, такие как неровные края или неправильные размеры, скорректируйте настройки, прежде чем приступать к основной резке.
Формирование правильных привычек на раннем этапе — залог долгосрочного успеха в фрезеровании алюминия на станках с ЧПУ. Выбирая более мягкие алюминиевые сплавы, используя консервативные настройки, регулярно проверяя инструменты, поддерживая чистоту рабочего места и всегда выполняя пробные резы, новички могут свести к минимуму ошибки и заложить прочную основу для более сложных проектов. По мере накопления опыта и уверенности вы сможете экспериментировать с более сложными методами обработки и алюминиевыми сплавами, улучшая как свои навыки, так и качество работы.
Суммировать
Фрезерование алюминия на станках с ЧПУ требует тщательного баланса между возможностями станка, выбором инструмента, параметрами резки и стратегиями программирования для решения таких проблем, как перегрев, износ инструмента, удаление стружки, вибрация и качество обработки поверхности. Хотя алюминий относительно легко обрабатывается по сравнению с более твердыми металлами, достижение стабильных высококачественных результатов зависит от применения передовых методов на протяжении всего процесса, включая правильное планирование траектории движения инструмента, надежную фиксацию заготовки, безопасную работу и соответствующие методы финишной обработки. Используя правильно подобранные инструменты, оптимизированные параметры и дисциплинированные методы обработки, операторы могут повысить эффективность, уменьшить количество ошибок и производить точные и надежные алюминиевые детали для широкого спектра применений. Продолжайте читать статью « Как избежать перегрева при фрезеровании металла на станках с ЧПУ? », чтобы значительно уменьшить перегрев и его негативные последствия.
Для производителей или операторов, работающих с фрезерованием алюминия на станках с ЧПУ, настоятельно рекомендуется проконсультироваться с опытными специалистами по обработке на станках с ЧПУ или производителями оборудования, чтобы обеспечить наиболее подходящее и эффективное решение для конкретных производственных задач. AccTek CNC — профессиональный производитель фрезерных станков с ЧПУ, предлагающий широкий спектр моделей, разработанных для удовлетворения разнообразных требований к применению, от стандартных задач обработки до более специализированных и индивидуальных производственных требований. Благодаря высокой технической экспертизе и гибким конфигурациям оборудования, AccTek CNC может помочь пользователям выбрать или адаптировать решения для обработки на станках с ЧПУ, которые повысят стабильность обработки, увеличат эффективность и обеспечат лучшее качество поверхности. Тесное сотрудничество с надежным поставщиком оборудования, таким как AccTek CNC, позволяет пользователям получать более целенаправленные рекомендации и долгосрочную поддержку, гарантируя, что их операции фрезерования на станках с ЧПУ будут давать стабильные и высококачественные результаты.