
- 35-45 minuten lezen
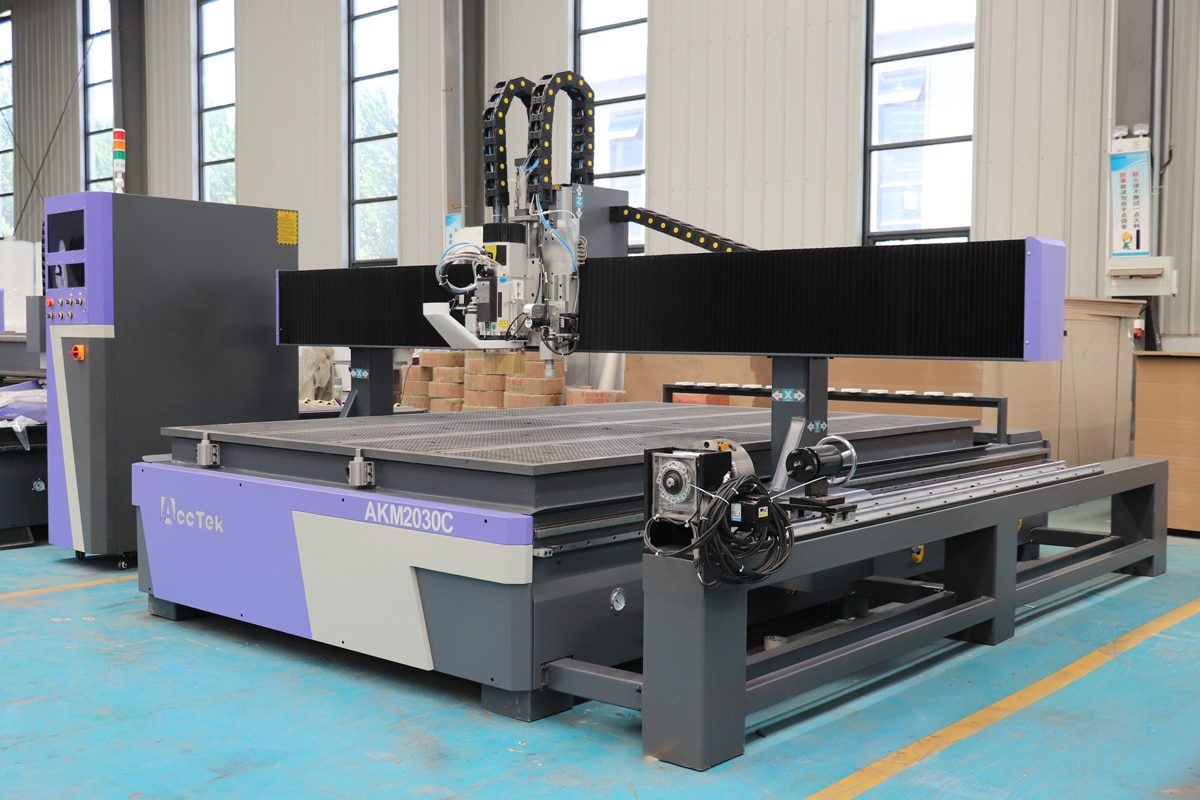
Een CNC-frees met roterende as vergroot de mogelijkheden van traditionele CNC-bewerking doordat de machine cilindrische, gebogen en complexe driedimensionale werkstukken met meer flexibiliteit en precisie kan bewerken. Door een roterende as toe te voegen, kunnen CNC-freesmachines bewerkingen uitvoeren zoals graveren rond cilinders, het uitsnijden van kolommen, het bewerken van meubelonderdelen en het produceren van ingewikkelde decoratieve onderdelen die moeilijk te realiseren zijn met standaard 3-assige systemen. Het bereiken van nauwkeurige resultaten bij roterende bewerking vereist echter meer dan alleen het installeren van de roterende as. Een juiste instelling, softwareconfiguratie en kalibratie zijn essentieel voor een soepele rotatie, nauwkeurige positionering en consistente bewerkingskwaliteit.
Kleine fouten in de uitlijning, centerhoogte of rotatie-asparameters kunnen leiden tot onnauwkeurige afmetingen, oneffen oppervlakken of bewerkingsfouten. Deze handleiding biedt een stapsgewijs overzicht van het instellen en kalibreren van een CNC-freesmachine met roterende as, van installatie en elektrische aansluitingen tot software-instellingen, askalibratie en veelvoorkomende probleemoplossingsmethoden. Of u nu een roterende as toevoegt aan een bestaande CNC-freesmachine of een geïntegreerd CNC-systeem met roterende as optimaliseert, het volgen van de juiste instelprocedures helpt de machineprestaties te maximaliseren, de nauwkeurigheid te verbeteren en de levensduur van uw apparatuur te verlengen.
Inzicht in de roterende as van een CNC-freesmachine
Een roterende as is een geavanceerd hulpstuk of geïntegreerd onderdeel voor een CNC-freesmachine waarmee de machine een werkstuk kan roteren terwijl het snijgereedschap langs meerdere assen beweegt. In tegenstelling tot een standaard 3-assige CNC-freesmachine , die doorgaans langs de X-, Y- en Z-assen beweegt, introduceert een roterende as een extra rotatiebeweging, meestal de A-as genoemd. Hierdoor kan de CNC-freesmachine het gehele oppervlak van cilindrische of onregelmatig gevormde materialen bewerken, waardoor complexe 3D-ontwerpen, vloeiende contouren en gedetailleerde gravures met verbeterde efficiëntie kunnen worden gecreëerd.
Wat is een CNC-frees met roterende as?
Een CNC-frees met roterende as is een CNC-bewerkingssysteem dat is uitgerust met een roterend apparaat dat het werkstuk vasthoudt en roteert tijdens de bewerking. De roterende as werkt samen met de lineaire assen van de machine om zowel de positie als de rotatiehoek van het materiaal te regelen, waardoor bewerkingen zoals draaien, graveren, snijden en zagen aan meerdere zijden mogelijk zijn zonder het werkstuk handmatig te hoeven verplaatsen. In een typische opstelling wordt het ene uiteinde van het werkstuk vastgeklemd in een spankop, terwijl het andere uiteinde wordt ondersteund door een losse kop. De roterende motor drijft het werkstuk vervolgens aan om te roteren onder nauwkeurige hoeken volgens het geprogrammeerde gereedschapspad. De CNC-controller coördineert de roterende beweging met de X-, Y- en Z-bewegingen van het snijgereedschap, waardoor de machine doorlopende patronen en complexe geometrieën kan creëren. In vergelijking met conventionele CNC-freesmachines bieden CNC-freesmachines met roterende as verschillende voordelen:
- Bewerking van complexe vormen: Een roterende as stelt de CNC-freesmachine in staat om cilindrische, gebogen en onregelmatig gevormde werkstukken te bewerken die moeilijk of onmogelijk te bewerken zijn met een standaard 3-assig systeem. Het biedt gebruikers de mogelijkheid om gedetailleerde gravures, spiraalpatronen, afgeronde randen en complexe contouren te creëren met een grotere ontwerpvrijheid.
- Minder herpositionering van het werkstuk: Een roterende as zorgt ervoor dat het materiaal tijdens de bewerking automatisch roteert, waardoor de insteltijd wordt verkort, uitlijnfouten worden geminimaliseerd en de algehele productie-efficiëntie wordt verbeterd.
- Hogere bewerkingsnauwkeurigheid en consistentie: Doordat het werkstuk tijdens het gehele bewerkingsproces in de roterende opspaninrichting vast blijft zitten, wordt het risico op positioneringsfouten door herhaaldelijk klemmen aanzienlijk verminderd. Dit draagt bij aan nauwkeurigere afmetingen en consistente resultaten.
- Meer ontwerpflexibiliteit: CNC-toepassingen worden uitgebreid tot buiten de bewerking van vlakke panelen. Deze veelzijdigheid stelt bedrijven in staat om meer uiteenlopende projecten aan te pakken.
Belangrijkste typen roterende asconfiguraties
Rotatie-assystemen voor CNC-routers zijn verkrijgbaar in verschillende configuraties, elk ontworpen om te voldoen aan uiteenlopende bewerkingsvereisten, productievolumes en toepassingsbehoeften. De juiste configuratie hangt af van factoren zoals de afmetingen van het werkstuk, de complexiteit van de bewerking, de frequentie van de rotatiebewegingen en het gewenste automatiseringsniveau.
- Vierde-as-rotatiehulpstuk: Een vierde-as-rotatiehulpstuk is de meest voorkomende optie voor CNC-routers. Het wordt op het machinebed gemonteerd en als extra as aangesloten op de CNC-controller. Dit type is ideaal voor gebruikers die af en toe roterende bewerkingen nodig hebben, maar tegelijkertijd de flexibiliteit van een standaard CNC-router willen behouden.
- CNC-freesmachine met geïntegreerde roterende as: Sommige CNC-freesmachines zijn ontworpen met een ingebouwd systeem voor roterende assen. Deze machines bieden doorgaans een betere stijfheid, een eenvoudigere instelling en een verbeterde uitlijning, omdat de roterende eenheid is geoptimaliseerd voor de machineconstructie. Ze zijn geschikt voor fabrikanten die regelmatig cilindrische of 3D-werkstukken bewerken.
- Dubbel roterend assysteem: Geavanceerde CNC-systemen kunnen meerdere roterende assen gebruiken voor extra bewerkingsflexibiliteit. Deze configuraties worden vaak gebruikt voor complexe industriële toepassingen die gelijktijdige beweging van meerdere assen en zeer gedetailleerde 3D-bewerking vereisen.
Belangrijkste onderdelen van een roterend assysteem
Een roterend-assysteem bestaat uit verschillende mechanische en elektronische componenten die samenwerken om het werkstuk nauwkeurig te roteren, in coördinatie met de lineaire bewegingen van de CNC-frees. Elk component heeft een specifieke functie die bijdraagt aan de precisie, stabiliteit en efficiëntie van de bewerking.
- Draaispankop: Het belangrijkste klemelement dat één uiteinde van het werkstuk stevig vastklemt en de rotatiebeweging van het aandrijfsysteem overbrengt. Het zorgt ervoor dat het materiaal stabiel blijft tijdens de bewerking en helpt bij het behouden van een nauwkeurige positionering, waardoor trillingen worden verminderd en de oppervlaktekwaliteit wordt verbeterd.
- De losse kop ondersteunt het andere uiteinde van het werkstuk, vooral bij het bewerken van lange of zware materialen. Door het werkstuk in lijn te houden met de hartlijn van de draaias, verbetert de losse kop de stabiliteit, minimaliseert hij doorbuiging en draagt hij bij aan nauwkeurigere bewerkingsresultaten.
- Rotatiemotor: Levert de benodigde kracht om het werkstuk te roteren volgens CNC-commando's. Stappenmotoren worden veel gebruikt voor standaardtoepassingen, terwijl servomotoren de voorkeur genieten voor zeer nauwkeurige bewerkingen die een hogere snelheid, koppel en positioneringsnauwkeurigheid vereisen.
- Overbrenging of reductiesysteem: Verbindt de motor met de roterende as en regelt de verhouding tussen snelheid en koppel. Het verhoogt de rotatiekracht, verbetert de positioneringsnauwkeurigheid en maakt het mogelijk dat de roterende as zwaardere werkstukken en meer veeleisende bewerkingsprocessen aankan.
- Rotatie-as en koppeling: De rotatie-as brengt de rotatiekracht van de motor over op de spankop, terwijl de koppeling de motor en de as verbindt en kleine uitlijnfouten compenseert. Deze componenten moeten een hoge stijfheid en precisie behouden om een soepele rotatie te garanderen en bewerkingsonnauwkeurigheden te voorkomen.
- Bevestigingsbeugels en -armaturen: Bevestig de roterende as aan het CNC-freesbed en zorg voor een correcte uitlijning met het coördinatensysteem van de machine. Een stabiele montagestructuur helpt beweging, trillingen en uitlijningsproblemen tijdens bewerkingsprocessen te voorkomen.
- De besturingseenheid en driver voor de roterende as regelen de communicatie tussen het CNC-systeem en de motor van de roterende as. Ze zetten geprogrammeerde commando's om in nauwkeurige rotatiebewegingen en regelen daarbij factoren zoals draairichting, snelheid, acceleratie en positioneringsnauwkeurigheid.
Veelvoorkomende toepassingen van CNC-freesmachines met roterende as
CNC-freesmachines met roterende as breiden de mogelijkheden van traditionele CNC-bewerking aanzienlijk uit door de bewerking van cilindrische, gebogen en driedimensionale werkstukken mogelijk te maken. Dankzij de mogelijkheid om materialen te roteren tijdens snij-, graveer- en freesbewerkingen, worden deze machines veelvuldig gebruikt in industrieën die complexe vormen, gedetailleerde patronen en meerzijdige bewerkingen vereisen.
- Houtbewerking en meubelproductie: CNC-freesmachines met roterende as worden veel gebruikt in de houtbewerking voor het produceren van cilindrische en decoratieve onderdelen, zoals trapleuningen, tafelpoten, stoelonderdelen, kolommen en houten handwerk. De roterende as stelt fabrikanten in staat om ingewikkelde gravures, spiraalvormige ontwerpen en symmetrische patronen op ronde werkstukken te creëren met hoge precisie en herhaalbaarheid.
- Productie van muziekinstrumenten: In de muziekinstrumentenindustrie worden CNC-freesmachines met roterende as veelvuldig gebruikt voor de productie van onderdelen met gebogen of cilindrische oppervlakken, zoals gitaarhalzen, drumketels en andere instrumentonderdelen. De roterende functie maakt vloeiende vormgeving en gedetailleerd graveren mogelijk, met behoud van consistente afmetingen en oppervlaktekwaliteit.
- Borden maken en 3D-graveren: Rotatie-assystemen zijn ideaal voor het maken van decoratieve borden, cilindrische naamplaatjes, logo's en gegraveerde patronen op ronde objecten. In tegenstelling tot CNC-freesmachines met een vlak bed, kunnen rotatie-asmachines continu rondom het gehele oppervlak van een werkstuk graveren, waardoor ze geschikt zijn voor op maat gemaakte producten en artistieke ontwerpen.
- Artistieke sculpturen en maatwerk: Kunstenaars en ambachtslieden gebruiken CNC-freesmachines met roterende assen om complexe sculpturen, beelden en decoratieve objecten op maat te maken. De mogelijkheid om meerdere zijden van een werkstuk te bewerken, biedt meer creatieve vrijheid en maakt de productie van gedetailleerde driedimensionale kunstwerken met een constante kwaliteit mogelijk.
De roterende as is een waardevolle verbetering die een standaard CNC-freesmachine transformeert in een veelzijdiger bewerkingsoplossing. Van vierde-as-opzetstukken tot geïntegreerde systemen, verschillende roterende configuraties bieden opties voor uiteenlopende productiebehoeften, terwijl componenten zoals de spankop, losse kop, motor en besturingseenheid samenwerken om nauwkeurige rotatie en stabiele bewerking te garanderen. Dankzij de mogelijkheid om complexe vormen en meerzijdige bewerkingen te verwerken, opent een CNC-freesmachine met roterende as nieuwe mogelijkheden in de houtbewerking, graveerindustrie en andere sectoren, waardoor het een belangrijk hulpmiddel is voor fabrikanten die op zoek zijn naar meer flexibiliteit en productiviteit.
Voorbereiding vóór het instellen van de draai-as
Een goede voorbereiding is een cruciale eerste stap bij het installeren van een roterende as op een CNC-freesmachine. Een zorgvuldig voorbereid installatieproces zorgt niet alleen voor een soepele integratie tussen het roterende systeem en de CNC-machine, maar verkleint ook het risico op uitlijnfouten, compatibiliteitsproblemen en storingen. Vóór de installatie moeten gebruikers de machinecompatibiliteit controleren, het benodigde gereedschap voorbereiden en de componenten van de roterende as inspecteren. Het voltooien van deze voorbereidingsstappen vormt een solide basis voor nauwkeurige kalibratie, betrouwbare werking en optimale bewerkingsprestaties.
Controleer de compatibiliteit van uw CNC-router.
Voordat u een roterende as op een CNC-freesmachine installeert, is het belangrijk te controleren of de machine compatibel is met het roterende systeem. Niet alle CNC-freesmachines zijn ontworpen om roterende hulpstukken te ondersteunen, en compatibiliteitsproblemen kunnen de installatie, de werking en de bewerkingsnauwkeurigheid beïnvloeden. Een zorgvuldige controle van de mechanische structuur, het elektrische systeem en de softwaremogelijkheden van de machine helpt ervoor te zorgen dat de roterende as probleemloos kan worden geïntegreerd.
- Mechanische compatibiliteit: Controleer eerst of de CNC-freesmachine voldoende werkruimte en montagemogelijkheden biedt voor de roterende as. Het machinebed moet voldoende lengte en breedte hebben om de roterende as en de beoogde werkstukken te kunnen plaatsen. Controleer of de montagebeugels stevig aan de machinetafel kunnen worden bevestigd en of het frame van de freesmachine voldoende stijfheid heeft om het extra gewicht en de snijkrachten die tijdens het roterend bewerken ontstaan, te dragen.
- Compatibiliteit van de controller: De CNC-controller moet een extra roterende as ondersteunen, meestal geconfigureerd als de A-as. Controleer of de controller een beschikbare asinterface heeft en of de bestaande motorstuurprogramma's met de roterende motor kunnen communiceren. Sommige CNC-routers vereisen mogelijk extra stuurprogramma's, besturingskaarten of firmwareconfiguratie voordat een roterende as kan worden toegevoegd.
- Motor- en elektrische compatibiliteit: Zorg ervoor dat de motor van de roterende as overeenkomt met de elektrische specificaties van de CNC-router, inclusief spanning, stroomsterkte en driververeisten. Controleer ook de bedrading, de capaciteit van de voeding en het noodstopsysteem om een veilige en stabiele werking te garanderen. Een onjuiste elektrische afstemming kan leiden tot slechte prestaties, oververhitting van de motor of storingen in de besturing.
- Softwarecompatibiliteit: De CNC-besturingssoftware en CAM-software moeten roterende bewerkingsfuncties ondersteunen. Controleer of de software roterende gereedschapspaden kan genereren en verwerken en of gebruikers parameters zoals asrichting, stappen per omwenteling, werkstukdiameter en rotatiesnelheid kunnen configureren. Zonder de juiste softwareondersteuning werkt de roterende as mogelijk niet nauwkeurig, zelfs als de hardware correct is geïnstalleerd.
Zorg dat u de benodigde gereedschappen en uitrusting bij de hand hebt.
Voordat u een roterende as op een CNC-freesmachine installeert, is het belangrijk om de benodigde gereedschappen en apparatuur klaar te leggen. Dit maakt het installatie- en kalibratieproces efficiënter en nauwkeuriger. De juiste gereedschappen zorgen voor een correcte mechanische uitlijning, een veilige installatie en een precieze afstelling van de parameters van de roterende as. De benodigde gereedschappen kunnen variëren afhankelijk van het CNC-freesmachinemodel en het roterende systeem, maar de volgende items zijn doorgaans nodig.
- Basisgereedschap voor de installatie: Gangbare handgereedschappen zoals steeksleutels, doppensets, schroevendraaiers, inbussleutels en tangen zijn nodig voor het monteren van componenten, het vastdraaien van bevestigingsmiddelen en het vastzetten van de roterende as op het CNC-freesbed. Deze gereedschappen zorgen ervoor dat montagebeugels, schroeven en mechanische verbindingen correct worden geïnstalleerd en vastgedraaid om beweging of trillingen tijdens het bewerken te voorkomen.
- Meet- en uitlijngereedschap: Met een schuifmaat kunnen de afmetingen van het werkstuk worden gemeten en de componentgroottes worden gecontroleerd, terwijl een meetklok helpt bij het meten van de slingering, de uitlijnnauwkeurigheid en de concentriciteit tussen de klauwplaat en de losse kop. Een waterpas of een precisieliniaal kan ook helpen controleren of de draaias correct is gepositioneerd ten opzichte van de CNC-machinecoördinaten.
- CNC-software en configuratiebestanden: Zorg er vóór gebruik voor dat de benodigde CNC- en CAM-software is geïnstalleerd en geconfigureerd. Belangrijke bestanden en parameters, zoals instellingen voor de roterende as, motorspecificaties, overbrengingsverhoudingen en postprocessors, moeten van tevoren worden voorbereid.
- Kalibratieaccessoires: Kalibratiegereedschap en testmaterialen zijn nodig om de nauwkeurigheid van de roterende as na installatie te controleren. Een testcilinder, een proefwerkstuk of een kalibratieblok kan worden gebruikt voor proefbewerkingen om de rotatienauwkeurigheid, de oppervlaktekwaliteit en de dimensionale consistentie te controleren. Deze tests helpen bij het identificeren van parameterfouten en stellen operators in staat om fijne aanpassingen te maken vóór de productie.
Controleer de onderdelen van de roterende as.
Voordat een roterende as op een CNC-freesmachine wordt geïnstalleerd, is het essentieel om alle componenten zorgvuldig te inspecteren om er zeker van te zijn dat ze in goede staat verkeren en klaar zijn voor gebruik. Een grondige inspectie helpt bij het opsporen van potentiële problemen, zoals beschadigde onderdelen, losse verbindingen of fabricagefouten die de bewerkingsnauwkeurigheid, stabiliteit en veiligheid kunnen beïnvloeden. Het controleren van elk onderdeel vóór de installatie kan onverwachte stilstand voorkomen en het kalibratieproces vereenvoudigen.
- Controleer de draaiklauwplaat en de losse kop: Inspecteer de draaiklauwplaat om er zeker van te zijn dat de klembekken soepel bewegen en het werkstuk stevig vastklemmen zonder overmatige speling. Controleer de grijpvlakken van de klauwplaat op slijtage of beschadigingen die de stabiliteit van het werkstuk kunnen beïnvloeden. Controleer ook de losse kop om te bevestigen dat het centreerpunt soepel beweegt, stevig vergrendelt en correct is uitgelijnd met de klauwplaat.
- Controleer de aandrijfmotor en de versnellingsbak: Controleer de roterende aandrijfmotor op zichtbare schade, losse bevestigingsschroeven of abnormale slijtage. Zorg ervoor dat de motoras soepel draait zonder ongebruikelijke weerstand of lawaai. Als het roterende systeem een versnellingsbak of reductiemechanisme gebruikt, controleer deze dan op olielekkage, losse verbindingen of overmatige speling.
- Controleer de roterende as en koppeling: controleer op een goede uitlijning, stevige verbindingen en een soepele beweging. Losse koppelingen of verbogen assen kunnen trillingen, onnauwkeurige positionering en ongelijkmatige bewerkingsresultaten veroorzaken. Zorg ervoor dat alle verbindingsonderdelen goed vastzitten en dat er geen overmatige speling is tussen de motor en de roterende as.
- Controleer de elektrische aansluitingen: Voordat u de roterende as op de CNC-controller aansluit, inspecteer alle kabels, connectoren en bedrading op beschadigingen of losse aansluitingen. Controleer of de motorkabels, voedingskabels en signaalkabels correct zijn gelabeld en vrij zijn van slijtage. Beschadigde bedrading of onjuiste aansluitingen kunnen leiden tot motorstoringen, onnauwkeurige bewegingen of fouten in de controller.
Een grondige voorbereiding kan de efficiëntie en nauwkeurigheid van de installatie van de roterende as aanzienlijk verbeteren. Door te controleren of de CNC-router, het besturingssysteem en de roterende componenten compatibel zijn en ervoor te zorgen dat alle gereedschappen, apparatuur en onderdelen gereed zijn, kunnen operators veelvoorkomende instelproblemen voorkomen en betere bewerkingsresultaten behalen. Zorgvuldige inspectie en planning vóór de installatie vereenvoudigen niet alleen het kalibratieproces, maar dragen ook bij aan een langere levensduur van de roterende as en zorgen voor consistente CNC-bewerkingsprestaties.
Stapsgewijze installatie van de roterende as
Het installeren van een roterende as op een CNC-frees vereist nauwgezette aandacht voor mechanische positionering, elektrische aansluitingen en systeemconfiguratie. Een correct geïnstalleerde roterende as garandeert nauwkeurige rotatie, stabiele ondersteuning van het werkstuk en betrouwbare communicatie tussen de CNC-controller en het roterende systeem. Door een systematisch installatieproces te volgen, worden veelvoorkomende problemen zoals trillingen, verkeerde uitlijning en onnauwkeurige rotatie voorkomen, wat een betrouwbare basis vormt voor kalibratie en gebruik.
Schakel de CNC-router uit en bereid deze voor.
Voordat u een roterende as installeert, is de eerste stap het veilig uitschakelen en voorbereiden van de CNC-freesmachine. Een goede voorbereiding beschermt zowel de operator als de machine en zorgt voor een schone en stabiele omgeving voor de installatie. Door de tijd te nemen voor deze voorbereidende stappen kunt u elektrische problemen, mechanische storingen en uitlijningsproblemen tijdens het instelproces van de roterende as voorkomen.
- Schakel de stroom uit en zorg voor de veiligheid: Begin met het uitschakelen van de CNC-router en het loskoppelen van de hoofdvoeding. Als de machine recent in gebruik is geweest, laat dan de spindel, motoren en andere componenten afkoelen voordat u met de installatie begint. Het is ook raadzaam om te controleren of de noodstopfunctie correct werkt voordat u verdergaat.
- Reinig het machinebed en het werkgebied: Verwijder stof, spanen, restmateriaal en ander vuil van het CNC-freesbed. Een schoon montageoppervlak zorgt ervoor dat de montagebeugels van de roterende as gelijkmatig en stevig vastzitten, waardoor het risico op verkeerde uitlijning wordt verminderd. Besteed speciale aandacht aan de gebieden waar de roterende as wordt gemonteerd, aangezien zelfs kleine deeltjes de positioneringsnauwkeurigheid kunnen beïnvloeden.
- Verwijder onnodige hulpstukken en accessoires: Maak de werkruimte vrij door klemmen, vacuümhulpstukken, gereedschap of andere accessoires te verwijderen die de installatie van de roterende as kunnen belemmeren. Controleer of er voldoende ruimte is voor de roterende eenheid, het werkstuk en de losse kop, en zorg ervoor dat de spindel vrij kan bewegen zonder de roterende apparatuur te raken tijdens het gebruik.
Monteer de draaias op het machinebed.
Na de voorbereiding van de CNC-freesmachine is de volgende stap het stevig monteren van de roterende as op het machinebed. Elke vorm van speling, onjuiste positionering of verkeerde uitlijning kan trillingen, onnauwkeurige snijresultaten en een verminderde oppervlaktekwaliteit veroorzaken. Zorgvuldige montage zorgt ervoor dat de roterende as effectief samenwerkt met het bestaande bewegingssysteem van de CNC-freesmachine.
- Positioneer de roterende as correct: Begin met het plaatsen van de roterende as op het CNC-freesbed volgens het machineontwerp en de bewerkingsvereisten. In de meeste gevallen wordt de roterende as parallel aan de X-as of Y-as van de CNC-frees geïnstalleerd, afhankelijk van de beschikbare werkruimte en de beoogde toepassing. Zorg ervoor dat de spankop, de losse kop en de hartlijn van de roterende as zich binnen het werkbereik van de machine bevinden en de spindelbeweging niet belemmeren.
- Bevestig de montagebeugels en -bevestigingen: Zodra de roterende as correct is gepositioneerd, bevestigt u deze aan het machinebed met behulp van de meegeleverde beugels, klemmen, T-sleufmoeren of montagebouten. Draai alle bevestigingsmiddelen gelijkmatig aan om beweging tijdens gebruik te voorkomen, maar vermijd overmatige kracht die de montageonderdelen kan vervormen. Een stevige verbinding tussen de roterende as en het machinebed is noodzakelijk om de snijkrachten te weerstaan en de bewerkingsstabiliteit te behouden.
- Controleer de waterpasstand en uitlijning: Nadat de roterende as is bevestigd, controleer dan of deze waterpas staat en correct is uitgelijnd met het coördinatensysteem van de CNC-frees. Gebruik meetinstrumenten zoals een waterpas, liniaal of meetklok om te controleren of de hartlijn van de roterende as parallel loopt aan de machine-as. Pas indien nodig de montagepositie aan of gebruik stelvoeten om eventuele afwijkingen te corrigeren. Een nauwkeurige uitlijning in dit stadium maakt latere kalibratie veel eenvoudiger.
Monteer de losse kop en de steunen.
De losse kop en de steunen bieden extra ondersteuning voor lange of zware materialen, helpen het werkstuk uitgelijnd te houden met de hartlijn van de draaias en verminderen trillingen tijdens het snijden. Correcte installatie en afstelling van deze componenten dragen bij aan nauwkeurige bewerkingsresultaten en voorkomen doorbuiging van het werkstuk.
- De losse kop correct positioneren: Nadat de draaias is gemonteerd, plaatst u de losse kop aan het tegenoverliggende uiteinde van de draaibank, langs dezelfde hartlijn. Stel de positie af op de lengte van het werkstuk en zorg ervoor dat de losse kop voldoende steun biedt zonder overmatige druk uit te oefenen. De losse kop moet soepel over het machinebed of de montagerail bewegen en tijdens het gebruik stevig vergrendeld blijven.
- Lijn de losse kop uit met de spankop: Controleer of het punt van de losse kop zich op dezelfde hoogte en op dezelfde as bevindt als het midden van de spankop. Een verkeerde uitlijning kan leiden tot een ongelijkmatige rotatie van het werkstuk, met als gevolg maatafwijkingen, trillingen en een slechte oppervlakteafwerking. Gebruik indien nodig meetinstrumenten zoals een schuifmaat, liniaal of meetklok om de uitlijning te controleren.
- Bevestig de losse kop en steunen: Zodra de juiste positie is bepaald, draai je het vergrendelingsmechanisme van de losse kop vast en bevestig je eventuele extra steunen of beugels. Zorg ervoor dat alle bevestigingsmiddelen stevig vastzitten om beweging tijdens het bewerken te voorkomen. Bij langere werkstukken kunnen extra steunpunten of hulpstukken tussen de klauwplaat en de losse kop worden geplaatst om doorbuiging te minimaliseren en de rotatiestabiliteit te verbeteren.
Sluit elektrische componenten aan
Nadat de roterende as mechanisch is geïnstalleerd en uitgelijnd, is de volgende stap het aansluiten van de elektrische componenten op het besturingssysteem van de CNC-router. Correcte elektrische verbindingen zorgen ervoor dat de CNC-controller met de roterende motor kan communiceren en de rotatiesnelheid, -richting en -positie nauwkeurig kan regelen.
- De roterende motor en driver aansluiten: Begin met het aansluiten van de roterende asmotor op de bijbehorende driver volgens het bedradingsschema van de fabrikant. Zorg ervoor dat de motorkabels op de juiste aansluitingen zijn aangesloten en dat alle verbindingen goed vastzitten. Controleer bij systemen met stappenmotoren of servomotoren of de motorspecificaties overeenkomen met de vereisten van de driver, inclusief spanning, stroom en stuursignalen.
- De motordriver aansluiten op de CNC-controller: De motordriver moet op de CNC-controller worden aangesloten zodat deze bewegingscommando's van het besturingssysteem kan ontvangen. Sluit de benodigde signaalkabels aan, inclusief puls-, richting- en inschakelsignalen, volgens de configuratie van de controller. Zorg ervoor dat de draaias is toegewezen aan de juiste asinterface, meestal de A-as, en dat alle connectoren correct zijn aangesloten en vastzitten.
- Controleer de voedingsaansluitingen: Controleer of de aandrijving van de roterende as en de motor zijn aangesloten op een geschikte voeding. Controleer of de spanning en stroomsterkte voldoen aan de specificaties van de fabrikant. Zorg ervoor dat de voedingskabels goed geïsoleerd en georganiseerd zijn om kortsluiting, elektrische storingen of schade tijdens het gebruik van de machine te voorkomen.
Installeer en bevestig het werkstuk.
Nadat de roterende as is geïnstalleerd en aangesloten, is de volgende stap het correct plaatsen en vastzetten van het werkstuk. Een goed vastgezet werkstuk zorgt voor een stabiele rotatie en stelt de CNC-frees in staat nauwkeurige snijbewerkingen uit te voeren.
- Plaats het werkstuk in de draaispantang: Steek één uiteinde van het werkstuk in de draaispantang en draai de spantangbekken gelijkmatig vast om het materiaal te klemmen. Zorg ervoor dat het werkstuk zich in het midden van de spantang bevindt en dat alle bekken een gelijkmatige druk uitoefenen. Ongelijkmatige klemming kan ervoor zorgen dat het materiaal tijdens het draaien verschuift, wat resulteert in onnauwkeurige bewerkingen en verhoogde trillingen.
- Controleer de uitlijning van het werkstuk: Controleer vóór aanvang van de bewerking of het werkstuk correct is uitgelijnd met de hartlijn van de rotatieas. Draai het werkstuk handmatig en observeer of het soepel draait zonder te wiebelen of overmatige slingering. Voor toepassingen met hogere precisie kunt u een meetklok gebruiken om de concentriciteit te meten en indien nodig aanpassingen te maken.
- Controleer de speling van het werkstuk: Controleer de speling tussen het werkstuk en andere machineonderdelen, zoals de spindel, gereedschapshouder, portaalconstructie en steunen van de draaias. Zorg ervoor dat het snijgereedschap de gewenste bewerkingsgebieden kan bereiken zonder te botsen. Deze stap is vooral belangrijk voor werkstukken met een grote diameter of een onregelmatige vorm.
Een succesvolle installatie van een roterende as vereist zorgvuldige aandacht voor zowel mechanische als elektrische details. Door de roterende eenheid correct te monteren, de ondersteunende componenten uit te lijnen, het besturingssysteem aan te sluiten en het werkstuk stevig vast te zetten, kunnen operators een soepele en nauwkeurige roterende beweging garanderen. Het correct uitvoeren van elke installatiestap vereenvoudigt niet alleen het daaropvolgende kalibratieproces, maar verbetert ook de bewerkingskwaliteit, verhoogt de operationele veiligheid en stelt de CNC-router in staat om de mogelijkheden van roterend bewerken volledig te benutten.
CNC-software voor roterende assen configureren
Nadat de roterende as fysiek is geïnstalleerd en elektrisch is aangesloten, is de volgende stap het configureren van de CNC-software om het roterende systeem te herkennen en aan te sturen. Een correcte softwareconfiguratie zorgt ervoor dat de CNC-controller roterende bewegingen nauwkeurig interpreteert en de rotatie van de A-as synchroniseert met de X-, Y- en Z-assen. Onjuiste instellingen kunnen leiden tot onnauwkeurige positionering, een verkeerde draairichting of slechte bewerkingsresultaten. Door de softwareparameters zorgvuldig aan te passen, kunnen operators nauwkeurige en efficiënte roterende bewerkingen uitvoeren.
Schakel de rotatieasfunctie in
Voordat de CNC-freesmachine een roterende as kan aansturen, moet de roterende functie in het CNC-besturingssysteem worden ingeschakeld. Deze stap zorgt ervoor dat de controller de extra roterende beweging, meestal geconfigureerd als de A-as, herkent en coördineert met de bestaande X-, Y- en Z-assen. Correcte activering garandeert dat de CNC-software nauwkeurige rotatiecommando's kan verzenden en dat de roterende as als een geïntegreerd onderdeel van het bewerkingssysteem functioneert.
- Activeer de extra as in de CNC-controller: Ga eerst naar de machine-instellingen of het configuratiemenu van de CNC-controller en schakel de functie voor de extra as in. Afhankelijk van het type controller kan dit inhouden dat u de optie voor de 4e as activeert, een beschikbaar uitvoerkanaal toewijst of configuratieparameters wijzigt. De rotatieas is doorgaans gekoppeld aan de A-as, die de rotatie rond de X-as regelt, hoewel sommige systemen afhankelijk van het machineontwerp andere as-toewijzingen kunnen gebruiken.
- De juiste asrichting instellen: Nadat de roterende as is ingeschakeld, controleert u of de draairichting overeenkomt met het CNC-coördinatensysteem. De controller moet commando's voor beweging met de klok mee en tegen de klok in correct interpreteren. Als de roterende as in de tegenovergestelde richting draait van het geprogrammeerde commando, kan de draairichting van de motor meestal worden gecorrigeerd via softwareparameters of de configuratie van de driver, zonder de mechanische installatie te hoeven aanpassen.
- Communicatie tussen software en hardware configureren: Zorg ervoor dat de CNC-software correct kan communiceren met de roterende motordriver en -controller. Controleer of de juiste in- en uitgangspoorten, stuursignalen en asinstellingen zijn toegewezen. Voor systemen die gebruikmaken van speciale CNC-besturingssoftware, kan de roterende as specifieke configuratiebestanden of machineprofielen vereisen voor een correcte werking.
Parameters voor de roterende as instellen
Na het inschakelen van de rotatieasfunctie is de volgende stap het configureren van de rotatieasparameters in de CNC-besturingssoftware. Nauwkeurige parameterinstellingen zorgen ervoor dat de commando's van de controller overeenkomen met de daadwerkelijke beweging van het rotatiesysteem.
- Het aantal stappen per omwenteling instellen: Hiermee definieert u hoeveel motorstappen nodig zijn voor één volledige rotatie. Deze waarde is afhankelijk van de staphoek van de motor, de microstepping-instellingen van de driver en eventuele mechanische reductiesystemen in de roterende as. Een onjuiste waarde voor het aantal stappen per omwenteling zorgt ervoor dat de roterende as meer of minder roteert dan de geprogrammeerde hoek, wat resulteert in onnauwkeurige bewerkingsmaten. Bereken of controleer deze waarde altijd op basis van de daadwerkelijke hardwarespecificaties.
- Overbrengingsverhouding instellen: Als de roterende as gebruikmaakt van een tandwielkast of reductiemechanisme, moet de overbrengingsverhouding in de CNC-software worden ingevoerd. Een reductietandwielkast verhoogt het koppel en verbetert de positioneringsnauwkeurigheid door de motorrotatie om te zetten in een langzamere, krachtigere roterende beweging. De controller heeft deze informatie nodig om de juiste motorbeweging te berekenen die nodig is voor een specifieke rotatiehoek.
- Draairichting aanpassen: Hiermee bepaalt u of de rotatieas met de klok mee of tegen de klok in draait, afhankelijk van de CNC-commando's. Voer na de configuratie een eenvoudige rotatietest uit om te controleren of de beweging overeenkomt met de geprogrammeerde richting. Als de as onjuist draait, kan de richting meestal worden omgekeerd via software-instellingen of door het motorrichtingssignaal aan te passen.
- Maximale rotatiesnelheid instellen: Hiermee definieert u de hoogste veilige bedrijfssnelheid van de roterende as. Deze parameter moet worden aangepast aan de mogelijkheden van de motor, de specificaties van de tandwielkast, de afmetingen van het werkstuk en de bewerkingsvereisten. Een te hoge rotatiesnelheid kan trillingen, verminderde nauwkeurigheid of verlies van motorkoppel veroorzaken, terwijl een te lage snelheid de productie-efficiëntie kan verminderen. Het kiezen van een geschikte snelheidslimiet draagt bij aan een stabiele en betrouwbare werking.
- Acceleratie- en deceleratie-instellingen configureren: Deze parameters bepalen hoe snel de rotatieas de gewenste snelheid bereikt en stopt. De juiste instellingen helpen abrupte bewegingen, trillingen en gemiste stappen te voorkomen, met name bij het bewerken van zware of ongelijkmatige werkstukken. Een soepeler acceleratieprofiel verbetert de bewegingsstabiliteit en vermindert de mechanische belasting van de motor, de tandwielkast en de montageonderdelen.
CAM-software configureren voor roterend bewerken
Na het configureren van de CNC-controllerparameters is de volgende stap het instellen van de CAM-software voor roterend bewerken. In tegenstelling tot standaard 3-assig bewerken vereist roterend bewerken gespecialiseerde gereedschapspaden die rekening houden met continue rotatie van het werkstuk en de coördinatie tussen de lineaire assen en de roterende as. Een correcte CAM-configuratie zorgt ervoor dat de gegenereerde G-code het ontwerp nauwkeurig weergeeft en dat de CNC-frees soepele en precieze roterende bewerkingen kan uitvoeren.
- Rotatiebewerkingmodus selecteren: De eerste stap is het activeren van de rotatiebewerkingfunctie in de CAM-software. De meeste CAM-programma's bieden een speciale rotatie- of 4-assige bewerkingsmodus waarmee de software gereedschapspaden rond een cilindrisch werkstuk kan genereren. Operators moeten de juiste rotatie-asconfiguratie selecteren, meestal de A-as, en definiëren hoe het werkstuk tijdens de bewerking zal roteren.
- Definieer de afmetingen en oriëntatie van het werkstuk: Voer parameters in zoals de diameter, lengte, middelpuntpositie en rotatieas van het werkstuk. De software gebruikt deze informatie om te berekenen hoe het snijgereedschap moet bewegen wanneer het materiaal roteert. Onjuiste afmetingen kunnen leiden tot ongelijkmatige gravure, een onjuiste snijdiepte of verkeerd uitgelijnde patronen.
- Gereedschapspaden instellen voor cilindrische bewerkingen: Maak geschikte gereedschapspaden aan op basis van de vorm, het materiaal en de bewerkingsvereisten van het cilindrische werkstuk. Veelvoorkomende roterende gereedschapspaden zijn voorbewerken voor materiaalverwijdering, nabewerken voor het verbeteren van de oppervlaktekwaliteit en wikkelbewerkingen voor het graveren van patronen of tekst rond gebogen oppervlakken. De juiste selectie van gereedschapspaden draagt bij aan een gladder resultaat, een kortere bewerkingstijd en een hogere snij-efficiëntie.
- Exporteer compatibele G-code: Nadat u de CAM-instellingen en het genereren van het gereedschapspad hebt voltooid, exporteert u het bewerkingsprogramma als G-code met behulp van de juiste postprocessor voor de CNC-routercontroller. Het geëxporteerde bestand moet nauwkeurige rotatie-ascommando's en coördinatenbewegingen bevatten die de machine correct kan interpreteren. Voordat u het programma op de CNC-router uitvoert, is het raadzaam de G-code te simuleren of te controleren om een correcte rotatiebeweging te garanderen en bewerkingsfouten te voorkomen.
Een nauwkeurige softwareconfiguratie helpt om de mogelijkheden van een CNC-freesmachine met roterende as optimaal te benutten. Door de roterende functie correct in te schakelen, de bewegingsparameters aan te passen en geschikte CAM-gereedschapspaden voor te bereiden, kunnen operators een soepele communicatie tussen de CNC-controller en het roterende systeem garanderen. Een correct geconfigureerde softwareomgeving verbetert niet alleen de bewerkingsnauwkeurigheid en -efficiëntie, maar biedt ook een betrouwbare basis voor kalibratie, testen en geavanceerde roterende bewerkingstoepassingen.
Kalibratieproces van de roterende as
Het kalibreren van de roterende as is een essentiële stap na installatie en softwareconfiguratie. Een correcte kalibratie zorgt ervoor dat de werkelijke rotatie van de roterende as overeenkomt met de commando's van de CNC-controller. Hierdoor kan de machine nauwkeurige positionering, consistente afmetingen en hoogwaardige bewerkingsresultaten bereiken. Zelfs kleine fouten in uitlijning, centerhoogte of rotatienauwkeurigheid kunnen leiden tot ongelijkmatige sneden, onjuiste patronen en een slechte oppervlakteafwerking. Een systematisch kalibratieproces helpt de prestaties van de roterende as te optimaliseren en zorgt voor een betrouwbare werking tijdens de productie.
Mechanische uitlijningskalibratie
De eerste stap bij het kalibreren van een roterende as is het controleren en corrigeren van de mechanische uitlijning van het roterende systeem. Voordat softwareparameters worden aangepast, moeten de fysieke positie en uitlijning van de roterende as worden gecontroleerd om ervoor te zorgen dat het werkstuk om de juiste hartlijn roteert.
- Controleer de paralleliteit van de roterende as: Begin met te controleren of de roterende as correct is uitgelijnd met de referentieas van de CNC-frees, meestal de X-as of de Y-as. De hartlijn van de roterende spankop en de losse kop moet over de gehele lengte van de roterende eenheid parallel blijven aan de machine-as. Een meetklok, precisieliniaal of uitlijngereedschap kan worden gebruikt om afwijkingen te meten. Als de roterende as niet parallel is, stel dan de montagebeugels bij of verplaats de eenheid totdat de uitlijning aan de vereiste nauwkeurigheid voldoet.
- Lijn de centers van de spankop en de losse kop uit: De spankop en de losse kop moeten dezelfde hartlijn hebben om ervoor te zorgen dat het werkstuk gelijkmatig roteert. Controleer of het punt van de losse kop precies is uitgelijnd met het midden van de spankop. Een verkeerde uitlijning tussen deze twee componenten kan ervoor zorgen dat het werkstuk tijdens het roteren gaat wiebelen, wat leidt tot onnauwkeurige bewerkingsresultaten. Voer kleine aanpassingen uit aan de positie van de losse kop of de opspaninrichtingen totdat beide centers correct zijn uitgelijnd.
- Controleer de waterpasstand en centrering: Controleer of de roterende as waterpas staat en op de juiste hoogte is gepositioneerd ten opzichte van het CNC-freesbed. Een niet-waterpasstand kan variaties in de snijdiepte veroorzaken en de gereedschapspositionering beïnvloeden. Gebruik een waterpas of meetinstrument om te controleren of de roterende as over de gehele lengte een constante hoogte behoudt. Pas indien nodig de montagesteunen aan of voeg nivelleerafstandhouders toe om eventuele hoogteverschillen te corrigeren.
Kalibratie van de middelpunthoogte van de roterende as
De centerhoogte verwijst naar de verticale afstand tussen het bed van de CNC-frees en de rotatie-hartlijn van het werkstuk. Als deze waarde onjuist is, volgt het snijgereedschap het geprogrammeerde pad niet nauwkeurig, wat kan leiden tot ongelijkmatige snijdieptes, onjuiste afmetingen en een slechte oppervlakteafwerking. Een correcte kalibratie zorgt ervoor dat het CNC-coördinatensysteem overeenkomt met de werkelijke positie van de rotatie-as.
- Meet de hoogte van het middelpunt van de roterende as: Begin met het meten van de afstand van het CNC-freesbed of het referentieoppervlak van de machine tot het midden van de roterende spankop. Dit kan met behulp van meetinstrumenten zoals een schuifmaat, hoogtemeter of precisieliniaal. De meting moet zorgvuldig worden uitgevoerd om nauwkeurigheid te garanderen, aangezien zelfs een klein verschil in middelpunthoogte de bewerkingskwaliteit kan beïnvloeden, met name bij het graveren of uitsnijden van gedetailleerde patronen rond cilindrische werkstukken.
- Controleer de relatie tussen gereedschap en rotatieas: Nadat u de centerhoogte hebt gemeten, controleert u de relatie tussen de positie van het gereedschap op de spindel en de hartlijn van de rotatieas. Beweeg de CNC-spindel naar het geschatte midden van de rotatieas en controleer of de gereedschapspunt is uitgelijnd met het rotatiecentrum van het werkstuk. Als het gereedschap te hoog of te laag is gepositioneerd ten opzichte van het rotatiecentrum, zijn aanpassingen nodig om de coördinateninstellingen of de fysieke installatiehoogte te corrigeren.
- Machine- of software-instellingen aanpassen: Afhankelijk van het ontwerp van de CNC-freesmachine kunnen fouten in de centerhoogte mechanisch of via software-instellingen worden gecorrigeerd. Bij machines met verstelbare roterende ophangingen kan de positie van de roterende as worden verhoogd of verlaagd met behulp van steunen of afstandhouders. In softwarematige systemen kunnen operators het werkcoördinatensysteem, de oorsprong van de Z-as of de offsetwaarden van de roterende as aanpassen aan de werkelijke centerhoogte.
Stappen per omwenteling kalibratie
De stappen-per-omwenteling-kalibratie bepaalt hoe nauwkeurig de CNC-controller motorcommando's omzet in daadwerkelijke rotatiebeweging. Deze parameter definieert het aantal motorstappen dat nodig is voor de rotatieas om één volledige rotatie van 360° te voltooien. Als de waarde onjuist is, kan de rotatieas te ver of te weinig draaien, wat kan leiden tot onnauwkeurige graveerpatronen, onjuiste afmetingen en uitlijnfouten in de afgewerkte onderdelen. Een correcte kalibratie zorgt ervoor dat de geprogrammeerde hoeken overeenkomen met de werkelijke rotatie van het werkstuk.
- Bereken de initiële waarde voor het aantal stappen per omwenteling: Bereken vóór de kalibratie de theoretische waarde voor het aantal stappen per omwenteling op basis van de specificaties van de roterende as. Bij de berekening wordt doorgaans rekening gehouden met de staphoek van de motor, de microstepping-instelling van de driver en de overbrengingsverhouding van de tandwielkast. Een stappenmotor met microstepping en een reductietandwielkast heeft bijvoorbeeld meer motorstappen nodig voor één volledige omwenteling van de uitgaande as. Deze berekende waarde vormt de initiële instelling voor de CNC-controller.
- Voer een rotatienauwkeurigheidstest uit: Nadat u de beginwaarde hebt ingevoerd, voert u een rotatietest uit met behulp van de CNC-controller. Geef de draai-as de opdracht om een specifieke hoek te draaien, bijvoorbeeld 90°, 180° of 360°, en vergelijk de werkelijke beweging met de geprogrammeerde rotatie. Het markeren van een referentiepunt op de spankop of het werkstuk kan helpen om visueel te controleren of de rotatie nauwkeurig is. Voor een hogere precisie kunt u een hoekmeter of meetinstrument gebruiken om de werkelijke rotatiehoek te controleren.
- De parameter berekenen en aanpassen: Als de werkelijke rotatie afwijkt van de ingestelde waarde, pas dan de instelling voor het aantal stappen per omwenteling aan met behulp van de kalibratieformule: Nieuw aantal stappen per omwenteling = Huidig aantal stappen per omwenteling × (Ingestelde rotatie ÷ Werkelijke rotatie). Als de CNC-controller bijvoorbeeld een rotatie van 360° instelt, maar de rotatieas slechts 355° draait, moet de waarde voor het aantal stappen per omwenteling iets worden verhoogd om het verschil te compenseren. Herhaal de test na de aanpassing totdat de ingestelde en werkelijke rotatiewaarden vrijwel overeenkomen.
Rondloop- en concentriciteitskalibratie
Rondloopafwijking verwijst naar de mate van afwijking tussen het werkelijke rotatiecentrum en het ideale rotatiecentrum van de as. Zelfs wanneer de rotatieas correct is geïnstalleerd en geconfigureerd, kunnen kleine afwijkingen in de spankop, as, losse kop of werkstukbevestiging ervoor zorgen dat het materiaal ongelijkmatig roteert. Een te grote rondloopafwijking kan leiden tot inconsistente snijdieptes, oppervlaktedefecten, trillingen en een verminderde bewerkingsnauwkeurigheid. Een juiste kalibratie helpt deze fouten te minimaliseren en verbetert de algehele precisie van roterende bewerkingen.
- Meetinstrumenten voorbereiden: Een meetklok wordt vaak gebruikt om de slingering en concentriciteit van een roterende as te meten. Monteer de meetklok stevig op het frame van de CNC-freesmachine of een stabiele bevestiging en plaats de meetklokpunt tegen het oppervlak van de spankop, het werkstuk of de kalibratiecilinder. Zorg ervoor dat het meetinstrument correct is gepositioneerd en voldoende contactdruk heeft om nauwkeurige metingen te verkrijgen zonder de rotatie te beïnvloeden.
- Controleer de slingering van de spankop en de as: Begin met het controleren van de slingering van de spankop en de as voordat u het werkstuk plaatst. Draai de draaias langzaam met de hand en observeer de beweging op de meetklok. Een te grote afwijking duidt op mogelijke problemen, zoals een verkeerde uitlijning van de spankop, vervorming van de as, losse verbindingen of mechanische slijtage. Als de gemeten slingering de aanbevolen tolerantie overschrijdt, controleer dan de montagepositie en de mechanische onderdelen voordat u verdergaat.
- Aanpassen en verminderen van slingerfouten: Om slingerfouten te minimaliseren, controleert u alle mogelijke oorzaken van verkeerde uitlijning, zoals losse bevestigingsbouten, onjuiste installatie van de spankop, ongelijke klemkracht en onjuiste positionering van de losse kop. Bij precisietoepassingen kan het nodig zijn het werkstuk meerdere keren te herpositioneren of uitlijnmethoden te gebruiken om een betere concentriciteit te bereiken. Het schoonhouden van de contactoppervlakken tussen de spankop, het werkstuk en de ondersteunende componenten draagt ook bij aan een betere nauwkeurigheid.
Testsnijden en fijnafstelling
Na de mechanische en softwarematige kalibratiestappen is het uitvoeren van een proefsnede de laatste stap om de nauwkeurigheid van de roterende as en de bewerkingsprestaties te controleren. Met een proefsnede kunnen operators beoordelen of de instellingen, uitlijning en gereedschapspaden van de roterende as correct werken onder daadwerkelijke bewerkingsomstandigheden. Op basis van de testresultaten kunnen fijne aanpassingen worden gedaan om de maatnauwkeurigheid, oppervlaktekwaliteit en algehele bewerkingsstabiliteit te verbeteren voordat de volledige productie van start gaat.
- Voer een voorbeeldbewerkingsprogramma uit: Maak of laad een eenvoudig roterend bewerkingsprogramma dat basisbewerkingen bevat, zoals het graveren van een lijn, het uitsnijden van een patroon of het bewerken van een referentievorm rond het werkstuk. Start het programma met een lagere voedingssnelheid en een lagere rotatiesnelheid om het gedrag van de machine te controleren. Observeer de coördinatie tussen de roterende as en de X-, Y- en Z-assen om een soepele beweging en correcte rotatie te garanderen.
- Controleer het bewerkingsresultaat: Inspecteer na de proefsnede het afgewerkte werkstuk zorgvuldig op nauwkeurigheid en kwaliteit. Controleer of de gegraveerde patronen correct aansluiten over de volledige omtrek, of de afmetingen overeenkomen met het ontwerp en of de oppervlakteafwerking consistent is. Tekenen van kalibratieproblemen kunnen onder andere een ongelijke snijdiepte, verkeerd uitgelijnde patronen, zichtbare stapmarkeringen of onjuiste rotatiehoeken zijn.
- Fijne parameteraanpassingen uitvoeren: Maak op basis van de testresultaten kleine aanpassingen aan de relevante instellingen. Mogelijke aanpassingen zijn onder andere het aantal stappen per omwenteling, de centerhoogte-offset, de positie van het werkstukoorsprong, de voeding, het toerental van de spindel en de gereedschapspadinstellingen. Pas de parameters geleidelijk aan en herhaal het testproces totdat de gewenste bewerkingsnauwkeurigheid is bereikt.
Een correct gekalibreerde roterende as is essentieel voor betrouwbare en hoogwaardige CNC-bewerkingen. Door systematische kalibratie van uitlijning, rotatienauwkeurigheid, concentriciteit en testresultaten kunnen operators potentiële fouten identificeren en corrigeren vóór de productie. Regelmatige kalibratie verbetert niet alleen de bewerkingsprecisie, maar draagt ook bij aan een stabiele werking, minder materiaalverspilling en een langere levensduur van het roterende-assysteem. Door een gestructureerd kalibratieproces te volgen, kunnen gebruikers de voordelen van roterende bewerkingen optimaal benutten en consistente resultaten behalen in diverse toepassingen.
Veelvoorkomende problemen en oplossingen bij het instellen van een roterende as
Hoewel CNC-freesmachines met roterende assen meer flexibiliteit en nauwkeurigheid bieden bij het bewerken, kunnen onjuiste installatie, configuratie of kalibratie leiden tot diverse operationele problemen. Problemen zoals een verkeerde rotatie, onnauwkeurige afmetingen, overmatige trillingen of een instabiele werking kunnen de bewerkingskwaliteit en productiviteit beïnvloeden. Inzicht in veelvoorkomende instelproblemen met roterende assen en de bijbehorende oplossingen helpt operators snel de oorzaken te achterhalen, stilstand te minimaliseren en betrouwbare machineprestaties te garanderen.
De draaias draait niet correct.
Wanneer een roterende as niet correct draait, wordt het probleem meestal veroorzaakt door een combinatie van elektrische, mechanische of softwarematige problemen. Veelvoorkomende onderliggende oorzaken zijn onder andere onjuiste motorbedrading, een onjuiste configuratie van de CNC-controller, een onjuiste as-toewijzing of onnauwkeurige instellingen voor het aantal stappen per omwenteling. Deze problemen kunnen ertoe leiden dat de roterende as niet beweegt, in de verkeerde richting draait, onregelmatig beweegt of onnauwkeurige rotatiehoeken produceert. Hieronder vindt u de oplossingen:
- Controleer de elektrische aansluitingen: Inspecteer de bedrading tussen de roterende motor, de motorstuurinrichting, de voeding en de CNC-controller om er zeker van te zijn dat alle aansluitingen correct en stevig zijn. Het opnieuw aansluiten van de kabels volgens het bedradingsschema van de fabrikant en het controleren van het elektrische systeem kan vaak problemen oplossen waarbij de roterende as helemaal niet beweegt.
- Controleer de configuratie van de roterende as: Controleer de CNC-controller en de software-instellingen om te bevestigen dat de roterende asfunctie is ingeschakeld en toegewezen aan de juiste as, meestal de A-as. Zorg ervoor dat de as-toewijzing, de stuursignalen en de communicatie-instellingen overeenkomen met de daadwerkelijke hardwareconfiguratie.
- Motorrichtingsinstellingen aanpassen: Als de roterende as beweegt maar in de tegenovergestelde richting draait van de geprogrammeerde opdracht, is de motorrichtingsinstelling mogelijk onjuist. Pas de parameter voor de draairichting aan in de CNC-software of de instellingen van de controller om de motorbeweging om te keren. Voer na het aanbrengen van de wijzigingen een eenvoudige rotatietest uit om te controleren of de as correct reageert op de opdrachten.
- Kalibreer het aantal stappen per omwenteling opnieuw: Een onjuiste instelling van het aantal stappen per omwenteling kan ertoe leiden dat de rotatieas te veel of te weinig draait ten opzichte van de geprogrammeerde hoek. Bereken de vereiste waarde opnieuw op basis van de motorspecificaties, de microstepping-instellingen van de driver en de overbrengingsverhouding van de versnellingsbak. Voer vervolgens kalibratietests uit door specifieke rotatiehoeken aan te sturen en de parameter aan te passen totdat de werkelijke beweging overeenkomt met de geprogrammeerde waarde.
Onjuiste bewerkingsafmetingen
Onjuiste bewerkingsafmetingen zijn een veelvoorkomend probleem bij CNC-bewerkingen met roterende assen en kunnen de nauwkeurigheid en kwaliteit van de eindproducten aanzienlijk beïnvloeden. Dit probleem treedt meestal op wanneer er een discrepantie is tussen het geprogrammeerde gereedschapspad en de werkelijke beweging van de roterende as. Om de bewerkingsnauwkeurigheid te herstellen, moeten operators de bron van de maatfout identificeren en gerichte aanpassingen maken aan de machine-instellingen, de softwareconfiguratie en de mechanische componenten.
- Kalibreer het aantal stappen per omwenteling opnieuw: Als deze waarde te hoog of te laag is, zal de rotatieas meer of minder draaien dan de ingestelde hoek, wat dimensionale fouten in het werkstuk kan veroorzaken. Herbereken de waarde voor het aantal stappen per omwenteling op basis van de motorspecificaties, de microstepping-instellingen van de driver en de overbrengingsverhouding van de versnellingsbak. Voer vervolgens rotatietests uit om te controleren of de werkelijke beweging overeenkomt met de geprogrammeerde hoek.
- Controleer de overbrengingsverhouding: Controleer de werkelijke reductieverhouding van de versnellingsbak en zorg ervoor dat dezelfde waarde correct is ingevoerd in de CNC-controller of -software. Een nauwkeurige configuratie van de overbrengingsverhouding zorgt ervoor dat het systeem de benodigde motorbeweging correct kan berekenen en een precieze rotatiepositionering garandeert.
- Controleer de afmetingen van het werkstuk in de CAM-software: Controleer of de ingevoerde diameter, lengte, middenpositie en rotatie-asoriëntatie van het werkstuk overeenkomen met de werkelijke materiaalafmetingen. Onjuiste diameterwaarden kunnen er met name voor zorgen dat graveer- of snijpatronen er uitgerekt, samengedrukt of scheef uitzien rond het cilindrische oppervlak.
- Correcte coördinatensysteem- en oorspronginstellingen: Controleer of de oorsprong van het werkstuk, de rotatie-hartlijn en de as-offsets correct zijn gedefinieerd in zowel de CAM-software als de CNC-controller. Door ervoor te zorgen dat het virtuele coördinatensysteem overeenkomt met de fysieke opstelling, kan de machine geprogrammeerde ontwerpen nauwkeurig omzetten in daadwerkelijke bewerkingsbewegingen.
Slechte oppervlaktekwaliteit
Een slechte oppervlaktekwaliteit is een veelvoorkomend probleem bij CNC-bewerkingen met roterende assen en kan het uiterlijk, de precisie en de algehele prestaties van de afgewerkte onderdelen beïnvloeden. Problemen zoals oneffen oppervlakken, zichtbare gereedschapssporen, ruwe texturen, trillingspatronen of een inconsistente snijdiepte worden vaak veroorzaakt door onjuiste bewerkingsparameters, verkeerde gereedschapskeuze, overmatige slingering of onjuiste instellingen van het gereedschapspad. Om de oppervlaktekwaliteit te verbeteren, moeten operators systematisch de bewerkingsparameters, gereedschappen en software-instellingen controleren.
- Optimaliseer de snijparameters: Een te hoge voedingssnelheid, te diepe snijgangen of een ongeschikte spindelsnelheid kunnen trillingen, gereedschapssporen en oneffen oppervlakken veroorzaken. Pas de bewerkingsparameters aan op basis van het materiaaltype, de gereedschapsspecificaties en de snijvereisten. Het verlagen van de voedingssnelheid, het verkleinen van de snijdiepte of het verhogen van de spindelsnelheid kan bijdragen aan een gladder en consistenter resultaat.
- Kies het juiste snijgereedschap: Versleten, beschadigde of onjuist gedimensioneerde gereedschappen kunnen ruwe oppervlakken, overmatige wrijving of onnauwkeurige sneden veroorzaken. Kies gereedschappen die passen bij het te bewerken materiaal en de gewenste afwerkingskwaliteit. Voor gedetailleerde roterende graveer- of afwerkingsbewerkingen kunnen gereedschappen met een kleinere diameter of gespecialiseerde afwerkingsgereedschappen een betere nauwkeurigheid en een gladder resultaat opleveren.
- Verminder de slingering van de rotatieas: Overmatige slingering of slechte concentriciteit kan leiden tot een inconsistente snijdiepte tijdens het roteren van het werkstuk. Gebruik een meetklok om de klauwplaat, de as en het gemonteerde werkstuk te controleren op rotatieafwijking. Als er overmatige slingering wordt geconstateerd, pas dan de positie van de klauwplaat aan, verbeter de uitlijning van het werkstuk, draai de mechanische verbindingen aan of corrigeer de positionering van de losse kop om ervoor te zorgen dat het materiaal soepel rond de ware hartlijn roteert.
- Optimaliseer de gereedschapspadinstellingen: Onjuiste CAM-gereedschapspaden kunnen onnodige bewerkingssporen of oneffenheden in het oppervlak veroorzaken, vooral bij gebogen en cilindrische werkstukken. Controleer de roterende bewerkingsstrategie en optimaliseer instellingen zoals stapafstand, nabewerkingen en snijrichting. Door vloeiendere gereedschapspaden te gebruiken en een aparte nabewerking toe te voegen, kunnen zichtbare bewerkingssporen worden verminderd en de oppervlakteconsistentie worden verbeterd.
Oververhitting of lawaai van de roterende as
Een goed functionerende roterende as moet soepel werken met minimale trillingen en een gematigde bedrijfstemperatuur. Overmatige hitte, slijpende geluiden, klikgeluiden of abnormale trillingen kunnen worden veroorzaakt door overbelasting, onvoldoende smering, verkeerde motorinstellingen of mechanische slijtage. Het tijdig opsporen en oplossen van deze problemen helpt schade aan componenten te voorkomen en zorgt voor stabiele prestaties van de roterende bewerking.
- Verminder overmatige werkbelasting: Zware werkstukken, agressieve snijparameters, een te grote snijdiepte of hoge rotatiesnelheden kunnen ervoor zorgen dat de motor en de tandwielkast boven hun ontwerpcapaciteit werken. Controleer of het gewicht van het werkstuk en de bewerkingsvereisten binnen de specificaties van de roterende as vallen. Het verminderen van de snijkrachten, het verlagen van de voedingssnelheid, het verkleinen van de snijdiepte of het selecteren van meer geschikte bewerkingsparameters kan de belasting verminderen en de stabiliteit verbeteren.
- Controleer de motor- en driverinstellingen: Onjuiste motordriverinstellingen kunnen een te hoge stroomtoevoer veroorzaken, wat leidt tot oververhitting van de motor en onnodig lawaai. Controleer of de stroom- en spanningsinstellingen en de bedrijfsparameters van de driver overeenkomen met de specificaties van de motor. Bij stappenmotorsystemen kunnen onjuiste acceleratie-instellingen ook leiden tot gemiste stappen of verhoogde mechanische belasting. Het aanpassen van de driverparameters en het optimaliseren van de acceleratie- en deceleratie-instellingen kan de rotatieas soepeler laten werken.
- Mechanische onderdelen inspecteren en smeren: Onvoldoende smering of vervuiling van mechanische onderdelen kan wrijving verhogen en warmteontwikkeling of ongewone geluiden tijdens gebruik veroorzaken. Inspecteer bewegende onderdelen zoals lagers, tandwielen, assen en geleidingsmechanismen op slijtage of uitdroging. Breng de juiste smeermiddelen aan volgens de aanbevelingen van de fabrikant en zorg ervoor dat stof, spanen en ander vuil regelmatig worden verwijderd om een soepele werking te garanderen.
- Controleer koppelingen, tandwielen en lagers: Losse of beschadigde transmissieonderdelen kunnen abnormale geluiden en een verminderde rotatienauwkeurigheid veroorzaken. Controleer de koppeling, versnellingsbak, tandwielen en lagers op overmatige speling, slijtage of beschadiging. Draai losse verbindingen vast en vervang versleten onderdelen indien nodig. Door deze onderdelen in goede conditie te houden, worden trillingen geminimaliseerd en de algehele betrouwbaarheid van de rotatieas verbeterd.
De rotatieas verliest positioneringsnauwkeurigheid.
Een verminderde positioneringsnauwkeurigheid van een roterende as kan de bewerkingskwaliteit aanzienlijk beïnvloeden, met als gevolg verkeerd uitgelijnde patronen, onjuiste hoeken, inconsistente afmetingen en een verminderde herhaalbaarheid. Dit probleem treedt op wanneer de werkelijke rotatiebeweging niet overeenkomt met de geprogrammeerde positie, vaak door mechanische speling, onvoldoende motorkoppel, onjuiste parameterinstellingen of te hoge bewerkingskrachten. Het identificeren van de onderliggende oorzaak en het toepassen van gerichte correcties kan helpen de nauwkeurigheid en betrouwbaarheid van de roterende as te herstellen.
- Kalibreer de parameters van de roterende as opnieuw: Instellingen zoals stappen per omwenteling, overbrengingsverhouding, acceleratie en asresolutie hebben direct invloed op hoe nauwkeurig de controller commando's omzet in roterende beweging. Controleer of alle parameters overeenkomen met de werkelijke hardwarespecificaties en kalibreer de waarde voor stappen per omwenteling opnieuw als de as consistent meer of minder draait dan de geprogrammeerde hoek.
- Controleer mechanische speling: Mechanische speling in tandwielen, koppelingen, lagers of aandrijfcomponenten kan ervoor zorgen dat de rotatieas onregelmatig beweegt, vooral bij het veranderen van de draairichting. Inspecteer het transmissiesysteem op overmatige speling of losheid. Draai losse onderdelen vast, stel de versnellingsbak indien mogelijk af en vervang versleten onderdelen indien nodig. Het verminderen van speling verbetert de herhaalbaarheid en helpt bij het behouden van een nauwkeurige positionering.
- Controleer koppelingen en bevestigingspunten: Losse koppelingen of een instabiele bevestiging kunnen ervoor zorgen dat de motorbeweging niet nauwkeurig op de roterende as wordt overgebracht. Controleer alle verbindingen tussen de motor, de tandwielkast, de as en de spankop om er zeker van te zijn dat ze stevig vastzitten. Controleer de bevestigingsbeugels en -schroeven op beweging of trillingen tijdens gebruik en draai de onderdelen indien nodig vast of lijn ze opnieuw uit.
- Optimaliseer de acceleratie- en bewegingsinstellingen: Agressieve acceleratie- en deceleratie-instellingen kunnen ervoor zorgen dat de motor de synchronisatie verliest, vooral bij zwaardere werkstukken of bewerkingen met hoge snelheid. Pas de acceleratiewaarden aan voor soepelere starts en stops. Een gebalanceerd bewegingsprofiel vermindert mechanische schokken, verbetert de motorstabiliteit en zorgt ervoor dat de roterende as tijdens het bewerkingsproces nauwkeurig gepositioneerd blijft.
Veelvoorkomende problemen met de instelling van roterende assen kunnen meestal worden opgelost door een zorgvuldige inspectie van het mechanische systeem, de elektrische aansluitingen, de CNC-software-instellingen en de bewerkingsparameters. Of het nu gaat om het corrigeren van rotatiefouten, het verbeteren van de oppervlaktekwaliteit of het herstellen van de positioneringsnauwkeurigheid, een gestructureerde aanpak voor probleemoplossing helpt stilstand te voorkomen en de bewerkingsresultaten te verbeteren. Regelmatige kalibratie, goed onderhoud en geoptimaliseerde bedieningspraktijken lossen niet alleen bestaande problemen op, maar dragen ook bij aan het behoud van de nauwkeurigheid, efficiëntie en betrouwbaarheid van de roterende CNC-frees op de lange termijn.
Beste werkwijzen voor het behouden van de nauwkeurigheid van de roterende as
Het handhaven van de nauwkeurigheid van de roterende as kan zorgen voor een consistente bewerkingskwaliteit, herhaalbaarheid en langdurige prestaties van een CNC-frees. Zelfs een correct geïnstalleerde en gekalibreerde roterende as kan geleidelijk aan nauwkeurigheidsveranderingen vertonen als gevolg van mechanische slijtage, trillingen, stofophoping, software-updates of variaties in de bedrijfsomstandigheden. Door de juiste onderhoudsprocedures te volgen, regelmatig de kalibratie te controleren, bewerkingsparameters te optimaliseren en de mechanische en softwaresystemen in goede conditie te houden, kunnen operators nauwkeurigheidsverlies voorkomen en de levensduur van de roterende as verlengen. Effectief onderhoud verbetert niet alleen de betrouwbaarheid van de bewerking, maar helpt ook de stilstandtijd te verminderen en een stabiele productiekwaliteit te handhaven.
Voer regelmatig kalibratiecontroles uit
Hoewel de roterende as tijdens de eerste installatie correct gekalibreerd kan zijn, kunnen factoren zoals mechanische slijtage, trillingen, vervanging van onderdelen of veranderingen in de installatieomstandigheden van de machine de positioneringsnauwkeurigheid geleidelijk beïnvloeden. Periodieke controle helpt om kleine afwijkingen vroegtijdig te identificeren en zorgt ervoor dat de roterende as nauwkeurige en consistente bewerkingsresultaten blijft leveren.
- Controleer periodiek de rotatienauwkeurigheid: Controleer regelmatig de werkelijke beweging van de rotatieas ten opzichte van de geprogrammeerde commando's om te bevestigen dat het systeem een nauwkeurige rotatie behoudt. Test veelvoorkomende bewegingen zoals rotaties van 90°, 180° en 360° en vergelijk de werkelijke hoek met de instructies van de controller. Inspecteer daarnaast parameters zoals slingering, concentriciteit en centrering om ervoor te zorgen dat het werkstuk om de juiste as blijft draaien. Als meetfouten of bewerkingsafwijkingen worden geconstateerd, kalibreer dan de relevante instellingen opnieuw, zoals het aantal stappen per omwenteling, asverschuivingen of uitlijningsparameters.
- Kalibreer opnieuw na verplaatsing of groot onderhoud: De roterende as moet altijd opnieuw gekalibreerd worden nadat de CNC-freesmachine is verplaatst of na groot onderhoud. Het verplaatsen van de machine kan de positie van de roterende as, de montage-uitlijning of de centerhoogte veranderen, terwijl het vervangen van componenten zoals motoren, koppelingen, lagers of tandwielkasten de bewegingsnauwkeurigheid kan beïnvloeden. Controleer na deze wijzigingen de mechanische uitlijning, centerhoogte, rotatienauwkeurigheid en softwareparameters opnieuw om de oorspronkelijke kalibratiestatus te herstellen. Het uitvoeren van een volledige kalibratieprocedure na ingrijpende wijzigingen helpt bewerkingsfouten te voorkomen en zorgt voor betrouwbare prestaties van de roterende as.
Onderhoud mechanische onderdelen
Continue rotatie en snijkrachten belasten componenten zoals lagers, schroeven, koppelingen, tandwielen en assen, waardoor deze na verloop van tijd kunnen losraken of slijten. Regelmatig reinigen, smeren en inspecteren helpen mechanische storingen te voorkomen, trillingen te minimaliseren en de precisie van roterende bewerkingsprocessen te behouden.
- Smeer bewegende onderdelen: Goede smering vermindert wrijving tussen bewegende onderdelen en helpt vroegtijdige slijtage te voorkomen. Breng regelmatig geschikte smeermiddelen aan op mechanische onderdelen zoals lagers, geleidingsvlakken, assen en transmissieonderdelen volgens de aanbevelingen van de fabrikant. Vermijd het gebruik van te veel smeermiddel, omdat dit stof en bewerkingsresten kan aantrekken die de prestaties van de onderdelen kunnen beïnvloeden. Een goede smering zorgt voor een soepelere rotatie, vermindert het bedrijfsgeluid en verlengt de levensduur van mechanische onderdelen.
- Controleer schroeven, koppelingen en tandwielen: Inspecteer regelmatig schroeven, bevestigingsbouten, koppelingen, tandwielen en andere transmissieonderdelen op loszitten, slijtage of beschadiging. Trillingen tijdens de bewerking kunnen bevestigingsmiddelen geleidelijk losmaken of mechanische speling veroorzaken, wat de nauwkeurigheid van de rotatiepositionering kan verminderen. Controleer of koppelingen goed zijn aangesloten en of tandwielen of aandrijfcomponenten soepel werken zonder overmatige speling. Het vastdraaien van losse verbindingen en het tijdig vervangen van versleten onderdelen draagt bij aan een stabiele beweging en nauwkeurige rotatiepositionering.
- Verwijder stof en vuil: Stof, spanen en ander vuil dat tijdens CNC-bewerking ontstaat, kan zich ophopen rond de roterende as en de mechanische werking belemmeren. Reinig regelmatig blootgestelde onderdelen zoals de spankop, as, tandwielen en montagepunten om vervuiling en verhoogde wrijving te voorkomen. Besteed speciale aandacht aan het verwijderen van vuil van bewegende gewrichten en contactoppervlakken, aangezien ophoping de uitlijning kan beïnvloeden en een ongelijkmatige rotatie kan veroorzaken. Het schoonhouden van de roterende as draagt bij aan de nauwkeurigheid en verbetert de algehele betrouwbaarheid van het CNC-systeem.
Optimaliseer bewerkingsparameters
Onjuiste snijomstandigheden kunnen leiden tot overmatige trillingen, verhoogde mechanische belastingen, gereedschapsafbuiging en een negatieve invloed op de positioneringsnauwkeurigheid van de rotatieas. Door de juiste snijsnelheden, voedingen, snijkrachten en gereedschapsopties te kiezen, kunnen operators een soepelere werking bereiken, de levensduur van componenten verlengen en consistentere bewerkingsresultaten behalen.
- Kies de juiste snijsnelheden en voedingen: De snijparameters moeten worden aangepast aan het werkstukmateriaal, het gereedschapstype, de gereedschapsdiameter en de bewerkingshandeling. Te hoge voedingssnelheden kunnen trillingen, een slechte oppervlaktekwaliteit of overbelasting van de motor veroorzaken, terwijl te lage voedingssnelheden de snijwarmte kunnen verhogen en de efficiëntie kunnen verminderen. Het testen en aanpassen van parameters op basis van de daadwerkelijke bewerkingsresultaten helpt bij het bereiken van een balans tussen productiviteit, nauwkeurigheid en oppervlaktekwaliteit.
- Vermijd overmatige snijkrachten: Overmatige snijkrachten kunnen extra spanning veroorzaken op de motor van de roterende as, de tandwielkast, de spankop en de ondersteunende componenten, wat kan leiden tot trillingen, gemiste stappen of een verminderde positioneringsnauwkeurigheid. Vermijd te diepe snijgangen of agressieve bewerkingsstrategieën, vooral bij het bewerken van zware of onevenwichtige werkstukken. Door meerdere, lichtere snijgangen te gebruiken, de gereedschapspaden te optimaliseren en het werkstuk goed te ondersteunen, kan de mechanische belasting worden verminderd en de bewerkingsstabiliteit worden verbeterd.
- Gebruik de juiste gereedschappen voor roterend bewerken: De gereedschappen moeten worden gekozen op basis van het werkstukmateriaal, de gewenste oppervlakteafwerking en de bewerkingshandeling. Scherpe, hoogwaardige gereedschappen verminderen de snijweerstand en trillingen, terwijl gespecialiseerde gereedschappen voor graveren, snijden of het afwerken van cilindrische oppervlakken de precisie kunnen verbeteren. De juiste gereedschapskeuze helpt ook slijtage aan zowel het snijgereedschap als de onderdelen van de roterende as te verminderen.
Zorg dat de software-instellingen up-to-date zijn.
De CNC-controller, CAM-software en configuratiebestanden werken samen om te bepalen hoe de roterende as bewegingscommando's interpreteert en gereedschapspaden genereert. Onjuiste, verouderde of verloren instellingen kunnen leiden tot positioneringsfouten, incompatibele G-code en bewerkingsfouten. Door de softwareconfiguraties regelmatig te beheren, blijft de kalibratienauwkeurigheid behouden, verbetert de compatibiliteit en wordt de insteltijd verkort bij het oplossen van problemen of het herstellen van machine-instellingen.
- Back-up van configuratiebestanden: Maak regelmatig back-ups van de parameters van de CNC-controller, asinstellingen, kalibratiewaarden en machineconfiguratiebestanden om gegevensverlies door software-updates, hardwarestoringen of onbedoelde wijzigingen te voorkomen. Belangrijke instellingen zoals stappen per omwenteling, motorparameters, as-offsets en configuraties van de roterende as moeten op een veilige locatie worden opgeslagen. Door back-upbestanden te bewaren, kunnen operators snel de juiste machine-instellingen herstellen en hoeven ze geen tijdrovende kalibratieprocedures te herhalen.
- CNC-software bijwerken wanneer nodig: Zorg ervoor dat de CNC-besturingssoftware en -firmware up-to-date zijn wanneer er verbeteringen, bugfixes of compatibiliteitsverbeteringen beschikbaar zijn. Software-updates kunnen de bewegingsbesturing, de communicatiestabiliteit en de algehele machineprestaties verbeteren. Controleer echter vóór het toepassen van een update de wijzigingen en maak een back-up van de bestaande configuraties om compatibiliteitsproblemen of onverwachte parameterwijzigingen te voorkomen. Controleer na de update of alle instellingen van de roterende assen correct zijn en voer indien nodig testbewegingen uit.
- Zorg voor de juiste CAM-nabewerkingsinstellingen: Controleer of de geselecteerde nabewerkingseenheid overeenkomt met de CNC-routercontroller en de configuratie van de roterende as. Een onjuiste of verouderde nabewerkingseenheid kan leiden tot onjuiste A-ascommando's, onjuiste coördinatenbewegingen of bewerkingsfouten. Controleer regelmatig de instellingen van de nabewerkingseenheid na softwarewijzigingen, controllerupgrades of machineaanpassingen om nauwkeurige roterende bewerkingen te garanderen.
Een roterende as vereist continue aandacht en goed onderhoud om de nauwkeurigheid op lange termijn te behouden. Regelmatige kalibratiecontroles, mechanische inspecties, geoptimaliseerde bewerkingsomstandigheden en bijgewerkte software-instellingen dragen allemaal bij aan stabiele en nauwkeurige prestaties van de roterende as. Door deze beste praktijken toe te passen, kunnen operators fouten minimaliseren, onverwachte storingen voorkomen en ervoor zorgen dat de roterende as betrouwbare resultaten blijft leveren voor complexe CNC-bewerkingstoepassingen. Consistent onderhoud verbetert uiteindelijk de productiviteit, verlengt de levensduur van de apparatuur en maximaliseert de waarde van een CNC-freesmachine met roterende as.
Samenvatten
Het instellen en kalibreren van een CNC-freesmachine met roterende as vereist zorgvuldige aandacht voor de mechanische installatie, softwareconfiguratie en nauwkeurigheidscontrole. Door de roterende as zorgvuldig uit te lijnen, de CNC-parameters te configureren, de rotatienauwkeurigheid te controleren en de bewerkingsomstandigheden te optimaliseren, kunnen operators een soepele werking en nauwkeurige resultaten garanderen. Regelmatige kalibratiecontroles, componentinspecties en software-updates helpen veelvoorkomende problemen zoals onjuiste rotatie, dimensionale fouten, trillingen en een slechte oppervlaktekwaliteit te voorkomen. Een correct geïnstalleerde en onderhouden roterende as vergroot de veelzijdigheid en efficiëntie van een CNC-freesmachine, waardoor nauwkeurige bewerking van complexe cilindrische, gebogen en multidimensionale werkstukken mogelijk is en de betrouwbaarheid en prestaties op lange termijn worden verbeterd. Lees verder in " Hoe kies ik de juiste roterende as voor mijn CNC-freesmachine? " om de juiste optie voor uw workflow te selecteren.
AccTek CNC is een professionele fabrikant van CNC-freesmachines die zich toelegt op het leveren van hoogwaardige en betrouwbare bewerkingsoplossingen aan klanten in diverse sectoren. Met een breed scala aan CNC-freesmodellen, inclusief aangepaste configuraties om aan specifieke toepassingsvereisten te voldoen, helpt AccTek CNC gebruikers efficiënte en nauwkeurige bewerkingsprestaties te bereiken. Het bedrijf richt zich op geavanceerde productietechnologie, strenge kwaliteitscontrole en uitgebreide klantondersteuning, en biedt professionele begeleiding van machinekeuze en -aanpassing tot installatie en service na verkoop. Of het nu gaat om houtbewerking, reclame, productie of complexe CNC-toepassingen, AccTek CNC levert betrouwbare apparatuur en oplossingen op maat om klanten te helpen de productiviteit te verhogen en operationeel succes op lange termijn te behalen.