
- 12-17 minuten lezen
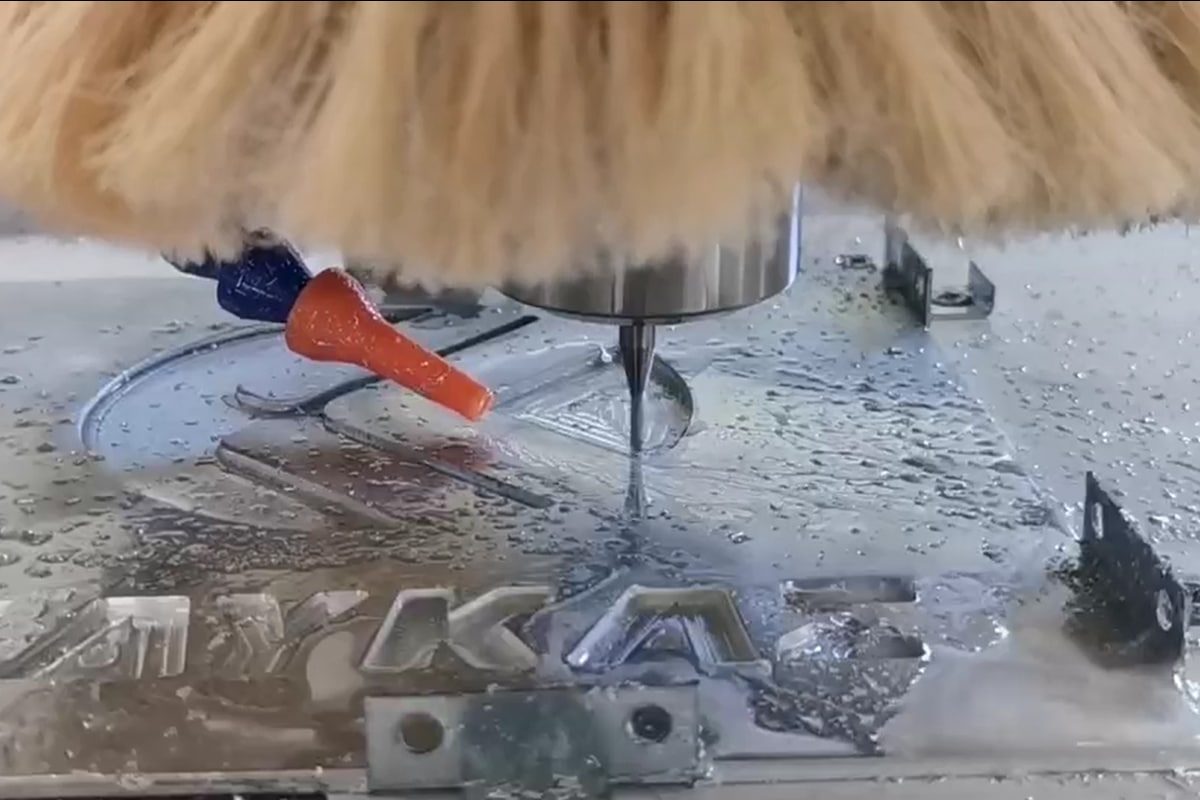
Bij het bewerken van metaal met een CNC-frees is een van de belangrijkste, maar vaak over het hoofd geziene factoren de manier waarop het werkstuk aan de tafel wordt bevestigd. In tegenstelling tot hout of kunststof is metaal veel dichter en genereert het aanzienlijk hogere snijkrachten, waardoor het gevoeliger is voor verschuivingen als het niet goed vastgeklemd is. Daarom moet u, voordat u begint met CNC-graveren of -frezen, de juiste klemmethode voor uw metalen werkstuk kiezen.
Er zijn verschillende technieken om metalen werkstukken op een CNC-freestafel te bevestigen, elk met zijn eigen voordelen, afhankelijk van het materiaalsoort, de vorm en de complexiteit van de bewerking. Van mechanische klemmen en vacuümtafels tot op maat gemaakte mallen en magnetische bevestigingsmiddelen: inzicht in de mogelijkheden kan bijdragen aan een hogere precisie en algehele machine-efficiëntie. In dit artikel bespreken we de meest effectieve methoden, geven we tips voor de beste instellingen en helpen we u veelgemaakte fouten tijdens het bevestigingsproces te voorkomen.
Aandachtspunten vóór het vastzetten van metalen werkstukken
Voordat u een methode kiest om uw metalen werkstuk aan een CNC-freestafel te bevestigen, is het belangrijk om een aantal belangrijke factoren te evalueren die zowel de bevestigingskracht als de bewerkingskwaliteit beïnvloeden. Goede planning in deze fase helpt verschuivingen, trillingen of gereedschapsbotsingen tijdens het werkproces te voorkomen.
- Materiaalsoort en dikte: Verschillende metalen hebben verschillende dichtheden en snijweerstanden. Dikkere en hardere materialen vereisen doorgaans een sterkere klemkracht of een stijvere opspanning om de snijdruk te weerstaan. Lichtgewicht metalen zoals aluminium bieden mogelijk meer flexibiliteit bij het vastklemmen, terwijl hardere materialen robuuste, trillingsbestendige opstellingen vereisen.
- Afmetingen en vorm van het werkstuk: De afmetingen en geometrie van het werkstuk bepalen welke opspanmethoden geschikt zijn. Platte, vierkante werkstukken zijn gemakkelijker vast te zetten met klemmen of vacuümsystemen, terwijl onregelmatige of kleine onderdelen mogelijk op maat gemaakte mallen, opspaninrichtingen of lijmoplossingen vereisen om stabiliteit tijdens het snijden te garanderen.
- Type freestafel: De configuratie van de tafel van uw CNC-freesmachine bepaalt welke klemmethoden beschikbaar zijn. T-sleuftafels zijn veelzijdig voor klemsystemen, terwijl vacuümbedden het meest geschikt zijn voor vlakke, grote werkstukken. Voor sommige klussen is het nodig de tafel aan te passen of gereedschapsplaten toe te voegen voor een betere compatibiliteit.
- Snijkrachten en gereedschapspaden: Agressieve gereedschapspaden of diepe sneden genereren grotere laterale en verticale krachten die slecht bevestigde werkstukken kunnen losmaken. Het is essentieel om rekening te houden met de richting en de grootte van deze krachten bij het kiezen van de juiste opspanmethode, vooral bij zware sneden of bewerkingen met meerdere doorgangen.
- Koelvloeistof en warmteontwikkeling: Metaalbewerking gaat vaak gepaard met aanzienlijke warmteontwikkeling. Het gebruik van koelvloeistoffen, vernevelingssystemen of luchtstralen kan de hechtsterkte beïnvloeden en thermische uitzetting veroorzaken. Uw bevestigingsmethode moet rekening houden met deze omstandigheden, met name bij gebruik van tape, lijm of materialen die gevoelig zijn voor thermische vervorming.
Door deze overwegingen vooraf zorgvuldig te bekijken, bent u beter in staat de meest effectieve en veilige methode te kiezen voor uw specifieke metaalbewerkingstaak. Deze voorbereiding zorgt ervoor dat het werkstuk stabiel blijft onder belasting, beschermt uw snijgereedschap en draagt bij aan consistente, hoogwaardige resultaten gedurende het hele proces.
Gangbare methoden om metalen werkstukken vast te zetten in de tafel van een CNC-frees.
Omdat metalen zwaarder en harder zijn dan materialen zoals hout of plastic, vereisen ze sterkere en betrouwbaardere opspanoplossingen om de snijkrachten te weerstaan. De beste aanpak hangt af van factoren zoals het type materiaal, de vorm, de grootte en de snijkrachten. Hieronder staan de meest gebruikte technieken om metaal tijdens het bewerken stevig vast te houden:
Mechanische klemming
Mechanische klemming is een van de meest betrouwbare en veelzijdige methoden om metalen werkstukken vast te zetten op een CNC-freestafel. T-sleufklemmen, trapklemmen en teenklemmen worden vaak gebruikt op CNC-freestafels met sleufbedden of opspanplaten. Ze bieden een sterke neerwaartse druk en een uitstekende klemkracht om het materiaal stevig op zijn plaats te houden tijdens de bewerking.
Deze methode werkt bijzonder goed voor dichte of zware metalen zoals staal, aluminium of messing, waarbij een sterke klemkracht nodig is om trillingen tijdens het snijden en zijwaartse bewegingen te weerstaan. T-sleuftafels of opspanplaten met schroefgaten zijn ideaal voor dit type klemming, omdat ze een flexibele positionering van de klem mogelijk maken om verschillende werkstukafmetingen en -vormen te kunnen klemmen.
Mechanische klemming is ideaal voor werkzaamheden die agressieve sneden, diepe doorgangen of hoge spindelsnelheden vereisen. De sterkte, betrouwbaarheid en eenvoud maken het een populaire oplossing voor zowel eenmalige opdrachten als herhaalde productie. Het is echter mogelijk minder geschikt voor kleine of delicate onderdelen waarbij de klemdruk het materiaal kan vervormen of waar de toegang beperkt is.
Vacuüm vasthouden
Vacuümklemmen is bijzonder geschikt voor het vastklemmen van vlakke en grote metalen platen, zoals aluminium of messing. Het zorgt voor een gelijkmatige klemkracht over het gehele oppervlak, wat helpt om het werkstuk vlak te houden en vervorming te minimaliseren. Dit maakt het ideaal voor plaatbewerking waarbij het materiaal vlak en onbelemmerd moet blijven voor nauwkeurig frezen, graveren of snijden.
Een beperking van vacuümklemmen is de gevoeligheid voor luchtlekkage, die vooral merkbaar is bij het werken met dikke, zware of oneffen metalen. Bramen, deuken of vervormingen kunnen de vacuümafdichting verbreken, waardoor de klemkracht afneemt en het risico op verschuiving toeneemt. Om optimale prestaties te behouden, is het essentieel om een schoon en glad oppervlak te gebruiken en afdichtingsringen of afdekplaten aan te brengen om lekkage te minimaliseren.
Hoewel vacuümklemmen een gelijkmatige en efficiënte bevestiging biedt voor lichte tot middelzware toepassingen, is de algehele klemkracht lager dan bij mechanische methoden. Het is mogelijk dat het niet bestand is tegen agressieve sneden of hoge snijkrachten, vooral bij dichtere metalen. Daarom is vacuümklemmen het meest geschikt voor lichte nabewerkingen, graveren of verspanen waarbij de krachten voornamelijk verticaal en niet lateraal zijn.
Dubbelzijdig plakband en kleefstoffen
Sterk dubbelzijdig plakband is een praktische oplossing voor het vastzetten van kleine, dunne of lichte metalen werkstukken tijdens lichte CNC-bewerkingen. Het biedt een snelle en eenvoudige installatie zonder klemmen, waardoor het bovenoppervlak volledig toegankelijk blijft. De kleefkracht is echter beperkt en het is het meest geschikt voor niet-intensieve bewerkingen waarbij de snijkrachten minimaal zijn.
Een populaire variant is de methode met secondelijm en schilderstape, die sterkte combineert met een schone verwijdering. De tape wordt aangebracht op zowel de CNC-tafel als de onderkant van het werkstuk, waarna een paar druppels secondelijm tussen de beplakte oppervlakken worden aangebracht. Dit creëert een sterke, tijdelijke verbinding zonder direct contact van de lijm met het metaal, waardoor het ideaal is voor precisiebewerking van kleine onderdelen zonder het materiaal te beschadigen.
Een van de belangrijkste nadelen van het gebruik van lijm is de gevoeligheid voor hitte. Langdurig snijden of hoge spindelsnelheden kunnen ervoor zorgen dat de tape zacht wordt, wat kan leiden tot verschuiving of verkeerde uitlijning van het werkstuk. Bovendien kunnen sommige tapes of lijmen plakkerige resten achterlaten, wat tijdrovende reiniging vereist en het risico op vervuiling van de machine of toekomstige werkstukken met zich meebrengt.
Bevestigingsplaten en op maat gemaakte mallen
Opspanplaten zijn nauwkeurig bewerkte platen met een raster van voorgeboorde gaten, centreerpunten en ingebouwde aanslagen die een nauwkeurige en herhaalbare positionering van metalen werkstukken mogelijk maken. Deze elementen helpen bij het nauwkeurig en veilig uitlijnen van onderdelen, waardoor de insteltijd wordt verkort en de consistentie wordt verbeterd.
Op maat gemaakte mallen kunnen worden ontworpen voor onregelmatig gevormde of kleine werkstukken, en bieden daarbij ondersteuning en stabiliteit op maat. Deze methoden zijn met name nuttig voor serieproductie of complexe geometrieën waarbij standaard klemmen niet praktisch is.
Veel opspanplaatsystemen ondersteunen modulaire opspanning, waardoor gebruikers pinnen, klemmen en aanslagen naar behoefte kunnen herconfigureren voor verschillende onderdelen of projectvereisten. Deze flexibiliteit maakt het eenvoudig om zich aan te passen aan diverse werkstukformaten en -vormen zonder dat er voor elk project een nieuwe mal hoeft te worden gemaakt.
Magnetische klauwplaten
Magnetische spankoppen zijn een effectieve oplossing voor het vastzetten van ferromagnetische metalen, zoals koolstofstaal, gereedschapsstaal en gietijzer. Ze maken gebruik van permanente magneten of elektromagneten om een sterke, gelijkmatige klemkracht over de basis van het werkstuk te genereren. Deze methode maakt een snelle instelling en volledige toegang tot het bovenoppervlak mogelijk, waardoor het bijzonder geschikt is voor afwerkingstaken.
Om magnetische spankoppen effectief te laten werken, moet het werkstuk een vlak, schoon oppervlak hebben met voldoende contactoppervlak. Spleten, oneffenheden in het oppervlak of kromtrekking kunnen de klemkracht aanzienlijk verminderen en de stabiliteit tijdens de bewerking in gevaar brengen. Optimale resultaten worden bereikt wanneer het gehele onderoppervlak van het metalen onderdeel direct contact maakt met de magnetische plaat, wat een veilige en gelijkmatige grip garandeert.
Een belangrijk nadeel van magnetische spankoppen is dat ze niet geschikt zijn voor niet-magnetische materialen, zoals aluminium, messing, koper en de meeste roestvrije staalsoorten. Deze metalen reageren niet op magnetische velden, waardoor deze methode ongeschikt is voor een breed scala aan CNC-metaalbewerkingstoepassingen. Bovendien kunnen ze extra veiligheidsstops vereisen tijdens sneden met hoge kracht.
Bankschroeven en randklemmen
Bankschroeven voor metaalbewerking zijn een nauwkeurige en krachtige oplossing voor het vastklemmen van werkstukken. Ze kunnen direct op CNC-freestafels of opspanplaten worden gemonteerd. Deze bankschroeven klemmen het metalen werkstuk stevig vast tussen geharde bekken, wat zorgt voor uitstekende stabiliteit bij blokvormige of kleine tot middelgrote metalen onderdelen. Ze zijn met name geschikt voor taken die een hoge stijfheid en nauwkeurige uitlijning vereisen, zoals boren, frezen of profileren.
In situaties waar een traditionele bankschroef het snijgereedschap zou kunnen belemmeren, zijn platte kantklemmen een waardevol alternatief. Deze klemmen klemmen het werkstuk vanaf de zijkant vast, waardoor het bovenvlak vrij blijft voor bewerking. Dankzij hun compacte ontwerp zijn ze ideaal voor gebruik in krappe ruimtes of bij het bewerken van grote, vlakke werkstukken waarbij het volledige oppervlak toegankelijk moet zijn zonder dat de klem in de weg zit.
Zowel bankschroeven als kantklemmen bieden een sterke zijdelingse en neerwaartse druk, waardoor trillingen, beweging of optillen van het werkstuk tijdens de bewerking worden voorkomen. Het is echter belangrijk om het werkstuk correct uit te lijnen en interferentie met het gereedschapspad te vermijden.
Elke bevestigingsmethode heeft zijn eigen sterke en zwakke punten, en de keuze voor de juiste methode hangt af van uw specifieke bewerkingstaak. De sleutel is om de bevestigingsmethode af te stemmen op het type metaal, de geometrie van het werkstuk en de verwachte snijkrachten om zowel kwaliteit als veiligheid tijdens het CNC-bewerkingsproces te garanderen.
Kies de juiste veilige methode voor metalen werkstukken.
De juiste bevestigingsmethode kiezen draagt bij aan de stabiliteit, nauwkeurigheid en veiligheid tijdens CNC-freesbewerkingen op metaal. Verschillende soorten metalen werkstukken vereisen specifieke bevestigingsstrategieën. Hieronder vindt u een handleiding om de beste bevestigingsmethode voor uw specifieke toepassing te vinden:
Platte en dunne metalen platen
Voor grote, vlakke platen van aluminium of messing, met name die gebruikt worden voor bewegwijzering of behuizingen, is vacuümklemmen een ideale oplossing. Het zorgt voor een gelijkmatige zuigkracht over het gehele oppervlak, waardoor de plaat stabiel blijft tijdens snijden of graveren op hoge snelheid en klemsporen worden voorkomen. Deze methode werkt bijzonder goed op een metaal-CNC-frees met een vacuümtafel en is het meest geschikt voor graveren of licht snijden. Let op: gebruik deze methode niet als er grote zijdelingse krachten worden verwacht.
Kleine of delicate werkstukken
Bij het bewerken van kleine of precisieonderdelen op een CNC-freesmachine voor metaal is dubbelzijdig plakband of de combinatie van secondelijm en schilderstape effectief. Deze methoden bieden een stevige bevestiging zonder het werkstuk te beschadigen en zorgen voor volledige toegang tot het oppervlak. Ze bieden voldoende grip voor bewerkingen met lage kracht, zoals markeren, ondiep frezen of boren, zonder het werkstuk te beschadigen of de gereedschapsbaan te belemmeren.
Zware of dikke metalen blokken
Voor dichte materialen zoals staal of dikke aluminiumblokken is mechanisch klemmen, zoals trapklemmen, T-sleufklemmen of een bankschroef, de meest betrouwbare methode. Deze klemmen oefenen een sterke neerwaartse druk uit en zijn bestand tegen hoge snijkrachten. Ze zorgen voor een gelijkmatige klemming om vervorming en beschadiging van het oppervlak te voorkomen bij gebruik van een krachtige CNC-freesmachine die aanzienlijke snijkrachten genereert. De juiste positionering en het juiste aanhaalmoment zorgen ervoor dat het werkstuk tijdens het hele proces stevig blijft.
Onregelmatige of op maat gemaakte onderdelen
Als uw werkstuk een ongebruikelijke vorm heeft of geen vlakke oppervlakken, worden op maat gemaakte mallen en opspanplaten aanbevolen. Deze oplossingen maken gebruik van centreerpinnen, voorgeboorde gaten en aanslagen om onderdelen met niet-standaard vormen nauwkeurig en herhaalbaar vast te houden. Voor metaalbewerking met een CNC-freesmachine, waarbij herhaaldelijk bewerkingen nodig zijn en uitlijning belangrijk is, of voor serieproductie, verbetert deze methode zowel de consistentie als de efficiëntie van de workflow.
Ferromagnetische metalen met gladde, vlakke oppervlakken
Bij het bewerken van vlakke stalen onderdelen bieden magnetische spankoppen een schone en efficiënte oplossing. Een magnetische spankop zorgt voor een snelle instelling en een stevige grip zonder fysieke klemmen, waardoor het een uitstekende optie is voor vlak- of afwerkingsbewerkingen op een CNC-metaalfrees. Deze methode is echter niet geschikt voor niet-magnetische metalen zoals aluminium of koper.
Volledige oppervlaktebewerking vereist
Als het werkstuk uitsparingen, vlakken of oppervlaktebewerkingen vereist zonder dat er een opspaninrichting in de weg zit, zijn teenklemmen of platte kantklemmen ideaal. Met deze methoden wordt het werkstuk vanaf de zijkant vastgezet, waardoor de bovenkant volledig toegankelijk blijft voor gereedschap. Dit is met name handig bij CNC-metaalfreesmachines die zijn geconfigureerd voor complexe oppervlaktebewerking of 3D-contourfrezen. Let op dat het werkstuk niet optilt of zijwaarts beweegt tijdens het frezen op hoge snelheid.
Geef bij de keuze van een opspanmethode altijd prioriteit aan veiligheid, gereedschapsvrijheid en werkstukstabiliteit. In sommige gevallen kan een combinatie van methoden (bijvoorbeeld vacuümklemmen plus kantaanslagen) de beste resultaten opleveren. Een goede opspanmethode beschermt niet alleen uw machine en gereedschap, maar zorgt er ook voor dat elk onderdeel aan uw kwaliteitseisen voldoet.
Beste werkwijzen voor het vastzetten van metaal op CNC-freestafels
Ongeacht de gebruikte klemmethode, kan het volgen van een aantal best practices de bewerkingskwaliteit bij het gebruik van een metaal-CNC-frees aanzienlijk verbeteren. Hieronder volgen de belangrijkste richtlijnen:
- Bereid het oppervlak goed voor: Voordat u het metaal bevestigt, moet u ervoor zorgen dat zowel de freestafel als de onderkant van het werkstuk schoon, vlak en vrij van bramen of vuil zijn. Zelfs kleine spaanders of oneffenheden kunnen de hechting van het materiaal beïnvloeden, wat kan leiden tot een ongelijkmatige klemdruk en mogelijke trillingen tijdens het frezen.
- Gebruik de juiste opspanmethode voor de klus: stem de opspantechniek af op het materiaalsoort, de afmetingen en de bewerkingshandeling. Gebruik bijvoorbeeld mechanische klemmen of bankschroeven voor zware stalen blokken, vacuümtafels voor vlakke aluminiumplaten en op maat gemaakte mallen voor onregelmatige vormen. Het gebruik van de verkeerde methode kan leiden tot een slechte productkwaliteit of onveilige omstandigheden.
- Voorkom interferentie met het gereedschapspad: Plan uw gereedschapspad altijd zo dat u contact met klemmen, schroeven of opspaninrichtingen vermijdt. Gebruik indien nodig platte klemmen en voer een proefbewerking uit voordat u met de eigenlijke bewerking begint. Dit helpt kostbare botsingen tussen de spindel en de opspaninrichting te voorkomen.
- Zorg voor een gelijkmatige en stevige klemkracht: Oefen een evenwichtige klemkracht uit over het gehele werkstuk om vervorming te voorkomen, vooral bij dunnere metalen. Ongelijkmatige druk kan ervoor zorgen dat het materiaal tijdens het snijden kromtrekt of verschuift, wat leidt tot maatafwijkingen en een slechte oppervlakteafwerking.
- Controleer en draai indien nodig bij: Controleer tijdens langdurige of meerstapsbewerkingen regelmatig of de klemmen of de vacuümafdichting goed vastzitten. Metaal kan door hitte uitzetten en trillingen kunnen de bevestigingsmaterialen losmaken. Het kan nodig zijn om de klemmen of de vacuümafdichting halverwege het proces bij te draaien voor een consistent resultaat.
- Gebruik een beschermplaat wanneer nodig: Bij het gebruik van tape, lijm of vacuümtechnieken kan een beschermplaat het contactoppervlak verbeteren, de tafel beschermen en de vacuümzuiging behouden. Het voorkomt ook dat er tijdens het doorzagen in de tafel zelf wordt gesneden.
- Geef prioriteit aan veiligheid en zichtbaarheid: Markeer of markeer klemmen en opspaninrichtingen duidelijk, vooral tijdens handmatige gereedschapswisselingen of metingen. Houd de werkplek schoon en controleer altijd de opspaninrichtingen voordat u uw metaal-CNC-freesmachine start om ongelukken of materiaalschade te voorkomen.
Door deze beste werkwijzen te volgen, verbetert u niet alleen uw bewerkingsresultaten, maar verlengt u ook de levensduur van uw gereedschap en apparatuur. Een zorgvuldig vastgezet werkstuk is de basis van elke succesvolle CNC-bewerking, vooral bij het bewerken van veeleisende materialen zoals metaal.
Veelvoorkomende problemen met het vastzetten van werkstukken oplossen
Zelfs met een zorgvuldige voorbereiding kunnen er problemen ontstaan bij het vastzetten van metalen werkstukken op een CNC-freestafel. Inzicht in de oorzaken van veelvoorkomende problemen met de werkstukbevestiging en weten hoe u deze kunt oplossen, helpt u een consistente bewerkingskwaliteit te behouden en kostbare fouten te voorkomen. Hieronder vindt u de meest voorkomende problemen en hoe u deze kunt verhelpen.
Verschuiving van het werkstuk tijdens het snijden
Als het werkstuk tijdens het bewerken verschuift, komt dat meestal door onvoldoende klemkracht, een onjuiste opspanmethode of snijkrachten die de klemkracht overschrijden. Dit gebeurt vaak wanneer lichte of gladde metalen zoals aluminium met tape of zwakke klemmen worden vastgehouden tijdens agressieve snijbewerkingen. Hier is de oplossing:
- Schakel over op stevigere klemmethoden zoals T-sleufklemmen of een bankschroef.
- Verhoog het aantal klemmen of gebruik zijstoppers om zijdelingse krachten op te vangen.
- Verlaag de aanvoersnelheid of de snijdiepte om de snijdruk te verminderen.
- Controleer en draai alle klemmen nogmaals vast voordat u met de werkzaamheden begint.
Het optillen of doorbuigen van het werkstuk
Ongelijkmatige klemkracht of oneffenheden in het oppervlak kunnen ervoor zorgen dat het metaal tijdens de bewerking omhoog komt of buigt. Dit komt vooral voor bij dunne platen of wanneer de tafel of het materiaal niet vlak is. Hier is de oplossing:
- Controleer en pas de klempositie aan voor een gelijkmatige drukverdeling.
- Controleer of het werkstuk en het tafelblad schoon en vlak zijn.
- Gebruik extra klemmen om een gelijkmatige neerwaartse druk uit te oefenen.
- Plaats een steunplank onder dunne platen voor betere ondersteuning.
Trillingen of gekletter tijdens het snijden
Trillingen of ratelen ontstaan vaak door losse klemming, onvoldoende materiaalondersteuning of te grote zijdelingse krachten op het gereedschap. Hier is de oplossing:
- Draai alle klemmen weer vast en controleer de stabiliteit.
- Gebruik trillingsdempende pads tussen de klemmen en het werkstuk.
- Verlaag het toerental van de spindel of verklein de snijdiepte.
- Schakel indien nodig over op een stevigere opspaninrichting, zoals een machinebankschroef voor kleine onderdelen.
Botsing van een opspaninrichting of klem met een gereedschap
Botsingen in het gereedschapspad treden op wanneer klemmen of opspaninrichtingen te dicht bij het snijgebied worden geplaatst of wanneer het gereedschapspad niet correct is gesimuleerd. Hier is de oplossing:
- Gebruik platte klemmen en plaats ze buiten het gereedschapspad.
- Simuleer het gereedschapspad in uw CAM-software om te controleren op interferentie.
- Voer een proefdraai uit met de spindel omhoog om de speling te controleren.
- Pas de opspaninrichting of het gereedschapspad indien nodig aan.
Vacuümafdichting mislukt
Als u vacuümklemtechniek gebruikt en het werkstuk loslaat, komt dat vaak door bramen, oneffenheden in het oppervlak of lekkages in het vacuümsysteem. Hier is de oplossing:
- Reinig de tafel van de CNC-freesmachine en de onderkant van het werkstuk grondig.
- Gebruik afdichtingsmateriaal of een beschermplaat om het contactoppervlak te verbeteren.
- Controleer op lekkages in vacuümslangen, koppelingen of ventielen.
- Vermijd het doorsnijden van de vacuümzones die de afdichting in stand houden.
Het loslaten van de lijm/tape of het achterlaten van lijmresten.
Bij het gebruik van dubbelzijdig plakband of lijm kan het mislukken als de hitte de lijm zacht maakt of als het verkeerde type plakband wordt gebruikt. Dit kan leiden tot verschuivingen of het achterlaten van lijmresten op het metalen oppervlak. Hier is de oplossing:
- Gebruik secondelijm in combinatie met schilderstape voor een sterke, maar verwijderbare verbinding.
- Beheers de warmteontwikkeling door de spindelsnelheid en de aanvoersnelheid aan te passen.
- Test de compatibiliteit van de tape of lijm op een stukje restmateriaal voordat u met de klus begint.
- Reinig na de bewerking lijmresten met een oplosmiddel.
Inconsistente bevestiging bij terugkerende opdrachten
Bij serieproductie ontstaan inconsistenties wanneer er geen vast positioneringssysteem is. Handmatige uitlijning kan leiden tot variaties in de onderdelen, vooral als de klemkracht of -positie telkens verandert. Hier is de oplossing:
- Gebruik bevestigingsplaten met centreerpinnen en aanslagen voor een herhaalbare positionering.
- Ontwerp op maat gemaakte mallen voor onregelmatig gevormde onderdelen.
- Markeer de posities van de armaturen op de tafel voor consistente opstellingen.
- Controleer periodiek de uitlijning van de opspaninrichting tijdens lange productieruns.
Door de hoofdoorzaak te achterhalen en deze gerichte oplossingen toe te passen, kunt u optimale werkstukstabiliteit behouden en het maximale uit uw metaal-CNC-freesbewerkingen halen.
Samenvatten
Het vastzetten van een metalen werkstuk op een CNC-freesmachine is niet alleen belangrijk om het op zijn plaats te houden, maar ook om de veiligheid, precisie en consistentie gedurende het hele bewerkingsproces te garanderen. Door de juiste bevestigingsmethode te kiezen op basis van het materiaal, de vorm en de snij-eisen, en door de beste werkwijzen voor instelling en probleemoplossing te volgen, kunt u de kwaliteit van uw werk aanzienlijk verbeteren en zowel uw apparatuur als uw apparatuur beschermen. Een stabiel en goed vastgezet werkstuk is de basis van elke succesvolle CNC-freesbewerking van metaal. Lees verder in " Welke metalen kunnen CNC-freesmachines bewerken? " zodat u het juiste materiaal voor uw metaalproject kunt kiezen.
Zoekt u een betrouwbare oplossing voor metaalbewerking? Dan is AccTek CNC een vertrouwde keuze. Als professionele CNC-freesmachinefabrikant gevestigd in China, is AccTek gespecialiseerd in de productie van hoogwaardige CNC-freesmachines voor metaalbewerking, ontworpen voor precisie, duurzaamheid en efficiëntie. Naast robuuste apparatuur bieden we uitgebreide technische ondersteuning, waaronder advies voorafgaand aan de aankoop, installatiebegeleiding en service na verkoop, zodat u het maximale uit uw investering haalt. Voor fabrikanten die op zoek zijn naar betrouwbare CNC-freesoplossingen, is AccTek een partner waarop u kunt rekenen.