
- 12-16 minuten lezen
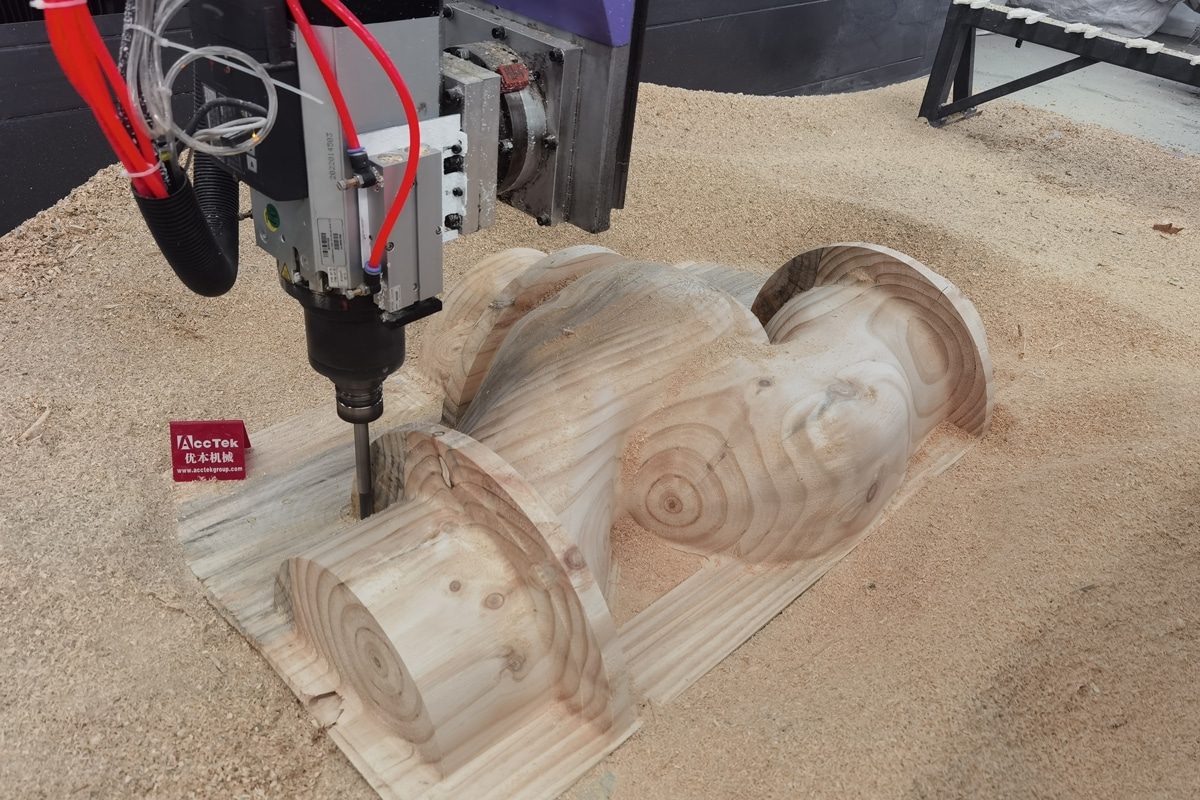
CNC-freesmachines zijn essentiële gereedschappen in de moderne productie, bekend om hun precisie en efficiëntie. Een terugkerend probleem waar veel operators echter mee te maken krijgen, is het onverwacht breken van snijgereedschappen. Een gebroken gereedschap onderbreekt niet alleen het bewerkingsproces, maar kan ook het werkstuk beschadigen, de productiviteit verlagen en de bedrijfskosten verhogen. Belangrijker nog, frequente gereedschapsbreuken kunnen wijzen op dieperliggende problemen met de snij-instellingen, de gereedschapskeuze of het machineonderhoud die, indien onbehandeld, kunnen leiden tot inefficiënties op de lange termijn.
Inzicht in de oorzaken van gereedschapsbreuk en hoe dit te voorkomen is essentieel voor een soepele en kostenefficiënte CNC-bewerking. Van het optimaliseren van snijparameters en het selecteren van het juiste gereedschap tot het garanderen van een correcte installatie en machinestabiliteit, er zijn talloze stappen die u kunt nemen om de levensduur van gereedschap te verlengen en stilstand te verminderen. In dit artikel bespreken we de meest voorkomende oorzaken van gereedschapsbreuk tijdens het snijden en geven we concrete strategieën om deze te voorkomen, waardoor zowel de prestaties als de winstgevendheid van uw CNC-workflow verbeteren.
Inzicht in de oorzaken van gereedschapsbreuk
Om effectief te voorkomen dat CNC-freesgereedschap breekt tijdens het frezen, is het essentieel om eerst te begrijpen wat deze breuken veroorzaakt. Gereedschapsbreuk is vaak het gevolg van opgebouwde spanning, een onjuiste instelling of slechte bewerkingsmethoden. Hieronder staan veelvoorkomende oorzaken van gereedschapsbreuk waar elke CNC-operator zich van bewust moet zijn:
Overmatige snijkracht
- Onjuiste voedingssnelheid en spindelsnelheid: Als de voedingssnelheid te hoog is of de spindelsnelheid te laag, moet het gereedschap in elke bewerking meer materiaal verwijderen dan het aankan. Dit veroorzaakt overmatige spanning, hitte en trillingen, waardoor het gereedschap kan afbrokkelen of breken, vooral bij harde materialen of met kleine boren.
- Overmatige snijdiepte: Wanneer er te veel materiaal tegelijk wordt bewerkt, ondervindt het gereedschap een hoge weerstand en moet het grotere snijkrachten absorberen over een groter contactoppervlak. Dit veroorzaakt doorbuiging, trillingen en een ongelijkmatige belasting van de snijkanten of snijpunten. In extreme gevallen kan het gereedschap tijdens het bewerken buigen of breken.
Gereedschapsslijtage en vermoeidheid
- Beperkingen in de levensduur van gereedschap: Elk snijgereedschap heeft een beperkte levensduur. Naarmate het slijt, verliest het aan snij-efficiëntie en is er meer kracht nodig om dezelfde taak uit te voeren, waardoor het risico op oververhitting en plotselinge breuk onder belasting toeneemt.
- Tekenen van afgesleten of beschadigde punten: Zichtbare tekenen zoals botte randen, afgebroken groeven of verkleurde punten geven aan dat het gereedschap niet meer in optimale conditie verkeert. Doorgaan met zagen met een versleten of beschadigd gereedschap leidt tot slechte prestaties, trillingen en een veel grotere kans op onverwachte storingen.
Onjuiste gereedschapsselectie
- Het gebruik van het verkeerde gereedschapsmateriaal of de verkeerde geometrie: bijvoorbeeld het kiezen van een snelstaalboor (HSS) voor harde metalen of het gebruik van een onjuist aantal snijkanten kan leiden tot een slechte hittebestendigheid, inefficiënte spaanafvoer en verhoogde mechanische spanning. Hierdoor slijt het gereedschap sneller of breekt het onder belasting.
- Onverenigbaarheid met het werkstukmateriaal: Een gereedschap dat niet is ontworpen voor de hardheid, schurende eigenschappen of snijkarakteristieken van het materiaal kan oververhit raken, verstopt raken of snel bot worden. Dit resulteert in inefficiënt snijden en een grotere kans op gereedschapsbreuk tijdens gebruik.
Onjuiste gereedschapsinstallatie
- Losse spantangen of onjuist gemonteerd gereedschap: Als het gereedschap niet goed vastzit of als de spantang vuil of versleten is, kan de boor tijdens het gebruik verschuiven. Dit kan leiden tot plotselinge schokken, ongelijkmatige snijdruk en uiteindelijk tot gereedschapsbreuk.
- Rondloopnauwkeurigheid en onbalans: Deze treden op wanneer het gereedschap niet perfect gecentreerd is in de spindel. Zelfs een lichte afwijking veroorzaakt ongelijkmatige snijkrachten en trillingen, waardoor het risico op afbrokkeling of breuk toeneemt, vooral bij hoge snelheden.
Slechte werkstukbevestiging
- Trillingen door losse klemming: Wanneer het werkstuk niet goed vastzit, kan het tijdens het snijden gaan trillen. Deze trillingen veroorzaken instabiliteit aan de snijkant, wat leidt tot een ongelijkmatige krachtverdeling, verhoogde belasting van het gereedschap en een groter risico op breuk.
- Beweging die onverwachte krachten veroorzaakt: Als het materiaal tijdens het snijden verschuift of omhoog komt door onvoldoende klemming, ontstaan er plotselinge en onvoorspelbare krachten op het gereedschap. Deze abrupte veranderingen in belasting kunnen ervoor zorgen dat het gereedschap doorbuigt, vastloopt of direct breekt.
Inzicht in de oorzaken van gereedschapsbreuk is de eerste stap om kostbare stilstand en beschadigde werkstukken te voorkomen. Met een goed begrip van deze risico's is de volgende stap het implementeren van gerichte strategieën die de snijomstandigheden optimaliseren en de prestaties van het gereedschap op lange termijn garanderen.
Optimaliseer snijparameters
Zodra de oorzaken van gereedschapsbreuk bekend zijn, is de volgende cruciale stap het optimaliseren van de snijparameters. Goed afgestelde parameters zorgen ervoor dat de CNC-freesmachine binnen veilige grenzen werkt. Het balanceren van de snijparameters helpt een constante spaandikte te behouden, warmteontwikkeling te verminderen en plotselinge gereedschapsbreuk te voorkomen.
Voedingssnelheid en spilsnelheid
Fabrikanten leveren vaak tabellen met snijgegevens of adviseren waarden voor de spaandikte voor specifieke gereedschapstypen en materialen. Een spaandiktecalculator gebruikt deze informatie om de ideale combinatie van voeding en spindelsnelheid te bepalen, gebaseerd op de gereedschapsdiameter, het aantal snijkanten en de materiaaleigenschappen. Het gebruik van deze calculators zorgt ervoor dat het gereedschap een geschikte hoeveelheid materiaal per omwenteling verwijdert, waardoor overbelasting en overmatige slijtage worden voorkomen.
Verschillende materialen vereisen verschillende snijmethoden. Zachtere materialen zoals hout of kunststof kunnen bijvoorbeeld hogere spindelsnelheden en voedingen aan, terwijl hardere materialen zoals aluminium of composieten langzamere, meer gecontroleerde instellingen nodig hebben om gereedschapsbuiging en oververhitting te voorkomen. Bovendien kunnen hoge spindelsnelheden met onvoldoende koppel leiden tot slechte prestaties bij dichte materialen. Het afstemmen van snelheid en koppel op het materiaal zorgt voor stabiele snijomstandigheden, verlengt de levensduur van het gereedschap en vermindert de kans op breuk.
Snijdiepte en opstap
Bij het instellen van een nieuw gereedschapspad of het werken met onbekende materialen, is het raadzaam om te beginnen met conservatieve waarden voor snijdiepte en stapgrootte. Ondiepe snijgangen verminderen de gereedschapsbelasting en helpen om eventuele trillingen, doorbuiging of oververhitting vroegtijdig te signaleren. Zodra de snijprestaties stabiel en consistent zijn, kunt u de diepte en breedte van elke snijgang geleidelijk vergroten om de productiviteit te verbeteren zonder het risico te lopen het gereedschap te beschadigen.
Diepe frezen vereisen dat het gereedschap te veel materiaal tegelijk bewerkt, waardoor de weerstand, trillingen en de kans op doorbuiging of breuk toenemen. Ook een te grote stapgrootte kan de snijkant belasten, de spaanafvoer verminderen en een ongelijkmatige belasting veroorzaken. Door deze waarden binnen veilige grenzen te houden, wordt een soepelere werking, een betere spaanafvoer en een langere levensduur van het gereedschap gegarandeerd.
Kies het juiste gereedschap
Het kiezen van het juiste gereedschap is een cruciale stap om gereedschapsbreuk bij CNC-routers te voorkomen. Het juiste gereedschap moet aansluiten bij het materiaal, de toepassing en de snijomstandigheden om efficiënte prestaties en duurzaamheid te garanderen. Een verkeerde gereedschapskeuze kan leiden tot overmatige slijtage, oververhitting en voortijdige uitval. Om deze problemen te voorkomen, moet u zich richten op twee belangrijke aspecten:
Gereedschapsmateriaal en coating
Het materiaal en de coating van een gereedschap bepalen de hardheid, taaiheid en hittebestendigheid. Gereedschap van snelstaal (HSS) is betaalbaar en flexibel, waardoor het geschikt is voor het bewerken van zachtere materialen zoals hout en kunststoffen. Het slijt echter snel bij gebruik op harde of schurende oppervlakken. Gereedschap van massief hardmetaal biedt een superieure hardheid, hittebestendigheid en levensduur, waardoor het ideaal is voor hogesnelheidsbewerkingen of het bewerken van metalen en composieten. Het is echter ook brozer en moet met zorg worden gebruikt.
Voor bijzonder veeleisende taken bieden gecoate gereedschappen een extra beschermingslaag. Gangbare coatings zoals TiN (titaniumnitride), TiAlN (titaniumaluminiumnitride) of diamantcoatings verminderen wrijving, verbeteren de hittebestendigheid en verlengen de levensduur van het gereedschap in schurende of hogetemperatuuromgevingen. Door het juiste gereedschapsmateriaal en de juiste coating te kiezen op basis van uw werkstuk en snijomstandigheden, verbetert u de betrouwbaarheid en de levensduur van het gereedschap aanzienlijk.
Gereedschapsgeometrie
Het aantal snijkanten beïnvloedt zowel de materiaalafvoer als de spaanafvoer. Minder snijkanten (zoals 1 of 2) zijn ideaal voor zachte materialen zoals hout of kunststof, omdat ze grotere spanen mogelijk maken en een betere luchtstroom bieden om verstopping te voorkomen. Meer snijkanten (3 of meer) zijn beter geschikt voor hardere materialen, omdat ze een gladder oppervlak opleveren, maar een lagere aanvoersnelheid en een zorgvuldiger spaanafvoer vereisen.
De spiraalhoek beïnvloedt hoe agressief het gereedschap snijdt en hoe efficiënt het spanen afvoert. Een grotere spiraalhoek bevordert een soepeler snijproces en vermindert trillingen. Kleinere spiraalhoeken zijn stabieler bij hardere materialen, waardoor doorbuiging en slijtage van de snijkant worden verminderd.
Ook het ontwerp van de snijkant heeft invloed op de prestaties van het gereedschap. Opwaarts snijdende frezen verwijderen spanen effectief, maar kunnen oppervlakken versplinteren, terwijl neerwaarts snijdende frezen het materiaal aandrukken voor schonere bovenranden. Compressiefrezen combineren beide voor schone sneden in gelamineerde of dubbelzijdige materialen.
Zorg voor een correcte gereedschapsinstelling.
Zelfs de beste gereedschappen kunnen voortijdig defect raken als ze niet correct worden geïnstalleerd en onderhouden. Een juiste afstelling van het gereedschap is essentieel om slingering te minimaliseren, de balans te bewaren en stabiele snijomstandigheden te garanderen. Het verwaarlozen van een van beide kan leiden tot trillingen, ongelijkmatige snijkrachten en uiteindelijk gereedschapsbreuk.
Onderhoud van gereedschapshouder en spantang
Stof, spanen en resten kunnen zich ophopen in de gereedschapshouder en spantang, waardoor de grip en uitlijning afnemen. Als het gereedschap niet stevig vastzit, kan het wegglijden, trillen of scheef komen te staan tijdens het snijden, wat leidt tot ongelijkmatige krachten en een verhoogd risico op gereedschapsbreuk. Door deze onderdelen regelmatig te reinigen met perslucht of een zachte borstel, blijft de grip stevig en nauwkeurig. Bovendien kunt u door routinematige inspectie vroegtijdige tekenen van schade opsporen, zoals scheuren, corrosie of vervorming, die de prestaties en veiligheid kunnen beïnvloeden.
Zelfs bij een goede reiniging slijten spantangen en klauwplaten na verloop van tijd door herhaalde klemcycli en blootstelling aan hitte en trillingen. Een versleten klauwplaat kan zijn vermogen verliezen om het gereedschap concentrisch vast te houden, wat leidt tot slingering, onbalans en instabiliteit tijdens het snijden. Het blijven gebruiken van beschadigde of versleten klauwplaten vergroot de kans op gereedschapsbreuk. Het vervangen van versleten klauwplaten door nieuwe, door de fabrikant goedgekeurde onderdelen garandeert een betrouwbare klemkracht, nauwkeurige uitlijning van het gereedschap en optimale snijprestaties.
Rondloopnauwkeurigheid en gereedschapsuitlijning
Rondloopafwijking verwijst naar elke afwijking van de ware rotatie in de beweging van het gereedschap. Zelfs een lichte rondloopafwijking kan ervoor zorgen dat de snijkant ongelijkmatig in het materiaal grijpt, waardoor de spanning op het gereedschap toeneemt en voortijdige slijtage of breuk optreedt. Om rondloopafwijking te minimaliseren en een correcte uitlijning te garanderen, gebruikt u een meetklok om de concentriciteit van het gereedschap te controleren en plaatst u het gereedschap altijd correct in een schone, goed onderhouden spantang of klauwplaat. Een correcte uitlijning vermindert trillingen, verbetert de snijprecisie en verlengt de levensduur van zowel het gereedschap als de spindel.
Verbeter de werkstukbevestiging en -stabiliteit.
Een veilige en stabiele werkstukbevestiging is essentieel voor effectief CNC-frezen en het behoud van gereedschap. Wanneer het werkstuk niet goed is vastgezet, kan het tijdens het frezen bewegen of trillen, wat leidt tot een slechte snijkwaliteit, ongelijkmatige gereedschapsbelasting en uiteindelijk gereedschapsbreuk. Het verbeteren van de bevestiging en stabiliteit omvat twee belangrijke strategieën:
Gebruik effectieve klemmethoden.
Door het juiste klemsysteem te kiezen, zorgt u ervoor dat het materiaal tijdens het snijproces onbeweeglijk blijft. De gekozen methode moet een gelijkmatige drukverdeling garanderen en voorkomen dat het materiaal omhoog komt, verschuift of vervormt.
- Vacuümtafels zijn ideaal voor het vasthouden van vlakke, dunne plaatmaterialen zoals multiplex, MDF of kunststof, zonder mechanische belemmering.
- Voor dikkere of onregelmatig gevormde onderdelen bieden T-sleufklemmen, knevelklemmen of mechanische bankschroeven een sterke, verstelbare klemkracht.
- Dubbelzijdig plakband of spuitlijm kan worden gebruikt voor lichte of delicate materialen waarbij traditionele klemmen schade zouden kunnen veroorzaken.
- Bij zeer nauwkeurige of repetitieve bewerkingen bieden op maat gemaakte hulpstukken of mallen de juiste ondersteuning en snelle positionering.
Verminder trillingen tijdens het bewerken
Zelfs als het werkstuk is vastgeklemd, kunnen er trillingen optreden als gevolg van oneffen oppervlakken of problemen met de machine-instellingen. Om dit te minimaliseren, kunt u de volgende stappen ondernemen:
- Gebruik van dempingsmaterialen: Door dempingsmaterialen, zoals rubberen kussens, antivibratiematten of schuimrubberen platen, onder het werkstuk of de machinebasis te plaatsen, kunnen overtollige trillingen tijdens het snijden worden geabsorbeerd.
- Degelijke machineopstelling: Een CNC-freesmachine moet stevig verankerd zijn aan een stabiele, stijve ondergrond om trillingen te minimaliseren. Zorg ervoor dat alle machineonderdelen goed vastgedraaid en verstevigd zijn om de structurele stabiliteit tijdens gebruik te waarborgen.
- Zorg voor een goede nivellering: Gebruik precisie-nivelleergereedschap om de positie van de machine op alle assen te controleren en aan te passen. Een vlakke basis verbetert de lastverdeling en vermindert de mechanische belasting, wat zowel de levensduur van het gereedschap als de snijprecisie ten goede komt.
Door de bevestiging van het werkstuk te verbeteren en beweging of trillingen te verminderen, kunnen CNC-freesoperators gereedschappen beschermen tegen plotselinge stootkrachten, de snijprecisie behouden en het risico op gereedschapsbreuk verkleinen.
Implementeer regelmatig onderhoud
Een consistente onderhoudsroutine verkleint het risico op onverwachte gereedschapsbreuk van de CNC-frees, verbetert de bewerkingsnauwkeurigheid en verlengt de levensduur van zowel het gereedschap als de machine. Twee belangrijke aandachtspunten zijn machineonderhoud en inspectie van het gereedschap en de gereedschapshouder.
Machine-onderhoud
Een goed onderhouden CNC-freesmachine werkt soepeler, produceert minder trillingen en behoudt een betere nauwkeurigheid. Dit alles helpt uw gereedschap te beschermen tegen onverwachte belasting en defecten.
- Tot de routinetaken behoren het schoonmaken van de werkplek en machineonderdelen om ophoping van stof en spanen te voorkomen, die de bewegende onderdelen kunnen hinderen en onregelmatige gereedschapsbanen kunnen veroorzaken.
- Het smeren van lineaire geleidingen, kogelomloopspindels en lagers helpt wrijving en slijtage te verminderen, wat zorgt voor een soepele beweging en de belasting van de spindel en het gereedschap minimaliseert.
- Om de riemspanning te controleren, draai je losse bevestigingsmiddelen vast en inspecteer je de as op ongebruikelijke geluiden of warmteontwikkeling, wat kan duiden op slijtage of verkeerde uitlijning van de lagers.
- Periodieke askalibratie zorgt ervoor dat de machine zijn positioneringsnauwkeurigheid behoudt. Verkeerd uitgelijnde assen kunnen leiden tot ongelijkmatige snijkrachten en een verhoogde gereedschapsbelasting.
Inspectie van gereedschap en houder
Versleten of beschadigde onderdelen kunnen de gripkracht verminderen, verkeerde uitlijning veroorzaken en overmatige trillingen teweegbrengen. Dit alles verhoogt het risico op plotselinge gereedschapsuitval tijdens gebruik.
- Begin met het controleren van snijgereedschap op slijtage, zoals botte randen, afbrokkeling, verkleuring of ongelijkmatige slijtagepatronen. Vervang gereedschap dat zichtbare schade vertoont of het einde van de verwachte levensduur heeft bereikt.
- Controleer spantangen en gereedschapshouders op scheuren, corrosie, ophoping van vuil of vervorming. Een vuile of versleten spantang klemt het gereedschap mogelijk niet goed vast, wat kan leiden tot onrondheid of wegglijden van het gereedschap.
- Reinig alle onderdelen regelmatig en vervang alle onderdelen die slijtage vertonen die de acceptabele toleranties overschrijdt.
- Controleer of de gereedschappen goed vastzitten en of de spantangmoer met het juiste koppel is aangedraaid.
Door een proactief onderhoudsschema te implementeren, kunnen CNC-operators de stilstandtijd verkorten, kostbare gereedschapsstoringen voorkomen en een consistente, hoogwaardige output op lange termijn garanderen.
Monitor de snijomstandigheden in realtime.
Realtime monitoring van de snijomstandigheden is een proactieve manier om gereedschapsbreuk te voorkomen en een constante bewerkingskwaliteit te garanderen. Door de prestaties van het gereedschap tijdens het bewerken nauwlettend te volgen, kunnen operators vroegtijdig waarschuwingssignalen van spanning, slijtage of instabiliteit detecteren en corrigerende maatregelen nemen voordat er een storing optreedt.
Luister naar Cutting Sound
Het geluid dat tijdens het snijden ontstaat, kan veel onthullen over de conditie van het gereedschap en de snijprestaties. Een helder, constant geluid duidt er meestal op dat het gereedschap soepel snijdt en dat de parameters goed zijn afgesteld. Abnormale geluiden daarentegen kunnen wijzen op opkomende problemen die tot gereedschapsbreuk kunnen leiden.
Een piepend of hoog piepend geluid kan bijvoorbeeld wijzen op een te hoge spindelsnelheid of een bot gereedschap, terwijl ratelende of vibrerende geluiden vaak duiden op een slechte klemming, gereedschapsafbuiging of agressieve snijparameters. Een plotselinge verandering in toonhoogte kan erop duiden dat het gereedschap een harder gedeelte van het materiaal is tegengekomen of te zwaar belast wordt. Ervaren operators kunnen het begin van gereedschapsslijtage of materiaalverschuiving vaak herkennen door simpelweg te luisteren, waardoor dit een effectieve en goedkope controlemethode is.
Gebruik sensoren of monitoringsoftware.
Het gebruik van sensoren of bewakingssoftware biedt een nauwkeurigere en geautomatiseerde manier om problemen tijdens CNC-frezen te detecteren en gereedschapsbreuk te voorkomen. Deze technologieën bieden realtime feedback over de machinecondities, waardoor operators snel kunnen reageren op afwijkingen die gereedschap of het werkstuk kunnen beschadigen.
Belastingssensoren en spindelvermogensmonitoren registreren de snijkrachten en de spindelbelasting. Een plotselinge piek kan duiden op overbelasting van het gereedschap, overmatige materiaalopname of een botte boor, terwijl een daling kan wijzen op gereedschapsbreuk of verlies van contact. Trillingssensoren detecteren instabiliteit veroorzaakt door slechte klemming, gereedschapsonbalans of onjuiste parameters, en waarschuwen operators voordat het gereedschap beschadigd raakt. Sommige machines maken ook gebruik van systemen voor gereedschapsbreukdetectie, die de bewerking automatisch kunnen pauzeren als een gereedschap ontbreekt of gebroken is.
Monitoringsoftware integreert gegevens van meerdere sensoren en toont deze in realtime. Het kan prestatietrends registreren, onderhoudsbehoeften voorspellen en waarschuwingen genereren voor preventieve maatregelen. Door deze tools te combineren, kunnen CNC-operators snel reageren op onregelmatigheden, catastrofale gereedschapsstoringen voorkomen en een hoge productiviteit en precisie behouden bij hun CNC-bewerkingen.
Operatorsopleiding en beste praktijken
Goed opgeleide en ervaren CNC-freesmachinebedieners herkennen waarschuwingssignalen vroegtijdig, passen instellingen met vertrouwen aan en reageren op onverwachte problemen voordat deze schade veroorzaken. Hieronder staan de belangrijkste aspecten van de training van de bediener en de beste werkwijzen die het risico op gereedschapsfalen aanzienlijk verkleinen:
- Inzicht in gereedschap- en materiaalcompatibiliteit: Operators moeten worden getraind om het juiste gereedschapstype, materiaal, geometrie en coating te kiezen op basis van het werkstuk. Weten welke gereedschappen geschikt zijn voor hout, kunststoffen, metalen of composieten helpt overbelasting, oververhitting of voortijdige slijtage te voorkomen. Dit omvat inzicht in het aantal snijkanten, de gereedschapskwaliteit en hoe verschillende materialen reageren op snijkrachten.
- Het instellen van de juiste snijparameters: Een goed opgeleide operator weet hoe hij de voedingssnelheid, het toerental van de spindel, de snijdiepte en de stapafstand moet instellen en aanpassen met behulp van spaandiktecalculators of richtlijnen van de fabrikant. Operators moeten ook leren herkennen wanneer een parameter te agressief is (wat trillingen of warmte veroorzaakt) of te conservatief (wat leidt tot wrijving en bot worden).
- Droogloop en opwarmen van de spindel: Voordat daadwerkelijk gesneden wordt, moeten operators het programma zonder materiaal uitvoeren om de gereedschapspaden, spelingen en positionering van de opspaninrichting te controleren. Een goede opwarmprocedure voor de spindel is ook noodzakelijk, vooral bij bewerkingen met hoge snelheid, om thermische schokken en slijtage van de lagers te verminderen. Beide factoren kunnen indirect leiden tot gereedschapsspanning en -breuk.
- Bewaking van en reageren op snijomstandigheden: Operators moeten getraind worden om vroegtijdige tekenen van problemen te herkennen, zoals ongebruikelijke snijgeluiden, een slechte oppervlakteafwerking, overmatige trillingen of pieken in de spindelbelasting. Snel reageren kan catastrofale gereedschapsbreuk voorkomen en schade aan het werkstuk minimaliseren.
- Zorgen voor een correcte installatie en klemming van gereedschap: Operators moeten de juiste procedures volgen voor het installeren van gereedschap, het vastdraaien van spantangen met het juiste koppel en het controleren van houders op vuil of slijtage. Ze moeten geschikte klemmen of vacuümtafels gebruiken en ervoor zorgen dat het materiaal vlak en stevig vastzit voordat ze met de werkzaamheden beginnen.
- Bewustwording van routine-inspectie en -onderhoud: Operators moeten worden getraind in het uitvoeren van basiscontroles van machines. Door te herkennen wanneer een gereedschap aan vervanging toe is of een spantang tekenen van slijtage vertoont, kunnen storingen tijdens het werk worden voorkomen.
Door deze vaardigheden te beheersen, kunnen operators niet alleen gereedschapsbreuk voorkomen, maar ook bijdragen aan een hogere productiviteit, betere kwaliteit en lagere bedrijfskosten. Regelmatige trainingen en opfriscursussen worden aanbevolen om op de hoogte te blijven van nieuwe gereedschappen, materialen en bewerkingsstrategieën.
Samenvatten
Het voorkomen van gereedschapsbreuk bij CNC-freesmachines vereist een combinatie van de juiste instelling, slimme bewerkingsstrategieën en routineonderhoud. Door de meest voorkomende oorzaken te begrijpen, kunt u gerichte stappen ondernemen om de belasting van het gereedschap te verminderen. Het optimaliseren van snijparameters, het kiezen van het juiste gereedschap en het regelmatig inspecteren van zowel gereedschap als machines dragen allemaal bij aan een stabieler en betrouwbaarder freesproces. Lees verder in "Hoe voorkom je doorbuiging van CNC-freesgereedschap?" om uw CNC-bewerkingsproces te verbeteren.
AccTek CNC is een professionele fabrikant van CNC-freesmachines in China, die zich inzet voor het leveren van hoogwaardige machines die voldoen aan de eisen van de moderne productie. Onze CNC-freesmachines zijn ontworpen voor precisie, duurzaamheid en efficiëntie, waardoor gebruikers betere snijprestaties behalen. Naast betrouwbare apparatuur biedt AccTek uitgebreide technische ondersteuning, inclusief installatiebegeleiding en doorlopend onderhoud. Neem nu contact met ons op voor advies.