
- 10-15 minuten lezen
Het kalibreren en nulstellen van uw CNC-freesmachine zijn cruciale stappen om nauwkeurige en consistente bewerkingsresultaten te garanderen. Kalibratie stemt de fysieke beweging van uw machine af op de digitale commando's, terwijl nulstellen het referentiepunt instelt van waaruit alle snijpaden beginnen. Zonder deze stappen kan zelfs een goed ontworpen gereedschapspad onnauwkeurige sneden, materiaalverspilling of schade aan uw werkstuk veroorzaken.
In deze handleiding nemen we u mee door de basisprincipes van kalibratie en nulstelling, leggen we uit waarom ze belangrijk zijn en geven we duidelijke, stapsgewijze instructies die geschikt zijn voor zowel beginners als ervaren gebruikers. Van asuitlijning en spindelhaaksheid tot het instellen van uw nulpunt met of zonder tastergereedschap: dit artikel helpt u uw CNC-router met maximale precisie te laten werken.
De basis begrijpen
Voordat we ingaan op het kalibratie- en nulstellingsproces, is het belangrijk om te begrijpen wat deze termen betekenen in de context van CNC-frezen.
Wat is kalibratie bij CNC-frezen?
Kalibratie bij CNC-frezen is het proces waarbij uw machine nauwkeurig wordt afgesteld om ervoor te zorgen dat de daadwerkelijke bewegingen precies overeenkomen met de geprogrammeerde instructies. Elke CNC-freesmachine beweegt langs de X-, Y- en Z-assen met behulp van motoren en mechanische componenten zoals spindels, riemen of lineaire geleidingen. Na verloop van tijd kunnen kleine afwijkingen optreden als gevolg van mechanische toleranties, slijtage of onjuiste stapinstellingen. Als uw machine bijvoorbeeld de opdracht krijgt om 100 mm te bewegen, maar slechts 98 mm beweegt, zal die onnauwkeurigheid uw frezen beïnvloeden.
Het kalibreren van uw CNC-freesmachine houdt in dat u deze bewegingen controleert en de instellingen voor het aantal stappen per eenheid van de machine in de besturingssoftware aanpast. Dit proces kan ook het haaks zetten van de portaalconstructie, het uitlijnen van de spindel om ervoor te zorgen dat deze loodrecht op het bed staat, en het controleren of alle asbewegingen nauwkeurig zijn, omvatten. Een correcte kalibratie houdt rekening met kleine onnauwkeurigheden als gevolg van mechanische toleranties, riemspanning of slijtage.
Wat betekent "op nul zetten"?
Het nulstellen van een CNC-freesmachine betekent dat u een specifiek punt op uw werkstuk of machinebed instelt als het nulpunt van waaruit alle bewerkingshandelingen beginnen. Dit "nulpunt" wordt door de machine gebruikt om te bepalen waar te beginnen met snijden, boren of graveren ten opzichte van het materiaal. Het omvat doorgaans het instellen van nul op de X-, Y- en Z-assen, wat de freesmachine de exacte locatie van het oppervlak en de randen van het materiaal vertelt. Voor de meeste projecten wordt dit ingesteld in de hoek of het midden van het bovenvlak van het werkstuk, afhankelijk van hoe de gereedschapspaden zijn ontworpen in uw CAM-software.
Nulstellen zorgt ervoor dat uw machine op de juiste positie en op de juiste diepte snijdt. Als de Z-as te hoog staat, snijdt het gereedschap mogelijk niet diep genoeg; als deze te laag staat, kan het gereedschap in uw tafel snijden. Evenzo kan een onjuiste X- of Y-nulstelling leiden tot een verschuiving van het gehele werkstuk, met materiaalverspilling of onnauwkeurige onderdelen tot gevolg. Nulstellen kan handmatig gebeuren door de machine in de juiste positie te brengen en de assen op nul te zetten, of automatisch met behulp van een tastplaat of taster voor een hogere precisie. Een correcte nulstelling is essentieel voor het uitlijnen van uw digitale ontwerp met de daadwerkelijke bewerking.
Kalibratie en nulstelling vormen samen de basis voor precisiebewerking. Het overslaan van deze stappen of het onjuist uitvoeren ervan kan leiden tot verschoven sneden, onjuiste dieptes en beschadigd materiaal. Inzicht in hun rol zal u helpen om consistente, hoogwaardige resultaten te behalen bij elk project.
Voorbereiding vóór kalibratie
Voordat u begint met het kalibreren van uw CNC-frees, is het belangrijk om uw machine en werkruimte voor te bereiden om nauwkeurigheid en veiligheid gedurende het hele proces te garanderen.
- De machine inschakelen en kalibreren: Begin met het inschakelen van de machine en laat deze de kalibratiecyclus voltooien. Hierbij beweegt de machine naar het referentiepunt met behulp van ingebouwde eindschakelaars. Dit zorgt ervoor dat uw machine een consistente startpositie heeft voor de kalibratie.
- Controle op mechanische speling of slijtage: Voer vervolgens een visuele en mechanische inspectie van de CNC-router uit. Controleer op losse schroeven, verkeerd uitgelijnde onderdelen, versleten riemen of zichtbare schade die de nauwkeurigheid van de beweging kan beïnvloeden. Draai alle mechanische onderdelen indien nodig vast en controleer of de spindel stevig is gemonteerd.
- Houd uw machine schoon: Reinig het machinebed grondig om stof, spanen, lijmresten en ander materiaal van eerdere werkzaamheden te verwijderen. Gebruik een stofzuiger, borstel of perslucht om vuil van de tafel, T-sleuven, klemmen en omliggende gebieden te verwijderen, aangezien dit de metingen en bewegingen kan beïnvloeden.
- Controle van de gereedschapsinstallatie: Zorg ervoor dat het juiste snijgereedschap of de juiste meetsonde in de spindel is geplaatst en controleer of deze goed vastzit. Als u een kalibratiegereedschap gebruikt, controleer dan of de diameter overeenkomt met de verwachte diameter en of het gereedschap vrij is van defecten of slijtage.
- De juiste postprocessor laden: Laad de juiste besturingssoftware, het softwareonderdeel dat uw gereedschapspaden vertaalt naar machineleesbare G-code. Elke CNC-machine en -controller vereist een compatibele postprocessor om commando's te genereren met de juiste opmaak, bewegingscodes en instructies voor gereedschapswisseling.
- Controleer de firmware/instellingen van de machine: Controleer of het aantal stappen per eenheid (mm of inch) correct is ingesteld voor elke as. Controleer ook andere bewegingsparameters zoals acceleratie, maximale snelheid en homing-richting om er zeker van te zijn dat deze overeenkomen met de mechanische specificaties van uw machine.
Een goede voorbereiding helpt fouten te voorkomen, bespaart tijd en legt de basis voor een nauwkeurige kalibratie.
Stap voor stap: Uw CNC-router kalibreren
Door uw CNC-freesmachine te kalibreren, zorgt u ervoor dat elke as precies de afstand aflegt die door uw besturingssoftware wordt aangegeven. Zonder de juiste kalibratie kunnen zelfs de best ontworpen gereedschapspaden onnauwkeurige resultaten opleveren. Hieronder vindt u een stapsgewijze handleiding om uw machine te kalibreren voor optimale nauwkeurigheid.
De assen kalibreren (X, Y, Z)
Door de X-, Y- en Z-assen te kalibreren, zorgt u ervoor dat uw CNC-freesmachine de juiste afstand in elke richting aflegt volgens de geprogrammeerde commando's.
- Bepaal een startpunt: Bevestig een liniaal of digitale meetklok langs de as. Beweeg de spindel of CNC-freeskop naar een bekende startpositie en stel de as in op nul in uw besturingssoftware.
- Een vaste beweging aansturen: Gebruik de besturingssoftware om de as over een specifieke afstand te bewegen, meestal 100 mm of 4 inch.
- Meet de werkelijke beweging: Meet fysiek hoe ver de machine vanaf het startpunt is bewogen met behulp van een schuifmaat of precisieliniaal.
- Het aantal stappen per eenheid berekenen en bijwerken: Als er een verschil is, moet u de waarde voor het aantal stappen per eenheid in uw besturingssoftware aanpassen met behulp van een eenvoudige formule.
- Herhaal dit voor alle assen: Herhaal dit voor de X-, Y- en Z-assen totdat elke as nauwkeurig en voorspelbaar beweegt.
Kalibreren van de haaksheid van de spindel
Zorg ervoor dat de spindel perfect loodrecht op het machinebed staat voor gelijkmatige, schone en nauwkeurige sneden.
- Monteer een richtinstrument: Installeer een richtinstrument of meetklok in de spindel, waarbij de meetpen een cirkelvormige beweging over het bed maakt.
- Beweeg het bedoppervlak: Beweeg de spindel handmatig in een cirkelvormige beweging over het bedoppervlak en noteer de hoogteverschillen die op de meetklok worden weergegeven.
- Bepaal de hellingsrichting: Als de naald omhoog of omlaag gaat, geeft dit aan dat de spindel niet loodrecht op het oppervlak staat. De hellingsrichting kan worden bepaald aan de hand van de beweging van de indicator.
- De spindelbevestiging of portaalconstructie afstellen: Draai de bevestigingsbouten los en verschuif de spindel voorzichtig of stel de portaalconstructie bij met vulplaatjes indien nodig, totdat de indicator over het gehele bereik consistente waarden aangeeft.
Kalibreren van de gereedschapslengte-offset
Geef de CNC-freesmachine nauwkeurig aan waar de punt van het gereedschap zich langs de Z-as bevindt om een accurate snijdiepte te garanderen.
- Kies een methode voor het kalibreren van de gereedschapslengte: u kunt een handmatige methode gebruiken (papier of voelermaat) of een automatische gereedschapinsteller/tastplaat.
- Breng het gereedschap dicht bij het werkoppervlak: Beweeg het gereedschap langzaam naar beneden, richting het oppervlak, totdat het net een stuk papier begint vast te pakken. Dit wordt doorgaans beschouwd als Z = 0.
- Z-as op nul zetten: Zodra het gereedschap het oppervlak net raakt, zet u de Z-as op nul in uw besturingssoftware.
- Sla de gereedschapslengte op in de controller (indien van toepassing): Als u meerdere gereedschappen gebruikt, meet en sla dan de offset van elk gereedschap op met behulp van de gereedschapstabel in uw software.
- Gebruik een tastplaat (optioneel): Als u een tastplaat gebruikt, sluit deze dan correct aan en laat de machine automatisch de hoogte van de Z-as meten. De software registreert de gereedschapslengtecompensatie op basis van de dikte van de tastplaat.
Door deze stappen te volgen, kunt u de nauwkeurigheid en betrouwbaarheid van uw CNC-freesmachine aanzienlijk verbeteren. Een juiste kalibratie minimaliseert maatafwijkingen, zorgt voor consistente sneden en verlengt de levensduur van uw machine.
Stap voor stap: Uw CNC-router kalibreren
Het nulstellen van uw CNC-freesmachine is het proces waarbij u de machine precies vertelt waar het startpunt van uw werkstuk zich bevindt. Alle gereedschapspaden in uw G-code worden vanaf deze locatie berekend. Als het nulstellen onjuist wordt uitgevoerd, kan uw hele werkstuk op de verkeerde plaats of op de verkeerde diepte worden gefreesd. Volg deze stapsgewijze handleiding om uw CNC-freesmachine nauwkeurig te nulstellen:
Het XY-nulpunt instellen
Definieer het horizontale nulpunt van uw werkstuk, zodat de CNC-machine weet waar de bewerking moet beginnen.
- Kies een referentiepunt: bepaal of u de linker voorhoek, het midden of een andere locatie op uw materiaal als XY-oorsprong wilt gebruiken. Dit moet overeenkomen met de oorsprong die is ingesteld in uw CAM-software.
- Positioneer het gereedschap: Beweeg de CNC-frees handmatig met behulp van uw controller of software om de frees direct boven het gekozen XY-nulpunt te plaatsen.
- Nauwkeurige positionering: Beweeg het gereedschap langzaam en voorzichtig in zowel de X- als de Y-richting om het precies uit te lijnen met het referentiepunt. Gebruik visuele uitlijning of een positioneringsblok voor een betere nauwkeurigheid.
- Stel X en Y op nul: Nadat de lijnen zijn uitgelijnd, klikt u op de opdrachten "X op nul zetten" en "Y op nul zetten" in uw besturingssoftware. Hiermee definieert u het horizontale startpunt van uw programma.
Het Z-nulpunt instellen
Bepaal het verticale referentiepunt om de snijdiepte nauwkeurig te regelen.
- Kies uw nulpunt: bepaal of u de Z-as wilt kalibreren op de bovenkant van het materiaal of op het machinebed. Dit moet overeenkomen met uw CAM-instellingen.
- Gebruik een stuk papier of een voelermaat (handmatige methode): Plaats een stuk papier onder het gereedschap en laat de Z-as langzaam zakken totdat het gereedschap het papier net vastgrijpt. U zou een lichte weerstand moeten voelen wanneer u het papier verschuift.
- Z op nul zetten: Zodra de punt het oppervlak raakt, zet u de Z-as in uw software op nul. Verwijder het papier en til het gereedschap iets op om botsingen te voorkomen.
- Gebruik een aanraakplaat (automatische methode, optioneel): Indien beschikbaar, sluit u de aanraakplaat aan, plaatst u deze op het nulvlak en voert u de Z-sondeeropdracht uit. Het systeem stelt automatisch de Z-nulpositie in en compenseert daarbij voor de dikte van de plaat.
Het opslaan en beheren van werkstukoffsets
Bewaar en beheer uw nulstellingsinstellingen voor herhaalbaarheid en workflows met meerdere onderdelen.
- Inzicht in werkcompensaties: De meeste CNC-controllers ondersteunen werkcoördinatensystemen (bijv. G54-G59), waarmee u verschillende nulpunten kunt opslaan voor diverse taken of opspaninrichtingen.
- Huidige werkcoördinaten opslaan: Nadat u de X-, Y- en Z-nulpunten hebt ingesteld, slaat u deze op bij een specifieke werkoffset (bijvoorbeeld G54). Dit zorgt ervoor dat u naar hetzelfde nulpunt kunt terugkeren, zelfs na het uitschakelen van de machine of het wisselen van gereedschap.
- Label- en documentoffsets: Houd een overzicht bij van elke offset en waar deze naar verwijst (bijv. "Opspaninrichting 1 – G55, Onderdeel 2 – G56"). Dit maakt het wisselen tussen taken snel en betrouwbaar.
- Hergebruik en controle: Voordat u een taak start, roept u de juiste offset op en beweegt u de machine naar X0 Y0 Z0 om de positionering te controleren. Pas indien nodig aan om herhaalbaarheid te garanderen.
Door deze stappen te volgen, zorgt u ervoor dat uw CNC-freesmachine elke klus op de juiste locatie start en tot de juiste diepte freest. Het instellen van de nulpositie lijkt misschien een eenvoudig proces, maar als u het correct doet, voorkomt u kostbare fouten en behaalt u professionele resultaten.
Beste werkwijzen voor betrouwbare kalibratie en nulstelling
Om consistente en nauwkeurige resultaten te behalen met uw CNC-freesmachine, moeten kalibratie en nulstelling zorgvuldig en regelmatig worden uitgevoerd. Hieronder vindt u essentiële best practices om ervoor te zorgen dat uw machine in de loop der tijd een hoge precisie en herhaalbaarheid behoudt:
Routineonderhoud uitvoeren
Regelmatig onderhoud is de basis voor betrouwbare prestaties en nauwkeurige kalibratie van uw CNC-router.
- Aandraaien: Door trillingen, stof en mechanische slijtage kunnen onderdelen na verloop van tijd losraken of uit hun positie raken, wat de snijprecisie direct beïnvloedt. Draai alle kritische bouten en bevestigingsmiddelen aan, vooral rond de portaalconstructie, spindelbevestiging, lineaire geleidingen en het frame.
- Smering: Volg het smeerschema van uw machine om de spindels, kogelomloopspindels en lineaire geleiders soepel te laten werken. Gebruik het aanbevolen smeermiddel en voorkom overmatig gebruik, aangezien overtollig vet stof en vuil kan aantrekken. Reinig de bewegende onderdelen ook regelmatig om ophoping te voorkomen die de soepele beweging kan belemmeren.
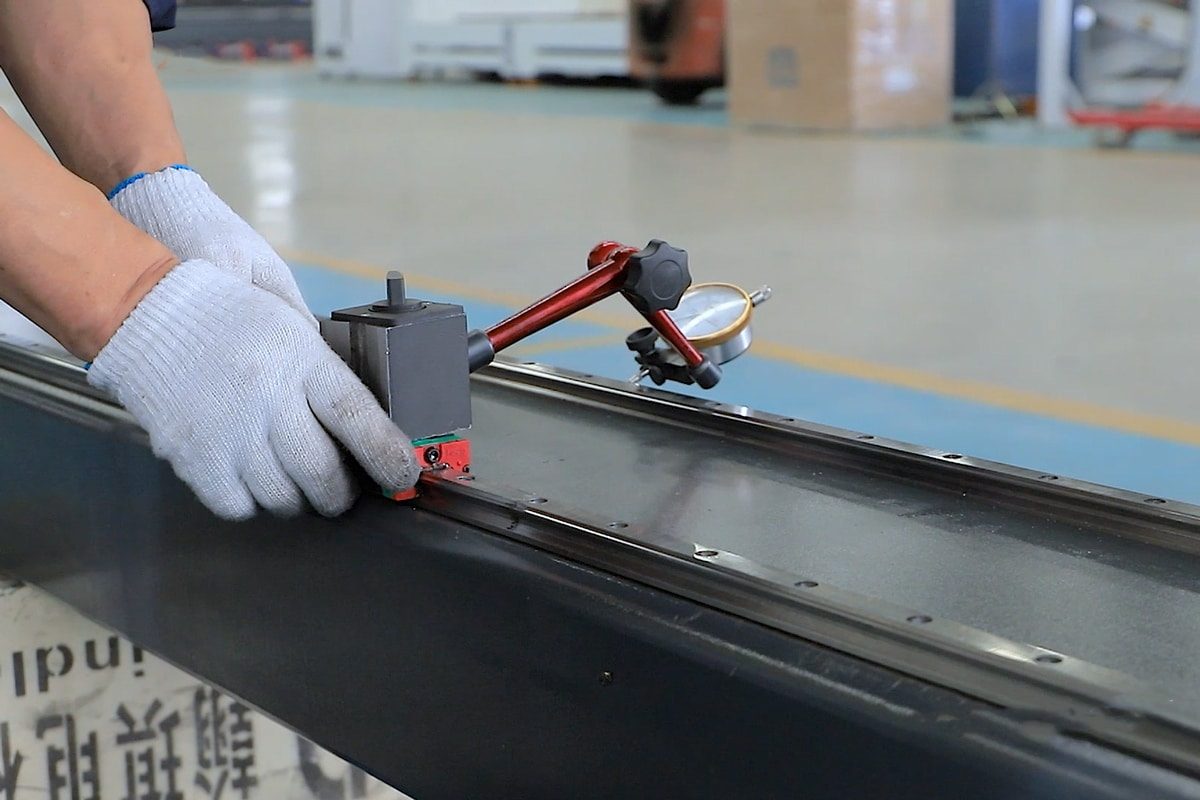
- Controle op haaksheid: Controleer de haaksheid van de spindel en het portaal met behulp van een richtmal of meetklok. Uitlijningsfouten kunnen het gevolg zijn van mechanische verschuivingen of botsingen en moeten onmiddellijk worden gecorrigeerd om de snijprecisie te behouden.
Registratie van kalibratiegegevens en routinematige herkalibraties
Het bijhouden van een gedetailleerd logboek van de kalibratie-instellingen van uw CNC-freesmachine is een eenvoudige maar effectieve manier om de nauwkeurigheid op lange termijn te behouden.
- Houd een kalibratielogboek bij: noteer in een eenvoudig logboek de kalibratiewaarden en -aanpassingen. Leg de datum, metingen, gereedschapswisselingen en het gedrag van de machine vast. Dit helpt u trends te herkennen, terugkerende problemen te identificeren en snel de optimale instellingen te herstellen na hardwarewijzigingen of onverwacht gedrag.
- Plan regelmatige herkalibraties: Bij licht gebruik volstaan maandelijkse controles; bij dagelijks gebruik kan wekelijkse of zelfs dagelijkse verificatie van de belangrijkste parameters nodig zijn. Door een proactieve herkalibratieroutine in te stellen, worden kleine afwijkingen vroegtijdig opgemerkt, waardoor de hoge prestaties en betrouwbaarheid van uw CNC-router behouden blijven.
Het gebruik van meetsystemen voor consistentie
Meetsystemen zijn krachtige hulpmiddelen die de nauwkeurigheid en herhaalbaarheid van de kalibratie- en nulstellingsprocessen van CNC-routers verbeteren. Een tastplaat wordt vaak gebruikt om het Z-nulpunt automatisch in te stellen. Wanneer het gereedschap de geleidende plaat raakt, registreert de machine de exacte hoogte en corrigeert deze voor de dikte van de plaat, wat resulteert in een consistent nauwkeurige oorsprong van de Z-as. Voor gereedschapswisselingen kan een automatische gereedschapslengtesensor worden geïnstalleerd om de exacte lengte van elk gereedschap te meten en te registreren, waardoor handmatig opnieuw nulstellen tussen bewerkingen overbodig wordt. Door meetsystemen in uw workflow te integreren, standaardiseert u het kalibratie- en nulstellingsproces.
Milieuoverwegingen
Temperatuurschommelingen, luchtvochtigheid, stof en trillingen kunnen allemaal variabelen introduceren die de precisie beïnvloeden.
- Temperatuurschommelingen kunnen ervoor zorgen dat materialen uitzetten of krimpen. Voor de beste resultaten dient u uw CNC-freesmachine in een temperatuurgecontroleerde omgeving te gebruiken en de machine niet direct na het inschakelen te kalibreren, aangezien interne componenten dan mogelijk nog aan het opwarmen zijn.
- Een te hoge luchtvochtigheid kan corrosie veroorzaken aan metalen onderdelen en elektrische verbindingen als deze niet goed wordt beheerst. Gebruik een luchtontvochtiger of klimaatbeheersingssysteem als uw werkplaats zich in een regio met een hoge luchtvochtigheid bevindt.
- Stof- en vuilophoping tijdens bewerkingsprocessen kan lineaire geleiders, kogelomloopspindels en sensoren hinderen, wat kan leiden tot vastlopen of onnauwkeurige bewegingen. Regelmatig reinigen met een stofzuiger of perslucht is daarom noodzakelijk.
- Trillingen, afkomstig van de machine zelf of van apparatuur in de buurt, kunnen bouten geleidelijk losmaken of mechanische uitlijningen verschuiven. Plaats uw CNC-router op een stabiele, vlakke ondergrond en controleer periodiek op speling in de mechanische onderdelen.
Door deze beste werkwijzen te volgen, legt u een stabiele basis voor de precisie en prestaties van uw CNC-router op de lange termijn.
Wanneer moet je opnieuw kalibreren of op nul zetten?
Het opnieuw kalibreren of nulstellen van uw CNC-freesmachine mag niet als een eenmalige taak worden beschouwd; beide handelingen moeten onder specifieke omstandigheden worden herhaald om ervoor te zorgen dat uw machine optimaal blijft presteren. Hieronder vindt u de belangrijkste situaties waarin herkalibratie of nulstellen noodzakelijk is.
- Na montage of verplaatsing van de machine: Als u uw CNC-router net hebt gemonteerd of naar een nieuwe locatie hebt verplaatst, is herkalibratie noodzakelijk. Fysieke verplaatsing kan de uitlijning van het frame, de haaksheid van de spindel en de asbeweging beïnvloeden als gevolg van verschuivingen of trillingen tijdens het transport.
- Na het vervangen of onderhouden van onderdelen: Wanneer u riemen, motoren, spindels, spindelsteunen of andere cruciale onderdelen vervangt, kalibreer dan uw assen opnieuw en controleer de haaksheid. Nieuwe onderdelen kunnen zich anders gedragen of eerdere uitlijningsinstellingen wijzigen.
- Na een botsing of onverwachte gereedschapspadfout: Als uw CNC-freesmachine door een programmeerfout of verkeerde uitlijning tegen het materiaal of de tafel botst, kan dit de nulpositie verstoren of mechanische onderdelen beschadigen. Controleer de machine altijd en stel deze opnieuw in op nul (of kalibreer deze) voordat u de volgende bewerking uitvoert.
- Bij het wisselen van materialen of gereedschap: Verschillende materialen vereisen mogelijk nieuwe Z-nul-instellingen, afhankelijk van de hoogte of dikte van het oppervlak. Evenzo moet u, telkens wanneer u van gereedschap wisselt, de Z-nul opnieuw instellen of een gereedschapslengtecompensatiesonde gebruiken.
- Na firmware- of software-updates: Software- of firmwarewijzigingen kunnen kalibratiewaarden, standaardinstellingen of het gedrag van de nabewerker resetten of wijzigen. Controleer na elke update of de stappen per eenheid, offsets en gereedschapslengte-instellingen van uw machine nog steeds correct zijn.
- Volgens een vast schema: Zelfs zonder specifieke aanleiding is routinematige herkalibratie een goede gewoonte. Voor licht hobbygebruik zijn maandelijkse controles wellicht voldoende. Voor dagelijkse commerciële productie zorgen wekelijkse of zelfs dagelijkse controles voor consistente resultaten.
- Wanneer de maatnauwkeurigheid afneemt: Als u merkt dat onderdelen niet meer goed in elkaar passen, sneden niet de juiste afmetingen hebben of graveerdieptes inconsistent zijn, is dat een sterk teken dat herkalibratie of opnieuw instellen van het nulpunt nodig is. Een proefsnede op restmateriaal kan dit bevestigen.
Door proactief te blijven met herkalibreren en opnieuw nulstellen, zorgt u ervoor dat uw CNC-router blijft presteren met de precisie die u verwacht. Maak dit onderdeel van uw reguliere workflow voor betrouwbare resultaten van hoge kwaliteit, elke keer weer.
Samenvatten
Het kalibreren en nulstellen van uw CNC-freesmachine zijn essentiële stappen om ervoor te zorgen dat uw machine nauwkeurig, consistent en betrouwbaar presteert. Door de X-, Y- en Z-assen zorgvuldig te kalibreren, de spindel uit te lijnen en de nulpunten nauwkeurig in te stellen, legt u de basis voor hoogwaardige bewerkingen en een efficiënte workflow. Door kalibreren en nulstellen routinematig in uw proces te integreren, voorkomt u kostbare fouten, verlengt u de levensduur van uw apparatuur en behaalt u met vertrouwen professionele resultaten.
Als u op zoek bent naar een betrouwbare en krachtige CNC-freesmachine, dan is AccTek CNC een vertrouwde keuze. Of u nu actief bent in de houtbewerking, signmaking, metaalbewerking of maatwerkproductie, AccTek biedt een breed scala aan CNC-oplossingen die zijn afgestemd op verschillende materialen en toepassingen. Met professionele technische ondersteuning en een responsieve klantenservice zorgt AccTek ervoor dat elke gebruiker vol vertrouwen kan werken en uitzonderlijke resultaten kan behalen.