
- 15-20 minuten lezen
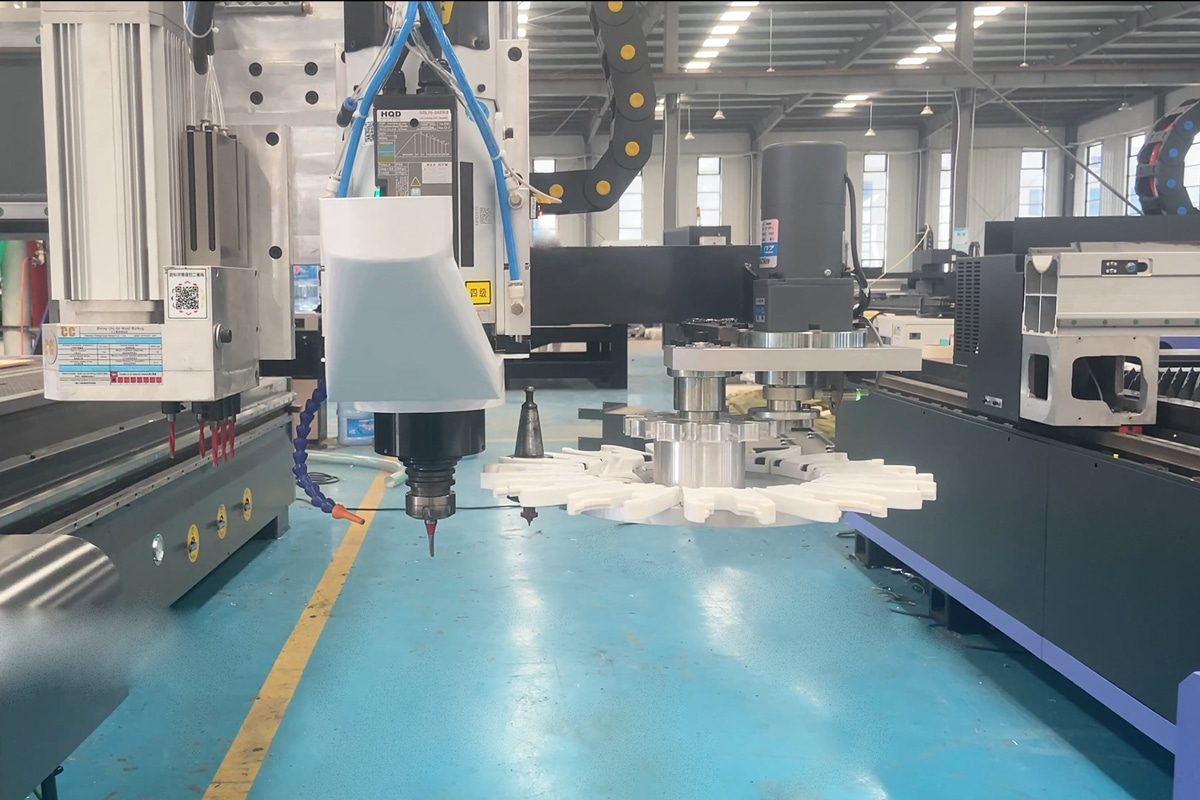
Bij modern CNC-frezen zijn efficiëntie, precisie en automatisering niet langer optioneel, maar essentieel. Centraal in het bereiken van deze doelen staat het automatische gereedschapswisselsysteem (ATC), een mechanisme dat snijgereedschappen naadloos verwisselt zonder handmatige tussenkomst. Van het gereedschapsmagazijn waar de gereedschappen worden opgeslagen tot de spindel waar het frezen plaatsvindt, werkt elk onderdeel van het ATC-systeem perfect samen om geautomatiseerde gereedschapswisselingen naadloos te laten verlopen. Maar hoe werkt een ATC-systeem precies? Hoe zorgt het ervoor dat een gereedschap elke keer perfect uitgelijnd van het magazijn naar de spindel beweegt?
Dit artikel gaat dieper in op het volledige mechanisme van ATC-systemen (Automatic Tool Control) voor CNC-freesmachines . We bespreken de belangrijkste componenten, waaronder gereedschapshouders, actuatoren, sensoren en besturingssoftware, en leggen het gereedschapswisselproces stap voor stap uit. U leert ook over verschillende ATC-ontwerpen, veiligheidsvoorzieningen, onderhoudsprocedures en tips voor het oplossen van problemen – allemaal nuttig voor het maximaliseren van de machineprestaties. Door te begrijpen hoe gereedschappen "van magazijn naar spindel" bewegen, kunnen operators en technici een betrouwbare werking garanderen, fouten verminderen en de voordelen van geautomatiseerd CNC-frezen volledig benutten.
Wat is een automatische gereedschapswisselaar (ATC)?
Een automatische gereedschapswisselaar (ATC) is een van de meest impactvolle innovaties in moderne CNC-freesmachines. Het stelt machines in staat complexe bewerkingen in meerdere stappen uit te voeren zonder constante tussenkomst van de operator. Door de definitie, de kernfuncties en de vergelijking met traditionele handmatige gereedschapswisseling te bekijken, krijgen we een beter beeld van waarom ATC-systemen een standaardvereiste zijn geworden in moderne bewerkingsomgevingen.
Definitie en kernfuncties
Een automatische gereedschapswisselaar (ATC) is een nauwkeurig ontworpen systeem dat in CNC-freesmachines is ingebouwd om automatisch snijgereedschappen te wisselen zonder handmatige tussenkomst. In plaats van de machine te stoppen, voert de ATC de volledige sequentie uit door middel van een gecoördineerde reeks mechanische handelingen. Dit geautomatiseerde proces vermindert niet alleen de stilstandtijd, maar stelt de CNC-freesmachine ook in staat om bewerkingen met meerdere stappen efficiënt en nauwkeurig uit te voeren. In de basis vervult een ATC drie kernfuncties:
- Berg diverse gereedschappen overzichtelijk op in een magazijn of rek.
- Selecteer en pak het juiste gereedschap op basis van de geprogrammeerde instructies.
- Klem het nieuwe gereedschap stevig vast in de spindel en controleer of het klaar is voor de bewerking.
Deze functies stellen CNC-routers in staat om naadloos te schakelen tussen taken zoals voorbewerken, profileren, boren, sleuven maken, uitsparingen frezen en afwerken, zonder tussenkomst van een operator.
ATC in vergelijking met handmatig gereedschapswisselen
Handmatige gereedschapswisselingen zijn sterk afhankelijk van de tussenkomst van de operator en variëren op basis van vaardigheid en techniek. Automatische gereedschapswisselaars (ATC-systemen) automatiseren het hele proces met behulp van nauwkeurige mechanische en elektronische besturing. Dit contrast benadrukt waarom ATC-systemen steeds belangrijker worden in moderne CNC-freesomgevingen. Hieronder volgen de belangrijkste verschillen tussen handmatige en automatische gereedschapswisseling:
- Snelheid: Handmatige gereedschapswisselingen kunnen enkele minuten duren, vooral voor onervaren operators. Met een automatische gereedschapswisselaar (ATC) zijn gereedschapswisselingen binnen enkele seconden voltooid, waardoor de cyclustijd aanzienlijk wordt verkort.
- Precisie: De inbrengdiepte van het gereedschap, het aanhalen van de spantang en de offsets kunnen per operator verschillen, wat tot inconsistentie kan leiden. De klemkracht en positionering van het gereedschap bij automatische gereedschapswisselaars (ATC) worden door de machine zelf geregeld, waardoor herhaalbare nauwkeurigheid gegarandeerd is.
- Efficiëntie van de workflow: Handmatig bewerken vereist constante tussenkomst van de operator en frequente machinestops. Een automatische gereedschapswisselaar (ATC) maakt continu bewerken mogelijk, zelfs voor taken waarbij meerdere gereedschappen nodig zijn.
- Foutreductie: Handmatig gebruik brengt een hoger risico met zich mee op onjuiste gereedschapsinstallatie, verkeerde uitlijning of afwijkingsfouten. ATC-sensoren bevestigen de correcte gereedschapsinschakeling, waardoor menselijke fouten worden verminderd.
- Impact op de productiviteit: De handmatige bediening is geschikt voor eenvoudige taken of gereedschapswisselingen die niet vaak voorkomen. De automatische gereedschapswisselaar (ATC) is ideaal voor complexe taken met meerdere stappen en productieomgevingen met een hoog volume.
Met zijn vermogen om gereedschap op te slaan, automatisch te selecteren en nauwkeurig vast te klemmen, biedt een automatische gereedschapswisselaar (ATC) aanzienlijke voordelen ten opzichte van handmatige gereedschapswisseling, zowel wat betreft snelheid als consistentie. De vergelijking laat zien hoeveel tijd en variabiliteit handmatige wisselingen met zich meebrengen en onderstreept de waarde van automatisering voor het behoud van productiviteit en nauwkeurigheid. Het begrijpen van deze fundamentele concepten vormt de basis voor het verkennen van de afzonderlijke componenten van een ATC-systeem en hoe ze samenwerken om gereedschap efficiënt van het magazijn naar de spindel te verplaatsen.
Belangrijkste onderdelen van een ATC-systeem voor een CNC-router
De automatische gereedschapswisselaar van een CNC-freesmachine werkt via een gecoördineerd netwerk van mechanische, pneumatische en elektronische componenten. Elk onderdeel speelt een specifieke rol in het garanderen dat gereedschappen veilig worden opgeslagen, nauwkeurig worden geselecteerd en soepel van en naar de spindel worden overgebracht. Inzicht in deze componenten helpt operators bij het oplossen van problemen, het behouden van optimale prestaties en het begrijpen van de techniek achter automatische gereedschapswisseling.
Gereedschapsmagazijn / Gereedschapsrek
Het gereedschapsmagazijn is de centrale opslagplaats voor alle snijgereedschappen die bij het bewerkingsproces worden gebruikt. Het organiseert de gereedschappen in vaste vakken of sleuven, zodat elk gereedschap een eigen plek heeft voor snelle toegang. Veelvoorkomende typen zijn onder andere:
- Lineaire gereedschapsrekken: eenvoudig, betaalbaar en gemonteerd langs het machinebed of de portaalconstructie.
- Carrousel- of schijfvormige magazijnen: Snellere toegang tot gereedschap dankzij een roterende structuur.
- Kettingmagazijnsystemen: systemen met hoge capaciteit voor grote industriële CNC-routers.
Een duurzaam en stofvrij magazijn zorgt voor betrouwbare opslag van gereedschap en voorkomt vervuiling die de klemnauwkeurigheid zou kunnen beïnvloeden.
Gereedschapshouders en spantangen
Gereedschapshouders verbinden het snijgereedschap met de spindel en zorgen voor een nauwkeurige uitlijning en rotatiebalans. CNC-routers die zijn uitgerust met automatische gereedschapswisselaars (ATC-systemen) gebruiken meestal gestandaardiseerde interfaces voor gereedschapshouders om compatibiliteit en precisie te garanderen. De meest voorkomende typen zijn:
- ISO (bijv. ISO30): Veel gebruikt in houtbewerkingsfreesmachines; duurzaam en veelzijdig.
- BT (bijv. BT30, BT40): Gebalanceerd en symmetrisch voor bewerkingen met hoge snelheid.
- HSK (bijv. HSK63): Biedt uitstekende nauwkeurigheid en stijfheid, met name voor toepassingen met hoge toerentallen.
- ER-spantangen: Dit zijn de meest gebruikte spantangen vanwege hun flexibiliteit en precisie. ER-spantangen zijn verkrijgbaar in verschillende maten, passend bij diverse gereedschapsschachtdiameters.
De juiste gereedschapshouders verminderen trillingen, behouden de snijprecisie en ondersteunen bewerkingen op hoge snelheid.
Pneumatische of elektrische actuatoren
ATC-systemen maken gebruik van actuatoren om gereedschap vast te klemmen en los te laten. De meeste CNC-routers gebruiken pneumatische systemen, die een constante druk leveren om het trekmechanisme van de spindel te bedienen. Functies zijn onder andere:
- Het activeren van de klem-/ontklemsequentie
- Beheer van de vrijgave van het gereedschap
- Het bedienen van luchtcilinders in het magazijn of de wisselarm.
Een stabiele luchtdruk is vereist, aangezien schommelingen kunnen leiden tot mislukte gereedschapswisselingen of onveilige klemmingsomstandigheden.
Spindel met automatisch klemmechanisme
De spindel is voorzien van een interne trekstang die de gereedschapshouder vastklemt door middel van een veer of pneumatische druk. Tijdens een gereedschapswissel laat het systeem de spanning even los om het gereedschap te kunnen plaatsen of verwijderen. Belangrijkste kenmerken zijn:
- Hoge precisie lagers
- Sensoren voor de aanwezigheid van gereedschap
- Valbeveiligingsmechanismen
- Luchtblaasopeningen om stof te verwijderen vóór het vastklemmen.
Dit zorgt voor een stevige bevestiging van het gereedschap en vermindert het risico op wegglijden tijdens snijden op hoge snelheid.
Gereedschapslengtemeetsysteem
Om een nauwkeurige snijdiepte te behouden en botsingen te voorkomen, moet de CNC-freesmachine na installatie de lengte van elk gereedschap meten. Er worden twee hoofdtypen gereedschapsmeetsystemen gebruikt:
- Contactgereedschapsinstellers: Het gereedschap raakt een gekalibreerd sensorblok aan om de lengte te registreren.
- Lasermeetsystemen voor gereedschap: een laserstraal detecteert de exacte gereedschapspunten voor een hogere precisie.
Dankzij automatische offsetdetectie kan de machine de snijpaden aanpassen zonder handmatige kalibratie.
Besturingssysteem en software
De CNC-controller is het "brein" dat het gehele ATC-mechanisme coördineert. Het beheert:
- Gereedschapsnummers en toewijzingen in de gereedschapstabel
- Commando's voor gereedschapswisseling (meestal via M6-macro's)
- Bewegingssequenties van en naar het tijdschrift
- Veiligheidscontroles en sensorfeedback
- Foutdetectie- en herstelinstructies
Goed geprogrammeerde besturingslogica voorkomt botsingen, zorgt voor soepele overgangen en synchroniseert gereedschapswisselingen met bewerkingsprocessen.
Elk onderdeel van het ATC-systeem van een CNC-freesmachine werkt samen om automatische gereedschapswisseling snel, nauwkeurig en betrouwbaar te maken. Door te begrijpen hoe deze onderdelen functioneren en met elkaar samenwerken, kunnen operators hun machines effectief onderhouden, problemen efficiënt oplossen en de voordelen van automatisering ten opzichte van handmatige gereedschapswisseling volledig benutten. Deze basis bereidt ons voor op een stapsgewijze verkenning van het gereedschapswisselproces, waarbij wordt getoond hoe gereedschappen naadloos van het magazijn naar de spindel bewegen in een volledig geautomatiseerde sequentie.
De volledige gereedschapswisselprocedure: hoe het systeem werkt
Inzicht in de stapsgewijze werking van de automatische gereedschapswisselaar (ATC) van een CNC-freesmachine illustreert hoe precisie, snelheid en betrouwbaarheid worden bereikt tijdens geautomatiseerd bewerken. De sequentie omvat verschillende gecoördineerde bewegingen, aangestuurd door de software van de machine en uitgevoerd door mechanische componenten zoals de spindel, het gereedschapsmagazijn, actuatoren en sensoren. Hieronder volgt een overzicht van het proces van magazijn tot spindel.
Voorbereiding vóór het wisselen van gereedschap
Voordat er gereedschap in beweging komt, controleert de CNC-controller of de machine zich in een veilige toestand bevindt:
- De spindel stopt met draaien en koelt indien nodig af.
- De machine beweegt zich naar een aangewezen gereedschapswisselpositie, vaak op een veilige hoogte boven het werkstuk.
- Sensoren controleren of er geen obstakels tussen de spindel en het magazijn aanwezig zijn.
- De controller activeert het gereedschapswisselcommando (meestal M6).
Deze voorbereiding voorkomt botsingen en zorgt voor een soepele, gecontroleerde gereedschapswisseling.
Proces voor het vrijgeven van tools
Het momenteel gemonteerde gereedschap wordt van de spindel losgekoppeld:
- Pneumatische of elektrische actuatoren laten de trekstang los, waardoor de gereedschapshouder kan worden ontkoppeld.
- Sensoren bevestigen dat het gereedschap volledig is losgekoppeld.
- Het gereedschap wordt voorzichtig neergelaten of naar een tussenpositie verplaatst voordat het in het magazijn wordt geplaatst.
In deze fase is precisie vereist om beschadiging van het gereedschap te voorkomen en de uitlijning te behouden.
We gaan verder naar het gereedschapsmagazine.
Na het loslaten beweegt het gereedschap of de spindel naar het magazijn:
- Bij lineaire magazijnen beweegt de spindel langs de portaalconstructie naar de juiste sleuf.
- Bij carrousel- of schijfmagazijnen positioneert het draaimechanisme het gewenste vakje onder de spindel.
- Sensoren controleren of de gereedschapshouder correct is uitgelijnd en klaar is om het gereedschap te ontvangen.
Deze stap zorgt ervoor dat zowel het oude als het nieuwe gereedschap nauwkeurig gepositioneerd zijn voor veilig gebruik.
Plaatsing van gereedschap in het magazijn
Het verwijderde gereedschap wordt in de daarvoor bestemde magazijnsleuf geplaatst:
- De positionering wordt zorgvuldig gecontroleerd om verkeerde uitlijning of vastlopen te voorkomen.
- Sommige systemen gebruiken een korte luchtstoot om het gereedschapsvak of de gereedschapshouder schoon te maken voordat deze wordt opgeborgen.
- Sensoren bevestigen dat het gereedschap stevig in de sleuf zit.
Een juiste plaatsing zorgt ervoor dat het magazijn overzichtelijk blijft en dat de gereedschappen klaar zijn voor de volgende handeling.
Het nieuwe gereedschap oppakken
De ATC pakt het volgende gereedschap uit het magazijn:
- De spindel of wisselarm beweegt naar de daarvoor bestemde sleuf waarin het nieuwe gereedschap zich bevindt.
- Het gereedschap wordt door de trekstang van de spindel aangegrepen en vastgeklemd met behulp van pneumatische of elektrische actuatoren.
- Sensoren bevestigen dat het gereedschap correct is bevestigd en stevig vastgeklemd.
In deze fase is precisie noodzakelijk om onnauwkeurigheden te voorkomen, de juiste gereedschapslengte te garanderen en de bewerkingskwaliteit te behouden.
Verificatie na gereedschapswissel
Nadat het nieuwe gereedschap is geïnstalleerd, voert het systeem verschillende controles uit voordat de bewerking wordt hervat:
- De meting van de gereedschapslengte werkt de CNC-offsets automatisch bij.
- Sensoren controleren of het gereedschap correct is geplaatst en klaar is om te snijden.
- Optioneel kunnen rondloop- of trillingstests worden uitgevoerd.
- Zodra alle bevestigingen positief zijn, hervat de machine het geprogrammeerde gereedschapspad.
Deze laatste stap zorgt ervoor dat het nieuwe gereedschap volledig gebruiksklaar is, met behoud van zowel nauwkeurigheid als veiligheid.
De volledige gereedschapswisselprocedure laat zien hoe een ATC CNC-freesmachine een potentieel traag, handmatig proces omzet in een snelle, geautomatiseerde bewerking. Door deze procedure te begrijpen, kunnen operators en technici de techniek achter ATC-systemen beter waarderen en ervoor zorgen dat hun machines optimaal presteren tijdens productietaken met meerdere gereedschappen.
Sensoren, veiligheidsvoorzieningen en diagnostiek
Terwijl de mechanische componenten van een ATC CNC-freesmachine de fysieke beweging van de gereedschappen verzorgen, zorgen de sensoren, veiligheidsvoorzieningen en diagnostiek van het systeem ervoor dat elke gereedschapswisseling nauwkeurig en betrouwbaar wordt uitgevoerd. Deze elementen bewaken de aanwezigheid van gereedschappen, voorkomen botsingen, detecteren fouten en geven cruciale feedback aan de CNC-controller. Door veiligheids- en diagnosesystemen te integreren met de mechanische processen, behouden ATC's een hoge precisie, verminderen ze de stilstandtijd en beschermen ze zowel de machine als de operator tijdens geautomatiseerde gereedschapswisselingen.
Sensoren voor aanwezigheid en klemming van gereedschap
Sensoren spelen een cruciale rol bij het controleren of elk gereedschap correct is bevestigd en vastgezet:
- Optische of mechanische sensoren detecteren of het gereedschap volledig in de spindel is geplaatst.
- Het systeem kan bevestigen dat de klemming succesvol is en voorkomen dat de bewerking start als het gereedschap verkeerd is uitgelijnd of ontbreekt.
- Deze sensoren helpen de ATC ook bij het detecteren van lege magazijnsleuven of onjuiste plaatsing van gereedschap.
Door realtime feedback te geven, zorgen gereedschapssensoren ervoor dat elke gereedschapswissel veilig en betrouwbaar wordt uitgevoerd.
Botsingspreventiesystemen
ATC-systemen bevatten beveiligingen om botsingen tussen bewegende onderdelen te voorkomen:
- Nabijheidssensoren bewaken de posities van de spindel, gereedschapswisselaar en magazijn.
- Eindschakelaars en softwarematige softlimits stoppen de machine als componenten buiten de veilige grenzen bewegen.
- Gecoördineerde besturingslogica zorgt ervoor dat gereedschappen en machine-assen elkaar tijdens een wisseling nooit hinderen.
Botsingspreventie beschermt zowel de machine als het snijgereedschap tegen schade, waardoor stilstandtijd en reparatiekosten worden verlaagd.
Stofpreventie- en blaassystemen
Stof en vuil kunnen zowel de klemnauwkeurigheid als de sensorprestaties beïnvloeden. Veel ATC-systemen bevatten:
- Luchtstraalmondstukken die gereedschapsholtes en gereedschapsschachten reinigen vóór gebruik.
- Beschermende hoezen of omhulsels rond het magazijn om stofophoping te verminderen.
Een schone werkomgeving verlengt de levensduur van gereedschap, verhoogt de betrouwbaarheid van de spindel en verbetert de nauwkeurigheid van de sensoren.
Noodstop en foutafhandeling
Zelfs met geavanceerde automatisering kunnen er onverwachte fouten optreden. ATC-systemen omvatten:
- Noodstopfuncties die de machine onmiddellijk stoppen als er een probleem optreedt.
- De controller geeft alarmen en diagnoses af om problemen aan te geven, zoals losgeraakte gereedschappen, verkeerd uitgelijnde houders of sensorstoringen.
- Sommige machines beschikken over automatische herstelprocedures, waardoor de werkzaamheden na kleine fouten veilig kunnen worden hervat.
Deze veiligheidsvoorzieningen en diagnosehulpmiddelen helpen operators om problemen snel op te lossen en tegelijkertijd het risico op ongelukken of machineschade te minimaliseren.
Sensoren, veiligheidsmechanismen en diagnosesystemen vormen de ruggengraat van een betrouwbare ATC-werking. Ze zorgen ervoor dat gereedschappen correct worden vastgeklemd, bewegingen veilig zijn en potentiële problemen worden gedetecteerd voordat ze schade veroorzaken. Samen met de mechanische componenten stellen deze systemen CNC-routers in staat om snel, nauwkeurig en veilig gereedschap te wisselen, waardoor continu bewerken met minimaal risico en maximale efficiëntie mogelijk is.
Integratie met CAM-software en machinebesturing
Een automatische gereedschapswisselaar is het meest effectief wanneer deze naadloos samenwerkt met de CAM-software en machinebesturing van een CNC-freesmachine. Deze integratie zorgt ervoor dat gereedschapswisselingen precies op het juiste moment plaatsvinden, met het juiste gereedschap en de juiste instellingen, en volledig gesynchroniseerd met het bewerkingsprogramma. Door de mechanische acties van de gereedschapswisselaar te koppelen aan de intelligentie van de software, kunnen operators complexe bewerkingen met meerdere gereedschappen efficiënt uitvoeren, stilstandtijd verminderen en een constante bewerkingsnauwkeurigheid behouden.
Instellen en identificeren van de gereedschapstabel
CAM-software en de CNC-controller maken gebruik van een gereedschapstabel die informatie bevat over elk snijgereedschap, waaronder:
- Gereedschapsnummer en ID
- Gereedschapstype (bijv. vingerfrees, boor, graveerbeitel)
- Diameter, lengte en offsets van het gereedschap
- Aanbevolen spindelsnelheden en voedingssnelheden
Wanneer het CNC-programma een gereedschapswissel vereist, gebruikt de ATC deze tabel om het juiste gereedschap in het magazijn te identificeren en nauwkeurig te selecteren. Een actuele en nauwkeurige gereedschapstabel draagt bij aan een betrouwbare werking van de ATC CNC-freesmachine.
Commando's voor gereedschapswisseling
Automatische gereedschapswisselingen worden geactiveerd via standaard G-code commando's, meestal het M6 commando. Het proces werkt als volgt:
- Het CAM-programma voegt de M6-opdracht in op het juiste punt in het gereedschapspad.
- De CNC-controller interpreteert het commando en start de ATC-sequentie.
- De spindel stopt, beweegt naar een veilige positie, laat het huidige gereedschap los en pakt het nieuwe gereedschap.
- Sensoren bevestigen de inschakeling van het gereedschap voordat de bewerking wordt hervat.
Sommige geavanceerde CNC-controllers maken het mogelijk om aangepaste ATC-macro's te gebruiken voor gespecialiseerde gereedschapsbediening, wat de flexibiliteit en efficiëntie verder verbetert.
Synchronisatie met gereedschapspaden
Naadloze integratie zorgt ervoor dat gereedschapswisselingen worden afgestemd op het bewerkingsprogramma:
- De besturingseenheid verplaatst de spindel naar een veilige positie boven het werkstuk voordat er een wisseling plaatsvindt.
- Na meting of verificatie worden gereedschapscompensaties automatisch toegepast.
- Het door de CAM-software gegenereerde gereedschapspad wordt precies hervat waar het was gebleven, waardoor fouten of botsingen worden voorkomen.
Een goede synchronisatie vermindert stilstandtijd en stelt de machine in staat complexe bewerkingen met meerdere gereedschappen uit te voeren zonder handmatige tussenkomst.
Foutpreventie en -diagnose
Integratie maakt ook monitoring en foutafhandeling op softwareniveau mogelijk:
- De besturingseenheid controleert of het gereedschap aanwezig is, of het magazijn is uitgelijnd en of de spindel gereed is.
- Er treden alarmen op of er vindt een automatische pauze plaats als er gereedschap ontbreekt of als de klemming mislukt.
- Geavanceerde systemen kunnen het gereedschapsgebruik registreren, slijtage bijhouden en operators waarschuwen wanneer onderhoud nodig is.
Deze combinatie van intelligente hardware en software maakt ATC-systemen veiliger, betrouwbaarder en productiever.
De integratie van ATC-systemen met CAM-software en machinebesturing transformeert gereedschapswisseling van een mechanische taak naar een volledig geautomatiseerd, intelligent proces. Gecoördineerde gereedschapsidentificatie, wisselcommando's en gereedschapspadsynchronisatie zorgen ervoor dat bewerkingen met meerdere gereedschappen soepel, nauwkeurig en veilig worden uitgevoerd. Dit integratieniveau verbetert niet alleen de productiviteit, maar verhoogt ook de betrouwbaarheid en precisie van CNC-frezen, waardoor geautomatiseerd bewerken een praktische en krachtige oplossing wordt voor de moderne maakindustrie.
Onderhoudsvereisten voor ATC-systemen
Een automatische gereedschapswisselaar (ATC) is een essentieel onderdeel van de efficiëntie en nauwkeurigheid van een CNC-freesmachine, maar net als alle mechanische systemen vereist deze regelmatig onderhoud om optimaal te functioneren. Verwaarlozing van het onderhoud kan leiden tot verkeerde uitlijning van het gereedschap, problemen met de klemming of zelfs schade aan de spindel, met als gevolg kostbare stilstand en een lagere bewerkingskwaliteit. Onderhoud voor ATC-systemen kan worden onderverdeeld in dagelijkse, wekelijkse/maandelijkse en langetermijntaken.
Dagelijks onderhoud
Regelmatige, eenvoudige taken zorgen ervoor dat het systeem schoon, gesmeerd en gekalibreerd blijft, waardoor gereedschapswisselingen efficiënt verlopen en de stilstandtijd tijdens de productie tot een minimum wordt beperkt. Hieronder volgen de belangrijkste onderdelen van het dagelijkse ATC-onderhoud:
- Reinig de gereedschapshouders en -vakken: Verwijder stof, spanen en ander vuil uit het magazijn en de spindel om klemfouten te voorkomen.
- Controleer de pneumatische leidingen en de luchtdruk: zorg ervoor dat de actuatoren soepel en met constante kracht werken.
- Visuele inspectie: Let op duidelijke tekenen van slijtage, losse bouten of verkeerd uitgelijnde onderdelen.
- Smeercontrole: Sommige systemen vereisen lichte smering van bewegende onderdelen om wrijving te verminderen.
Door deze taken dagelijks uit te voeren, blijven gereedschapswisselingen soepel verlopen en wordt voorkomen dat kleine problemen escaleren.
Wekelijks/maandelijks onderhoud
Dagelijks onderhoud is gericht op het schoon en functioneel houden van het ATC-systeem, terwijl wekelijks en maandelijks onderhoud ervoor zorgt dat belangrijke onderdelen worden gesmeerd, gekalibreerd en grondig gecontroleerd op slijtage. Hieronder staan de essentiële taken die wekelijks of maandelijks moeten worden uitgevoerd:
- Smering van glijdende of roterende onderdelen: Lagers, lineaire geleidingen en actuatoren hebben de juiste smering nodig voor een soepele beweging.
- Inspectie van trekstangen, spantangen en klemmen: Controleer op slijtage, vervorming of beschadigingen die de klemnauwkeurigheid kunnen beïnvloeden.
- Sensorinspectie: Controleer of de optische of mechanische sensoren schoon zijn en naar behoren functioneren.
- Magazijninspectie: Controleer of de gereedschapsvakken niet versleten of scheef zitten en of de gereedschappen er stevig in passen.
Dit onderhoudsniveau helpt mechanische storingen te voorkomen en zorgt ervoor dat het ATC-systeem optimaal blijft functioneren.
Onderhoud op lange termijn
Langdurig onderhoud richt zich op preventieve taken, het vervangen van onderdelen en kalibratie om ervoor te zorgen dat de ATC jarenlang optimaal blijft presteren qua efficiëntie en nauwkeurigheid. Dit niveau van onderhoud omvat een grondigere inspectie en kalibratie:
- Versleten onderdelen vervangen: Veren, pneumatische afdichtingen, actuatoronderdelen of versleten gereedschapshouders moeten worden vervangen voordat er een storing optreedt.
- Kalibreren van het gereedschapsmeetsysteem: Zorg voor een nauwkeurige detectie van de gereedschapslengte en de juiste offsetinstellingen.
- Controller- en firmware-updates: Houd de CNC-controller en de ATC-software up-to-date voor verbeterde functionaliteit en veiligheid.
- Volledige systeemdiagnose: Voer periodiek een volledige controle uit van de werking van de ATC, inclusief gereedschapsopname, klemming en sensorfeedback.
Deze taken verlengen de levensduur van het ATC-systeem en zorgen ervoor dat het systeem jarenlang betrouwbaar en uiterst nauwkeurig blijft functioneren.
Goed onderhoud van het automatische gereedschapswisselaarsysteem (ATC) van een CNC-freesmachine is essentieel voor betrouwbaarheid, nauwkeurigheid en veiligheid. Dagelijkse reiniging en inspectie, wekelijkse smering en sensorcontroles, en periodieke vervanging en kalibratie van componenten zorgen ervoor dat de ATC soepel blijft functioneren. Een goed onderhouden systeem vermindert niet alleen stilstand en reparatiekosten, maar garandeert ook consistente gereedschapswisselingen, waardoor zowel gereedschap als spindel worden beschermd en de productiviteit wordt gemaximaliseerd.
Veelvoorkomende problemen en tips voor het oplossen van problemen met ATC-systemen
Hoewel automatische gereedschapswisselaars (ATC-systemen) zijn ontworpen voor betrouwbaarheid en precisie, kunnen ze, net als alle complexe machines, af en toe problemen vertonen. Inzicht in veelvoorkomende problemen en hoe deze op te lossen, helpt de stilstandtijd te minimaliseren en zorgt voor soepele gereedschapswisselingen. In dit gedeelte worden enkele van de meest voorkomende ATC-problemen belicht en worden praktische oplossingen geboden om deze op te lossen.
Het gereedschap wordt niet correct aangepast.
Het meest voorkomende probleem met ATC-systemen is het niet correct uitvoeren van een gereedschapswissel. Het gereedschap wordt mogelijk niet uit het magazijn gehaald of grijpt niet in de spindel. Hier volgen enkele tips voor het oplossen van dit probleem:
- Controleer de uitlijning van het gereedschapsmagazijn: Zorg ervoor dat het gereedschapsmagazijn is uitgelijnd met de spindel en dat de gereedschapshouders correct zijn geplaatst.
- Controleer de actuatoren en de luchtdruk: Verifieer of de pneumatische actuatoren voldoende luchtdruk hebben en of er geen luchtlekken in het systeem zijn.
- Reinig en inspecteer de sensoren: Zorg ervoor dat de aanwezigheids- en klemsensoren van het gereedschap schoon zijn en goed functioneren. Test de sensoren door het gereedschap handmatig in te schakelen en de feedback te controleren.
- Verhelp eventuele vastgelopen patronen: Controleer of er vuil of gereedschap verkeerd in het magazijn zit. Verhelp eventuele vastgelopen patronen en zorg ervoor dat het magazijn vrij kan draaien.
- Controleer de trekstang en het klemmechanisme: als het gereedschap niet goed vastzit, controleer dan de trekstang van de spindel op beschadigingen of slijtage. Vervang eventuele versleten onderdelen om de juiste klemming te herstellen.
Gereedschap niet goed vastgeklemd
Het gereedschap zit mogelijk niet goed vastgeklemd in de spindel, waardoor het gereedschap tijdens het bewerken kan slippen. Hier volgen enkele tips voor het oplossen van dit probleem:
- Controleer het klemmechanisme: inspecteer de trekstang en het klemoppervlak op slijtage of beschadigingen. Vervang versleten onderdelen om een stevige en veilige bevestiging te garanderen.
- Controleer de luchtdruk: Zorg ervoor dat het pneumatische systeem voldoende luchtdruk levert voor het klemmen, doorgaans tussen de 6 en 8 bar. Controleer de luchtfilters en -regelaars op verstoppingen of beschadigingen.
- Spindel en gereedschapshouder uitlijnen: Controleer of de gereedschapshouder goed in de spindel past. Een verkeerde uitlijning kan een goede klemming belemmeren en kan worden veroorzaakt door versleten of beschadigde gereedschapshouders.
Gereedschap niet gedetecteerd door sensoren
Het ATC-systeem detecteert het gereedschap niet, waardoor een fout optreedt of het gereedschapswisselproces niet kan worden voltooid. Hier volgen enkele tips voor probleemoplossing:
- Reinig de sensoren: Stof en vuil kunnen de werking van de sensoren belemmeren. Gebruik een zachte borstel of perslucht om de optische sensoren schoon te maken en zorg ervoor dat ze vrij zijn van obstakels.
- Controleer de sensorverbindingen: Inspecteer de bedrading en aansluitingen om er zeker van te zijn dat de sensoren correct op de machinecontroller zijn aangesloten. Vervang de bedrading als deze beschadigd lijkt.
- Controleer de plaatsing van het gereedschap: Zorg ervoor dat de gereedschappen correct in het magazijn en de spindel zijn geplaatst en dat de sensoren zijn uitgelijnd om de positie van het gereedschap te detecteren.
Storingen aan pneumatische of elektrische actuatoren
Pneumatische of elektrische actuatoren kunnen de componenten van de gereedschapswisselaar mogelijk niet goed aangrijpen of bewegen, wat kan leiden tot onvolledige gereedschapswisselingen of systeemstoringen. Hier volgen enkele tips voor probleemoplossing:
- Controleer de pneumatische componenten: zoek naar luchtlekken in slangen, koppelingen of ventielen. Vervang beschadigde pneumatische componenten en controleer of de luchtdruk binnen het aanbevolen bereik ligt.
- Smeer elektrische actuatoren: Zorg ervoor dat de bewegende onderdelen van elektrische actuatoren voldoende gesmeerd zijn. Als er een verkeerde uitlijning wordt geconstateerd, kalibreer of pas de positionering van de actuator aan.
- Test de beweging van de actuator: Start de actuatorbewegingen handmatig via de CNC-controller om de juiste werking te garanderen. Als de actuator traag of onregelmatig beweegt, controleer dan op mechanische weerstand of elektrische problemen.
Het gereedschapsmagazijn draait of beweegt niet.
Het gereedschapsmagazijn kan problemen veroorzaken met het correct draaien, bewegen of positioneren van gereedschap, waardoor het pakken of opbergen van gereedschap wordt bemoeilijkt. Hier volgen enkele tips voor het oplossen van dit probleem:
- Verwijder obstakels: Controleer op vuil of verkeerd geplaatste gereedschappen in het magazijn. Reinig de gereedschapsvakken en zorg ervoor dat er geen belemmeringen zijn die het draaien of bewegen van het magazijn verhinderen.
- Controleer de roterende motor of actuator: Test de motor of actuator die het magazijn aandrijft op een goede werking. Als de motor defect lijkt, controleer dan de elektrische aansluitingen en vervang de motor indien nodig.
- Smeer de bewegende onderdelen: Controleer de mechanische onderdelen van het magazijn, zoals tandwielen of rails, op slijtage. Smeer de bewegende delen om een soepele werking te garanderen.
Het oplossen van problemen met het ATC-systeem vereist een methodische aanpak, beginnend met eenvoudige controles en zo nodig overgaand naar meer diepgaande inspecties. Door veelvoorkomende problemen zoals defecten aan de gereedschapsklem, storingen in de actuatoren en sensorproblemen aan te pakken, kunnen operators zorgen voor soepele en nauwkeurige gereedschapswisselingen. Regelmatige inspecties en snelle actie kunnen stilstand minimaliseren, verdere schade voorkomen en ervoor zorgen dat het ATC-systeem betrouwbaar blijft functioneren.
Samenvatten
Het automatische gereedschapswisselsysteem (ATC) is een hoeksteen van moderne CNC-freesbewerkingen. Het transformeert een tijdrovend handmatig proces in een gestroomlijnde, efficiënte en geautomatiseerde sequentie. Van het magazijn tot de spindel omvat het ATC-systeem een complex samenspel van componenten, die elk zijn ontworpen om nauwkeurige, betrouwbare en veilige gereedschapswisselingen te garanderen. Door het volledige mechanisme achter het ATC te begrijpen, kunnen operators consistente prestaties garanderen, stilstandtijd verminderen en de productiviteit maximaliseren. Lees verder in "Welke belangrijke functies moet u zoeken in een CNC-freesmachine met ATC?" voor een systematische aanpak bij het kiezen van een machine.
AccTek CNC is een toonaangevende fabrikant van hoogwaardige CNC-freesmachines en biedt een breed scala aan machines om te voldoen aan de uiteenlopende behoeften van diverse industrieën, van signmaking tot houtbewerking, metaalbewerking en meer. Of u nu op zoek bent naar een 3-assige , 4-assige , 5-assige of roterende CNC-freesmachine , AccTek biedt geavanceerde technologie om de productiviteit, nauwkeurigheid en efficiëntie te verbeteren. Ons deskundige team biedt niet alleen uitzonderlijke machineprestaties, maar ook uitgebreide technische ondersteuning, zodat klanten het maximale uit hun CNC-apparatuur kunnen halen. Kies AccTek CNC voor een oplossing die uw bedrijf vooruithelpt met state-of-the-art technologie en ongeëvenaarde service.