
- 28-38 minuten lezen
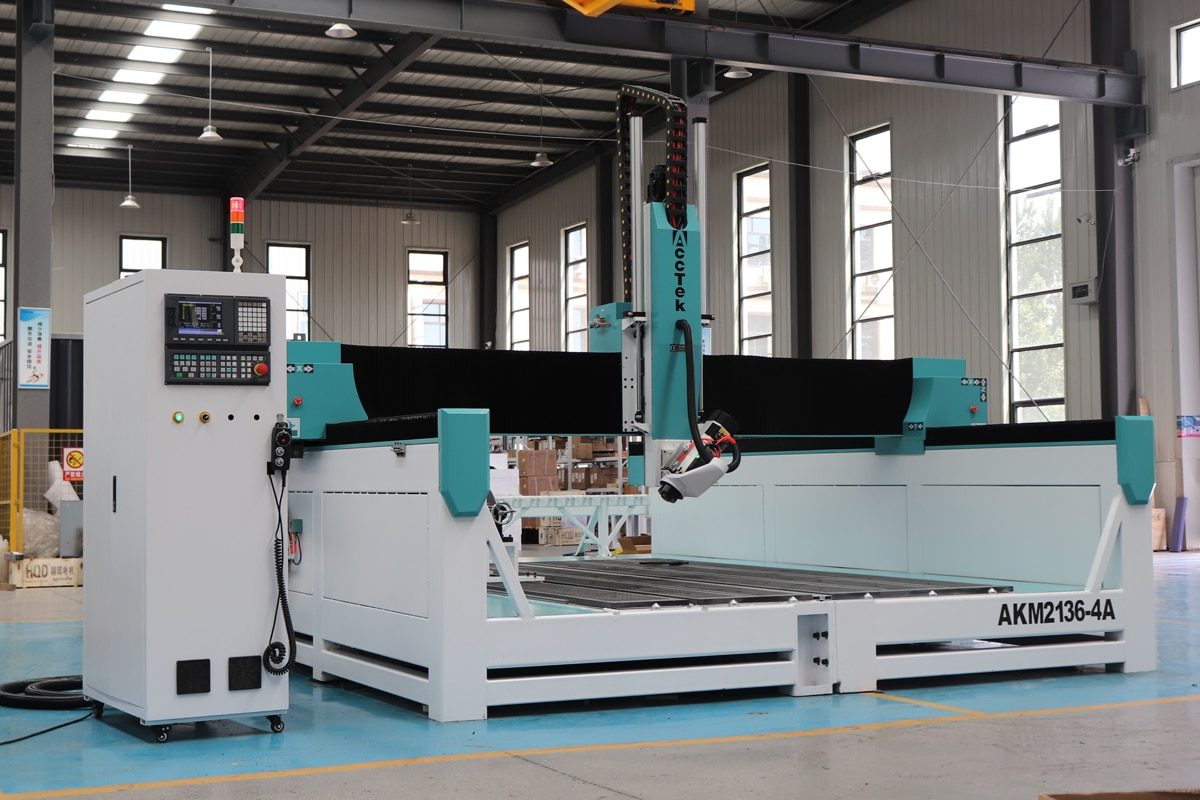
Naarmate de eisen van de maakindustrie blijven evolueren, wordt van CNC-operators steeds vaker verwacht dat ze complexere onderdelen met grotere precisie en efficiëntie produceren. Hoewel 3-assige CNC-routers een betrouwbaar en toegankelijk startpunt blijven, worden hun beperkingen duidelijk wanneer projecten schuine sneden, ingewikkelde geometrieën of kortere insteltijden vereisen. Dit is waar 4-assige technologie – met name CNC-routers met een zwenkkop – een transformerende rol begint te spelen. Een 4-assige CNC-router met zwenkkop introduceert een nieuw niveau van flexibiliteit doordat de spindel kan kantelen en oppervlakken onder verschillende hoeken kan bewerken zonder het werkstuk te hoeven verplaatsen.
Voor beginners die overstappen van 3-assige systemen, kan deze overgang in eerste instantie een uitdaging lijken, omdat het nieuwe concepten met zich meebrengt op het gebied van machineconstructie, gereedschapspadprogrammering en bedieningstechnieken. Met de juiste begeleiding kan deze upgrade echter de bewerkingsmogelijkheden aanzienlijk uitbreiden en de deur openen naar meer geavanceerde toepassingen. Deze handleiding is bedoeld om beginners te helpen bij de overgang van 3-assige naar 4-assige CNC-routers met zwenkkop. Het leidt u door de belangrijkste verschillen, essentiële vaardigheden en praktische stappen die nodig zijn om deze krachtige technologie vol vertrouwen te bedienen en er optimaal van te profiteren.
De basisprincipes van 3-assige CNC-routers begrijpen
Het begrijpen van de basisprincipes van 3-assige CNC-freesmachines is de eerste stap voor iedereen die de wereld van CNC-bewerking betreedt. Deze machines, die langs drie lineaire assen werken, vormen de basis van veel CNC-bewerkingen en bieden een ideaal startpunt voor beginners. Dankzij hun eenvoudige ontwerp en gebruiksgemak bieden 3-assige freesmachines een uitstekende introductie tot CNC-technologie, waardoor gebruikers kernconcepten zoals machinebeweging, gereedschapspadprogrammering en materiaalbewerking kunnen leren.
Wat is een 3-assige CNC-freesmachine?
Een 3-assige CNC-freesmachine is een computergestuurde snijmachine die werkt langs drie lineaire assen: X, Y en Z. Deze assen vertegenwoordigen beweging in drie richtingen: van links naar rechts (X-as), van voor naar achter (Y-as) en van boven naar beneden (Z-as). Door de beweging langs deze assen te coördineren, kan de machine materialen nauwkeurig snijden, frezen, boren en graveren volgens een digitaal ontwerp. In een typische opstelling blijft het werkstuk vast op de machinetafel liggen, terwijl de spindel langs de drie assen beweegt om het materiaal te vormen. Het bewerkingsproces wordt aangestuurd door G-code die wordt gegenereerd door CAD/CAM-software, wat zorgt voor een hoge nauwkeurigheid en herhaalbaarheid. Dankzij hun eenvoudige structuur en gebruiksgemak zijn 3-assige CNC-freesmachines vaak de eerste stap voor beginners in CNC-bewerking. Hieronder volgen enkele van de meest voorkomende toepassingen:
- Houtbewerking en meubelproductie: 3-assige CNC-freesmachines worden veel gebruikt in de houtbewerking voor het snijden, vormen en graveren van diverse houtsoorten met hoge precisie. Ze zijn ideaal voor de productie van meubelonderdelen zoals kastdeuren, panelen en decoratieve elementen, waardoor zowel efficiënte massaproductie als maatwerk mogelijk is.
- Reclameborden en signage: In de signage-industrie worden 3-assige CNC-freesmachines veelvuldig gebruikt voor het graveren en snijden van materialen zoals acryl, PVC en aluminium composietpanelen. Ze maken het mogelijk om nauwkeurig letters, logo's en gedetailleerde grafische ontwerpen te creëren, waardoor ze een essentieel hulpmiddel zijn voor het produceren van professionele reclameborden.
- Verwerking van kunststoffen en composieten: Deze machines zijn uitermate geschikt voor het bewerken van kunststoffen en composietmaterialen, waaronder ABS, PVC en polycarbonaat. Hun precisie en consistentie maken ze waardevol voor de productie van industriële onderdelen, beschermhoezen en diverse op maat gemaakte componenten.
- Lichtmetaalbewerking: 3-assige CNC-routers kunnen zachte metalen zoals aluminium, messing en koper bewerken. Ze worden doorgaans gebruikt voor taken zoals boren, sleuven maken en het frezen van eenvoudige contouren, waardoor ze geschikt zijn voor lichte metaalbewerking en de productie van onderdelen.
- Hobby- en doe-het-zelfprojecten: Voor hobbyisten en beginners bieden 3-assige CNC-routers een toegankelijke manier om CNC-bewerking te ontdekken. Ze worden veel gebruikt voor knutselen, educatieve doeleinden en kleine doe-het-zelfprojecten, waardoor gebruikers relatief eenvoudig ontwerpen op maat kunnen maken.
Voordelen van 3-assige CNC-routers
3-assige CNC-freesmachines bieden talrijke voordelen waardoor ze een populaire keuze zijn voor veel gebruikers, van hobbyisten tot professionals. Deze machines worden gewaardeerd om hun eenvoud, kosteneffectiviteit en het vermogen om betrouwbare resultaten te leveren in uiteenlopende toepassingen. Hieronder vindt u de belangrijkste voordelen van het gebruik van een 3-assige CNC-freesmachine:
- Eenvoud en gebruiksgemak: 3-assige CNC-routers zijn eenvoudig te bedienen, vooral voor beginners. Met slechts drie lineaire assen – X, Y en Z – is het beheren van bewegingen en het instellen van de machine veel eenvoudiger dan bij systemen met meerdere assen. Deze eenvoud verkort de leercurve en stelt operators in staat snel vaardigheid te verwerven in CNC-bewerking, waardoor het een ideaal startpunt is voor diegenen die nieuw zijn in de technologie.
- Kosteneffectiviteit: Een van de belangrijkste voordelen van 3-assige CNC-routers is hun betaalbaarheid. Ze hebben doorgaans een lagere aanschafprijs dan complexere machines met meerdere assen, waardoor ze een toegankelijkere optie zijn voor kleine bedrijven en hobbyisten. Bovendien betekent hun eenvoudigere ontwerp vaak lagere onderhoudskosten en minder onderdelen die gerepareerd moeten worden, wat op de lange termijn tot besparingen leidt.
- Snelheid en efficiëntie voor standaardtoepassingen: Voor taken zoals snijden, graveren en boren bieden 3-assige CNC-routers snelle bewerkingstijden, wat een hoge productiviteit in diverse industrieën mogelijk maakt. Ze blinken uit in 2D- en 2.5D-toepassingen, waardoor ze perfect geschikt zijn voor routinematige productieprocessen waar efficiëntie en snelheid essentieel zijn. Hun hoge snelheid verkort de insteltijden en verhoogt de doorvoer.
- Precisie en herhaalbaarheid: 3-assige CNC-routers kunnen zeer nauwkeurige sneden en gedetailleerde ontwerpen produceren, met een herhaalbaarheid die consistentie garandeert over meerdere productieruns. Voor bedrijven die identieke output vereisen, zorgt deze precisie ervoor dat elk onderdeel exact aan de specificaties voldoet zonder afwijkingen, waardoor ze ideaal zijn voor zowel prototyping als massaproductie.
- Gebruiksvriendelijke software-integratie: 3-assige CNC-routers zijn compatibel met een breed scala aan CAD/CAM-software, waardoor gebruikers digitale ontwerpen eenvoudig kunnen omzetten in fysieke onderdelen. Deze routers worden vaak geleverd met intuïtieve software-interfaces die programmeren vereenvoudigen en snelle bewerkingen mogelijk maken, waardoor ze gebruiksvriendelijk zijn, zelfs voor mensen met minimale programmeerervaring.
Beperkingen van 3-assige CNC-routers
Hoewel 3-assige CNC-routers veel voordelen bieden, hebben ze ook bepaalde beperkingen die van invloed kunnen zijn op hun vermogen om complexere taken uit te voeren of te voldoen aan geavanceerde productie-eisen. Inzicht in deze beperkingen helpt operators en bedrijven te bepalen wanneer het tijd is om te overwegen over te stappen naar een geavanceerder meerassig systeem. Hieronder staan de belangrijkste beperkingen van 3-assige CNC-routers:
- Beperkte mogelijkheden voor complexe geometrieën: 3-assige CNC-routers kunnen alleen langs drie lineaire assen (X, Y en Z) werken, wat betekent dat ze alleen vlakke of eenvoudige 2.5D-vormen kunnen produceren. Ze zijn niet ontworpen voor het produceren van onderdelen met complexe hoeken, ondersnijdingen of ingewikkelde 3D-geometrieën. Voor meer geavanceerde vormen of ontwerpen die rotatiebewegingen of meerassige bewerking vereisen, moeten operators gebruikmaken van geavanceerdere 4-assige of 5-assige CNC-systemen.
- Meerdere instellingen nodig voor bewerking aan meerdere zijden: Bij het bewerken van onderdelen die aan meerdere zijden bewerkt moeten worden, vereisen 3-assige freesmachines vaak meerdere instellingen. Dit betekent dat het werkstuk opnieuw gepositioneerd, de machine opnieuw uitgelijnd en de gereedschapspaden voor elk vlak opnieuw geprogrammeerd moeten worden. Dit proces is tijdrovend en brengt de kans op fouten met zich mee, wat een negatieve invloed kan hebben op de nauwkeurigheid en productiviteit.
- Beperkt tot snijden onder één hoek: 3-assige machines kunnen alleen in een rechte lijn of onder vaste hoeken langs de X-, Y- en Z-assen snijden. Deze beperking maakt het moeilijk om nauwkeurige afschuiningen, hoeksneden of onderdelen te maken die moeten worden gedraaid om toegang te krijgen tot verschillende oppervlakken zonder het werkstuk handmatig te herpositioneren. Deze beperking resulteert in een gebrek aan flexibiliteit voor meer geavanceerde bewerkingstaken.
- Hogere gereedschapslijtage bij complexe bewerkingen: Bij het bewerken van complexe onderdelen met scherpe hoeken of ingewikkelde details vereisen 3-assige freesmachines vaak meer gereedschapswisselingen en meer tijd voor het herpositioneren van het werkstuk. Dit kan leiden tot hogere gereedschapslijtage, omdat het snijgereedschap intensiever wordt gebruikt en mogelijk wordt blootgesteld aan ongelijkmatige belastingen bij het bewerken van bepaalde hoeken of oppervlakken.
- Beperkte automatisering en geavanceerde gereedschapspaden: Hoewel 3-assige CNC-routers compatibel zijn met veel CAD/CAM-programma's, bieden ze niet hetzelfde niveau van automatisering of geavanceerde gereedschapspadstrategieën als meerassige machines. Complexere gereedschapspadontwerpen, zoals die voor diepfrezen of complexe bewerkingen, zijn over het algemeen moeilijker te implementeren en vereisen meer handmatige aanpassingen en programmering.
3-assige CNC-routers vormen de hoeksteen van de moderne productie en bieden een eenvoudige maar effectieve oplossing voor het snijden, graveren en bewerken van een breed scala aan materialen. Hun vermogen om standaardtaken met precisie en snelheid uit te voeren, maakt ze een onmisbaar hulpmiddel in vele industrieën. Hoewel ze bepaalde beperkingen hebben als het gaat om het bewerken van complexe geometrieën of meerzijdige bewerkingen, blijven ze een essentiële stap voor iedereen die expertise wil opdoen in CNC-bewerking. Door de basisprincipes van 3-assige bewerking onder de knie te krijgen, legt u een solide basis voor de overstap naar meer geavanceerde machines in de toekomst.
Wat is een zwenkkop 4-assige CNC-freesmachine?
Een 4-assige CNC-frees met zwenkkop is een belangrijke vooruitgang in CNC-bewerking. Het combineert de traditionele 3-assige beweging met een extra rotatie-as om de bewerkingsmogelijkheden te verbeteren. In tegenstelling tot standaard 3-assige frezen, die beperkt zijn tot lineaire beweging langs drie assen, introduceert een 4-assige frees met zwenkkop de A-as. Hierdoor kan het snijgereedschap kantelen en roteren om meerdere zijden van een werkstuk te bewerken zonder dat het opnieuw gepositioneerd hoeft te worden. Deze extra flexibiliteit maakt de frees ideaal voor complexere bewerkingen, zoals afschuinen, 3D-frezen en het bewerken van meerzijdige onderdelen, allemaal binnen één enkele opspanning.
Definitie en structuur
Een 4-assige CNC-freesmachine met zwenkkop is een type CNC-machine dat op vier assen werkt: drie lineaire assen (X, Y, Z) en een extra rotatie-as (A-as). In tegenstelling tot een traditionele 3-assige machine, die slechts in drie richtingen kan bewegen – links-rechts (X), vooruit-achteruit (Y) en omhoog-omlaag (Z) – biedt een 4-assige freesmachine met zwenkkop de mogelijkheid om de spindel (het snijgereedschap) te kantelen, wat extra flexibiliteit en precisie bij het bewerken oplevert.
- Lineaire assen (X, Y, Z): De eerste drie assen – X, Y en Z – functioneren vergelijkbaar met een traditionele 3-assige CNC-frees. De X-as beweegt van links naar rechts, de Y-as van voor naar achter en de Z-as van boven naar beneden. Samen zorgen deze assen voor de basis lineaire beweging bij het snijden en graveren.
- Rotatie-as (A-as): Het cruciale kenmerk van een 4-assige CNC-frees met zwenkkop is de A-as, een rotatie-as waarmee de spindel (het snijgereedschap) rond de X- of Y-as kan draaien (afhankelijk van de machineconfiguratie). Deze extra beweging maakt het mogelijk om het gereedschap onder verschillende hoeken te kantelen, waardoor complexe sneden mogelijk zijn die met slechts drie lineaire assen onmogelijk zouden zijn.
- Zwenkkopmechanisme: De term "zwenkkop" verwijst naar het mechanisme dat de spindel vasthoudt en ervoor zorgt dat deze kan zwenken of kantelen. Dit onderdeel kan onder verschillende hoeken draaien, waardoor snijden in meerdere richtingen mogelijk is. Door de rotatie van de kop zijn alle zijden van het werkstuk gemakkelijker toegankelijk zonder dat handmatige herpositionering nodig is. Dit resulteert in een hogere precisie en minder stilstand van de machine tijdens de instellingen.
- Hoe het werkt: De zwenkkop roteert rond een vast punt, waardoor de spindel onder verschillende hoeken langs de A-as kantelt. Deze extra beweging stelt de machine in staat om sneden en gravures uit te voeren die meerdere hoeken vereisen, zoals afschuiningen, ondersnijdingen of complexe 3D-vormen. Door de rotatiebeweging van de A-as te combineren met de lineaire bewegingen van de X-, Y- en Z-assen, kan de zwenkkopfrees alle zijden van een werkstuk bewerken zonder handmatige tussenkomst, wat zowel de efficiëntie als de nauwkeurigheid verbetert.
Verschil tussen zwenkkop- en draaiassystemen
Zowel zwenkkoppen als roterende assen worden gebruikt in 4-assige CNC-freesmachines om naast de standaard lineaire X-, Y- en Z-assen een extra rotatiebeweging toe te voegen. Ze verschillen echter in ontwerp, functionaliteit en de specifieke bewerkingstaken waarvoor ze het meest geschikt zijn. Hieronder een overzicht van de verschillen:
- Bewegingsmechanisme: Bij een zwenkkopsysteem kantelt of roteert de spindel of het snijgereedschap zelf rond een vaste as, waardoor het gereedschap verschillende hoeken van het werkstuk kan bereiken zonder het materiaal te verplaatsen. Bij een roterend assysteem daarentegen roteert het werkstuk rond een as terwijl het snijgereedschap stilstaat.
- Toepassingen en mogelijkheden: Zwenkkopsystemen worden voornamelijk gebruikt voor complexe bewerkingstaken onder meerdere hoeken, waarbij het snijgereedschap toegang moet hebben tot verschillende oppervlakken van een onderdeel zonder het werkstuk te hoeven verplaatsen. Dit maakt ze ideaal voor ingewikkelde ontwerpen zoals afschuinen, bewerkingen aan meerdere zijden en het creëren van 3D-oppervlakken. Rotatie-assystemen daarentegen zijn het meest geschikt voor cilindrische of roterende bewerkingstaken, zoals graveren of het uitsnijden van de buitenkant van ronde objecten.
- Insteltijden en efficiëntie: Een zwenkkopsysteem is zeer efficiënt voor complexe onderdelen, omdat het snijgereedschap hiermee meerdere hoeken kan bereiken zonder het werkstuk te hoeven herpositioneren. Dit verkort de insteltijden en verhoogt de bewerkingssnelheid. Een roterend assysteem verkort daarentegen ook de insteltijd doordat continu 360-gradenbewerking van cilindrische onderdelen mogelijk is. Voor niet-cirkelvormige onderdelen of complexe geometrieën die niet geschikt zijn voor roterende bewerking, kunnen echter extra insteltijden nodig zijn.
- Een 4-assige CNC-freesmachine met zwenkkop is een belangrijke vooruitgang in CNC-bewerking. Het combineert de traditionele 3-assige beweging met een extra rotatie-as om de bewerkingsmogelijkheden te verbeteren. In tegenstelling tot standaard 3-assige freesmachines, die beperkt zijn tot lineaire beweging langs drie assen (X, Y en Z), introduceert een 4-assige freesmachine met zwenkkop de A-as. Hierdoor kan het snijgereedschap kantelen en roteren om meerdere zijden van een werkstuk te bewerken zonder dat het opnieuw gepositioneerd hoeft te worden. Deze extra flexibiliteit maakt de machine ideaal voor complexere bewerkingen, zoals afschuinen, 3D-frezen en het bewerken van meerzijdige onderdelen, allemaal binnen één enkele opspanning. In dit gedeelte bespreken we de definitie, structuur en belangrijkste kenmerken van een 4-assige CNC-freesmachine met zwenkkop, zodat u een goed begrip krijgt van de functionaliteit en de voordelen ten opzichte van traditionele 3-assige machines.
Belangrijkste voordelen ten opzichte van 3-assige machines
CNC-freesmachines met zwenkkop en 4 assen bieden diverse aantrekkelijke voordelen ten opzichte van traditionele 3-assige machines, met name als het gaat om het vergroten van de bewerkingsmogelijkheden, het verkorten van de insteltijd en het verbeteren van de efficiëntie. Hieronder vindt u de belangrijkste voordelen van 4-assige freesmachines met zwenkkop, waarmee ze zich onderscheiden van hun 3-assige tegenhangers:
- Mogelijkheid om meerdere zijden te bewerken zonder herpositionering: In tegenstelling tot 3-assige machines maakt een zwenkkop het mogelijk dat het snijgereedschap kantelt en verschillende hoeken bereikt. Deze mogelijkheid verkort de insteltijden, minimaliseert het risico op uitlijnfouten en verbetert de algehele bewerkingsefficiëntie.
- Verhoogde veelzijdigheid en complexe bewerkingsmogelijkheden: Een 4-assige freesmachine met zwenkkop biedt meer flexibiliteit doordat complexe bewerkingen mogelijk zijn die met een 3-assige machine niet haalbaar zijn. Denk hierbij aan taken zoals afschuinen, ondersnijden en het creëren van ingewikkelde 3D-geometrieën. De extra A-as zorgt ervoor dat het gereedschap in meer richtingen kan bewegen, waardoor het toepassingsgebied wordt uitgebreid.
- Snellere productietijden en minder arbeidskosten: Door de noodzaak van meerdere instellingen te elimineren, verkorten 4-assige CNC-freesmachines met zwenkkop de productietijd aanzienlijk. Doordat ze bewerkingen onder meerdere hoeken in één keer kunnen uitvoeren, stroomlijnen deze machines de workflow, verminderen ze de stilstandtijd en verkorten ze de doorlooptijden. Dit leidt tot een hogere productiviteit en lagere arbeidskosten, omdat er minder handmatige aanpassingen en heruitlijningen nodig zijn gedurende het proces.
- Verbeterde nauwkeurigheid en minder uitlijnfouten: Een van de grootste uitdagingen bij 3-assige CNC-freesmachines is de kans op uitlijnfouten bij het herpositioneren van het werkstuk voor bewerkingen aan meerdere zijden. Een 4-assige freesmachine met zwenkkop minimaliseert dit probleem doordat het werkstuk stil kan blijven staan terwijl het snijgereedschap onder verschillende hoeken beweegt. Deze verbeterde precisie resulteert in producten van hogere kwaliteit.
Een 4-assige CNC-frees met zwenkkop opent nieuwe mogelijkheden voor CNC-bewerking doordat het snijgereedschap in meer richtingen kan bewegen. Dit maakt het mogelijk om complexe onderdelen met een hogere nauwkeurigheid en efficiëntie te produceren. De mogelijkheid om de spindel te kantelen en rond een extra as te draaien biedt aanzienlijke voordelen. Voor industrieën die complexe onderdelen, nauwe toleranties en meerhoekige sneden vereisen, is de 4-assige frees met zwenkkop een onmisbaar hulpmiddel dat een hogere mate van flexibiliteit en productiviteit biedt dan zijn 3-assige tegenhangers.
Belangrijkste verschillen tussen 3-assige en 4-assige CNC-routers met zwenkkop
Bij de keuze tussen een 3-assige en een 4-assige CNC-frees met zwenkkop is het allereerst belangrijk om de belangrijkste verschillen tussen deze twee typen machines te begrijpen. Hoewel beide nauwkeurige bewerkingen mogelijk maken, biedt de extra rotatiemogelijkheid van een 4-assige CNC-frees met zwenkkop aanzienlijke voordelen op het gebied van veelzijdigheid, complexiteit en efficiëntie. We zullen de belangrijkste verschillen in hun mechanische structuur, programmeercomplexiteit, bewerkingsmogelijkheden en insteltijd, en andere aspecten, nader bekijken. Door deze twee systemen te vergelijken, krijgt u een beter inzicht in hoe de 4-assige CNC-frees met zwenkkop uw bewerkingsproces kan verbeteren ten opzichte van de meer traditionele 3-assige frees.
Mechanische structuur
- Een 3-assige CNC-freesmachine werkt langs drie lineaire assen: X (links-rechts), Y (voor-achter) en Z (boven-onder). De spindel beweegt in deze drie richtingen om het werkstuk te snijden, graveren of uit te hollen. Het ontwerp van de machine is relatief eenvoudig en kosteneffectief, waarbij het snijgereedschap stationair blijft ten opzichte van het werkstuk langs elke as.
- Een 4-assige CNC-frees met zwenkkop is voorzien van een extra A-as, waardoor de spindel kan roteren of kantelen en complexere snijhoeken mogelijk zijn. Deze vierde as biedt een extra bewegingsmogelijkheid, waardoor het snijgereedschap verschillende hoeken op het werkstuk kan bereiken zonder het te hoeven herpositioneren. Doordat de spindel rond een vast punt kan roteren, is deze frees ideaal voor bewerkingen onder meerdere hoeken.
Programmeer complexiteit
- Programmeren voor een 3-assige CNC-freesmachine is eenvoudiger omdat de machine zich slechts langs drie assen beweegt. Gebruikers maken doorgaans gereedschapspaden met eenvoudige G-code en CAD/CAM-software, waarbij de focus ligt op vlakke of simpele 2.5D-ontwerpen. Programmeren is relatief beginnersvriendelijk, waardoor het geschikt is voor gebruikers die net beginnen met CNC-bewerking.
- Het programmeren van een 4-assige CNC-frees met zwenkkop is complexer vanwege de extra rotatieas. De extra beweging vereist geavanceerdere programmering, met name wat betreft meerassige gereedschapspaden, rotatiehoeken en de aansturing van de A-as. CAM-software en postprocessors die 4-assige bewerkingen aankunnen, zijn vaak nodig om de juiste G-code voor deze machines te genereren.
Bewerkingsmogelijkheden
- 3-assige freesmachines zijn beperkt tot het bewerken van vlakke of 2.5D-vormen en zijn het meest geschikt voor taken zoals graveren, snijden en eenvoudig houtsnijden. Hoewel ze een verscheidenheid aan materialen aankunnen en nuttig zijn voor standaardtoepassingen zoals het maken van borden en meubelproductie, kunnen ze geen complexe hoeken, ondersnijdingen of 3D-oppervlakbewerking uitvoeren zonder het werkstuk meerdere keren te herpositioneren.
- CNC-freesmachines met zwenkkop en 4 assen blinken uit in het bewerken van complexere geometrieën, zoals sneden onder meerdere hoeken, afschuiningen, ondersnijdingen en ingewikkelde 3D-vormen. De roterende A-as zorgt ervoor dat het gereedschap verschillende oppervlakken van het werkstuk kan bereiken zonder handmatige herpositionering. Dit maakt 4-assige machines geschikt voor geavanceerde toepassingen die hoge precisie en complexe geometrische structuren vereisen.
Instelling en efficiëntie
- Bij een 3-assige CNC-freesmachine moeten gebruikers het werkstuk doorgaans meerdere keren verplaatsen om verschillende zijden of hoeken te bewerken. Dit kan tijdrovend zijn en de kans op uitlijnfouten vergroten. Meerdere instellingen leiden vaak tot meer stilstandtijd en hogere arbeidskosten, waardoor de machine minder efficiënt is voor bewerkingen aan meerdere zijden.
- Een 4-assige freesmachine met zwenkkop vermindert de noodzaak voor meerdere instellingen doordat het snijgereedschap in één bewerking meerdere zijden van het werkstuk kan bereiken. Deze verhoogde efficiëntie verkort niet alleen de insteltijd, maar minimaliseert ook het risico op uitlijnfouten tussen de verschillende bewerkingsfasen, wat leidt tot nauwkeurigere en consistentere resultaten.
Kosten en investeringen
- Door hun eenvoudigere ontwerp en minder bewegende onderdelen zijn 3-assige CNC-routers over het algemeen betaalbaarder dan 4-assige machines. Ze vormen een kosteneffectieve optie voor gebruikers die eenvoudige bewerkingstaken moeten uitvoeren zonder geavanceerde mogelijkheden.
- Hoewel de toevoeging van de A-as 4-assige CNC-routers duurder maakt, rechtvaardigt de verbeterde functionaliteit de hogere prijs voor gebruikers die geavanceerdere bewerkingen nodig hebben. De mogelijkheid om in één opspanning onder meerdere hoeken te snijden, de arbeidskosten te verlagen en de bewerkingsmogelijkheden uit te breiden, kan een aanzienlijk rendement opleveren voor industrieën die afhankelijk zijn van precisie en complexe onderdelen.
De keuze tussen een 3-assige en een 4-assige CNC-freesmachine met zwenkkop hangt grotendeels af van de complexiteit van de te produceren onderdelen en de vereiste precisie. Hoewel 3-assige machines eenvoud en kosteneffectiviteit bieden voor basistaken, bieden 4-assige freesmachines met zwenkkop extra flexibiliteit en de mogelijkheid om complexe geometrieën met meerdere zijden efficiënter te bewerken. Voor toepassingen die ingewikkelde bewerkingen onder meerdere hoeken vereisen, biedt de 4-assige freesmachine met zwenkkop een duidelijk voordeel, met snellere productietijden, hogere nauwkeurigheid en een breder scala aan mogelijkheden. Inzicht in deze belangrijke verschillen helpt u bij het kiezen van het juiste CNC-systeem voor uw behoeften en het maximaliseren van de productiviteit.
Voorbereiding op de overgang
De overstap van een 3-assige naar een 4-assige CNC-freesmachine met zwenkkop betekent een aanzienlijke verandering in zowel mogelijkheden als complexiteit. Hoewel 3-assige CNC-freesmachines vaak volstaan voor eenvoudige, vlakke bewerkingstaken, biedt een 4-assige machine de mogelijkheid om complexere geometrieën, sneden onder meerdere hoeken en ingewikkelde 3D-vormen te bewerken. Deze overstap vereist echter een zorgvuldige voorbereiding, waaronder het verbeteren van programmeervaardigheden, het wennen aan nieuwe software en het begrijpen van de instelprocedures van de machine. Hieronder vindt u de belangrijkste aandachtspunten om een soepele en succesvolle overstap te garanderen.
Vaardigheden die je moet verbeteren
De overstap van een 3-assige CNC-freesmachine naar een 4-assig systeem met zwenkkop brengt een nieuwe complexiteit met zich mee, zowel wat betreft programmering als machinebediening. Om een soepele overgang te garanderen, moeten operators nieuwe vaardigheden ontwikkelen en bestaande vaardigheden verfijnen om de mogelijkheden van de 4-assige machine volledig te benutten.
- Programmeren van meerassige bewerkingen en het maken van gereedschapspaden: Een van de belangrijkste vaardigheden om te verbeteren is het programmeren van meerassige gereedschapspaden. Bij een 3-assige machine is programmeren relatief eenvoudig en omvat het basis lineaire bewegingen. Bij een 4-assige freesmachine met zwenkkop moet echter rekening worden gehouden met de extra roterende A-as. Operators moeten bedreven zijn in G-code en CAM-software die 4-assige programmering ondersteunt, en begrijpen hoe ze gereedschapspaden moeten maken die het gereedschap correct langs zowel de lineaire als de roterende assen geleiden.
- Inzicht in A-asbewegingen: De A-as introduceert rotatiebewegingen rond de X- of Y-as, en inzicht in de werking ervan is essentieel voor effectief 4-assig bewerken. Operators moeten in staat zijn hoeken te berekenen, snijstrategieën aan te passen en te herkennen wanneer de A-as moet worden ingezet voor specifieke bewerkingsprocessen. Een goed begrip van hoe de A-as samenwerkt met de X-, Y- en Z-assen stelt operators in staat fouten te voorkomen en hoogwaardige onderdelen te produceren met meerhoekige sneden, afschuiningen of ondersnijdingen.
- 3D-visualisatie en ruimtelijk inzicht: Door de extra complexiteit van de A-as hebben operators een verbeterd 3D-visualisatievermogen en ruimtelijk inzicht nodig om het snijproces volledig te begrijpen. In tegenstelling tot 3-assig bewerken, waarbij het snijgereedschap zich alleen in rechte lijnen langs de drie assen beweegt, vereist 4-assig bewerken dat er gelijktijdig in meerdere dimensies wordt gedacht. Deze vaardigheid is essentieel bij het werken met complexe onderdelen die meerdere schuine sneden of ingewikkelde geometrieën vereisen, waarbij nauwkeurige planning en oriëntatie noodzakelijk zijn.
Softwarevereisten
De overstap naar een 4-assige CNC-frees met zwenkkop vereist een upgrade of aanpassing van uw CAD/CAM-software om de complexiteit van meerassige bewerkingen aan te kunnen. In tegenstelling tot 3-assige systemen, die zich voornamelijk richten op lineaire bewegingen langs de X-, Y- en Z-assen, vereisen 4-assige freesmachines software die rotatiebewegingen rond de A-as kan beheren.
- Geavanceerde CAD/CAM-software voor 4-assige bewerking: Om de mogelijkheden van een 4-assige CNC-frees met zwenkkop volledig te benutten, hebt u geavanceerde CAD/CAM-software nodig die meerassige bewerkingen ondersteunt. De software moet u in staat stellen complexe onderdelen te ontwerpen en gereedschapspaden te genereren die zowel lineaire als roterende bewegingen omvatten. Ook moet de software kunnen simuleren hoe het snijgereedschap door het materiaal beweegt, inclusief hoe de A-as de spindel kantelt en roteert voor meerhoekige sneden of complexe 3D-geometrieën. Populaire CAD/CAM-softwareopties die 4-assige bewerkingen ondersteunen, zijn onder andere Fusion 360, Mastercam, SolidWorks met CAMWorks en Siemens NX.
- Compatibiliteit met de postprocessor: Voor 4-assige CNC-routers hebt u een postprocessor nodig die de extra rotatiebewegingen van de A-as ondersteunt. Zorg ervoor dat uw software een 4-assige postprocessor heeft die specifiek is afgestemd op uw machine. Sommige softwarepakketten worden geleverd met ingebouwde postprocessors, terwijl andere mogelijk aangepaste postprocessorbestanden vereisen om unieke machineconfiguraties te ondersteunen. Een goed geconfigureerde postprocessor zorgt ervoor dat de gegenereerde G-code nauwkeurig is en geoptimaliseerd voor uw 4-assige CNC-router met zwenkkop.
Machine-instellingen en overwegingen met betrekking tot de werkruimte
Een succesvolle overstap naar een 4-assige CNC-freesmachine met zwenkkop vereist zorgvuldige aandacht voor de machine-instellingen en de werkomgeving. Deze overwegingen zorgen ervoor dat de machine efficiënt, nauwkeurig en veilig werkt en tegelijkertijd de productiviteit maximaliseert.
- Werkplekorganisatie: De werkplek moet het laden en lossen van materialen vergemakkelijken, een goede opslag van gereedschap mogelijk maken en gemakkelijke toegang tot onderhoudsapparatuur bieden. Door ervoor te zorgen dat materialen stevig vastgeklemd zijn en dat het benodigde gereedschap georganiseerd is, wordt stilstand voorkomen, het risico op gereedschapsbeschadiging verminderd en het bewerkingsproces gestroomlijnd. Een overzichtelijke en ordelijke werkplek draagt bij aan de algehele machineprestaties en de veiligheid van de operator.
- Elektrische en stroomvereisten: Het is essentieel om te zorgen voor de juiste spanning en stroomsterkte die voldoen aan de specificaties van de 4-assige CNC-freesmachine, en om te controleren of de stroomvoorziening stabiel is. Dit helpt gevoelige componenten te beschermen tegen stroomschommelingen. Een goede aarding en overspanningsbeveiliging zijn ook noodzakelijk om mogelijke elektrische schade aan het systeem te voorkomen. Een betrouwbare stroomvoorziening is cruciaal voor een soepele en continue werking van de machine.
- Veiligheids- en omgevingsfactoren: Veiligheid staat voorop en omgevingsfactoren zijn essentieel voor een veilige en efficiënte bediening van een 4-assige CNC-freesmachine met zwenkkop. Veiligheidssystemen zoals noodstopknoppen en beschermkappen moeten aanwezig zijn om operators te beschermen tegen bewegende onderdelen, vuil en koelvloeistof. Daarnaast dragen goede ventilatie en adequate koeling bij aan optimale machineprestaties en een langere levensduur.
Een succesvolle overstap naar een 4-assige CNC-freesmachine met zwenkkop vereist zowel technische upgrades als praktische ervaring. Door te focussen op het verbeteren van CNC-programmeervaardigheden, het waarborgen van de compatibiliteit van software en postprocessors, en het beheersen van de machine-instellingen en -kalibratie, kunnen operators de 4-assige mogelijkheden soepel in hun workflow integreren. Met de juiste training en voorbereiding opent de overstap van een 3-assig naar een 4-assig systeem nieuwe mogelijkheden voor de productie van complexe, uiterst nauwkeurige onderdelen, wat uiteindelijk leidt tot een hogere efficiëntie, nauwkeurigheid en productiviteit in het bewerkingsproces.
De basisprincipes van 4-assige programmering leren
Het beheersen van de basisprincipes van 4-assige programmering is essentieel voor operators die het volledige potentieel van hun CNC-routers willen benutten. De A-as introduceert een extra rotatiedimensie, waardoor complexere sneden en geometrieën mogelijk worden. Om efficiënt en nauwkeurig te kunnen bewerken, is inzicht in belangrijke elementen zoals het maken van gereedschapspaden, het programmeren van rotatiebewegingen en simulatie en verificatie cruciaal. Hieronder bespreken we elk van deze fundamentele aspecten van 4-assige programmering.
Toolpath-strategieën
Bij 4-assige CNC-bewerking zijn er twee belangrijke benaderingen voor het creëren van gereedschapspaden: geïndexeerde bewerking en continue bewerking. Beide strategieën omvatten de coördinatie van de roterende A-as met de traditionele lineaire assen (X, Y, Z), maar ze verschillen in de manier waarop ze beweging beheren en voor welke soorten onderdelen ze het meest geschikt zijn. Inzicht in de verschillen tussen deze twee strategieën is essentieel voor het selecteren van de meest effectieve methode voor een specifieke bewerkingstaak.
- Geïndexeerd bewerken: Bij geïndexeerd bewerken wordt het werkstuk naar een vaste positie gedraaid, een snede of bewerking uitgevoerd en vervolgens naar een andere vaste positie gedraaid om verdere sneden uit te voeren. De A-as roteert het werkstuk in stappen naar een vooraf bepaalde hoek voor elke bewerkingsstap. Zodra het werkstuk in de juiste positie staat, volgt het snijgereedschap een standaard lineair pad om de bewerking te voltooien, waarna het werkstuk naar de volgende hoek of positie wordt gedraaid voor een volgende snede. Dit proces wordt herhaald totdat alle benodigde bewerkingen zijn voltooid.
- Continu bewerken: Continu bewerken daarentegen omvat een soepel, ononderbroken snijproces waarbij de A-as continu roteert terwijl het gereedschap langs de lineaire assen (X, Y, Z) beweegt. In plaats van het werkstuk naar vaste hoeken te indexeren, roteert de A-as het werkstuk geleidelijk gedurende de gehele bewerking, waardoor een soepele, continue beweging van het snijgereedschap mogelijk is. Deze strategie is ideaal voor onderdelen met complexe, gebogen of 3D-geometrieën waarbij het snijgereedschap gedurende het hele proces onder wisselende hoeken contact moet houden met het onderdeel.
Het programmeren van de rotatiebewegingen
Een cruciaal onderdeel van 4-assige programmering is het leren correct programmeren van rotatiebewegingen met behulp van G-code. De A-as introduceert rotatievrijheid in de traditionele lineaire beweging van de X-, Y- en Z-assen. Inzicht in het correct programmeren van rotatiebewegingen zorgt ervoor dat het gereedschap soepel en efficiënt rond het werkstuk beweegt, wat uiteindelijk zowel de kwaliteit van het eindproduct als het bewerkingsproces verbetert.
- G-codes voor A-asrotatie: Het programmeren van de A-asrotatie in 4-assige CNC-bewerking gebeurt met behulp van G-codecommando's. Zo verplaatst G0 het gereedschap snel naar een gespecificeerde positie, inclusief de A-asrotatie, terwijl G1 nauwkeurige, lineaire interpolatie mogelijk maakt, inclusief rotatiebeweging. G2 en G3 besturen cirkelvormige bewegingen, waarbij de A-as wordt gebruikt voor respectievelijk met de klok mee of tegen de klok in. Het commando G68 roteert het gehele coördinatensysteem, inclusief de A-as, naar een gespecificeerde hoek. Deze G-codes maken nauwkeurige en vloeiende rotatiebewegingen mogelijk, terwijl de A-as wordt gecoördineerd met de lineaire assen (X, Y en Z).
- Combinatie van A-asrotatie met X-, Y- en Z-bewegingen: Bij 4-assige bewerking wordt de A-asrotatie gecombineerd met de lineaire bewegingen van de X-, Y- en Z-assen om complexe sneden en vormen te realiseren. Bijvoorbeeld bij het uitvoeren van schuine sneden of het bewerken van een 3D-oppervlak, roteert de A-as de spindel terwijl de X-, Y- en Z-assen de positie van het snijgereedschap bepalen. Deze gecoördineerde beweging maakt nauwkeurig snijden vanuit verschillende hoeken mogelijk, waardoor het bewerkingsproces wordt geoptimaliseerd voor taken zoals afschuinen, ondersnijden en het bewerken van complexe geometrieën.
Simulatie en verificatie
Simulatie en verificatie bij 4-assige CNC-bewerking zorgen ervoor dat het geprogrammeerde gereedschapspad nauwkeurige resultaten oplevert zonder fouten te veroorzaken of de machine en het werkstuk te beschadigen. Deze stappen stellen u in staat de bewerking te visualiseren, potentiële problemen te identificeren en correcties aan te brengen voordat de bewerking daadwerkelijk wordt uitgevoerd.
- Het uitvoeren van een gereedschapspadsimulatie in CAD/CAM-software: Deze simulatie biedt een virtuele weergave van het bewerkingsproces, waardoor u kunt visualiseren hoe het snijgereedschap met het werkstuk interacteert. U kunt controleren op fouten zoals onjuiste gereedschapspaden, onverwachte rotaties van de A-as of botsingen met het werkstuk of machineonderdelen.
- Problemen identificeren en corrigeren: Als u tijdens de simulatie problemen opmerkt, zoals gereedschapbotsingen, onjuiste gereedschapsoriëntaties of onnauwkeurige rotatiehoeken, moeten deze onmiddellijk worden aangepakt. Aanpassingen kunnen bestaan uit het wijzigen van het gereedschapspad, het aanpassen van de rotatielimieten of het bijstellen van de hoek van de A-as om een soepele en foutloze werking te garanderen. Door deze problemen vroegtijdig in de simulatiefase aan te pakken, worden kostbare fouten in het bewerkingsproces voorkomen.
- Een proefdraai uitvoeren op de CNC-machine: Nadat is bevestigd dat de simulatie er goed uitziet, is de volgende stap het uitvoeren van een proefdraai op de daadwerkelijke CNC-machine. Dit houdt in dat het programma wordt uitgevoerd zonder materiaal of met een testwerkstuk. Het doel is om de bewegingen van het gereedschap in realtime te observeren en ervoor te zorgen dat de machine naar behoren functioneert. Deze stap dient om te controleren of er geen onvoorziene problemen zijn die zich tijdens de productie zouden kunnen voordoen.
Een gedegen beheersing van de basisprincipes van 4-assige programmering is essentieel voor het behalen van hoogwaardige resultaten bij CNC-bewerking. Door te leren hoe gereedschapspaden te creëren die zowel lineaire als roterende bewegingen integreren, de A-as te programmeren voor nauwkeurig snijden en het gereedschapspad te verifiëren door middel van simulatie en proefbewerkingen, kunnen operators zorgen voor soepelere bewerkingsprocessen en kostbare fouten minimaliseren. Met deze vaardigheden kunnen operators vol vertrouwen complexe, multidimensionale onderdelen programmeren en optimaliseren, waarbij ze optimaal profiteren van de flexibiliteit en precisie die 4-assige CNC-routers bieden. Beheersing van deze concepten vormt de basis voor meer geavanceerde programmeertechnieken en verhoogt de productiviteit, nauwkeurigheid en algehele bewerkingsefficiëntie.
Een 4-assige CNC-freesmachine bedienen: stapsgewijze handleiding
Het bedienen van een 4-assige CNC-freesmachine vereist een combinatie van kennis van machine-instellingen, programmering en uitvoering om nauwkeurige en efficiënte bewerkingen te garanderen. Van het initialiseren van de machine en het instellen van de gereedschappen tot het positioneren van het werkstuk en het uitvoeren van de eerste bewerking, elke stap moet nauwkeurig worden uitgevoerd om het best mogelijke resultaat te behalen. Hieronder vindt u een uitgebreide handleiding om u te helpen een CNC-freesmachine met zwenkkop effectief te bedienen.
Machine-initialisatie
Een correcte machine-initialisatie zorgt ervoor dat de 4-assige CNC-freesmachine correct is ingesteld, alle systemen naar behoren functioneren en het werkstuk klaar is voor bewerking. Deze fase omvat het kalibreren en centreren van de machine-assen en het instellen van de werkcoördinaten om ervoor te zorgen dat zowel de machine als het werkstuk correct zijn uitgelijnd.
- De machine inschakelen: Zet de CNC-router aan en wacht tot het systeem is opgestart. Controleer of er geen waarschuwingen of foutmeldingen op het bedieningspaneel verschijnen.
- De machine kalibreren: Voer een kalibratiecyclus uit om ervoor te zorgen dat alle assen (X, Y, Z en A) gekalibreerd zijn ten opzichte van hun referentiepunten. Deze stap zorgt ervoor dat de machine zijn exacte startpositie kent. Start de kalibratieprocedure via het bedieningspaneel. De machine beweegt vervolgens elke as naar zijn thuispositie, die het referentiepunt is voor alle verdere bewegingen.
- Kalibreer de machine: Kalibreer na het homing-proces de bewegingen van de machine om de nauwkeurigheid te garanderen. Dit houdt in dat u controleert op speling of verkeerde uitlijning, met name in de roterende A-as, om ervoor te zorgen dat de spindel en het gereedschap correct gepositioneerd zijn voor het snijden.
- Werkcoördinaten instellen: Nadat de machine is gekalibreerd en gereset, is de volgende cruciale stap het instellen van de werkcoördinaten. Deze coördinaten vertellen de CNC-freesmachine waar het werkstuk zich bevindt ten opzichte van de referentiepositie van de machine.
Instellen en kalibreren van het gereedschap
Na de initialisatie van de machine volgt de gereedschapsinstelling en -kalibratie. Deze processen zorgen ervoor dat de snijgereedschappen correct gepositioneerd, opgemeten en gekalibreerd zijn ten opzichte van het werkstuk, wat nauwkeurige sneden en consistente resultaten gedurende het hele proces mogelijk maakt.
- Selecteer het juiste gereedschap: Kies het juiste snijgereedschap op basis van het materiaal en de vereiste bewerking. Veelgebruikte gereedschappen voor 4-assige CNC-routers zijn vingerfrezen, kogelkopfrezen en boren.
- Installeer het gereedschap: Bevestig het gekozen gereedschap in de spindel. Zorg ervoor dat het goed vastgedraaid is en in de spantang zit om te voorkomen dat het gereedschap tijdens de bewerking verschuift.
- Kalibratie van gereedschapslengte en -offset: Stel de gereedschapslengte-offset in om ervoor te zorgen dat het gereedschap correct langs de Z-as is gepositioneerd. Gebruik een gereedschapsinsteller of raak handmatig het werkstuk of een referentieoppervlak aan om de gereedschapshoogte in te stellen. Voer de gereedschapslengtegegevens in het CNC-besturingssysteem in om nauwkeurig snijden te garanderen.
- Hoekkalibratie voor de zwenkkop: Kalibratie houdt in dat wordt gecontroleerd of de spindel de door het besturingssysteem van de machine aangegeven hoeken, zoals 45° of 90°, correct bereikt en vasthoudt. Met behulp van instrumenten zoals meetklokken of geavanceerde optische systemen kunnen operators de rotatienauwkeurigheid van de zwenkkop nauwkeurig afstellen, zodat de machine complexe sneden, afschuiningen en 3D-contouren met precisie kan uitvoeren.
- Controleer de gereedschapsinstelling: Controleer na installatie en kalibratie of het gereedschap correct is gepositioneerd door een testprogramma uit te voeren of een proefdraai te doen. Dit helpt ervoor te zorgen dat het gereedschap het werkstuk op de juiste diepte en onder de juiste hoek grijpt.
Werkstukpositionering
De positie van het werkstuk heeft direct invloed op de precisie van de sneden en de algehele kwaliteit van het eindproduct. Het is belangrijk om het werkstuk stevig op de machinebank te bevestigen en nauwkeurig uit te lijnen met het coördinatensysteem van de machine. Correcte positionering voorkomt uitlijnfouten tijdens de bewerking en zorgt ervoor dat alle sneden exact volgens de specificaties worden uitgevoerd, waardoor fouten en materiaalverspilling worden verminderd.
- Werkstuk voorbereiden: Voordat u het werkstuk op de CNC-frees plaatst, moet u ervoor zorgen dat het vrij is van vuil en de juiste afmetingen heeft volgens de projectvereisten. Eventuele oneffenheden of vuil op het oppervlak kunnen de nauwkeurigheid van het bewerkingsproces beïnvloeden. Indien nodig kunt u het materiaal grofweg op maat frezen om het positioneringsproces te vereenvoudigen.
- Het werkstuk uitlijnen met het coördinatensysteem van de machine: Door het werkstuk uit te lijnen met het coördinatensysteem van de machine, zorgt u ervoor dat het gereedschap nauwkeurig naar de juiste posities beweegt. Dit kan worden gedaan door een specifiek kenmerk, zoals een hoek of het midden van het werkstuk, uit te lijnen met het nulpunt van de machine. Nauwkeurige uitlijning garandeert dat alle bewerkingshandelingen correct worden uitgevoerd.
- Bevestig het werkstuk: Nadat het werkstuk is uitgelijnd, is het essentieel om het stevig vast te klemmen of te fixeren op het bed van de CNC-frees om beweging tijdens de bewerking te voorkomen. Dit kan met behulp van bankschroeven, vacuümtafels of magnetische bevestigingsmiddelen, afhankelijk van het materiaal en de vorm van het werkstuk. Een stabiele en veilige opstelling kan bewerkingsfouten voorkomen.
De eerste 4-assige bewerking uitvoeren
Na de initialisatie van de machine, de gereedschapsinstelling en de positionering van het werkstuk, is het tijd om de eerste bewerking uit te voeren op de 4-assige CNC-frees. De zwenkkop voegt een extra rotatieas (A-as) toe, waardoor complexere bewerkingstaken mogelijk zijn.
- Het CNC-programma laden: Laad het G-code-programma (of het door CAM gegenereerde bestand) in het besturingssysteem van de machine. Dit programma bevat de instructies voor de freesmachine, inclusief gereedschapspaden, voedingssnelheden, spindelsnelheden en de vereiste A-asrotaties.
- Voer een proefdraai uit: Voordat u in het materiaal gaat snijden, voert u een proefdraai uit om mogelijke problemen te controleren. Draai het programma zonder materiaal of met een teststuk om de bewegingen van het gereedschap te simuleren en ervoor te zorgen dat alles naar behoren werkt. Controleer op botsingen tussen het gereedschap en het werkstuk of machineonderdelen.
- Controleer de bewegingen van de A-as om er zeker van te zijn dat de zwenkkop op de juiste momenten naar de juiste hoeken draait.
- Start het bewerkingsproces: Zodra de proefdraai is voltooid en er geen problemen zijn geconstateerd, kunt u het bewerkingsproces starten. Plaats het materiaal in de machine, start het programma en houd het proces nauwlettend in de gaten. Controleer het snijproces op trillingen, gereedschapslijtage of onnauwkeurigheden. Pas indien nodig de voedingssnelheid of snijsnelheid aan om de snijomstandigheden te optimaliseren.
Het succesvol bedienen van een 4-assige CNC-freesmachine vereist beheersing van een reeks essentiële taken, waaronder de juiste machine-initialisatie, gereedschapskalibratie, werkstukpositionering en nauwlettende bewaking tijdens de bewerking. Door de stapsgewijze handleiding te volgen, zorgt u ervoor dat de machine efficiënt werkt en dat elk onderdeel met de hoogst mogelijke nauwkeurigheid wordt bewerkt. Met aandacht voor detail, zorgvuldige voorbereiding en continue aanpassingen kunt u uw 4-assige CNC-freesmachine vol vertrouwen gebruiken voor complexe projecten en superieure resultaten behalen met een breed scala aan materialen en toepassingen.
Best practices voor een soepele overgang
De overstap naar een 4-assige CNC-freesmachine kan een aanzienlijke verandering zijn ten opzichte van 3-assige bewerkingen. Dit vereist een combinatie van technische aanpassingen, het ontwikkelen van vaardigheden en een zorgvuldige planning. Om een soepele overgang te garanderen, is het belangrijk om een aantal best practices te volgen. Deze helpen u fouten te minimaliseren, de machineprestaties te optimaliseren en vertrouwen te winnen in het nieuwe systeem. Door te beginnen met eenvoudige projecten, simulatietools te gebruiken en de juiste kalibratie te handhaven, kunt u de overstap naar 4-assige bewerkingen gemakkelijker en efficiënter maken.
Begin met eenvoudige projecten
Bij de overstap naar een 4-assige CNC-freesmachine is beginnen met eenvoudige projecten een van de meest effectieve strategieën om vertrouwen op te bouwen en de mogelijkheden van de machine onder de knie te krijgen. Omdat 4-assig bewerken een extra rotatie-as voor bewerkingen onder meerdere hoeken vereist, kan de toegenomen complexiteit overweldigend zijn. Door te beginnen met eenvoudigere taken kunnen operators geleidelijk de basisprincipes leren zonder meteen aan te complexe projecten te beginnen.
- Soorten eenvoudige projecten om mee te beginnen: Eenvoudige projecten zoals basisgraveren, simpel afschuinen of randprofileren en 3D-oppervlaktebewerkingen met een lage complexiteit zijn uitstekende startpunten bij de overstap naar 4-assige CNC-bewerking. Deze taken omvatten het basisgebruik van de A-as voor eenvoudige rotatiebewegingen of bewerkingen aan meerdere zijden, waardoor u kunt oefenen met het beheersen van rotatiehoeken, het instellen van werkstukverplaatsingen en het begrijpen van gereedschapspadstrategieën. Daarnaast bieden geïndexeerde bewerkingen, waarbij het werkstuk naar vaste posities wordt gedraaid, een beheersbare manier om vertrouwd te raken met meerassige bewerking zonder de complexiteit van continue rotaties.
- Geleidelijke overgang naar geavanceerde projecten: Zodra u vertrouwen hebt opgebouwd met eenvoudige projecten, kunt u geleidelijk overgaan op complexere taken, zoals continu 4-assig bewerken en complexe 3D-contouren. De overstap van geïndexeerde bewerkingen naar continu bewerken stelt u in staat om dynamischere sneden aan te pakken, zoals beeldhouwen of het snijden van complexe geometrieën. Het werken met 3D-contouren brengt de uitdaging met zich mee van het creëren van ingewikkelde ontwerpen die zowel rotatie- als lineaire bewegingen vereisen. Deze geleidelijke overgang zorgt ervoor dat u uw vaardigheden continu verbetert en uitbreidt naarmate u meer vertrouwd raakt met meerassig bewerken.
Maak uitgebreid gebruik van simulatietools
Bij de overstap naar 4-assige CNC-bewerking is simulatiesoftware een van de meest waardevolle hulpmiddelen in uw workflow. Door simulatietools uitgebreid te gebruiken, kunnen operators gereedschapspaden virtueel testen en potentiële problemen identificeren voordat ze zich daadwerkelijk op de machine voordoen.
- Soorten simulaties die uitgevoerd kunnen worden: Gereedschapspadsimulaties helpen bij het visualiseren van de beweging van het gereedschap langs de X-, Y-, Z- en A-assen. Botsingsdetectie controleert op eventuele interferentie tussen het gereedschap, het werkstuk en machineonderdelen tijdens de rotatie. Simulaties voor materiaal- en gereedschapsvisualisatie stellen u in staat de materiaalafvoer te bewaken en te bevestigen dat het gereedschap geen gebieden overslaat of te diep snijdt. Deze simulaties zorgen ervoor dat alle aspecten van het bewerkingsproces geoptimaliseerd zijn voordat het programma op de machine wordt uitgevoerd.
- Simulatie integreren in de workflow: Voer altijd een simulatie uit voordat u een nieuw programma op de machine uitvoert om te controleren of het naar behoren werkt. Simuleer na eventuele aanpassingen aan het programma opnieuw om er zeker van te zijn dat er geen nieuwe problemen zijn ontstaan. Door uw simulatiesoftware regelmatig bij te werken, zorgt u voor compatibiliteit met de nieuwste machine- en gereedschapsnormen, waardoor u discrepanties tussen de virtuele en daadwerkelijke bewerkingsprocessen voorkomt. Deze stapsgewijze integratie in de workflow helpt fouten te voorkomen en de algehele productie-efficiëntie te verbeteren.
Zorg voor een correcte kalibratie van de machine.
Kalibratie is het proces waarbij ervoor wordt gezorgd dat alle assen – X, Y, Z en A – correct zijn uitgelijnd en bewegen volgens de gespecificeerde parameters. Onnauwkeurige kalibratie kan leiden tot fouten tijdens de bewerking, zoals verkeerd uitgelijnde sneden, onjuiste uitvoering van het gereedschapspad of zelfs machinestoringen. Regelmatige kalibratie helpt de precisie te behouden, de levensduur van de machine te verlengen en ervoor te zorgen dat onderdelen volgens de juiste specificaties worden geproduceerd.
- Belangrijke aandachtspunten tijdens kalibratie: De belangrijkste aandachtspunten tijdens de kalibratie zijn de A-as, de lineaire X-, Y- en Z-assen en de gereedschapscompensaties. De A-as moet zo gekalibreerd worden dat deze soepel roteert naar de juiste hoeken om onnauwkeurigheden bij complexe bewerkingen te voorkomen. Lineaire assen moeten gekalibreerd worden om een nauwkeurige gereedschapsbeweging langs hun respectievelijke paden te garanderen, terwijl kalibratie van de gereedschapscompensatie ervoor zorgt dat de positie van het gereedschap ten opzichte van het werkstuk nauwkeurig is. Daarnaast moet de uitlijning van het werkstuk gecontroleerd worden om verkeerde uitlijning tijdens de bewerking te voorkomen. Regelmatige controles van deze kritieke gebieden helpen om een constante precisie te behouden en fouten tijdens het productieproces te voorkomen.
- Stappen voor effectieve kalibratie: Effectieve kalibratie begint met regelmatige machine-inspecties om slijtage of verkeerde uitlijning te detecteren. Precisiegereedschap, zoals meetklokken en laserkalibratiesystemen, is essentieel voor het meten en afstellen van de bewegingen van de machine. De A-as moet onder verschillende hoeken worden gedraaid om te controleren of deze op de juiste posities stopt. Eventuele afwijkingen moeten worden gecorrigeerd door de machineparameters aan te passen. Het bijhouden van kalibratiegegevens helpt bij het volgen van de prestaties in de loop van de tijd, waardoor het gemakkelijker wordt om trends te identificeren en problemen proactief aan te pakken. Deze stappen zorgen ervoor dat de machine binnen de toleranties werkt en efficiënt presteert.
Continu leren en trainen
Continue training en bijscholing van zowel operators als technici zorgen ervoor dat ze op de hoogte blijven van technologische ontwikkelingen en de mogelijkheden van de machine optimaal benutten. Dit voortdurende leerproces verbetert niet alleen de vaardigheden van individuen, maar verhoogt ook de algehele efficiëntie, precisie en veiligheid van het gehele bewerkingsproces.
- Belangrijke aandachtspunten voor permanente bijscholing: Deze training moet zich richten op onderwerpen zoals CAD/CAM-softwarebeheersing, machine-instelling en -kalibratie, geavanceerde bewerkingstechnieken, veiligheid en beste werkwijzen, en probleemoplossing. Het bijhouden van software-updates en nieuwe functies verbetert de programmeervaardigheden, terwijl het beheersen van machinekalibratie en -instelling zorgt voor nauwkeurige bewerkingen. Geavanceerde technieken zoals meerassig bewerken en gereedschapspadoptimalisatie verbeteren de snijprecisie, terwijl regelmatige veiligheidstraining een veilige werkomgeving bevordert. Het ontwikkelen van probleemoplossende vaardigheden maakt bovendien een snellere oplossing van technische problemen mogelijk, waardoor kostbare stilstand wordt voorkomen.
- Trainingsmethoden en -benaderingen: Trainingsmethoden zoals praktijkworkshops, online cursussen, training op de werkplek en fabrikantspecifieke programma's zijn allemaal effectieve manieren om de kennis van CNC-bewerking verder te ontwikkelen. Praktische workshops bieden ervaring in de praktijk met het instellen en bedienen van machines, terwijl online cursussen flexibiliteit bieden voor het leren van nieuwe technieken en het behalen van certificeringen. Training op de werkplek, vaak onder begeleiding van meer ervaren operators, verbetert vaardigheden in een realistische omgeving, en fabrikantspecifieke trainingen zorgen voor diepgaande kennis van de gebruikte machines en software. Simulatiegebaseerde training helpt operators bovendien te oefenen zonder risico voor apparatuur of materialen.
Door de beste werkwijzen te volgen voor de overstap naar een 4-assige CNC-freesmachine, bent u optimaal voorbereid op de toegenomen complexiteit van meerassige bewerkingen. Beginnen met eenvoudige projecten, het gebruik van simulatietools om gereedschapspaden te testen en het regelmatig kalibreren van uw machine zijn essentiële stappen om fouten te minimaliseren en de bewerkingsnauwkeurigheid te verbeteren. Met een gedegen kennis van deze werkwijzen kunt u vol vertrouwen complexere projecten aanpakken, de productie-efficiëntie optimaliseren en hoogwaardige resultaten behalen met uw nieuwe 4-assige systeem. Hoe soepeler de overgang, hoe sneller u de volledige mogelijkheden van uw machine kunt benutten voor complexe, uiterst nauwkeurige bewerkingen.
Samenvatten
De overstap van een 3-assige naar een 4-assige CNC-frees opent een hele nieuwe wereld aan bewerkingsmogelijkheden, waardoor complexere en preciezere onderdelen kunnen worden vervaardigd, de veelzijdigheid wordt vergroot en er met complexe geometrieën kan worden gewerkt. Hoewel de leercurve steil kan lijken, zorgt het volgen van de juiste stappen voor een soepele overgang. Door de tijd te nemen om de basisprincipes van de werking van de zwenkkop te begrijpen, 4-assige programmering te leren en de machine-instellingen onder de knie te krijgen, kunnen operators het volledige potentieel van hun 4-assige systemen benutten. Lees verder in " Het potentieel van 4-assige CNC-freesmachines met zwenkkoppen maximaliseren: tips voor operators " om aanvullende technieken te ontdekken waarmee u complexe bewerkingsprojecten vol vertrouwen kunt aanpakken.
AccTek CNC is een toonaangevende fabrikant gespecialiseerd in CNC-routers en biedt een breed scala aan machines die zijn ontworpen om te voldoen aan de uiteenlopende behoeften van onze klanten. We leveren 3-assige, 4-assige, 5-assige en roterende CNC-routers, elk ontworpen voor uitzonderlijke precisie, veelzijdigheid en efficiëntie. Of u nu standaardmachines of maatwerkoplossingen nodig heeft, onze machines zijn gebouwd om een verscheidenheid aan materialen en toepassingen aan te kunnen, waardoor hoogwaardige resultaten gegarandeerd zijn. We nodigen u uit om ons aanbod verder te bekijken en te ontdekken hoe onze CNC-routers uw productieprocessen kunnen verbeteren en u kunnen helpen uw specifieke doelen te bereiken.