
- 30-38 minuten lezen
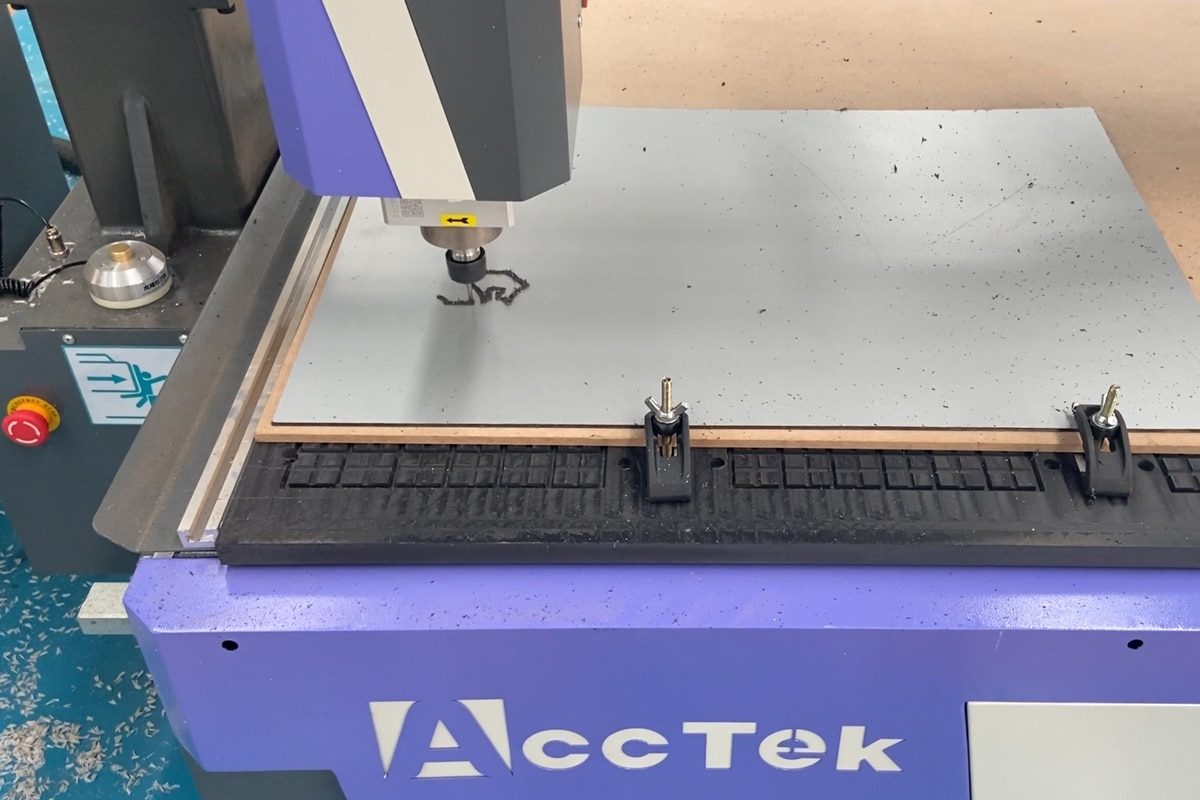
Aluminium is uitgegroeid tot een van de meest gebruikte materialen in de moderne industrie, gewaardeerd om zijn uitstekende sterkte-gewichtsverhouding, corrosiebestendigheid en veelzijdigheid. Door de toenemende beschikbaarheid van CNC-freesmachines maken veel fabrikanten en werkplaatsen nu gebruik van deze machines om aluminium componenten efficiënt en kosteneffectief te bewerken. Hoewel CNC-freesmachines uitblinken in het bewerken van zachtere materialen zoals hout en kunststoffen, brengt het bewerken van aluminium een aantal specifieke uitdagingen met zich mee die een meer verfijnde aanpak vereisen. In tegenstelling tot traditionele materialen die voor frezen worden gebruikt, kunnen de ductiliteit en thermische eigenschappen van aluminium leiden tot problemen zoals verstopping van gereedschap, warmteontwikkeling en een slechte oppervlakteafwerking als het materiaal niet correct wordt behandeld.
Het verkrijgen van zuivere sneden, het verlengen van de levensduur van gereedschap en het garanderen van dimensionale nauwkeurigheid hangen allemaal af van de juiste gereedschapskeuze, het optimaliseren van de snijparameters en het implementeren van effectieve koel- en spaanafvoerstrategieën. Zonder de juiste kennis kunnen zelfs ervaren operators te maken krijgen met inconsistente resultaten of voortijdige slijtage van het gereedschap. Dit artikel behandelt de belangrijkste uitdagingen bij het CNC-frezen van aluminium en beschrijft de beste werkwijzen om deze te overwinnen. Van het begrijpen van materiaaleigenschappen en het selecteren van geschikte snijgereedschappen tot het fijn afstellen van bewerkingsparameters en het verbeteren van de oppervlaktekwaliteit, deze handleiding is bedoeld om praktische inzichten te bieden aan zowel beginners als ervaren gebruikers die hun prestaties bij het bewerken van aluminium willen verbeteren.
Aluminium begrijpen als bewerkingsmateriaal
Aluminium wordt vaak beschouwd als een van de meest CNC-vriendelijke metalen, maar die reputatie kan misleidend zijn, vooral bij het gebruik van CNC-routers in plaats van de stijvere freesmachines. De combinatie van zachtheid, vervormbaarheid en hoge thermische geleidbaarheid zorgt voor een uniek bewerkingsprofiel dat nauwkeurige controle vereist over gereedschap, snijparameters en spaanafvoer. Inzicht in hoe aluminium zich gedraagt onder snijomstandigheden is de basis voor het bereiken van schone resultaten, een langere levensduur van gereedschap en een efficiënte productie.
Eigenschappen van aluminium
Het bewerkingsgedrag van aluminium wordt bepaald door een combinatie van fysische en mechanische eigenschappen, waardoor het zowel gemakkelijk te snijden als gemakkelijk verkeerd te bewerken is. Hoewel het over het algemeen als een "zacht" metaal wordt beschouwd, brengen de ductiliteit en thermische eigenschappen specifieke uitdagingen met zich mee die moeten worden begrepen om succesvol CNC-frezen te kunnen uitvoeren.
- Lage dichtheid en lichtgewicht: Aluminium is aanzienlijk lichter dan de meeste metalen, waardoor het ideaal is voor toepassingen waar gewichtsbesparing belangrijk is. Deze eigenschap maakt de bewerking niet direct ingewikkelder, maar draagt bij aan het wijdverbreide gebruik ervan in diverse industrieën.
- Zachtheid met hoge ductiliteit: Hoewel aluminium relatief zacht is, is het zeer ductil, wat betekent dat het tijdens het snijden eerder vervormt dan netjes breekt. Dit kan leiden tot materiaalverspreiding en maakt het moeilijker om scherpe randen te verkrijgen als de snijomstandigheden niet geoptimaliseerd zijn.
- Hoge thermische geleidbaarheid: Aluminium geleidt warmte efficiënt, waardoor de snijwarmte snel wordt afgevoerd. Echter, als de bewerkingsparameters onjuist zijn, kan er nog steeds warmte ophopen aan de snijkant, wat het risico op gereedschapslijtage en materiaalaanhechting vergroot.
- Laag smeltpunt: In vergelijking met hardere metalen zoals staal smelt aluminium bij een lagere temperatuur. Bij bewerkingen op hoge snelheid of onvoldoende koeling kan dit ertoe leiden dat het materiaal zacht wordt en aan het snijgereedschap blijft kleven.
- Neiging tot opbouw van materiaal aan de snijkant (BUE): Een van de grootste uitdagingen bij het bewerken van aluminium is de neiging van het materiaal om aan het snijgereedschap te kleven. Deze ophoping verandert de gereedschapsgeometrie, vermindert de snij-efficiëntie en heeft een negatieve invloed op de oppervlakteafwerking.
Veelgebruikte aluminiumlegeringen voor CNC-frezen
Niet alle aluminiumsoorten gedragen zich hetzelfde tijdens CNC-frezen. Verschillen in legeringssamenstelling hebben direct invloed op de bewerkbaarheid, spaanafvoer, gereedschapslijtage en oppervlakteafwerking. Het kiezen van de juiste legering is vaak de eerste stap naar stabiele snijprestaties en consistente resultaten.
- 6061 Aluminium: De meest gebruikte legering voor CNC-frezen vanwege de goede bewerkbaarheid, sterkte en veelzijdigheid. Ideaal voor algemene toepassingen.
- 5052 Aluminium: Bekend om zijn uitstekende corrosiebestendigheid en vervormbaarheid, maar iets minder goed bewerkbaar dan 6061.
- 7075 Aluminium: Veel sterker en harder, vaak gebruikt in de lucht- en ruimtevaart, maar stelt hogere eisen aan gereedschap en snijparameters.
Hoe materiaaleigenschappen CNC-frezen beïnvloeden
De inherente eigenschappen van aluminium beïnvloeden direct elk aspect van het CNC-freesproces: van gereedschapskeuze en snijparameters tot oppervlakteafwerking en algehele efficiëntie. Zelfs kleine variaties in materiaalgedrag kunnen leiden tot aanzienlijke verschillen in bewerkingsresultaten.
- Spaanafvoer en -vorming: De ductiliteit van aluminium zorgt ervoor dat het lange, continue spanen produceert in plaats van korte, broze fragmenten. Hoewel dit onder ideale omstandigheden kan leiden tot een soepele snede, verhoogt het ook het risico op spaanophoping en hersnijden. Als spanen niet effectief worden afgevoerd, kunnen ze de snijkanten van het gereedschap verstoppen, overmatige warmte genereren en zowel het gereedschap als het werkstuk beschadigen.
- Warmteontwikkeling en -afvoer: Hoewel aluminium een hoge thermische geleidbaarheid heeft en warmte snel kan afvoeren, heeft warmte zich tijdens frezen op hoge snelheid toch de neiging te concentreren aan de snijkant. Overmatige hitte kan het materiaal plaatselijk verzachten, waardoor de kans op hechting aan het gereedschap toeneemt.
- Gereedschapslijtage en opbouw van materiaal aan de snijkant: Een van de grootste uitdagingen bij het frezen van aluminium is de vorming van materiaal aan de snijkant, waarbij materiaal aan het snijgereedschap blijft kleven. Dit komt door het lage smeltpunt van aluminium en de kleefkracht ervan onder hitte en druk. Aanbouw van materiaal aan de snijkant verandert de effectieve geometrie van het gereedschap, wat leidt tot een slechte oppervlakteafwerking, verhoogde snijkrachten en uiteindelijk gereedschapsbreuk.
- Oppervlakteafwerking en randkwaliteit: Aluminium kan een uitstekende oppervlakteafwerking bereiken, maar alleen wanneer de bewerkingsomstandigheden geoptimaliseerd zijn. Als de voeding en snelheid te laag zijn, kan het gereedschap schuren in plaats van snijden, wat leidt tot vlekken en een doffe afwerking. Aan de andere kant kunnen onjuiste snijtechnieken leiden tot braamvorming langs de randen.
Door de verschillen tussen legeringen te herkennen en te anticiperen op het gedrag van aluminium tijdens de bewerking, kunnen operators de spaanafvoer beter beheersen, gereedschapslijtage minimaliseren en een superieure oppervlakteafwerking bereiken. Deze fundamentele kennis vormt de basis voor de selectie van de juiste apparatuur, gereedschappen en snijparameters, wat uiteindelijk leidt tot efficiëntere en betrouwbaardere aluminiumfreesprocessen. Een goed begrip van het gedrag van aluminium stelt operators in staat om veelvoorkomende bewerkingsproblemen te voorzien en hun aanpak daarop aan te passen.
Belangrijkste uitdagingen bij het CNC-frezen van aluminium
Hoewel aluminium alom gewaardeerd wordt vanwege zijn bewerkbaarheid en veelzijdigheid, gedraagt het zich heel anders dan niet-metalen materialen die gewoonlijk op CNC-routers worden bewerkt. De neiging van aluminium om warmte te genereren, lange spanen te vormen, aan snijgereedschap te kleven en een hogere machine-stijfheid te vereisen, brengt een reeks uitdagingen met zich mee die de bewerkingskwaliteit snel kunnen beïnvloeden als ze niet goed worden beheerd. Door deze uitdagingen in detail te begrijpen, kunnen operators bewerkingsproblemen beter voorspellen en betrouwbaardere strategieën ontwikkelen voor consistente prestaties.
Gereedschapslijtage en opgebouwde snijkant (BUE)
Gereedschapslijtage bij CNC-frezen van aluminium is nauw verbonden met de vorming van een opgebouwde snijkant (BUE), een veelvoorkomend verschijnsel waarbij aluminiummateriaal onder invloed van hitte en druk aan de snijkant hecht. In tegenstelling tot geleidelijke slijtage bij hardere materialen, kan een BUE zich onvoorspelbaar vormen en breken, wat de snijstabiliteit aanzienlijk beïnvloedt.
- Oorzaken van aluminiumhechting aan gereedschap: Aluminium hecht zich aan snijgereedschap, voornamelijk door overmatige hitte en wrijving op het snijvlak. Bij te hoge spindelsnelheden of te lage voedingssnelheden kan het gereedschap schuren in plaats van snijden, waardoor extra warmte ontstaat die het materiaal verzacht en hechting bevordert. Dit probleem wordt nog verergerd door een slechte spaanafvoer, waarbij lange, continue spanen opnieuw worden gesneden en tegen het gereedschapsoppervlak worden gedrukt. Bovendien verhogen botte of onvoldoende gecoate gereedschappen de wrijving, waardoor aluminium zich gemakkelijker kan ophopen en een opbouwrand kan vormen.
- Impact op snijkwaliteit en gereedschapslevensduur: De aanwezigheid van een opgebouwd snijvlak vermindert de bewerkingsprestaties aanzienlijk doordat de effectieve geometrie van het snijgereedschap verandert. Dit leidt tot een slechte oppervlakteafwerking, inclusief smering en braamvorming, evenals een verminderde maatnauwkeurigheid. Doordat het opgebouwde snijvlak onregelmatig ontstaat en breekt, ontstaan er instabiele snijkrachten, wat trillingen en ratelen kan veroorzaken. Na verloop van tijd versnelt deze instabiliteit de slijtage van het gereedschap, verhoogt het de kans op gereedschapsbreuk en vermindert het uiteindelijk de algehele bewerkingsefficiëntie en -betrouwbaarheid.
Problemen met warmtebeheer
Bij CNC-frezen van aluminium is warmtebeheer een van de meest cruciale factoren die de bewerkingsstabiliteit en de oppervlaktekwaliteit beïnvloeden. Hoewel aluminium een relatief hoge warmtegeleidingscoëfficiënt heeft, kan er door wrijving, onjuiste snijparameters of onvoldoende spaanafvoer toch overmatige warmte ophopen aan het snijvlak.
- Wrijving en warmteontwikkeling: Bij het bewerken van aluminium ontstaat warmte voornamelijk door wrijving tussen het snijgereedschap en het materiaal. Wanneer de voeding te laag is of het toerental te hoog, kan het gereedschap tegen het oppervlak schuren in plaats van schoon te snijden, waardoor de wrijving aanzienlijk toeneemt. Een slechte spaanafvoer kan het probleem ook verergeren, omdat de teruggesneden spanen extra warmte in de snijzone genereren. Na verloop van tijd verzacht deze plaatselijke warmteontwikkeling het aluminium en neemt de neiging toe om aan het gereedschap te kleven, waardoor de instabiliteit van de bewerking verder toeneemt.
- Risico op gereedschapsbeschadiging en materiaalvervorming: Overmatige hitte versnelt niet alleen de slijtage van gereedschap, maar kan ook leiden tot voortijdig gereedschapsfalen. Hoge temperaturen verzwakken snijkanten, vooral bij hardmetalen gereedschappen, waardoor ze gevoeliger worden voor afbrokkeling of breuk. Tegelijkertijd kan oververhit aluminium zijn vormvastheid verliezen, wat resulteert in oppervlaktevervaging, kromgetrokken randen of verlies van precisie. In ernstige gevallen kan thermische uitzetting van het werkstuk ook de toleranties beïnvloeden, waardoor het moeilijk wordt om nauwkeurige eindafmetingen te bereiken.
Problemen met het afvoeren van spanen
Het spaangedrag heeft een directe invloed op de snijstabiliteit, warmteontwikkeling en oppervlaktekwaliteit. In tegenstelling tot brosse materialen die in kleine fragmenten breken, heeft aluminium de neiging om lange, continue spanen te vormen die het snijproces gemakkelijk kunnen verstoren als ze niet correct uit het gereedschapspad worden verwijderd.
- Spanen die opnieuw worden afgesneden: Dit gebeurt wanneer spanen niet uit het snijgebied worden verwijderd, maar meerdere keren door het gereedschap worden afgesneden. Dit leidt tot een cyclus van onnodige wrijving en warmteontwikkeling, waardoor de snijprestaties snel verslechteren. Spanen die opnieuw worden afgesneden kunnen krassen op het werkstukoppervlak veroorzaken, de maatnauwkeurigheid verminderen en de slijtage van het gereedschap verhogen. Bij het bewerken van aluminium is dit probleem bijzonder ernstig, omdat het materiaal onder invloed van warmte zachter wordt en daardoor nog gevoeliger is voor aanhechting, wat het probleem verder verergert.
- Spaanophoping in de groeven: Spaanophoping treedt op wanneer aluminiumspanen zich ophopen in de groeven van het gereedschap en de juiste snijwerking belemmeren. Eenmaal verstopt, verliest het gereedschap het vermogen om nieuwe spanen effectief af te voeren, wat resulteert in verhoogde snijweerstand, trillingen en mogelijk gereedschapsbreuk. In ernstige gevallen kunnen verstopte groeven de snij-efficiëntie volledig stilleggen en zowel het gereedschap als het werkstuk beschadigen.
Het bereiken van een hoogwaardige oppervlakteafwerking
Hoewel aluminium uitstekend afgewerkt kan worden, leiden onjuiste bewerkingsomstandigheden vaak tot zichtbare defecten. De meest voorkomende problemen zijn braamvorming, ruwe randen en verlies van maatnauwkeurigheid, die allemaal nauw samenhangen met de staat van het gereedschap, de snijmethode en de stabiliteit van de machine.
- Braamvorming: Bij het frezen van aluminium worden bramen doorgaans veroorzaakt door gereedschapsafbuiging, botte snijkanten of onjuiste combinaties van voeding en snelheid. Wanneer het gereedschap het materiaal scheurt in plaats van het netjes af te snijden, wordt overtollig metaal naar buiten gedrukt in plaats van verwijderd, wat resulteert in bramen. Deze bramen beïnvloeden niet alleen de visuele kwaliteit van het onderdeel, maar vereisen ook extra nabewerking, waardoor de productietijd en -kosten toenemen.
- Ruwe randen en slechte maatnauwkeurigheid: Ruwe randen ontstaan wanneer het snijproces instabiel wordt, vaak door trillingen, gereedschapslijtage of onjuiste bewerkingsparameters. In plaats van een gladde, continue snede te produceren, kan het gereedschap trillen of het materiaal uitsmeren, waardoor een oneffen oppervlak ontstaat. Tegelijkertijd kunnen een slechte stijfheid of inconsistente snijkrachten leiden tot afwijkingen van het beoogde gereedschapspad, met als gevolg een verminderde maatnauwkeurigheid.
Machinestijfheid en stabiliteit
Omdat aluminium hogere snijkrachten vereist dan hout of kunststoffen, kan een gebrek aan structurele stijfheid in het CNC-systeem snel leiden tot trillingen, gekletter en verminderde precisie. Stijfheid is daarom niet alleen een prestatiefactor, maar een fundamentele vereiste voor succesvolle aluminiumbewerking.
- Trillingen en ratelen: Trillingen en ratelen treden op wanneer het snijgereedschap en de machineconstructie er niet in slagen een stabiele snijverbinding met het materiaal te behouden. Bij het frezen van aluminium wordt dit vaak veroorzaakt door een te hoge spindelbelasting, onvoldoende stijfheid van de machine of onjuiste instellingen voor voeding en snelheid. Zodra trillingen optreden, ontstaat er een instabiele snijomgeving die leidt tot een slechte oppervlakteafwerking, ongelijkmatige gereedschapssporen en versnelde gereedschapslijtage. Ratelen kan ook de snijkrachten onvoorspelbaar versterken, waardoor de bewerkingsnauwkeurigheid verder afneemt en het risico op gereedschapsbeschadiging toeneemt.
- Beperkingen van lichtgewicht CNC-routers: Lichtgewicht CNC-routers zijn doorgaans ontworpen voor hout, kunststoffen en andere zachte materialen. Dit betekent dat hun frames en bewegingssystemen niet altijd geoptimaliseerd zijn voor het bewerken van metaal. Bij gebruik voor aluminium kunnen deze machines moeite hebben om de snijkrachten effectief op te vangen, wat resulteert in doorbuiging of microbewegingen tijdens het bewerken. Dit gebrek aan stijfheid beperkt de haalbare snijdiepte, voedingssnelheid en oppervlaktekwaliteit.
Succesvol CNC-frezen van aluminium vereist dat men anticipeert op deze uitdagingen en ze beheert, in plaats van er pas op te reageren nadat problemen zich voordoen. Door te begrijpen hoe aluminium reageert op gereedschappen, machines en snijparameters, kunnen operators beter onderbouwde beslissingen nemen en de kans op defecten verkleinen. Een helder begrip van deze belangrijke uitdagingen vormt de basis voor het toepassen van effectieve best practices, wat uiteindelijk leidt tot efficiëntere, preciezere en betrouwbaardere aluminiumbewerkingen.
Machinevereisten voor het frezen van aluminium
Succesvol CNC-frezen van aluminium hangt niet alleen af van de snijgereedschappen en parameters, maar ook sterk van de capaciteiten van de machine zelf. In vergelijking met het bewerken van hout of kunststof stelt aluminium aanzienlijk hogere eisen aan stijfheid, spindelprestaties, bewegingsnauwkeurigheid en werkstukstabiliteit. Inzicht in deze eisen is essentieel voor het selecteren of configureren van een CNC-systeem dat consistent schone sneden, betrouwbare nauwkeurigheid en een acceptabele levensduur van het gereedschap kan leveren bij het bewerken van aluminium.
CNC-freesmachine versus CNC-freesmachine
Hoewel CNC-routers en CNC-freesmachines vergelijkbare digitale productieprincipes volgen, verschillen hun constructie, stijfheid en beoogde toepassingen aanzienlijk. Deze verschillen hebben direct invloed op de snijprestaties, de oppervlaktekwaliteit en het scala aan aluminium onderdelen dat elke machine kan bewerken.
- Belangrijkste verschillen in structuur en mogelijkheden: CNC-freesmachines zijn doorgaans gebouwd met zware, stijve frames van gietijzer of staal, ontworpen om hoge snijkrachten te weerstaan en extreme precisie te behouden tijdens metaalbewerking. Ze gebruiken lagere spindelsnelheden met een hoger koppel, waardoor ze zeer geschikt zijn voor diepe sneden en continu bewerken van harde materialen. CNC-routers daarentegen zijn over het algemeen lichter, sneller en geoptimaliseerd voor het snel bewerken van zachtere materialen zoals hout, kunststof en schuim. Hun portaalconstructie geeft prioriteit aan snelheid en werkruimte boven absolute stijfheid, wat beperkingen kan opleggen bij het bewerken van metalen zoals aluminium.
- Wanneer is een CNC-freesmachine geschikt voor aluminium? Ondanks hun beperkingen kunnen CNC-freesmachines onder de juiste omstandigheden succesvol aluminium bewerken. Ze zijn geschikt voor dunne aluminiumplaten, lichte componenten, graveren en niet-structurele onderdelen waar de snijkrachten relatief laag zijn. Hoogwaardige industriële CNC-freesmachines met versterkte frames, kogelomloopaandrijvingen en krachtige spindels zijn veel beter geschikt voor aluminiumbewerking dan instapmodellen. In deze gevallen wordt aluminiumbewerking een gecontroleerd proces in plaats van een zware materiaalverwijdering, waardoor freesmachines binnen hun operationele limieten nauwkeurige en schone resultaten kunnen leveren.
Essentiële machinefuncties
Het behalen van consistente en hoogwaardige resultaten bij het CNC-frezen van aluminium hangt sterk af van de kerncapaciteiten van de machine zelf. In tegenstelling tot zachtere materialen vereist aluminium een balans tussen snelheid, stabiliteit en precisie. Als een van deze elementen ontbreekt, kunnen problemen zoals trillingen, gereedschapslijtage en een slechte oppervlakteafwerking snel ontstaan.
- Hoge spindelsnelheid met voldoende koppel: Een hoge spindelsnelheid zorgt voor een goede spaanafvoer en vermindert de snijweerstand, terwijl voldoende koppel ervoor zorgt dat het gereedschap stabiele snijkrachten kan behouden onder belasting. Bij een te lage spindelsnelheid kan het snijden inefficiënt worden en wrijving veroorzaken, terwijl onvoldoende koppel kan leiden tot vastlopen of een ongelijkmatige materiaalafvoer. Een goed uitgebalanceerde spindel maakt soepel snijden mogelijk bij verschillende dieptes en voedingscondities.
- Stijve frameconstructie: Een solide machineframe minimaliseert trillingen, doorbuiging en structurele flexibiliteit tijdens het snijden, die allemaal veelvoorkomende oorzaken zijn van trillingen en een slechte oppervlakteafwerking. Machines met een lichtgewicht of slecht verstevigde constructie absorberen de snijkrachten vaak slecht, wat resulteert in instabiliteit. Een stijf frame zorgt ervoor dat de snijkrachten goed worden opgevangen, waardoor agressiever maar gecontroleerd bewerken mogelijk is zonder aan nauwkeurigheid in te boeten.
- Precisiebewegingssysteem: Het bewegingssysteem bepaalt hoe nauwkeurig en soepel de machine geprogrammeerde gereedschapspaden kan volgen. Voor het frezen van aluminium zijn componenten zoals kogelomloopspindels, lineaire geleidingen en hoogwaardige servo- of stappenmotorsystemen essentieel. Deze elementen helpen de positioneringsnauwkeurigheid te behouden en speling tijdens het frezen te verminderen. Een nauwkeurig bewegingssysteem zorgt voor constante voedingssnelheden en een soepele gereedschapsbeweging.
Overwegingen bij het opspannen van werkstukken
Omdat aluminium hogere snijkrachten genereert dan zachtere materialen, kan zelfs een lichte beweging van het werkstuk leiden tot een slechte oppervlakteafwerking, maatafwijkingen of zelfs gereedschapsbeschadiging. Een stabiele en veilige opstelling zorgt ervoor dat alle snijkrachten goed worden opgevangen door de machineconstructie in plaats van overgedragen te worden op het werkstuk.
- Vacuümtafels versus mechanische klemmen: Vacuümtafels worden veel gebruikt bij CNC-frezen van hout en kunststof, maar hun effectiviteit is beperkt bij het bewerken van aluminium. Hoewel ze een snelle insteltijd en een schoon werkoppervlak bieden, hebben vacuümklemsystemen vaak moeite om voldoende kracht te genereren om de zijdelingse snijkrachten tijdens de aluminiumbewerking te weerstaan. Mechanische klemmen daarentegen bieden een veel betrouwbaardere en stevigere klemmethode voor aluminium. Door het werkstuk fysiek aan het machinebed te bevestigen, kunnen klemmen hogere snijkrachten weerstaan en het risico op beweging tijdens de bewerking verminderen.
- Trillingen en beweging voorkomen: Elke instabiliteit in het werkstuk kan snijtrillingen versterken, wat leidt tot trillingssporen, een slechte oppervlakteafwerking en versnelde gereedschapslijtage. Om deze risico's te minimaliseren, moet het werkstuk zo dicht mogelijk bij de snijzone worden ondersteund, met een gelijkmatig verdeelde klemkracht om vervorming te voorkomen. Een goed ontwerp van de opspaninrichting, het toevoegen van opofferingsplaten en het zorgen voor schone, vlakke contactoppervlakken dragen allemaal bij aan een betere stabiliteit.
Het succes van CNC-frezen van aluminium hangt sterk af van het vermogen van de machine om stabiel te blijven onder belasting en tegelijkertijd nauwkeurige en gecontroleerde bewegingen te leveren. Door ervoor te zorgen dat het CNC-systeem voldoet aan de fundamentele eisen voor aluminiumbewerking, kunnen operators de procesbetrouwbaarheid en de kwaliteit van de onderdelen aanzienlijk verbeteren. Een goed uitgeruste en geconfigureerde machine vormt de basis voor efficiënt aluminiumfrezen, wat zorgt voor soepelere snijprestaties en consistentere productieresultaten.
Gereedschapskeuze voor het frezen van aluminium
Het kiezen van de juiste snijgereedschappen is een van de meest cruciale factoren bij CNC-frezen van aluminium. De zachte maar buigzame aard van aluminium, samen met de neiging tot opbouw van materiaal aan de randen (BUE) en warmteontwikkeling, vereist gespecialiseerd gereedschap om optimale resultaten te bereiken. Of u nu ruwe sneden, nabewerkingen of gedetailleerd graveren uitvoert, het materiaal, de geometrie en het type gereedschap hebben direct invloed op de snij-efficiëntie, de oppervlakteafwerking en de levensduur van het gereedschap. De juiste gereedschapskeuze zorgt niet alleen voor betere snijprestaties, maar minimaliseert ook problemen zoals opbouw van materiaal aan de randen (BUE), slijtage van het gereedschap en een slechte oppervlakteafwerking.
Gereedschapsmateriaal
De juiste materiaalkeuze voor snijgereedschap is essentieel voor optimale bewerkingsprestaties, met name bij het bewerken van aluminium. De materiaaleigenschappen van het gereedschap hebben direct invloed op de slijtvastheid, hittebestendigheid en algehele efficiëntie bij het snijden van aluminium.
- Hardmetalen gereedschap: Hardmetaal is het meest aanbevolen materiaal voor het snijden van aluminium vanwege de uitstekende hardheid, slijtvastheid en het vermogen om scherpe snijkanten te behouden. Hardmetalen gereedschap is bestand tegen hogere temperaturen en behoudt zijn precisie, zelfs bij hogere snijsnelheden.
- Gereedschap van snelstaal (HSS): Hoewel niet zo duurzaam als hardmetaal, kan HSS-gereedschap worden gebruikt voor lichtere bewerkingen van aluminium met lage snelheid. Het is goedkoper, maar slijt sneller, waardoor het minder geschikt is voor veeleisende toepassingen.
Gereedschapsgeometrie
De unieke eigenschappen van aluminium, zoals de neiging tot het vormen van opbouwranden (BUE) en het vermogen om lange spanen te produceren, vereisen een zorgvuldige afweging van de gereedschapsgeometrie om optimale resultaten te bereiken.
- Aantal snijkanten: Gereedschap met minder snijkanten (bijvoorbeeld 2-snijkanten of 1-snijkant) is ideaal voor aluminium, omdat dit een betere spaanafvoer mogelijk maakt en de kans op spaanterugslag verkleint. Meer snijkanten kunnen leiden tot verstopping, vooral bij het bewerken van aluminium, dat lange spanen vormt.
- Gereedschapsvorm: Voor gladdere sneden hebben gereedschappen met een grotere spaanhoek de voorkeur, omdat deze de snijkrachten verminderen en een schonere oppervlakteafwerking mogelijk maken. Scherpe randen met een grote positieve spaanhoek verminderen de neiging van materiaal om aan het gereedschap te kleven.
- Coatings: Gespecialiseerde coatings, zoals TiN (titaniumnitride), TiAlN (titaniumaluminiumnitride) of ZrN (zirkoniumnitride), kunnen de levensduur van gereedschap verder verlengen door een betere hittebestendigheid te bieden, wrijving te verminderen en de neiging van aluminium om aan het gereedschap te kleven te minimaliseren.
Type gereedschap
Het type gereedschap dat u kiest, kan een aanzienlijke invloed hebben op de snelheid, precisie en kwaliteit van het eindproduct. De keuze van het gereedschap voor CNC-frezen van aluminium hangt grotendeels af van de specifieke behoeften van het project, zoals het type snede dat nodig is, de mate van detail en de hoeveelheid materiaal die moet worden verwijderd.
- Vingerfrezen: Hardmetalen vingerfrezen met een vlakke onderkant en een op- of neerwaartse snijgeometrie worden veel gebruikt voor het frezen van aluminium. Opwaartse frezen zorgen voor een efficiënte afvoer van spanen, terwijl neerwaartse frezen een betere oppervlakteafwerking kunnen bieden door het materiaal in het werkstuk te drukken.
- Kogelvormige freesjes: Voor 3D-contourfrezen of afwerkingssneden worden kogelvormige freesjes vaak gebruikt om gladde, gebogen oppervlakken te creëren met minimale gereedschapssporen.
- V-frezen: Voor graveren of fijn detailwerk bieden V-frezen precisie met scherpe hoeken en zijn ideaal voor gedetailleerde ontwerpen of belettering.
Afmeting van het snijgereedschap
De gereedschapsgrootte beïnvloedt de snij-efficiëntie, de oppervlakteafwerking, de spaanafvoer en de algehele bewerkingsstabiliteit. Grotere gereedschappen zijn ideaal voor snelle materiaalafvoer en voorbewerkingen, terwijl kleinere gereedschappen beter geschikt zijn voor precisie-, detail- en afwerkingsbewerkingen. De gereedschapslengte moet ook worden gekozen op basis van de werkstukdikte en de snijdiepte om doorbuiging of vervorming van het gereedschap te voorkomen, wat kan leiden tot onnauwkeurige sneden en een slechte oppervlakteafwerking.
De keuze van het juiste snijgereedschap voor CNC-frezen van aluminium is essentieel voor een optimale balans tussen prestatie, efficiëntie en levensduur van het gereedschap. Met het juiste gereedschapsmateriaal, de juiste geometrie en de juiste afmetingen kunnen operators warmteontwikkeling minimaliseren, slijtage verminderen en schone, precieze sneden realiseren. Door weloverwogen beslissingen te nemen op basis van de specifieke behoeften van elk project, kunnen operators de bewerkingsefficiëntie maximaliseren en superieure resultaten behalen, terwijl ze problemen zoals overmatige slijtage en een slechte oppervlakteafwerking minimaliseren.
Optimale snijparameters voor het frezen van aluminium
Bij het CNC-frezen van aluminium hangt het behalen van de best mogelijke resultaten af van de juiste snijparameters. Aluminium is een relatief zacht materiaal in vergelijking met andere metalen, wat unieke uitdagingen en mogelijkheden biedt bij de bewerking. Omdat aluminium relatief zacht is, kan het met hogere snelheden en voedingen worden bewerkt, maar onjuiste instellingen kunnen leiden tot problemen zoals overmatige warmteontwikkeling, een slechte oppervlakteafwerking of gereedschapslijtage. Het begrijpen en optimaliseren van deze parameters is essentieel voor het bereiken van soepele, nauwkeurige en kosteneffectieve resultaten.
Spindelsnelheid (RPM)
De spindelsnelheid verwijst naar de rotatiesnelheid van het snijgereedschap en is een van de meest cruciale parameters voor een efficiënte en effectieve bewerking van aluminium. Door de relatief lage hardheid van aluminium kan het met veel hogere spindelsnelheden worden bewerkt dan hardere materialen. Het kiezen van een optimale spindelsnelheid helpt echter problemen zoals overmatige gereedschapslijtage of slechte spaanafvoer te voorkomen. Hieronder volgen de algemene richtlijnen:
- Voor hardmetalen gereedschappen: de snelheden variëren over het algemeen van 10,000 tot 24,000 toeren per minuut, afhankelijk van de diameter van het gereedschap en de bewerking.
- Voor HSS-gereedschap: vanwege de lagere hittebestendigheid worden over het algemeen lagere snelheden (ongeveer 6,000 tot 12,000 toeren per minuut) aanbevolen.
- Factoren die de snelheid beïnvloeden: Het gereedschapsmateriaal, de gereedschapsdiameter en de snijdiepte hebben allemaal invloed op het optimale toerental van de spindel. Grotere gereedschappen vereisen doorgaans een lager toerental om oververhitting te voorkomen, terwijl kleinere gereedschappen hogere toerentallen aankunnen.
Voedingssnelheid (IPM)
De voedingssnelheid verwijst naar de snelheid waarmee het snijgereedschap door het materiaal beweegt langs de X-, Y- of Z-as. Een hogere voedingssnelheid zorgt voor een snellere materiaalafvoer, maar vereist een goede balans met het toerental van de spindel om optimale snijomstandigheden te behouden. Een te hoge voedingssnelheid kan leiden tot een slechte oppervlakteafwerking, overmatige slijtage van het gereedschap of zelfs gereedschapsbreuk. Omgekeerd kan een te lage voedingssnelheid de snijtijd verlengen en oververhitting veroorzaken. Hieronder volgen de algemene richtlijnen:
- Lichte sneden: Voor afwerkings- of lichte sneden worden de aanvoersnelheden doorgaans ingesteld tussen de 100 en 300 inch per minuut (IPM).
- Zware sneden: Voor voorbewerkingen of diepere sneden kunnen de voedingssnelheden variëren van 50 tot 100 inch per minuut, afhankelijk van de grootte van het snijgereedschap, het toerental van de spindel en de materiaaldikte.
- Spanenbelasting: De voedingssnelheid moet worden aangepast om een optimale spanenbelasting per tand te behouden. Dit helpt gereedschapslijtage te voorkomen en een glad oppervlak te verkrijgen.
Diepte van de snede
De snijdiepte verwijst naar de dikte van het materiaal dat door het gereedschap in één bewerking wordt verwijderd. Deze parameter zorgt voor een efficiënte materiaalafvoer zonder het gereedschap of de machine te overbelasten. Bij het frezen van aluminium kan de snijdiepte aanzienlijk variëren, afhankelijk van de materiaaldikte en de sterkte van het gereedschap. Voor voorbewerkingen kunnen diepere sneden worden gemaakt, terwijl nabewerkingen doorgaans ondieper moeten zijn om een hoogwaardige oppervlakteafwerking te behouden. Hieronder volgen de algemene richtlijnen:
- Voorbewerken: De snijdiepte kan doorgaans variëren van 0.25 tot 0.75 inch, afhankelijk van het gereedschap en de stijfheid van de machine.
- Afwerking: Voor een gladde oppervlakteafwerking en om gereedschapsafbuiging te voorkomen, hebben ondiepe sneden, meestal tussen de 0.05 en 0.2 inch, de voorkeur.
- Factoren: De stijfheid van de machine en de grootte van het gereedschap spelen een belangrijke rol bij het bepalen van de diepte waarop een snede kan worden gemaakt zonder de nauwkeurigheid in gevaar te brengen.
Spanenbelasting (per tand)
De spaandikte is de hoeveelheid materiaal die per snijkant per omwenteling van het gereedschap wordt verwijderd. Deze is direct gerelateerd aan de voeding en het toerental van de spindel en speelt een cruciale rol bij het garanderen van efficiënt snijden en het voorkomen van schade aan zowel het gereedschap als het materiaal. Een optimale spaandikte voorkomt problemen zoals gereedschapsafbuiging, overmatige warmteontwikkeling en een slechte oppervlakteafwerking. Hieronder volgen de algemene richtlijnen:
- Voor hardmetalen gereedschappen: De typische spaandikte voor hardmetalen gereedschappen varieert van 0.001″ tot 0.003″ per tand, afhankelijk van de diameter van het gereedschap en de toepassing.
- Voor HSS-gereedschappen: De spaandikte is over het algemeen iets lager, ongeveer 0.001″ tot 0.002″ per tand.
- Het belang van een juiste spaandikte: Een juiste spaandikte zorgt ervoor dat het gereedschap voldoende contact maakt met het materiaal om efficiënt materiaal te verwijderen zonder overbelast te raken. Dit draagt bij aan een langere levensduur van het gereedschap en vermindert wrijvingsgerelateerde problemen.
Snijvloeistof en koeling
Hoewel aluminium minder snel warmte opbouwt dan hardere metalen, zijn snijvloeistoffen en koelsystemen toch belangrijk voor het beheersen van de warmte, het verbeteren van de oppervlakteafwerking en het verlengen van de levensduur van het gereedschap. Effectieve koeling helpt thermische vervorming van het materiaal en het gereedschap te voorkomen en zorgt tevens voor een efficiënte spaanafvoer.
- Koelvloeistoffen: Bij het bewerken van aluminium worden vaak wateroplosbare koelvloeistoffen of luchtstraalsystemen gebruikt. Het gebruik van de juiste koelvloeistof kan de snijsnelheid en de oppervlaktekwaliteit verbeteren door wrijving en warmte te verminderen.
- Droogsnijden: In sommige gevallen kan droogsnijden worden toegepast met een goede spaanafvoer, maar dit leidt vaak tot verhoogde gereedschapslijtage en een verminderde afwerkingskwaliteit bij hogesnelheidstoepassingen.
Het succesvol bewerken van aluminium hangt af van de zorgvuldige selectie van snijparameters die aansluiten bij zowel de materiaaleigenschappen als het gewenste bewerkingsresultaat. De juiste combinatie van spindelsnelheid, voeding, snijdiepte, spaandikte en koeltechnieken zorgt voor een soepele materiaalafvoer, hoogwaardige oppervlakteafwerkingen en een lange levensduur van het gereedschap. Door deze parameters nauwkeurig af te stemmen op de specifieke eisen van het aluminium onderdeel en de mogelijkheden van het CNC-systeem, kunnen operators optimale bewerkingsprestaties bereiken, de kosten minimaliseren en problemen zoals overmatige gereedschapslijtage of een slechte maatnauwkeurigheid voorkomen.
Strategieën voor gereedschapspaden en programmeertips
Effectieve gereedschapspadstrategieën en nauwkeurige programmering zijn essentieel voor het behalen van hoogwaardige resultaten bij het CNC-frezen van aluminium. Aluminium, met zijn relatief zachte maar buigzame eigenschappen, brengt unieke uitdagingen met zich mee, zoals het beheersen van warmteontwikkeling, het voorkomen van gereedschapslijtage en het garanderen van een gladde oppervlakteafwerking. Door de juiste gereedschapspadstrategieën en programmeertechnieken te kiezen, kunnen operators de materiaalafvoer optimaliseren, de belasting van de machine minimaliseren en de levensduur van het gereedschap verlengen.
Adaptief ontginnen versus conventioneel frezen
Adaptief frezen en conventioneel frezen zijn twee verschillende gereedschapspadstrategieën die worden gebruikt bij CNC-bewerking. Beide hebben voordelen, afhankelijk van de toepassing en het type materiaal dat wordt bewerkt.
- Adaptief frezen: Deze techniek maakt gebruik van een gereedschapspad dat de snijwerking varieert afhankelijk van de geometrie van het te verwijderen materiaal. Het zorgt voor een constante spaandikte over het gehele gereedschap, wat resulteert in een efficiëntere materiaalafvoer. Adaptief frezen is ideaal voor voorbewerkingen in aluminium, omdat het diepere sneden en hogere voedingssnelheden mogelijk maakt, terwijl de gereedschapsbelasting en warmteontwikkeling tot een minimum worden beperkt.
- Conventioneel frezen: Bij conventioneel frezen wordt op de traditionele manier gesneden, waarbij het snijgereedschap in de tegenovergestelde richting van de materiaalaanvoer beweegt. Deze techniek wordt doorgaans gebruikt voor ondiepe sneden of wanneer een specifieke oppervlakteafwerking vereist is. Het genereert echter vaak meer warmte en gereedschapslijtage in vergelijking met adaptief frezen, vooral bij het bewerken van zachte materialen zoals aluminium.
- Programmeertip: Gebruik adaptief frezen voor voorbewerkingen en hogesnelheidsbewerkingen, en conventioneel frezen voor nabewerkingen waarbij gereedschapscontact tot een minimum beperkt moet worden.
Klimfrezen versus conventioneel frezen
Klimfrezen en conventioneel frezen zijn twee soorten freesstrategieën die de richting van de gereedschapsbeweging ten opzichte van de voedingsrichting bepalen.
- Meefreesbeweging: Bij meefreesbeweging roteert het snijgereedschap in dezelfde richting als de aanvoerbeweging, waardoor het gereedschap het materiaal bewerkt van het dikste naar het dunste punt. Deze aanpak vermindert de snijkrachten en gereedschapslijtage en zorgt voor een betere spaanafvoer, wat vooral gunstig is bij het bewerken van aluminium.
- Conventioneel frezen: Bij conventioneel frezen beweegt het snijgereedschap tegen de materiaaltoevoer in. Dit betekent dat het gereedschap het materiaal binnendringt op het dunste punt en het verlaat op het dikste punt. Hoewel deze methode bij bepaalde bewerkingen een betere controle kan bieden, genereert ze doorgaans meer warmte en snijkrachten. Dit kan leiden tot snellere slijtage van het gereedschap en mogelijke vervorming van het werkstuk.
- Programmeertip: Gebruik bij het bewerken van aluminium meefrezen voor een betere materiaalafvoer, vooral bij hoge snelheden. Dit helpt namelijk warmteontwikkeling te verminderen en zorgt voor gladdere sneden.
In- en uitgangstechnieken
Deze technieken zijn vooral belangrijk bij het bewerken van zachte metalen zoals aluminium, die gevoelig zijn voor warmteontwikkeling en materiaalaanhechting aan het gereedschap.
- Invoertechnieken: Bij spiraalvormige invoer dringt het gereedschap in een spiraalvormige beweging het materiaal binnen, waardoor de impact op zowel het gereedschap als het materiaal wordt verminderd. Deze techniek is bijzonder effectief voor diepe gaten of uitsparingen, omdat het gereedschapsafbuiging voorkomt en de snijkrachten aan het begin van de snede minimaliseert. Bij hellende invoer dringt het gereedschap geleidelijk het materiaal binnen langs een schuine lijn, waardoor de initiële snijbelasting wordt verminderd. Deze techniek is ideaal voor ondiepe sneden en zorgt voor een soepele, gecontroleerde invoer.
- Uitlooptechnieken: Bij een lineaire uitloop verlaat het gereedschap het materiaal in een rechte lijn. Deze techniek wordt vaak gebruikt voor kleine aanpassingen of bij het afwerken van sneden. Bij een spiraalvormige uitloop trekt het gereedschap zich geleidelijk terug in een spiraalvormige beweging, wat de kans op braamvorming en overmatige slijtage van het gereedschap verkleint.
- Programmeertip: Gebruik een spiraalvormige of hellende ingang voor diepe sneden en delicate bewerkingen, en een lineaire of spiraalvormige uitgangsstrategie om gladde, braamvrije oppervlakken te garanderen bij de afwerking.
Veelvoorkomende programmeerfouten vermijden
Een goede programmering is essentieel voor efficiënte aluminiumfreesprocessen en de productie van hoogwaardige onderdelen. Hieronder vindt u enkele veelvoorkomende programmeerfouten die u moet vermijden:
- Te hoge snijsnelheden: Hoewel aluminium met hoge snelheden bewerkt kan worden, kunnen te hoge snijsnelheden leiden tot voortijdige slijtage van het gereedschap, een slechte oppervlakteafwerking en overmatige warmteontwikkeling. Pas de spindelsnelheid altijd aan de gereedschapsgrootte, materiaaldikte en bewerkingswijze aan. Raadpleeg de richtlijnen van de fabrikant voor de optimale snijsnelheden.
- Onjuiste gereedschapspadselectie: Het kiezen van de verkeerde gereedschapspadstrategie, zoals conventioneel frezen in plaats van adaptief frezen, kan leiden tot een lagere materiaalafvoersnelheid, onnodige gereedschapsbelasting en verminderde precisie. Kies de juiste gereedschapspadstrategie op basis van de specifieke bewerkingstaak, bijvoorbeeld adaptief frezen voor voorbewerken en conventioneel frezen voor nabewerken.
- Overbelasting van het gereedschap: Het gebruik van een te grote stapgrootte (step-over of step-down) kan leiden tot overmatige snijkrachten, gereedschapsvervorming en een slechte oppervlaktekwaliteit, vooral bij het bewerken van zachtere materialen zoals aluminium. Houd de juiste stapgrootte aan, afhankelijk van de gereedschapsgrootte en de stijfheid van de machine. Gebruik voor voorbewerken grotere stapgroottes en voor nabewerken kleinere stapgroottes voor een betere oppervlaktekwaliteit.
- Het niet aanpassen van gereedschapslijtage: Het niet corrigeren van gereedschapsslijtage voor gereedschapslijtage kan leiden tot onnauwkeurige sneden, een slechte afwerking en uiteindelijk tot gereedschapsbreuk. Controleer regelmatig de conditie van het gereedschap en pas de gereedschapsparameters aan of vervang het gereedschap indien nodig.
- Programmeertip: Simuleer altijd gereedschapspaden in uw CNC-software voordat u de daadwerkelijke bewerking uitvoert. Zo controleert u op mogelijke problemen zoals gereedschapbotsingen, onjuiste voedingen en snijkrachten.
Het beheersen van gereedschapspadstrategieën en programmeertechnieken draagt bij aan optimale bewerkingsresultaten bij het frezen van aluminium. Door strategieën zoals adaptief frezen, meefrezen en de juiste in- en uitloopmethoden toe te passen, kunnen operators de bewerkingsefficiëntie verhogen, gereedschapslijtage verminderen en de oppervlakteafwerking verbeteren. Bovendien zorgt het vermijden van veelvoorkomende programmeerfouten voor soepelere bewerkingen en voorspelbaardere resultaten. Bij CNC-frezen van aluminium zijn een doordachte gereedschapspadplanning en -programmering essentieel voor maximale productiviteit, precisie en de productie van hoogwaardige, kosteneffectieve onderdelen.
Optimalisatie van oppervlakteafwerking
Het bereiken van een hoogwaardige oppervlakteafwerking is een van de meest cruciale aspecten van CNC-frezen van aluminium, omdat het direct van invloed is op zowel het uiterlijk als de functionaliteit van het eindproduct. Een glad oppervlak verbetert niet alleen de esthetische aantrekkingskracht van het onderdeel, maar verbetert ook de prestaties door wrijving te verminderen, corrosie te voorkomen en een betere passing in de montage te garanderen. Het bereiken van deze optimale afwerking vereist echter meer dan alleen het kiezen van het juiste gereedschap; het vereist een zorgvuldige afweging van snijparameters, gereedschapspadstrategieën en nabewerkingsmethoden. Door deze strategieën te begrijpen en toe te passen, kunnen fabrikanten ervoor zorgen dat hun aluminium onderdelen voldoen aan de hoogste kwaliteits- en precisie-eisen.
Het minimaliseren van braamvorming
Braamranden zijn ongewenste uitsteeksels van materiaal die zich tijdens het bewerkingsproces langs de randen of gaten van een onderdeel vormen. Deze kunnen niet alleen de oppervlakteafwerking beïnvloeden, maar ook de functionaliteit en esthetische kwaliteit van aluminium componenten aantasten. Effectieve strategieën om braamvorming te minimaliseren, dragen bij aan schone, precieze randen.
- Gebruik scherpe, hoogwaardige gereedschappen: Gebruik altijd scherpe gereedschappen van hardmetaal of met een coating om schone, precieze sneden te garanderen. Vervang gereedschappen zodra ze versleten zijn om overmatige braamvorming te voorkomen.
- Snijparameters aanpassen: Verlaag de aanvoersnelheid iets en gebruik gematigde snijsnelheden om overmatige warmteontwikkeling te voorkomen die bijdraagt aan braamvorming. Bij bepaalde bewerkingen kan een iets grotere snijdiepte de braamvorming verminderen doordat het materiaal schoner wordt afgesneden.
- Geoptimaliseerde gereedschapspadstrategieën: Gebruik meefreesbewerking in plaats van conventionele freesbewerking, omdat meefreesbewerking minder warmte genereert en braamvorming langs de snijkanten vermindert.
Afrondingstechnieken
De laatste afwerkingsgang is cruciaal voor het verkrijgen van een gladde, hoogwaardige oppervlakteafwerking op aluminium. De afwerkingsgang verfijnt het onderdeel, zorgt ervoor dat imperfecties van de voorbewerkingen worden verwijderd en de gewenste afwerking wordt bereikt.
- Lichte nabewerking: Een ondiepe nabewerking (doorgaans 0.05 tot 0.2 mm diep) zorgt ervoor dat het materiaal wordt afgesneden met minimale verstoring van het oppervlak, waardoor krassen of gereedschapsafbuiging worden voorkomen. Ondiepe sneden voorkomen slijtage van het gereedschap en dragen bij aan een zo glad mogelijk oppervlak.
- Fijne stapgrootte: Gebruik een kleinere stapgrootte (doorgaans 5-10% van de gereedschapsdiameter) voor de afwerkingsgangen om gereedschapssporen te elimineren en een uniforme oppervlaktestructuur te garanderen.
- Meerdere bewerkingen: Bij complexe oppervlakken zorgt het uitvoeren van meerdere bewerkingen met een steeds kleinere stapgrootte voor een fijnere afwerking en behoud van gereedschapsstabiliteit.
- Hoger toerental voor de afwerking: Verhoog het toerental van de spindel tijdens de afwerkingsgangen om een betere materiaalafvoer en een gladder oppervlak te bereiken. Aluminium, een relatief zacht materiaal, kan met hoge snelheden worden bewerkt zonder noemenswaardige gereedschapslijtage of warmteontwikkeling.
Nabewerkingsopties
Hoewel CNC-bewerking uitstekende oppervlakteafwerkingen op aluminium kan opleveren, zijn er nog steeds gevallen waarin extra nabewerking nodig is om het uiterlijk en de prestaties van het onderdeel te verbeteren. Nabewerkingsmethoden kunnen worden gebruikt om oppervlakken verder glad te maken, eventuele bramen te verwijderen of een beschermende laag aan te brengen.
- Ontbramen: Handmatige methoden om bramen en scherpe randen na de bewerking te verwijderen. Dit proces is arbeidsintensief, maar effectief voor kleine series of precisieonderdelen. Voor grotere series of een uniformer resultaat kan geautomatiseerde ontbraamapparatuur worden gebruikt om bramen van de randen van de onderdelen te verwijderen en ruwe plekken glad te maken.
- Slijpen of polijsten: Voor onderdelen die een hoogwaardige, spiegelgladde afwerking vereisen, kan schurend slijpen of polijsten met fijne schuurmiddelen of polijstpasta's het gewenste resultaat opleveren. Dit wordt vaak gebruikt voor decoratieve onderdelen of componenten die een hoge oppervlaktekwaliteit vereisen.
- Anodiseren voor een betere afwerking en duurzaamheid: Anodiseren is een elektrochemisch proces dat de natuurlijke oxidelaag op aluminium verdikt, waardoor de corrosiebestendigheid, oppervlaktehardheid en het uiterlijk verbeteren. Het kan ook kleur toevoegen aan aluminium onderdelen.
Het optimaliseren van oppervlakteafwerkingen tijdens CNC-frezen van aluminium vereist een alomvattende aanpak die nauwkeurige gereedschapsselectie, goed afgestelde snijparameters en doordachte gereedschapspadstrategieën omvat. Het minimaliseren van braamvorming, het verfijnen van de uiteindelijke snede met geschikte nabewerkingen en het toepassen van nabewerkingstechnieken zoals ontbramen, polijsten en coaten kunnen de algehele kwaliteit van het onderdeel aanzienlijk verbeteren. Door deze methoden toe te passen, kunnen operators niet alleen de visuele aantrekkingskracht van aluminium onderdelen vergroten, maar ook hun duurzaamheid en functionaliteit verbeteren. Met de juiste combinatie van strategieën wordt het bereiken van een hoogwaardige, gladde oppervlakteafwerking bij aluminiumbewerking zowel efficiënt als haalbaar.
Veiligheidsaspecten bij het CNC-frezen van aluminium
Bij CNC-frezen van aluminium moet veiligheid altijd de hoogste prioriteit hebben. Hoewel aluminium relatief gemakkelijk te bewerken is in vergelijking met hardere metalen, vereist het proces toch strikte naleving van veiligheidsprotocollen om operators te beschermen, de machineprestaties te waarborgen en ongelukken te voorkomen. De juiste veiligheidsmaatregelen beschermen operators niet alleen tegen letsel, maar garanderen ook de levensduur van de apparatuur en handhaven hoge kwaliteitsnormen voor de bewerking.
Spaanbeheer en brandrisico's
Goed spaanbeheer zorgt voor een veilige, schone en efficiënte werkomgeving bij het CNC-frezen van aluminium. Aluminiumspanen zijn scherp, licht en kunnen zich snel ophopen, wat potentiële gevaren oplevert voor zowel de machineprestaties als de veiligheid van de operator. Bovendien kunnen aluminiumspanen, met name in combinatie met bepaalde snijvloeistoffen of koelvloeistoffen, zeer brandbaar zijn, waardoor het risico op brand toeneemt als ze niet op de juiste manier worden behandeld.
- Spanenafvoersystemen: Implementeer een betrouwbaar spanenafvoersysteem om spanen snel van de machine te verwijderen. Dit kan met behulp van luchtblazers, vacuümsystemen of transportbanden. Inspecteer deze systemen regelmatig om ervoor te zorgen dat ze correct functioneren en ophoping van spanen voorkomen.
- Brandpreventie: Houd de werkplek vrij van brandbare materialen en zorg ervoor dat er brandblussers in de buurt zijn, vooral bij gebruik van brandbare snijvloeistoffen of smeermiddelen. Voorkom dat spanen zich ophopen in de buurt van elektrische apparatuur of warmtebronnen. Reinig de machine en de omgeving regelmatig om ophoping van aluminiumstof te voorkomen.
Correcte werking van de machine
Een correcte bediening van de machine is niet alleen belangrijk voor de veiligheid van de operator, maar ook voor de levensduur en prestaties van de machine. Onjuiste bediening of een verkeerde instelling kan leiden tot ongelukken, schade aan de machine en ondermaatse bewerkingsresultaten.
- Machine-instelling: Controleer voordat u met een bewerking begint of de CNC-freesmachine correct is ingesteld. Dit houdt in dat u ervoor zorgt dat alle gereedschappen goed vastzitten, het werkstuk correct is uitgelijnd en de machine-instellingen (zoals snelheid, voeding en snijdiepte) kloppen. Een onjuist ingestelde machine kan leiden tot gereedschapsbreuk, beschadiging van het werkstuk en zelfs letsel bij de operator.
- Bewaking tijdens bedrijf: Controleer de machine regelmatig tijdens het gebruik om er zeker van te zijn dat alles soepel verloopt. Let op ongebruikelijke geluiden, trillingen of slijtage van gereedschap, aangezien dit op een probleem kan duiden. Stop de machine onmiddellijk in geval van afwijkend gedrag om verdere schade of gevaren te voorkomen.
Persoonlijke beschermingsmiddelen (PBM)
Persoonlijke beschermingsmiddelen (PBM's) helpen operators te beschermen tegen de gevaren in de CNC-bewerkingsomgeving. Hoewel de machines en gereedschappen zijn ontworpen voor een hoge efficiëntie, brengen ze ook potentiële risico's met zich mee, zoals rondvliegend puin, scherpe randen, lawaai en de hitte die tijdens bewerkingsprocessen ontstaat.
- Oogbescherming: Draag altijd een veiligheidsbril of gelaatsscherm om uw ogen te beschermen tegen rondvliegende deeltjes en spanen die tijdens het bewerken met hoge snelheid kunnen worden weggeslingerd. Een veiligheidsbril met zijbescherming biedt bovendien extra bescherming in gevaarlijkere omgevingen.
- Gehoorbescherming: CNC-freesmachines produceren aanzienlijke geluidsniveaus, vooral bij bewerkingen op hoge snelheden. Gehoorbescherming, zoals oordoppen of gehoorkappen, moet worden gedragen om gehoorschade door langdurige blootstelling aan hoge geluidsniveaus te voorkomen.
- Handschoenen: Draag beschermende handschoenen bij het hanteren van scherpe gereedschappen of onderdelen om snij- en schaafwonden te voorkomen. Verwijder de handschoenen echter tijdens het gebruik van de machine om te voorkomen dat ze vast komen te zitten in bewegende onderdelen.
- Ademhalingsbescherming: In gevallen waarin aluminiumstof of -spanen in de lucht terecht kunnen komen, zoals tijdens slijp- of schuurprocessen, moet een stofmasker of ademhalingsbescherming worden gedragen. Dit helpt operators te beschermen tegen het inademen van potentieel schadelijke deeltjes die op lange termijn ademhalingsproblemen kunnen veroorzaken.
Bij CNC-frezen van aluminium is een veilige werkomgeving net zo belangrijk als het bereiken van nauwkeurige, hoogwaardige sneden. Door aandacht te besteden aan belangrijke veiligheidsfactoren kunnen operators de risico's die gepaard gaan met het bewerken van aluminium beperken en zichzelf, de apparatuur en de werkplek beschermen. Regelmatig onderhoud, naleving van veiligheidsprotocollen en de juiste persoonlijke beschermingsmiddelen dragen allemaal bij aan een veiliger en efficiënter bewerkingsproces. Door een sterke focus op veiligheid kunnen fabrikanten zowel de productiviteit als het welzijn van de werknemers optimaliseren, waardoor de levensduur van de apparatuur en de kwaliteit van de eindproducten worden gewaarborgd.
Praktische tips voor beginners in het CNC-frezen van aluminium
CNC-frezen van aluminium biedt een breed scala aan mogelijkheden, maar als beginner zijn er essentiële tips die je kunnen helpen veelvoorkomende valkuilen te vermijden, de veiligheid te waarborgen en hoogwaardige resultaten te behalen. Aluminium is over het algemeen gemakkelijker te bewerken dan andere metalen, maar vereist nog steeds precisie en aandacht voor detail. Kleine fouten in de beginfase kunnen snel leiden tot een slechte oppervlakteafwerking, slijtage van het gereedschap of zelfs beschadiging van het werkstuk. De volgende tips helpen je om vol vertrouwen aan de slag te gaan en je resultaten in de loop der tijd te verbeteren.
Begin met zachtere aluminiumlegeringen.
Als beginner kun je het beste beginnen met zachtere aluminiumlegeringen zoals 6061 of 1050. Deze legeringen zijn minder gevoelig voor fouten en gemakkelijker te bewerken, waardoor je meer ruimte hebt voor fouten tijdens het leerproces. Zachtere legeringen veroorzaken minder snel gereedschapslijtage of oppervlaktedefecten, waardoor je je kunt concentreren op het perfectioneren van je techniek zonder je zorgen te hoeven maken over materiaalspecifieke uitdagingen.
Gebruik conservatieve instellingen en pas deze geleidelijk aan.
Beginnen met conservatieve snijparameters is essentieel om fouten te voorkomen en een soepele werking te garanderen. Hoewel CNC-machines hoge snelheden en agressieve sneden aankunnen, moeten beginners streven naar lagere voedingssnelheden, gematigde spindelsnelheden en ondiepe sneden. Naarmate u meer ervaring opdoet, kunt u deze parameters geleidelijk verhogen om de efficiëntie te verbeteren zonder in te leveren op de oppervlaktekwaliteit.
- Aanvoersnelheid: Begin met een gematigde aanvoersnelheid om overbelasting van het gereedschap te voorkomen.
- Spindelsnelheid: Gebruik voor zacht aluminium een spindelsnelheid tussen 10,000 en 15,000 toeren per minuut om oververhitting te voorkomen.
- Snijdiepte: Begin met een geringe snijdiepte om overmatige slijtage van het gereedschap en mogelijke fouten te voorkomen.
Controleer gereedschap regelmatig op slijtage.
Gereedschapslijtage is onvermijdelijk, vooral bij het bewerken van aluminium, wat kan leiden tot een lagere snij-efficiëntie en een slechte oppervlaktekwaliteit. Controleer gereedschap regelmatig op tekenen van slijtage, zoals botte snijkanten of ophoping van aluminium op het gereedschap. Bot gereedschap resulteert in een slechte oppervlaktekwaliteit, verhoogde warmteontwikkeling en kan zelfs leiden tot gereedschapsbreuk.
- Controleer de staat van het gereedschap: Inspecteer vóór elke klus de snijkanten en zorg ervoor dat het gereedschap scherp en schoon is.
- Vervang versleten gereedschap direct: als een gereedschap er versleten of beschadigd uitziet, vervang het dan voordat het de kwaliteit van uw sneden beïnvloedt.
Houd de machine schoon en goed onderhouden.
Een schone en goed onderhouden CNC-freesmachine werkt efficiënter en levert betere resultaten. Reinig de machine regelmatig om te voorkomen dat aluminiumspanen de gereedschapsbaan, koelsystemen of andere onderdelen verstoppen. Naast reiniging kan routineonderhoud, zoals het smeren van bewegende onderdelen, het controleren op losse componenten en het opnieuw kalibreren van de machine, fouten voorkomen en de bewerkingsnauwkeurigheid verbeteren.
- Spanen verwijderen: Zorg ervoor dat de spanen tijdens en na het gebruik uit de machine worden verwijderd. Ophoping van spanen kan leiden tot oververhitting of een verminderde snij-efficiëntie.
- Regelmatig onderhoud: Controleer de onderdelen van de machine regelmatig op slijtage, vastheid en uitlijning. Dit helpt onverwachte storingen te voorkomen en de prestaties op lange termijn te verbeteren.
Testproductie voorafgaand aan volledige productieruns
Een van de beste werkwijzen voor beginners is om altijd eerst proefsneden te maken op restmateriaal voordat ze overgaan tot een volledige productierun. Testen zorgt ervoor dat de snijparameters, gereedschapsinstellingen en materiaalbehandeling correct zijn, waardoor kostbare fouten of mislukte werkstukken worden voorkomen.
- Testinstellingen: Voer kleine sneden uit op aluminiumafval om de voedingssnelheid, spindelsnelheid en nauwkeurigheid van het gereedschapspad te controleren.
- Aanpassen indien nodig: Als de testsnede ongewenste resultaten oplevert, zoals ruwe randen of onjuiste afmetingen, pas dan uw instellingen aan voordat u de volledige snede uitvoert.
Het ontwikkelen van goede gewoonten in een vroeg stadium is essentieel voor succes op de lange termijn bij het CNC-frezen van aluminium. Door te kiezen voor zachtere aluminiumlegeringen, conservatieve instellingen te gebruiken, gereedschap regelmatig te inspecteren, een schone werkplek te onderhouden en altijd proefsneden uit te voeren, kunnen beginners fouten minimaliseren en een sterke basis leggen voor meer geavanceerde projecten. Naarmate u meer ervaring en zelfvertrouwen opdoet, kunt u experimenteren met complexere bewerkingstechnieken en aluminiumlegeringen, waardoor zowel uw vaardigheden als de kwaliteit van uw werk verbeteren.
Samenvatten
CNC-frezen van aluminium vereist een zorgvuldige balans tussen machinecapaciteit, gereedschapskeuze, snijparameters en programmeerstrategieën om uitdagingen zoals warmteontwikkeling, gereedschapslijtage, spaanafvoer, trillingen en oppervlaktekwaliteit te beheersen. Hoewel aluminium relatief gemakkelijk te bewerken is in vergelijking met hardere metalen, hangt het bereiken van consistente, hoogwaardige resultaten af van het toepassen van de beste werkwijzen gedurende het hele proces, inclusief een juiste gereedschapspadplanning, stabiele opspanning, veilige bediening en geschikte afwerkingstechnieken. Door gebruik te maken van goed gekozen gereedschappen, geoptimaliseerde parameters en gedisciplineerde bewerkingsgewoonten kunnen operators de efficiëntie verbeteren, fouten verminderen en nauwkeurige, betrouwbare aluminium onderdelen produceren voor een breed scala aan toepassingen. Lees verder in " Hoe voorkom ik oververhitting bij CNC-frezen van metaal? " om warmteontwikkeling en de negatieve gevolgen daarvan aanzienlijk te verminderen.
Voor fabrikanten of operators die met CNC-frezen van aluminium werken, is het sterk aan te raden om ervaren CNC-bewerkingsexperts of fabrikanten van apparatuur te raadplegen om de meest geschikte en efficiënte oplossing voor specifieke productiebehoeften te garanderen. AccTek CNC is een professionele fabrikant van CNC-freesmachines en biedt een breed scala aan machinemodellen die zijn ontworpen om te voldoen aan uiteenlopende toepassingsvereisten, van standaard bewerkingstaken tot meer gespecialiseerde en op maat gemaakte productiebehoeften. Met sterke technische expertise en flexibele apparatuurconfiguraties kan AccTek CNC gebruikers helpen bij het selecteren of aanpassen van CNC-oplossingen die de bewerkingsstabiliteit verbeteren, de efficiëntie verhogen en een betere oppervlaktekwaliteit bereiken. Door nauw samen te werken met een betrouwbare leverancier van apparatuur zoals AccTek CNC, kunnen gebruikers gerichter advies en langdurige ondersteuning krijgen, waardoor hun CNC-freesbewerkingen consistente en hoogwaardige resultaten opleveren.