
- 30~38 分で読めます
アルミニウムは、優れた強度対重量比、耐食性、汎用性の高さから、現代の製造業において最も広く使用されている材料の一つとなっています。CNCルーターの普及に伴い、多くの加工業者や工房が、アルミニウム部品を効率的かつ費用対効果の高い方法で加工するために、これらの機械を利用するようになっています。しかし、CNCルーターは木材やプラスチックなどの軟質材料の切削には優れていますが、アルミニウムの加工には、より洗練されたアプローチを必要とする特有の課題があります。従来のルーター加工材料とは異なり、アルミニウムの延性や熱特性は、適切に扱わないと、工具の目詰まり、熱の蓄積、表面仕上げの不良などの問題を引き起こす可能性があります。
きれいな切削面を実現し、工具寿命を維持し、寸法精度を確保するには、適切な工具の選択、切削パラメータの最適化、効果的な冷却および切りくず排出戦略の実施が不可欠です。適切な理解がなければ、熟練したオペレーターでさえ、結果のばらつきや工具の早期摩耗に遭遇する可能性があります。この記事では、CNC加工によるアルミニウム加工における主な課題を探り、それらを克服するためのベストプラクティスを概説します。材料特性の理解や適切な切削工具の選択から、加工パラメータの微調整、表面品質の向上まで、このガイドは、アルミニウム加工性能の向上を目指す初心者から経験豊富なユーザーまで、実践的な洞察を提供することを目的としています。
アルミニウムを加工材料として理解する
アルミニウムはCNC加工に適した金属の一つとしてよく知られていますが、特に剛性の高いフライス盤ではなくCNCルーターを使用する場合、その評判は誤解を招く可能性があります。アルミニウムは柔らかさ、延性、高い熱伝導率を併せ持つため、独特の加工特性を持ち、工具、切削条件、切りくず排出を慎重に制御する必要があります。切削条件下におけるアルミニウムの挙動を理解することが、加工精度の向上、工具寿命の延長、そして効率的な生産を実現するための基礎となります。
アルミニウムの性質
アルミニウムの機械加工特性は、切削しやすい一方で取り扱いを誤ると扱いづらいという、物理的および機械的特性の組み合わせによって決まります。一般的に「軟らかい」金属と考えられていますが、その延性や熱特性は、CNC加工を成功させるために理解しておくべき特有の課題をもたらします。
- 低密度・軽量:アルミニウムはほとんどの金属よりも大幅に軽量であるため、軽量化が重要な用途に最適です。この特性は加工性を直接的に損なうものではありませんが、様々な産業分野で広く利用される要因となっています。
- 軟らかさと高い延性:アルミニウムは比較的軟らかいものの、非常に延性が高いため、切断時にきれいに破断するのではなく、変形しやすい性質があります。そのため、切断条件が最適化されていない場合、材料がにじみ、シャープな切断面を得ることが難しくなります。
- 高い熱伝導率:アルミニウムは熱を効率的に伝導するため、切削熱を素早く放散するのに役立ちます。しかし、加工条件が不適切な場合、切削刃に熱が蓄積され、工具摩耗や材料付着のリスクが高まります。
- 融点が低い:鋼鉄などの硬い金属と比べて、アルミニウムは低い温度で溶けます。高速加工や冷却不足の場合、材料が軟化して切削工具に付着する可能性があります。
- 構成刃先(BUE)形成傾向:アルミニウム加工における最も重要な課題の一つは、切削工具への付着傾向です。この付着物は工具形状を変化させ、切削効率を低下させ、表面仕上げに悪影響を及ぼします。
CNCルーター加工によく用いられるアルミニウム合金
CNC加工において、すべてのアルミニウムが同じ挙動を示すわけではありません。合金組成の違いは、被削性、切りくず形成、工具摩耗、表面仕上げに直接影響を与えます。適切な合金を選択することは、安定した切削性能と一貫した結果を得るための第一歩となることがよくあります。
- 6061アルミニウム:優れた加工性、強度、汎用性から、CNCルーター加工で最も一般的に使用される合金です。汎用用途に最適です。
- 5052アルミニウム:優れた耐食性と成形性で知られていますが、6061アルミニウムよりも若干機械加工性が劣ります。
- 7075アルミニウム:強度と硬度が非常に高く、航空宇宙分野でよく使用されるが、工具や切削条件に対する要求度が高い。
材料特性がCNCルーター加工に与える影響
アルミニウムの固有の特性は、工具の選定や切削条件から表面仕上げ、全体的な効率に至るまで、CNCルーター加工プロセスのあらゆる側面に直接影響を与えます。材料特性のわずかな違いでも、加工結果に大きな差が生じる可能性があります。
- 切りくずの形成と排出:アルミニウムは延性に優れているため、短く脆い破片ではなく、長く連続した切りくずを生成します。これは理想的な条件下では滑らかな切削につながりますが、切りくずの絡まりや再切削のリスクも高めます。切りくずが効果的に排出されないと、工具の溝が詰まり、過剰な熱が発生し、工具と被削材の両方が損傷する可能性があります。
- 発熱と放熱:アルミニウムは熱伝導率が高く、熱を素早く放散できるものの、高速切削加工時には切削刃に熱が集中する傾向があります。過剰な熱は材料を局所的に軟化させ、工具への付着の可能性を高めます。
- 工具摩耗と構成刃先:アルミニウムのルーター加工における最も大きな課題の一つは、切削工具に材料が付着する構成刃先の形成です。これは、アルミニウムの融点が低く、熱と圧力下で粘着性を持つために発生します。構成刃先は工具の有効形状を変化させ、表面仕上げの悪化、切削抵抗の増加、そして最終的には工具の破損につながります。
- 表面仕上げとエッジ品質:アルミニウムは優れた表面仕上げを実現できますが、それは加工条件が最適化されている場合に限ります。送り速度や回転速度が低すぎると、工具が切削ではなく擦れを起こし、表面のムラや光沢の低下につながります。一方、不適切な切削方法を用いると、エッジにバリが発生する可能性があります。
合金間の違いを認識し、加工中のアルミニウムの挙動を予測することで、オペレーターは切りくず排出をより適切に制御し、工具摩耗を最小限に抑え、優れた表面仕上げを実現できます。この基礎知識は、適切な装置、工具、切削パラメータを選択するための土台となり、最終的にはより効率的で信頼性の高いアルミニウム加工プロセスにつながります。アルミニウムの挙動をしっかりと理解することで、オペレーターは一般的な加工上の問題を予測し、それに応じて加工方法を調整することができます。
アルミニウムのCNCルーター加工における主な課題
アルミニウムは加工性や汎用性の高さで広く評価されていますが、CNCルーターで一般的に加工される非金属材料とは大きく異なる特性を持っています。発熱しやすく、長い切りくずが発生しやすく、切削工具に付着しやすく、機械の剛性も高い必要があるため、適切に管理しないと加工品質にすぐに影響を及ぼしかねない様々な課題が生じます。これらの課題を詳細に理解することで、オペレーターは加工上の問題をより的確に予測し、安定した性能を実現するためのより信頼性の高い戦略を策定することができます。
工具摩耗と構成刃先(BUE)
アルミニウムのCNCルーター加工における工具摩耗は、構成刃先(BUE)の形成と密接に関係しています。構成刃先とは、熱と圧力によってアルミニウム材料が切削刃に付着する一般的な現象です。より硬い材料に見られるような緩やかな摩耗とは異なり、構成刃先は予測不能な形で形成・破壊されることがあり、切削安定性に大きな影響を与えます。
- 工具にアルミニウムが付着する原因:アルミニウムは、切削界面での過剰な熱と摩擦によって切削工具に付着しやすい傾向があります。主軸回転速度が高すぎたり、送り速度が低すぎたりすると、工具は切削するのではなく擦れることになり、余分な熱が発生して材料が軟化し、付着が促進されます。この問題は、切りくずの排出不良によってさらに悪化します。切りくずが長く連続して再切削され、工具表面に押し付けられるためです。さらに、切れ味の悪い工具やコーティングが不適切な工具は摩擦を増加させ、アルミニウムが蓄積して構成刃先を形成しやすくなります。
- 切削品質と工具寿命への影響:構成刃先が存在すると、切削工具の有効形状が変化し、加工性能が著しく低下します。これにより、表面仕上げが悪くなり、バリやスメアが発生するほか、寸法精度も低下します。構成刃先が不規則に形成・切断されるため、不安定な切削力が生じ、振動やビビリの原因となります。時間の経過とともに、この不安定性によって工具摩耗が加速し、工具破損のリスクが高まり、最終的には加工効率と信頼性が低下します。
熱管理の問題
CNCルーター加工によるアルミニウム加工において、熱管理は加工安定性と表面品質に影響を与える最も重要な要素の一つです。アルミニウムは比較的高い熱伝導率を有していますが、摩擦、不適切な切削条件、または不十分な切りくず排出などにより、切削界面に過剰な熱が蓄積される可能性があります。
- 摩擦と熱の蓄積:アルミニウム加工における熱は、主に切削工具と材料との摩擦によって発生します。送り速度が低すぎたり、主軸回転速度が高すぎたりすると、工具が表面をきれいに切削するのではなく、表面を擦り合わせることになり、摩擦が大幅に増加します。切りくずの排出が不十分な場合も、再切削された切りくずが切削領域でさらに熱を発生させるため、問題が悪化します。時間が経つにつれて、この局所的な熱の蓄積によりアルミニウムが軟化し、工具への付着性が高まり、加工の不安定性がさらに増幅されます。
- 工具損傷および材料変形のリスク:過度の熱は工具の摩耗を加速させるだけでなく、工具の早期破損にもつながります。高温は切削刃、特に超硬工具の刃先を弱め、欠けや破損を起こしやすくします。同時に、過熱したアルミニウムは寸法安定性を失い、表面の擦り傷、刃先の歪み、精度低下などを引き起こす可能性があります。深刻な場合、ワークピースの熱膨張が公差に影響を与え、正確な最終寸法を得ることが困難になることもあります。
チップ排出の問題
切りくずの挙動は、切削安定性、発熱、および表面品質に直接影響します。脆性材料が小さな破片に砕けるのとは異なり、アルミニウムは長く連続した切りくずを形成する傾向があり、工具経路から適切に除去されないと、切削プロセスを容易に妨害する可能性があります。
- 再切削:再切削とは、切削領域から切りくずが除去されずに工具によって複数回切削される現象です。これにより、不要な摩擦と発熱の悪循環が生じ、切削性能が急速に低下します。再切削された切りくずは、ワークピースの表面を傷つけ、寸法精度を低下させ、工具の摩耗を増加させる可能性があります。アルミニウム加工では、熱によって材料が軟化し、さらに固着しやすくなるため、この問題は特に深刻です。
- フルート内の切りくず詰まり:切りくず詰まりは、アルミニウムの切りくずが工具のフルート内に蓄積し、適切な切削動作を妨げることで発生します。一度詰まると、工具は新しい切りくずを効果的に排出できなくなり、切削抵抗の増加、振動、そして工具の破損につながる可能性があります。深刻な場合、フルートの詰まりは切削効率を完全に低下させ、工具と被削材の両方を損傷する可能性があります。
高い表面仕上げを実現する
アルミニウムは優れた表面仕上げが可能である一方、加工条件が不適切だと目に見える欠陥が生じる場合が多い。最も一般的な問題としては、バリの発生、エッジの粗さ、寸法精度の低下などが挙げられるが、これらはすべて工具の状態、切削方法、機械の安定性と密接に関係している。
- バリの発生:アルミニウム加工におけるバリは、一般的に工具のたわみ、刃先の摩耗、または送り速度と切削速度の不適切な組み合わせによって発生します。工具が材料をきれいに切断するのではなく引き裂くと、余分な金属が除去されずに外側に押し出され、バリが発生します。バリは部品の外観品質に影響を与えるだけでなく、追加の後処理が必要となり、生産時間とコストの増加につながります。
- 粗いエッジと寸法精度の低下:切削加工が不安定になると、エッジが粗くなります。これは、振動、工具の摩耗、または不適切な加工パラメータが原因であることが多いです。滑らかで連続的な切削が行われる代わりに、工具がビビリ音を立てたり、材料を擦りつけたりして、表面が不均一になることがあります。同時に、剛性の不足や切削力のばらつきにより、意図した切削経路からずれが生じ、寸法精度が低下する可能性があります。
機械の剛性と安定性
アルミニウムは木材やプラスチックよりも高い切削力を必要とするため、CNCシステムの構造的な剛性が不足すると、振動、ビビリ、精度低下といった問題がすぐに発生します。そのため、剛性は単なる性能要因ではなく、アルミニウム加工を成功させるための基本的な要件となります。
- 振動とチャタリング:振動とチャタリングは、切削工具と機械構造が材料との安定した切削接触を維持できない場合に発生します。アルミニウム加工においては、これは多くの場合、主軸負荷の過大、機械剛性の不足、または送り速度や回転速度の設定ミスによって引き起こされます。振動が始まると、不安定な切削環境が生じ、表面仕上げの悪化、工具痕の不均一、工具摩耗の加速につながります。また、チャタリングは切削力を予測不能なほど増幅させ、加工精度をさらに低下させ、工具損傷のリスクを高めます。
- 軽量CNCルーターの限界:軽量CNCルーターは一般的に木材、プラスチック、その他の軟質材料向けに設計されているため、フレームや動作システムは必ずしも金属切削に最適化されているわけではありません。アルミニウムに使用する場合、これらの機械は切削力を効果的に吸収できず、動作中にたわみや微小な動きが生じる可能性があります。この剛性の不足により、切削深さ、送り速度、表面品質が制限されます。
アルミニウムのCNC加工を成功させるには、問題が発生してから対処するのではなく、これらの課題を予測し、管理することが不可欠です。アルミニウムが工具、機械、切削パラメータとどのように相互作用するかを理解することで、オペレーターはより的確な判断を下し、欠陥の発生確率を低減できます。これらの重要な課題を明確に理解することで、効果的なベストプラクティスを適用するための基盤が築かれ、最終的にはより効率的で高精度かつ信頼性の高いアルミニウム加工結果を実現できます。
アルミニウム加工に必要な機械要件
アルミニウムのCNC加工を成功させるには、切削工具やパラメータだけでなく、機械自体の性能も非常に重要です。木材やプラスチックの加工と比較すると、アルミニウムは剛性、スピンドル性能、動作精度、ワーク保持の安定性など、加工に必要な要素が格段に高くなります。これらの要件を理解することが、アルミニウム加工において、常にクリーンな切削、高い精度、そして許容範囲内の工具寿命を実現できるCNCシステムを選定・構成する鍵となります。
CNCルーターとCNCミル
CNCルーターとCNCフライス盤は、デジタル製造の原理は似ているものの、構造設計、剛性、用途は大きく異なります。これらの違いは、切削性能、表面品質、そして各機械が加工できるアルミニウム部品の範囲に直接影響を与えます。
- 構造と性能の主な違い:CNCフライス盤は通常、高い切削力に耐え、金属除去時に極めて高い精度を維持するように設計された、重くて剛性の高い鋳鉄または鋼製のフレームで構成されています。スピンドル回転速度は低く、トルクは高いため、深い切削や硬質材料の連続加工に適しています。一方、CNCルーターは一般的に軽量で高速であり、木材、プラスチック、発泡体などの軟質材料の高速切削に最適化されています。ガントリー式の構造は、絶対的な剛性よりも速度と作業領域を優先しているため、アルミニウムなどの金属加工には制限が生じる場合があります。
- CNCルーターがアルミニウム加工に適している場合:CNCルーターには限界があるものの、適切な条件下であればアルミニウム加工を成功させることができます。切削力が比較的低い薄板アルミニウム、軽荷重部品、彫刻、非構造部品の加工に適しています。強化フレーム、ボールねじ駆動、高性能スピンドルを備えた高品質の産業用CNCルーターは、エントリーレベルの機械よりもアルミニウム加工に適しています。このような場合、アルミニウム加工は、大量の材料除去作業ではなく、制御されたプロセスとなり、ルーターは動作限界内で正確かつきれいな加工結果を得ることができます。
基本的な機械機能
CNCルーターでアルミニウムを加工する際に、安定した高品質な結果を得るには、機械自体の性能が非常に重要です。柔らかい素材とは異なり、アルミニウムは速度、安定性、精度のバランスが求められます。これらの要素のいずれかが欠けていると、振動、工具摩耗、表面仕上げの不良といった問題がすぐに発生する可能性があります。
- 十分なトルクを備えた高速スピンドル回転数:高速スピンドル回転数は、適切な切りくず形成を維持し、切削抵抗を低減するのに役立ちます。また、十分なトルクは、負荷がかかった状態でも工具が安定した切削力を維持できるようにします。スピンドル回転数が低すぎると、切削効率が低下し、摩擦が生じる可能性があります。一方、トルクが不足すると、停止したり、材料除去が不均一になったりする可能性があります。バランスの取れたスピンドルは、さまざまな切削深さや送り条件においてスムーズな切削を可能にします。
- 剛性の高いフレーム構造:頑丈な機械フレームは、切削中の振動、たわみ、構造的な歪みを最小限に抑えます。これらはすべて、ビビリ音や表面仕上げの不良の一般的な原因です。軽量構造や補強が不十分な構造の機械は、切削力をうまく吸収できず、不安定になりがちです。剛性の高いフレームは、切削力を適切に支え、精度を損なうことなく、より積極的かつ制御された加工を可能にします。
- 高精度モーションシステム:モーションシステムは、機械がプログラムされたツールパスをどれだけ正確かつスムーズに追従できるかを決定します。アルミニウム加工においては、ボールねじ、リニアガイド、高品質のサーボモーターまたはステッピングモーターシステムなどのコンポーネントが不可欠です。これらの要素は、切削中の位置決め精度を維持し、バックラッシュや機械的な遊びを低減するのに役立ちます。高精度モーションシステムは、一定の送り速度とスムーズな工具動作を保証します。
ワークホールディングに関する考慮事項
アルミニウムは軟質材料よりも切削抵抗が大きいため、加工対象物がわずかに動くだけでも、表面仕上げの不良、寸法精度の低下、さらには工具の損傷につながる可能性があります。安定した確実な設置を行うことで、切削抵抗が加工対象物に伝わることなく、機械構造によって適切に吸収されることが保証されます。
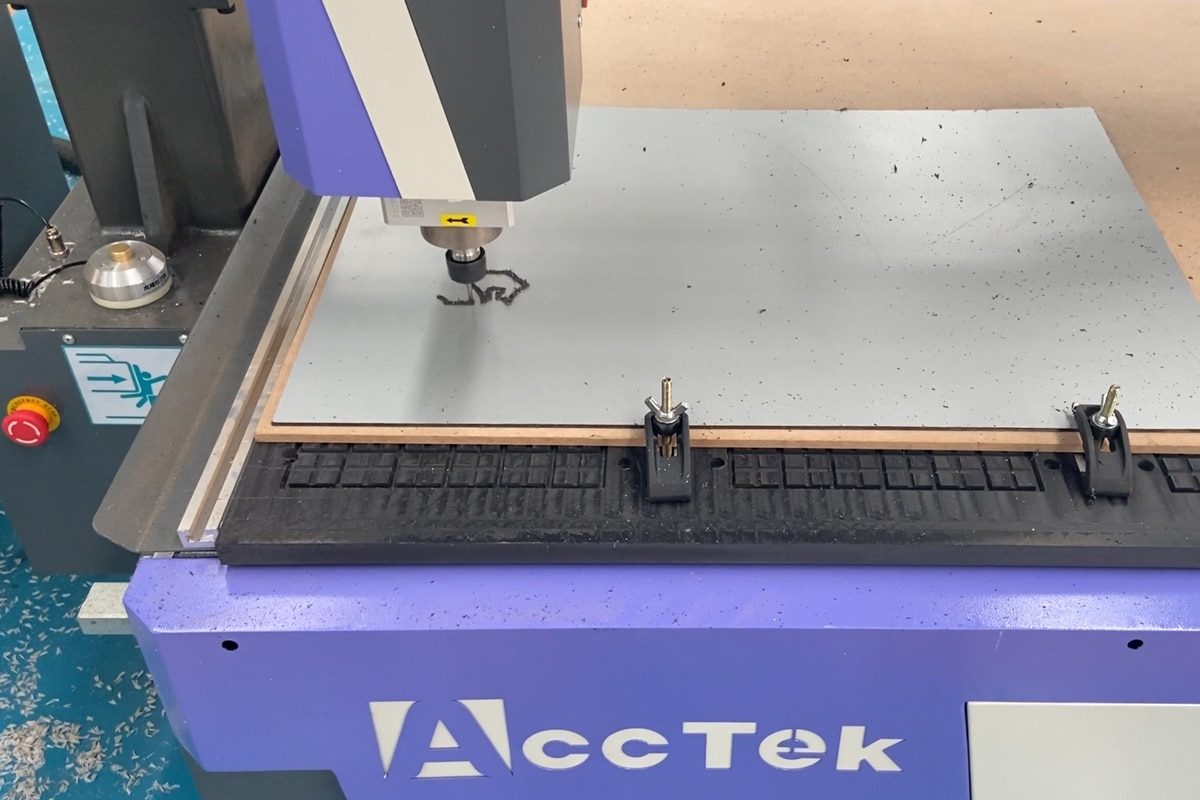
- 真空テーブルと機械式クランプの比較:真空テーブルは木材やプラスチックのCNCルーター加工でよく使用されますが、アルミニウム加工ではその効果が限定的になります。真空式固定システムは迅速なセットアップとクリーンな作業面を提供しますが、アルミニウム加工中に発生する横方向の切削荷重に耐えるのに十分な力を発生させるのが難しい場合が多いのです。一方、機械式クランプは、アルミニウムに対してはるかに信頼性が高く、剛性の高い固定方法を提供します。クランプはワークピースを機械ベッドに物理的に固定することで、より高い切削力に耐え、加工中のずれのリスクを軽減できます。
- 振動と動きの防止:ワークピースに少しでも不安定性があると、切削振動が増幅され、ビビリ痕、表面仕上げの不良、工具摩耗の加速につながります。これらのリスクを最小限に抑えるには、ワークピースを切削ゾーンのできるだけ近くに支持し、クランプ力を均等に分散させて歪みを防ぐ必要があります。適切な治具設計、犠牲板の追加、接触面の清掃と平坦化はすべて、安定性の向上に役立ちます。
アルミニウムのCNCルーター加工の成功は、負荷がかかった状態でも機械が安定性を維持し、正確かつ制御された動作を実現できるかどうかに大きく左右されます。CNCシステムがアルミニウム加工の基本要件を満たしていることを確認することで、オペレーターはプロセスの信頼性と部品の品質を大幅に向上させることができます。適切な装備と構成を備えた機械は、効率的なアルミニウムルーター加工の基盤となり、よりスムーズな切削性能とより安定した生産結果を実現します。
アルミニウム加工における切削工具の選定
アルミニウムのCNC加工において、適切な切削工具の選択は最も重要な要素の一つです。アルミニウムは軟らかく延性があり、構成刃先(BUE)を形成しやすく、発熱しやすい性質を持つため、最適な結果を得るには特殊な工具が必要です。粗削り、仕上げ加工、精密な彫刻など、どのような加工を行う場合でも、工具の材質、形状、種類は切削効率、表面仕上げ、工具寿命に直接影響します。適切な工具を選択することで、切削性能が向上するだけでなく、構成刃先(BUE)、工具摩耗、表面仕上げ不良といった問題も最小限に抑えることができます。
工具材料
切削工具の適切な材料を選ぶことは、特にアルミニウム加工において、最適な加工性能を実現するための基本です。工具の材料特性は、耐摩耗性、耐熱性、そしてアルミニウム切削における全体的な効率に直接影響します。
- 超硬工具:超硬は、優れた硬度、耐摩耗性、そして鋭い刃先を維持できる能力から、アルミニウム切削において最も一般的に推奨される材料です。超硬工具は高温にも耐え、高速切削時でも精度を維持できます。
- 高速度鋼(HSS)工具:超硬工具ほど耐久性はありませんが、HSS工具は軽量で低速のアルミニウム加工に使用できます。価格は安いですが、摩耗が速いため、高性能な用途にはあまり適していません。
ツールジオメトリ
アルミニウムは、構成刃先(BUE)を形成しやすい性質や、長い切りくずを発生させる性質など、特有の特性を持つため、最適な結果を得るには工具の形状を慎重に検討する必要がある。
- フルート数:フルート数の少ない工具(例えば、2枚刃や1枚刃)は、切りくずの排出性が向上し、切りくずの再切削の可能性を低減できるため、アルミニウム加工に最適です。フルート数が多いと、特に長い切りくずが発生するアルミニウム加工では、目詰まりの原因となることがあります。
- 工具形状:より滑らかな切削を実現するには、すくい角の大きい工具が推奨されます。すくい角が大きいほど切削抵抗が軽減され、よりきれいな表面仕上げが得られます。高い正のすくい角を持つ鋭利な刃先は、材料が工具に付着する傾向を低減します。
- コーティング:TiN(窒化チタン)、TiAlN(窒化チタンアルミニウム)、ZrN(窒化ジルコニウム)などの特殊コーティングは、耐熱性を向上させ、摩擦を低減し、アルミニウムが工具に付着する傾向を最小限に抑えることで、工具寿命をさらに延ばすことができます。
ツールの種類
選択する工具の種類は、最終製品の速度、精度、品質に大きな影響を与えます。アルミニウムのCNCルーター加工における工具の種類の選択は、必要な切削の種類、精度レベル、除去する材料の量など、プロジェクトの具体的なニーズに大きく左右されます。
- エンドミル:底面が平らで、アップカットまたはダウンカット形状の超硬エンドミルは、アルミニウムの切削加工によく使用されます。アップカットミルは切りくずを効率的に除去できるのに対し、ダウンカットミルは材料をワークピースに押し込むことで、より優れた表面仕上げを実現します。
- ボールノーズエンドミル:3D輪郭加工や仕上げ加工では、ボールノーズエンドミルが一般的に使用され、工具痕を最小限に抑えながら滑らかで曲面を実現します。
- Vビット:彫刻や細かい作業には、Vビットが鋭角で高い精度を発揮し、細かなデザインや文字入れに最適です。
切削工具のサイズ
工具サイズは、切削効率、表面仕上げ、切りくず排出、および加工全体の安定性に影響を与えます。大型工具は、材料の迅速な除去や荒削り加工に最適ですが、小型工具は、精密加工、細部加工、および仕上げ加工に適しています。また、工具の長さは、工具のたわみや曲がりを防ぐために、ワークピースの厚さと切削深さに基づいて選択する必要があります。たわみや曲がりは、切削精度の低下や表面仕上げの悪化につながる可能性があります。
アルミニウムのCNC加工において、適切な切削工具の選定は、性能、効率、工具寿命のバランスを取る上で不可欠です。適切な工具材質、形状、サイズを選択することで、作業者は発熱を最小限に抑え、工具摩耗を軽減し、きれいで精密な切削を実現できます。各プロジェクトの具体的なニーズに基づいて情報に基づいた判断を行うことで、作業者は加工効率を最大化し、優れた結果を得ると同時に、過度の摩耗や表面仕上げの不良といった工具関連の問題を最小限に抑えることができます。
アルミニウムルーター加工における最適な切削パラメータ
アルミニウムのCNC加工において、最良の結果を得るには、適切な切削パラメータを選択することが重要です。アルミニウムは他の金属に比べて比較的柔らかい素材であるため、加工において特有の課題と可能性を秘めています。アルミニウムは他の金属に比べて柔らかいため、高速かつ高送り速度で加工できますが、設定が不適切だと、過度の発熱、表面仕上げの不良、工具摩耗などの問題が発生する可能性があります。これらのパラメータを理解し最適化することが、滑らかで高精度、かつコスト効率の良い加工結果を得るための鍵となります。
スピンドル速度(RPM)
スピンドル速度とは切削工具の回転速度のことで、効率的かつ効果的なアルミニウム加工を実現する上で最も重要なパラメータの一つです。アルミニウムは比較的硬度が低いため、より硬い材料に比べてはるかに高いスピンドル速度で加工できます。しかし、最適なスピンドル速度を選択することで、工具の過度の摩耗や切りくずの排出不良といった問題を未然に防ぐことができます。以下に一般的なガイドラインを示します。
- 超硬工具の場合:回転速度は、工具の直径と加工内容によって異なりますが、一般的に10,000~24,000回転/分です。
- HSS工具の場合:耐熱性が低いため、一般的に低速(6,000~12,000回転/分程度)が推奨されます。
- 速度に影響を与える要因:工具の材質、工具径、切削深さはすべて、最適な主軸回転数に影響します。一般的に、大型工具は過熱を防ぐために低速回転数が必要ですが、小型工具はより高い回転数に対応できます。
送り速度 (IPM)
送り速度とは、切削工具がX、Y、またはZ軸に沿って材料中を移動する速度のことです。送り速度が高いほど材料の除去速度は速くなりますが、最適な切削条件を維持するためには主軸回転速度とのバランスを取る必要があります。送り速度が高すぎると、表面仕上げの悪化、工具の過度の摩耗、さらには工具の破損につながる可能性があります。逆に、送り速度が遅すぎると、切削時間が長くなり、過熱の原因となります。以下に一般的なガイドラインを示します。
- 軽切削:仕上げ切削や軽作業切削の場合、送り速度は通常、毎分100~300インチ(IPM)の範囲に設定されます。
- 重切削:荒削り加工や深削り加工の場合、送り速度は切削工具のサイズ、主軸回転速度、材料の厚さに応じて50~100 IPMの範囲になります。
- 切削負荷:送り速度を調整して、刃当たりの切削負荷を最適に保つことで、工具の摩耗を防ぎ、滑らかな仕上がりを実現できます。
切り込みの深さ
切削深さとは、工具が1回のパスで除去する材料の厚さを指します。このパラメータにより、工具や機械に過度の負荷をかけることなく、効率的な材料除去が可能になります。アルミニウムのルーター加工では、切削深さは材料の厚さと工具の強度によって大きく異なります。荒加工では深く切削できますが、仕上げ加工では高品質な表面仕上げを維持するために、通常は浅く切削する必要があります。以下に一般的なガイドラインを示します。
- 荒削り:切削深さは、工具と機械の剛性に応じて、通常0.25インチから0.75インチの範囲になります。
- 仕上げ加工:滑らかな表面仕上げを実現し、工具のたわみを避けるためには、通常0.05インチから0.2インチ程度の浅い切削が推奨されます。
- 要因:機械の剛性と工具のサイズは、精度を損なうことなくどれだけ深く切削できるかを決定する上で重要な役割を果たします。
切削負荷(1歯あたり)
切りくず負荷とは、工具1回転あたりに各切削刃によって除去される材料の量です。これは送り速度と主軸回転速度に直接関係しており、効率的な切削を確保し、工具と材料の両方の損傷を防ぐ上で重要な役割を果たします。最適な切りくず負荷は、工具のたわみ、過剰な発熱、表面仕上げの不良などの問題を防止します。以下に一般的なガイドラインを示します。
- 超硬工具の場合:超硬工具の一般的な切削量は、工具の直径と用途によって異なりますが、1歯あたり0.001インチから0.003インチです。
- HSS工具の場合:切削負荷は一般的にやや低く、1歯あたり約0.001インチ~0.002インチです。
- 切りくず負荷の維持の重要性:適切な切りくず負荷は、工具が過負荷になることなく効率的に材料を除去できる十分な切削状態を確保し、工具寿命の延長と摩擦関連の問題軽減に役立ちます。
切削液と冷却
アルミニウムは硬質金属ほど熱がこもりやすいわけではありませんが、切削油と冷却システムは、熱管理、表面仕上げの向上、工具寿命の延長において依然として重要です。効果的な冷却は、材料と工具の熱変形を防ぐとともに、効率的な切りくず排出を確保します。
- 冷却剤:アルミニウム加工では、水溶性冷却剤やエアブラストシステムがよく使用されます。適切な冷却剤を使用することで、摩擦と熱を低減し、切削速度と表面仕上げを向上させることができます。
- 乾式切削:適切な切りくず排出を行えば乾式切削も可能ですが、高速加工では工具摩耗の増加や仕上げ品質の低下につながることがよくあります。
アルミニウムの機械加工を成功させるには、材料特性と加工結果の両方に合致する切削パラメータを慎重に選択することが不可欠です。主軸回転速度、送り速度、切削深さ、切りくず負荷、冷却方法を適切に組み合わせることで、スムーズな材料除去、高品質な表面仕上げ、そして工具寿命の延長が実現します。アルミニウム部品の具体的な要件とCNCシステムの性能に基づいてこれらのパラメータを微調整することで、オペレーターはコストを最小限に抑え、工具の過度な摩耗や寸法精度の低下といった問題を回避しながら、最適な加工性能を達成できます。
ツールパス戦略とプログラミングのヒント
アルミニウムのCNC加工において高品質な結果を得るには、効果的なツールパス戦略と精密なプログラミングが不可欠です。アルミニウムは比較的軟らかく延性に富む性質を持つため、熱の蓄積管理、工具摩耗の防止、滑らかな表面仕上げの確保など、特有の課題があります。適切なツールパス戦略とプログラミング技術を選択することで、加工者は材料除去率を最適化し、機械への負荷を最小限に抑え、工具寿命を延ばすことができます。
適応型切削加工と従来型切削加工の比較
適応型切削と従来型フライス加工は、CNC加工において用いられる2つの異なるツールパス戦略である。それぞれに利点があり、用途や加工対象材料の種類によって異なる。
- アダプティブクリアリング:この技術は、除去対象物の形状に応じて切削接触角を変化させるツールパスを使用します。工具全体に一定の切りくず負荷を維持することで、より効率的な材料除去を実現します。アダプティブクリアリングは、工具へのストレスや発熱を最小限に抑えながら、より深い切削と高い送り速度を可能にするため、アルミニウムの荒加工に最適です。
- 従来型フライス加工:従来型フライス加工は、切削工具が材料の送り方向とは逆方向に移動する、従来の方法で切削を行う加工方法です。この技術は、浅い切削や特定の表面仕上げが必要な場合によく用いられます。しかし、特にアルミニウムなどの軟質材料を加工する場合、適応型切削に比べて発熱量が多く、工具の摩耗も激しくなる傾向があります。
- プログラミングのヒント:荒削りや高速加工には適応型クリアリングを、工具の接触を最小限に抑える必要がある仕上げ加工には従来型のフライス加工を使用してください。
クライムミリングと従来のミリング
クライムミーリングと従来型ミーリングは、送り方向に対する工具の移動方向を決定する2種類のミーリング戦略である。
- クライムミーリング:クライムミーリングでは、切削工具が送り方向と同じ方向に回転するため、切削工具は材料の最も厚い部分から最も薄い部分へと切削します。この方法により、切削抵抗と工具摩耗が低減され、切りくず排出性も向上します。これは特にアルミニウム加工において有効です。
- 従来型フライス加工:従来型フライス加工では、切削工具が材料の送り方向と逆方向に移動します。つまり、工具は材料の最も薄い部分から入り、最も厚い部分から出ていきます。この方法は特定の加工においてより優れた制御性を発揮しますが、一般的に発生する熱量と切削力が大きく、工具の摩耗が早くなったり、加工物の歪みが生じたりする可能性があります。
- プログラミングのヒント:アルミニウムを加工する際は、特に高速加工の場合、材料除去効率を高めるためにアップカット加工を使用してください。これにより、熱の蓄積を抑え、より滑らかな切削面が得られます。
侵入と脱出のテクニック
これらの技術は、アルミニウムのような軟質金属を加工する際に特に重要です。アルミニウムは熱がこもりやすく、工具への材料の付着も起こりやすいためです。
- 進入方法:らせん進入では、工具が螺旋状に材料に進入するため、工具と材料への衝撃が軽減されます。工具のたわみを防ぎ、切削開始時の切削力を最小限に抑えるため、深い穴やポケットの加工に特に効果的です。傾斜進入では、工具が傾斜した経路に沿って徐々に材料に進入するため、初期の切削負荷が軽減されます。浅い切削に最適で、スムーズで制御された進入が可能です。
- 出口加工方法:直線出口では、工具は材料から直線的に出てきます。これは、微調整や仕上げ加工を行う際によく用いられます。らせん出口では、工具が螺旋状に徐々に後退することで、バリの発生や工具の過度な摩耗のリスクを軽減します。
- プログラミングのヒント:深い切削や繊細な加工には、らせん状または傾斜状の進入方法を使用し、仕上げ切削時には、直線状またはらせん状の退出方法を使用して、滑らかでバリのない表面を確保してください。
よくあるプログラミングミスを避ける方法
アルミニウム加工において、効率的な加工と高品質な部品の生産を実現するには、適切なプログラミングが不可欠です。以下に、避けるべき一般的なプログラミングミスをいくつかご紹介します。
- 切削速度が高すぎると、アルミニウムは高速加工が可能ですが、切削速度が高すぎると工具の早期摩耗、表面仕上げの不良、過度の発熱につながる可能性があります。工具サイズ、材料の厚さ、切削作業に応じて、必ず主軸回転速度を調整してください。最適な切削速度については、メーカーのガイドラインを参照してください。
- 不適切なツールパスの選択:アダプティブクリアリングではなく従来型のフライス加工を使用するなど、誤ったツールパス戦略を選択すると、材料除去速度の低下、工具への不要な負荷、精度の低下につながる可能性があります。荒加工にはアダプティブクリアリング、仕上げ加工には従来型のフライス加工など、加工内容に応じて適切なツールパス戦略を選択してください。
- 工具への過負荷:工具に対してステップオーバーまたはステップダウンが大きすぎると、特にアルミニウムなどの軟質材料を加工する場合、過剰な切削力、工具のたわみ、および加工面品質の低下を引き起こす可能性があります。工具サイズと機械の剛性に応じて、適切なステップオーバーとステップダウン値を維持してください。荒加工では大きなステップオーバーを、仕上げ加工では小さなステップオーバーを使用することで、加工面品質が向上します。
- 工具摩耗を考慮しない:工具摩耗に合わせてツールパスを調整しないと、切削精度が低下したり、仕上がりが悪くなったり、最終的には工具が破損したりする可能性があります。工具の状態を定期的に確認し、必要に応じてツールパスのパラメータを調整するか、新しい工具に交換してください。
- プログラミングのヒント:工具の衝突、不適切な送り速度、切削力などの潜在的な問題がないかを確認するため、実際の加工を実行する前に必ずCNCソフトウェアでツールパスをシミュレーションしてください。
アルミニウムの切削加工において、ツールパス戦略とプログラミング技術を習得することは、最適な加工結果を得る上で役立ちます。アダプティブクリアリング、アップカット加工、適切な進入・退出方法といった戦略を活用することで、加工効率の向上、工具摩耗の低減、表面仕上げの改善が可能になります。さらに、よくあるプログラミングミスを避けることで、よりスムーズな作業と予測可能な結果が得られます。CNCによるアルミニウム切削加工においては、綿密なツールパス計画とプログラミングが、生産性の最大化、精度の確保、そして高品質かつコスト効率の高い部品の製造に不可欠です。
表面仕上げの最適化
高品質な表面仕上げを実現することは、アルミニウムのCNCルーター加工において最も重要な要素の一つです。なぜなら、最終製品の外観と機能性に直接影響を与えるからです。滑らかな表面は、部品の美観を向上させるだけでなく、摩擦を低減し、腐食を防ぎ、組み立て時の適合性を高めることで、性能も向上させます。しかし、この最適な仕上げを実現するには、適切な工具を選ぶだけでは不十分です。切削パラメータ、ツールパス戦略、後処理方法を慎重にバランスよく調整する必要があります。これらの戦略を理解し、適用することで、メーカーはアルミニウム部品が最高水準の品質と精度を満たすことを保証できます。
バリの発生を最小限に抑える
バリとは、機械加工中に部品の縁や穴に沿って発生する、不要な突起のことです。バリは表面仕上げに影響を与えるだけでなく、アルミニウム部品の機能性や美観にも悪影響を及ぼす可能性があります。バリの発生を最小限に抑える効果的な対策を講じることで、きれいで精密なエッジを実現できます。
- 切れ味の良い高品質な工具を使用してください。常に切れ味の良い超硬工具またはコーティング工具を使用して、きれいで正確な切断を実現してください。工具が摩耗したら交換し、過剰なバリの発生を防いでください。
- 切削条件の調整:送り速度をやや下げ、切削速度を中程度にすることで、バリの発生につながる過剰な熱の発生を抑制できます。また、特定の加工においては、切削深さをやや深くすることで、材料をきれいに切断でき、バリの発生を抑えることができます。
- 最適化されたツールパス戦略:従来のフライス加工ではなく、アップカットフライス加工を使用してください。アップカットフライス加工は発熱量が少なく、切削エッジに沿ったバリの発生を軽減します。
フィニッシュパスのテクニック
最終仕上げ工程は、アルミニウムの滑らかで高品質な表面仕上げを実現する上で非常に重要です。仕上げ工程では部品を精密化し、荒加工工程で生じた欠陥を除去して、所望の表面仕上げを実現します。
- 浅い仕上げ加工(通常0.05インチ~0.2インチの深さ)を行うことで、表面への影響を最小限に抑え、削り込みや工具のたわみを防ぎます。浅い切削は工具の摩耗を防ぎ、滑らかな表面仕上げを実現します。
- 細かいステップオーバー:仕上げ加工では、工具痕をなくし、均一な表面テクスチャを確保するために、より小さなステップオーバー(通常は工具径の5~10%)を使用します。
- 複数回の加工:複雑な表面加工では、ステップオーバーを徐々に小さくしながら複数回の加工を行うことで、工具の安定性を維持しながら、よりきめ細やかな仕上がりを実現できます。
- 仕上げ加工時の回転数を上げる:仕上げ加工時にスピンドル回転数を上げることで、材料除去率が向上し、より滑らかな仕上がりを実現できます。アルミニウムは比較的柔らかい素材であるため、工具の摩耗や発熱を大幅に抑えながら高速加工が可能です。
後処理オプション
CNC加工はアルミニウムに優れた表面仕上げを実現できますが、部品の外観と性能を向上させるために、追加の後処理が必要となる場合もあります。後処理方法を用いることで、表面をさらに滑らかにしたり、残留バリを除去したり、保護層を追加したりすることができます。
- バリ取り:機械加工後にバリや鋭利なエッジを手作業で除去する方法。この工程は手間がかかりますが、少量生産や精密部品には効果的です。大量生産やより均一な仕上がりを求める場合は、自動バリ取り装置を使用して部品のエッジからバリを除去し、粗い部分を滑らかにすることができます。
- 研削または研磨:高品質で鏡面のような仕上がりが求められる部品には、微細な研磨剤や研磨剤を用いた研削または研磨が適しています。これは、高い表面品質が求められる装飾部品やコンポーネントによく用いられます。
- 表面仕上げと耐久性を向上させる陽極酸化処理:陽極酸化処理は、アルミニウム表面の自然酸化皮膜を厚くする電気化学プロセスであり、耐食性、表面硬度、外観を向上させます。また、アルミニウム部品に色を付けることもできます。
アルミニウムのCNCルーター加工における表面仕上げの最適化には、精密な工具選定、適切な切削パラメータの調整、そして綿密なツールパス戦略を含む包括的なアプローチが必要です。バリの発生を最小限に抑え、適切な仕上げ加工で最終切削を洗練させ、バリ取り、研磨、コーティングなどの後処理技術を取り入れることで、部品全体の品質を大幅に向上させることができます。これらの方法を適用することで、作業者はアルミニウム部品の外観を向上させるだけでなく、耐久性と機能性も高めることができます。適切な戦略を組み合わせることで、アルミニウム加工において高品質で滑らかな表面仕上げを効率的かつ実現可能なものにすることができます。
アルミニウムのCNCルーター加工における安全上の考慮事項
アルミニウムのCNC加工においては、安全性を常に最優先事項とする必要があります。アルミニウムは硬い金属に比べて加工しやすいものの、作業者の安全確保、機械性能の維持、事故防止のためには、安全手順を厳守することが不可欠です。適切な安全対策は、作業者の負傷を防ぐだけでなく、機器の長寿命化と高品質な加工水準の維持にも貢献します。
チップ管理と火災リスク
アルミニウムのCNC加工において、適切な切削屑管理を行うことで、安全で清潔かつ効率的な作業環境を確保できます。アルミニウムの切削屑は鋭利で軽量であり、急速に蓄積するため、機械の性能と作業者の安全の両方に潜在的な危険をもたらします。さらに、アルミニウムの切削屑は、特に特定の切削油やクーラントと混ざると、非常に燃えやすく、適切に処理しないと火災のリスクが高まります。
- 切削屑除去システム:機械から切削屑を迅速に除去するために、信頼性の高い切削屑排出システムを導入してください。これには、送風、真空システム、コンベアなどが含まれます。これらのシステムが正しく機能し、切削屑が堆積しないよう、定期的に点検してください。
- 火災予防:作業エリアには可燃物を置かないようにし、特に可燃性の切削油や潤滑油を使用する場合は、消火器を近くに設置してください。電気機器や熱源の近くに切削屑が溜まらないようにしてください。アルミニウム粉塵の蓄積を防ぐため、機械本体および周辺を定期的に清掃してください。
適切な機械操作
機械の適切な操作は、作業者の安全だけでなく、機械の寿命と性能にも不可欠です。操作ミスや不適切な設定は、事故、機械の損傷、加工結果の低下につながる可能性があります。
- 機械のセットアップ:加工作業を開始する前に、CNCルーターが正しくセットアップされていることを確認してください。これには、すべての工具がしっかりと取り付けられていること、ワークピースが正しく位置合わせされていること、および機械の設定(速度、送り速度、切削深さなど)が正しいことを確認することが含まれます。セットアップが不十分な機械は、工具の破損、ワークピースの損傷、さらには作業者の負傷につながる可能性があります。
- 運転中の監視:運転中は定期的に機械を監視し、すべてがスムーズに動作していることを確認してください。異音、振動、工具の摩耗など、異常な兆候がないか注意してください。異常な動作が見られた場合は、さらなる損傷や危険を避けるため、直ちに機械を停止してください。
個人用保護具(PPE)
個人用保護具(PPE)は、CNC加工環境に存在する危険から作業者を保護するのに役立ちます。機械や工具は高い効率で動作するように設計されていますが、加工中に発生する飛散物、鋭利な刃物、騒音、熱などの潜在的なリスクも伴います。
- 目の保護:加工中に高速で飛散する破片や切削屑から目を守るため、必ず安全メガネまたはフェイスシールドを着用してください。さらに、より危険な環境では、サイドシールド付きのゴーグルが追加の保護を提供します。
- 聴覚保護:CNCルーターは、特に高速加工時にかなりの騒音を発生させます。長時間高騒音にさらされることによる聴覚障害を防ぐため、耳栓やイヤーマフなどの聴覚保護具を着用してください。
- 手袋:鋭利な工具や部品を取り扱う際は、切り傷や擦り傷を防ぐため、保護手袋を着用してください。ただし、機械の操作中は、可動部に手袋が巻き込まれる危険を避けるため、手袋を外してください。
- 呼吸保護:研削や研磨などの作業中にアルミニウムの粉塵や切削屑が空気中に飛散する可能性がある場合は、防塵マスクまたは呼吸保護具を着用する必要があります。これにより、作業者が有害な粒子を吸い込むことを防ぎ、長期的に呼吸器系の問題を引き起こすリスクを軽減できます。
CNCルーター加工によるアルミニウム加工において、安全な作業環境の確保は、高精度で高品質な切削を実現することと同様に重要です。主要な安全対策を講じることで、作業者はアルミニウム加工に伴うリスクを軽減し、自身、設備、そして作業スペースを保護することができます。定期的なメンテナンス、安全手順の遵守、そして適切な個人用保護具の着用は、より安全で効率的な加工プロセスに貢献します。安全性を最優先事項とすることで、製造業者は生産性と作業者の健康の両方を最適化し、設備の長寿命化と最終製品の品質向上を実現できます。
アルミニウムのCNCルーター加工初心者向け実践的なヒント
CNCルーター加工によるアルミニウム加工は幅広い可能性を秘めていますが、初心者の方は、よくある落とし穴を避け、安全性を確保し、高品質な仕上がりを実現するための重要なヒントを知っておく必要があります。アルミニウムは一般的に他の金属よりも加工しやすいものの、それでも精度と細部への注意が求められます。初期段階での小さなミスは、表面仕上げの悪化、工具の摩耗、さらには加工物の損傷につながる可能性があります。以下のヒントは、自信を持って加工を始め、徐々に仕上がりを向上させていくのに役立ちます。
まずは、より柔らかいアルミニウム合金から始めましょう。
初心者の方は、6061や1050などの比較的柔らかいアルミニウム合金から始めるのが最適です。これらの合金は加工しやすく、多少のミスがあっても許容範囲が広いため、加工方法を習得する過程で多少の失敗があっても問題ありません。また、柔らかい合金は工具の摩耗や表面の欠陥が発生しにくいため、材料特有の課題を気にすることなく、技術の向上に集中できます。
控えめな設定を使用し、徐々に調整してください。
ミスを避け、スムーズな作業を実現するには、まず控えめな切削条件から始めることが重要です。CNCマシンは高速かつ積極的な切削が可能ですが、初心者は低速の送り速度、中程度の主軸回転速度、浅い切削から始めるべきです。操作に慣れてきたら、表面品質を損なうことなく効率を高めるために、これらの条件を徐々に上げていくことができます。
- 送り速度:工具に過負荷がかからないように、最初は中程度の送り速度から始めてください。
- スピンドル回転速度:軟質アルミニウムの場合、過熱を防ぐため、スピンドル回転速度は10,000~15,000回転/分に設定してください。
- 切削深さ:工具の過度な摩耗や潜在的なミスを避けるため、最初は浅めの切削深さから始めてください。
定期的に工具の摩耗を点検する
工具の摩耗は避けられません。特にアルミニウム加工では、摩耗によって切削効率が低下したり、表面仕上げが悪くなったりすることがあります。刃先の鈍化や工具表面へのアルミニウムの付着など、工具の摩耗の兆候がないか定期的に点検してください。工具の摩耗が進むと、表面品質の低下、発熱量の増加、さらには工具の破損につながる可能性があります。
- 工具の状態を確認する:作業を行う前に、刃先を点検し、工具が鋭利で清潔であることを確認してください。
- 摩耗した工具は速やかに交換してください。工具が摩耗したり損傷したりしている場合は、切断品質に影響が出る前に交換してください。
機械を清潔に保ち、適切にメンテナンスしてください。
清潔で適切にメンテナンスされたCNCルーターは、より効率的に動作し、より良い結果を生み出します。切削屑がツールパス、冷却システム、その他の部品に詰まるのを防ぐため、定期的に機械を清掃してください。清掃に加えて、可動部の潤滑、緩んだ部品の点検、機械の再校正などの定期的なメンテナンスを行うことで、エラーを防止し、加工精度を向上させることができます。
- 切りくず除去:加工中および加工後には、機械から切りくずを確実に除去してください。切りくずが詰まると、過熱や切削効率の低下につながる可能性があります。
- 定期メンテナンス:機械の各部品の摩耗、締め付け具合、位置ずれなどを定期的に点検してください。これにより、予期せぬ故障を防ぎ、長期的な性能向上につながります。
量産開始前の試作
初心者にとって最も良い方法の一つは、本格的な量産に入る前に必ず端材で試し切りを行うことです。試し切りを行うことで、切削条件、工具の設定、材料の取り扱いが正しいことを確認し、高額なミスや加工品の破損を防ぐことができます。
- テスト設定:スクラップアルミニウムに小さな切削加工を行い、送り速度、主軸回転速度、およびツールパスの精度を確認します。
- 必要に応じて調整してください:テストカットの結果、切り口が粗かったり、寸法が間違っていたりするなど、望ましくない結果が生じた場合は、本格的な加工に進む前に設定を調整してください。
アルミニウムのCNC加工で長期的に成功するには、早い段階で良い習慣を身につけることが重要です。柔らかいアルミニウム合金を選び、控えめな設定で加工を行い、工具を定期的に点検し、作業スペースを清潔に保ち、常にテストカットを行うことで、初心者でもミスを最小限に抑え、より高度なプロジェクトのための強固な基盤を築くことができます。経験と自信を積むにつれて、より複雑な加工技術やアルミニウム合金に挑戦できるようになり、スキルと作品の質の両方を向上させることができるでしょう。
まとめる
アルミニウムのCNCルーター加工では、機械の性能、工具の選択、切削パラメータ、プログラミング戦略を慎重にバランスよく組み合わせることで、熱の蓄積、工具の摩耗、切りくずの排出、振動、表面仕上げ品質といった課題に対処します。アルミニウムは硬い金属に比べて加工しやすいものの、一貫した高品質の結果を得るには、適切なツールパス計画、安定したワーク保持、安全な操作、適切な仕上げ技術など、プロセス全体にわたってベストプラクティスを適用する必要があります。適切な工具、最適化されたパラメータ、規律ある加工習慣を用いることで、オペレーターは効率を向上させ、エラーを減らし、幅広い用途に対応する高精度で信頼性の高いアルミニウム部品を製造できます。「金属のCNCルーター加工時に過熱を避けるにはどうすればよいか?」を読み進めて、熱の蓄積とその悪影響を大幅に軽減しましょう。
アルミニウムのCNCルーター加工を行う製造業者やオペレーターは、特定の生産ニーズに最適な効率的なソリューションを確保するために、経験豊富なCNC加工専門家や機器メーカーに相談することを強くお勧めします。AccTek CNCは、標準的な加工作業からより専門的でカスタマイズされた生産ニーズまで、多様な用途に対応する幅広い機械モデルを提供するプロフェッショナルなCNCルーターメーカーです。AccTek CNCは、高度な技術力と柔軟な機器構成により、加工の安定性向上、効率性の向上、表面品質の向上を実現するCNCソリューションの選択やカスタマイズを支援します。AccTek CNCのような信頼できる機器プロバイダーと緊密に連携することで、ユーザーはより的確なガイダンスと長期的なサポートを受けることができ、CNCルーター加工において一貫性のある高品質な結果を確実に得ることができます。