
- 28-38 minuti di lettura
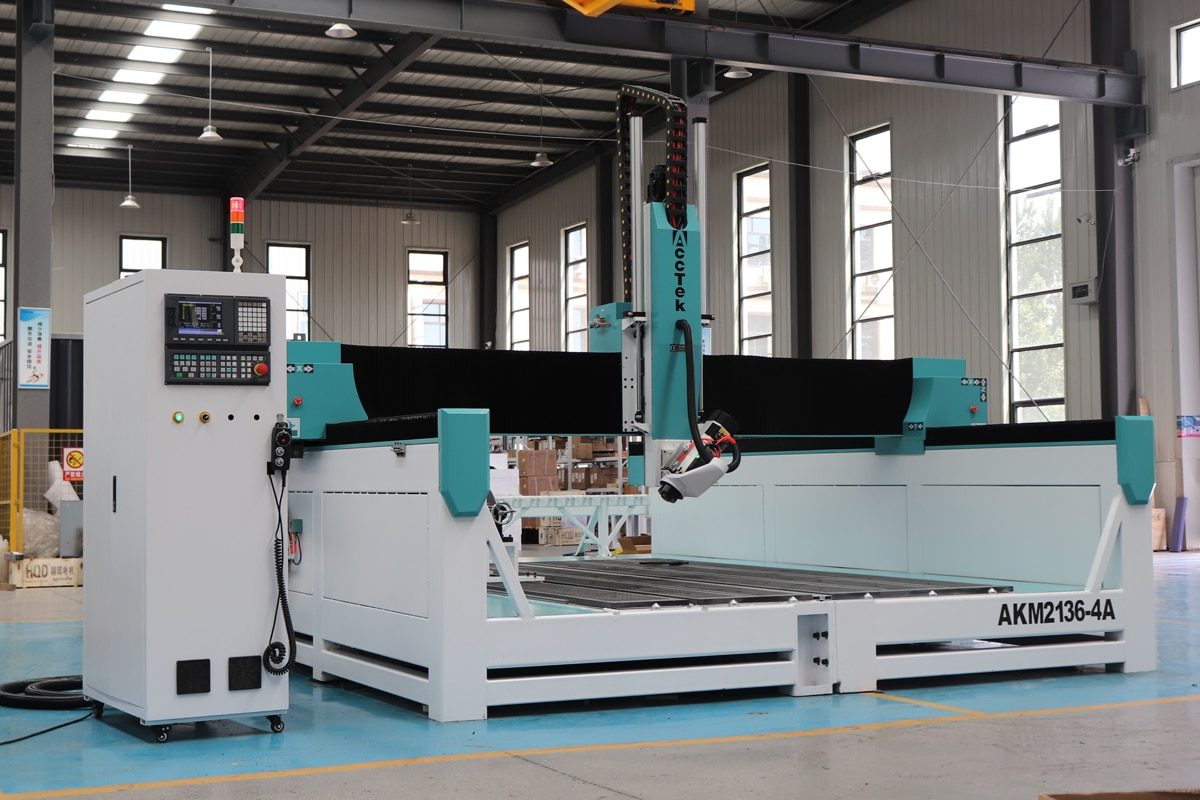
Con l'evoluzione continua delle esigenze produttive, agli operatori CNC viene richiesto di produrre componenti sempre più complessi con maggiore precisione ed efficienza. Sebbene le fresatrici CNC a 3 assi rimangano un punto di partenza affidabile e accessibile, i loro limiti diventano evidenti quando i progetti richiedono tagli angolati, geometrie complesse o tempi di setup ridotti. È qui che la tecnologia a 4 assi, in particolare le fresatrici CNC a testa oscillante, inizia a svolgere un ruolo trasformativo. Una fresatrice CNC a 4 assi a testa oscillante introduce un nuovo livello di flessibilità, consentendo al mandrino di inclinarsi e lavorare superfici con angolazioni multiple senza dover riposizionare il pezzo.
Per i principianti che passano da sistemi a 3 assi, questo passaggio può sembrare inizialmente impegnativo, poiché implica nuovi concetti relativi alla struttura della macchina, alla programmazione dei percorsi utensile e alle tecniche operative. Tuttavia, con la giusta guida, questo aggiornamento può ampliare significativamente le capacità di lavorazione e aprire le porte ad applicazioni più avanzate. Questa guida è pensata per aiutare i principianti a orientarsi nella transizione dai router CNC a 3 assi a quelli a 4 assi con testa oscillante. Vi accompagnerà attraverso le principali differenze, le competenze essenziali e i passaggi pratici necessari per utilizzare con sicurezza e trarre vantaggio da questa potente tecnologia.
Comprendere le basi delle fresatrici CNC a 3 assi
Comprendere i principi di base delle fresatrici CNC a 3 assi è il primo passo per chiunque si avvicini al mondo della lavorazione CNC. Queste macchine, che operano lungo tre assi lineari, sono alla base di molte operazioni CNC e rappresentano un punto di partenza ideale per i principianti. Grazie al loro design semplice e alla facilità d'uso, le fresatrici a 3 assi offrono un'ottima introduzione alla tecnologia CNC, consentendo agli utenti di apprendere concetti fondamentali come il movimento della macchina, la programmazione dei percorsi utensile e la lavorazione dei materiali.
Cos'è un router CNC a 3 assi?
Una fresatrice CNC a 3 assi è una macchina da taglio a controllo numerico che opera lungo tre assi lineari: X, Y e Z. Questi assi rappresentano il movimento in tre direzioni: da sinistra a destra (asse X), avanti e indietro (asse Y) e su e giù (asse Z). Coordinando il movimento lungo questi assi, la macchina può tagliare, intagliare, forare e incidere materiali con precisione secondo un progetto digitale. In una configurazione tipica, il pezzo in lavorazione rimane fisso sul piano della macchina mentre il mandrino si muove lungo i tre assi per modellare il materiale. Il processo di lavorazione è guidato dal codice G generato da un software CAD/CAM, garantendo elevata precisione e ripetibilità. Grazie alla loro struttura semplice e alla facilità d'uso, le fresatrici CNC a 3 assi sono spesso il primo passo per chi si avvicina al mondo della lavorazione CNC. Di seguito sono riportate alcune delle applicazioni più comuni:
- Lavorazione del legno e produzione di mobili: le fresatrici CNC a 3 assi sono ampiamente utilizzate nella lavorazione del legno per tagliare, sagomare e intagliare una vasta gamma di tipi di legno con elevata precisione. Sono ideali per la produzione di componenti per mobili come ante, pannelli ed elementi decorativi, consentendo una produzione di massa efficiente e la realizzazione di progetti personalizzati.
- Realizzazione di insegne e pubblicità: nel settore della segnaletica, le fresatrici CNC a 3 assi sono comunemente utilizzate per incidere e tagliare materiali come acrilico, PVC e pannelli compositi in alluminio. Consentono la creazione precisa di lettere, loghi e disegni grafici dettagliati, rendendole uno strumento fondamentale per la produzione di insegne di qualità professionale.
- Lavorazione di materie plastiche e materiali compositi: queste macchine sono ideali per la lavorazione di materie plastiche e materiali compositi, tra cui ABS, PVC e policarbonato. La loro precisione e uniformità le rendono preziose per la produzione di componenti industriali, coperture protettive e vari componenti personalizzati.
- Lavorazione di metalli leggeri: le fresatrici CNC a 3 assi possono lavorare metalli teneri come alluminio, ottone e rame. Sono tipicamente utilizzate per operazioni come foratura, scanalatura e taglio di contorni semplici, risultando adatte alla fabbricazione di componenti metallici leggeri e alla produzione di componenti.
- Progetti per hobby e fai da te: per hobbisti e principianti, le fresatrici CNC a 3 assi offrono un modo accessibile per esplorare la lavorazione CNC. Sono ampiamente utilizzate per lavori artigianali, scopi didattici e piccoli progetti fai da te, consentendo agli utenti di creare design personalizzati con relativa facilità.
Vantaggi dei router CNC a 3 assi
Le fresatrici CNC a 3 assi offrono numerosi vantaggi che le rendono una scelta popolare per molti utenti, dagli hobbisti ai professionisti. Queste macchine sono apprezzate per la loro semplicità, l'economicità e la capacità di fornire risultati affidabili in una varietà di applicazioni. Di seguito sono elencati i principali vantaggi dell'utilizzo di una fresatrice CNC a 3 assi:
- Semplicità e facilità d'uso: le fresatrici CNC a 3 assi sono semplici da utilizzare, soprattutto per i principianti. Con soli tre assi lineari (X, Y e Z), la gestione del movimento e la configurazione della macchina sono molto più facili rispetto ai sistemi multiasse. Questa semplicità riduce la curva di apprendimento e consente agli operatori di acquisire rapidamente competenza nella lavorazione CNC, rendendola un punto di partenza ideale per chi si avvicina per la prima volta a questa tecnologia.
- Convenienza economica: uno dei principali vantaggi delle fresatrici CNC a 3 assi è la loro convenienza. In genere hanno un costo iniziale inferiore rispetto alle macchine multiasse più complesse, il che le rende un'opzione più accessibile per le piccole imprese e gli hobbisti. Inoltre, il loro design più semplice spesso si traduce in minori costi di manutenzione e un minor numero di componenti da riparare, offrendo risparmi a lungo termine.
- Velocità ed efficienza per applicazioni standard: per operazioni come taglio, incisione e foratura, le fresatrici CNC a 3 assi offrono tempi di lavorazione rapidi, consentendo un'elevata produttività in diversi settori. Eccellono nelle applicazioni 2D e 2.5D, risultando perfette per i processi di produzione di routine in cui efficienza e velocità sono fondamentali. La loro elevata velocità operativa riduce i tempi di setup, aumentando la produttività.
- Precisione e ripetibilità: le fresatrici CNC a 3 assi sono in grado di realizzare tagli di alta precisione e disegni dettagliati, con una ripetibilità che garantisce uniformità tra più cicli di produzione. Per le aziende che necessitano di risultati identici, questa precisione assicura che ogni pezzo soddisfi le specifiche esatte senza deviazioni, rendendole ideali sia per la prototipazione che per la produzione di massa.
- Integrazione software intuitiva: le fresatrici CNC a 3 assi sono compatibili con un'ampia gamma di software CAD/CAM, consentendo agli utenti di trasformare facilmente i progetti digitali in componenti fisici. Queste fresatrici sono spesso dotate di interfacce software intuitive che semplificano la programmazione e consentono modifiche rapide, rendendole facili da usare anche per chi ha poca esperienza di programmazione.
Limitazioni dei router CNC a 3 assi
Sebbene le fresatrici CNC a 3 assi offrano numerosi vantaggi, presentano anche alcune limitazioni che possono influire sulla loro capacità di gestire attività più complesse o di soddisfare requisiti di produzione avanzati. Comprendere queste limitazioni aiuta gli operatori e le aziende a determinare quando è il momento di valutare l'aggiornamento a un sistema multiasse più avanzato. Di seguito sono elencate le principali limitazioni delle fresatrici CNC a 3 assi:
- Capacità limitata per geometrie complesse: i router CNC a 3 assi sono limitati a lavorare lungo tre assi lineari (X, Y e Z), il che significa che possono produrre solo forme piatte o semplici 2.5D. Non sono progettati per produrre pezzi con angoli complessi, sottosquadri o geometrie 3D intricate. Per forme o progetti più avanzati che richiedono movimenti rotatori o lavorazioni multiasse, gli operatori dovrebbero affidarsi a router a 4 assi più avanzati o Sistemi CNC a 5 assi.
- Molteplici impostazioni necessarie per la lavorazione su più lati: quando si lavora con pezzi che devono essere lavorati su più lati, le fresatrici a 3 assi spesso richiedono molteplici impostazioni. Ciò significa riposizionare il pezzo, riallineare la macchina e riprogrammare i percorsi utensile per ogni lato. Questo processo richiede tempo e introduce il rischio di errori, che possono influire negativamente sulla precisione e sulla produttività.
- Limitata al taglio ad angolo singolo: le macchine a 3 assi possono tagliare solo in linea retta o ad angoli fissi lungo gli assi X, Y e Z. Questa limitazione rende difficile ottenere smussi precisi, tagli angolati o pezzi che richiedono la rotazione per accedere a superfici diverse senza riposizionare manualmente il pezzo. Tale restrizione si traduce in una mancanza di flessibilità per lavorazioni più complesse.
- Maggiore usura dell'utensile su tagli complessi: nella lavorazione di pezzi complessi con angoli acuti o caratteristiche intricate, le fresatrici a 3 assi spesso richiedono un maggior numero di cambi utensile e più tempo per riorientare il pezzo. Ciò può comportare una maggiore usura dell'utensile, poiché quest'ultimo viene utilizzato in modo più intensivo e può essere soggetto a carichi non uniformi durante il taglio di determinati angoli o superfici.
- Automazione limitata e percorsi utensile avanzati: Sebbene le fresatrici CNC a 3 assi siano compatibili con molti programmi CAD/CAM, non offrono lo stesso livello di automazione o le stesse strategie avanzate per i percorsi utensile delle macchine multiasse. I percorsi utensile più complessi, come quelli utilizzati per la fresatura di cavità profonde o lavorazioni complesse, sono generalmente più difficili da implementare e richiedono maggiori regolazioni manuali e programmazione.
Le fresatrici CNC a 3 assi sono la pietra angolare della produzione moderna, offrendo una soluzione semplice ma efficace per il taglio, l'incisione e la lavorazione di un'ampia gamma di materiali. La loro capacità di gestire attività standard con precisione e velocità le rende uno strumento indispensabile in molti settori. Sebbene presentino alcune limitazioni nella gestione di geometrie complesse o nella lavorazione su più lati, rimangono un passo fondamentale per chiunque desideri acquisire competenza nella lavorazione CNC. Padroneggiando i principi di base del funzionamento a 3 assi, è possibile costruire una solida base per passare in futuro a macchine più sofisticate.
Che cos'è una fresatrice CNC a 4 assi con testa oscillante?
Una fresatrice CNC a 4 assi con testa oscillante rappresenta un significativo passo avanti nella lavorazione CNC, combinando il tradizionale movimento a 3 assi con un asse di rotazione aggiuntivo per migliorare le capacità di lavorazione. A differenza delle fresatrici standard a 3 assi, limitate al movimento lineare lungo tre assi, una fresatrice a 4 assi con testa oscillante introduce l'asse A, consentendo all'utensile di taglio di inclinarsi e ruotare per accedere a più lati di un pezzo senza doverlo riposizionare. Questa maggiore flessibilità la rende ideale per operazioni più complesse, come la smussatura, l'incisione 3D e la lavorazione di pezzi con più lati, il tutto con un'unica configurazione.
Definizione e struttura
Una fresatrice CNC a 4 assi con testa oscillante è un tipo di macchina CNC che opera su quattro assi: tre assi lineari (X, Y, Z) e un asse di rotazione aggiuntivo (asse A). A differenza di una macchina tradizionale a 3 assi, che può muoversi solo in tre direzioni (sinistra-destra (X), avanti-indietro (Y) e su-giù (Z)), una fresatrice a 4 assi con testa oscillante introduce la possibilità di inclinazione del mandrino (utensile da taglio), offrendo maggiore flessibilità e precisione nella lavorazione.
- Assi lineari (X, Y, Z): I primi tre assi, X, Y e Z, funzionano in modo simile a una fresatrice CNC a 3 assi tradizionale. L'asse X si muove da sinistra a destra, l'asse Y si muove avanti e indietro e l'asse Z si muove su e giù. Insieme, questi assi gestiscono i movimenti lineari di base per il taglio e l'incisione.
- Asse di rotazione (asse A): la caratteristica fondamentale di una fresatrice CNC a 4 assi con testa oscillante è l'asse A, un asse di rotazione che consente al mandrino (utensile di taglio) di ruotare attorno all'asse X o Y (a seconda della configurazione della macchina). Questo movimento aggiuntivo permette all'utensile di inclinarsi a diverse angolazioni, consentendo tagli complessi che sarebbero impossibili con i soli tre assi lineari.
- Meccanismo della testa oscillante: Il termine "testa oscillante" si riferisce al meccanismo che sostiene il mandrino e ne consente l'oscillazione o l'inclinazione. Questo componente può ruotare a diverse angolazioni, offrendo capacità di taglio multidirezionali. La rotazione della testa facilita l'accesso a tutti i lati del pezzo senza la necessità di riposizionarla manualmente, garantendo maggiore precisione e riducendo i tempi di fermo macchina durante le fasi di impostazione.
- Come funziona: la testa oscillante ruota attorno a un punto fisso, inclinando il mandrino a diverse angolazioni lungo l'asse A. Questo movimento aggiuntivo consente alla macchina di eseguire tagli e incisioni che richiedono angolazioni multiple, come smussature, sottosquadri o forme 3D complesse. Combinando il movimento rotatorio dell'asse A con i movimenti lineari degli assi X, Y e Z, la fresatrice a testa oscillante può lavorare tutti i lati di un pezzo senza intervento manuale, migliorando sia l'efficienza che la precisione.
Differenza tra sistemi a testa oscillante e sistemi ad asse rotante
Sia i sistemi a testa oscillante che quelli ad asse rotante vengono utilizzati nelle fresatrici CNC a 4 assi per aggiungere un ulteriore movimento rotatorio oltre ai tradizionali assi lineari X, Y e Z. Tuttavia, differiscono in termini di design, funzionalità e tipologie specifiche di lavorazioni per cui sono più adatti. Ecco una panoramica delle differenze:
- Meccanismo di movimento: in un sistema a testa oscillante, il mandrino o l'utensile da taglio si inclina o ruota attorno a un asse fisso, consentendo all'utensile di accedere a diverse angolazioni del pezzo senza spostare il materiale. Al contrario, un sistema ad asse rotante fa ruotare il pezzo attorno a un asse mentre l'utensile da taglio rimane fermo.
- Applicazioni e capacità: I sistemi a testa oscillante sono utilizzati principalmente per lavorazioni complesse e multi-angolo che richiedono all'utensile di taglio di accedere a diverse superfici di un pezzo senza riposizionarlo. Questo li rende ideali per progetti complessi come il taglio smussato, la lavorazione su più lati e la creazione di superfici 3D. I sistemi ad asse rotante, invece, sono più adatti per lavorazioni cilindriche o rotazionali, come l'incisione o il taglio attorno alla superficie esterna di oggetti rotondi.
- Configurazione ed efficienza: un sistema a testa oscillante è altamente efficiente per pezzi complessi, poiché consente all'utensile di taglio di accedere a più angoli senza dover riposizionare il pezzo, riducendo i tempi di configurazione e aumentando la velocità di lavorazione. Al contrario, un sistema ad asse rotante riduce anch'esso i tempi di configurazione consentendo la lavorazione continua a 360 gradi di pezzi cilindrici, ma potrebbe richiedere configurazioni aggiuntive per forme non circolari o geometrie complesse non adatte alla lavorazione rotazionale.
- Una fresatrice CNC a 4 assi con testa oscillante rappresenta un significativo progresso nella lavorazione CNC, combinando il tradizionale movimento a 3 assi con un asse di rotazione aggiuntivo per migliorare le capacità di lavorazione. A differenza delle fresatrici standard a 3 assi, limitate al movimento lineare lungo tre assi (X, Y e Z), una fresatrice a 4 assi con testa oscillante introduce l'asse A, consentendo all'utensile di taglio di inclinarsi e ruotare per accedere a più lati di un pezzo senza doverlo riposizionare. Questa maggiore flessibilità la rende ideale per operazioni più complesse, come la smussatura, l'incisione 3D e la lavorazione di pezzi con più lati, il tutto all'interno di un'unica configurazione. In questa sezione, esploreremo la definizione, la struttura e le caratteristiche principali di una fresatrice CNC a 4 assi con testa oscillante, fornendo una solida comprensione della sua funzionalità e dei vantaggi rispetto alle tradizionali macchine a 3 assi.
Principali vantaggi rispetto alle macchine a 3 assi
Le fresatrici CNC a 4 assi con testa oscillante offrono numerosi vantaggi significativi rispetto alle tradizionali macchine a 3 assi, in particolare per quanto riguarda l'aumento delle capacità di lavorazione, la riduzione dei tempi di setup e il miglioramento dell'efficienza. Di seguito sono elencati i principali vantaggi che le fresatrici a 4 assi con testa oscillante offrono, distinguendole dalle loro controparti a 3 assi:
- Possibilità di lavorare su più lati senza riposizionamento: a differenza delle macchine a 3 assi, un sistema a testa oscillante consente all'utensile di taglio di inclinarsi e raggiungere diverse angolazioni. Questa capacità riduce i tempi di setup, minimizza il rischio di errori di allineamento e migliora l'efficienza complessiva della lavorazione.
- Maggiore versatilità e capacità di lavorazione complesse: una fresatrice a 4 assi con testa oscillante offre maggiore flessibilità, consentendo operazioni complesse impossibili con una macchina a 3 assi. Tra queste, attività come smussatura, sottosquadro e creazione di geometrie 3D complesse. L'asse A aggiuntivo permette all'utensile di muoversi in più direzioni, ampliando la gamma di applicazioni.
- Tempi di produzione più rapidi e manodopera ridotta: eliminando la necessità di molteplici impostazioni, le fresatrici CNC a 4 assi con testa oscillante riducono significativamente i tempi di produzione. Grazie alla capacità di eseguire lavorazioni multi-angolo in un'unica operazione, queste macchine ottimizzano i flussi di lavoro, riducono i tempi di inattività e accelerano i tempi di consegna. Ciò si traduce in una maggiore produttività e in minori costi di manodopera, poiché sono necessarie meno regolazioni e riallineamenti manuali durante l'intero processo.
- Maggiore precisione e riduzione degli errori di allineamento: una delle principali problematiche delle fresatrici CNC a 3 assi è la possibilità di errori di allineamento durante il riposizionamento del pezzo per la lavorazione su più lati. Una fresatrice a 4 assi con testa oscillante riduce al minimo questo problema, consentendo al pezzo di rimanere fermo mentre l'utensile di taglio si sposta ad angoli diversi. Questa maggiore precisione si traduce in prodotti di qualità superiore.
Una fresatrice CNC a 4 assi con testa oscillante apre nuove possibilità per la lavorazione CNC, consentendo all'utensile di taglio di muoversi in più direzioni e facilitando la creazione di pezzi complessi con maggiore precisione ed efficienza. La sua capacità di inclinare e ruotare il mandrino attorno a un asse aggiuntivo offre vantaggi significativi. Per i settori che richiedono pezzi complessi, tolleranze ristrette e tagli multi-angolo, la fresatrice a 4 assi con testa oscillante si rivela uno strumento prezioso, offrendo un livello di flessibilità e produttività superiore rispetto alle sue controparti a 3 assi.
Principali differenze tra fresatrici CNC a 3 assi e fresatrici CNC a 4 assi con testa oscillante
Quando si deve scegliere tra una fresatrice CNC a 3 assi e una a 4 assi con testa oscillante, è fondamentale comprendere le principali differenze tra queste due tipologie di macchine. Entrambe offrono lavorazioni precise, ma la maggiore capacità di rotazione di una fresatrice CNC a 4 assi con testa oscillante garantisce vantaggi significativi in termini di versatilità, complessità ed efficienza. Analizzeremo le principali differenze nella struttura meccanica, nella complessità di programmazione, nelle capacità di lavorazione e nell'efficienza di configurazione, tra le altre cose. Confrontando questi due sistemi, si comprenderà meglio come una fresatrice CNC a 4 assi con testa oscillante possa migliorare il processo di lavorazione rispetto a una fresatrice a 3 assi più tradizionale.
Struttura meccanica
- Una fresatrice CNC a 3 assi opera lungo tre assi lineari: X (sinistra-destra), Y (avanti-indietro) e Z (su-giù). Il mandrino si muove in queste tre direzioni per tagliare, incidere o scolpire il pezzo. La progettazione della macchina è relativamente semplice ed economica, con l'utensile di taglio che rimane fisso rispetto al pezzo lungo ciascun asse.
- Una fresatrice CNC a 4 assi con testa oscillante incorpora un asse A aggiuntivo, che consente al mandrino di ruotare o inclinarsi, permettendo angoli di taglio più complessi. Questo quarto asse offre un ulteriore livello di movimento, consentendo all'utensile di taglio di raggiungere diverse angolazioni sul pezzo senza doverlo riposizionare. La capacità del mandrino di ruotare attorno a un punto fisso la rende ideale per la lavorazione multi-angolo.
Complessità di programmazione
- La programmazione di una fresatrice CNC a 3 assi è più semplice perché la macchina si muove lungo soli tre assi. Gli utenti in genere creano i percorsi utensile con un semplice codice G e software CAD/CAM, concentrandosi su progetti piani o semplici disegni 2.5D. La programmazione è relativamente intuitiva, il che la rende adatta a chi si avvicina per la prima volta alla lavorazione CNC.
- La programmazione di una fresatrice CNC a 4 assi con testa oscillante è più complessa a causa dell'asse di rotazione aggiuntivo. Il movimento supplementare richiede una programmazione più sofisticata, in particolare per quanto riguarda i percorsi utensile multiasse, gli angoli di rotazione e la gestione dell'asse A. Spesso sono necessari software CAM e post-processori in grado di gestire operazioni a 4 assi per generare il codice G corretto per queste macchine.
Funzionalità di lavorazione
- Le fresatrici a 3 assi sono limitate alla lavorazione di forme piane o 2.5D e sono più adatte per attività come incisione, taglio e intaglio semplice. Sebbene possano lavorare diversi materiali e siano utili per applicazioni standard come la realizzazione di insegne e la produzione di mobili, non possono eseguire angoli complessi, sottosquadri o lavorazioni di superfici 3D senza riposizionare il pezzo più volte.
- Le fresatrici CNC a 4 assi con testa oscillante eccellono nella lavorazione di geometrie complesse, come tagli multi-angolo, smussi, sottosquadri e forme 3D intricate. L'asse A rotante consente all'utensile di accedere a diverse superfici del pezzo senza richiedere riposizionamento manuale. Questo rende le macchine a 4 assi adatte ad applicazioni avanzate che richiedono elevata precisione e strutture geometriche complesse.
Impostazione ed efficienza
- Su una fresatrice CNC a 3 assi, gli utenti in genere devono riposizionare il pezzo più volte per lavorare lati o angoli diversi, il che può richiedere molto tempo ed essere soggetto a errori di allineamento. Le molteplici operazioni di riposizionamento spesso aumentano i tempi di fermo macchina e i costi di manodopera, rendendo la lavorazione su più lati meno efficiente.
- Una fresatrice a 4 assi con testa oscillante riduce la necessità di molteplici impostazioni, consentendo all'utensile di taglio di raggiungere più lati del pezzo in un'unica operazione. Questa maggiore efficienza non solo riduce i tempi di impostazione, ma minimizza anche il rischio di disallineamento tra le diverse fasi di lavorazione, garantendo risultati più precisi e uniformi.
Costi e investimenti
- Grazie al design più semplice e al minor numero di parti mobili, le fresatrici CNC a 3 assi sono generalmente più economiche delle macchine a 4 assi. Rappresentano una soluzione conveniente per gli utenti che necessitano di eseguire lavorazioni meccaniche di base senza richiedere funzionalità avanzate.
- Sebbene l'aggiunta dell'asse A renda le fresatrici CNC a 4 assi più costose, le funzionalità avanzate giustificano il prezzo più elevato per gli utenti che necessitano di lavorazioni più complesse. La possibilità di eseguire tagli multi-angolo in un'unica configurazione, ridurre i costi di manodopera ed espandere le capacità di lavorazione può offrire un significativo ritorno sull'investimento per i settori che si affidano a componenti di precisione e complessi.
La scelta tra una fresatrice CNC a 3 assi e una a 4 assi con testa oscillante dipende in gran parte dalla complessità dei pezzi da produrre e dal livello di precisione richiesto. Mentre le macchine a 3 assi offrono semplicità ed economicità per le lavorazioni di base, le fresatrici a 4 assi con testa oscillante introducono maggiore flessibilità e la capacità di lavorare geometrie complesse e multi-lato con maggiore efficienza. Per le applicazioni che richiedono lavorazioni complesse e multi-angolo, la fresatrice a 4 assi con testa oscillante offre un netto vantaggio, garantendo tempi di produzione più rapidi, maggiore precisione e una gamma più ampia di funzionalità. Comprendere queste differenze fondamentali vi aiuterà a scegliere il sistema CNC più adatto alle vostre esigenze e a massimizzare la produttività.
Preparazione per la transizione
Il passaggio da una fresatrice CNC a 3 assi a una a 4 assi con testa oscillante rappresenta un cambiamento significativo sia in termini di capacità che di complessità. Mentre le fresatrici CNC a 3 assi sono spesso sufficienti per semplici lavorazioni piane, una macchina a 4 assi offre la possibilità di lavorare geometrie più complesse, tagli multi-angolo e forme 3D intricate. Tuttavia, questa transizione richiede un'attenta preparazione, che include l'aggiornamento delle competenze di programmazione, l'adattamento a un nuovo software e la comprensione delle procedure di configurazione della macchina. Di seguito sono riportate le aree chiave su cui concentrarsi per garantire una transizione agevole e di successo.
Competenze che devi migliorare
Il passaggio da una fresatrice CNC a 3 assi a un sistema a 4 assi con testa oscillante introduce un nuovo livello di complessità sia nella programmazione che nel funzionamento della macchina. Per garantire una transizione senza intoppi, gli operatori devono sviluppare nuove competenze e perfezionare quelle esistenti per sfruttare appieno le capacità della macchina a 4 assi.
- Programmazione multiasse e creazione di percorsi utensile: una delle competenze più importanti da migliorare è la capacità di programmare percorsi utensile multiasse. In una macchina a 3 assi, la programmazione è relativamente semplice e prevede movimenti lineari di base. Con una fresatrice a 4 assi con testa oscillante, tuttavia, è necessario tenere conto dell'asse di rotazione A aggiuntivo. Gli operatori devono essere esperti di codice G e software CAM che supportino la programmazione a 4 assi e comprendere come creare percorsi utensile che guidino correttamente l'utensile lungo entrambi gli assi, lineare e rotazionale.
- Comprensione dei movimenti dell'asse A: l'asse A introduce un movimento rotatorio attorno all'asse X o Y, e comprenderne il funzionamento è fondamentale per una lavorazione efficace a 4 assi. Gli operatori devono essere in grado di calcolare gli angoli, regolare le strategie di taglio e riconoscere quando utilizzare l'asse A per specifiche operazioni di lavorazione. Una solida conoscenza del funzionamento dell'asse A in combinazione con gli assi X, Y e Z consentirà agli operatori di evitare errori e produrre pezzi di alta qualità con tagli multi-angolo, smussi o sottosquadri.
- Visualizzazione 3D e consapevolezza spaziale: con la maggiore complessità dell'asse A, gli operatori avranno bisogno di una migliore visualizzazione 3D e consapevolezza spaziale per comprendere appieno il processo di taglio. A differenza della lavorazione a 3 assi, in cui l'utensile di taglio si muove solo in linea retta lungo i tre assi, la lavorazione a 4 assi richiede di pensare simultaneamente in più dimensioni. Questa competenza è essenziale quando si lavora con pezzi complessi che prevedono tagli con angolazioni multiple o geometrie intricate, dove sono necessari una pianificazione e un orientamento precisi.
Requisiti software
Il passaggio a una fresatrice CNC a 4 assi con testa oscillante richiede l'aggiornamento o la modifica del software CAD/CAM per gestire la complessità della lavorazione multiasse. A differenza dei sistemi a 3 assi, che si concentrano principalmente sui movimenti lineari lungo gli assi X, Y e Z, le fresatrici a 4 assi introducono la necessità di un software in grado di gestire i movimenti di rotazione attorno all'asse A.
- Software CAD/CAM avanzato per la lavorazione a 4 assi: per sfruttare appieno le capacità di una fresatrice CNC a 4 assi con testa oscillante, è necessario un software CAD/CAM avanzato che supporti le operazioni multiasse. Il software dovrebbe consentire di progettare pezzi complessi e generare percorsi utensile che includano sia movimenti lineari che rotazionali. Dovrebbe inoltre essere in grado di simulare il movimento dell'utensile di taglio attraverso il materiale, compreso il modo in cui l'asse A inclinerà e ruoterà il mandrino per tagli multi-angolo o geometrie 3D complesse. Tra i software CAD/CAM più diffusi che supportano le operazioni a 4 assi si annoverano Fusion 360, Mastercam, SolidWorks con CAMWorks e Siemens NX.
- Compatibilità del post-processore: per le fresatrici CNC a 4 assi, è necessario un post-processore che supporti i movimenti di rotazione aggiuntivi dell'asse A. Assicuratevi che il vostro software disponga di un post-processore a 4 assi specificamente progettato per la vostra macchina. Alcuni pacchetti software includono post-processori integrati, mentre altri potrebbero richiedere file di post-elaborazione personalizzati per adattarsi a configurazioni specifiche della macchina. Un post-processore ben configurato garantisce che il codice G generato sia accurato e ottimizzato per la vostra fresatrice CNC a 4 assi con testa oscillante.
Considerazioni relative alla configurazione della macchina e all'area di lavoro
Il passaggio a una fresatrice CNC a 4 assi con testa oscillante richiede un'attenta progettazione della macchina e dell'ambiente di lavoro. Queste considerazioni garantiscono che la macchina funzioni in modo efficiente, preciso e sicuro, massimizzando la produttività.
- Organizzazione dell'area di lavoro: l'area di lavoro deve consentire un facile carico e scarico dei materiali, un corretto stoccaggio degli utensili e un facile accesso alle attrezzature di manutenzione. Assicurarsi che i materiali siano fissati saldamente e che gli utensili necessari siano organizzati previene i tempi di inattività, riduce il rischio di danni agli utensili e ottimizza il processo di lavorazione. Un'area di lavoro chiara e ordinata contribuisce alle prestazioni complessive della macchina e alla sicurezza dell'operatore.
- Requisiti elettrici e di alimentazione: assicurarsi che la tensione e l'amperaggio corretti soddisfino le specifiche del router CNC a 4 assi, nonché verificare la stabilità dell'alimentazione, contribuisce a proteggere i componenti sensibili dalle fluttuazioni di corrente. Una corretta messa a terra e una protezione contro le sovratensioni sono inoltre necessarie per evitare potenziali danni elettrici al sistema. Un'alimentazione affidabile è fondamentale per garantire un funzionamento fluido e continuo della macchina.
- Fattori di sicurezza e ambientali: dare priorità alla sicurezza e considerare i fattori ambientali per un funzionamento sicuro ed efficiente di una fresatrice CNC a 4 assi con testa oscillante. Sistemi di sicurezza come pulsanti di arresto di emergenza e schermi protettivi devono essere presenti per proteggere gli operatori da parti in movimento, detriti e liquido refrigerante. Inoltre, garantire una buona ventilazione e un raffreddamento adeguato può contribuire a mantenere le prestazioni della macchina e a prolungarne la durata.
Il passaggio a una fresatrice CNC a 4 assi con testa oscillante richiede sia aggiornamenti tecnici che pratica sul campo. Concentrandosi sul miglioramento delle competenze di programmazione CNC, garantendo la compatibilità del software e dei post-processori e padroneggiando la configurazione e la calibrazione della macchina, gli operatori possono integrare agevolmente le funzionalità a 4 assi nel loro flusso di lavoro. Con una formazione e una preparazione adeguate, il passaggio da un sistema a 3 assi a uno a 4 assi aprirà nuove possibilità per la produzione di pezzi complessi e di alta precisione, portando in definitiva a una maggiore efficienza, accuratezza e produttività nel processo di lavorazione.
Apprendimento dei fondamenti della programmazione a 4 assi
Padroneggiare i fondamenti della programmazione a 4 assi è essenziale per gli operatori che desiderano sfruttare appieno il potenziale delle proprie fresatrici CNC. L'asse A introduce una dimensione di rotazione aggiuntiva, consentendo tagli e geometrie più complessi. Per garantire una lavorazione efficiente e precisa, è fondamentale comprendere elementi chiave come la creazione del percorso utensile, la programmazione dei movimenti di rotazione, la simulazione e la verifica. Di seguito, analizzeremo ciascuno di questi aspetti fondamentali della programmazione a 4 assi.
Strategie di percorso utensile
Nella lavorazione CNC a 4 assi, i due approcci principali per la creazione dei percorsi utensile sono la lavorazione indicizzata e la lavorazione continua. Entrambe le strategie prevedono il coordinamento dell'asse rotazionale A con i tradizionali assi lineari (X, Y, Z), ma differiscono per la gestione del movimento e per il tipo di pezzi per cui sono più adatte. Comprendere le differenze tra queste due strategie è fondamentale per selezionare il metodo più efficace per una specifica operazione di lavorazione.
- Lavorazione indicizzata: La lavorazione indicizzata prevede la rotazione del pezzo in una posizione fissa, l'esecuzione di un taglio o di un'operazione e la successiva rotazione in un'altra posizione fissa per eseguire ulteriori tagli. L'asse A ruota il pezzo a piccoli incrementi fino a un angolo predeterminato per ogni fase di lavorazione. Una volta posizionato il pezzo, l'utensile da taglio segue un percorso lineare standard per completare l'operazione, dopodiché il pezzo viene indicizzato all'angolo o alla posizione successiva per un altro taglio. Questo processo continua fino al completamento di tutte le operazioni richieste.
- Lavorazione continua: La lavorazione continua, d'altro canto, prevede un processo di taglio fluido e ininterrotto in cui l'asse A ruota continuamente mentre l'utensile si muove lungo gli assi lineari (X, Y, Z). Invece di indicizzare il pezzo ad angoli fissi, l'asse A ruota gradualmente il pezzo durante l'intera operazione di lavorazione, consentendo un movimento fluido e continuo dell'utensile di taglio. Questa strategia è ideale per pezzi con geometrie complesse, curve o 3D in cui l'utensile di taglio deve rimanere a contatto con il pezzo ad angoli variabili durante tutto il processo.
Programmazione dei movimenti rotatori
Una parte cruciale della programmazione a 4 assi è imparare a programmare correttamente i movimenti di rotazione utilizzando il codice G. L'asse A introduce la libertà di rotazione rispetto al tradizionale movimento lineare degli assi X, Y e Z. Comprendere come programmare correttamente i movimenti di rotazione garantisce che l'utensile si muova in modo fluido ed efficiente attorno al pezzo, migliorando in definitiva sia la qualità del pezzo finito che il processo di lavorazione.
- Codici G per la rotazione dell'asse A: La programmazione della rotazione dell'asse A nelle macchine CNC a 4 assi viene eseguita tramite comandi G. Ad esempio, G0 sposta rapidamente l'utensile in una posizione specificata, inclusa la rotazione dell'asse A, mentre G1 consente un'interpolazione lineare precisa, comprensiva di movimento rotatorio. G2 e G3 controllano i movimenti circolari, utilizzando l'asse A per traiettorie in senso orario o antiorario. Il comando G68 ruota l'intero sistema di coordinate, incluso l'asse A, a un angolo specificato. Questi codici G consentono movimenti rotatori precisi e fluidi, coordinando l'asse A con gli assi lineari (X, Y e Z).
- Combinazione della rotazione dell'asse A con i movimenti X, Y e Z: nella lavorazione a 4 assi, la rotazione dell'asse A viene combinata con i movimenti lineari degli assi X, Y e Z per ottenere tagli e forme complesse. Ad esempio, durante l'esecuzione di tagli angolati o la lavorazione di una superficie 3D, l'asse A ruota il mandrino mentre gli assi X, Y e Z controllano la posizione dell'utensile di taglio. Questo movimento coordinato consente un taglio preciso da diverse angolazioni, ottimizzando il processo di lavorazione per operazioni come smussatura, sottosquadro e lavorazione di geometrie complesse.
Simulazione e verifica
La simulazione e la verifica nelle lavorazioni CNC a 4 assi garantiscono che il percorso utensile programmato produca risultati accurati senza causare errori o danneggiare la macchina e il pezzo. Queste fasi consentono di visualizzare l'operazione di lavorazione, identificare potenziali problemi e apportare correzioni prima di eseguire effettivamente il lavoro.
- Esecuzione della simulazione del percorso utensile nel software CAD/CAM: questa simulazione fornisce una rappresentazione virtuale del processo di lavorazione, consentendo di visualizzare l'interazione dell'utensile di taglio con il pezzo. È possibile verificare la presenza di errori quali percorsi utensile errati, rotazioni impreviste dell'asse A o collisioni con il pezzo o i componenti della macchina.
- Identificazione e correzione dei problemi: se durante la simulazione si riscontrano problemi, come collisioni tra utensili, orientamenti errati degli utensili o angoli di rotazione imprecisi, è necessario risolverli immediatamente. Le regolazioni potrebbero includere la modifica del percorso utensile, la modifica dei limiti di rotazione o la regolazione dell'angolo dell'asse A per garantire un funzionamento fluido e privo di errori. Risolvere questi problemi nelle prime fasi della simulazione aiuta a prevenire errori costosi nel processo di lavorazione.
- Esecuzione di una prova a secco sulla macchina CNC: Dopo aver verificato che la simulazione sia corretta, il passo successivo consiste nell'eseguire una prova a secco sulla macchina CNC reale. Ciò comporta l'esecuzione del programma senza materiale o utilizzando un pezzo di prova. L'obiettivo è osservare i movimenti in tempo reale dell'utensile e assicurarsi che la macchina funzioni come previsto. Questo passaggio serve a verificare che non vi siano problemi imprevisti che potrebbero sorgere durante la produzione.
Una solida conoscenza dei principi fondamentali della programmazione a 4 assi è essenziale per ottenere risultati di alta qualità nella lavorazione CNC. Imparando a creare percorsi utensile che integrino movimenti lineari e rotazionali, a programmare l'asse A per un taglio preciso e a verificare il percorso utensile tramite simulazioni e prove a secco, gli operatori possono garantire operazioni di lavorazione più fluide e ridurre al minimo gli errori costosi. Con queste competenze, gli operatori possono programmare e ottimizzare con sicurezza pezzi complessi e multidimensionali, sfruttando appieno la flessibilità e la precisione offerte dalle fresatrici CNC a 4 assi. La padronanza di questi concetti pone le basi per tecniche di programmazione più avanzate e aumenta la produttività, la precisione e l'efficienza complessiva della lavorazione.
Utilizzo di una fresatrice CNC a 4 assi: guida passo passo
L'utilizzo di una fresatrice CNC a 4 assi richiede una combinazione di conoscenze in materia di impostazione della macchina, programmazione ed esecuzione per garantire una lavorazione accurata ed efficiente. Dall'inizializzazione della macchina e dall'impostazione degli utensili al posizionamento del pezzo e all'esecuzione della prima lavorazione, ogni passaggio deve essere eseguito con precisione per garantire il miglior risultato possibile. Di seguito è riportata una guida completa per aiutarvi a utilizzare efficacemente una fresatrice CNC a testa oscillante.
Inizializzazione della macchina
Una corretta inizializzazione della macchina garantisce che la fresatrice CNC a 4 assi sia configurata correttamente, che tutti i sistemi funzionino a dovere e che il pezzo sia pronto per la lavorazione. Questa fase include l'azzeramento e la calibrazione degli assi della macchina e l'impostazione delle coordinate di lavoro per garantire che sia la macchina che il pezzo siano correttamente allineati.
- Accensione della macchina: Accendete il router CNC e attendete l'avvio del sistema. Assicuratevi che sul pannello di controllo non vengano visualizzati avvisi o messaggi di errore.
- Azzeramento della macchina: Eseguire un ciclo di azzeramento per garantire che tutti gli assi (X, Y, Z e A) siano calibrati sui rispettivi punti di riferimento. Questo passaggio assicura che la macchina conosca la sua posizione di partenza esatta. Avviare la sequenza di azzeramento dal pannello di controllo. La macchina sposterà quindi ciascun asse nella sua posizione iniziale, che rappresenta il punto di riferimento per tutti i movimenti successivi.
- Calibrazione della macchina: Dopo l'azzeramento, calibrare i movimenti della macchina per garantirne la precisione. Ciò comporta la verifica di eventuali giochi o disallineamenti, in particolare nell'asse di rotazione A, per assicurarsi che il mandrino e l'utensile siano posizionati correttamente per il taglio.
- Impostazione delle coordinate di lavoro: una volta che la macchina è stata riportata a zero e calibrata, il passaggio successivo fondamentale è l'impostazione delle coordinate di lavoro, che indicano al router CNC la posizione del pezzo rispetto alla posizione di riferimento della macchina.
Configurazione e calibrazione degli strumenti
Una volta inizializzata la macchina, il passo successivo è la configurazione e la calibrazione degli utensili. Questi processi garantiscono che gli utensili da taglio siano posizionati, misurati e calibrati correttamente rispetto al pezzo in lavorazione, consentendo tagli precisi e risultati uniformi durante tutta la lavorazione.
- Selezionare l'utensile appropriato: scegliere l'utensile da taglio corretto in base al materiale e all'operazione richiesta. Gli utensili più comuni per le fresatrici CNC a 4 assi includono frese a candela, frese a sfera e punte da trapano.
- Installazione dell'utensile: Fissare l'utensile selezionato nel mandrino. Assicurarsi che sia serrato correttamente e ben posizionato nella pinza per evitare slittamenti durante la lavorazione.
- Calibrazione della lunghezza e dell'offset dell'utensile: Impostare l'offset della lunghezza dell'utensile per garantire il corretto posizionamento lungo l'asse Z. Utilizzare un dispositivo di impostazione utensili o toccare manualmente l'utensile con il pezzo o una superficie di riferimento per impostare l'altezza dell'utensile. Inserire i dati relativi alla lunghezza dell'utensile nel sistema di controllo CNC per garantire un taglio preciso.
- Calibrazione angolare della testa di rotazione: la calibrazione consiste nel verificare che il mandrino raggiunga e mantenga correttamente gli angoli specificati, come 45° o 90°, come comandato dal sistema di controllo della macchina. Utilizzando strumenti come comparatori a quadrante o sistemi ottici avanzati, gli operatori possono regolare con precisione l'accuratezza di rotazione della testa di rotazione, garantendo che la macchina esegua tagli complessi, smussature e contorni 3D con precisione.
- Verifica della configurazione dell'utensile: dopo l'installazione e la calibrazione, verificare che l'utensile sia posizionato correttamente eseguendo un programma di prova o una lavorazione a secco. Questo aiuta a garantire che l'utensile entri in contatto con il pezzo in lavorazione alla profondità e all'angolazione corrette.
Posizionamento del pezzo
La posizione del pezzo in lavorazione influisce direttamente sulla precisione dei tagli e sulla qualità complessiva del pezzo finito. È importante fissare saldamente il pezzo sul basamento della macchina e allinearlo con precisione al sistema di coordinate della macchina stessa. Un corretto posizionamento previene disallineamenti durante la lavorazione e garantisce che tutti i tagli vengano eseguiti secondo le specifiche esatte, riducendo errori e sprechi di materiale.
- Preparazione del pezzo: Prima di posizionare il pezzo sulla fresatrice CNC, assicurarsi che sia privo di detriti e che abbia le dimensioni corrette in base ai requisiti del progetto. Eventuali imperfezioni o sporco sulla superficie potrebbero compromettere la precisione del processo di lavorazione. Se necessario, sgrossare il materiale per ottenere una dimensione più uniforme e semplificare il posizionamento.
- Allineare il pezzo al sistema di coordinate della macchina: l'allineamento del pezzo con il sistema di coordinate della macchina garantisce che l'utensile si muova con precisione nelle posizioni corrette. Ciò si ottiene allineando una caratteristica specifica, come un angolo o il centro del pezzo, al punto zero della macchina. Un allineamento accurato assicura che tutte le operazioni di lavorazione vengano eseguite correttamente.
- Fissaggio del pezzo: una volta allineato il pezzo, è fondamentale fissarlo saldamente al piano della fresatrice CNC per evitare movimenti durante la lavorazione. A seconda del materiale e della forma del pezzo, è possibile utilizzare morsetti a vite, piani aspiranti o dispositivi di fissaggio magnetici. Un fissaggio stabile e sicuro può prevenire errori di lavorazione.
Esecuzione della prima lavorazione a 4 assi
Dopo l'inizializzazione della macchina, la configurazione degli utensili e il posizionamento del pezzo, è il momento di eseguire la prima lavorazione sulla fresatrice CNC a 4 assi. La funzione di testa oscillante aggiunge un asse di rotazione extra (asse A), consentendo di eseguire lavorazioni più complesse.
- Caricamento del programma CNC: Caricare il programma G-code (o il file generato dal CAM) nel sistema di controllo della macchina. Questo programma contiene le istruzioni per la fresatrice, inclusi i percorsi utensile, le velocità di avanzamento, le velocità del mandrino e le rotazioni richieste dell'asse A.
- Eseguire una prova a secco: prima di iniziare la lavorazione del materiale, eseguire una prova a secco per verificare la presenza di potenziali problemi. Avviare il programma senza materiale in lavorazione o con un pezzo di prova per simulare i movimenti dell'utensile e assicurarsi che tutto funzioni come previsto. Verificare che non vi siano collisioni tra l'utensile e il pezzo in lavorazione o i componenti della macchina.
- Verificare i movimenti dell'asse A per assicurarsi che la testa girevole ruoti agli angoli corretti nei momenti opportuni.
- Avvio del processo di lavorazione: una volta completata la prova a secco e verificato che non siano stati rilevati problemi, è possibile avviare il processo di lavorazione. Caricare il materiale nella macchina, avviare il programma e monitorare attentamente il processo. Controllare il processo di taglio per individuare eventuali segni di vibrazioni, usura dell'utensile o imprecisioni di taglio. Se necessario, regolare la velocità di avanzamento o la velocità di taglio per ottimizzare le condizioni di taglio.
Per utilizzare con successo una fresatrice CNC a 4 assi è necessario padroneggiare una serie di operazioni essenziali, tra cui la corretta inizializzazione della macchina, la calibrazione degli utensili, il posizionamento del pezzo e un attento monitoraggio durante la lavorazione. Seguendo la guida passo passo, si garantisce un funzionamento efficiente della macchina e la lavorazione di ogni pezzo con la massima precisione. Con attenzione ai dettagli, un'accurata preparazione e continue regolazioni, è possibile utilizzare con sicurezza la fresatrice CNC a 4 assi per affrontare progetti complessi, ottenendo risultati superiori su un'ampia varietà di materiali e applicazioni.
Le migliori pratiche per una transizione fluida
Il passaggio a una fresatrice CNC a 4 assi può rappresentare un cambiamento significativo rispetto alle operazioni a 3 assi, richiedendo una combinazione di adattamenti tecnici, sviluppo di competenze e un'attenta pianificazione. Per garantire una transizione senza intoppi, è necessario seguire una serie di best practice che vi aiuteranno a ridurre al minimo gli errori, ottimizzare le prestazioni della macchina e acquisire familiarità con il nuovo sistema. Iniziando con progetti semplici, utilizzando strumenti di simulazione e mantenendo una calibrazione corretta, potrete affrontare il passaggio alla lavorazione a 4 assi con maggiore facilità ed efficienza.
Inizia con progetti semplici
Quando si passa a una fresatrice CNC a 4 assi, iniziare con progetti semplici è una delle strategie più efficaci per acquisire sicurezza e padronanza delle capacità della macchina. Poiché la lavorazione a 4 assi prevede un asse di rotazione aggiuntivo per operazioni multi-angolo, la maggiore complessità può risultare inizialmente scoraggiante. Iniziando con compiti più semplici, gli operatori possono apprendere gradualmente le nozioni essenziali senza cimentarsi in progetti eccessivamente complessi.
- Tipi di progetti semplici con cui iniziare: Progetti semplici come incisioni di base, smussature o profilature dei bordi e tagli di superfici 3D a bassa complessità sono ottimi punti di partenza per passare alla lavorazione CNC a 4 assi. Queste attività prevedono l'uso di base dell'asse A per semplici movimenti di rotazione o lavorazioni su più lati, consentendo di esercitarsi nel controllo degli angoli di rotazione, nell'impostazione degli offset di lavoro e nella comprensione delle strategie di percorso utensile. Inoltre, le operazioni indicizzate, in cui il pezzo viene ruotato in posizioni fisse, offrono un modo gestibile per familiarizzare con la lavorazione multiasse senza la complessità delle rotazioni continue.
- Progressione graduale verso progetti avanzati: una volta acquisita familiarità con progetti semplici, è possibile passare gradualmente a compiti più complessi, come la lavorazione continua a 4 assi e la realizzazione di contorni 3D complessi. Il passaggio da operazioni indicizzate alla lavorazione continua consente di affrontare tagli più dinamici, come la scultura o il taglio di geometrie complesse, mentre la lavorazione di contorni 3D introduce la sfida di creare disegni intricati che richiedono movimenti sia rotazionali che lineari. Questa progressione graduale garantisce un miglioramento e un ampliamento continui delle competenze, man mano che si acquisisce maggiore dimestichezza con la lavorazione multiasse.
Utilizzare ampiamente gli strumenti di simulazione
Quando si passa alla lavorazione CNC a 4 assi, uno degli strumenti più preziosi nel flusso di lavoro è il software di simulazione. L'utilizzo estensivo di strumenti di simulazione consente agli operatori di testare virtualmente i percorsi utensile e identificare potenziali problemi prima che si verifichino sulla macchina reale.
- Tipologie di simulazioni eseguibili: Le simulazioni del percorso utensile consentono di visualizzare il movimento dell'utensile lungo gli assi X, Y, Z e A. Il rilevamento delle collisioni verifica la presenza di eventuali interferenze tra l'utensile, il pezzo in lavorazione e i componenti della macchina durante la rotazione. Le simulazioni di visualizzazione del materiale grezzo e dell'utensile permettono di monitorare la rimozione del materiale e di verificare che l'utensile non tralasci alcuna area o non tagli troppo in profondità. Queste simulazioni garantiscono che tutti gli aspetti del processo di lavorazione siano ottimizzati prima di eseguire il programma sulla macchina.
- Integrazione della simulazione nel flusso di lavoro: Eseguire sempre una simulazione prima di avviare un nuovo programma sulla macchina per verificarne il corretto funzionamento. Dopo aver apportato modifiche al programma, eseguire nuovamente la simulazione per assicurarsi che non siano stati introdotti nuovi problemi. Aggiornare regolarmente il software di simulazione garantisce la compatibilità con i più recenti standard di macchine e utensili, contribuendo a evitare discrepanze tra i processi di lavorazione virtuali e reali. Questa integrazione graduale nel flusso di lavoro aiuta a prevenire errori e a migliorare l'efficienza produttiva complessiva.
Mantenere una corretta calibrazione della macchina
La calibrazione è il processo che garantisce che tutti gli assi (X, Y, Z e A) siano correttamente allineati e si muovano secondo i parametri specificati. Una calibrazione imprecisa può causare errori durante la lavorazione, come tagli non allineati, esecuzione errata del percorso utensile o persino arresti improvvisi della macchina. Una calibrazione regolare contribuisce a mantenere la precisione, prolungare la durata della macchina e garantire che i pezzi vengano prodotti secondo le specifiche corrette.
- Aree chiave su cui concentrarsi durante la calibrazione: Le aree chiave su cui concentrarsi durante la calibrazione includono l'asse A, gli assi lineari X, Y, Z e gli offset degli utensili. L'asse A deve essere calibrato per ruotare in modo fluido agli angoli corretti, al fine di evitare imprecisioni nelle operazioni di lavorazione complesse. Gli assi lineari necessitano di calibrazione per garantire un movimento preciso dell'utensile lungo i rispettivi percorsi, mentre la calibrazione degli offset degli utensili assicura che la posizione dell'utensile rispetto al pezzo sia accurata. Inoltre, è necessario verificare l'allineamento del pezzo per evitare disallineamenti durante la lavorazione. Controlli regolari di queste aree critiche contribuiscono a mantenere una precisione costante e ad evitare errori durante il processo produttivo.
- Passaggi per una calibrazione efficace: una calibrazione efficace inizia con ispezioni regolari della macchina per identificare eventuali segni di usura o disallineamenti. Strumenti di precisione, come comparatori a quadrante e sistemi di calibrazione laser, sono essenziali per misurare e regolare i movimenti della macchina. L'asse A deve essere ruotato di diverse angolazioni per verificare che si arresti nelle posizioni corrette e qualsiasi discrepanza deve essere corretta mediante la regolazione dei parametri della macchina. Tenere traccia dei dati di calibrazione aiuta a monitorare le prestazioni nel tempo, facilitando l'identificazione delle tendenze e la risoluzione proattiva dei problemi. Questi passaggi garantiscono che la macchina operi entro le tolleranze e funzioni in modo efficiente.
Apprendimento e formazione continui
Formazione continua e aggiornamento sia per gli operatori che per i tecnici, al fine di rimanere al passo con i progressi tecnologici e garantire il massimo sfruttamento delle capacità delle macchine. Questo processo di formazione continua non solo migliora le competenze individuali, ma aumenta anche l'efficienza, la precisione e la sicurezza complessive dell'intero processo di lavorazione.
- Aree chiave per la formazione continua: Questa dovrebbe concentrarsi su aree quali la competenza nell'uso di software CAD/CAM, l'impostazione e la calibrazione delle macchine, le tecniche di lavorazione avanzate, la sicurezza e le migliori pratiche, e la risoluzione dei problemi. Mantenersi aggiornati sugli aggiornamenti software e sulle nuove funzionalità migliora le capacità di programmazione, mentre la padronanza della calibrazione e dell'impostazione delle macchine garantisce operazioni precise. Tecniche avanzate come la lavorazione multiasse e l'ottimizzazione del percorso utensile migliorano la precisione di taglio, mentre una formazione regolare sulla sicurezza promuove un ambiente di lavoro sicuro. Lo sviluppo di capacità di problem solving consente inoltre una risoluzione più rapida dei problemi tecnici, prevenendo costosi tempi di inattività.
- Metodi e approcci di formazione: Metodi di formazione come workshop pratici, corsi online, formazione sul campo e programmi specifici del produttore sono tutti modi efficaci per continuare ad apprendere nel settore della lavorazione CNC. I workshop pratici offrono un'esperienza reale con la configurazione e il funzionamento delle macchine, mentre i corsi online offrono la flessibilità di apprendere nuove tecniche e ottenere certificazioni. La formazione sul campo, spesso guidata da operatori più esperti, migliora le competenze in ambienti di lavoro reali, e la formazione specifica del produttore garantisce una conoscenza approfondita delle macchine e del software utilizzati. La formazione basata sulla simulazione aiuta inoltre gli operatori a esercitarsi senza rischi per le attrezzature o i materiali.
Seguendo le migliori pratiche per la transizione a una fresatrice CNC a 4 assi, potrete essere pienamente preparati ad affrontare la crescente complessità della lavorazione multiasse. Iniziare con progetti semplici, utilizzare strumenti di simulazione per testare i percorsi utensile e calibrare regolarmente la macchina sono tutti passaggi essenziali per ridurre al minimo gli errori e migliorare la precisione di lavorazione. Con una solida conoscenza di queste pratiche, sarete in grado di affrontare con sicurezza progetti più avanzati, ottimizzare l'efficienza produttiva e ottenere risultati di alta qualità con il vostro nuovo sistema a 4 assi. Quanto più agevole sarà la transizione, tanto più rapidamente potrete sfruttare appieno le potenzialità della vostra macchina per lavori complessi e di alta precisione.
Riassumere
Il passaggio da una fresatrice CNC a 3 assi a una a 4 assi apre un mondo di nuove possibilità di lavorazione, consentendo la realizzazione di pezzi più complessi e precisi, una maggiore versatilità e la capacità di lavorare con geometrie complesse. Sebbene la curva di apprendimento possa sembrare ripida, seguire i passaggi corretti contribuisce a garantire una transizione agevole. Dedicando del tempo alla comprensione dei principi fondamentali del funzionamento della testa oscillante, all'apprendimento della programmazione a 4 assi e alla padronanza della configurazione della macchina, gli operatori possono sfruttare appieno il potenziale dei loro sistemi a 4 assi. Continua a leggere " Massimizzare il potenziale delle fresatrici CNC a 4 assi con teste oscillanti: consigli per gli operatori " per scoprire ulteriori tecniche che ti consentiranno di affrontare con sicurezza progetti di lavorazione complessi.
AccTek CNC è un produttore leader specializzato in fresatrici CNC, che offre una vasta gamma di macchine progettate per soddisfare le diverse esigenze dei nostri clienti. Forniamo fresatrici CNC a 3, 4, 5 assi e ad asse rotante, ciascuna progettata per offrire precisione, versatilità ed efficienza eccezionali. Che si tratti di macchine standard o di soluzioni personalizzate, le nostre macchine sono costruite per lavorare una varietà di materiali e applicazioni, garantendo risultati di alta qualità. Vi invitiamo a esplorare ulteriormente la nostra offerta e a scoprire come le nostre fresatrici CNC possono migliorare i vostri processi produttivi e aiutarvi a raggiungere i vostri obiettivi specifici.