
- 30-38 minuti di lettura
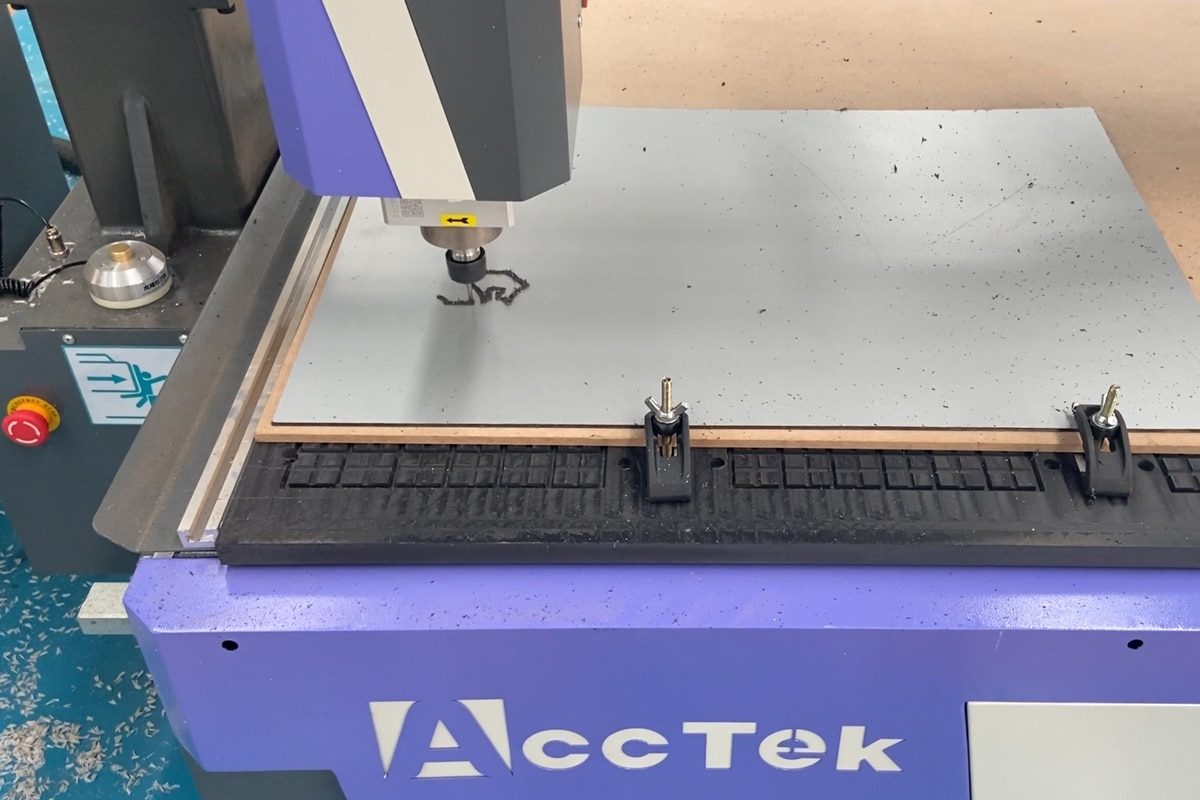
L'alluminio è diventato uno dei materiali più utilizzati nella produzione moderna, apprezzato per il suo eccellente rapporto resistenza-peso, la resistenza alla corrosione e la versatilità. Con la crescente diffusione delle fresatrici CNC , molti produttori e officine si stanno ora affidando a queste macchine per lavorare componenti in alluminio in modo efficiente ed economico. Tuttavia, mentre le fresatrici CNC eccellono nel taglio di materiali più morbidi come legno e plastica, la lavorazione dell'alluminio presenta una serie di sfide specifiche che richiedono un approccio più raffinato. A differenza dei materiali tradizionali utilizzati nella fresatura, la duttilità e le proprietà termiche dell'alluminio possono causare problemi come l'intasamento degli utensili, l'accumulo di calore e finiture superficiali scadenti se non gestito correttamente.
Ottenere tagli netti, preservare la durata degli utensili e garantire la precisione dimensionale dipendono dalla scelta degli utensili giusti, dall'ottimizzazione dei parametri di taglio e dall'implementazione di strategie efficaci di raffreddamento e rimozione dei trucioli. Senza una conoscenza adeguata, anche gli operatori esperti possono riscontrare risultati incoerenti o un'usura prematura degli utensili. Questo articolo esplora le principali sfide associate alla fresatura CNC dell'alluminio e delinea le migliori pratiche per superarle. Dalla comprensione del comportamento del materiale e dalla selezione degli utensili da taglio appropriati alla messa a punto dei parametri di lavorazione e al miglioramento della qualità superficiale, questa guida si propone di fornire spunti pratici sia ai principianti che agli utenti esperti che desiderano migliorare le proprie prestazioni nella lavorazione dell'alluminio.
Comprendere l'alluminio come materiale lavorabile
L'alluminio è spesso considerato uno dei metalli più adatti alla lavorazione CNC, ma questa reputazione può essere fuorviante, soprattutto quando si utilizzano fresatrici CNC anziché macchine fresatrici più rigide. La sua combinazione di morbidezza, duttilità ed elevata conducibilità termica crea un profilo di lavorazione unico che richiede un controllo accurato degli utensili, dei parametri di taglio e dell'evacuazione dei trucioli. Comprendere il comportamento dell'alluminio in condizioni di taglio è fondamentale per ottenere risultati puliti, una maggiore durata degli utensili e una produzione efficiente.
Proprietà dell'alluminio
Il comportamento dell'alluminio durante la lavorazione è definito da una combinazione di proprietà fisiche e meccaniche che lo rendono allo stesso tempo facile da tagliare e facile da maneggiare in modo errato. Sebbene sia generalmente considerato un metallo "morbido", la sua duttilità e le sue proprietà termiche pongono sfide specifiche che devono essere comprese per ottenere una fresatura CNC di successo.
- Bassa densità e leggerezza: l'alluminio è significativamente più leggero della maggior parte dei metalli, il che lo rende ideale per applicazioni in cui la riduzione del peso è importante. Questa proprietà non complica direttamente la lavorazione, ma contribuisce al suo ampio utilizzo in diversi settori industriali.
- Morbidezza e alta duttilità: sebbene l'alluminio sia relativamente morbido, è altamente duttile, il che significa che tende a deformarsi piuttosto che a fratturarsi nettamente durante il taglio. Questo può causare sbavature del materiale e rendere più difficile ottenere bordi netti se le condizioni di taglio non sono ottimizzate.
- Elevata conducibilità termica: l'alluminio trasferisce il calore in modo efficiente, contribuendo a dissipare rapidamente il calore generato dal taglio. Tuttavia, se i parametri di lavorazione non sono corretti, il calore può comunque accumularsi sul tagliente, aumentando il rischio di usura dell'utensile e di adesione del materiale.
- Basso punto di fusione: rispetto a metalli più duri come l'acciaio, l'alluminio fonde a una temperatura inferiore. In caso di lavorazione ad alta velocità o raffreddamento insufficiente, ciò può causare l'ammorbidimento del materiale e la sua adesione all'utensile da taglio.
- Tendenza alla formazione di un bordo di riporto (BUE): una delle sfide più critiche nella lavorazione dell'alluminio è la sua tendenza ad aderire all'utensile da taglio. Questo accumulo altera la geometria dell'utensile, riduce l'efficienza di taglio e influisce negativamente sulla finitura superficiale.
Leghe di alluminio comuni per la fresatura CNC
Non tutti i tipi di alluminio si comportano allo stesso modo durante la fresatura CNC. Le differenze nella composizione della lega influenzano direttamente la lavorabilità, la formazione del truciolo, l'usura dell'utensile e la finitura superficiale. La scelta della lega giusta è spesso il primo passo per ottenere prestazioni di taglio stabili e risultati costanti.
- Alluminio 6061: la lega più comunemente utilizzata per la fresatura CNC grazie alla sua buona lavorabilità, resistenza e versatilità. Ideale per applicazioni generiche.
- Alluminio 5052: noto per l'eccellente resistenza alla corrosione e la formabilità, ma leggermente meno lavorabile rispetto al 6061.
- Alluminio 7075: Molto più resistente e duro, spesso utilizzato in applicazioni aerospaziali, ma più esigente in termini di utensili e parametri di taglio.
Come le proprietà dei materiali influenzano la fresatura CNC
Le proprietà intrinseche dell'alluminio influenzano direttamente ogni aspetto del processo di fresatura CNC, dalla selezione degli utensili e dei parametri di taglio alla finitura superficiale e all'efficienza complessiva. Anche piccole variazioni nel comportamento del materiale possono portare a differenze significative nei risultati della lavorazione.
- Formazione ed evacuazione dei trucioli: la duttilità dell'alluminio fa sì che si formino trucioli lunghi e continui anziché frammenti corti e fragili. Se da un lato questo può garantire un taglio uniforme in condizioni ideali, dall'altro aumenta il rischio di impigliamento dei trucioli e di rilavorazione. Se i trucioli non vengono rimossi efficacemente, possono ostruire le scanalature dell'utensile, generare calore eccessivo e danneggiare sia l'utensile che il pezzo in lavorazione.
- Generazione e dissipazione del calore: Sebbene l'alluminio abbia un'elevata conduttività termica e possa dissipare rapidamente il calore, questo tende comunque a concentrarsi sul tagliente durante la fresatura ad alta velocità. Un calore eccessivo può ammorbidire localmente il materiale, aumentando la probabilità di adesione all'utensile.
- Usura dell'utensile e formazione di bave di taglio: una delle sfide più significative nella fresatura dell'alluminio è la formazione di bave di taglio, ovvero l'adesione del materiale all'utensile. Questo fenomeno si verifica a causa del basso punto di fusione dell'alluminio e della sua natura adesiva sotto calore e pressione. Le bave di taglio alterano la geometria effettiva dell'utensile, portando a una finitura superficiale scadente, a un aumento delle forze di taglio e, in definitiva, alla rottura dell'utensile.
- Finitura superficiale e qualità dei bordi: l'alluminio può raggiungere un'eccellente finitura superficiale, ma solo quando le condizioni di lavorazione sono ottimizzate. Se l'avanzamento e la velocità sono troppo bassi, l'utensile potrebbe sfregare anziché tagliare, causando sbavature e una finitura opaca. D'altra parte, strategie di taglio improprie possono portare alla formazione di bave lungo i bordi.
Riconoscendo le differenze tra le leghe e prevedendo il comportamento dell'alluminio durante la lavorazione, gli operatori possono controllare meglio l'evacuazione dei trucioli, ridurre al minimo l'usura degli utensili e ottenere finiture superficiali superiori. Questa conoscenza di base pone le basi per la selezione di attrezzature, utensili e parametri di taglio appropriati, portando in definitiva a processi di fresatura dell'alluminio più efficienti e affidabili. Una solida comprensione del comportamento dell'alluminio consente agli operatori di prevedere i problemi di lavorazione più comuni e di adattare di conseguenza il proprio approccio.
Principali sfide nella fresatura CNC dell'alluminio
Sebbene l'alluminio sia ampiamente apprezzato per la sua lavorabilità e versatilità, si comporta in modo molto diverso dai materiali non metallici comunemente lavorati con fresatrici CNC. La sua tendenza a generare calore, a formare trucioli lunghi, ad aderire agli utensili da taglio e a richiedere una maggiore rigidità della macchina introduce una serie di problematiche che possono rapidamente compromettere la qualità della lavorazione se non gestite correttamente. Comprendendo a fondo queste problematiche, gli operatori possono prevedere meglio i problemi di lavorazione e sviluppare strategie più affidabili per ottenere prestazioni costanti.
Usura dell'utensile e bordo di riporto (BUE)
L'usura degli utensili nella fresatura CNC dell'alluminio è strettamente legata alla formazione di un bordo di riporto (BUE), un fenomeno comune in cui il materiale di alluminio aderisce al tagliente sotto l'effetto del calore e della pressione. A differenza dell'usura graduale che si osserva nei materiali più duri, il BUE può formarsi e rompersi in modo imprevedibile, influenzando significativamente la stabilità del taglio.
- Cause dell'adesione dell'alluminio agli utensili: L'alluminio tende ad aderire agli utensili da taglio principalmente a causa del calore eccessivo e dell'attrito all'interfaccia di taglio. Quando la velocità del mandrino è troppo elevata o la velocità di avanzamento è troppo bassa, l'utensile può sfregare anziché tagliare, generando ulteriore calore che ammorbidisce il materiale e favorisce l'adesione. Questo problema è ulteriormente aggravato da una scarsa evacuazione dei trucioli, in cui trucioli lunghi e continui vengono rilavorati e premuti contro la superficie dell'utensile. Inoltre, utensili smussati o con un rivestimento inadeguato aumentano l'attrito, facilitando l'accumulo di alluminio e la formazione di un tagliente di riporto.
- Impatto sulla qualità di taglio e sulla durata dell'utensile: la presenza di un tagliente di riporto degrada significativamente le prestazioni di lavorazione alterando la geometria effettiva dell'utensile da taglio. Ciò comporta una finitura superficiale scadente, con formazione di sbavature e bave, nonché una riduzione della precisione dimensionale. Poiché il tagliente di riporto si forma e si rompe in modo irregolare, introduce forze di taglio instabili che possono causare vibrazioni e oscillazioni. Nel tempo, questa instabilità accelera l'usura dell'utensile, aumenta il rischio di rottura e, in definitiva, riduce l'efficienza e l'affidabilità complessive della lavorazione.
Problemi di gestione del calore
Nella fresatura CNC dell'alluminio, la gestione termica è uno dei fattori più critici che influenzano la stabilità della lavorazione e la qualità della superficie. Sebbene l'alluminio abbia una conduttività termica relativamente elevata, un eccessivo accumulo di calore può comunque verificarsi all'interfaccia di taglio a causa dell'attrito, di parametri di taglio non corretti o di un'evacuazione inefficiente dei trucioli.
- Attrito e accumulo di calore: il calore nella lavorazione dell'alluminio è generato principalmente dall'attrito tra l'utensile da taglio e il materiale. Quando le velocità di avanzamento sono troppo basse o le velocità del mandrino troppo elevate, l'utensile può sfregare contro la superficie anziché tagliare in modo netto, aumentando significativamente l'attrito. Anche una scarsa evacuazione dei trucioli può peggiorare il problema, poiché i trucioli rimanenti generano ulteriore calore nella zona di taglio. Nel tempo, questo accumulo di calore localizzato ammorbidisce l'alluminio e ne aumenta la tendenza ad aderire all'utensile, amplificando ulteriormente l'instabilità della lavorazione.
- Rischio di danneggiamento degli utensili e deformazione del materiale: il calore eccessivo non solo accelera l'usura degli utensili, ma può anche causarne la rottura prematura. Le alte temperature indeboliscono i taglienti, soprattutto negli utensili in metallo duro, rendendoli più soggetti a scheggiature o rotture. Allo stesso tempo, l'alluminio surriscaldato può perdere stabilità dimensionale, con conseguente sbavatura della superficie, deformazione dei bordi o perdita di precisione. Nei casi più gravi, anche la dilatazione termica del pezzo può influire sulle tolleranze, rendendo difficile ottenere dimensioni finali precise.
Problemi di evacuazione dei trucioli
Il comportamento dei trucioli influisce direttamente sulla stabilità del taglio, sulla generazione di calore e sulla qualità della superficie. A differenza dei materiali fragili che si frantumano in piccoli frammenti, l'alluminio tende a formare trucioli lunghi e continui che possono facilmente interferire con il processo di taglio se non vengono rimossi correttamente dal percorso utensile.
- Trucioli di ritaglio: Il ritaglio si verifica quando i trucioli non vengono rimossi dall'area di taglio e vengono invece tagliati più volte dall'utensile. Ciò innesca un ciclo di attrito e generazione di calore non necessari, che degrada rapidamente le prestazioni di taglio. I trucioli di ritaglio possono graffiare la superficie del pezzo, ridurre la precisione dimensionale e aumentare l'usura dell'utensile. Nella lavorazione dell'alluminio, questo problema è particolarmente critico perché il materiale si ammorbidisce con il calore e diventa ancora più soggetto ad aderire, aggravando ulteriormente il problema.
- Ostruzione delle scanalature da parte dei trucioli: L'ostruzione delle scanalature da parte dei trucioli si verifica quando i trucioli di alluminio si accumulano all'interno delle scanalature dell'utensile, limitando la corretta azione di taglio. Una volta ostruite, le scanalature perdono la capacità di evacuare efficacemente i nuovi trucioli, con conseguente aumento della resistenza al taglio, vibrazioni e potenziale rottura dell'utensile. Nei casi più gravi, le scanalature ostruite possono arrestare completamente l'efficienza di taglio e danneggiare sia l'utensile che il pezzo in lavorazione.
Ottenere una finitura superficiale di alta qualità
Sebbene l'alluminio sia in grado di raggiungere finiture eccellenti, condizioni di lavorazione non ottimali spesso causano difetti visibili. Tra i problemi più comuni si annoverano la formazione di bave, i bordi irregolari e la perdita di precisione dimensionale, tutti strettamente legati alle condizioni dell'utensile, alla strategia di taglio e alla stabilità della macchina.
- Formazione di bave: nella fresatura dell'alluminio, le bave sono tipicamente causate dalla flessione dell'utensile, da taglienti smussati o da combinazioni errate di velocità di avanzamento e velocità di taglio. Quando l'utensile strappa il materiale anziché tagliarlo nettamente, il metallo in eccesso viene spinto verso l'esterno invece di essere rimosso, con conseguente formazione di bave. Queste non solo compromettono la qualità estetica del pezzo, ma richiedono anche ulteriori lavorazioni successive, aumentando i tempi e i costi di produzione.
- Bordi irregolari e scarsa precisione dimensionale: i bordi irregolari si verificano quando il processo di taglio diventa instabile, spesso a causa di vibrazioni, usura dell'utensile o parametri di lavorazione errati. Invece di produrre un taglio liscio e continuo, l'utensile può vibrare o spalmare il materiale, lasciando una superficie irregolare. Allo stesso tempo, una scarsa rigidità o forze di taglio incoerenti possono portare a deviazioni dal percorso utensile previsto, con conseguente riduzione della precisione dimensionale.
Rigidità e stabilità della macchina
Poiché l'alluminio richiede forze di taglio superiori rispetto al legno o alla plastica, qualsiasi mancanza di rigidità strutturale nel sistema CNC può rapidamente tradursi in vibrazioni, oscillazioni e riduzione della precisione. Questo rende la rigidità non solo un fattore prestazionale, ma un requisito fondamentale per una lavorazione dell'alluminio di successo.
- Vibrazioni e vibrazioni: Le vibrazioni e le vibrazioni si verificano quando l'utensile da taglio e la struttura della macchina non riescono a mantenere un contatto di taglio stabile con il materiale. Nella fresatura dell'alluminio, questo è spesso causato da un carico eccessivo del mandrino, da una rigidità insufficiente della macchina o da impostazioni errate di avanzamento e velocità. Una volta che le vibrazioni iniziano, creano un ambiente di taglio instabile che porta a una finitura superficiale scadente, segni di taglio irregolari e un'usura accelerata dell'utensile. Le vibrazioni possono anche amplificare le forze di taglio in modo imprevedibile, riducendo ulteriormente la precisione di lavorazione e aumentando il rischio di danni all'utensile.
- Limitazioni delle fresatrici CNC leggere: Le fresatrici CNC leggere sono generalmente progettate per legno, plastica e altri materiali morbidi, il che significa che i loro telai e sistemi di movimentazione non sono sempre ottimizzati per il taglio dei metalli. Se utilizzate per l'alluminio, queste macchine possono avere difficoltà ad assorbire efficacemente le forze di taglio, con conseguenti flessioni o micromovimenti durante il funzionamento. Questa mancanza di rigidità limita la profondità di taglio raggiungibile, le velocità di avanzamento e la qualità della superficie.
Per una lavorazione CNC di successo dell'alluminio è fondamentale prevedere e gestire queste problematiche, anziché reagire solo dopo che si sono presentate. Comprendendo come l'alluminio interagisce con utensili, macchine e parametri di taglio, gli operatori possono prendere decisioni più consapevoli e ridurre la probabilità di difetti. Una chiara comprensione di queste problematiche chiave pone le basi per l'applicazione di best practice efficaci, consentendo in definitiva risultati di lavorazione dell'alluminio più efficienti, precisi e affidabili.
Requisiti delle macchine per la fresatura dell'alluminio
La lavorazione CNC dell'alluminio, se eseguita con successo, dipende non solo dagli utensili e dai parametri di taglio, ma anche, e soprattutto, dalle capacità della macchina stessa. Rispetto alla lavorazione del legno o della plastica, l'alluminio impone requisiti significativamente più elevati in termini di rigidità, prestazioni del mandrino, precisione del movimento e stabilità del fissaggio del pezzo. Comprendere questi requisiti è fondamentale per selezionare o configurare un sistema CNC in grado di garantire tagli netti, precisione affidabile e una durata degli utensili accettabile durante la lavorazione dell'alluminio.
Router CNC vs. fresatrice CNC
Sebbene le fresatrici e i router CNC seguano principi di produzione digitale simili, la loro progettazione strutturale, la rigidità e le applicazioni previste variano in modo significativo. Queste differenze influenzano direttamente le prestazioni di taglio, la qualità della superficie e la gamma di pezzi in alluminio che ciascuna macchina può lavorare.
- Principali differenze in termini di struttura e capacità: le fresatrici CNC sono generalmente costruite con telai pesanti e rigidi in ghisa o acciaio, progettati per resistere a elevate forze di taglio e mantenere un'estrema precisione durante la rimozione del materiale. Utilizzano velocità del mandrino inferiori con una coppia maggiore, il che le rende adatte a tagli profondi e alla lavorazione continua di materiali duri. Al contrario, le fresatrici CNC sono generalmente più leggere, veloci e ottimizzate per il taglio ad alta velocità di materiali più morbidi come legno, plastica e schiuma. Le loro strutture a portale privilegiano la velocità e l'area di lavoro rispetto alla rigidità assoluta, il che può comportare limitazioni nella lavorazione di metalli come l'alluminio.
- Quando una fresatrice CNC è adatta per l'alluminio: Nonostante i loro limiti, le fresatrici CNC possono lavorare con successo l'alluminio nelle giuste condizioni. Sono adatte per lamiere sottili di alluminio, componenti leggeri, incisioni e parti non strutturali dove le forze di taglio sono relativamente basse. Le fresatrici CNC industriali di alta qualità con telai rinforzati, azionamenti a vite a ricircolo di sfere e mandrini ad alte prestazioni sono molto più adatte alla lavorazione dell'alluminio rispetto alle macchine di livello base. In questi casi, la lavorazione dell'alluminio diventa un processo controllato anziché una pesante operazione di rimozione di materiale, consentendo alle fresatrici di produrre risultati precisi e puliti entro i loro limiti operativi.
Caratteristiche essenziali della macchina
Il raggiungimento di risultati costanti e di alta qualità nella fresatura CNC dell'alluminio dipende in larga misura dalle capacità intrinseche della macchina stessa. A differenza dei materiali più morbidi, l'alluminio richiede un equilibrio tra velocità, stabilità e precisione. Se uno qualsiasi di questi elementi viene a mancare, possono insorgere rapidamente problemi come vibrazioni, usura degli utensili e una finitura superficiale scadente.
- Velocità del mandrino elevata con coppia sufficiente: un'elevata velocità del mandrino contribuisce a mantenere una corretta formazione del truciolo e a ridurre la resistenza al taglio, mentre una coppia sufficiente garantisce che l'utensile possa mantenere forze di taglio stabili sotto carico. Se la velocità del mandrino è troppo bassa, il taglio può diventare inefficiente e causare attrito, mentre una coppia insufficiente può provocare blocchi o una rimozione del materiale non uniforme. Un mandrino ben bilanciato consente un taglio fluido a diverse profondità e con diverse condizioni di avanzamento.
- Struttura rigida: un telaio robusto riduce al minimo vibrazioni, flessioni e deformazioni strutturali durante il taglio, tutte cause comuni di vibrazioni indesiderate e di una finitura superficiale scadente. Le macchine con strutture leggere o scarsamente rinforzate tendono ad assorbire male le forze di taglio, con conseguente instabilità. Un telaio rigido garantisce che le forze di taglio siano adeguatamente supportate, consentendo lavorazioni più aggressive ma controllate senza compromettere la precisione.
- Sistema di movimentazione di precisione: il sistema di movimentazione determina con quale accuratezza e fluidità la macchina può seguire i percorsi utensile programmati. Per la fresatura dell'alluminio, componenti come viti a ricircolo di sfere, guide lineari e sistemi servoassistiti o stepper di alta qualità sono essenziali. Questi elementi contribuiscono a mantenere la precisione di posizionamento e a ridurre il gioco meccanico durante il taglio. Un sistema di movimentazione di precisione garantisce velocità di avanzamento costanti e un movimento fluido dell'utensile.
Considerazioni sulla tenuta dei pezzi
Poiché l'alluminio genera forze di taglio maggiori rispetto ai materiali più morbidi, anche un minimo movimento del pezzo in lavorazione può causare una finitura superficiale scadente, imprecisioni dimensionali o persino danni all'utensile. Un'installazione stabile e sicura garantisce che tutte le forze di taglio vengano assorbite correttamente dalla struttura della macchina anziché trasferite al pezzo in lavorazione.
- Tavoli a vuoto vs. morsetti meccanici: i tavoli a vuoto sono comunemente utilizzati nella fresatura CNC per legno e plastica, ma la loro efficacia risulta limitata nella lavorazione dell'alluminio. Sebbene offrano un'impostazione rapida e una superficie di lavoro pulita, i sistemi di bloccaggio a vuoto spesso faticano a generare una forza sufficiente a resistere ai carichi di taglio laterali prodotti durante la lavorazione dell'alluminio. I morsetti meccanici, d'altro canto, forniscono un metodo di bloccaggio molto più affidabile e rigido per l'alluminio. Fissando fisicamente il pezzo al piano della macchina, i morsetti possono sopportare forze di taglio maggiori e ridurre il rischio di movimento durante la lavorazione.
- Prevenzione di vibrazioni e movimenti: qualsiasi instabilità del pezzo in lavorazione può amplificare le vibrazioni di taglio, causando segni di vibrazione, una finitura superficiale scadente e un'usura accelerata dell'utensile. Per ridurre al minimo questi rischi, il pezzo in lavorazione deve essere supportato il più vicino possibile alla zona di taglio, con una forza di serraggio uniformemente distribuita per evitare deformazioni. L'utilizzo di un'adeguata progettazione del dispositivo di fissaggio, l'aggiunta di pannelli di supporto sacrificali e la garanzia di superfici di contatto pulite e piane contribuiscono a migliorare la stabilità.
Il successo della fresatura CNC dell'alluminio dipende in larga misura dalla capacità della macchina di mantenere la stabilità sotto carico, garantendo al contempo un movimento preciso e controllato. Assicurandosi che il sistema CNC soddisfi i requisiti fondamentali per la lavorazione dell'alluminio, gli operatori possono migliorare significativamente l'affidabilità del processo e la qualità dei pezzi. Una macchina adeguatamente equipaggiata e configurata in modo ottimale costituisce la base per una fresatura efficiente dell'alluminio, consentendo prestazioni di taglio più fluide e risultati di produzione più costanti.
Selezione degli utensili da taglio per la fresatura dell'alluminio
La scelta degli utensili da taglio più adatti è uno dei fattori più critici nella fresatura CNC dell'alluminio. La natura morbida ma duttile dell'alluminio, unita alla sua tendenza a formare accumuli di materiale (BUE) e a generare calore, richiede utensili specializzati per ottenere risultati ottimali. Che si tratti di sgrossature, finiture o incisioni di precisione, il materiale, la geometria e il tipo di utensile influenzano direttamente l'efficienza di taglio, la finitura superficiale e la durata dell'utensile stesso. La scelta corretta dell'utensile non solo garantisce migliori prestazioni di taglio, ma riduce al minimo problemi come accumuli di materiale (BUE), usura dell'utensile e scarsa finitura superficiale.
Materiale dello strumento
La scelta del materiale giusto per gli utensili da taglio è fondamentale per ottenere prestazioni di lavorazione ottimali, soprattutto quando si lavora l'alluminio. Le proprietà del materiale dell'utensile influenzano direttamente la sua resistenza all'usura, la tolleranza al calore e l'efficienza complessiva nel taglio dell'alluminio.
- Utensili in carburo: Il carburo è il materiale più comunemente raccomandato per il taglio dell'alluminio grazie alla sua eccellente durezza, resistenza all'usura e capacità di mantenere taglienti affilati. Gli utensili in carburo possono sopportare temperature più elevate e mantenere la precisione anche a velocità di taglio elevate.
- Utensili in acciaio rapido (HSS): pur non essendo resistenti come quelli in carburo, gli utensili in HSS possono essere utilizzati per lavorazioni di alluminio più leggere e a bassa velocità. Sono meno costosi, ma si usurano più rapidamente, risultando quindi meno adatti per applicazioni ad alte prestazioni.
Geometria dell'utensile
Le proprietà uniche dell'alluminio, come la sua tendenza a formare un tagliente di riporto (BUE) e la capacità di produrre trucioli lunghi, richiedono un'attenta considerazione della geometria dell'utensile per ottenere risultati ottimali.
- Numero di taglienti: gli utensili con un numero inferiore di taglienti (ad esempio, a 2 taglienti o a un solo tagliente) sono ideali per l'alluminio perché consentono una migliore evacuazione dei trucioli e riducono la probabilità di rilavorazione. Un numero maggiore di taglienti può causare intasamenti, soprattutto quando si lavora l'alluminio, che forma trucioli lunghi.
- Forma dell'utensile: per tagli più lisci, si preferiscono utensili con un angolo di spoglia maggiore, in quanto riducono le forze di taglio e contribuiscono a ottenere una finitura superficiale più pulita. I taglienti affilati con un elevato angolo di spoglia positivo riducono la tendenza del materiale ad aderire all'utensile.
- Rivestimenti: Rivestimenti specializzati, come TiN (nitruro di titanio), TiAlN (nitruro di titanio e alluminio) o ZrN (nitruro di zirconio), possono ulteriormente prolungare la durata degli utensili offrendo una migliore resistenza al calore, riducendo l'attrito e minimizzando la tendenza dell'alluminio ad aderire all'utensile.
Tipo di strumento
Il tipo di utensile scelto può influire significativamente sulla velocità, la precisione e la qualità del prodotto finale. La scelta dell'utensile per la fresatura CNC dell'alluminio dipende in gran parte dalle esigenze specifiche del progetto, come il tipo di taglio richiesto, il livello di dettaglio e il volume di materiale da rimuovere.
- Frese a candela: Le frese a candela in metallo duro con fondo piatto e geometria di taglio ascendente o discendente sono comunemente utilizzate per la fresatura dell'alluminio. Le frese con taglio ascendente consentono una rimozione efficiente dei trucioli, mentre le frese con taglio discendente possono fornire finiture superficiali migliori spingendo il materiale verso il basso nel pezzo in lavorazione.
- Frese a testa sferica: per la sagomatura 3D o le finiture, le frese a testa sferica sono comunemente utilizzate per ottenere superfici lisce e curve con segni minimi dell'utensile.
- Punte a V: Per incisioni o lavori di precisione, le punte a V offrono accuratezza grazie agli angoli acuti e sono ideali per disegni dettagliati o scritte.
Dimensioni dell'utensile da taglio
Le dimensioni dell'utensile influenzano l'efficienza di taglio, la finitura superficiale, l'evacuazione dei trucioli e la stabilità complessiva della lavorazione. Gli utensili più grandi sono ideali per la rapida rimozione del materiale e le sgrossature, mentre quelli più piccoli sono più adatti per operazioni di precisione, di dettaglio e di finitura. La lunghezza dell'utensile deve essere scelta anche in base allo spessore del pezzo e alla profondità di taglio per evitare flessioni o deformazioni dell'utensile, che possono causare tagli imprecisi e una finitura superficiale scadente.
La scelta dell'utensile da taglio giusto per la fresatura CNC dell'alluminio è fondamentale per bilanciare prestazioni, efficienza e durata dell'utensile. Con il materiale, la geometria e le dimensioni dell'utensile appropriati, gli operatori possono ridurre al minimo l'accumulo di calore, limitare l'usura dell'utensile e ottenere tagli netti e precisi. Prendendo decisioni informate in base alle esigenze specifiche di ogni progetto, gli operatori possono massimizzare l'efficienza della lavorazione e ottenere risultati superiori, riducendo al minimo i problemi legati all'utensile, come l'usura eccessiva e la scarsa finitura superficiale.
Parametri di taglio ottimali per la fresatura dell'alluminio
Nella fresatura CNC dell'alluminio, il raggiungimento dei migliori risultati possibili dipende dalla selezione dei parametri di taglio corretti. L'alluminio, essendo un materiale relativamente morbido rispetto ad altri metalli, offre sfide e opportunità uniche nella lavorazione. Grazie alla sua relativa morbidezza, l'alluminio può essere lavorato a velocità e avanzamenti più elevati, ma impostazioni errate possono causare problemi come un eccessivo accumulo di calore, finiture superficiali scadenti o usura dell'utensile. Comprendere e ottimizzare questi parametri è fondamentale per ottenere risultati precisi, uniformi ed economicamente vantaggiosi.
Velocità del mandrino (RPM)
La velocità del mandrino si riferisce alla velocità di rotazione dell'utensile da taglio ed è uno dei parametri più critici per ottenere una lavorazione dell'alluminio efficiente ed efficace. Grazie alla relativa bassa durezza dell'alluminio, questo materiale può essere lavorato a velocità del mandrino molto più elevate rispetto a materiali più duri. Tuttavia, la scelta di una velocità del mandrino ottimale aiuta a prevenire problemi come l'eccessiva usura dell'utensile o una scarsa rimozione dei trucioli. Ecco le linee guida generali:
- Per gli utensili in metallo duro: le velocità generalmente variano da 10,000 a 24,000 giri/minuto, a seconda del diametro dell'utensile e dell'operazione di lavorazione.
- Per gli utensili HSS: in genere si raccomandano velocità più basse (circa 6,000-12,000 giri/minuto) a causa della minore tolleranza al calore.
- Fattori che influenzano la velocità: il materiale dell'utensile, il diametro dell'utensile e la profondità di taglio influenzano la velocità ottimale del mandrino. Gli utensili più grandi in genere richiedono velocità inferiori per evitare il surriscaldamento, mentre gli utensili più piccoli possono sopportare regimi di rotazione più elevati.
Tasso di avanzamento (IPM)
La velocità di avanzamento si riferisce alla velocità con cui l'utensile da taglio si muove attraverso il materiale lungo gli assi X, Y o Z. Una velocità di avanzamento maggiore consente una rimozione più rapida del materiale, ma richiede un bilanciamento con la velocità del mandrino per mantenere condizioni di taglio ottimali. Se la velocità di avanzamento è troppo elevata, può causare una finitura superficiale scadente, un'usura eccessiva dell'utensile o persino la sua rottura. Al contrario, una velocità di avanzamento troppo bassa può aumentare i tempi di taglio e causare surriscaldamento. Ecco le linee guida generali:
- Tagli leggeri: per tagli di finitura o leggeri, le velocità di avanzamento sono generalmente impostate tra 100 e 300 pollici al minuto (IPM).
- Tagli pesanti: per operazioni di sgrossatura o tagli più profondi, le velocità di avanzamento possono variare da 50 a 100 IPM a seconda delle dimensioni dell'utensile da taglio, della velocità del mandrino e dello spessore del materiale.
- Carico di trucioli: la velocità di avanzamento deve essere regolata per mantenere un carico di trucioli ottimale per dente, il che contribuisce a evitare l'usura dell'utensile e a ottenere una finitura liscia.
Profondità di taglio
La profondità di taglio si riferisce allo spessore del materiale rimosso dall'utensile in una singola passata. Questo parametro consente una rimozione efficiente del materiale senza sovraccaricare l'utensile o la macchina. Nella fresatura dell'alluminio, la profondità di taglio può variare significativamente a seconda dello spessore del materiale e della resistenza dell'utensile. Per le operazioni di sgrossatura, si possono effettuare tagli più profondi, mentre per le passate di finitura è generalmente consigliabile utilizzare tagli meno profondi per mantenere una finitura superficiale di alta qualità. Ecco le linee guida generali:
- Sgrossatura: la profondità di taglio può variare tipicamente da 0.25″ a 0.75″, a seconda dell'utensile e della rigidità della macchina.
- Finitura: Per ottenere una finitura superficiale liscia ed evitare la flessione dell'utensile, si preferiscono passate poco profonde, generalmente comprese tra 0.05" e 0.2".
- Fattori: La rigidità della macchina e le dimensioni dell'utensile giocano un ruolo significativo nel determinare la profondità di taglio che può essere raggiunta senza compromettere la precisione.
Carico di trucioli (per dente)
Il carico di truciolo è la quantità di materiale asportato da ciascun tagliente per ogni giro dell'utensile. È direttamente correlato alla velocità di avanzamento e alla velocità del mandrino e svolge un ruolo chiave nel garantire un taglio efficiente e nel prevenire danni sia all'utensile che al materiale. Un carico di truciolo ottimale previene problemi come la flessione dell'utensile, l'eccessiva generazione di calore e una finitura superficiale scadente. Ecco le linee guida generali:
- Per utensili in metallo duro: il carico di truciolo tipico per utensili in metallo duro varia da 0.001" a 0.003" per dente, a seconda del diametro dell'utensile e dell'applicazione.
- Per gli utensili HSS: il carico del truciolo è generalmente leggermente inferiore, circa da 0.001″ a 0.002″ per dente.
- Importanza del corretto carico del truciolo: un carico del truciolo adeguato garantisce che l'utensile sia sufficientemente impegnato per rimuovere il materiale in modo efficiente senza sovraccaricarsi, contribuendo a prolungare la durata dell'utensile e a ridurre i problemi legati all'attrito.
Fluido da taglio e raffreddamento
Sebbene l'alluminio non sia soggetto al surriscaldamento con la stessa frequenza dei metalli più duri, i fluidi da taglio e i sistemi di raffreddamento rimangono fondamentali per gestire il calore, migliorare la finitura superficiale e prolungare la durata degli utensili. Un raffreddamento efficace contribuisce a prevenire la deformazione termica del materiale e dell'utensile, garantendo al contempo un'efficiente rimozione dei trucioli.
- Fluidi di raffreddamento: nella lavorazione dell'alluminio si utilizzano spesso fluidi di raffreddamento idrosolubili o sistemi ad aria compressa. L'impiego del fluido di raffreddamento appropriato può migliorare la velocità di taglio e la finitura superficiale riducendo l'attrito e il calore.
- Taglio a secco: In alcuni casi, il taglio a secco può essere utilizzato con un'adeguata evacuazione dei trucioli, ma ciò spesso comporta una maggiore usura dell'utensile e una riduzione della qualità della finitura nelle applicazioni ad alta velocità.
La lavorazione di successo dell'alluminio dipende dall'attenta selezione dei parametri di taglio, che devono essere in linea sia con le proprietà del materiale sia con il risultato di lavorazione desiderato. La giusta combinazione di velocità del mandrino, avanzamento, profondità di taglio, carico del truciolo e tecniche di raffreddamento garantisce una rimozione uniforme del materiale, finiture superficiali di alta qualità e una maggiore durata dell'utensile. Ottimizzando questi parametri in base alle specifiche esigenze del pezzo in alluminio e alle capacità del sistema CNC, gli operatori possono ottenere prestazioni di lavorazione ottimali, minimizzando i costi ed evitando problemi come l'eccessiva usura dell'utensile o una scarsa precisione dimensionale.
Strategie di percorso utensile e suggerimenti di programmazione
Strategie di percorso utensile efficaci e una programmazione precisa sono fondamentali per ottenere risultati di alta qualità nella fresatura CNC dell'alluminio. L'alluminio, con la sua natura relativamente morbida ma duttile, presenta sfide uniche, come la gestione dell'accumulo di calore, la prevenzione dell'usura dell'utensile e la garanzia di una finitura superficiale liscia. Selezionando le giuste strategie di percorso utensile e tecniche di programmazione, gli operatori possono ottimizzare la velocità di asportazione del materiale, ridurre al minimo le sollecitazioni sulla macchina e prolungare la durata dell'utensile.
Disboscamento adattivo contro fresatura convenzionale.
La fresatura adattiva e la fresatura convenzionale sono due strategie di percorso utensile distinte utilizzate nella lavorazione CNC. Ognuna presenta vantaggi a seconda dell'applicazione e del tipo di materiale da lavorare.
- Sgrossatura adattiva: questa tecnica utilizza un percorso utensile che varia l'impegno di taglio in base alla geometria del materiale da rimuovere. Mantiene un carico di truciolo costante su tutta la lunghezza dell'utensile, con conseguente rimozione del materiale più efficiente. La sgrossatura adattiva è ideale per le operazioni di sgrossatura dell'alluminio, in quanto consente tagli più profondi e velocità di avanzamento maggiori, riducendo al minimo le sollecitazioni sull'utensile e l'accumulo di calore.
- Fresatura convenzionale: La fresatura convenzionale prevede il taglio con il metodo tradizionale, in cui l'utensile di taglio si muove nella direzione opposta all'avanzamento del materiale. Questa tecnica viene tipicamente utilizzata per tagli poco profondi o quando è richiesta una specifica finitura superficiale. Tuttavia, spesso genera più calore e usura dell'utensile rispetto alla fresatura adattiva, soprattutto quando si lavora con materiali teneri come l'alluminio.
- Suggerimento di programmazione: utilizzare la sgrossatura adattiva per le operazioni di sgrossatura e ad alta velocità e la fresatura convenzionale per le lavorazioni di finitura in cui è necessario ridurre al minimo l'impegno dell'utensile.
Fresatura in salita rispetto alla fresatura convenzionale
La fresatura in concordanza e la fresatura convenzionale sono due tipi di strategie di fresatura che determinano la direzione del movimento dell'utensile rispetto alla direzione di avanzamento.
- Fresatura in concordanza: nella fresatura in concordanza, l'utensile da taglio ruota nella stessa direzione dell'avanzamento, il che significa che la fresa lavora il materiale dal suo punto più spesso a quello più sottile. Questo approccio riduce le forze di taglio e l'usura dell'utensile, garantendo inoltre una migliore rimozione dei trucioli, particolarmente vantaggiosa nella lavorazione dell'alluminio.
- Fresatura convenzionale: nella fresatura convenzionale, l'utensile da taglio si muove in direzione opposta all'avanzamento del materiale, ovvero entra nel materiale nel suo punto più sottile ed esce in quello più spesso. Sebbene questo metodo possa offrire un maggiore controllo per determinate operazioni, in genere genera più calore e forze di taglio, che possono comportare un'usura più rapida dell'utensile e una potenziale deformazione del pezzo.
- Suggerimento di programmazione: durante la lavorazione dell'alluminio, utilizzare la fresatura in concordanza per una migliore asportazione del materiale, soprattutto nelle operazioni ad alta velocità, in quanto contribuisce a ridurre l'accumulo di calore e a fornire tagli più uniformi.
Tecniche di ingresso e di uscita
Queste tecniche sono particolarmente importanti nella lavorazione di metalli teneri come l'alluminio, che sono soggetti ad accumulo di calore e adesione del materiale all'utensile.
- Tecniche di ingresso: L'ingresso elicoidale prevede che l'utensile penetri nel materiale con un movimento a spirale, riducendo l'impatto sull'utensile e sul materiale stesso. È particolarmente efficace per fori o cavità profonde, in quanto previene la flessione dell'utensile e minimizza le forze di taglio all'inizio della lavorazione. L'ingresso a rampa prevede che l'utensile penetri gradualmente nel materiale lungo un percorso inclinato, riducendo il carico di taglio iniziale. È ideale per tagli poco profondi e consente un ingresso fluido e controllato.
- Tecniche di uscita: Nell'uscita lineare, l'utensile esce dal materiale in linea retta. Viene spesso utilizzata per piccole regolazioni o per la finitura dei tagli. L'uscita elicoidale prevede che l'utensile si ritragga gradualmente con un movimento a spirale, il che contribuisce a ridurre il rischio di formazione di bave o di eccessiva usura dell'utensile.
- Suggerimento di programmazione: utilizzare un ingresso elicoidale o a rampa per tagli profondi e lavorazioni delicate, e strategie di uscita lineari o elicoidali per garantire superfici lisce e prive di bave durante la fase di finitura dei tagli.
Evitare gli errori di programmazione più comuni
Una programmazione corretta è fondamentale per garantire che le operazioni di fresatura dell'alluminio siano efficienti e producano pezzi di alta qualità. Ecco alcuni errori di programmazione comuni da evitare:
- Velocità di taglio troppo elevate: sebbene l'alluminio possa essere lavorato ad alte velocità, velocità di taglio eccessive possono causare un'usura prematura dell'utensile, finiture superficiali scadenti e un eccessivo accumulo di calore. Regolare sempre la velocità del mandrino in base alle dimensioni dell'utensile, allo spessore del materiale e all'operazione di taglio. Attenersi alle linee guida del produttore per le velocità di taglio ottimali.
- Selezione errata del percorso utensile: la scelta di una strategia di percorso utensile errata, come ad esempio la fresatura convenzionale anziché la sgrossatura adattiva, può comportare velocità di asportazione del materiale inferiori, sollecitazioni inutili all'utensile e una riduzione della precisione. Scegliere la strategia di percorso utensile appropriata in base alla specifica operazione di lavorazione, ad esempio la sgrossatura adattiva per la sgrossatura e la fresatura convenzionale per la finitura.
- Sovraccarico dell'utensile: l'utilizzo di un passo di tornitura o di abbassamento eccessivo per l'utensile può causare forze di taglio eccessive, flessione dell'utensile e scarsa qualità della superficie, soprattutto durante la lavorazione di materiali più morbidi come l'alluminio. Mantenere valori di passo di tornitura e abbassamento adeguati in base alle dimensioni dell'utensile e alla rigidità della macchina. Per la sgrossatura, utilizzare passi di tornitura maggiori, mentre per la finitura, passi di tornitura minori per una migliore qualità della superficie.
- Mancata considerazione dell'usura dell'utensile: la mancata regolazione dei percorsi utensile in base all'usura può portare a tagli imprecisi, finiture scadenti e, in definitiva, alla rottura dell'utensile. Controllare regolarmente le condizioni dell'utensile e regolare i parametri del percorso utensile o sostituirlo con un nuovo utensile quando necessario.
- Suggerimento di programmazione: simulate sempre i percorsi utensile nel vostro software CNC prima di eseguire l'operazione effettiva, per verificare la presenza di potenziali problemi come collisioni tra utensili, avanzamenti errati e forze di taglio.
La padronanza delle strategie di percorso utensile e delle tecniche di programmazione contribuisce a ottenere risultati di lavorazione ottimali nella fresatura dell'alluminio. Sfruttando strategie come la sgrossatura adattiva, la fresatura in concordanza e metodi di ingresso e uscita appropriati, gli operatori possono migliorare l'efficienza di lavorazione, ridurre l'usura degli utensili e migliorare la finitura superficiale. Inoltre, evitare i comuni errori di programmazione garantisce operazioni più fluide e risultati più prevedibili. Nella fresatura CNC dell'alluminio, un'attenta pianificazione del percorso utensile e una programmazione accurata sono fondamentali per massimizzare la produttività, garantire la precisione e produrre pezzi di alta qualità a costi contenuti.
Ottimizzazione della finitura superficiale
Il raggiungimento di una finitura superficiale di alta qualità è uno degli aspetti più critici della fresatura CNC dell'alluminio, poiché influenza direttamente sia l'aspetto che la funzionalità del prodotto finale. Una superficie liscia non solo migliora l'estetica del pezzo, ma ne ottimizza anche le prestazioni riducendo l'attrito, prevenendo la corrosione e garantendo un migliore accoppiamento in fase di assemblaggio. Tuttavia, per ottenere questa finitura ottimale non basta scegliere l'utensile giusto; è necessario bilanciare attentamente i parametri di taglio, le strategie di percorso utensile e i metodi di post-elaborazione. Comprendendo e applicando queste strategie, i produttori possono garantire che i loro componenti in alluminio soddisfino i più elevati standard di qualità e precisione.
Riduzione al minimo della formazione di bave
Le bave sono sporgenze indesiderate di materiale che si formano lungo i bordi o i fori di un componente durante il processo di lavorazione. Queste possono non solo compromettere la finitura superficiale, ma anche la funzionalità e la qualità estetica dei componenti in alluminio. Strategie efficaci per ridurre al minimo la formazione di bave contribuiscono a ottenere bordi puliti e precisi.
- Utilizzare utensili affilati e di alta qualità: utilizzare sempre utensili in carburo o rivestiti ben affilati per garantire tagli netti e precisi. Sostituire gli utensili quando sono usurati per evitare la formazione di bave eccessive.
- Regolare i parametri di taglio: ridurre leggermente la velocità di avanzamento e utilizzare velocità di taglio moderate per evitare di generare calore eccessivo che contribuisce alla formazione di bave. Per alcune operazioni, l'utilizzo di una profondità di taglio leggermente maggiore può ridurre le bave consentendo un taglio netto del materiale.
- Strategie di ottimizzazione del percorso utensile: utilizzare la fresatura in concordanza anziché la fresatura convenzionale, poiché la fresatura in concordanza genera meno calore e riduce la formazione di bave lungo i bordi di taglio.
Tecniche di passaggio finale
La passata di finitura finale è fondamentale per ottenere una superficie liscia e di alta qualità sull'alluminio. La passata di finitura rifinisce il pezzo, assicurando che le imperfezioni derivanti dalle passate di sgrossatura vengano eliminate e che si ottenga la finitura desiderata.
- Passaggi leggeri: una passata di finitura superficiale (in genere da 0.05" a 0.2") garantisce che il materiale venga tagliato con una minima alterazione della superficie, prevenendo scalfitture o flessioni dell'utensile. I tagli superficiali prevengono l'usura dell'utensile e contribuiscono a ottenere una superficie più liscia.
- Passo di passata ridotto: utilizzare un passo di passata più piccolo (in genere il 5-10% del diametro dell'utensile) per le passate di finitura al fine di eliminare i segni dell'utensile e garantire una texture superficiale uniforme.
- Passaggi multipli: per superfici complesse, l'esecuzione di passaggi multipli con passi decrescenti garantisce una finitura più precisa mantenendo la stabilità dell'utensile.
- Velocità di rotazione più elevate per la finitura: aumentare la velocità del mandrino durante le passate di finitura per ottenere una migliore asportazione del materiale e una finitura più liscia. L'alluminio, essendo un materiale relativamente morbido, può essere lavorato ad alte velocità senza un'usura significativa dell'utensile o un eccessivo accumulo di calore.
Opzioni di post-elaborazione
Sebbene la lavorazione CNC possa ottenere finiture superficiali eccellenti sull'alluminio, in alcuni casi è comunque necessario un ulteriore post-trattamento per migliorare l'aspetto e le prestazioni del pezzo. I metodi di post-trattamento possono essere utilizzati per levigare ulteriormente le superfici, rimuovere eventuali bave residue o aggiungere uno strato protettivo.
- Sbavatura: Metodi manuali per rimuovere bave e spigoli vivi dopo la lavorazione. Questo processo richiede molta manodopera, ma è efficace per piccoli lotti o pezzi di precisione. Per lotti più grandi o per risultati più uniformi, è possibile utilizzare apparecchiature di sbavatura automatizzate per rimuovere le bave dai bordi dei pezzi e levigare eventuali aree ruvide.
- Rettifica o lucidatura: per i pezzi che richiedono una finitura di alta qualità, simile a uno specchio, la rettifica o la lucidatura abrasiva con abrasivi fini o paste lucidanti può fornire i risultati desiderati. Questa tecnica viene spesso utilizzata per parti decorative o componenti che richiedono un'elevata qualità superficiale.
- Anodizzazione per una finitura e una durata migliori: l'anodizzazione è un processo elettrochimico che ispessisce lo strato di ossido naturale sull'alluminio, migliorandone la resistenza alla corrosione, la durezza superficiale e l'aspetto. Può anche conferire colore ai componenti in alluminio.
L'ottimizzazione delle finiture superficiali durante la fresatura CNC dell'alluminio richiede un approccio completo che includa la selezione precisa degli utensili, parametri di taglio ben calibrati e strategie di percorso utensile ponderate. Ridurre al minimo la formazione di bave, perfezionare il taglio finale con passaggi di finitura appropriati e integrare tecniche di post-elaborazione come sbavatura, lucidatura e rivestimento può migliorare significativamente la qualità complessiva del pezzo. Applicando questi metodi, gli operatori possono non solo migliorare l'aspetto estetico dei pezzi in alluminio, ma anche aumentarne la durata e la funzionalità. Con la giusta combinazione di strategie, ottenere una finitura superficiale liscia e di alta qualità nella lavorazione dell'alluminio diventa efficiente e realizzabile.
Considerazioni sulla sicurezza nella fresatura CNC dell'alluminio
Nella fresatura CNC dell'alluminio, la sicurezza deve sempre essere la massima priorità. Sebbene l'alluminio sia relativamente facile da lavorare rispetto a metalli più duri, il processo richiede comunque il rigoroso rispetto dei protocolli di sicurezza per proteggere gli operatori, mantenere le prestazioni della macchina e prevenire gli incidenti. Le adeguate misure di sicurezza non solo proteggono gli operatori dagli infortuni, ma garantiscono anche la longevità delle attrezzature e il mantenimento di elevati standard di lavorazione.
Gestione dei chip e rischi di incendio
Una corretta gestione dei trucioli può garantire un ambiente di lavoro sicuro, pulito ed efficiente durante la fresatura CNC dell'alluminio. I trucioli di alluminio sono taglienti, leggeri e possono accumularsi rapidamente, rappresentando un potenziale pericolo sia per le prestazioni della macchina che per la sicurezza dell'operatore. Inoltre, i trucioli di alluminio, soprattutto se combinati con determinati fluidi da taglio o refrigeranti, possono essere altamente infiammabili, aumentando il rischio di incendi se non gestiti correttamente.
- Sistemi di rimozione dei trucioli: implementare un sistema affidabile di evacuazione dei trucioli per rimuoverli rapidamente dalla macchina. Questo può includere l'utilizzo di getti d'aria compressa, sistemi di aspirazione o nastri trasportatori. Ispezionare regolarmente questi sistemi per assicurarsi che funzionino correttamente e impediscano l'accumulo di trucioli.
- Prevenzione incendi: mantenere l'area di lavoro libera da materiali infiammabili e assicurarsi che vi siano estintori nelle vicinanze, soprattutto quando si utilizzano fluidi da taglio o lubrificanti infiammabili. Evitare che i trucioli si accumulino vicino ad apparecchiature elettriche o fonti di calore. Pulire regolarmente la macchina e l'area circostante per prevenire l'accumulo di polvere di alluminio.
Corretto funzionamento della macchina
Garantire il corretto funzionamento delle macchine non è importante solo per la sicurezza dell'operatore, ma anche per la durata e le prestazioni della macchina stessa. Un utilizzo improprio o una configurazione errata possono causare incidenti, danni alla macchina e risultati di lavorazione scadenti.
- Impostazione della macchina: Prima di iniziare qualsiasi operazione di lavorazione, verificare che la fresatrice CNC sia configurata correttamente. Ciò include assicurarsi che tutti gli utensili siano installati saldamente, che il pezzo in lavorazione sia correttamente allineato e che le impostazioni della macchina (come velocità, avanzamento e profondità di taglio) siano corrette. Una macchina configurata in modo errato può causare la rottura degli utensili, danni al pezzo in lavorazione e persino lesioni all'operatore.
- Monitoraggio durante il funzionamento: Monitorare regolarmente la macchina durante il funzionamento per assicurarsi che tutto proceda senza intoppi. Prestare attenzione a rumori insoliti, vibrazioni o usura degli utensili, che potrebbero segnalare un problema. In caso di comportamento anomalo, arrestare immediatamente la macchina per evitare ulteriori danni o pericoli.
Dispositivi di protezione individuale (DPI)
I dispositivi di protezione individuale (DPI) contribuiscono a proteggere gli operatori dai pericoli presenti nell'ambiente di lavoro delle macchine CNC. Sebbene le macchine e gli utensili siano progettati per funzionare con elevata efficienza, presentano anche potenziali rischi come detriti volanti, spigoli vivi, rumore e il calore generato durante le operazioni di lavorazione.
- Protezione degli occhi: Indossare sempre occhiali di sicurezza o visiere per proteggere gli occhi da detriti e schegge che possono essere proiettati ad alta velocità durante le lavorazioni. Inoltre, gli occhiali con protezioni laterali offrono una protezione extra in ambienti più pericolosi.
- Protezione dell'udito: le fresatrici CNC generano livelli di rumore significativi, soprattutto quando lavorano ad alta velocità. È necessario indossare dispositivi di protezione dell'udito, come tappi auricolari o cuffie, per proteggersi dai danni uditivi derivanti da un'esposizione prolungata a livelli di rumore elevati.
- Guanti: Quando si maneggiano utensili o componenti taglienti, è necessario indossare guanti protettivi per prevenire tagli e abrasioni. Tuttavia, i guanti devono essere rimossi durante il funzionamento della macchina per evitare che rimangano impigliati nelle parti in movimento.
- Protezione delle vie respiratorie: nei casi in cui polvere o trucioli di alluminio possano disperdersi nell'aria, ad esempio durante i processi di molatura o levigatura, è necessario indossare una maschera antipolvere o un respiratore. Ciò contribuisce a proteggere gli operatori dall'inalazione di particelle potenzialmente nocive che possono causare problemi respiratori nel tempo.
Nella fresatura CNC dell'alluminio, garantire un ambiente di lavoro sicuro è importante quanto ottenere tagli precisi e di alta qualità. Affrontando i principali fattori di sicurezza, gli operatori possono mitigare i rischi associati alla lavorazione dell'alluminio e proteggere se stessi, le attrezzature e l'area di lavoro. La manutenzione regolare, il rispetto dei protocolli di sicurezza e l'uso di dispositivi di protezione individuale adeguati contribuiscono a un processo di lavorazione più sicuro ed efficiente. Mantenendo una forte attenzione alla sicurezza, i produttori possono ottimizzare sia la produttività che il benessere dei lavoratori, garantendo la longevità delle attrezzature e la qualità dei prodotti finali.
Consigli pratici per principianti nella fresatura CNC dell'alluminio
La fresatura CNC dell'alluminio offre un'ampia gamma di possibilità, ma per chi è alle prime armi è fondamentale seguire alcuni consigli per evitare errori comuni, garantire la sicurezza e ottenere risultati di alta qualità. L'alluminio, pur essendo generalmente più facile da lavorare rispetto ad altri metalli, richiede comunque precisione e attenzione ai dettagli. Piccoli errori nelle fasi iniziali possono rapidamente portare a una finitura superficiale scadente, all'usura degli utensili o persino al danneggiamento del pezzo. I seguenti suggerimenti vi aiuteranno a iniziare con sicurezza e a migliorare i vostri risultati nel tempo.
Iniziate con leghe di alluminio più morbide
Per chi è alle prime armi, è consigliabile iniziare con leghe di alluminio più morbide come la 6061 o la 1050. Queste leghe sono più tolleranti e più facili da lavorare, offrendo un margine di errore maggiore durante la fase di apprendimento. Le leghe più morbide sono meno soggette all'usura degli utensili o alla formazione di difetti superficiali, consentendo di concentrarsi sul perfezionamento della tecnica senza doversi preoccupare delle problematiche specifiche del materiale.
Utilizza impostazioni conservative e regola gradualmente
Iniziare con parametri di taglio conservativi è fondamentale per evitare errori e garantire un funzionamento fluido. Sebbene le macchine CNC siano in grado di raggiungere velocità elevate ed eseguire tagli aggressivi, i principianti dovrebbero puntare a velocità di avanzamento più basse, velocità del mandrino moderate e tagli poco profondi. Una volta acquisita maggiore dimestichezza, è possibile aumentare gradualmente questi parametri per migliorare l'efficienza senza compromettere la qualità della superficie.
- Velocità di avanzamento: Iniziate con una velocità di avanzamento moderata per evitare il sovraccarico dell'utensile.
- Velocità del mandrino: per l'alluminio morbido, utilizzare una velocità del mandrino compresa tra 10,000 e 15,000 giri/minuto per evitare il surriscaldamento.
- Profondità di taglio: Iniziate con una profondità di taglio ridotta per evitare un'eccessiva usura dell'utensile e potenziali errori.
Ispezionare regolarmente gli utensili per verificarne l'usura
L'usura degli utensili è inevitabile, soprattutto nella lavorazione dell'alluminio, e può causare una riduzione dell'efficienza di taglio e una finitura superficiale scadente. Ispezionare regolarmente gli utensili per individuare segni di usura, come bordi smussati o accumuli di alluminio sulla superficie. Gli utensili smussati si traducono in una scarsa qualità della superficie, un aumento del calore e potrebbero persino causare la rottura dell'utensile.
- Verifica delle condizioni degli utensili: prima di ogni lavoro, ispeziona i taglienti e assicurati che gli utensili siano affilati e puliti.
- Sostituisci tempestivamente gli utensili usurati: se un utensile appare usurato o danneggiato, sostituiscilo prima che comprometta la qualità dei tuoi tagli.
Mantieni la macchina pulita e in buono stato di manutenzione
Una fresatrice CNC pulita e ben tenuta funziona in modo più efficiente e produce risultati migliori. Pulire regolarmente la macchina per evitare che i trucioli di alluminio ostruiscano il percorso utensile, i sistemi di raffreddamento o altri componenti. Oltre alla pulizia, la manutenzione ordinaria, come la lubrificazione delle parti mobili, il controllo dei componenti allentati e la ricalibrazione della macchina, può prevenire errori e migliorare la precisione di lavorazione.
- Rimozione dei trucioli: assicurarsi che i trucioli vengano rimossi dalla macchina durante e dopo l'operazione. L'accumulo di trucioli può causare surriscaldamento o una riduzione dell'efficienza di taglio.
- Manutenzione ordinaria: Controllare regolarmente i componenti della macchina per verificarne l'usura, il serraggio e l'allineamento. Questo aiuterà a evitare guasti imprevisti e a migliorare le prestazioni a lungo termine.
Prove di taglio prima delle fasi di produzione su vasta scala
Una delle migliori pratiche per i principianti è quella di eseguire sempre tagli di prova su materiale di scarto prima di passare alla produzione su larga scala. I test garantiscono che i parametri di taglio, la configurazione dell'utensile e la gestione del materiale siano corretti, prevenendo errori costosi o pezzi rovinati.
- Impostazioni di prova: Eseguire piccoli tagli su pezzi di alluminio di scarto per verificare le velocità di avanzamento, le velocità del mandrino e la precisione del percorso utensile.
- Regolare secondo necessità: se il taglio di prova produce risultati indesiderati, come bordi irregolari o dimensioni errate, regolare le impostazioni prima di procedere con la produzione completa.
Acquisire buone abitudini fin da subito è fondamentale per il successo a lungo termine nella fresatura CNC dell'alluminio. Scegliendo leghe di alluminio più morbide, utilizzando impostazioni conservative, ispezionando regolarmente gli utensili, mantenendo un'area di lavoro pulita ed eseguendo sempre tagli di prova, i principianti possono ridurre al minimo gli errori e costruire solide basi per progetti più avanzati. Con l'esperienza e la sicurezza acquisite, sarà possibile sperimentare tecniche di lavorazione e leghe di alluminio più complesse, migliorando sia le proprie competenze che la qualità del lavoro.
Riassumere
La fresatura CNC dell'alluminio richiede un attento equilibrio tra capacità della macchina, selezione degli utensili, parametri di taglio e strategie di programmazione per gestire problematiche quali surriscaldamento, usura degli utensili, evacuazione dei trucioli, vibrazioni e qualità della finitura superficiale. Sebbene l'alluminio sia relativamente facile da lavorare rispetto a metalli più duri, il raggiungimento di risultati costanti e di alta qualità dipende dall'applicazione delle migliori pratiche durante l'intero processo, tra cui una corretta pianificazione del percorso utensile, un fissaggio stabile del pezzo, un funzionamento sicuro e tecniche di finitura appropriate. Utilizzando utensili ben scelti, parametri ottimizzati e abitudini di lavorazione disciplinate, gli operatori possono migliorare l'efficienza, ridurre gli errori e produrre componenti in alluminio precisi e affidabili per un'ampia gamma di applicazioni. Continua a leggere " Come evitare il surriscaldamento durante la fresatura CNC del metallo? " per ridurre significativamente l'accumulo di calore e i suoi effetti negativi.
Per i produttori o gli operatori che lavorano con la fresatura CNC dell'alluminio, è fortemente consigliato consultare esperti di lavorazione CNC o produttori di apparecchiature per garantire la soluzione più adatta ed efficiente alle specifiche esigenze di produzione. AccTek CNC è un produttore professionale di fresatrici CNC che offre un'ampia gamma di modelli di macchine progettati per soddisfare diverse esigenze applicative, dalle lavorazioni standard alle richieste di produzione più specializzate e personalizzate. Grazie a una solida competenza tecnica e a configurazioni flessibili delle apparecchiature, AccTek CNC può aiutare gli utenti a selezionare o personalizzare soluzioni CNC che migliorano la stabilità della lavorazione, aumentano l'efficienza e ottengono una migliore qualità superficiale. Collaborando a stretto contatto con un fornitore di apparecchiature affidabile come AccTek CNC, gli utenti possono ottenere una consulenza più mirata e un supporto a lungo termine, garantendo che le loro operazioni di fresatura CNC forniscano risultati costanti e di alta qualità.