
- 10-15 perc Olvasás
A CNC marógépek hatékony famegmunkáló szerszámok, amelyek olyan pontosságot és ismétlési pontosságot kínálnak, amelyet a hagyományos szerszámok nem tudnak felülmúlni. Azonban még a fejlett gépek esetében is gyakori problémák, mint a szakadás és az égés, tönkretehetik a munkadarabot, hulladékot hozhatnak létre, és ronthatják a végtermék minőségét. A szakadás durva, szálkás széleket hagyhat, míg az égés csúnya égési nyomokat okozhat, és károsíthatja mind a fát, mind a vágószerszámot.
Szerencsére a megfelelő technikákkal és beállításokkal jelentősen csökkentheti vagy akár ki is küszöbölheti ezeket a problémákat. Ebben a cikkben megvizsgáljuk a CNC marás során fellépő szakadás és megégés okait, és gyakorlati tippeket adunk, amelyek segítenek minimalizálni vagy teljesen kiküszöbölni ezeket a problémákat. Akár kezdő, akár fával dolgozó kisvállalkozás tulajdonosa, ezek a betekintések segítenek optimalizálni a CNC marási folyamatot a jobb eredmények elérése érdekében.
A könnyezés és az égés megértése
CNC famaráskor a tiszta vágás az elsődleges cél, de az olyan problémák, mint a szakadás és az égés, gyorsan megzavarhatják a folyamatot. Ezen problémák hatékony megelőzése érdekében először meg kell érteni, hogy mik ezek.
Mi a kitépés?
A fa tépődése egy gyakori hiba, amely akkor fordul elő, amikor a fa rostjait a vágási folyamat során erőteljesen lehúzzák vagy letépik a felületről, ahelyett, hogy tisztán szeletelődnének. A tépődést számos, a fa felületén található egyértelmű vizuális jel alapján lehet azonosítani:
- Durva vagy szálkás szélek: A sima, tiszta vágás helyett az él szaggatottnak vagy rojtosnak tűnik, különösen rétegelt lemez vagy keményfa esetén.
- Letört faanyag a belépési vagy kilépési pontokon: Kis fadarabok vagy farétegek hiányozhatnak ott, ahol a fúrófej belép vagy kilép az anyagból, különösen a faanyag erezetére merőlegesen.
- Delaminált rétegek: Rétegelt lemez vagy laminált lapok esetén a külső furnér a nem megfelelő vágás miatt lepattoghat vagy leválhat.
- Egyenetlen felületkezelés: A vágási útvonal mentén található szakaszok homályosak, egyenetlenek vagy szakadozottak lehetnek, ami megzavarhatja a felület egyenletességét.
- Repedések vagy törések a szélén: Kis repedések keletkezhetnek ott, ahol a fa rostjait erővel széthúzták ahelyett, hogy tisztán elvágták volna őket.
Ezek a jelek nemcsak a megjelenést befolyásolják, hanem a precíz famegmunkálási alkalmazásokban az illeszkedést és a működést is veszélyeztethetik.
Mi az égés?
Az égés akkor következik be, amikor a CNC marási folyamat során túlzott hő keletkezik, ami a fa vágott élei mentén megperzselődését okozza. A CNC marás során fellépő égés általában könnyen észlelhető számos vizuális, szaglási és teljesítménymutató alapján:
- Sötét vagy megpörkölődött élek: A legnyilvánvalóbb jel a fekete vagy mélybarna elszíneződés a vágott élek mentén, különösen a világos színű fákon.
- Égett szag: Éles, füstös szag érződik az anyagon és a munkaterületen, ami a vágás során fellépő túlzott hőre utal.
- Gyantalerakódás a marófejen: Az égett vágások gyakran ragadós gyanta vagy szurok felhalmozódásához vezetnek a marófejen, ami csökkenti a vágási hatékonyságot.
- Látható füst működés közben: A tompa fúrófej vagy a lassú előtolás miatti túlzott súrlódás látható füstöt okozhat marás közben.
- Csökkentett vágási minőség: Az élek érdes tapintásúak lehetnek, vagy túlságosan polírozottnak tűnhetnek a szálak hőzárása miatt, ahelyett, hogy tisztán vágnák őket.
Ezen jelek időben történő azonosítása és kezelése segít megőrizni a munka minőségét és a szerszámok élettartamát.
A fa CNC marásakor fellépő szakadás és égés okai
A kitépődés és az égés egyszerű felszíni problémáknak tűnhet, de gyakran a marási beállítások, a szerszámok, az anyagok és a gépparaméterek mélyebb problémáiból erednek. Ezen mögöttes okok megértése előnyös a megfelelő beállítások elvégzéséhez és a CNC famegmunkálási projektek minőségének javításához. Az alábbiakban a hibákhoz hozzájáruló fő tényezőket ismertetjük:
Anyagi tényezők
- Fafajok és szálirány: A puhafák, a keményfák, a rétegelt lemez és az MDF eltérően reagálnak a marásra. Például a rétegelt lemez hajlamos a szélein szálkásodni, a keményfák, mint például a tölgy, pedig elszakadhatnak, ha a szálirányra merőlegesen vágják.
- Nedvességtartalom: A száraz fa törékenyebb és hajlamosabb a szakadásra, míg a túlságosan nedves fa túlzott ellenállást okozhat, növelve az égés kockázatát.
- Gyanta- vagy olajtartalom: Az olyan fák, mint a fenyő, a cseresznye és a teak, természetes gyantákat tartalmaznak, amelyek hő hatására könnyen meggyulladhatnak.
Szerszámozási tényezők
- Tompa vagy kopott fúrófejek: A tompa élű fúrófej hajlamos a fa rostjait felszakítani ahelyett, hogy tisztán vágna, ami kitépődést okoz. Emellett növeli a súrlódást, ami égéshez vezet.
- Helytelen bittípus: A helytelen bittípus használata, például egyenes bit spirális vagy kompressziós bit esetén, ronthatja a vágás minőségét és növelheti a rostkárosodást.
- Rossz minőségű fúrófej: Az alacsony minőségű acélból készült fúrófejek gyorsan eltompulnak, és nehezen tudják tisztán tartani a vágóélüket. A bevonat nélküli fúrófejek nagyobb valószínűséggel túlmelegednek és égési nyomokat hagynak maguk után, különösen hosszú vágások vagy gyantás fa vágásakor.
- Fúrószár lerakódása: A fúrószárra tapadt gyanta és törmelék csökkenti a vágási hatékonyságot, ami miatt a szerszám keményebben dolgozik és növeli a hőképződést. A szennyeződés a fúrószár egyensúlyát is felborítja, ami a rezgés miatt súlyosbíthatja a szakadást.
Gép- és adagolási paraméterek
- Nem megfelelő orsófordulatszám (RPM): A túl magas fordulatszám hőképződést és égést okozhat, míg a túl alacsony fordulatszám durva vágásokat és szakadást okozhat.
- Nem megfelelő előtolási sebesség: A lassú előtolási sebesség növeli a fúrófej és a fa közötti érintkezési időt, ami túlzott súrlódást és hőt eredményez. A gyors előtolási sebesség ezzel szemben a fúrófej szakadását okozhatja a vágás helyett.
- Túl mély fogás: Túl sok anyag egyetlen menetben történő vágása feszültséget okoz a szálakban, és kitépheti azokat, vagy a fúrófej túlmelegedését okozhatja.
Munkadarab-befogás és -támasz
- Nem megfelelő befogás: Ha a munkadarab elmozdul marás közben, az egyenetlen vágásokat, rezgéseket és kiszakadást okozhat.
- Alátétlap hiánya: A vágás kilépési oldalán lévő támaszték nélkül a fa rostjai szilánkokra törhetnek, amikor a fúrófej kilép az anyagból.
- Rezgések és a gép instabilitása: A rosszul vízszintezett vagy instabil gépek működés közben rezeghetnek, ami növeli a pontatlan vágások és a felületi károsodás valószínűségét.
Ezen okok megértése segít a probléma gyökerének diagnosztizálásában és célzott megoldások alkalmazásában. A következő szakaszokban konkrét stratégiákat vizsgálunk meg a szakadás és az égés megelőzésére a beállítások módosításával, a megfelelő szerszámok kiválasztásával és a vágási paraméterek finomításával.
A szakadás megakadályozása fa CNC marásakor
A szakadás tönkretehet egy egyébként precíz CNC famegmunkálási munkát azáltal, hogy durva, szálkás széleket vagy lepattogzott felületeket hagy maga után. A megfelelő technikákkal és előkészítéssel a szakadás minimalizálható vagy teljesen megelőzhető. Íme a legfontosabb stratégiák a simább, tisztább vágások eléréséhez:
Válassza ki a megfelelő vágóeszközt
- Használjon nyomófejű marókat: Ezek a marók felfelé és lefelé vágó hornyokat kombinálnak, a szálakat az anyag közepe felé préselik, és csökkentik a szakadást mindkét felületen. Különösen ideálisak rétegelt lemezhez és laminált lapokhoz.
- Válassza ki a megfelelő bitgeometriát: Az egyoldalas kitépődés megakadályozása érdekében használjon lefelé vágott biteket a tiszta felső élhez, és felfelé vágott biteket a tiszta alsó élhez.
- A fúrófej méretének és horonyszámának a feladathoz való illesztése: A nagyobb átmérőjű fúrók nagyobb merevséget és tisztább vágásokat biztosítanak vastag anyagokon. A kéthornyú fúrók jó egyensúlyt biztosítanak a szilárdság és a forgácseltávolítás között, míg a háromhornyú fúrók javíthatják a felületminőséget puhább fákon.
- Éles, kiváló minőségű bitek használata: Mindig éles, keményfém hegyű vagy tömör keményfém biteket használjon jó hírű gyártóktól.
Optimalizálja a vágási paramétereket
- Sekély fogások: Több sekély fogással fokozatosan távolítsa el az anyagot egy mély vágás helyett. Ez csökkenti a fa rostjaira nehezedő terhelést és tisztább éleket eredményez.
- Állítsa be a helyes előtolási sebességet és fordulatszámot: Használja a gyártó által ajánlott beállításokat, vagy végezzen kísérletet az egyensúly megtalálásához, ahol a fúrófej simán vág szakadás nélkül. A túl lassú vagy túl gyors beállítás durva vágásokat eredményezhet.
- Mászóvágás, ahol megfelelő: Bár nem minden helyzetben alkalmas, a mászóvágás (forgó fúrófejjel történő vágás) csökkentheti bizonyos anyagok szakadási kockázatát azáltal, hogy tisztábban nyírja a szálakat.
- Csökkentett bemerülési sebesség: A bemerülési sebesség csökkentése segít a fúrónak finomabban behatolni a fába, minimalizálva a szálkásodás esélyét.
Az anyagot megfelelően támassza alá
- Használjon alátétlapot (áldozható réteg): Ha egy hulladék fadarabot helyez a munkadarab alá, az segít megtámasztani az alsó szálakat, amikor a fúrófej kilép az anyagból. Ez csökkenti az alsó oldali kiszakadást, különösen a rétegelt lemez és a laminált panelek esetében.
- Ragassza le a vágási területet: A vágási vonalon lévő maszkoló- vagy festőszalag segíthet a fa rostjainak rögzítésében, különösen furnérozott felületeken vagy rétegelt lemezen.
- Biztonságos rögzítés: Győződjön meg arról, hogy a munkadarab szilárdan rögzítve van, hogy megakadályozza az elmozdulást és a rezgést, amelyek hozzájárulhatnak a kiszakadáshoz. Használjon több szorítót vagy vákuumasztalt az egyenletes nyomáseloszlás érdekében.
- Éltámasz kis alkatrészekhez: Kis vagy keskeny alkatrészek esetén helyezzen el támasztóblokkokat vagy füleket az élek körül, hogy stabilak maradjanak, és minimalizálja az elmozdulást a szerszám mozgása közben.
Dolgozz a gabonával
- Tervezze meg a vágási útvonalat: Amikor csak lehetséges, a szerszámpályát a száliránynak megfelelően, ne pedig azzal ellentétesen vágjon. A szálirányral ellentétes vágás növeli a szálak szétválásának kockázatát.
- Tesztelés hulladékon: Mielőtt kivágnád a végső darabot, teszteld a beállításokat egy hasonló hulladékon, hogy azonosítsd a kitépődésre hajlamos területeket, és ennek megfelelően igazítsd őket.
A szakadás elkerülése a megfelelő szerszámok kiválasztásának, a beállítások optimalizálásának és az anyag megfelelő alátámasztásának kombinációja. A részletekre való odafigyeléssel éles, tiszta vágásokat érhet el, amelyek javítják CNC-mart faprojektjeinek minőségét és megjelenését.
Égés megelőzése CNC famegmunkáláskor
A CNC marás során fellépő égés nemcsak esztétikus égésnyomokat hagy a munkadarabon, hanem károsíthatja a marófejeket és csökkentheti a vágási hatékonyságot. Az égés a megfelelő technikákkal és beállításokkal megelőzhető. Íme néhány kulcsfontosságú stratégia a tiszta, égésmentes vágások eléréséhez:
Használjon éles, tiszta biteket
- A bitek élességének megőrzése: Az tompa bitek inkább nyomódnak és dörzsölődnek, mintsem tisztán vágnának, ami nagyobb súrlódást és hőt eredményez. Rendszeresen cserélje vagy élezze a biteket.
- Gyanta és szurok eltávolítása: A fa gyanta, különösen a fenyő- és cseresznyefa gyanta, ráragadhat a fúrófejre. Tisztítsa oldószerrel a sima vágás és a jobb hőelvezetés biztosítása érdekében.
Optimalizálja az előtolási sebességet és az orsósebességet
- Kerülje az alacsony előtolási sebességet: A túl lassú mozgás miatt a fúrófej egy helyben ragad, ami növeli a súrlódást és a hőt. Növelje az előtolási sebességet a forgácsterhelés és a hűtőhatás fenntartása érdekében.
- Igazítsa a fordulatszámot az anyaghoz: A túl magas orsófordulatszám hőképződést okozhat. Ellenőrizze és állítsa be a fordulatszámot a fa típusának és a fúrófej méretének megfelelően.
- Javasolt fordulatszám és IPM tartományok: Általános szabályként a puhafák gyorsabb előtolási sebességet (100–150 IPM) tolerálnak 16 000–20 000 ford/perc orsósebességgel, míg a keményfák, mint például a cseresznye vagy a juhar, lassabb fordulatszámot (12 000–16 000) és mérsékeltebb előtolási sebességet (80–130 IPM) igényelnek az égés elkerülése érdekében.
Javítja a forgácseltávolítást és a légáramlást
- Hatékony porelszívás biztosítása: A rossz forgácseltávolítás a vágási terület közelében csapdába ejti a hőt és a forgácsot. Használjon erős porgyűjtő rendszert vagy levegőrásegítést a por útjának tisztán tartásához.
- Használjon levegő- vagy ködhűtést: A vágási zónába fújt levegő vagy könnyű köd segít a hő eloszlatásában, különösen hosszú vagy mély vágások esetén.
- Orsóventilátor vagy vízhűtés: Győződjön meg arról, hogy az orsómotor megfelelően hűtött. A túlmelegedő orsó lefelé sugározhatja a hőt a fúrófejbe, ami égéshez vezethet, még akkor is, ha az előtolási sebesség és a fordulatszám megfelelő.
Válassza ki a megfelelő fát
- Figyeljen a gyantás vagy olajos fákra: Az olyan fák, mint a cseresznye, a fenyő és a juhar, hajlamosabbak az égésre. Használjon élesebb fúrófejeket, gyorsabb előtolási sebességet és esetleg bevonatos fúrófejeket a hő kezelése érdekében.
- Beállítások előzetes tesztelése: Végezzen próbavágásokat a hulladékdarabokon, hogy azonosítsa az esetleges égési hajlamokat, és ennek megfelelően finomhangolja a beállításokat.
Az éles szerszámok, a megfelelő gépbeállítások és a jó forgácskezelés megfelelő kombinációjával hatékonyan megakadályozhatja az égést, és tisztább, professzionálisabb eredményeket érhet el CNC famarási projektjei során.
Anyagspecifikus tippek
A CNC marás során a szakadás és az égés megakadályozásához meg kell érteni, hogy a különböző fafajták hogyan reagálnak a vágásra. Az anyagtípushoz igazított megközelítéssel és az óvatos előkészítéssel jelentősen javíthatja a vágás minőségét. Íme a fő szempontok:
MDF vs. rétegelt lemez vs. keményfa
Az MDF (közepes sűrűségű farostlemez) nagyon egyenletes és nem rendelkezik szemcsés szerkezettel, ami miatt kevésbé hajlamos a kiszakadásra. Ugyanakkor könnyen megég, különösen lassú vagy mély vágások esetén. Használjon éles keményfém fúrófejeket, nagyobb előtolási sebességet és sekély meneteket, és biztosítson erős porelszívást a hő és a törmelék kezelése érdekében.
A rétegelt lemez rétegelt furnérokból készül, és a felső és alsó felületei különösen hajlamosak a szakadásra. Használjon nyomófejeket mindkét oldal tisztán történő vágásához, ragasszon maszkolószalagot a vágási vonalakra, és használjon védőfóliát az anyag alátámasztására. Kerülje a mély vágásokat egyetlen menetben, hogy csökkentse az élek károsodását.
A tölgy, a juhar és a dió keményfák sűrűek és hajlamosak a kitépődésre és az égésre, különösen a rostélyra merőleges vágás esetén. Használjon éles, megfelelő forgácsokat (pl. lefelé vágó vagy nyomóforgácsot), csökkentse az orsósebességet a hő korlátozása érdekében, és több könnyű menettel vágjon az élminőség megőrzése érdekében.
Egzotikus és gyantás fák
Az egzotikus fák, mint például a rózsafa, a padaukfa vagy a bíborfa, gyakran kiszámíthatatlan erezetűek, változó keménységűek és olajosak, amelyek növelik az égés kockázatát. Használjon éles, jó minőségű fúrófejeket, lassabb fordulatszámot és fokozott forgácseltávolítást a súrlódás felhalmozódásának elkerülése érdekében.
A gyantás fák, mint például a fenyő, a cédrus és a cseresznye, természetes nedvet vagy gyantát tartalmaznak, amely gyorsan felmelegszik, ami égéshez és a szerszám eltömődéséhez vezet. Használjon gyors előtolási sebességet, alacsonyabb orsófordulatszámot, és gondoskodjon arról, hogy a vágási terület tiszta és hűvös maradjon levegőrásegítéssel vagy erős porgyűjtéssel.
Előzetes tesztelés a maradékokon
Mielőtt bármilyen projektbe belekezdenél egy új anyaggal, teszteld le azonos típusú és vastagságú hulladékdarabokon. Ez lehetővé teszi az előtolási sebesség, a fordulatszám, a menetmélység és a fúrófej kiválasztásának finomhangolását anélkül, hogy kockáztatnád a végső munkadarabot. A tesztelés segít azonosítani a szakadás vagy megégés lehetőségét, és lehetőséget ad arra, hogy alacsony kockázatú környezetben végezz módosításokat. Ez egy egyszerű lépés, amely hosszú távon időt, szerszámokat és anyagot takaríthat meg.
Az anyagtulajdonságokhoz igazított megközelítéssel és az előzetes teszteléssel jelentősen csökkentheti a CNC marással kapcsolatos gyakori problémákat, és tisztább, professzionálisabb eredményeket biztosíthat.
Karbantartás és gépkalibrálás
A megfelelő karbantartás és a gép kalibrálása segít a famegmunkáló CNC marógép állandó teljesítményében, valamint az olyan problémák megelőzésében, mint a kiszakadás és az égés. A CNC gép meghatározott területeire összpontosítva biztosíthatja a csúcsteljesítményt. Íme a legfontosabb karbantartási feladatok, amelyeket rangsorolni kell:
- Tartsa tisztán és kenve a gépet: A por és a törmelék felhalmozódása befolyásolhatja mind a pontosságot, mind a hűtést. Rendszeresen tisztítsa meg a gép sínjeit, csapágyait és vezérorsóit, hogy megakadályozza az ellenállást vagy az egyenetlen mozgást. Kenje meg a mozgó alkatrészeket a gyártó ütemtervének megfelelően, hogy biztosítsa a sima, következetes mozgást vágás közben.
- Orsófordulatszám ellenőrzése és kalibrálása: A pontatlan orsófordulatszám túlzott súrlódáshoz vagy durva forgácsoláshoz vezethet. Fordulatszámmérő vagy beépített diagnosztika segítségével ellenőrizze, hogy a tényleges orsófordulatszám megfelel-e a programozott beállításoknak. Kalibrálja vagy szervizelje az orsót, ha eltérés van, és figyeljen a szokatlan zajokra vagy rezgésekre működés közben.
- Orsóbeállítás ellenőrzése: A rosszul beállított orsó egyenetlen vágásokat, következetlen mélységeket és megnövekedett szerszám-elhajlást okozhat. Rendszeresen ellenőrizze az orsó függőleges beállítását mérőóra vagy vonalmérő segítségével. Ha bármilyen dőlést vagy eltolódást észlel, állítsa be az orsórögzítést, amíg tökéletesen merőleges nem lesz a munkafelületre.
- Rendszeres bitellenőrzés és -csere: Minden munka megkezdése előtt ellenőrizze a biteket kopás jelei szempontjából, például lepattogzott élek, matt felületek, vagy túlzott gyanta- vagy porlerakódás szempontjából. Tisztítsa meg alaposan a biteket, és amint elveszítik az élességüket, cserélje ki őket.
- Szerszámtartók és befogóhüvelyek ellenőrzése és beállítása: A kopott vagy piszkos befogóhüvelyek a fúrófej lötyögését okozhatják, ami befolyásolhatja a vágás minőségét és növelheti a hőképződést. Rendszeresen tisztítsa a befogóhüvelyeket, és cserélje ki őket, ha kopás vagy lazaság jeleit mutatják. Győződjön meg arról, hogy a fúrófejek megfelelően illeszkednek, és a megfelelő nyomatékkal vannak meghúzva.
- Tengelyek kalibrálásának és derékszögének ellenőrzése: A rosszul beállított tengelyek egyenetlen vágásokat és következetlen fogásmélységeket eredményezhetnek, ami hozzájárulhat mind a kiszakadáshoz, mind az égéshez. Rendszeresen ellenőrizze, hogy minden tengely derékszöget zár-e be egymással, és hogy a Z-tengely egyenletes mélységet biztosít-e a munkaterületen.
- Szerszámpálya pontosságának ellenőrzése: A pontatlan lépések vagy a mozgásrendszer holtjátéka a szerszám eltérését okozhatja. A pontosság megőrzése érdekében rendszeresen végezzen holtjáték-kompenzációt és lépéskalibrálást. Ha szabálytalan vágásokat vagy recsegést észlel, ellenőrizze a szíjfeszességet (ha van), valamint a szervo- vagy léptetőmotor teljesítményét.
Egy jól karbantartott és megfelelően kalibrált CNC famegmunkáló gép nemcsak a vágási problémákat előzi meg, hanem meghosszabbítja a szerszámok és berendezések élettartamát is. A karbantartás és a kalibrálás beépítése a rendszeres munkafolyamatokba okos befektetés mind a minőségbe, mind a megbízhatóságba.
Foglalja össze
A szakadás és az égés gyakori kihívást jelent a CNC famarógépeknél, de a megfelelő megközelítéssel ezek hatékonyan minimalizálhatók vagy teljesen elkerülhetők. A megfelelő fúró kiválasztása, az előtolás és az orsófordulatszám beállítása, a munkadarab megfelelő megtámasztása és a berendezés karbantartása mind elengedhetetlen gyakorlatok ezen problémák megelőzéséhez. Ezenkívül a hulladékanyagon végzett tesztelés és a megközelítés különböző fafajtákhoz való igazítása segíthet a folyamat finomhangolásában. A „ Melyik fa a legjobb CNC maráshoz? ” című cikk folytatásával biztosíthatja a zökkenőmentes működést és a kiváló minőségű eredményeket.
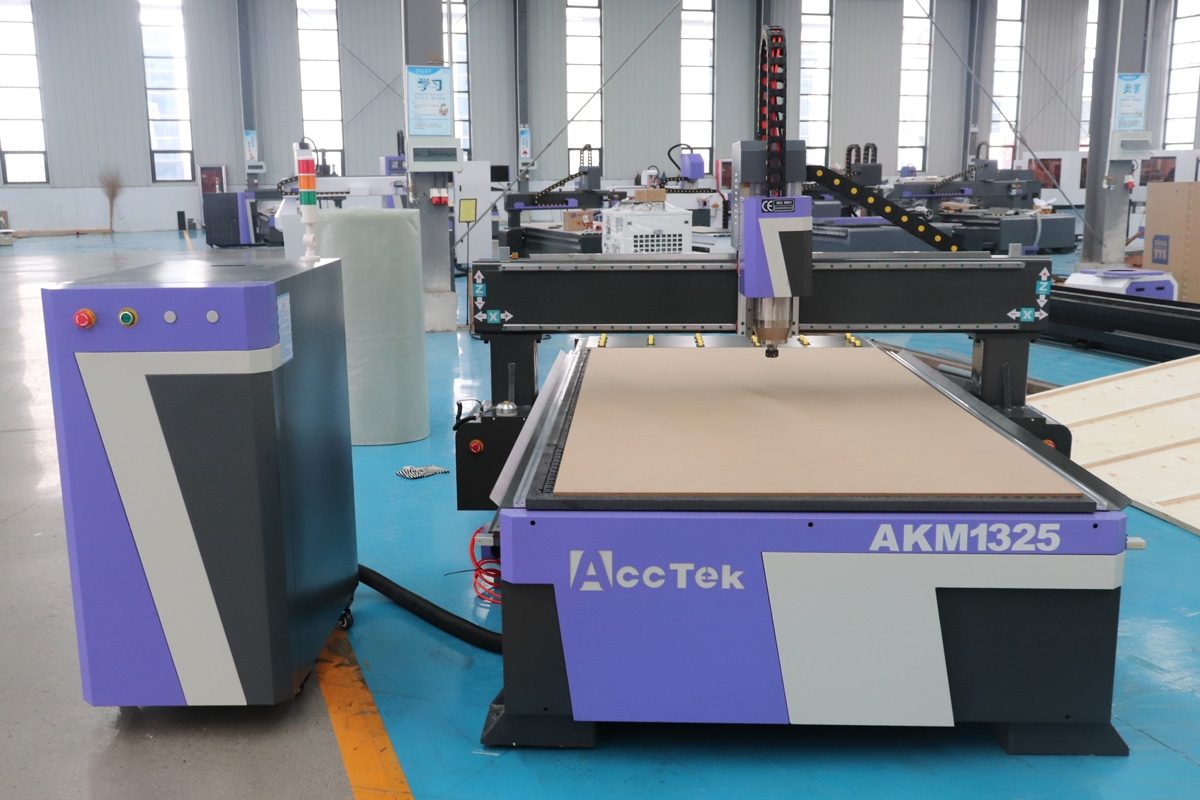
Ha megbízható és nagy teljesítményű CNC marógépeket keres famegmunkáláshoz, az AccTek CNC egy megfontolt gyártó, amelyet érdemes megfontolni. A kínai székhelyű AccTek CNC széles választékban gyárt famegmunkáló CNC marógépeket, amelyeket hobbi barkácsolók, kisvállalkozások és nagyméretű gyártók igényeire szabtak. Széles modellválasztékot kínálunk, beleértve a 3 tengelyes , 4 tengelyes és ATC CNC marógép- konfigurációkat, rugalmas megoldásokat biztosítva a különböző termelési igényekhez és költségvetésekhez. Lépjen kapcsolatba velünk most, hogy megkapja famegmunkáló CNC feldolgozási megoldását.