
- 15-20 perc Olvasás
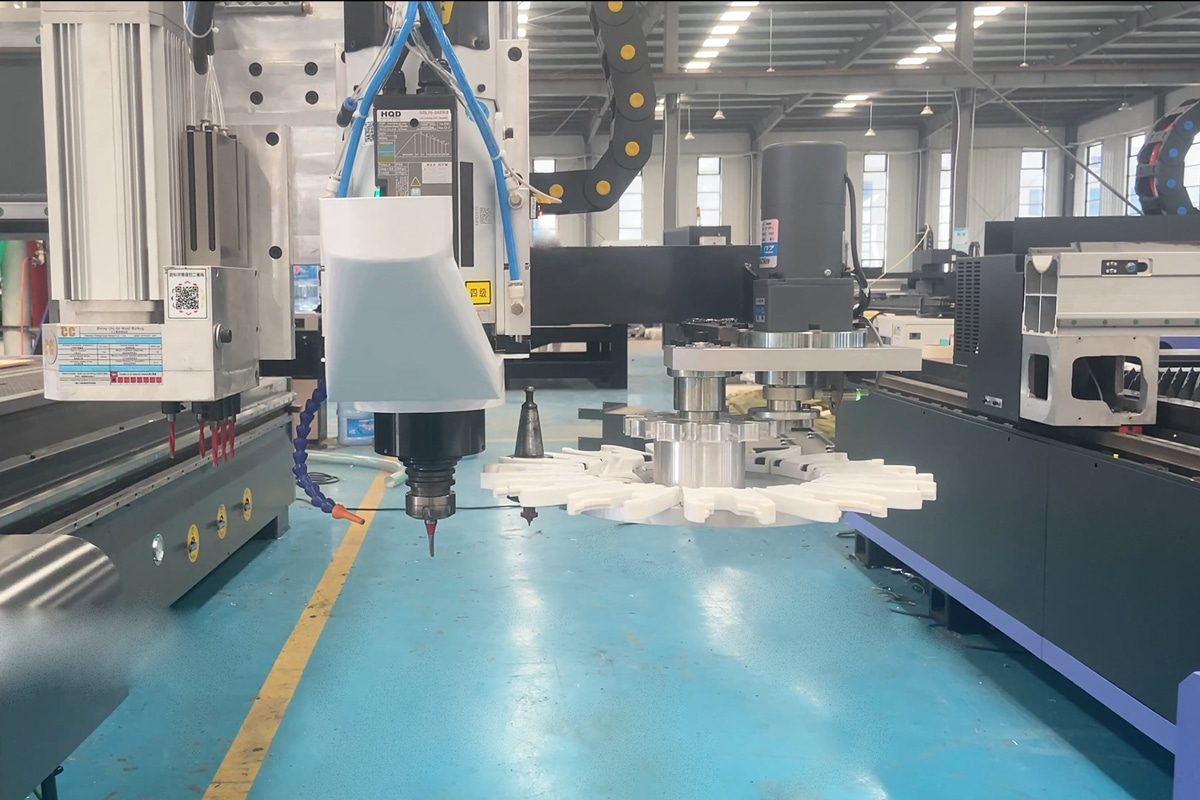
A modern CNC marásban a hatékonyság, a pontosság és az automatizálás már nem opcionális – elengedhetetlenek. E célok elérésének központi eleme az automatikus szerszámváltó (ATC) rendszer, egy olyan mechanizmus, amely zökkenőmentesen cseréli a forgácsolószerszámokat kézi beavatkozás nélkül. A szerszámtártól, ahol a szerszámok találhatók, az orsóig, ahol a vágás történik, az ATC rendszer minden alkotóeleme tökéletes harmóniában működik, hogy az automatizált szerszámcserék zökkenőmentesek legyenek. De hogyan is működik pontosan egy ATC rendszer? Hogyan jut el a szerszám a tárolótárból az orsóhoz minden alkalommal tökéletesen illeszkedve?
Ez a cikk részletesen áttekinti a CNC marógép ATC rendszereinek teljes mechanizmusát. Megvizsgáljuk a főbb alkatrészeket, beleértve a szerszámtartókat, a működtetőket, az érzékelőket és a vezérlőszoftvert, és lépésről lépésre elmagyarázzuk a szerszámcsere folyamatát. Megismerheti a különböző ATC-kialakításokat, a biztonsági funkciókat, a karbantartási gyakorlatokat és a hibaelhárítási tippeket is – mindezt a gép teljesítményének maximalizálása érdekében. Azzal, hogy megérti, hogyan mozognak a szerszámok „a tárból az orsóba”, a kezelők és a technikusok biztosíthatják a megbízható működést, csökkenthetik a hibákat, és teljes mértékben kihasználhatják az automatizált CNC marás előnyeit.
Mi az az automatikus szerszámváltó (ATC)?
Az automatikus szerszámváltó (ATC) az egyik legnagyobb hatású újítás a modern CNC marógépek terén, amely lehetővé teszi a gépek számára, hogy összetett, többlépéses műveleteket hajtsanak végre állandó kezelői beavatkozás nélkül. A definíciójának, alapvető funkcióinak és a hagyományos kézi szerszámcserével való összehasonlításának vizsgálatával világosabb képet kaphatunk arról, hogy az ATC rendszerek miért váltak a modern megmunkálási környezetek szabványkövetelményévé.
Definíció és alapvető funkciók
Az automatikus szerszámváltó (ATC) egy precíziósan megtervezett rendszer, amelyet CNC marógépekbe építenek be, hogy automatikusan, kézi beavatkozás nélkül cserélje a vágószerszámokat. A gép leállítása helyett az ATC a teljes műveletsort összehangolt mechanikai műveletek sorozatán keresztül hajtja végre. Ez az automatizált folyamat nemcsak csökkenti az állásidőt, hanem lehetővé teszi a CNC marógép számára, hogy hatékonyan és pontosan végezzen többlépéses megmunkálási műveleteket. Alapvetően az ATC három fő funkciót lát el:
- Tároljon több szerszámot egy rendezett tárban vagy állványban.
- A programozott utasítások alapján válassza ki és vegye elő a megfelelő szerszámot.
- Rögzítse biztonságosan az új szerszámot az orsóba, és ellenőrizze, hogy készen áll-e a megmunkálásra.
Ezek a funkciók lehetővé teszik a CNC marógépek számára, hogy zökkenőmentesen váltsanak olyan feladatok között, mint a durva megmunkálás, profilalkotás, fúrás, hornyolás, zsebmarás és simítás, kezelői beavatkozás nélkül.
ATC a kézi szerszámcseréhez képest
Míg a manuális szerszámcsere nagymértékben függ a kezelő bevonódásától, és a készségektől és a technikától függően változik, az ATC-rendszerek precíz mechanikus és elektronikus vezérléssel automatizálják a teljes folyamatot. Ez az ellentét rávilágít arra, hogy az ATC-k miért válnak egyre fontosabbá a modern CNC marási környezetekben. Íme a manuális és az automatikus szerszámcsere közötti főbb különbségek:
- Sebesség: A kézi szerszámcsere több percig is eltarthat, különösen a tapasztalatlan kezelők számára. Az ATC szerszámcserék másodpercek alatt elvégezhetők, ami jelentősen csökkenti a ciklusidőt.
- Pontosság: A kézi szerszámbehelyezési mélység, a szorítóhüvely meghúzása és az eltolások kezelőnként eltérőek lehetnek, ami következetlenségekhez vezethet. Az ATC szerszámbefogó erőt és pozicionálást a gép vezérli, biztosítva az ismételhető pontosságot.
- Munkafolyamat-hatékonyság: A manuális megmunkálás állandó kezelői beavatkozást és gyakori gépleállásokat igényel. Az ATC folyamatos megmunkálást tesz lehetővé, még több szerszámot igénylő feladatok esetén is.
- Hibacsökkentés: A kézi beavatkozás növeli a helytelen szerszámbeszerelés, a hibás beállítás vagy az eltolási hibák kockázatát. Az ATC-érzékelők megerősítik a helyes szerszámbefogást, csökkentve az emberi hibákat.
- Termelékenységi hatás: A kézikönyv egyszerű feladatokhoz vagy alacsony gyakoriságú szerszámcserékhez alkalmas. Az ATC ideális összetett, több lépésből álló munkákhoz és nagy volumenű gyártási környezetekhez.
Az automatikus szerszámváltó a szerszámok tárolásának, automatikus kiválasztásának és precíz befogásának képességével jelentős előnyöket kínál a kézi szerszámcserével szemben mind a sebesség, mind az állandóság tekintetében. Az összehasonlítás rávilágít arra, hogy mennyi időt és változékonyságot jelentenek a kézi szerszámcserék, és aláhúzza az automatizálás értékét a termelékenység és a pontosság fenntartásában. Ezen alapvető fogalmak megértése előkészíti a terepet egy ATC-rendszer egyes összetevőinek és annak együttes működésének felfedezéséhez, hogy ezek hogyan mozgatják a szerszámokat hatékonyan a tárból az orsóba.
CNC router ATC rendszer főbb elemei
Egy CNC marógép automatikus szerszámcserélője mechanikus, pneumatikus és elektronikus alkatrészek összehangolt hálózatán keresztül működik. Minden alkatrész meghatározott szerepet játszik annak biztosításában, hogy a szerszámok biztonságosan tárolva legyenek, pontosan kiválasszák őket, és zökkenőmentesen kerüljenek az orsóba és az orsóról. Ezen alkatrészek ismerete segít a kezelőknek a problémák elhárításában, a teljesítmény fenntartásában és az automatikus szerszámcsere mögött álló mérnöki munka megértésében.
Szerszámtár / Szerszámtartó
A szerszámtár a megmunkálási folyamat során használt összes forgácsolószerszám tárolóhelye. A szerszámokat fix zsebekbe vagy résekbe rendezi, biztosítva, hogy mindegyiknek legyen kijelölt helye a gyors visszakereséshez. Gyakori típusok:
- Lineáris szerszámállványok: Egyszerűek, megfizethetőek és a gépágy vagy a portál mentén szerelhetők.
- Körhinta vagy tárcsa típusú tárak: Gyorsabb szerszámhozzáférés forgó szerkezettel.
- Láncos tárak: Nagy kapacitású rendszerek nagyméretű ipari CNC marógépekhez.
A tartós és porvédett tár megbízható szerszámtárolást biztosít, és megakadályozza a szennyeződéseket, amelyek befolyásolhatják a befogási pontosságot.
Szerszámtartók és befogók
A szerszámtartók összekötik a vágószerszámot az orsóval, és biztosítják a pontos igazítást és a forgáskiegyensúlyozást. Az ATC-rendszerrel felszerelt CNC marógépek leggyakrabban szabványosított szerszámtartó-csatlakozókat használnak a kompatibilitás és a pontosság biztosítása érdekében. A leggyakoribb típusok a következők:
- ISO (pl. ISO30): Széles körben használják famegmunkáló marógépekben; tartós és sokoldalú.
- BT (pl. BT30, BT40): Kiegyensúlyozott és szimmetrikus nagysebességű megmunkáláshoz.
- HSK (pl. HSK63): Kiváló pontosságot és merevséget kínál, különösen nagy fordulatszámú alkalmazásokhoz.
- ER befogóhüvelyek: Rugalmasságuk és pontosságuk miatt ezek a legszélesebb körben használt befogóhüvely típusok. Az ER befogóhüvelyek különböző méretekben kaphatók, hogy illeszkedjenek a különböző szerszámszár-átmérőkhöz.
A megfelelő szerszámtartók csökkentik a rezgést, fenntartják a forgácsolási pontosságot és támogatják a nagy sebességű megmunkálást.
Pneumatikus vagy elektromos működtetők
Az ATC rendszerek aktuátorokra támaszkodnak a szerszámok befogásához és kioldásához. A legtöbb CNC marógép pneumatikus rendszereket használ, amelyek állandó nyomást biztosítanak az orsó vonórúd-mechanizmusának működtetéséhez. A funkciók a következők:
- A szorító/kioldó szekvencia aktiválása
- Szerszámkioldás szabályozása
- Léghengerek működtetése a tárban vagy a cserélő karban
Stabil légnyomás szükséges, mivel az ingadozások sikertelen szerszámcseréhez vagy nem biztonságos befogási körülményekhez vezethetnek.
Orsó automatikus szorítómechanizmussal
Az orsó egy belső vonórúddal van felszerelve, amely rugóerővel vagy pneumatikus nyomással fogja meg a szerszámtartót. Szerszámcsere során a rendszer pillanatnyilag oldja a feszültséget, lehetővé téve a szerszám behelyezését vagy eltávolítását. Főbb jellemzők:
- Nagy pontosságú csapágyak
- Szerszámjelenlét-érzékelők
- Leesésgátló biztonsági mechanizmusok
- Légfúvó nyílások a por eltávolításához a befogás előtt
Ez biztosítja a szerszám biztonságos rögzítését és csökkenti a szerszám megcsúszásának kockázatát nagy sebességű forgácsolás során.
Szerszámhossz-mérő rendszer
A pontos vágási mélység fenntartása és az ütközések elkerülése érdekében a CNC marógépnek a beszerelés után meg kell mérnie minden egyes szerszám hosszát. Két fő szerszámmérési rendszert használnak:
- Érintkezős szerszámbemérők: A szerszám egy kalibrált érzékelőblokkhoz ér a hossz regisztrálásához.
- Lézeres szerszámmérő rendszerek: Egy sugár érzékeli a pontos szerszámcsúcsokat a nagyobb pontosság érdekében.
Az automatikus eltolásérzékelés lehetővé teszi a gép számára, hogy manuális kalibrálás nélkül állítsa be a vágási útvonalakat.
Vezérlőrendszer és szoftver
A CNC vezérlő az „agy”, amely koordinálja a teljes ATC mechanizmust. Ez kezeli:
- Szerszámszámok és hozzárendelések a szerszámtáblázatban
- Szerszámcsere parancsok (általában M6 makrókon keresztül)
- Mozgássorozatok a tárba és a tárból
- Biztonsági ellenőrzések és érzékelő visszajelzések
- Hibaészlelési és helyreállítási utasítások
A jól programozott vezérlőlogika megakadályozza az ütközéseket, biztosítja a sima átmeneteket, és szinkronizálja a szerszámcseréket a megmunkálási műveletekkel.
A CNC marógép ATC rendszerének minden egyes alkotóeleme együttműködve gyorssá, pontossá és megbízhatóvá teszi az automatikus szerszámcserét. Azáltal, hogy megértik, hogyan működnek és hatnak egymásra ezek az alkatrészek, a gépkezelők hatékonyan karbantarthatják gépeiket, hatékonyan elháríthatják a problémákat, és teljes mértékben kihasználhatják az automatizálás előnyeit a kézi szerszámcserével szemben. Ez az alapismeret felkészít minket a lépésről lépésre történő szerszámcsere folyamatának megismerésére, bemutatva, hogyan mozognak zökkenőmentesen a szerszámtárból az orsóba egy teljesen automatizált sorrendben.
A teljes szerszámcsere-sorozat: Hogyan működik a rendszer?
A CNC marógép automatikus szerszámváltójának (ATC) lépésről lépésre történő működésének megértése segít bemutatni, hogyan érhető el a pontosság, a sebesség és a megbízhatóság az automatizált megmunkálás során. A sorozat több összehangolt mozgást foglal magában, amelyeket a gép szoftvere vezérel, és olyan mechanikus alkatrészek hajtanak végre, mint az orsó, a szerszámtár, a működtetők és az érzékelők. Az alábbiakban a folyamat lebontása látható a szerszámtártól az orsóig.
Szerszámcsere előtti előkészítés
Mielőtt bármilyen szerszámmozgás megtörténne, a CNC vezérlő biztosítja, hogy a gép biztonságos állapotban legyen:
- Az orsó forgása leáll, és ha szükséges, lehűl.
- A gép egy kijelölt szerszámcsere-pozícióba mozog, gyakran a munkadarab felett biztonságos magasságban.
- Az érzékelők ellenőrzik, hogy nincs-e akadály az orsó és a tár között.
- A vezérlő aktiválja a szerszámcsere parancsot (általában M6).
Ez az előkészítés megakadályozza az ütközéseket, és biztosítja a zökkenőmentes, ellenőrzött szerszámcserét.
Szerszámkiadási folyamat
A jelenleg beszerelt szerszám leválasztásra kerül az orsóról:
- A pneumatikus vagy elektromos működtetők oldják a vonórudat, lehetővé téve a szerszámtartó kioldását.
- Az érzékelők megerősítik, hogy a szerszám teljesen ki lett oldva.
- A szerszámot óvatosan leengedik vagy egy köztes helyzetbe mozgatják, mielőtt a tárba helyezik.
Ez a szakasz pontosságot igényel a szerszám károsodásának elkerülése és az illesztés fenntartása érdekében.
Áttérés a Szerszámmagazinhoz
Elengedés után a szerszám vagy orsó a tárba mozdul:
- Lineáris tárak esetén az orsó a portál mentén mozog a megfelelő nyílásba.
- Forgótárcsás vagy tárcsás tárak esetén a forgó mechanizmus a kívánt zsebet az orsó alá pozicionálja.
- Az érzékelők ellenőrzik, hogy a szerszámtartó megfelelően van-e beállítva és készen áll-e a szerszám fogadására.
Ez a lépés biztosítja, hogy mind a régi, mind az új szerszámok pontosan elhelyezkedjenek a biztonságos kezelés érdekében.
Szerszám elhelyezése a tárban
A kivett szerszámot a hozzárendelt tárhelyre helyezzük:
- A pozicionálást gondosan ellenőrzik, hogy elkerüljék a hibás beállítást vagy az elakadást.
- Néhány rendszer rövid légbefúvást használ a szerszámtartó vagy a szerszámtartó megtisztításához tárolás előtt.
- Az érzékelők megerősítik, hogy a szerszám biztonságosan a helyén van a nyílásban.
A megfelelő elhelyezés fenntartja a magazin rendezettségét, és biztosítja, hogy a szerszámok készen álljanak a következő műveletre.
Az új eszköz átvétele
Az ATC a következő szerszámot veszi ki a tárból:
- Az orsó vagy a szerszámváltó karja az új szerszámot tartalmazó kijelölt nyílásba mozog.
- A szerszámot az orsó vonórúdja fogja meg, és pneumatikus vagy elektromos működtetőkkel rögzíti.
- Az érzékelők visszaigazolják a szerszám megfelelő befogását és a biztonságos rögzítést.
Ebben a szakaszban a pontosság elengedhetetlen a kifutás elkerülése, a megfelelő szerszámhossz biztosítása és a megmunkálási minőség fenntartása érdekében.
Szerszámcsere utáni ellenőrzés
Az új szerszám telepítése után a rendszer számos ellenőrzést végez a megmunkálás folytatása előtt:
- A szerszámhossz mérése automatikusan frissíti a CNC eltolásokat.
- Az érzékelők ellenőrzik, hogy a szerszám megfelelően van-e behelyezve és készen áll-e a vágásra.
- Opcionálisan ütés- vagy rezgésvizsgálatok is elvégezhetők.
- Miután minden visszaigazolás pozitív, a gép folytatja a programozott szerszámpályát.
Ez az utolsó lépés biztosítja, hogy az új szerszám teljesen üzemkész legyen, miközben megőrzi mind a pontosságot, mind a biztonságot.
A teljes szerszámcsere-szekvenciát bemutatjuk, hogyan alakít át egy ATC CNC marógép egy potenciálisan lassú, manuális folyamatot gyors, automatizált műveletté. A sorrend megértésével a gépkezelők és a technikusok jobban megérthetik az ATC rendszerek mögött rejlő mérnöki munkát, és biztosíthatják, hogy gépeik csúcsteljesítményen működjenek a többszerszámos gyártási feladatok során.
Érzékelők, biztonsági funkciók és diagnosztika
Míg az ATC CNC marógép mechanikus alkatrészei kezelik a szerszámok fizikai mozgását, a rendszer érzékelői, biztonsági funkciói és diagnosztikai rendszerei biztosítják, hogy minden szerszámcsere pontosan és megbízhatóan történjen. Ezek az elemek figyelik a szerszámok jelenlétét, megakadályozzák az ütközéseket, észlelik a hibákat, és kritikus visszajelzést adnak a CNC vezérlőnek. A biztonsági és diagnosztikai rendszerek mechanikai műveletekkel való integrálásával az ATC-k nagy pontosságot biztosítanak, csökkentik az állásidőt, és védik mind a gépet, mind a kezelőt az automatizált szerszámcserék során.
Szerszámjelenlét- és befogásérzékelők
Az érzékelők kritikus szerepet játszanak annak ellenőrzésében, hogy minden egyes szerszám megfelelően be van-e kapcsolva és rögzítve:
- Optikai vagy mechanikus érzékelők érzékelik, hogy a szerszám teljesen be van-e helyezve az orsóba.
- A rendszer képes megerősíteni a sikeres befogást, és megakadályozni a megmunkálás megkezdését, ha a szerszám nincs beállítva vagy hiányzik.
- Ezek az érzékelők segítenek az ATC-nek az üres tárhelyek vagy a helytelen szerszámelhelyezés észlelésében is.
A szerszámérzékelők valós idejű visszajelzést biztosítanak, így minden szerszámcsere biztonságosan és megbízhatóan végrehajtható.
Ütközésmegelőző rendszerek
Az ATC rendszerek védőelemeket tartalmaznak a mozgó alkatrészek közötti ütközések megelőzésére:
- Közelségérzékelők figyelik az orsó, a szerszámváltó és a tár pozícióját.
- A végálláskapcsolók és a szoftveres határolók leállítják a gépet, ha az alkatrészek túllépik a biztonságos határokat.
- Az összehangolt vezérlőlogika biztosítja, hogy a szerszámok és a géptengelyek soha ne ütközzenek egymással a változtatások során.
Az ütközésvédelem megvédi mind a gépet, mind a vágószerszámokat a sérülésektől, csökkentve az állásidőt és a javítási költségeket.
Pormegelőző és fúvó rendszerek
A por és a törmelék veszélyeztetheti mind a befogási pontosságot, mind az érzékelő teljesítményét. Számos ATC rendszer tartalmazza:
- Légfúvókák, amelyek megtisztítják a szerszámfészkeket és a szerszámszárakat a befogás előtt.
- Védőburkolatok vagy védőburkolatok a tár körül a por felhalmozódásának csökkentése érdekében.
A tiszta környezet fenntartása javítja a szerszám élettartamát, az orsó megbízhatóságát és az érzékelők pontosságát.
Vészleállás és hibakezelés
Még fejlett automatizálás mellett is előfordulhatnak váratlan hibák. Az ATC rendszerek a következők:
- Vészleállító funkciók, amelyek azonnal leállítják a gépet, ha probléma merül fel.
- Vezérlőriasztások és diagnosztika olyan problémák jelzésére, mint a be nem fogott szerszámok, a rosszul beállított zsebek vagy az érzékelő meghibásodása.
- Egyes gépek automatikus helyreállítási eljárásokat biztosítanak, amelyek lehetővé teszik a működés biztonságos folytatását kisebb hibák után.
Ezek a biztonsági funkciók és diagnosztikai eszközök segítik a kezelőket a problémák gyors kezelésében, miközben minimalizálják a balesetek vagy a gépkárosodás kockázatát.
Az érzékelők, biztonsági mechanizmusok és diagnosztikai rendszerek a megbízható ATC működés gerincét alkotják. Ezek biztosítják a szerszámok megfelelő rögzítését, a mozgások biztonságos lebonyolítását, és a potenciális problémák észlelését, mielőtt azok kárt okoznának. A mechanikus alkatrészekkel együtt ezek a rendszerek lehetővé teszik a CNC marógépek számára a gyors, pontos és biztonságos szerszámcserét, lehetővé téve a folyamatos megmunkálást minimális kockázattal és maximális hatékonysággal.
Integráció CAM szoftverrel és gépvezérléssel
Egy automatikus szerszámváltó akkor a leghatékonyabb, ha zökkenőmentesen működik együtt a CNC marógép CAM szoftverével és a gépvezérlővel. Ez az integráció biztosítja, hogy a szerszámcserék pontosan akkor történjenek, amikor szükség van rájuk, a megfelelő szerszámmal és beállításokkal, valamint teljes szinkronban a megmunkálási programmal. Az ATC mechanikai műveleteinek a szoftver intelligenciájával való összekapcsolásával a kezelők hatékonyan hajthatnak végre összetett, több szerszámos műveleteket, csökkenthetik az állásidőt, és fenntarthatják az állandó megmunkálási pontosságot.
Szerszámtábla beállítása és azonosítása
A CAM szoftver és a CNC vezérlő egy szerszámtáblázatra támaszkodik, amely információkat tartalmaz az egyes forgácsolószerszámokról, beleértve:
- Szerszámszám és azonosító
- Szerszámtípus (pl. maró, fúró, gravírozófej)
- Szerszámátmérő, -hossz és -eltolások
- Ajánlott orsófordulatszámok és előtolási sebességek
Amikor a CNC program szerszámcserét kér, az ATC ezt a táblázatot használja a megfelelő szerszám azonosítására a tárban, és pontosan visszakeresi azt. A naprakész és pontos szerszámtáblázat fenntartása elősegíti az ATC CNC marógép megbízható működését.
Szerszámcsere parancsok
Az automatikus szerszámcseréket szabványos G-kód parancsok, leggyakrabban az M6 parancs indítják el. A folyamat a következőképpen működik:
- A CAM program beszúrja az M6 parancsot a szerszámpálya megfelelő pontjára.
- A CNC vezérlő értelmezi a parancsot, és elindítja az ATC szekvenciát.
- Az orsó megáll, biztonságos pozícióba áll, elengedi az aktuális szerszámot, és visszahúzza az újat.
- Az érzékelők a megmunkálás folytatása előtt visszaigazolják a szerszám befogását.
Néhány fejlett CNC vezérlő lehetővé teszi az egyedi ATC makrók használatát a speciális szerszámkezeléshez, ami tovább növeli a rugalmasságot és a hatékonyságot.
Szinkronizálás szerszámpályákkal
A zökkenőmentes integráció biztosítja, hogy a szerszámcserék összhangban legyenek a megmunkálási programmal:
- A vezérlő a váltás előtt a főorsót biztonságos pozícióba mozgatja a munkadarab felett.
- A szerszámeltolások automatikusan alkalmazásra kerülnek a mérés vagy ellenőrzés után.
- A CAM által generált szerszámpálya pontosan ott folytatódik, ahol abbahagyta, így elkerülhetők a hibák vagy ütközések.
A megfelelő szinkronizálás csökkenti az állásidőt, és lehetővé teszi a gép számára, hogy összetett, több szerszámot igénylő műveleteket hajtson végre kézi beavatkozás nélkül.
Hibamegelőzés és diagnosztika
Az integráció lehetővé teszi a szoftverszintű monitorozást és hibakezelést is:
- A vezérlő ellenőrzi a szerszám jelenlétét, a magazin beállítását és az orsó készenlétét.
- Riasztások vagy automatikus szünetek történnek, ha hiányzik egy szerszám, vagy a befogás sikertelen.
- A fejlett rendszerek naplózhatják a szerszámhasználatot, nyomon követhetik a kopást, és figyelmeztethetik a kezelőket, ha karbantartásra van szükség.
A hardveres és szoftveres intelligencia ezen kombinációja biztonságosabbá, megbízhatóbbá és termelékenyebbé teszi a légiforgalmi irányítási rendszereket.
Az ATC rendszerek CAM szoftverrel és gépvezérléssel való integrációja a szerszámcserét mechanikus feladatból teljesen automatizált, intelligens folyamattá alakítja. Az összehangolt szerszámazonosítás, a csereparancsok és a szerszámpálya-szinkronizáció biztosítja, hogy a többszerszámos műveletek zökkenőmentesen, pontosan és biztonságosan végrehajthatók legyenek. Ez az integrációs szint nemcsak a termelékenységet javítja, hanem a CNC marás megbízhatóságát és pontosságát is fokozza, így az automatizált megmunkálás praktikus és hatékony megoldás a modern gyártás számára.
ATC rendszerek karbantartási követelményei
Az automatikus szerszámváltó (ATC) létfontosságú része a CNC marógép hatékonyságának és pontosságának, de mint minden mechanikus rendszer, rendszeres karbantartást igényel az optimális működéshez. A karbantartás elhanyagolása szerszámhibához, befogási hibához, vagy akár orsókárosodáshoz vezethet, ami költséges állásidőt és a megmunkálási minőség romlását eredményezheti. Az ATC rendszerek karbantartása napi, heti/havi és hosszú távú feladatokra osztható.
Napi karbantartás
A rendszeres, egyszerű feladatok biztosítják a rendszer tisztaságát, kenését és kalibrálását, lehetővé téve a hatékony szerszámcserét és minimalizálva az állásidőt a termelés során. Íme a napi ATC karbantartás legfontosabb elemei:
- Szerszámtartók és zsebek tisztítása: Távolítsa el a port, forgácsot és törmeléket a tárból és az orsóból a befogási hibák elkerülése érdekében.
- Pneumatikus vezetékek és légnyomás ellenőrzése: Győződjön meg arról, hogy a működtetők simán és egyenletes erővel működnek.
- Szemrevételezés: Keressen nyilvánvaló kopási jeleket, laza csavarokat vagy rosszul beállított alkatrészeket.
- Kenés ellenőrzése: Egyes rendszerek mozgó alkatrészeinek enyhe kenését igénylik a súrlódás csökkentése érdekében.
Ezen feladatok napi elvégzése segít a zökkenőmentes szerszámcserék fenntartásában és megakadályozza a kisebb problémák eszkalálódását.
Heti / havi karbantartás
Míg a napi karbantartás az ATC rendszer tisztán és működőképes állapotban tartására összpontosít, a heti és havi karbantartás biztosítja a kulcsfontosságú alkatrészek kenését, kalibrálását és alapos kopásellenőrzését. Az alábbiakban a heti vagy havi rendszerességgel elvégzendő alapvető feladatok láthatók:
- Csúszó vagy forgó alkatrészek kenése: A csapágyak, lineáris vezetők és a működtető szánok megfelelő kenést igényelnek az állandó mozgás érdekében.
- Húzórudak, szorítóhüvelyek és szorítók ellenőrzése: Ellenőrizze a kopást, deformációt vagy sérülést, amely befolyásolhatja a befogási pontosságot.
- Érzékelő ellenőrzése: Győződjön meg arról, hogy az optikai vagy mechanikus érzékelők tiszták és megfelelően működnek.
- Tár ellenőrzése: Ellenőrizze, hogy a szerszámtartó zsebek nem koptak-e el vagy nincsenek-e rosszul beállítva, és hogy a szerszámok biztonságosan illeszkednek-e.
Ez a karbantartási szint segít megelőzni a mechanikai meghibásodásokat, és biztosítja, hogy az ATC rendszer csúcsteljesítményen működjön.
Hosszú távú karbantartás
A hosszú távú karbantartás a megelőző feladatokra, az alkatrészcserére és a kalibrálásra összpontosít, hogy az ATC évekig csúcshatékonyan és pontosan működjön. Ez a karbantartási szint alaposabb ellenőrzést és kalibrálást foglal magában:
- Kopott alkatrészek cseréje: A rugókat, pneumatikus tömítéseket, működtető alkatrészeket vagy kopott szerszámtartókat a meghibásodás előtt ki kell cserélni.
- A szerszámmérő rendszer kalibrálása: Biztosítsa a pontos szerszámhossz-érzékelést és a megfelelő eltolási beállításokat.
- Vezérlő és firmware frissítések: Tartsa naprakészen a CNC vezérlőt és az ATC szoftvert a jobb funkcionalitás és biztonság érdekében.
- Teljes rendszerdiagnosztika: Rendszeresen végezzen teljes körű ATC-ellenőrzést, beleértve a szerszámkeresést, a befogást és az érzékelő visszajelzését.
Ezek a feladatok meghosszabbítják az ATC rendszer élettartamát, és évekig tartó használat során is megbízható, nagy pontosságú működést biztosítanak.
A CNC marógép ATC rendszerének megfelelő karbantartása elengedhetetlen a megbízhatóság, a pontosság és a biztonság érdekében. A napi tisztítás és ellenőrzés, a heti kenés és az érzékelők ellenőrzése, valamint a hosszú távú alkatrészcsere és kalibrálás biztosítja az ATC folyamatos zökkenőmentes működését. Egy jól karbantartott rendszer nemcsak az állásidőt és a javítási költségeket csökkenti, hanem garantálja a következetes szerszámcserét is, védve mind a szerszámokat, mind az orsót, miközben maximalizálja a termelékenységet.
Gyakori problémák és hibaelhárítási tippek az ATC rendszerekhez
Bár az automatikus szerszámcserélő (ATC) rendszereket a megbízhatóságra és a pontosságra tervezték, mint bármely összetett gépet, időnként problémák merülhetnek fel velük kapcsolatban. A gyakori problémák megértése és elhárításuk módja segít minimalizálni az állásidőt és biztosítani a zökkenőmentes szerszámcserét. Ez a szakasz kiemeli a leggyakoribb ATC-problémákat, és gyakorlati megoldásokat kínál a megoldásukra.
A szerszám nem cserélődik megfelelően
Az ATC rendszerekkel kapcsolatos leggyakoribb probléma a szerszámcsere nem megfelelő végrehajtása. Előfordulhat, hogy a szerszámot nem lehet kivenni a tárból, vagy nem illeszkedik az orsóba. Íme a hibaelhárítási tippek:
- Ellenőrizze a szerszámtár beállítását: Győződjön meg arról, hogy a szerszámtár illeszkedik az orsóhoz, és hogy a szerszámtartók megfelelően vannak elhelyezve.
- Ellenőrizze a működtetőket és a légnyomást: Ellenőrizze, hogy a pneumatikus működtetőkben elegendő légnyomás van-e, és hogy nincs-e légszivárgás a rendszerben.
- Érzékelők tisztítása és ellenőrzése: Győződjön meg arról, hogy a szerszámjelenlét- és befogásérzékelők tiszták és megfelelően működnek. Tesztelje az érzékelőket a szerszám manuális bekapcsolásával és a visszacsatolás ellenőrzésével.
- Tár elakadásának megszüntetése: Ellenőrizze, hogy nincs-e törmelék vagy szerszám elmozdulása a tárban. Szüntesse meg az elakadásokat, és győződjön meg arról, hogy a tár szabadon forog.
- Vizsgálja meg a vonórudat és a befogó mechanizmust: Ha a szerszám nincs biztonságosan rögzítve, ellenőrizze az orsó vonórudját sérülés vagy kopás szempontjából. Cserélje ki az elkopott alkatrészeket a megfelelő befogás helyreállításához.
A szerszám nincs megfelelően befogva
Lehetséges, hogy a szerszám nincs megfelelően rögzítve az orsóban, ami a szerszám megcsúszásához vezethet megmunkálás közben. Íme a hibaelhárítási tippek:
- Ellenőrizze a szorítómechanizmust: Vizsgálja meg a vonórudat és a szorítófelületet kopás vagy sérülés szempontjából. Cserélje ki az elkopott alkatrészeket a szoros és biztonságos illeszkedés biztosítása érdekében.
- Légnyomás ellenőrzése: Győződjön meg arról, hogy a pneumatikus rendszer megfelelő légnyomást biztosít a befogáshoz, jellemzően 6 és 8 bar között. Ellenőrizze a légszűrőket és a szabályozókat eltömődés vagy sérülés szempontjából.
- Orsó és szerszámtartó illesztése: Ellenőrizze, hogy a szerszámtartó megfelelően illeszkedik-e az orsóba. A hibás illesztés megakadályozhatja a megfelelő befogást, és kopott vagy sérült szerszámtartók is okozhatják.
A szenzorok nem érzékelik a szerszámot
Az ATC rendszer nem érzékeli a szerszámot, ami hibát okoz, vagy megakadályozza a szerszámcsere folyamatának befejezését. Íme a hibaelhárítási tippek:
- Érzékelők tisztítása: A por és a szennyeződések zavarhatják az érzékelők működését. Használjon puha kefét vagy sűrített levegőt az optikai érzékelők tisztításához, és győződjön meg arról, hogy nincsenek akadályok.
- Érzékelő csatlakozásainak ellenőrzése: Ellenőrizze a vezetékeket és a csatlakozásokat, hogy megbizonyosodjon arról, hogy az érzékelők megfelelően csatlakoznak a gép vezérlőjéhez. Ha a vezetékek sérültnek tűnnek, cserélje ki őket.
- Szerszámelhelyezés ellenőrzése: Győződjön meg arról, hogy a szerszámok megfelelően vannak elhelyezve a tárban és az orsóban, és hogy az érzékelők a szerszám helyzetének érzékeléséhez igazodnak.
Pneumatikus vagy elektromos működtető meghibásodása
Előfordulhat, hogy a pneumatikus vagy elektromos működtetők nem tudják megfelelően beilleszteni vagy mozgatni a szerszámváltó alkatrészeit, ami hiányos szerszámcserét vagy rendszerhibákat eredményez. Íme a hibaelhárítási tippek:
- Pneumatikus alkatrészek ellenőrzése: Ellenőrizze, hogy nincs-e szivárgás a tömlőkben, szerelvényekben vagy szelepekben. Cserélje ki a sérült pneumatikus alkatrészeket, és ellenőrizze, hogy a légnyomás az ajánlott tartományon belül van-e.
- Elektromos működtetők kenése: Elektromos működtetők esetén győződjön meg arról, hogy a mozgó alkatrészek megfelelően vannak kenve. Ha eltérést észlel, kalibrálja újra vagy állítsa be a működtető pozícióját.
- Aktuátor mozgásának tesztelése: A megfelelő működés biztosítása érdekében manuálisan indítsa el az aktuátor mozgását a CNC vezérlőn keresztül. Ha az aktuátor lassan vagy szabálytalanul mozog, ellenőrizze a mechanikai ellenállást vagy az elektromos problémákat.
A szerszámtár nem forog vagy mozog
Előfordulhat, hogy a szerszámtár nem tudja megfelelően forgatni, mozgatni vagy pozicionálni a szerszámokat, ami megakadályozza a szerszámok visszakeresését vagy tárolását. Íme a hibaelhárítási tippek:
- Távolítsa el az akadályokat: Ellenőrizze, hogy nincs-e törmelék vagy rosszul beállított szerszám a tárban. Tisztítsa meg a szerszámtartó zsebeket, és győződjön meg arról, hogy semmi sem akadályozza a tár forgását vagy mozgását.
- A forgómotor vagy a működtető ellenőrzése: Ellenőrizze a tárat meghajtó motor vagy működtető megfelelő működését. Ha a motor hibásnak tűnik, ellenőrizze az elektromos csatlakozásokat, és szükség esetén cserélje ki a motort.
- A mozgó alkatrészek kenése: Ellenőrizze a tár mechanikus alkatrészeit, például a fogaskerekeket vagy a síneket kopás jelei szempontjából. Kenje meg a mozgó alkatrészeket a zökkenőmentes működés biztosítása érdekében.
Az ATC rendszerrel kapcsolatos problémák elhárítása módszeres megközelítést igényel, amely egyszerű ellenőrzésekkel kezdődik, és szükség szerint alaposabb vizsgálatokra tér át. Az olyan gyakori problémák kezelésével, mint a szerszámbefogási hibák, a működtető meghibásodásai és az érzékelőkkel kapcsolatos problémák, a kezelők zökkenőmentes és pontos szerszámcserét biztosíthatnak. A rendszeres ellenőrzések és az azonnali beavatkozás minimalizálhatja az állásidőt, megelőzheti a további károkat, és biztosíthatja az ATC folyamatos megbízható működését.
Foglalja össze
Az automatikus szerszámváltó rendszer a modern CNC marógépek működésének sarokköve, amely az egyébként időigényes manuális folyamatot egyszerűsített, hatékony és automatizált folyamattá alakítja. A szerszámtártól az orsóig az ATC rendszer az alkatrészek komplex kölcsönhatását foglalja magában – mindegyiket a pontos, megbízható és biztonságos szerszámcserét biztosítva. Az ATC mögött álló teljes mechanizmus megértésével a kezelők biztosíthatják az állandó teljesítményt, csökkenthetik az állásidőt és maximalizálhatják a termelékenységet. A gépválasztás szisztematikus megközelítéséért folytassa az olvasást a „Milyen főbb jellemzőket kell keresnie egy ATC CNC marógépben?” című részben.
Az AccTek CNC a kiváló minőségű CNC marógépek vezető gyártója, amely széles választékban kínál gépeket az iparágak változatos igényeinek kielégítésére, a táblakészítéstől a famegmunkáláson át a fémmegmunkálásig és azon túl. Akár 3 tengelyes , 4 tengelyes , 5 tengelyes vagy forgótengelyes CNC marógépet keres , az AccTek élvonalbeli technológiát kínál a termelékenység, a pontosság és a hatékonyság növelése érdekében. Szakértői csapatunk nemcsak kivételes gépteljesítményt, hanem átfogó műszaki támogatást is nyújt, biztosítva, hogy ügyfeleink maximalizálhassák CNC berendezéseikben rejlő lehetőségeket. Válassza az AccTek CNC-t, ha olyan megoldást keres, amely a legmodernebb technológiával és páratlan szolgáltatással viszi előre vállalkozását.