
- 30-38 perc Olvasás
Az alumínium a modern gyártás egyik legszélesebb körben használt anyagává vált, kiváló szilárdság-tömeg aránya, korrózióállósága és sokoldalúsága miatt nagyra értékelik. A CNC marógépek egyre növekvő elérhetőségével számos gyártó és műhely fordul ezekhez a gépekhez, hogy hatékonyan és költséghatékonyan dolgozza fel az alumínium alkatrészeket. Azonban, míg a CNC marógépek kiválóan alkalmasak a puhább anyagok, például a fa és a műanyagok vágására, az alumínium megmunkálása számos kihívást jelent, amelyek kifinomultabb megközelítést igényelnek. A maráshoz használt hagyományos anyagokkal ellentétben az alumínium képlékenysége és hőtulajdonságai olyan problémákhoz vezethetnek, mint a szerszám eltömődése, a hő felhalmozódása és a rossz felületi minőség, ha nem megfelelően kezelik.
A tiszta vágások elérése, a szerszám élettartamának fenntartása és a méretpontosság biztosítása mind a megfelelő szerszámok kiválasztásától, a forgácsolási paraméterek optimalizálásától, valamint a hatékony hűtési és forgácseltávolítási stratégiák alkalmazásától függ. Megfelelő ismeretek nélkül még a tapasztalt kezelők is következetlen eredményekkel vagy idő előtti szerszámkopással szembesülhetnek. Ez a cikk az alumínium CNC-marásával kapcsolatos főbb kihívásokat vizsgálja, és felvázolja a legjobb gyakorlatokat ezek leküzdésére. Az anyagviselkedés megértésétől és a megfelelő forgácsolószerszámok kiválasztásától a megmunkálási paraméterek finomhangolásáig és a felületi minőség javításáig ez az útmutató gyakorlati betekintést nyújt mind a kezdő, mind a tapasztalt felhasználók számára, akik javítani szeretnék alumíniummegmunkálási teljesítményüket.
Az alumínium, mint megmunkáló anyag megismerése
Az alumíniumot gyakran a CNC-megmunkáláshoz leginkább alkalmas fémek egyikének tartják, de ez a hírnév félrevezető lehet – különösen akkor, ha CNC marógépeket használnak a merevebb marógépek helyett. A puhaság, a képlékenység és a magas hővezető képesség kombinációja egyedi megmunkálási profilt hoz létre, amely gondos szerszámellenőrzést igényel, a forgácsolási paramétereket és a forgácseltávolítást. Az alumínium forgácsolási körülmények közötti viselkedésének megértése az alapja a tiszta eredmények, a hosszabb szerszáméltartam és a hatékony termelés elérésének.
Az alumínium tulajdonságai
Az alumínium megmunkálási viselkedését a fizikai és mechanikai tulajdonságok kombinációja határozza meg, amelyek könnyen forgácsolhatóvá és könnyen helytelenül kezelhetővé teszik. Bár általában „puha” fémnek tekintik, képlékenysége és hőtulajdonságai sajátos kihívásokat jelentenek, amelyeket meg kell érteni a sikeres CNC marás eléréséhez.
- Alacsony sűrűség és könnyű súly: Az alumínium jelentősen könnyebb, mint a legtöbb fém, így ideális olyan alkalmazásokhoz, ahol a súlycsökkentés fontos. Ez a tulajdonság nem bonyolítja közvetlenül a megmunkálást, de hozzájárul széles körű iparági alkalmazásához.
- Lágyság nagy képlékenységgel: Bár az alumínium viszonylag puha, nagyon képlékeny, ami azt jelenti, hogy a forgácsolás során inkább deformálódik, mintsem tiszta töréssel jár. Ez az anyag elkenődéséhez vezethet, és megnehezítheti az éles élek elérését, ha a forgácsolási körülmények nincsenek optimalizálva.
- Magas hővezető képesség: Az alumínium hatékonyan vezeti el a hőt, ami segít a forgácsolási hő gyors elvezetésében. Ha azonban a megmunkálási paraméterek helytelenek, a hő továbbra is felhalmozódhat a vágóélen, ami növeli a szerszámkopás és az anyag tapadásának kockázatát.
- Alacsony olvadáspont: A keményebb fémekhez, például az acélhoz képest az alumínium alacsonyabb hőmérsékleten olvad. Nagy sebességű megmunkálás vagy nem megfelelő hűtés esetén az anyag meglágyulhat és a vágószerszámhoz tapadhat.
- Élrátétképződésre való hajlam (BUE): Az alumínium megmunkálásának egyik legnagyobb kihívása az alumínium hajlamos a forgácsolószerszámhoz tapadni. Ez a lerakódás megváltoztatja a szerszám geometriáját, csökkenti a forgácsolási hatékonyságot, és negatívan befolyásolja a felületminőséget.
Általános alumíniumötvözetek CNC maráshoz
Nem minden alumínium viselkedik ugyanúgy CNC marás során. Az ötvözet összetételének különbségei közvetlenül befolyásolják a megmunkálhatóságot, a forgácsképződést, a szerszámkopást és a felületkezelést. A megfelelő ötvözet kiválasztása gyakran az első lépés a stabil forgácsolási teljesítmény és az állandó eredmények elérése felé.
- 6061 alumínium: A CNC maráshoz leggyakrabban használt ötvözet jó megmunkálhatósága, szilárdsága és sokoldalúsága miatt. Ideális általános célú alkalmazásokhoz.
- 5052 Alumínium: Kiváló korrózióállóságáról és alakíthatóságáról ismert, de valamivel kevésbé megmunkálható, mint a 6061.
- 7075 Alumínium: Sokkal erősebb és keményebb, gyakran használják repülőgépipari alkalmazásokban, de igényesebb a szerszámokkal és a forgácsolási paraméterekkel szemben.
Az anyagtulajdonságok hatása a CNC marásra
Az alumínium inherens tulajdonságai közvetlenül befolyásolják a CNC marási folyamat minden aspektusát – a szerszámválasztástól és a forgácsolási paraméterektől kezdve a felületkezelésen át az általános hatékonyságig. Az anyag viselkedésében mutatkozó apró eltérések is jelentős különbségekhez vezethetnek a megmunkálási eredményekben.
- Forgácsképződés és -eltávolítás: Az alumínium képlékenysége miatt hosszú, folytonos forgácsokat képez rövid, rideg töredékek helyett. Bár ez ideális körülmények között sima forgácsolást eredményezhet, növeli a forgácsok összegabalyodásának és az újravágás kockázatát is. Ha a forgácsokat nem távolítják el hatékonyan, eltömíthetik a szerszámhornyokat, túlzott hőt termelhetnek, és károsíthatják mind a szerszámot, mind a munkadarabot.
- Hőtermelés és -elvezetés: Bár az alumínium magas hővezető képességgel rendelkezik és gyorsan elvezeti a hőt, a hő nagy sebességű marás során mégis hajlamos a vágóélnél koncentrálódni. A túlzott hő lokálisan meglágyíthatja az anyagot, növelve a szerszámhoz való tapadás valószínűségét.
- Szerszámkopás és élrátétképződés: Az alumínium marásának egyik legnagyobb kihívása az élrátétképződés, ahol az anyag a vágószerszámhoz tapad. Ez az alumínium alacsony olvadáspontja és hő- és nyomás hatására mutatott ragasztóképessége miatt következik be. A kopás és az élrátétképződés megváltoztatja a szerszám effektív geometriáját, ami rossz felületi minőséghez, megnövekedett forgácsolóerőkhöz és végül szerszámhibához vezet.
- Felületi minőség és élminőség: Az alumínium kiváló felületi minőséget képes elérni, de csak optimalizált megmunkálási körülmények között. Ha az előtolás és a sebesség túl alacsony, a szerszám vágás helyett súrlódhat, ami elkenődést és tompa felületet okozhat. Másrészt a nem megfelelő forgácsolási stratégiák sorjaképződéshez vezethetnek az élek mentén.
Az ötvözetek közötti különbségek felismerésével és az alumínium megmunkálás közbeni viselkedésének előrejelzésével a kezelők jobban szabályozhatják a forgácseltávolítást, minimalizálhatják a szerszámkopást és kiváló felületi minőséget érhetnek el. Ez az alapvető tudás megalapozza a megfelelő berendezések, szerszámok és forgácsolási paraméterek kiválasztását, ami végső soron hatékonyabb és megbízhatóbb alumínium marási folyamatokhoz vezet. Az alumínium viselkedésének alapos ismerete lehetővé teszi a kezelők számára, hogy előre jelezzék a gyakori megmunkálási problémákat, és ennek megfelelően módosítsák megközelítésüket.
A CNC alumínium marás fő kihívásai
Bár az alumíniumot széles körben értékelik megmunkálhatósága és sokoldalúsága miatt, viselkedése nagyon eltér a CNC marógépeken általában megmunkált nemfémes anyagoktól. A hőtermelésre, hosszú forgácsok képzésére, a vágószerszámokhoz való tapadásra és a nagyobb gépmerevség igényére való hajlama számos kihívást jelent, amelyek nem megfelelő kezelés esetén gyorsan befolyásolhatják a megmunkálás minőségét. Ezen kihívások részletes megértésével a kezelők jobban előre láthatják a megmunkálási problémákat, és megbízhatóbb stratégiákat dolgozhatnak ki az állandó teljesítmény érdekében.
Szerszámkopás és élrátétképződés (BUE)
Az alumínium CNC marás során fellépő szerszámkopás szorosan összefügg az élrátétképződéssel (BUE), ami egy gyakori jelenség, amikor az alumínium anyag hő és nyomás hatására a vágóélhez tapad. A keményebb anyagoknál megfigyelhető fokozatos kopással ellentétben a BUE kiszámíthatatlanul kialakulhat és eltörhet, ami jelentősen befolyásolja a vágási stabilitást.
- Az alumínium szerszámokhoz való tapadásának okai: Az alumínium hajlamos a forgácsolószerszámokhoz tapadni, elsősorban a forgácsolási felületen fellépő túlzott hő és súrlódás miatt. Ha az orsófordulatszám túl magas, vagy az előtolás túl alacsony, a szerszám dörzsölődhet a vágás helyett, ami további hőt termel, ami lágyítja az anyagot és elősegíti a tapadást. Ezt a problémát tovább súlyosbítja a rossz forgácseltávolítás, ahol a hosszú, folyamatos forgácsok újravágásra kerülnek és a szerszám felületéhez nyomódnak. Ezenkívül a tompa vagy nem megfelelően bevont szerszámok növelik a súrlódást, ami megkönnyíti az alumínium felhalmozódását és élrátétképződést.
- Hatás a forgácsolási minőségre és a szerszám élettartamára: Az élrátét jelenléte jelentősen rontja a megmunkálási teljesítményt azáltal, hogy megváltoztatja a forgácsolószerszám effektív geometriáját. Ez rossz felületi minőséghez vezet, beleértve az elkenődést és a sorjaképződést, valamint a méretpontosság csökkenését. Mivel a BUE szabálytalanul alakul és törik, instabil forgácsolóerőket vezet be, ami rezgést és csörgést okozhat. Idővel ez az instabilitás felgyorsítja a szerszámkopást, növeli a szerszámtörés kockázatát, és végső soron csökkenti a megmunkálás általános hatékonyságát és megbízhatóságát.
Hőgazdálkodási problémák
Az alumínium CNC marásakor a hőkezelés az egyik legfontosabb tényező, amely befolyásolja a megmunkálás stabilitását és a felületi minőséget. Bár az alumínium viszonylag magas hővezető képességgel rendelkezik, a súrlódás, a nem megfelelő forgácsolási paraméterek vagy a nem hatékony forgácseltávolítás miatt mégis túlzott hő halmozódhat fel a forgácsolási felületen.
- Súrlódás és hőképződés: Az alumínium megmunkálásakor a hő elsősorban a forgácsolószerszám és az anyag közötti súrlódásból keletkezik. Ha az előtolási sebesség túl alacsony, vagy az orsófordulatszám túl magas, a szerszám a tiszta vágás helyett a felülethez súrlódhat, ami jelentősen növeli a súrlódást. A rossz forgácseltávolítás is súlyosbíthatja a problémát, mivel az újraforgácsolt forgácsok további hőt termelnek a forgácsolási zónában. Idővel ez a lokalizált hőképződés meglágyítja az alumíniumot, és növeli a szerszámhoz való tapadásának hajlamát, tovább erősítve a megmunkálás instabilitását.
- Szerszámkárosodás és anyagdeformáció veszélye: A túlzott hő nemcsak felgyorsítja a szerszámkopást, hanem idő előtti szerszámmeghibásodáshoz is vezethet. A magas hőmérséklet gyengíti a vágóéleket, különösen a keményfém szerszámoknál, ami miatt azok fogékonyabbak a lepattogzásra vagy törésre. Ugyanakkor a túlhevített alumínium elveszítheti a méretstabilitást, ami felületi elkenődést, vetemedett éleket vagy pontosságvesztést eredményezhet. Súlyos esetekben a munkadarab hőtágulása is befolyásolhatja a tűréshatárokat, megnehezítve a pontos végső méretek elérését.
Chip evakuációs problémák
A forgács viselkedése közvetlenül befolyásolja a vágási stabilitást, a hőtermelést és a felületi minőséget. A törékeny anyagokkal ellentétben, amelyek apró darabokra esnek, az alumínium hajlamos hosszú, folyamatos forgácsokat képezni, amelyek könnyen zavarhatják a forgácsolási folyamatot, ha nem távolítják el őket megfelelően a szerszámpályáról.
- Újraforgácsolás: Újraforgácsolás akkor történik, amikor a forgácsokat nem távolítják el a forgácsolási területről, hanem a szerszám többször is elvágja azokat. Ez szükségtelen súrlódáshoz és hőtermeléshez vezet, ami gyorsan rontja a vágási teljesítményt. Az újraforgácsolt forgácsok megkarcolhatják a munkadarab felületét, csökkenthetik a méretpontosságot és növelhetik a szerszámkopást. Az alumínium megmunkálásakor ez a probléma különösen problematikus, mivel az anyag hő hatására meglágyul, és még hajlamosabb lesz a beragadásra, ami tovább súlyosbítja a problémát.
- Forgácseltömődés a hornyokban: Forgácseltömődés akkor fordul elő, amikor alumíniumforgácsok halmozódnak fel a szerszám hornyaiban, és korlátozzák a megfelelő vágási műveletet. Eltömődés után a szerszám elveszíti a képességét az új forgácsok hatékony eltávolítására, ami megnövekedett vágási ellenállást, rezgést és a szerszám törésének lehetőségét eredményezi. Súlyos esetekben az eltömődött hornyok teljesen leállíthatják a vágási hatékonyságot, és károsíthatják mind a szerszámot, mind a munkadarabot.
Kiváló felületminőség elérése
Bár az alumínium kiváló felületkezelést tesz lehetővé, a nem megfelelő megmunkálási körülmények gyakran látható hibákhoz vezetnek. A leggyakoribb problémák közé tartozik a sorjaképződés, az érdes élek és a méretpontosság elvesztése, amelyek mindegyike szorosan összefügg a szerszám állapotával, a forgácsolási stratégiával és a gép stabilitásával.
- Sorjaképződés: Az alumínium marásakor jellemzően a szerszám elhajlása, az életlen vágóélek vagy a nem megfelelő előtolás és sebesség kombinációk okozzák. Amikor a szerszám tépdesi, ahelyett, hogy tisztán nyírná az anyagot, a felesleges fém kifelé tolódik ahelyett, hogy eltávolítaná, ami sorját eredményez. Ezek nemcsak az alkatrész vizuális minőségét befolyásolják, hanem további utómegmunkálást is igényelnek, növelve a gyártási időt és költségeket.
- Durva élek és gyenge méretpontosság: Durva élek akkor fordulnak elő, amikor a forgácsolási folyamat instabillá válik, gyakran rezgés, szerszámkopás vagy helytelen megmunkálási paraméterek miatt. A sima, folyamatos vágás helyett a szerszám rezeghet vagy elkenheti az anyagot, egyenetlen felületet hagyva maga után. Ugyanakkor a gyenge merevség vagy az inkonzisztens forgácsolóerők eltéréseket okozhatnak a tervezett szerszámpályától, ami a méretpontosság csökkenését eredményezi.
A gép merevsége és stabilitása
Mivel az alumínium nagyobb forgácsolóerőt igényel, mint a fa vagy a műanyagok, a CNC-rendszer szerkezeti merevségének bármilyen hiánya gyorsan rezgéshez, rezgéshez és a pontosság csökkenéséhez vezethet. Ezáltal a merevség nemcsak teljesítménytényező, hanem alapvető követelmény a sikeres alumíniummegmunkáláshoz.
- Rezgés és rázkódás: Rezgés és rázkódás akkor jelentkezik, amikor a forgácsolószerszám és a gép szerkezete nem képes stabil forgácsolási kapcsolatot fenntartani az anyaggal. Alumínium marásánál ezt gyakran a túlzott orsóterhelés, a gép elégtelen merevsége vagy a nem megfelelő előtolási és sebességbeállítások váltják ki. A rezgés kezdete instabil forgácsolási környezetet teremt, ami rossz felületi minőséghez, egyenetlen szerszámnyomokhoz és gyorsított szerszámkopáshoz vezet. A rázkódás kiszámíthatatlanul felerősítheti a forgácsolóerőket is, tovább csökkentve a megmunkálási pontosságot és növelve a szerszámkárosodás kockázatát.
- Könnyű CNC marógépek korlátai: A könnyű CNC marógépeket általában fa, műanyag és más puha anyagok megmunkálására tervezik, ami azt jelenti, hogy a vázuk és a mozgásrendszerük nem mindig optimalizált fémvágásra. Alumínium megmunkálása esetén ezek a gépek nehezen tudják hatékonyan elnyelni a forgácsolóerőket, ami működés közben görbülést vagy mikromozgásokat eredményez. Ez a merevséghiány korlátozza az elérhető vágási mélységet, az előtolási sebességet és a felületi minőséget.
Az alumínium sikeres CNC-marásához a kihívások előrejelzésére és kezelésére van szükség, ahelyett, hogy a problémák felmerülése után reagálnánk rájuk. Azzal, hogy felismerik, hogyan lép kölcsönhatásba az alumínium a szerszámokkal, gépekkel és a forgácsolási paraméterekkel, a kezelők megalapozottabb döntéseket hozhatnak, és csökkenthetik a hibák valószínűségét. Ezen főbb kihívások világos megértése megalapozza a hatékony legjobb gyakorlatok alkalmazását, ami végső soron hatékonyabb, pontosabb és megbízhatóbb alumíniummegmunkálási eredményeket tesz lehetővé.
Gépi követelmények alumínium maráshoz
Az alumínium CNC marása nemcsak a forgácsolószerszámoktól és paraméterektől függ, hanem nagymértékben magának a gépnek a képességeitől is. A fa- vagy műanyagmegmunkáláshoz képest az alumínium lényegesen nagyobb követelményeket támaszt a merevséggel, az orsóteljesítménygel, a mozgáspontossággal és a munkadarab-befogás stabilitásával szemben. Ezen követelmények megértése kulcsfontosságú egy olyan CNC rendszer kiválasztásához vagy konfigurálásához, amely következetesen tiszta vágásokat, megbízható pontosságot és elfogadható szerszámélettartamot biztosít alumíniummal való munkavégzés során.
CNC router vs. CNC marógép
Bár a CNC marógépek és a CNC marógépek hasonló digitális gyártási elveket követnek, szerkezeti kialakításuk, merevségük és tervezett alkalmazási területük jelentősen eltér. Ezek a különbségek közvetlenül befolyásolják a vágási teljesítményt, a felületminőséget és az egyes gépek által kezelhető alumínium alkatrészek választékát.
- Főbb különbségek a szerkezetben és a képességekben: A CNC marógépek jellemzően nehéz, merev öntöttvas vagy acél vázzal készülnek, amelyeket úgy terveztek, hogy ellenálljanak a nagy forgácsolóerőknek és rendkívüli pontosságot tartsanak fenn a fém eltávolítása során. Alacsonyabb orsósebességet és nagyobb nyomatékot használnak, így jól alkalmasak mélyvágásokra és kemény anyagok folyamatos megmunkálására. Ezzel szemben a CNC marógépek általában könnyebbek, gyorsabbak és puhább anyagok, például fa, műanyag és hab nagy sebességű vágására optimalizáltak. Portálszerű szerkezetük a sebességet és a munkaterületet helyezi előtérbe az abszolút merevséggel szemben, ami korlátozásokat szabhat az olyan fémek megmunkálásakor, mint az alumínium.
- Mikor alkalmas egy CNC marógép alumínium megmunkálására: Korlátaik ellenére a CNC marógépek megfelelő körülmények között sikeresen megmunkálják az alumíniumot. Alkalmasak vékony alumíniumlemezekhez, könnyű alkatrészekhez, gravírozáshoz és nem szerkezeti alkatrészekhez, ahol a vágóerők viszonylag alacsonyak. A megerősített kerettel, golyósorsóval és nagy teljesítményű orsókkal ellátott, kiváló minőségű ipari CNC marógépek sokkal jobban felszereltek alumínium megmunkálásához, mint a belépő szintű gépek. Ezekben az esetekben az alumínium megmunkálása szabályozott folyamattá válik, nem pedig nehéz anyagleválasztási feladattá, lehetővé téve a marógépek számára, hogy pontos és tiszta eredményeket érjenek el a működési korlátaikon belül.
A gép alapvető jellemzői
Az alumínium CNC marásakor az állandó és kiváló minőségű eredmények elérése nagymértékben függ magának a gépnek az alapvető képességeitől. A puhább anyagokkal ellentétben az alumíniumhoz a sebesség, a stabilitás és a pontosság egyensúlyára van szükség. Ha ezen elemek bármelyike hiányzik, gyorsan felmerülhetnek olyan problémák, mint a rezgés, a szerszámkopás és a rossz felületminőség.
- Nagy orsósebesség megfelelő nyomatékkal: A nagy orsósebesség segít fenntartani a megfelelő forgácsképződést és csökkenti a forgácsolási ellenállást, míg a megfelelő nyomaték biztosítja, hogy a szerszám terhelés alatt is stabil forgácsolóerőket tudjon fenntartani. Ha az orsósebesség túl alacsony, a forgácsolás hatástalanná válhat és súrlódáshoz vezethet, míg az elégtelen nyomaték elakadást vagy egyenetlen anyagleválasztást okozhat. A jól kiegyensúlyozott orsó sima forgácsolást tesz lehetővé különböző mélységek és előtolási körülmények között.
- Merev vázszerkezet: A masszív gépváz minimalizálja a rezgést, az elhajlást és a szerkezeti rugalmasságot a forgácsolás során, amelyek mind gyakori okai a csörgésnek és a rossz felületi minőségnek. A könnyű vagy rosszul megerősített szerkezetű gépek általában rosszul nyelik el a forgácsolóerőket, ami instabilitást eredményez. A merev váz biztosítja a forgácsolóerők megfelelő alátámasztását, lehetővé téve az agresszívabb, mégis kontrollált megmunkálást a pontosság feláldozása nélkül.
- Precíziós mozgásrendszer: A mozgásrendszer határozza meg, hogy a gép milyen pontosan és simán tudja követni a programozott szerszámpályákat. Alumínium marásához elengedhetetlenek az olyan alkatrészek, mint a golyósorsók, lineáris vezetők, valamint a kiváló minőségű szervo- vagy léptetőrendszerek. Ezek az elemek segítenek fenntartani a pozíciópontosságot, és csökkentik a holtjátékot vagy a mechanikai játékot a vágás során. A precíz mozgásrendszer biztosítja az állandó előtolási sebességet és a sima szerszámmozgást.
Munkadarab-befogási szempontok
Mivel az alumínium nagyobb forgácsolóerőket generál, mint a puhább anyagok, a munkadarab akár kismértékű elmozdulása is rossz felületminőséget, méretpontatlanságot vagy akár a szerszám károsodását okozhatja. A stabil és biztonságos beállítás biztosíthatja, hogy a forgácsolóerőket a gép szerkezete megfelelően elnyelje, ahelyett, hogy a munkadarabra adódnának át.
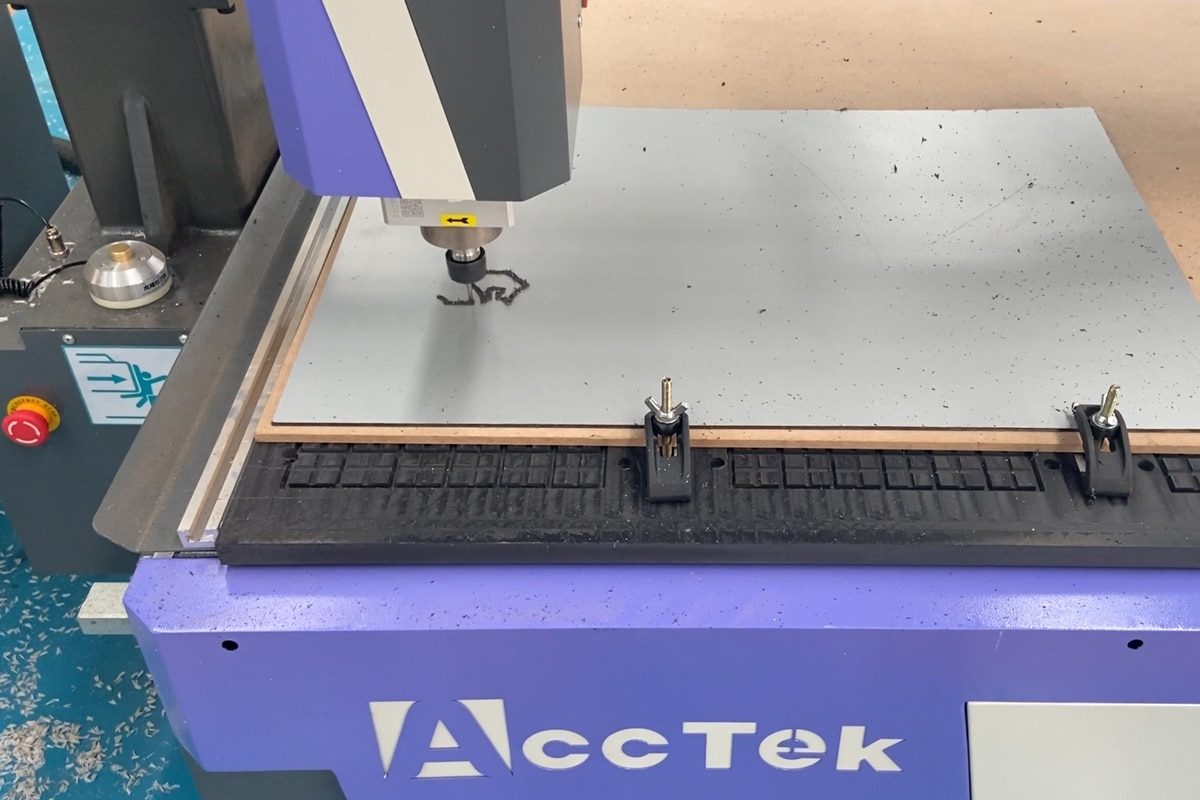
- Vákuumasztalok vs. mechanikus szorítók: A vákuumasztalokat gyakran használják CNC marásnál fa és műanyag esetében, de hatékonyságuk korlátozottá válik az alumínium megmunkálásakor. Bár gyors beállítást és tiszta munkafelületet kínálnak, a vákuumos leszorító rendszerek gyakran nehezen tudnak elegendő erőt generálni az alumínium megmunkálása során keletkező oldalirányú vágási terhelések ellenállásához. A mechanikus szorítók ezzel szemben sokkal megbízhatóbb és merevebb tartási módszert kínálnak az alumínium számára. A munkadarab gépágyhoz való fizikai rögzítésével a szorítók nagyobb vágóerőket is el tudnak bírni, és csökkentik az elmozdulás kockázatát a megmunkálás során.
- Rezgés és mozgás megelőzése: A munkadarab bármilyen instabilitása felerősítheti a forgácsolási rezgéseket, ami rezgésnyomokhoz, rossz felületi minőséghez és gyorsított szerszámkopáshoz vezethet. Ezen kockázatok minimalizálása érdekében a munkadarabot a lehető legközelebb kell a forgácsolási zónához alátámasztani, egyenletesen elosztott szorítóerővel a torzulás elkerülése érdekében. A megfelelő befogószerkezet-kialakítás használata, az áldozati hátlapok hozzáadása és a tiszta, sík érintkezőfelületek biztosítása mind hozzájárul a stabilitás javításához.
Az alumínium CNC marásának sikere nagymértékben függ a gép azon képességétől, hogy terhelés alatt is képes-e stabilitást fenntartani, miközben precíz és szabályozott mozgást biztosít. Azzal, hogy a CNC rendszer megfelel az alumínium megmunkálásának alapvető követelményeinek, a kezelők jelentősen javíthatják a folyamat megbízhatóságát és az alkatrész minőségét. Egy megfelelően felszerelt és jól konfigurált gép képezi az alapot a hatékony alumínium maráshoz, lehetővé téve a simább vágási teljesítményt és az állandóbb termelési eredményeket.
Forgácsolószerszám kiválasztása alumínium maráshoz
A megfelelő forgácsolószerszámok kiválasztása az alumínium CNC marásának egyik legfontosabb tényezője. Az alumínium puha, mégis képlékeny természete, valamint az élrátétképződésre (BUE) és hőtermelésre való hajlama speciális szerszámokat igényel az optimális eredmény eléréséhez. Akár durva vágásokat, akár simító műveleteket, akár részletes gravírozást végez, a szerszám anyaga, geometriája és típusa közvetlenül befolyásolja a vágási hatékonyságot, a felületminőséget és a szerszám élettartamát. A megfelelő szerszámválasztás nemcsak a jobb vágási teljesítményt biztosítja, hanem minimalizálja az olyan problémákat is, mint az élrátétképződés (BUE), a szerszámkopás és a rossz felületminőség.
Szerszám Anyaga
A megfelelő anyag kiválasztása a forgácsolószerszámokhoz alapvető fontosságú az optimális megmunkálási teljesítmény eléréséhez, különösen alumíniummal való munkavégzés esetén. A szerszám anyagtulajdonságai közvetlenül befolyásolják kopásállóságát, hőtűrését és az alumínium forgácsolásának általános hatékonyságát.
- Keményfém szerszámok: A keményfém a leggyakrabban ajánlott anyag alumínium vágásához, kiváló keménysége, kopásállósága és éles vágóéleinek megőrzése miatt. A keményfém szerszámok magasabb hőmérsékletet is elviselnek, és nagyobb forgácsolási sebesség mellett is megőrzik a pontosságot.
- Nagysebességű acél (HSS) szerszámok: Bár nem olyan tartósak, mint a keményfém, a HSS szerszámok könnyebb, alacsony sebességű alumínium megmunkáláshoz használhatók. Olcsóbbak, de gyorsabban kopnak, így kevésbé alkalmasak nagy teljesítményű alkalmazásokhoz.
Szerszámgeometria
Az alumínium egyedi tulajdonságai, mint például az élrátétképződésre való hajlama (BUE) és a hosszú forgácsok képzésére való képessége, a szerszámgeometria gondos mérlegelését igénylik az optimális eredmény elérése érdekében.
- Horonyszám: A kevesebb horonnyal rendelkező szerszámok (pl. 2 hornyú vagy egy hornyú) ideálisak alumíniumhoz, mivel jobb forgácseltávolítást tesznek lehetővé, és csökkentik a forgácsok újbóli levágásának valószínűségét. A több horony eltömődéshez vezethet, különösen alumíniummal való munka esetén, amely hosszú forgácsokat képez.
- Szerszámforma: A simább vágásokhoz nagyobb homlokszögű szerszámokat kell előnyben részesíteni, mivel ezek csökkentik a forgácsolóerőket és segítenek tisztább felületi minőség elérésében. Az éles élek nagy pozitív homlokszöggel csökkentik az anyag szerszámhoz való tapadásának hajlamát.
- Bevonatok: A speciális bevonatok, mint például a TiN (titán-nitrid), a TiAlN (titán-alumínium-nitrid) vagy a ZrN (cirkónium-nitrid), tovább növelhetik a szerszám élettartamát azáltal, hogy jobb hőállóságot biztosítanak, csökkentik a súrlódást és minimalizálják az alumínium szerszámhoz való tapadásának hajlamát.
Szerszám típusa
A választott szerszámtípus jelentősen befolyásolhatja a végtermék sebességét, pontosságát és minőségét. Az alumínium CNC marásához használt szerszámtípus kiválasztása nagymértékben függ a projekt konkrét igényeitől, például a szükséges vágás típusától, a részletesség szintjétől és az eltávolítandó anyag mennyiségétől.
- Marók: Az alumínium marásához általában lapos aljú, felfelé vagy lefelé vágó geometriájú keményfém marókat használnak. A felfelé vágó marók lehetővé teszik a forgácsok hatékony eltávolítását, míg a lefelé vágó marók jobb felületi minőséget biztosítanak azáltal, hogy az anyagot a munkadarabba nyomják.
- Gömbölyű végmarók: 3D kontúrozáshoz vagy simító megmunkáláshoz általában gömbölyű végmarókat használnak sima, ívelt felületek eléréséhez minimális szerszámnyomokkal.
- V-bitek: Gravírozáshoz vagy finom részletekkel végzett munkákhoz a V-bitek precíz, éles szögeket biztosítanak, és ideálisak részletes tervekhez vagy betűkhöz.
Vágószerszám mérete
A szerszámméret befolyásolja a forgácsolási hatékonyságot, a felületminőséget, a forgácseltávolítást és az általános megmunkálási stabilitást. A nagyobb szerszámok ideálisak a gyors anyageltávolításhoz és nagyoló megmunkáláshoz, míg a kisebb szerszámok jobban megfelelnek a precíziós, részletmegmunkáló és simító műveletekhez. A szerszámhosszt a munkadarab vastagsága és a vágási mélység alapján kell megválasztani, hogy elkerüljük a szerszám elhajlását vagy görbülését, ami pontatlan vágásokhoz és rossz felületminőséghez vezethet.
A megfelelő forgácsolószerszám kiválasztása az alumínium CNC marásához elengedhetetlen a teljesítmény, a hatékonyság és a szerszám élettartamának egyensúlyához. A megfelelő szerszámanyaggal, geometriával és mérettel a kezelők minimalizálhatják a hőképződést, csökkenthetik a szerszámkopást, és tiszta, precíz vágásokat érhetnek el. Az egyes projektek egyedi igényei alapján megalapozott döntések meghozatalával a kezelők maximalizálhatják a megmunkálási hatékonyságot és kiváló eredményeket érhetnek el, miközben minimalizálják a szerszámmal kapcsolatos problémákat, például a túlzott kopást és a rossz felületi minőséget.
Optimális forgácsolási paraméterek alumínium marásához
Alumínium CNC marásakor a lehető legjobb eredmény elérése a megfelelő forgácsolási paraméterek kiválasztásától függ. Az alumínium, mivel más fémekhez képest viszonylag puha anyag, egyedi kihívásokat és lehetőségeket kínál a megmunkálás során. Az alumínium, mivel más fémekhez képest viszonylag puha, nagyobb sebességgel és előtolással megmunkálható, de a nem megfelelő beállítások olyan problémákhoz vezethetnek, mint a túlzott hőképződés, a rossz felületi minőség vagy a szerszámkopás. Ezen paraméterek megértése és optimalizálása kulcsfontosságú a sima, pontos és költséghatékony eredmények eléréséhez.
Orsó fordulatszám (RPM)
Az orsósebesség a forgácsolószerszám forgási sebességére utal, és az egyik legfontosabb paraméter az alumínium hatékony és eredményes megmunkálásához. Az alumínium viszonylag alacsony keménysége miatt sokkal nagyobb orsósebességgel megmunkálható, mint a keményebb anyagok. Az optimális orsósebesség kiválasztása azonban segít megelőzni az olyan problémákat, mint a túlzott szerszámkopás vagy a rossz forgácseltávolítás. Íme az általános irányelvek:
- Keményfém szerszámok esetén: A fordulatszámok általában 10 000 és 24 000 ford/perc között mozognak, a szerszám átmérőjétől és a megmunkálási művelettől függően.
- HSS szerszámok esetén: Általában lassabb sebességet (kb. 6,000–12 000 ford/perc) ajánlunk a gyengébb hőtűrés miatt.
- A sebességet befolyásoló tényezők: A szerszám anyaga, a szerszámátmérő és a forgácsolási mélység mind befolyásolja az optimális orsófordulatszámot. A nagyobb szerszámok általában alacsonyabb fordulatszámot igényelnek a túlmelegedés elkerülése érdekében, míg a kisebb szerszámok magasabb fordulatszámot is képesek kezelni.
Feed Rate (IPM)
Az előtolási sebesség azt a sebességet jelenti, amellyel a vágószerszám az X, Y vagy Z tengely mentén mozog az anyagon. A nagyobb előtolási sebesség gyorsabb anyagleválasztást tesz lehetővé, de az optimális forgácsolási feltételek fenntartásához kiegyensúlyozni kell az orsófordulatszámot. Ha az előtolási sebesség túl magas, az rossz felületminőséget, túlzott szerszámkopást vagy akár szerszámtörést okozhat. Ezzel szemben a túl alacsony előtolási sebesség növelheti a forgácsolási időt és túlmelegedést okozhat. Íme az általános irányelvek:
- Könnyű megmunkálás: Simításhoz vagy könnyű megmunkáláshoz az előtolási sebességet jellemzően 100 és 300 hüvelyk/perc (IPM) között állítják be.
- Nehéz megmunkálások: Nagyoló megmunkálásoknál vagy mélyebb megmunkálásoknál az előtolási sebesség 50 és 100 hüvelyk/perc között változhat a vágószerszám méretétől, az orsófordulatszámtól és az anyagvastagságtól függően.
- Forgácsterhelés: Az előtolási sebességet úgy kell beállítani, hogy foganként optimális forgácsterhelést tartson fenn, ami segít elkerülni a szerszámkopást és sima felületet eredményezni.
A vágás mélysége
A forgácsolási mélység az egyetlen menetben a szerszám által eltávolított anyag vastagságát jelenti. Ez a paraméter hatékony anyageltávolítást biztosít a szerszám vagy a gép túlterhelése nélkül. Alumínium marásánál a forgácsolási mélység jelentősen változhat az anyag vastagságától és a szerszám szilárdságától függően. Nagyoló megmunkálásoknál mélyebb vágásokat lehet végezni, míg a simító vágásoknak jellemzően sekélyebbeknek kell lenniük a kiváló minőségű felületminőség fenntartása érdekében. Íme az általános irányelvek:
- Nagyolás: A fogásmélység jellemzően 0.25″ és 0.75″ között változhat, a szerszámtól és a gép merevségétől függően.
- Simítás: A sima felület eléréséhez és a szerszám elhajlásának elkerüléséhez a sekély, általában 0.05″ és 0.2″ közötti vágások előnyösek.
- Tényezők: A gép merevsége és a szerszám mérete jelentős szerepet játszik abban, hogy milyen mély vágást lehet végezni a pontosság feláldozása nélkül.
Forgácsterhelés (foganként)
A forgácsterhelés az egyes vágóélek által a szerszám egy fordulata alatt eltávolított anyagmennyiség. Közvetlenül összefügg az előtolási sebességgel és az orsófordulatszámmal, és kulcsszerepet játszik a hatékony forgácsolás biztosításában, valamint a szerszám és az anyag károsodásának megelőzésében. Az optimális forgácsterhelés megakadályozza az olyan problémákat, mint a szerszám elhajlása, a túlzott hőképződés és a rossz felületi minőség. Íme az általános irányelvek:
- Keményfém szerszámok esetén: A keményfém szerszámok tipikus forgácsterhelése foganként 0.001″ és 0.003″ között mozog, a szerszám átmérőjétől és az alkalmazástól függően.
- HSS szerszámok esetén: A forgácsterhelés általában valamivel alacsonyabb, foganként körülbelül 0.001–0.002 hüvelyk.
- A forgácsterhelés fenntartásának fontossága: A megfelelő forgácsterhelés biztosítja, hogy a szerszám kellően be legyen fogva az anyag hatékony eltávolításához túlterhelés nélkül, ami segít meghosszabbítani a szerszám élettartamát és csökkenteni a súrlódással kapcsolatos problémákat.
Vágófolyadék és hűtés
Bár az alumínium nem annyira hajlamos a hőképződésre, mint a keményebb fémek, a vágófolyadékok és a hűtőrendszerek továbbra is fontosak a hőkezelésben, a felületminőség javításában és a szerszám élettartamának meghosszabbításában. A hatékony hűtés segít megelőzni az anyag és a szerszám hődeformációját, miközben biztosítja a hatékony forgácseltávolítást is.
- Hűtőfolyadékok: Az alumínium megmunkálásában gyakran használnak vízben oldódó hűtőfolyadékokat vagy légbefúvásos rendszereket. A megfelelő hűtőfolyadék használata javíthatja a forgácsolási sebességet és a felületminőséget a súrlódás és a hő csökkentésével.
- Száraz forgácsolás: Bizonyos esetekben a száraz forgácsolás megfelelő forgácselvezetéssel alkalmazható, de ez gyakran fokozott szerszámkopáshoz és a nagy sebességű alkalmazásokban romló felületminőséghez vezet.
Az alumínium sikeres megmunkálása a forgácsolási paraméterek gondos kiválasztásán múlik, amelyek összhangban vannak mind az anyag tulajdonságaival, mind a kívánt megmunkálási eredménnyel. Az orsófordulatszám, az előtolási sebesség, a fogásmélység, a forgácsterhelés és a hűtési technikák megfelelő kombinációja biztosítja a sima anyageltávolítást, a kiváló minőségű felületkezelést és a hosszabb szerszáméltartamot. Ezen paraméterek finomhangolásával az alumínium alkatrész konkrét követelményei és a CNC rendszer képességei alapján a kezelők optimális megmunkálási teljesítményt érhetnek el, miközben minimalizálják a költségeket és elkerülik az olyan problémákat, mint a túlzott szerszámkopás vagy a rossz méretpontosság.
Szerszámpálya-stratégiák és programozási tipp
A hatékony szerszámpálya-stratégiák és a precíz programozás alapvető fontosságúak a kiváló minőségű eredmények eléréséhez alumínium CNC marásakor. Az alumínium, viszonylag puha, mégis képlékeny természetével, egyedi kihívásokat jelent, mint például a hőképződés kezelése, a szerszámkopás megelőzése és a sima felület biztosítása. A megfelelő szerszámpálya-stratégiák és programozási technikák kiválasztásával a kezelők optimalizálhatják az anyagleválasztási sebességet, minimalizálhatják a gép igénybevételét és meghosszabbíthatják a szerszám élettartamát.
Adaptív tisztítás vs. hagyományos marás
Az adaptív tisztítás és a hagyományos marás két különböző szerszámpálya-stratégia, amelyet a CNC megmunkálásban használnak. Mindkettőnek megvannak az előnyei az alkalmazástól és a megmunkálandó anyag típusától függően.
- Adaptív forgácseltávolítás: Ez a technika egy olyan szerszámpályát használ, amely a lemunkálandó anyag geometriájától függően változtatja a forgácsolási fogást. Állandó forgácsterhelést tart fenn a teljes szerszámon, ami hatékonyabb anyageltávolítást eredményez. Az adaptív forgácseltávolítás ideális alumínium nagyoló megmunkálásához, mivel mélyebb vágásokat és nagyobb előtolási sebességet tesz lehetővé, miközben minimalizálja a szerszámfeszültséget és a hőképződést.
- Hagyományos marás: A hagyományos marás a hagyományos módszerrel történő forgácsolást jelenti, ahol a vágószerszám az anyag előtolásával ellentétes irányban mozog. Ezt a technikát jellemzően sekély vágásokhoz vagy akkor használják, ha speciális felületi minőségre van szükség. Azonban gyakran több hőt és szerszámkopást generál az adaptív maráshoz képest, különösen puha anyagok, például alumínium megmunkálása esetén.
- Programozási tipp: Adaptív felületkiegyenlítést használjon nagyoláshoz és nagy sebességű műveletekhez, valamint hagyományos marást simító megmunkáláshoz, ahol minimalizálni kell a szerszám befogását.
Egyenes marás vs. hagyományos marás
A kontúrmarás és a hagyományos marás két olyan marási stratégia, amelyek meghatározzák a szerszám mozgásának irányát az előtolási irányhoz képest.
- Egyenes marás: Az egyenes marás során a forgácsolószerszám az előtolási mozgással megegyező irányban forog, ami azt jelenti, hogy a maró a legvastagabb ponttól a legvékonyabb pontig vágja meg az anyagot. Ez a megközelítés csökkenti a forgácsolóerőket és a szerszámkopást, valamint jobb forgácseltávolítást is biztosít, ami különösen előnyös alumínium megmunkálásakor.
- Hagyományos marás: A hagyományos marás során a vágószerszám az anyag előtolásával szemben mozog, ami azt jelenti, hogy a szerszám a legvékonyabb pontján lép be az anyagba, és a legvastagabb pontján távozik. Bár ez a módszer bizonyos műveleteknél jobb kontrollt biztosít, jellemzően több hőt és forgácsolóerőt generál, ami gyorsabb szerszámkopást és a munkadarab esetleges torzulását eredményezheti.
- Programozási tipp: Alumínium megmunkálásakor használjon egyirányú marást a jobb anyagleválasztás érdekében, különösen nagy sebességű műveleteknél, mivel ez segít csökkenteni a hőképződést és simább forgácsolást biztosít.
Belépési és kilépési technikák
Ezek a technikák különösen fontosak olyan lágy fémek megmunkálásakor, mint az alumínium, amelyek hajlamosak a hőképződésre és az anyag szerszámhoz való tapadására.
- Belépési technikák: A spirális belépési módszer során a szerszám spirális mozgással lép be az anyagba, ami csökkenti a szerszámra és az anyagra ható ütést. Különösen hatékony mély furatok vagy zsebek esetén, mivel megakadályozza a szerszám elhajlását és minimalizálja a forgácsolóerőket a vágás elején. A rámpás belépési módszer során a szerszám fokozatosan, ferde pályán lép be az anyagba, csökkentve a kezdeti vágási terhelést. Ideális sekély vágásokhoz, és sima, kontrollált belépést tesz lehetővé.
- Kilépési technikák: Lineáris kilépés esetén a szerszám egyenes vonalban lép ki az anyagból. Gyakran használják kisebb korrekciók elvégzésekor vagy a vágások befejezésekor. A spirális kilépés során a szerszám fokozatosan, spirális mozgásban húzódik vissza, ami segít csökkenteni a sorják kialakulásának vagy a túlzott szerszámkopás kockázatát.
- Programozási tipp: Mély vágásokhoz és finom megmunkáláshoz használjon helikális vagy rámpás belépési stratégiát, míg lineáris vagy helikális kilépési stratégiát a sima, sorjamentes felületek biztosításához a simító vágásoknál.
Gyakori programozási hibák elkerülése
A megfelelő programozás kulcsfontosságú az alumínium marási műveletek hatékonyságának és a kiváló minőségű alkatrészek előállításának biztosításához. Íme néhány gyakori programozási hiba, amelyet el kell kerülni:
- Túl nagy forgácsolási sebességek: Bár az alumínium nagy sebességgel megmunkálható, a túlzott forgácsolási sebesség idő előtti szerszámkopáshoz, rossz felületi minőséghez és túlzott hőképződéshez vezethet. Az orsósebességet mindig a szerszámméretnek, az anyagvastagságnak és a forgácsolási műveletnek megfelelően állítsa be. Az optimális forgácsolási sebességhez kövesse a gyártó irányelveit.
- Helytelen szerszámpálya-kiválasztás: A helytelen szerszámpálya-stratégia kiválasztása, például a hagyományos marás használata az adaptív marás helyett, lassabb anyagleválasztási sebességet, szükségtelen szerszámterhelést és csökkent pontosságot eredményezhet. Válassza ki a megfelelő szerszámpálya-stratégiát az adott megmunkálási feladat alapján, például adaptív marást a nagyoláshoz és hagyományos marást a simításhoz.
- A szerszám túlterhelése: A túl nagy átlépés vagy lefelé irányuló lépés használata a szerszámhoz túlzott forgácsolóerőket, szerszámhajlást és rossz felületi minőséget okozhat, különösen puhább anyagok, például alumínium megmunkálásakor. Tartsa be a megfelelő átlépési és lefelé irányuló értékeket a szerszám méretének és a gép merevségének megfelelően. Nagyoláshoz használjon nagyobb átlépéseket, simításhoz pedig kisebb átlépéseket a jobb felületi minőség érdekében.
- A szerszámkopás figyelembevételének elmulasztása: A szerszámpályák szerszámkopáshoz való igazításának elmulasztása pontatlan vágásokhoz, gyenge felületkezeléshez és végül szerszámmeghibásodáshoz vezethet. Rendszeresen ellenőrizze a szerszám állapotát, és szükség esetén állítsa be a szerszámpálya paramétereit, vagy váltson egy új szerszámra.
- Programozási tipp: Mindig szimulálja a szerszámpályákat a CNC szoftverében a tényleges művelet futtatása előtt, hogy ellenőrizze a lehetséges problémákat, például a szerszámütközéseket, a nem megfelelő előtolásokat és a forgácsolóerőket.
A szerszámpálya-stratégiák és programozási technikák elsajátítása segít optimális megmunkálási eredmények elérésében alumínium marásakor. Az olyan stratégiák kihasználásával, mint az adaptív távolságmérés, az egyenirányú marás, valamint a megfelelő belépési és kilépési módszerek, a kezelők növelhetik a megmunkálási hatékonyságot, csökkenthetik a szerszámkopást és javíthatják a felületminőséget. Ezenkívül a gyakori programozási hibák elkerülése simább működést és kiszámíthatóbb eredményeket biztosít. Alumínium CNC marásakor az átgondolt szerszámpálya-tervezés és -programozás kulcsfontosságú a termelékenység maximalizálása, a pontosság biztosítása és a kiváló minőségű, költséghatékony alkatrészek előállítása érdekében.
Felületkezelés optimalizálása
A kiváló minőségű felületkezelés elérése az alumínium CNC marásának egyik legfontosabb szempontja, mivel közvetlenül befolyásolja mind a végtermék megjelenését, mind a funkcionalitását. A sima felület nemcsak az alkatrész esztétikai megjelenését javítja, hanem a súrlódás csökkentésével, a korrózió megelőzésével és a jobb illeszkedés biztosításával fokozza a teljesítményét is. Az optimális felület eléréséhez azonban nem csak a megfelelő szerszám kiválasztására van szükség; a forgácsolási paraméterek, a szerszámpálya-stratégiák és az utófeldolgozási módszerek gondos egyensúlyozását is magában foglalja. Ezen stratégiák megértésével és alkalmazásával a gyártók biztosíthatják, hogy alumínium alkatrészeik megfeleljenek a legmagasabb minőségi és pontossági szabványoknak.
Sorjaképződés minimalizálása
A sorják az anyag nemkívánatos kiálló részei, amelyek a megmunkálási folyamat során az alkatrész szélei vagy furatai mentén képződnek. Ezek nemcsak a felületkezelést befolyásolhatják, hanem az alumínium alkatrészek funkcionalitását és esztétikai minőségét is befolyásolhatják. A sorjaképződés minimalizálására irányuló hatékony stratégiák segítenek tiszta, precíz élek elérésében.
- Használjon éles, kiváló minőségű szerszámokat: Mindig éles keményfém vagy bevonatos szerszámokat használjon a tiszta és pontos vágások biztosítása érdekében. Cserélje ki a szerszámokat kopásuk során, hogy megakadályozza a túlzott sorjaképződést.
- Forgácsolási paraméterek beállítása: Csökkentse kissé az előtolási sebességet, és használjon mérsékelt forgácsolási sebességet, hogy elkerülje a sorjaképződéshez hozzájáruló túlzott hőképződést. Bizonyos műveleteknél a kissé nagyobb forgácsolási mélység használata csökkentheti a sorjákat azáltal, hogy lehetővé teszi az anyag tisztább nyírását.
- Optimalizált szerszámpálya-stratégiák: Használjon egyenirányú marást a hagyományos marás helyett, mivel az egyenirányú marás kevesebb hőt termel és csökkenti a sorjaképződést a vágási élek mentén.
Befejező passztechnikák
Az utolsó simító menet kulcsfontosságú az alumínium sima, kiváló minőségű felületének eléréséhez. A simító menet finomítja az alkatrészt, biztosítva, hogy a nagyoló menetekből származó tökéletlenségek eltávolításra kerüljenek, és elérjék a kívánt felületet.
- Könnyű fogások: A sekély simító fogások (jellemzően 0.05–0.2 hüvelyk mélyek) biztosítják, hogy az anyag minimális felületi zavarással vágható el, megakadályozva a bemélyedést vagy a szerszám elhajlását. A sekély fogások megakadályozzák a szerszámkopást és segítenek a legsimább felület elérésében.
- Finom lépésköz: Használjon kisebb lépésközt (jellemzően a szerszámátmérő 5–10%-át) a simító menetekhez a szerszámnyomok kiküszöbölése és az egyenletes felületi textúra biztosítása érdekében.
- Többszörös megmunkálás: Bonyolult felületek esetén a többsörös megmunkálás csökkenő átmenettel finomabb felületet biztosít, miközben megőrzi a szerszám stabilitását.
- Magasabb fordulatszám simításhoz: Növelje az orsófordulatszámot a simító megmunkálások során a jobb anyagleválasztási sebesség és a simább felület eléréséhez. Az alumínium, mivel viszonylag puha anyag, nagy sebességgel megmunkálható jelentős szerszámkopás vagy hőképződés nélkül.
Utófeldolgozási lehetőségek
Bár a CNC megmunkálással kiváló felületkezelés érhető el alumíniumon, vannak olyan esetek, amikor további utófeldolgozásra van szükség az alkatrész megjelenésének és teljesítményének javítása érdekében. Az utófeldolgozási módszerek alkalmazhatók a felületek további simítására, a maradék sorják eltávolítására vagy egy védőréteg felvitelére.
- Sorjátlanítás: Kézi módszerek a sorják és éles szélek eltávolítására a megmunkálás után. Ez a folyamat munkaigényes, de hatékony kis tételek vagy precíziós alkatrészek esetén. Nagyobb tételek vagy egyenletesebb eredmények esetén automatizált sorjátlanító berendezések használhatók a sorják eltávolítására az alkatrészek széleiről és az egyenetlen területek simítására.
- Csiszolás vagy polírozás: A kiváló minőségű, tükörsima felületet igénylő alkatrészek esetében a finom csiszolóanyagokkal vagy polírozó pasztákkal végzett abrazív csiszolás vagy polírozás biztosíthatja a kívánt eredményt. Ezt gyakran alkalmazzák dekoratív alkatrészeknél vagy olyan alkatrészeknél, amelyek magas szintű felületi minőséget igényelnek.
- Eloxálás a jobb felület és tartósság érdekében: Az eloxálás egy elektrokémiai folyamat, amely megvastagítja az alumínium természetes oxidrétegét, javítva a korrózióállóságot, a felületi keménységet és a megjelenést. Színt is adhat az alumínium alkatrészeknek.
Az alumínium CNC marása során a felületminőség optimalizálása átfogó megközelítést igényel, amely magában foglalja a precíz szerszámválasztást, a jól hangolt forgácsolási paramétereket és az átgondolt szerszámpálya-stratégiákat. A sorjaképződés minimalizálása, a végső vágás megfelelő simító menetekkel történő finomítása, valamint az utófeldolgozási technikák, például a sorjátlanítás, a polírozás és a bevonás beépítése jelentősen javíthatja az alkatrész általános minőségét. Ezen módszerek alkalmazásával a kezelők nemcsak az alumínium alkatrészek vizuális megjelenését javíthatják, hanem tartósságukat és funkcionalitásukat is. A stratégiák megfelelő kombinációjával az alumínium megmunkálásakor a kiváló minőségű, sima felületminőség elérése egyaránt hatékony és elérhető.
Biztonsági szempontok az alumínium CNC marásakor
Alumínium CNC marásakor a biztonságnak mindig elsődleges fontosságúnak kell lennie. Bár az alumínium viszonylag könnyebben megmunkálható a keményebb fémekhez képest, a folyamat továbbra is szigorú biztonsági protokollok betartását igényli a kezelők védelme, a gép teljesítményének fenntartása és a balesetek megelőzése érdekében. A megfelelő biztonsági intézkedések nemcsak a kezelőket védik a sérülésektől, hanem biztosítják a berendezés hosszú élettartamát és a magas minőségű megmunkálási szabványok fenntartását is.
Forgácskezelés és tűzveszélyek
A megfelelő forgácskezelés biztonságos, tiszta és hatékony munkakörnyezetet biztosíthat alumínium CNC marása során. Az alumíniumforgácsok élesek, könnyűek és gyorsan felhalmozódhatnak, ami potenciális veszélyt jelenthet mind a gép teljesítményére, mind a kezelő biztonságára. Ezenkívül az alumíniumforgácsok, különösen bizonyos vágófolyadékokkal vagy hűtőfolyadékokkal kombinálva, könnyen gyúlékonyak lehetnek, ami nem megfelelő kezelés esetén növeli a tűzveszélyt.
- Forgácseltávolító rendszerek: Telepítsen megbízható forgácselszívó rendszert a forgácsok gyors eltávolítására a gépből. Ez magában foglalhatja légbefúvások, vákuumrendszerek vagy szállítószalagok használatát. Rendszeresen ellenőrizze ezeket a rendszereket, hogy biztosítsa a megfelelő működésüket és a forgácsok felhalmozódásának megakadályozását.
- Tűzvédelem: Tartsa mentesen a munkaterületet a gyúlékony anyagoktól, és gondoskodjon arról, hogy a közelben tűzoltó készülékek legyenek, különösen gyúlékony vágófolyadékok vagy kenőanyagok használata esetén. Kerülje a forgácsok felhalmozódását elektromos berendezések vagy hőforrások közelében. Rendszeresen tisztítsa a gépet és a környező területet az alumíniumpor felhalmozódásának megakadályozása érdekében.
A gép megfelelő működtetése
A gép megfelelő működésének biztosítása nemcsak a kezelő biztonsága, hanem a gép hosszú élettartama és teljesítménye szempontjából is fontos. A helytelen kezelés vagy a nem megfelelő beállítás balesetekhez, a gép károsodásához és a gyenge megmunkálási eredményekhez vezethet.
- Gépbeállítás: Bármely megmunkálási művelet megkezdése előtt ellenőrizze, hogy a CNC marógép megfelelően van-e beállítva. Ez magában foglalja azt is, hogy minden szerszám biztonságosan be van-e szerelve, a munkadarab megfelelően van-e beállítva, és a gép beállításai (például a sebesség, az előtolási sebesség és a vágási mélység) helyesek-e. A rosszul beállított gép szerszámtörést, munkadarab-károsodást, sőt akár a kezelő sérülését is okozhatja.
- Üzemeltetés közbeni felügyelet: Működés közben rendszeresen ellenőrizze a gépet, hogy minden zavartalanul működjön. Figyeljen a szokatlan hangokra, rezgésekre vagy a szerszámkopásra, amelyek problémát jelezhetnek. Rendellenes viselkedés esetén azonnal állítsa le a gépet a további károk vagy veszélyek elkerülése érdekében.
Személyi védőfelszerelés (PPE)
A személyi védőfelszerelések (PPE) segítenek megvédeni a kezelőket a CNC megmunkálási környezetben jelen lévő veszélyektől. Bár a gépeket és szerszámokat nagy hatékonyságú működésre tervezték, potenciális kockázatokat is jelentenek, mint például a repülő törmelék, az éles szélek, a zaj és a megmunkálási műveletek során keletkező hő.
- Szemvédelem: Mindig viseljen védőszemüveget vagy arcvédőt a szem védelme érdekében a megmunkálás során nagy sebességgel kirepülő törmelék és forgács ellen. Ezenkívül az oldalvédővel ellátott védőszemüveg extra védelmet nyújt veszélyesebb környezetben.
- Hallásvédelem: A CNC marógépek jelentős zajszintet keltenek, különösen nagy sebességű megmunkáláskor. Hallásvédőt, például füldugót vagy fülvédőt kell viselni a hosszan tartó magas zajszintnek való kitettség okozta halláskárosodás elkerülése érdekében.
- Kesztyűk: Éles szerszámok vagy alkatrészek kezelésekor védőkesztyűt kell viselni a vágások és horzsolások elkerülése érdekében. A gép működtetése közben azonban le kell venni a kesztyűt, hogy elkerüljük a mozgó alkatrészekbe való beakadását.
- Légzésvédelem: Olyan esetekben, amikor alumíniumpor vagy -forgács kerülhet a levegőbe, például csiszolás vagy csiszolás közben, porvédő maszkot vagy légzésvédőt kell viselni. Ez segít megvédeni a kezelőket a potenciálisan káros részecskék belélegzésétől, amelyek idővel légzési problémákat okozhatnak.
Az alumínium CNC marásakor a biztonságos munkakörnyezet biztosítása ugyanolyan fontos, mint a precíz, kiváló minőségű vágások elérése. A kulcsfontosságú biztonsági tényezők figyelembevételével a kezelők csökkenthetik az alumínium megmunkálásával járó kockázatokat, és megvédhetik magukat, a berendezéseket és a munkaterületet. A rendszeres karbantartás, a biztonsági protokollok betartása és a megfelelő személyi védelem mind hozzájárul a biztonságosabb és hatékonyabb megmunkálási folyamathoz. A biztonságra való erős összpontosítással a gyártók optimalizálhatják mind a termelékenységet, mind a munkavállalók jólétét, biztosítva a berendezések hosszú élettartamát és a végtermékek minőségét.
Gyakorlati tippek kezdőknek az alumínium CNC marásában
Az alumínium CNC marása széleskörű lehetőségeket kínál, de kezdőként vannak alapvető tippek, amelyek segíthetnek elkerülni a gyakori buktatókat, garantálni a biztonságot és kiváló minőségű eredményeket elérni. Az alumínium, bár általában könnyebben megmunkálható, mint más fémek, mégis precízséget és részletekre való odafigyelést igényel. A korai szakaszban elkövetett apró hibák gyorsan rossz felületminőséghez, szerszámkopáshoz vagy akár a munkadarab károsodásához vezethetnek. A következő tippek segítenek abban, hogy magabiztosan kezdjen, és idővel javítsa az eredményeket.
Kezdje lágyabb alumíniumötvözetekkel
Kezdőként a legjobb, ha lágyabb alumíniumötvözetekkel, például 6061-gyel vagy 1050-nel kezd. Ezek az ötvözetek jobban megbocsátják a terhelést és könnyebben megmunkálhatók, így több lehetőség van a hibákra, miközben elsajátítja a folyamatot. A lágyabb ötvözetek kisebb valószínűséggel okoznak szerszámkopást vagy felületi hibákat, így a technika tökéletesítésére koncentrálhat anélkül, hogy az anyagspecifikus kihívások miatt kellene aggódnia.
Használjon konzervatív beállításokat, és fokozatosan állítsa be
A konzervatív forgácsolási paraméterekkel való kezdés kulcsfontosságú a hibák elkerülése és a zökkenőmentes működés biztosítása érdekében. Míg a CNC gépek képesek nagy sebességre és agresszív vágásokra, a kezdőknek lassabb előtolási sebességre, mérsékelt orsósebességre és sekély vágásokra kell törekedniük. Miután kényelmesebben érzi magát, fokozatosan növelheti ezeket a paramétereket a hatékonyság javítása érdekében a felületi minőség feláldozása nélkül.
- Előtolási sebesség: Kezdjen mérsékelt előtolással, hogy a szerszám ne terhelje túl magát.
- Orsófordulatszám: Lágy alumínium esetén 10 000 és 15 000 ford/perc közötti orsófordulatszámot használjon a túlmelegedés elkerülése érdekében.
- Fogásmélység: Kezdjen sekély fogásmélységgel, hogy elkerülje a túlzott szerszámkopást és a lehetséges hibákat.
Rendszeresen ellenőrizze a szerszámok kopását
A szerszámkopás elkerülhetetlen, különösen alumínium megmunkálásakor, ami csökkent vágási hatékonyságot és gyenge felületi minőséget okozhat. Rendszeresen ellenőrizze a szerszámokat a kopás jelei, például a tompa élek vagy az alumínium lerakódásának jelei szempontjából. A tompa szerszámok rossz felületi minőséget, fokozott hőképződést és akár szerszámtörést is okozhatnak.
- Szerszám állapotának ellenőrzése: Minden munka megkezdése előtt ellenőrizze a vágóéleket, és győződjön meg arról, hogy a szerszámok élesek és tiszták.
- Cserélje ki az elkopott szerszámokat azonnal: Ha egy szerszám elkopottnak vagy sérültnek tűnik, cserélje ki, mielőtt az befolyásolná a vágások minőségét.
Tartsa tisztán és karbantartva a gépet
Egy tiszta és jól karbantartott CNC marógép hatékonyabban működik és jobb eredményeket produkál. Rendszeresen tisztítsa a gépet, hogy megakadályozza az alumíniumforgácsok eltömődését a szerszámpályában, a hűtőrendszerekben vagy más alkatrészekben. A tisztaság mellett a rendszeres karbantartás, mint például a mozgó alkatrészek kenése, a laza alkatrészek ellenőrzése és a gép újrakalibrálása is megelőzheti a hibákat és javíthatja a megmunkálási pontosságot.
- Forgácseltávolítás: Gondoskodjon róla, hogy a forgácsokat a működés közben és után eltávolítsák a gépből. Az eltömődött forgácsok túlmelegedéshez vagy a vágási hatékonyság csökkenéséhez vezethetnek.
- Rendszeres karbantartás: Rendszeresen ellenőrizze a gép alkatrészeinek kopását, feszességét és beállítását. Ez segít elkerülni a váratlan meghibásodásokat és javítja a hosszú távú teljesítményt.
Próbavágások a teljes gyártás előtt
A kezdők számára az egyik legjobb gyakorlat, hogy a teljes gyártási sorozat megkezdése előtt mindig végezzenek próbavágásokat hulladékanyagon. A tesztelés biztosítja, hogy a vágási paraméterek, a szerszámbeállítás és az anyagkezelés helyesek legyenek, így megelőzve a költséges hibákat vagy a tönkrement munkadarabokat.
- Tesztbeállítások: Végezzen kis vágásokat alumíniumhulladékon az előtolási sebességek, az orsósebességek és a szerszámpálya pontosságának ellenőrzéséhez.
- Szükség szerinti beállítás: Ha a tesztvágás nemkívánatos eredményeket, például durva éleket vagy helytelen méreteket eredményez, a teljes futtatás megkezdése előtt módosítsa a beállításokat.
A jó szokások korai kialakítása kulcsfontosságú a CNC alumíniummarás hosszú távú sikeréhez. Lágyabb alumíniumötvözetek választásával, konzervatív beállítások használatával, a szerszámok rendszeres ellenőrzésével, a tiszta munkaterület fenntartásával és a próbavágások folyamatos elvégzésével a kezdők minimalizálhatják a hibákat, és szilárd alapot teremthetnek a haladóbb projektekhez. Ahogy tapasztalatot és önbizalmat szerez, egyre összetettebb megmunkálási technikákkal és alumíniumötvözetekkel kísérletezhet, javítva mind a készségeit, mind a munkája minőségét.
Foglalja össze
Az alumínium CNC marása a gép képességeinek, a szerszámválasztásnak, a forgácsolási paramétereknek és a programozási stratégiáknak a gondos egyensúlyát igényli az olyan kihívások kezelése érdekében, mint a hőképződés, a szerszámkopás, a forgácseltávolítás, a rezgés és a felületkezelés minősége. Bár az alumínium viszonylag könnyen megmunkálható a keményebb fémekhez képest, az állandó, kiváló minőségű eredmények elérése a legjobb gyakorlatok alkalmazásától függ a teljes folyamat során, beleértve a megfelelő szerszámpálya-tervezést, a stabil munkadarab-befogást, a biztonságos üzemeltetést és a megfelelő simítási technikákat. A jól megválasztott szerszámok, az optimalizált paraméterek és a fegyelmezett megmunkálási szokások használatával a kezelők javíthatják a hatékonyságot, csökkenthetik a hibákat, és precíz, megbízható alumínium alkatrészeket állíthatnak elő széles körű alkalmazásokhoz. Olvassa tovább a „ Hogyan kerülhetem el a túlmelegedést fém CNC marásakor? ” című részt, hogy jelentősen csökkentse a hőképződést és annak negatív hatásait.
A CNC alumíniummarással dolgozó gyártók vagy üzemeltetők számára erősen ajánlott tapasztalt CNC megmunkáló szakértőkkel vagy berendezésgyártókkal konzultálni, hogy biztosítsák a legmegfelelőbb és leghatékonyabb megoldást az adott gyártási igényekre. Az AccTek CNC egy professzionális CNC marógépgyártó, amely széles választékban kínál gépmodelleket, amelyek a standard megmunkálási feladatoktól a speciálisabb és egyedibb gyártási igényekig terjedő változatos alkalmazási követelményeknek felelnek meg. Erős műszaki szakértelmével és rugalmas berendezéskonfigurációival az AccTek CNC segíthet a felhasználóknak olyan CNC megoldások kiválasztásában vagy testreszabásában, amelyek javítják a megmunkálási stabilitást, fokozzák a hatékonyságot és jobb felületi minőséget érnek el. Az olyan megbízható berendezésszállítókkal való szoros együttműködés révén, mint az AccTek CNC, a felhasználók célzottabb útmutatást és hosszú távú támogatást kaphatnak, biztosítva, hogy CNC marási műveleteik következetes és kiváló minőségű eredményeket hozzanak.