
- 28-38 دقيقة للقراءة
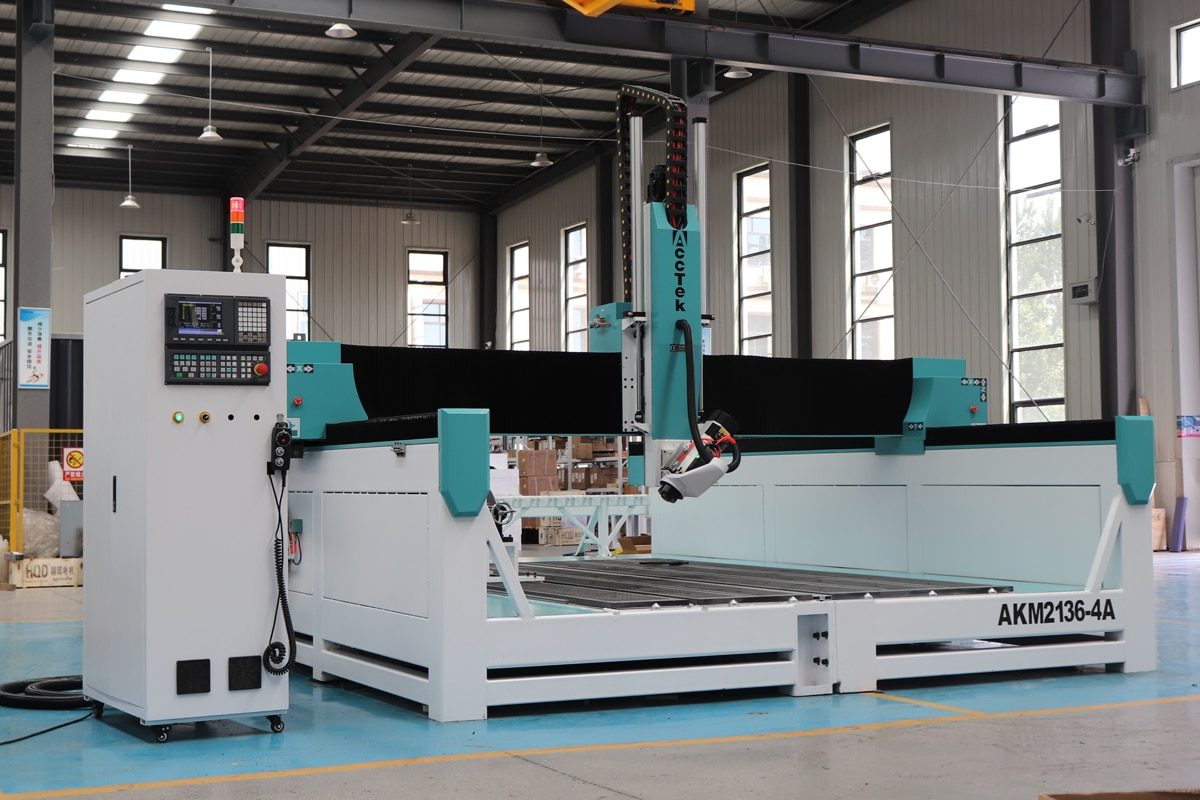
مع استمرار تطور متطلبات التصنيع، يُتوقع من مشغلي آلات CNC بشكل متزايد إنتاج أجزاء أكثر تعقيدًا بدقة وكفاءة أعلى. ورغم أن آلات التوجيه CNC ثلاثية المحاور لا تزال نقطة انطلاق موثوقة وسهلة الاستخدام، إلا أن قيودها تظهر بوضوح عندما تتطلب المشاريع قطعًا بزوايا، أو أشكالًا هندسية معقدة، أو تقليل أوقات الإعداد. وهنا تبدأ تقنية المحاور الأربعة - وخاصة آلات التوجيه CNC ذات الرأس المتأرجح - في لعب دور محوري. إذ تُضيف آلة التوجيه CNC رباعية المحاور ذات الرأس المتأرجح مستوى جديدًا من المرونة، حيث تسمح بإمالة المغزل وتشكيل الأسطح بزوايا متعددة دون الحاجة إلى إعادة وضع قطعة العمل.
بالنسبة للمبتدئين الذين ينتقلون من أنظمة ثلاثية المحاور، قد يبدو هذا التحول صعبًا في البداية، نظرًا لاحتوائه على مفاهيم جديدة في بنية الماكينة، وبرمجة مسار الأدوات، وتقنيات التشغيل. مع ذلك، وبالتوجيه الصحيح، يمكن لهذا التحديث أن يوسع بشكل كبير إمكانيات التصنيع ويفتح المجال لتطبيقات أكثر تقدمًا. صُمم هذا الدليل لمساعدة المبتدئين على اجتياز عملية الانتقال من أجهزة التوجيه CNC ثلاثية المحاور إلى أجهزة التوجيه CNC رباعية المحاور ذات الرأس المتأرجح. سيرشدك الدليل إلى الاختلافات الرئيسية، والمهارات الأساسية، والخطوات العملية اللازمة لتشغيل هذه التقنية القوية بثقة والاستفادة منها.
فهم أساسيات أجهزة التوجيه CNC ثلاثية المحاور
يُعدّ فهم أساسيات أجهزة التوجيه CNC ثلاثية المحاور الخطوة الأولى لأي شخص يدخل عالم التصنيع باستخدام الحاسوب. تُشكّل هذه الأجهزة، التي تعمل على ثلاثة محاور خطية، أساس العديد من عمليات التصنيع باستخدام الحاسوب، مما يوفر نقطة انطلاق مثالية للمبتدئين. بفضل تصميمها البسيط وسهولة تشغيلها، تُقدّم أجهزة التوجيه ثلاثية المحاور مدخلاً ممتازاً إلى تقنية التصنيع باستخدام الحاسوب، مما يُمكّن المستخدمين من تعلّم المفاهيم الأساسية مثل حركة الماكينة، وبرمجة مسار الأدوات، ومعالجة المواد.
ما هو جهاز التوجيه CNC رباعي المحاور؟
جهاز التوجيه CNC ثلاثي المحاور هو آلة قطع يتم التحكم فيها بواسطة الكمبيوتر، وتعمل على طول ثلاثة محاور خطية: X وY وZ. تمثل هذه المحاور الحركة في ثلاثة اتجاهات: من اليسار إلى اليمين (المحور X)، ومن الأمام إلى الخلف (المحور Y)، ومن الأعلى إلى الأسفل (المحور Z). من خلال تنسيق الحركة عبر هذه المحاور، يمكن للآلة قطع المواد ونحتها وحفرها ونقشها بدقة وفقًا لتصميم رقمي. في الإعداد النموذجي، تبقى قطعة العمل ثابتة على طاولة الآلة بينما يتحرك المغزل على طول المحاور الثلاثة لتشكيل المادة. تتم عملية التشغيل بواسطة رمز G الذي يولده برنامج CAD/CAM، مما يتيح دقة عالية وقابلية تكرار ممتازة. نظرًا لبنيتها البسيطة وسهولة تشغيلها، غالبًا ما تكون أجهزة التوجيه CNC ثلاثية المحاور هي الخطوة الأولى للمبتدئين في مجال تشغيل CNC. فيما يلي بعض التطبيقات الأكثر شيوعًا:
- صناعة الأخشاب والأثاث: تُستخدم أجهزة التوجيه CNC ثلاثية المحاور على نطاق واسع في صناعة الأخشاب لقطع وتشكيل ونحت أنواع مختلفة من الأخشاب بدقة عالية. وهي مثالية لإنتاج مكونات الأثاث مثل أبواب الخزائن والألواح والعناصر الزخرفية، مما يتيح الإنتاج بكميات كبيرة بكفاءة بالإضافة إلى التصاميم حسب الطلب.
- صناعة اللافتات والإعلان: في صناعة اللافتات، تُستخدم أجهزة التوجيه CNC ثلاثية المحاور بشكل شائع لنقش وقطع مواد مثل الأكريليك، والبولي فينيل كلوريد (PVC)، وألواح الألمنيوم المركبة. تتيح هذه الأجهزة إنشاء حروف وشعارات وتصاميم رسومية دقيقة، مما يجعلها أداة أساسية لإنتاج لافتات ذات جودة احترافية.
- معالجة البلاستيك والمواد المركبة: تُعد هذه الآلات مناسبة تمامًا لمعالجة البلاستيك والمواد المركبة، بما في ذلك ABS وPVC والبولي كربونات. دقتها وتناسقها يجعلانها ذات قيمة عالية في تصنيع الأجزاء الصناعية والأغطية الواقية والمكونات المختلفة المصممة حسب الطلب.
- تشغيل المعادن الخفيفة: يمكن لأجهزة التوجيه CNC ثلاثية المحاور التعامل مع المعادن اللينة مثل الألومنيوم والنحاس الأصفر والنحاس. وتُستخدم عادةً في مهام مثل الحفر والتفريز وقطع الأشكال البسيطة، مما يجعلها مناسبة لتصنيع المعادن الخفيفة وإنتاج المكونات.
- مشاريع الهوايات والأعمال اليدوية: بالنسبة للهواة والمبتدئين، توفر أجهزة التوجيه CNC ثلاثية المحاور طريقة سهلة لاستكشاف تقنية التصنيع باستخدام الحاسوب. وهي تُستخدم على نطاق واسع في الحرف اليدوية، والأغراض التعليمية، والمشاريع اليدوية الصغيرة، مما يسمح للمستخدمين بإنشاء تصميمات مخصصة بسهولة نسبية.
مزايا أجهزة التوجيه CNC ثلاثية المحاور
توفر أجهزة التوجيه CNC ثلاثية المحاور مزايا عديدة تجعلها خيارًا شائعًا لدى الكثير من المستخدمين، من الهواة إلى المحترفين. تُقدّر هذه الأجهزة لبساطتها، وفعاليتها من حيث التكلفة، وقدرتها على تقديم نتائج موثوقة في تطبيقات متنوعة. فيما يلي أهم فوائد استخدام جهاز التوجيه CNC ثلاثي المحاور:
- البساطة وسهولة التشغيل: تتميز أجهزة التوجيه CNC ثلاثية المحاور بسهولة تشغيلها، خاصةً للمبتدئين. فمع ثلاثة محاور خطية فقط - X وY وZ - يصبح التحكم في الحركة وإعداد الجهاز أسهل بكثير مقارنةً بالأنظمة متعددة المحاور. هذه البساطة تُقلل من فترة التعلم وتُمكّن المشغلين من اكتساب الكفاءة بسرعة في مجال التصنيع باستخدام الحاسوب (CNC)، مما يجعلها نقطة انطلاق مثالية لمن هم جدد في هذا المجال.
- الفعالية من حيث التكلفة: من أبرز مزايا أجهزة التوجيه CNC ثلاثية المحاور انخفاض تكلفتها. فهي عادةً ما تكون أقل تكلفةً في البداية مقارنةً بالأجهزة متعددة المحاور الأكثر تعقيدًا، مما يجعلها خيارًا مناسبًا للشركات الصغيرة والهواة. إضافةً إلى ذلك، فإن تصميمها البسيط غالبًا ما يعني انخفاض تكاليف الصيانة وقلة عدد المكونات التي تحتاج إلى إصلاح، مما يوفر وفورات على المدى الطويل.
- السرعة والكفاءة للتطبيقات القياسية: توفر أجهزة التوجيه CNC ثلاثية المحاور سرعة معالجة فائقة في مهام مثل القطع والنقش والحفر، مما يتيح إنتاجية عالية في مختلف الصناعات. وتتفوق هذه الأجهزة في تطبيقات ثنائية الأبعاد وثنائية الأبعاد ونصف، مما يجعلها مثالية لعمليات التصنيع الروتينية التي تُعد فيها الكفاءة والسرعة عنصرين أساسيين. كما أن تشغيلها عالي السرعة يقلل من أوقات الإعداد، مما يعزز الإنتاجية.
- الدقة والتكرار: تتميز أجهزة التوجيه CNC ثلاثية المحاور بقدرتها على إنتاج قطع دقيقة للغاية وتصاميم مفصلة، مع تكرار يضمن الاتساق في جميع مراحل الإنتاج. بالنسبة للشركات التي تتطلب مخرجات متطابقة، تضمن هذه الدقة أن كل قطعة تلبي المواصفات الدقيقة دون أي انحرافات، مما يجعلها مثالية لكل من النماذج الأولية والإنتاج الضخم.
- تكامل برمجيات سهل الاستخدام: تتوافق أجهزة التوجيه CNC ثلاثية المحاور مع مجموعة واسعة من برامج CAD/CAM، مما يُمكّن المستخدمين من تحويل التصاميم الرقمية إلى أجزاء مادية بسهولة. غالبًا ما تأتي هذه الأجهزة مزودة بواجهات برمجية بديهية تُبسّط عملية البرمجة وتتيح إجراء تعديلات سريعة، مما يجعلها سهلة الاستخدام حتى لمن لديهم خبرة برمجية محدودة.
حدود أجهزة التوجيه CNC ثلاثية المحاور
رغم المزايا العديدة التي توفرها أجهزة التوجيه CNC ثلاثية المحاور، إلا أنها تعاني من بعض القيود التي قد تؤثر على قدرتها على التعامل مع المهام الأكثر تعقيدًا أو تلبية متطلبات الإنتاج المتقدمة. يساعد فهم هذه القيود المشغلين والشركات على تحديد الوقت المناسب للنظر في الترقية إلى نظام متعدد المحاور أكثر تطورًا. فيما يلي القيود الرئيسية لأجهزة التوجيه CNC ثلاثية المحاور:
- قدرة محدودة على التعامل مع الأشكال الهندسية المعقدة: تقتصر أجهزة التوجيه CNC ثلاثية المحاور على العمل على طول ثلاثة محاور خطية (X وY وZ)، مما يعني أنها لا تستطيع إنتاج سوى أشكال ثنائية الأبعاد ونصف (2.5D) مسطحة أو بسيطة. وهي غير مصممة لإنتاج أجزاء ذات زوايا معقدة أو تجاويف سفلية أو أشكال هندسية ثلاثية الأبعاد معقدة. بالنسبة للأشكال أو التصاميم الأكثر تقدمًا التي تتطلب حركات دورانية أو تشغيلًا متعدد المحاور، سيحتاج المشغلون إلى الاعتماد على أجهزة توجيه CNC رباعية المحاور أكثر تطورًا. أنظمة CNC ذات 5 محاور.
- تتطلب عمليات التشغيل متعددة الجوانب إعدادات متعددة: عند العمل مع قطع تحتاج إلى تشغيلها من جوانب متعددة، غالبًا ما تتطلب أجهزة التوجيه ثلاثية المحاور إعدادات متعددة. وهذا يعني إعادة وضع قطعة العمل، وإعادة محاذاة الجهاز، وإعادة برمجة مسارات الأدوات لكل وجه. هذه العملية تستغرق وقتًا طويلاً وتزيد من احتمالية حدوث أخطاء، مما قد يؤثر سلبًا على الدقة والإنتاجية.
- يقتصر القطع على زاوية واحدة: لا تستطيع آلات القطع ثلاثية المحاور القطع إلا في خط مستقيم أو بزوايا ثابتة على طول المحاور X وY وZ. هذا القيد يجعل من الصعب تحقيق شطف دقيق، أو قطع بزاوية، أو قطع أجزاء تتطلب الدوران للوصول إلى أسطح مختلفة دون إعادة وضع قطعة العمل يدويًا. ينتج عن هذا القيد نقص في المرونة اللازمة لمهام التشغيل الأكثر تعقيدًا.
- زيادة تآكل الأدوات عند القطع المعقدة: عند تشكيل أجزاء معقدة ذات زوايا حادة أو تفاصيل دقيقة، تتطلب أجهزة التوجيه ثلاثية المحاور في كثير من الأحيان تغييرات أكثر للأدوات ووقتًا أطول لإعادة توجيه قطعة العمل. قد يؤدي ذلك إلى زيادة تآكل الأدوات، حيث تُستخدم أداة القطع بشكل مكثف وقد تتعرض لأحمال غير متساوية عند قطع زوايا أو أسطح معينة.
- محدودية الأتمتة ومسارات الأدوات المتقدمة: على الرغم من توافق أجهزة التوجيه CNC ثلاثية المحاور مع العديد من برامج CAD/CAM، إلا أنها لا توفر نفس مستوى الأتمتة أو استراتيجيات مسارات الأدوات المتقدمة التي توفرها الآلات متعددة المحاور. وعادةً ما تكون تصميمات مسارات الأدوات الأكثر تعقيدًا، كتلك المستخدمة في عمليات التثقيب العميق أو الطحن المعقد، أصعب في التنفيذ، مما يتطلب المزيد من التعديلات اليدوية والبرمجة.
تُعدّ أجهزة التوجيه CNC ثلاثية المحاور حجر الزاوية في التصنيع الحديث، إذ تُقدّم حلاً بسيطاً وفعّالاً لقطع ونقش وتشكيل مجموعة واسعة من المواد. وقدرتها على إنجاز المهام القياسية بدقة وسرعة تجعلها أداة لا غنى عنها في العديد من الصناعات. ورغم وجود بعض القيود عند التعامل مع الأشكال الهندسية المعقدة أو التشكيل متعدد الأوجه، إلا أنها تبقى خطوة أساسية لكل من يسعى لاكتساب الخبرة في مجال التشغيل باستخدام CNC. بإتقان أساسيات التشغيل ثلاثي المحاور، يُمكنك بناء قاعدة متينة للانتقال إلى آلات أكثر تطوراً في المستقبل.
ما هو جهاز التوجيه CNC رباعي المحاور ذو الرأس المتأرجح؟
يمثل جهاز التوجيه CNC رباعي المحاور ذو الرأس المتأرجح نقلة نوعية في مجال التصنيع باستخدام الحاسوب، إذ يجمع بين الحركة التقليدية ثلاثية المحاور ومحور دوران إضافي لتعزيز قدرات التصنيع. على عكس أجهزة التوجيه ثلاثية المحاور التقليدية، التي تقتصر حركتها على خطية ثلاثة محاور، يُضيف جهاز التوجيه رباعي المحاور ذو الرأس المتأرجح المحور A، مما يُمكّن أداة القطع من الإمالة والدوران للوصول إلى جوانب متعددة من قطعة العمل دون الحاجة إلى إعادة ضبط موضعها. هذه المرونة الإضافية تجعله مثاليًا للعمليات الأكثر تعقيدًا، مثل الشطف، والنحت ثلاثي الأبعاد، وتصنيع الأجزاء متعددة الجوانب، كل ذلك ضمن عملية إعداد واحدة.
التعريف والهيكل
جهاز التوجيه CNC رباعي المحاور ذو الرأس المتأرجح هو نوع من آلات CNC يعمل على أربعة محاور: ثلاثة محاور خطية (X، Y، Z) ومحور دوران إضافي (المحور A). على عكس آلة التوجيه التقليدية ثلاثية المحاور، التي تتحرك في ثلاثة اتجاهات فقط - يمينًا ويسارًا (X)، وأمامًا وخلفًا (Y)، وأعلى وأسفل (Z) - يتيح جهاز التوجيه رباعي المحاور ذو الرأس المتأرجح إمكانية إمالة المغزل (أداة القطع)، مما يوفر مرونة ودقة إضافية في عمليات التشغيل.
- المحاور الخطية (س، ص، ع): تعمل المحاور الثلاثة الأولى - س، ص، ع - بشكل مشابه لجهاز التوجيه CNC التقليدي ثلاثي المحاور. يتحرك المحور س من اليسار إلى اليمين، ويتحرك المحور ص من الأمام إلى الخلف، ويتحرك المحور ع لأعلى ولأسفل. وتتولى هذه المحاور مجتمعةً الحركة الخطية الأساسية للقطع والنقش.
- المحور الدوراني (المحور A): الميزة الأساسية في جهاز التوجيه CNC رباعي المحاور ذي الرأس المتأرجح هي المحور A، وهو محور دوراني يسمح للمغزل (أداة القطع) بالدوران حول المحور X أو Y (بحسب تصميم الجهاز). تتيح هذه الحركة الإضافية إمكانية إمالة الأداة بزوايا مختلفة، مما يُمكّن من إجراء عمليات قطع معقدة يستحيل تنفيذها باستخدام المحاور الخطية الثلاثة فقط.
- آلية رأس الدوران: يشير مصطلح "رأس الدوران" إلى الآلية التي تثبت المغزل وتسمح له بالدوران أو الإمالة. يمكن لهذا المكون أن يدور بزوايا مختلفة، مما يوفر إمكانية القطع في اتجاهات متعددة. يسهل دوران الرأس الوصول إلى جميع جوانب قطعة العمل دون الحاجة إلى إعادة ضبط موضعها يدويًا، مما يوفر دقة أعلى ويقلل من وقت توقف الماكينة أثناء عمليات الإعداد.
- آلية العمل: يدور رأس الدوران حول نقطة ثابتة، مما يؤدي إلى إمالة المغزل بزوايا مختلفة على طول المحور A. تتيح هذه الحركة الإضافية للآلة إجراء عمليات القطع والنقش التي تتطلب زوايا متعددة، مثل الشطف، والقطع السفلي، أو الأشكال ثلاثية الأبعاد المعقدة. من خلال الجمع بين الحركة الدورانية للمحور A والحركات الخطية للمحاور X وY وZ، يمكن لجهاز التوجيه ذي رأس الدوران تشكيل جميع جوانب قطعة العمل دون تدخل يدوي، مما يحسن الكفاءة والدقة.
الفرق بين أنظمة الرأس المتأرجح وأنظمة المحور الدوار
تُستخدم أنظمة الرأس المتأرجح والمحور الدوار في أجهزة التوجيه CNC رباعية المحاور لإضافة حركة دورانية إضافية تتجاوز المحاور الخطية الأساسية X وY وZ. ومع ذلك، فهي تختلف من حيث التصميم والوظائف وأنواع مهام التشغيل التي تُناسبها على أفضل وجه. إليك تفصيلًا للاختلافات:
- آلية الحركة: في نظام الرأس المتأرجح، يميل المغزل أو أداة القطع أو يدور حول محور ثابت، مما يُمكّن الأداة من الوصول إلى زوايا مختلفة من قطعة العمل دون تحريكها. في المقابل، يدور نظام المحور الدوار قطعة العمل حول محور بينما تبقى أداة القطع ثابتة.
- التطبيقات والقدرات: تُستخدم أنظمة الرأس المتأرجح بشكل أساسي في عمليات التشغيل المعقدة متعددة الزوايا التي تتطلب وصول أداة القطع إلى أسطح مختلفة من القطعة دون الحاجة إلى إعادة تموضعها. وهذا يجعلها مثالية للتصاميم المعقدة مثل القطع المشطوف، والتشغيل متعدد الجوانب، وإنشاء الأسطح ثلاثية الأبعاد. أما أنظمة المحور الدوار، فهي الأنسب لعمليات التشغيل الأسطوانية أو الدورانية، مثل النقش أو القطع حول السطح الخارجي للأجسام الدائرية.
- الإعداد والكفاءة: يتميز نظام الرأس المتأرجح بكفاءة عالية في تصنيع الأجزاء المعقدة، حيث يسمح لأداة القطع بالوصول إلى زوايا متعددة دون الحاجة إلى إعادة وضع قطعة العمل، مما يقلل من أوقات الإعداد ويزيد من سرعة التشغيل. في المقابل، يقلل نظام المحور الدوار أيضًا من وقت الإعداد من خلال السماح بالتشغيل المستمر بزاوية 360 درجة للأجزاء الأسطوانية، ولكنه قد يتطلب إعدادات إضافية للأشكال غير الدائرية أو الأشكال الهندسية المعقدة التي لا تناسب التشغيل الدوراني.
- يمثل جهاز التوجيه CNC رباعي المحاور ذو الرأس المتأرجح نقلة نوعية في مجال التصنيع باستخدام الحاسوب، إذ يجمع بين الحركة التقليدية ثلاثية المحاور ومحور دوران إضافي لتعزيز قدرات التصنيع. على عكس أجهزة التوجيه ثلاثية المحاور التقليدية، التي تقتصر حركتها على الحركة الخطية على طول ثلاثة محاور (X وY وZ)، يُضيف جهاز التوجيه رباعي المحاور ذو الرأس المتأرجح المحور A، مما يُمكّن أداة القطع من الإمالة والدوران للوصول إلى جوانب متعددة من قطعة العمل دون الحاجة إلى إعادة ضبط موضعها. هذه المرونة الإضافية تجعله مثاليًا للعمليات الأكثر تعقيدًا، مثل الشطف، والنحت ثلاثي الأبعاد، وتصنيع الأجزاء متعددة الجوانب، كل ذلك ضمن عملية إعداد واحدة. في هذا القسم، سنستكشف تعريف جهاز التوجيه CNC رباعي المحاور ذي الرأس المتأرجح، وبنيته، وميزاته الرئيسية، مما يوفر فهمًا شاملاً لوظائفه ومزاياه مقارنةً بأجهزة التوجيه ثلاثية المحاور التقليدية.
المزايا الرئيسية مقارنةً بالآلات ثلاثية المحاور
توفر أجهزة التوجيه CNC رباعية المحاور ذات الرأس المتأرجح العديد من المزايا المهمة مقارنةً بأجهزة التوجيه التقليدية ثلاثية المحاور، لا سيما فيما يتعلق بزيادة قدرات التصنيع، وتقليل وقت الإعداد، وتعزيز الكفاءة. فيما يلي المزايا الرئيسية التي توفرها أجهزة التوجيه رباعية المحاور ذات الرأس المتأرجح، والتي تميزها عن نظيراتها ثلاثية المحاور:
- القدرة على تشكيل جوانب متعددة دون الحاجة إلى إعادة التموضع: على عكس آلات المحاور الثلاثة، يسمح نظام الرأس المتأرجح لأداة القطع بالإمالة والوصول إلى زوايا مختلفة. تقلل هذه الميزة من أوقات الإعداد، وتقلل من مخاطر أخطاء المحاذاة، وتحسن كفاءة التشغيل بشكل عام.
- زيادة التنوع وقدرات التصنيع المعقدة: يوفر جهاز التوجيه رباعي المحاور ذو الرأس المتأرجح مرونة أكبر من خلال السماح بإجراء عمليات معقدة غير ممكنة باستخدام آلة ثلاثية المحاور. يشمل ذلك مهامًا مثل الشطف، والتقويض، وإنشاء أشكال هندسية ثلاثية الأبعاد معقدة. يتيح المحور A الإضافي للأداة التحرك في اتجاهات أكثر، مما يوسع نطاق التطبيقات.
- أوقات إنتاج أسرع وتكاليف عمالة أقل: بفضل الاستغناء عن عمليات الإعداد المتعددة، تُقلل أجهزة التوجيه CNC رباعية المحاور ذات الرأس المتأرجح أوقات الإنتاج بشكل ملحوظ. وبفضل قدرتها على إتمام عمليات التصنيع متعددة الزوايا في عملية واحدة، تُبسط هذه الأجهزة سير العمل، وتقلل وقت التوقف، وتُسرّع أوقات التسليم. ويؤدي ذلك إلى زيادة الإنتاجية وخفض تكاليف العمالة، حيث تقل الحاجة إلى التعديلات اليدوية وإعادة المحاذاة خلال العملية.
- تحسين الدقة وتقليل أخطاء المحاذاة: من أبرز التحديات التي تواجه أجهزة التوجيه CNC ثلاثية المحاور احتمال حدوث أخطاء في المحاذاة عند إعادة وضع قطعة العمل للتصنيع متعدد الجوانب. يعمل جهاز التوجيه رباعي المحاور ذو الرأس المتأرجح على تقليل هذه المشكلة من خلال السماح لقطعة العمل بالبقاء ثابتة بينما تتحرك أداة القطع بزوايا مختلفة. وتؤدي هذه الدقة المحسّنة إلى منتجات ذات جودة أعلى.
تتيح آلة التوجيه CNC رباعية المحاور ذات الرأس المتأرجح إمكانيات جديدة في مجال التصنيع باستخدام الحاسوب، إذ تسمح لأداة القطع بالتحرك في اتجاهات متعددة، مما يُسهّل إنتاج أجزاء معقدة بدقة وكفاءة عاليتين. كما توفر قدرتها على إمالة وتدوير المغزل حول محور إضافي مزايا كبيرة. بالنسبة للصناعات التي تتطلب أجزاءً معقدة، وتفاوتات دقيقة، وقطعًا متعددة الزوايا، تُعدّ آلة التوجيه رباعية المحاور ذات الرأس المتأرجح أداة لا غنى عنها، إذ توفر مستوى أعلى من المرونة والإنتاجية مقارنةً بنظيراتها ثلاثية المحاور.
الاختلافات الرئيسية بين أجهزة التوجيه CNC ثلاثية المحاور وأجهزة التوجيه CNC رباعية المحاور ذات الرأس المتأرجح
عند الاختيار بين جهاز توجيه CNC ثلاثي المحاور وجهاز توجيه CNC رباعي المحاور برأس متأرجح، من الضروري أولاً فهم الاختلافات الرئيسية بين هذين النوعين من الأجهزة. فبينما يوفر كلاهما دقة عالية في التصنيع، تُتيح إمكانية الدوران الإضافية لجهاز التوجيه CNC رباعي المحاور برأس متأرجح مزايا كبيرة من حيث التنوع والتعقيد والكفاءة. سنتناول الاختلافات الأساسية في بنيتهما الميكانيكية، وتعقيد البرمجة، وقدرات التصنيع، وكفاءة الإعداد، وغيرها. من خلال مقارنة هذين النظامين، ستكتسب فهمًا أوضح لكيفية تحسين جهاز التوجيه CNC رباعي المحاور برأس متأرجح لعملية التصنيع لديك مقارنةً بجهاز التوجيه ثلاثي المحاور التقليدي.
الهيكل الميكانيكي
- تعمل آلة التوجيه CNC ثلاثية المحاور على ثلاثة محاور خطية: X (يسار-يمين)، Y (أمام-خلف)، وZ (أعلى-أسفل). يتحرك المغزل في هذه الاتجاهات الثلاثة لقطع أو نقش أو تشكيل قطعة العمل. يتميز تصميم الآلة بالبساطة والفعالية من حيث التكلفة، حيث تبقى أداة القطع ثابتة بالنسبة لقطعة العمل على طول كل محور.
- تتضمن آلة التوجيه CNC رباعية المحاور ذات الرأس المتأرجح محورًا إضافيًا (محور A)، مما يسمح للمغزل بالدوران أو الإمالة، وبالتالي إمكانية قطع زوايا أكثر تعقيدًا. يوفر هذا المحور الرابع مستوى إضافيًا من الحركة، مما يسمح لأداة القطع بالوصول إلى زوايا مختلفة على قطعة العمل دون الحاجة إلى إعادة ضبط موضعها. إن قدرة المغزل على الدوران حول نقطة ثابتة تجعله مثاليًا للتشغيل متعدد الزوايا.
تعقيد البرمجة
- تُعدّ برمجة جهاز التوجيه CNC ثلاثي المحاور أسهل لأن الجهاز يتحرك على ثلاثة محاور فقط. عادةً ما يُنشئ المستخدمون مسارات الأدوات باستخدام أكواد G-code وبرامج CAD/CAM البسيطة، مع التركيز على التصاميم ثنائية الأبعاد أو ثنائية الأبعاد ونصف البسيطة. تُعتبر البرمجة سهلة نسبيًا للمبتدئين، مما يجعلها مناسبة للمستخدمين الذين بدأوا للتو في مجال تشغيل CNC.
- تُعدّ برمجة جهاز التوجيه CNC رباعي المحاور ذي الرأس المتأرجح أكثر تعقيدًا نظرًا لوجود محور دوران إضافي. تتطلب هذه الحركة الإضافية برمجة أكثر تطورًا، لا سيما فيما يتعلق بمسارات الأدوات متعددة المحاور، وزوايا الدوران، والتحكم في المحور A. غالبًا ما يكون من الضروري استخدام برامج CAM ومعالجات لاحقة قادرة على التعامل مع عمليات المحاور الأربعة لإنشاء رمز G الصحيح لهذه الآلات.
قدرات التصنيع
- تقتصر آلات التوجيه ثلاثية المحاور على تشكيل الأشكال المسطحة أو ثنائية الأبعاد ونصف، وهي الأنسب لمهام مثل النقش والقطع والنحت البسيط. ورغم قدرتها على التعامل مع مجموعة متنوعة من المواد وفائدتها في التطبيقات القياسية كصناعة اللافتات والأثاث، إلا أنها لا تستطيع تنفيذ الزوايا المعقدة أو التجاويف أو تشكيل الأسطح ثلاثية الأبعاد دون إعادة وضع قطعة العمل عدة مرات.
- تتفوق أجهزة التوجيه CNC رباعية المحاور ذات الرأس المتأرجح في تشكيل الأشكال الهندسية المعقدة، مثل القطع متعددة الزوايا، والحواف المشطوفة، والتجاويف السفلية، والأشكال ثلاثية الأبعاد المعقدة. يتيح المحور الدوراني A للجهاز الوصول إلى أسطح مختلفة من قطعة العمل دون الحاجة إلى إعادة التموضع يدويًا. وهذا ما يجعل الآلات رباعية المحاور مناسبة للتطبيقات المتقدمة التي تتطلب دقة عالية وهياكل هندسية معقدة.
الإعداد والكفاءة
- في جهاز التوجيه CNC ثلاثي المحاور، يحتاج المستخدمون عادةً إلى إعادة ضبط موضع قطعة العمل عدة مرات لتشغيل جوانب أو زوايا مختلفة، وهو ما قد يستغرق وقتًا طويلاً ويعرضها لأخطاء في المحاذاة. غالبًا ما تؤدي عمليات الإعداد المتعددة إلى زيادة وقت توقف الماكينة وتكاليف العمالة، مما يجعلها أقل كفاءة في مهام التشغيل متعددة الجوانب.
- يقلل جهاز التوجيه رباعي المحاور ذو الرأس المتأرجح من الحاجة إلى عمليات إعداد متعددة، إذ يسمح لأداة القطع بالوصول إلى جوانب متعددة من قطعة العمل في عملية واحدة. هذه الكفاءة المتزايدة لا تقلل وقت الإعداد فحسب، بل تقلل أيضًا من خطر عدم المحاذاة بين مراحل التشغيل المختلفة، مما يؤدي إلى نتائج أكثر دقة واتساقًا.
التكلفة والاستثمار
- بفضل تصميمها البسيط وقلة أجزائها المتحركة، تُعدّ أجهزة التوجيه CNC ثلاثية المحاور عمومًا أقل تكلفة من أجهزة التوجيه رباعية المحاور. وهي خيار اقتصادي للمستخدمين الذين يحتاجون إلى تنفيذ مهام تشغيل أساسية دون الحاجة إلى إمكانيات متقدمة.
- على الرغم من أن إضافة المحور A تزيد من تكلفة أجهزة التوجيه CNC رباعية المحاور، إلا أن الوظائف المحسّنة تبرر السعر المرتفع للمستخدمين الذين يحتاجون إلى عمليات تصنيع متقدمة. إن القدرة على إجراء عمليات قطع متعددة الزوايا في عملية إعداد واحدة، وخفض تكاليف العمالة، وتوسيع إمكانيات التصنيع، يمكن أن توفر عوائد استثمارية كبيرة للصناعات التي تعتمد على الدقة والأجزاء المعقدة.
يعتمد اختيار جهاز التوجيه CNC ثلاثي المحاور أو رباعي المحاور ذي الرأس المتأرجح بشكل كبير على مدى تعقيد الأجزاء المراد إنتاجها ومستوى الدقة المطلوب. فبينما توفر الأجهزة ثلاثية المحاور سهولة الاستخدام وفعالية التكلفة للمهام الأساسية، تُضفي أجهزة التوجيه رباعية المحاور ذات الرأس المتأرجح مرونةً إضافية وقدرة على تشكيل الأشكال الهندسية المعقدة متعددة الجوانب بكفاءة أعلى. أما بالنسبة للتطبيقات التي تتطلب تشكيلًا دقيقًا متعدد الزوايا، فإن جهاز التوجيه رباعي المحاور ذو الرأس المتأرجح يُوفر ميزة واضحة، إذ يُتيح أوقات إنتاج أسرع ودقة أعلى ونطاقًا أوسع من الإمكانيات. إن فهم هذه الاختلافات الرئيسية سيساعدك على اختيار نظام CNC المناسب لاحتياجاتك وتحقيق أقصى قدر من الإنتاجية.
التحضير للانتقال
يمثل الانتقال من جهاز توجيه CNC ثلاثي المحاور إلى جهاز توجيه CNC رباعي المحاور ذي رأس متأرجح نقلة نوعية في كل من القدرات والتعقيد. فبينما تكفي أجهزة التوجيه CNC ثلاثية المحاور عادةً لمهام التشغيل البسيطة والمسطحة، يتيح الجهاز رباعي المحاور إمكانية تشغيل أشكال هندسية أكثر تعقيدًا، وقطع متعددة الزوايا، وأشكال ثلاثية الأبعاد دقيقة. مع ذلك، يتطلب هذا الانتقال تحضيرًا دقيقًا، يشمل تطوير مهارات البرمجة، والتكيف مع البرامج الجديدة، وفهم إجراءات إعداد الجهاز. فيما يلي أهم الجوانب التي يجب التركيز عليها لضمان انتقال سلس وناجح.
المهارات التي تحتاج إلى تطويرها
يُضيف الانتقال من جهاز توجيه CNC ثلاثي المحاور إلى نظام رباعي المحاور برأس متأرجح مستوىً جديدًا من التعقيد في كلٍ من البرمجة وتشغيل الآلة. ولضمان انتقال سلس، يجب على المشغلين تطوير مهارات جديدة وصقل مهاراتهم الحالية للاستفادة الكاملة من إمكانيات الآلة رباعية المحاور.
- برمجة المحاور المتعددة وإنشاء مسارات الأدوات: من أهم المهارات التي يجب تطويرها هي القدرة على برمجة مسارات الأدوات متعددة المحاور. في آلة ثلاثية المحاور، تكون البرمجة بسيطة نسبيًا وتتضمن حركات خطية أساسية. أما في جهاز التوجيه رباعي المحاور ذي الرأس المتأرجح، فيجب مراعاة المحور الدوراني الإضافي (المحور A). يجب أن يكون المشغلون بارعين في استخدام لغة G-code وبرامج CAM التي تدعم برمجة المحاور الأربعة، وأن يفهموا كيفية إنشاء مسارات أدوات توجه الأداة بشكل صحيح على طول المحورين الخطي والدوراني.
- فهم حركات المحور A: يُتيح المحور A حركة دورانية حول المحور X أو Y، وفهم آلية عمله يُسهم في كفاءة عمليات التشغيل الآلي رباعية المحاور. يجب أن يكون المشغلون قادرين على حساب الزوايا، وتعديل استراتيجيات القطع، وتحديد الوقت الأمثل لاستخدام المحور A في عمليات التشغيل الآلي المختلفة. إن الفهم العميق لكيفية عمل المحور A بالتزامن مع المحاور X وY وZ سيمكن المشغلين من تجنب الأخطاء وإنتاج قطع عالية الجودة ذات زوايا قطع متعددة، أو حواف مشطوفة، أو تجاويف سفلية.
- التصور ثلاثي الأبعاد والإدراك المكاني: مع ازدياد تعقيد المحور A، سيحتاج المشغلون إلى تحسين التصور ثلاثي الأبعاد والإدراك المكاني لفهم عملية القطع بشكل كامل. على عكس التشغيل ثلاثي المحاور، حيث تتحرك أداة القطع في خطوط مستقيمة فقط على طول المحاور الثلاثة، يتطلب التشغيل رباعي المحاور التفكير في أبعاد متعددة في آن واحد. تُعد هذه المهارة أساسية عند العمل مع أجزاء معقدة تتضمن قطعًا بزوايا متعددة أو أشكالًا هندسية دقيقة، حيث يكون التخطيط والتوجيه الدقيقان ضروريين.
متطلبات البرنامج
يتطلب الانتقال إلى جهاز توجيه CNC رباعي المحاور ذي رأس متأرجح ترقية أو تعديل برنامج CAD/CAM الخاص بك للتعامل مع تعقيدات التشغيل متعدد المحاور. على عكس أنظمة المحاور الثلاثة، التي تركز بشكل أساسي على الحركات الخطية على طول المحاور X وY وZ، فإن أجهزة التوجيه رباعية المحاور تستلزم وجود برنامج قادر على إدارة الحركات الدورانية حول المحور A.
- برامج CAD/CAM المتقدمة للتصنيع رباعي المحاور: للاستفادة الكاملة من إمكانيات جهاز التوجيه CNC رباعي المحاور ذي الرأس المتأرجح، أنت بحاجة إلى برنامج CAD/CAM متقدم يدعم عمليات متعددة المحاور. يجب أن يُمكّنك البرنامج من تصميم أجزاء معقدة وإنشاء مسارات أدوات تتضمن حركات خطية ودورانية. كما يجب أن يكون قادرًا على محاكاة حركة أداة القطع عبر المادة، بما في ذلك كيفية إمالة المحور A وتدوير المغزل لإجراء قطع متعددة الزوايا أو أشكال هندسية ثلاثية الأبعاد معقدة. تشمل خيارات برامج CAD/CAM الشائعة التي تدعم عمليات رباعية المحاور: Fusion 360 وMastercam وSolidWorks مع CAMWorks وSiemens NX.
- توافق المعالج اللاحق: بالنسبة لأجهزة التوجيه CNC رباعية المحاور، ستحتاج إلى معالج لاحق يدعم الحركات الدورانية الإضافية للمحور A. تأكد من أن برنامجك يحتوي على معالج لاحق رباعي المحاور مصمم خصيصًا لجهازك. بعض حزم البرامج تأتي مزودة بمعالجات لاحقة مدمجة، بينما قد تتطلب حزم أخرى ملفات معالجة لاحقة مخصصة لتناسب تكوينات الجهاز الفريدة. يضمن المعالج اللاحق المُهيأ جيدًا دقة كود G الناتج وتحسينه لجهاز التوجيه CNC رباعي المحاور ذي الرأس المتأرجح.
إعداد الآلة واعتبارات مساحة العمل
يتطلب الانتقال الناجح إلى جهاز توجيه CNC رباعي المحاور ذي رأس متأرجح عناية فائقة بإعداد الجهاز وبيئة العمل. تضمن هذه الاعتبارات تشغيل الجهاز بكفاءة ودقة وأمان، مع تحقيق أقصى قدر من الإنتاجية.
- تنظيم مساحة العمل: يجب أن تُسهّل مساحة العمل تحميل وتفريغ المواد، وتخزين الأدوات بشكل مناسب، والوصول إلى معدات الصيانة بسهولة. ويضمن تثبيت المواد بإحكام وتنظيم الأدوات اللازمة منع توقف العمل، وتقليل مخاطر تلف الأدوات، وتبسيط عملية التشغيل. كما تُسهم مساحة العمل الواضحة والمنظمة في تحسين أداء الماكينة وسلامة المشغل.
- متطلبات الطاقة والكهرباء: يساعد ضمان توافق الجهد والتيار الكهربائي مع مواصفات جهاز التوجيه CNC رباعي المحاور، بالإضافة إلى التحقق من استقرار مصدر الطاقة، على حماية المكونات الحساسة من تقلبات التيار. كما أن التأريض السليم والحماية من زيادة التيار ضروريان لتجنب أي تلف كهربائي محتمل للنظام. ويُعدّ إعداد الطاقة الموثوق به أساسيًا لضمان تشغيل سلس ومستمر للآلة.
- عوامل السلامة والبيئة: إعطاء الأولوية للسلامة ومعالجة العوامل البيئية لتشغيل جهاز توجيه CNC رباعي المحاور ذي رأس متأرجح بأمان وكفاءة. يجب توفير أنظمة أمان، مثل أزرار التوقف الطارئ والدروع الواقية، لحماية المشغلين من الأجزاء المتحركة والحطام وسائل التبريد. بالإضافة إلى ذلك، يساهم ضمان التهوية الجيدة والتبريد المناسب في الحفاظ على أداء الجهاز وإطالة عمره.
يتطلب الانتقال الناجح إلى جهاز توجيه CNC رباعي المحاور ذي رأس متأرجح ترقيات تقنية وتدريبًا عمليًا مكثفًا. من خلال التركيز على تحسين مهارات برمجة CNC، وضمان توافق البرامج ومعالجات ما بعد المعالجة، وإتقان إعداد الجهاز ومعايرته، يستطيع المشغلون دمج إمكانيات المحاور الأربعة بسلاسة في سير عملهم. مع التدريب والإعداد المناسبين، سيفتح التحول من نظام ثلاثي المحاور إلى نظام رباعي المحاور آفاقًا جديدة لإنتاج أجزاء معقدة وعالية الدقة، مما يؤدي في النهاية إلى زيادة الكفاءة والدقة والإنتاجية في عملية التصنيع.
تعلم أساسيات البرمجة رباعية المحاور
يُعدّ إتقان أساسيات برمجة المحاور الأربعة ضروريًا للمشغلين الراغبين في استغلال الإمكانات الكاملة لأجهزة التوجيه CNC الخاصة بهم. يُضيف المحور A بُعدًا إضافيًا للدوران، مما يُتيح إجراء عمليات قطع وتشكيلات هندسية أكثر تعقيدًا. ولضمان كفاءة ودقة التشغيل، يُعدّ فهم العناصر الأساسية، مثل إنشاء مسار الأداة، وبرمجة الحركات الدورانية، والمحاكاة والتحقق، أمرًا بالغ الأهمية. فيما يلي، سنستعرض كل جانب من هذه الجوانب الأساسية لبرمجة المحاور الأربعة.
استراتيجيات Toolpath
في عمليات التصنيع باستخدام الحاسوب رباعية المحاور، يُعدّ كلٌّ من التصنيع المُفهرس والتصنيع المستمر نهجين أساسيين لإنشاء مسارات الأدوات. تتضمن كلتا الاستراتيجيتين تنسيق المحور الدوراني A مع المحاور الخطية التقليدية (X، Y، Z)، لكنهما تختلفان في كيفية إدارة الحركة ونوع الأجزاء الأنسب لكلٍّ منهما. يُعدّ فهم الاختلافات بين هاتين الاستراتيجيتين أمرًا بالغ الأهمية لاختيار الطريقة الأكثر فعالية لمهمة تصنيع محددة.
- التشغيل المُفهرس: يتضمن التشغيل المُفهرس تدوير قطعة العمل إلى موضع ثابت، ثم إجراء عملية قطع، ثم تدويرها إلى موضع ثابت آخر لإجراء عمليات قطع إضافية. يقوم المحور A بتدوير قطعة العمل على مراحل إلى زاوية محددة مسبقًا لكل خطوة من خطوات التشغيل. بمجرد تثبيت قطعة العمل في موضعها، تتبع أداة القطع مسارًا خطيًا قياسيًا لإكمال عملها، وبعد ذلك يتم تحريك قطعة العمل إلى الزاوية أو الموضع التالي لإجراء عملية قطع أخرى. تستمر هذه العملية حتى اكتمال جميع العمليات المطلوبة.
- التشغيل المستمر: يتميز التشغيل المستمر بعملية قطع سلسة ومتواصلة، حيث يدور المحور A باستمرار بينما تتحرك أداة القطع على طول المحاور الخطية (X، Y، Z). وبدلاً من تثبيت زاوية قطعة العمل، يدور المحور A تدريجيًا طوال عملية التشغيل، مما يسمح بحركة سلسة ومستمرة لأداة القطع. تُعد هذه الاستراتيجية مثالية للأجزاء ذات الأشكال الهندسية المعقدة أو المنحنية أو ثلاثية الأبعاد، حيث يجب أن تبقى أداة القطع ملامسة للجزء بزوايا متغيرة طوال العملية.
برمجة الحركات الدورانية
يُعدّ تعلّم كيفية برمجة الحركات الدورانية باستخدام لغة G-code جزءًا أساسيًا من برمجة المحاور الأربعة. يُتيح المحور A حرية الدوران للحركة الخطية التقليدية للمحاور X وY وZ. ويضمن فهم كيفية برمجة الحركات الدورانية بشكل صحيح حركة الأداة بسلاسة وكفاءة حول القطعة، مما يُحسّن في نهاية المطاف جودة القطعة النهائية وعملية التشغيل.
- أوامر G-code لتدوير المحور A: تتم برمجة دوران المحور A في ماكينات CNC رباعية المحاور باستخدام أوامر G-code. على سبيل المثال، يُحرك الأمر G0 الأداة بسرعة إلى موضع محدد، بما في ذلك دوران المحور A، بينما يسمح الأمر G1 بإجراء استيفاء خطي دقيق يشمل الحركة الدورانية. يتحكم الأمران G2 وG3 في الحركات الدائرية، باستخدام المحور A للمسارات في اتجاه عقارب الساعة أو عكس اتجاه عقارب الساعة. يُدير الأمر G68 نظام الإحداثيات بأكمله، بما في ذلك المحور A، إلى زاوية محددة. تُمكّن أوامر G-code هذه من إجراء حركات دورانية دقيقة وسلسة مع تنسيق المحور A مع المحاور الخطية (X وY وZ).
- دمج دوران المحور A مع حركات المحاور X وY وZ: في عمليات التشغيل الآلي رباعية المحاور، يُدمج دوران المحور A مع الحركات الخطية للمحاور X وY وZ لتحقيق عمليات قطع وأشكال معقدة. على سبيل المثال، عند إجراء عمليات قطع بزاوية أو تشغيل سطح ثلاثي الأبعاد، يدور المحور A المغزل بينما تتحكم المحاور X وY وZ في موضع أداة القطع. تتيح هذه الحركة المتناسقة إمكانية القطع بدقة من زوايا مختلفة، مما يُحسّن عملية التشغيل الآلي لمهام مثل الشطف والتقويض السفلي وتشكيل الأشكال الهندسية المعقدة.
المحاكاة والتحقق
تضمن المحاكاة والتحقق في عمليات التصنيع باستخدام الحاسوب رباعية المحاور أن مسار الأداة المبرمج سينتج نتائج دقيقة دون حدوث أخطاء أو إتلاف الماكينة أو قطعة العمل. تتيح لك هذه الخطوات تصور عملية التصنيع، وتحديد المشكلات المحتملة، وإجراء التصحيحات قبل بدء التشغيل الفعلي.
- تشغيل محاكاة مسار الأداة في برنامج CAD/CAM: توفر هذه المحاكاة تمثيلاً افتراضياً لعملية التشغيل، مما يسمح لك بتصور كيفية تفاعل أداة القطع مع قطعة العمل. يمكنك التحقق من الأخطاء مثل مسارات الأدوات غير الصحيحة، أو الدوران غير المتوقع للمحور A، أو الاصطدامات مع قطعة العمل أو مكونات الآلة.
- تحديد المشكلات وتصحيحها: إذا لاحظت أي مشكلات أثناء المحاكاة، مثل تصادم الأدوات، أو توجيهها بشكل غير صحيح، أو زوايا دورانها غير الدقيقة، فيجب معالجتها فورًا. قد تشمل التعديلات تغيير مسار الأداة، أو تغيير حدود الدوران، أو ضبط زاوية المحور A لضمان تشغيل سلس وخالٍ من الأخطاء. إن معالجة هذه المشكلات في وقت مبكر من مرحلة المحاكاة يساعد على تجنب الأخطاء المكلفة في عملية التصنيع.
- إجراء تجربة تشغيلية على ماكينة CNC: بعد التأكد من صحة المحاكاة، تتمثل الخطوة التالية في إجراء تجربة تشغيلية على ماكينة CNC الفعلية. تتضمن هذه التجربة تشغيل البرنامج بدون مواد أو باستخدام قطعة عمل تجريبية. الهدف هو مراقبة حركات الأداة في الوقت الفعلي والتأكد من أن الماكينة تعمل كما هو متوقع. تهدف هذه الخطوة إلى التحقق من عدم وجود أي مشاكل غير متوقعة قد تظهر أثناء الإنتاج.
يُعدّ الإلمام التام بأساسيات برمجة المحاور الأربعة مفتاحًا أساسيًا لتحقيق نتائج عالية الجودة في عمليات التصنيع باستخدام الحاسوب (CNC). فمن خلال تعلّم كيفية إنشاء مسارات الأدوات التي تدمج الحركات الخطية والدورانية، وبرمجة المحور A للقطع الدقيق، والتحقق من مسار الأداة عبر المحاكاة والتجارب العملية، يستطيع المشغلون ضمان سلاسة عمليات التصنيع وتقليل الأخطاء المكلفة. وبفضل هذه المهارات، يُمكن للمشغلين برمجة وتحسين الأجزاء المعقدة متعددة الأبعاد بثقة، والاستفادة الكاملة من المرونة والدقة التي توفرها أجهزة التوجيه CNC ذات المحاور الأربعة. ويُمهّد إتقان هذه المفاهيم الطريق لتقنيات برمجة أكثر تقدمًا، ويزيد الإنتاجية والدقة وكفاءة التصنيع بشكل عام.
تشغيل جهاز توجيه CNC رباعي المحاور: دليل خطوة بخطوة
يتطلب تشغيل جهاز توجيه CNC رباعي المحاور معرفةً شاملةً بإعداد الجهاز وبرمجته وتنفيذه لضمان دقة وكفاءة التشغيل. بدءًا من تهيئة الجهاز وإعداد الأدوات، وصولًا إلى تحديد موضع قطعة العمل وتشغيل أول عملية، يجب تنفيذ كل خطوة بدقة متناهية لضمان أفضل النتائج. فيما يلي دليل شامل لمساعدتك على تشغيل جهاز توجيه CNC ذي رأس متأرجح بكفاءة.
تهيئة الآلة
تضمن عملية تهيئة الماكينة بشكل صحيح إعداد جهاز التوجيه CNC رباعي المحاور بشكل سليم، وعمل جميع الأنظمة بكفاءة، وجاهزية قطعة العمل للمعالجة. تشمل هذه المرحلة ضبط نقطة الصفر ومعايرة محاور الماكينة وتحديد إحداثيات العمل لضمان محاذاة الماكينة وقطعة العمل بشكل صحيح.
- تشغيل الجهاز: شغّل جهاز التوجيه CNC وانتظر حتى يتم تشغيل النظام. تأكد من عدم ظهور أي تحذيرات أو رسائل خطأ على لوحة التحكم.
- ضبط نقطة البداية: قم بإجراء دورة ضبط نقطة البداية للتأكد من معايرة جميع المحاور (X، Y، Z، وA) وفقًا لنقاطها المرجعية. تضمن هذه الخطوة معرفة الجهاز لموقعه الابتدائي بدقة. ابدأ عملية ضبط نقطة البداية من لوحة التحكم. بعد ذلك، سينقل الجهاز كل محور إلى نقطة البداية، وهي النقطة المرجعية لجميع الحركات اللاحقة.
- معايرة الماكينة: بعد ضبط نقطة الصفر، قم بمعايرة حركات الماكينة لضمان الدقة. يتضمن ذلك التحقق من وجود أي خلوص أو عدم محاذاة، خاصة في المحور الدوراني A، لضمان وضع المغزل والأداة بشكل صحيح للقطع.
- تحديد إحداثيات العمل: بمجرد ضبط الجهاز ومعايرته، فإن الخطوة الحاسمة التالية هي تحديد إحداثيات العمل، والتي تخبر جهاز التوجيه CNC بمكان وجود قطعة العمل بالنسبة إلى موضع مرجع الجهاز.
إعداد الأداة والمعايرة
بعد تشغيل الجهاز، تأتي خطوة إعداد الأدوات ومعايرتها. تضمن هذه العمليات وضع أدوات القطع وقياسها ومعايرتها بشكل صحيح مع قطعة العمل، مما يسمح بإجراء قطع دقيقة ونتائج متسقة طوال فترة العمل.
- اختر الأداة المناسبة: اختر أداة القطع الصحيحة بناءً على المادة والعملية المطلوبة. تشمل الأدوات الشائعة لأجهزة التوجيه CNC رباعية المحاور قواطع الطحن الطرفية، وقواطع الكرات، والمثاقب.
- تركيب الأداة: ثبّت الأداة المختارة في المغزل. تأكد من إحكام ربطها وتثبيتها في مكانها في ظرف التثبيت لمنع انزلاق الأداة أثناء التشغيل.
- معايرة طول الأداة وإزاحتها: اضبط إزاحة طول الأداة لضمان وضعها الصحيح على طول المحور Z. استخدم أداة ضبط الأدوات أو المس الأداة يدويًا بقطعة العمل أو سطح مرجعي لضبط ارتفاع الأداة. أدخل بيانات طول الأداة في نظام التحكم CNC لضمان دقة القطع.
- معايرة زاوية رأس الدوران: تتضمن المعايرة التحقق من وصول المغزل إلى الزوايا المحددة، مثل 45° أو 90°، والحفاظ عليها، وفقًا لأوامر نظام التحكم في الماكينة. وباستخدام أدوات مثل مؤشرات القياس أو الأنظمة البصرية المتقدمة، يستطيع المشغلون ضبط دقة دوران رأس الدوران بدقة متناهية، مما يضمن أداء الماكينة لعمليات القطع المعقدة، والشطف، وتشكيل الخطوط ثلاثية الأبعاد بدقة عالية.
- التحقق من إعداد الأداة: بعد التركيب والمعايرة، تأكد من وضع الأداة بشكل صحيح عن طريق تشغيل برنامج اختبار أو إجراء تجربة تشغيلية. يساعد ذلك على ضمان تلامس الأداة مع قطعة العمل بالعمق والزوايا الصحيحة.
تحديد موضع الشغل
يؤثر موضع قطعة العمل بشكل مباشر على دقة القطع وجودة المنتج النهائي. من المهم تثبيت قطعة العمل بإحكام على قاعدة الماكينة ومحاذاتها بدقة مع نظام إحداثيات الماكينة. يمنع الوضع الصحيح حدوث أي خلل في المحاذاة أثناء التشغيل ويضمن تنفيذ جميع القطع وفقًا للمواصفات المطلوبة بدقة، مما يقلل الأخطاء وهدر المواد.
- تحضير قطعة العمل: قبل وضع قطعة العمل على جهاز التوجيه CNC، تأكد من خلوها من الشوائب وأنها ذات حجم مناسب لمتطلبات المشروع. أي عيوب أو أوساخ على السطح قد تؤثر على دقة عملية التشغيل. إذا لزم الأمر، قم بتقطيع المادة بشكل تقريبي للحصول على حجم أكثر تجانسًا لتسهيل عملية التموضع.
- محاذاة قطعة العمل مع نظام إحداثيات الماكينة: تضمن محاذاة قطعة العمل مع نظام إحداثيات الماكينة تحرك الأداة بدقة إلى المواقع الصحيحة. ويمكن تحقيق ذلك بمحاذاة ميزة محددة، كزاوية أو مركز قطعة العمل، مع نقطة الصفر في الماكينة. تضمن المحاذاة الدقيقة تنفيذ جميع عمليات التشغيل بشكل صحيح.
- تثبيت قطعة العمل: بعد محاذاة قطعة العمل، يُعد تثبيتها بإحكام على قاعدة جهاز التوجيه CNC أمرًا ضروريًا لمنع حركتها أثناء التشغيل. يمكن القيام بذلك باستخدام مشابك ملزمة، أو طاولات شفط، أو تجهيزات مغناطيسية، وذلك حسب مادة قطعة العمل وشكلها. يضمن التثبيت المستقر والآمن تجنب أخطاء التشغيل.
تشغيل أول عملية رباعية المحاور
بعد تهيئة الماكينة، وإعداد الأدوات، وتحديد موضع قطعة العمل، حان وقت تشغيل أول مهمة على جهاز التوجيه CNC رباعي المحاور. تُضيف ميزة الرأس المتأرجح محور دوران إضافي (المحور A)، مما يسمح بتنفيذ مهام تشغيل أكثر تعقيدًا.
- تحميل برنامج التحكم الرقمي الحاسوبي: قم بتحميل برنامج G-code (أو الملف المُنشأ بواسطة CAM) إلى نظام التحكم الخاص بالماكينة. يحتوي هذا البرنامج على تعليمات جهاز التوجيه، بما في ذلك مسارات الأدوات، ومعدلات التغذية، وسرعات دوران المغزل، ودوران المحور A المطلوب.
- قم بإجراء تجربة تشغيلية: قبل البدء بالقطع، قم بإجراء تجربة تشغيلية للتحقق من وجود أي مشاكل محتملة. شغّل البرنامج بدون أي مادة أو مع قطعة اختبار لمحاكاة حركات الأداة والتأكد من أن كل شيء يعمل كما هو متوقع. تحقق من عدم اصطدام الأداة بقطعة العمل أو مكونات الماكينة.
- تحقق من حركات المحور A للتأكد من أن رأس التأرجح يدور إلى الزوايا الصحيحة في الأوقات المناسبة.
- بدء عملية التشغيل: بمجرد اكتمال التشغيل التجريبي وعدم وجود أي مشاكل، يمكنك بدء عملية التشغيل. ضع المادة في الآلة، وشغّل البرنامج، وراقب العملية عن كثب. راقب عملية القطع بحثًا عن أي علامات اهتزاز أو تآكل في الأداة أو عدم دقة في القطع. اضبط معدلات التغذية أو السرعات إذا لزم الأمر لتحسين ظروف القطع.
يتطلب تشغيل جهاز توجيه CNC رباعي المحاور بنجاح إتقان مجموعة من المهام الأساسية، بما في ذلك تهيئة الجهاز بشكل صحيح، ومعايرة الأدوات، وتحديد موضع قطعة العمل، والمراقبة الدقيقة أثناء عملية التشغيل. باتباع هذا الدليل خطوة بخطوة، تضمن تشغيل الجهاز بكفاءة عالية، وتصنيع كل قطعة وفقًا لأعلى معايير الدقة. مع الاهتمام بالتفاصيل، والتحضير الدقيق، والتعديلات المستمرة، يمكنك استخدام جهاز توجيه CNC رباعي المحاور بثقة تامة لإنجاز مشاريع معقدة، وتحقيق نتائج فائقة الجودة في مجموعة واسعة من المواد والتطبيقات.
أفضل الممارسات لتحقيق انتقال سلس
قد يُمثل الانتقال إلى جهاز توجيه CNC رباعي المحاور نقلة نوعية من عمليات ثلاثية المحاور، ويتطلب مزيجًا من التعديلات التقنية، وتطوير المهارات، والتخطيط الدقيق. ولضمان انتقال سلس، عليك اتباع مجموعة من أفضل الممارسات التي تُساعدك على تقليل الأخطاء، وتحسين أداء الجهاز، واكتساب الثقة في النظام الجديد. من خلال البدء بمشاريع بسيطة، واستخدام أدوات المحاكاة، والحفاظ على المعايرة الصحيحة، يُمكنك اجتياز عملية الانتقال إلى التصنيع رباعي المحاور بسهولة وكفاءة أكبر.
ابدأ بالمشاريع البسيطة
عند الانتقال إلى استخدام جهاز توجيه CNC رباعي المحاور، يُعد البدء بمشاريع بسيطة من أكثر الاستراتيجيات فعالية لبناء الثقة وإتقان قدرات الجهاز. ونظرًا لأن التشغيل بأربعة محاور يتضمن محور دوران إضافي للعمليات متعددة الزوايا، فقد يكون التعقيد الإضافي مُربكًا. لذا، من خلال البدء بمهام أبسط، يستطيع المشغلون تعلم الأساسيات تدريجيًا دون الخوض في مشاريع بالغة التعقيد.
- أنواع المشاريع البسيطة للبدء بها: تُعدّ المشاريع البسيطة، مثل النقش الأساسي، والشطف البسيط، وتشكيل الحواف، والقطع السطحي ثلاثي الأبعاد منخفض التعقيد، نقاط انطلاق ممتازة عند الانتقال إلى التصنيع باستخدام الحاسوب رباعي المحاور. تتضمن هذه المهام استخدامًا أساسيًا للمحور A لإجراء حركات دورانية بسيطة أو للتصنيع متعدد الجوانب، مما يتيح لك التدرب على التحكم في زوايا الدوران، وتحديد إزاحات العمل، وفهم استراتيجيات مسار الأداة. بالإضافة إلى ذلك، توفر العمليات المفهرسة، حيث يتم تدوير قطعة العمل إلى مواضع ثابتة، طريقة سهلة للتعود على التصنيع متعدد المحاور دون تعقيدات الدوران المستمر.
- التدرج التدريجي نحو المشاريع المتقدمة: بمجرد اكتسابك الثقة في المشاريع البسيطة، يمكنك الانتقال تدريجيًا إلى مهام أكثر تعقيدًا، مثل التشغيل الآلي المستمر رباعي المحاور والتشكيل ثلاثي الأبعاد المعقد. يتيح لك الانتقال من العمليات المفهرسة إلى التشغيل الآلي المستمر التعامل مع عمليات قطع أكثر ديناميكية، مثل النحت أو قطع الأشكال الهندسية المعقدة، بينما يطرح العمل مع التشكيل ثلاثي الأبعاد تحدي إنشاء تصميمات دقيقة تتطلب حركات دورانية وخطية. يضمن هذا التدرج التدريجي تحسين مهاراتك وتوسيعها باستمرار مع ازدياد خبرتك في التشغيل الآلي متعدد المحاور.
استخدام أدوات المحاكاة على نطاق واسع
عند الانتقال إلى التصنيع باستخدام الحاسوب رباعي المحاور، يُعد برنامج المحاكاة من أهم الأدوات في سير العمل. يتيح استخدام أدوات المحاكاة على نطاق واسع للمشغلين اختبار مسارات الأدوات افتراضيًا وتحديد المشكلات المحتملة قبل حدوثها على الآلة الفعلية.
- أنواع المحاكاة التي يمكن تشغيلها: تساعد محاكاة مسار الأداة على تصور حركة الأداة على طول المحاور X وY وZ وA. يكشف نظام كشف التصادم عن أي تداخل بين الأداة وقطعة العمل ومكونات الماكينة أثناء الدوران. تتيح لك محاكاة تصور المخزون والأداة مراقبة إزالة المواد والتأكد من أن الأداة لا تفوت أي مناطق أو تقطع بعمق زائد. تضمن هذه المحاكاة تحسين جميع جوانب عملية التشغيل قبل تشغيل البرنامج على الماكينة.
- دمج المحاكاة في سير العمل: احرص دائمًا على تشغيل محاكاة قبل تنفيذ أي برنامج جديد على الجهاز للتأكد من عمله كما هو متوقع. بعد إجراء أي تعديلات على البرنامج، أعد المحاكاة للتأكد من عدم ظهور أي مشكلات جديدة. يضمن التحديث المنتظم لبرنامج المحاكاة التوافق مع أحدث معايير الآلات والأدوات، مما يساعدك على تجنب التباينات بين عمليات التشغيل الافتراضية والفعلية. يساعد هذا التكامل التدريجي في سير العمل على منع الأخطاء وتحسين كفاءة الإنتاج بشكل عام.
الحفاظ على معايرة الآلة بشكل صحيح
المعايرة هي عملية ضمان محاذاة جميع المحاور - X وY وZ وA - بشكل صحيح وتحركها وفقًا للمعايير المحددة. قد تؤدي المعايرة غير الدقيقة إلى أخطاء أثناء التشغيل، مثل القطع غير المتوازية، أو تنفيذ مسار أداة غير صحيح، أو حتى تعطل الماكينة. تساعد المعايرة الدورية في الحفاظ على الدقة، وإطالة عمر الماكينة، وضمان إنتاج الأجزاء وفقًا للمواصفات الصحيحة.
- أهم النقاط التي يجب التركيز عليها أثناء المعايرة: تشمل أهم النقاط التي يجب التركيز عليها أثناء المعايرة المحور A، والمحاور الخطية X وY وZ، وإزاحات الأدوات. يجب معايرة المحور A لضمان دورانه بسلاسة إلى الزوايا الصحيحة لتجنب الأخطاء في عمليات التشغيل المعقدة. تحتاج المحاور الخطية إلى معايرة لضمان حركة دقيقة للأدوات على طول مساراتها، بينما تضمن معايرة إزاحة الأدوات دقة موضع الأداة بالنسبة لقطعة العمل. بالإضافة إلى ذلك، يجب التحقق من محاذاة قطعة العمل لمنع أي خلل في المحاذاة أثناء التشغيل. تساعد الفحوصات الدورية لهذه المناطق الحيوية في الحفاظ على دقة متسقة وتجنب الأخطاء أثناء عملية الإنتاج.
- خطوات المعايرة الفعّالة: تبدأ المعايرة الفعّالة بفحص الماكينة بانتظام للكشف عن أي علامات تآكل أو اختلال في المحاذاة. تُعدّ الأدوات الدقيقة، مثل مؤشرات القياس وأنظمة معايرة الليزر، ضرورية لقياس حركات الماكينة وضبطها. يجب تدوير المحور A بزوايا مختلفة للتأكد من توقفه في المواضع الصحيحة، ويجب تصحيح أي اختلافات من خلال تعديل معايير الماكينة. يساعد الاحتفاظ بسجل لبيانات المعايرة على تتبع الأداء بمرور الوقت، مما يُسهّل تحديد الاتجاهات ومعالجة المشكلات بشكل استباقي. تضمن هذه الخطوات تشغيل الماكينة ضمن الحدود المسموح بها وبكفاءة عالية.
التعلم والتدريب المستمر
التعلم والتدريب المستمران للمشغلين والفنيين على حد سواء لمواكبة التطورات التكنولوجية وضمان الاستفادة القصوى من إمكانيات الآلة. لا تُحسّن هذه العملية التعليمية المستمرة مهارات الأفراد فحسب، بل تُعزز أيضًا الكفاءة والدقة والسلامة العامة لعملية التشغيل الآلي بأكملها.
- مجالات التدريب المستمر الرئيسية: ينبغي أن يركز هذا التدريب على مجالات مثل إتقان برامج التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM)، وإعداد ومعايرة الآلات، وتقنيات التشغيل المتقدمة، والسلامة وأفضل الممارسات، واستكشاف الأعطال وإصلاحها. يُعزز مواكبة تحديثات البرامج والميزات الجديدة قدرات البرمجة، بينما يضمن إتقان معايرة الآلات وإعدادها دقة العمليات. تُحسّن التقنيات المتقدمة، مثل التشغيل متعدد المحاور وتحسين مسار الأدوات، دقة القطع، في حين يُعزز التدريب المنتظم على السلامة بيئة عمل آمنة. كما يُتيح تطوير مهارات حل المشكلات حل المشكلات التقنية بشكل أسرع، مما يمنع توقف العمل المكلف.
- أساليب التدريب ونهجه: تُعدّ أساليب التدريب، مثل ورش العمل العملية، والدورات التدريبية عبر الإنترنت، والتدريب أثناء العمل، والبرامج التدريبية الخاصة بالشركات المصنّعة، جميعها طرقًا فعّالة لمواصلة التعلّم في مجال تشغيل آلات CNC. توفّر ورش العمل العملية خبرة عملية في إعداد وتشغيل الآلات، بينما توفّر الدورات التدريبية عبر الإنترنت مرونةً في تعلّم تقنيات جديدة والحصول على شهادات معتمدة. يُعزّز التدريب أثناء العمل، الذي غالبًا ما يُشرف عليه مشغّلون ذوو خبرة، المهارات في بيئات العمل الحقيقية، ويضمن التدريب الخاص بالشركات المصنّعة معرفةً معمّقة بالآلات والبرامج المستخدمة. كما يُساعد التدريب القائم على المحاكاة المشغّلين على التدرب دون تعريض المعدات أو المواد للخطر.
باتباع أفضل الممارسات للانتقال إلى جهاز توجيه CNC رباعي المحاور، يمكنك ضمان استعدادك التام للتعامل مع التعقيد المتزايد لعمليات التصنيع متعددة المحاور. يُعد البدء بمشاريع بسيطة، واستخدام أدوات المحاكاة لاختبار مسارات الأدوات، ومعايرة جهازك بانتظام، خطوات أساسية لتقليل الأخطاء وتحسين دقة التصنيع. بفهمٍ راسخ لهذه الممارسات، ستتمكن من خوض مشاريع أكثر تقدماً بثقة، وتحسين كفاءة الإنتاج، وتحقيق نتائج عالية الجودة باستخدام نظامك الجديد رباعي المحاور. كلما كان الانتقال أكثر سلاسة، كلما تمكنت من الاستفادة بشكل أسرع من كامل إمكانيات جهازك لإنجاز أعمال معقدة وعالية الدقة.
تلخيص
يُتيح الانتقال من جهاز توجيه CNC ثلاثي المحاور إلى جهاز توجيه CNC رباعي المحاور آفاقًا جديدة كليًا في مجال التصنيع، مما يسمح بإنتاج أجزاء أكثر تعقيدًا ودقة، وتعزيز التنوع، والقدرة على العمل مع الأشكال الهندسية المعقدة. ورغم أن عملية التعلم قد تبدو صعبة في البداية، إلا أن اتباع الخطوات الصحيحة يضمن انتقالًا سلسًا. من خلال تخصيص الوقت الكافي لفهم أساسيات تشغيل رأس الدوران، وتعلم برمجة المحاور الأربعة، وإتقان إعداد الجهاز، يستطيع المشغلون استغلال الإمكانات الكاملة لأنظمة المحاور الأربعة. تابع قراءة مقال " تعظيم إمكانات أجهزة توجيه CNC رباعية المحاور ذات رؤوس الدوران: نصائح للمشغلين " لاكتشاف تقنيات إضافية تُمكنك من التعامل بثقة مع مشاريع التصنيع المعقدة.
تُعدّ AccTek CNC شركة رائدة متخصصة في تصنيع أجهزة التوجيه CNC، حيث تُقدّم مجموعة واسعة من الآلات المصممة لتلبية الاحتياجات المتنوعة لعملائنا. نوفر أجهزة توجيه CNC ثلاثية المحاور، ورباعية المحاور، وخماسية المحاور، بالإضافة إلى أجهزة توجيه CNC دوارة المحاور، صُممت جميعها لتقديم دقة استثنائية، وتعدد استخدامات، وكفاءة عالية. سواء كنتم بحاجة إلى آلات قياسية أو حلول مصممة خصيصًا، فإن آلاتنا مصممة للتعامل مع مجموعة متنوعة من المواد والتطبيقات، مما يضمن نتائج عالية الجودة. ندعوكم لاستكشاف عروضنا بشكل أوسع والتعرف على كيف يمكن لأجهزة التوجيه CNC الخاصة بنا أن تُحسّن عمليات الإنتاج لديكم وتساعدكم على تحقيق أهدافكم المحددة.