
- 35-45 minut czytania
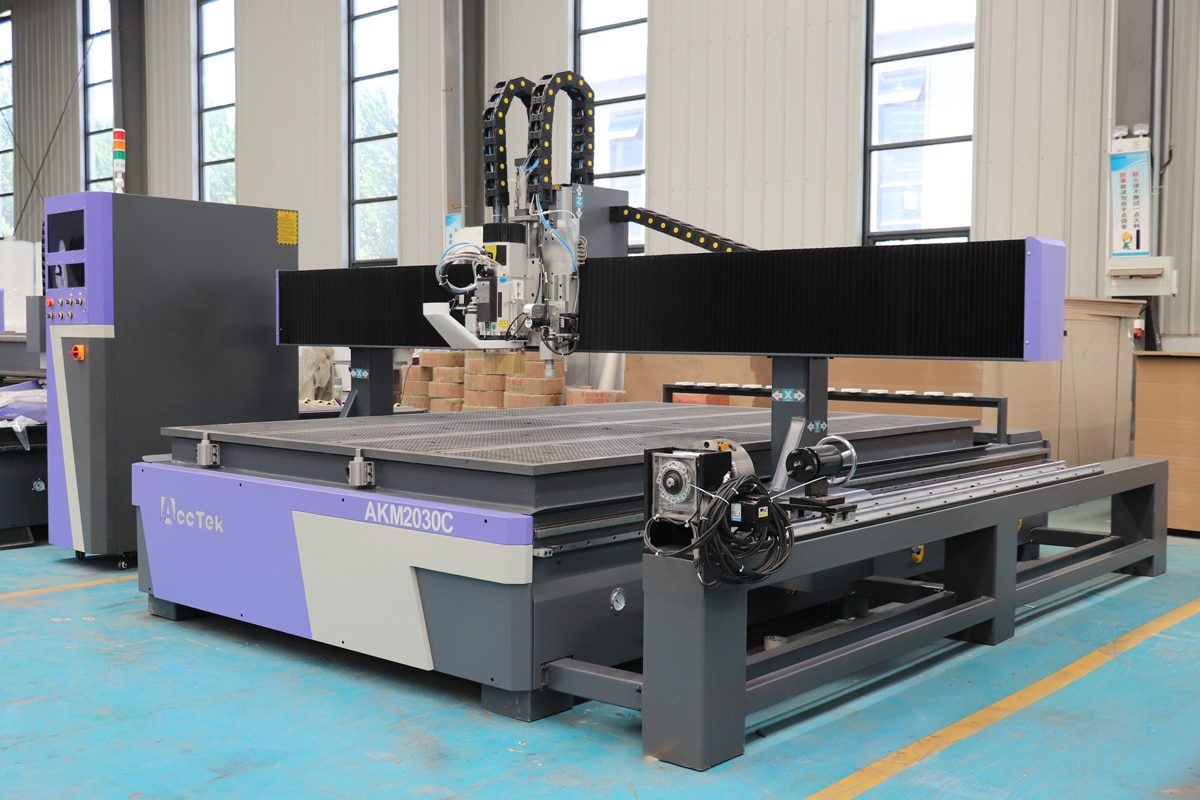
Frezarka CNC z osią obrotową rozszerza możliwości tradycyjnej obróbki CNC, umożliwiając maszynie obróbkę cylindrycznych, zakrzywionych i złożonych, trójwymiarowych detali z większą elastycznością i precyzją. Dzięki dodaniu osi obrotowej, frezarki CNC mogą wykonywać takie operacje, jak grawerowanie wokół cylindrów, rzeźbienie kolumn, obróbka elementów mebli oraz produkcja skomplikowanych elementów dekoracyjnych, co jest trudne do osiągnięcia w przypadku standardowych systemów 3-osiowych. Jednak uzyskanie dokładnych rezultatów obróbki obrotowej wymaga czegoś więcej niż tylko zainstalowania przystawki obrotowej. Prawidłowa konfiguracja, oprogramowanie i kalibracja są kluczowe dla zapewnienia płynnego obrotu, precyzyjnego pozycjonowania i stałej jakości obróbki.
Drobne błędy w wyrównaniu, wysokości środka lub parametrach osi obrotowej mogą prowadzić do niedokładnych wymiarów, nierównych powierzchni lub wad obróbki. Niniejszy przewodnik krok po kroku przedstawia konfigurację i kalibrację frezarki CNC z osią obrotową, obejmując wszystko, od instalacji i połączeń elektrycznych, po ustawienia oprogramowania, kalibrację osi i typowe metody rozwiązywania problemów. Niezależnie od tego, czy dodajesz oś obrotową do istniejącej frezarki CNC, czy optymalizujesz zintegrowany system CNC, przestrzeganie prawidłowych procedur konfiguracji pomoże zmaksymalizować wydajność maszyny, poprawić dokładność i wydłużyć żywotność sprzętu.
Zrozumienie osi obrotowej routera CNC
Oś obrotowa to zaawansowany element lub zintegrowany element frezarki CNC, który umożliwia maszynie obracanie przedmiotu obrabianego, podczas gdy narzędzie tnące porusza się wzdłuż wielu osi. W przeciwieństwie do standardowej 3-osiowej frezarki CNC , która zazwyczaj porusza się wzdłuż osi X, Y i Z, oś obrotowa wprowadza dodatkowy ruch obrotowy, zwykle nazywany osią A. Pozwala to frezarce CNC na obróbkę całej powierzchni materiałów cylindrycznych lub o nieregularnych kształtach, tworząc złożone projekty 3D, gładkie kontury i szczegółowe grawerunki z większą wydajnością.
Czym jest frezarka CNC z osią obrotową?
Frezarka CNC z osią obrotową to system obróbki CNC wyposażony w urządzenie obrotowe, które utrzymuje i obraca przedmiot obrabiany podczas obróbki. Oś obrotowa współpracuje z osiami liniowymi maszyny, kontrolując zarówno położenie, jak i kąt obrotu materiału, umożliwiając wykonywanie operacji takich jak toczenie, grawerowanie, rzeźbienie i cięcie z wielu stron bez ręcznego przestawiania przedmiotu obrabianego. W typowej konfiguracji jeden koniec przedmiotu obrabianego jest zamocowany w uchwycie, a drugi koniec jest podtrzymywany przez konik. Silnik obrotowy napędza następnie przedmiot obrabiany, aby obracał się pod precyzyjnymi kątami, zgodnie z zaprogramowaną ścieżką narzędzia. Sterownik CNC koordynuje ruch obrotowy z ruchami narzędzia skrawającego w osiach X, Y i Z, umożliwiając maszynie tworzenie ciągłych wzorów i złożonych geometrii. W porównaniu z konwencjonalnymi frezarkami CNC, frezarki CNC z osią obrotową oferują szereg zalet:
- Obróbka złożonych kształtów: Oś obrotowa umożliwia frezarce CNC obróbkę cylindrycznych, zakrzywionych i nieregularnych elementów, które są trudne lub niemożliwe do obróbki standardowym systemem 3-osiowym. Umożliwia ona użytkownikom tworzenie szczegółowych rzeźbień, wzorów spiralnych, zaokrąglonych krawędzi i złożonych konturów z większą elastycznością projektowania.
- Zmniejszona konieczność ponownego pozycjonowania przedmiotu obrabianego: Oś obrotowa umożliwia automatyczne obracanie materiału w trakcie obróbki, co skraca czas konfiguracji, minimalizuje błędy wyrównania i zwiększa ogólną wydajność produkcji.
- Wyższa dokładność i powtarzalność obróbki: Ponieważ przedmiot obrabiany pozostaje nieruchomo w uchwycie obrotowym przez cały proces obróbki, ryzyko błędów pozycjonowania spowodowanych wielokrotnym zaciskaniem jest znacznie zmniejszone. Pomaga to uzyskać dokładniejsze wymiary i powtarzalne rezultaty.
- Większa elastyczność projektowania: Rozszerza zastosowania CNC poza obróbkę płaskich paneli. Ta wszechstronność pozwala firmom realizować bardziej zróżnicowane projekty.
Główne typy konfiguracji osi obrotowych
Systemy osi obrotowych do frezarek CNC są dostępne w różnych konfiguracjach, z których każda została zaprojektowana tak, aby spełniać różne wymagania obróbcze, wolumeny produkcji i potrzeby aplikacji. Właściwa konfiguracja zależy od takich czynników, jak rozmiar obrabianego przedmiotu, złożoność obróbki, częstotliwość operacji obrotowych oraz pożądany poziom automatyzacji.
- Przystawka obrotowa 4-osiowa: Przystawka obrotowa 4-osiowa to najpopularniejsza opcja dla frezarek CNC. Jest ona instalowana na stole maszyny i podłączona do sterownika CNC jako dodatkowa oś. Ten typ jest idealny dla użytkowników, którzy potrzebują sporadycznej obróbki obrotowej, zachowując jednocześnie elastyczność standardowej frezarki CNC.
- Zintegrowana frezarka CNC z osią obrotową: Niektóre frezarki CNC są zaprojektowane z wbudowanym systemem osi obrotowej. Maszyny te zazwyczaj zapewniają lepszą sztywność, łatwiejszą konfigurację i lepsze ustawienie, ponieważ jednostka obrotowa jest zoptymalizowana pod kątem konstrukcji maszyny. Są one odpowiednie dla producentów, którzy często obrabiają detale cylindryczne lub trójwymiarowe.
- System z dwiema osiami obrotowymi: Zaawansowane systemy CNC mogą wykorzystywać wiele osi obrotowych, aby zapewnić dodatkową elastyczność obróbki. Konfiguracje te są powszechnie stosowane w złożonych zastosowaniach przemysłowych wymagających jednoczesnego ruchu wieloosiowego i precyzyjnej obróbki 3D.
Kluczowe elementy układu osi obrotowej
System osi obrotowych składa się z kilku komponentów mechanicznych i elektronicznych, które współpracują ze sobą, aby precyzyjnie obracać obrabiany przedmiot, koordynując jednocześnie ruchy liniowe frezarki CNC. Każdy komponent pełni określoną funkcję, która przyczynia się do precyzji, stabilności i wydajności obróbki.
- Uchwyt obrotowy: Główny element mocujący, który pewnie trzyma jeden koniec przedmiotu obrabianego i przenosi ruch obrotowy z układu napędowego. Zapewnia stabilność materiału podczas obróbki i pomaga utrzymać dokładne pozycjonowanie, redukując wibracje i poprawiając jakość powierzchni.
- Konik: Podtrzymuje przeciwległy koniec przedmiotu obrabianego, szczególnie podczas obróbki długich lub ciężkich materiałów. Utrzymując przedmiot obrabiany w osi obrotu, poprawia stabilność, minimalizuje ugięcie i pomaga uzyskać bardziej precyzyjne rezultaty obróbki.
- Silnik napędowy obrotowy: Zapewnia moc potrzebną do obracania przedmiotu obrabianego zgodnie z poleceniami CNC. Silniki krokowe są powszechnie stosowane w standardowych zastosowaniach, natomiast serwosilniki są preferowane do precyzyjnej obróbki wymagającej wyższej prędkości, momentu obrotowego i dokładności pozycjonowania.
- Przekładnia lub układ redukcyjny: łączy silnik z wałem obrotowym i reguluje relację między prędkością a momentem obrotowym. Zwiększa siłę obrotową, poprawia dokładność pozycjonowania i umożliwia osi obrotowej obsługę cięższych elementów obrabianych i bardziej wymagających operacji obróbkowych.
- Wał obrotowy i sprzęgło: Wał obrotowy przenosi siłę obrotową silnika na uchwyt, a sprzęgło łączy silnik z wałem, kompensując jednocześnie drobne błędy współosiowości. Elementy te muszą zachować wysoką sztywność i precyzję, aby zapewnić płynny obrót i zapobiec niedokładnościom obróbki.
- Uchwyty i mocowania: Zabezpieczają jednostkę osi obrotowej na stole frezarki CNC i zapewniają prawidłowe wyrównanie z układem współrzędnych maszyny. Stabilna konstrukcja montażowa pomaga zapobiegać ruchom, wibracjom i problemom z wyrównaniem podczas obróbki.
- Kontroler i sterownik osi obrotowej: zarządzają komunikacją między systemem CNC a silnikiem osi obrotowej. Przekształcają zaprogramowane polecenia w precyzyjne ruchy obrotowe, kontrolując jednocześnie takie czynniki, jak kierunek obrotu, prędkość, przyspieszenie i dokładność pozycjonowania.
Typowe zastosowania frezarek CNC z osią obrotową
Frezarki CNC z osią obrotową znacząco rozszerzają możliwości tradycyjnej obróbki CNC, umożliwiając obróbkę detali cylindrycznych, zakrzywionych i trójwymiarowych. Dzięki możliwości obracania materiałów podczas cięcia, grawerowania i rzeźbienia, maszyny te są szeroko stosowane w branżach wymagających skomplikowanych kształtów, szczegółowych wzorów i obróbki wielostronnej.
- Obróbka drewna i produkcja mebli: Frezarki CNC z osią obrotową są szeroko stosowane w przemyśle stolarskim do produkcji elementów cylindrycznych i dekoracyjnych, takich jak tralki schodowe, nogi stołów, elementy krzeseł, kolumny i wyroby z drewna. Oś obrotowa pozwala producentom tworzyć misterne rzeźbienia, spiralne wzory i symetryczne wzory na okrągłych elementach obrabianych z wysoką precyzją i powtarzalnością.
- Produkcja instrumentów muzycznych: W branży instrumentów muzycznych, frezarki CNC z osią obrotową są powszechnie stosowane do produkcji elementów o powierzchniach zakrzywionych lub cylindrycznych, w tym gryfów gitarowych, korpusów bębnów i innych części instrumentów. Funkcja obrotowa umożliwia płynne kształtowanie i precyzyjne grawerowanie przy jednoczesnym zachowaniu spójnych wymiarów i jakości powierzchni.
- Produkcja szyldów i grawerowanie 3D: Systemy z osiami obrotowymi idealnie nadają się do tworzenia dekoracyjnych szyldów, cylindrycznych tabliczek znamionowych, logotypów i grawerowanych wzorów na okrągłych przedmiotach. W przeciwieństwie do płaskich frezarek CNC, maszyny z osiami obrotowymi mogą grawerować w sposób ciągły na całej powierzchni przedmiotu obrabianego, co czyni je idealnymi do produkcji produktów niestandardowych i projektów artystycznych.
- Rzeźby artystyczne i rękodzieło na zamówienie: Artyści i rzemieślnicy używają frezarek CNC z osią obrotową do tworzenia skomplikowanych rzeźb, posągów i niestandardowych elementów dekoracyjnych. Możliwość obróbki wielu stron przedmiotu obrabianego zapewnia większą swobodę twórczą i umożliwia produkcję szczegółowych, trójwymiarowych dzieł sztuki o niezmiennej jakości.
Oś obrotowa to cenne udoskonalenie, które przekształca standardową frezarkę CNC w bardziej wszechstronne rozwiązanie obróbcze. Od przystawek 4-osiowych po systemy zintegrowane, różne konfiguracje obrotowe zapewniają opcje dostosowane do zróżnicowanych potrzeb produkcyjnych, a komponenty takie jak uchwyt, konik, silnik i sterownik współpracują ze sobą, zapewniając precyzyjny obrót i stabilną obróbkę. Dzięki możliwości obsługi złożonych kształtów i obróbki wielostronnej, frezarka CNC z osią obrotową otwiera nowe możliwości w obróbce drewna, grawerstwie i innych branżach, czyniąc ją ważnym narzędziem dla producentów poszukujących większej elastyczności i wydajności.
Przygotowanie przed ustawieniem osi obrotowej
Prawidłowe przygotowanie to kluczowy pierwszy krok przed skonfigurowaniem osi obrotowej na frezarce CNC. Dobrze przygotowany proces instalacji nie tylko zapewnia płynną integrację systemu obrotowego z maszyną CNC, ale także zmniejsza ryzyko błędów ustawienia, problemów z kompatybilnością i awarii operacyjnych. Przed instalacją użytkownicy powinni zweryfikować kompatybilność maszyny, przygotować niezbędne narzędzia i dokonać inspekcji podzespołów osi obrotowej. Wykonanie tych czynności przygotowawczych stanowi solidny fundament dla dokładnej kalibracji, niezawodnego działania i optymalnej wydajności obróbki.
Sprawdź kompatybilność routera CNC
Przed zainstalowaniem osi obrotowej na frezarce CNC należy sprawdzić, czy maszyna jest kompatybilna z systemem obrotowym. Nie wszystkie frezarki CNC są zaprojektowane do obsługi przystawek obrotowych, a problemy z kompatybilnością mogą mieć wpływ na instalację, obsługę i dokładność obróbki. Dokładna kontrola konstrukcji mechanicznej, układu elektrycznego i możliwości oprogramowania maszyny pomaga zapewnić bezproblemową integrację osi obrotowej.
- Zgodność mechaniczna: Najpierw sprawdź, czy frezarka CNC ma wystarczającą przestrzeń roboczą i możliwości montażu osi obrotowej. Łoże maszyny powinno zapewniać wystarczającą długość i szerokość, aby pomieścić urządzenie obrotowe i przeznaczone do obróbki przedmioty. Sprawdź, czy wsporniki montażowe można bezpiecznie zamocować do stołu maszyny, a rama frezarki ma wystarczającą sztywność, aby wytrzymać dodatkowy ciężar i siły skrawania generowane podczas obróbki obrotowej.
- Zgodność sterownika: Sterownik CNC musi obsługiwać dodatkową oś obrotową, zazwyczaj skonfigurowaną jako oś A. Sprawdź, czy sterownik posiada dostępny interfejs osi i czy istniejące sterowniki silników mogą komunikować się z silnikiem obrotowym. Niektóre routery CNC mogą wymagać dodatkowych sterowników, kart sterujących lub konfiguracji oprogramowania układowego przed dodaniem osi obrotowej.
- Zgodność silnika i instalacji elektrycznej: Upewnij się, że silnik osi obrotowej jest zgodny ze specyfikacją elektryczną frezarki CNC, w tym napięciem, natężeniem prądu i wymaganiami sterownika. Należy również sprawdzić połączenia okablowania, moc zasilacza oraz system zatrzymania awaryjnego, aby zapewnić bezpieczną i stabilną pracę. Nieprawidłowe dopasowanie elektryczne może prowadzić do niskiej wydajności, przegrzania silnika lub awarii sterowania.
- Zgodność oprogramowania: Oprogramowanie sterujące CNC i oprogramowanie CAM muszą obsługiwać funkcje obróbki obrotowej. Należy upewnić się, że oprogramowanie może generować i przetwarzać ścieżki narzędzi obrotowych oraz umożliwia użytkownikom konfigurację parametrów, takich jak kierunek osi, liczba kroków na obrót, średnica przedmiotu obrabianego i prędkość obrotowa. Bez odpowiedniego wsparcia programowego oś obrotowa może nie działać precyzyjnie, nawet jeśli sprzęt jest prawidłowo zainstalowany.
Przygotuj niezbędne narzędzia i sprzęt
Przed skonfigurowaniem osi obrotowej na frezarce CNC, przygotowanie niezbędnych narzędzi i sprzętu może zwiększyć wydajność i dokładność procesu instalacji i kalibracji. Posiadanie odpowiednich narzędzi pomaga zapewnić prawidłowe ustawienie mechaniczne, bezpieczną instalację i precyzyjną regulację parametrów osi obrotowej. Wymagane narzędzia mogą się różnić w zależności od modelu frezarki CNC i systemu obrotowego, ale zazwyczaj potrzebne są następujące elementy.
- Podstawowe narzędzia instalacyjne: Do montażu komponentów, dokręcania elementów złącznych i mocowania osi obrotowej do stołu frezarki CNC wymagane są standardowe narzędzia ręczne, takie jak klucze, zestawy nasadek, wkrętaki, klucze imbusowe i szczypce. Narzędzia te pomagają zapewnić prawidłowy montaż i dokręcenie wsporników montażowych, śrub i połączeń mechanicznych, zapobiegając ich przemieszczaniu się i drganiom podczas obróbki.
- Narzędzia pomiarowe i do ustawiania: Suwmiarka może służyć do pomiaru wymiarów przedmiotu obrabianego i sprawdzania rozmiarów komponentów, natomiast czujnik zegarowy pomaga zmierzyć bicie, dokładność ustawienia i współosiowość między uchwytem a konikiem. Poziomica lub precyzyjna linijka mogą również pomóc w sprawdzeniu, czy oś obrotowa jest prawidłowo ustawiona względem współrzędnych maszyny CNC.
- Oprogramowanie CNC i pliki konfiguracyjne: Przed rozpoczęciem pracy należy upewnić się, że wymagane oprogramowanie CNC i CAM jest zainstalowane i skonfigurowane. Ważne pliki i parametry, takie jak ustawienia osi obrotowych, specyfikacje silników, przełożenia przekładni i postprocesory, należy przygotować wcześniej.
- Akcesoria kalibracyjne: Do weryfikacji dokładności osi obrotowej po instalacji potrzebne są narzędzia kalibracyjne i materiały testowe. Do próbnej obróbki można użyć cylindra testowego, próbki przedmiotu obrabianego lub bloku kalibracyjnego, aby sprawdzić dokładność obrotu, jakość powierzchni i spójność wymiarową. Testy te pomagają zidentyfikować błędy parametrów i umożliwiają operatorom dokonanie precyzyjnych korekt przed produkcją.
Kontrola komponentów osi obrotowej
Przed zainstalowaniem osi obrotowej na frezarce CNC należy dokładnie sprawdzić wszystkie komponenty, aby upewnić się, że są w dobrym stanie i gotowe do pracy. Dokładna kontrola pomaga zidentyfikować potencjalne problemy, takie jak uszkodzone części, luźne połączenia lub wady produkcyjne, które mogą wpłynąć na dokładność, stabilność i bezpieczeństwo obróbki. Sprawdzenie każdego komponentu przed instalacją może zapobiec nieoczekiwanym przestojom i uprościć proces kalibracji.
- Sprawdź uchwyt obrotowy i konika: Sprawdź uchwyt obrotowy, aby upewnić się, że szczęki zaciskowe poruszają się płynnie i pewnie trzymają przedmiot obrabiany bez nadmiernego luzu. Sprawdź powierzchnie chwytowe uchwytu pod kątem zużycia lub uszkodzeń, które mogą wpływać na stabilność przedmiotu obrabianego. Należy również sprawdzić konika, aby upewnić się, że kieł porusza się płynnie, blokuje się bezpiecznie i jest prawidłowo ustawiony względem uchwytu.
- Sprawdź silnik napędowy i przekładnię: Sprawdź silnik obrotowy pod kątem widocznych uszkodzeń, luźnych śrub mocujących lub nietypowych śladów zużycia. Upewnij się, że wał silnika obraca się płynnie, bez nietypowych oporów i hałasu. Jeśli układ obrotowy wykorzystuje przekładnię lub mechanizm redukcyjny, sprawdź go pod kątem wycieków oleju, luźnych połączeń lub nadmiernych luzów.
- Sprawdź wał obrotowy i sprzęgło: Sprawdź prawidłowe ustawienie, szczelność połączeń i płynność ruchu. Luźne sprzęgła lub wygięte wały mogą powodować drgania, niedokładne pozycjonowanie i nierównomierne wyniki obróbki. Upewnij się, że wszystkie elementy łączące są solidnie zamocowane i nie ma nadmiernego ruchu między silnikiem a wałem obrotowym.
- Sprawdź połączenia elektryczne: Przed podłączeniem osi obrotowej do sterownika CNC sprawdź wszystkie kable, złącza i okablowanie pod kątem uszkodzeń lub luźnych zacisków. Sprawdź, czy kable silnika, zasilania i sygnałowe są prawidłowo oznaczone i nie wykazują śladów zużycia. Uszkodzone okablowanie lub nieprawidłowe połączenia mogą prowadzić do awarii silnika, niedokładnego ruchu lub błędów sterownika.
Dokładne przygotowanie może znacząco poprawić wydajność i dokładność instalacji osi obrotowej. Potwierdzając kompatybilność routera CNC, systemu sterowania i komponentów obrotowych, a jednocześnie zapewniając gotowość wszystkich narzędzi, sprzętu i części, operatorzy mogą uniknąć typowych problemów z konfiguracją i osiągnąć lepsze rezultaty obróbki. Dokładna inspekcja i planowanie przed instalacją nie tylko upraszczają proces kalibracji, ale także pomagają wydłużyć żywotność osi obrotowej i utrzymać stałą wydajność obróbki CNC.
Instalacja osi obrotowej krok po kroku
Instalacja osi obrotowej na frezarce CNC wymaga szczególnej uwagi w zakresie pozycjonowania mechanicznego, połączeń elektrycznych i konfiguracji systemu. Prawidłowo zainstalowana oś obrotowa zapewnia precyzyjny obrót, stabilne podparcie przedmiotu obrabianego i niezawodną komunikację między sterownikiem CNC a systemem obrotowym. Przestrzeganie systematycznego procesu instalacji pomaga zapobiegać typowym problemom, takim jak drgania, niewspółosiowość i niedokładny obrót, zapewniając niezawodną podstawę do kalibracji i obsługi.
Wyłącz i przygotuj router CNC
Przed montażem osi obrotowej, pierwszym krokiem jest bezpieczne wyłączenie i przygotowanie frezarki CNC. Prawidłowe przygotowanie chroni zarówno operatora, jak i maszynę, zapewniając jednocześnie czyste i stabilne środowisko instalacji. Poświęcenie czasu na wykonanie tych wstępnych czynności może zapobiec problemom elektrycznym, zakłóceniom mechanicznym i problemom z ustawieniem osi obrotowej podczas procesu konfiguracji.
- Odłącz zasilanie i zapewnij bezpieczeństwo: Zacznij od wyłączenia frezarki CNC i odłączenia zasilania głównego. Jeśli maszyna była niedawno używana, przed rozpoczęciem instalacji odczekaj, aż wrzeciono, silniki i inne elementy ostygną. Zaleca się również sprawdzenie, czy funkcja zatrzymania awaryjnego działa prawidłowo przed przystąpieniem do dalszych czynności.
- Wyczyść stół maszyny i obszar roboczy: Usuń kurz, wióry, resztki materiału i inne zanieczyszczenia z stołu frezarki CNC. Czysta powierzchnia montażowa zapewnia równomierne i bezpieczne osadzenie wsporników osi obrotowej, zmniejszając ryzyko rozbieżności. Zwróć szczególną uwagę na miejsca montażu osi obrotowej, ponieważ nawet drobne cząsteczki mogą wpływać na dokładność pozycjonowania.
- Usuń zbędne urządzenia i akcesoria: Oczyść obszar roboczy, usuwając zaciski, uchwyty próżniowe, narzędzia i inne akcesoria, które mogą utrudniać montaż osi obrotowej. Sprawdź, czy jest wystarczająco dużo miejsca na jednostkę obrotową, przedmiot obrabiany i konika, a jednocześnie upewnij się, że wrzeciono może się swobodnie poruszać, nie dotykając elementów obrotowych podczas pracy.
Montaż osi obrotowej na łożu maszyny
Po przygotowaniu frezarki CNC, kolejnym krokiem jest solidny montaż osi obrotowej na łożu maszyny. Wszelkie luzy, nieprawidłowe ustawienie lub niewspółosiowość mogą powodować wibracje, niedokładne rezultaty cięcia i obniżoną jakość powierzchni. Staranny montaż gwarantuje efektywną współpracę osi obrotowej z istniejącym systemem ruchu frezarki CNC.
- Prawidłowe ustawienie osi obrotowej: Zacznij od umieszczenia osi obrotowej na stole frezarki CNC, zgodnie z konstrukcją maszyny i wymaganiami obróbki. W większości przypadków oś obrotowa jest instalowana równolegle do osi X lub Y frezarki CNC, w zależności od dostępnej przestrzeni roboczej i planowanego zastosowania. Upewnij się, że uchwyt, konik i oś osi obrotowej znajdują się w zakresie roboczym maszyny i nie zakłócają ruchu wrzeciona.
- Zabezpiecz wsporniki i uchwyty montażowe: Po prawidłowym ustawieniu osi obrotowej należy przymocować ją do łoża maszyny za pomocą dostarczonych wsporników, zacisków, nakrętek teowych lub śrub mocujących. Dokręcaj wszystkie elementy mocujące równomiernie, aby zapobiec ich przemieszczaniu się podczas pracy, unikając jednocześnie nadmiernej siły, która mogłaby odkształcić elementy mocujące. Solidne połączenie między osią obrotową a łożem maszyny jest niezbędne, aby wytrzymać siły skrawania i zachować stabilność obróbki.
- Sprawdź poziom i wyrównanie: Po zamocowaniu osi obrotowej sprawdź, czy jest ona wypoziomowana i prawidłowo wyrównana z układem współrzędnych frezarki CNC. Użyj narzędzi pomiarowych, takich jak poziomica, linijka lub czujnik zegarowy, aby sprawdzić, czy oś osi obrotowej jest równoległa do osi maszyny. W razie potrzeby dostosuj położenie montażowe lub użyj podpór poziomujących, aby skorygować ewentualne odchylenia. Dokładne wyrównanie na tym etapie znacznie ułatwi późniejszą kalibrację.
Montaż konika i podpór
Konik i podpory zapewniają dodatkowe podparcie dla długich lub ciężkich materiałów, pomagają utrzymać przedmiot obrabiany w osi obrotu i redukują wibracje podczas cięcia. Prawidłowy montaż i regulacja tych komponentów pomaga uzyskać precyzyjne rezultaty obróbki i zapobiega ugięciu przedmiotu obrabianego.
- Prawidłowe ustawienie konika: Po zamontowaniu osi obrotowej, umieść konika na przeciwległym końcu uchwytu obrotowego, wzdłuż tej samej linii środkowej. Dostosuj jego położenie do długości obrabianego przedmiotu, upewniając się, że zapewnia on odpowiednie podparcie bez nadmiernego nacisku. Konik powinien płynnie poruszać się po łożu maszyny lub szynie montażowej i pozostawać pewnie zablokowany w pozycji podczas pracy.
- Wyrównaj konika z uchwytem obrotowym: Sprawdź, czy czubek konika jest ustawiony na tej samej wysokości i na tej samej osi co środek uchwytu. Niewspółosiowość może powodować nierównomierny obrót przedmiotu obrabianego, co prowadzi do błędów wymiarowych, drgań i niskiej jakości powierzchni. W razie potrzeby użyj narzędzi pomiarowych, takich jak suwmiarka, linijka lub czujnik zegarowy, aby sprawdzić wyrównanie.
- Zabezpieczenie konika i podpór: Po ustaleniu prawidłowej pozycji, dokręć mechanizm blokujący konika i zabezpiecz wszelkie dodatkowe podpory lub wsporniki. Upewnij się, że wszystkie elementy złączne są mocno dokręcone, aby zapobiec przemieszczaniu się podczas obróbki. W przypadku dłuższych elementów obrabianych, między uchwytem a konikiem można zainstalować dodatkowe podtrzymki stałe lub uchwyty podporowe, aby zminimalizować ugięcia i poprawić stabilność obrotową.
Podłącz komponenty elektryczne
Po mechanicznym zamontowaniu i wyregulowaniu osi obrotowej, kolejnym krokiem jest podłączenie jej podzespołów elektrycznych do układu sterowania frezarki CNC. Prawidłowe połączenia elektryczne umożliwiają sterownikowi CNC komunikację z silnikiem obrotowym oraz precyzyjną kontrolę prędkości obrotowej, kierunku i pozycjonowania.
- Podłącz silnik obrotowy i sterownik: Zacznij od podłączenia silnika osi obrotowej do odpowiedniego sterownika zgodnie ze schematem okablowania producenta. Upewnij się, że kable silnika są podłączone do odpowiednich zacisków i że wszystkie połączenia są stabilne. W przypadku systemów z silnikami krokowymi lub serwosilnikami sprawdź, czy specyfikacja silnika jest zgodna z wymaganiami sterownika, w tym napięciem, natężeniem prądu i sygnałami sterującymi.
- Podłącz sterownik do sterownika CNC: Sterownik silnika musi być podłączony do sterownika CNC, aby mógł odbierać polecenia ruchu z systemu sterowania. Podłącz wymagane kable sygnałowe, w tym sygnały impulsowe, kierunkowe i zezwalające, zgodnie z konfiguracją sterownika. Upewnij się, że oś obrotowa jest przypisana do odpowiedniego interfejsu osi, zazwyczaj osi A, oraz że wszystkie złącza są prawidłowo włożone i zabezpieczone.
- Sprawdź połączenia zasilania: Upewnij się, że napęd osi obrotowej i silnik są podłączone do odpowiedniego źródła zasilania. Sprawdź, czy parametry napięcia i prądu spełniają wymagania określone przez producenta urządzenia. Upewnij się, że kable zasilające są odpowiednio izolowane i ułożone, aby zapobiec zwarciom, zakłóceniom elektrycznym lub przypadkowym uszkodzeniom podczas pracy maszyny.
Montaż i zabezpieczenie przedmiotu obrabianego
Po zainstalowaniu i podłączeniu osi obrotowej, kolejnym krokiem jest prawidłowy montaż i zabezpieczenie obrabianego przedmiotu. Prawidłowo zamocowany przedmiot zapewnia stabilny obrót i umożliwia precyzyjne cięcie frezarką CNC.
- Zamontuj przedmiot obrabiany w uchwycie obrotowym: Włóż jeden koniec przedmiotu obrabianego do uchwytu obrotowego i równomiernie dokręć szczęki uchwytu, aby zamocować materiał. Upewnij się, że przedmiot obrabiany znajduje się w pobliżu środka uchwytu, a wszystkie szczęki zapewniają równomierny nacisk. Nierównomierne mocowanie może spowodować przesunięcie materiału podczas obrotu, co prowadzi do niedokładnej obróbki i zwiększonych wibracji.
- Sprawdź współosiowość przedmiotu obrabianego: Przed rozpoczęciem obróbki sprawdź, czy przedmiot obrabiany jest prawidłowo ustawiony względem osi obrotu. Obróć przedmiot obrabiany ręcznie i sprawdź, czy obraca się płynnie, bez chybotania i nadmiernego bicia. W przypadku zastosowań wymagających większej precyzji, użyj czujnika zegarowego do pomiaru współosiowości i w razie potrzeby dokonaj korekty.
- Sprawdź odstęp między przedmiotem obrabianym a innymi elementami maszyny, w tym wrzecionem, uchwytem narzędziowym, bramą i wspornikami osi obrotowej. Upewnij się, że narzędzie skrawające może dotrzeć do wymaganych obszarów obróbki bez kolizji. Ten krok jest szczególnie ważny w przypadku przedmiotów obrabianych o dużej średnicy lub nieregularnych kształtach.
Prawidłowa instalacja osi obrotowej wymaga starannego dopracowania szczegółów mechanicznych i elektrycznych. Prawidłowy montaż jednostki obrotowej, wyrównanie elementów podporowych, podłączenie układu sterowania i bezpieczne zamocowanie przedmiotu obrabianego pozwalają operatorom zapewnić płynny i precyzyjny ruch obrotowy. Prawidłowe wykonanie każdego etapu instalacji nie tylko upraszcza późniejszy proces kalibracji, ale także poprawia jakość obróbki, zwiększa bezpieczeństwo pracy i pozwala frezarce CNC w pełni wykorzystać możliwości obróbki obrotowej.
Konfigurowanie oprogramowania CNC osi obrotowej
Po fizycznym zainstalowaniu i podłączeniu elektrycznym osi obrotowej, kolejnym krokiem jest konfiguracja oprogramowania CNC w celu rozpoznania i sterowania systemem obrotowym. Prawidłowa konfiguracja oprogramowania zapewnia, że sterownik CNC dokładnie interpretuje ruchy obrotowe i synchronizuje obrót osi A z osiami X, Y i Z. Nieprawidłowe ustawienia mogą skutkować niedokładnym pozycjonowaniem, niewłaściwym kierunkiem obrotu lub słabymi wynikami obróbki. Dzięki starannemu dostosowaniu parametrów oprogramowania operatorzy mogą osiągnąć precyzję i wydajność obróbki obrotowej.
Włącz funkcję osi obrotowej
Zanim frezarka CNC będzie mogła sterować osią obrotową, funkcja obrotowa musi zostać włączona w systemie sterowania CNC. Ten krok pozwala sterownikowi rozpoznać dodatkowy ruch obrotowy, zazwyczaj skonfigurowany jako oś A, i skoordynować go z istniejącymi osiami X, Y i Z. Prawidłowa aktywacja gwarantuje, że oprogramowanie CNC może wysyłać dokładne polecenia obrotu, a oś obrotowa działa jako integralna część systemu obróbczego.
- Aktywacja dodatkowej osi w sterowniku CNC: Zacznij od uzyskania dostępu do ustawień maszyny lub menu konfiguracji sterownika CNC i włączenia funkcji dodatkowej osi. W zależności od typu sterownika, może to wymagać aktywacji opcji czwartej osi, przypisania dostępnego kanału wyjściowego lub modyfikacji parametrów konfiguracyjnych. Oś obrotowa jest zazwyczaj przypisana do osi A, która steruje obrotem wokół osi X, chociaż niektóre systemy mogą korzystać z innych przypisań osi w zależności od konstrukcji maszyny.
- Przypisz prawidłowy kierunek osi: Po włączeniu osi obrotowej sprawdź, czy kierunek obrotu jest zgodny z układem współrzędnych CNC. Sterownik powinien poprawnie interpretować polecenia ruchu zgodnego i przeciwnego do ruchu wskazówek zegara. Jeśli oś obrotowa obraca się w kierunku przeciwnym do zaprogramowanego, ustawienie kierunku silnika zazwyczaj można odwrócić za pomocą parametrów oprogramowania lub konfiguracji sterownika, bez konieczności zmiany instalacji mechanicznej.
- Skonfiguruj komunikację między oprogramowaniem a sprzętem: Upewnij się, że oprogramowanie CNC może poprawnie komunikować się ze sterownikiem i kontrolerem silnika obrotowego. Sprawdź, czy przypisano prawidłowe porty wejściowe/wyjściowe, sygnały sterujące i ustawienia osi. W systemach wykorzystujących dedykowane oprogramowanie sterujące CNC, oś obrotowa może wymagać określonych plików konfiguracyjnych lub profili maszyny, aby umożliwić prawidłowe działanie.
Ustaw parametry osi obrotowej
Po włączeniu funkcji osi obrotowej, kolejnym krokiem jest konfiguracja parametrów osi obrotowej w oprogramowaniu sterującym CNC. Dokładne ustawienia parametrów gwarantują, że polecenia sterownika odpowiadają rzeczywistemu ruchowi układu obrotowego.
- Konfiguruj liczbę kroków na obrót: Określa liczbę kroków silnika wymaganych do jednego pełnego obrotu. Wartość ta zależy od kąta kroku silnika, ustawień mikrokroku sterownika oraz ewentualnego mechanicznego układu redukcji zastosowanego w osi obrotowej. Nieprawidłowa wartość liczby kroków na obrót spowoduje, że oś obrotowa obróci się o więcej lub mniej niż zaprogramowany kąt, co doprowadzi do niedokładnych wymiarów obróbki. Zawsze obliczaj lub weryfikuj tę wartość na podstawie rzeczywistych specyfikacji sprzętu.
- Ustawienie przełożenia: Jeśli oś obrotowa korzysta z przekładni lub mechanizmu redukcyjnego, przełożenie należy wprowadzić do oprogramowania CNC. Przekładnia redukcyjna zwiększa moment obrotowy i poprawia dokładność pozycjonowania, przekształcając obroty silnika w wolniejszy, ale bardziej dynamiczny ruch obrotowy. Sterownik potrzebuje tych informacji, aby obliczyć prawidłowy ruch silnika wymagany dla określonego kąta obrotu.
- Regulacja kierunku obrotu: Określa, czy oś obrotowa obraca się zgodnie z ruchem wskazówek zegara, czy przeciwnie do ruchu wskazówek zegara, zgodnie z poleceniami CNC. Po skonfigurowaniu należy wykonać prosty test obrotu, aby potwierdzić, że ruch jest zgodny z zaprogramowanym kierunkiem. Jeśli oś obraca się nieprawidłowo, kierunek zazwyczaj można odwrócić za pomocą ustawień oprogramowania lub zmieniając sygnał kierunku silnika.
- Ustaw maksymalną prędkość obrotową: Określa najwyższą bezpieczną prędkość roboczą osi obrotowej. Ten parametr należy dostosować do możliwości silnika, specyfikacji przekładni, rozmiaru obrabianego przedmiotu i wymagań obróbki. Nadmierna prędkość obrotowa może powodować drgania, obniżenie dokładności lub utratę momentu obrotowego silnika, a zbyt niska prędkość może obniżyć wydajność produkcji. Wybór odpowiedniego limitu prędkości pomaga utrzymać stabilną i niezawodną pracę.
- Skonfiguruj ustawienia przyspieszenia i hamowania: Te parametry kontrolują, jak szybko oś obrotowa osiąga prędkość docelową i zatrzymuje się. Prawidłowe ustawienia pomagają zapobiegać nagłym ruchom, wibracjom i pominiętym krokom, szczególnie podczas obróbki ciężkich lub niewyważonych elementów. Płynniejszy profil przyspieszenia poprawia stabilność ruchu i zmniejsza obciążenia mechaniczne silnika, przekładni i elementów montażowych.
Konfigurowanie oprogramowania CAM do obróbki obrotowej
Po skonfigurowaniu parametrów sterownika CNC, kolejnym krokiem jest konfiguracja oprogramowania CAM do obróbki obrotowej. W przeciwieństwie do standardowej obróbki 3-osiowej, obróbka obrotowa wymaga specjalistycznych ścieżek narzędzi, które uwzględniają ciągły obrót przedmiotu obrabianego i koordynację między osiami liniowymi a osią obrotową. Prawidłowa konfiguracja oprogramowania CAM gwarantuje, że wygenerowany kod G dokładnie odzwierciedla projekt i umożliwia frezarce CNC wykonywanie płynnych i precyzyjnych operacji obrotowych.
- Wybór trybu obróbki obrotowej: Pierwszym krokiem jest aktywacja funkcji obróbki obrotowej w oprogramowaniu CAM. Większość programów CAM oferuje dedykowany tryb obróbki obrotowej lub 4-osiowej, który umożliwia oprogramowaniu generowanie ścieżek narzędzi wokół cylindrycznego przedmiotu obrabianego. Operatorzy muszą wybrać odpowiednią konfigurację osi obrotowej, zazwyczaj oś A, i zdefiniować sposób obrotu przedmiotu obrabianego podczas obróbki.
- Zdefiniuj wymiary i orientację przedmiotu obrabianego: Wprowadź parametry, takie jak średnica przedmiotu obrabianego, długość, położenie środkowe i położenie osi obrotu. Oprogramowanie wykorzystuje te informacje do obliczenia, jak narzędzie skrawające powinno się poruszać podczas obrotu materiału. Nieprawidłowe wymiary mogą skutkować nierównomiernym grawerowaniem, nieprawidłową głębokością cięcia lub niewspółosiowością wzorów.
- Ustawianie ścieżek narzędzi dla operacji cylindrycznych: Twórz odpowiednie ścieżki narzędzi w oparciu o kształt, materiał i wymagania obróbkowe cylindrycznego przedmiotu obrabianego. Typowe ścieżki narzędzi obrotowych obejmują obróbkę zgrubną w celu usunięcia materiału, obróbkę wykańczającą w celu poprawy jakości powierzchni oraz operacje owijania w celu grawerowania wzorów lub tekstu na powierzchniach zakrzywionych. Prawidłowy wybór ścieżki narzędzia pomaga uzyskać gładsze wykończenie, skrócić czas obróbki i zwiększyć wydajność skrawania.
- Eksportowanie kompatybilnego kodu G: Po zakończeniu konfiguracji CAM i wygenerowaniu ścieżki narzędzia, należy wyeksportować program obróbki jako kod G, używając odpowiedniego postprocesora dla sterownika frezarki CNC. Wyeksportowany plik powinien zawierać dokładne polecenia osi obrotowej i ruchy współrzędnych, które maszyna może poprawnie zinterpretować. Przed uruchomieniem programu na frezarce CNC zaleca się symulację lub weryfikację kodu G, aby zapewnić prawidłowy ruch obrotowy i uniknąć błędów obróbki.
Precyzyjna konfiguracja oprogramowania pozwala w pełni wykorzystać możliwości frezarki CNC z osią obrotową. Poprzez prawidłowe włączenie funkcji obrotowej, regulację parametrów ruchu i przygotowanie odpowiednich ścieżek narzędzi CAM, operatorzy mogą zapewnić płynną komunikację między sterownikiem CNC a systemem obrotowym. Prawidłowo skonfigurowane środowisko programowe nie tylko poprawia dokładność i wydajność obróbki, ale także stanowi solidną podstawę do kalibracji, testowania i zaawansowanych zastosowań obróbki obrotowej.
Proces kalibracji osi obrotowej
Kalibracja osi obrotowej to niezbędny krok po instalacji i konfiguracji oprogramowania. Prawidłowa kalibracja gwarantuje, że rzeczywisty obrót osi obrotowej jest zgodny z poleceniami generowanymi przez sterownik CNC, co pozwala maszynie uzyskać dokładne pozycjonowanie, spójne wymiary i wysoką jakość obróbki. Nawet drobne błędy w ustawieniu, wysokości środka lub dokładności obrotu mogą prowadzić do nierównych cięć, nieprawidłowych wzorów i niskiej jakości wykończenia powierzchni. Systematyczny proces kalibracji pomaga zoptymalizować wydajność osi obrotowej i zapewnia niezawodną pracę podczas produkcji.
Kalibracja ustawienia mechanicznego
Pierwszym krokiem kalibracji osi obrotowej jest sprawdzenie i korekta mechanicznego ustawienia układu obrotowego. Przed dostosowaniem parametrów oprogramowania należy zweryfikować fizyczne położenie i ustawienie osi obrotowej, aby upewnić się, że przedmiot obrabiany obraca się wokół prawidłowej linii środkowej.
- Sprawdź równoległość osi obrotowych: Zacznij od sprawdzenia, czy oś obrotowa jest prawidłowo wyrównana z osią odniesienia frezarki CNC, zazwyczaj osią X lub Y. Linia środkowa uchwytu obrotowego i konika powinna być równoległa do osi maszyny na całej długości jednostki obrotowej. Do pomiaru odchyleń można użyć czujnika zegarowego, precyzyjnej linijki lub narzędzia do ustawiania współosiowości. Jeśli oś obrotowa nie jest równoległa, wyreguluj wsporniki montażowe lub zmień położenie jednostki, aż wyrównanie osiągnie wymaganą dokładność.
- Wyrównanie kłów uchwytu i konika: Uchwyt obrotowy i konik muszą znajdować się w tej samej linii środkowej, aby zapewnić równomierny obrót przedmiotu obrabianego. Sprawdź, czy czubek konika jest precyzyjnie ustawiony względem środka uchwytu. Niewspółosiowość tych dwóch elementów może powodować chybotanie się przedmiotu obrabianego podczas obrotu, co prowadzi do niedokładnych wyników obróbki. Dokonaj drobnych korekt położenia konika lub uchwytów montażowych, aż oba kły będą prawidłowo ustawione.
- Sprawdź poziom i położenie środkowe: Sprawdź, czy oś obrotowa jest wypoziomowana i ustawiona na prawidłowej wysokości względem stołu frezarki CNC. Nierówna oś obrotowa może powodować wahania głębokości cięcia i wpływać na pozycjonowanie narzędzia. Użyj poziomicy lub przyrządu pomiarowego, aby upewnić się, że jednostka obrotowa utrzymuje stałą wysokość na całej swojej długości. W razie potrzeby wyreguluj podpory montażowe lub dodaj podkładki poziomujące, aby skorygować różnice wysokości.
Kalibracja wysokości środka osi obrotowej
Wysokość środka odnosi się do odległości w pionie między łożem frezarki CNC a osią obrotu przedmiotu obrabianego. Jeśli ta wartość jest nieprawidłowa, narzędzie skrawające nie będzie dokładnie podążać zaprogramowaną ścieżką, co może skutkować nierównomierną głębokością skrawania, nieprawidłowymi wymiarami i niską jakością wykończenia powierzchni. Prawidłowa kalibracja zapewnia, że układ współrzędnych CNC jest zgodny z rzeczywistym położeniem osi obrotu.
- Zmierz wysokość środka osi obrotowej: Zacznij od zmierzenia odległości od łoża frezarki CNC lub powierzchni odniesienia maszyny do środka uchwytu obrotowego. Można to zrobić za pomocą narzędzi pomiarowych, takich jak suwmiarka, wysokościomierz lub precyzyjna linijka. Pomiar należy wykonać ostrożnie, aby zapewnić dokładność, ponieważ nawet niewielka różnica w wysokości środka może wpłynąć na jakość obróbki, zwłaszcza podczas grawerowania lub rzeźbienia szczegółowych wzorów wokół cylindrycznych elementów obrabianych.
- Sprawdź relację między narzędziem a osią obrotową: Po zmierzeniu wysokości środka, sprawdź relację między położeniem wrzeciona narzędzia a osią obrotu. Przesuń wrzeciono CNC do przybliżonego środka osi obrotu i sprawdź, czy końcówka narzędzia pokrywa się ze środkiem obrotu przedmiotu obrabianego. Jeśli narzędzie jest ustawione zbyt wysoko lub zbyt nisko względem środka obrotu, konieczna będzie korekta ustawień współrzędnych lub fizycznej wysokości instalacji.
- Dostosowanie ustawień maszyny lub oprogramowania: W zależności od konstrukcji frezarki CNC, błędy wysokości osi można korygować mechanicznie lub za pomocą ustawień oprogramowania. W przypadku maszyn z regulowanymi mocowaniami obrotowymi, położenie osi obrotowej można podnosić lub obniżać za pomocą podpór lub podkładek dystansowych. W systemach opartych na oprogramowaniu operatorzy mogą regulować układ współrzędnych roboczych, początek osi Z lub wartości przesunięcia osi obrotowej, aby dopasować je do rzeczywistej wysokości osi.
Kalibracja kroków na obrót
Kalibracja liczby kroków na obrót określa, jak dokładnie sterownik CNC konwertuje polecenia silnika na rzeczywisty ruch obrotowy. Ten parametr definiuje liczbę kroków silnika wymaganą do wykonania przez oś obrotową jednego pełnego obrotu o 360°. Nieprawidłowa wartość może spowodować zbyt duży lub zbyt mały obrót osi obrotowej, co może prowadzić do niedokładnych wzorów grawerowania, nieprawidłowych wymiarów i błędów wyrównania gotowych elementów. Prawidłowa kalibracja zapewnia, że zaprogramowane kąty odpowiadają rzeczywistemu obrotowi przedmiotu obrabianego.
- Oblicz początkową wartość liczby kroków na obrót: Przed kalibracją należy obliczyć teoretyczną wartość liczby kroków na obrót na podstawie specyfikacji sprzętowej osi obrotowej. Obliczenia zazwyczaj uwzględniają kąt kroku silnika, ustawienie mikrokroku sterownika oraz przełożenie przekładni. Na przykład, silnik krokowy z mikrokrokiem i przekładnią redukcyjną będzie wymagał większej liczby kroków silnika do wykonania jednego pełnego obrotu wału wyjściowego. Ta obliczona wartość stanowi początkowe ustawienie sterownika CNC.
- Wykonaj test dokładności obrotu: Po wprowadzeniu wartości początkowej wykonaj test obrotu za pomocą sterownika CNC. Wydaj osi obrotowej polecenie obrotu o określony kąt, np. 90°, 180° lub 360°, i porównaj rzeczywisty ruch z zaprogramowanym obrotem. Oznaczenie punktu odniesienia na uchwycie lub przedmiocie obrabianym może pomóc w wizualnym potwierdzeniu dokładności obrotu. Aby uzyskać większą precyzję, użyj kątomierza lub narzędzia pomiarowego do weryfikacji rzeczywistego kąta obrotu.
- Oblicz i dostosuj parametr: Jeśli rzeczywisty obrót różni się od wartości zadanej, dostosuj ustawienie liczby kroków na obrót za pomocą wzoru kalibracji: Nowa liczba kroków na obrót = Aktualna liczba kroków na obrót × (Zadana wartość obrotu ÷ Rzeczywista wartość obrotu). Na przykład, jeśli sterownik CNC nakazuje obrót o 360°, ale oś obrotowa obraca się tylko o 355°, wartość liczby kroków na obrót należy nieznacznie zwiększyć, aby skompensować różnicę. Powtarzaj test po dostosowaniu, aż zadane i rzeczywiste wartości obrotu będą się ściśle pokrywać.
Kalibracja bicia i koncentryczności
Bicie odnosi się do wielkości odchylenia między rzeczywistym środkiem obrotu a idealnym środkiem osi obrotowej. Nawet gdy oś obrotowa jest prawidłowo zamontowana i skonfigurowana, niewielkie odchylenia w uchwycie, wale, koniku lub mocowaniu przedmiotu obrabianego mogą powodować nierównomierny obrót materiału. Nadmierne bicie może prowadzić do nierównomiernych głębokości skrawania, wad powierzchni, wibracji i obniżenia dokładności obróbki. Prawidłowa kalibracja pomaga zminimalizować te błędy i poprawić ogólną precyzję obróbki obrotowej.
- Przygotuj narzędzia pomiarowe: Czujnik zegarowy jest powszechnie używany do pomiaru bicia i koncentryczności osi obrotowej. Zamontuj czujnik zegarowy bezpiecznie na ramie frezarki CNC lub stabilnym uchwycie, a następnie ustaw końcówkę wskaźnika na powierzchni uchwytu, przedmiotu obrabianego lub cylindra kalibracyjnego. Upewnij się, że narzędzie pomiarowe jest prawidłowo ustawione i ma wystarczającą siłę nacisku, aby zapewnić dokładne odczyty bez wpływu na obrót.
- Pomiar bicia uchwytu i wału: Przed montażem przedmiotu obrabianego należy sprawdzić bicie uchwytu obrotowego i wału. Powoli obracaj ręcznie oś obrotową i obserwuj ruch wskazywany przez czujnik zegarowy. Nadmierne odchylenia wskazują na możliwe problemy, takie jak niewspółosiowość uchwytu, odkształcenie wału, luźne połączenia lub zużycie mechaniczne. Jeśli zmierzone bicie przekracza zalecaną tolerancję, przed kontynuacją należy sprawdzić położenie montażowe i elementy mechaniczne.
- Regulacja i redukcja błędów bicia: Aby zminimalizować bicie, należy sprawdzić wszystkie możliwe źródła niewspółosiowości, w tym luźne śruby mocujące, nieprawidłowy montaż uchwytu, nierównomierny nacisk zacisku i nieprawidłowe ustawienie konika. W przypadku zastosowań precyzyjnych operatorzy mogą być zmuszeni do kilkukrotnej zmiany położenia przedmiotu obrabianego lub zastosowania metod osiowania w celu uzyskania lepszej współosiowości. Utrzymanie czystych powierzchni styku między uchwytem, przedmiotem obrabianym a elementami podporowymi również przyczynia się do poprawy dokładności.
Cięcie próbne i precyzyjna regulacja
Po zakończeniu kalibracji mechanicznej i programowej, wykonanie cięcia próbnego jest ostatnim etapem weryfikacji dokładności osi obrotowej i wydajności obróbki. Cięcie próbne pozwala operatorom ocenić, czy ustawienia osi obrotowej, wyrównanie i ścieżki narzędzi działają prawidłowo w rzeczywistych warunkach obróbki. Na podstawie wyników testu można wprowadzić drobne korekty w celu poprawy dokładności wymiarowej, jakości powierzchni i ogólnej stabilności obróbki przed rozpoczęciem pełnej produkcji.
- Uruchom przykładowy program obróbki: Utwórz lub załaduj prosty program obróbki obrotowej, który obejmuje podstawowe operacje, takie jak grawerowanie linii, rzeźbienie wzoru lub obróbka kształtu odniesienia wokół przedmiotu obrabianego. Uruchom program ze zmniejszonym posuwem i niższą prędkością, aby monitorować zachowanie maszyny. Obserwuj koordynację między osią obrotową a osiami X, Y i Z, aby zapewnić płynny ruch i prawidłowy obrót.
- Kontrola wyników obróbki: Po wykonaniu cięcia próbnego należy dokładnie sprawdzić gotowy element pod kątem dokładności i jakości. Sprawdź, czy grawerowane wzory łączą się prawidłowo na całym obwodzie, czy wymiary są zgodne z projektem oraz czy wykończenie powierzchni jest równomierne. Oznakami problemów z kalibracją mogą być nierównomierna głębokość cięcia, niewspółosiowość wzorów, widoczne ślady stopni lub nieprawidłowe kąty obrotu.
- Dokonaj drobnych korekt parametrów: Na podstawie wyników testu wprowadź drobne korekty odpowiednich ustawień. Możliwe korekty obejmują liczbę kroków na obrót, przesunięcie osi obrotu, położenie początkowe przedmiotu obrabianego, prędkość posuwu, prędkość obrotową wrzeciona i ustawienia ścieżki narzędzia. Stopniowo dostosuj parametry i powtórz proces testowania, aż do osiągnięcia pożądanej dokładności obróbki.
Prawidłowo skalibrowana oś obrotowa jest niezbędna do osiągnięcia niezawodnej i wysokiej jakości obróbki CNC. Dzięki systematycznej kalibracji ustawienia, dokładności obrotowej, współosiowości i testowaniu wyników obróbki, operatorzy mogą identyfikować i korygować potencjalne błędy przed rozpoczęciem produkcji. Regularna kalibracja nie tylko poprawia precyzję obróbki, ale także pomaga utrzymać stabilną pracę, zmniejszyć straty materiału i wydłużyć żywotność systemu osi obrotowych. Przestrzegając ustrukturyzowanego procesu kalibracji, użytkownicy mogą w pełni wykorzystać zalety obróbki obrotowej i osiągnąć spójne rezultaty w różnych zastosowaniach.
Typowe problemy z konfiguracją osi obrotowych i ich rozwiązania
Chociaż routery CNC z osiami obrotowymi zapewniają większą elastyczność i dokładność obróbki, nieprawidłowa instalacja, konfiguracja lub kalibracja może prowadzić do różnych problemów operacyjnych. Problemy takie jak nieprawidłowy obrót, niedokładne wymiary, nadmierne wibracje lub niestabilna praca mogą wpływać na jakość i wydajność obróbki. Zrozumienie typowych problemów z konfiguracją osi obrotowych i ich rozwiązań pomaga operatorom szybko identyfikować przyczyny, minimalizować przestoje i utrzymywać niezawodną pracę maszyny.
Oś obrotowa nie obraca się prawidłowo
Gdy oś obrotowa nie obraca się prawidłowo, problem zazwyczaj wynika z kombinacji problemów elektrycznych, mechanicznych lub programowych. Typowe przyczyny to nieprawidłowe okablowanie silnika, nieprawidłowa konfiguracja sterownika CNC, nieprawidłowe przypisanie osi lub niedokładne ustawienia liczby kroków na obrót. Problemy te mogą powodować, że oś obrotowa nie będzie się obracać, będzie obracać się w niewłaściwym kierunku, będzie się obracać nierównomiernie lub będzie generować niedokładne kąty obrotu. Oto rozwiązania:
- Sprawdź połączenia elektryczne: Sprawdź okablowanie między silnikiem obrotowym, sterownikiem silnika, zasilaczem i sterownikiem CNC, aby upewnić się, że wszystkie połączenia są prawidłowe i bezpieczne. Ponowne podłączenie kabli zgodnie ze schematem okablowania producenta i sprawdzenie instalacji elektrycznej często może rozwiązać problemy, w których oś obrotowa w ogóle się nie porusza.
- Sprawdź konfigurację osi obrotowej: Sprawdź ustawienia sterownika CNC i oprogramowania, aby upewnić się, że funkcja osi obrotowej została włączona i przypisana do właściwej osi, zazwyczaj osi A. Upewnij się, że przypisanie osi, sygnały sterujące i ustawienia komunikacji są zgodne z rzeczywistą konfiguracją sprzętową.
- Dostosuj ustawienia kierunku silnika: Jeśli oś obrotowa porusza się, ale w kierunku przeciwnym do zaprogramowanego polecenia, ustawienie kierunku silnika może być nieprawidłowe. Dostosuj parametr kierunku obrotu w oprogramowaniu CNC lub ustawieniach sterownika, aby odwrócić ruch silnika. Po wprowadzeniu zmian wykonaj prosty test obrotu, aby upewnić się, że oś poprawnie reaguje na polecenia.
- Ponowna kalibracja liczby kroków na obrót: Nieprawidłowe ustawienia liczby kroków na obrót mogą spowodować zbyt duży lub zbyt mały obrót osi obrotowej w porównaniu z zaprogramowanym kątem. Oblicz ponownie wymaganą wartość na podstawie specyfikacji silnika, ustawień mikrokroku sterownika i przełożenia przekładni. Następnie przeprowadź testy kalibracji, zadając określone kąty obrotu i regulując parametr, aż rzeczywisty ruch będzie odpowiadał zaprogramowanej wartości.
Nieprawidłowe wymiary obróbki
Nieprawidłowe wymiary obróbki są częstym problemem w obróbce CNC z osią obrotową i mogą znacząco wpłynąć na dokładność i jakość gotowych elementów. Problem ten występuje zazwyczaj w przypadku niezgodności między zaprogramowaną ścieżką narzędzia a rzeczywistym ruchem osi obrotowej. Aby przywrócić dokładność obróbki, operatorzy powinni zidentyfikować źródło błędu wymiarowego i wprowadzić odpowiednie zmiany w ustawieniach maszyny, konfiguracji oprogramowania oraz podzespołach mechanicznych.
- Ponowna kalibracja liczby kroków na obrót: Jeśli ta wartość jest zbyt wysoka lub zbyt niska, oś obrotowa obróci się o więcej lub mniej niż zadany kąt, powodując błędy wymiarowe przedmiotu obrabianego. Przelicz wartość liczby kroków na obrót na podstawie specyfikacji silnika, ustawień mikrokroku sterownika i przełożenia przekładni, a następnie przeprowadź testy obrotów, aby sprawdzić, czy rzeczywisty ruch jest zgodny z zaprogramowanym kątem.
- Weryfikacja ustawień przełożenia: Sprawdź rzeczywiste przełożenie przekładni i upewnij się, że ta sama wartość została poprawnie wprowadzona do sterownika CNC lub oprogramowania. Dokładna konfiguracja przełożenia pozwala systemowi poprawnie obliczyć wymagany ruch silnika i zapewnia precyzyjne pozycjonowanie obrotowe.
- Sprawdź wymiary przedmiotu obrabianego w oprogramowaniu CAM: Sprawdź, czy wprowadzona średnica, długość, położenie środkowe i orientacja osi obrotowej przedmiotu obrabianego odpowiadają rzeczywistym wymiarom materiału. Nieprawidłowe wartości średnicy mogą powodować, że wzory grawerowania lub rzeźbienia będą rozciągnięte, ściśnięte lub niewspółosiowe wokół powierzchni cylindrycznej.
- Prawidłowe ustawienia układu współrzędnych i początku układu współrzędnych: Sprawdź, czy początek układu współrzędnych przedmiotu obrabianego, oś obrotu i przesunięcia osi są poprawnie zdefiniowane zarówno w oprogramowaniu CAM, jak i sterowniku CNC. Upewnienie się, że wirtualny układ współrzędnych jest zgodny z konfiguracją fizyczną, pomaga maszynie precyzyjnie przełożyć zaprogramowane projekty na rzeczywiste ruchy obróbkowe.
Słaba jakość powierzchni
Niska jakość powierzchni jest częstym problemem w obróbce CNC z wykorzystaniem osi obrotowych i może wpływać na wygląd, precyzję i ogólną wydajność gotowych elementów. Problemy takie jak nierówne powierzchnie, widoczne ślady po narzędziach, chropowata tekstura, wzory drgań lub nierównomierna głębokość skrawania są często spowodowane niewłaściwymi parametrami obróbki, błędnym doborem narzędzi, nadmiernym biciem lub nieprawidłowymi ustawieniami ścieżki narzędzia. Aby poprawić jakość powierzchni, operatorzy powinni systematycznie sprawdzać parametry obróbki, narzędzia i ustawienia oprogramowania.
- Optymalizacja parametrów skrawania: Zbyt wysokie posuwy, zbyt głębokie przejścia skrawania lub nieodpowiednie prędkości obrotowe wrzeciona mogą powodować wibracje, ślady po narzędziach i nierówne powierzchnie. Dostosuj parametry obróbki do rodzaju materiału, specyfikacji narzędzia i wymagań dotyczących skrawania. Odpowiednie zmniejszenie posuwu, głębokości skrawania lub zwiększenie prędkości obrotowej wrzeciona może pomóc w uzyskaniu płynniejszych i bardziej spójnych rezultatów.
- Wybierz odpowiednie narzędzia skrawające: Zużyte, uszkodzone lub nieodpowiednio dobrane narzędzia mogą powodować chropowatość powierzchni, nadmierne tarcie lub niedokładne cięcie. Wybierz narzędzia dopasowane do obrabianego materiału i pożądanej jakości wykończenia. W przypadku precyzyjnego rzeźbienia obrotowego lub operacji wykańczania, narzędzia o mniejszej średnicy lub specjalistyczne narzędzia wykańczające mogą zapewnić większą dokładność i gładsze rezultaty.
- Zmniejsz bicie osi obrotowej: Nadmierne bicie lub słaba koncentryczność mogą powodować nierównomierną głębokość skrawania podczas obrotu przedmiotu obrabianego. Za pomocą czujnika zegarowego sprawdź uchwyt, wał i zamontowany przedmiot obrabiany pod kątem odchylenia od osi obrotu. W przypadku wykrycia nadmiernego bicia, wyreguluj położenie uchwytu, popraw ustawienie przedmiotu obrabianego, dokręć połączenia mechaniczne lub skoryguj położenie konika, aby zapewnić płynny obrót materiału wokół właściwej linii środkowej.
- Popraw ustawienia ścieżki narzędzia: Nieprawidłowe ścieżki narzędzia CAM mogą powodować powstawanie niepotrzebnych śladów obróbki lub nierównych powierzchni, szczególnie na zakrzywionych i cylindrycznych przedmiotach obrabianych. Przeanalizuj strategię obróbki obrotowej i zoptymalizuj ustawienia, takie jak odległość nadproża, przejścia wykończeniowe i kierunek skrawania. Użycie płynniejszych ścieżek narzędzia i dodanie dedykowanej operacji wykańczającej może pomóc zredukować widoczne ślady narzędzia i poprawić spójność powierzchni.
Przegrzanie lub hałas osi obrotowej
Prawidłowo działająca oś obrotowa powinna pracować płynnie, przy minimalnych wibracjach i umiarkowanej temperaturze roboczej. Nadmierne nagrzewanie, odgłosy zgrzytania, klikania lub nietypowe wibracje mogą być spowodowane nadmiernym obciążeniem, niewłaściwym smarowaniem, nieprawidłowymi ustawieniami silnika lub zużyciem mechanicznym. Szybka identyfikacja i rozwiązanie tych problemów pomaga zapobiec uszkodzeniom podzespołów i zapewnia stabilną pracę maszyny.
- Zmniejsz nadmierne obciążenie: Ciężkie przedmioty obrabiane, agresywne parametry skrawania, nadmierna głębokość skrawania lub wysokie prędkości obrotowe mogą zmusić silnik i przekładnię do pracy poza ich zaprojektowaną wydajnością. Sprawdź, czy masa przedmiotu obrabianego i wymagania dotyczące obróbki mieszczą się w specyfikacji osi obrotowej. Zmniejszenie sił skrawania, obniżenie posuwów, zmniejszenie głębokości skrawania lub dobór bardziej odpowiednich parametrów obróbki może pomóc zmniejszyć obciążenie i poprawić stabilność.
- Sprawdź ustawienia silnika i sterownika: Nieprawidłowe ustawienia sterownika silnika mogą powodować nadmierne natężenie prądu, co prowadzi do przegrzania silnika i niepotrzebnego hałasu. Sprawdź, czy ustawienia prądu, napięcia i parametrów pracy sterownika są zgodne ze specyfikacją silnika. W przypadku systemów z silnikami krokowymi nieprawidłowe ustawienia przyspieszenia mogą również powodować pomijanie kroków lub zwiększone obciążenie mechaniczne. Dostosowanie parametrów sterownika i optymalizacja ustawień przyspieszenia i hamowania mogą pomóc w płynniejszej pracy osi obrotowej.
- Kontrola i smarowanie elementów mechanicznych: Niedostateczne smarowanie lub zanieczyszczenia elementów mechanicznych mogą zwiększać tarcie i generować ciepło lub nietypowe dźwięki podczas pracy. Sprawdź części ruchome, takie jak łożyska, koła zębate, wały i mechanizmy prowadzące, pod kątem oznak zużycia lub suchości. Stosuj odpowiednie smarowanie zgodnie z zaleceniami producenta i regularnie usuwaj kurz, wióry i zanieczyszczenia, aby zapewnić płynny ruch.
- Sprawdź sprzęgła, koła zębate i łożyska: Luźne lub uszkodzone elementy przekładni mogą powodować nadmierny hałas i zmniejszoną dokładność obrotową. Sprawdź sprzęgło, przekładnię, koła zębate i łożyska pod kątem nadmiernego luzu, zużycia lub uszkodzeń. Dokręć luźne połączenia i wymień zużyte elementy w razie potrzeby. Utrzymanie tych części w dobrym stanie pomaga zminimalizować wibracje i poprawić ogólną niezawodność osi obrotowej.
Oś obrotowa traci dokładność położenia
Utrata dokładności położenia osi obrotowej może znacząco wpłynąć na jakość obróbki, powodując niewspółosiowość, nieprawidłowe kąty, niespójne wymiary i zmniejszoną powtarzalność. Problem ten występuje, gdy rzeczywisty ruch obrotowy nie odpowiada zaprogramowanej pozycji, często z powodu luzu mechanicznego, niewystarczającego momentu obrotowego silnika, nieprawidłowych ustawień parametrów lub nadmiernych sił obróbki. Zidentyfikowanie przyczyny problemu i zastosowanie ukierunkowanych korekt może pomóc w przywróceniu dokładności i niezawodności osi obrotowej.
- Ponowna kalibracja parametrów osi obrotowej: Ustawienia takie jak liczba kroków na obrót, przełożenie przekładni, przyspieszenie i rozdzielczość osi bezpośrednio wpływają na dokładność, z jaką sterownik konwertuje polecenia na ruch obrotowy. Sprawdź, czy wszystkie parametry są zgodne z rzeczywistą specyfikacją sprzętową i ponownie skalibruj wartość liczby kroków na obrót, jeśli oś stale obraca się o więcej lub mniej niż zaprogramowany kąt.
- Sprawdź luz mechaniczny: Luz mechaniczny w przekładniach, sprzęgłach, łożyskach lub elementach napędowych może powodować nierównomierny ruch osi obrotowej, szczególnie podczas zmiany kierunku obrotu. Sprawdź układ napędowy pod kątem nadmiernego luzu. Dokręć luźne elementy, wyreguluj przekładnię, jeśli to możliwe, i wymień zużyte części w razie potrzeby. Zmniejszenie luzu poprawia powtarzalność i pomaga utrzymać dokładność pozycjonowania.
- Sprawdź sprzęgła i połączenia montażowe: Luźne sprzęgła lub niestabilne mocowanie mogą spowodować, że ruch silnika nie będzie precyzyjnie przenoszony na wał obrotowy. Sprawdź wszystkie połączenia między silnikiem, przekładnią, wałem i uchwytem, aby upewnić się, że są solidnie zamocowane. Sprawdź wsporniki montażowe i elementy mocujące pod kątem ruchu lub drgań podczas pracy i w razie potrzeby dokręć lub wyreguluj ich położenie.
- Optymalizacja ustawień przyspieszenia i ruchu: Agresywne ustawienia przyspieszenia i hamowania mogą spowodować utratę synchronizacji silnika, szczególnie w przypadku cięższych elementów obrabianych lub operacji z dużą prędkością. Dostosuj wartości przyspieszenia, aby zapewnić płynniejszy start i zatrzymanie. Zrównoważony profil ruchu zmniejsza wstrząsy mechaniczne, poprawia stabilność silnika i pomaga osi obrotowej utrzymać dokładne pozycjonowanie w całym procesie obróbki.
Typowe problemy z konfiguracją osi obrotowych można zazwyczaj rozwiązać poprzez dokładną inspekcję układu mechanicznego, połączeń elektrycznych, ustawień oprogramowania CNC oraz parametrów obróbki. Niezależnie od tego, czy chodzi o korektę błędów obrotu, poprawę jakości powierzchni, czy przywrócenie dokładności pozycjonowania, ustrukturyzowane podejście do rozwiązywania problemów pomaga zapobiegać przestojom i poprawiać wyniki obróbki. Regularna kalibracja, prawidłowa konserwacja i zoptymalizowane praktyki operacyjne nie tylko rozwiązują istniejące problemy, ale także pomagają utrzymać długoterminową dokładność, wydajność i niezawodność frezarki CNC z osią obrotową.
Najlepsze praktyki utrzymania dokładności osi obrotowej
Utrzymanie dokładności osi obrotowej może zapewnić stałą jakość obróbki, powtarzalność i długoterminową wydajność frezarki CNC. Nawet prawidłowo zainstalowana i skalibrowana oś obrotowa może ulegać stopniowym zmianom dokładności z powodu zużycia mechanicznego, wibracji, gromadzenia się kurzu, aktualizacji oprogramowania lub zmian warunków pracy. Przestrzegając właściwych praktyk konserwacyjnych, regularnie sprawdzając kalibrację, optymalizując parametry obróbki oraz utrzymując systemy mechaniczne i programowe w dobrym stanie, operatorzy mogą zapobiegać utracie dokładności i wydłużać żywotność osi obrotowej. Skuteczna konserwacja nie tylko poprawia niezawodność obróbki, ale także pomaga skrócić przestoje i utrzymać stabilną jakość produkcji.
Wykonuj regularne kontrole kalibracyjne
Chociaż oś obrotowa może być prawidłowo skalibrowana podczas początkowej konfiguracji, czynniki takie jak zużycie mechaniczne, wibracje, wymiana podzespołów lub zmiany warunków instalacji maszyny mogą stopniowo wpływać na dokładność pozycjonowania. Okresowa weryfikacja pomaga wcześnie wykryć drobne odchylenia i gwarantuje, że oś obrotowa nadal zapewnia precyzyjne i spójne rezultaty obróbki.
- Okresowa weryfikacja dokładności obrotowej: Regularnie sprawdzaj rzeczywisty ruch osi obrotowej w odniesieniu do zaprogramowanych poleceń, aby upewnić się, że system utrzymuje dokładny obrót. Przetestuj typowe ruchy, takie jak obrót o 90°, 180° i 360°, i porównaj rzeczywisty kąt z instrukcjami sterownika. Dodatkowo sprawdź parametry, takie jak bicie, koncentryczność i współosiowość, aby upewnić się, że obrabiany przedmiot nadal obraca się wokół prawidłowej osi. W przypadku wykrycia błędów pomiarowych lub niespójności obróbki, dokonaj ponownej kalibracji odpowiednich ustawień, takich jak liczba kroków na obrót, przesunięcia osi lub parametry wyrównania.
- Ponowna kalibracja po relokacji lub gruntownej konserwacji: Oś obrotowa powinna być zawsze ponownie kalibrowana po relokacji frezarki CNC lub po przeprowadzeniu gruntownej konserwacji. Przenoszenie maszyny może zmienić położenie osi obrotowej, ustawienie mocowania lub wysokość kłów, a wymiana podzespołów, takich jak silniki, sprzęgła, łożyska lub przekładnie, może wpłynąć na dokładność ruchu. Po tych zmianach należy ponownie sprawdzić ustawienie mechaniczne, wysokość kłów, dokładność obrotową i parametry oprogramowania, aby przywrócić pierwotny stan kalibracji. Przeprowadzenie pełnego procesu kalibracji po wprowadzeniu istotnych zmian pomaga zapobiec błędom obróbki i zapewnia niezawodną pracę osi obrotowej.
Konserwacja podzespołów mechanicznych
Ciągłe obroty i siły skrawania obciążają elementy takie jak łożyska, śruby, sprzęgła, koła zębate i wały, które z czasem mogą się stopniowo luzować lub zużywać. Regularne czyszczenie, smarowanie i kontrola pomagają zapobiegać awariom mechanicznym, minimalizować wibracje i utrzymywać precyzję obróbki rotacyjnej.
- Smarowanie ruchomych części: Prawidłowe smarowanie zmniejsza tarcie między ruchomymi elementami i pomaga zapobiegać przedwczesnemu zużyciu. Regularnie stosuj odpowiednie środki smarne na częściach mechanicznych, takich jak łożyska, powierzchnie prowadzące, wały i elementy przekładni, zgodnie z zaleceniami producenta. Unikaj nadmiernego stosowania środka smarnego, ponieważ może on przyciągać kurz i zanieczyszczenia powstałe podczas obróbki, co może negatywnie wpłynąć na wydajność podzespołów. Utrzymanie prawidłowego smarowania zapewnia płynniejszy obrót, redukuje hałas podczas pracy i wydłuża żywotność części mechanicznych.
- Sprawdź śruby, sprzęgła i koła zębate: Regularnie sprawdzaj śruby, śruby mocujące, sprzęgła, koła zębate i inne elementy przekładni pod kątem luzów, zużycia lub uszkodzeń. Wibracje podczas obróbki mogą stopniowo luzować elementy złączne lub powodować luzy mechaniczne, co może zmniejszyć dokładność pozycjonowania obrotowego. Sprawdź, czy sprzęgła są pewnie połączone, a koła zębate lub elementy napędowe działają płynnie, bez nadmiernych luzów. Dokręcanie luźnych połączeń i terminowa wymiana zużytych części pomagają utrzymać stabilny ruch i precyzyjne pozycjonowanie obrotowe.
- Usuwanie pyłu i zanieczyszczeń: Pył, wióry i zanieczyszczenia powstające podczas obróbki CNC mogą gromadzić się wokół osi obrotowej i zakłócać działanie mechaniczne. Regularnie czyść odsłonięte elementy, takie jak uchwyt, wał, koła zębate i obszary montażowe, aby zapobiec zanieczyszczeniu i zwiększonemu tarciu. Zwróć szczególną uwagę na usuwanie zanieczyszczeń z ruchomych połączeń i powierzchni styku, ponieważ ich nagromadzenie może zaburzyć ustawienie i powodować nierównomierny obrót. Utrzymywanie osi obrotowej w czystości pomaga utrzymać dokładność i poprawia ogólną niezawodność systemu CNC.
Optymalizuj parametry obróbki
Nieprawidłowe warunki skrawania mogą powodować nadmierne wibracje, zwiększać obciążenia mechaniczne, powodować ugięcie narzędzia i negatywnie wpływać na dokładność pozycjonowania osi obrotowej. Dobierając odpowiednie prędkości skrawania, posuwy, siły skrawania i opcje narzędzi, operatorzy mogą osiągnąć płynniejszą pracę, wydłużyć żywotność komponentów i uzyskać bardziej spójne rezultaty obróbki.
- Wybierz odpowiednie prędkości skrawania i posuwy: Parametry skrawania należy dostosować do materiału obrabianego, rodzaju narzędzia, jego średnicy oraz rodzaju obróbki. Zbyt wysokie posuwy mogą powodować wibracje, niską jakość powierzchni lub przeciążenie silnika, natomiast zbyt niskie mogą zwiększać temperaturę skrawania i obniżać wydajność. Testowanie i dostosowywanie parametrów w oparciu o rzeczywiste wyniki obróbki pomaga osiągnąć równowagę między wydajnością, dokładnością i jakością powierzchni.
- Unikaj nadmiernych sił skrawania: Nadmierne siły skrawania mogą dodatkowo obciążać silnik osi obrotowej, przekładnię, uchwyt i elementy podporowe, co może prowadzić do wibracji, utraty kroków lub obniżenia dokładności pozycjonowania. Unikaj zbyt głębokich przejść skrawania lub agresywnych strategii obróbki, zwłaszcza podczas obróbki ciężkich lub niewyważonych przedmiotów. Stosowanie wielu lżejszych przejść, optymalizacja ścieżek narzędzi i zapewnienie prawidłowego podparcia przedmiotu obrabianego może zmniejszyć obciążenie mechaniczne i poprawić stabilność obróbki.
- Używaj odpowiednich narzędzi do obróbki obrotowej: Narzędzia należy dobierać w zależności od materiału obrabianego przedmiotu, wymaganego wykończenia powierzchni i rodzaju obróbki. Ostre, wysokiej jakości narzędzia zmniejszają opory skrawania i wibracje, a specjalistyczne narzędzia do grawerowania, rzeźbienia lub wykańczania powierzchni cylindrycznych mogą poprawić precyzję. Właściwy dobór narzędzi pomaga również zmniejszyć zużycie zarówno narzędzia skrawającego, jak i elementów osi obrotowej.
Aktualizuj ustawienia oprogramowania
Sterownik CNC, oprogramowanie CAM i pliki konfiguracyjne współpracują ze sobą, aby określić, w jaki sposób oś obrotowa interpretuje polecenia ruchu i generuje ścieżki narzędzi. Nieprawidłowe, nieaktualne lub utracone ustawienia mogą prowadzić do błędów pozycjonowania, niekompatybilnego kodu G i awarii obróbki. Regularne zarządzanie konfiguracjami oprogramowania pomaga zachować dokładność kalibracji, poprawić kompatybilność i skrócić czas konfiguracji podczas rozwiązywania problemów lub przywracania ustawień maszyny.
- Kopie zapasowe plików konfiguracyjnych: Regularnie twórz kopie zapasowe parametrów sterownika CNC, ustawień osi, wartości kalibracji i plików konfiguracyjnych maszyny, aby zapobiec utracie danych spowodowanej aktualizacjami oprogramowania, awariami sprzętu lub przypadkowymi zmianami. Ważne ustawienia, takie jak liczba kroków na obrót, parametry silnika, przesunięcia osi i konfiguracje osi obrotowych, powinny być przechowywane w bezpiecznym miejscu. Przechowywanie kopii zapasowych pozwala operatorom szybko przywrócić prawidłowe ustawienia maszyny i uniknąć powtarzania długotrwałych procedur kalibracji.
- Aktualizuj oprogramowanie CNC w razie potrzeby: Aktualizuj oprogramowanie i oprogramowanie układowe CNC, gdy pojawią się ulepszenia, poprawki błędów lub ulepszenia kompatybilności. Aktualizacje oprogramowania mogą poprawić sterowanie ruchem, stabilność komunikacji i ogólną wydajność maszyny. Przed zastosowaniem jakiejkolwiek aktualizacji należy jednak sprawdzić zmiany i utworzyć kopię zapasową istniejących konfiguracji, aby zapobiec problemom z kompatybilnością lub nieoczekiwanym zmianom parametrów. Po aktualizacji sprawdź, czy wszystkie ustawienia osi obrotowych są poprawne i w razie potrzeby wykonaj ruchy testowe.
- Utrzymuj prawidłowe postprocesory CAM: Upewnij się, że wybrany postprocesor jest zgodny ze sterownikiem frezarki CNC i konfiguracją osi obrotowej. Nieprawidłowy lub przestarzały postprocesor może generować nieprawidłowe polecenia osi A, nieprawidłowe ruchy współrzędnych lub błędy obróbki. Regularnie weryfikuj ustawienia postprocesora po zmianach oprogramowania, aktualizacjach sterownika lub modyfikacjach maszyny, aby zapewnić dokładność operacji obróbki obrotowej.
Oś obrotowa wymaga ciągłej uwagi i prawidłowej konserwacji, aby utrzymać jej dokładność w czasie. Regularne kontrole kalibracji, inspekcje mechaniczne, zoptymalizowane warunki obróbki i zaktualizowane ustawienia oprogramowania przyczyniają się do stabilnej i precyzyjnej wydajności obróbki obrotowej. Wdrażając te najlepsze praktyki, operatorzy mogą minimalizować błędy, zapobiegać nieoczekiwanym awariom i zapewnić, że oś obrotowa będzie nadal zapewniać niezawodne rezultaty w złożonych zastosowaniach obróbki CNC. Systematyczna konserwacja ostatecznie zwiększa wydajność, wydłuża żywotność sprzętu i maksymalizuje wartość frezarki CNC z osią obrotową.
Podsumuj
Konfiguracja i kalibracja frezarki CNC z osią obrotową wymaga szczególnej uwagi w zakresie instalacji mechanicznej, konfiguracji oprogramowania i weryfikacji dokładności. Dzięki starannemu wyosiowaniu osi obrotowej, konfiguracji parametrów CNC, weryfikacji dokładności obrotowej i optymalizacji warunków obróbki, operatorzy mogą zapewnić płynną pracę i precyzyjne rezultaty. Regularne kontrole kalibracji, inspekcje komponentów i aktualizacje oprogramowania pomagają zapobiegać typowym problemom, takim jak nieprawidłowy obrót, błędy wymiarowe, drgania i niska jakość powierzchni. Prawidłowo zainstalowana i konserwowana oś obrotowa zwiększa wszechstronność i wydajność frezarki CNC, umożliwiając precyzyjną obróbkę złożonych detali cylindrycznych, zakrzywionych i wielowymiarowych, jednocześnie poprawiając długoterminową niezawodność i wydajność. Czytaj dalej „ Jak wybrać odpowiednią oś obrotową do frezarki CNC? ”, aby wybrać odpowiednią opcję dla swojego procesu roboczego.
AccTek CNC to profesjonalny producent ploterów CNC, który dostarcza klientom z różnych branż wysokiej jakości i niezawodne rozwiązania w zakresie obróbki. Dzięki szerokiej gamie modeli ploterów CNC, w tym konfiguracjom dostosowanym do specyficznych wymagań aplikacji, AccTek CNC pomaga użytkownikom osiągnąć wydajność i precyzję obróbki. Firma koncentruje się na zaawansowanej technologii produkcji, ścisłej kontroli jakości i kompleksowym wsparciu klienta, oferując profesjonalne doradztwo, od wyboru i personalizacji maszyny, po instalację i serwis posprzedażowy. Niezależnie od tego, czy chodzi o obróbkę drewna, reklamę, produkcję, czy złożone zastosowania CNC, AccTek CNC zapewnia niezawodny sprzęt i dostosowane rozwiązania, które pomagają klientom zwiększyć wydajność i osiągnąć długoterminowy sukces operacyjny.