
- 12-17 minut czytania
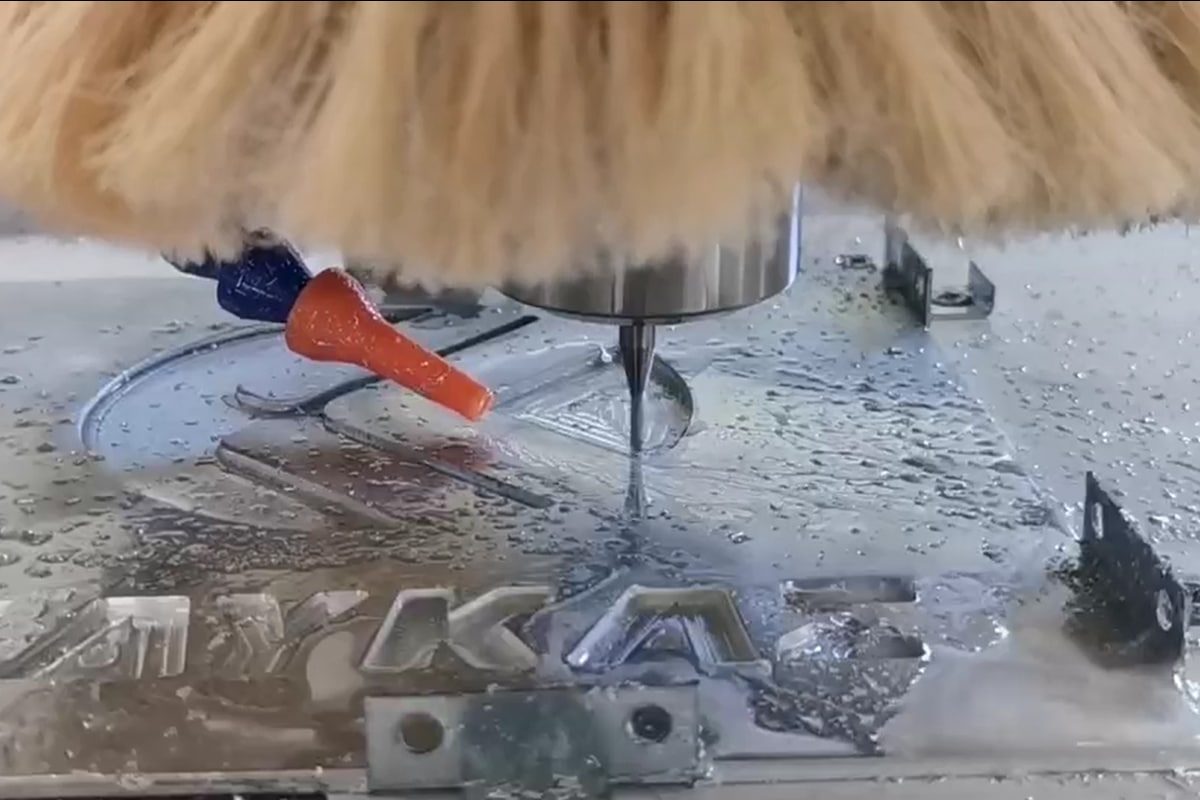
Podczas obróbki metalu za pomocą frezarki CNC , jednym z najważniejszych, a często pomijanych czynników, jest sposób mocowania przedmiotu obrabianego do stołu. W przeciwieństwie do drewna czy plastiku, metal jest znacznie gęstszy i generuje znacznie większe siły skrawania, przez co jest bardziej podatny na przesuwanie się, jeśli nie jest odpowiednio dociskany. Dlatego przed rozpoczęciem grawerowania lub cięcia CNC należy wybrać odpowiednią metodę mocowania dla obrabianego przedmiotu.
Istnieje kilka technik mocowania metalowych elementów obrabianych na stole frezarki CNC, z których każda ma swoje zalety, w zależności od rodzaju materiału, kształtu i złożoności zadania. Od zacisków mechanicznych i stołów próżniowych po niestandardowe przyrządy obróbkowe i uchwyty magnetyczne – zrozumienie dostępnych opcji może pomóc w osiągnięciu większej precyzji i ogólnej wydajności maszyny. W tym artykule omówimy najskuteczniejsze metody, przedstawimy najlepsze praktyki dotyczące konfiguracji i podpowiemy, jak uniknąć typowych błędów podczas procesu mocowania.
Rozważania przed zabezpieczeniem metalowych elementów obrabianych
Przed wyborem metody mocowania metalowego elementu obrabianego na stole frezarki CNC, ważne jest, aby ocenić kilka kluczowych czynników, które wpływają zarówno na siłę mocowania, jak i jakość obróbki. Właściwe planowanie na tym etapie pomaga zapobiec przesunięciom, wibracjom i kolizjom narzędzi podczas pracy.
- Rodzaj i grubość materiału: Różne metale charakteryzują się różną gęstością i odpornością na cięcie. Grubsze i twardsze materiały zazwyczaj wymagają większej siły zacisku lub sztywniejszych mocowań, aby wytrzymać naciski skrawania. Lekkie metale, takie jak aluminium, mogą umożliwiać bardziej elastyczne opcje mocowania, podczas gdy twardsze materiały wymagają solidnych i odpornych na wibracje rozwiązań.
- Rozmiar i kształt przedmiotu obrabianego: Wymiary i geometria przedmiotu obrabianego wpływają na wykonalność metod mocowania. Płaskie, kwadratowe elementy łatwiej jest zamocować za pomocą zacisków lub systemów próżniowych, natomiast nieregularne lub małe części mogą wymagać niestandardowych przyrządów obróbkowych, uchwytów lub rozwiązań klejących, aby zapewnić stabilność podczas cięcia.
- Typ stołu frezarki: Konfiguracja stołu frezarki CNC wpływa na dostępne metody mocowania. Stoły z rowkami teowymi są uniwersalne w systemach mocujących, natomiast łoża próżniowe najlepiej sprawdzają się w przypadku płaskich, dużych elementów. Niektóre zadania mogą wymagać modyfikacji stołu lub dodania płyt narzędziowych w celu zapewnienia lepszej kompatybilności.
- Siły skrawania i ścieżki narzędzi: Agresywne ścieżki narzędzi lub głębokie skrawanie generują większe siły boczne i pionowe, które mogą powodować przesunięcie słabo zamocowanych elementów obrabianych. Przy wyborze metody mocowania, szczególnie w przypadku skrawania z dużą intensywnością lub operacji wieloprzebiegowych, kluczowe jest uwzględnienie kierunku i wielkości tych sił.
- Chłodziwo i generowanie ciepła: Obróbka metali często wiąże się ze znacznym nagromadzeniem ciepła. Stosowanie chłodziw, systemów zraszania lub nadmuchu powietrza może wpływać na wytrzymałość kleju i powodować rozszerzalność cieplną. Metoda mocowania powinna uwzględniać te warunki, szczególnie w przypadku stosowania taśmy, kleju lub materiałów podatnych na odkształcenia termiczne.
Dokładne przeanalizowanie tych kwestii z wyprzedzeniem pozwoli Ci lepiej wybrać najskuteczniejszą i najbezpieczniejszą metodę obróbki metalu. Takie przygotowanie pomaga zapewnić stabilność obrabianego przedmiotu pod obciążeniem, chroni narzędzia skrawające i przyczynia się do uzyskania spójnych, wysokiej jakości rezultatów przez cały czas trwania zadania.
Typowe metody zabezpieczania metalowych elementów obrabianych na stole frezarki CNC
Ponieważ metale są cięższe i twardsze niż materiały takie jak drewno czy plastik, wymagają mocniejszych i bardziej niezawodnych rozwiązań mocujących, aby wytrzymać występujące siły skrawania. Najlepsze podejście zależy od takich czynników, jak rodzaj materiału, kształt, rozmiar i występujące siły skrawania. Poniżej przedstawiono najczęściej stosowane techniki bezpiecznego mocowania metalu podczas obróbki:
Mocowanie mechaniczne
Mocowanie mechaniczne to jedna z najpewniejszych i najbardziej wszechstronnych metod mocowania metalowych elementów obrabianych na stole frezarskim CNC. Zaciski z rowkiem teowym, zaciski stopniowe i zaciski nożowe są powszechnie stosowane na stołach frezarskich CNC z łożem rowkowym lub płytami mocującymi. Zapewniają one silny docisk i doskonałą siłę trzymania, utrzymując materiał na miejscu podczas obróbki.
Ta metoda sprawdza się szczególnie dobrze w przypadku gęstych lub ciężkich metali, takich jak stal, aluminium czy mosiądz, gdzie wymagana jest duża siła mocowania, aby przeciwdziałać wibracjom i ruchom bocznym podczas cięcia. Stoły z rowkami teowymi lub płyty mocujące z otworami gwintowanymi idealnie nadają się do tego typu mocowania, ponieważ umożliwiają elastyczne pozycjonowanie zacisku, dostosowując się do różnych rozmiarów i kształtów obrabianych przedmiotów.
Mocowanie mechaniczne idealnie sprawdza się w pracach wymagających agresywnych cięć, głębokich przejść lub wysokich prędkości obrotowych wrzeciona. Jego wytrzymałość, niezawodność i prostota sprawiają, że jest to idealne rozwiązanie zarówno do zadań jednorazowych, jak i produkcji seryjnej. Może się jednak okazać mniej odpowiednie w przypadku małych lub delikatnych części, gdzie siła zacisku mogłaby odkształcić materiał lub gdzie dostęp jest ograniczony.
Przytrzymywanie próżniowe
Zaciskanie próżniowe jest szczególnie przydatne do mocowania płaskich i dużych arkuszy blach, takich jak aluminium czy mosiądz. Zapewnia równomierną siłę zacisku na całej powierzchni, co pomaga zachować płaskość elementu i minimalizuje odkształcenia. Dzięki temu idealnie nadaje się do zastosowań blacharskich, gdzie materiał musi pozostać poziomy i niezakłócony, aby umożliwić precyzyjne frezowanie, grawerowanie lub cięcie.
Jednym z ograniczeń mocowania próżniowego jest jego wrażliwość na nieszczelności, co staje się bardziej widoczne podczas pracy z grubymi, ciężkimi lub nierównymi metalami. Zadziory, wgniecenia lub odkształcenia mogą uszkodzić uszczelnienie próżniowe, zmniejszając siłę trzymania i zwiększając ryzyko przesunięcia. Aby zachować wydajność, konieczne jest użycie czystej, gładkiej powierzchni oraz zastosowanie uszczelek lub płyt uszczelniających, aby zminimalizować ścieżki wycieku.
Chociaż mocowanie próżniowe zapewnia równomierne i wydajne mocowanie w zastosowaniach o małym i średnim obciążeniu, jego ogólna siła mocowania jest niższa niż w przypadku metod mechanicznych. Może nie wytrzymać agresywnych cięć ani dużych sił skrawania, szczególnie w przypadku metali o większej gęstości. W rezultacie mocowanie próżniowe najlepiej sprawdza się w przypadku lekkich operacji wykańczających, grawerowania lub obróbki skrawaniem, gdzie siły są głównie pionowe, a nie boczne.
Taśmy dwustronne i kleje
Taśma dwustronna o wysokiej wytrzymałości to praktyczne rozwiązanie do zabezpieczania małych, cienkich lub lekkich metalowych elementów obrabianych podczas lekkich operacji CNC. Zapewnia szybkie i proste mocowanie bez użycia zacisków, zapewniając pełny dostęp do górnej powierzchni. Jednak jej siła mocowania jest ograniczona i najlepiej sprawdza się w przypadku obróbki nieintensywnej, gdzie siły skrawania są minimalne.
Popularną odmianą jest metoda z użyciem kleju CA i taśmy malarskiej, która łączy wytrzymałość z łatwością usuwania. Taśmę nakłada się zarówno na stół CNC, jak i na spód obrabianego przedmiotu, a następnie nanosi się kilka kropli superglue pomiędzy sklejone powierzchnie. Tworzy to mocne, tymczasowe połączenie, jednocześnie zapobiegając bezpośredniemu kontaktowi kleju z metalem, co czyni ją idealną do precyzyjnej obróbki małych elementów bez ich uszkadzania.
Jedną z głównych wad stosowania klejów jest ich wrażliwość na ciepło. Długotrwałe cięcie lub wysokie obroty wrzeciona mogą spowodować zmiękczenie taśmy, co może prowadzić do poślizgu lub niewspółosiowości obrabianego przedmiotu. Ponadto niektóre taśmy lub kleje mogą pozostawiać lepkie pozostałości, wymagające czasochłonnego czyszczenia i stwarzające ryzyko zanieczyszczenia maszyny lub przyszłych obrabianych przedmiotów.
Płyty mocujące i niestandardowe przyrządy montażowe
Płyty mocujące to precyzyjnie obrobione płyty z siatką wstępnie nagwintowanych otworów, rozmieszczeniem kołków ustalających oraz wbudowanymi ogranicznikami, które umożliwiają dokładne i powtarzalne pozycjonowanie metalowych elementów obrabianych. Elementy te pomagają precyzyjnie i bezpiecznie ustawić części, skracając czas ustawiania i poprawiając spójność.
Niestandardowe przyrządy montażowe można zaprojektować tak, aby pasowały do małych lub nieregularnych kształtów detali, zapewniając im odpowiednie podparcie i stabilność. Metody te są szczególnie przydatne w produkcji seryjnej lub przy skomplikowanych kształtach, gdzie standardowe mocowanie jest niepraktyczne.
Wiele systemów płyt montażowych obsługuje mocowanie modułowe, co pozwala użytkownikom na rekonfigurację sworzni, zacisków i ograniczników w zależności od potrzeb, w zależności od części lub wymagań danego zadania. Ta elastyczność ułatwia dostosowanie do różnych rozmiarów i kształtów obrabianych elementów, bez konieczności budowania nowego przyrządu do każdego projektu.
Uchwyty magnetyczne
Uchwyty magnetyczne to skuteczne rozwiązanie do mocowania przedmiotów obrabianych z metali ferromagnetycznych, takich jak stal węglowa, stal narzędziowa i żeliwo. Wykorzystują magnesy trwałe lub elektromagnesy, aby wytworzyć silną, równomierną siłę mocowania podstawy przedmiotu obrabianego. Ta metoda umożliwia szybkie mocowanie i pełny dostęp do górnej powierzchni, co czyni ją szczególnie przydatną do prac wykończeniowych.
Aby uchwyty magnetyczne działały skutecznie, obrabiany przedmiot musi mieć płaską, czystą powierzchnię i wystarczającą powierzchnię styku. Szczeliny, nierówności powierzchni lub odkształcenia mogą znacznie zmniejszyć siłę mocowania i zagrozić stabilności podczas obróbki. Optymalne rezultaty osiąga się, gdy cała dolna powierzchnia metalowego elementu styka się bezpośrednio z płytą magnetyczną, zapewniając pewny i równomierny chwyt.
Głównym ograniczeniem uchwytów magnetycznych jest ich nieskuteczność w przypadku materiałów niemagnetycznych, takich jak aluminium, mosiądz, miedź i większość stali nierdzewnych. Metale te nie reagują na pole magnetyczne, co czyni tę metodę nieodpowiednią do szerokiego zakresu zastosowań obróbki metali CNC. Ponadto, mogą one wymagać dodatkowych ograniczników bezpieczeństwa podczas cięcia z dużą siłą.
Imadła i zaciski krawędziowe
Imadła maszynowe to precyzyjne i mocne rozwiązanie do mocowania obrabianego przedmiotu, które można zamontować bezpośrednio na stołach frezarskich CNC lub płytach montażowych. Imadła te pewnie chwytają metalowy element obrabiany między hartowanymi szczękami, zapewniając doskonałą stabilność w przypadku elementów o kształcie bloków oraz małych i średnich elementów metalowych. Są one szczególnie przydatne do zadań wymagających dużej sztywności i precyzyjnego ustawienia, takich jak wiercenie, frezowanie kieszeni czy profilowanie.
W sytuacjach, w których tradycyjne imadło mogłoby blokować narzędzie skrawające, niskoprofilowe zaciski krawędziowe stanowią cenną alternatywę. Zaciski te mocują element z boku, pozostawiając górną powierzchnię otwartą do obróbki. Ich kompaktowa konstrukcja sprawia, że idealnie nadają się do stosowania w ciasnych przestrzeniach lub do obróbki dużych, płaskich elementów wymagających pełnego dostępu do powierzchni bez konieczności stosowania zacisków.
Zarówno imadła, jak i zaciski krawędziowe zapewniają silny nacisk boczny i skierowany w dół, co pomaga zapobiegać drganiom, przemieszczaniu się lub unoszeniu przedmiotu obrabianego podczas obróbki. Należy jednak zadbać o prawidłowe ustawienie przedmiotu obrabianego i uniknąć kolizji ze ścieżką narzędzia.
Każda metoda mocowania ma swoje mocne i słabe strony, a wybór odpowiedniej zależy od konkretnego zadania obróbczego. Kluczem jest dopasowanie metody mocowania do rodzaju metalu, geometrii elementu i przewidywanych sił skrawania, aby zapewnić zarówno jakość, jak i bezpieczeństwo podczas obróbki CNC.
Wybierz odpowiednią metodę zabezpieczania elementów metalowych
Wybór odpowiedniej metody mocowania pomaga zapewnić stabilność, precyzję i bezpieczeństwo podczas obróbki metalu frezarką CNC. Różne rodzaje metalowych elementów obrabianych wymagają dostosowanych strategii mocowania. Poniżej znajduje się przewodnik, który pomoże Ci dobrać najlepszą metodę mocowania do konkretnego zastosowania:
Blachy płaskie i cienkie
W przypadku dużych, płaskich arkuszy aluminium lub mosiądzu, zwłaszcza tych stosowanych w oznakowaniu lub obudowach, docisk próżniowy jest idealnym rozwiązaniem. Zapewnia on równomierne podciśnienie na całej powierzchni, utrzymując arkusz w stabilnej pozycji podczas szybkiego cięcia lub grawerowania i unikając powstawania śladów po zaciskach. Ta metoda sprawdza się szczególnie dobrze na frezarkach CNC do metalu ze stołem próżniowym i najlepiej nadaje się do grawerowania lub cięcia lekkiego. Należy pamiętać, że jeśli spodziewane są duże siły boczne, należy jej unikać.
Małe lub delikatne przedmioty obrabiane
Podczas pracy z małymi lub precyzyjnymi elementami na frezarce CNC do metalu, skuteczna jest taśma dwustronna lub klej CA i taśma malarska. Zapewniają one pewny chwyt bez uszkadzania elementu i umożliwiają pełny dostęp do powierzchni. Opcje te zapewniają wystarczające trzymanie podczas operacji wymagających niewielkiej siły, takich jak znakowanie, płytkie frezowanie czy wiercenie, bez uszkadzania obrabianego przedmiotu i blokowania ścieżki narzędzia.
Ciężkie lub grube bloki metalowe
W przypadku gęstych materiałów, takich jak stal lub grube bloki aluminiowe, najskuteczniejszą metodą jest zacisk mechaniczny, np. zaciski schodkowe, zaciski z rowkiem teowym lub imadło maszynowe. Zapewniają one silny docisk i są odporne na duże siły skrawania. Gwarantują one równomierne zaciskanie, zapobiegając odkształceniom i uszkodzeniom powierzchni podczas stosowania frezarki CNC o dużej mocy, generującej znaczną siłę skrawania. Prawidłowe umiejscowienie i moment obrotowy gwarantują sztywność obrabianego przedmiotu przez cały proces.
Części nieregularne lub o niestandardowym kształcie
Jeśli obrabiany przedmiot ma nietypowy kształt lub brakuje mu płaskich powierzchni, zalecane są niestandardowe przyrządy obróbkowe i płyty mocujące. Rozwiązania te wykorzystują kołki ustalające, otwory gwintowane i ograniczniki krawędziowe, aby precyzyjnie i powtarzalnie mocować elementy o niestandardowych kształtach. W przypadku obróbki CNC metalu, wymagającej powtarzalnych zadań, w których istotne jest dopasowanie, lub produkcji seryjnej, ta metoda poprawia zarówno spójność, jak i wydajność przepływu pracy.
Metale ferromagnetyczne o gładkich, płaskich powierzchniach
Uchwyty magnetyczne oferują czyste i wydajne rozwiązanie podczas obróbki płaskich elementów stalowych. Uchwyt magnetyczny zapewnia szybkie mocowanie i mocny chwyt bez konieczności stosowania zacisków, co czyni go doskonałym rozwiązaniem do obróbki czołowej lub wykańczającej na frezarce CNC do metalu. Metoda ta nie nadaje się jednak do metali niemagnetycznych, takich jak aluminium czy miedź.
Potrzeby obróbki pełnej powierzchni
Jeśli zadanie wymaga frezowania kieszeni, planowania lub obróbki powierzchni bez ingerencji w uchwyt, idealne są zaciski nożne lub niskoprofilowe zaciski krawędziowe. Te metody zabezpieczają obrabiany element z boku, pozostawiając górną część w pełni dostępną dla narzędzi. Jest to szczególnie przydatne w przypadku frezarek CNC do metalu, skonfigurowanych do złożonej obróbki powierzchni lub konturowania 3D. Podczas obróbki z dużą prędkością należy zwracać uwagę na unoszenie się elementu lub ruch boczny.
Wybierając metodę mocowania, zawsze priorytetowo traktuj bezpieczeństwo, odstęp między narzędziami i stabilność przedmiotu obrabianego. W niektórych przypadkach połączenie kilku metod (np. docisk próżniowy i ograniczniki krawędziowe) może przynieść najlepsze rezultaty. Prawidłowe mocowanie nie tylko chroni maszynę i narzędzia, ale także gwarantuje, że każdy element spełni Twoje oczekiwania jakościowe.
Najlepsze praktyki zabezpieczania metalu na stołach frezarek CNC
Niezależnie od zastosowanej metody mocowania, przestrzeganie zestawu najlepszych praktyk może znacznie poprawić jakość obróbki podczas korzystania z frezarki CNC do metalu. Poniżej przedstawiono najważniejsze wytyczne, których należy przestrzegać:
- Prawidłowe przygotowanie powierzchni: Przed zamocowaniem metalu upewnij się, że zarówno stół frezarski, jak i spód obrabianego przedmiotu są czyste, płaskie i wolne od zadziorów i zanieczyszczeń. Nawet drobne wióry lub nierówności mogą wpłynąć na przyleganie materiału, prowadząc do nierównomiernego nacisku i ewentualnych wibracji podczas cięcia.
- Użyj właściwej metody mocowania do danego zadania: Dopasuj technikę mocowania do rodzaju materiału, rozmiaru i operacji obróbki. Na przykład, użyj zacisków mechanicznych lub imadeł do ciężkich bloków stalowych, stołów próżniowych do płaskich blach aluminiowych i niestandardowych przyrządów obróbkowych do nieregularnych kształtów. Zastosowanie niewłaściwej metody może prowadzić do niskiej jakości części lub niebezpiecznych warunków.
- Unikaj kolizji ze ścieżką narzędzia: Zawsze planuj ścieżkę narzędzia tak, aby uniknąć kontaktu z zaciskami, śrubami lub elementami mocującymi. W razie potrzeby stosuj zaciski o niskim profilu i przeprowadź próbę roboczą przed rozpoczęciem pracy. Pomaga to uniknąć kosztownych kolizji między wrzecionem a uchwytem przedmiotu obrabianego.
- Zapewnij równomierny i mocny nacisk: Stosuj zrównoważony nacisk na obrabiany przedmiot, aby uniknąć odkształceń, szczególnie w przypadku cieńszych metali. Nierównomierny nacisk może spowodować wygięcie lub przesunięcie materiału podczas cięcia, co prowadzi do niedokładności wymiarowych i słabego wykończenia powierzchni.
- Monitoruj i dokręcaj w razie potrzeby: Podczas długich lub wieloprzebiegowych operacji okresowo sprawdzaj szczelność zacisków lub uszczelnienia próżniowego. Metal może się rozszerzać pod wpływem ciepła, a wibracje mogą poluzować elementy. Dokręcanie lub regulacja w trakcie procesu może być konieczna dla uzyskania powtarzalnych rezultatów.
- Używaj płyty Spoilboard, gdy jest to właściwe: W przypadku stosowania taśmy, klejów lub metod próżniowych, specjalna płyta Spoilboard może poprawić kontakt z powierzchnią, chronić stół i pomóc w utrzymaniu podciśnienia. Zapobiega również wcinaniu się w sam stół podczas cięć przelotowych.
- Priorytetem jest bezpieczeństwo i widoczność: Wyraźnie oznacz zaciski i uchwyty, szczególnie podczas ręcznej wymiany narzędzi lub sondowania. Utrzymuj czyste miejsce pracy i zawsze dokładnie sprawdzaj uchwyty przed uruchomieniem frezarki CNC do metalu, aby zapobiec wypadkom i uszkodzeniom materiału.
Przestrzeganie tych najlepszych praktyk nie tylko poprawia efekty obróbki, ale także wydłuża żywotność narzędzi i sprzętu. Starannie zabezpieczony element obrabiany to fundament każdego udanego zlecenia CNC, zwłaszcza w przypadku obróbki wymagających materiałów, takich jak metal.
Rozwiązywanie typowych problemów z uchwytami roboczymi
Nawet przy starannym przygotowaniu, mogą wystąpić problemy z mocowaniem metalowych elementów obrabianych na stole frezarki CNC. Zrozumienie przyczyn typowych problemów z mocowaniem i wiedza na temat ich rozwiązywania pomogą utrzymać stałą jakość obróbki i uniknąć kosztownych błędów. Poniżej opisano najczęstsze problemy i sposoby ich rozwiązywania.
Przesuwanie się przedmiotu obrabianego podczas cięcia
Jeśli przedmiot obrabiany porusza się podczas obróbki, zazwyczaj jest to spowodowane niewystarczającą siłą zacisku, nieprawidłową metodą mocowania lub siłami skrawania przekraczającymi siłę chwytu. Często zdarza się to, gdy lekkie lub gładkie metale, takie jak aluminium, są mocowane taśmą lub słabymi zaciskami podczas agresywnego cięcia. Oto rozwiązanie:
- Zastosuj mocniejsze metody mocowania, np. zaciski teowe lub imadło maszynowe.
- Zwiększ liczbę zacisków lub zastosuj ograniczniki boczne, aby przeciwdziałać siłom bocznym.
- Zmniejsz prędkość posuwu lub głębokość skrawania, aby zmniejszyć siłę skrawania.
- Przed rozpoczęciem pracy należy ponownie sprawdzić i dokręcić wszystkie zaciski.
Podnoszenie lub wyginanie przedmiotu obrabianego
Nierównomierny nacisk zacisku lub nierówności powierzchni mogą powodować unoszenie się lub wyginanie metalu podczas obróbki. Jest to szczególnie częste w przypadku cienkich blach lub gdy stół lub materiał nie są płaskie. Oto rozwiązanie:
- Sprawdź i wyreguluj położenie zacisku, aby zapewnić równomierne ciśnienie.
- Sprawdź, czy obrabiany przedmiot i powierzchnia stołu są czyste i płaskie.
- Użyj dodatkowych zacisków, aby równomiernie docisnąć.
- Aby uzyskać lepsze wsparcie, pod cienkimi arkuszami należy umieścić płytę nośną.
Wibracje lub drgania podczas cięcia
Wibracje lub drgania często wynikają z luźnego mocowania, słabego podparcia materiału lub nadmiernych sił bocznych narzędzia. Oto rozwiązanie:
- Ponownie dokręć wszystkie zaciski i sprawdź stabilność.
- Stosować podkładki tłumiące drgania pomiędzy zaciskami i przedmiotem obrabianym.
- Zmniejsz prędkość wrzeciona lub zmniejsz głębokość skrawania.
- W razie potrzeby należy zastosować sztywniejsze mocowanie, np. imadło maszynowe w przypadku małych części.
Kolizja uchwytu lub zacisku z narzędziem
Kolizje ścieżki narzędzia występują, gdy zaciski lub uchwyty są umieszczone zbyt blisko obszaru cięcia lub gdy ścieżka narzędzia nie została poprawnie zasymulowana. Oto rozwiązanie:
- Użyj zacisków o niskim profilu i umieść je poza ścieżką narzędzia.
- Przeprowadź symulację ścieżki narzędzia w oprogramowaniu CAM, aby sprawdzić, czy nie występują kolizje.
- Aby sprawdzić luz, należy wykonać próbę na sucho z podniesionym wrzecionem.
- W razie potrzeby dostosuj osprzęt lub ścieżkę narzędzia.
Awaria uszczelki próżniowej
Jeśli używasz docisku próżniowego i obrabiany przedmiot traci przyczepność, często jest to spowodowane zadziorami, nierównymi powierzchniami lub nieszczelnościami w systemie próżniowym. Oto rozwiązanie:
- Dokładnie wyczyść stół frezarki CNC i spód przedmiotu obrabianego.
- Aby poprawić kontakt powierzchni, należy zastosować materiał uszczelniający lub płytę uszczelniającą.
- Sprawdź, czy nie ma nieszczelności w przewodach podciśnieniowych, przyłączach lub zaworach.
- Unikaj przecinania stref próżniowych, w których znajduje się uszczelnienie.
Uszkodzenie lub pozostałości kleju/taśmy
W przypadku użycia taśmy dwustronnej lub kleju, może dojść do awarii, jeśli klej zmięknie pod wpływem ciepła lub zostanie użyty niewłaściwy rodzaj taśmy. Może to spowodować ślizganie się lub pozostawienie śladów na powierzchni metalu. Oto rozwiązanie:
- Użyj kleju CA i taśmy malarskiej, aby uzyskać mocne, ale łatwe do usunięcia połączenie.
- Kontroluj nagrzewanie się urządzenia, regulując prędkość wrzeciona i szybkość posuwu.
- Przed przystąpieniem do pracy należy sprawdzić kompatybilność taśmy lub kleju z odpadami.
- Po obróbce usuń resztki kleju rozpuszczalnikiem.
Niespójne mocowanie w powtarzalnych pracach
W produkcji seryjnej niespójności pojawiają się, gdy nie ma stałego systemu lokalizacyjnego. Ręczne ustawianie może prowadzić do rozbieżności w częściach, zwłaszcza jeśli siła nacisku lub położenie zacisku zmieniają się za każdym razem. Oto rozwiązanie:
- Aby zapewnić powtarzalność rozmieszczenia, należy stosować płytki mocujące z kołkami ustalającymi i ogranicznikami.
- Projektowanie niestandardowych przyrządów obróbkowych do części o nieregularnych kształtach.
- Zaznacz pozycje osprzętu na stole, aby zachować spójność konfiguracji.
- Podczas długich serii produkcyjnych należy okresowo sprawdzać wyrównanie osprzętu.
Identyfikując przyczynę problemu i stosując te ukierunkowane rozwiązania, można zachować optymalną stabilność obrabianego przedmiotu i w pełni wykorzystać możliwości frezarki CNC do metalu.
Podsumuj
Zabezpieczenie metalowego elementu obrabianego na stole frezarki CNC to nie tylko utrzymanie go w miejscu – to zapewnienie bezpieczeństwa, precyzji i spójności w całym procesie obróbki. Wybierając odpowiednią metodę mocowania w oparciu o materiał, kształt i wymagania dotyczące cięcia, a także stosując się do najlepszych praktyk dotyczących konfiguracji i rozwiązywania problemów, można znacznie poprawić jakość pracy i chronić sprzęt. Stabilny, dobrze zabezpieczony element obrabiany to fundament każdego udanego frezowania CNC metalu. Czytaj dalej „ Jakie metale mogą ciąć frezarki CNC? ”, aby wybrać odpowiedni materiał do swojego projektu.
Jeśli szukasz niezawodnego rozwiązania do obróbki metali, AccTek CNC to zaufany wybór. Jako profesjonalny producent frezarek CNC z siedzibą w Chinach, AccTek specjalizuje się w produkcji wysokiej jakości frezarek CNC do metalu, zaprojektowanych z myślą o precyzji, trwałości i wydajności. Oprócz solidnego sprzętu, oferujemy kompleksowe wsparcie techniczne, w tym konsultacje przedsprzedażowe, wskazówki dotyczące instalacji oraz serwis posprzedażowy, gwarantując pełne wykorzystanie inwestycji. Dla producentów poszukujących niezawodnych rozwiązań w zakresie frezowania CNC, AccTek to partner, na którego można liczyć.