
- 30-38 minut czytania
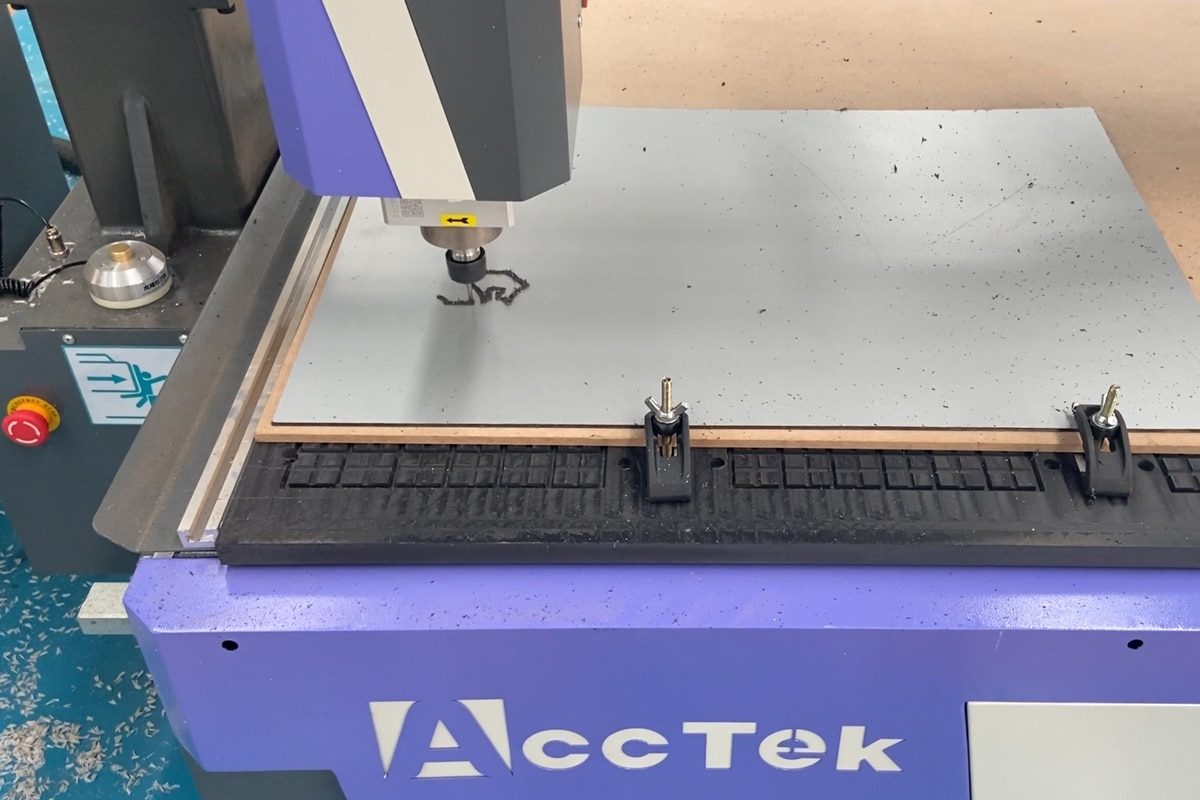
Aluminium stało się jednym z najpowszechniej stosowanych materiałów we współczesnym przemyśle, cenionym za doskonały stosunek wytrzymałości do masy, odporność na korozję i wszechstronność. Wraz ze wzrostem dostępności frezarek CNC , wielu producentów i warsztatów decyduje się na ich użycie, aby efektywnie i ekonomicznie obrabiać elementy aluminiowe. Chociaż frezarki CNC doskonale radzą sobie z cięciem miękkich materiałów, takich jak drewno i tworzywa sztuczne, obróbka aluminium wiąże się z szeregiem wyzwań, które wymagają bardziej wyrafinowanego podejścia. W przeciwieństwie do tradycyjnych materiałów stosowanych w obróbce frezarskiej, ciągliwość i właściwości termiczne aluminium mogą prowadzić do problemów, takich jak zatykanie się narzędzi, nagrzewanie się i słaba jakość wykończenia powierzchni, jeśli nie jest ono odpowiednio obrabiane.
Osiągnięcie czystych cięć, utrzymanie trwałości narzędzia i zapewnienie dokładności wymiarowej zależy od doboru odpowiednich narzędzi, optymalizacji parametrów skrawania oraz wdrożenia skutecznych strategii chłodzenia i odprowadzania wiórów. Bez odpowiedniego zrozumienia, nawet doświadczeni operatorzy mogą napotkać niespójne rezultaty lub przedwczesne zużycie narzędzia. W tym artykule omówiono kluczowe wyzwania związane z frezowaniem CNC aluminium i przedstawiono najlepsze praktyki ich przezwyciężania. Od zrozumienia zachowania materiału i doboru odpowiednich narzędzi skrawających, po precyzyjne dostrojenie parametrów obróbki i poprawę jakości powierzchni, niniejszy przewodnik ma na celu dostarczenie praktycznych wskazówek zarówno początkującym, jak i doświadczonym użytkownikom, którzy chcą poprawić wydajność obróbki aluminium.
Zrozumienie aluminium jako materiału do obróbki skrawaniem
Aluminium jest często uważane za jeden z metali najbardziej przyjaznych dla obróbki CNC, ale ta reputacja może być myląca – zwłaszcza w przypadku stosowania frezarek CNC zamiast sztywniejszych frezarek. Połączenie miękkości, ciągliwości i wysokiej przewodności cieplnej tworzy unikalny profil obróbki, który wymaga starannej kontroli nad narzędziami, parametrami skrawania i odprowadzaniem wiórów. Zrozumienie zachowania aluminium w warunkach skrawania jest podstawą do uzyskania czystych rezultatów, dłuższej żywotności narzędzi i wydajnej produkcji.
Właściwości aluminium
Właściwości obróbkowe aluminium wynikają z połączenia właściwości fizycznych i mechanicznych, które sprawiają, że jest ono zarówno łatwe w obróbce, jak i podatne na uszkodzenia mechaniczne. Chociaż aluminium jest powszechnie uważane za metal „miękki”, jego ciągliwość i właściwości termiczne stwarzają specyficzne problemy, które należy zrozumieć, aby osiągnąć sukces w obróbce CNC.
- Niska gęstość i lekkość: Aluminium jest znacznie lżejsze niż większość metali, co czyni je idealnym materiałem do zastosowań, w których istotna jest redukcja masy. Ta właściwość nie utrudnia bezpośrednio obróbki, ale przyczynia się do jego powszechnego zastosowania w wielu gałęziach przemysłu.
- Miękkość i wysoka ciągliwość: Chociaż aluminium jest stosunkowo miękkie, charakteryzuje się wysoką ciągliwością, co oznacza, że podczas cięcia ma tendencję do odkształcania się, a nie do pękania. Może to prowadzić do rozmazywania się materiału i utrudniać uzyskanie ostrych krawędzi, jeśli warunki cięcia nie zostaną zoptymalizowane.
- Wysoka przewodność cieplna: Aluminium skutecznie odprowadza ciepło, co pomaga szybko je rozproszyć. Jednak jeśli parametry obróbki są nieprawidłowe, ciepło może nadal gromadzić się na krawędzi skrawającej, zwiększając ryzyko zużycia narzędzia i przywierania materiału.
- Niska temperatura topnienia: W porównaniu z twardszymi metalami, takimi jak stal, aluminium topi się w niższej temperaturze. Przy obróbce z dużą prędkością lub niewystarczającym chłodzeniu może to spowodować zmiękczenie materiału i przyklejenie się do narzędzia skrawającego.
- Tendencja do tworzenia narostów na krawędzi (BUE): Jednym z najpoważniejszych wyzwań w obróbce aluminium jest jego tendencja do przywierania do narzędzia skrawającego. Narosty te zmieniają geometrię narzędzia, zmniejszają wydajność skrawania i negatywnie wpływają na wykończenie powierzchni.
Popularne stopy aluminium do obróbki CNC
Nie każde aluminium zachowuje się tak samo podczas frezowania CNC. Różnice w składzie stopu bezpośrednio wpływają na skrawalność, formowanie wiórów, zużycie narzędzi i wykończenie powierzchni. Wybór odpowiedniego stopu to często pierwszy krok do osiągnięcia stabilnej wydajności skrawania i powtarzalnych rezultatów.
- Aluminium 6061: Najczęściej używany stop do frezowania CNC ze względu na dobrą obrabialność, wytrzymałość i wszechstronność. Idealny do zastosowań ogólnych.
- Aluminium 5052: Znane ze swojej doskonałej odporności na korozję i podatności na odkształcanie, jednak nieco mniej podatne na obróbkę mechaniczną niż 6061.
- Aluminium 7075: Znacznie mocniejsze i twardsze, często wykorzystywane w zastosowaniach lotniczych, jednak bardziej wymagające pod względem narzędzi i parametrów cięcia.
Jak właściwości materiału wpływają na frezowanie CNC
Naturalne właściwości aluminium bezpośrednio wpływają na każdy aspekt procesu frezowania CNC – od doboru narzędzi i parametrów skrawania, po wykończenie powierzchni i ogólną wydajność. Nawet niewielkie różnice w zachowaniu materiału mogą prowadzić do znacznych różnic w efektach obróbki.
- Formowanie i odprowadzanie wiórów: Ciągliwość aluminium sprawia, że wióry powstają w postaci długich, ciągłych wiórów, a nie krótkich, kruchych fragmentów. Chociaż w idealnych warunkach może to zapewnić płynne cięcie, zwiększa to również ryzyko splątania się wiórów i ich ponownego przecięcia. Jeśli wióry nie są skutecznie odprowadzane, mogą zatykać rowki wiórowe narzędzia, generować nadmierne ciepło i uszkodzić zarówno narzędzie, jak i przedmiot obrabiany.
- Generowanie i rozpraszanie ciepła: Chociaż aluminium charakteryzuje się wysoką przewodnością cieplną i może szybko rozpraszać ciepło, to podczas frezowania z dużą prędkością ciepło nadal ma tendencję do gromadzenia się na krawędzi skrawającej. Nadmierne ciepło może miejscowo zmiękczyć materiał, zwiększając prawdopodobieństwo przywierania do narzędzia.
- Zużycie narzędzia i narost na krawędzi: Jednym z największych wyzwań w obróbce aluminium jest tworzenie się narostu na krawędzi, gdzie materiał przykleja się do narzędzia skrawającego. Dzieje się tak ze względu na niską temperaturę topnienia aluminium i jego właściwości adhezyjne pod wpływem ciepła i ciśnienia. Narost zmienia efektywną geometrię narzędzia, prowadząc do niskiej jakości wykończenia powierzchni, zwiększonych sił skrawania i w konsekwencji do jego awarii.
- Wykończenie powierzchni i jakość krawędzi: Aluminium może osiągnąć doskonałą jakość wykończenia powierzchni, ale tylko wtedy, gdy warunki obróbki są zoptymalizowane. Zbyt niskie posuwy i prędkości skrawania mogą powodować tarcie zamiast cięcia, co powoduje rozmazywanie i matowienie powierzchni. Z drugiej strony, nieprawidłowe strategie skrawania mogą prowadzić do powstawania zadziorów wzdłuż krawędzi.
Rozpoznając różnice między stopami i przewidując zachowanie aluminium podczas obróbki, operatorzy mogą lepiej kontrolować odprowadzanie wiórów, minimalizować zużycie narzędzi i uzyskiwać doskonałą jakość powierzchni. Ta podstawowa wiedza stanowi podstawę doboru odpowiedniego sprzętu, narzędzi i parametrów skrawania, co ostatecznie prowadzi do bardziej wydajnych i niezawodnych procesów frezowania aluminium. Dogłębne zrozumienie zachowania aluminium pozwala operatorom przewidywać typowe problemy związane z obróbką i odpowiednio dostosowywać swoje podejście.
Główne wyzwania w obróbce CNC aluminium
Chociaż aluminium jest powszechnie cenione za swoją obrabialność i wszechstronność, zachowuje się ono zupełnie inaczej niż materiały niemetalowe powszechnie obrabiane na frezarkach CNC. Jego tendencja do generowania ciepła, tworzenia długich wiórów, przywierania do narzędzi skrawających i wymagania większej sztywności maszyny stwarzają szereg wyzwań, które mogą szybko wpłynąć na jakość obróbki, jeśli nie zostaną odpowiednio rozwiązane. Szczegółowe zrozumienie tych wyzwań pozwala operatorom lepiej przewidywać problemy związane z obróbką i opracowywać bardziej niezawodne strategie zapewniające stałą wydajność.
Zużycie narzędzi i narost na krawędzi (BUE)
Zużycie narzędzi w obróbce CNC aluminium jest ściśle związane z tworzeniem się narostu na krawędzi skrawającej (BUE). Jest to częste zjawisko, w którym materiał aluminiowy przywiera do krawędzi skrawającej pod wpływem ciepła i nacisku. W przeciwieństwie do stopniowego zużycia obserwowanego w przypadku twardszych materiałów, narost może tworzyć się i pękać w sposób nieprzewidywalny, znacząco wpływając na stabilność cięcia.
- Przyczyny przywierania aluminium do narzędzi: Aluminium ma tendencję do przywierania do narzędzi skrawających, głównie z powodu nadmiernego ciepła i tarcia na styku powierzchni skrawającej. Przy zbyt wysokich prędkościach wrzeciona lub zbyt niskich posuwach narzędzie może ocierać się zamiast ciąć, generując dodatkowe ciepło, które zmiękcza materiał i sprzyja przyleganiu. Problem ten pogłębiają słabe odprowadzanie wiórów, które są długie, ciągłe i dociskane do powierzchni narzędzia. Dodatkowo, stępiające lub niewłaściwie powlekane narzędzia zwiększają tarcie, ułatwiając gromadzenie się aluminium i tworzenie narostów na krawędzi skrawającej.
- Wpływ na jakość skrawania i trwałość narzędzia: Obecność narostu na krawędzi skrawającej znacząco pogarsza wydajność obróbki, zmieniając efektywną geometrię narzędzia skrawającego. Prowadzi to do niskiej jakości wykończenia powierzchni, w tym do powstawania zadziorów i smug, a także do obniżenia dokładności wymiarowej. Ponieważ narost tworzy się i pęka nierównomiernie, wprowadza niestabilne siły skrawania, które mogą powodować drgania i drgania. Z czasem ta niestabilność przyspiesza zużycie narzędzia, zwiększa ryzyko jego pęknięcia i ostatecznie obniża ogólną wydajność i niezawodność obróbki.
Problemy z zarządzaniem ciepłem
W obróbce CNC aluminium, zarządzanie ciepłem jest jednym z najważniejszych czynników wpływających na stabilność obróbki i jakość powierzchni. Chociaż aluminium charakteryzuje się stosunkowo wysoką przewodnością cieplną, nadmierne ciepło może gromadzić się na powierzchni skrawania z powodu tarcia, niewłaściwych parametrów skrawania lub nieefektywnego odprowadzania wiórów.
- Tarcie i nagrzewanie: Ciepło podczas obróbki aluminium powstaje głównie w wyniku tarcia między narzędziem skrawającym a materiałem. Zbyt niskie posuwy lub zbyt wysokie prędkości obrotowe wrzeciona mogą powodować ocieranie się narzędzia o powierzchnię zamiast skrawania bez tarcia, co znacznie zwiększa tarcie. Problem może być również pogłębiany przez niewystarczające odprowadzanie wiórów, ponieważ wióry z ponownego skrawania generują dodatkowe ciepło w strefie skrawania. Z czasem to lokalne nagrzewanie zmiękcza aluminium i zwiększa jego tendencję do przywierania do narzędzia, co dodatkowo zwiększa niestabilność obróbki.
- Ryzyko uszkodzenia narzędzia i odkształcenia materiału: Nadmierne ciepło nie tylko przyspiesza zużycie narzędzia, ale może również prowadzić do jego przedwczesnej awarii. Wysokie temperatury osłabiają krawędzie skrawające, zwłaszcza w przypadku narzędzi węglikowych, zwiększając ich podatność na wykruszenia lub pęknięcia. Jednocześnie przegrzane aluminium może utracić stabilność wymiarową, co może prowadzić do rozmazywania się powierzchni, wypaczenia krawędzi lub utraty precyzji. W ciężkich przypadkach rozszerzalność cieplna przedmiotu obrabianego może również wpływać na tolerancje, utrudniając uzyskanie dokładnych wymiarów końcowych.
Problemy z ewakuacją wiórów
Zachowanie wiórów bezpośrednio wpływa na stabilność cięcia, generowanie ciepła i jakość powierzchni. W przeciwieństwie do materiałów kruchych, które rozpadają się na małe fragmenty, aluminium ma tendencję do tworzenia długich, ciągłych wiórów, które mogą łatwo zakłócić proces skrawania, jeśli nie zostaną prawidłowo usunięte z toru narzędzia.
- Wióry z ponownego cięcia: Wióry z ponownego cięcia występują, gdy wióry nie są usuwane z obszaru cięcia i są wielokrotnie cięte przez narzędzie. Prowadzi to do cyklu niepotrzebnego tarcia i wytwarzania ciepła, co szybko pogarsza wydajność cięcia. Wióry z ponownego cięcia mogą zarysować powierzchnię przedmiotu obrabianego, zmniejszyć dokładność wymiarową i zwiększyć zużycie narzędzia. W obróbce aluminium problem ten jest szczególnie uciążliwy, ponieważ materiał mięknie pod wpływem ciepła i staje się jeszcze bardziej podatny na przywieranie, co dodatkowo pogarsza sytuację.
- Zatykanie się wiórów w rowkach wiórowych: Zatykanie się wiórów ma miejsce, gdy wióry aluminiowe gromadzą się wewnątrz rowków wiórowych narzędzia i utrudniają prawidłowe skrawanie. Po zatkaniu narzędzie traci zdolność do skutecznego odprowadzania nowych wiórów, co skutkuje zwiększonymi oporami skrawania, wibracjami i potencjalnym pęknięciem narzędzia. W skrajnych przypadkach zatkanie się rowków wiórowych może całkowicie ograniczyć wydajność skrawania i uszkodzić zarówno narzędzie, jak i przedmiot obrabiany.
Osiągnięcie wysokiej jakości wykończenia powierzchni
Chociaż aluminium zapewnia doskonałą jakość wykończenia, nieprawidłowe warunki obróbki często prowadzą do widocznych wad. Do najczęstszych problemów należą powstawanie zadziorów, nierówne krawędzie i utrata dokładności wymiarowej, które są ściśle powiązane ze stanem narzędzia, strategią skrawania i stabilnością maszyny.
- Powstawanie zadziorów: Podczas frezowania aluminium, zadziory są zazwyczaj spowodowane ugięciem narzędzia, stępieniem krawędzi skrawających lub nieprawidłową kombinacją posuwu i prędkości. Gdy narzędzie zamiast czysto ciąć materiał, rozrywa go, nadmiar metalu jest wypychany na zewnątrz, zamiast być usuwany, co powoduje powstawanie zadziorów. Wpływają one nie tylko na jakość wizualną części, ale również wymagają dodatkowej obróbki, wydłużając czas i koszty produkcji.
- Nierówne krawędzie i niska dokładność wymiarowa: Nierówne krawędzie powstają, gdy proces skrawania staje się niestabilny, często z powodu wibracji, zużycia narzędzia lub nieprawidłowych parametrów obróbki. Zamiast zapewnić płynne, ciągłe skrawanie, narzędzie może drgać lub rozmazywać materiał, pozostawiając nierówną powierzchnię. Jednocześnie niska sztywność lub nierównomierne siły skrawania mogą prowadzić do odchyleń od zamierzonej ścieżki narzędzia, co skutkuje obniżeniem dokładności wymiarowej.
Sztywność i stabilność maszyny
Ponieważ aluminium wymaga większych sił skrawania niż drewno czy tworzywa sztuczne, każdy brak sztywności konstrukcyjnej w systemie CNC może szybko przełożyć się na drgania, drgania i obniżenie precyzji. To sprawia, że sztywność jest nie tylko czynnikiem wydajnościowym, ale podstawowym wymogiem udanej obróbki aluminium.
- Wibracje i drgania: Wibracje i drgania występują, gdy narzędzie skrawające i konstrukcja maszyny nie zapewniają stabilnego przylegania narzędzia do materiału. W obróbce aluminium zjawisko to jest często wywoływane nadmiernym obciążeniem wrzeciona, niewystarczającą sztywnością maszyny lub niewłaściwymi ustawieniami posuwu i prędkości. Pojawienie się wibracji powoduje niestabilne środowisko skrawania, co prowadzi do niskiej jakości wykończenia powierzchni, nierównych śladów po narzędziach i przyspieszonego zużycia narzędzia. Drgania mogą również w nieprzewidywalny sposób wzmacniać siły skrawania, dodatkowo zmniejszając dokładność obróbki i zwiększając ryzyko uszkodzenia narzędzia.
- Ograniczenia lekkich frezarek CNC: Lekkie frezarki CNC są zazwyczaj projektowane do obróbki drewna, tworzyw sztucznych i innych miękkich materiałów, co oznacza, że ich ramy i układy napędowe nie zawsze są zoptymalizowane pod kątem obróbki metalu. W przypadku obróbki aluminium, maszyny te mogą mieć trudności z efektywnym pochłanianiem sił skrawania, co skutkuje uginaniem się lub mikroruchami podczas pracy. Ten brak sztywności ogranicza osiągalną głębokość skrawania, prędkości posuwu i jakość powierzchni.
Skuteczne frezowanie aluminium metodą CNC wymaga przewidywania i radzenia sobie z tymi wyzwaniami, a nie reagowania na nie dopiero po ich wystąpieniu. Rozpoznając interakcje aluminium z narzędziami, maszynami i parametrami cięcia, operatorzy mogą podejmować bardziej świadome decyzje i zmniejszać prawdopodobieństwo wystąpienia defektów. Dokładne zrozumienie tych kluczowych wyzwań stanowi podstawę do stosowania skutecznych, najlepszych praktyk, co ostatecznie umożliwia bardziej wydajną, precyzyjną i niezawodną obróbkę aluminium.
Wymagania maszynowe dla frezowania aluminium
Skuteczne frezowanie aluminium metodą CNC zależy nie tylko od narzędzi skrawających i parametrów, ale także w dużej mierze od możliwości samej maszyny. W porównaniu z obróbką drewna czy tworzyw sztucznych, obróbka aluminium stawia znacznie wyższe wymagania dotyczące sztywności, wydajności wrzeciona, dokładności ruchu i stabilności mocowania. Zrozumienie tych wymagań jest kluczem do wyboru lub konfiguracji systemu CNC, który zapewni stałe, czyste cięcie, niezawodną dokładność i akceptowalną trwałość narzędzia podczas obróbki aluminium.
Frezarka CNC kontra frezarka CNC
Chociaż routery i frezarki CNC opierają się na podobnych zasadach produkcji cyfrowej, ich konstrukcja, sztywność i przeznaczenie różnią się znacząco. Różnice te bezpośrednio wpływają na wydajność cięcia, jakość powierzchni oraz zakres obróbki części aluminiowych, jakie może obrobić każda maszyna.
- Kluczowe różnice w konstrukcji i możliwościach: Frezarki CNC są zazwyczaj budowane z ciężkich, sztywnych żeliwnych lub stalowych ram, zaprojektowanych tak, aby wytrzymywały wysokie siły skrawania i zapewniały ekstremalną precyzję podczas obróbki metalu. Wykorzystują niższe prędkości wrzeciona przy wyższym momencie obrotowym, dzięki czemu doskonale nadają się do głębokich cięć i ciągłej obróbki twardych materiałów. Z kolei frezarki CNC są zazwyczaj lżejsze, szybsze i zoptymalizowane pod kątem szybkiego cięcia miękkich materiałów, takich jak drewno, tworzywa sztuczne i pianka. Ich konstrukcje bramowe stawiają prędkość i obszar roboczy ponad absolutną sztywność, co może wiązać się z ograniczeniami podczas obróbki metali, takich jak aluminium.
- Kiedy frezarka CNC nadaje się do obróbki aluminium: Pomimo swoich ograniczeń, frezarki CNC mogą z powodzeniem obrabiać aluminium w odpowiednich warunkach. Nadają się do obróbki cienkich blach aluminiowych, lekkich elementów, grawerowania oraz elementów niekonstrukcyjnych, gdzie siły skrawania są stosunkowo niskie. Wysokiej jakości przemysłowe frezarki CNC ze wzmocnionymi ramami, napędami śrubowo-tocznymi i wysokowydajnymi wrzecionami są znacznie lepiej przygotowane do obróbki aluminium niż maszyny klasy podstawowej. W takich przypadkach obróbka aluminium staje się kontrolowanym procesem, a nie ciężkim zadaniem usuwania materiału, co pozwala frezarkom uzyskiwać dokładne i czyste rezultaty w ramach ich możliwości operacyjnych.
Podstawowe funkcje maszyny
Osiągnięcie spójnych i wysokiej jakości rezultatów podczas frezowania aluminium metodą CNC w dużej mierze zależy od podstawowych możliwości samej maszyny. W przeciwieństwie do miękkich materiałów, aluminium wymaga równowagi między szybkością, stabilnością i precyzją. Brak któregokolwiek z tych elementów może szybko prowadzić do problemów, takich jak wibracje, zużycie narzędzi i słaba jakość wykończenia powierzchni.
- Wysoka prędkość obrotowa wrzeciona i odpowiedni moment obrotowy: Wysoka prędkość obrotowa wrzeciona pomaga utrzymać prawidłowe formowanie wiórów i zmniejsza opory skrawania, a odpowiedni moment obrotowy zapewnia stabilne siły skrawania pod obciążeniem. Zbyt niska prędkość obrotowa wrzeciona może prowadzić do nieefektywnego skrawania i tarcia, a zbyt niski moment obrotowy może powodować zacinanie się narzędzia lub nierównomierne usuwanie materiału. Dobrze wyważone wrzeciono umożliwia płynne skrawanie na różnych głębokościach i przy różnych posuwach.
- Sztywna konstrukcja ramy: Solidna rama maszyny minimalizuje wibracje, ugięcia i odkształcenia strukturalne podczas cięcia, które są częstymi przyczynami drgań i słabego wykończenia powierzchni. Maszyny o lekkiej lub słabo wzmocnionej konstrukcji mają tendencję do słabego pochłaniania sił skrawania, co skutkuje niestabilnością. Sztywna rama zapewnia odpowiednie podparcie sił skrawania, umożliwiając bardziej agresywną, a jednocześnie kontrolowaną obróbkę bez utraty dokładności.
- Precyzyjny system ruchu: System ruchu określa, jak dokładnie i płynnie maszyna może podążać zaprogramowanymi ścieżkami narzędzi. W przypadku frezowania aluminium niezbędne są takie komponenty, jak śruby kulowe, prowadnice liniowe oraz wysokiej jakości serwomechanizmy lub systemy krokowe. Elementy te pomagają utrzymać dokładność pozycjonowania i zmniejszyć luz lub luzy mechaniczne podczas skrawania. Precyzyjny system ruchu zapewnia stałe prędkości posuwu i płynny ruch narzędzia.
Rozważania dotyczące mocowania przedmiotów
Ponieważ aluminium generuje większe siły skrawania niż materiały miękkie, nawet niewielki ruch przedmiotu obrabianego może prowadzić do słabej jakości powierzchni, niedokładności wymiarowej, a nawet uszkodzenia narzędzia. Stabilna i bezpieczna konfiguracja gwarantuje, że wszystkie siły skrawania są odpowiednio absorbowane przez konstrukcję maszyny, a nie przenoszone na przedmiot obrabiany.
- Stoły próżniowe a zaciski mechaniczne: Stoły próżniowe są powszechnie stosowane w obróbce CNC drewna i tworzyw sztucznych, ale ich skuteczność jest ograniczona podczas obróbki aluminium. Chociaż zapewniają szybkie ustawienie i czystą powierzchnię roboczą, systemy mocowania próżniowego często mają trudności z wygenerowaniem wystarczającej siły, aby przeciwstawić się bocznym obciążeniom skrawania występującym podczas obróbki aluminium. Zaciski mechaniczne natomiast zapewniają znacznie bardziej niezawodną i sztywną metodę mocowania aluminium. Dzięki fizycznemu mocowaniu przedmiotu obrabianego do łoża maszyny, zaciski wytrzymują większe siły skrawania i zmniejszają ryzyko przemieszczania się podczas obróbki.
- Zapobieganie wibracjom i ruchom: Każda niestabilność przedmiotu obrabianego może nasilać wibracje podczas cięcia, prowadząc do powstawania śladów drgań, słabego wykończenia powierzchni i przyspieszonego zużycia narzędzia. Aby zminimalizować te zagrożenia, przedmiot obrabiany powinien być podparty jak najbliżej strefy cięcia, z równomiernie rozłożoną siłą zacisku, aby uniknąć odkształceń. Zastosowanie odpowiedniej konstrukcji uchwytu, dodanie podkładek ochronnych oraz zapewnienie czystych, płaskich powierzchni styku przyczyniają się do poprawy stabilności.
Sukces frezowania aluminium metodą CNC w dużej mierze zależy od zdolności maszyny do utrzymania stabilności pod obciążeniem, zapewniając jednocześnie precyzyjny i kontrolowany ruch. Zapewniając, że system CNC spełnia podstawowe wymagania dotyczące obróbki aluminium, operatorzy mogą znacząco poprawić niezawodność procesu i jakość detali. Odpowiednio wyposażona i dobrze skonfigurowana maszyna stanowi fundament wydajnego frezowania aluminium, umożliwiając płynniejsze cięcie i bardziej powtarzalne rezultaty produkcji.
Wybór narzędzia skrawającego do frezowania aluminium
Wybór odpowiednich narzędzi skrawających jest jednym z najważniejszych czynników w obróbce CNC aluminium. Miękka, ale ciągliwa natura aluminium, a także jego tendencja do tworzenia narostów (BUE) i generowania ciepła, wymagają specjalistycznych narzędzi, aby uzyskać optymalne rezultaty. Niezależnie od tego, czy wykonujesz cięcie zgrubne, wykańczające, czy precyzyjne grawerowanie, materiał, geometria i typ narzędzia bezpośrednio wpływają na wydajność cięcia, wykończenie powierzchni i trwałość narzędzia. Prawidłowy wybór narzędzia nie tylko zapewnia lepszą wydajność cięcia, ale także minimalizuje problemy takie jak narosty (BUE), zużycie narzędzia i złe wykończenie powierzchni.
Materiał narzędzia
Wybór odpowiedniego materiału na narzędzia skrawające ma kluczowe znaczenie dla osiągnięcia optymalnej wydajności obróbki, zwłaszcza w przypadku aluminium. Właściwości materiału, z którego wykonane jest narzędzie, bezpośrednio wpływają na jego odporność na zużycie, odporność na wysoką temperaturę i ogólną wydajność cięcia aluminium.
- Narzędzia węglikowe: Węglik spiekany jest najczęściej zalecanym materiałem do cięcia aluminium ze względu na doskonałą twardość, odporność na zużycie i zdolność do utrzymywania ostrych krawędzi skrawających. Narzędzia węglikowe wytrzymują wyższe temperatury i zachowują precyzję nawet przy wyższych prędkościach skrawania.
- Narzędzia ze stali szybkotnącej (HSS): Choć nie są tak trwałe jak węgliki spiekane, narzędzia HSS mogą być używane do lżejszej obróbki aluminium z niską prędkością. Są tańsze, ale szybciej się zużywają, przez co mniej nadają się do zastosowań wymagających wysokiej wydajności.
Geometria narzędzia
Wyjątkowe właściwości aluminium, takie jak tendencja do tworzenia narostów na krawędzi skrawającej (BUE) i zdolność do generowania długich wiórów, wymagają starannego rozważenia geometrii narzędzia, aby uzyskać optymalne rezultaty.
- Liczba ostrzy: Narzędzia z mniejszą liczbą ostrzy (np. dwuostrzowe lub jednoostrzowe) są idealne do obróbki aluminium, ponieważ umożliwiają lepsze odprowadzanie wiórów i zmniejszają ryzyko ich ponownego skrawania. Większa liczba ostrzy może prowadzić do zapychania, szczególnie podczas obróbki aluminium, które tworzy długie wióry.
- Kształt narzędzia: Aby uzyskać płynniejsze cięcie, preferowane są narzędzia o większym kącie natarcia, ponieważ zmniejszają one siły skrawania i pomagają uzyskać czystsze wykończenie powierzchni. Ostre krawędzie o wysokim, dodatnim kącie natarcia zmniejszają tendencję materiału do przywierania do narzędzia.
- Powłoki: Specjalistyczne powłoki, takie jak TiN (azotek tytanu), TiAlN (azotek tytanu i glinu) lub ZrN (azotek cyrkonu), mogą dodatkowo wydłużyć żywotność narzędzia, zapewniając lepszą odporność na ciepło, redukując tarcie i minimalizując tendencję aluminium do przywierania do narzędzia.
Rodzaj narzędzia
Wybór rodzaju narzędzia może znacząco wpłynąć na szybkość, precyzję i jakość produktu końcowego. Wybór rodzaju narzędzia do frezowania CNC aluminium zależy w dużej mierze od konkretnych potrzeb projektu, takich jak wymagany rodzaj cięcia, poziom szczegółowości oraz ilość usuwanego materiału.
- Frezy trzpieniowe: Frezy trzpieniowe z węglika spiekanego z płaskim dnem i geometrią przeciwbieżną lub przeciwbieżną są powszechnie stosowane do frezowania aluminium. Frezy przeciwbieżne umożliwiają efektywne usuwanie wiórów, natomiast frezy przeciwbieżne zapewniają lepszą gładkość powierzchni poprzez dociskanie materiału do obrabianego przedmiotu.
- Frezy kulowe: Do konturowania 3D lub cięć wykańczających powszechnie używa się frezów kulowych, które pozwalają uzyskać gładkie, zakrzywione powierzchnie z minimalną ilością śladów narzędzia.
- Wiertła V: Wiertła V są przeznaczone do grawerowania i prac wymagających drobnych szczegółów. Zapewniają precyzję i ostre kąty, idealnie nadają się do szczegółowych projektów i napisów.
Rozmiar narzędzia tnącego
Rozmiar narzędzia wpływa na wydajność skrawania, gładkość powierzchni, odprowadzanie wiórów i ogólną stabilność obróbki. Większe narzędzia idealnie nadają się do szybkiego usuwania materiału i obróbki zgrubnej, natomiast mniejsze narzędzia lepiej sprawdzają się w obróbce precyzyjnej, precyzyjnej i wykańczającej. Długość narzędzia należy również dobrać w oparciu o grubość przedmiotu obrabianego i głębokość skrawania, aby uniknąć ugięcia lub wygięcia narzędzia, które mogą prowadzić do niedokładnych cięć i słabego wykończenia powierzchni.
Wybór odpowiedniego narzędzia skrawającego do frezowania aluminium CNC jest kluczowy dla zapewnienia równowagi między wydajnością, efektywnością i trwałością narzędzia. Dzięki odpowiedniemu materiałowi, geometrii i rozmiarowi narzędzia, operatorzy mogą zminimalizować nagrzewanie się, zmniejszyć zużycie narzędzia i uzyskać czyste, precyzyjne cięcie. Podejmując świadome decyzje w oparciu o specyficzne potrzeby każdego projektu, operatorzy mogą zmaksymalizować wydajność obróbki i osiągnąć doskonałe rezultaty, jednocześnie minimalizując problemy związane z narzędziami, takie jak nadmierne zużycie i słaba jakość powierzchni.
Optymalne parametry cięcia dla frezowania aluminium
Podczas frezowania aluminium CNC, osiągnięcie najlepszych możliwych rezultatów zależy od doboru odpowiednich parametrów skrawania. Aluminium, będąc stosunkowo miękkim materiałem w porównaniu z innymi metalami, stwarza wyjątkowe wyzwania i możliwości w zakresie obróbki. Aluminium, będąc stosunkowo miękkim materiałem w porównaniu z innymi metalami, można obrabiać z wyższymi prędkościami i posuwami, ale nieprawidłowe ustawienia mogą prowadzić do problemów, takich jak nadmierne nagrzewanie, słaba jakość powierzchni lub zużycie narzędzia. Zrozumienie i optymalizacja tych parametrów jest kluczem do uzyskania gładkich, precyzyjnych i ekonomicznych rezultatów.
Prędkość wrzeciona (RPM)
Prędkość obrotowa wrzeciona odnosi się do prędkości obrotowej narzędzia skrawającego i jest jednym z najważniejszych parametrów dla wydajnej i efektywnej obróbki aluminium. Ze względu na stosunkowo niską twardość aluminium, można je obrabiać przy znacznie wyższych prędkościach obrotowych wrzeciona w porównaniu z materiałami twardszymi. Jednak dobór optymalnej prędkości obrotowej wrzeciona pomaga zapobiec problemom, takim jak nadmierne zużycie narzędzia czy utrudnione odprowadzanie wiórów. Oto ogólne wytyczne:
- W przypadku narzędzi węglikowych: Prędkości zazwyczaj mieszczą się w zakresie od 10 000 do 24 000 obr./min, w zależności od średnicy narzędzia i rodzaju obróbki.
- W przypadku narzędzi HSS: ze względu na niższą tolerancję na ciepło zaleca się zazwyczaj stosowanie niższych prędkości (około 6,000 do 12 000 obr./min).
- Czynniki wpływające na prędkość: Materiał narzędzia, średnica narzędzia i głębokość skrawania wpływają na optymalną prędkość wrzeciona. Większe narzędzia zazwyczaj wymagają niższych prędkości, aby uniknąć przegrzania, podczas gdy mniejsze narzędzia mogą pracować z wyższymi obrotami na minutę.
Szybkość podawania (IPM)
Prędkość posuwu odnosi się do prędkości, z jaką narzędzie skrawające przesuwa się po materiale wzdłuż osi X, Y lub Z. Wyższa prędkość posuwu pozwala na szybsze usuwanie materiału, ale wymaga zrównoważenia z prędkością obrotową wrzeciona, aby utrzymać optymalne warunki skrawania. Zbyt wysoka prędkość posuwu może prowadzić do niskiej jakości wykończenia powierzchni, nadmiernego zużycia narzędzia, a nawet jego pęknięcia. Z kolei zbyt niska prędkość posuwu może wydłużyć czas skrawania i spowodować przegrzanie. Oto ogólne wytyczne:
- Cięcia lekkie: W przypadku cięć wykańczających lub lekkich prędkości posuwu zwykle mieszczą się w zakresie od 100 do 300 cali na minutę (IPM).
- Ciężkie cięcia: W przypadku obróbki zgrubnej lub głębszych cięć, prędkości posuwu mogą mieścić się w zakresie od 50 do 100 IPM w zależności od rozmiaru narzędzia skrawającego, prędkości wrzeciona i grubości materiału.
- Obciążenie wiórami: Prędkość posuwu należy dostosować w taki sposób, aby utrzymać optymalne obciążenie wiórami na ząb, co pomaga uniknąć zużycia narzędzia i uzyskać gładkie wykończenie.
Głębokość cięcia
Głębokość skrawania odnosi się do grubości materiału usuwanego przez narzędzie w jednym przejściu. Ten parametr zapewnia wydajne usuwanie materiału bez nadmiernego obciążenia narzędzia lub maszyny. W obróbce aluminium głębokość skrawania może się znacznie różnić w zależności od grubości materiału i wytrzymałości narzędzia. W przypadku obróbki zgrubnej możliwe jest wykonywanie głębszych cięć, natomiast skrawanie wykańczające powinno być zazwyczaj płytsze, aby utrzymać wysoką jakość wykończenia powierzchni. Oto ogólne wytyczne:
- Obróbka zgrubna: Głębokość skrawania może wynosić od 0.25″ do 0.75″, w zależności od sztywności narzędzia i maszyny.
- Wykańczanie: Płytkie cięcia, zwykle w zakresie od 0.05″ do 0.2″, są preferowane w celu uzyskania gładkiej powierzchni i uniknięcia ugięcia narzędzia.
- Czynniki: Sztywność maszyny i rozmiar narzędzia odgrywają znaczącą rolę w określeniu głębokości cięcia, jaka może zostać wykonana bez uszczerbku dla dokładności.
Obciążenie wiórem (na ząb)
Obciążenie wióra to ilość materiału usuwanego przez każdą krawędź skrawającą podczas jednego obrotu narzędzia. Jest ono bezpośrednio związane z posuwem i prędkością obrotową wrzeciona i odgrywa kluczową rolę w zapewnieniu wydajnego skrawania oraz zapobieganiu uszkodzeniom zarówno narzędzia, jak i materiału. Optymalne obciążenie wióra zapobiega problemom takim jak ugięcie narzędzia, nadmierne wytwarzanie ciepła i słaba jakość powierzchni. Oto ogólne wytyczne:
- W przypadku narzędzi węglikowych: Typowa grubość wióra w przypadku narzędzi węglikowych waha się od 0.001″ do 0.003″ na ząb, w zależności od średnicy narzędzia i zastosowania.
- W przypadku narzędzi HSS: Obciążenie wiórami jest na ogół nieco niższe i wynosi około 0.001″–0.002″ na ząb.
- Znaczenie utrzymania właściwego obciążenia wiórem: Właściwe obciążenie wiórem zapewnia, że narzędzie jest wystarczająco zaangażowane, aby skutecznie usuwać materiał bez przeciążenia, co pomaga wydłużyć żywotność narzędzia i zmniejszyć problemy związane z tarciem.
Płyn tnący i chłodzenie
Chociaż aluminium nie jest tak podatne na nagrzewanie jak twardsze metale, płyny obróbkowe i systemy chłodzenia nadal odgrywają ważną rolę w odprowadzaniu ciepła, poprawie jakości powierzchni i wydłużeniu żywotności narzędzia. Skuteczne chłodzenie pomaga zapobiegać odkształceniom termicznym materiału i narzędzia, a jednocześnie zapewnia efektywne usuwanie wiórów.
- Chłodziwa: W obróbce aluminium często stosuje się chłodziwa rozpuszczalne w wodzie lub systemy nadmuchu powietrza. Zastosowanie odpowiedniego chłodziwa może poprawić prędkość skrawania i jakość powierzchni poprzez redukcję tarcia i ciepła.
- Cięcie na sucho: W niektórych przypadkach można stosować cięcie na sucho pod warunkiem prawidłowego odprowadzania wiórów, jednak często prowadzi to do zwiększonego zużycia narzędzia i pogorszenia jakości wykończenia w zastosowaniach wymagających dużej prędkości.
Skuteczna obróbka aluminium zależy od starannego doboru parametrów skrawania, dostosowanych zarówno do właściwości materiału, jak i pożądanego efektu obróbki. Odpowiednie połączenie prędkości obrotowej wrzeciona, posuwu, głębokości skrawania, spływu wiórów i technik chłodzenia zapewnia płynne usuwanie materiału, wysoką jakość wykończenia powierzchni i wydłużoną żywotność narzędzia. Dzięki precyzyjnemu dostosowaniu tych parametrów do specyficznych wymagań elementu aluminiowego i możliwości systemu CNC, operatorzy mogą osiągnąć optymalną wydajność obróbki, minimalizując jednocześnie koszty i unikając problemów, takich jak nadmierne zużycie narzędzia czy niska dokładność wymiarowa.
Strategie ścieżek narzędziowych i wskazówki dotyczące programowania
Skuteczne strategie ścieżek narzędzi i precyzyjne programowanie są podstawą do osiągnięcia wysokiej jakości rezultatów podczas frezowania aluminium metodą CNC. Aluminium, ze względu na swoją stosunkowo miękką, ale ciągliwą naturę, stawia wyjątkowe wyzwania, takie jak zarządzanie nagrzewaniem, zapobieganie zużyciu narzędzi i zapewnienie gładkiej powierzchni. Wybierając odpowiednie strategie ścieżek narzędzi i techniki programowania, operatorzy mogą zoptymalizować wydajność usuwania materiału, zminimalizować obciążenie maszyny i wydłużyć żywotność narzędzi.
Czyszczenie adaptacyjne a frezowanie konwencjonalne
Adaptacyjne czyszczenie i frezowanie konwencjonalne to dwie odrębne strategie ścieżki narzędzia stosowane w obróbce CNC. Każda z nich ma swoje zalety w zależności od zastosowania i rodzaju obrabianego materiału.
- Adaptacyjne czyszczenie: Ta technika wykorzystuje ścieżkę narzędzia, która zmienia stopień skrawania w zależności od geometrii usuwanego materiału. Utrzymuje stałe obciążenie wiórem na całej powierzchni narzędzia, co przekłada się na bardziej wydajne usuwanie materiału. Adaptacyjne czyszczenie jest idealne do obróbki zgrubnej aluminium, ponieważ umożliwia głębsze skrawanie i wyższe posuwy, minimalizując jednocześnie naprężenia narzędzia i wzrost temperatury.
- Frezowanie konwencjonalne: Frezowanie konwencjonalne polega na skrawaniu metodą tradycyjną, w której narzędzie skrawające porusza się w kierunku przeciwnym do kierunku posuwu materiału. Technika ta jest zazwyczaj stosowana do płytkich cięć lub gdy wymagane jest specyficzne wykończenie powierzchni. Często jednak generuje więcej ciepła i zużywa narzędzie w porównaniu z czyszczeniem adaptacyjnym, szczególnie w przypadku miękkich materiałów, takich jak aluminium.
- Wskazówka dotycząca programowania: Użyj adaptacyjnego czyszczenia do obróbki zgrubnej i operacji o dużej prędkości, a konwencjonalnego frezowania do obróbki wykańczającej, w której konieczne jest zminimalizowanie zaangażowania narzędzia.
Frezowanie wspinaczkowe kontra frezowanie konwencjonalne
Frezowanie współbieżne i frezowanie konwencjonalne to dwa typy strategii frezowania, które określają kierunek ruchu narzędzia względem kierunku posuwu.
- Frezowanie współbieżne: Podczas frezowania współbieżnego narzędzie skrawające obraca się w tym samym kierunku co ruch posuwowy, co oznacza, że frez zanurza się w materiale od jego najgrubszego do najcieńszego punktu. Takie podejście zmniejsza siły skrawania i zużycie narzędzia, a także zapewnia lepsze odprowadzanie wiórów, co jest szczególnie korzystne podczas obróbki aluminium.
- Frezowanie konwencjonalne: W przypadku frezowania konwencjonalnego narzędzie skrawające porusza się przeciwnie do posuwu materiału, co oznacza, że wchodzi ono w materiał w najcieńszym punkcie i wychodzi w najgrubszym. Chociaż ta metoda może zapewnić lepszą kontrolę w niektórych operacjach, zazwyczaj generuje więcej ciepła i sił skrawania, co może prowadzić do szybszego zużycia narzędzia i potencjalnego odkształcenia przedmiotu obrabianego.
- Wskazówka dotycząca programowania: Podczas obróbki aluminium należy stosować frezowanie współbieżne w celu lepszego usuwania materiału, szczególnie podczas obróbki z dużą prędkością, ponieważ pomaga to ograniczyć gromadzenie się ciepła i zapewnia gładsze cięcie.
Techniki wejścia i wyjścia
Techniki te są szczególnie ważne przy obróbce miękkich metali, takich jak aluminium, które są podatne na gromadzenie się ciepła i przywieranie materiału do narzędzia.
- Techniki wejścia: Wejście śrubowe polega na wchodzeniu narzędzia w materiał ruchem spiralnym, co zmniejsza siłę uderzenia w narzędzie i materiał. Jest to szczególnie skuteczne w przypadku głębokich otworów lub kieszeni, ponieważ zapobiega ugięciu narzędzia i minimalizuje siły skrawania na początku skrawania. Wejście rampowe polega na stopniowym wchodzeniu narzędzia w materiał po skośnej ścieżce, co zmniejsza początkowe obciążenie skrawające. Jest to idealne rozwiązanie do płytkich skrawań i umożliwia płynne, kontrolowane wejście.
- Techniki wyjścia: W przypadku wyjścia liniowego narzędzie wysuwa się z materiału po linii prostej. Jest to często stosowane podczas drobnych korekt lub cięć wykończeniowych. Wyjście śrubowe polega na stopniowym wycofywaniu narzędzia ruchem spiralnym, co pomaga zmniejszyć ryzyko powstawania zadziorów lub nadmiernego zużycia narzędzia.
- Wskazówka dotycząca programowania: Do głębokich cięć i delikatnej obróbki należy stosować wejście śrubowe lub rampowe, a do wykańczania cięć gładkich powierzchni bez zadziorów – strategie liniowe lub śrubowe.
Unikanie typowych błędów programistycznych
Prawidłowe programowanie jest kluczem do zapewnienia wydajności obróbki aluminium i produkcji wysokiej jakości elementów. Oto kilka typowych błędów w programowaniu, których należy unikać:
- Zbyt wysokie prędkości skrawania: Chociaż aluminium można obrabiać z wysokimi prędkościami, zbyt wysokie prędkości skrawania mogą prowadzić do przedwczesnego zużycia narzędzia, słabej jakości powierzchni i nadmiernego nagrzewania. Zawsze dostosuj prędkość wrzeciona do rozmiaru narzędzia, grubości materiału i operacji skrawania. Optymalne prędkości skrawania należy określać za pomocą wskazówek producenta.
- Nieprawidłowy wybór ścieżki narzędzia: Wybór niewłaściwej strategii ścieżki narzędzia, takiej jak frezowanie konwencjonalne zamiast adaptacyjnego czyszczenia, może skutkować wolniejszym usuwaniem materiału, niepotrzebnym obciążeniem narzędzia i niższą precyzją. Należy wybrać odpowiednią strategię ścieżki narzędzia w oparciu o konkretne zadanie obróbkowe, na przykład adaptacyjne czyszczenie w przypadku obróbki zgrubnej i frezowanie konwencjonalne w przypadku obróbki wykańczającej.
- Przeciążenie narzędzia: Użycie zbyt dużego przeskoku lub skrócenia narzędzia może powodować nadmierne siły skrawania, ugięcie narzędzia i niską jakość powierzchni, szczególnie podczas obróbki miękkich materiałów, takich jak aluminium. Należy zachować odpowiednie wartości przeskoku i skrócenia, dostosowane do rozmiaru narzędzia i sztywności maszyny. Do obróbki zgrubnej należy stosować większe przeskoki, a do obróbki wykańczającej – mniejsze przeskoki, aby uzyskać lepszą jakość powierzchni.
- Nieuwzględnienie zużycia narzędzi: Brak dostosowania ścieżek narzędzi do zużycia może prowadzić do niedokładnych cięć, słabej jakości wykończenia, a w końcu do awarii narzędzia. Regularnie sprawdzaj stan narzędzia i dostosuj parametry ścieżki narzędzia lub w razie potrzeby zmień narzędzie na nowe.
- Wskazówka dotycząca programowania: Zawsze symuluj ścieżki narzędzi w oprogramowaniu CNC przed uruchomieniem faktycznej operacji, aby sprawdzić, czy nie występują potencjalne problemy, takie jak kolizje narzędzi, nieprawidłowe posuwy i siły skrawania.
Opanowanie strategii ścieżek narzędzi i technik programowania pomaga osiągnąć optymalne rezultaty obróbki podczas frezowania aluminium. Wykorzystując strategie takie jak adaptacyjne czyszczenie, frezowanie współbieżne oraz odpowiednie metody wejścia i wyjścia, operatorzy mogą zwiększyć wydajność obróbki, zmniejszyć zużycie narzędzi i poprawić jakość wykończenia powierzchni. Ponadto, unikanie typowych błędów programowania zapewnia płynniejszą pracę i bardziej przewidywalne rezultaty. Podczas frezowania aluminium CNC, przemyślane planowanie i programowanie ścieżek narzędzi są kluczem do maksymalizacji wydajności, zapewnienia precyzji i produkcji wysokiej jakości, ekonomicznych części.
Optymalizacja wykończenia powierzchni
Osiągnięcie wysokiej jakości wykończenia powierzchni jest jednym z najważniejszych aspektów frezowania aluminium metodą CNC, ponieważ bezpośrednio wpływa zarówno na wygląd, jak i funkcjonalność produktu finalnego. Gładka powierzchnia nie tylko poprawia estetykę elementu, ale także poprawia jego parametry użytkowe poprzez redukcję tarcia, zapobieganie korozji i lepsze dopasowanie do zespołu. Osiągnięcie optymalnego wykończenia wymaga jednak czegoś więcej niż tylko doboru odpowiedniego narzędzia; wymaga ono również starannego zrównoważenia parametrów skrawania, strategii ścieżek narzędziowych i metod obróbki końcowej. Dzięki zrozumieniu i zastosowaniu tych strategii producenci mogą zagwarantować, że ich części aluminiowe spełniają najwyższe standardy jakości i precyzji.
Minimalizowanie powstawania zadziorów
Zadziory to niepożądane wystające fragmenty materiału, które tworzą się wzdłuż krawędzi lub otworów elementu podczas obróbki. Mogą one nie tylko wpływać na wykończenie powierzchni, ale także na funkcjonalność i estetykę elementów aluminiowych. Skuteczne strategie minimalizujące powstawanie zadziorów pomagają uzyskać czyste i precyzyjne krawędzie.
- Używaj ostrych, wysokiej jakości narzędzi: Zawsze używaj ostrych narzędzi z węglika spiekanego lub powlekanych, aby zapewnić czyste i precyzyjne cięcia. Wymieniaj narzędzia w miarę zużycia, aby zapobiec powstawaniu nadmiernych zadziorów.
- Dostosuj parametry cięcia: Nieznacznie zmniejsz prędkość posuwu i stosuj umiarkowane prędkości skrawania, aby uniknąć nadmiernego nagrzewania, które przyczynia się do powstawania zadziorów. W przypadku niektórych operacji, użycie nieco większej głębokości skrawania może zmniejszyć powstawanie zadziorów, umożliwiając czyste cięcie materiału.
- Strategie optymalizacji ścieżki narzędzia: Stosuj frezowanie współbieżne zamiast frezowania konwencjonalnego, ponieważ frezowanie współbieżne generuje mniej ciepła i ogranicza powstawanie zadziorów wzdłuż krawędzi cięcia.
Techniki podań końcowych
Ostatni etap obróbki wykończeniowej jest kluczowy dla uzyskania gładkiej, wysokiej jakości powierzchni aluminium. Etap obróbki wykańczającej uszlachetnia element, zapewniając usunięcie niedoskonałości powstałych podczas obróbki zgrubnej i uzyskanie pożądanego wykończenia.
- Lekkie przejścia: Płytkie przejście wykończeniowe (zazwyczaj o głębokości od 0.05″ do 0.2″) zapewnia cięcie materiału z minimalnym naruszeniem powierzchni, zapobiegając powstawaniu wyżłobień i ugięciu narzędzia. Płytkie przejścia zapobiegają zużyciu narzędzia i pomagają uzyskać jak najgładszą powierzchnię.
- Drobny przeskok: Do przejść wykończeniowych należy stosować mniejszy przeskok (zwykle 5–10% średnicy narzędzia), aby wyeliminować ślady narzędzia i zapewnić jednolitą fakturę powierzchni.
- Wielokrotne przejścia: W przypadku skomplikowanych powierzchni, wykonywanie wielu przejść z coraz mniejszym przesunięciem zapewnia dokładniejsze wykończenie przy jednoczesnym zachowaniu stabilności narzędzia.
- Wyższe obroty na minutę podczas obróbki wykańczającej: Zwiększ prędkość wrzeciona podczas przejść wykańczających, aby uzyskać lepszą wydajność usuwania materiału i gładsze wykończenie. Aluminium, jako stosunkowo miękki materiał, można obrabiać z wysokimi prędkościami bez znacznego zużycia narzędzia i nagrzewania.
Opcje przetwarzania końcowego
Chociaż obróbka CNC pozwala uzyskać doskonałą jakość powierzchni aluminium, zdarzają się sytuacje, w których konieczna jest dodatkowa obróbka końcowa w celu poprawy wyglądu i wydajności elementu. Metody obróbki końcowej mogą służyć do dalszego wygładzania powierzchni, usuwania zadziorów lub nakładania warstwy ochronnej.
- Gratowanie: Ręczne metody usuwania zadziorów i ostrych krawędzi po obróbce. Proces ten jest pracochłonny, ale skuteczny w przypadku małych partii lub precyzyjnych części. W przypadku większych partii lub w celu uzyskania bardziej jednorodnych rezultatów, można użyć automatycznego sprzętu do gratowania, aby usunąć zadziory z krawędzi części i wygładzić wszelkie nierówności.
- Szlifowanie lub polerowanie: W przypadku części wymagających wysokiej jakości, lustrzanego wykończenia, szlifowanie lub polerowanie ścierne z użyciem drobnych materiałów ściernych lub past polerskich może przynieść pożądane rezultaty. Jest to często stosowane w przypadku części dekoracyjnych lub komponentów wymagających wysokiej jakości powierzchni.
- Anodowanie dla poprawy wykończenia i trwałości: Anodowanie to proces elektrochemiczny, który pogrubia naturalną warstwę tlenku na aluminium, poprawiając odporność na korozję, twardość powierzchni i wygląd. Może również nadać kolor elementom aluminiowym.
Optymalizacja wykończenia powierzchni podczas frezowania CNC aluminium wymaga kompleksowego podejścia, obejmującego precyzyjny dobór narzędzi, dobrze dostrojone parametry skrawania oraz przemyślane strategie ścieżek narzędzi. Minimalizacja powstawania zadziorów, udoskonalenie ostatecznego cięcia za pomocą odpowiednich przejść wykończeniowych oraz wdrożenie technik obróbki końcowej, takich jak gratowanie, polerowanie i powlekanie, mogą znacząco poprawić ogólną jakość detalu. Stosując te metody, operatorzy mogą nie tylko poprawić estetykę elementów aluminiowych, ale także zwiększyć ich trwałość i funkcjonalność. Dzięki odpowiedniemu połączeniu strategii, uzyskanie wysokiej jakości, gładkiej powierzchni podczas obróbki aluminium staje się zarówno wydajne, jak i osiągalne.
Zagadnienia bezpieczeństwa przy frezowaniu CNC aluminium
Podczas frezowania aluminium metodą CNC bezpieczeństwo powinno być zawsze priorytetem. Chociaż aluminium jest stosunkowo łatwe w obróbce w porównaniu z twardszymi metalami, proces ten nadal wymaga ścisłego przestrzegania protokołów bezpieczeństwa, aby chronić operatorów, utrzymać wydajność maszyny i zapobiegać wypadkom. Odpowiednie środki bezpieczeństwa nie tylko chronią operatorów przed urazami, ale także zapewniają długowieczność sprzętu i utrzymanie wysokich standardów jakości obróbki.
Zarządzanie chipami i ryzyko pożaru
Prawidłowe zarządzanie wiórami może zapewnić bezpieczne, czyste i wydajne środowisko pracy podczas frezowania aluminium metodą CNC. Wióry aluminiowe są ostre, lekkie i mogą szybko się gromadzić, stwarzając potencjalne zagrożenie zarówno dla wydajności maszyny, jak i bezpieczeństwa operatora. Ponadto wióry aluminiowe, szczególnie w połączeniu z niektórymi płynami obróbkowymi lub chłodziwami, mogą być wysoce łatwopalne, zwiększając ryzyko pożaru, jeśli nie są odpowiednio obsługiwane.
- Systemy usuwania wiórów: Wdrożenie niezawodnego systemu odprowadzania wiórów, aby szybko usuwać je z maszyny. Może to obejmować nadmuch powietrza, systemy próżniowe lub przenośniki taśmowe. Regularnie sprawdzaj te systemy, aby upewnić się, że działają prawidłowo i zapobiegają gromadzeniu się wiórów.
- Zapobieganie pożarom: Utrzymuj miejsce pracy wolne od materiałów łatwopalnych i upewnij się, że w pobliżu znajdują się gaśnice, zwłaszcza w przypadku stosowania łatwopalnych płynów obróbkowych lub smarów. Unikaj gromadzenia się wiórów w pobliżu urządzeń elektrycznych lub źródeł ciepła. Regularnie czyść maszynę i jej otoczenie, aby zapobiec gromadzeniu się pyłu aluminiowego.
Prawidłowa obsługa maszyny
Zapewnienie prawidłowej obsługi maszyny to nie tylko bezpieczeństwo operatora, ale także jej trwałość i wydajność. Niewłaściwa obsługa lub konfiguracja może prowadzić do wypadków, uszkodzeń maszyny i niezadowalających rezultatów obróbki.
- Konfiguracja maszyny: Przed rozpoczęciem jakiejkolwiek obróbki należy sprawdzić, czy frezarka CNC jest prawidłowo skonfigurowana. Obejmuje to upewnienie się, że wszystkie narzędzia są bezpiecznie zamontowane, obrabiany przedmiot jest prawidłowo ustawiony, a ustawienia maszyny (takie jak prędkość, posuw i głębokość skrawania) są prawidłowe. Nieprawidłowo skonfigurowana maszyna może spowodować pęknięcie narzędzia, uszkodzenie obrabianego przedmiotu, a nawet obrażenia operatora.
- Monitorowanie podczas pracy: Regularnie monitoruj maszynę podczas pracy, aby upewnić się, że wszystko działa prawidłowo. Zwróć uwagę na nietypowe dźwięki, wibracje lub zużycie narzędzi, które mogą sygnalizować problem. W przypadku nieprawidłowego działania natychmiast zatrzymaj maszynę, aby uniknąć dalszych uszkodzeń lub zagrożeń.
Sprzęt ochrony osobistej (PPE)
Środki ochrony indywidualnej (PPE) pomagają chronić operatorów przed zagrożeniami występującymi w środowisku obróbki CNC. Chociaż maszyny i narzędzia są projektowane z myślą o wysokiej wydajności, stwarzają one również potencjalne zagrożenia, takie jak odłamki, ostre krawędzie, hałas i ciepło generowane podczas obróbki.
- Ochrona oczu: Zawsze noś okulary ochronne lub osłony twarzy, aby chronić oczy przed odłamkami i wiórami, które mogą być wyrzucane z dużą prędkością podczas obróbki. Dodatkowo, gogle z osłonami bocznymi zapewniają dodatkową ochronę w bardziej niebezpiecznych warunkach.
- Ochrona słuchu: Frezarki CNC generują znaczny poziom hałasu, szczególnie podczas obróbki z dużą prędkością. Należy nosić środki ochrony słuchu, takie jak zatyczki do uszu lub nauszniki, aby chronić słuch przed uszkodzeniem spowodowanym długotrwałym narażeniem na wysoki poziom hałasu.
- Rękawice: Podczas obsługi ostrych narzędzi lub części należy nosić rękawice ochronne, aby zapobiec skaleczeniom i otarciom. Należy jednak zdjąć rękawice podczas pracy maszyny, aby zapobiec ryzyku ich wciągnięcia przez ruchome części.
- Ochrona dróg oddechowych: W przypadkach, gdy pył lub wióry aluminiowe mogą unosić się w powietrzu, na przykład podczas szlifowania lub polerowania, należy nosić maskę przeciwpyłową lub respirator. Pomaga to chronić operatorów przed wdychaniem potencjalnie szkodliwych cząstek, które z czasem mogą powodować problemy z oddychaniem.
W obróbce aluminium metodą CNC, zapewnienie bezpiecznego środowiska pracy jest równie ważne, jak precyzyjne i wysokiej jakości cięcie. Uwzględniając kluczowe czynniki bezpieczeństwa, operatorzy mogą zminimalizować ryzyko związane z obróbką aluminium i chronić siebie, sprzęt oraz miejsce pracy. Regularna konserwacja, przestrzeganie protokołów bezpieczeństwa i odpowiednie środki ochrony osobistej przyczyniają się do bezpieczniejszego i bardziej wydajnego procesu obróbki. Koncentrując się na bezpieczeństwie, producenci mogą zoptymalizować zarówno wydajność, jak i samopoczucie pracowników, zapewniając długowieczność sprzętu i jakość produktów końcowych.
Praktyczne wskazówki dla początkujących w frezowaniu CNC aluminium
Frezowanie aluminium metodą CNC oferuje szeroki wachlarz możliwości, ale początkujący powinni zapoznać się z podstawowymi wskazówkami, które pomogą im uniknąć typowych pułapek, zapewnić bezpieczeństwo i osiągnąć wysoką jakość rezultatów. Aluminium, choć generalnie łatwiejsze w obróbce niż inne metale, wymaga precyzji i dbałości o szczegóły. Drobne błędy na wczesnym etapie mogą szybko prowadzić do słabego wykończenia powierzchni, zużycia narzędzi, a nawet uszkodzenia obrabianego przedmiotu. Poniższe wskazówki pomogą Ci rozpocząć pracę z pewnością siebie i z czasem poprawić rezultaty.
Zacznij od miękkich stopów aluminium
Początkującym najlepiej zacząć od miękkich stopów aluminium, takich jak 6061 lub 1050. Stopy te są bardziej tolerancyjne i łatwiejsze w obróbce, co daje większe pole do pomyłek podczas nauki obróbki. Miękkie stopy rzadziej powodują zużycie narzędzi lub wady powierzchni, co pozwala skupić się na doskonaleniu techniki, bez obaw o problemy związane z konkretnym materiałem.
Używaj konserwatywnych ustawień i dostosowuj je stopniowo
Rozpoczęcie od konserwatywnych parametrów skrawania jest kluczem do uniknięcia błędów i zapewnienia płynnej pracy. Chociaż maszyny CNC umożliwiają wysokie prędkości i agresywne skrawanie, początkujący powinni dążyć do niższych posuwów, umiarkowanych prędkości wrzeciona i płytkich skrawań. Po nabraniu wprawy można stopniowo zwiększać te parametry, aby poprawić wydajność bez utraty jakości powierzchni.
- Prędkość posuwu: Zacznij od umiarkowanej prędkości posuwu, aby mieć pewność, że narzędzie nie zostanie przeciążone.
- Prędkość wrzeciona: W przypadku miękkiego aluminium należy używać prędkości wrzeciona wynoszącej od 10 000 do 15 000 obr./min, aby zapobiec przegrzaniu.
- Głębokość cięcia: Zacznij od małej głębokości cięcia, aby uniknąć nadmiernego zużycia narzędzia i potencjalnych błędów.
Regularnie sprawdzaj narzędzia pod kątem zużycia
Zużycie narzędzi jest nieuniknione, zwłaszcza podczas obróbki aluminium, co może prowadzić do obniżenia wydajności skrawania i pogorszenia jakości powierzchni. Regularnie sprawdzaj narzędzia pod kątem oznak zużycia, takich jak stępione krawędzie lub nagromadzenie się aluminium na narzędziu. Stępione narzędzia powodują niską jakość powierzchni, wzrost temperatury, a nawet mogą spowodować pęknięcie narzędzia.
- Kontrola stanu narzędzi: Przed każdą pracą należy sprawdzić krawędzie tnące i upewnić się, że narzędzia są ostre i czyste.
- Niezwłocznie wymieniaj zużyte narzędzia: Jeśli narzędzie wydaje się zużyte lub uszkodzone, wymień je zanim wpłynie to negatywnie na jakość cięć.
Utrzymuj maszynę w czystości i dobrym stanie
Czysta i dobrze utrzymana frezarka CNC pracuje wydajniej i zapewnia lepsze rezultaty. Regularnie czyść maszynę, aby zapobiec zatykaniu ścieżki narzędzia, układów chłodzenia i innych podzespołów przez wióry aluminiowe. Oprócz utrzymania czystości, rutynowa konserwacja, taka jak smarowanie ruchomych części, sprawdzanie luźnych podzespołów i ponowna kalibracja maszyny, może zapobiec błędom i poprawić dokładność obróbki.
- Usuwanie wiórów: Upewnij się, że wióry są usuwane z maszyny w trakcie i po zakończeniu pracy. Zatkane wióry mogą prowadzić do przegrzania lub zmniejszenia wydajności cięcia.
- Rutynowa konserwacja: Regularnie sprawdzaj zużycie, szczelność i współosiowość podzespołów maszyny. Pomoże Ci to uniknąć nieoczekiwanych awarii i poprawić długoterminową wydajność.
Cięcia testowe przed pełną produkcją
Jedną z najlepszych praktyk dla początkujących jest zawsze wykonywanie cięć próbnych na odpadach przed przejściem do pełnej produkcji. Testowanie gwarantuje poprawność parametrów cięcia, ustawień narzędzi i sposobu obchodzenia się z materiałem, zapobiegając kosztownym błędom lub uszkodzeniu obrabianych elementów.
- Ustawienia testowe: wykonaj małe cięcia na złomie aluminiowym, aby sprawdzić prędkości posuwu, prędkość wrzeciona i dokładność ścieżki narzędzia.
- Dostosuj w razie potrzeby: Jeśli cięcie próbne daje niepożądane rezultaty, takie jak nierówne krawędzie lub nieprawidłowe wymiary, dostosuj ustawienia przed wykonaniem pełnego cięcia.
Wyrobienie dobrych nawyków na wczesnym etapie jest kluczem do długoterminowego sukcesu w obróbce aluminium metodą CNC. Wybierając bardziej miękkie stopy aluminium, stosując konserwatywne ustawienia, regularnie sprawdzając narzędzia, utrzymując czyste miejsce pracy i zawsze wykonując cięcia próbne, początkujący mogą zminimalizować błędy i zbudować solidne podstawy do bardziej zaawansowanych projektów. W miarę zdobywania doświadczenia i pewności siebie, będziesz mógł eksperymentować z bardziej złożonymi technikami obróbki i stopami aluminium, poprawiając zarówno swoje umiejętności, jak i jakość pracy.
Podsumuj
Frezowanie aluminium metodą CNC wymaga starannego doboru możliwości maszyny, doboru narzędzi, parametrów skrawania i strategii programowania, aby sprostać takim wyzwaniom, jak nagrzewanie, zużycie narzędzi, odprowadzanie wiórów, wibracje i jakość wykończenia powierzchni. Chociaż aluminium jest stosunkowo łatwe w obróbce w porównaniu z twardszymi metalami, osiągnięcie spójnych, wysokiej jakości rezultatów zależy od stosowania najlepszych praktyk w całym procesie, w tym prawidłowego planowania ścieżki narzędzia, stabilnego mocowania, bezpiecznej obsługi i odpowiednich technik wykańczania. Dzięki dobrze dobranym narzędziom, zoptymalizowanym parametrom i zdyscyplinowanym nawykom obróbki, operatorzy mogą zwiększyć wydajność, zredukować liczbę błędów i wytwarzać precyzyjne, niezawodne części aluminiowe do szerokiego zakresu zastosowań. Czytaj dalej „ Jak uniknąć przegrzania podczas frezowania metalu metodą CNC? ”, aby znacznie ograniczyć nagrzewanie się i jego negatywne skutki.
Producenci i operatorzy pracujący z frezowaniem CNC aluminium zdecydowanie zalecają konsultację z doświadczonymi ekspertami w dziedzinie obróbki CNC lub producentami sprzętu, aby znaleźć najbardziej odpowiednie i wydajne rozwiązanie dostosowane do konkretnych potrzeb produkcyjnych. AccTek CNC to profesjonalny producent frezarek CNC, oferujący szeroką gamę modeli maszyn zaprojektowanych z myślą o zróżnicowanych wymaganiach, od standardowych zadań obróbczych po bardziej specjalistyczne i niestandardowe wymagania produkcyjne. Dzięki bogatej wiedzy technicznej i elastycznym konfiguracjom sprzętu, AccTek CNC może pomóc użytkownikom w wyborze lub dostosowaniu rozwiązań CNC, które poprawiają stabilność obróbki, zwiększają wydajność i zapewniają lepszą jakość powierzchni. Dzięki ścisłej współpracy z niezawodnym dostawcą sprzętu, takim jak AccTek CNC, użytkownicy mogą uzyskać bardziej ukierunkowane wskazówki i długoterminowe wsparcie, gwarantując spójne i wysokiej jakości rezultaty frezowania CNC.