
- 12~17 分で読めます
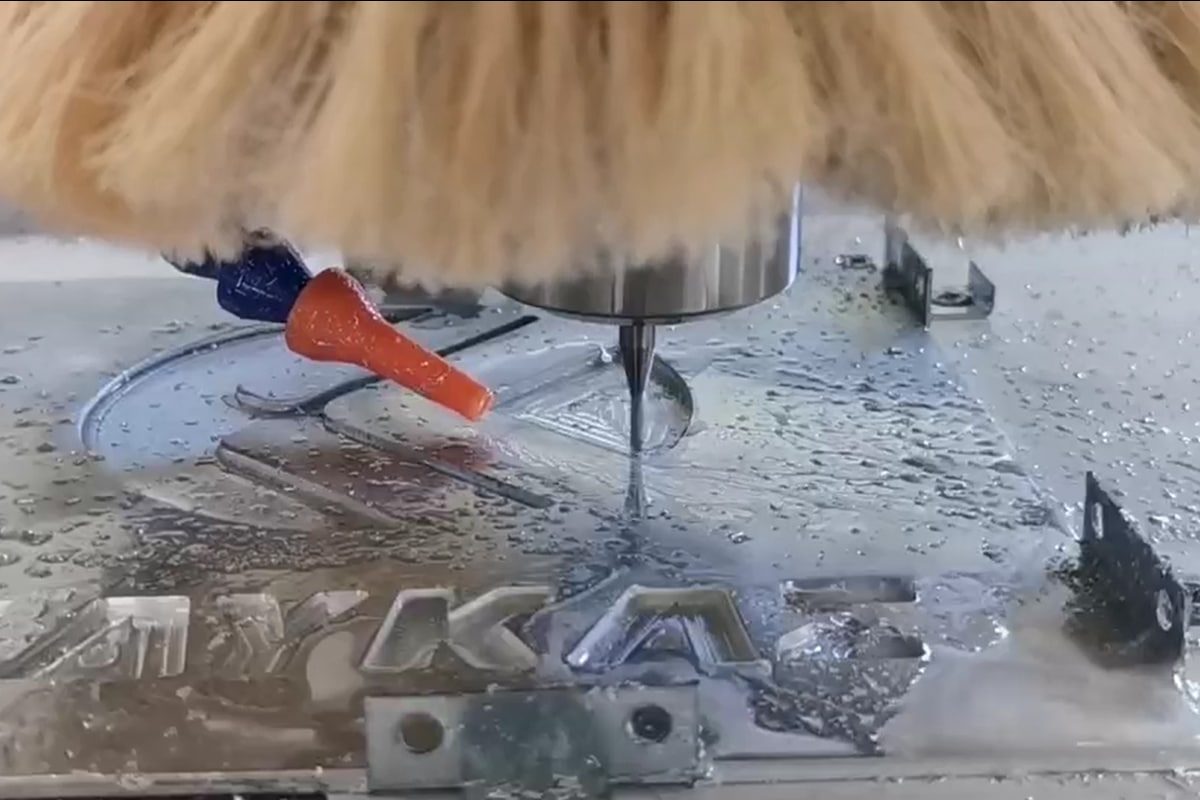
CNCルーターで金属を加工する際、最も重要でありながら見落とされがちな要素の一つが、加工対象物をテーブルに固定する方法です。木材やプラスチックとは異なり、金属は密度が高く、切削力も非常に大きいため、適切に固定しないとずれが生じやすくなります。したがって、CNC彫刻や切削加工を開始する前に、金属加工対象物に適したクランプ方法を選択する必要があります。
CNCルーターテーブル上で金属ワークピースを固定する方法はいくつかあり、それぞれに利点があります。最適な方法は、材料の種類、形状、作業の複雑さによって異なります。機械式クランプや真空テーブルから、カスタム治具や磁気固定具まで、選択肢を理解することで、より高い精度と機械全体の効率を実現できます。この記事では、最も効果的な方法を解説し、セットアップのベストプラクティスを紹介するとともに、固定作業中によくあるミスを回避する方法についてもご案内します。
金属加工部品を固定する前に考慮すべき事項
金属加工物をCNCルーターテーブルに固定する方法を選択する前に、保持力と加工品質の両方に影響を与えるいくつかの重要な要素を評価することが重要です。この段階で適切な計画を立てることで、加工中のずれ、振動、工具の衝突を防ぐことができます。
- 材質と厚さ:金属の種類によって密度や切削抵抗が異なります。厚みがあり硬い材料は、切削圧力に耐えるために、より強力なクランプ力やより強固な固定具が必要となるのが一般的です。アルミニウムのような軽量金属は、より柔軟な保持方法が可能ですが、硬い材料は、堅牢で振動に強い固定具が求められます。
- 加工対象物のサイズと形状:加工対象物の寸法と形状によって、どの固定方法が適用可能かが決まります。平らで四角い部品はクランプや真空システムで簡単に固定できますが、不規則な形状や小さな部品の場合は、切削中の安定性を確保するために、専用の治具、固定具、または接着剤が必要になる場合があります。
- ルーターテーブルの種類:CNCルーターのテーブル構成によって、使用できる固定方法が異なります。Tスロットテーブルはクランプシステムに汎用性が高く、真空ベッドは平らで大きなワークピースに最適です。作業によっては、互換性を高めるためにテーブルの改造やツーリングプレートの追加が必要になる場合があります。
- 切削力とツールパス:アグレッシブなツールパスや深い切削は、横方向および垂直方向の大きな力を発生させ、固定が不十分なワークピースが外れる原因となります。特に重切削や複数回加工を行う場合は、固定方法を選択する際に、これらの力の方向と大きさを考慮することが不可欠です。
- 冷却剤と発熱:金属加工では、しばしばかなりの熱が発生します。冷却剤、ミスト噴霧システム、またはエアブラストを使用すると、接着強度に影響を与え、熱膨張を引き起こす可能性があります。特にテープ、接着剤、または熱変形しやすい材料を使用する場合は、これらの条件を考慮した固定方法を選択する必要があります。
これらの点を事前に慎重に検討することで、特定の金属加工作業に最適な、最も効果的で安全な方法を選択できるようになります。この準備は、加工対象物が負荷がかかった状態でも安定していることを保証し、切削工具を保護し、作業全体を通して一貫した高品質な結果に貢献します。
CNCルーターテーブルで金属加工物を固定する一般的な方法
金属は木材やプラスチックなどの材料よりも重く硬いため、切削力に耐えるにはより強力で信頼性の高い固定方法が必要です。最適な方法は、材料の種類、形状、サイズ、切削力などの要因によって異なります。以下に、加工中に金属を確実に固定するための最も一般的な方法を示します。
機械的クランプ
機械式クランプは、CNCルーターテーブル上で金属ワークピースを固定するための最も信頼性が高く汎用性の高い方法の一つです。Tスロットクランプ、ステップクランプ、およびトークランプは、スロット付きベッドまたは治具プレートを備えたCNCルーターテーブルで一般的に使用されています。これらは強力な下向きの圧力と優れた保持力を提供し、加工中に材料をしっかりと固定します。
この方法は、鋼鉄、アルミニウム、真鍮などの高密度または重量のある金属に特に効果的です。これらの金属では、切削時の振動や横方向の動きに抵抗するために、強力な保持力が必要となります。Tスロットテーブルやねじ穴付きの治具プレートは、さまざまなワークピースのサイズや形状に合わせてクランプの位置を柔軟に調整できるため、このタイプのクランプに最適です。
機械式クランプは、切削量の多い加工、深い切削、または高速回転を必要とする作業に最適です。その強度、信頼性、および簡便性から、単発の作業にも繰り返し生産を行う作業にも最適なソリューションです。ただし、クランプ圧力によって材料が変形する可能性がある小型部品や繊細な部品、あるいはアクセスが制限される場所には適さない場合があります。
真空ホールドダウン
真空クランプは、アルミニウムや真鍮などの平らで大きな金属板を保持するのに特に適しています。表面全体に均一なクランプ力がかかるため、部品の平面度を維持し、歪みを最小限に抑えることができます。そのため、精密なルーティング、彫刻、切断を行う際に、材料を水平に保ち、障害物がない状態にする必要がある板金加工に最適です。
真空クランプの欠点の1つは、空気漏れに敏感であることです。これは、厚みのある金属、重い金属、または表面が不均一な金属を扱う場合に顕著になります。バリ、へこみ、または反りがあると真空シールが破れ、保持力が低下し、動きのリスクが高まります。性能を維持するためには、清潔で滑らかな表面を使用し、漏れ経路を最小限に抑えるためにシーリングガスケットまたはサクリファイスボードを使用することが不可欠です。
真空クランプは、軽~中程度の負荷がかかる用途において均一かつ効率的な保持力を発揮しますが、全体的なクランプ強度は機械式クランプよりも劣ります。特に密度の高い金属の場合、激しい切削や高い切削力には耐えられない可能性があります。そのため、真空クランプは、力が主に垂直方向であり、横方向ではない軽度の仕上げ加工、彫刻、または機械加工に最適です。
両面テープと接着剤
高強度両面テープは、軽作業のCNC加工において、小型、薄型、または軽量の金属ワークピースを固定するための実用的なソリューションです。クランプを必要とせず、迅速かつ簡単にセットアップでき、ワークピースの上面に完全にアクセスできます。ただし、保持力には限界があり、切削力が最小限に抑えられる非集中的な加工に最適です。
一般的な方法として、瞬間接着剤とマスキングテープを用いる方法があります。これは強度と剥がしやすさを両立させた方法です。CNCテーブルと加工対象物の裏面にテープを貼り、テープを貼った面の間に瞬間接着剤を数滴垂らします。これにより、金属に直接接着剤が触れることなく強力な仮接着が可能になり、材料を傷つけることなく小型部品を精密加工するのに最適です。
接着剤を使用する際の主な欠点の1つは、熱に対する感受性が高いことです。長時間の切断や高速回転によってテープが軟化し、ワークピースの滑りや位置ずれにつながる可能性があります。さらに、テープや接着剤によっては粘着性の残留物が残る場合があり、時間のかかる清掃作業が必要になるだけでなく、機械や今後のワークピースを汚染するリスクもあります。
治具プレートとカスタムジグ
治具プレートは、精密加工されたプレートで、あらかじめねじ穴、ダウエルピンの位置、および内蔵ストッパーがグリッド状に配置されており、金属ワークピースを正確かつ再現性よく位置決めできます。これらの要素により、部品を正確かつ確実に位置合わせできるため、セットアップ時間を短縮し、一貫性を向上させることができます。
特注治具は、不規則な形状や小型のワークピースに対応できるよう設計でき、個々のワークピースに合わせたサポートと安定性を提供します。これらの方法は、標準的なクランプが実用的でないバッチ生産や複雑な形状のワークピースに特に有効です。
多くの治具プレートシステムはモジュール式の治具構成に対応しており、ユーザーは必要に応じてピン、クランプ、ストッパーを再構成することで、異なる部品や作業要件に対応できます。この柔軟性により、プロジェクトごとに新しい治具を製作する必要なく、さまざまなワークピースのサイズや形状に容易に対応できます。
マグネットチャック
磁気チャックは、炭素鋼、工具鋼、鋳鉄などの強磁性金属のワーク保持に効果的なソリューションです。永久磁石または電磁石を使用して、ワークピースの底面全体に強力で均一な保持力を発生させます。この方式により、迅速なセットアップとワーク上面への完全なアクセスが可能になり、仕上げ作業に特に適しています。
磁気チャックが効果的に機能するためには、加工対象物の表面が平坦で清潔であり、十分な接触面積が必要です。隙間、表面の凹凸、または反りがあると、保持力が著しく低下し、加工中の安定性が損なわれる可能性があります。最適な結果は、金属部品の底面全体が磁気プレートに直接接触し、確実かつ均一な把持が確保された場合に得られます。
磁気チャックの大きな欠点は、アルミニウム、真鍮、銅、ほとんどのステンレス鋼などの非磁性材料には効果がないことです。これらの金属は磁場に反応しないため、この方法は幅広いCNC金属加工用途には適していません。さらに、高負荷切削時には追加の安全停止装置が必要になる場合があります。
万力とエッジクランプ
機械加工用バイスは、CNCルーターテーブルや治具プレートに直接取り付け可能な、高精度かつ強力なワーク保持装置です。これらのバイスは、硬化処理されたジョーで金属ワークピースをしっかりと固定し、ブロック状または小型から中型の金属部品に優れた安定性を提供します。穴あけ、ポケット加工、プロファイリングなど、高い剛性と精密な位置合わせが求められる作業に特に適しています。
従来の万力では切削工具の邪魔になるような状況では、薄型エッジクランプが有効な代替手段となります。これらのクランプは部品を側面から固定するため、上面は加工のために開いたままになります。コンパクトな設計のため、狭い場所での使用や、クランプの干渉を受けずに全面へのアクセスが必要な大型の平面部品の加工に最適です。
バイスとエッジクランプはどちらも、加工中にワークピースが振動したり、動いたり、持ち上がったりするのを防ぐのに役立つ、強力な横方向および下方向の圧力を提供します。ただし、ワークピースを適切に位置合わせし、工具経路の干渉を避けるように注意する必要があります。
それぞれの固定方法には長所と短所があり、適切な方法を選択するには、具体的な加工内容を考慮する必要があります。重要なのは、金属の種類、部品の形状、想定される切削力に合わせて固定方法を選択し、CNC加工プロセスにおける品質と安全性を確保することです。
金属加工品の適切な固定方法を選択する
適切な固定方法を選択することで、金属加工用CNCルーターの操作における安定性、精度、安全性を確保できます。金属加工物の種類によって、適切な固定方法が必要です。以下は、お客様の用途に最適な固定方法を選択するためのガイドです。
平らで薄い金属板
大型の平らなアルミニウム板や真鍮板、特に看板や筐体用途に使用される板材には、真空吸着固定が理想的なソリューションです。表面全体に均一な吸引力がかかるため、高速切断や彫刻中も板材が安定し、クランプ痕も発生しません。この方法は、真空テーブルを備えた金属加工用CNCルーターで特に効果を発揮し、彫刻や軽切削に最適です。ただし、大きな横方向の力が加わる可能性がある場合は、この方法の使用は避けてください。
小型または繊細な加工品
金属加工用のCNCルーターで小型部品や精密部品を扱う場合、両面テープや瞬間接着剤とマスキングテープの組み合わせが効果的です。これらの方法は、部品を傷つけることなくしっかりと固定でき、加工面全体へのアクセスも可能です。マーキング、浅いフライス加工、穴あけなどの低負荷加工には十分な固定力を発揮し、ワークピースを傷つけたり、ツールパスを妨げたりすることもありません。
重厚な金属ブロック
鋼鉄や厚いアルミニウムブロックなどの高密度材料の場合、ステップクランプ、Tスロットクランプ、または機械加工用バイスなどの機械式クランプが最も信頼性の高い方法です。これらは強力な下向きの圧力をかけ、高い切削力に耐えることができます。これにより、大きな切削力を発生させる高出力金属加工用CNCルーターを使用する際に、歪みや表面の損傷を防ぐために均一なクランプが確保されます。適切な位置決めとトルクにより、加工工程全体を通してワークピースの剛性が維持されます。
不規則な形状または特注形状の部品
加工対象物の形状が特殊であったり、平面がない場合は、特注の治具や固定プレートの使用をお勧めします。これらの治具は、ダボピン、ねじ穴、エッジストップなどを用いて、非標準形状の部品を正確かつ繰り返し保持します。位置合わせが重要な繰り返し作業やバッチ生産を伴う金属CNCルーター加工においては、この方法により一貫性と作業効率の両方が向上します。
表面が滑らかで平坦な強磁性金属
平鋼部品の加工において、マグネットチャックはクリーンで効率的なソリューションを提供します。マグネットチャックは、物理的なクランプを使用せずに素早くセットアップでき、強力な保持力を発揮するため、金属加工用CNCルーターでの面削りや仕上げ加工に最適です。ただし、この方法はアルミニウムや銅などの非磁性金属には適していません。
全面表面加工のニーズ
治具の干渉なしにポケット加工、面取り、または表面加工を行う必要がある場合は、トークランプまたは薄型エッジクランプが最適です。これらの方法ではワークピースを側面から固定するため、上面は工具操作のために完全にアクセス可能です。これは、複雑な表面加工や3D輪郭加工用に構成された金属CNCルーターで特に役立ちます。高速切削中は、ワークピースの浮き上がりや横方向の動きに注意してください。
治具の取り付け方法を選択する際は、常に安全性、工具のクリアランス、ワークピースの安定性を最優先してください。場合によっては、複数の方法(例えば、真空固定とエッジストップの組み合わせ)を組み合わせることで最良の結果が得られることもあります。適切な治具を使用することで、機械や工具を保護するだけでなく、各部品がお客様の品質基準を満たすことも保証されます。
CNCルーターテーブル上で金属を固定するためのベストプラクティス
どのようなクランプ方法を用いる場合でも、金属加工用CNCルーターを使用する際には、一連のベストプラクティスに従うことで加工品質を大幅に向上させることができます。以下に、従うべき最も重要なガイドラインを示します。
- 表面を適切に準備する:金属を固定する前に、ルーターテーブルとワークピースの下面の両方が清潔で平坦であり、バリやゴミがないことを確認してください。小さな欠けや凹凸でも、材料の固定状態に影響を与え、クランプ圧力の不均一や切削中の振動につながる可能性があります。
- 作業に適した固定方法を使用する:保持方法は、材料の種類、サイズ、加工内容に合わせて選択してください。例えば、重い鋼ブロックには機械式クランプやバイス、平らなアルミ板には真空テーブル、不規則な形状には特注治具を使用します。間違った方法を使用すると、部品の品質低下や危険な状態につながる可能性があります。
- ツールパスへの干渉を避ける:クランプ、ネジ、治具部品との接触を避けるように、常にツールパスを計画してください。必要に応じて薄型クランプを使用し、作業開始前にドライランを実施してください。これにより、スピンドルとワーク保持装置との衝突による高額な損失を防ぐことができます。
- 均一でしっかりとしたクランプ圧力を確保してください。特に薄い金属の場合、歪みを防ぐために、ワークピース全体に均等なクランプ圧力をかけてください。圧力が不均一だと、切削中に材料が反ったりずれたりして、寸法精度が低下したり、表面仕上げが悪くなったりする可能性があります。
- 監視と必要に応じた締め直し:長時間または複数回の工程中は、クランプや真空シールの締め付け具合を定期的に確認してください。金属は熱によって膨張し、振動によって部品が緩むことがあります。安定した結果を得るためには、工程の途中で締め直しや調整が必要になる場合があります。
- 適切な場合は犠牲板を使用してください。テープ、接着剤、または真空方式を使用する場合、犠牲板を使用することで、表面との接触を改善し、テーブルを保護し、真空吸引力を維持することができます。また、貫通切削時にテーブル自体を切断してしまうのを防ぐ効果もあります。
- 安全性と視認性を最優先に:クランプや治具には、特に手動工具交換やプローブ作業中は、明確なマーキングや目印を付けてください。作業エリアを清潔に保ち、金属加工用CNCルーターの運転開始前には必ず治具を二重チェックして、事故や材料の損傷を防いでください。
これらのベストプラクティスに従うことで、加工結果が向上するだけでなく、工具や機器の寿命も延びます。特に金属などの加工が難しい材料を扱う場合、ワークピースをしっかりと固定することが、あらゆるCNC加工の成功の基盤となります。
一般的なワーク保持の問題のトラブルシューティング
入念な準備をしても、CNCルーターテーブル上で金属ワークピースを固定する際に問題が発生することがあります。よくあるワーク固定の問題の原因を理解し、その解決方法を知っておくことは、加工品質を一定に保ち、高額なミスを回避するのに役立ちます。以下に、最も頻繁に発生する問題とそのトラブルシューティング方法を示します。
切削中のワークピースのずれ
加工中にワークピースが動く場合、通常はクランプ力が不十分、固定方法が不適切、または切削力が把持力を超えていることが原因です。これは、アルミニウムなどの軽量または滑らかな金属を、テープや弱いクランプで固定して、強力な切削加工を行う場合によく発生します。解決策は以下のとおりです。
- Tスロットクランプや機械加工用万力など、より強力な固定方法に切り替えてください。
- クランプの数を増やすか、サイドストップを使用して横方向の力に抵抗してください。
- 切削圧力を軽減するには、送り速度または切削深さを下げてください。
- 作業を開始する前に、すべてのクランプを再確認し、締め直してください。
ワークピースの持ち上がりまたは反り
クランプ圧力の不均一性や表面の凹凸により、加工中に金属が浮き上がったり、反ったりすることがあります。これは、薄い板材の場合や、テーブルや材料が平坦でない場合に特に多く見られます。解決策は以下のとおりです。
- クランプの位置を確認し、均等な圧力がかかるように調整してください。
- 加工対象物とテーブルの表面が清潔で平坦であることを確認してください。
- 均等な下向きの圧力をかけるために、追加のクランプを使用してください。
- 薄いシートの下には、より良い支持を得るために犠牲板を敷いてください。
切削中の振動またはチャタリング
振動やビビリ音は、クランプの緩み、材料の支持不良、または工具の横方向の過剰な力によって発生することがよくあります。解決策は次のとおりです。
- すべてのクランプを締め直し、安定性を確認してください。
- クランプとワークピースの間には、振動吸収パッドを使用してください。
- 主軸回転速度を下げるか、切削深さを段階的に下げてください。
- 必要に応じて、より剛性の高い治具(例えば、小型部品用の機械バイスなど)に切り替えてください。
治具またはクランプと工具の衝突
ツールパスの衝突は、クランプや治具が切削領域に近すぎる場合、またはツールパスが正しくシミュレーションされていない場合に発生します。解決策は以下のとおりです。
- 薄型のクランプを使用し、ツールパスの外側に配置してください。
- CAMソフトウェアでツールパスをシミュレーションして、干渉がないか確認してください。
- スピンドルを上げた状態で空運転を行い、クリアランスを確認してください。
- 必要に応じて治具またはツールパスを調整してください。
真空シール不良
真空吸着を使用している際にワークピースのグリップが失われる場合、多くの場合、バリ、表面の凹凸、または真空システムの漏れが原因です。解決策は以下のとおりです。
- CNCルーターテーブルと加工対象物の底面を徹底的に清掃してください。
- ガスケット材またはサクリファイスボードを使用して、表面接触を向上させてください。
- 真空ホース、継手、またはバルブに漏れがないか確認してください。
- シールを保持する真空ゾーンを切断しないようにしてください。
接着剤/テープの剥がれまたは残留物
両面テープや接着剤を使用する場合、熱で接着剤が軟化したり、不適切な種類のテープを使用したりすると、接着不良が発生する可能性があります。これにより、滑りが生じたり、金属表面に残留物が残ったりすることがあります。解決策は以下のとおりです。
- 強力でありながら剥がしやすい接着には、瞬間接着剤とマスキングテープを併用してください。
- スピンドル回転速度と送り速度を調整することで、熱の蓄積を抑制します。
- 作業前に、端材を使ってテープや接着剤の適合性をテストしてください。
- 加工後、溶剤で接着剤の残留物を清掃してください。
繰り返し作業における固定具の取り付けの不整合
バッチ生産では、固定された位置決めシステムがない場合にばらつきが生じます。手動による位置合わせは、特にクランプ圧力や位置が毎回異なる場合、部品のばらつきにつながる可能性があります。解決策は以下のとおりです。
- 位置決めを再現するために、ダボピンとストッパー付きの固定プレートを使用してください。
- 不規則な形状の部品向けに、特注の治具を設計します。
- セットアップの一貫性を保つため、テーブル上に治具の位置をマークしておく。
- 長時間の生産中は、定期的に治具の位置合わせを確認してください。
根本原因を特定し、これらの的を絞った解決策を適用することで、ワークピースの最適な安定性を維持し、金属加工用CNCルーターの操作を最大限に活用することができます。
まとめる
金属加工物をCNCルーターテーブルに固定することは、単に所定の位置に保持するだけでなく、加工プロセス全体を通して安全性、精度、一貫性を確保するためにも重要です。材料、形状、切削要件に基づいて適切な固定方法を選択し、セットアップとトラブルシューティングに関するベストプラクティスに従うことで、作業品質を大幅に向上させ、機器を保護することができます。安定した、しっかりと固定された加工物は、あらゆる金属CNCルーター加工の成功の基盤となります。「CNCルーターで切削できる金属の種類」を読み進めて、金属加工プロジェクトに最適な材料を選択してください。
金属加工において信頼性の高いソリューションをお探しなら、AccTek CNCは最適な選択肢です。中国に拠点を置くプロフェッショナルなCNCルーターメーカーであるAccTekは、精度、耐久性、効率性を追求した高品質の金属加工用CNCルーターの製造を専門としています。堅牢な機器に加え、販売前のコンサルティング、設置指導、アフターサービスなど、包括的な技術サポートを提供し、お客様の投資効果を最大限に引き出します。信頼できるCNCルーターソリューションをお求めのメーカー様にとって、AccTekは頼れるパートナーです。