
- 10~15 分で読めます
CNCルーターのキャリブレーションとゼロ点調整は、正確で安定した加工結果を得るために不可欠な手順です。キャリブレーションは、機械の物理的な動きとデジタルコマンドを一致させ、ゼロ点調整は、すべての切削パスの開始点となる基準点を設定します。これらの手順を怠ると、たとえ適切に設計されたツールパスであっても、不正確な切削、材料の無駄、またはワークピースの損傷につながる可能性があります。
このガイドでは、キャリブレーションとゼロ調整の基本を順を追って説明し、それらがなぜ重要なのかを解説するとともに、初心者から経験豊富なユーザーまで、あらゆるレベルのユーザーに合わせた分かりやすい手順を段階的に解説します。軸のアライメントやスピンドルの直角度から、プローブツールを使用するか否かにかかわらず原点を設定する方法まで、この記事はCNCルーターを最高の精度で動作させるのに役立ちます。
基本を理解する
キャリブレーションとゼロ調整のプロセスに入る前に、これらの用語がCNCルーター加工の文脈で何を意味するのかを理解することが重要です。
CNCルーター加工におけるキャリブレーションとは何ですか?
CNCルーターのキャリブレーションとは、機械の実際の物理的な動きがプログラムされた指示と正確に一致するように、機械を微調整するプロセスです。すべてのCNCルーターは、モーターとリードスクリュー、ベルト、リニアガイドなどの機械部品を使用して、X、Y、Z軸に沿って移動します。時間の経過とともに、機械的な公差、摩耗、またはステップ設定の誤りにより、わずかなずれが生じる可能性があります。たとえば、機械に100mm移動するように指示したにもかかわらず、98mmしか移動しない場合、その不正確さが切削に影響します。
CNCルーターのキャリブレーションでは、これらの動作を確認し、制御ソフトウェアで機械のステップ/ユニット設定を調整します。このプロセスには、ガントリーの直角調整、スピンドルがベッドに対して垂直になるようにスピンドルをトラム調整すること、およびすべての軸の移動距離が正確であることを確認することも含まれる場合があります。適切なキャリブレーションは、機械的な公差、ベルトの張力、または摩耗によるわずかな誤差を補正します。
「ゼロ化」とはどういう意味ですか?
CNCルーターのゼロ設定とは、加工対象物または機械ベッド上の特定の点を、すべての加工操作の開始点となる原点として設定することです。この「ゼロ点」は、加工対象物に対して切削、穴あけ、彫刻を開始する位置を機械が認識するために使用されます。通常、X、Y、Z軸のゼロ点を設定することで、ルーターは加工対象物の表面と端の正確な位置を把握できます。ほとんどのプロジェクトでは、CAMソフトウェアでツールパスがどのように設計されているかに応じて、ワークピースの上面の角または中心にこのゼロ点を設定します。
ゼロ調整を行うことで、機械が正しい位置と深さで切削できるようになります。Z軸のゼロ点が高すぎると、切削深さが足りず、低すぎるとテーブルに食い込んでしまう可能性があります。同様に、X軸またはY軸のゼロ点が不適切だと、加工全体がずれてしまい、材料の無駄や部品の精度低下につながります。ゼロ調整は、機械を所定の位置に移動させて軸をゼロに設定することで手動で行うことも、タッチプレートやプローブを使用して高精度で自動的に行うこともできます。適切なゼロ調整は、デジタル設計と実際の加工を整合させる上で非常に重要です。
キャリブレーションとゼロ調整は、精密加工の基礎となる重要な工程です。これらの手順を省略したり、誤って実行したりすると、切削位置のずれ、切削深さの誤り、材料の破損につながる可能性があります。それぞれの役割を理解することで、あらゆるプロジェクトにおいて一貫した高品質な結果を得ることができます。
キャリブレーション前の準備
CNCルーターのキャリブレーションを開始する前に、プロセス全体を通して精度と安全性を確保するために、機械と作業スペースを準備することが重要です。
- 機械の電源投入と原点復帰:まず機械の電源を入れ、内蔵のリミットスイッチを使用して機械を基準点まで移動させる原点復帰サイクルが完了するまで待ちます。これにより、キャリブレーションの開始位置が常に一定に保たれます。
- 機械的な緩みや摩耗の検査:次に、CNCルーターの目視検査と機械的な検査を行います。ネジの緩み、部品のずれ、ベルトの摩耗、または動作精度に影響を与える可能性のある目に見える損傷がないか確認します。必要に応じてすべての機械部品を締め付け、スピンドルがしっかりと取り付けられていることを確認します。
- 機械を清潔に保つ:機械のベッドを徹底的に清掃し、ほこり、切りくず、接着剤の残留物、または以前の作業で残った材料を取り除いてください。テーブル、Tスロット、クランプ、および周辺領域からゴミを取り除くには、掃除機、ブラシ、または圧縮空気を使用してください。これらのゴミは、測定や動作に影響を与える可能性があります。
- 工具の取り付け確認:スピンドルに正しい切削工具またはプローブが取り付けられていることを確認し、適切に締め付けられていることを確認してください。校正工具を使用する場合は、想定される直径と一致し、欠陥や摩耗がないことを確認してください。
- 適切なポストプロセッサのロード:ツールパスを機械が読み取り可能なGコードに変換するソフトウェアコンポーネントである、適切な制御ソフトウェアをロードします。各CNCマシンとコントローラには、正しいフォーマット、モーションコード、およびツール交換指示を含むコマンドを生成するための互換性のあるポストプロセッサが必要です。
- 機械のファームウェア/設定の確認:各軸の単位ステップ数(mmまたはインチ)が正しく設定されていることを確認してください。また、加速度、最大速度、ホーミング方向などのその他の動作パラメータも確認し、機械の機械的仕様と一致していることを確認してください。
適切な準備は、エラーを回避し、時間を節約し、正確な校正の基礎を築くのに役立ちます。
ステップバイステップ:CNCルーターのキャリブレーション
CNCルーターのキャリブレーションを行うことで、各軸が制御ソフトウェアによって指示された距離を正確に移動することが保証されます。適切なキャリブレーションを行わないと、たとえ最善の設計のツールパスであっても、不正確な結果が生じる可能性があります。以下に、最適な精度で機械をキャリブレーションするための手順を段階的に説明します。
軸(X、Y、Z)のキャリブレーション
X、Y、Z軸をキャリブレーションすることで、CNCルーターがプログラムされたコマンドに従って各方向に正しい距離だけ移動することが保証されます。
- 開始点をマークする:軸に沿って定規またはデジタルインジケーターを固定します。スピンドルまたはCNCルーターヘッドを既知の開始位置に移動させ、制御ソフトウェアで軸をゼロに設定します。
- 設定動作の指示:制御ソフトウェアを使用して、軸を特定の距離(一般的には100mmまたは4インチ)移動させます。
- 実際の動きを測定する:ノギスまたは精密定規を使用して、機械が開始位置からどれだけ移動したかを物理的に測定します。
- 単位あたりのステップ数を計算して更新します。差異がある場合は、簡単な計算式を使用して制御ソフトウェアの単位あたりのステップ数を調整する必要があります。
- すべての軸に対して繰り返す:X、Y、Z軸それぞれが正確かつ予測可能な精度で動くようになるまで、この操作を繰り返します。
スピンドルの直角度の校正
均一で綺麗かつ正確な切削を行うためには、スピンドルが機械ベッドに対して完全に垂直になっていることを確認してください。
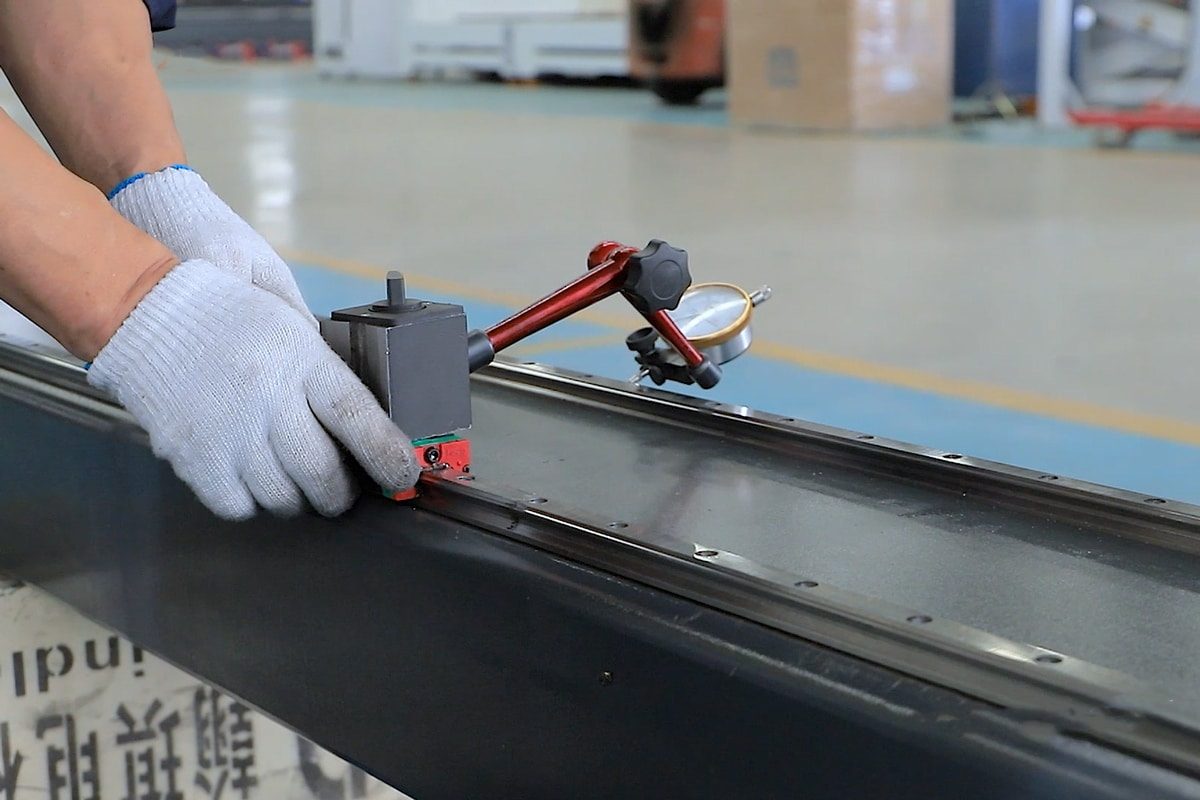
- トラミングツールの取り付け:プローブの先端がベッド上で円を描くように、トラミングゲージまたはダイヤルインジケーターをスピンドルに取り付けます。
- ベッド表面の掃引:スピンドルを手動で動かすか、ベッド表面上で円を描くように動かし、ダイヤルインジケーターに表示される高さの違いを記録します。
- 傾斜方向の特定:針が上昇または下降する場合、スピンドルが表面に対して直角になっていないことを示します。傾斜方向は、指示器の動きに基づいて判断できます。
- スピンドルマウントまたはガントリーの調整:取り付けボルトを緩め、必要に応じてスピンドルをゆっくりと移動させるか、ガントリーにシムを挟み込み、インジケーターがスイープ範囲全体で一貫した値を示すようにします。
ツール長さオフセットのキャリブレーション
正確な切削深さを確保するために、CNCルーターに工具の先端がZ軸上のどこにあるかを正確に指示してください。
- 工具長さ校正方法を選択してください:手動方式(紙ゲージまたはシックネスゲージ)または自動工具セッター/タッチプレートを使用できます。
- 工具を作業面に近づける:工具をゆっくりと作業面に向かって押し下げ、紙片を挟み始めるまで動かします。これは通常、Z = 0 とみなされます。
- Z軸のゼロ設定:工具が表面に軽く触れたら、制御ソフトウェアでZ軸をゼロに設定します。
- コントローラにツールの長さを保存する(該当する場合):複数のツールを使用する場合は、ソフトウェアのツールテーブルを使用して各ツールのオフセットを測定して保存します。
- タッチプレートを使用する(オプション):タッチプレートを使用する場合は、正しく接続し、機械がZ軸の高さを自動的に検出するようにしてください。ソフトウェアは、タッチプレートの厚さに基づいて工具長のオフセットを記録します。
これらの手順に従うことで、CNCルーターの精度と信頼性を大幅に向上させることができます。適切なキャリブレーションは寸法誤差を最小限に抑え、一貫した切削を実現し、機械の寿命を延ばすのに役立ちます。
ステップバイステップ:CNCルーターのゼロ点調整
CNCルーターのゼロ点調整とは、加工対象物の開始位置を機械に正確に指示するプロセスです。Gコード内のすべてのツールパスはこの位置から計算されます。ゼロ点調整が正しく行われないと、加工対象物全体が間違った位置または深さで切削されてしまう可能性があります。CNCルーターを正確にゼロ点調整するには、以下の手順に従ってください。
XYゼロ点の設定
CNC加工機が加工開始位置を認識できるように、ワークピースの水平方向の原点を定義してください。
- 基準点の選択:XY原点として、材料の左前隅、中央、または別の場所のいずれを使用するかを決定します。これは、CAMソフトウェアで設定されている原点と一致させる必要があります。
- ツールの位置調整:コントローラーまたはソフトウェアを使用してCNCルーターを手動でジョグ操作し、ビットを選択したXYゼロ点の真上に移動させます。
- 位置を微調整する:ツールをX方向とY方向の両方にゆっくりと慎重に動かし、基準点に正確に位置合わせします。より高い精度を得るには、目視による位置合わせ、または位置決めブロックを使用してください。
- X軸とY軸をゼロに設定する:位置合わせが完了したら、制御ソフトウェアの「X軸をゼロにする」と「Y軸をゼロにする」コマンドをクリックします。これにより、プログラムの水平方向の開始点が定義されます。
Zゼロ点の設定
切削深さを正確に制御するために、垂直基準点を設定する。
- ゼロ点面を選択してください:Z軸のゼロ点を、材料の上面に設定するか、機械のベッド面に設定するかを決定します。これはCAMの設定と一致している必要があります。
- 紙またはシックネスゲージを使用する(手動方式):ツールの下に紙を置き、ツールが紙を掴むまでZ軸をゆっくりと下げます。紙をスライドさせる際に、わずかな抵抗を感じるはずです。
- Z軸をゼロに設定:先端が表面に接触したら、ソフトウェアでZ軸をゼロに設定します。紙を取り除き、衝突を避けるためにツールを少し持ち上げます。
- タッチプレートを使用する(自動方式、オプション):タッチプレートが利用可能な場合は、接続してゼロ面上に置き、Zプローブコマンドを実行します。システムはプレートの厚みを補正して、Zゼロを自動的に設定します。
ワークピースオフセットの保存と管理
再現性と複数部品のワークフローのために、ゼロ点調整設定を保存および管理します。
- 作業オフセットを理解する:ほとんどのCNCコントローラは作業座標系(例:G54~G59)をサポートしており、さまざまな作業や治具に対して異なるゼロ点を保存できます。
- 現在の作業座標を保存する:X、Y、Zの原点を設定したら、それらを特定の作業オフセット(G54など)に保存します。これにより、機械の停止や工具交換後でも、同じ原点に戻ることができます。
- ラベルと文書のオフセット:各オフセットとその対応箇所を記録しておきましょう(例:「治具1 – G55、部品2 – G56」)。これにより、ジョブ間の切り替えが迅速かつ確実に行えます。
- 再利用と検証:作業を開始する前に、正しいオフセットを呼び出し、機械をX0、Y0、Z0の位置に移動させて位置決めを確認します。必要に応じて調整し、再現精度を確保してください。
これらの手順に従うことで、CNCルーターが各作業を正しい位置から開始し、正しい深さまで切削できるようになります。ゼロ点調整は簡単な作業のように思えるかもしれませんが、正しく行うことで、費用のかかるミスを回避し、プロフェッショナルな仕上がりを実現できます。
信頼性の高い校正とゼロ調整のためのベストプラクティス
CNCルーターで一貫性のある正確な結果を得るには、キャリブレーションとゼロ点調整を注意深く定期的に行う必要があります。以下に、機械が長期間にわたって高い精度と再現性を維持するための重要なベストプラクティスを示します。
定期メンテナンスを実行する
継続的なメンテナンスは、CNCルーターの信頼性の高い性能と正確なキャリブレーションの基盤となります。
- 締め付け:時間の経過とともに、振動、粉塵、機械的摩耗により部品が緩んだり、位置ずれを起こしたりする可能性があり、切断精度に直接影響します。特にガントリー、スピンドルマウント、リニアガイド、フレーム周辺の重要なボルトやファスナーをすべて締め付けてください。
- 潤滑:リードスクリュー、ボールスクリュー、リニアレールがスムーズに動作するように、機械の潤滑スケジュールに従ってください。推奨の潤滑剤を使用し、塗りすぎないようにしてください。グリースが多すぎると、ほこりやゴミが付着する可能性があります。また、動作部品を定期的に清掃して、スムーズな動作を妨げるような汚れの蓄積を防いでください。
- 直角度チェック:トラミングゲージまたはダイヤルゲージを使用して、スピンドルとガントリーの直角度をチェックします。機械的なずれや衝突によって位置ずれが発生する可能性があり、切削精度を維持するために速やかに修正する必要があります。
校正データの記録と定期的な再校正
CNCルーターのキャリブレーション設定を詳細に記録しておくことは、長期にわたって精度を維持するためのシンプルかつ効果的な方法です。
- 校正ログを記録する:校正値と調整内容を簡単なログに記録してください。日付、測定値、工具の変更、機械の動作を記録します。これにより、傾向を把握し、繰り返し発生する問題を特定し、ハードウェアの変更や予期せぬ動作の後でも最適な設定に迅速に復元できます。
- 定期的な再校正を計画しましょう。使用頻度が低い場合は、月1回の点検で十分ですが、日常的に使用する場合は、主要パラメータを週ごと、あるいは毎日確認する必要があるかもしれません。定期的な再校正を行うことで、わずかなずれも早期に発見でき、CNCルーター本来の高い性能と信頼性を維持することができます。
一貫性を確保するためのプロービングシステムの活用
プロービングシステムは、CNCルーターのキャリブレーションとゼロ点設定プロセスの精度と再現性を向上させる強力なツールです。タッチプレートは、Z軸のゼロ点を自動的に設定するためによく使用されます。ツールが導電性プレートに触れると、機械は正確な高さを検知し、プレートの厚みに合わせて調整するため、常に正確なZ軸原点が得られます。ツール交換時には、自動ツール長センサーを設置して各ツールの正確な長さを測定・記録することで、作業間の手動による再ゼロ点設定を不要にすることができます。プロービングシステムをワークフローに統合することで、キャリブレーションとゼロ点設定プロセスを標準化できます。
環境への配慮
温度変化、湿度、粉塵、振動などはすべて、精度に影響を与える要因となり得る。
- 温度変化によって材料は膨張または収縮することがあります。最適な結果を得るには、CNCルーターを温度管理された環境で操作し、内部部品がまだ温まっている可能性があるため、電源投入直後の機械のキャリブレーションは避けてください。
- 湿度を適切に管理しないと、金属部品や電気接続部の腐食につながる可能性があります。作業場が高湿度地域にある場合は、除湿機または空調システムを使用してください。
- 機械加工時に発生する粉塵や破片の蓄積は、リニアレール、ボールねじ、センサーの動作を妨げ、固着や動作不良の原因となります。定期的に掃除機または圧縮空気で清掃してください。
- 機械本体または周辺機器からの振動は、ボルトを徐々に緩めたり、機械的な位置ずれを引き起こしたりする可能性があります。CNCルーターは安定した水平な場所にしっかりと固定し、定期的に機械的な緩みがないか点検してください。
これらのベストプラクティスに従うことで、CNCルーターの長期的な精度と性能のための安定した基盤を構築できます。
再校正またはゼロ点調整を行うタイミング
CNCルーターの再校正やゼロ点調整は、一度行えば済む作業ではありません。機械が常に最高の性能を発揮できるよう、特定の条件下では繰り返し行う必要があります。以下に、再校正またはゼロ点調整が必要となる主な状況を示します。
- 機械の組み立て後または移設後:CNCルーターを組み立てたばかりの場合、または新しい場所に移動した場合は、再調整が必要です。物理的な移設は、輸送中のずれや振動により、フレームのアライメント、スピンドルの直角度、軸の移動に影響を与える可能性があります。
- 部品交換またはメンテナンス後:ベルト、モーター、リードスクリュー、スピンドルマウント、またはその他の重要な部品を交換した場合は、必ず軸の再調整と直角度の再確認を行ってください。新しい部品は動作が異なったり、以前のアライメント設定が変更されたりする場合があります。
- クラッシュまたは予期しないツールパスエラーが発生した場合:プログラミングミスや位置ずれによりCNCルーターが材料やテーブルに衝突した場合、原点位置がずれたり、機械部品が損傷したりする可能性があります。次の作業を実行する前に、必ず機械を点検し、原点を再設定(または再校正)してください。
- 材料や工具を変更する場合:材料によって表面の高さや厚みが異なるため、Z軸のゼロ点設定をやり直す必要がある場合があります。同様に、工具を交換するたびに、Z軸のゼロ点をリセットするか、工具長オフセットプローブを使用する必要があります。
- ファームウェアまたはソフトウェアのアップデート後:ソフトウェアまたはファームウェアの変更により、キャリブレーション値、デフォルト設定、またはポストプロセッサの動作がリセットまたは変更される場合があります。アップデート後は、機械の単位あたりのステップ数、オフセット、およびツール長の設定が正しいことを確認してください。
- 定期的なスケジュール:特別なきっかけがなくても、定期的な再校正は良い習慣です。軽い趣味での使用であれば、月1回のチェックで十分でしょう。日常的な商業生産においては、週1回、あるいは毎日確認することで、安定した結果が得られます。
- 寸法精度が低下した場合:部品の嵌合が悪くなったり、切断寸法がずれたり、彫刻深さが不均一になったりした場合は、再校正またはゼロ点調整が必要な兆候です。端材でテスト切断を行うことで、これを確実に確認できます。
定期的な再校正とゼロ点調整を怠らないことで、CNCルーターは期待通りの精度で動作し続けます。これらを日常的な作業工程に組み込むことで、毎回信頼性の高い高品質な結果が得られます。
まとめる
CNCルーターのキャリブレーションとゼロ点調整は、機械の精度、一貫性、信頼性を確保するための基本的な手順です。X、Y、Z軸を慎重にキャリブレーションし、スピンドルをアライメントし、ゼロ点を正確に設定することで、高品質な加工と効率的なワークフローの基盤が築かれます。キャリブレーションとゼロ点調整をルーチン作業に組み込むことで、コストのかかるミスを回避し、機器の寿命を延ばし、プロレベルの結果を自信を持って得ることができます。
信頼性と高性能を兼ね備えたCNCルーターをお探しなら、AccTek CNCは確かな選択肢です。木工、看板製作、金属加工、カスタム製造など、あらゆる分野において、AccTekは様々な素材や用途に合わせた幅広いCNCソリューションを提供しています。専門的な技術サポートと迅速なカスタマーサービスにより、AccTekはすべてのユーザーが安心して操作し、卓越した成果を上げられるようサポートします。