
- 35-45 دقيقة للقراءة
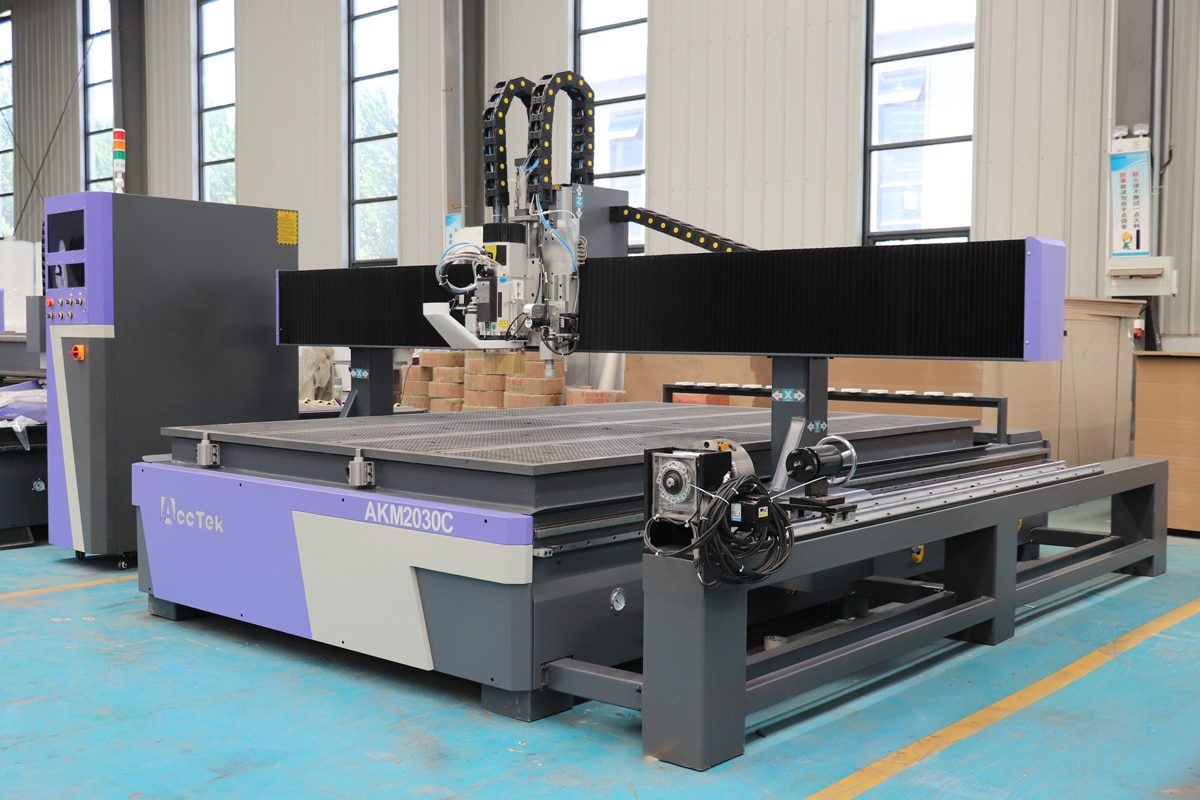
تُوسّع آلة التوجيه CNC ذات المحور الدوار إمكانيات التصنيع التقليدي باستخدام CNC، إذ تُمكّنها من معالجة قطع العمل الأسطوانية والمنحنية والمعقدة ثلاثية الأبعاد بمرونة ودقة عاليتين. وبإضافة محور دوار، تستطيع آلات التوجيه CNC تنفيذ عمليات مثل النقش حول الأسطوانات، ونحت الأعمدة، وتصنيع مكونات الأثاث، وإنتاج أجزاء زخرفية دقيقة يصعب تحقيقها باستخدام أنظمة المحاور الثلاثة القياسية. مع ذلك، يتطلب الحصول على نتائج دقيقة في التصنيع الدوراني أكثر من مجرد تركيب الملحق الدوار. فالإعداد السليم، وتكوين البرامج، والمعايرة عناصر أساسية لضمان دوران سلس، وتحديد دقيق للموقع، وجودة تصنيع متسقة.
قد تؤدي الأخطاء الطفيفة في المحاذاة أو ارتفاع المركز أو معلمات المحور الدوار إلى أبعاد غير دقيقة أو أسطح غير مستوية أو عيوب في التصنيع. يقدم هذا الدليل شرحًا تفصيليًا خطوة بخطوة لإعداد ومعايرة جهاز توجيه CNC ذي المحور الدوار، ويغطي كل شيء بدءًا من التركيب والتوصيلات الكهربائية وصولًا إلى إعدادات البرامج ومعايرة المحور وأساليب استكشاف الأخطاء وإصلاحها الشائعة. سواء كنت تضيف محورًا دوارًا إلى جهاز توجيه CNC موجود أو تُحسّن نظام CNC دوارًا متكاملًا، فإن اتباع إجراءات الإعداد الصحيحة سيساعدك على زيادة أداء الماكينة إلى أقصى حد، وتحسين الدقة، وإطالة عمر جهازك.
فهم المحور الدوراني لجهاز التوجيه CNC
المحور الدوار هو ملحق متطور أو مكون مدمج في جهاز التوجيه CNC، يمكّن الجهاز من تدوير قطعة العمل بينما تتحرك أداة القطع على طول محاور متعددة. على عكس جهاز التوجيه CNC القياسي ثلاثي المحاور ، الذي يتحرك عادةً على طول المحاور X وY وZ، يُضيف المحور الدوار حركة دورانية إضافية، تُسمى عادةً المحور A. يسمح هذا لجهاز التوجيه CNC بتشكيل السطح بالكامل للمواد الأسطوانية أو غير المنتظمة الشكل، مما يُتيح إنشاء تصميمات ثلاثية الأبعاد معقدة، وخطوط انسيابية، ونقوش دقيقة بكفاءة مُحسّنة.
ما هو جهاز التوجيه CNC ذو المحور الدوار؟
جهاز التوجيه CNC ذو المحور الدوار هو نظام تشغيل CNC مزود بجهاز دوار يثبت قطعة العمل ويديرها أثناء المعالجة. يعمل المحور الدوار بالتنسيق مع المحاور الخطية للجهاز للتحكم في كل من موضع المادة وزاوية دورانها، مما يتيح عمليات مثل الخراطة والنقش والحفر والقطع على جوانب متعددة دون الحاجة إلى إعادة وضع قطعة العمل يدويًا. في الإعداد النموذجي، يتم تثبيت أحد طرفي قطعة العمل بواسطة ظرف، بينما يتم دعم الطرف الآخر بواسطة وحدة تثبيت خلفية. ثم يقوم المحرك الدوار بتحريك قطعة العمل لتدور بزوايا دقيقة وفقًا لمسار الأداة المبرمج. يقوم متحكم CNC بتنسيق الحركة الدوارة مع حركات X وY وZ لأداة القطع، مما يسمح للجهاز بإنشاء أنماط متصلة وأشكال هندسية معقدة. بالمقارنة مع أجهزة التوجيه CNC التقليدية، توفر أجهزة التوجيه CNC ذات المحور الدوار العديد من المزايا:
- تشكيل الأشكال المعقدة: يُمكّن المحور الدوار جهاز التوجيه CNC من معالجة قطع العمل الأسطوانية والمنحنية وغير المنتظمة الشكل التي يصعب أو يستحيل تشكيلها باستخدام نظام ثلاثي المحاور قياسي. ويتيح ذلك للمستخدمين إنشاء نقوش دقيقة وأنماط حلزونية وحواف مستديرة وخطوط محيطية معقدة بمرونة تصميم أكبر.
- تقليل إعادة تموضع قطعة العمل: يسمح المحور الدوار للمادة بالدوران تلقائيًا أثناء التشغيل الآلي، مما يقلل من وقت الإعداد، ويقلل من أخطاء المحاذاة، ويحسن كفاءة الإنتاج بشكل عام.
- دقة واتساق أعلى في عمليات التشغيل: نظرًا لأن قطعة العمل تظل ثابتة في جهاز التثبيت الدوار طوال عملية التشغيل، فإن خطر أخطاء التموضع الناتجة عن التثبيت المتكرر يقل بشكل كبير. وهذا يساعد على تحقيق أبعاد أكثر دقة ونتائج متسقة.
- مرونة تصميم أكبر: توسع تطبيقات التحكم الرقمي بالحاسوب لتشمل ما هو أبعد من معالجة الألواح المسطحة. تتيح هذه المرونة للشركات تنفيذ مشاريع أكثر تنوعًا.
الأنواع الرئيسية لتكوينات المحور الدوار
تتوفر أنظمة المحاور الدوارة لأجهزة التوجيه CNC بتكوينات متعددة، صُمم كل منها لتلبية متطلبات التشغيل المختلفة، وأحجام الإنتاج، واحتياجات التطبيقات. ويعتمد التكوين الأمثل على عوامل مثل حجم قطعة العمل، ومدى تعقيد عملية التشغيل، وتكرار عمليات الدوران، ومستوى الأتمتة المطلوب.
- ملحق الدوران للمحور الرابع: يُعد ملحق الدوران للمحور الرابع الخيار الأكثر شيوعًا لأجهزة التوجيه CNC. يتم تركيبه على قاعدة الجهاز وتوصيله بوحدة تحكم CNC كمحور إضافي. يُعد هذا النوع مثاليًا للمستخدمين الذين يحتاجون إلى إمكانيات تشغيل دورانية عرضية مع الحفاظ على مرونة جهاز التوجيه CNC القياسي.
- جهاز توجيه CNC ذو محور دوار مدمج: صُممت بعض أجهزة توجيه CNC بنظام محور دوار مدمج. توفر هذه الأجهزة عادةً صلابة أفضل، وإعدادًا أسهل، ومحاذاةً أدق، نظرًا لأن وحدة الدوران مُحسّنة لتتناسب مع بنية الجهاز. وهي مناسبة للمصنّعين الذين يُعالجون بشكل متكرر قطع العمل الأسطوانية أو ثلاثية الأبعاد.
- نظام المحور الدوار المزدوج: قد تستخدم أنظمة التحكم الرقمي الحاسوبي المتقدمة محاور دوارة متعددة لتوفير مرونة إضافية في عمليات التصنيع. تُستخدم هذه التكوينات عادةً في التطبيقات الصناعية المعقدة التي تتطلب حركة متعددة المحاور متزامنة وتصنيعًا ثلاثي الأبعاد عالي الدقة.
المكونات الرئيسية لنظام المحور الدوار
يتكون نظام المحور الدوار من عدة مكونات ميكانيكية وإلكترونية تعمل معًا لتدوير قطعة العمل بدقة، بالتنسيق مع الحركات الخطية لجهاز التوجيه CNC. لكل مكون وظيفة محددة تساهم في دقة التشغيل واستقراره وكفاءته.
- ظرف التثبيت الدوار: هو عنصر التثبيت الأساسي الذي يثبت أحد طرفي قطعة العمل بإحكام وينقل الحركة الدورانية من نظام التشغيل. يضمن هذا الظرف ثبات المادة أثناء عملية التشغيل ويساعد في الحفاظ على دقة التموضع، مما يقلل الاهتزاز ويحسن جودة السطح.
- وحدة الدعم الخلفية: تدعم الطرف المقابل لقطعة العمل، خاصة عند تشغيل المواد الطويلة أو الثقيلة. من خلال الحفاظ على محاذاة قطعة العمل مع محور الدوران، فإنها تُحسّن الثبات، وتقلل الانحراف، وتساعد على تحقيق نتائج تشغيل أكثر دقة.
- محرك الدوران: يوفر الطاقة اللازمة لتدوير قطعة العمل وفقًا لأوامر التحكم الرقمي الحاسوبي (CNC). تُستخدم محركات الخطوة عادةً في التطبيقات القياسية، بينما تُفضل محركات المؤازرة في عمليات التشغيل عالية الدقة التي تتطلب سرعة وعزم دوران ودقة تحديد مواقع أعلى.
- علبة التروس أو نظام التخفيض: يربط المحرك بالعمود الدوار ويضبط العلاقة بين السرعة وعزم الدوران. يزيد من قوة الدوران، ويحسن دقة تحديد المواقع، ويسمح للمحور الدوار بمعالجة قطع العمل الأثقل وعمليات التشغيل الأكثر تطلبًا.
- العمود الدوار والوصلة: ينقل العمود الدوار قوة دوران المحرك إلى ظرف التثبيت، بينما تربط الوصلة المحرك بالعمود مع تعويض أخطاء المحاذاة الطفيفة. يجب أن تتمتع هذه المكونات بصلابة ودقة عاليتين لضمان دوران سلس ومنع عدم دقة عمليات التشغيل.
- أقواس التثبيت والتجهيزات: ثبّت وحدة المحور الدوار على قاعدة جهاز التوجيه CNC وحافظ على محاذاتها الصحيحة مع نظام إحداثيات الجهاز. يساعد هيكل التثبيت الثابت على منع الحركة والاهتزاز ومشاكل المحاذاة أثناء عمليات التشغيل.
- وحدة التحكم والمحرك للمحور الدوار: تدير هذه الوحدة الاتصال بين نظام التحكم الرقمي الحاسوبي ومحرك المحور الدوار. فهي تحول الأوامر المبرمجة إلى حركات دورانية دقيقة مع التحكم في عوامل مثل اتجاه الدوران والسرعة والتسارع ودقة تحديد المواقع.
التطبيقات الشائعة لأجهزة التوجيه CNC ذات المحور الدوار
تُوسّع أجهزة التوجيه CNC ذات المحور الدوار بشكلٍ كبير إمكانيات التصنيع باستخدام الحاسوب التقليدي، إذ تُمكّن من معالجة القطع الأسطوانية والمنحنية وثلاثية الأبعاد. وبفضل قدرتها على تدوير المواد أثناء عمليات القطع والنقش والحفر، تُستخدم هذه الأجهزة على نطاق واسع في الصناعات التي تتطلب أشكالًا معقدة وأنماطًا دقيقة ومعالجة متعددة الجوانب.
- صناعة الأخشاب والأثاث: تُستخدم أجهزة التوجيه CNC ذات المحور الدوار على نطاق واسع في تطبيقات النجارة لإنتاج المكونات الأسطوانية والزخرفية، مثل درابزين السلالم، وأرجل الطاولات، وأجزاء الكراسي، والأعمدة، والحرف الخشبية. يُمكّن المحور الدوار المصنّعين من ابتكار نقوش معقدة، وتصاميم حلزونية، وأنماط متناظرة على قطع العمل الدائرية بدقة عالية وقابلية تكرار ممتازة.
- إنتاج الآلات الموسيقية: في صناعة الآلات الموسيقية، تُستخدم أجهزة التوجيه CNC ذات المحور الدوار بشكل شائع لتصنيع المكونات ذات الأسطح المنحنية أو الأسطوانية، بما في ذلك أعناق الغيتار، وهياكل الطبول، وأجزاء أخرى من الآلات. تُمكّن وظيفة الدوران من تشكيل سلس ونقش دقيق مع الحفاظ على أبعاد متناسقة وجودة سطح عالية.
- صناعة اللافتات والنقش ثلاثي الأبعاد: تُعدّ أنظمة المحاور الدوارة مثاليةً لإنشاء اللافتات الزخرفية، واللوحات الاسمية الأسطوانية، والشعارات، والأنماط المنقوشة على الأجسام الدائرية. وعلى عكس أجهزة التوجيه CNC ذات السطح المسطح، تستطيع آلات المحاور الدوارة النقش بشكل متواصل حول كامل سطح قطعة العمل، مما يجعلها مناسبةً للمنتجات المُخصصة والتصاميم الفنية.
- المنحوتات الفنية والحرف اليدوية المخصصة: يستخدم الفنانون والحرفيون أجهزة التوجيه CNC ذات المحور الدوار لإنشاء منحوتات وتماثيل معقدة، بالإضافة إلى قطع زخرفية مصممة خصيصًا. تتيح القدرة على تشكيل جوانب متعددة من قطعة العمل حرية إبداعية أكبر، وتمكّن من إنتاج أعمال فنية ثلاثية الأبعاد دقيقة بجودة ثابتة.
يُعدّ المحور الدوار إضافة قيّمة تُحوّل جهاز التوجيه CNC القياسي إلى حلٍّ أكثر تنوّعًا في عمليات التصنيع. فمن ملحقات المحور الرابع إلى الأنظمة المتكاملة، تُوفّر التكوينات الدوارة المختلفة خياراتٍ لتلبية احتياجات الإنتاج المتنوّعة، بينما تعمل المكوّنات مثل ظرف التثبيت، وذيل المخرطة، والمحرك، ووحدة التحكّم معًا لضمان دوران دقيق وتصنيع مستقر. وبفضل قدرته على التعامل مع الأشكال المعقّدة والمعالجة متعدّدة الجوانب، يفتح جهاز التوجيه CNC ذو المحور الدوار آفاقًا جديدة في صناعة الأخشاب والنقش وغيرها من الصناعات، ممّا يجعله أداةً بالغة الأهمية للمصنّعين الساعين إلى مزيد من المرونة والإنتاجية.
التحضير قبل إعداد المحور الدوار
يُعدّ التحضير السليم خطوةً أولى بالغة الأهمية قبل تركيب محور الدوران على جهاز التوجيه CNC. فعملية التركيب المُجهزة جيدًا لا تضمن فقط التكامل السلس بين نظام الدوران وجهاز CNC، بل تُقلل أيضًا من مخاطر أخطاء المحاذاة، ومشاكل التوافق، والأعطال التشغيلية. قبل التركيب، ينبغي على المستخدمين التحقق من توافق الجهاز، وتجهيز الأدوات اللازمة، وفحص مكونات محور الدوران. يُوفر إتمام خطوات التحضير هذه أساسًا متينًا لمعايرة دقيقة، وتشغيل موثوق، وأداء تشغيل مثالي.
تحقق من توافق جهاز التوجيه CNC
قبل تركيب محور دوار على جهاز توجيه CNC، من المهم التأكد من توافق الجهاز مع نظام الدوران. فليست كل أجهزة توجيه CNC مصممة لدعم الملحقات الدوارة، وقد تؤثر مشاكل التوافق على التركيب والتشغيل ودقة التصنيع. لذا، يُنصح بإجراء فحص دقيق للهيكل الميكانيكي والنظام الكهربائي وإمكانيات البرمجيات للجهاز لضمان دمج المحور الدوار بسلاسة.
- التوافق الميكانيكي: أولاً، تحقق من توفر مساحة عمل كافية وخيارات تثبيت مناسبة للمحور الدوار في جهاز التوجيه CNC. يجب أن يوفر سطح الجهاز طولاً وعرضاً كافيين لاستيعاب الجهاز الدوار وقطع العمل المراد معالجتها. تأكد من إمكانية تثبيت أقواس التثبيت بإحكام على طاولة الجهاز، وأن هيكل جهاز التوجيه يتمتع بالصلابة الكافية لتحمل الوزن الإضافي وقوى القطع الناتجة أثناء عملية التشغيل الدوراني.
- توافق وحدة التحكم: يجب أن تدعم وحدة التحكم CNC محور دوران إضافي، يُهيأ عادةً كمحور A. تحقق مما إذا كانت وحدة التحكم تحتوي على واجهة محور متاحة، وما إذا كانت برامج تشغيل المحركات الحالية قادرة على التواصل مع محرك الدوران. قد تتطلب بعض أجهزة توجيه CNC برامج تشغيل إضافية، أو بطاقات تحكم، أو تهيئة البرامج الثابتة قبل إضافة محور الدوران.
- التوافق الكهربائي للمحرك: تأكد من أن محرك المحور الدوار يطابق المواصفات الكهربائية لجهاز التوجيه CNC، بما في ذلك الجهد والتيار ومتطلبات وحدة التحكم. يجب أيضًا فحص توصيلات الأسلاك وسعة مصدر الطاقة ونظام الإيقاف الطارئ لضمان التشغيل الآمن والمستقر. قد يؤدي عدم التوافق الكهربائي إلى ضعف الأداء أو ارتفاع درجة حرارة المحرك أو أعطال في نظام التحكم.
- توافق البرامج: يجب أن يدعم برنامج التحكم CNC وبرنامج CAM وظائف التشغيل الدوراني. تأكد من قدرة البرنامج على إنشاء ومعالجة مسارات أدوات الدوران، وأن يسمح للمستخدمين بضبط معلمات مثل اتجاه المحور، وعدد الخطوات لكل دورة، وقطر قطعة العمل، وسرعة الدوران. بدون دعم برمجي مناسب، قد لا يعمل المحور الدوراني بدقة حتى مع تركيب الأجهزة بشكل صحيح.
تجهيز الأدوات والمعدات المطلوبة
قبل تركيب محور الدوران على جهاز التوجيه CNC، يُسهم تجهيز الأدوات والمعدات اللازمة في جعل عملية التركيب والمعايرة أكثر كفاءة ودقة. فوجود الأدوات المناسبة يضمن المحاذاة الميكانيكية الصحيحة، والتركيب الآمن، والضبط الدقيق لمعلمات محور الدوران. قد تختلف الأدوات المطلوبة باختلاف طراز جهاز التوجيه CNC ونظام الدوران، ولكن العناصر التالية شائعة الاستخدام.
- أدوات التركيب الأساسية: تتطلب عملية تجميع المكونات، وربط المسامير، وتثبيت المحور الدوار على قاعدة جهاز التوجيه CNC، أدوات يدوية شائعة مثل المفاتيح، ومجموعات المقابس، والمفكات، ومفاتيح ألين، والزراديات. تساعد هذه الأدوات على ضمان تركيب أقواس التثبيت والبراغي والوصلات الميكانيكية بشكل صحيح وربطها بإحكام لمنع الحركة أو الاهتزاز أثناء التشغيل.
- أدوات القياس والمحاذاة: يمكن استخدام الفرجار لقياس أبعاد قطعة العمل والتحقق من أحجام المكونات، بينما يساعد مؤشر القياس على قياس الانحراف، ودقة المحاذاة، والمركزية بين ظرف التثبيت وذيل المخرطة. كما يمكن استخدام مقياس التسوية أو المسطرة الدقيقة للتحقق من أن المحور الدوار موضوع بشكل صحيح بالنسبة لإحداثيات ماكينة CNC.
- برامج التحكم الرقمي الحاسوبي وملفات التكوين: قبل التشغيل، تأكد من تثبيت برامج التحكم الرقمي الحاسوبي والتصنيع بمساعدة الحاسوب المطلوبة وتكوينها. يجب تجهيز الملفات والمعلمات المهمة مسبقًا، مثل إعدادات المحور الدوار، ومواصفات المحرك، ونسب التروس، ومعالجات ما بعد المعالجة.
- ملحقات المعايرة: يلزم توفير أدوات المعايرة ومواد الاختبار للتحقق من دقة المحور الدوار بعد التركيب. يمكن استخدام أسطوانة اختبار أو قطعة عمل نموذجية أو كتلة معايرة لإجراء عمليات تشغيل تجريبية للتحقق من دقة الدوران وجودة السطح وتناسق الأبعاد. تساعد هذه الاختبارات في تحديد أخطاء المعلمات وتتيح للمشغلين إجراء تعديلات دقيقة قبل بدء الإنتاج.
فحص مكونات المحور الدوار
قبل تركيب محور الدوران على جهاز التوجيه CNC، من الضروري فحص جميع المكونات بدقة للتأكد من سلامتها وجاهزيتها للتشغيل. يساعد الفحص الشامل على تحديد المشكلات المحتملة، مثل الأجزاء التالفة أو الوصلات غير المحكمة أو عيوب التصنيع، التي قد تؤثر على دقة التشغيل واستقراره وسلامته. كما أن فحص كل مكون قبل التركيب يمنع توقف العمل غير المتوقع ويبسط عملية المعايرة.
- افحص ظرف التثبيت الدوار وذيل المخرطة: افحص ظرف التثبيت الدوار للتأكد من أن فكي التثبيت يتحركان بسلاسة ويثبتان قطعة العمل بإحكام دون أي تذبذب زائد. افحص أسطح التثبيت في الظرف بحثًا عن أي تآكل أو تلف قد يؤثر على ثبات قطعة العمل. يجب أيضًا فحص ذيل المخرطة للتأكد من أن نقطة المركز تتحرك بسلاسة، وتُقفل بإحكام، وتُحاذي الظرف بشكل صحيح.
- افحص محرك الدوران وعلبة التروس: تأكد من خلو محرك الدوران من أي تلف ظاهر، أو براغي تثبيت مفكوكة، أو علامات تآكل غير طبيعية. تأكد من دوران عمود المحرك بسلاسة دون مقاومة أو ضوضاء غير معتادة. إذا كان نظام الدوران يستخدم علبة تروس أو آلية تخفيض سرعة، فافحصها بحثًا عن تسرب الزيت، أو وصلات مفكوكة، أو خلوص زائد.
- افحص عمود الدوران والوصلة: تأكد من المحاذاة الصحيحة، والوصلات المحكمة، والحركة السلسة. قد تتسبب الوصلات غير المحكمة أو الأعمدة المنحنية في حدوث اهتزازات، وعدم دقة في تحديد المواقع، ونتائج تشغيل غير متساوية. تأكد من تثبيت جميع أجزاء التوصيل بإحكام، ومن عدم وجود حركة زائدة بين المحرك وعمود الدوران.
- تحقق من التوصيلات الكهربائية: قبل توصيل المحور الدوار بوحدة التحكم CNC، افحص جميع الكابلات والموصلات والأسلاك بحثًا عن أي تلف أو أطراف مفكوكة. تأكد من أن كابلات المحرك وكابلات الطاقة وكابلات الإشارة مُعَلَّمة بشكل صحيح وخالية من التآكل. قد يؤدي تلف الأسلاك أو التوصيلات غير الصحيحة إلى تعطل المحرك أو عدم دقة الحركة أو حدوث أخطاء في وحدة التحكم.
يُمكن للتحضير الدقيق أن يُحسّن بشكلٍ ملحوظ كفاءة ودقة تركيب المحور الدوار. فمن خلال التأكد من توافق جهاز التوجيه CNC ونظام التحكم والمكونات الدوارة، مع ضمان جاهزية جميع الأدوات والمعدات والقطع، يُمكن للمشغلين تجنب مشاكل الإعداد الشائعة وتحقيق نتائج تشغيل أفضل. كما أن الفحص والتخطيط الدقيقين قبل التركيب لا يُسهّلان عملية المعايرة فحسب، بل يُساعدان أيضًا في إطالة عمر خدمة المحور الدوار والحفاظ على أداء تشغيل CNC ثابت.
تركيب المحور الدوار خطوة بخطوة
يتطلب تركيب محور دوار على جهاز توجيه CNC عناية فائقة بالتحديد الميكانيكي للموقع، والتوصيلات الكهربائية، وتكوين النظام. يضمن تركيب المحور الدوار بشكل صحيح دورانًا دقيقًا، ودعمًا ثابتًا لقطعة العمل، وتواصلًا موثوقًا بين وحدة تحكم CNC ونظام الدوران. يساعد اتباع عملية تركيب منهجية على تجنب المشكلات الشائعة مثل الاهتزاز، وعدم المحاذاة، والدوران غير الدقيق، مما يوفر أساسًا متينًا للمعايرة والتشغيل.
قم بإيقاف تشغيل جهاز التوجيه CNC وجهزه
قبل تركيب محور الدوران، تتمثل الخطوة الأولى في إيقاف تشغيل جهاز التوجيه CNC وتجهيزه بشكل آمن. يساعد التجهيز السليم على حماية كل من المشغل والآلة، مع توفير بيئة نظيفة ومستقرة للتركيب. إن تخصيص الوقت لإتمام هذه الخطوات التمهيدية يمنع حدوث مشاكل كهربائية، وتداخلات ميكانيكية، ومشاكل في المحاذاة أثناء عملية إعداد محور الدوران.
- افصل الطاقة وتأكد من السلامة: ابدأ بإيقاف تشغيل جهاز التوجيه CNC وفصل مصدر الطاقة الرئيسي. إذا كان الجهاز يعمل مؤخرًا، اترك المغزل والمحركات والمكونات الأخرى تبرد قبل البدء في التركيب. يُنصح أيضًا بالتأكد من أن وظيفة الإيقاف الطارئ تعمل بشكل صحيح قبل المتابعة.
- نظّف قاعدة الماكينة ومنطقة العمل: أزل الغبار والرقائق وبقايا المواد وغيرها من الشوائب من قاعدة جهاز التوجيه CNC. يضمن سطح التركيب النظيف تثبيت أقواس محور الدوران بشكل متساوٍ وآمن، مما يقلل من خطر عدم المحاذاة. انتبه جيدًا للمناطق التي سيتم تركيب محور الدوران فيها، حيث يمكن حتى للجسيمات الصغيرة أن تؤثر على دقة تحديد الموضع.
- إزالة التجهيزات والملحقات غير الضرورية: قم بإخلاء منطقة العمل بإزالة المشابك، وتجهيزات الشفط، والأدوات، أو أي ملحقات أخرى قد تعيق تركيب المحور الدوار. تأكد من وجود مساحة كافية للوحدة الدوارة، وقطعة العمل، وذيل المخرطة، مع ضمان قدرة المغزل على الحركة بحرية دون ملامسة المعدات الدوارة أثناء التشغيل.
قم بتركيب المحور الدوار على قاعدة الماكينة
بعد تجهيز جهاز التوجيه CNC، تتمثل الخطوة التالية في تثبيت المحور الدوار بإحكام على قاعدة الجهاز. أي ارتخاء أو وضع غير صحيح أو عدم محاذاة قد يتسبب في اهتزازات، ونتائج قطع غير دقيقة، وانخفاض جودة السطح. يضمن التثبيت الدقيق عمل المحور الدوار بكفاءة مع نظام الحركة الحالي لجهاز التوجيه CNC.
- ضع المحور الدوار بشكل صحيح: ابدأ بوضع المحور الدوار على قاعدة جهاز التوجيه CNC وفقًا لتصميم الجهاز ومتطلبات التشغيل. في معظم الحالات، يتم تركيب المحور الدوار موازيًا للمحور X أو المحور Y لجهاز التوجيه CNC، وذلك حسب مساحة العمل المتاحة والتطبيق المقصود. تأكد من أن ظرف التثبيت، وذيل المخرطة، وخط مركز المحور الدوار تقع ضمن نطاق عمل الجهاز ولا تعيق حركة المغزل.
- تثبيت دعامات التثبيت والتجهيزات: بعد وضع المحور الدوار في موضعه الصحيح، ثبّته على قاعدة الماكينة باستخدام الدعامات والمشابك والصواميل ذات الفتحات على شكل حرف T أو براغي التثبيت المرفقة. اربط جميع المثبتات بالتساوي لمنع الحركة أثناء التشغيل، مع تجنب القوة الزائدة التي قد تُشوّه مكونات التثبيت. يُعدّ الاتصال المحكم بين المحور الدوار وقاعدة الماكينة ضروريًا لتحمّل قوى القطع والحفاظ على استقرار عملية التشغيل.
- التحقق من المستوى والمحاذاة: بعد تثبيت المحور الدوار، تأكد من استوائه ومحاذاته بشكل صحيح مع نظام إحداثيات جهاز التوجيه CNC. استخدم أدوات القياس، مثل مقياس المستوى أو المسطرة أو مؤشر القياس، للتحقق من توازي خط مركز المحور الدوار مع محور الماكينة. إذا لزم الأمر، اضبط موضع التثبيت أو استخدم دعامات التسوية لتصحيح أي انحراف. ستسهل المحاذاة الدقيقة في هذه المرحلة عملية المعايرة اللاحقة بشكل كبير.
قم بتركيب ذيل المخرطة والدعامات
توفر دعامات الذيل والركائز دعماً إضافياً للمواد الطويلة أو الثقيلة، وتساعد في الحفاظ على محاذاة قطعة العمل مع محور الدوران، وتقلل الاهتزاز أثناء عمليات القطع. ويساهم التركيب والضبط الصحيحان لهذه المكونات في تحقيق نتائج تشغيل دقيقة ومنع انحراف قطعة العمل.
- ضع ذراع التثبيت الخلفي بشكل صحيح: بعد تركيب المحور الدوار، ضع ذراع التثبيت الخلفي على الطرف المقابل لظرف التثبيت الدوار على نفس الخط المركزي. اضبط موضعه وفقًا لطول قطعة العمل، مع التأكد من توفيره الدعم الكافي دون الضغط الزائد. يجب أن يتحرك ذراع التثبيت الخلفي بسلاسة على طول قاعدة الماكينة أو سكة التثبيت وأن يبقى مثبتًا بإحكام في مكانه أثناء التشغيل.
- قم بمحاذاة ذيل المخرطة مع ظرف التثبيت الدوار: تأكد من أن نقطة ذيل المخرطة تقع على نفس الارتفاع وعلى نفس المحور مع مركز ظرف التثبيت. قد يؤدي عدم المحاذاة إلى دوران قطعة العمل بشكل غير متساوٍ، مما ينتج عنه أخطاء في الأبعاد، واهتزازات، وتشطيبات سطحية رديئة. استخدم أدوات القياس مثل الفرجار أو المسطرة أو مؤشر القياس للتحقق من المحاذاة إذا لزم الأمر.
- تثبيت ذيل المخرطة والدعامات: بعد تحديد الوضع الصحيح، قم بربط آلية قفل ذيل المخرطة بإحكام، وثبّت أي دعامات أو أقواس إضافية. تأكد من إحكام ربط جميع المثبتات لمنع الحركة أثناء التشغيل. بالنسبة لقطع العمل الطويلة، يمكن تركيب دعامات أو تجهيزات تثبيت إضافية بين ظرف التثبيت وذيل المخرطة لتقليل الانحناء وتحسين ثبات الدوران.
توصيل المكونات الكهربائية
بعد تركيب المحور الدوار ميكانيكيًا ومحاذاته، تتمثل الخطوة التالية في توصيل مكوناته الكهربائية بنظام التحكم في جهاز التوجيه CNC. تسمح التوصيلات الكهربائية السليمة لجهاز التحكم CNC بالتواصل مع المحرك الدوار والتحكم بدقة في سرعة الدوران واتجاهه وموضعه.
- توصيل المحرك الدوار ووحدة التحكم: ابدأ بتوصيل محرك المحور الدوار بوحدة التحكم الخاصة به وفقًا لمخطط الأسلاك الخاص بالشركة المصنعة. تأكد من توصيل كابلات المحرك بالأطراف الصحيحة وأن جميع التوصيلات محكمة. بالنسبة للأنظمة التي تستخدم محركات متدرجة أو محركات مؤازرة، تحقق من تطابق مواصفات المحرك مع متطلبات وحدة التحكم، بما في ذلك الجهد والتيار وإشارات التحكم.
- توصيل مشغل المحرك بوحدة التحكم CNC: يجب توصيل مشغل المحرك بوحدة التحكم CNC لكي يتمكن من استقبال أوامر الحركة من نظام التحكم. قم بتوصيل كابلات الإشارة المطلوبة، بما في ذلك إشارات النبض والاتجاه والتفعيل، وفقًا لإعدادات وحدة التحكم. تأكد من تعيين المحور الدوار لواجهة المحور الصحيحة، وعادةً ما يكون المحور A، وأن جميع الموصلات مثبتة بإحكام.
- تحقق من توصيلات مصدر الطاقة: تأكد من توصيل محرك محور الدوران ومحركه بمصدر طاقة مناسب. تحقق من أن قيم الجهد والتيار الكهربائي تتوافق مع المتطلبات المحددة من قبل الشركة المصنعة للجهاز. تأكد من عزل كابلات الطاقة وتنظيمها بشكل صحيح لمنع حدوث ماس كهربائي أو تداخل كهربائي أو تلف عرضي أثناء تشغيل الماكينة.
قم بتركيب وتثبيت قطعة العمل
بعد تركيب المحور الدوار وتوصيله، تتمثل الخطوة التالية في تثبيت قطعة العمل بإحكام. يضمن تثبيت قطعة العمل بشكل صحيح دورانًا مستقرًا، مما يسمح لجهاز التوجيه CNC بإجراء عمليات قطع دقيقة.
- تثبيت قطعة العمل في ظرف التثبيت الدوار: أدخل أحد طرفي قطعة العمل في ظرف التثبيت الدوار، ثم أحكم ربط فكي الظرف بالتساوي لتثبيت المادة. تأكد من وضع قطعة العمل بالقرب من مركز الظرف، وأن جميع الفكين يطبقان ضغطًا متوازنًا. قد يؤدي عدم انتظام التثبيت إلى تحرك المادة أثناء الدوران، مما ينتج عنه تشغيل غير دقيق وزيادة في الاهتزاز.
- فحص محاذاة قطعة العمل: قبل بدء عملية التشغيل، تأكد من محاذاة قطعة العمل بشكل صحيح مع محور الدوران. قم بتدوير قطعة العمل يدويًا ولاحظ ما إذا كانت تدور بسلاسة دون اهتزاز أو انحراف زائد. في التطبيقات التي تتطلب دقة عالية، استخدم مؤشر قياس لقياس التمركز وقم بإجراء التعديلات اللازمة.
- تأكد من خلوص قطعة العمل: تحقق من الخلوص بين قطعة العمل ومكونات الماكينة الأخرى، بما في ذلك المغزل، وحامل الأداة، والرافعة، ودعامات المحور الدوار. تأكد من أن أداة القطع يمكنها الوصول إلى مناطق التشغيل المطلوبة دون اصطدام. هذه الخطوة مهمة بشكل خاص لقطع العمل ذات الأقطار الكبيرة أو الأشكال غير المنتظمة.
يتطلب تركيب المحور الدوار بنجاح عناية فائقة بالتفاصيل الميكانيكية والكهربائية. فمن خلال تركيب الوحدة الدوارة بشكل صحيح، ومحاذاة مكونات الدعم، وتوصيل نظام التحكم، وتثبيت قطعة العمل بإحكام، يضمن المشغلون حركة دورانية سلسة ودقيقة. إن إتمام كل خطوة من خطوات التركيب بشكل صحيح لا يُسهّل عملية المعايرة اللاحقة فحسب، بل يُحسّن أيضًا جودة التشغيل، ويعزز سلامة التشغيل، ويُمكّن جهاز التوجيه CNC من الاستفادة الكاملة من إمكانيات التشغيل الدوراني.
تهيئة برنامج CNC للمحور الدوار
بعد تركيب المحور الدوار وتوصيله كهربائيًا، تتمثل الخطوة التالية في تهيئة برنامج التحكم الرقمي بالحاسوب (CNC) للتعرف على النظام الدوار والتحكم فيه. تضمن التهيئة الصحيحة للبرنامج أن يفسر جهاز التحكم الرقمي بالحاسوب الحركات الدورانية بدقة، وأن يزامن دوران المحور A مع المحاور X وY وZ. قد تؤدي الإعدادات غير الصحيحة إلى عدم دقة تحديد الموضع، أو اتجاه دوران خاطئ، أو نتائج تشغيل رديئة. من خلال ضبط معلمات البرنامج بعناية، يمكن للمشغلين تحقيق أداء دقيق وفعال في عمليات التشغيل الدوراني.
تفعيل وظيفة المحور الدوار
قبل أن يتمكن جهاز التوجيه CNC من التحكم في محور الدوران، يجب تفعيل وظيفة الدوران ضمن نظام التحكم CNC. تُمكّن هذه الخطوة وحدة التحكم من التعرف على حركة الدوران الإضافية، والتي تُهيأ عادةً كمحور A، وتنسيقها مع محاور X وY وZ الموجودة. يضمن التفعيل الصحيح قدرة برنامج CNC على إرسال أوامر دوران دقيقة، وأن يعمل محور الدوران كجزء لا يتجزأ من نظام التشغيل.
- تفعيل المحور الإضافي في وحدة تحكم CNC: ابدأ بالوصول إلى إعدادات الماكينة أو قائمة التكوين في وحدة تحكم CNC، ثم فعّل وظيفة المحور الإضافي. قد يتطلب ذلك، بحسب نوع وحدة التحكم، تفعيل خيار المحور الرابع، أو تعيين قناة إخراج متاحة، أو تعديل معلمات التكوين. عادةً ما يُربط المحور الدوراني بالمحور A، الذي يتحكم بالدوران حول المحور X، مع العلم أن بعض الأنظمة قد تستخدم تعيينات محاور مختلفة تبعًا لتصميم الماكينة.
- تحديد اتجاه المحور الصحيح: بعد تفعيل المحور الدوار، تأكد من تطابق اتجاه الدوران مع نظام إحداثيات CNC. يجب أن يفسر المتحكم الأوامر بشكل صحيح للحركة باتجاه عقارب الساعة وعكسها. إذا دار المحور الدوار في الاتجاه المعاكس للأمر المبرمج، فيمكن عادةً عكس اتجاه دوران المحرك من خلال معلمات البرنامج أو إعدادات برنامج التشغيل دون تغيير التركيب الميكانيكي.
- ضبط الاتصال بين البرمجيات والأجهزة: تأكد من قدرة برنامج التحكم الرقمي بالحاسوب (CNC) على التواصل بشكل صحيح مع مشغل المحرك الدوار ووحدة التحكم. تحقق من تعيين منافذ الإدخال/الإخراج وإشارات التحكم وإعدادات المحاور بشكل صحيح. بالنسبة للأنظمة التي تستخدم برامج تحكم CNC مخصصة، قد يتطلب المحور الدوار ملفات تكوين أو ملفات تعريف خاصة بالآلة لضمان التشغيل السليم.
ضبط معلمات المحور الدوار
بعد تفعيل وظيفة المحور الدوار، تتمثل الخطوة التالية في ضبط معلمات المحور الدوار في برنامج التحكم CNC. تضمن إعدادات المعلمات الدقيقة تطابق أوامر وحدة التحكم مع الحركة الفعلية للنظام الدوار.
- ضبط عدد الخطوات لكل دورة: يحدد هذا الخيار عدد خطوات المحرك اللازمة لإتمام دورة كاملة. وتعتمد هذه القيمة على زاوية خطوة المحرك، وإعدادات التقسيم الدقيق للخطوات في وحدة التحكم، وأي نظام تخفيض ميكانيكي مستخدم في المحور الدوار. سيؤدي استخدام قيمة غير صحيحة لعدد الخطوات لكل دورة إلى دوران المحور الدوار بزاوية أكبر أو أقل من الزاوية المبرمجة، مما ينتج عنه أبعاد تصنيع غير دقيقة. لذا، يُرجى دائمًا حساب هذه القيمة أو التحقق منها بناءً على مواصفات الجهاز الفعلية.
- ضبط نسبة التروس: إذا كان المحور الدوار يستخدم علبة تروس أو آلية تخفيض، فيجب إدخال نسبة التروس في برنامج التحكم الرقمي الحاسوبي (CNC). تعمل علبة التروس المخفضة على زيادة عزم الدوران وتحسين دقة تحديد المواقع عن طريق تحويل دوران المحرك إلى حركة دورانية أبطأ وأكثر قوة. يحتاج المتحكم إلى هذه المعلومات لحساب حركة المحرك الصحيحة المطلوبة لزاوية دوران محددة.
- ضبط اتجاه الدوران: يحدد هذا الخيار ما إذا كان المحور الدوار يدور باتجاه عقارب الساعة أو عكسها وفقًا لأوامر وحدة التحكم الرقمية. بعد الضبط، قم بإجراء اختبار دوران بسيط للتأكد من تطابق الحركة مع الاتجاه المبرمج. إذا دار المحور بشكل غير صحيح، يمكن عادةً عكس الاتجاه من خلال إعدادات البرنامج أو بتغيير إشارة اتجاه المحرك.
- ضبط أقصى سرعة دوران: يحدد هذا الخيار أعلى سرعة تشغيل آمنة للمحور الدوار. يجب ضبط هذا الخيار وفقًا لقدرات المحرك، ومواصفات علبة التروس، وحجم قطعة العمل، ومتطلبات التشغيل. قد تؤدي سرعة الدوران المفرطة إلى اهتزازات، أو انخفاض في الدقة، أو فقدان عزم دوران المحرك، بينما قد تؤدي السرعة المنخفضة جدًا إلى انخفاض كفاءة الإنتاج. يساعد اختيار حد سرعة مناسب على ضمان تشغيل مستقر وموثوق.
- ضبط إعدادات التسارع والتباطؤ: تتحكم هذه المعلمات في سرعة وصول المحور الدوار إلى سرعته المستهدفة وتوقفه. تساعد الإعدادات الصحيحة على منع الحركات المفاجئة والاهتزازات وفقدان الخطوات، خاصةً عند تشغيل قطع العمل الثقيلة أو غير المتوازنة. يُحسّن منحنى التسارع الأكثر سلاسة استقرار الحركة ويقلل الإجهاد الميكانيكي على المحرك وعلبة التروس ومكونات التثبيت.
تهيئة برنامج CAM للتصنيع الدوراني
بعد ضبط معلمات وحدة التحكم CNC، تتمثل الخطوة التالية في إعداد برنامج CAM للتصنيع الدوراني. على عكس التصنيع القياسي ثلاثي المحاور، يتطلب التصنيع الدوراني مسارات أدوات متخصصة تراعي الدوران المستمر لقطعة العمل والتنسيق بين المحاور الخطية والمحور الدوراني. يضمن التكوين الصحيح لبرنامج CAM أن يُمثل رمز G الناتج التصميم بدقة، مما يسمح لجهاز التوجيه CNC بتنفيذ عمليات دورانية سلسة ودقيقة.
- تحديد وضع التشغيل الدوراني: الخطوة الأولى هي تفعيل وظيفة التشغيل الدوراني في برنامج التصنيع بمساعدة الحاسوب (CAM). توفر معظم برامج CAM وضع تشغيل دوراني أو رباعي المحاور مخصصًا، يسمح للبرنامج بإنشاء مسارات الأدوات حول قطعة العمل الأسطوانية. يحتاج المشغلون إلى تحديد تكوين المحور الدوراني الصحيح، وعادةً ما يكون المحور A، وتحديد كيفية دوران قطعة العمل أثناء التشغيل.
- حدد أبعاد قطعة العمل واتجاهها: أدخل معايير مثل قطر قطعة العمل وطولها وموقع مركزها وموقع محور دورانها. يستخدم البرنامج هذه المعلومات لحساب كيفية تحرك أداة القطع أثناء دوران المادة. قد تؤدي الأبعاد غير الصحيحة إلى نقش غير متساوٍ، أو عمق قطع غير صحيح، أو أنماط غير متناسقة.
- تحديد مسارات الأدوات للعمليات الأسطوانية: أنشئ مسارات أدوات مناسبة بناءً على شكل ومادة ومتطلبات تشغيل قطعة العمل الأسطوانية. تشمل مسارات الأدوات الدوارة الشائعة عمليات التخشين لإزالة المواد، والتشطيب لتحسين جودة السطح، وعمليات التغليف لنقش الأنماط أو النصوص حول الأسطح المنحنية. يساعد اختيار مسار الأداة المناسب على تحقيق تشطيبات أكثر نعومة، وتقليل وقت التشغيل، وتحسين كفاءة القطع.
- تصدير كود G المتوافق: بعد إتمام إعداد برنامج التصنيع بمساعدة الحاسوب (CAM) وإنشاء مسار الأداة، قم بتصدير برنامج التشغيل ككود G باستخدام معالج ما بعد المعالجة المناسب لوحدة تحكم جهاز التوجيه CNC. يجب أن يتضمن الملف المُصدَّر أوامر دقيقة للمحور الدوراني وحركات إحداثيات يمكن للجهاز تفسيرها بشكل صحيح. قبل تشغيل البرنامج على جهاز التوجيه CNC، يُنصح بمحاكاة كود G أو التحقق منه لضمان حركة دورانية سليمة وتجنب أخطاء التشغيل.
يُسهم ضبط إعدادات البرمجيات بدقة في الاستفادة الكاملة من إمكانيات جهاز التوجيه CNC ذي المحور الدوار. فمن خلال تفعيل وظيفة الدوران بشكل صحيح، وضبط معايير الحركة، وإعداد مسارات أدوات CAM المناسبة، يضمن المشغلون سلاسة الاتصال بين وحدة تحكم CNC ونظام الدوران. ولا يقتصر دور بيئة البرمجيات المُهيأة بشكل سليم على تحسين دقة وكفاءة التشغيل فحسب، بل توفر أيضًا أساسًا موثوقًا للمعايرة والاختبار وتطبيقات التشغيل الدوراني المتقدمة.
عملية معايرة المحور الدوار
تُعدّ معايرة المحور الدوار خطوة أساسية بعد التثبيت وتكوين البرنامج. تضمن المعايرة الصحيحة تطابق دوران المحور الدوار مع الأوامر الصادرة من وحدة التحكم CNC، مما يسمح للآلة بتحقيق دقة عالية في تحديد المواقع، وأبعاد متناسقة، ونتائج تشغيل عالية الجودة. حتى الأخطاء الطفيفة في المحاذاة، أو ارتفاع المركز، أو دقة الدوران قد تؤدي إلى قطع غير متساوية، وأنماط غير صحيحة، وتشطيبات سطحية رديئة. تساعد عملية المعايرة المنهجية على تحسين أداء المحور الدوار وضمان التشغيل الموثوق أثناء الإنتاج.
معايرة المحاذاة الميكانيكية
تتمثل الخطوة الأولى في معايرة المحور الدوار في فحص وتصحيح المحاذاة الميكانيكية للنظام الدوار. قبل ضبط معلمات البرنامج، يجب التحقق من الوضع الفعلي ومحاذاة المحور الدوار لضمان دوران قطعة العمل حول محورها المركزي الصحيح.
- تحقق من توازي المحور الدوار: ابدأ بالتحقق من محاذاة المحور الدوار بشكل صحيح مع محور مرجع جهاز التوجيه CNC، وعادةً ما يكون المحور X أو المحور Y. يجب أن يظل الخط المركزي لظرف التثبيت الدوار وذيل المخرطة موازيًا لمحور الماكينة على امتداد طول الوحدة الدوارة بالكامل. يمكن استخدام مؤشر قياس أو مسطرة دقيقة أو أداة محاذاة لقياس الانحرافات. إذا لم يكن المحور الدوار موازيًا، فقم بضبط أقواس التثبيت أو أعد وضع الوحدة حتى تصل المحاذاة إلى الدقة المطلوبة.
- محاذاة مركزي ظرف التثبيت وذيل المخرطة: يجب أن يتشارك ظرف التثبيت الدوار وذيل المخرطة نفس المحور المركزي لضمان دوران قطعة العمل بسلاسة. تأكد من محاذاة نقطة ذيل المخرطة بدقة مع مركز ظرف التثبيت. قد يؤدي عدم المحاذاة بين هذين المكونين إلى تذبذب قطعة العمل أثناء الدوران، مما ينتج عنه نتائج تشغيل غير دقيقة. قم بإجراء تعديلات طفيفة على موضع ذيل المخرطة أو تجهيزات التثبيت حتى تتم محاذاة كلا المركزين بشكل صحيح.
- تحقق من مستوى المحور الدوار وموضعه المركزي: تأكد من أن المحور الدوار مستوٍ ومثبت على الارتفاع الصحيح بالنسبة لسطح جهاز التوجيه CNC. قد يؤدي عدم استواء المحور الدوار إلى اختلافات في عمق القطع ويؤثر على موضع الأداة. استخدم مقياس مستوى أو أداة قياس للتأكد من أن الوحدة الدوارة تحافظ على ارتفاع ثابت على طولها بالكامل. إذا لزم الأمر، اضبط دعامات التثبيت أو أضف فواصل تسوية لتصحيح أي اختلافات في الارتفاع.
معايرة ارتفاع مركز المحور الدوار
يشير ارتفاع المركز إلى المسافة الرأسية بين قاعدة جهاز التوجيه CNC والمحور الدوراني لقطعة العمل. إذا كانت هذه القيمة غير صحيحة، فلن تتبع أداة القطع المسار المبرمج بدقة، مما قد يؤدي إلى أعماق قطع غير متساوية، وأبعاد غير صحيحة، وتشطيبات سطحية رديئة. يضمن المعايرة الصحيحة تطابق نظام إحداثيات CNC مع الموضع الفعلي للمحور الدوراني.
- قياس ارتفاع مركز المحور الدوار: ابدأ بقياس المسافة من قاعدة جهاز التوجيه CNC أو سطح مرجعي للجهاز إلى مركز ظرف التثبيت الدوار. يمكن القيام بذلك باستخدام أدوات قياس مثل الفرجار أو مقياس الارتفاع أو المسطرة الدقيقة. يجب أخذ القياس بعناية لضمان الدقة، حيث أن حتى اختلافًا بسيطًا في ارتفاع المركز يمكن أن يؤثر على جودة التشغيل، خاصةً عند نقش أو حفر أنماط دقيقة حول قطع العمل الأسطوانية.
- تحقق من علاقة الأداة بمحور الدوران: بعد قياس ارتفاع المركز، تحقق من العلاقة بين موضع أداة المغزل وخط مركز محور الدوران. حرك مغزل آلة CNC إلى مركز محور الدوران تقريبًا، وتأكد من محاذاة طرف الأداة مع مركز دوران قطعة العمل. إذا كانت الأداة مرتفعة جدًا أو منخفضة جدًا بالنسبة لمركز الدوران، فستحتاج إلى إجراء تعديلات لتصحيح إعدادات الإحداثيات أو ارتفاع التركيب الفعلي.
- ضبط إعدادات الماكينة أو البرنامج: اعتمادًا على تصميم جهاز التوجيه CNC، يمكن تصحيح أخطاء ارتفاع المركز إما ميكانيكيًا أو من خلال إعدادات البرنامج. بالنسبة للماكينات ذات حوامل الدوران القابلة للتعديل، يمكن رفع أو خفض موضع محور الدوران باستخدام دعامات أو فواصل. في الأنظمة البرمجية، يمكن للمشغلين ضبط نظام إحداثيات العمل، أو نقطة الأصل للمحور Z، أو قيم إزاحة محور الدوران لتتوافق مع ارتفاع المركز الفعلي.
معايرة عدد الخطوات لكل دورة
تُحدد معايرة عدد الخطوات لكل دورة مدى دقة تحويل وحدة التحكم CNC لأوامر المحرك إلى حركة دورانية فعلية. يُحدد هذا المعامل عدد خطوات المحرك اللازمة للمحور الدوراني لإكمال دورة كاملة بزاوية 360 درجة. إذا كانت القيمة غير صحيحة، فقد يدور المحور الدوراني مسافةً أكبر من اللازم أو أقل من اللازم، مما يُسبب أنماط نقش غير دقيقة، وأبعادًا غير صحيحة، وأخطاء في محاذاة الأجزاء النهائية. تضمن المعايرة الصحيحة تطابق الزوايا المُبرمجة مع الدوران الفعلي لقطعة العمل.
- حساب عدد الخطوات الأولية لكل دورة: قبل المعايرة، احسب عدد الخطوات النظرية لكل دورة بناءً على مواصفات محور الدوران. يأخذ الحساب عادةً في الاعتبار زاوية خطوة المحرك، وإعدادات التقسيم الدقيق للمحرك، ونسبة تخفيض علبة التروس. على سبيل المثال، سيحتاج محرك خطوي مزود بتقسيم دقيق وعلبة تروس تخفيض إلى عدد أكبر من خطوات المحرك لإكمال دورة كاملة لعمود الإخراج. توفر هذه القيمة المحسوبة الإعداد الأولي لوحدة التحكم CNC.
- إجراء اختبار دقة الدوران: بعد إدخال القيمة الأولية، قم بإجراء اختبار دوران باستخدام وحدة التحكم CNC. وجّه محور الدوران للدوران بزاوية محددة، مثل 90° أو 180° أو 360°، وقارن الحركة الفعلية بالدوران المبرمج. يمكن أن يساعد وضع علامة مرجعية على ظرف التثبيت أو قطعة العمل في التأكد بصريًا من دقة الدوران. وللحصول على دقة أعلى، استخدم مقياس زاوية أو أداة قياس للتحقق من زاوية الدوران الفعلية.
- حساب المعلمة وضبطها: إذا اختلف الدوران الفعلي عن القيمة المطلوبة، فعدّل عدد الخطوات لكل دورة باستخدام معادلة المعايرة التالية: عدد الخطوات الجديد لكل دورة = عدد الخطوات الحالي لكل دورة × (الدوران المطلوب ÷ الدوران الفعلي). على سبيل المثال، إذا أمر جهاز التحكم CNC بدوران 360 درجة، ولكن محور الدوران يدور 355 درجة فقط، فيجب زيادة قيمة عدد الخطوات لكل دورة قليلاً لتعويض هذا الفرق. كرر الاختبار بعد الضبط حتى تتطابق قيم الدوران المطلوبة والفعلية تقريبًا.
معايرة الانحراف والمركزية
يشير مصطلح "الانحراف" إلى مقدار الاختلاف بين مركز الدوران الفعلي ومركز محور الدوران المثالي. حتى عند تركيب محور الدوران وضبطه بشكل صحيح، فإن أي انحرافات طفيفة في ظرف التثبيت أو العمود أو ذيل المخرطة أو تثبيت قطعة العمل قد تتسبب في دوران المادة بشكل غير منتظم. قد يؤدي الانحراف المفرط إلى عدم اتساق أعماق القطع، وعيوب في السطح، واهتزازات، وانخفاض دقة التشغيل. تساعد المعايرة الصحيحة على تقليل هذه الأخطاء وتحسين الدقة الإجمالية للتشغيل الدوراني.
- تجهيز أدوات القياس: يُستخدم مؤشر القياس عادةً لقياس انحراف المحور الدوراني وتمركزه. ثبّت مؤشر القياس بإحكام على إطار جهاز التوجيه CNC أو على قاعدة ثابتة، ثم ضع طرف المؤشر على سطح ظرف التثبيت أو قطعة العمل أو أسطوانة المعايرة. تأكد من وضع أداة القياس بشكل صحيح وأن ضغط التلامس كافٍ لتوفير قراءات دقيقة دون التأثير على الدوران.
- قياس انحراف ظرف التثبيت والعمود: ابدأ بفحص انحراف ظرف التثبيت الدوار والعمود قبل تركيب قطعة العمل. أدر المحور الدوار يدويًا ببطء ولاحظ الحركة الظاهرة على مؤشر القياس. يشير التباين المفرط إلى مشاكل محتملة مثل عدم محاذاة ظرف التثبيت، أو تشوه العمود، أو وصلات غير محكمة، أو تآكل ميكانيكي. إذا تجاوز الانحراف المقاس التفاوت المسموح به، فافحص موضع التركيب والمكونات الميكانيكية قبل المتابعة.
- ضبط وتقليل أخطاء الانحراف: لتقليل الانحراف، تحقق من جميع مصادر عدم المحاذاة المحتملة، بما في ذلك براغي التثبيت غير المحكمة، وتركيب ظرف التثبيت بشكل غير صحيح، وعدم انتظام ضغط التثبيت، ووضع ذيل المخرطة بشكل غير صحيح. في التطبيقات الدقيقة، قد يحتاج المشغلون إلى إعادة وضع قطعة العمل عدة مرات أو استخدام طرق المحاذاة لتحقيق مركزية أفضل. كما أن الحفاظ على أسطح تلامس نظيفة بين ظرف التثبيت وقطعة العمل ومكونات الدعم يساعد على تحسين الدقة.
اختبار القطع والضبط الدقيق
بعد إتمام خطوات المعايرة الميكانيكية والبرمجية، تُعدّ عملية القطع التجريبي المرحلة النهائية للتحقق من دقة المحور الدوار وأداء التشغيل. تُمكّن هذه العملية المشغلين من تقييم ما إذا كانت إعدادات المحور الدوار، والمحاذاة، ومسارات الأدوات تعمل بشكل صحيح في ظروف التشغيل الفعلية. وبناءً على نتائج الاختبار، يُمكن إجراء تعديلات دقيقة لتحسين دقة الأبعاد، وجودة السطح، واستقرار التشغيل بشكل عام قبل بدء الإنتاج الكامل.
- تشغيل برنامج تشغيل تجريبي: أنشئ أو حمّل برنامج تشغيل دوراني بسيط يتضمن عمليات أساسية مثل نقش خط، أو نحت نقش، أو تشكيل شكل مرجعي حول قطعة العمل. ابدأ البرنامج بمعدل تغذية منخفض وسرعة أقل لمراقبة أداء الماكينة. راقب التنسيق بين المحور الدوراني والمحاور X وY وZ لضمان حركة سلسة ودوران صحيح.
- فحص نتائج التشغيل: بعد إتمام القطع التجريبي، افحص قطعة العمل النهائية بدقة للتأكد من دقتها وجودتها. تحقق من اتصال النقوش المحفورة بشكل صحيح حول المحيط الكامل، ومن تطابق الأبعاد مع التصميم، ومن تجانس سطح القطعة. قد تشمل علامات مشاكل المعايرة عدم انتظام عمق القطع، أو عدم محاذاة النقوش، أو ظهور علامات متدرجة، أو زوايا دوران غير صحيحة.
- إجراء تعديلات دقيقة على المعلمات: بناءً على نتائج الاختبار، قم بإجراء تعديلات طفيفة على الإعدادات ذات الصلة. تشمل التعديلات الممكنة عدد الخطوات لكل دورة، وإزاحة ارتفاع المركز، وموضع نقطة الأصل لقطعة العمل، ومعدل التغذية، وسرعة دوران المغزل، وإعدادات مسار الأداة. اضبط المعلمات تدريجيًا وكرر عملية الاختبار حتى يتم تحقيق دقة التشغيل المطلوبة.
يُعدّ المحور الدوراني المُعاير بدقة أمرًا بالغ الأهمية لتحقيق أداء موثوق وعالي الجودة في عمليات التصنيع باستخدام الحاسوب (CNC). فمن خلال المعايرة المنهجية للمحاذاة، ودقة الدوران، والمركزية، ونتائج اختبارات التصنيع، يستطيع المشغلون تحديد الأخطاء المحتملة وتصحيحها قبل بدء الإنتاج. ولا تُحسّن المعايرة الدورية دقة التصنيع فحسب، بل تُساعد أيضًا في الحفاظ على استقرار التشغيل، وتقليل هدر المواد، وإطالة عمر نظام المحور الدوراني. وباتباع عملية معايرة مُنظّمة، يُمكن للمستخدمين الاستفادة الكاملة من مزايا التصنيع الدوراني وتحقيق نتائج متسقة في مختلف التطبيقات.
مشاكل وحلول شائعة في إعداد المحاور الدوارة
على الرغم من أن أجهزة التوجيه CNC ذات المحور الدوار توفر مرونة ودقة أكبر في عمليات التصنيع، إلا أن التركيب أو التكوين أو المعايرة غير الصحيحة قد تؤدي إلى مشاكل تشغيلية متنوعة. فمشاكل مثل الدوران غير الصحيح، والأبعاد غير الدقيقة، والاهتزاز المفرط، أو التشغيل غير المستقر، قد تؤثر على جودة التصنيع والإنتاجية. إن فهم مشاكل إعداد المحور الدوار الشائعة وحلولها يساعد المشغلين على تحديد الأسباب بسرعة، وتقليل وقت التوقف، والحفاظ على أداء موثوق للآلة.
المحور الدوار لا يدور بشكل صحيح
عندما لا يدور المحور الدوار بشكل صحيح، فعادةً ما يكون السبب مزيجًا من المشاكل الكهربائية أو الميكانيكية أو البرمجية. تشمل الأسباب الشائعة توصيلات المحرك غير الصحيحة، أو إعدادات وحدة التحكم CNC غير السليمة، أو تعيين المحور بشكل غير صحيح، أو ضبط عدد الخطوات لكل دورة بشكل غير دقيق. قد تؤدي هذه المشاكل إلى توقف المحور الدوار عن الحركة، أو دورانه في الاتجاه الخاطئ، أو حركته غير المنتظمة، أو إنتاجه زوايا دوران غير دقيقة. إليك الحلول:
- فحص التوصيلات الكهربائية: افحص الأسلاك بين المحرك الدوار، ووحدة تشغيل المحرك، ومصدر الطاقة، ووحدة التحكم CNC للتأكد من صحة جميع التوصيلات وثباتها. غالبًا ما يؤدي إعادة توصيل الكابلات وفقًا لمخطط الأسلاك الخاص بالشركة المصنعة وفحص النظام الكهربائي إلى حل المشكلات التي لا يتحرك فيها المحور الدوار على الإطلاق.
- تحقق من إعدادات المحور الدوار: راجع إعدادات وحدة التحكم CNC والبرنامج للتأكد من تفعيل وظيفة المحور الدوار وتعيينها للمحور الصحيح، وعادةً ما يكون المحور A. تأكد من تطابق تعيين المحور وإشارات التحكم وإعدادات الاتصال مع إعدادات الجهاز الفعلية.
- ضبط إعدادات اتجاه المحرك: إذا تحرك المحور الدوار ولكنه دار في الاتجاه المعاكس للأمر المبرمج، فقد يكون إعداد اتجاه المحرك غير صحيح. اضبط معلمة اتجاه الدوران في برنامج التحكم الرقمي الحاسوبي أو إعدادات وحدة التحكم لعكس حركة المحرك. بعد إجراء التغييرات، قم بإجراء اختبار دوران بسيط للتأكد من استجابة المحور للأوامر بشكل صحيح.
- إعادة معايرة عدد الخطوات لكل دورة: قد تؤدي إعدادات عدد الخطوات لكل دورة غير الصحيحة إلى دوران المحور الدوار بشكل مفرط أو غير كافٍ مقارنةً بالزاوية المبرمجة. أعد حساب القيمة المطلوبة بناءً على مواصفات المحرك، وإعدادات التقسيم الدقيق للمحرك، ونسبة علبة التروس. ثم قم بإجراء اختبارات المعايرة عن طريق تحديد زوايا دوران معينة وضبط المعلمة حتى تتطابق الحركة الفعلية مع القيمة المبرمجة.
أبعاد التشغيل غير الصحيحة
تُعدّ أبعاد التشغيل غير الصحيحة مشكلة شائعة في عمليات التشغيل باستخدام ماكينات CNC ذات المحاور الدوارة، ويمكن أن تؤثر بشكل كبير على دقة وجودة الأجزاء النهائية. تحدث هذه المشكلة عادةً عند وجود تباين بين مسار الأداة المُبرمج والحركة الفعلية للمحور الدوار. لاستعادة دقة التشغيل، ينبغي على المشغلين تحديد مصدر الخطأ في الأبعاد وإجراء تعديلات مُحددة على إعدادات الماكينة، وتكوين البرنامج، والمكونات الميكانيكية.
- إعادة معايرة عدد الخطوات لكل دورة: إذا كانت هذه القيمة مرتفعة جدًا أو منخفضة جدًا، فسيدور المحور الدوار بزاوية أكبر أو أقل من الزاوية المطلوبة، مما يتسبب في أخطاء في أبعاد قطعة العمل. أعد حساب قيمة عدد الخطوات لكل دورة بناءً على مواصفات المحرك، وإعدادات التقسيم الدقيق للمحرك، ونسبة علبة التروس، ثم قم بإجراء اختبارات الدوران للتحقق من تطابق الحركة الفعلية مع الزاوية المبرمجة.
- تحقق من إعدادات نسبة التروس: تأكد من نسبة التخفيض الفعلية لعلبة التروس، وتأكد من إدخال القيمة نفسها بشكل صحيح في وحدة التحكم CNC أو البرنامج. يتيح ضبط نسبة التروس بدقة للنظام حساب حركة المحرك المطلوبة بدقة، ويضمن تحديد الموضع الدوراني بدقة.
- تحقق من أبعاد قطعة العمل في برنامج التصنيع بمساعدة الحاسوب (CAM): تأكد من أن قطر قطعة العمل وطولها وموضع مركزها واتجاه محور دورانها المدخلة تتطابق مع أبعاد المادة الفعلية. من المرجح أن تتسبب قيم القطر غير الصحيحة في ظهور أنماط النقش أو الحفر ممتدة أو مضغوطة أو غير متناسقة حول السطح الأسطواني.
- ضبط نظام الإحداثيات ونقطة الأصل بشكل صحيح: تأكد من تعريف نقطة أصل قطعة العمل، وخط الدوران المركزي، وإزاحات المحاور بشكل صحيح في كل من برنامج CAM ووحدة التحكم CNC. يساعد ضمان تطابق نظام الإحداثيات الافتراضي مع الإعداد الفعلي الماكينة على ترجمة التصاميم المبرمجة بدقة إلى حركات تشغيل فعلية.
جودة السطح رديئة
تُعدّ رداءة جودة السطح مشكلة شائعة في عمليات التصنيع باستخدام الحاسوب ذات المحاور الدوارة، وقد تؤثر على مظهر ودقة وأداء الأجزاء النهائية. غالبًا ما تنتج مشاكل مثل الأسطح غير المستوية، وآثار الأدوات الظاهرة، والخشونة في الملمس، وأنماط الاهتزاز، أو عدم انتظام عمق القطع، عن معايير تشغيل غير مناسبة، أو مشاكل في اختيار الأدوات، أو زيادة الانحراف، أو إعدادات مسار الأداة غير الصحيحة. لتحسين جودة السطح، ينبغي على المشغلين التحقق بشكل منهجي من معايير التشغيل، والأدوات، وإعدادات البرامج.
- تحسين معايير القطع: قد تؤدي معدلات التغذية المفرطة، أو عمق القطع الزائد، أو سرعات دوران المغزل غير المناسبة إلى اهتزازات، وعلامات أدوات القطع، وأسطح غير مستوية. اضبط معايير التشغيل وفقًا لنوع المادة، ومواصفات الأداة، ومتطلبات القطع. يمكن أن يساعد تقليل معدل التغذية، أو تقليل عمق القطع، أو زيادة سرعة دوران المغزل بشكل مناسب في الحصول على نتائج أكثر سلاسة واتساقًا.
- اختر أدوات القطع المناسبة: قد تُنتج الأدوات البالية أو التالفة أو غير المناسبة الحجم أسطحًا خشنة أو احتكاكًا مفرطًا أو قطعًا غير دقيقة. اختر أدوات تتناسب مع المادة المراد تشكيلها وجودة التشطيب المطلوبة. بالنسبة لعمليات النحت الدوراني أو التشطيب الدقيقة، قد توفر أدوات التشطيب ذات القطر الأصغر أو المتخصصة دقة أفضل ونتائج أكثر سلاسة.
- تقليل انحراف المحور الدوراني: قد يؤدي الانحراف المفرط أو ضعف التمركز إلى عدم انتظام عمق القطع أثناء دوران قطعة العمل. استخدم مؤشر قياس لفحص ظرف التثبيت والعمود وقطعة العمل المثبتة للتأكد من عدم وجود انحراف دوراني. في حال اكتشاف انحراف مفرط، اضبط موضع ظرف التثبيت، وحسّن محاذاة قطعة العمل، وشدّ الوصلات الميكانيكية، أو صحّح موضع ذيل المخرطة لضمان دوران المادة بسلاسة حول المحور المركزي الصحيح.
- تحسين إعدادات مسار الأداة: قد تؤدي مسارات أدوات التصنيع بمساعدة الحاسوب (CAM) غير الصحيحة إلى ظهور علامات تشغيل غير ضرورية أو أسطح غير مستوية، خاصةً على قطع العمل المنحنية والأسطوانية. راجع استراتيجية التشغيل الدوراني وحسّن الإعدادات مثل مسافة التداخل، وعدد مرات التشطيب، واتجاه القطع. استخدام مسارات أدوات أكثر سلاسة وإضافة عملية تشطيب مخصصة يُساعد على تقليل علامات الأدوات المرئية وتحسين تجانس السطح.
ارتفاع درجة حرارة المحور الدوار أو الضوضاء
يجب أن يعمل المحور الدوار السليم بسلاسة مع أقل قدر من الاهتزاز ودرجة حرارة تشغيل معتدلة. قد ينتج ارتفاع درجة الحرارة المفرط، أو أصوات الطحن، أو نقرات المحرك، أو الاهتزاز غير الطبيعي عن زيادة الحمل، أو عدم كفاية التشحيم، أو إعدادات المحرك غير الصحيحة، أو التآكل الميكانيكي. يساعد تحديد هذه المشكلات وحلها فورًا على منع تلف المكونات ويضمن أداءً مستقرًا لعمليات التشغيل الدوراني.
- تقليل الحمل الزائد: قد تؤدي قطع العمل الثقيلة، أو معايير القطع القاسية، أو عمق القطع المفرط، أو سرعات الدوران العالية إلى إجبار المحرك وعلبة التروس على العمل بما يتجاوز طاقتهما التصميمية. تحقق مما إذا كان وزن قطعة العمل ومتطلبات التشغيل ضمن مواصفات المحور الدوار. يمكن أن يساعد تقليل قوى القطع، وخفض معدلات التغذية، وتقليل عمق القطع، أو اختيار معايير تشغيل أكثر ملاءمة، في تقليل الحمل وتحسين الاستقرار.
- تحقق من إعدادات المحرك ووحدة التحكم: قد تؤدي إعدادات وحدة التحكم غير الصحيحة إلى زيادة التيار الكهربائي، مما ينتج عنه ارتفاع درجة حرارة المحرك وضوضاء غير ضرورية. تأكد من أن إعدادات التيار والجهد الكهربائي ومعايير التشغيل لوحدة التحكم تتوافق مع مواصفات المحرك. بالنسبة لأنظمة المحركات الخطوية، قد تؤدي إعدادات التسارع غير الصحيحة أيضًا إلى فقدان بعض الخطوات أو زيادة الإجهاد الميكانيكي. يمكن أن يساعد ضبط معايير وحدة التحكم وتحسين إعدادات التسارع والتباطؤ على تشغيل المحور الدوار بسلاسة أكبر.
- فحص وتزييت المكونات الميكانيكية: قد يؤدي نقص التزييت أو تلوث المكونات الميكانيكية إلى زيادة الاحتكاك وتوليد حرارة أو أصوات غير معتادة أثناء التشغيل. افحص الأجزاء المتحركة، مثل المحامل والتروس والأعمدة وآليات التوجيه، بحثًا عن علامات التآكل أو الجفاف. استخدم مواد التزييت المناسبة وفقًا لتوصيات الشركة المصنعة، وتأكد من إزالة الغبار والرقائق والشوائب بانتظام للحفاظ على حركة سلسة.
- افحص الوصلات والتروس والمحامل: قد تتسبب مكونات ناقل الحركة المفكوكة أو التالفة في حدوث ضوضاء غير طبيعية وانخفاض دقة الدوران. افحص الوصلة وعلبة التروس والتروس والمحامل للتأكد من عدم وجود أي ارتخاء أو تآكل أو تلف. أحكم ربط الوصلات المفكوكة واستبدل المكونات البالية عند الضرورة. تساعد صيانة هذه الأجزاء في حالة جيدة على تقليل الاهتزاز وتحسين الموثوقية العامة للمحور الدوار.
يفقد المحور الدوار دقة تحديد الموضع
يمكن أن يؤثر فقدان دقة تحديد الموضع في المحور الدوار بشكل كبير على جودة التشغيل، مما يتسبب في عدم محاذاة الأنماط، وزوايا غير صحيحة، وأبعاد غير متناسقة، وانخفاض في قابلية التكرار. تحدث هذه المشكلة عندما لا تتطابق الحركة الدورانية الفعلية مع الموضع المبرمج، وغالبًا ما يكون ذلك بسبب رد فعل ميكانيكي عكسي، أو عزم دوران غير كافٍ للمحرك، أو إعدادات معلمات غير صحيحة، أو قوى تشغيل مفرطة. يساعد تحديد السبب الجذري وتطبيق التصحيحات المناسبة على استعادة دقة المحور الدوار وموثوقيته.
- إعادة معايرة معلمات المحور الدوراني: تؤثر إعدادات مثل عدد الخطوات لكل دورة، ونسبة التروس، والتسارع، ودقة المحور بشكل مباشر على مدى دقة تحويل وحدة التحكم للأوامر إلى حركة دورانية. تأكد من تطابق جميع المعلمات مع مواصفات الجهاز الفعلية، وأعد معايرة قيمة عدد الخطوات لكل دورة إذا كان المحور يدور باستمرار بزاوية أكبر أو أقل من الزاوية المبرمجة.
- فحص الخلوص الميكانيكي: قد يتسبب الخلوص الميكانيكي في التروس أو الوصلات أو المحامل أو مكونات القيادة في حركة غير منتظمة للمحور الدوار، خاصةً عند تغيير اتجاه الدوران. افحص نظام النقل للتأكد من عدم وجود أي ارتخاء أو تفاوت زائد. شدّ المكونات المرتخية، واضبط علبة التروس إن أمكن، واستبدل الأجزاء البالية عند الضرورة. يُحسّن تقليل الخلوص الميكانيكي من دقة التكرار ويساعد في الحفاظ على دقة تحديد المواقع.
- افحص الوصلات ونقاط التثبيت: قد تتسبب الوصلات غير المحكمة أو التثبيت غير المستقر في عدم نقل حركة المحرك بدقة إلى العمود الدوار. تأكد من تثبيت جميع الوصلات بين المحرك وعلبة التروس والعمود والظرف بإحكام. افحص أقواس التثبيت والمسامير للتأكد من عدم وجود حركة أو اهتزاز أثناء التشغيل، وقم بربط أو إعادة ضبط المكونات حسب الحاجة.
- تحسين إعدادات التسارع والحركة: قد تؤدي إعدادات التسارع والتباطؤ المفرطة إلى فقدان المحرك للتزامن، خاصةً مع قطع العمل الثقيلة أو العمليات عالية السرعة. اضبط قيم التسارع لضمان بدء وتوقف أكثر سلاسة. يقلل نمط الحركة المتوازن من الصدمات الميكانيكية، ويحسن استقرار المحرك، ويساعد المحور الدوار على الحفاظ على دقة موضعه طوال عملية التشغيل.
يمكن عادةً حلّ مشاكل إعداد المحور الدوار الشائعة من خلال فحص دقيق للنظام الميكانيكي، والوصلات الكهربائية، وإعدادات برنامج التحكم الرقمي بالحاسوب (CNC)، ومعايير التشغيل. سواءً أكان الأمر يتعلق بتصحيح أخطاء الدوران، أو تحسين جودة السطح، أو استعادة دقة تحديد المواقع، فإن اتباع نهج منظم في استكشاف الأخطاء وإصلاحها يساعد على منع توقف العمل وتحسين نتائج التشغيل. لا يقتصر دور المعايرة المنتظمة والصيانة السليمة وممارسات التشغيل المُحسّنة على حل المشكلات القائمة فحسب، بل يساعد أيضًا في الحفاظ على دقة وكفاءة وموثوقية جهاز التوجيه الرقمي بالحاسوب (CNC) ذي المحور الدوار على المدى الطويل.
أفضل الممارسات للحفاظ على دقة المحور الدوراني
يضمن الحفاظ على دقة المحور الدوار جودة تشغيل متسقة، وقابلية تكرار عالية، وأداءً طويل الأمد لجهاز التوجيه CNC. حتى المحور الدوار المُثبَّت والمُعاير بشكل صحيح قد يتعرض لتغيرات تدريجية في الدقة نتيجة للتآكل الميكانيكي، والاهتزاز، وتراكم الغبار، وتحديثات البرامج، أو تغيرات ظروف التشغيل. باتباع ممارسات الصيانة السليمة، والتحقق من المعايرة بانتظام، وتحسين معايير التشغيل، والحفاظ على الأنظمة الميكانيكية والبرمجية في حالة جيدة، يستطيع المشغلون منع فقدان الدقة وإطالة عمر خدمة المحور الدوار. لا تُحسِّن الصيانة الفعالة موثوقية التشغيل فحسب، بل تُساعد أيضًا في تقليل وقت التوقف والحفاظ على جودة إنتاج مستقرة.
قم بإجراء فحوصات المعايرة المنتظمة
على الرغم من إمكانية معايرة المحور الدوار بشكل صحيح أثناء الإعداد الأولي، إلا أن عوامل مثل التآكل الميكانيكي، والاهتزاز، واستبدال المكونات، أو تغييرات ظروف تركيب الماكينة، قد تؤثر تدريجيًا على دقة تحديد المواقع. يساعد التحقق الدوري على تحديد الانحرافات الصغيرة مبكرًا، ويضمن استمرار المحور الدوار في تقديم نتائج تشغيل دقيقة ومتسقة.
- التحقق الدوري من دقة الدوران: تحقق بانتظام من حركة محور الدوران الفعلية مقارنةً بالأوامر المبرمجة للتأكد من أن النظام يحافظ على دوران دقيق. اختبر الحركات الشائعة مثل الدوران بزاوية 90° و180° و360°، وقارن الزاوية الفعلية بتعليمات وحدة التحكم. بالإضافة إلى ذلك، افحص معايير مثل الانحراف المحوري، والمركزية، ومحاذاة المركز للتأكد من استمرار دوران قطعة العمل حول المحور الصحيح. في حال اكتشاف أخطاء في القياس أو عدم اتساق في عملية التشغيل، أعد معايرة الإعدادات ذات الصلة، مثل عدد الخطوات لكل دورة، وإزاحات المحور، أو معايير المحاذاة.
- إعادة المعايرة بعد النقل أو الصيانة الرئيسية: يجب إعادة معايرة المحور الدوار دائمًا بعد نقل جهاز التوجيه CNC أو بعد إجراء أعمال صيانة رئيسية. قد يؤدي نقل الجهاز إلى تغيير موضع المحور الدوار، أو محاذاة التثبيت، أو ارتفاع المركز، بينما قد يؤثر استبدال مكونات مثل المحركات، أو الوصلات، أو المحامل، أو علب التروس على دقة الحركة. بعد هذه التغييرات، أعد فحص المحاذاة الميكانيكية، وارتفاع المركز، ودقة الدوران، ومعلمات البرنامج لاستعادة حالة المعايرة الأصلية. يساعد إجراء عملية معايرة كاملة بعد التغييرات الكبيرة على منع أخطاء التشغيل ويضمن أداءً موثوقًا للمحور الدوار.
صيانة المكونات الميكانيكية
تُسبب قوى الدوران والقطع المستمرة ضغطًا على مكونات مثل المحامل والبراغي والوصلات والتروس والأعمدة، مما قد يؤدي إلى ارتخائها أو تآكلها تدريجيًا مع مرور الوقت. ويساعد التنظيف والتشحيم والفحص المنتظم على منع الأعطال الميكانيكية، وتقليل الاهتزازات، والحفاظ على دقة عمليات التشغيل الدوراني.
- تزييت الأجزاء المتحركة: يقلل التزييت السليم الاحتكاك بين الأجزاء المتحركة ويساعد على منع التآكل المبكر. ضع بانتظام مواد تشحيم مناسبة على الأجزاء الميكانيكية مثل المحامل، وأسطح التوجيه، والأعمدة، ومكونات ناقل الحركة وفقًا لتوصيات الشركة المصنعة. تجنب استخدام كميات زائدة من مواد التشحيم، لأنها قد تجذب الغبار وبقايا التصنيع التي قد تؤثر على أداء المكونات. يضمن الحفاظ على التزييت السليم دورانًا أكثر سلاسة، ويقلل من ضوضاء التشغيل، ويطيل عمر خدمة الأجزاء الميكانيكية.
- فحص البراغي والوصلات والتروس: افحص بانتظام البراغي ومسامير التثبيت والوصلات والتروس ومكونات النقل الأخرى للتأكد من عدم وجود ارتخاء أو تآكل أو تلف. قد يؤدي الاهتزاز أثناء التشغيل إلى ارتخاء المثبتات تدريجيًا أو حدوث خلوص ميكانيكي، مما قد يقلل من دقة تحديد الموضع الدوراني. تأكد من توصيل الوصلات بإحكام وأن التروس أو مكونات القيادة تعمل بسلاسة دون وجود خلوص زائد. يساعد شد الوصلات المرتخية واستبدال الأجزاء البالية في الوقت المناسب على الحفاظ على حركة مستقرة وتحديد دقيق للموضع الدوراني.
- إزالة الغبار والشوائب: قد يتراكم الغبار والرقائق والشوائب الناتجة أثناء عمليات التصنيع باستخدام الحاسوب (CNC) حول المحور الدوار، مما يعيق التشغيل الميكانيكي. لذا، يُنصح بتنظيف المكونات المكشوفة، مثل ظرف التثبيت والعمود والتروس ومناطق التركيب، بانتظام لمنع التلوث وزيادة الاحتكاك. يجب إيلاء اهتمام خاص لإزالة الشوائب من المفاصل المتحركة وأسطح التلامس، حيث أن تراكمها قد يؤثر على المحاذاة ويسبب دورانًا غير منتظم. يساعد الحفاظ على نظافة المحور الدوار في الحفاظ على الدقة وتحسين الموثوقية العامة لنظام CNC.
تحسين معلمات التصنيع
قد تؤدي ظروف القطع غير الصحيحة إلى اهتزازات مفرطة، وزيادة الأحمال الميكانيكية، وانحراف أداة القطع، والتأثير سلبًا على دقة تحديد موضع المحور الدوار. باختيار سرعات القطع ومعدلات التغذية وقوى القطع وخيارات الأدوات المناسبة، يمكن للمشغلين تحقيق تشغيل أكثر سلاسة، وإطالة عمر المكونات، والحصول على نتائج تشغيل أكثر اتساقًا.
- اختر سرعات القطع والتغذية المناسبة: يجب ضبط معايير القطع وفقًا لمادة قطعة العمل، ونوع الأداة، وقطرها، وعملية التشغيل. قد تتسبب معدلات التغذية العالية جدًا في حدوث اهتزازات، أو رداءة في جودة السطح، أو زيادة الحمل على المحرك، بينما قد تؤدي معدلات التغذية المنخفضة جدًا إلى زيادة حرارة القطع وتقليل الكفاءة. يساعد اختبار المعايير وضبطها بناءً على نتائج التشغيل الفعلية على تحقيق التوازن بين الإنتاجية والدقة وجودة السطح.
- تجنب قوى القطع المفرطة: قد تُسبب قوى القطع المفرطة ضغطًا إضافيًا على محرك المحور الدوار، وعلبة التروس، والظرف، ومكونات الدعم، مما قد يؤدي إلى اهتزازات، أو فقدان خطوات، أو انخفاض دقة تحديد المواقع. تجنب عمليات القطع العميقة جدًا أو استراتيجيات التشغيل العدوانية، خاصةً عند معالجة قطع العمل الثقيلة أو غير المتوازنة. يُمكن تقليل الحمل الميكانيكي وتحسين استقرار عملية التشغيل باستخدام عدة تمريرات أخف، وتحسين مسارات الأدوات، والحفاظ على دعم مناسب لقطعة العمل.
- استخدم الأدوات المناسبة للتشغيل الدوراني: يجب اختيار الأدوات بناءً على مادة قطعة العمل، والتشطيب السطحي المطلوب، وعملية التشغيل. تقلل الأدوات الحادة عالية الجودة من مقاومة القطع والاهتزاز، بينما تُحسّن الأدوات المتخصصة للنقش أو الحفر أو تشطيب الأسطح الأسطوانية من الدقة. كما يُساعد اختيار الأدوات المناسبة على تقليل تآكل كلٍ من أداة القطع ومكونات المحور الدوراني.
حافظ على تحديث إعدادات البرنامج
يعمل جهاز التحكم CNC وبرنامج CAM وملفات التكوين معًا لتحديد كيفية تفسير المحور الدوار لأوامر الحركة وإنشاء مسارات الأدوات. قد تؤدي الإعدادات غير الصحيحة أو القديمة أو المفقودة إلى أخطاء في تحديد المواقع، وعدم توافق رموز G، وفشل عمليات التشغيل. تساعد الإدارة المنتظمة لتكوينات البرامج في الحفاظ على دقة المعايرة، وتحسين التوافق، وتقليل وقت الإعداد عند استكشاف الأخطاء وإصلاحها أو استعادة إعدادات الماكينة.
- نسخ ملفات التكوين احتياطيًا: احرص على نسخ معلمات وحدة التحكم CNC، وإعدادات المحاور، وقيم المعايرة، وملفات تكوين الماكينة احتياطيًا بانتظام لمنع فقدان البيانات الناتج عن تحديثات البرامج، أو أعطال الأجهزة، أو التغييرات غير المقصودة. يجب حفظ الإعدادات المهمة، مثل عدد الخطوات لكل دورة، ومعلمات المحرك، وإزاحات المحاور، وتكوينات المحاور الدوارة، في مكان آمن. يتيح الاحتفاظ بملفات النسخ الاحتياطي للمشغلين استعادة إعدادات الماكينة الصحيحة بسرعة وتجنب تكرار إجراءات المعايرة المطولة.
- تحديث برامج التحكم الرقمي بالحاسوب (CNC) عند الضرورة: احرص على تحديث برامج التحكم الرقمي بالحاسوب (CNC) والبرامج الثابتة عند توفر تحسينات أو إصلاحات للأخطاء أو تحسينات في التوافق. قد تُحسّن تحديثات البرامج التحكم في الحركة، واستقرار الاتصال، وأداء الماكينة بشكل عام. مع ذلك، قبل تطبيق أي تحديث، راجع التغييرات وأنشئ نسخة احتياطية من الإعدادات الحالية لتجنب مشاكل التوافق أو تغييرات غير متوقعة في المعلمات. بعد التحديث، تأكد من صحة جميع إعدادات المحور الدوار، وقم بإجراء حركات اختبارية إذا لزم الأمر.
- حافظ على معالجات ما بعد المعالجة الصحيحة في نظام CAM: تأكد من أن معالج ما بعد المعالجة المُختار يتوافق مع وحدة تحكم جهاز التوجيه CNC وإعدادات المحور الدوار. قد يؤدي استخدام معالج ما بعد معالجة غير صحيح أو قديم إلى توليد أوامر غير سليمة للمحور A، أو حركات إحداثيات غير صحيحة، أو أخطاء في عملية التشغيل. تحقق بانتظام من إعدادات معالج ما بعد المعالجة بعد تغييرات البرامج، أو ترقيات وحدة التحكم، أو تعديلات الماكينة لضمان دقة عمليات التشغيل الدوراني.
يتطلب المحور الدوار عناية مستمرة وصيانة دورية للحفاظ على دقته مع مرور الوقت. تساهم عمليات المعايرة المنتظمة، والفحوصات الميكانيكية، وظروف التشغيل المُحسّنة، وتحديث إعدادات البرامج، في تحقيق أداء تشغيل دوار مستقر ودقيق. من خلال تطبيق هذه الممارسات المُثلى، يُمكن للمشغلين تقليل الأخطاء، ومنع الأعطال غير المتوقعة، وضمان استمرار المحور الدوار في تقديم نتائج موثوقة لتطبيقات التشغيل الآلي المعقدة باستخدام الحاسوب (CNC). تُحسّن الصيانة الدورية الإنتاجية، وتُطيل عمر المعدات، وتُعظّم قيمة جهاز التوجيه CNC ذي المحور الدوار.
تلخيص
يتطلب إعداد ومعايرة جهاز توجيه CNC ذي المحور الدوار عناية فائقة بالتركيب الميكانيكي، وتكوين البرامج، والتحقق من الدقة. من خلال محاذاة المحور الدوار بدقة، وتكوين معلمات CNC، والتحقق من دقة الدوران، وتحسين ظروف التشغيل، يضمن المشغلون سلاسة التشغيل ودقة النتائج. تساعد فحوصات المعايرة الدورية، وفحص المكونات، وتحديثات البرامج على تجنب المشكلات الشائعة مثل الدوران غير الصحيح، والأخطاء البُعدية، والاهتزاز، وضعف جودة السطح. يُعزز المحور الدوار المُثبَّت والمُصان جيدًا من تنوع وكفاءة جهاز توجيه CNC، مما يُتيح تشغيلًا دقيقًا لقطع العمل الأسطوانية والمنحنية ومتعددة الأبعاد المعقدة، مع تحسين الموثوقية والأداء على المدى الطويل. تابع قراءة " كيف أختار المحور الدوار المناسب لجهاز توجيه CNC الخاص بي؟ " لاختيار الخيار المناسب لسير عملك.
شركة AccTek CNC هي شركة رائدة في تصنيع أجهزة التوجيه CNC، ملتزمة بتوفير حلول تصنيع عالية الجودة وموثوقة لعملائها في مختلف القطاعات. بفضل تشكيلتها الواسعة من أجهزة التوجيه CNC، بما في ذلك التكوينات المُخصصة لتلبية متطلبات التطبيقات المختلفة، تُساعد AccTek CNC المستخدمين على تحقيق أداء تصنيع دقيق وفعّال. تُركز الشركة على تقنيات التصنيع المتقدمة، ومراقبة الجودة الصارمة، ودعم العملاء الشامل، مُقدمةً إرشادات احترافية بدءًا من اختيار الجهاز وتخصيصه وصولًا إلى التركيب وخدمات ما بعد البيع. سواءً كان ذلك لأعمال النجارة، أو الإعلان، أو التصنيع، أو تطبيقات CNC المعقدة، تُوفر AccTek CNC معدات موثوقة وحلولًا مُصممة خصيصًا لمساعدة العملاء على تحسين الإنتاجية وتحقيق النجاح التشغيلي على المدى الطويل.